
 EN
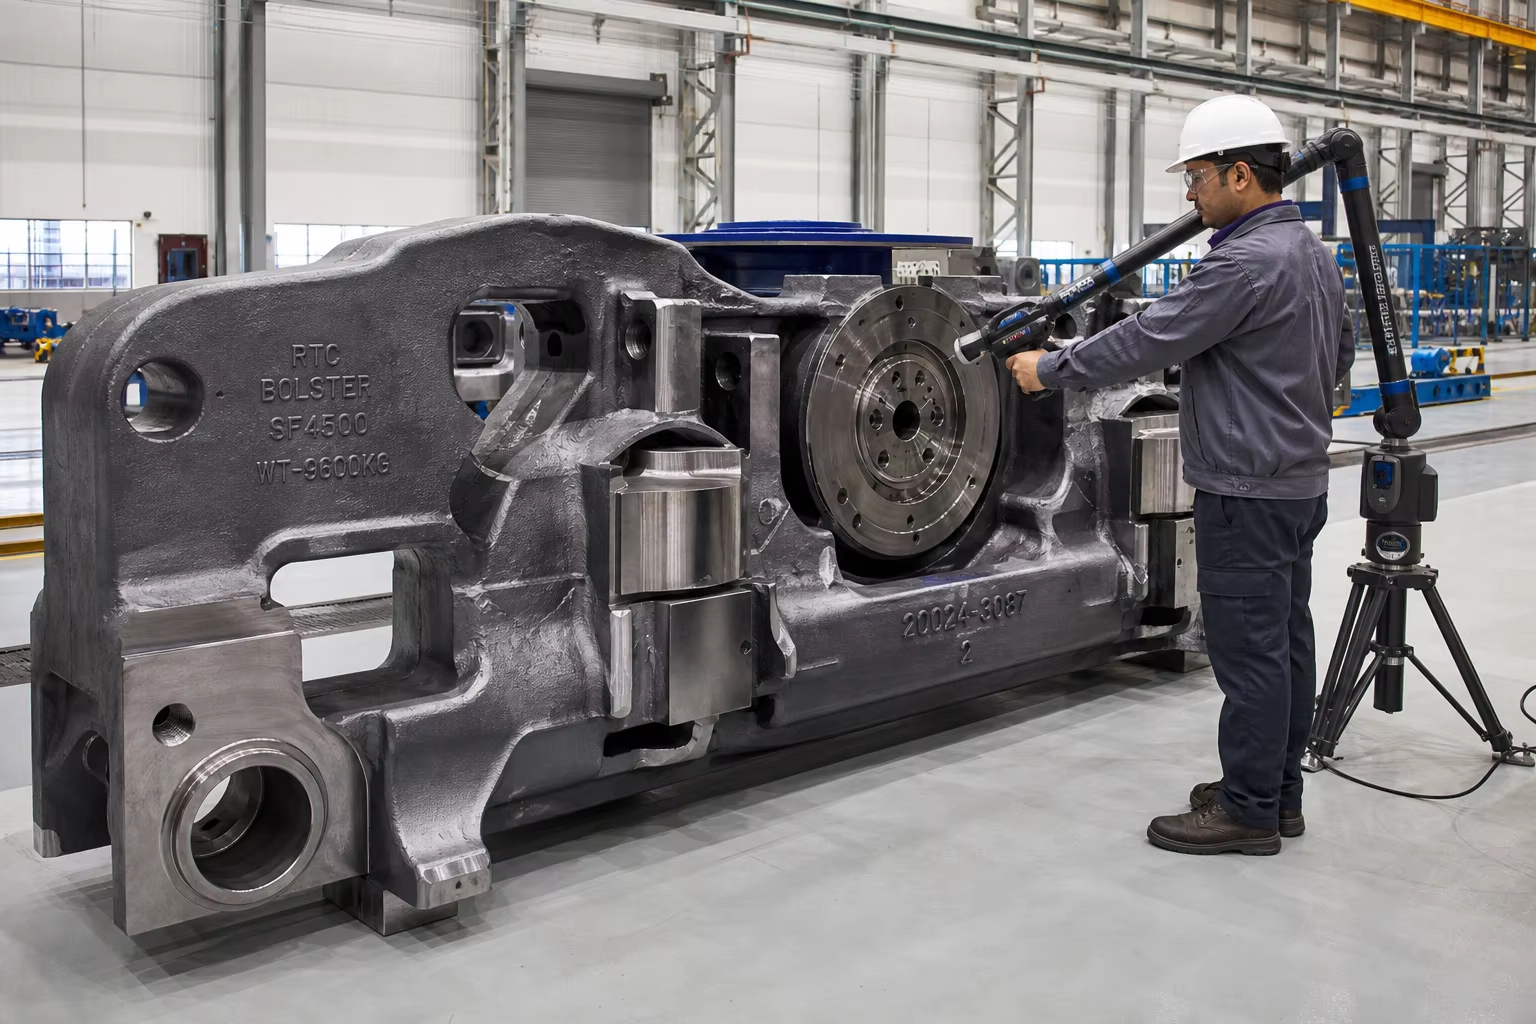
Meta-Beschreibung: Ein umfassender technischer Leitfaden zu Stahl-Gussteilen für Schienenfahrzeuglaufwerke und -fahrzeuge. Erforschen Sie die AAR-M-201-Spezifikationen der Güteklassen B+, C und E, die Ganzheitlichkeit von Seitenrahmen- und Fahrwerk-Tragbalken-Gussteilen, die Hochzyklus-Ermüdungslebensdauer, die automatisierte Grün-Sand-Gießerei sowie die CNC-Unterstellmaschinierung.
Im Güterverkehr auf Schienen, bei schwerlastfähigen Bergbauzügen und bei Personenkraftwagen ist die Laufwerk- (Truck-) Baugruppe des Schienenfahrzeugs das strukturell sicherheitskritischste Teilsystem. Ein Standard-Güterwagenlaufwerk mit einer Nutzlast von 100 Tonnen beruht auf massiven, präzisionsgegossenen Stahlteilen Seitenrahmen, Wagenbalken, Mittelplatten, Kupplungskörper und Puffergehäuse zur Unterstützung dynamischer Gesamtfahrzeugmassen von bis zu 130 metrischen Tonnen pro Wagen bei Betriebsgeschwindigkeiten von bis zu 120 km/h.
Bei Millionen kumulativer Schienenkilometer unterliegen Eisenbahndrehgestellgussteile ständiger zyklischer vertikaler Schockbelastung mit hoher Amplitude (Schienenstöße und Weichen), lateraler Schlingerbewegungsermüdung, longitudinaler Stoß- und Zugbelastung durch Kupplungen ( ) sowie extremen Umgebungstemperaturschwankungen ( ).
Da ein katastrophaler Ermüdungsbruch eines Drehgestell-Seitenrahmens zu einem Hochgeschwindigkeitszug-Entgleisung führt, unterliegen Eisenbahngussteile den weltweit strengsten strukturellen Sicherheitsstandards – in Nordamerika geregelt durch die Association of American Railroads (AAR M-201 / M-214) und international durch EN 10293 und ISO 9001 / IRIS (International Railway Industry Standard) .
Diese Ingenieuranleitung bietet eine umfassende technische Analyse von Eisenbahngussstahlqualitäten, richtungsorientiertem Speisedesign, Wärmebehandlungsprotokollen, automatisierter Grünform-Sandgussfertigung, mehrachsiger CNC-Plattform-Bearbeitung sowie einer umfassenden NDT-Validierung.
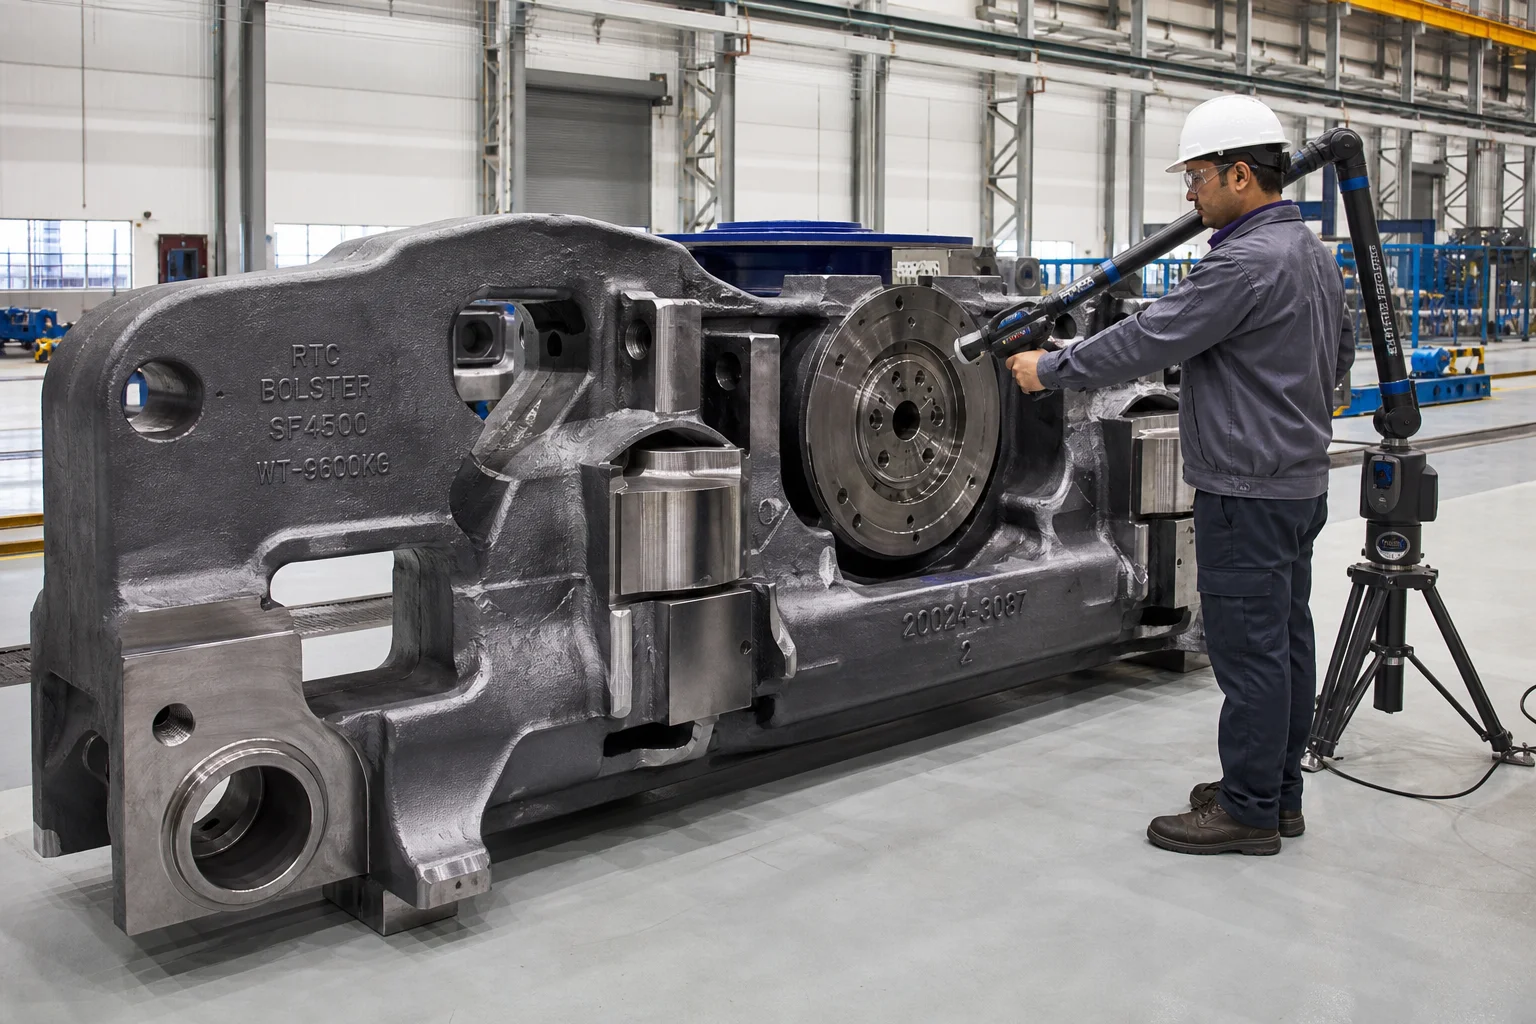
1. Betriebliche dynamische Spannungsfelder und Versagensarten von Eisenbahngussteilen
Eisenbahn-Seitenträger und -Zentralträger fungieren als schwere strukturelle dynamische Brücken, die mehrrichtungale Stoßenergien übertragen:
                      ┌──────────────────────────────────────────────┐
                      │ Heavy Rail Dynamic Track Load (>30 Ton/Axle) │
                      └──────────────────────┬───────────────────────┘
                                             │
        ┌────────────────────────────────────┼────────────────────────────────────┐
        ▼                                    ▼                                    ▼
┌───────────────────────────────┐  ┌───────────────────────────────┐  ┌───────────────────────────────┐
│ High-Cycle Track Fatigue      │  │ Heavy Coupler Buff Impact     │  │ Sub-Zero Cold-Climate Impact  │
│ (Rail joint impact cycles     │  │ (Longitudinal train braking   │  │ (Arctic brittle fracture risk │
│  exceeding 10,000,000 cycles) │  │  forces >1,800 kN)            │  │  at -40 °C ambient temp)      │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Drehgestellkomponente | Primäre dynamische Last | Kritische zu verhindernde Versagensart | AAR-Strukturstandard |
|---|---|---|---|
| Drehgestell-Seitenträger | Hochzyklische vertikale Biegung + laterale Schlingerbewegung | Querförmige Ermüdungsrisse am unteren Federansatz-Fillett und an den Übergängen zu den Säulen | AAR M-201 Güteklasse B+ / Güteklasse C (normalgeglüht / vergütet) |
| Drehgestell-Zentrumplattform | Vertikale Belastung der Zentrumplatte ( ) + dynamisches Kippen der Seitenlager | Ermüdungsverschleiß der Zentrumplattenmulde und Rissbildung am unteren Zugflansch | AAR M-201 Güteklasse B+ / Güteklasse C |
| Kupplungskörper Typ E / Typ F | Längsgerichtete Zug- und Druckstoßkräfte | Abscheren der Zapfenlasche am Gelenkkopf, Ermüdungsbiegung des Kupplungsstummels | AAR M-201 Güte E (abgeschreckter und angelassener legierter Stahl) |
| Puffergehäuse und -gabel | Extreme kinetische Stoßdämpfung während schwerer Zuganfahr- und Bremsvorgänge | Rissbildung in der Gehäusewand, Verformung der Aufnahmepocket | AAR M-201 Güte E ( ) |
2. Metallurgische Legierungsstandards für Eisenbahngussteile (AAR M-201 und EN 10293)
Die Spezifikation M-201 der Association of American Railroads (AAR) klassifiziert Gusstähle in unterschiedliche strukturelle Güten:
| Materialspezifikation | Wärmebehandlungsart | Zugfestigkeit ( ) | Streckgrenze ( ) | Bruchdehnung ( ) | Brucheinschnürung ( ) | Charpy-V-Fallhammerprüfung (CVN) Schlagzähigkeit | Hauptanwendungsgebiet |
|---|---|---|---|---|---|---|---|
| AAR M-201 Güte B+ | Normalglüht und angelassen (N&T) | aT | Standard-Freight-Car-Seitentragrahmen, -Zentralträger, -Bremsbalken | ||||
| AAR M-201 Güteklasse C (Q&T) | Abschrecken und Anlassen (Q&T) | aT | Seitenrahmen für schwerlastfähige Bergbaufahrzeuge, Drehgestelle für Kältegebiete | ||||
| AAR M-201 Güteklasse E (Q&T-Legierung) | Gelöscht und angelassen (Q&T-Legierungsstahl) | aT | Hochfeste Puffer, Kupplungsköpfe, Zugkraftübertragungsgabeln | ||||
| EN 10293 G20Mn5 | Normalglüht / gelöscht und angelassen | aT | Europäische Güterwagen-Drehgestelle (Typ Y25), Bremsscheiben |
Metallurgischer Fokus: Strenge Kontrolle von Stickstoff, Schwefel und Phosphor
Die Ermüdungsrisse in Eisenbahngussteilen entstehen nahezu ausschließlich an Clustern nichtmetallischer Einschlüsse.
- Schadstoff-Element-Grenzwerte : Phosphor ( ) und Schwefel ( ).
- Entoxidation und Seltenerd-Behandlung : Die flüssige Stahlschmelze wird in einem basischen Pfannenrefiner aufbereitet; dabei erfolgt eine Einspritzung von Calciumdraht sowie eine gesteuerte Zugabe von Aluminium, um feine kugelförmige Mangan-Sulfid-Einschlüsse des Typs III zu erzielen und spröde, interkristalline eutektische Schwefelfilme des Typs II vollständig zu eliminieren.
3. Sandguss mit hoher Integrität und gerichtete Erstarrung
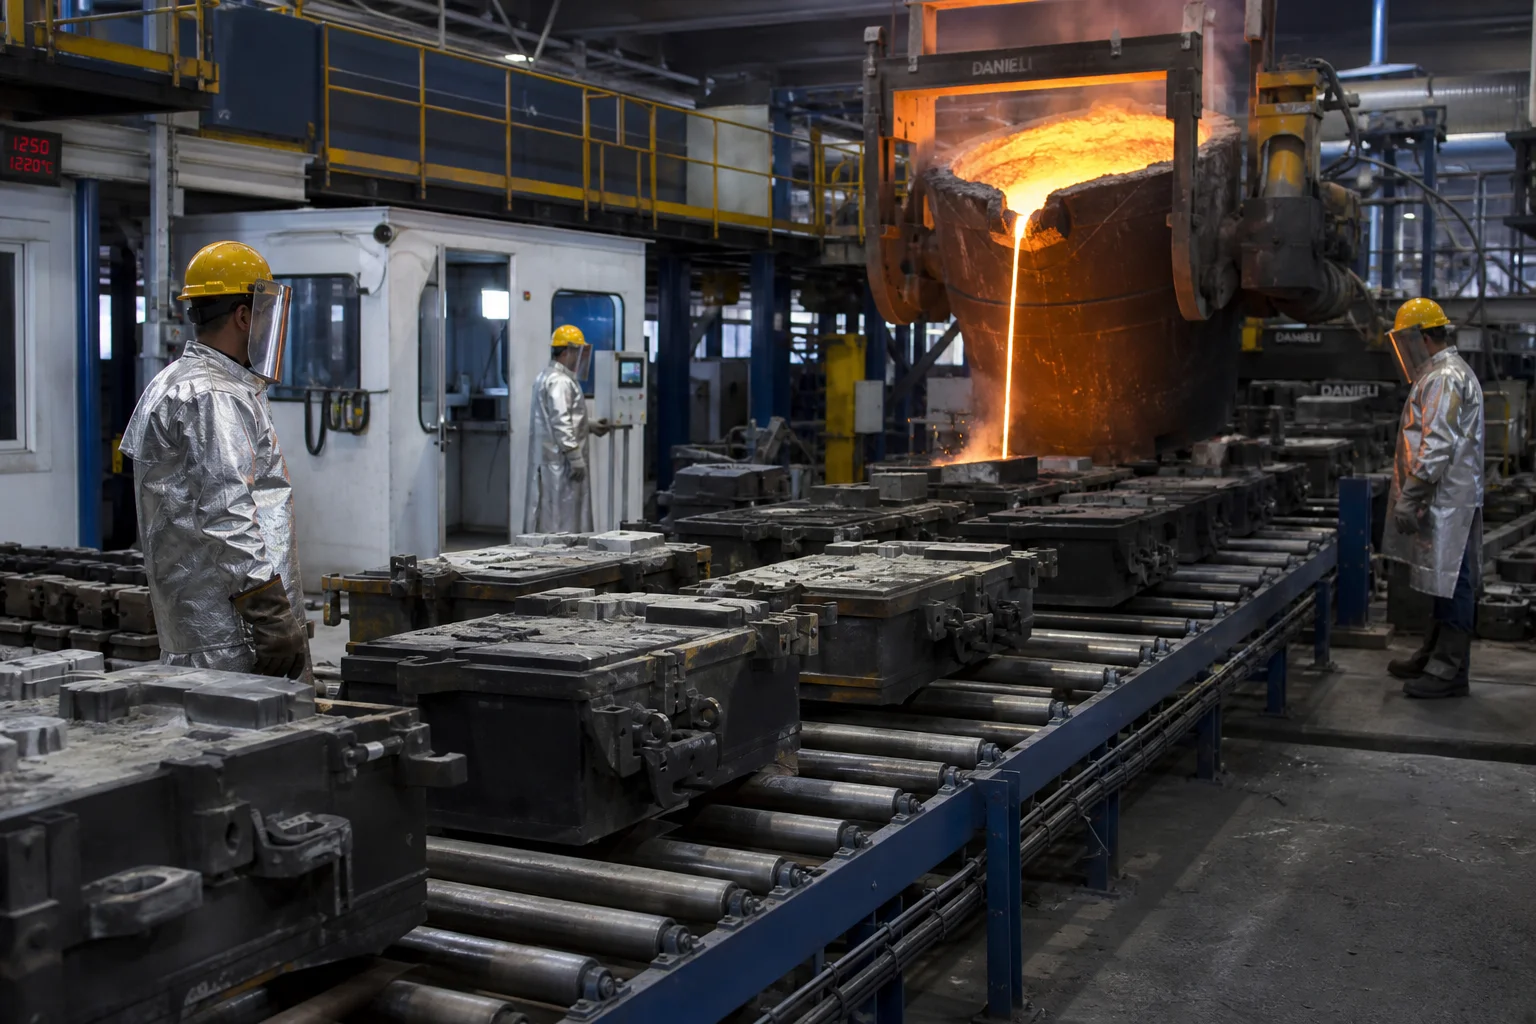
Seitenrahmen und Kufen sind große hohle Kastenprofil-Gussteile (Länge , Gewicht ) mit komplexen inneren Entlastungskernen und variablen Wandstärken ( ).
┌─────────────────────────────────────────────────────────────┐
│ 1. 3D Precision Metal Tooling & Machine Pattern Mounting    │
│    • Heavy cast iron / machined aluminum patterns           │
├─────────────────────────────────────────────────────────────┤
│ 2. Automated High-Pressure Flaskless Green Sand / Resin Sand│
│    • High mold hardness (>90) to eliminate mold wall motion │
├─────────────────────────────────────────────────────────────┤
│ 3. Automated Core Setting with Precision Core Prints         │
│    • Cold-box phenolic resin internal cores                 │
│    • Rigid core print locking prevents internal wall shift  │
├─────────────────────────────────────────────────────────────┤
│ 4. Computer-Simulated Multi-Ingate Gating & Insulated Risers│
│    • Bottom-fill gating prevents oxide skin folding         │
│    • Direct-chills placed at high-stress R-radii junctions   │
└─────────────────────────────────────────────────────────────┘
4. Mehrstufige Wärmebehandlungsprotokolle (AAR M-201)
Um die strengen Anforderungen an die Kerbschlagzähigkeit bei tiefen Temperaturen nach Charpy V ( aT ):
As-Cast Steel Bogie Frame
            │
            ▼
┌────────────────────────────────────────────────────────┐
│ 1. Full Austenitizing (900 °C – 930 °C)                │
│    (Complete homogenization and grain refinement)      │
└───────────┬────────────────────────────────────────────┘
            │
            ▼  High-Agitation Polymer/Water Quench OR Air Blast
┌────────────────────────────────────────────────────────┐
│ 2. Rapid Quenching / Normalizing                       │
│    (Transforms coarse structure to fine Ferrite-Pearlite│
│     or Martensite/Bainite)                             │
└───────────┬────────────────────────────────────────────┘
            │
            ▼
┌────────────────────────────────────────────────────────┐
│ 3. High-Temperature Tempering (600 °C – 660 °C)        │
│    (Eliminates residual stresses; maximizes toughness) │
└────────────────────────────────────────────────────────┘
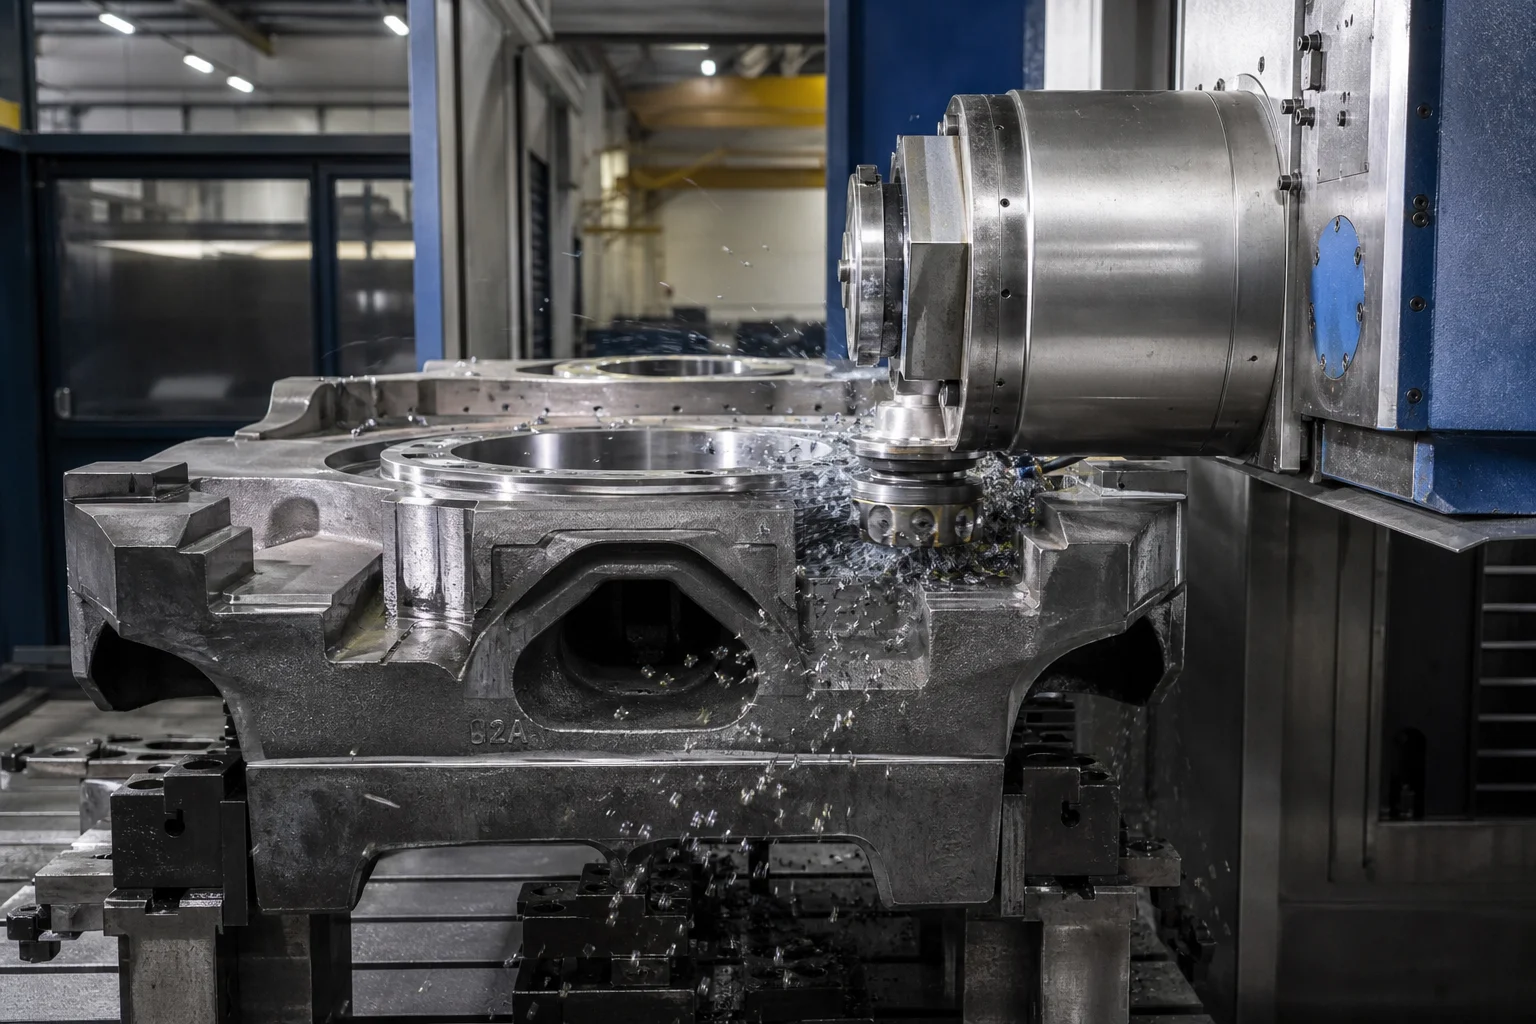
5. Präzise CNC-Bearbeitung von Sockeln und Mittelplatten
Drehgestellgussteile müssen genau mit Achslagerungen der Radsätze, Reibungsdämpfern und dem Fahrzeuguntergestell verbunden werden:
Kritische bearbeitete Schnittstellen:
- Seitenrahmen-Sockelbacken die Montageflächen für den Sockel-Kiefer-Stoß, die Dachfläche und die Reibungsverschleißplatte werden präzise auf CNC-Horizontalbohrmaschinen bearbeitet. Der Sockelabstand und die Winkelgenauigkeit werden über die gesamte Radstandslänge von 2,5 Metern hinweg eingehalten. über die gesamte Radstandslänge von 2,5 Metern.
- Zentrale Auflageplatte (Center Plate Bowl) und Seitenlager : Durchmesser und Tiefe der zentralen Auflageplatte (Center Plate Bowl) werden bearbeitet auf (, um einen gleichmäßigen Kontakt mit der zentralen Auflage des Wagenkastens sicherzustellen und ein lokales Klemmen während der Kurvenfahrt zu vermeiden.
- Bremsanlage (Brake Rigging) und Buchsenbohrungen : Mehrachsiales Bohren und Reiben der Bolzenlöcher für Bremshebel mit Verschleißbuchsen aus Manganstahl oder gehärteten Verbundwerkstoffen.
6. Umfassende zerstörungsfreie Prüfung (NDT) und Einhaltung der AAR-Qualitätsanforderungen
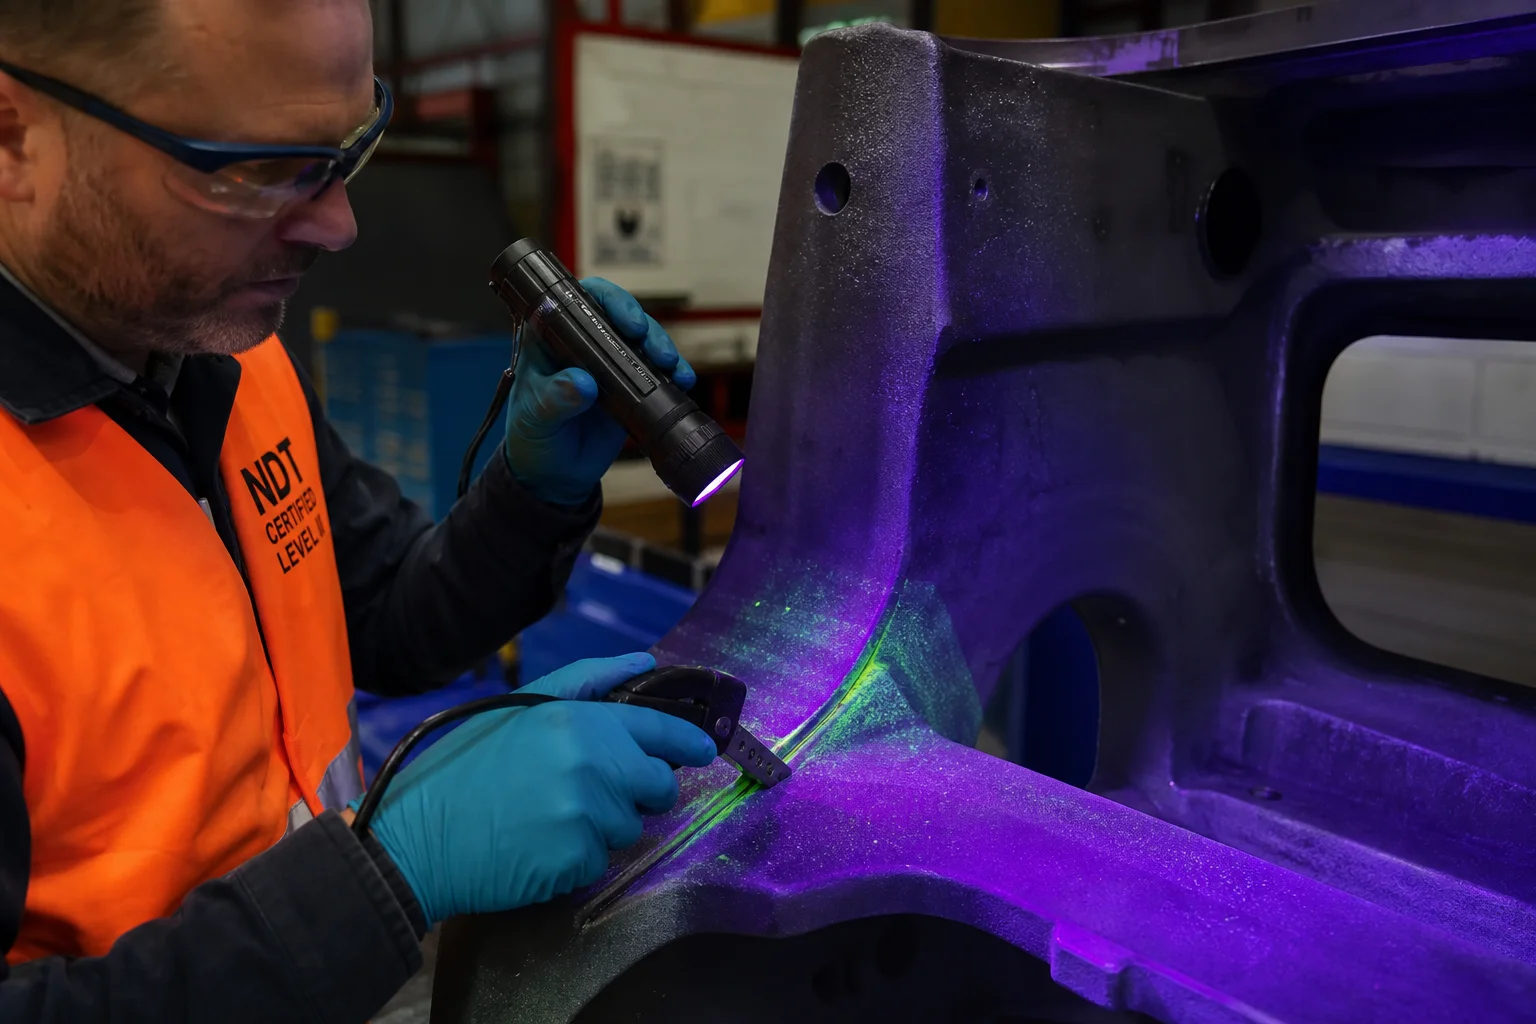
| Qualitätsprüfkategorie | Standard / Spezifikation | Akzeptanzkriterien |
|---|---|---|
| Röntgenprüfung (RT) | ASTM E446 / ASTM E186 | Stufe 1/2 an kritischen Zugflanschen, Federlagern und Sockelecken |
| Magnetpulverprüfung (MT) | AAR M-214 / ASTM E709 (Leuchtstoff) | 100-prozentige Prüfung aller hochbeanspruchten Radien und bearbeiteten Sockelbacken; keine Risse |
| Statische und dynamische Prüfung auf Tragfähigkeit | AAR M-202 / M-203 statische Durchbiegungsprüfeinrichtung | Bolster belastet mit nenntragfähigkeit; keine bleibende plastische Verformung |
| Zugfestigkeit und Schlagzähigkeit | ASTM E8 / ASTM E23 an beigefügten Prüflingsproben | Strenge Einhaltung der Tabellen AAR M-201; CVN aT |
| Dimensionscan | 3D-Lasertracker / Go-/No-Go-Messvorrichtungen | Vollständige Verifizierung der Abmessungen von Königszapfenmitte zu Sockel gemäß AAR-Zeichnungen |
7. Eisenbahngussfertigung bei Dandong City Pengxin Machinery Co., Ltd.
Die Lieferung hochzuverlässiger Eisenbahn-Drehgestelle und -Fahrzeuggussteile erfordert eine zertifizierte Gießerei-Qualitätsinfrastruktur, fortschrittliche Wärmebehandlungskapazitäten und großformatige CNC-Bearbeitungszentren.
Dandong City Pengxin Machinery Co., Ltd. ist ein etablierter Schwer-Guss- und Präzisionsbearbeitungs-Hersteller für die globale Schienenverkehrs-, Bergbau- und Schwergeräteindustrie:
- Umfassende Eisenbahnstähle : Zertifizierte Herstellung von AAR M-201 Güteklasse B+, Güteklasse C, Güteklasse E, EN 10293 G20Mn5 sowie hochfester legierter Stahlgussteile.
- Schwerindustrielle Gießerei-Infrastruktur : 80.000 m² große Produktionsanlage mit automatisierten Grün-Sand- und Harz-Sand-Linien, die Einzelkomponenten von 100 kg bis 25 Tonnen gießen kann.
- Präzise Mehrachsen-CNC-Bearbeitung : Horizontalbohrmaschinen mit großem Arbeitsraum sowie speziell ausgelegte Mehrspindel-Bearbeitungszentren zur Fertigung fertiger Spannbacken und Unterstellplatten.
- Eigene Qualitätslaboratorien : Zertifizierte NDT-Personal der Stufe II/III führt 100-prozentige Magnetpulver-, Ultraschall- und Röntgenprüfungen durch; ergänzt durch optische Emissionsspektrometrie sowie Charpy-Kerbschlagzähigkeitsprüfungen bei tiefen Temperaturen bis .
- Vollständige Qualitätsdokumentation : Zertifiziert nach ISO 9001; liefert vollständige Materialzertifikate nach EN 10204 Typ 3.1, NDT-Prüfprotokolle sowie AAR-Dimensionalverifizierungsberichte.
Fazit
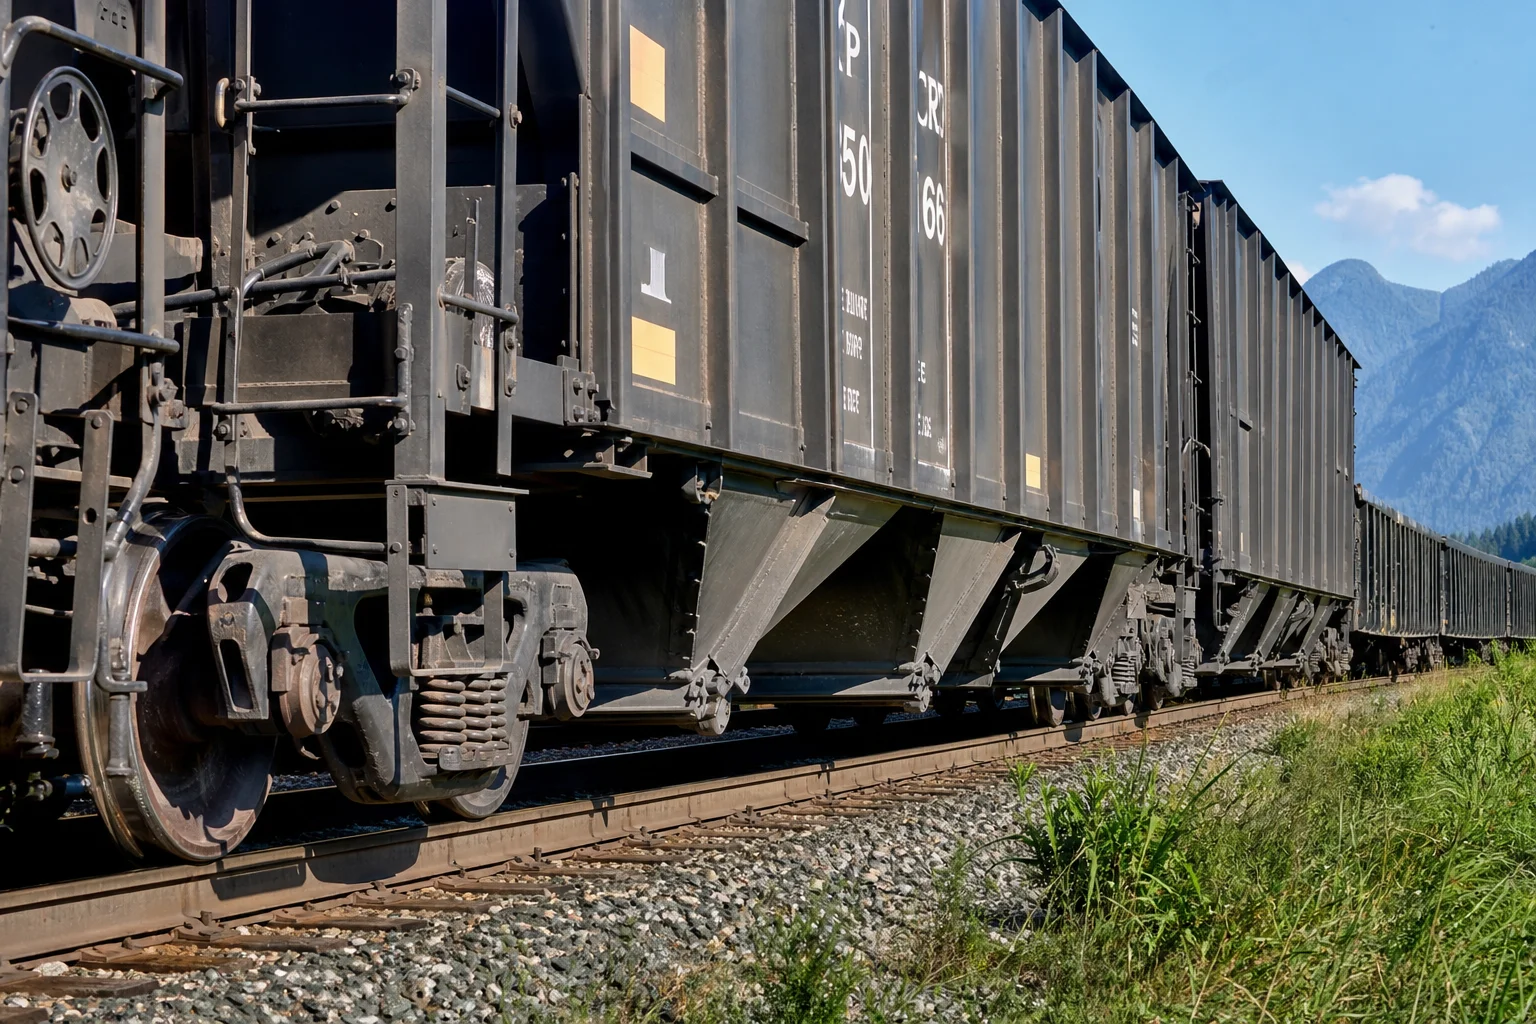
Eisenbahndrehgestelle und Wagenrahmen aus Gusseisen sind grundlegende Strukturelemente, die das dynamische Gewicht und die Stoßbelastungen des weltweiten Güter- und Personenverkehrs tragen. Um Ermüdungslebensdauern im Bereich von einer Million Kilometer zu erreichen, ist absolute Kompromisslosigkeit hinsichtlich der Entoxidationsreinheit des Stahls und der Kerbschlagzähigkeit bei niedrigen Temperaturen erforderlich ( ) gerichtete Erstarrungsmodellierung, präzise CNC-Stativbearbeitung und umfassende NDT-Validierung.
Die Zusammenarbeit mit einer erfahrenen, integrierten Schwer-Guss- und Präzisionsbearbeitungseinrichtung stellt sicher, dass Ihre Komponenten für Schienenfahrzeuge sicher, zuverlässig und effizient in den Eisenbahnnetzen weltweit eingesetzt werden.
Kontaktieren Sie Dandong City Pengxin Machinery Co., Ltd., um Ihre Spezifikationen für Eisenbahngussteile einzureichen oder individuelle technische Beratungen anzufordern.
Dandong City Pengxin Machinery Co., Ltd. — Schwermetallguss und Präzisionsbearbeitung, seit 1958.
Inhaltsverzeichnis
- 1. Betriebliche dynamische Spannungsfelder und Versagensarten von Eisenbahngussteilen
- 2. Metallurgische Legierungsstandards für Eisenbahngussteile (AAR M-201 und EN 10293)
- 3. Sandguss mit hoher Integrität und gerichtete Erstarrung
- 4. Mehrstufige Wärmebehandlungsprotokolle (AAR M-201)
- 5. Präzise CNC-Bearbeitung von Sockeln und Mittelplatten
- 6. Umfassende zerstörungsfreie Prüfung (NDT) und Einhaltung der AAR-Qualitätsanforderungen
- 7. Eisenbahngussfertigung bei Dandong City Pengxin Machinery Co., Ltd.
- Fazit