
 EN
メタ説明: 鉄道台車および車両用鋼製鋳造部品に関する包括的な技術ガイド。AAR M-201規格のグレードB+、グレードC、グレードE仕様、サイドフレームおよび台車ボルスターの鋳造品質、高サイクル疲労寿命、自動化緑砂型造形、CNCペデスタル加工について解説します。
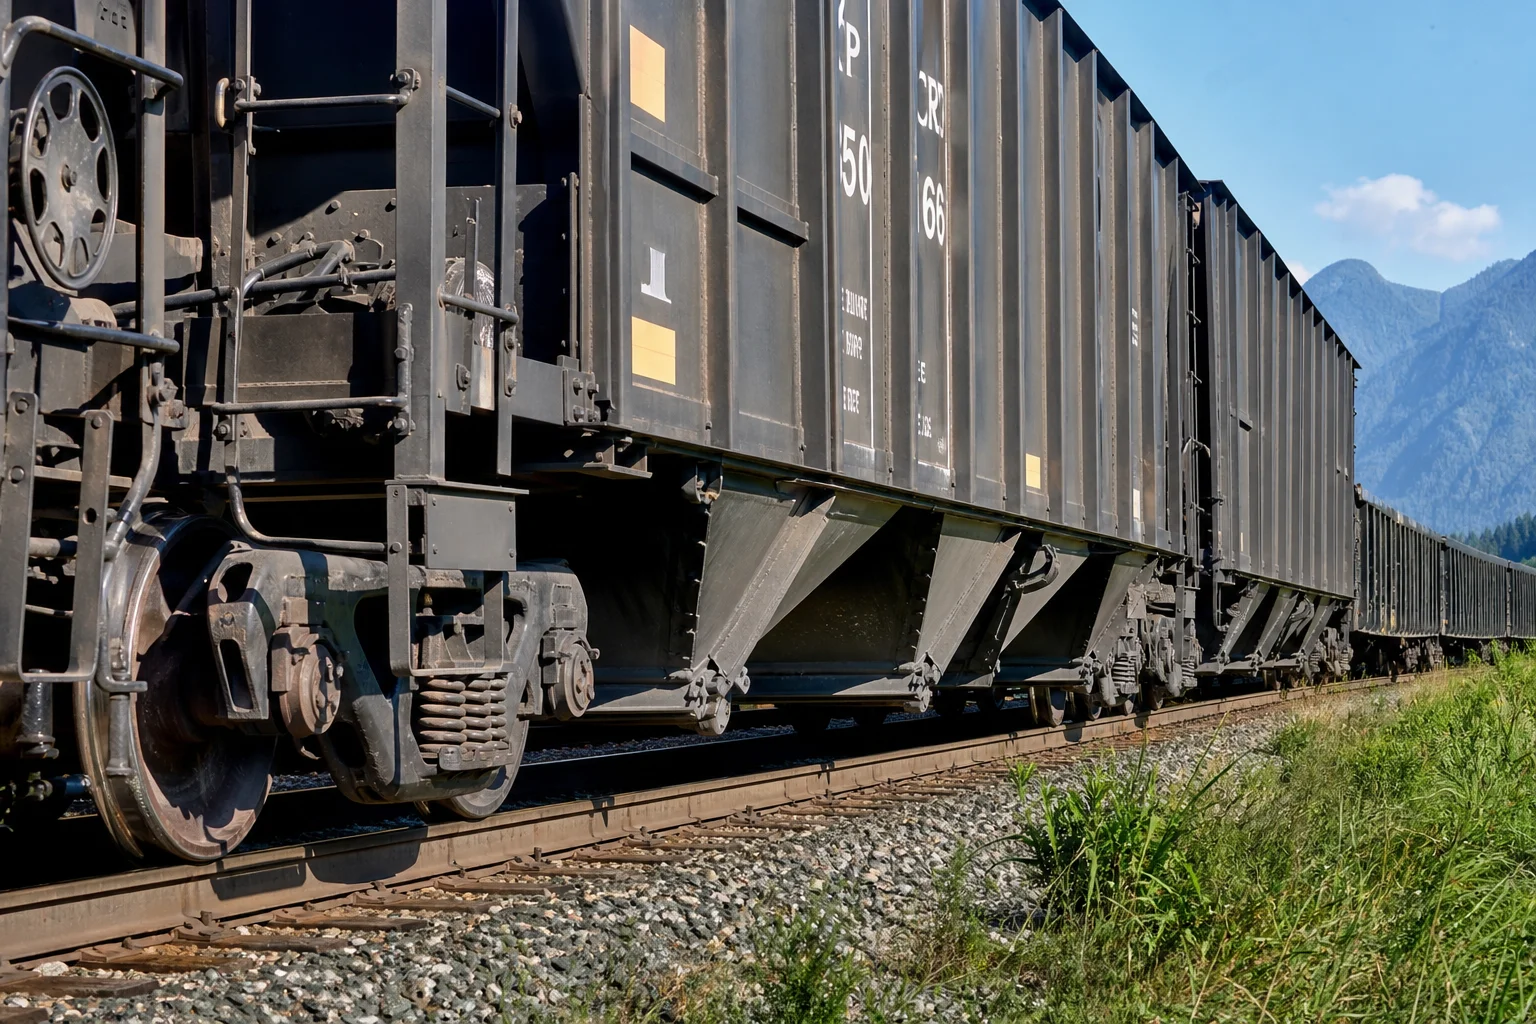
貨物鉄道輸送、大量積載鉱山列車、旅客車両において、鉄道台車(トラック)は、安全性が最も重要となる構造サブシステムです。標準的な100トン貨車台車では、大規模かつ高精度に鋳造された鋼製部品が不可欠です。 サイドフレーム、トラックボルスター、センター・プレート、カプラ本体、およびドラフト・ギア・ハウジング 走行速度120 km/hで、車両総重量を最大130メトリックトン/車両まで支えるための設計です。
累積数百万キロメートルに及ぶ走行実績を持つ鉄道台車鋳物は、継続的に 高振幅の垂直方向衝撃(レール継目やポイントなど)、横方向のハンティング振動疲労、縦方向のバッファ・アンド・ドラフトによるカプラ同士の衝突( )、および極端な環境温度変化( ).
)に耐えなければなりません。サイドフレームの疲労破断が高速列車の脱線事故を引き起こす可能性があるため、鉄道用鋳物には世界で最も厳しい構造的安全基準が適用されます。北米では「アメリカ鉄道協会(AAR M-201/M-214)」が、国際的には 国際鉄道連合(UIC)および関連規格 がそれぞれこれを定めています。 EN 10293およびISO 9001/IRIS(国際鉄道産業規格) .
本エンジニアリングガイドでは、鉄道用鋳鋼材の材質区分、方向性給湯設計、熱処理手順、自動グリーンサンド造型、多軸CNC据付盤加工、および包括的な非破壊検査(NDT)による検証について、詳細な技術分析を提供します。
1.鉄道用鋳物の作動動的応力場と破損モード
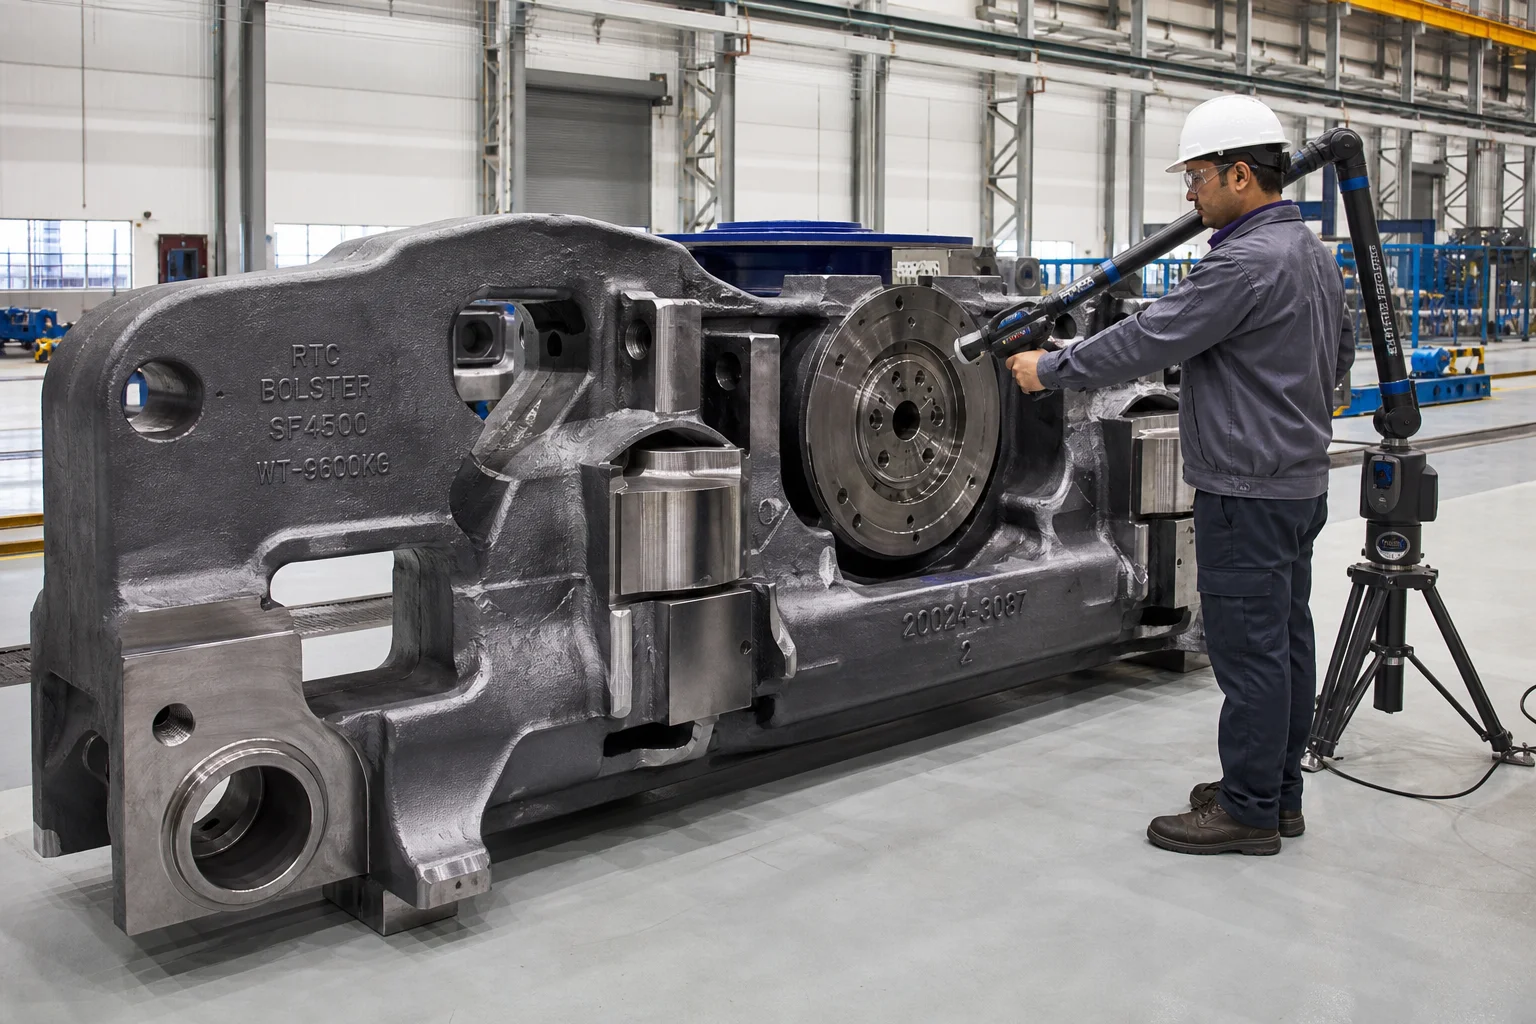
台車のサイドフレームおよびボルスターは、多方向からの衝撃エネルギーを伝達する重厚な構造的動的橋として機能します:
                      ┌──────────────────────────────────────────────┐
                      │ Heavy Rail Dynamic Track Load (>30 Ton/Axle) │
                      └──────────────────────┬───────────────────────┘
                                             │
        ┌────────────────────────────────────┼────────────────────────────────────┐
        ▼                                    ▼                                    ▼
┌───────────────────────────────┐  ┌───────────────────────────────┐  ┌───────────────────────────────┐
│ High-Cycle Track Fatigue      │  │ Heavy Coupler Buff Impact     │  │ Sub-Zero Cold-Climate Impact  │
│ (Rail joint impact cycles     │  │ (Longitudinal train braking   │  │ (Arctic brittle fracture risk │
│  exceeding 10,000,000 cycles) │  │  forces >1,800 kN)            │  │  at -40 °C ambient temp)      │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| 台車部品 | 主たる動的荷重 | 防止すべき重大な破損モード | AAR構造基準 |
|---|---|---|---|
| 台車サイドフレーム | 高サイクル垂直曲げ+横揺れ振動 | ばね座底部のフィレット部および柱部への移行部における横方向疲労亀裂 | AAR M-201規格 グレードB+/グレードC(正火処理/焼入焼戻し処理) |
| トラック用ボルスター | 中心板の垂直荷重( )+動的サイドベアリングによる揺動 | 中心板ボウル部の疲労摩耗および底部引張フランジの亀裂 | AAR M-201規格 グレードB+/グレードC |
| タイプE/タイプF連結器本体 | 縦方向引張牽引力および圧縮衝撃力 | ナックルピンラグのせん断破壊、カップラーシャンクの曲げ疲労 | AAR M-201 グレードE(焼入れ・焼戻し合金鋼) |
| ドロフトギアハウジングおよびヨーク | 重載列車の入線/出線時の極端な運動エネルギー衝撃吸収 | ハウジング本体壁の破断、ポケットの変形 | AAR M-201 グレードE( ) |
2.鉄道用鋳鋼品の冶金学的合金規格(AAR M-201およびEN 10293)
米国鉄道協会(AAR)仕様M-201では、鋳鋼を構造用途に応じて明確に区分されたグレードに分類しています:
| 材料仕様 | 熱処理状態 | 引張強さ( ) | 降伏強さ( ) | 延性( ) | 面積減少率( ) | シャルピーVノッチ衝撃 | 主な用途 |
|---|---|---|---|---|---|---|---|
| AAR M-201 グレードB+ | 正火・焼入れ焼戻し(N&T) | オーストリア | 標準貨車のサイドフレーム、ボルスター、ブレーキビーム | ||||
| AAR M-201 グレードC(焼入れ・焼戻し) | 焼入れ・焼戻し(Q&T) | オーストリア | 鉱山用ヘビーハウル貨車のサイドフレーム、寒冷地向けボギー台 | ||||
| AAR M-201 グレードE(焼入れ・焼戻し合金鋼) | 焼入れ・焼戻し合金鋼 | オーストリア | 高張力連結器、ノックル、衝撃吸収装置ヨーク | ||||
| EN 10293 G20Mn5 | 正火/焼入れ・焼戻し | オーストリア | 欧州向け貨車台車(Y25形)およびブレーキディスク |
冶金学的観点:窒素、硫黄、リンの厳格な制御
鉄道用鋳鋼品における疲労き裂の発生は、ほぼ常に非金属介在物の集合体から始まります。
- 不純元素の許容限界値 :リン( )および硫黄( ).
- 脱酸処理および希土類元素添加処理 :溶鋼に対し、基本炉外精錬を実施した後、カルシウム線注入および制御されたアルミニウム添加を行い、脆性の粒界型共晶膜状硫化物(タイプII)を完全に除去し、微細な球状マンガン硫化物(タイプIII)を形成します。
3. 高精度砂型鋳造および方向性凝固
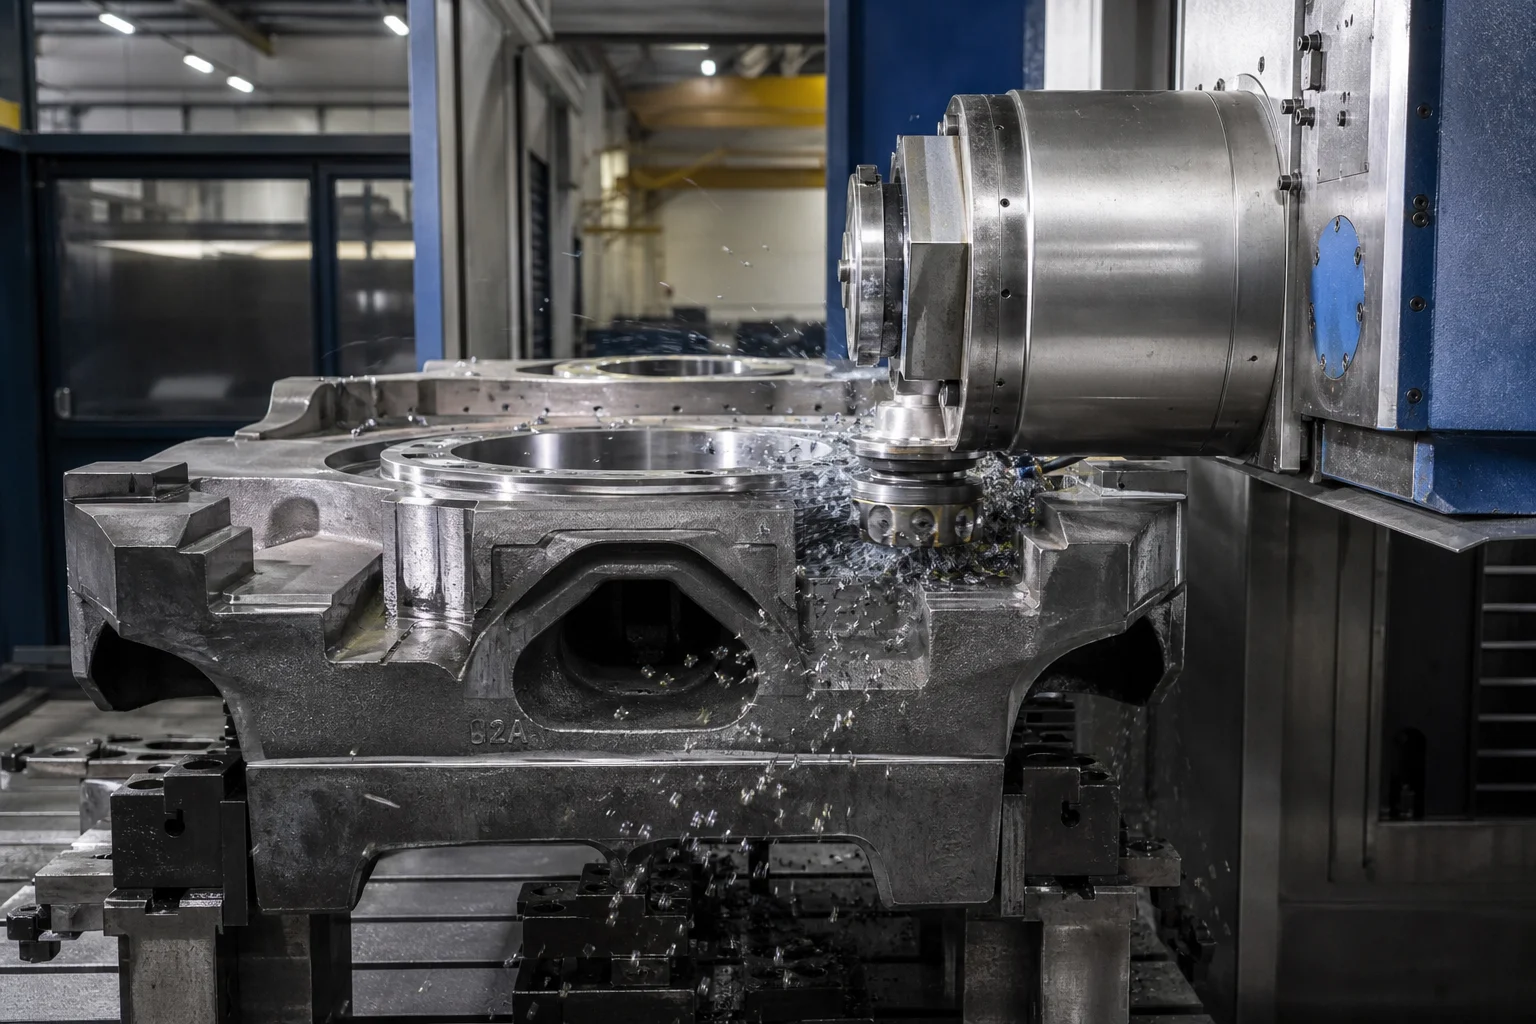
サイドフレームおよびボルスターは、大型の空心箱形鋳鋼品(長さ 、重量 )であり、複雑な内部軽量化コアと可変壁厚( ).
┌─────────────────────────────────────────────────────────────┐
│ 1. 3D Precision Metal Tooling & Machine Pattern Mounting    │
│    • Heavy cast iron / machined aluminum patterns           │
├─────────────────────────────────────────────────────────────┤
│ 2. Automated High-Pressure Flaskless Green Sand / Resin Sand│
│    • High mold hardness (>90) to eliminate mold wall motion │
├─────────────────────────────────────────────────────────────┤
│ 3. Automated Core Setting with Precision Core Prints         │
│    • Cold-box phenolic resin internal cores                 │
│    • Rigid core print locking prevents internal wall shift  │
├─────────────────────────────────────────────────────────────┤
│ 4. Computer-Simulated Multi-Ingate Gating & Insulated Risers│
│    • Bottom-fill gating prevents oxide skin folding         │
│    • Direct-chills placed at high-stress R-radii junctions   │
└─────────────────────────────────────────────────────────────┘
4. 多段階熱処理プロトコル(AAR M-201)
低温シャルピーVノッチ衝撃吸収エネルギーの厳格な要求を満たすため( オーストリア ):
As-Cast Steel Bogie Frame
            │
            ▼
┌────────────────────────────────────────────────────────┐
│ 1. Full Austenitizing (900 °C – 930 °C)                │
│    (Complete homogenization and grain refinement)      │
└───────────┬────────────────────────────────────────────┘
            │
            ▼  High-Agitation Polymer/Water Quench OR Air Blast
┌────────────────────────────────────────────────────────┐
│ 2. Rapid Quenching / Normalizing                       │
│    (Transforms coarse structure to fine Ferrite-Pearlite│
│     or Martensite/Bainite)                             │
└───────────┬────────────────────────────────────────────┘
            │
            ▼
┌────────────────────────────────────────────────────────┐
│ 3. High-Temperature Tempering (600 °C – 660 °C)        │
│    (Eliminates residual stresses; maximizes toughness) │
└────────────────────────────────────────────────────────┘
5. 精密CNC加工によるペデスタルおよびセンター・プレートの仕上げ
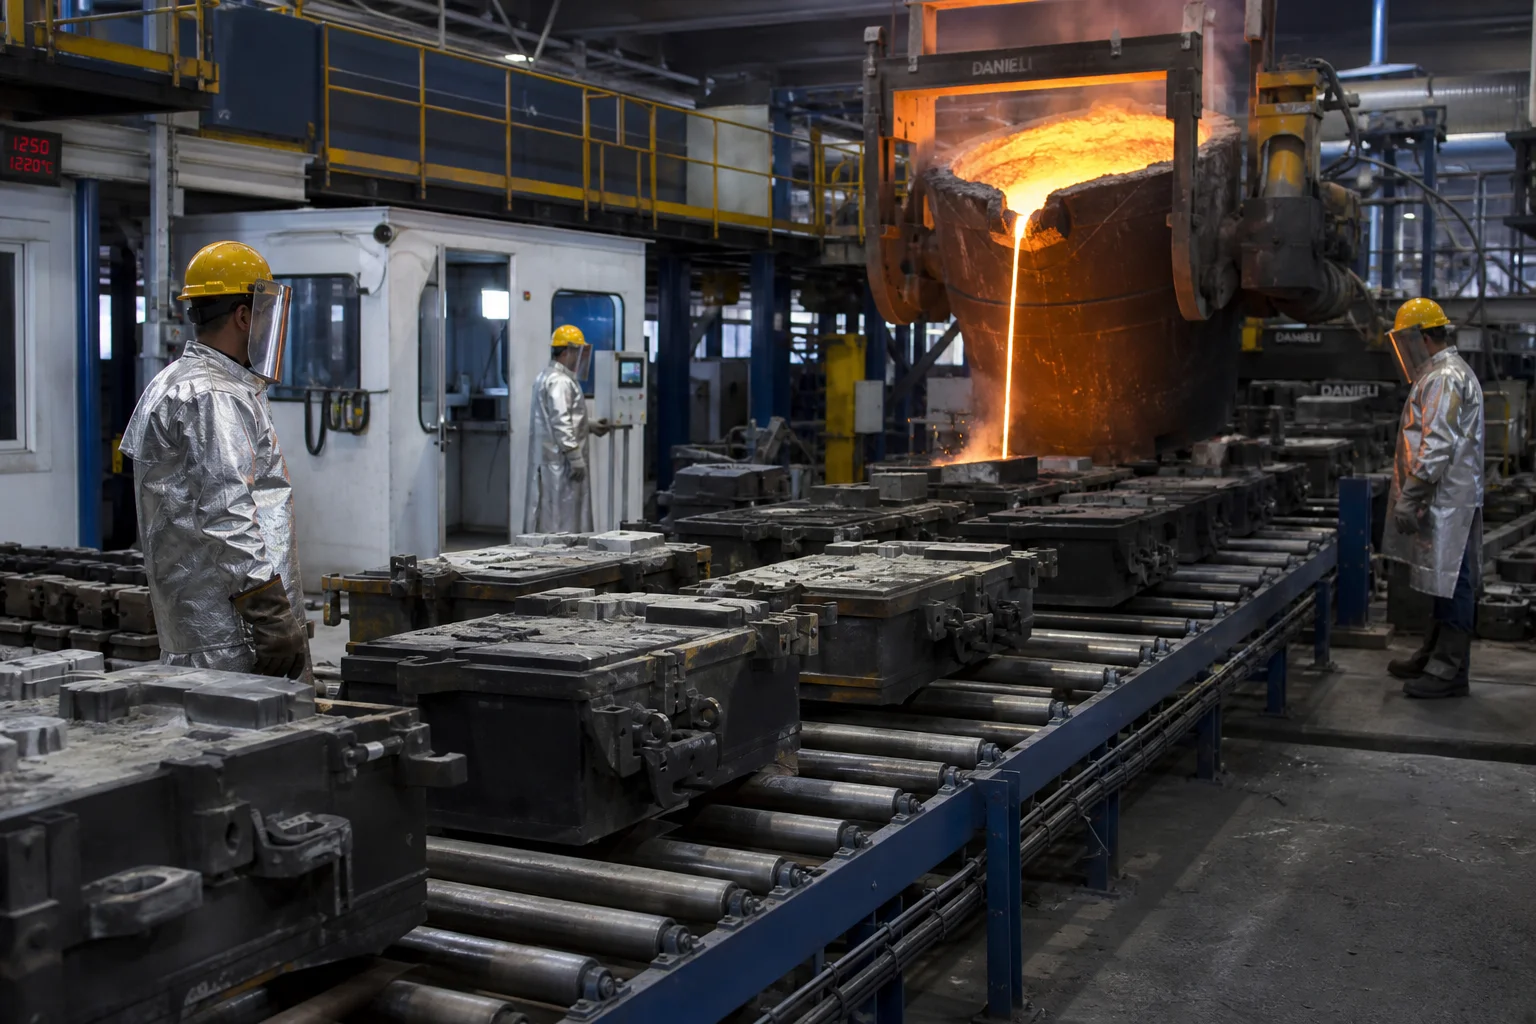
台車用鋳鋼品は、車輪軸受、摩擦ダンパーおよび車体台枠と正確に適合する必要がある。
重要機械加工面:
- サイドフレーム台座ジャウ 台座ジャウの押し出し面、屋根面、および摩擦摩耗プレート取付面は、CNC水平ボーリングセンターで高精度に加工されています。台座間隔および直角度は、全長2.5メートルの車軸距にわたり 全長2.5メートルの車軸距にわたり維持されています。
- ボルスター中央板ボウルおよびサイドベアリング 中央板ボウルの内径および深さは (で加工されており、カーボディ中央ボウルとの均一な接触を確保し、カーブ走行時の局所的な固着を防止します。
- ブレーキリギングおよびブッシング穴 ブレーキレバーピン穴は多軸ドリルおよびリーマーで加工され、マンガン鋼または硬化複合材製摩耗ブッシングが装着されます。
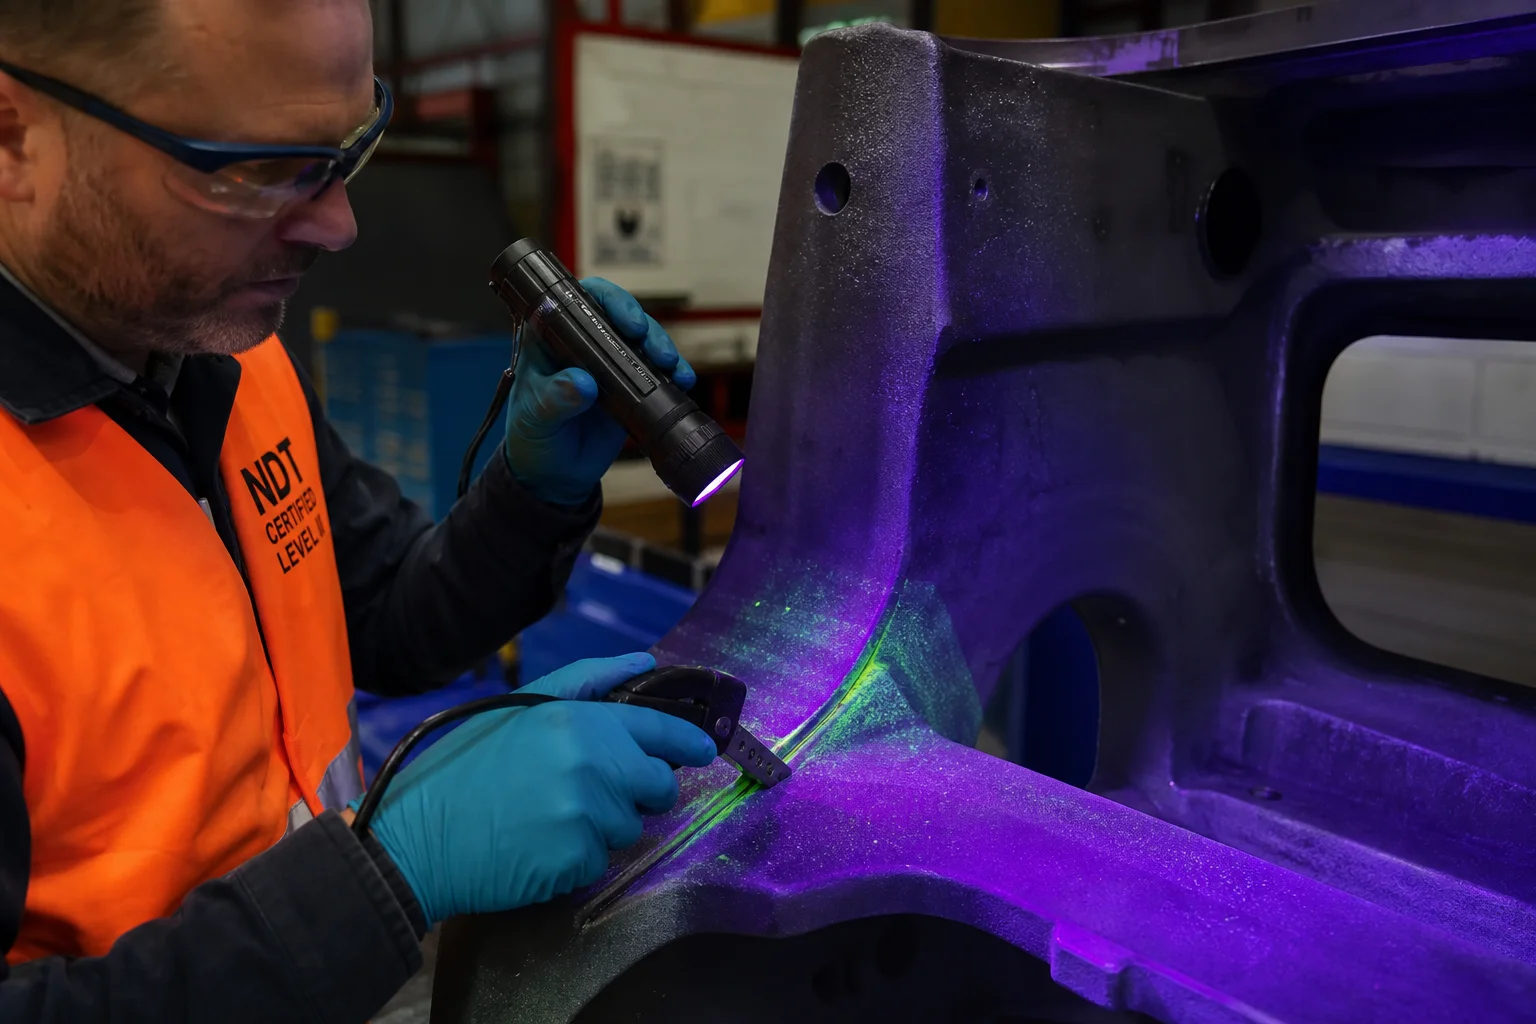
6.包括的非破壊検査(NDT)およびAAR品質基準への適合
| 品質試験カテゴリ | 規格 / 仕様 | 受け入れ基準 |
|---|---|---|
| 放射線透過検査(RT) | ASTM E446/ASTM E186 | 重要引張フランジ、スプリングシート、台座角部におけるレベル1/2 |
| 磁粉探傷検査(MT) | AAR M-214/ASTM E709 (蛍光) | 高応力半径部および機械加工された台座ジャウの全数検査;亀裂ゼロ |
| 静的・動的耐荷重試験 | AAR M-202/M-203 静的たわみ試験装置 | ボルスターに負荷をかける 定格容量まで;塑性変形(永久変形)ゼロ |
| 引張強さおよび衝撃靭性 | 付属の試験片を用いたASTM E8/ASTM E23試験 | AAR M-201規格表への厳密な適合(シャルピー衝撃値:CVN) オーストリア |
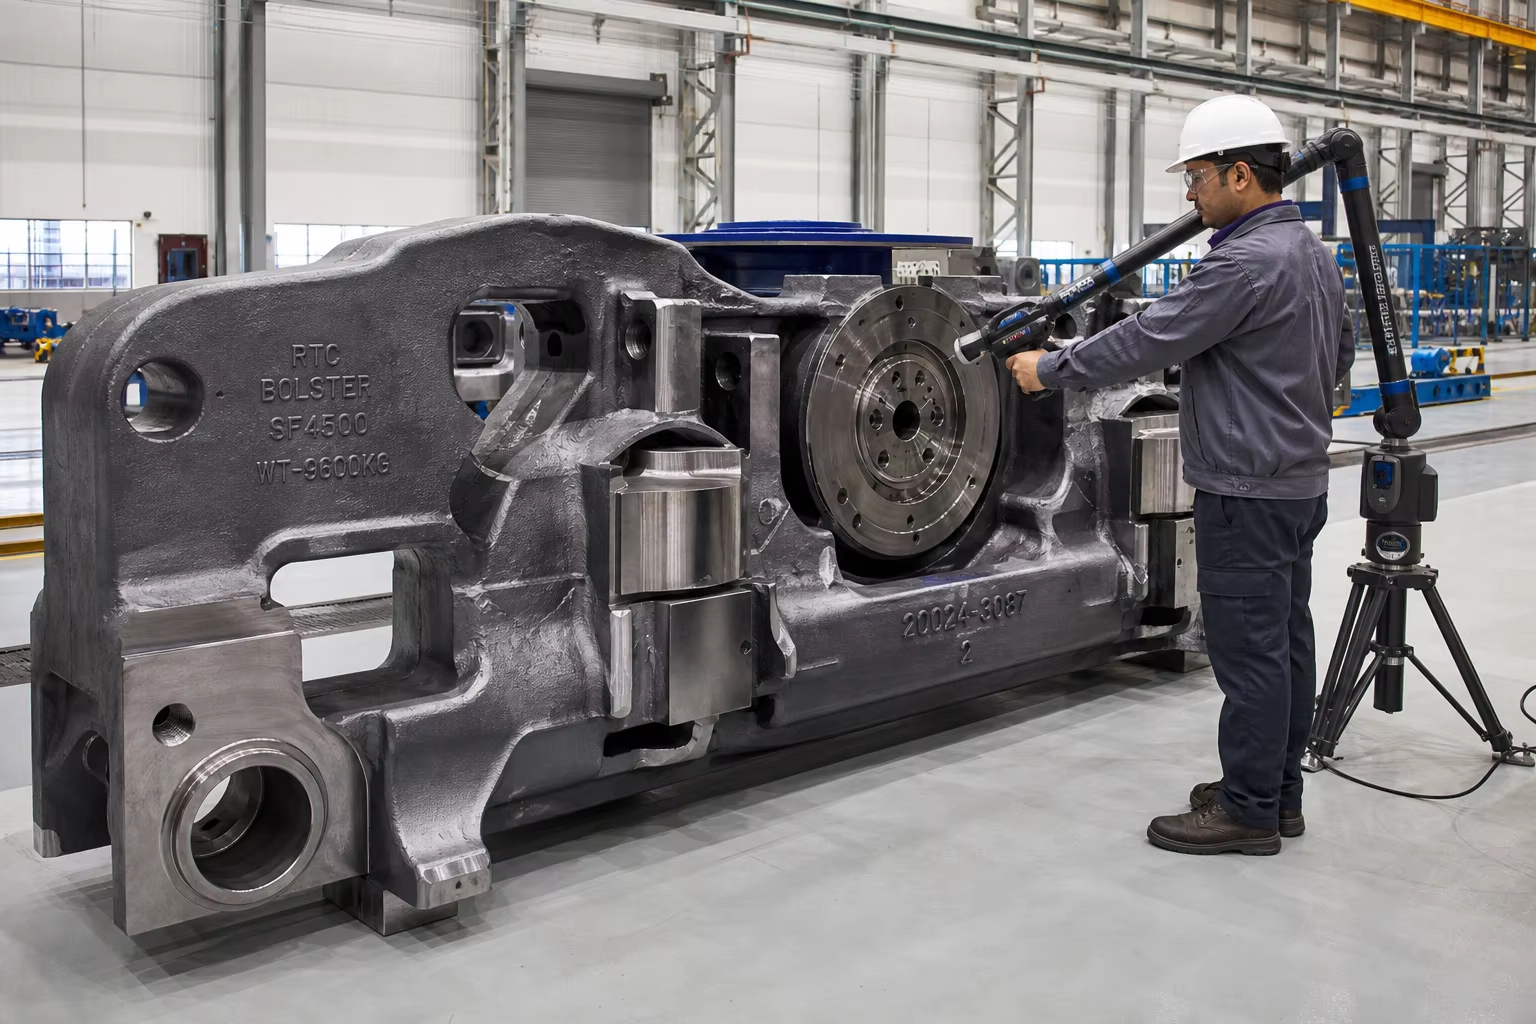
| 寸法スキャン検査 | 3次元レーザートラッカー/GO/NO-GOゲージ治具 | AAR図面に基づくキングピン中心からペデスタルまでの全寸法の検証 |
7.鉄道用鋳鋼品製造(丹東市鵬信機械有限公司)
高信頼性の鉄道台車および車両用鋳鋼品を提供するには、認定済みの鋳造所品質インフラ、高度な熱処理技術、大規模CNC工作機械センターが不可欠です。
丹東市鵬信機械有限公司 当社は、世界の鉄道輸送・鉱山・重機産業向けに、大型鋳鋼品および高精度機械加工を手掛ける実績豊富な企業です。
- 鉄道用鋼材の総合的対応 aAR M-201グレードB+、グレードC、グレードE、EN 10293 G20Mn5および高強度合金鋼鋳鋼品の認証済み製造。
- 大型鋳造設備 自動化されたグリーンサンドおよびレジンサンド造型ラインを備えた8万平方メートルの生産工場。100kgから25トンまでの単一部品を鋳造可能。
- 高精度多軸NC工作機械加工 大形水平ボーリングマシンおよび専用多主軸工作機械センターにより、完成品のペデスタル・ジョーおよびボルスター・センター・プレートを製造。
- 社内品質試験室 レベルII/IIIの認証を受けた非破壊検査(NDT)担当者が、全数の磁粉探傷(MT)、超音波探傷(UT)、放射線透過検査(RT)を実施。さらに、光学発光分光分析およびシャルピー低温衝撃試験(最低-60℃まで)も実施。 .
- 完全な品質文書 iSO 9001認証取得。EN 10204 3.1材質証明書、NDT検査記録、AAR寸法検証報告書を含む完全な品質保証文書を提供。
まとめ
鉄道用台車および車両部品の鋳鋼品は、世界中の貨物・旅客輸送における動的荷重および衝撃荷重を支える基幹構造部品です。走行距離100万kmに及ぶ疲労寿命を実現するには、鋼の脱酸純度および低温衝撃靭性( )、方向性凝固シミュレーション、高精度CNC台座加工、そして包括的な非破壊検査(NDT)による検証において、一切の妥協を許しません。
経験豊富で、大型鋳造と高精度機械加工を一貫して手がける専門企業と連携することで、お客様の鉄道車両部品が世界中の鉄道網において安全・信頼・効率の高い運転を実現します。
鉄道用鋳鋼品の仕様書の提出、またはカスタムエンジニアリング相談をご希望の場合は、丹東市鵬鑫機械有限公司までお問い合わせください。
丹東市鵬信機械有限公司 — 1958年創業の大型鋳鋼品および高精度機械加工専門メーカー