
 EN
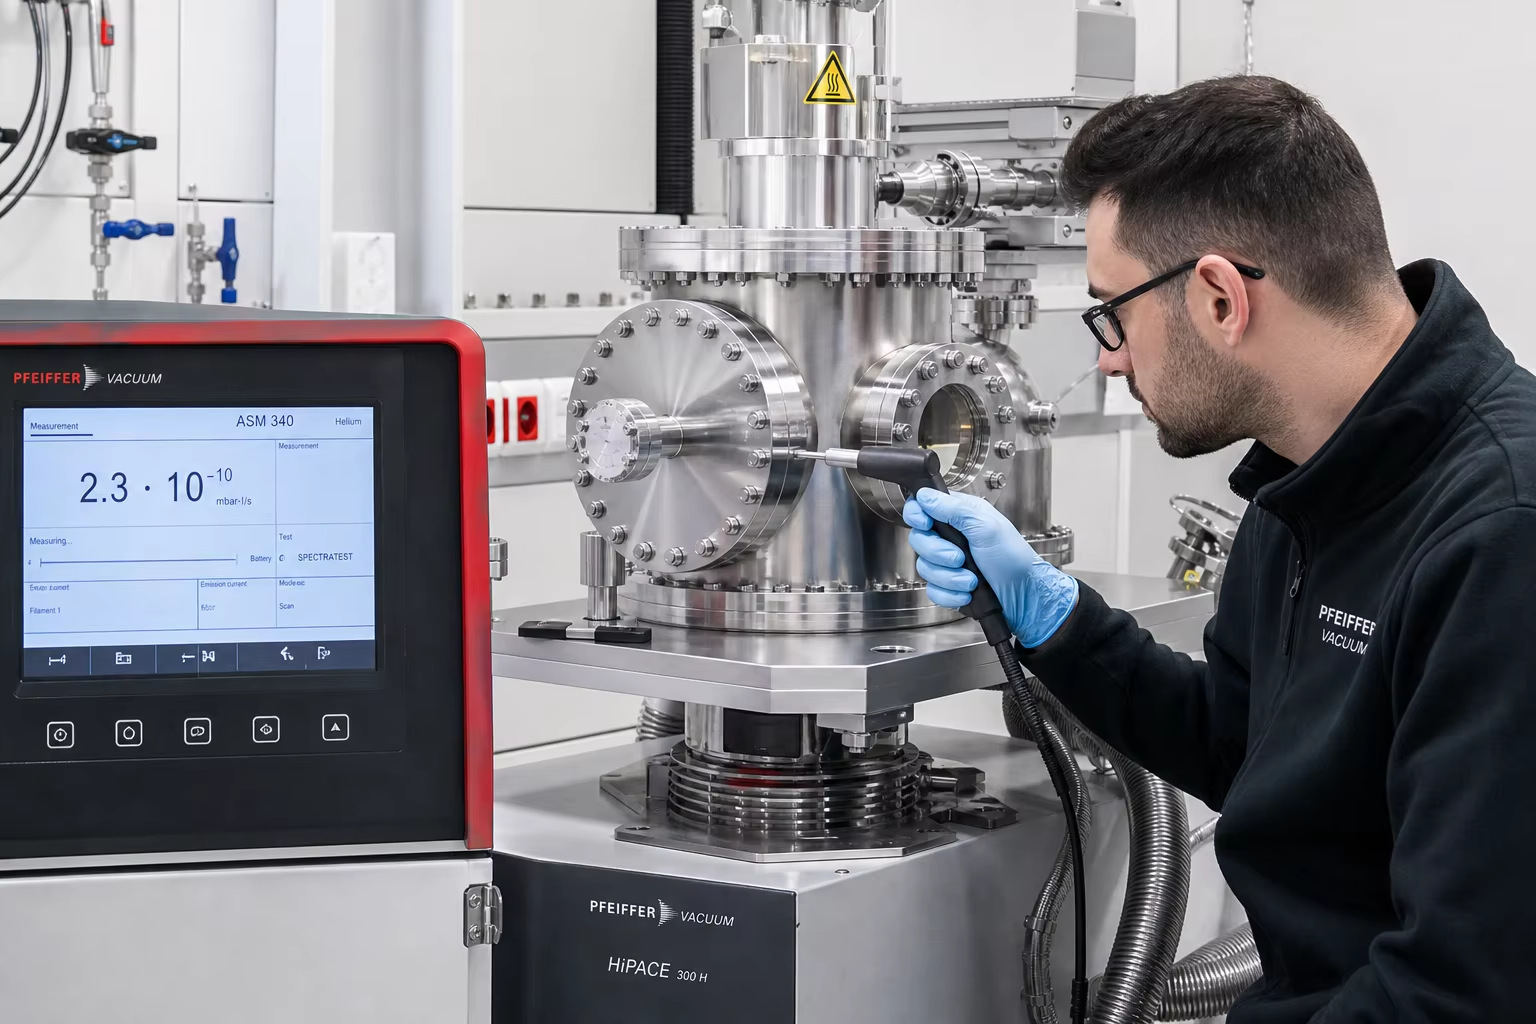
Meta Description : Guide technique complet sur les moulages pour chambres d’équipements à haut vide et semi-conducteurs. Découvrez les aciers inoxydables à faible teneur en carbone fondus par induction sous vide (VIM) (ASTM A351 CF3M / 316L), l’usinage CNC des brides à joint tranchant CF, la détection de fuites par spectromètre de masse à hélium (< 10⁻⁹ mbar·L/s) et la polissage électrolytique ultra-propre (Ra ≤ 0,2 µm).
Dans la fabrication avancée de wafers semi-conducteurs (gravure plasma, dépôt chimique en phase vapeur CVD, dépôt atomique en couches ALD, implantation ionique), la métallurgie sous vide et les accélérateurs de particules en physique des hautes énergies, les chambres à vide et les collecteurs de procédé fonctionnent sous Haut vide (HV : )et Ultra-haut vide (UHV : ).
À ces pressions extrêmes, à l’échelle atomique, les moulages métalliques commerciaux standards sont totalement inacceptables. Ces derniers présentent notamment :
- Pièges à gaz micro-poreux sous-superficiels : Les pores de retrait microscopiques et les micropores agissent comme des fuites virtuelles continues, piégeant les gaz atmosphériques et libérant progressivement l’humidité pendant des semaines, ce qui détruit le vide de base dans la chambre.
- Dégazage superficiel et contamination par des hydrocarbures : Une rugosité de surface élevée ( ) fournit une surface réelle massive pour l’adsorption des molécules d’eau.
- Attaque corrosive par la chimie de procédé : Les gaz de gravure plasma à base de fluor, de chlore et de brome ( ) attaquent rapidement les inclusions non métalliques de sulfure/oxyde, libérant des particules métalliques contaminantes sur les plaquettes de silicium.
L’obtention d’une intégrité de chambre à ultra-haut vide exige une ingénierie de fonderie spécialisée à haute pureté : fusion Aciers inoxydables austénitiques à très faible teneur en carbone (ASTM A351 CF3M / Moulé 316L) via Fusion sous vide par induction (VIM) , en obtenant une microporosité nulle grâce à un moulage de précision en céramique, et en réalisant un usinage CNC 5 axes de Brides à bords tranchants ConFlat (CF) et rainures pour joints toriques sous vide poussé ( ), en vérifiant l'étanchéité hermétique absolue via Détection de fuites du spectromètre de masse à hélium ( )et en fournissant des salles blanches certifiées Finitions polies électro-miroir ( ).
Ce guide technique fournit une analyse exhaustive de la métallurgie du vide, de la conception de pièces moulées à porosité nulle, de l'usinage CNC de précision des brides UHV, des protocoles de détection des fuites d'hélium et des normes d'électropolissage en salle blanche.
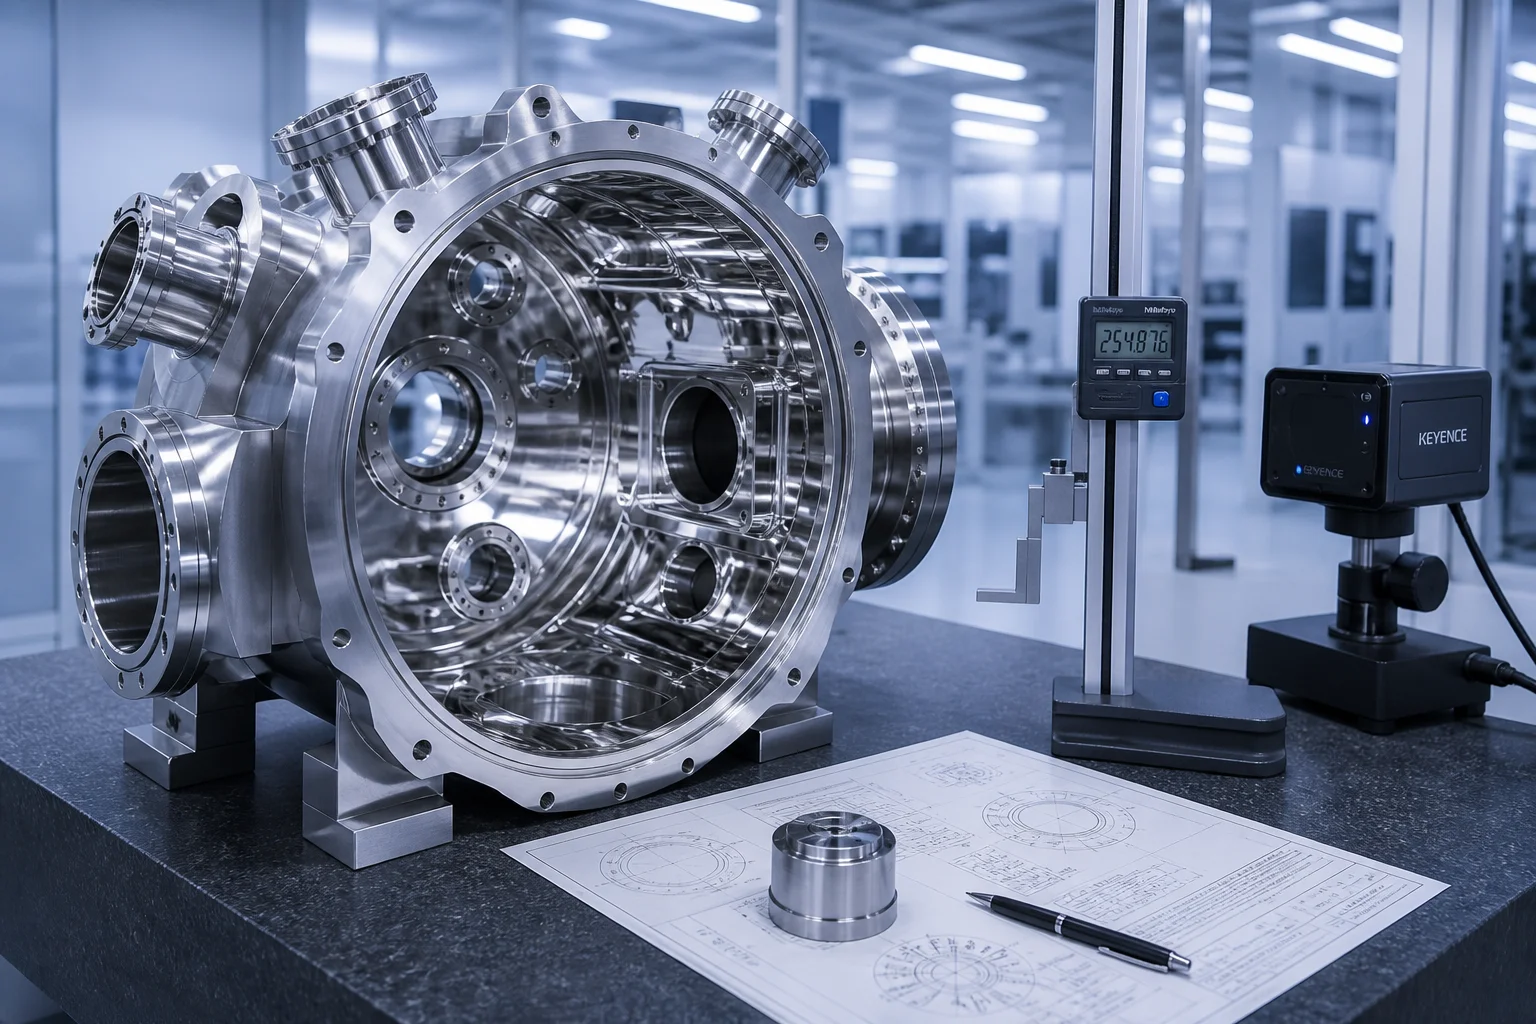
1. Physique de l'ultra-vide (UHV) et mécanismes de dégradation de la chambre
                     ┌──────────────────────────────────────────────┐
                     │ Ultra-High Vacuum Environment (<10^-8 mbar)  │
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ Virtual Leakage (Outgassing)  │ │ Corrosive Plasma Attack       │ │ Micro-Channel Through-Leakage │
│ (Trapped air/moisture in      │ │ (Halogen etch chemistry       │ │ (Through-wall interconnected  │
│  subsurface casting pores)    │ │  attacking inclusion sites)   │ │  shrinkage leaking He gas)    │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Application du vide aux semi-conducteurs | Régime de pression et chimie | Exigence critique de qualité | Solution de moulage |
|---|---|---|---|
| Chambres de dépôt CVD / ALD | / silane, composés organométalliques | Zéro fuite virtuelle ; taux de dégazage | Acier inoxydable à faible teneur en carbone coulé sous vide (ASTM A351 CF3M / 1.4404) |
| Cuves pour procédés de gravure sèche par plasma | /les produits | Aucune contamination par particules, passivation chimique | CF3M haute pureté + polissage électrolytique ultra-lisse ( ) |
| Collecteurs de pompage sous vide élevé | Interface pour pompe turbomoléculaire | Maintien de joint à lèvre en acier inoxydable CF, étanchéité à l’hélium | CF3 / CF8M coulé à la cire perdue avec certification d’étanchéité à l’hélium à 100 % |
| Enveloppes de fours de recuit sous vide | / | Haute stabilité thermique, faible désorption thermique | Alliage austénitique moulé réfractaire (316L / HK40) |
2. Métallurgie sous vide et protocoles de fusion ultra-propre (VIM / AOD)
Pour éliminer les poches de gaz internes et les inclusions non métalliques générant des fuites virtuelles, les pièces moulées pour chambre à vide subissent Fusion sous vide par induction (VIM) ou Décarburation à l'argon-oxygène (AOD) :
| Élément chimique | Norme ASTM A351 CF3M | Pengxin – grade semi-conducteur UHV | Fonction critique d’ingénierie sous vide |
|---|---|---|---|
| Carbone (C) | (Ultra-bas carbone) | Empêche la précipitation de carbure de chrome aux joints de grains ; empêche l’attaque intergranulaire par gravure | |
| Chrome (Cr) | Forme une couche passive dense et autoréparatrice résistante aux chimies de plasma halogénées | ||
| Nickel (Ni) | (Haut taux de nickel) | Garantit une matrice CFC entièrement austénitique stable ; réduit la perméabilité magnétique ( ) | |
| Molybdène (Mo) | Résistance élevée à la corrosion par piqûres causée par les chlorures et les halogénures lors des cycles de nettoyage au plasma | ||
| Soufre et phosphore | (Ultra-Pur) | Critique : Élimine les filaments non métalliques qui créent des chemins microscopiques de fuite sous vide | |
| Gaz dissous | Non spécifié | Élimine la désorption gazeuse massive pendant les cycles de pompage sous ultra-vide |
3. Moulage par cire perdue et coquille céramique sans porosité
Les enceintes à vide pour semi-conducteurs comportent des canaux internes complexes de distribution des gaz de procédé, des chemises de refroidissement à eau et plusieurs hublots optiques :
┌─────────────────────────────────────────────────────────────┐
│ 1. Precision Multi-Piece Aluminum Tooling & Wax Injection   │
│    • High-stability wax patterns with zero sink marks       │
├─────────────────────────────────────────────────────────────┤
│ 2. Automated Multi-Layer Fused Silica Ceramic Shell Molding │
│    • Fine zircon flour primary face coat (Ra 1.6 µm finish) │
│    • Zero sand inclusion or ceramic spalling in mold cavity │
├─────────────────────────────────────────────────────────────┤
│ 3. Vacuum Induction Pouring with Filtered Bottom Ingate     │
│    • Melt poured directly under protective argon atmosphere │
│    • Directional progressive solidification from base up    │
├─────────────────────────────────────────────────────────────┤
│ 4. 100% Hot Isostatic Pressing (HIP Processing - Optional)  │
│    • $1,150 °C$ at $1,000\text{ bar}$ Argon pressure; collapses all  │
│      internal micro-voids, achieving 100% theoretical density│
└─────────────────────────────────────────────────────────────┘
4. Usinage précis des brides UHV sur fraiseuse à commande numérique 5 axes
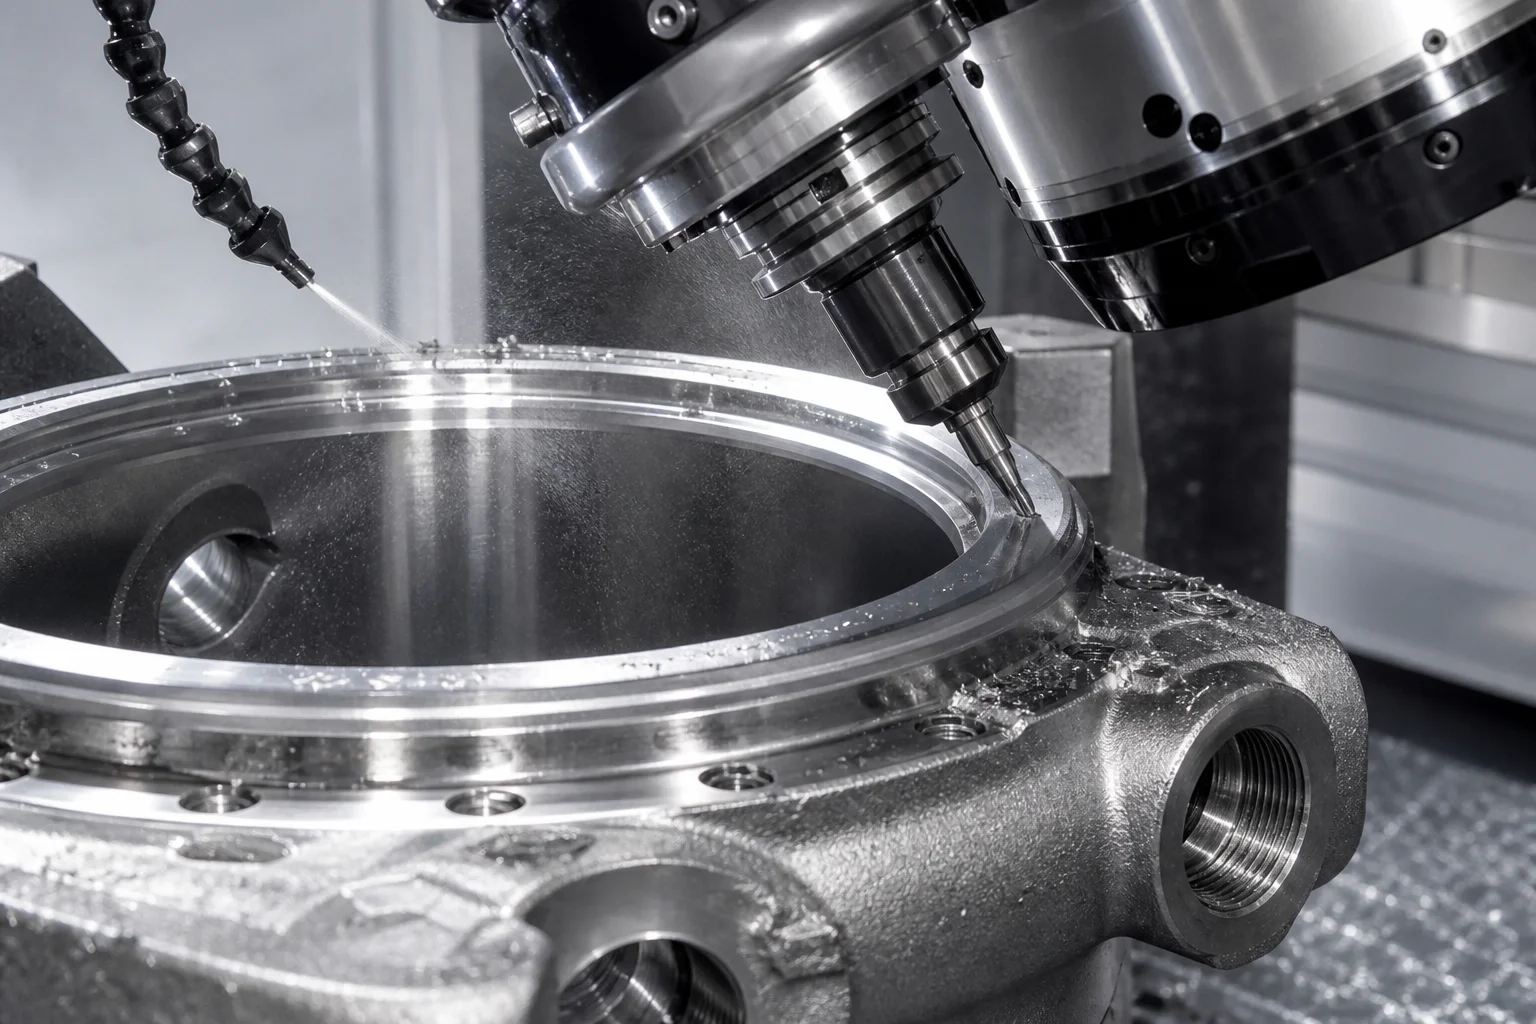
Les joints d’ultra-vide reposent sur la déformation précise de joints en cuivre métallique ou sur des joints toriques élastomères en Viton®/FFKM :
        ┌───────────────────────────────────────────────────────┐
        │ 1. High-Vacuum Solution Annealing (1,100 °C)          │
        │ • Rapid water quench; eliminates all residual stress  │
        └──────────────────────────┬────────────────────────────┘
                                   │
                                   ▼
        ┌───────────────────────────────────────────────────────┐
        │ 2. 5-Axis CNC High-Speed Milling Center Operations    │
        │ • Precision machining of chamber internal cavities    │
        │ • Coaxiality of opposing viewport axes $\le 0.015\text{ mm}$│
        └──────────────────────────┬────────────────────────────┘
                                   │
                                   ▼
        ┌───────────────────────────────────────────────────────┐
        │ 3. ConFlat (CF) Knife-Edge & O-Ring Groove Micro-Turn │
        │ • CF flange knife-edge angle ($70^\circ \pm 0.5^\circ$) with  │
        │   sharp peak radius ($R \le 0.10\text{ mm}$)          │
        │ • O-ring dovetail groove surface roughness $Ra \le 0.4\text{ µm}$│
        └───────────────────────────────────────────────────────┘
5. Décapage chimique, passivation et polissage électrolytique (PE) en salle blanche
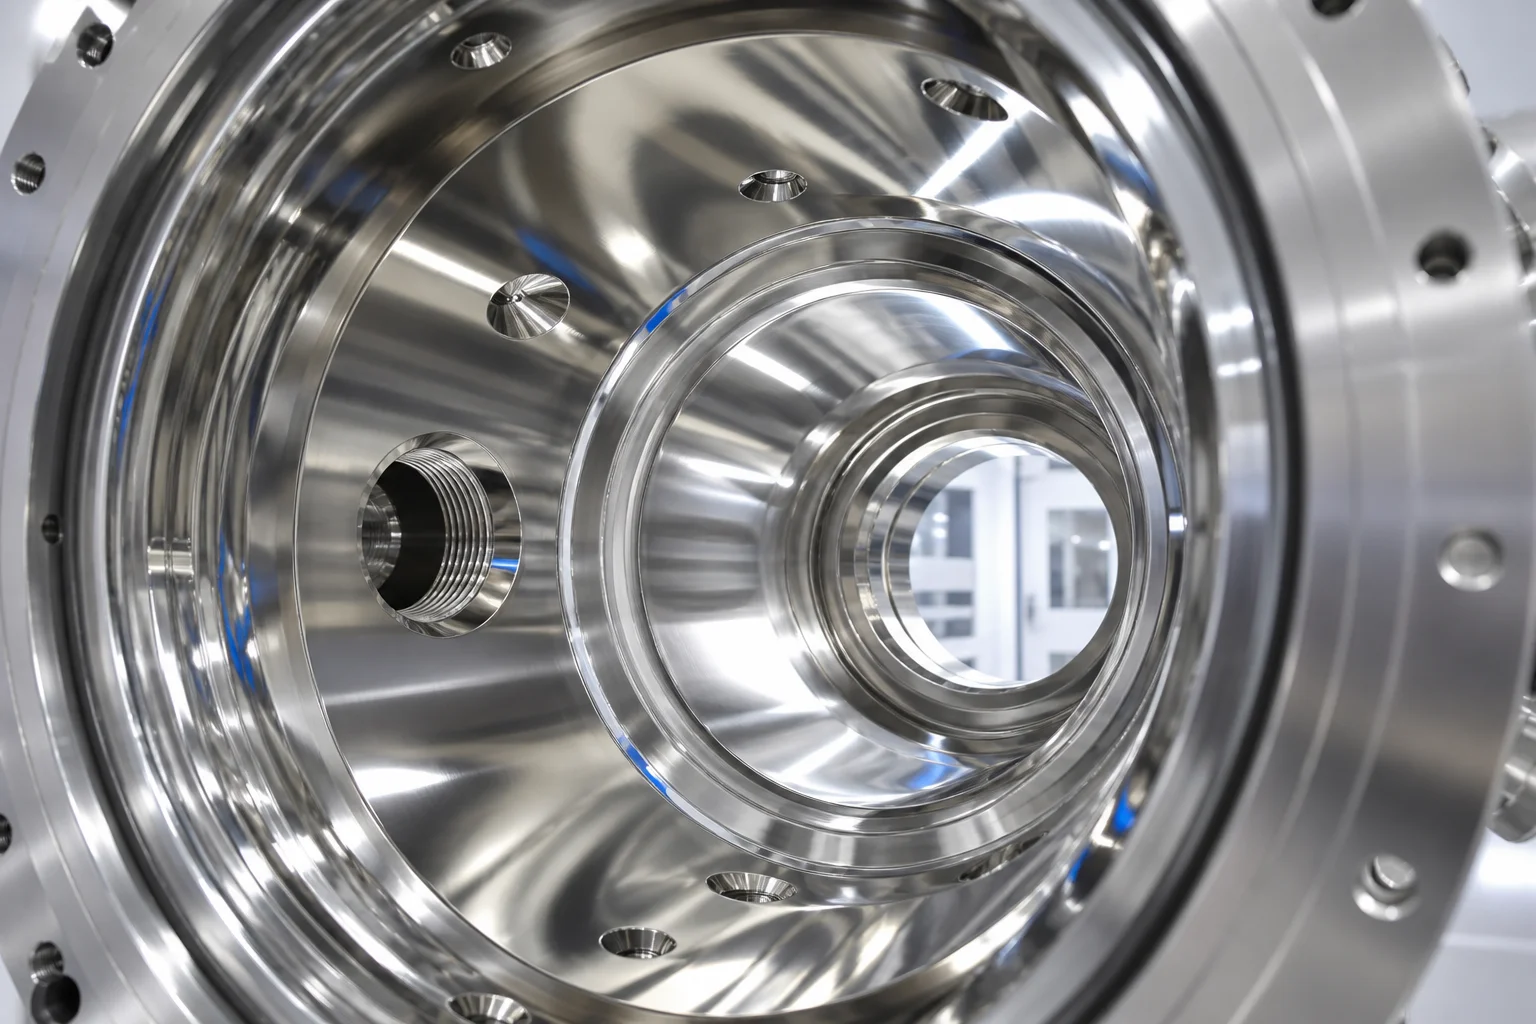
Pour atteindre des taux de dégazage ultra-faibles, les surfaces des enceintes moulées subissent une finition électrochimique précise en plusieurs étapes :
Machined Chamber Surface (Ra 0.8–1.6 µm)
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 1. Ultrasonic Degreasing & Solvent Cleaning            │
│    (Removes all CNC cutting oils and particulate matter)
└──────────────────┬─────────────────────────────────────┘
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 2. Nitric-Hydrofluoric Acid Pickling & Passivation     │
│    (ASTM A380 / A967: Removes free iron and oxide scale)
└──────────────────┬─────────────────────────────────────┘
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 3. Precision Anodic Electro-Polishing (EP) (ASTM B912) │
│    • Controlled electrochemical dissolution of peaks   │
│    • Delivers true mirror finish ($Ra \le 0.20\text{ µm}$)  │
│    • Maximizes $Cr/Fe$ surface atomic ratio ($\ge 2.0$)│
└──────────────────┬─────────────────────────────────────┘
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 4. Class 1,000 Cleanroom Ultra-Pure Water (UPW) Rinse  │
│    • 18 MΩ·cm deionized water rinse + clean dry pack   │
└────────────────────────────────────────────────────────┘
6. Normes d’essai d’étanchéité sous vide par spectromètre de masse à hélium
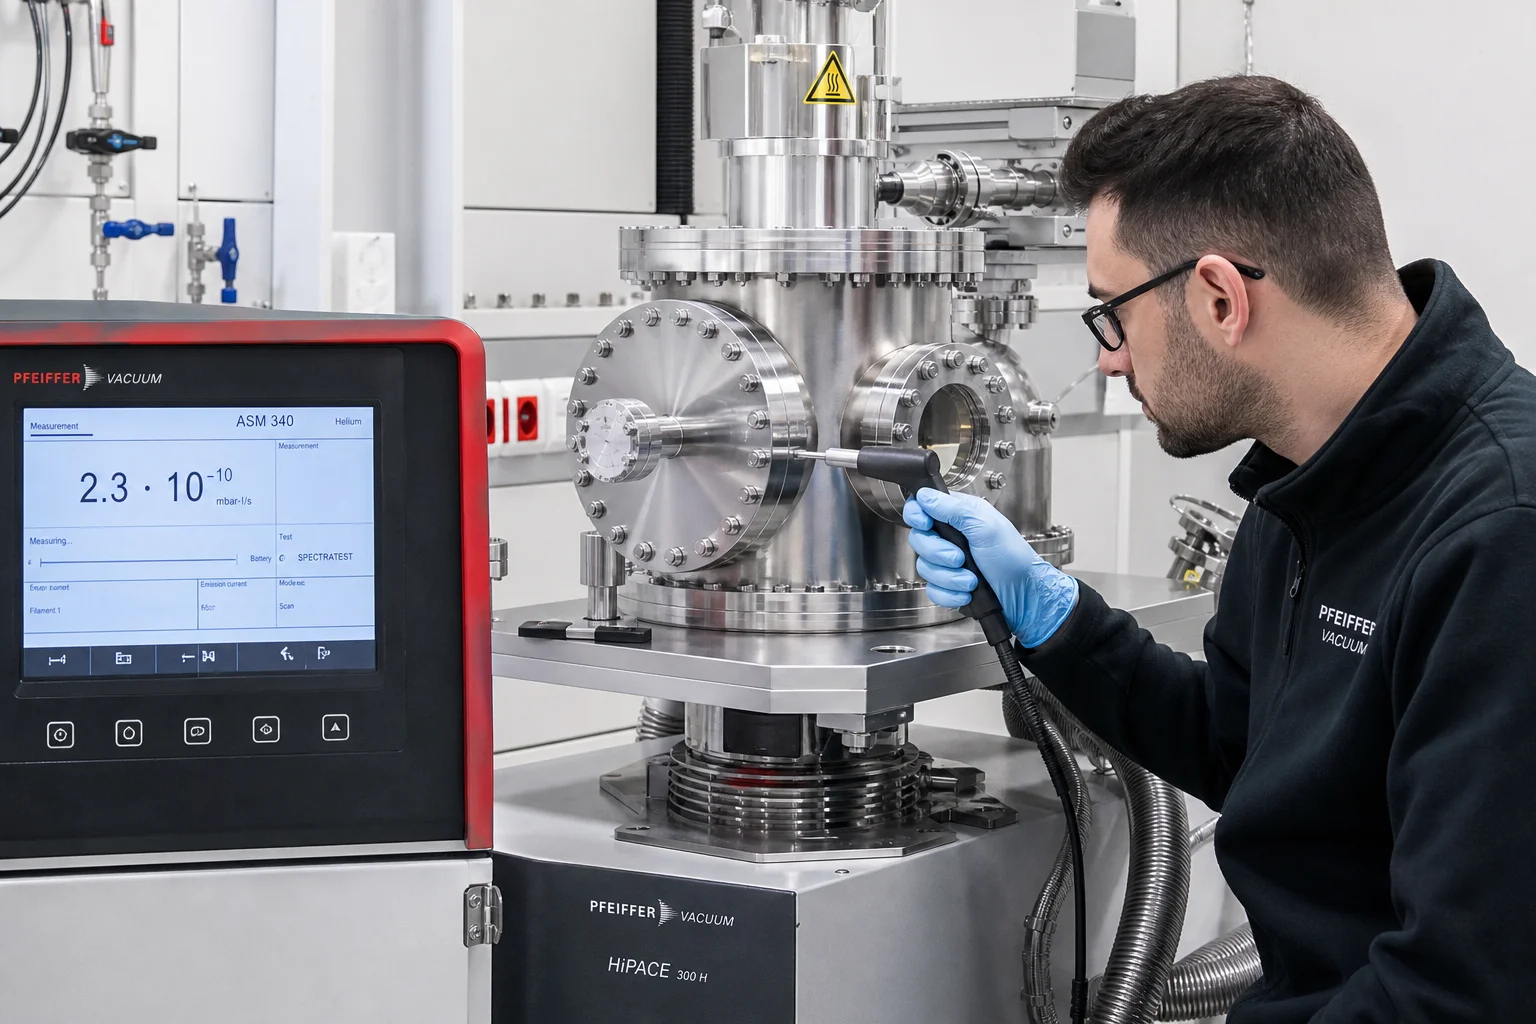
Chaque enceinte moulée sous vide fait l’objet d’une vérification intégrale de fuites à l’hélium conformément à ASTM E499 / ASME Sec V Art 10 :
| Méthode d’essai | Configuration et normes | Sensibilité et seuil d’acceptation |
|---|---|---|
| Essai par détection à l’hélium en vide | Sous pression avec 100 % He ( ) ; balayage à la sonde de détection | Taux de fuite ; aucune fuite localisée |
| Essai par capot sous vide rigoureux à l’hélium | La chambre est évacuée jusqu’à ; enveloppe de protection à l’hélium | Débit de fuite global |
| Vérification du débit de dégazage | Spectroscopie de désorption thermique (TDS) | Débit de dégazage après étuvage |
| Examen radiographique (RT) | ASTM E446 Niveau 1 (zéro défaut) | numérisation radiographique à 100 % de toutes les parois de la chambre et des intersections des brides |
| Profilométrie de rugosité de surface | Profilomètre optique 3D sans contact | Surfaces internes électropolies |
7. Coulée sous vide pour semi-conducteurs chez Dandong City Pengxin Machinery Co., Ltd.
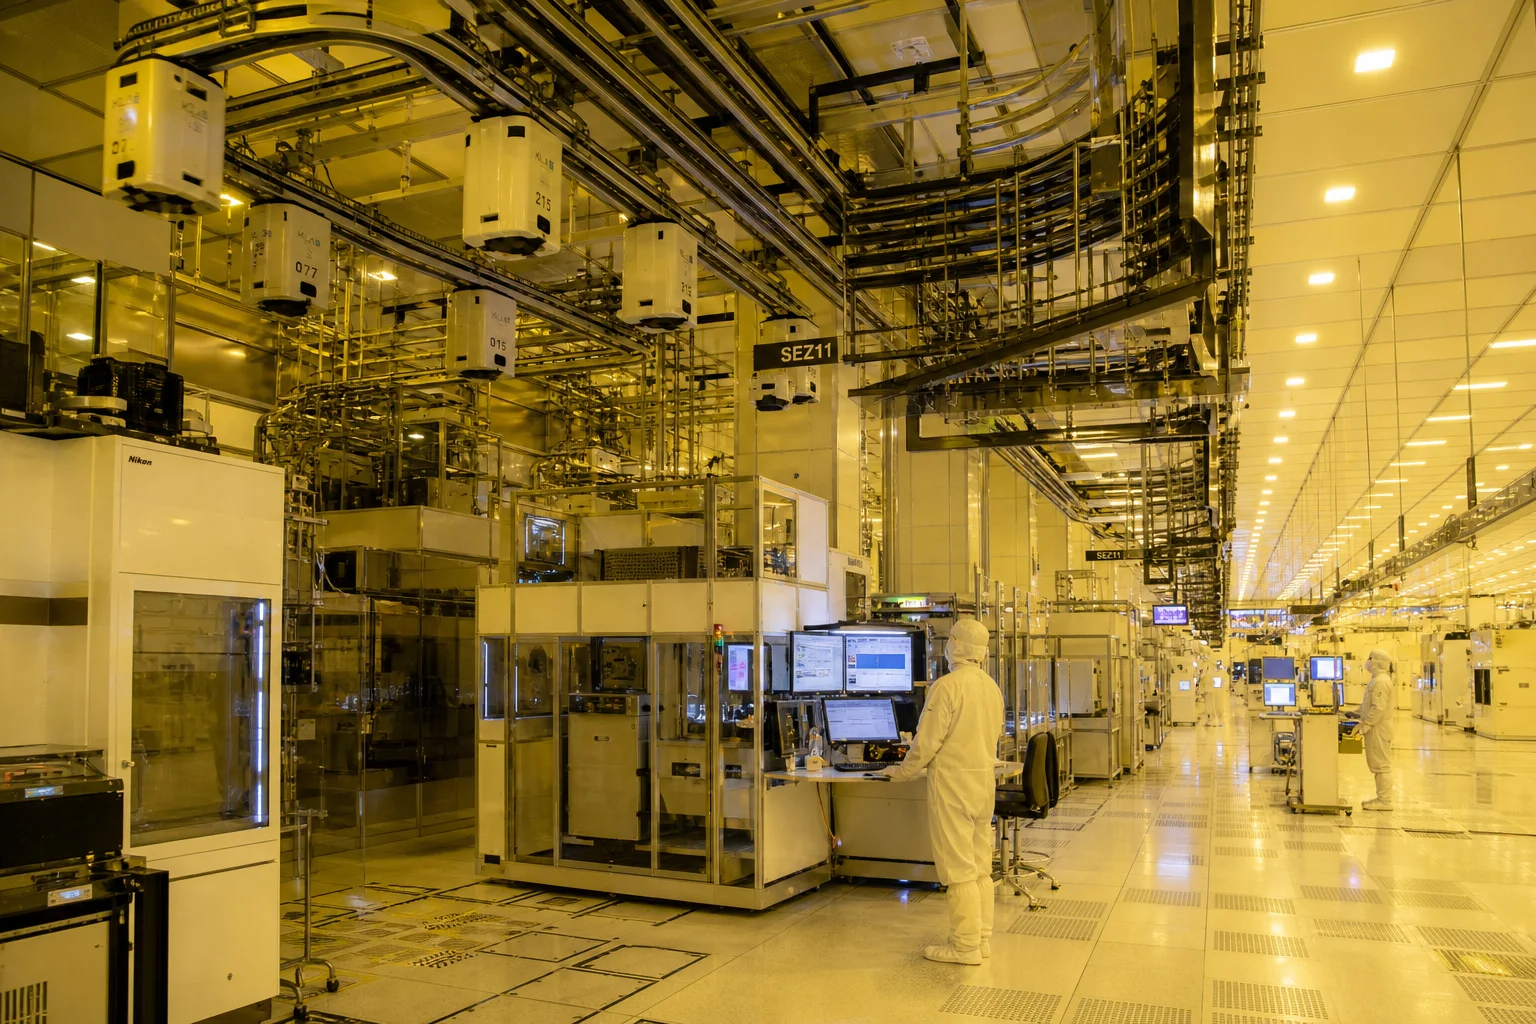
La fabrication de pièces moulées pour chambres à vide haute performance et de qualité semi-conductrice exige une fusion ultra-propre, des ateliers de fonderie de précision par cire perdue, des centres d’usinage CNC à 5 axes et des essais d’étanchéité à l’hélium réalisés en interne.
Dandong City Pengxin Machinery Co., Ltd. fournit des pièces moulées de chambres pour équipements à vide et semi-conducteurs entièrement certifiées et prêtes à l’emploi :
- Métallurgie inoxydable ultra-pure : Production certifiée d’aciers inoxydables coulés sous vide selon les normes ASTM A351 CF3M, CF3 et CF8M (fonte 316L/304L), avec teneur en carbone ultra-faible ( ) et soufre ( ).
- Fonderie de précision et fonderie en coquille fonderie céramique haute fidélité produisant des pièces quasi finies, avec des surfaces de fonderie lisses et une porosité microscopique virtuelle nulle.
- Usinage CNC de brides à 5 axes haute précision centres d’usinage CNC dédiés, climatisés, permettant d’obtenir des arêtes tranchantes en fibre de carbone (CF) et des rainures pour joints toriques avec une précision extrême, dans les tolérances de .
- Essais certifiés au spectromètre de masse à hélium systèmes internes de détection de fuites sous vide à l’hélium Pfeiffer et Inficon, garantissant des taux de fuite jusqu’à .
- Documentation qualité complète certifié ISO 9001, fournissant des certificats d’essai des matériaux EN 10204 3.1 complets, des relevés de tests de fuites à l’hélium à 100 %, des analyses de rugosité de surface par profilomètre et un conditionnement en salle blanche.
Conclusion
Les pièces moulées pour chambres d’équipements à vide poussé et semi-conducteurs opèrent à la frontière atomiquement sensible de la fabrication de haute technologie. L’élimination des fuites virtuelles de dégazage, des microcanaux traversants la paroi et de la contamination par des particules exige une métallurgie ultra-propre d’acier inoxydable faible en carbone (CF3M / 316L VIM), un moulage à la cire perdue sans aucune porosité, un usinage CNC de précision des bords tranchants des brides CF, une électropolissure ( ) et une étanchéité vérifiée au détecteur de fuites à spectromètre de masse à hélium ( ).
Travailler en partenariat avec un acteur expérimenté et intégré spécialisé dans le moulage sous vide et l’usinage de précision garantit que vos chambres de procédé pour semi-conducteurs et vide atteignent plus rapidement la mise sous vide, maintiennent un vide plus profond et assurent des rendements de traitement des wafers sans aucun défaut.
Contactez Dandong City Pengxin Machinery Co., Ltd. pour soumettre vos plans de chambres à vide ou demander les données de certification d’étanchéité à l’hélium.
Dandong City Pengxin Machinery Co., Ltd. — Fonderie lourde et usinage de précision, depuis 1958.
Table des matières
- 1. Physique de l'ultra-vide (UHV) et mécanismes de dégradation de la chambre
- 2. Métallurgie sous vide et protocoles de fusion ultra-propre (VIM / AOD)
- 3. Moulage par cire perdue et coquille céramique sans porosité
- 4. Usinage précis des brides UHV sur fraiseuse à commande numérique 5 axes
- 5. Décapage chimique, passivation et polissage électrolytique (PE) en salle blanche
- 6. Normes d’essai d’étanchéité sous vide par spectromètre de masse à hélium
- 7. Coulée sous vide pour semi-conducteurs chez Dandong City Pengxin Machinery Co., Ltd.
- Conclusion