
 EN
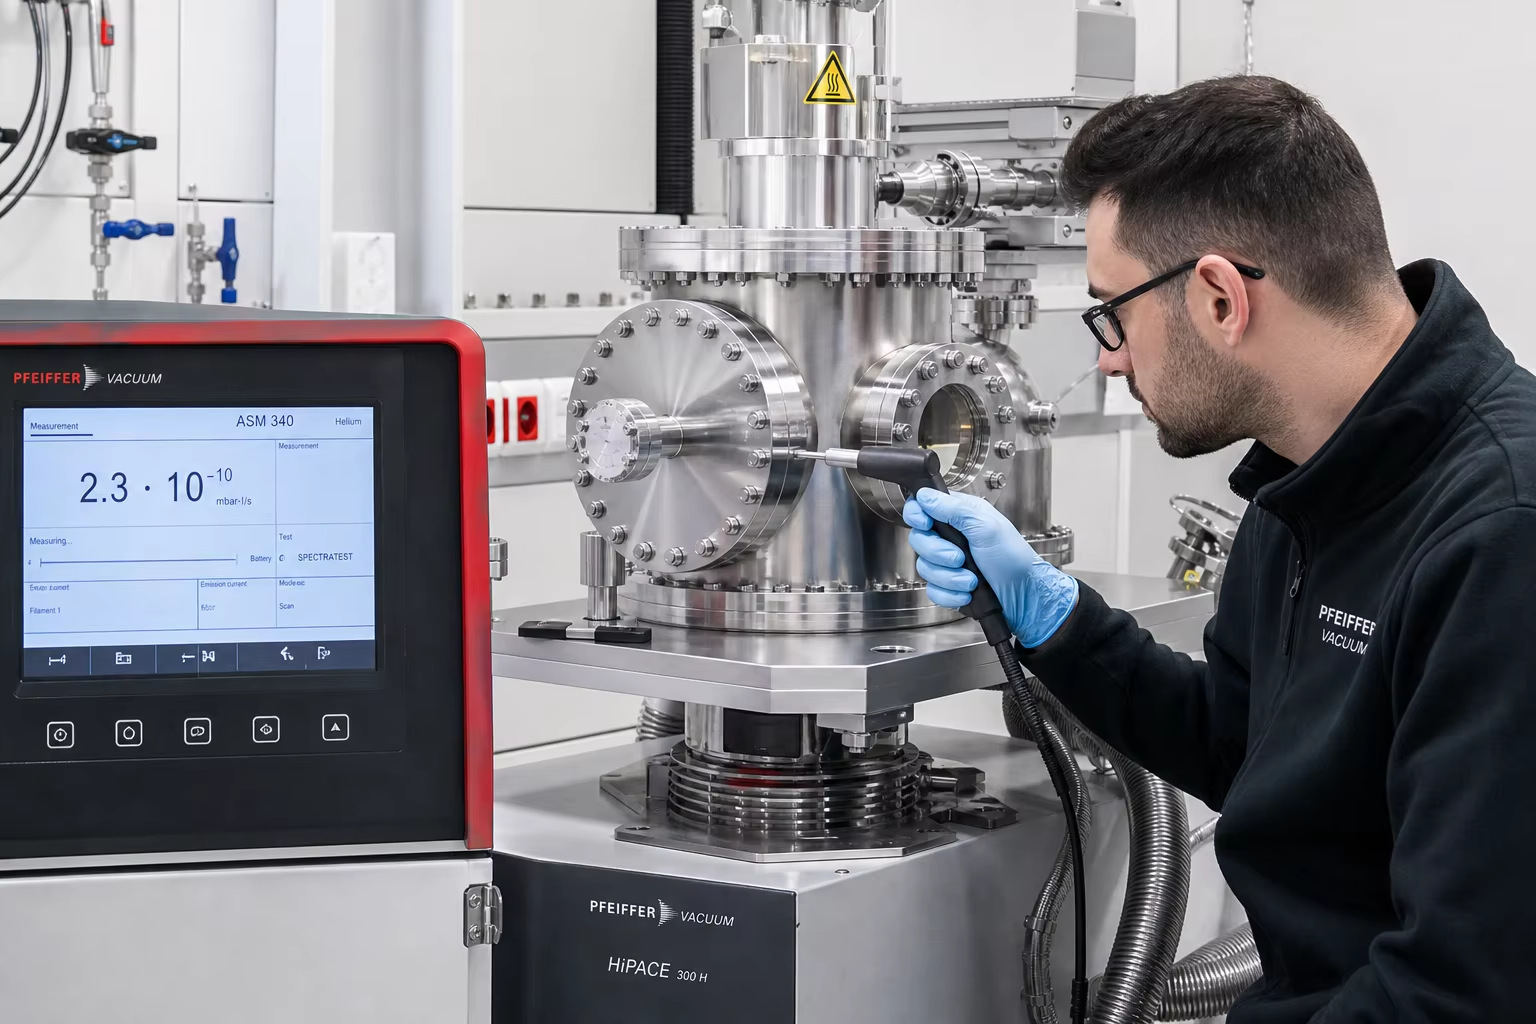
Опис за Мета: Полна техничка водичка за лејани делови за комори за висок вакуум и полупроводничка опрема. Истражете ниско-јаглеродни нерѓосливи челици топени во вакуум (VIM) (ASTM A351 CF3M / 316L), CNC обработка на нож-рабови CF-фланци, детекција на цурење со хелиумски масен спектрометар (<10^-9 mbar*l/s) и ултра-чиста електрополирање (Ra <=0.2 µm).
Во напредната производство на полупроводнички пластина (плазма етчинг, хемиска депозиција од пареа CVD, атомска слоевита депозиција ALD, имплантација на јони), вакуумска металургија и акцелератори на честички за физика на висока енергија, вакуумските комори и процесните колектори работат под Висок вакуум (HV: )и Ултра-висок вакуум (UHV: )режими.
Под овие екстремни атомски-скаларни работни притисоци, стандардните комерцијални метални лејани делови се сосема неприфатливи. Стандардните лејани делови страдаат од:
- Субповршински микропорозитетни гасни замки : Микроскопските пори од скршување и иглестите дупки делуваат како непрекинати виртуелни течности, заробувајќи гасови од атмосферата и ослободувајќи влага во текот на недели, што ја уништува основната вакуумска состојба во комората.
- Површинско ослободување на гасови и контаминација со хидрокарбони : Високата неравност на површината ( ) обезбедува огромна вистинска површинска плоштина за адсорпција на молекулите на водата.
- Напад на корозивна процесна хемија : Плазма-гасови за етчинг засновани на флуор, хлор и бром ( ) брзо напаѓаат неметалните сулфидни/оксидни вклучоци, ослободувајќи контаминирачки метални честички врз силиконските пластина.
Постигнувањето на интегритет на комора со ултра-висок вакуум бара специјализирано инженерство на високочисти леарници: топење Ултра-ниско-јаглеродни аустенитни нерѓосливи челици (ASTM A351 CF3M / леан челик 316L) през Топење со вакуумска индукција (VIM) , постигнувајќи нулта микропорозност преку дисциплинирано леанje со керамички шупливи форми, извршувајќи CNC машинирање со 5 оси на ConFlat (CF) фланци со нож-раб и жлебови за O-прстени за висок вакуум ( ), потврдувајќи апсолутна херметичка затвореност преку Детекција на цурење со хелиумски масен спектрометар ( ), и доставувајќи површини сертифицирани за чиста соба Огледално електрополирани површини ( ).
Овој технички водич нуди исцрпна анализа на вакуумската металургија, дизајнот на леанје без пори, прецизното CNC машинирање на UHV фланци, протоколите за детекција на цурење со хелиум и стандардите за електрополирање во чиста соба.
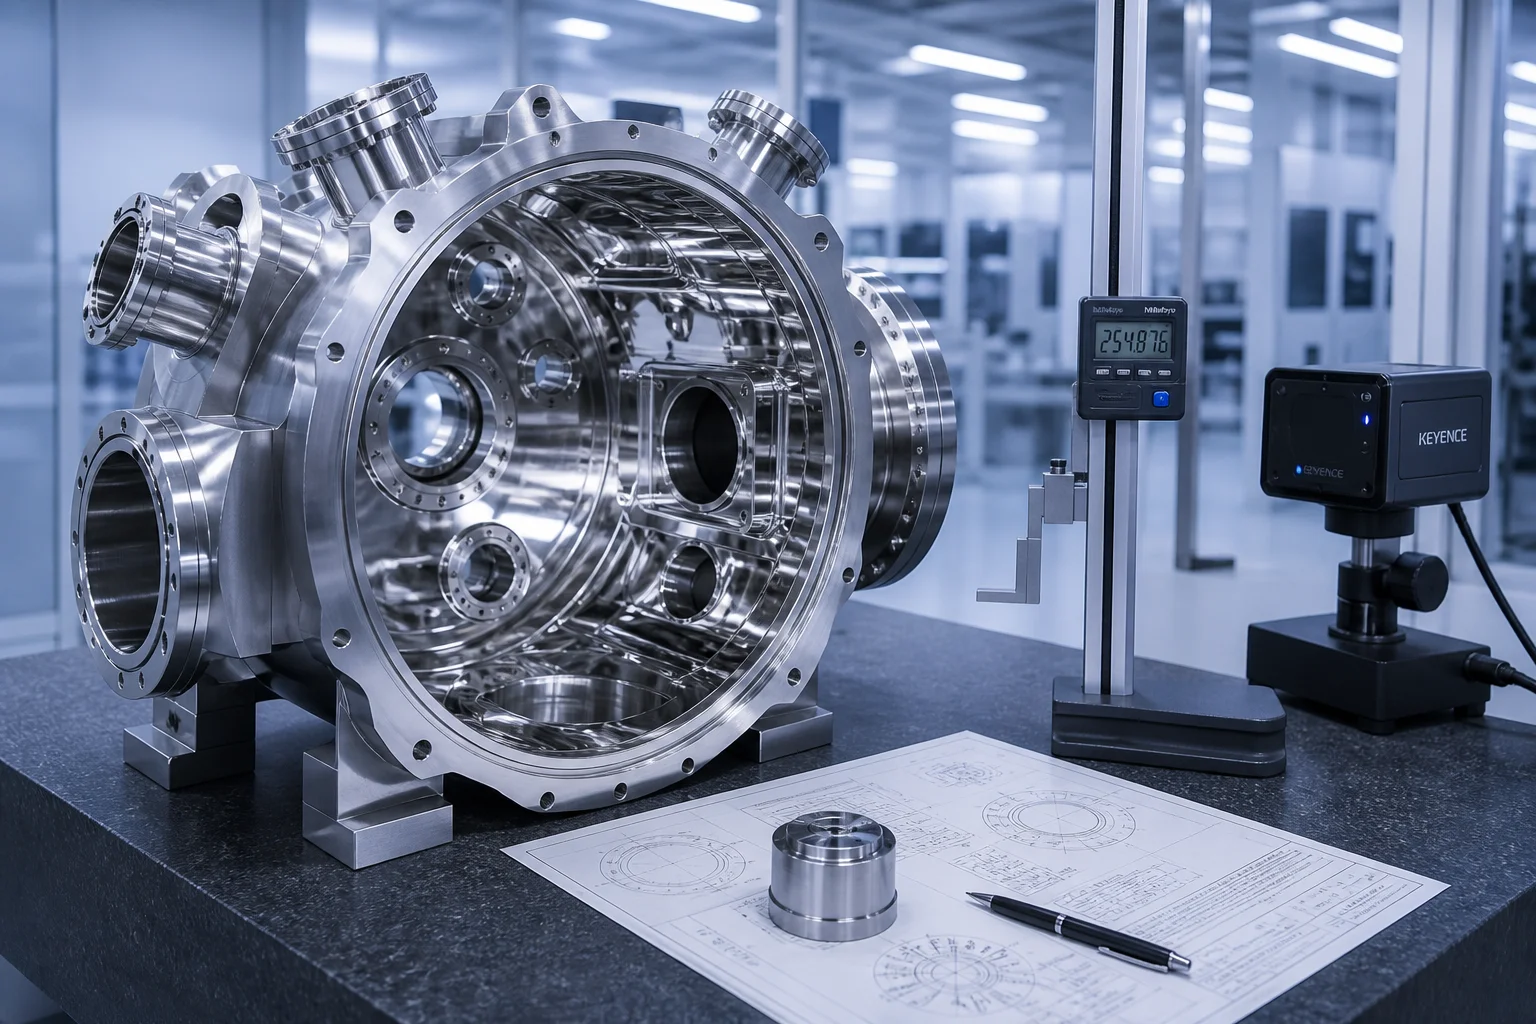
1. Физика на ултра-висок вакуум (UHV) и механизми на деградација на комората
                     ┌──────────────────────────────────────────────┐
                     │ Ultra-High Vacuum Environment (<10^-8 mbar)  │
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ Virtual Leakage (Outgassing)  │ │ Corrosive Plasma Attack       │ │ Micro-Channel Through-Leakage │
│ (Trapped air/moisture in      │ │ (Halogen etch chemistry       │ │ (Through-wall interconnected  │
│  subsurface casting pores)    │ │  attacking inclusion sites)   │ │  shrinkage leaking He gas)    │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Примена на вакуум во полупроводниците | Режим на притисок и хемија | Критичен квалитетен барање | Решение за леанje |
|---|---|---|---|
| Комори за депозиција со CVD / ALD | / силин, метал-органични соединенија | Нула виртуелни цурења; стапка на излевање на гас | VIM леан ниско-јаглероден нерѓослив челик (ASTM A351 CF3M / 1.4404) |
| Плазма сува етч процес боулови | /плазма | Нулта контаминација со честички, хемиска пасивација | Високочист CF3M + ултра-глатко електрополирање ( ) |
| Манифолди за вакуумско црпеење | Интерфејс за турбомолекуларни пумпи | Челен CF фланец со нож-рабови за запечатување, хелиум-непропусни | Лити CF3 / CF8M со 100% сертифицирано течностно испитување со хелиум |
| Шелови за вакуумски аневилирачки печки | / | Висока термичка стабилност, ниско термичко дезорбирање | Лито аустенитно топлоотпорно легура (316L / HK40) |
2. Вакуумска металургија и ултра-чисти процеси на топење (VIM / AOD)
За елиминирање на внатрешни гасни джобови и неметални вклучоци кои предизвикуваат виртуелни цурења, леанките за вакуумски комори се подложени на Топење со вакуумска индукција (VIM) или Аргон-кислородно декарбонизирање (AOD) :
| Хемиски елемент | ASTM A351 CF3M Стандард | Pengxin UHV Semiconductor Grade | Критична функција на вакуумската инженеринг техника |
|---|---|---|---|
| Јаглерод (C) | (Ултра-ниско содржање на јаглерод) | Спречува таложење на хром карбид на границите на зрната; спречува меѓузрната етч атака | |
| Хром (Cr) | Формира густ, саморегенеративен пасивен слој отпорен на халоген плазма хемии | ||
| Никел (Ni) | (Висок никел) | Гарантира стабилна целосно аустенитна FCC матрица; потиснува магнетна пропустливост ( ) | |
| Молибден (Mo) | Висок отпор на пукнатини предизвикани од хлориди и халиди во циклусите за чистење со плазма | ||
| Сулфур и фосфор | (Ултра-чист) | Критични : Елиминира неметални стрингери кои создаваат микроскопски патишта за вакуумска течност | |
| Растворени гасови | Не е наведено | Елиминира масовно ослободување на гасови во текот на циклусите на отпумпување на ултрависок вакуум |
3. Ливење со нулта порозност и керамички шупливи форми
Камерите за полупроводници во вакуум имаат комплексни внатрешни канали за дистрибуција на процесни гасови, јачки за ладење со вода и повеќе оптички прозорци:
┌─────────────────────────────────────────────────────────────┐
│ 1. Precision Multi-Piece Aluminum Tooling & Wax Injection   │
│    • High-stability wax patterns with zero sink marks       │
├─────────────────────────────────────────────────────────────┤
│ 2. Automated Multi-Layer Fused Silica Ceramic Shell Molding │
│    • Fine zircon flour primary face coat (Ra 1.6 µm finish) │
│    • Zero sand inclusion or ceramic spalling in mold cavity │
├─────────────────────────────────────────────────────────────┤
│ 3. Vacuum Induction Pouring with Filtered Bottom Ingate     │
│    • Melt poured directly under protective argon atmosphere │
│    • Directional progressive solidification from base up    │
├─────────────────────────────────────────────────────────────┤
│ 4. 100% Hot Isostatic Pressing (HIP Processing - Optional)  │
│    • $1,150 °C$ at $1,000\text{ bar}$ Argon pressure; collapses all  │
│      internal micro-voids, achieving 100% theoretical density│
└─────────────────────────────────────────────────────────────┘
4. Прецизна обработка на UHV-фланци со 5-осен CNC-машински алат
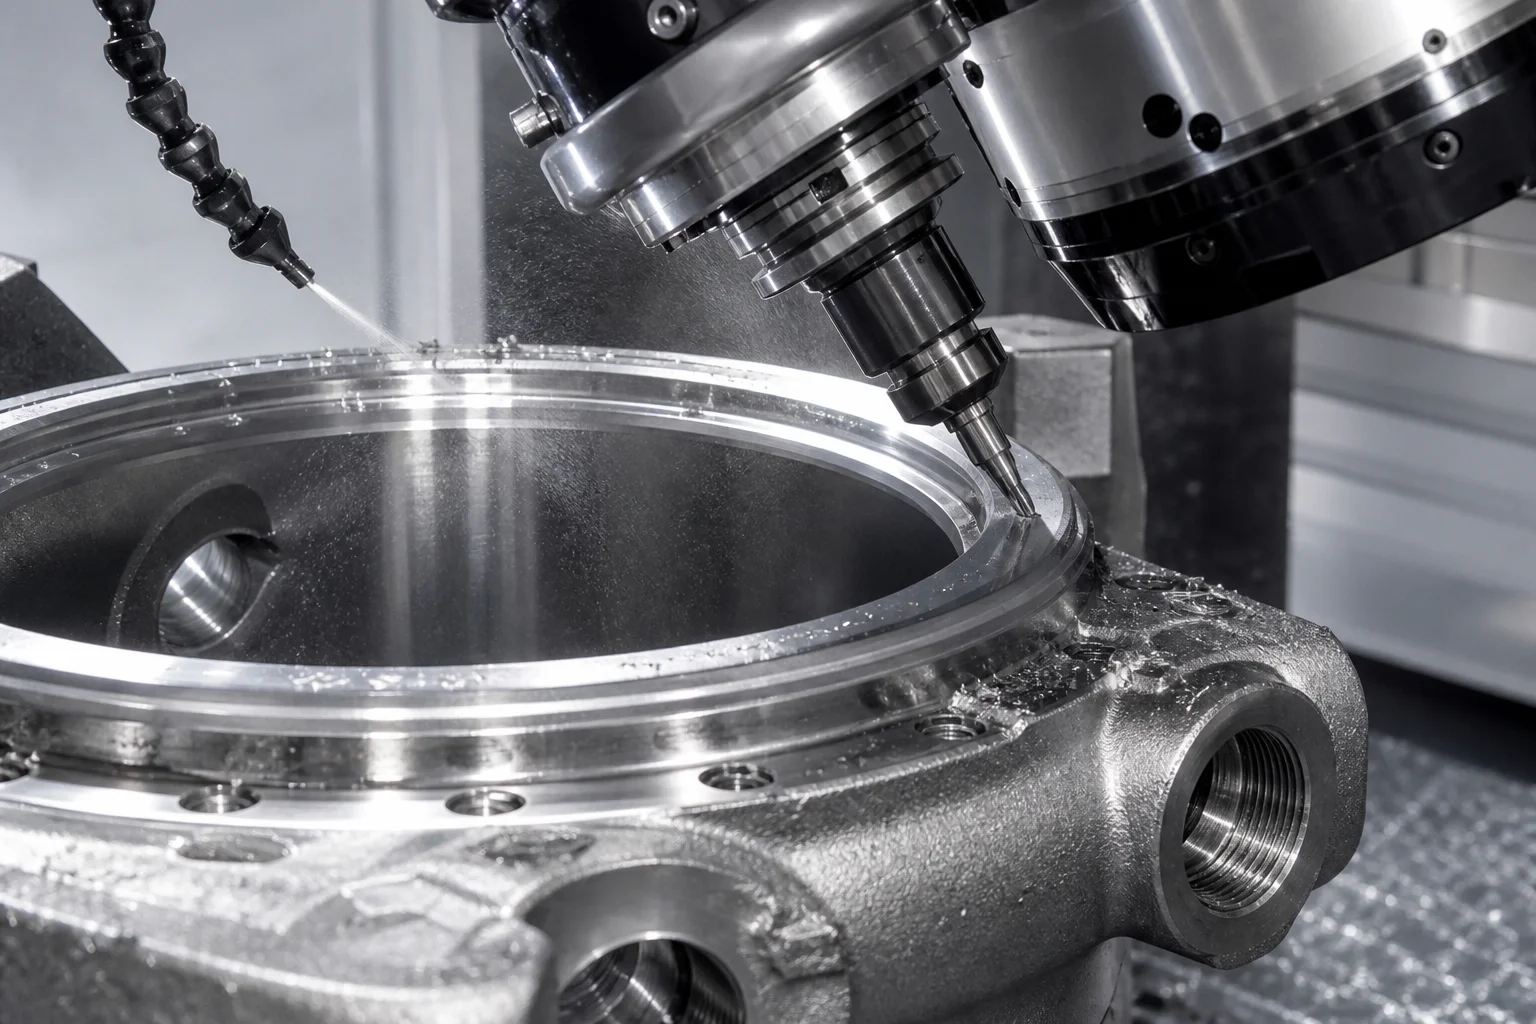
Затворањата за ултрависок вакуум се потпираат на прецизна деформација на метални бакарни заптивки или еластомерни O-прстени од Viton/FFKM:
        ┌───────────────────────────────────────────────────────┐
        │ 1. High-Vacuum Solution Annealing (1,100 °C)          │
        │ • Rapid water quench; eliminates all residual stress  │
        └──────────────────────────┬────────────────────────────┘
                                   │
                                   ▼
        ┌───────────────────────────────────────────────────────┐
        │ 2. 5-Axis CNC High-Speed Milling Center Operations    │
        │ • Precision machining of chamber internal cavities    │
        │ • Coaxiality of opposing viewport axes $\le 0.015\text{ mm}$│
        └──────────────────────────┬────────────────────────────┘
                                   │
                                   ▼
        ┌───────────────────────────────────────────────────────┐
        │ 3. ConFlat (CF) Knife-Edge & O-Ring Groove Micro-Turn │
        │ • CF flange knife-edge angle ($70^\circ \pm 0.5^\circ$) with  │
        │   sharp peak radius ($R \le 0.10\text{ mm}$)          │
        │ • O-ring dovetail groove surface roughness $Ra \le 0.4\text{ µm}$│
        └───────────────────────────────────────────────────────┘
5. Хемиско чистење, пасивирање и електрополирање (EP) во чиста соба
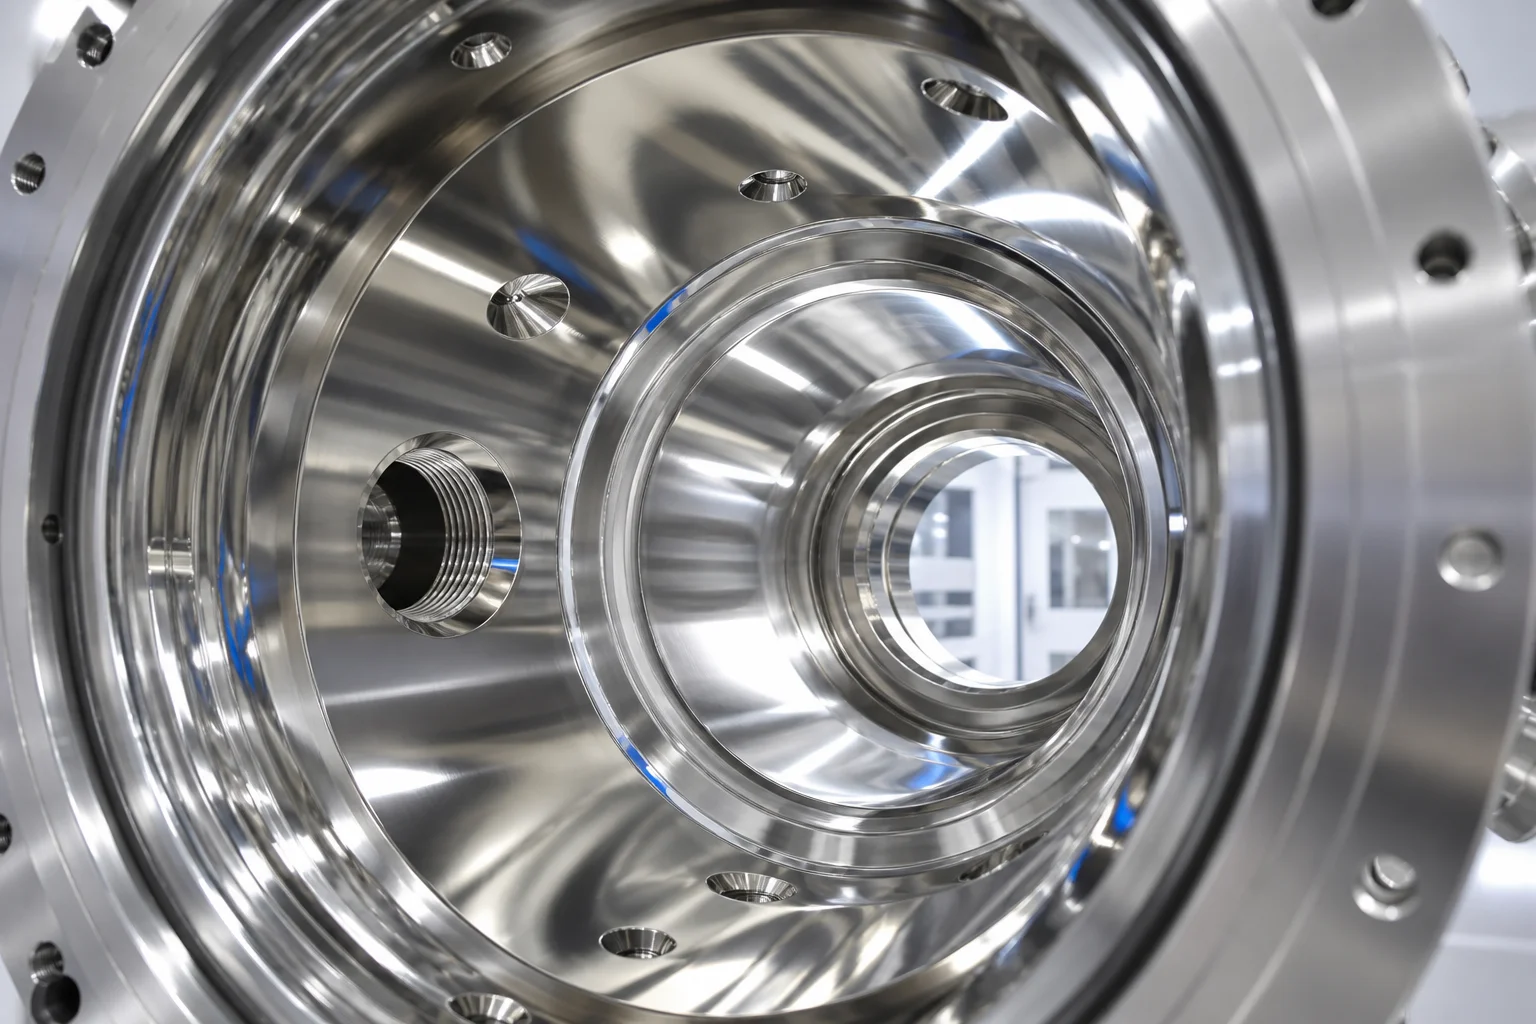
За постигнување ултра-ниски стапки на испуштање, површините на ливените камери поминуваат низ прецизен мултистадиен електрохемиски завршен процес:
Machined Chamber Surface (Ra 0.8–1.6 µm)
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 1. Ultrasonic Degreasing & Solvent Cleaning            │
│    (Removes all CNC cutting oils and particulate matter)
└──────────────────┬─────────────────────────────────────┘
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 2. Nitric-Hydrofluoric Acid Pickling & Passivation     │
│    (ASTM A380 / A967: Removes free iron and oxide scale)
└──────────────────┬─────────────────────────────────────┘
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 3. Precision Anodic Electro-Polishing (EP) (ASTM B912) │
│    • Controlled electrochemical dissolution of peaks   │
│    • Delivers true mirror finish ($Ra \le 0.20\text{ µm}$)  │
│    • Maximizes $Cr/Fe$ surface atomic ratio ($\ge 2.0$)│
└──────────────────┬─────────────────────────────────────┘
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 4. Class 1,000 Cleanroom Ultra-Pure Water (UPW) Rinse  │
│    • 18 MΩ·cm deionized water rinse + clean dry pack   │
└────────────────────────────────────────────────────────┘
6. Стандарди за тестирање на вакуумски цурења со хелиумски масен спектрометар
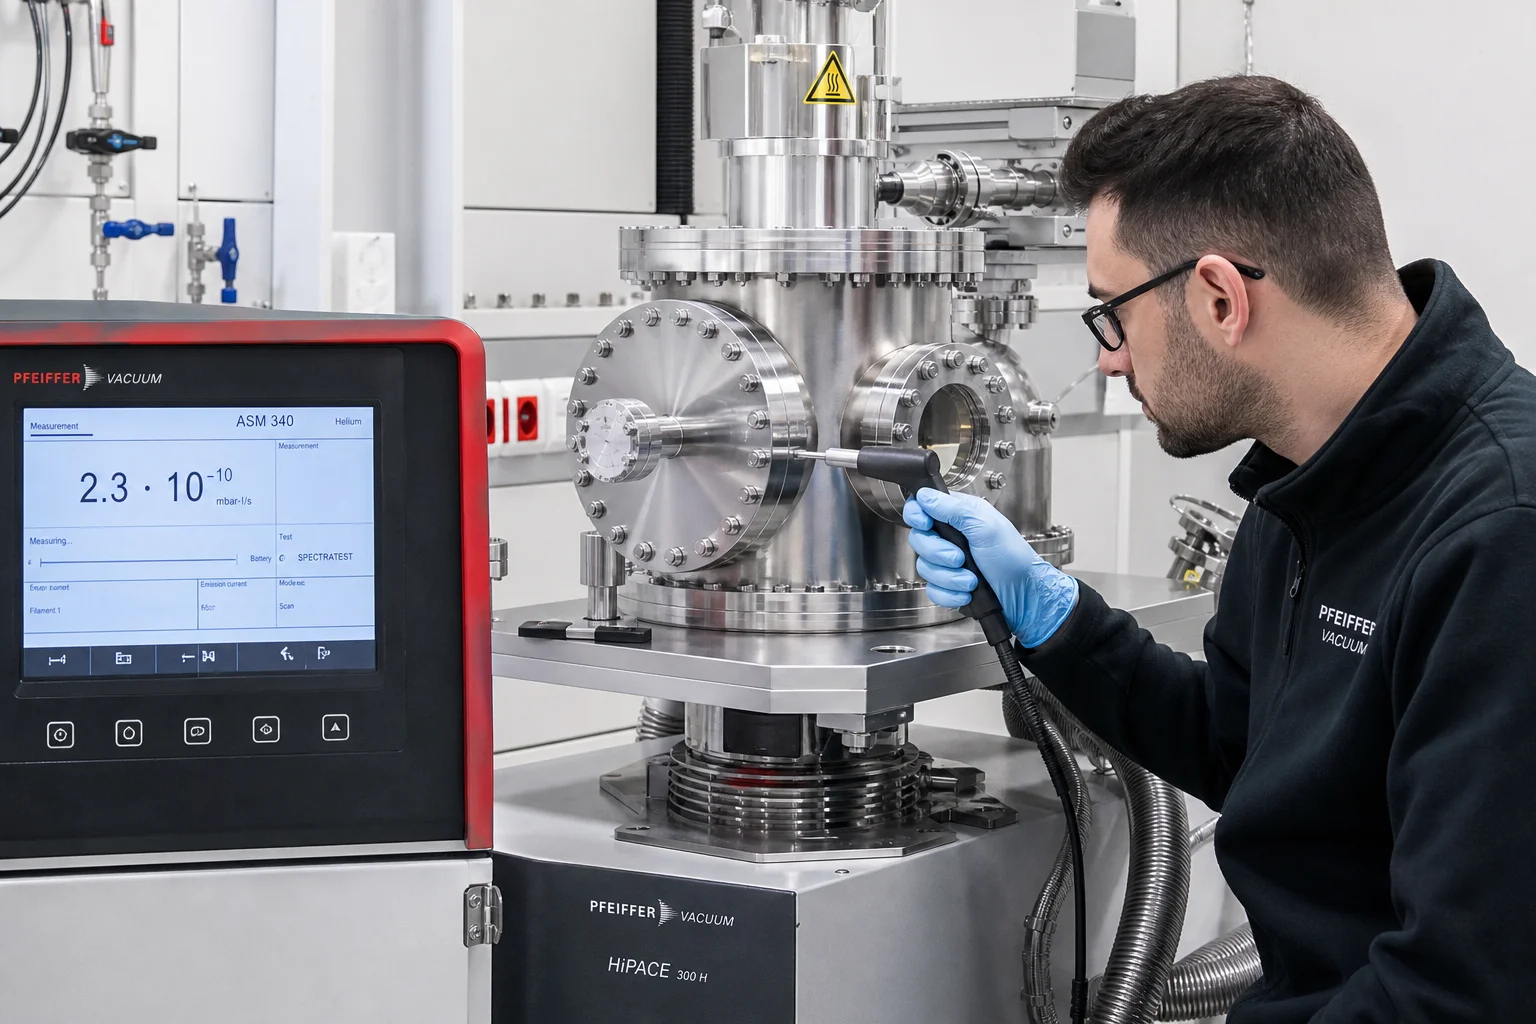
Секој вакуумски леар се проверува за цурење со хелиум 100% според ASTM E499 / ASME Sec V Art 10 :
| Тест Метод | Поставување и стандард | Осетливост и гранична вредност за прифаќање |
|---|---|---|
| Хелиумско вакуумско дување („sniffing“) тестирање | Притиснат со 100% He ( ); скенирање со дувачки пробник | Стапка на течење ; нула локализирани цурења |
| Тест со хелиум и тврд вакуум на капакот | Камерата е евакуирана до ; хелиумска обвивка | Глобален протек на гас |
| Потврда на стапката на испарување | Спектроскопија на термална дезорпција (TDS) | Стапка на испарување по изварување |
| Радиографско испитување (RT) | ASTM E446 ниво 1 (без дефекти) | 100% радиографски преглед на сите ѕидови на комората и пресеците на фланците |
| Профилометрија на неравнината на површината | Оптички 3D безконтактен профилометар | Електрополирани внатрешни површини |
7. Полупроводничко вакуумско леење кај Dandong City Pengxin Machinery Co., Ltd.
Производството на лејања за високовакуумски и полупроводнички камери бара ултра-чисто топење, прецизни лејарски работилници со инвеститорско лејање, CNC машини со 5 оси и внатрешно тестирање на цекори со хелиум.
Dandong City Pengxin Machinery Co., Ltd. доставува целосно сертифицирани, готови за употреба завршени лејања за вакуумски и полупроводнички камери:
- Ултра-чиста нерѓослива металургија : Сертифицирано производство на вакуумски стопени ASTM A351 CF3M, CF3, CF8M (лита 316L/304L), со ултра-ниско содржање на јаглерод ( ) и Сулфур ( ).
- Прецизно инвеститорско и шупливо лејање : Високо-точно керамично шупливо лејање што дава скоро-готови форми со гладки лејани површини и нула виртуелна микропорозност.
- Високо-прецизно CNC фланец машинирање со 5 оси : Посебни климатизирани CNC машински центри што овозможуваат прецизно машинирање на CF ножеви и жлебови за O-прстени во опсег од .
- Сертифицирано тестирање со хелиум масен спектрометар : Внатрешни системи за тестирање на вакуумски цурења со хелиум од Pfeiffer и Inficon, кои сертифицираат стапки на цурење до .
- Полна документација за квалитетот : Сертифицирано според ISO 9001, обезбедувајќи целосни материјални испитни сертификати EN 10204 3.1, дијаграми за 100% тестирање на цурење со хелиум, скенирања со профилометар за неравномерност на површината и пакување во чиста соба.
Заклучок
Леанките за комори за опрема за висок вакуум и полупроводници работат на атомно-осетливиот предел на производството на високи технологии. Елиминирањето на виртуелни цурења поради издигање на гасови, микроканали низ ѕидовите и контаминација со честички бара ултрачиста металија од ниско-јаглероден нерѓослив челик (CF3M / 316L VIM), леанки без пори со методот на изгубена форма, прецизно CNC машинирање на нож-рабови на CF-спојки, електрополирање ( ), и потврдена цврстост против цурење со хелиум масен спектрометар ( ).
Соработката со искуствен, интегриран производител на вакуумски леања и прецизно машинско обработување гарантира побрзо испумпување на вашите полупроводнички и вакуумски процесни комори, постојано одржување на подлабок вакуум и постигнување на нулта грешка при обработката на филмови.
Контактирајте го Dandong City Pengxin Machinery Co., Ltd. за да ги пратите цртежите на вашите вакуумски комори или да побарате податоци за сертификација за хелиумска течност.
Dandong City Pengxin Machinery Co., Ltd. — Тешки леани делови и прецизно машинирање, од 1958 година.
Содржина
- 1. Физика на ултра-висок вакуум (UHV) и механизми на деградација на комората
- 2. Вакуумска металургија и ултра-чисти процеси на топење (VIM / AOD)
- 3. Ливење со нулта порозност и керамички шупливи форми
- 4. Прецизна обработка на UHV-фланци со 5-осен CNC-машински алат
- 5. Хемиско чистење, пасивирање и електрополирање (EP) во чиста соба
- 6. Стандарди за тестирање на вакуумски цурења со хелиумски масен спектрометар
- 7. Полупроводничко вакуумско леење кај Dandong City Pengxin Machinery Co., Ltd.
- Заклучок