
 EN
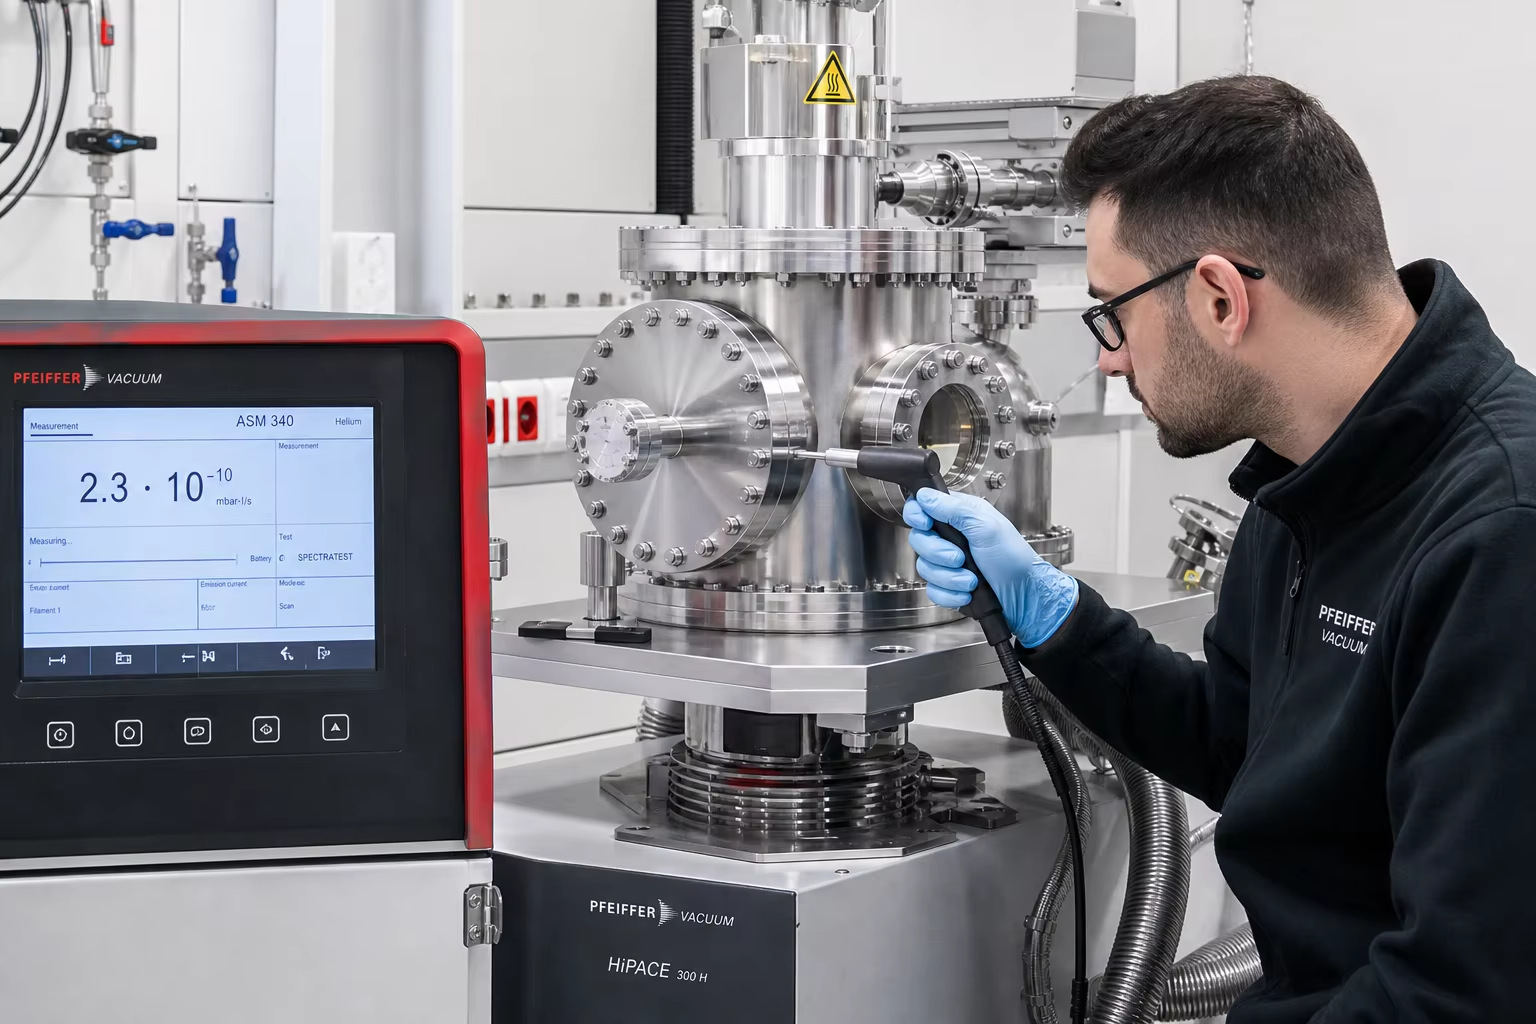
メタ説明: 高真空・半導体装置用チャンバーキャスティングに関する包括的な技術ガイド。真空誘導溶解(VIM)による低炭素ステンレス鋼(ASTM A351 CF3M/316L)、ナイフエッジ型CFフランジのCNC加工、ヘリウム質量分析計を用いた漏れ検出(<10⁻⁹ mbar・L/s)、および超清浄電解研磨(Ra ≤ 0.2 µm)について解説します。
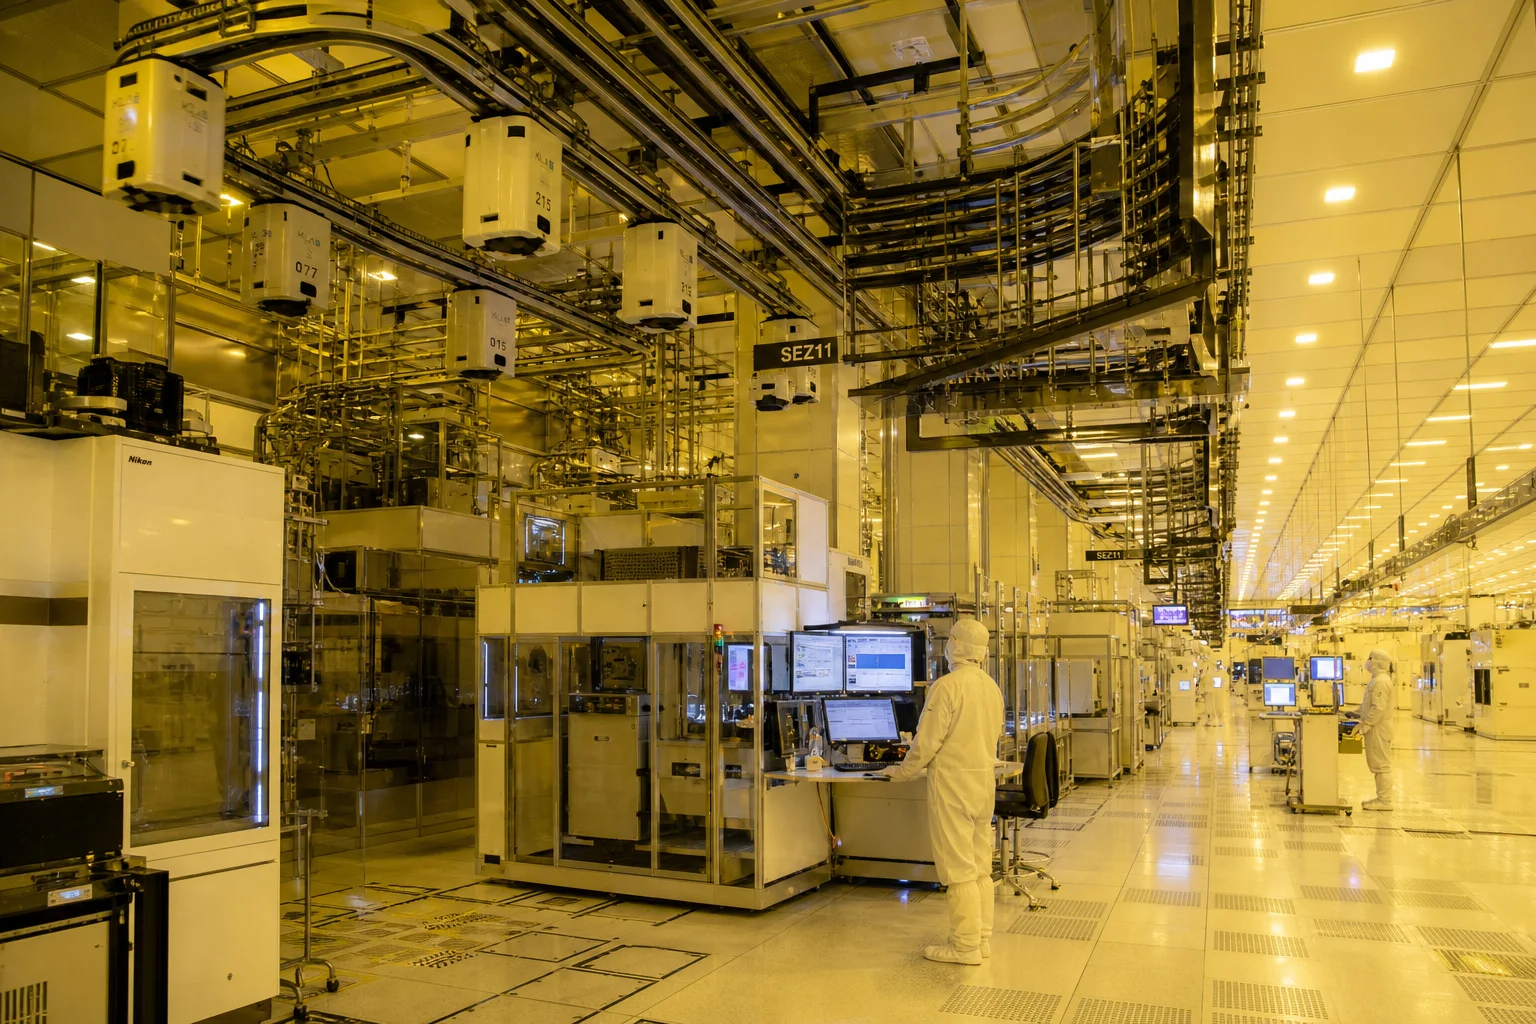
先端半導体ウェーハ製造(プラズマエッチング、化学気相成長(CVD)、原子層堆積(ALD)、イオン注入)、真空中の金属精錬、および高エネルギー物理学における粒子加速器では、真空チャンバーおよびプロセスマニホールドが以下の真空領域で動作します。 高真空(HV: )であり、 超高真空(UHV: ))
このような極端な原子レベルの作動圧力下では、一般市販の金属鋳造品はまったく使用できません。標準的な鋳造品には以下の問題があります:
- 内部微小気孔によるガス捕捉 :顕微鏡レベルの収縮気孔およびピンホールが、連続した仮想的な漏れとして機能し、大気中のガスを閉じ込め、数週間にわたり水分を脱離させるため、チャンバー内のベース真空を損ないます。
- 表面からのガス放出および炭化水素汚染 :表面粗さが大きい( )場合、水分子の吸着に寄与する実効表面積が著しく増大します。
- 腐食性プロセス化学薬品による攻撃 :フッ素、塩素、臭素を含むプラズマエッチング用ガス( 非金属硫化物/酸化物介在物を迅速に攻撃し、シリコンウエハー上に汚染金属粒子を放出します。
超高真空チャンバーの気密性を実現するには、特殊な高純度鋳造工学(溶融工程)が必要です。 超低炭素オーステナイト系ステンレス鋼(ASTM A351 CF3M/鋳造用316L) 経由 真空誘導溶解 (VIM) 厳格なセラミックシェル・インベストメント鋳造により微小な気孔を完全に排除し、5軸NCマシニングで加工します。 コンフラット(CF)ナイフエッジフランジおよび高真空用Oリング溝を備え、 )ヘリウム質量分析器を用いた漏れ検出法( ヘリウム質量分析器漏れ検出( ))による絶対的な気密性を確認し、クリーンルーム認証済みの 鏡面電解研磨仕上げ( ).
本エンジニアリングガイドでは、真空冶金、ゼロ気孔鋳造設計、高精度超高真空(UHV)フランジのCNC加工、ヘリウム漏れ検出手順、およびクリーンルームにおける電解研磨基準について、包括的な分析を提供します。
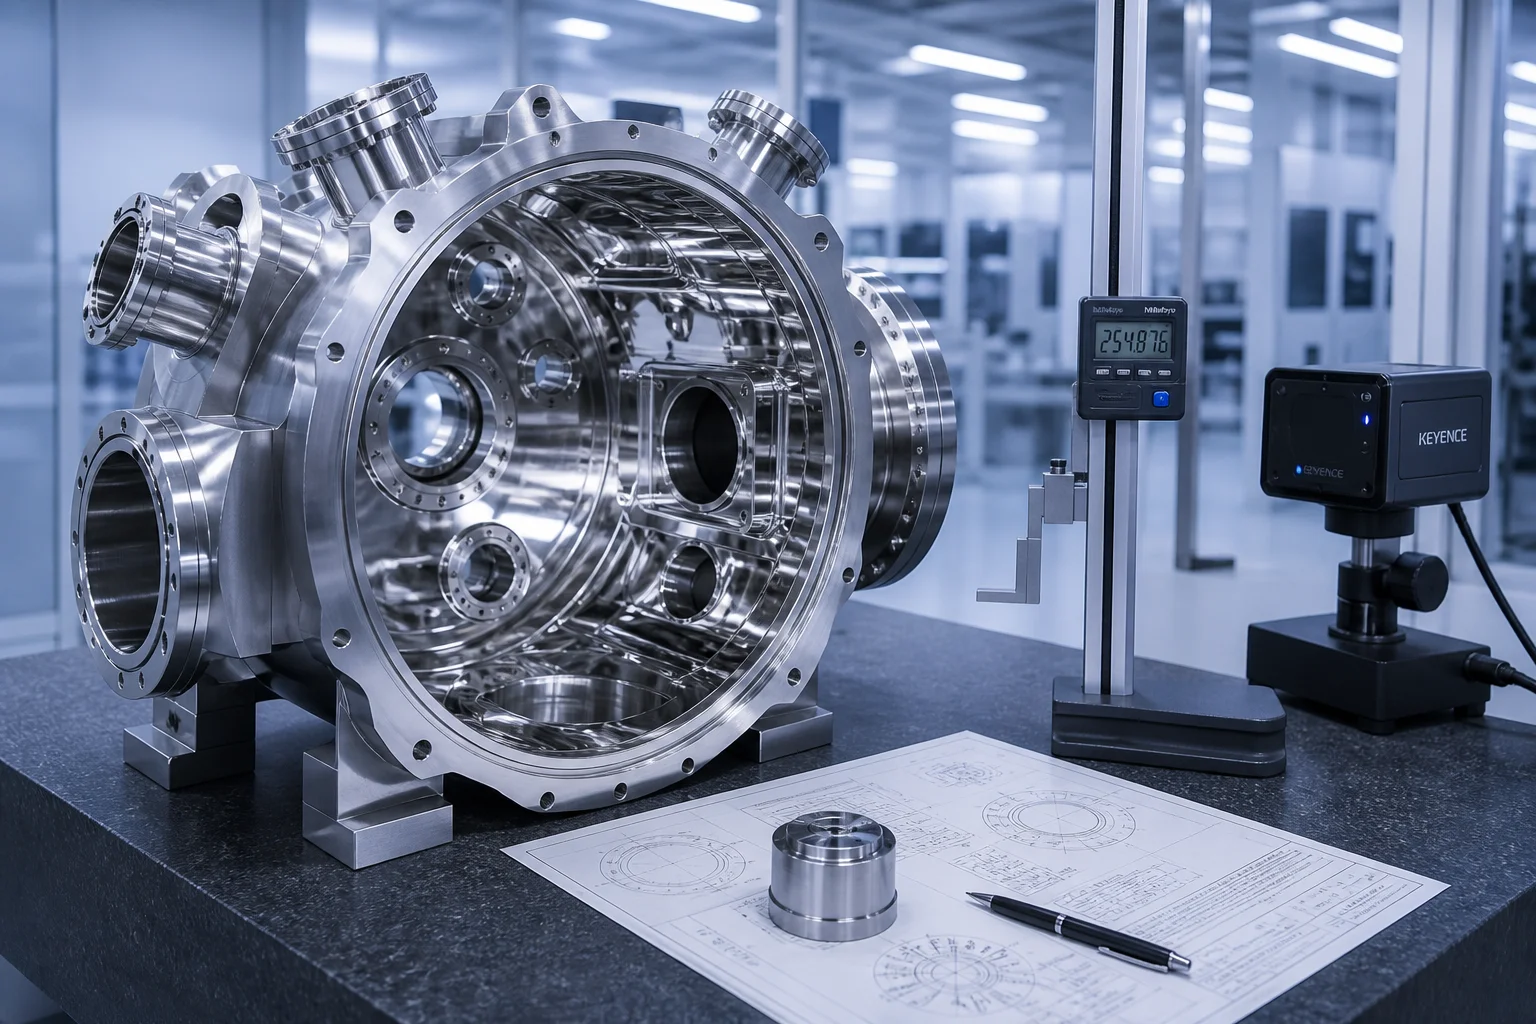
1. 超高真空(UHV)物理学およびチャンバー劣化メカニズム
                     ┌──────────────────────────────────────────────┐
                     │ Ultra-High Vacuum Environment (<10^-8 mbar)  │
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ Virtual Leakage (Outgassing)  │ │ Corrosive Plasma Attack       │ │ Micro-Channel Through-Leakage │
│ (Trapped air/moisture in      │ │ (Halogen etch chemistry       │ │ (Through-wall interconnected  │
│  subsurface casting pores)    │ │  attacking inclusion sites)   │ │  shrinkage leaking He gas)    │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| 半導体用真空アプリケーション | 圧力領域と化学反応 | 必須品質要件 | 鋳造ソリューション |
|---|---|---|---|
| CVD/ALD堆積チャンバー | /シラン、金属有機化合物 | 仮想漏れゼロ;脱気率 | VIM鋳造低炭素ステンレス(ASTM A351 CF3M/1.4404) |
| プラズマドライエッチング用ボウル | /血球 | 粒子汚染ゼロ、化学的不活性化処理 | 高純度CF3M+超滑らか電解研磨( ) |
| 高真空排気用マニホールド | ターボ分子ポンプ接続部 | カットエッジ式CFフランジシール(ヘリウム漏れなし) | インベストメント鋳造CF3/CF8M(100%ヘリウム漏れ検査済み) |
| 真空アニール炉シェル | / | 高温安定性が高く、熱脱離が少ない | 鋳造オーステナイト系耐熱合金(316L/HK40) |
2.真空冶金および超清浄溶製プロトコル(VIM/AOD)
仮想リークを引き起こす内部ガス孔および非金属介在物を除去するため、真空チャンバー用鋳物は以下の処理を施します 真空誘導溶解 (VIM) または アルゴン酸素脱炭素 (AOD) :
| 化学元素 | ASTM A351 CF3M規格 | 彭信(ペングシン)超高真空中性半導体グレード | 重要な真空工学機能 |
|---|---|---|---|
| 炭素 (C) | (超低炭素) | 粒界におけるクロム炭化物の析出を抑制し、粒界腐食を防止 | |
| クロム (Cr) | 高密度で自己修復性を持つ ハロゲンプラズマ化学薬品に対しても耐性を示す不活性層を形成 | ||
| ニッケル (Ni) | (高ニッケル) | 安定した完全オーステナイト(FCC)組織を保証し、磁気透磁率( ) | |
| モリブデン (Mo) | プラズマ洗浄工程における塩化物およびハライドによるピット腐食に高い耐性 | ||
| 硫黄およびリン | (超純度) | 危ない :非金属介在物を除去 微小な真空漏れ経路を生じさせるストリンガー | |
| 溶解ガス | 指定されていない | 超高真空ポンプダウン時のバルクガス脱離を抑制 |
3.ゼロ気孔率のインベストメントおよびセラミックシェル鋳造
半導体用真空チャンバーには、複雑な内部プロセスガス分配流路、水冷ジャケット、および複数の光学用覗き窓が備わっています。
┌─────────────────────────────────────────────────────────────┐
│ 1. Precision Multi-Piece Aluminum Tooling & Wax Injection   │
│    • High-stability wax patterns with zero sink marks       │
├─────────────────────────────────────────────────────────────┤
│ 2. Automated Multi-Layer Fused Silica Ceramic Shell Molding │
│    • Fine zircon flour primary face coat (Ra 1.6 µm finish) │
│    • Zero sand inclusion or ceramic spalling in mold cavity │
├─────────────────────────────────────────────────────────────┤
│ 3. Vacuum Induction Pouring with Filtered Bottom Ingate     │
│    • Melt poured directly under protective argon atmosphere │
│    • Directional progressive solidification from base up    │
├─────────────────────────────────────────────────────────────┤
│ 4. 100% Hot Isostatic Pressing (HIP Processing - Optional)  │
│    • $1,150 °C$ at $1,000\text{ bar}$ Argon pressure; collapses all  │
│      internal micro-voids, achieving 100% theoretical density│
└─────────────────────────────────────────────────────────────┘
4.5軸CNCによる超高真空フランジの高精度機械加工
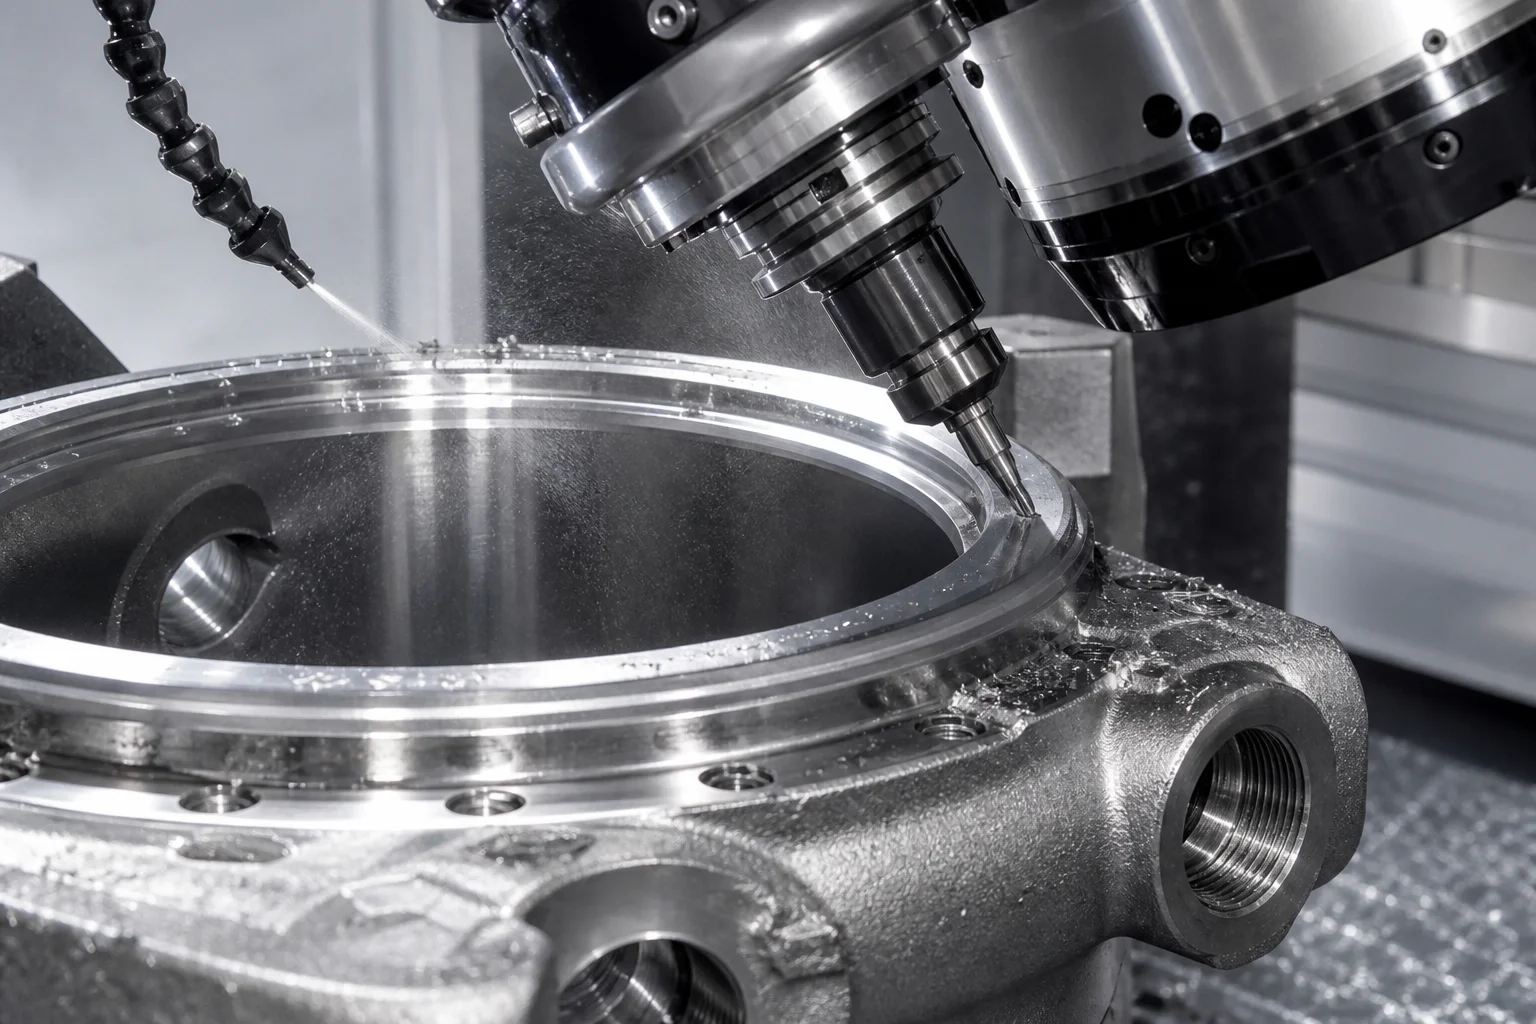
超高真空中のシールは、精密な金属製銅ガスケットの塑性変形またはエラストマー製ビトン/FFKMオーリングに依存します。
        ┌───────────────────────────────────────────────────────┐
        │ 1. High-Vacuum Solution Annealing (1,100 °C)          │
        │ • Rapid water quench; eliminates all residual stress  │
        └──────────────────────────┬────────────────────────────┘
                                   │
                                   ▼
        ┌───────────────────────────────────────────────────────┐
        │ 2. 5-Axis CNC High-Speed Milling Center Operations    │
        │ • Precision machining of chamber internal cavities    │
        │ • Coaxiality of opposing viewport axes $\le 0.015\text{ mm}$│
        └──────────────────────────┬────────────────────────────┘
                                   │
                                   ▼
        ┌───────────────────────────────────────────────────────┐
        │ 3. ConFlat (CF) Knife-Edge & O-Ring Groove Micro-Turn │
        │ • CF flange knife-edge angle ($70^\circ \pm 0.5^\circ$) with  │
        │   sharp peak radius ($R \le 0.10\text{ mm}$)          │
        │ • O-ring dovetail groove surface roughness $Ra \le 0.4\text{ µm}$│
        └───────────────────────────────────────────────────────┘
5.クリーンルーム内での化学ピッキング、パッシベーション、および電解研磨(EP)
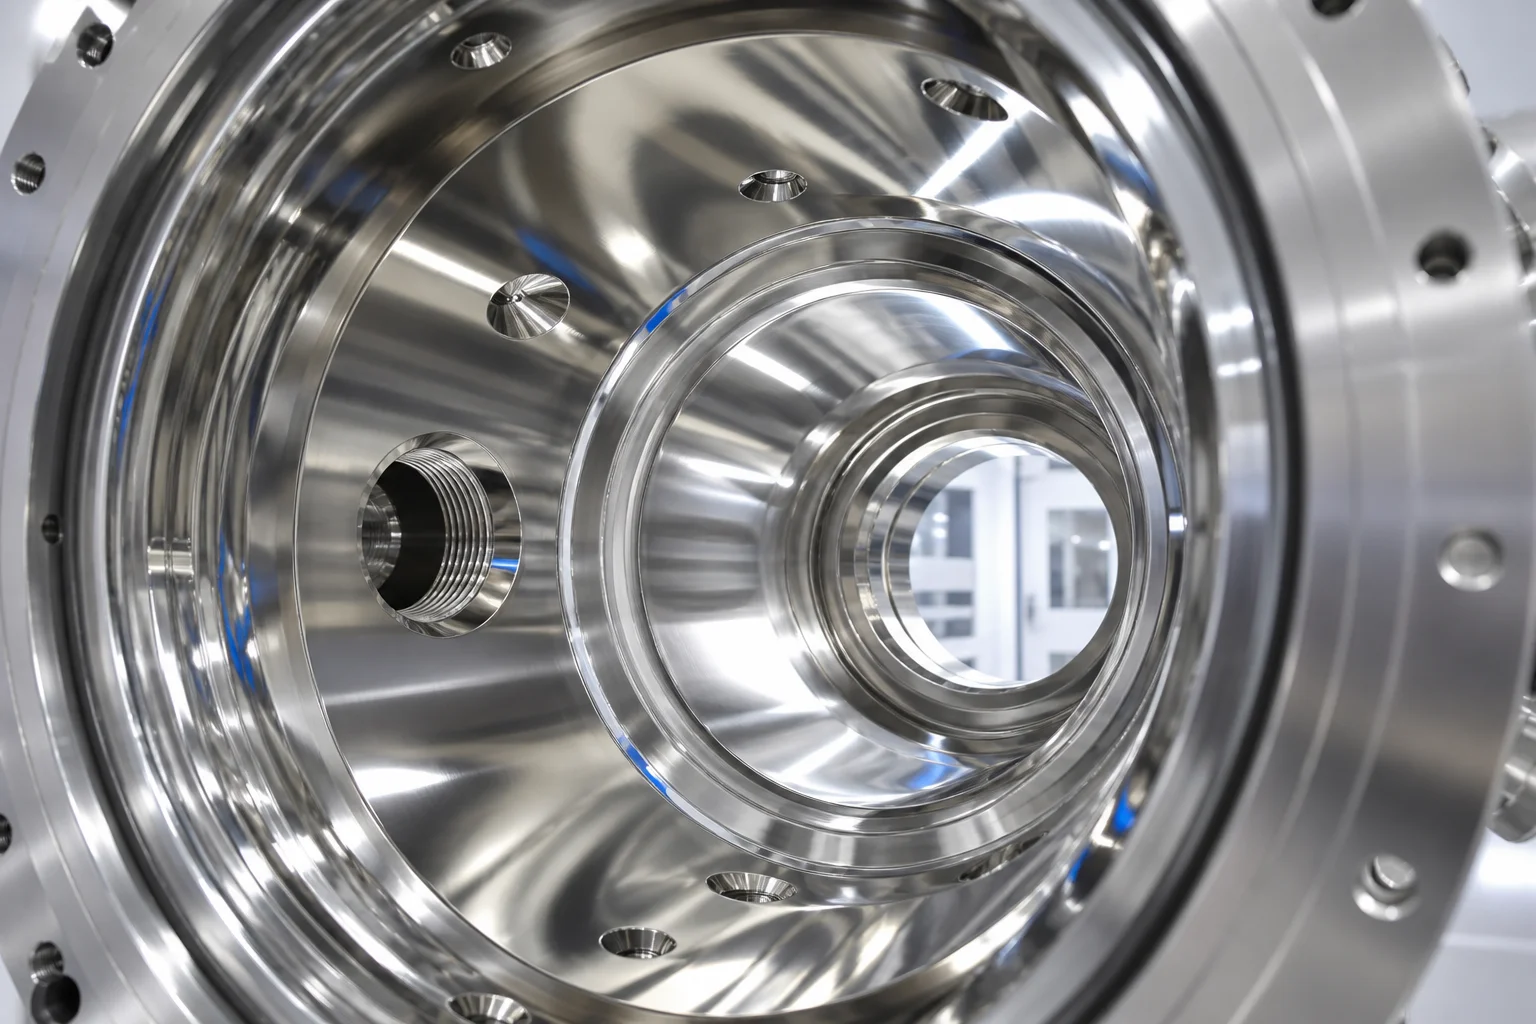
極めて低い放気率を達成するため、鋳造チャンバー表面には、精密な多段階電気化学仕上げ処理が施されます。
Machined Chamber Surface (Ra 0.8–1.6 µm)
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 1. Ultrasonic Degreasing & Solvent Cleaning            │
│    (Removes all CNC cutting oils and particulate matter)
└──────────────────┬─────────────────────────────────────┘
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 2. Nitric-Hydrofluoric Acid Pickling & Passivation     │
│    (ASTM A380 / A967: Removes free iron and oxide scale)
└──────────────────┬─────────────────────────────────────┘
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 3. Precision Anodic Electro-Polishing (EP) (ASTM B912) │
│    • Controlled electrochemical dissolution of peaks   │
│    • Delivers true mirror finish ($Ra \le 0.20\text{ µm}$)  │
│    • Maximizes $Cr/Fe$ surface atomic ratio ($\ge 2.0$)│
└──────────────────┬─────────────────────────────────────┘
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 4. Class 1,000 Cleanroom Ultra-Pure Water (UPW) Rinse  │
│    • 18 MΩ·cm deionized water rinse + clean dry pack   │
└────────────────────────────────────────────────────────┘
6.ヘリウム質量分析計を用いた真空漏れ検査基準
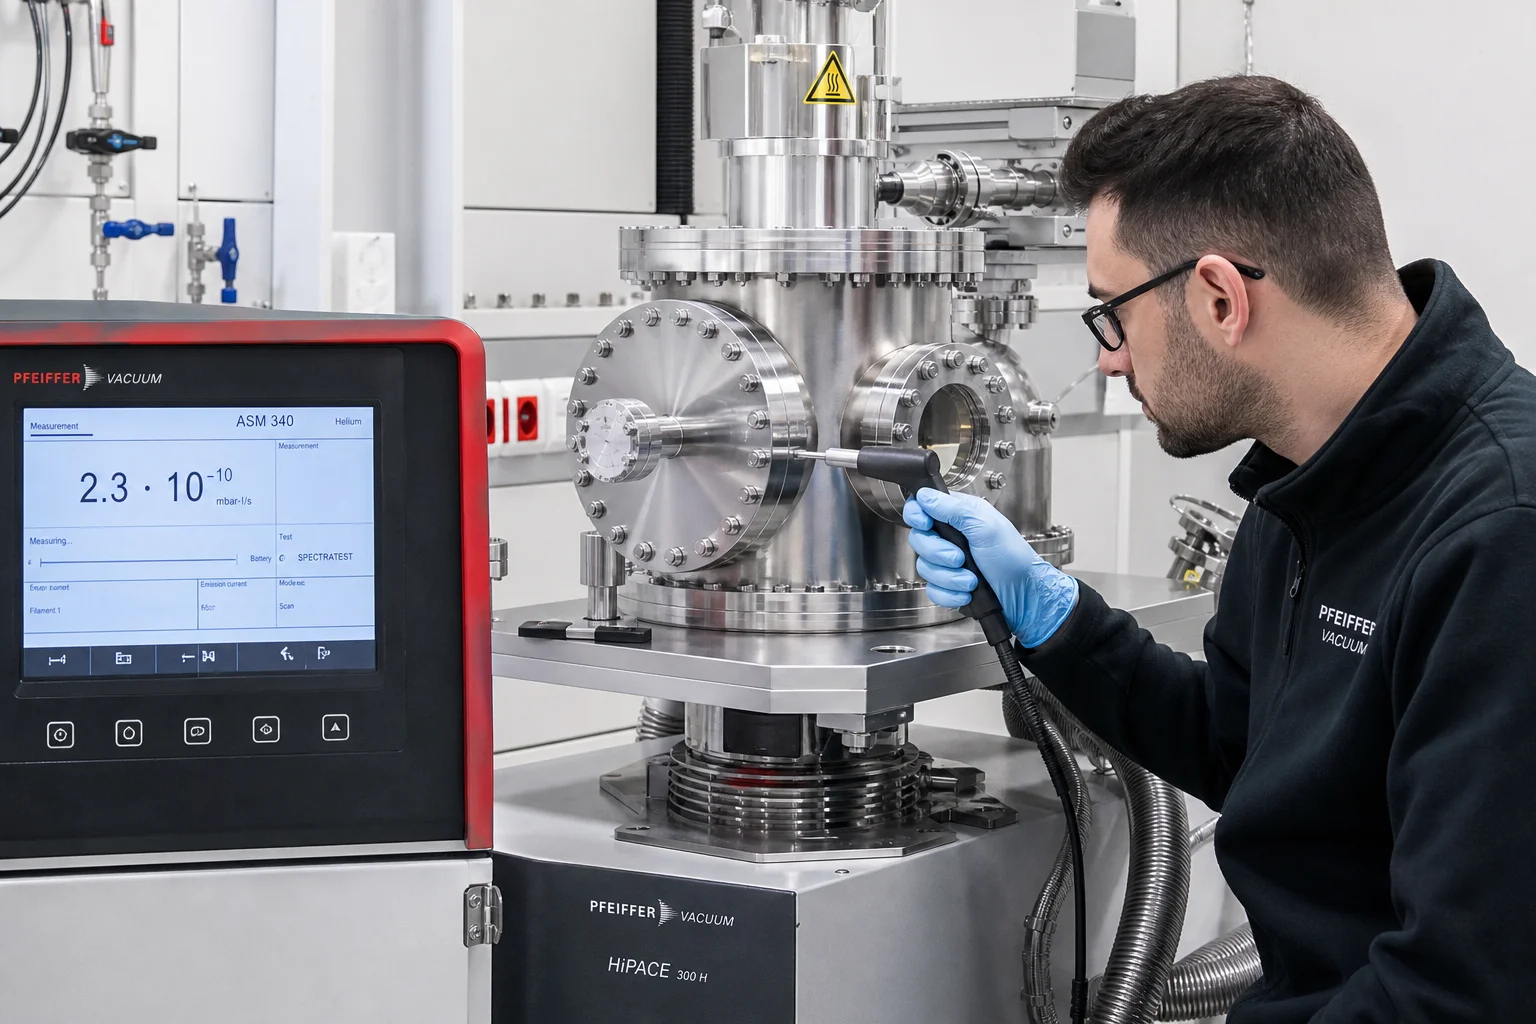
すべての真空鋳造品は、以下の規格に基づき、100%ヘリウム漏れ検査を実施 ASTM E499/ASME Sec V 第10条 :
| テスト方法 | 設定および標準 | 感度および許容閾値 |
|---|---|---|
| ヘリウム真空スニッフィング試験 | 100%ヘリウム( )で加圧し、スニッフィングプローブで走査 | リーク率 ;局所的な漏れは一切なし |
| ヘリウム硬真空フード試験 | チャンバーを以下まで排気 ヘリウムシロード被覆 | 全漏れ率 |
| 放気率検証 | 熱脱離スペクトロスコピー(TDS) | 放気率 施工後 ベークアウト |
| 放射線検査(RT) | ASTM E446 レベル1(ゼロ欠陥) | すべてのチャンバ壁およびフランジ接合部に対する100%放射線透過検査 |
| 表面粗さプロフィロメトリー | 光学式3次元非接触プロフィロメーター | 内面電解研磨処理 |
7.丹東市彭鑫機械有限公司による半導体用真空鋳造
高真空・半導体グレードのチャンバ鋳物を製造するには、超清浄溶湯、精密インベストメント鋳造設備、5軸CNC加工センター、および社内ヘリウム漏れ試験装置が不可欠です。
丹東市鵬信機械有限公司 完全に認証済みの、据付直後の状態で納入可能な真空・半導体用機器チャンバ鋳物を提供します:
- 超高純度ステンレス冶金技術 :真空溶解によるASTM A351 CF3M、CF3、CF8M(鋳造用316L/304L)の認証済み製造。超低炭素( )および硫黄( ).
- 高精度インベストメント(シェル)鋳造 :高忠実度セラミックシェル鋳造により、ニアネット形状を実現。滑らかな鋳造表面と仮想マイクロ気孔ゼロを達成。
- 高精度5軸CNCフランジ加工 :専用の温度・湿度制御型CNC加工センターで、CF製ナイフエッジおよびOリング溝を高精度に加工。公差は .
- 認証済みヘリウム質量分析計検査 :社内設置のプファイファーおよびインフィコン製ヘリウム真空リーク試験装置により、リーク率を .
- 完全な品質文書 :ISO 9001認証取得。EN 10204 3.1準拠の全材料試験証明書、100%ヘリウムリーク試験チャート、表面粗さプロフィロメーター測定データ、クリーンルーム包装を提供。
まとめ
高真空・半導体製造装置用チャンバーキャスティング部品は、最先端の高技術製造における原子レベルで感度の高い領域で動作します。仮想脱気漏れ、貫通型微細チャネル、およびパーティクル汚染を排除するには、超高純度・超低炭素ステンレス鋼(CF3M/316L VIM)による冶金技術、ゼロ孔隙率のインベストメント・キャスティング(失蠟鋳造)、CFフランジ用ナイフエッジの高精度CNC加工、電解研磨( )、およびヘリウム質量分析器を用いた漏れ検査による気密性保証( ).
経験豊富で、真空鋳造と高精度機械加工を一貫して手がける企業と連携することで、半導体・真空プロセス用チャンバーのポンプダウン時間が短縮され、より深い真空度を維持でき、欠陥ゼロのウェーハ加工歩留まりを実現できます。
真空チャンバーの図面をご提出いただくか、ヘリウム漏れ検査証明書のデータをご請求になる場合は、丹東市鵬信機械有限公司までお問い合わせください。
丹東市鵬信機械有限公司 — 1958年創業の大型鋳鋼品および高精度機械加工専門メーカー