
 EN
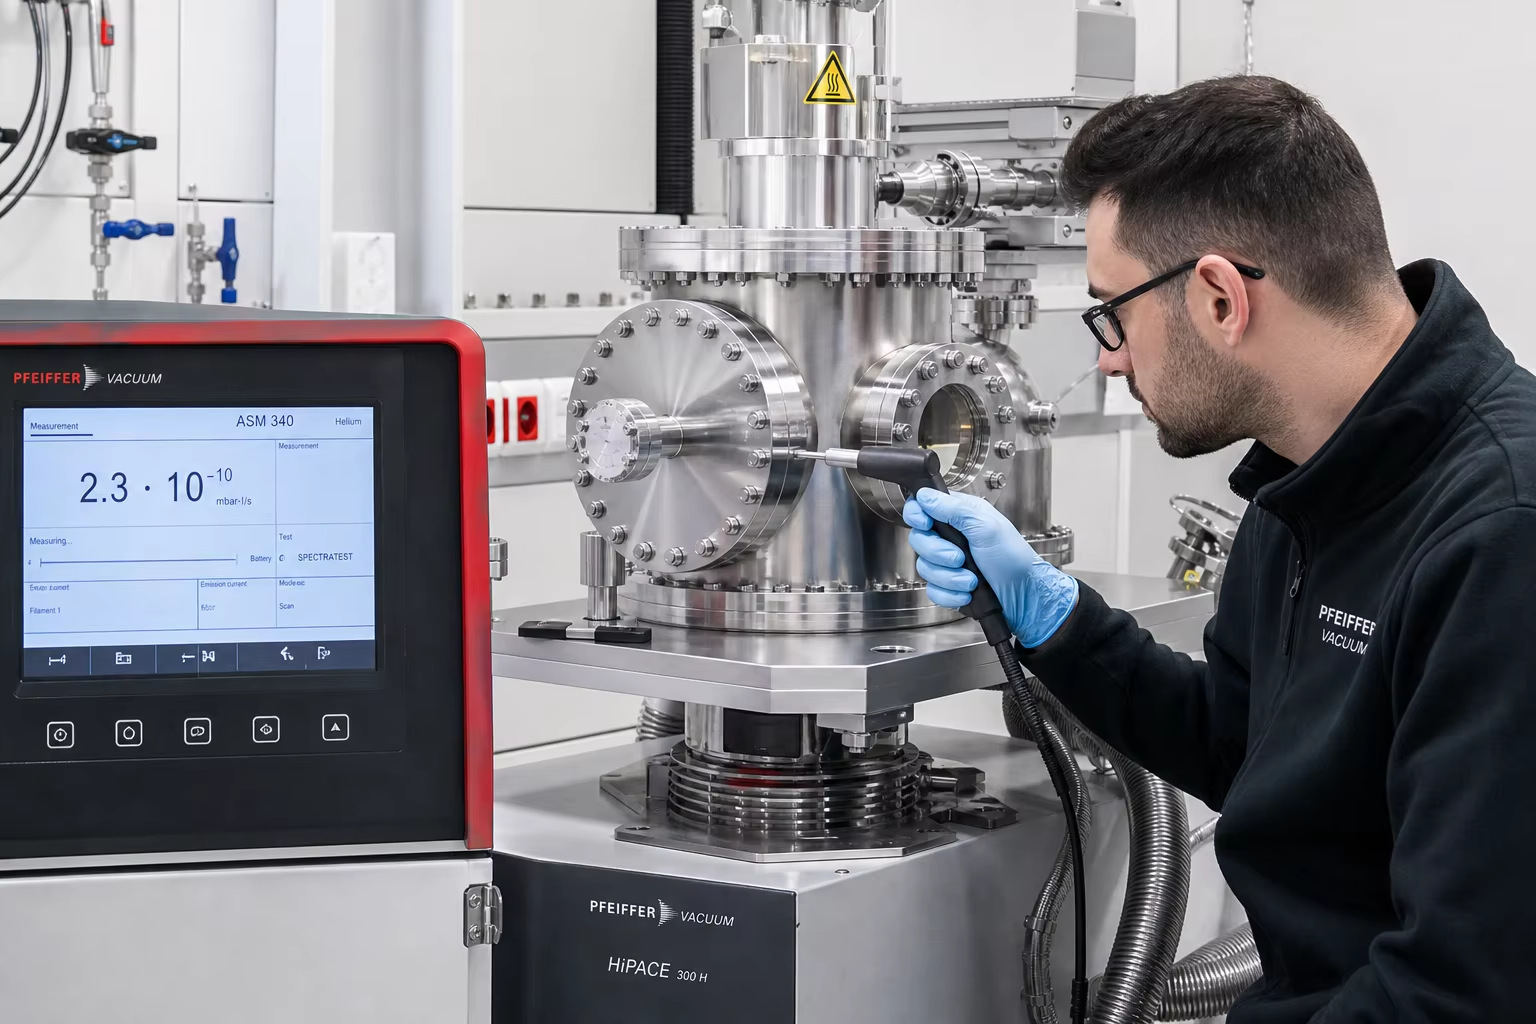
توضیحات متا: راهنمای فنی جامع برای ریختهگریهای محفظههای تجهیزات خلأ بالا و نیمههادی. بررسی فولادهای ضدزنگ کمکربن ذوبشده در خلأ (VIM) (ASTM A351 CF3M / 316L)، ماشینکاری CNC یالچاقویی فلنجهای CF، تشخیص نشتی با طیفسنج جرم هلیوم (کمتر از ۱۰⁻⁹ میلیبار·لیتر بر ثانیه)، و الکتروپولیش فوقتمیز (Ra ≤ ۰٫۲ میکرومتر).
در تولید پیشرفته وفرهای نیمههادی (خردکردن پلاسما، رسوبگذاری شیمیایی بخار CVD، رسوبگذاری لایهای اتمی ALD، پیوند یونی)، متالورژی خلأ، و شتابدهندههای ذرات فیزیک انرژی بالا، محفظههای خلأ و مانیفلدهای فرآیندی در شرایط زیر کار میکنند: خلأ بالا (HV: )و خلأ فوقبالا (UHV: )قرار دارند.
تحت این فشارهای عملیاتی اتمی شدید، ریختهگریهای فلزی تجاری معمولی کاملاً غیرقابلقبول هستند. ریختهگریهای معمولی با مشکلات زیر دست و پنجه نرم میکنند:
- گیرافتادگی گاز در ریزمنافذ زیرسطحی : منافذ ریز انقباضی و سوراخهای سوزنی بهعنوان نشتیهای مجازی پیوسته عمل میکنند و گازهای جوی را بهدام میاندازند و رطوبت را برای هفتهها آزاد میسازند و خلأ پایهی محفظه را از بین میبرند.
- آزادسازی گاز از سطح و آلودگی هیدروکربنی : زبری بالای سطح ( ) مساحت واقعی سطح را بهطور گسترده افزایش میدهد و امکان جذب مولکولهای آب را فراهم میسازد.
- حملهی شیمیایی خورنده : گازهای اچ پلاسما بر پایهی فلوئور، کلر و بروم ( ) حملهی سریع به ناخالصیهای سولفیدی/اکسیدی غیرفلزی، آزادسازی ذرات فلزی آلاینده روی وافرهای سیلیکونی.
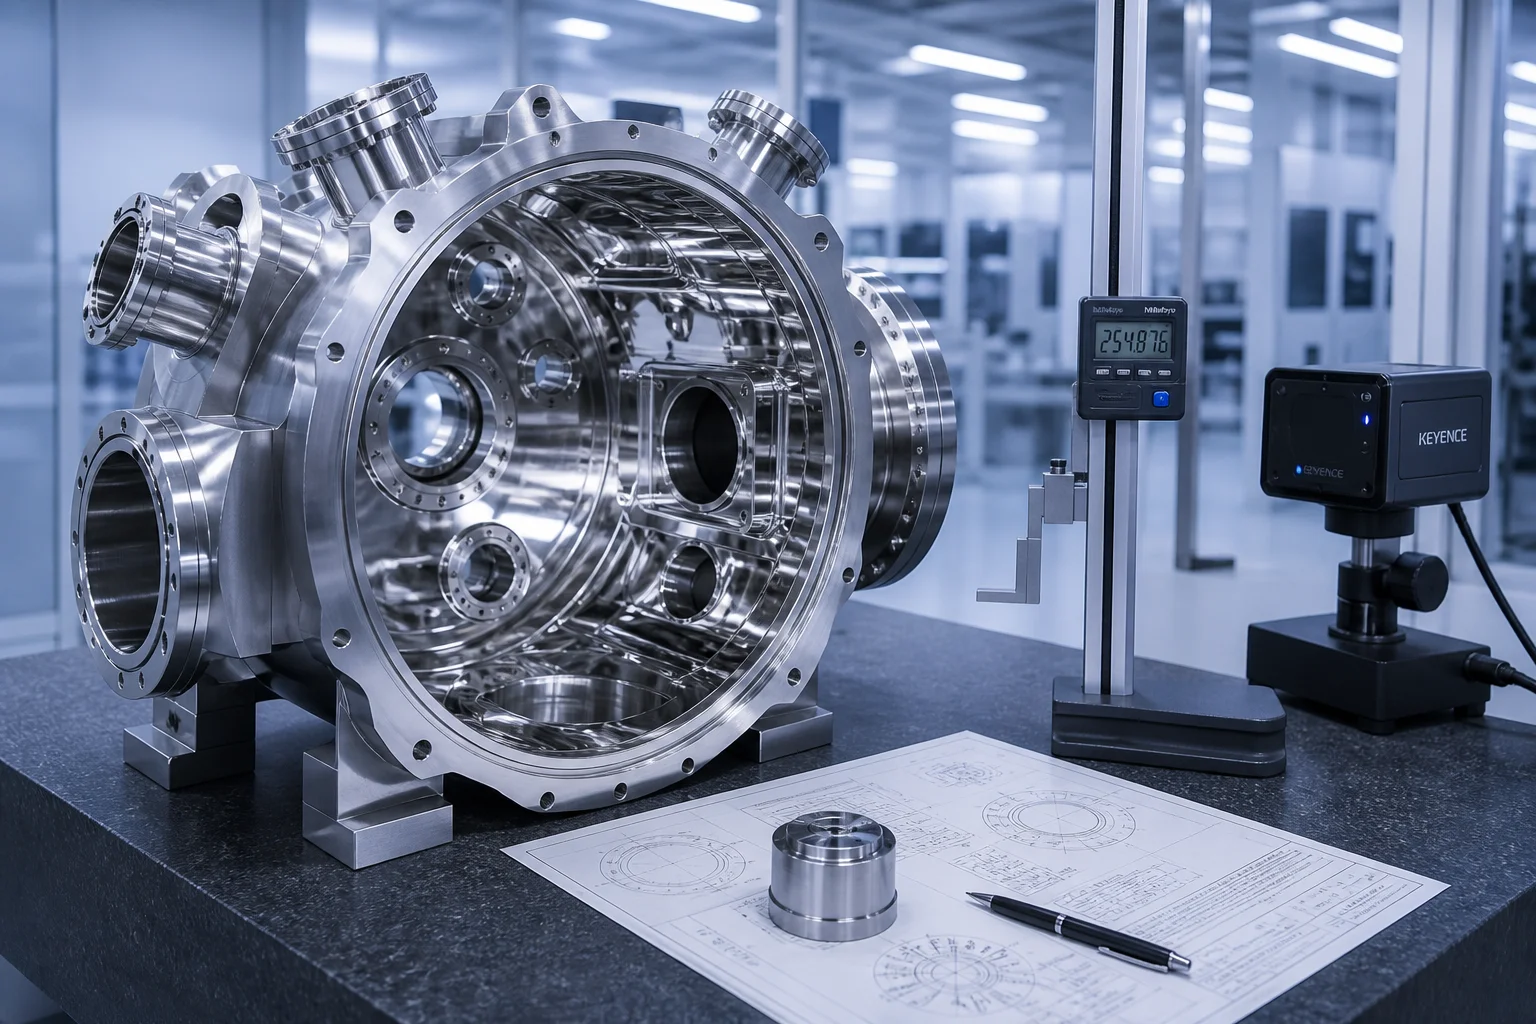
دستیابی به یکپارچگی اتاقک خلأ فوقالعاده بالا نیازمند مهندسی کورهی با خلوص بالا و تخصصی است: ذوب فولادهای زنگنزن اُستنیتی با کربن بسیار پایین (ASTM A351 CF3M / ریختهگری شدهی ۳۱۶L) از طریق ذوب در خلأ با القای مغناطیسی (VIM) , دستیابی به صفر تخلخل میکروسکوپی از طریق ریختهگری دقیق در قالب سرامیکی، انجام ماشینکاری CNC پنجمحورهی فلنجهای لبهی چاقویی ConFlat (CF) و شیارهای واشر حلقهای برای خلأ بالا ( ), تأیید دقیقِ محکمیِ کاملِ درزبندی از طریق تشخیص نشت با طیفسنج جرمی هلیوم ( ), و ارائهی پوششهای آینهای الکتروپولیششده با گواهینامهی اتاق تمیز ().
این راهنمای مهندسی، تحلیلی جامع از متالورژی خلأ، طراحی ریختهگری بدون تخلخل، ماشینکاری دقیق فلنجهای خلأ فوقبالا با دستگاههای CNC، پروتکلهای تشخیص نشت هلیوم و استانداردهای پولیش الکترولیتی در محیطهای پاک ارائه میدهد.
۱. فیزیک خلأ فوقبالا (UHV) و مکانیزمهای تخریب محفظه
                     ┌──────────────────────────────────────────────┐
                     │ Ultra-High Vacuum Environment (<10^-8 mbar)  │
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ Virtual Leakage (Outgassing)  │ │ Corrosive Plasma Attack       │ │ Micro-Channel Through-Leakage │
│ (Trapped air/moisture in      │ │ (Halogen etch chemistry       │ │ (Through-wall interconnected  │
│  subsurface casting pores)    │ │  attacking inclusion sites)   │ │  shrinkage leaking He gas)    │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| کاربردهای خلأ در صنعت نیمههادیها | محدوده فشار و شیمی | نیازمندی حیاتی کیفیت | راهحل ریختهگری |
|---|---|---|---|
| محفظههای رسوبگذاری CVD / ALD | سیلان، ترکیبات آلی-فلزی | عدم وجود نشتهای مجازی؛ نرخ خروج گاز | ریختهگری ویآیام فولاد ضدزنگ کمکربن (استاندارد اِستِم اِی۳۵۱ سیاف۳ام/۱٫۴۴۰۴) |
| ظرفهای فرآیند خشکبرندهشدن پلاسما | /پلاسمای | عدم آلودگی ذرات، پاسیو شدن شیمیایی | فولاد ضدزنگ با درجه خلوص بالا سیاف۳ام به همراه صیقلکاری الکتروشیمیایی فوقصاف ) |
| مجموعههای تخلیه خلأ با ظرفیت بالا | رابط پمپ توربومولکولی | نگهداری درز آببند لبهچاقویی سیاف، بدون نشت هلیوم | ریختهگری سرمایهای سیاف۳/سیاف۸ام با گواهی ۱۰۰٪ تست نشت هلیوم |
| پوستههای کورهی آنیل خلأ | / | پایداری حرارتی بالا، دفع حرارتی کم | آلیاژ ریختهگری شدهٔ اتوستنیتی مقاوم در برابر حرارت (۳۱۶L / HK40) |
۲. متالورژی خلأ و پروتکلهای ذوب فوقتمیز (VIM / AOD)
برای حذف حفرههای گازی داخلی و ناخالصیهای غیرفلزی که باعث نشتیهای مجازی میشوند، ریختهگریهای محفظهی خلأ تحت این فرآیند قرار میگیرند ذوب در خلأ با القای مغناطیسی (VIM) یا کاهش کربن در محیط آرگون و اکسیژن (AOD) :
| عنصر متالورژیکی | استاندارد ASTM A351 CF3M | پنگشین، درجه نیمههادی خلأ فوقبالا | عملکرد اصلی در مهندسی خلأ |
|---|---|---|---|
| کربن (C) | (کربن بسیار پایین) | جلوگیری از رسوب کاربید کروم در مرزدانهها؛ جلوگیری از حمله اچ بیندانهای | |
| کروم (Cr) | تشکیل لایه غیرفعال متراکم و خودترمیمشونده لایه غیرفعال مقاوم در برابر شیمیهای پلاسمای هالوژن | ||
| نیکل (Ni) | (نیکل بالا) | تضمین پایداری ماتریس تمام استنیتی FCC؛ سرکوب نفوذپذیری مغناطیسی ( ) | |
| مولیبدن (Mo) | مقاومت بالا در برابر خوردگی نقطهای کلرید و هالید در چرخههای تمیزکاری پلاسما | ||
| گوگرد و فسفر | (فراخالص) | حیاتی از بین میبرد رشتههای غیرفلزی که مسیرهای نشت خلأ میکروسکوپی ایجاد میکنند | |
| گازهای حلشده | مشخص نشده | از دفع گاز حجمی در دورههای پمپاژ خلأ فوقالعالی جلوگیری میکند |
۳. ریختهگری سرمایهگذاری و پوسته سرامیکی بدون تخلخل
اتاقهای خلأ نیمههادی دارای کانالهای پیچیده توزیع گاز فرآیند درونی، جکهای خنککننده با آب و چندین پنجره دید نوری هستند:
┌─────────────────────────────────────────────────────────────┐
│ 1. Precision Multi-Piece Aluminum Tooling & Wax Injection   │
│    • High-stability wax patterns with zero sink marks       │
├─────────────────────────────────────────────────────────────┤
│ 2. Automated Multi-Layer Fused Silica Ceramic Shell Molding │
│    • Fine zircon flour primary face coat (Ra 1.6 µm finish) │
│    • Zero sand inclusion or ceramic spalling in mold cavity │
├─────────────────────────────────────────────────────────────┤
│ 3. Vacuum Induction Pouring with Filtered Bottom Ingate     │
│    • Melt poured directly under protective argon atmosphere │
│    • Directional progressive solidification from base up    │
├─────────────────────────────────────────────────────────────┤
│ 4. 100% Hot Isostatic Pressing (HIP Processing - Optional)  │
│    • $1,150 °C$ at $1,000\text{ bar}$ Argon pressure; collapses all  │
│      internal micro-voids, achieving 100% theoretical density│
└─────────────────────────────────────────────────────────────┘
۴. ماشینکاری دقیق فلنجهای خلأ فوقالعالی با دستگاه CNC پنجمحوره
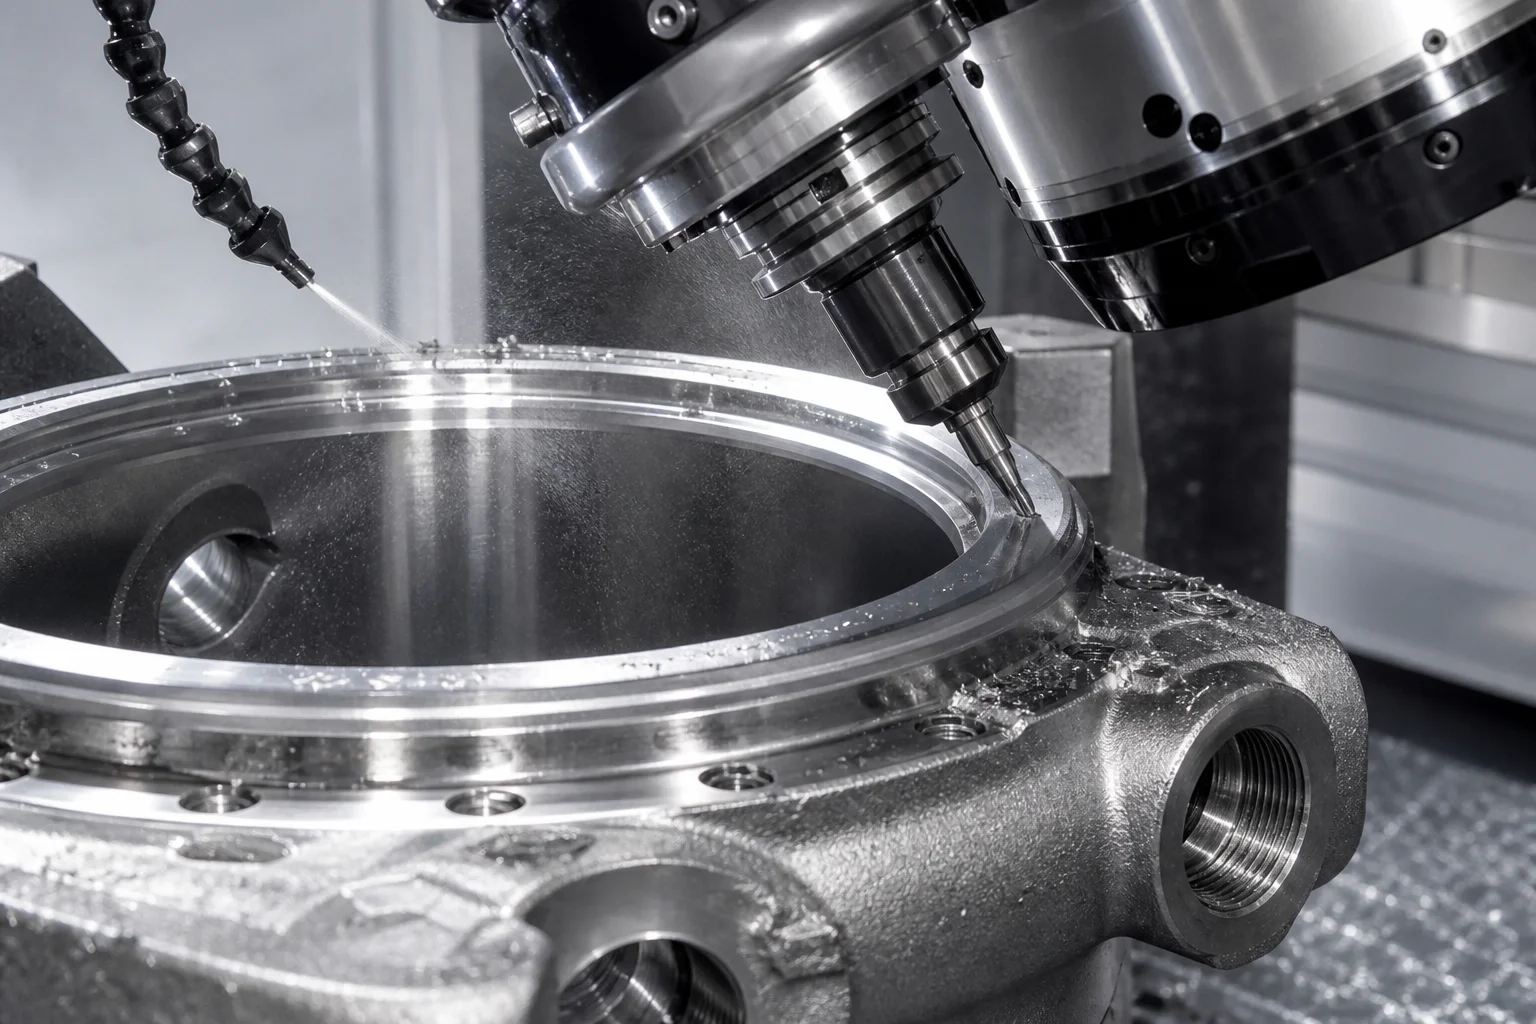
در درزبندیهای خلأ فوقالعالی از تغییر شکل دقیق واشر مسی فلزی یا واشرهای حلقهای الاستومریک ویتون/افافکیام استفاده میشود:
        ┌───────────────────────────────────────────────────────┐
        │ 1. High-Vacuum Solution Annealing (1,100 °C)          │
        │ • Rapid water quench; eliminates all residual stress  │
        └──────────────────────────┬────────────────────────────┘
                                   │
                                   ▼
        ┌───────────────────────────────────────────────────────┐
        │ 2. 5-Axis CNC High-Speed Milling Center Operations    │
        │ • Precision machining of chamber internal cavities    │
        │ • Coaxiality of opposing viewport axes $\le 0.015\text{ mm}$│
        └──────────────────────────┬────────────────────────────┘
                                   │
                                   ▼
        ┌───────────────────────────────────────────────────────┐
        │ 3. ConFlat (CF) Knife-Edge & O-Ring Groove Micro-Turn │
        │ • CF flange knife-edge angle ($70^\circ \pm 0.5^\circ$) with  │
        │   sharp peak radius ($R \le 0.10\text{ mm}$)          │
        │ • O-ring dovetail groove surface roughness $Ra \le 0.4\text{ µm}$│
        └───────────────────────────────────────────────────────┘
۵. شستشوی شیمیایی، پاسیو سازی و صیقلدهی الکتروشیمیایی (EP) در محیط تمیز
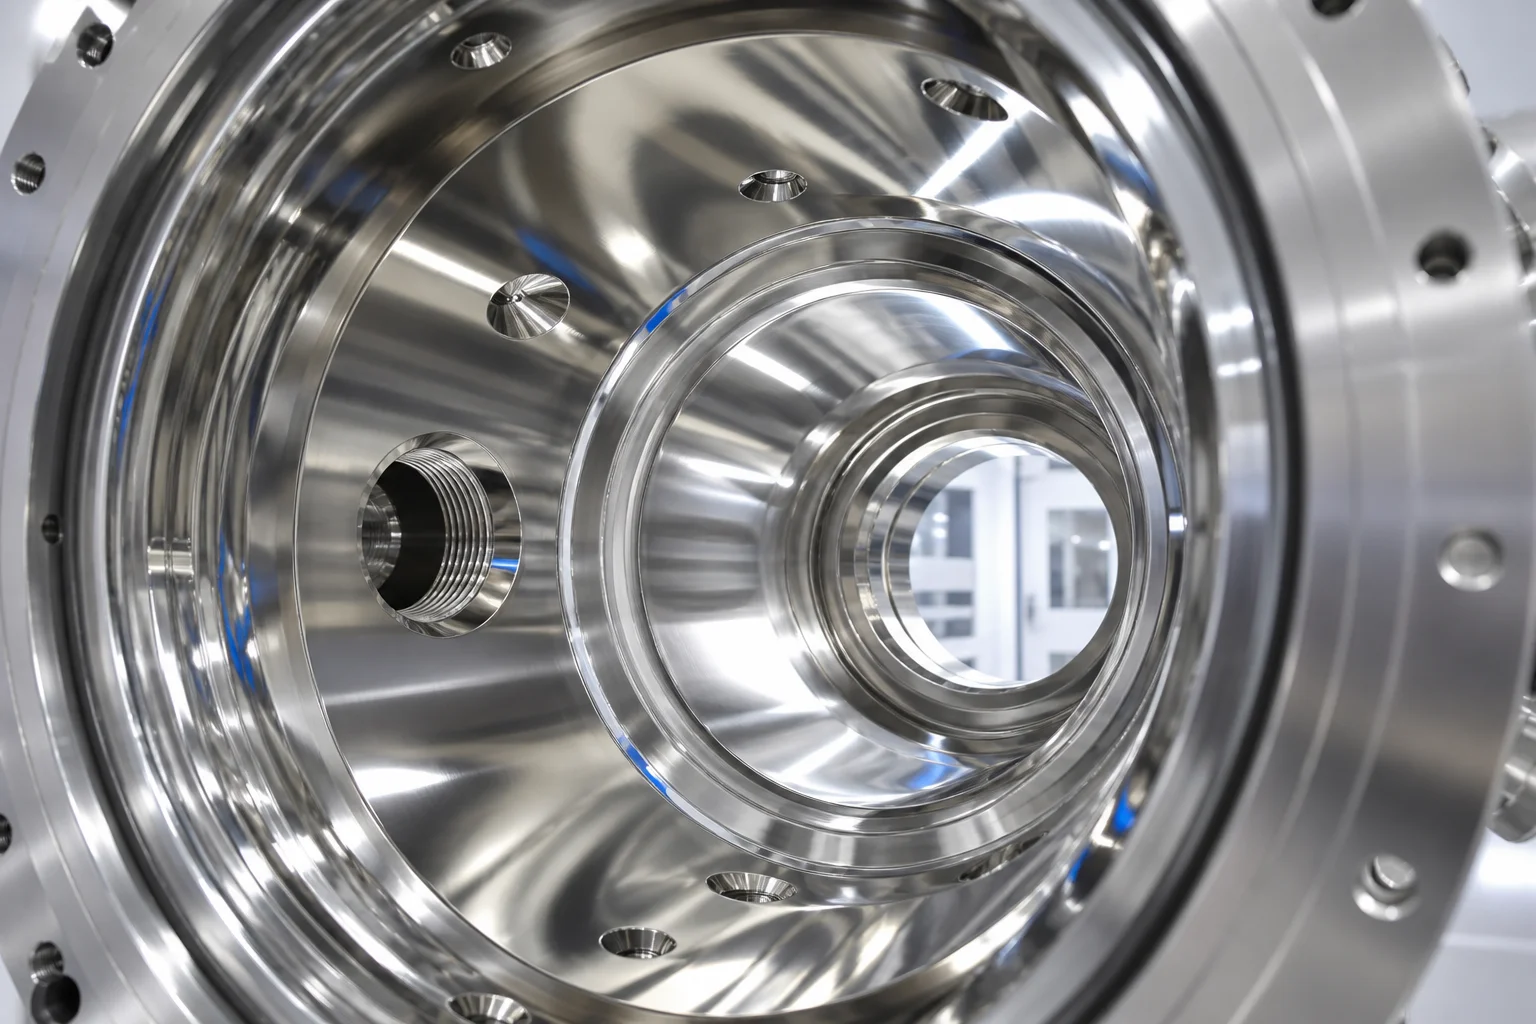
برای دستیابی به نرخهای بسیار پایین تخلیه گاز، سطوح اتاقهای ریختهگری تحت فرآیند صیقلدهی الکتروشیمیایی دقیق چندمرحلهای قرار میگیرند:
Machined Chamber Surface (Ra 0.8–1.6 µm)
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 1. Ultrasonic Degreasing & Solvent Cleaning            │
│    (Removes all CNC cutting oils and particulate matter)
└──────────────────┬─────────────────────────────────────┘
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 2. Nitric-Hydrofluoric Acid Pickling & Passivation     │
│    (ASTM A380 / A967: Removes free iron and oxide scale)
└──────────────────┬─────────────────────────────────────┘
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 3. Precision Anodic Electro-Polishing (EP) (ASTM B912) │
│    • Controlled electrochemical dissolution of peaks   │
│    • Delivers true mirror finish ($Ra \le 0.20\text{ µm}$)  │
│    • Maximizes $Cr/Fe$ surface atomic ratio ($\ge 2.0$)│
└──────────────────┬─────────────────────────────────────┘
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 4. Class 1,000 Cleanroom Ultra-Pure Water (UPW) Rinse  │
│    • 18 MΩ·cm deionized water rinse + clean dry pack   │
└────────────────────────────────────────────────────────┘
۶. استانداردهای آزمون نشت خلأ با اسپکترومتر جرم هلیوم
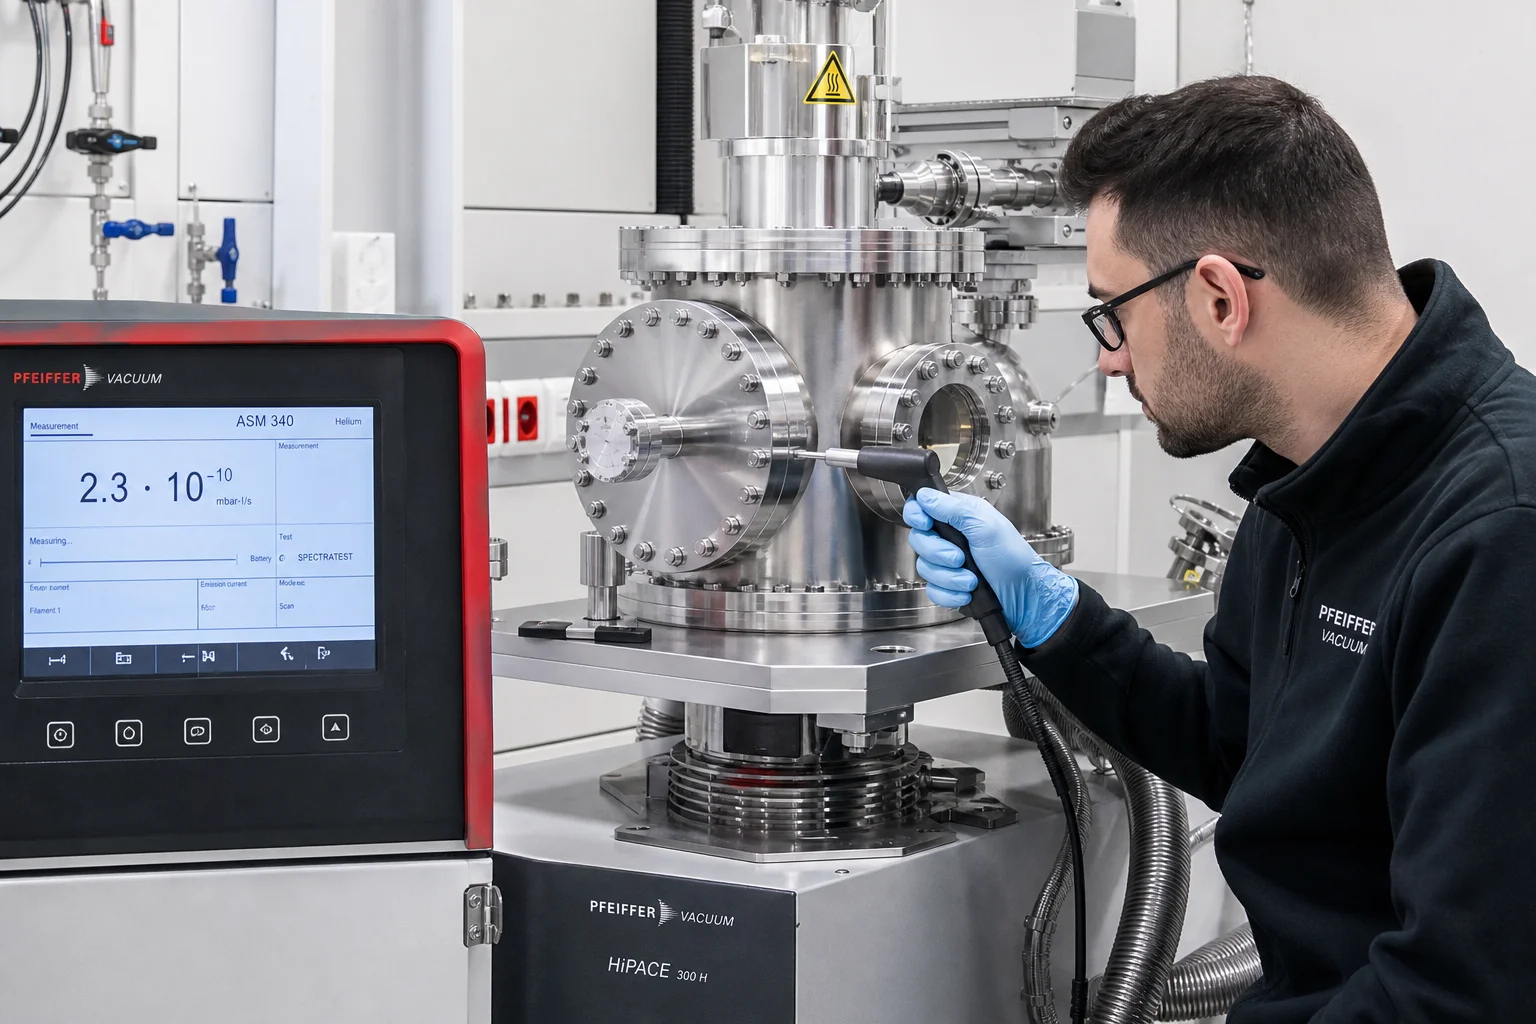
هر ریختهگری خلأ بهصورت ۱۰۰ درصدی با استفاده از هلیوم برای تأیید نشت انجام میشود، مطابق با ASTM E499 / ASME Sec V Art 10 :
| روش آزمایش | راهاندازی و استاندارد | حساسیت و آستانه پذیرش |
|---|---|---|
| آزمون نشت خلأ با سوزن کشف هلیوم | تحت فشار هلیوم خالص ( )؛ اسکن با سوزن کشف | نرخ نشت ; نشتهای محلی صفر |
| آزمون هود خلأ سخت هلیوم | اتاق تخلیه شده تا ; پوشش هلیومی دور از دستگاه | نرخ کلی نشت |
| تأیید نرخ گازدهی | طیفسنجی تجزیه حرارتی (TDS) | نرخ گازدهی پس از پختن خارجی |
| آزمون رادیوگرافی (آرتی) | استاندارد اِستِم E446 سطح ۱ (بدون نقص) | بررسی کامل با روش رادیوگرافی روی تمام دیوارههای محفظه و محل اتصال فلنجها |
| سنجش زبری سطح | profilometer سهبعدی نوری بدون تماس | سفتکاری الکتروشیمیایی سطوح داخلی |
۷. ریختهگری خلأ نیمههادی در شرکت ماشینآلات پِنگشین شهر داندونگ
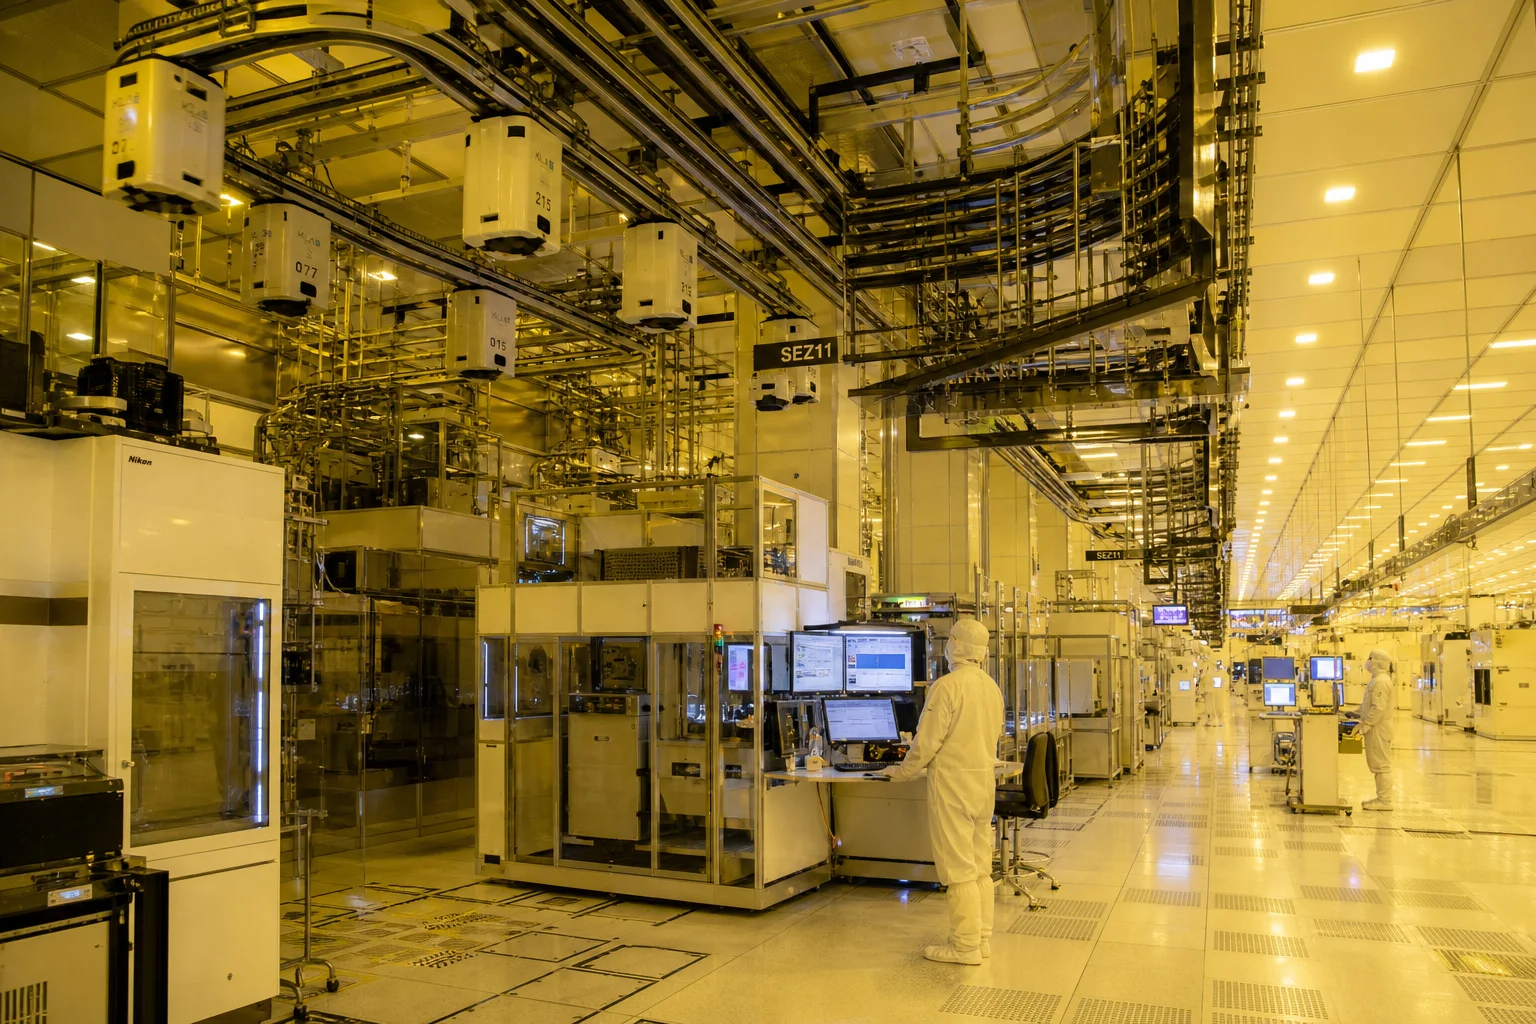
تولید قطعات ریختهگریشدهٔ محفظههای خلأ بسیار بالا و ردهٔ نیمههادی، نیازمند ذوب فوقالعاده پاک، کارگاههای ریختهگری دقیق به روش سرمایهگذاری، مراکز ماشینکاری CNC پنجمحوره و آزمون نشت هلیوم درونی است.
شرکت ماشینآلات پِنگشین شهر داندونگ ارائهکنندهٔ ریختهگریهای کاملشدهٔ دوربینهای تجهیزات خلأ و نیمههادی، آمادهٔ بهرهبرداری و دارای گواهینامهٔ کامل:
- متالورژی فولاد ضدزنگ فوقالعاده خالص : تولید گواهیشدهٔ ریختهگری در خلأ استاندارد ASTM A351 CF3M، CF3، CF8M (ریختهگریشدهٔ ۳۱۶L/۳۰۴L)، با کربن بسیار پایین ( ) و گوگرد ( ).
- ریختهگری دقیق با روش سرمایش از قالب سرامیکی و روش پوستهای : ریختهگری پوستهای سرامیکی با وفاداری بالا که اشکال تقریباً نهایی را با سطوح ریختهگری صاف و بدون هرگونه تخلخل میکروسکوپی مجازی تولید میکند.
- ماشینکاری دقیق فلنج با ماشینهای CNC پنجمحوره : مراکز ماشینکاری CNC ویژه در محیطی با کنترل دقیق دما، که لبههای چاقویی CF و شیارهای حلقههای O را با دقت بالا تولید میکنند و در محدودهٔ .
- آزمون گاز هلیوم با طیفسنج جرمی گواهیشده : سیستمهای داخلی آزمون نشت خلأ با گاز هلیوم از برند Pfeiffer و Inficon که نرخ نشت را تا .
- مستندات کامل کیفیت دارای گواهینامهٔ استاندارد ایزو ۹۰۰۱، ارائهٔ گواهینامههای آزمون مواد کامل بر اساس استاندارد ان ۱۰۲۰۴ بخش ۳٫۱، نمودارهای آزمون نشت هلیوم با دقت صددرصد، اسکنهای پروفیلومتر زبری سطح و بستهبندی در محیط تمیز (کلینروم).
نتیجهگیری
قالبهای ریختهگری حفرههای تجهیزات خلأ بالا و نیمههادیها در مرز حساس به اتم در تولید فناوریهای پیشرفته عمل میکنند. حذف نشتهای نظری ناشی از گازدهی، میکروکانالهای عرضی در ضخامت دیواره و آلودگی ذرات، مستلزم متالورژی فولاد ضدزنگ فوقتمیز با کربن بسیار پایین (CF3M / 316L VIM)، ریختهگری دقیق به روش سرمایشی بدون تخلخل، ماشینکاری دقیق لبهٔ تیغهای فلنج CF با دستگاههای CNC، پولیش الکتروشیمیایی ( ) و تأیید نشتبندی با دقت بالا توسط طیفسنج جرمی هلیوم است. ).
همکاری با یک شرکت تخصصی و یکپارچهٔ ریختهگری خلأ و ماشینکاری دقیق، اطمینان میدهد که حفرههای فرآیندی خلأ و نیمههادی شما سریعتر تخلیه میشوند، خلأ عمیقتری را حفظ میکنند و بازده پردازش بینقص وافر را تضمین مینمایند.
برای ارسال نقشههای حفرهٔ خلأ یا درخواست دادههای گواهی نشت هلیوم، با شرکت ماشینآلات پِنگشین شهر داندونگ تماس بگیرید.
شرکت ماشینآلات پنگشین شهر داندونگ محدود — ریختهگریهای سنگین و ماشینکاری دقیق، از سال ۱۹۵۸.
فهرست مطالب
- ۱. فیزیک خلأ فوقبالا (UHV) و مکانیزمهای تخریب محفظه
- ۲. متالورژی خلأ و پروتکلهای ذوب فوقتمیز (VIM / AOD)
- ۳. ریختهگری سرمایهگذاری و پوسته سرامیکی بدون تخلخل
- ۴. ماشینکاری دقیق فلنجهای خلأ فوقالعالی با دستگاه CNC پنجمحوره
- ۵. شستشوی شیمیایی، پاسیو سازی و صیقلدهی الکتروشیمیایی (EP) در محیط تمیز
- ۶. استانداردهای آزمون نشت خلأ با اسپکترومتر جرم هلیوم
- ۷. ریختهگری خلأ نیمههادی در شرکت ماشینآلات پِنگشین شهر داندونگ
- نتیجهگیری