
 EN
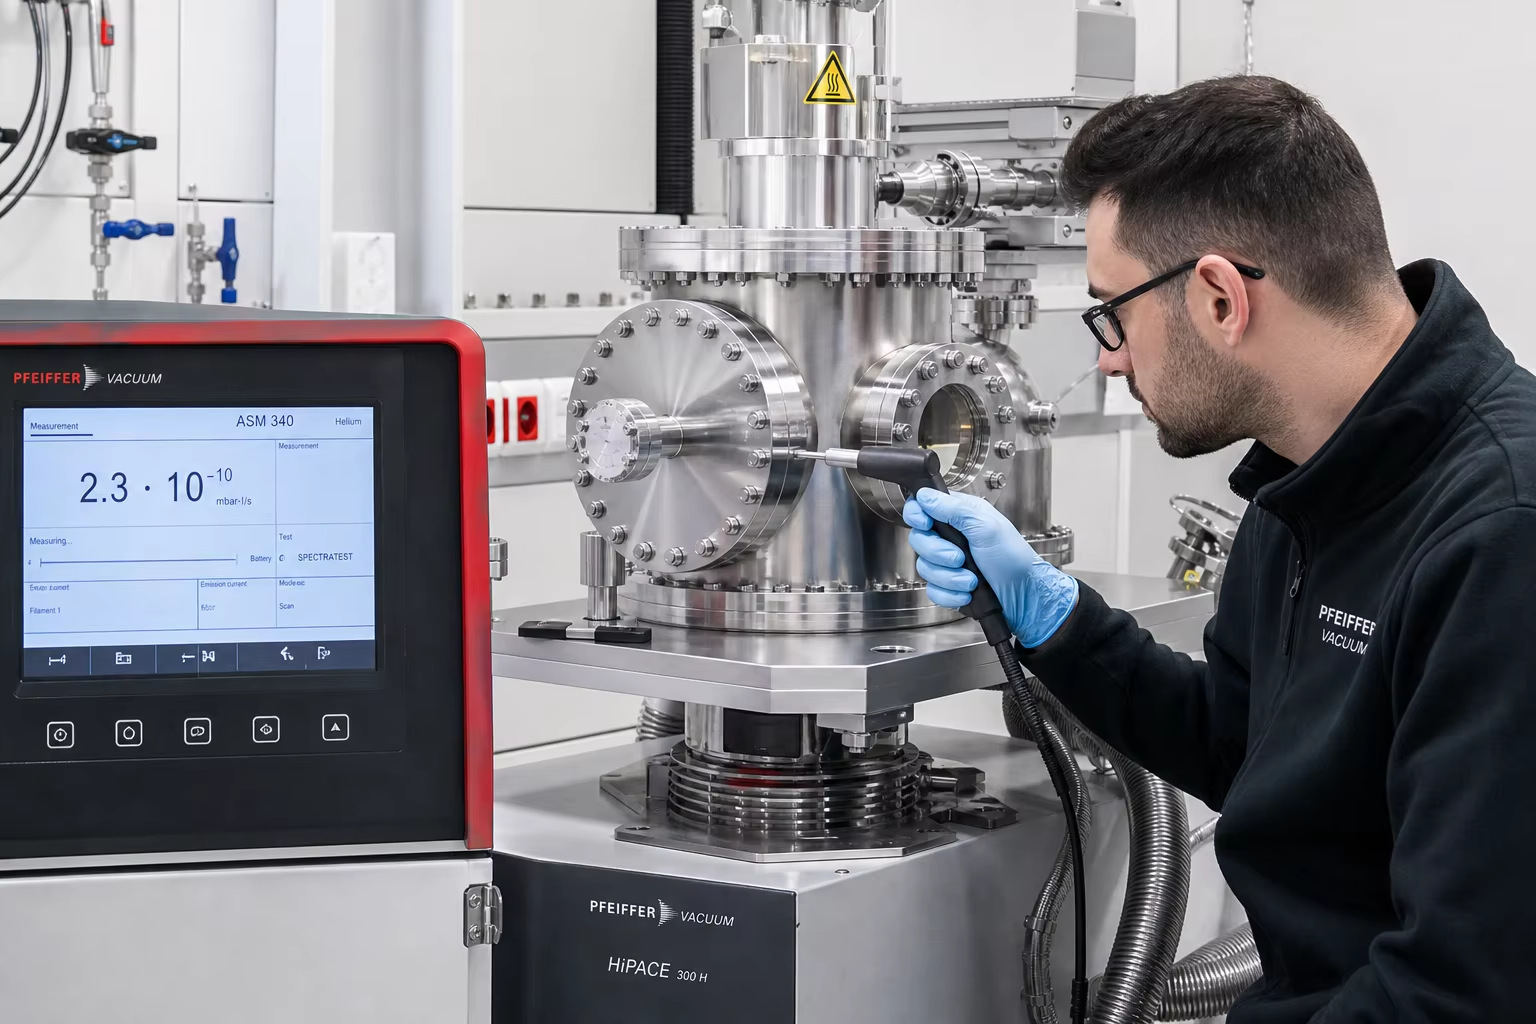
Meta Beskrivelse: En komplet teknisk guide til høj-vakuum- og halvlederudstyrs kammerstøbninger. Undersøg vakuuminduktions-smeltede (VIM) lavt-kulstof rustfrie stålsorter (ASTM A351 CF3M / 316L), CNC-bearbejdning af knivkant-CF-flanger, heliummasse-spektrometer-lækdetektering (<10^-9 mbar*l/s) og ultra-ren elektropolering (Ra <=0,2 µm).
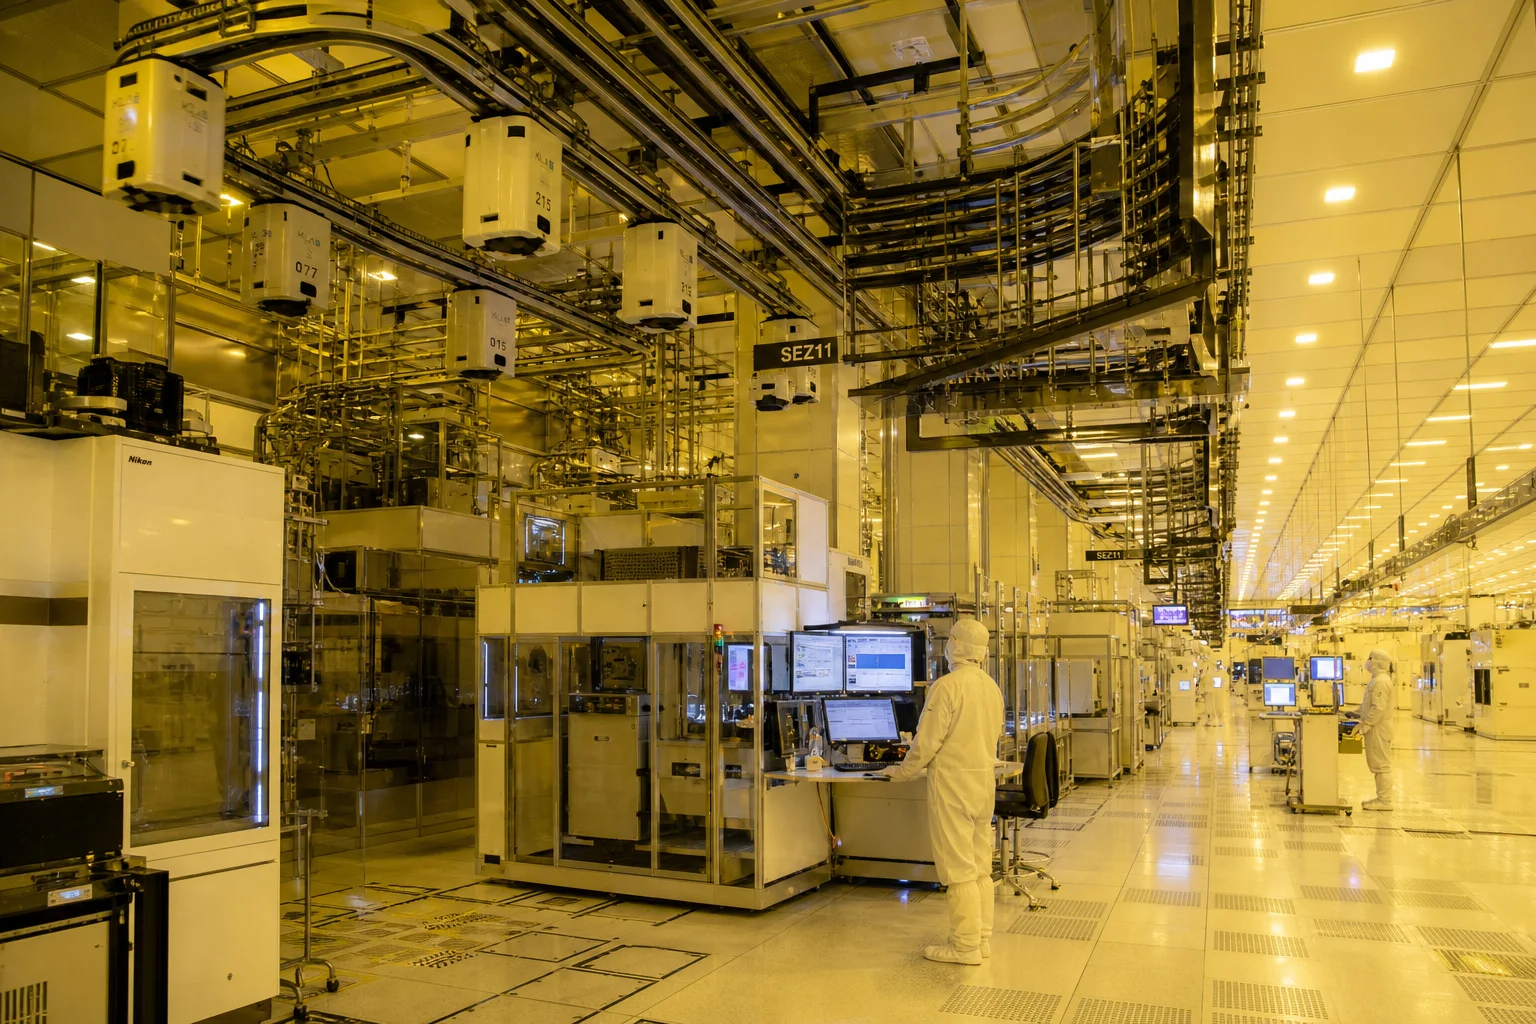
I avanceret halvlederwafer-fremstilling (plasmaætsning, kemisk dampaflejring CVD, atomlagaflejring ALD, ionimplantation), vakuummetallurgi og partikelacceleratorer inden for højenergifysik arbejder vakuumkamre og procesmanifolds under Høj-vakuum (HV: )og Ultra-høj-vakuum (UHV: )-forhold.
Under disse ekstreme atomskala-driftstryk er almindelige kommercielle metalstøbninger helt uacceptabele. Almindelige støbninger lider af:
- Underskabelig mikroporøsitet, der fanger gas mikroskopiske krympningspor og pindhull fungerer som kontinuerte virtuelle uttætninger, der fanger atmosfærisk gas og frigiver fugt i uger, hvilket ødelægger kammerets basisvakuum.
- Overfladeudgassing og hydrokarbonforurening høj overfladeruhed ( ) giver et stort reelt overfladeareal til adsorption af vandmolekyler.
- Korrosiv proceskemiangreb fluor-, chlor- og brombaserede plasmaætsningsgasser ( ) angriber hurtigt ikke-metalliske sulfid-/oxidinklusioner og frigiver forurende metalpartikler på siliciumwafer.
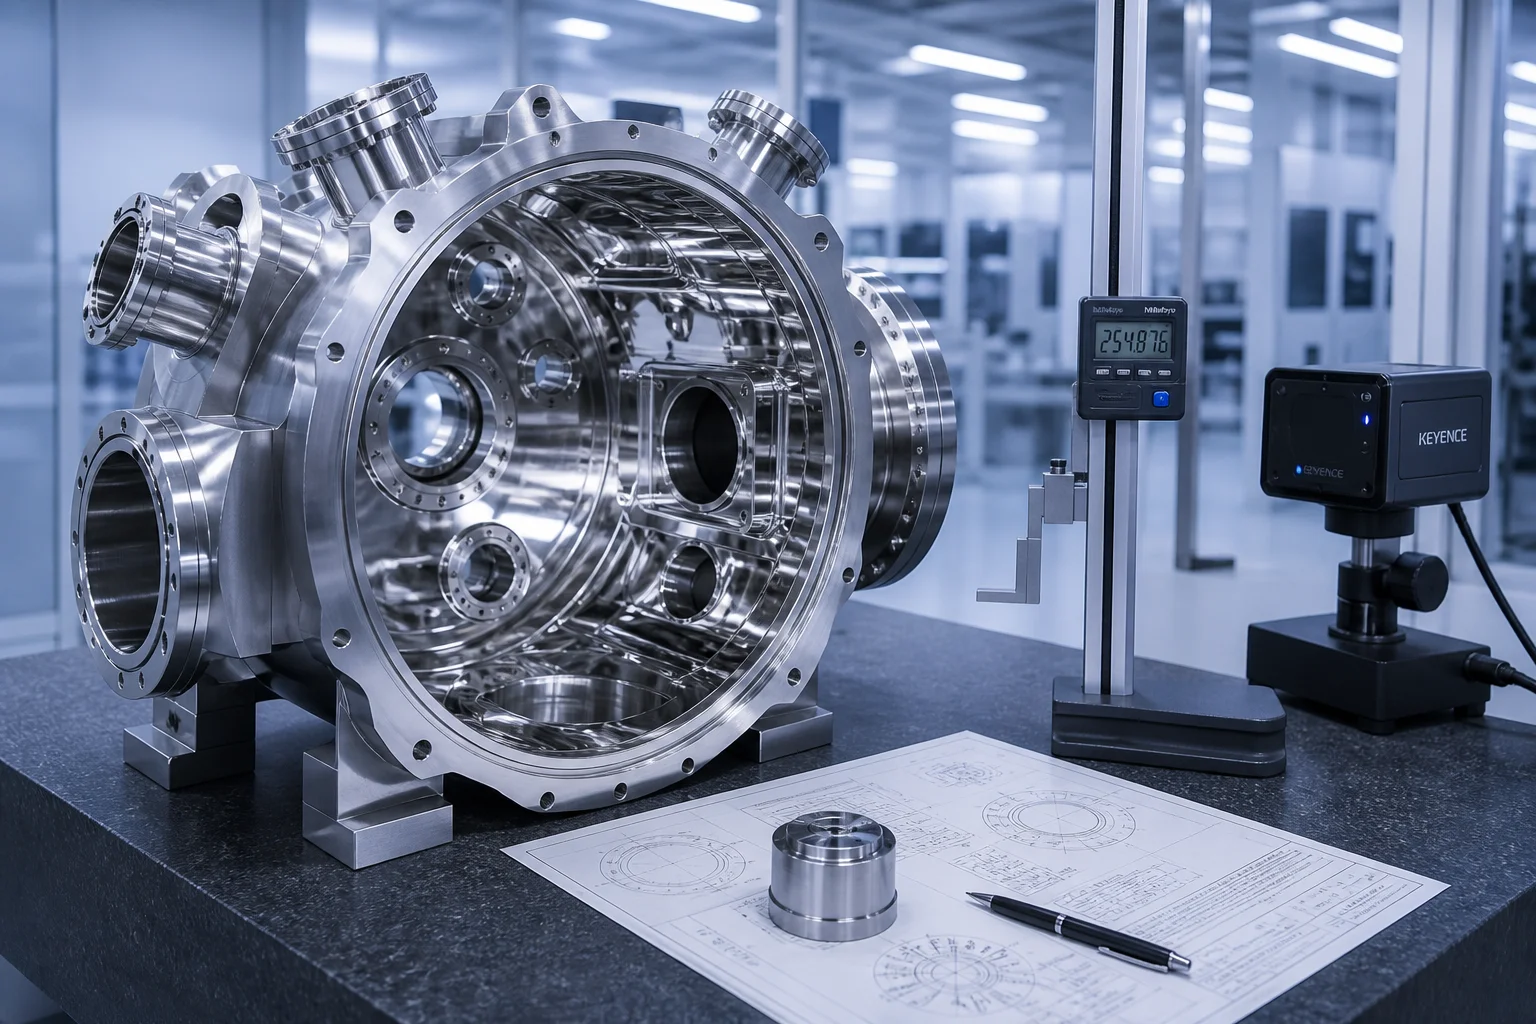
At opnå ultra-højt vakuumkammerintegritet kræver specialiseret højrenhedsgodsstøberiteknik: smeltning Ultra-lav-kulstof austenitisk rustfrit stål (ASTM A351 CF3M / Cast 316L) via Vacuum Induction Smelting (VIM) , opnående nul mikroporøsitet via disciplineret keramisk skall-formstøbning, udførelse af 5-akset CNC-bearbejdning af ConFlat (CF) knivkant-flanger og høj-vakuum O-ring-riller ( ), verificering af absolut tæthed af den hermetiske forsegling via Helium masse-spektrometer lækdetektion ( ), og levering af rengøringsrumscertificerede Spejl-elektropolerede overflader ( ).
Denne ingeniørguide giver en udtømmende analyse af vakuum-metallurgi, design af støbning uden porøsitet, præcisions-UHV-flange CNC-bearbejdning, helium-lækdetekteringsprotokoller og rengøringsrumsstandarder for elektropolering.
1. Ultra-høj-vakuum (UHV) fysik og kammer-forringelsesmekanismer
                     ┌──────────────────────────────────────────────┐
                     │ Ultra-High Vacuum Environment (<10^-8 mbar)  │
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ Virtual Leakage (Outgassing)  │ │ Corrosive Plasma Attack       │ │ Micro-Channel Through-Leakage │
│ (Trapped air/moisture in      │ │ (Halogen etch chemistry       │ │ (Through-wall interconnected  │
│  subsurface casting pores)    │ │  attacking inclusion sites)   │ │  shrinkage leaking He gas)    │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Halvledervakuumanvendelse | Trykniveau og kemikaliebrug | Kritisk krav til kvalitet | Støbeløsning |
|---|---|---|---|
| CVD/ALD-aflejrningskamre | / silan, metalorganiske forbindelser | Nul virtuelle utætheder; udgassningshastighed | VIM-støbt rustfrit stål med lav kulstofindhold (ASTM A351 CF3M / 1.4404) |
| Plasma-tørætsningsproceskar | /plasma | Nul partikelkontamination, kemisk passivering | Højrenhed CF3M + ultra-smooth elektropolering ( ) |
| Højvakuum pumpefordelere | Turbomolekylær pumpegrænseflade | Knivkant-CF-flangestøtte, helium-tæt | Investeringstapning CF3/CF8M med 100 % helium-lækkagecertificering |
| Højvakuum glødovnsskaller | / | Høj termisk stabilitet, lav termisk desorption | Støbt austenitisk højtemperaturbestandig legering (316L / HK40) |
2. Vakuummetallurgi og ultra-ren smelteprotokoller (VIM / AOD)
For at fjerne indre luftlommer og ikke-metalliske inklusioner, der forårsager virtuelle utætheder, gennemgår vakuumkammerstøbninger Vacuum Induction Smelting (VIM) eller Argon Oxygen Decarburization (AOD) :
| Kemisk element | ASTM A351 CF3M-standard | Pengxin UHV halvledergrad | Kritisk vakuumteknisk funktion |
|---|---|---|---|
| Kulstof (C) | (Ultra-lavt kulstofindhold) | Forhindre dannelse af kromcarbid ved korngrænserne; forhindre interkornvis ætsning | |
| Krom (Cr) | Danner en tæt, selvhejlende passiv lag, der er modstandsdygtig over for halogenplasma-kemi | ||
| Nickel (Ni) | (Høj nikkelindhold) | Garanterer en stabil, fuldstændig austenitisk FCC-matrix; undertrykker magnetisk permeabilitet ( ) | |
| Molybden (Mo) | Høj modstand mod klorid- og halidprikkorrosion i plasmarensningsscyklusser | ||
| Svovl og fosfor | (Ultra-ren) | Kritisk : Eliminerer ikke-metalliske strænger, der skaber mikroskopiske vakuumlækkageveje | |
| Opløste gasser | Ikke Angivet | Eliminerer bulkgasdesorption under ultra-højt vakuum-pumpedown-cykler |
3. Investeringsstøbning og keramisk skal uden porer
Halvledervakuumkamre har komplekse interne kanaler til procesgasfordeling, vandkølingsjakker og flere optiske udsigtsportte:
┌─────────────────────────────────────────────────────────────┐
│ 1. Precision Multi-Piece Aluminum Tooling & Wax Injection   │
│    • High-stability wax patterns with zero sink marks       │
├─────────────────────────────────────────────────────────────┤
│ 2. Automated Multi-Layer Fused Silica Ceramic Shell Molding │
│    • Fine zircon flour primary face coat (Ra 1.6 µm finish) │
│    • Zero sand inclusion or ceramic spalling in mold cavity │
├─────────────────────────────────────────────────────────────┤
│ 3. Vacuum Induction Pouring with Filtered Bottom Ingate     │
│    • Melt poured directly under protective argon atmosphere │
│    • Directional progressive solidification from base up    │
├─────────────────────────────────────────────────────────────┤
│ 4. 100% Hot Isostatic Pressing (HIP Processing - Optional)  │
│    • $1,150 °C$ at $1,000\text{ bar}$ Argon pressure; collapses all  │
│      internal micro-voids, achieving 100% theoretical density│
└─────────────────────────────────────────────────────────────┘
4. Præcisionsbearbejdning af ultra-højt vakuum-flanger med 5-akset CNC
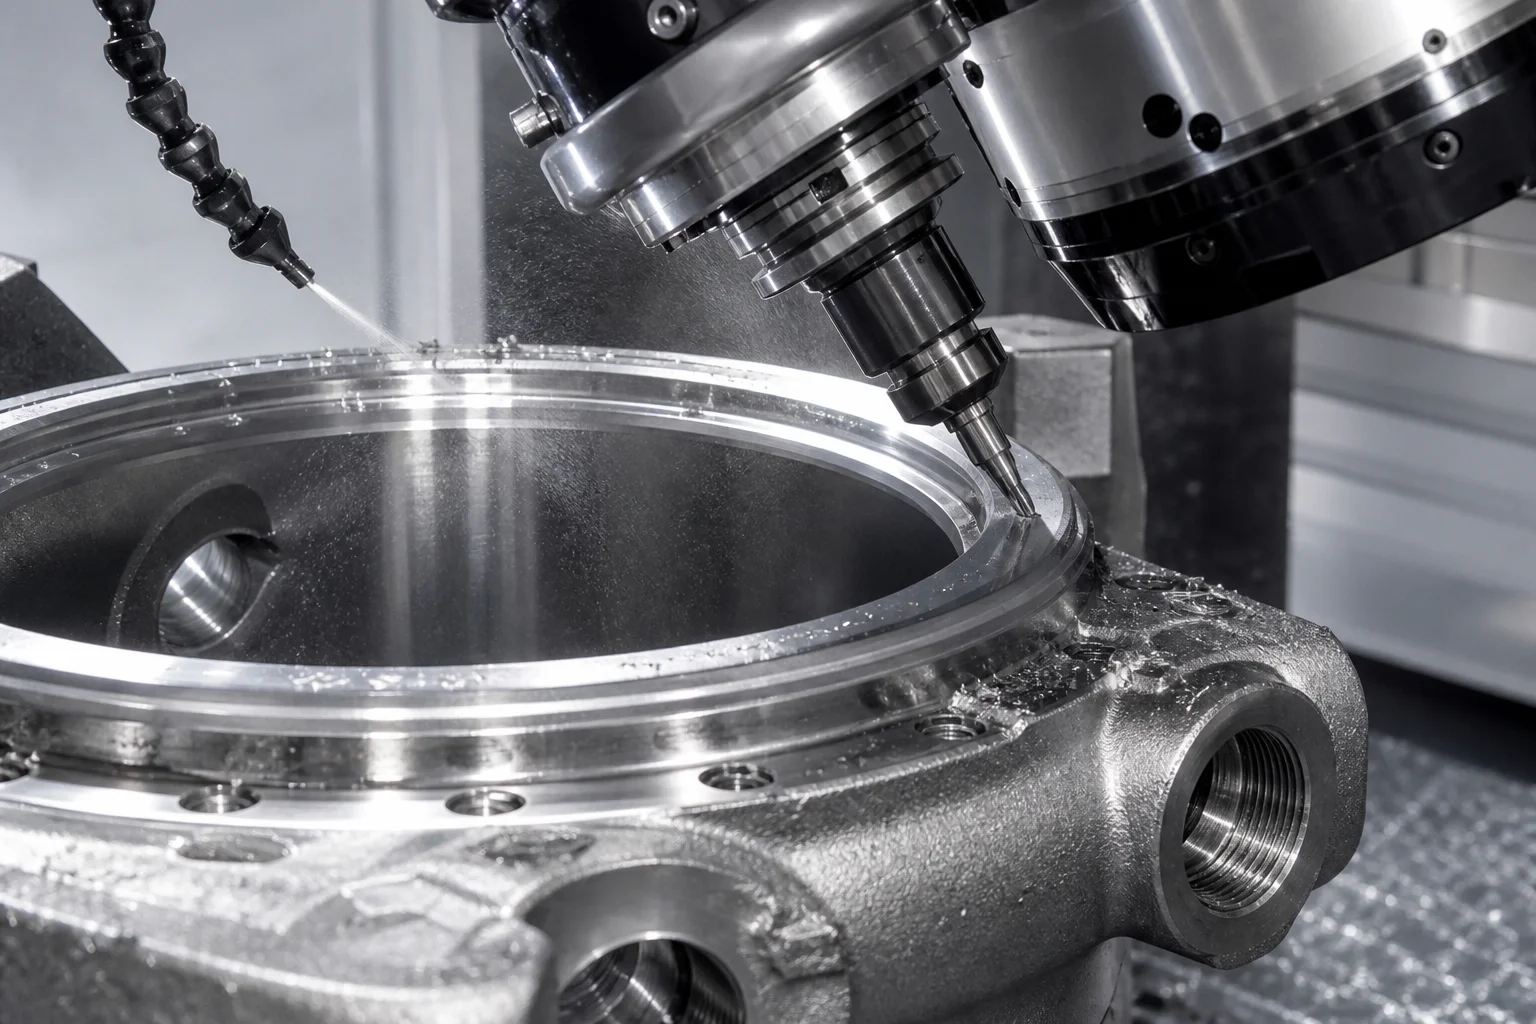
Forseglinger til ultra-højt vakuum bygger på præcisionsdeformation af metalkobberpakninger eller elastomere Viton/FFKM-O-ringe:
        ┌───────────────────────────────────────────────────────┐
        │ 1. High-Vacuum Solution Annealing (1,100 °C)          │
        │ • Rapid water quench; eliminates all residual stress  │
        └──────────────────────────┬────────────────────────────┘
                                   │
                                   ▼
        ┌───────────────────────────────────────────────────────┐
        │ 2. 5-Axis CNC High-Speed Milling Center Operations    │
        │ • Precision machining of chamber internal cavities    │
        │ • Coaxiality of opposing viewport axes $\le 0.015\text{ mm}$│
        └──────────────────────────┬────────────────────────────┘
                                   │
                                   ▼
        ┌───────────────────────────────────────────────────────┐
        │ 3. ConFlat (CF) Knife-Edge & O-Ring Groove Micro-Turn │
        │ • CF flange knife-edge angle ($70^\circ \pm 0.5^\circ$) with  │
        │   sharp peak radius ($R \le 0.10\text{ mm}$)          │
        │ • O-ring dovetail groove surface roughness $Ra \le 0.4\text{ µm}$│
        └───────────────────────────────────────────────────────┘
5. Kemisk pikelbehandling, passivering og elektropolering (EP) i renrum
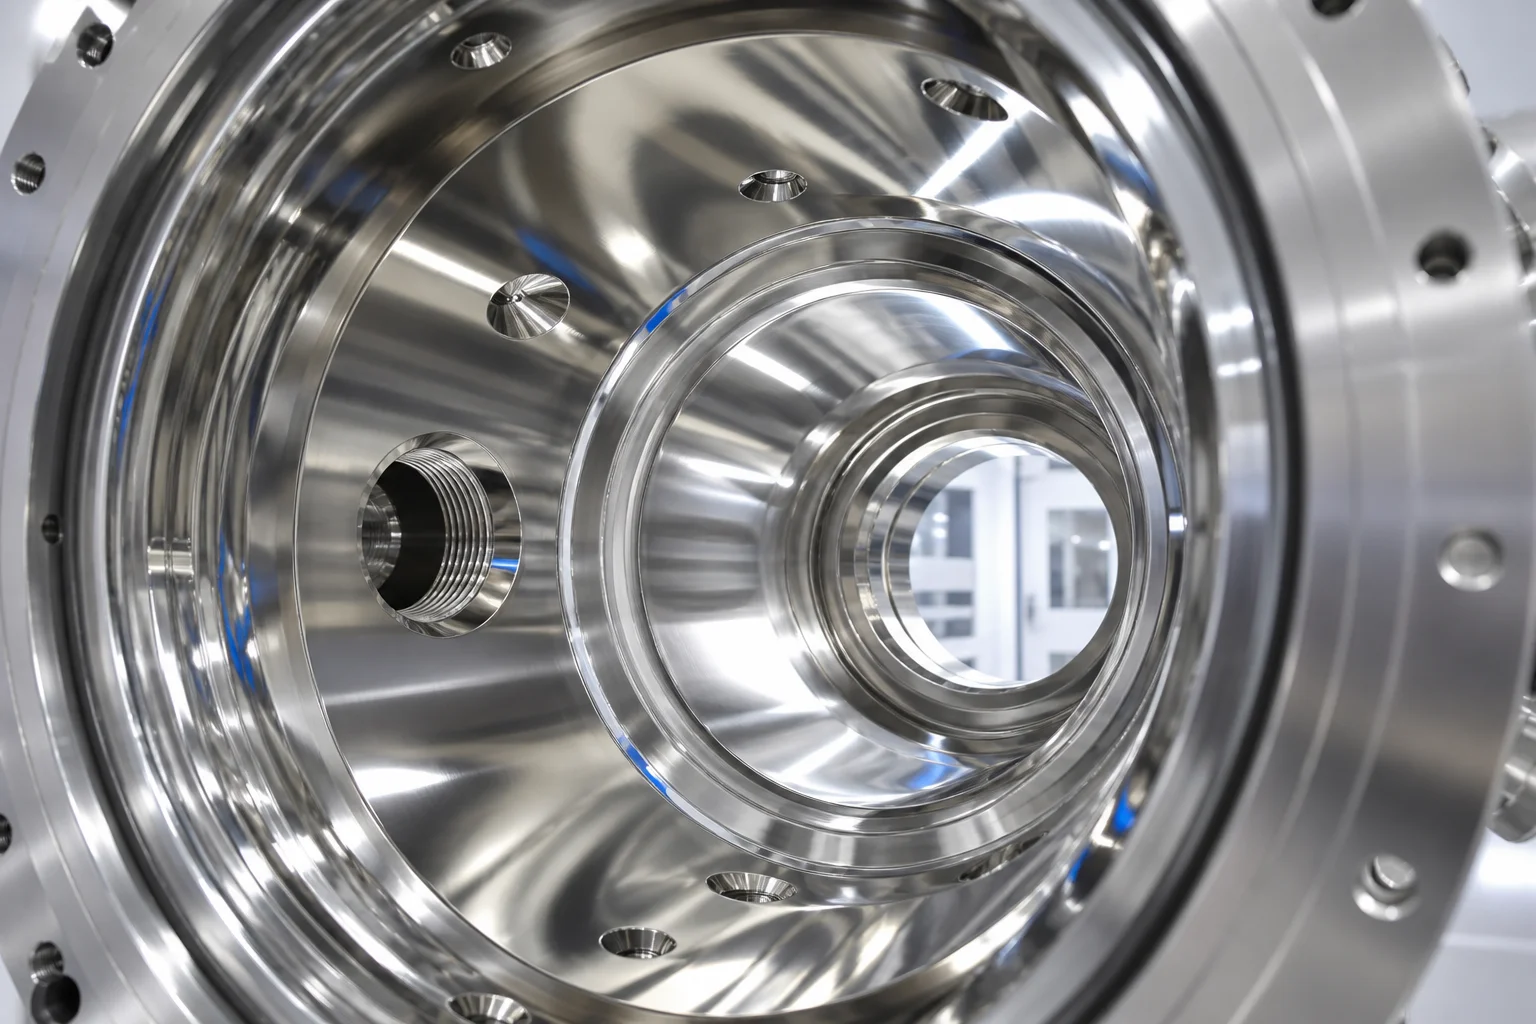
For at opnå ekstremt lave udgassningsrater gennemgår støbte kamreoverflader præcisionsmæssig, flertrins elektrokemisk finishering:
Machined Chamber Surface (Ra 0.8–1.6 µm)
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 1. Ultrasonic Degreasing & Solvent Cleaning            │
│    (Removes all CNC cutting oils and particulate matter)
└──────────────────┬─────────────────────────────────────┘
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 2. Nitric-Hydrofluoric Acid Pickling & Passivation     │
│    (ASTM A380 / A967: Removes free iron and oxide scale)
└──────────────────┬─────────────────────────────────────┘
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 3. Precision Anodic Electro-Polishing (EP) (ASTM B912) │
│    • Controlled electrochemical dissolution of peaks   │
│    • Delivers true mirror finish ($Ra \le 0.20\text{ µm}$)  │
│    • Maximizes $Cr/Fe$ surface atomic ratio ($\ge 2.0$)│
└──────────────────┬─────────────────────────────────────┘
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 4. Class 1,000 Cleanroom Ultra-Pure Water (UPW) Rinse  │
│    • 18 MΩ·cm deionized water rinse + clean dry pack   │
└────────────────────────────────────────────────────────┘
6. Standarder for vakuumlækkagekontrol med heliummasse-spektrometer
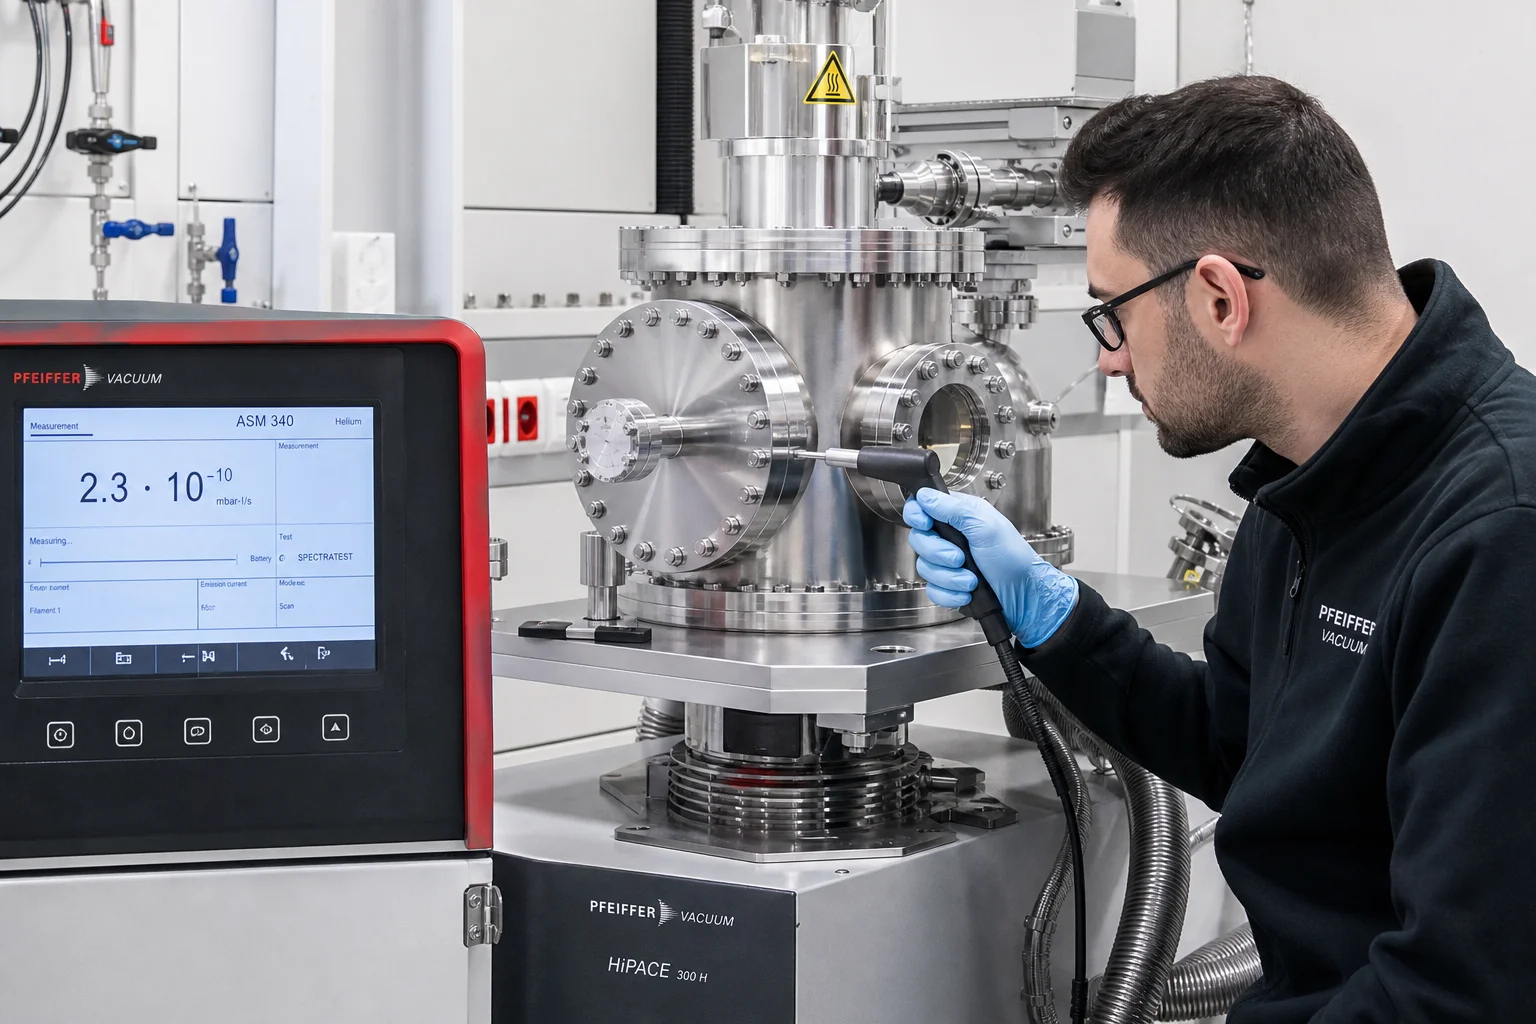
Hver vakuumstøbning gennemgår 100 % heliumlækkageverifikation i henhold til ASTM E499 / ASME Sec V Art 10 :
| Testmetode | Opsætning og standard | Følsomhed og acceptgrænse |
|---|---|---|
| Helium-vakuum-snifferprøve | Trykkes med 100 % He ( ); scanning med snifferprobe | Lækagerate ; ingen lokaliserede utætheder |
| Helium-hårdvakuum-kapselprøve | Kammeret evakueres til ; heliumbeskyttelsesområde | Globalt lækkagerate |
| Verifikation af udgassningsrate | Termisk desorptionspektroskopi (TDS) | Udgassningsrate efter opvarmning |
| Radiografisk undersøgelse (RT) | ASTM E446 niveau 1 (ingen fejl) | 100 % røntgenundersøgelse af alle kammervægge og flangeforbindelser |
| Overfladeruhedsprofilering | Optisk 3D kontaktløs profilometer | Elektropolerede indvendige overflader |
7. Halvledervakuumstøbning hos Dandong City Pengxin Machinery Co., Ltd.
Produktion af højvakuum- og halvledergrad-kammerstøbninger kræver ekstremt ren smeltning, præcisionsstøberier med investeringsstøbning, 5-akse CNC-fremstillingsscentre samt intern heliumlækhedstestning.
Dandong City Pengxin Machinery Co., Ltd. leverer fuldt certificerede, færdige vakuum- og halvlederudstyrs-kammerstøbninger (turnkey):
- Ultra-ren rustfri metallurgi : Certificeret produktion af vakuumsmeltede ASTM A351 CF3M, CF3, CF8M (støbt 316L/304L) med ultra-lav kulstofindhold ( ) og svovl ( ).
- Præcisionsinvestering og skallegudstøbning : Højpræcisions keramisk skallegudstøbning, der leverer næsten færdige former med glatte støbeoverflader og ingen virtuel mikroporøsitet.
- Højpræcisions 5-akset CNC-flangebearbejdning : Dedikerede klimakontrollerede CNC-bearbejdningscentre, der leverer præcise CF-knivkanter og O-ring-riller inden for .
- Certificeret heliummasse-spektrometer-testning : Indbyggede Pfeiffer- og Inficon-heliumvakuumlækkage-testsystemer, der certificerer lækagerater ned til .
- Komplet kvalitetsdokumentation : ISO 9001-certificeret, med fuldstændige EN 10204 3.1 materialeprøvecertifikater, 100 % heliumlækagetestdiagrammer, overfladeruhedsprofilometerråd og renrumspakning.
Konklusion
Høj-vakuum- og halvlederudstyrskammerstøbninger fungerer på den atomfølsomme grænse for højteknologisk fremstilling. Eliminering af virtuelle udgassningslækager, mikrokanaler gennem væggen og partikelkontamination kræver ultra-ren rustfri stålmetallurgi med lavt kulstofindhold (CF3M / 316L VIM), støbning i investeringsform uden porer, præcisions-CNC-bearbejdning af CF-flangens knivskarpe kant, elektropolering ( ) og verificeret tæthed ved hjælp af heliummasse-spektrometer. ).
At samarbejde med en erfaren, integreret specialvirksomhed inden for vakuumstøbning og præcisionsbearbejdning sikrer, at dine halvleder- og vakuumproceskamre pumpes ned hurtigere, opretholder dybere vakuum og leverer waferprocesser med nul fejl.
Kontakt Dandong City Pengxin Machinery Co., Ltd. for at indsende dine vakuumkammer-tegninger eller anmode om data om heliumlæktestcertificering.
Dandong City Pengxin Machinery Co., Ltd. — Tunge støbninger og præcisionsmaskinbearbejdning siden 1958.
Indholdsfortegnelse
- 1. Ultra-høj-vakuum (UHV) fysik og kammer-forringelsesmekanismer
- 2. Vakuummetallurgi og ultra-ren smelteprotokoller (VIM / AOD)
- 3. Investeringsstøbning og keramisk skal uden porer
- 4. Præcisionsbearbejdning af ultra-højt vakuum-flanger med 5-akset CNC
- 5. Kemisk pikelbehandling, passivering og elektropolering (EP) i renrum
- 6. Standarder for vakuumlækkagekontrol med heliummasse-spektrometer
- 7. Halvledervakuumstøbning hos Dandong City Pengxin Machinery Co., Ltd.
- Konklusion