
 EN
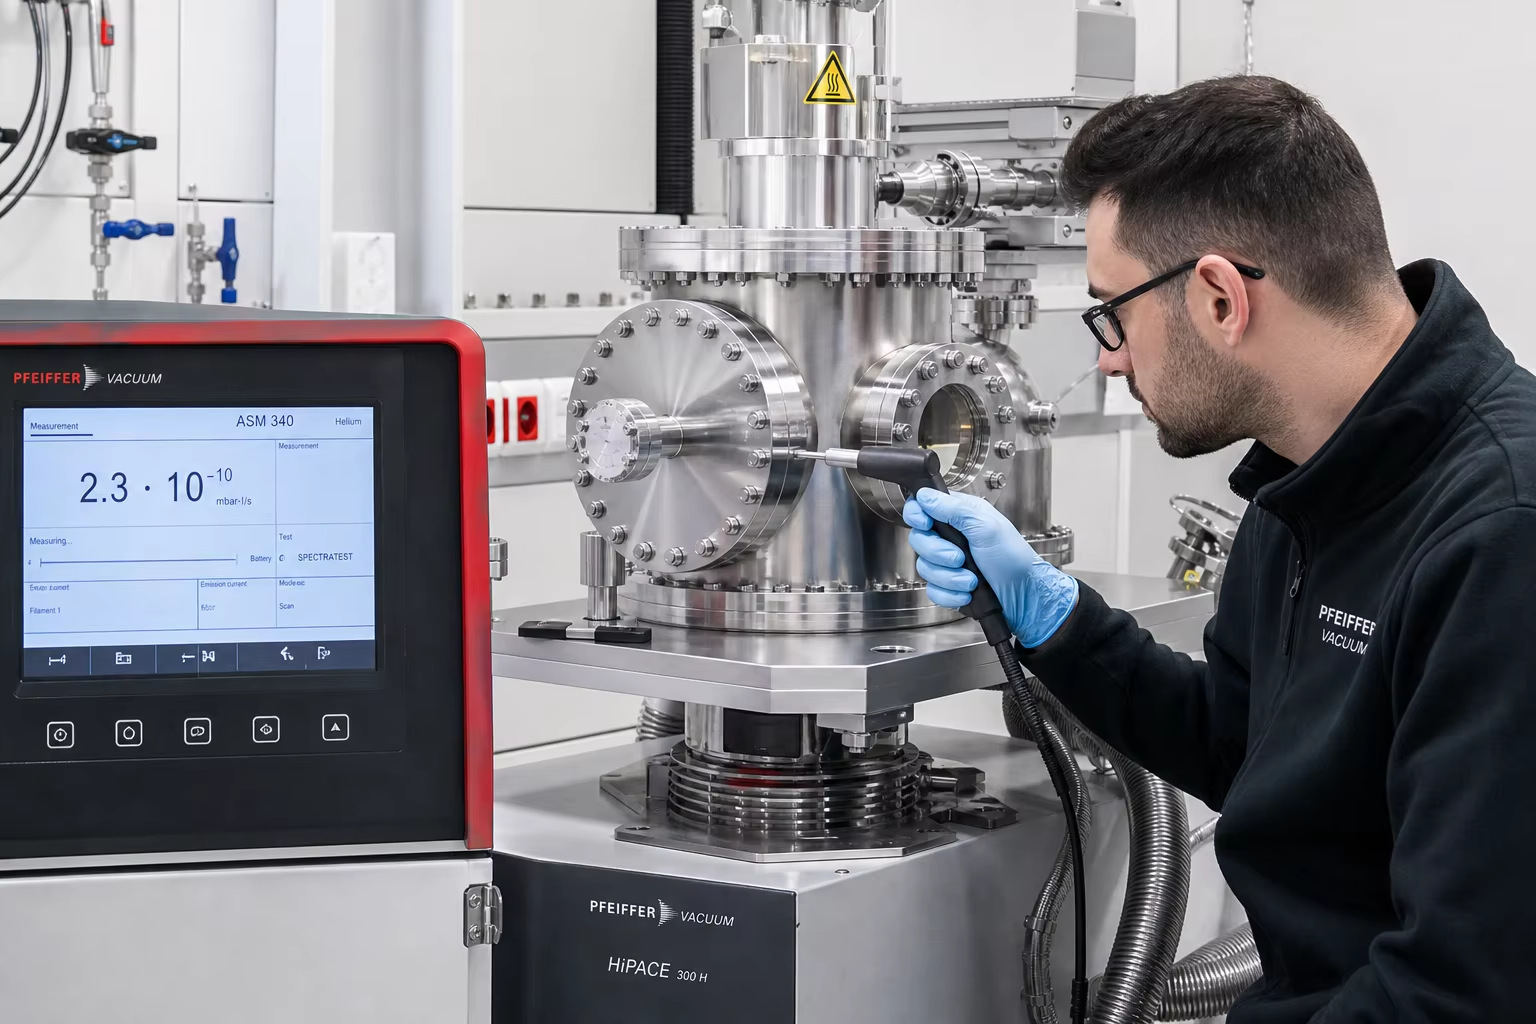
Meta-kuvaus: Täydellinen tekninen opas korkean tyhjiön ja puolijohdetekniikan laitteiden kammioihin tarkoitettuihin valukappaleisiin. Tutustu tyhjiöinduktiolla sulatettuihin vähähiilisiin ruostumattomiin teräksiin (ASTM A351 CF3M / 316L), veistotyökalun muotoisiin CF-liitosten CNC-koneistukseen, heliummassaspektrometrillä suoritettavaan vuodon havaitsemiseen (<10^-9 mbar*l/s) ja erityisen puhdastaan sähköpolaukseen (Ra <=0,2 µm).
Edistyneissä puolijohdelevyjen valmistusprosesseissa (plasma-kaiverrus, kemiallinen höyrykäsittely CVD, atomikerroksittainen käsittely ALD, ionisäteily), tyhjiömetallurgiassa ja korkean energian fysiikan hiukkaskiihdyttimissä tyhjiökammiot ja prosessikokoonpanot toimivat Korkean tyhjiön (HV: )ja Erityisen korkean tyhjiön (UHV: )tilassa.
Näissä äärimmäisen atomitasoisissa käyttöpaineissa kaupallisesti saatavat tavalliset metallivalukappaleet ovat täysin kelpaamattomia. Tavalliset valukappaleet sisältävät seuraavia ongelmia:
- Alapinnan mikroporositeettiin liittyviä kaasukuplia : Mikroskooppiset kutistumisporat ja neulansuureiset reiät toimivat jatkuvina virtuaalisina vuotoina, joissa ilman kaasut kertyvät ja kosteus desorboituu viikoiksi, mikä tuhoaa tyhjiökammion perusvaakua.
- Pinnan kaasun vapautuminen ja hiilivedy-saastuminen : Korkea pinnankarheus ( ) tarjoaa valtavan todellisen pinta-alan vesimolekyylien adsorptiolle.
- Korroosiivinen prosessikemiallinen hyökkäys : Fluori-, kloori- ja bromipohjaiset plasmaprofiiliprosessikaasut ( ) hyökkäävät nopeasti ei-metallisten sulfidi-/oksidi-inklusioiden kimppuun ja vapauttavat saastuttavia metallihiomakkeita piilevyille.
Ultra-korkean tyhjiön kammion eheytteen saavuttaminen vaatii erityistä korkeapuhdistusvalurakentamista: sulatus Erittäin alhaisen hiilijalanjäljen austeniittiset ruostumattomat teräkset (ASTM A351 CF3M / valumuoto 316L) kautta Vapahtamalla tehty induktiosulatus (VIM) , saavuttaen nollamikroporositeetin tarkkaan keramiikkakoteloiseen tarkkuusvalamiseen perustuvalla menetelmällä, suorittaen viisiakselista CNC-koneistusta ConFlat- (CF-) teräväreunaisille liitoksille ja korkean tyhjiön O-renkaiden urille ( ), varmistaen täydellisen tiukkuuden hermetiikassa Heliummassaspektrometrin vuototestauksella ( ), ja toimittaen puhdistushuoneessa sertifioituja Peilimäisiä sähköpolttokäsittelypintoja ( ).
Tämä tekninen opas tarjoaa kattavan analyysin tyhjiömetallurgiasta, nollamikroporositeettisesta valumuotokonstruktioista, tarkkuus-UHV-liitosten CNC-koneistuksesta, heliumvuototestausprotokollista ja puhdistushuoneen sähköpolttokäsittelystandardeista.
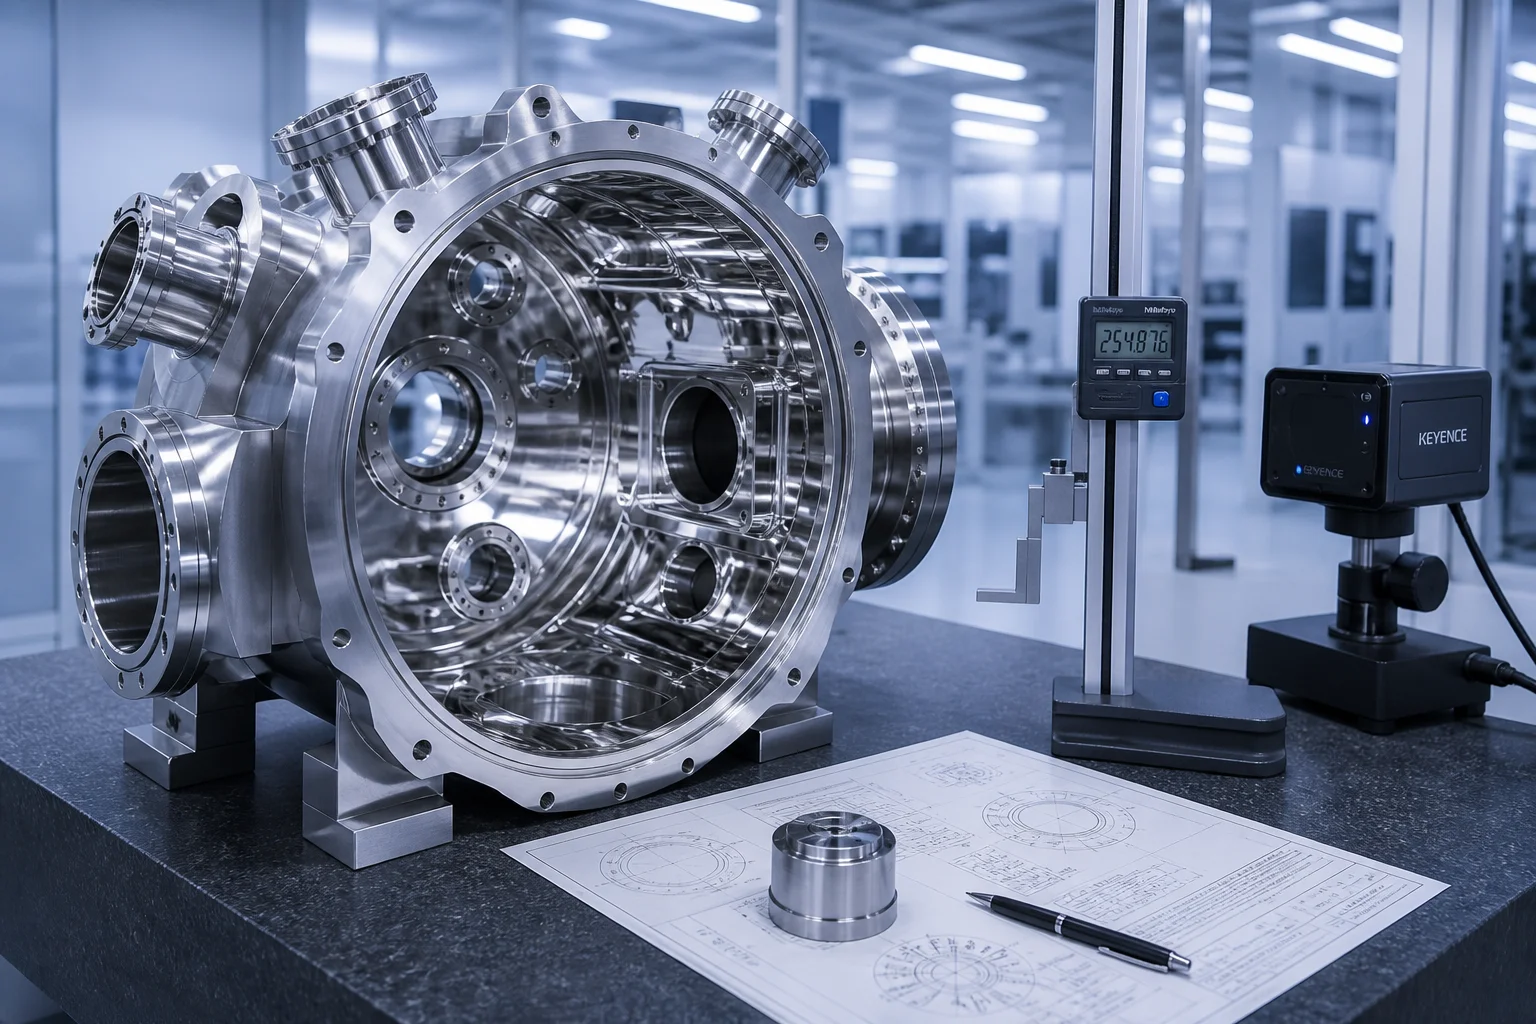
1. Erittäin korkean tyhjiön (UHV) fysiikka ja kammion heikkenemismekanismit
                     ┌──────────────────────────────────────────────┐
                     │ Ultra-High Vacuum Environment (<10^-8 mbar)  │
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ Virtual Leakage (Outgassing)  │ │ Corrosive Plasma Attack       │ │ Micro-Channel Through-Leakage │
│ (Trapped air/moisture in      │ │ (Halogen etch chemistry       │ │ (Through-wall interconnected  │
│  subsurface casting pores)    │ │  attacking inclusion sites)   │ │  shrinkage leaking He gas)    │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Puolijohdealueen tyhjiösovellukset | Painetaso ja kemiallinen ympäristö | Kriittiset laatuvaatimukset | Valuratkaisu |
|---|---|---|---|
| CVD- ja ALD-sedimenttikammiot | / silaani, metalliorgaaniset yhdisteet | Ei virtuaalisia vuotoja; kaasunpurkautumisnopeus | VIM-valutettu hiilipitoisuudeltaan alhainen ruostumaton teräs (ASTM A351 CF3M / 1.4404) |
| Plasma-kuivakäsittelevät prosessikuput | /plasma | Nollapartikkelinen saastuminen, kemiallinen passivaatio | Korkean puhtauden CF3M + erinomaisen sileä sähköpolttaminen ( ) |
| Korkean tyhjiön pumpunjakoputket | Turbomolekulaarisen pumpun liitäntä | Vesilinkin muotoinen CF-liitoksen tiivistys, heliumtiukka | Investointivalu CF3 / CF8M, 100 % heliumvuodon varmennus |
| Tyhjiössä anneloitavien uunien kuoret | / | Korkea lämpötilavakaus, alhainen lämpöhäviö | Valurautainen austeniittinen kuumakäyttöön soveltuvaa seosta (316L / HK40) |
2. Tyhjiömetallurgia ja erityisen puhdas sulatusmenetelmä (VIM / AOD)
Virtuaalisia vuotoja aiheuttavien sisäisten kaasupussien ja ei-metallisten epäpuhtauksien poistamiseksi tyhjiökammion valukappaleet käsitellään Vapahtamalla tehty induktiosulatus (VIM) tai Argon-happi -dekarbonointi (AOD) :
| Kemiallinen alkuaine | ASTM A351 CF3M -standardin mukaisesti | Pengxin UHV puolijohdeastetta | Tärkeä tyhjiötekniikan toiminto |
|---|---|---|---|
| Hiili (C) | (erittäin alhainen hiilipitoisuus) | Estää kromikarbidi-saostumia raerajoille; estää raerajakorroosiota | |
| Kromi (Cr) | Muodostaa tiukkaa, itseparantuvaa passiivikerrosta, joka kestää halogeeniplasma-kemikaaleja | ||
| Nikel (Ni) | (Korkea nikkeli) | Takuuttaa vakaa täysin austeniittinen FCC-rakenne; hillitsee magneettista läpäisykykyä ( ) | |
| Molybdeeni (Mo) | Korkea vastus kloori- ja halidipistekorroosiolle plasman puhdistusjaksoissa | ||
| Rikki ja fosfori | (erityisen puhtaaksi jalostettu) | Kriittisiä : Poistaa epämetallisia kuitumaisia epäpuhtauksia, jotka aiheuttavat mikroskooppisia tyhjiövuotoja | |
| Liuenneet kaasut | Ei määriteltyä | Poistaa massiivisen kaasun desorptiota erittäin korkean tyhjiön pumpun laskuissa |
3. Eiporoinen investointi- ja keraaminen kuorivalumu
Puolijohde-tyhjiökammiot sisältävät monimutkaisia sisäisiä prosessikaasujakelu kanavia, vesijäähdytysvaippoja ja useita optisia tarkastusikkunoita:
┌─────────────────────────────────────────────────────────────┐
│ 1. Precision Multi-Piece Aluminum Tooling & Wax Injection   │
│    • High-stability wax patterns with zero sink marks       │
├─────────────────────────────────────────────────────────────┤
│ 2. Automated Multi-Layer Fused Silica Ceramic Shell Molding │
│    • Fine zircon flour primary face coat (Ra 1.6 µm finish) │
│    • Zero sand inclusion or ceramic spalling in mold cavity │
├─────────────────────────────────────────────────────────────┤
│ 3. Vacuum Induction Pouring with Filtered Bottom Ingate     │
│    • Melt poured directly under protective argon atmosphere │
│    • Directional progressive solidification from base up    │
├─────────────────────────────────────────────────────────────┤
│ 4. 100% Hot Isostatic Pressing (HIP Processing - Optional)  │
│    • $1,150 °C$ at $1,000\text{ bar}$ Argon pressure; collapses all  │
│      internal micro-voids, achieving 100% theoretical density│
└─────────────────────────────────────────────────────────────┘
4. Viisisiirtoinen CNC-tarkkuus UHV-liitännän koneistus
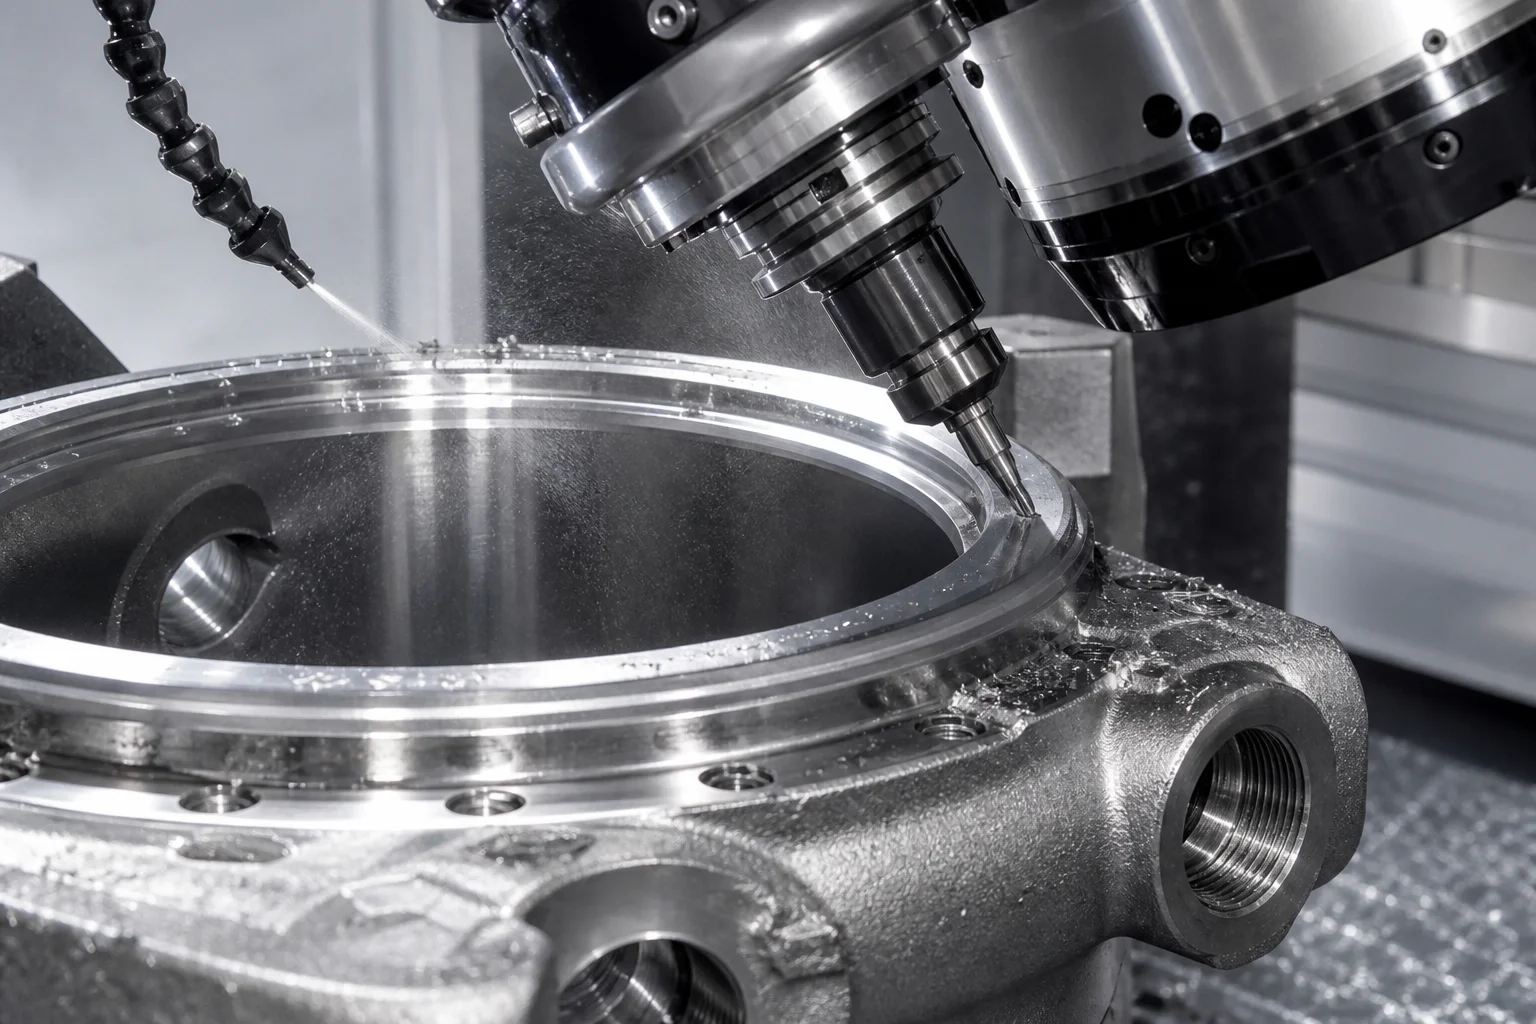
Erittäin korkean tyhjiön tiivistykset perustuvat tarkkaan metalliseen kuparitiivistysrenkaan muodonmuutokseen tai elastomeerisiin Viton-/FFKM-O-renkaisiin:
        ┌───────────────────────────────────────────────────────┐
        │ 1. High-Vacuum Solution Annealing (1,100 °C)          │
        │ • Rapid water quench; eliminates all residual stress  │
        └──────────────────────────┬────────────────────────────┘
                                   │
                                   ▼
        ┌───────────────────────────────────────────────────────┐
        │ 2. 5-Axis CNC High-Speed Milling Center Operations    │
        │ • Precision machining of chamber internal cavities    │
        │ • Coaxiality of opposing viewport axes $\le 0.015\text{ mm}$│
        └──────────────────────────┬────────────────────────────┘
                                   │
                                   ▼
        ┌───────────────────────────────────────────────────────┐
        │ 3. ConFlat (CF) Knife-Edge & O-Ring Groove Micro-Turn │
        │ • CF flange knife-edge angle ($70^\circ \pm 0.5^\circ$) with  │
        │   sharp peak radius ($R \le 0.10\text{ mm}$)          │
        │ • O-ring dovetail groove surface roughness $Ra \le 0.4\text{ µm}$│
        └───────────────────────────────────────────────────────┘
5. Puhdistusalueen kemiallinen happokäsittely, passivaatio ja sähköpolttaminen (EP)
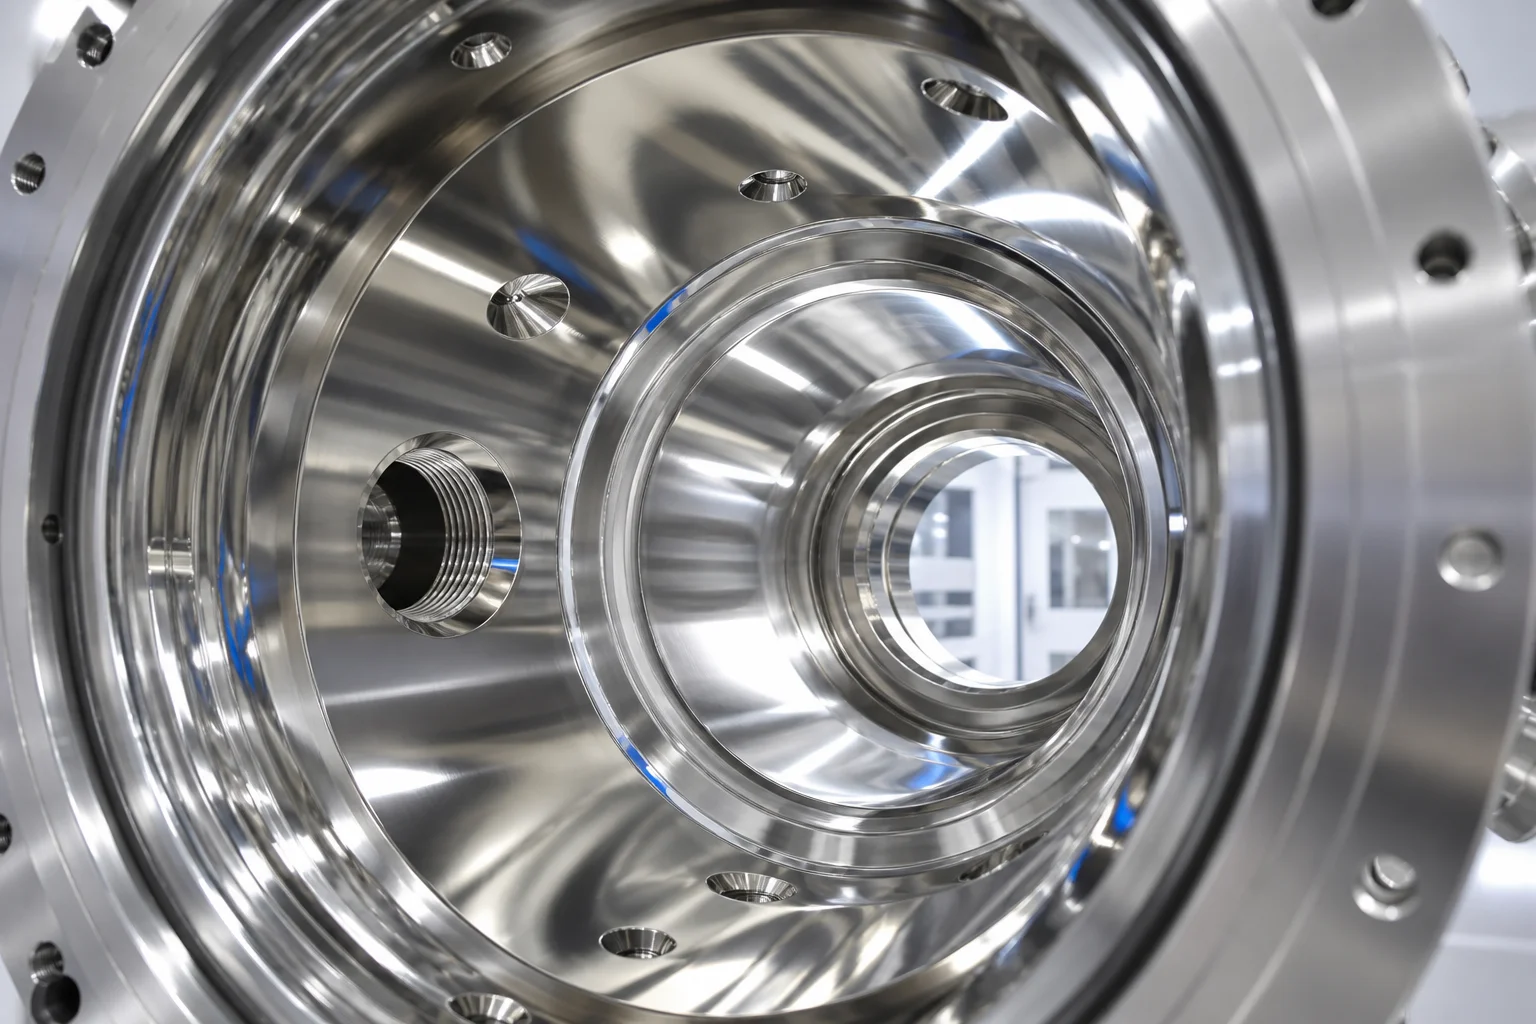
Erinomaisen alhaisen kaasun vapautumisnopeuden saavuttamiseksi valutettujen kammion pinnat käsitellään tarkalla monivaiheisella sähkökemiallisella menetelmällä:
Machined Chamber Surface (Ra 0.8–1.6 µm)
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 1. Ultrasonic Degreasing & Solvent Cleaning            │
│    (Removes all CNC cutting oils and particulate matter)
└──────────────────┬─────────────────────────────────────┘
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 2. Nitric-Hydrofluoric Acid Pickling & Passivation     │
│    (ASTM A380 / A967: Removes free iron and oxide scale)
└──────────────────┬─────────────────────────────────────┘
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 3. Precision Anodic Electro-Polishing (EP) (ASTM B912) │
│    • Controlled electrochemical dissolution of peaks   │
│    • Delivers true mirror finish ($Ra \le 0.20\text{ µm}$)  │
│    • Maximizes $Cr/Fe$ surface atomic ratio ($\ge 2.0$)│
└──────────────────┬─────────────────────────────────────┘
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 4. Class 1,000 Cleanroom Ultra-Pure Water (UPW) Rinse  │
│    • 18 MΩ·cm deionized water rinse + clean dry pack   │
└────────────────────────────────────────────────────────┘
6. Heliummassaspektrometrin tyhjiötiukkuustestausstandardit
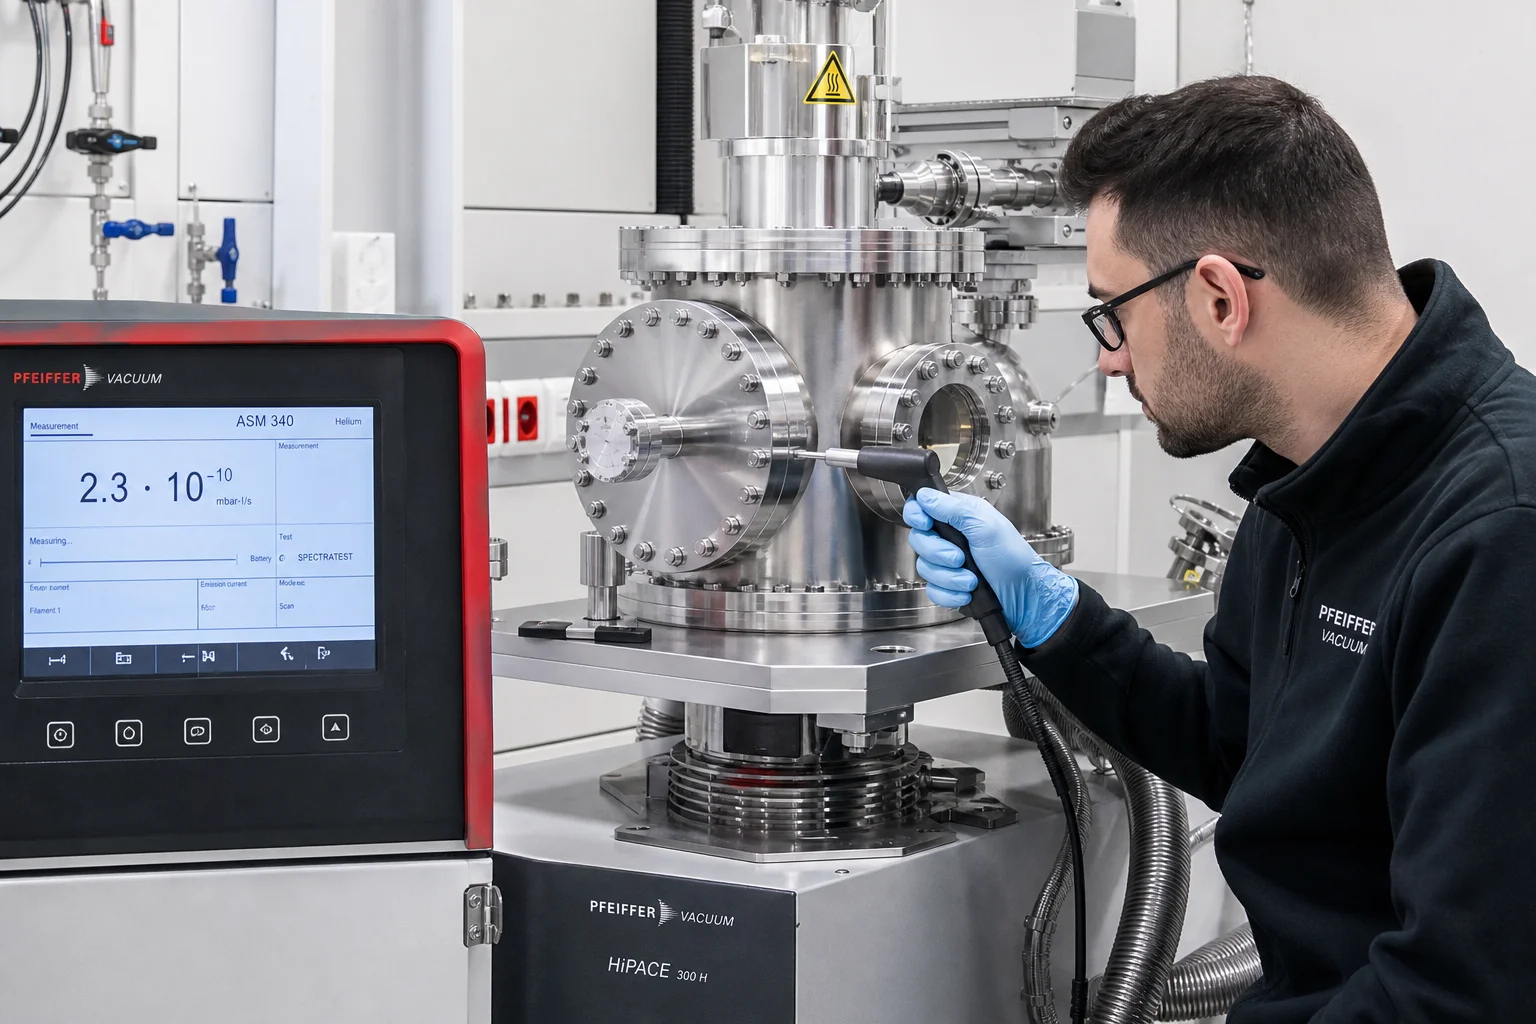
Jokainen tyhjiövalu testataan täysin heliumtiukkuudella per ASTM E499 / ASME Sec V Art 10 :
| Testimenetelmä | Asetus ja vakio | Herkkyys ja hyväksyntäkynnys |
|---|---|---|
| Heliumtyhjiöhaistelutesti | Paineistettu 100 % heliumilla ( ); haisteluprosessin tutkintapää | Vuotoaste ; ei paikallisesti rajoitettuja vuotoja |
| Heliumkova-tyhjiöpeittotesti | Kammio tyhjennetty ; heliumkuoren suojausverkko | Globaali vuotonopeus |
| Kaasun vapautumisnopeuden varmistus | Lämmöndesorptiospektroskopia (TDS) | Kaasun vapautumisnopeus jälkeen lämmityskäsittely |
| Säteilytutkimus (RT) | ASTM E446 taso 1 (nollavirheellisyys) | 100 % röntgenkuvattu tarkastus kaikissa kammion seinissä ja liitospintojen yhtymäkohdissa |
| Pinnankarheuden profiilimittaus | Optinen 3D-koskematon profiilimittalaite | Sisäpinnat elektropoloidaan |
7. Puolijohteiden tyhjiövalutus Dandong City Pengxin Machinery Co., Ltd.:ssä
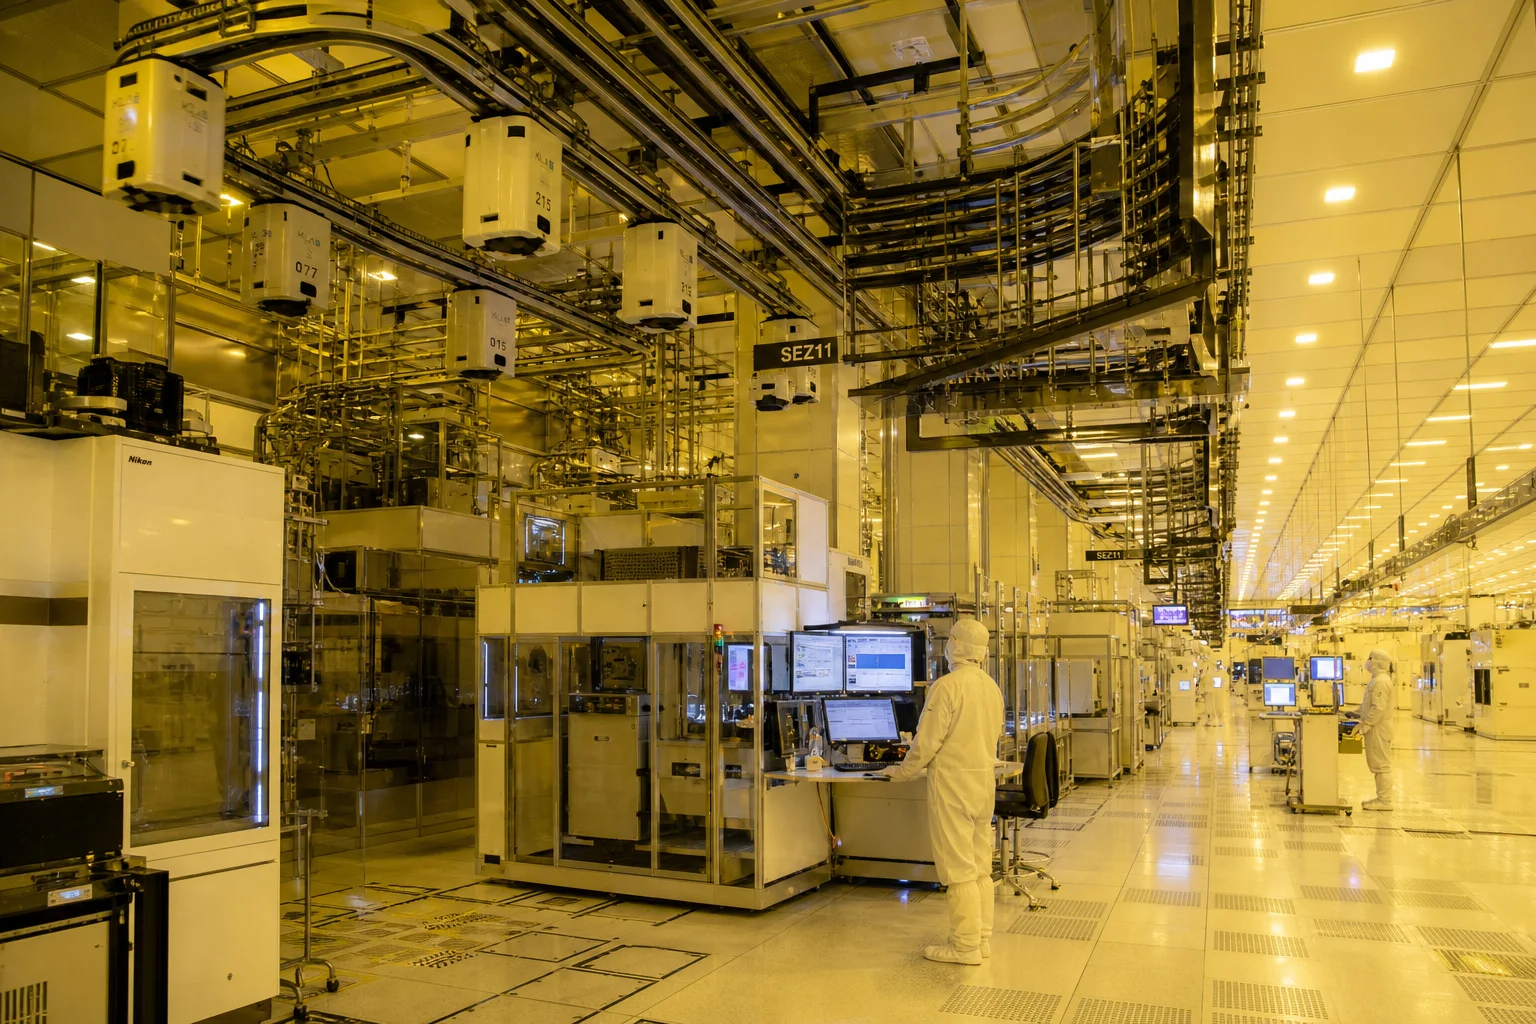
Korkean tyhjiön ja puolijohdestandardin mukaisten kammiovalukappaleiden valmistaminen edellyttää erinomaisen puhdasta sulatusta, tarkkuusvalukoneita, viisisiivuisia CNC-koneistuskeskuksia ja sisäistä heliumvuototestausta.
Dandong City Pengxin Machinery Co., Ltd. toimittaa täysin sertifioituja, valmiiksi asennettavia tyhjiö- ja puolijohdelaitteiden kammiovalukappaleita:
- Erinomainen ruostumaton metallurgia : Sertifioitu tuotanto tyhjiössä sulatetuista ASTM A351 CF3M-, CF3- ja CF8M-standardeista (valurauta 316L/304L), joissa on erinomaisen alhainen hiilipitoisuus ( ) ja rikki ( ).
- Tarkka sementti- ja kuorivalumu : Korkealaatuinen keramiikkakuorivalumu, joka tuottaa lähes lopullisia muotoja sileillä valupinnoilla ja ilman virtuaalista mikroponnistusta.
- Korkean tarkkuuden viisisiivuiset CNC-liitoskappaleen koneistuskeskukset : Erityisesti ilmastoidut CNC-koneistuskeskukset, jotka tuottavat tarkat CF-terävät reunat ja O-renkaan urat sisällä .
- Sertifioitu heliummassaspektrometrin testaus : Sisäiset Pfeiffer- ja Inficon-heliumtyhjiövuototestausjärjestelmät, jotka varmentavat vuototasoja aina .
- Täydelliset laatuasiakirjat : ISO 9001 -sertifioitu, tarjoaa täydelliset EN 10204 3.1 -materiaalitestaus todistukset, 100 % heliumvuototestikaaviot, pinnankarheusprofiilometri-skannaukset ja puhtaaltilapakkaus.
Yhteenveto
Korkean tyhjiön ja puolijohdetekniikan laitteiden kammioihin käytettävät valukappaleet toimivat korkeateknologisen valmistuksen atomitasoisella eturintamalla. Virtuaaliset kaasunpurkautumisvuodot, seinän läpi kulkevat mikrokanavat ja hiukkaspilaantuminen voidaan poistaa käyttämällä erityisen puhdasta vähähiilistä ruostumatonta terästä (CF3M / 316L VIM), poraamattomaa tarkkuusvalua, tarkkaa CNC-koneistusta CF-liitosten teräväreunaisille pinnoille, sähköpolttamista ( ) ja tarkistettua heliumpainespektrometrin avulla mitattua vuototarkkuutta ( ).
Kumppanuus kokonaisvaltaisen tyhjiövalu- ja tarkkuuskoneistusosaamisen omaavan yrityksen kanssa varmistaa, että puolijohde- ja tyhjiöprosessikammion tyhjennys tapahtuu nopeammin, syvempi tyhjiö säilyy pidempään ja piilevyjen käsittely tuottaa nollavirheisiä tuloksia.
Ota yhteyttä Dandong City Pengxin Machinery Co., Ltd.:n kanssa lähettääksesi tyhjiökammion piirustukset tai pyytääksesi heliumpainevuototodistusdataa.
Dandong City Pengxin Machinery Co., Ltd. — Raskas valurauta ja tarkka koneistus vuodesta 1958.
Sisällysluettelo
- 1. Erittäin korkean tyhjiön (UHV) fysiikka ja kammion heikkenemismekanismit
- 2. Tyhjiömetallurgia ja erityisen puhdas sulatusmenetelmä (VIM / AOD)
- 3. Eiporoinen investointi- ja keraaminen kuorivalumu
- 4. Viisisiirtoinen CNC-tarkkuus UHV-liitännän koneistus
- 5. Puhdistusalueen kemiallinen happokäsittely, passivaatio ja sähköpolttaminen (EP)
- 6. Heliummassaspektrometrin tyhjiötiukkuustestausstandardit
- 7. Puolijohteiden tyhjiövalutus Dandong City Pengxin Machinery Co., Ltd.:ssä
- Yhteenveto