
 EN
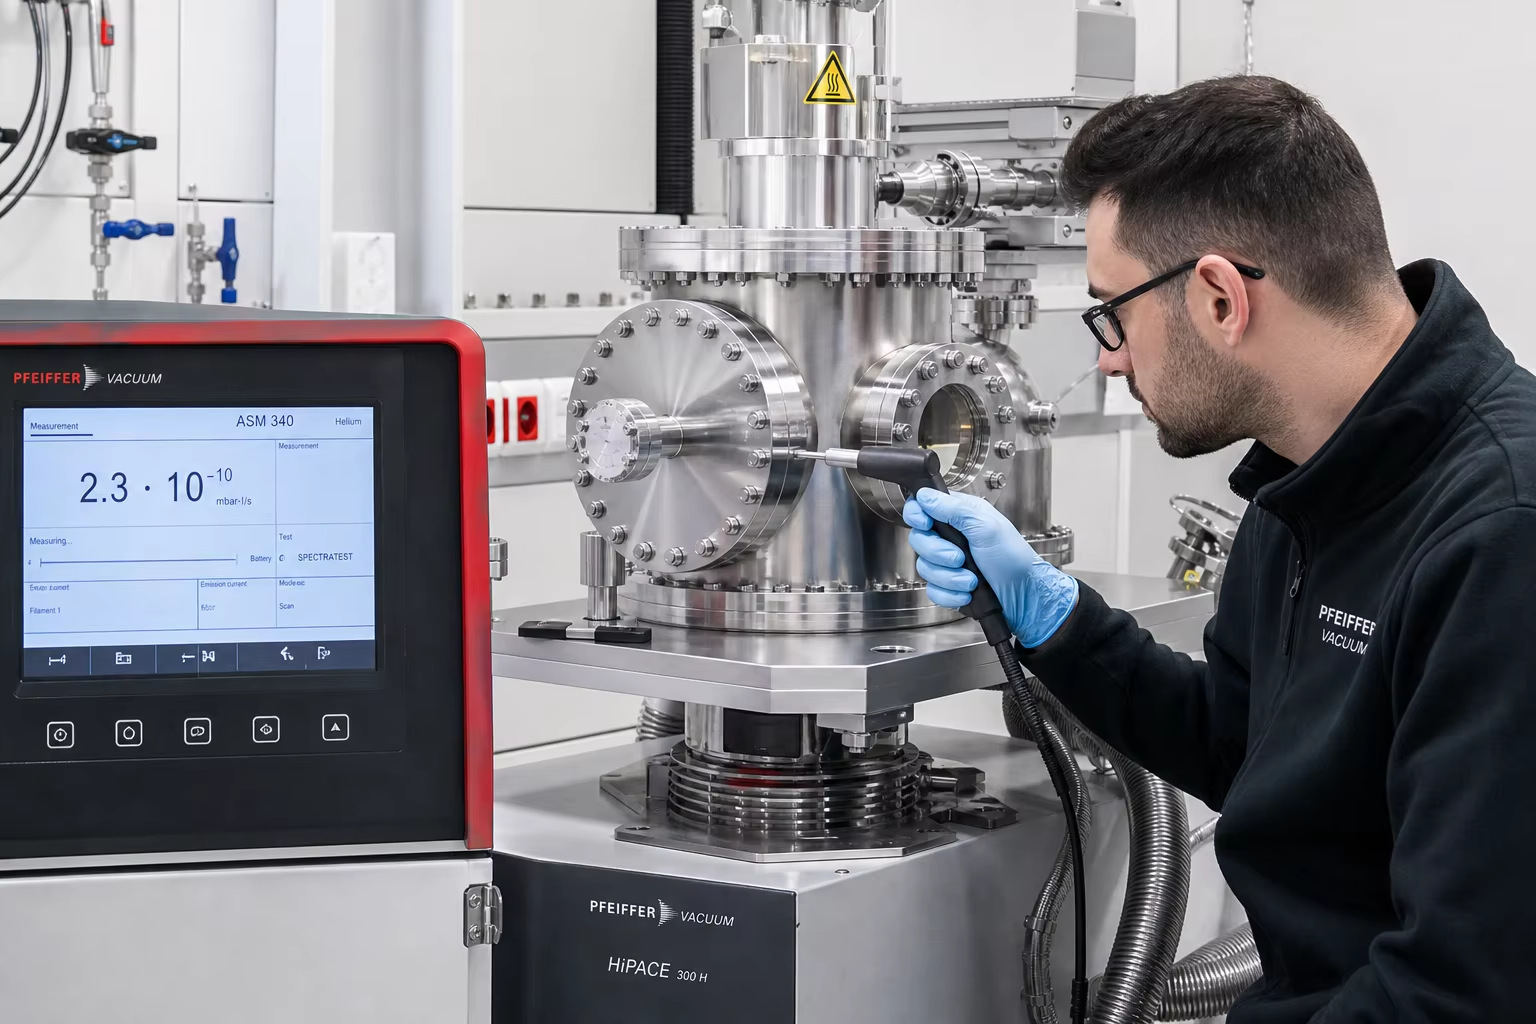
Meta Beskrivning: En komplett teknisk guide till gjutna delar för högvakuum- och halvledarutrustningskammare. Utforska vakuuminducerat smält (VIM) lågkolhaltigt rostfritt stål (ASTM A351 CF3M / 316L), CNC-bearbetning av knivkant-CF-flänsar, läckdetektering med heliummasspektrometer (<10−9 mbar⋅l/s) och ultraren elektropolering (Ra ≤ 0,2 µm).
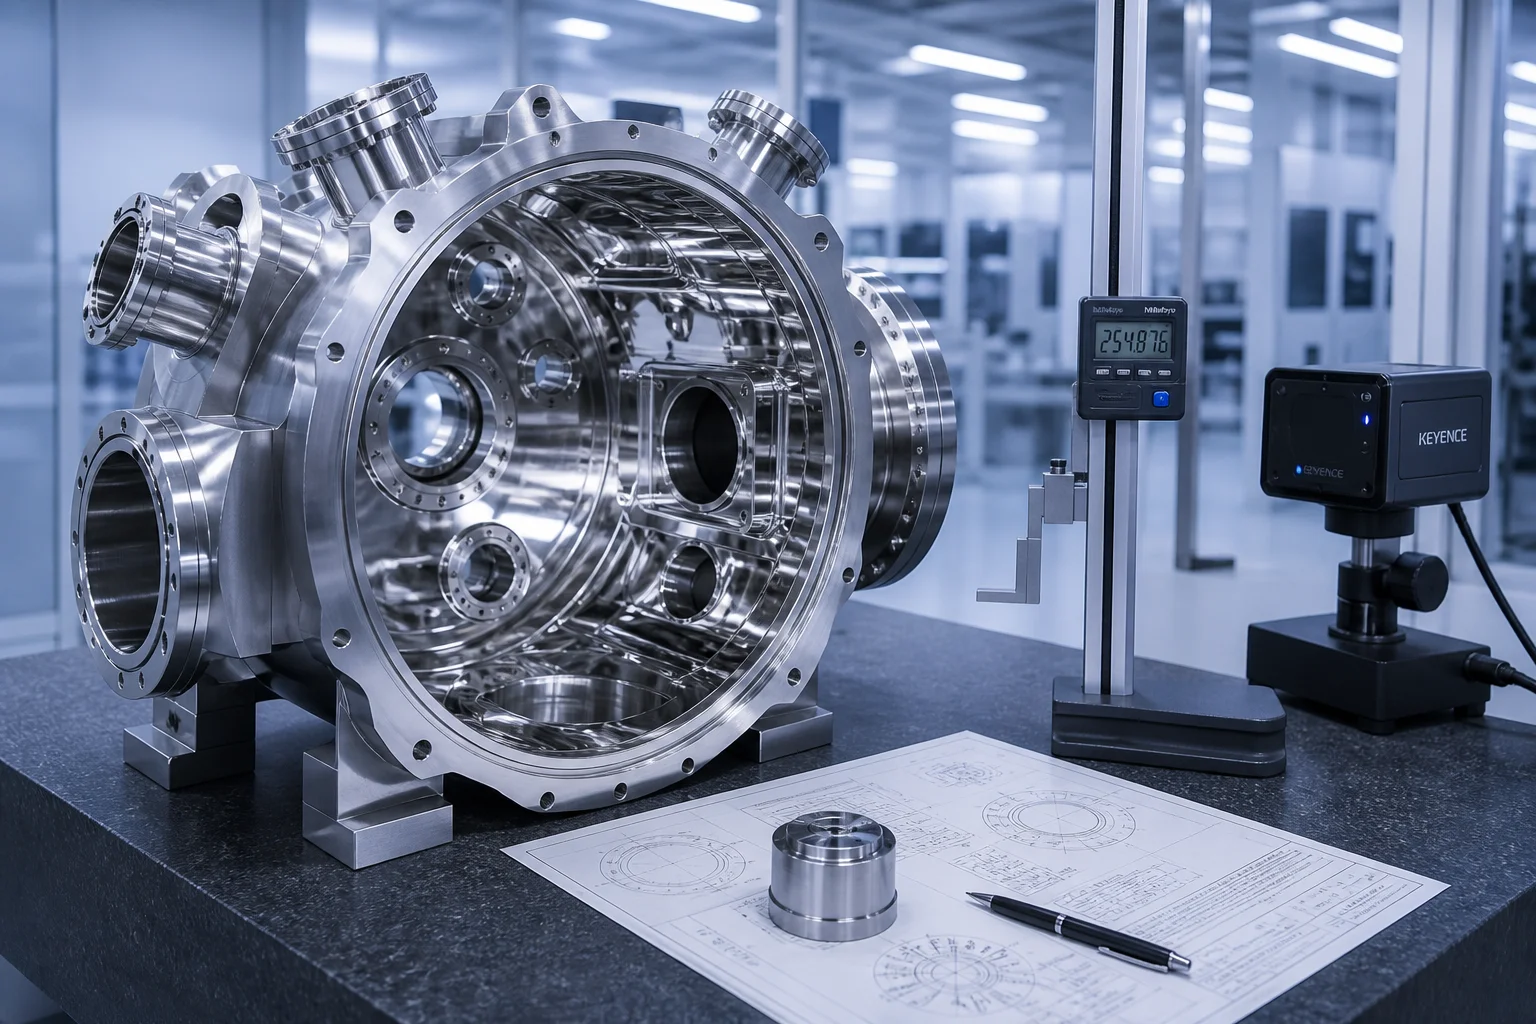
I avancerad halvledarwafer-tillverkning (plasmaätning, kemisk ångdeposition CVD, atomlagerdeposition ALD, jonimplantation), vakuummetallurgi och partikelacceleratorer för högenergifysik arbetar vakuumkammare och processmanifolder under Högvakuum (HV: )och Extremt högvakuum (UHV: )regimer.
Under dessa extrema atomskaliga driftstryck är standard kommersiella metallgjutningar helt oanvändbara. Standardgjutningar lider av:
- Underytans mikroporositet – gasfångning : Mikroskopiska krympningsporer och stickhål fungerar som kontinuerliga virtuella läckor, vilka fångar in atmosfärsgaser och desorberar fukt under veckor, vilket förstör vakuum i kammaren.
- Ytutgasning och hydrokarbonkontaminering : Hög ytråhet ( ) ger en mycket stor verklig yta för adsorption av vattenmolekyler.
- Korrosiv processkemiattack : Fluor-, klor- och brombaserade plasmaätsgaser ( ) attackerar snabbt icke-metalliska sulfid-/oxidinklusioner och frigör förorenande metallpartiklar på kiselvävlar.
Att uppnå extremt hög vakuumkammartäthet kräver specialiserad högpure metallurgisk teknik: smältning Ultra-lågkolhaltiga austenitiska rostfria stål (ASTM A351 CF3M / gjutet 316L) via Vakuuminduktionsmetallurgi (VIM) , uppnår noll mikroporositet genom disciplinerad keramisk skal-gjutning, utför 5-axlig CNC-bearbetning av ConFlat (CF) knivkantflänsar och högvakuum O-ringrännor ( ), verifierar absolut hermetisk täthet via Heliummasspektrometerläckdetektering ( ), och levererar rena rum-certifierade Spegelpolera ytor ( ).
Den här teknikguiden ger en omfattande analys av vakuummetallurgi, gjutdesign utan porer, precisionens CNC-bearbetning av UHV-flänsar, protokoll för heliumläckdetektering samt standarder för elektropolering i renrum.
1. Fysik för ultra-hög vakuum (UHV) och mekanismer för kammardegradation
                     ┌──────────────────────────────────────────────┐
                     │ Ultra-High Vacuum Environment (<10^-8 mbar)  │
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ Virtual Leakage (Outgassing)  │ │ Corrosive Plasma Attack       │ │ Micro-Channel Through-Leakage │
│ (Trapped air/moisture in      │ │ (Halogen etch chemistry       │ │ (Through-wall interconnected  │
│  subsurface casting pores)    │ │  attacking inclusion sites)   │ │  shrinkage leaking He gas)    │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Halvledarvakuumtillämpning | Tryckområde och kemi | Kritisk kvalitetskrav | Gjutlösning |
|---|---|---|---|
| CVD/ALD-avlagringskammare | / silan, metallorganiska föreningar | Inga virtuella läckor; utgående avgasningshastighet | VIM-gjuten lågkolhaltig rostfritt stål (ASTM A351 CF3M / 1.4404) |
| Plasmatorraättningsprocessens bägare | /plasma | Ingen partikelkontamination, kemisk passivering | Högrenhet CF3M + ultra-slipad elektropolering ( ) |
| Högvakuumspumpningsmanifolder | Turbo-molekylärpumpsgränssnitt | Knivkant-CF-flänsförsegling med helietäthet | Investeringssprutad CF3 / CF8M med 100 % heliumläcktestcertifiering |
| Vacuumglödgningsovnens skal | / | Hög termisk stabilitet, låg termisk desorption | Gjuten austenitisk värmbeständig legering (316L / HK40) |
2. Vakuummetallurgi och ultraren smältningsprotokoll (VIM / AOD)
För att eliminera interna gasfickor och icke-metalliska inklusioner som orsakar virtuella läckor genomgår vakuumkammarens gjutningar Vakuuminduktionsmetallurgi (VIM) eller Argon-syre-avkolsning (AOD) :
| Kemiskt grundämne | ASTM A351 CF3M-standard | Pengxin UHV halvledargrad | Kritisk vakuumteknisk funktion |
|---|---|---|---|
| Kol (C) | (Ultra-låg kolhalt) | Förhindrar utfällning av kromkarbid vid korngränser; förhindrar interkornig etchangrepp | |
| Krom (Cr) | Formar en tät, självläkande passiv skikt som är motståndskraftigt mot halogenplasma-kemi | ||
| Nickel (Ni) | (Hög nickelhalt) | Garanterar en stabil, helt austenitisk FCC-matris; undertrycker magnetisk permeabilitet ( ) | |
| Molybden (Mo) | Hög motståndskraft mot klorid- och halidinducerad punktkorrosion i plasmarensningsscykler | ||
| Svavel och fosfor | (Ultra-ren) | Kritiska : Eliminerar icke-metalliska stringers som skapar mikroskopiska vakuumläckningsvägar | |
| Upplösta gaser | Ej angivet | Eliminerar massiv gasdesorption under ultra-högvakuum-pumpnedkörningscykler |
3. Investerings- och keramisk skalgjutning utan porer
Halvledarvakuumkammare har komplexa interna processgasfördelningskanaler, vattenkyld jackor och flera optiska inspektionsfönster:
┌─────────────────────────────────────────────────────────────┐
│ 1. Precision Multi-Piece Aluminum Tooling & Wax Injection   │
│    • High-stability wax patterns with zero sink marks       │
├─────────────────────────────────────────────────────────────┤
│ 2. Automated Multi-Layer Fused Silica Ceramic Shell Molding │
│    • Fine zircon flour primary face coat (Ra 1.6 µm finish) │
│    • Zero sand inclusion or ceramic spalling in mold cavity │
├─────────────────────────────────────────────────────────────┤
│ 3. Vacuum Induction Pouring with Filtered Bottom Ingate     │
│    • Melt poured directly under protective argon atmosphere │
│    • Directional progressive solidification from base up    │
├─────────────────────────────────────────────────────────────┤
│ 4. 100% Hot Isostatic Pressing (HIP Processing - Optional)  │
│    • $1,150 °C$ at $1,000\text{ bar}$ Argon pressure; collapses all  │
│      internal micro-voids, achieving 100% theoretical density│
└─────────────────────────────────────────────────────────────┘
4. Precisionssnittning av UHV-flänsar med 5-axlig CNC-maskin
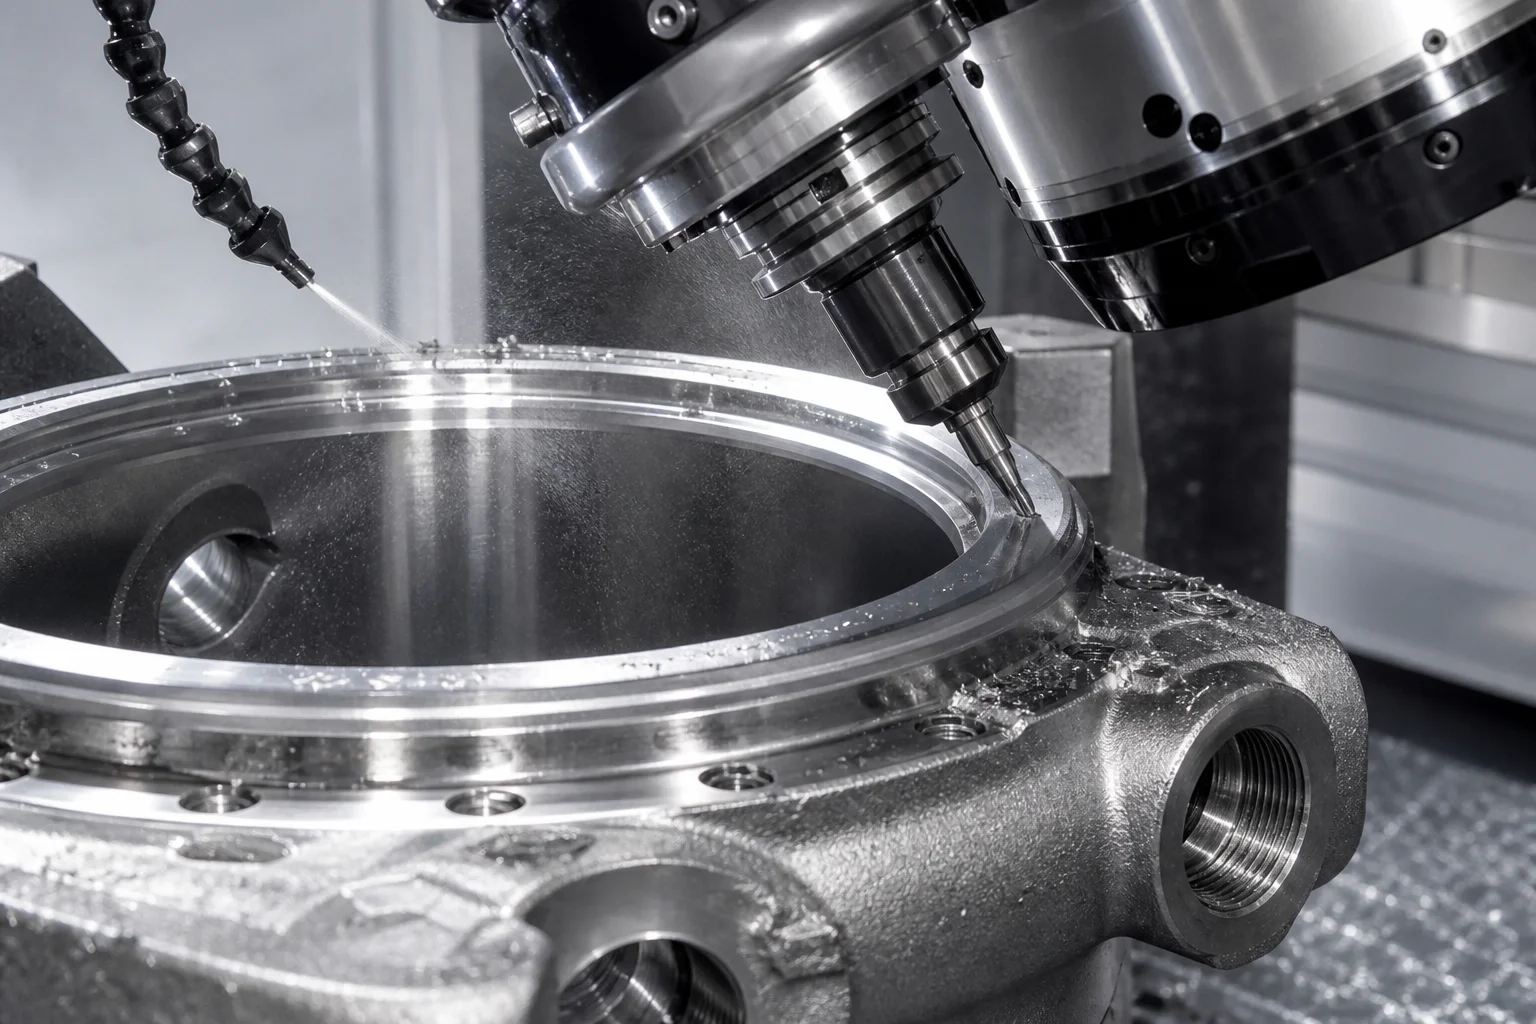
Ultra-högvakuumtätningar bygger på precisionssprängning av metalliska kopparpackningar eller elastomeriska Viton-/FFKM-O-ringar:
        ┌───────────────────────────────────────────────────────┐
        │ 1. High-Vacuum Solution Annealing (1,100 °C)          │
        │ • Rapid water quench; eliminates all residual stress  │
        └──────────────────────────┬────────────────────────────┘
                                   │
                                   ▼
        ┌───────────────────────────────────────────────────────┐
        │ 2. 5-Axis CNC High-Speed Milling Center Operations    │
        │ • Precision machining of chamber internal cavities    │
        │ • Coaxiality of opposing viewport axes $\le 0.015\text{ mm}$│
        └──────────────────────────┬────────────────────────────┘
                                   │
                                   ▼
        ┌───────────────────────────────────────────────────────┐
        │ 3. ConFlat (CF) Knife-Edge & O-Ring Groove Micro-Turn │
        │ • CF flange knife-edge angle ($70^\circ \pm 0.5^\circ$) with  │
        │   sharp peak radius ($R \le 0.10\text{ mm}$)          │
        │ • O-ring dovetail groove surface roughness $Ra \le 0.4\text{ µm}$│
        └───────────────────────────────────────────────────────┘
5. Kemisk utfällning, passivering och elektropolering (EP) i renrum
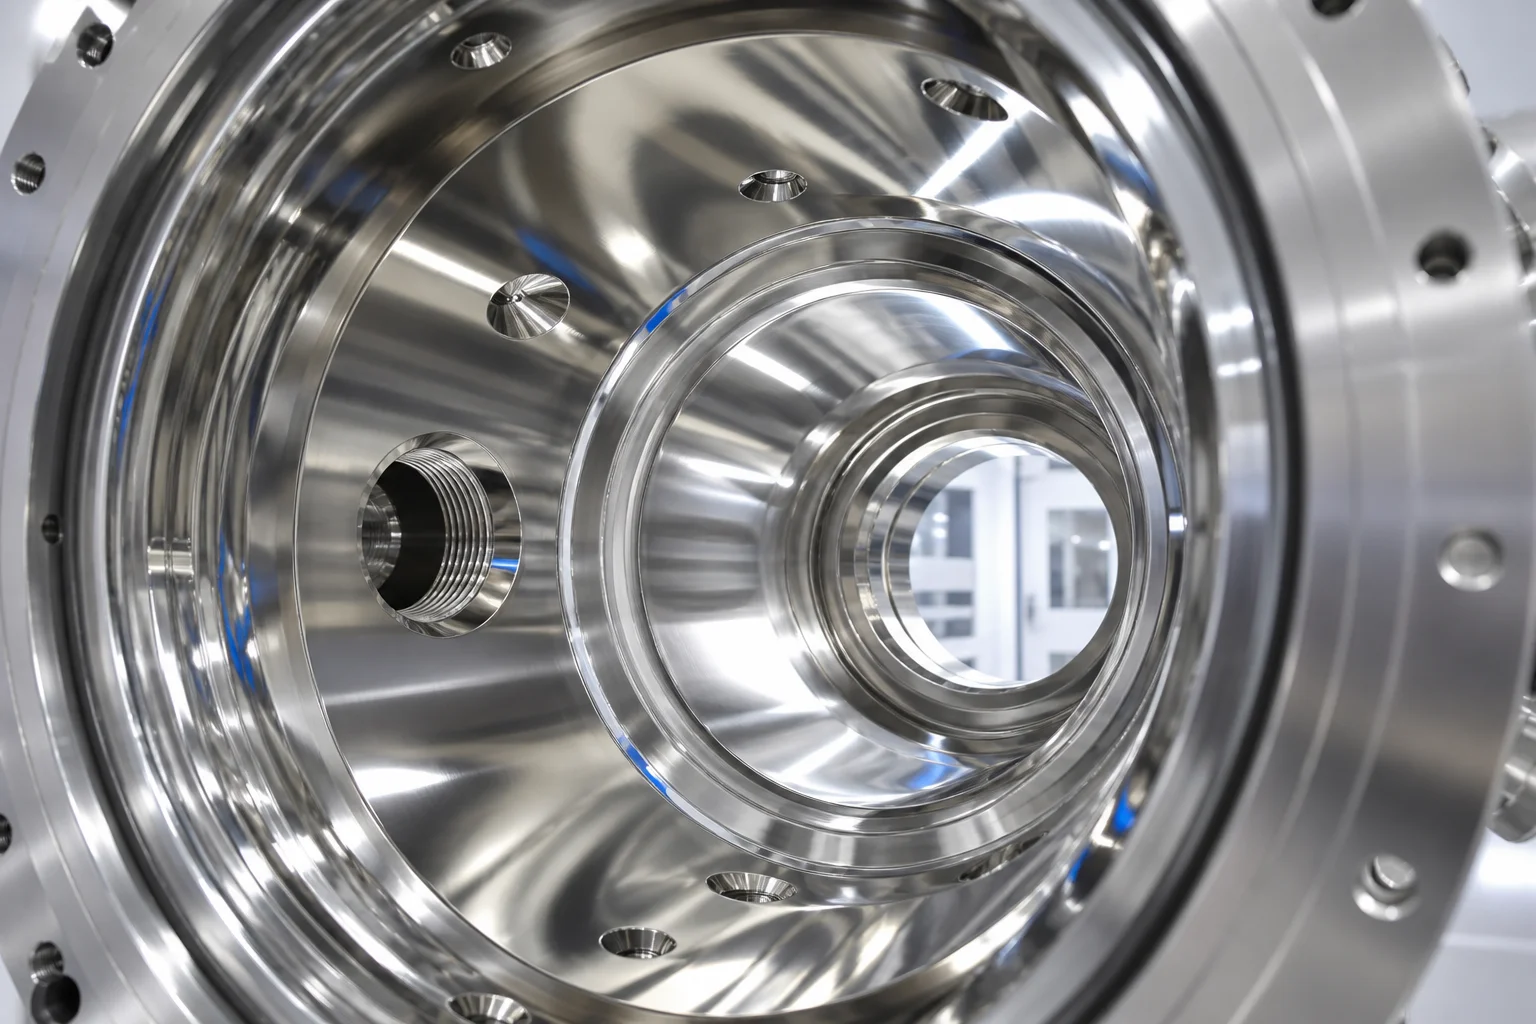
För att uppnå extremt låga avgasningshastigheter genomgår ytor på gjutna kammare en precisionsexakt flerstegselektrokemisk ytbehandling:
Machined Chamber Surface (Ra 0.8–1.6 µm)
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 1. Ultrasonic Degreasing & Solvent Cleaning            │
│    (Removes all CNC cutting oils and particulate matter)
└──────────────────┬─────────────────────────────────────┘
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 2. Nitric-Hydrofluoric Acid Pickling & Passivation     │
│    (ASTM A380 / A967: Removes free iron and oxide scale)
└──────────────────┬─────────────────────────────────────┘
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 3. Precision Anodic Electro-Polishing (EP) (ASTM B912) │
│    • Controlled electrochemical dissolution of peaks   │
│    • Delivers true mirror finish ($Ra \le 0.20\text{ µm}$)  │
│    • Maximizes $Cr/Fe$ surface atomic ratio ($\ge 2.0$)│
└──────────────────┬─────────────────────────────────────┘
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 4. Class 1,000 Cleanroom Ultra-Pure Water (UPW) Rinse  │
│    • 18 MΩ·cm deionized water rinse + clean dry pack   │
└────────────────────────────────────────────────────────┘
6. Standarder för vakuumläckningstestning med heliummasspektrometer
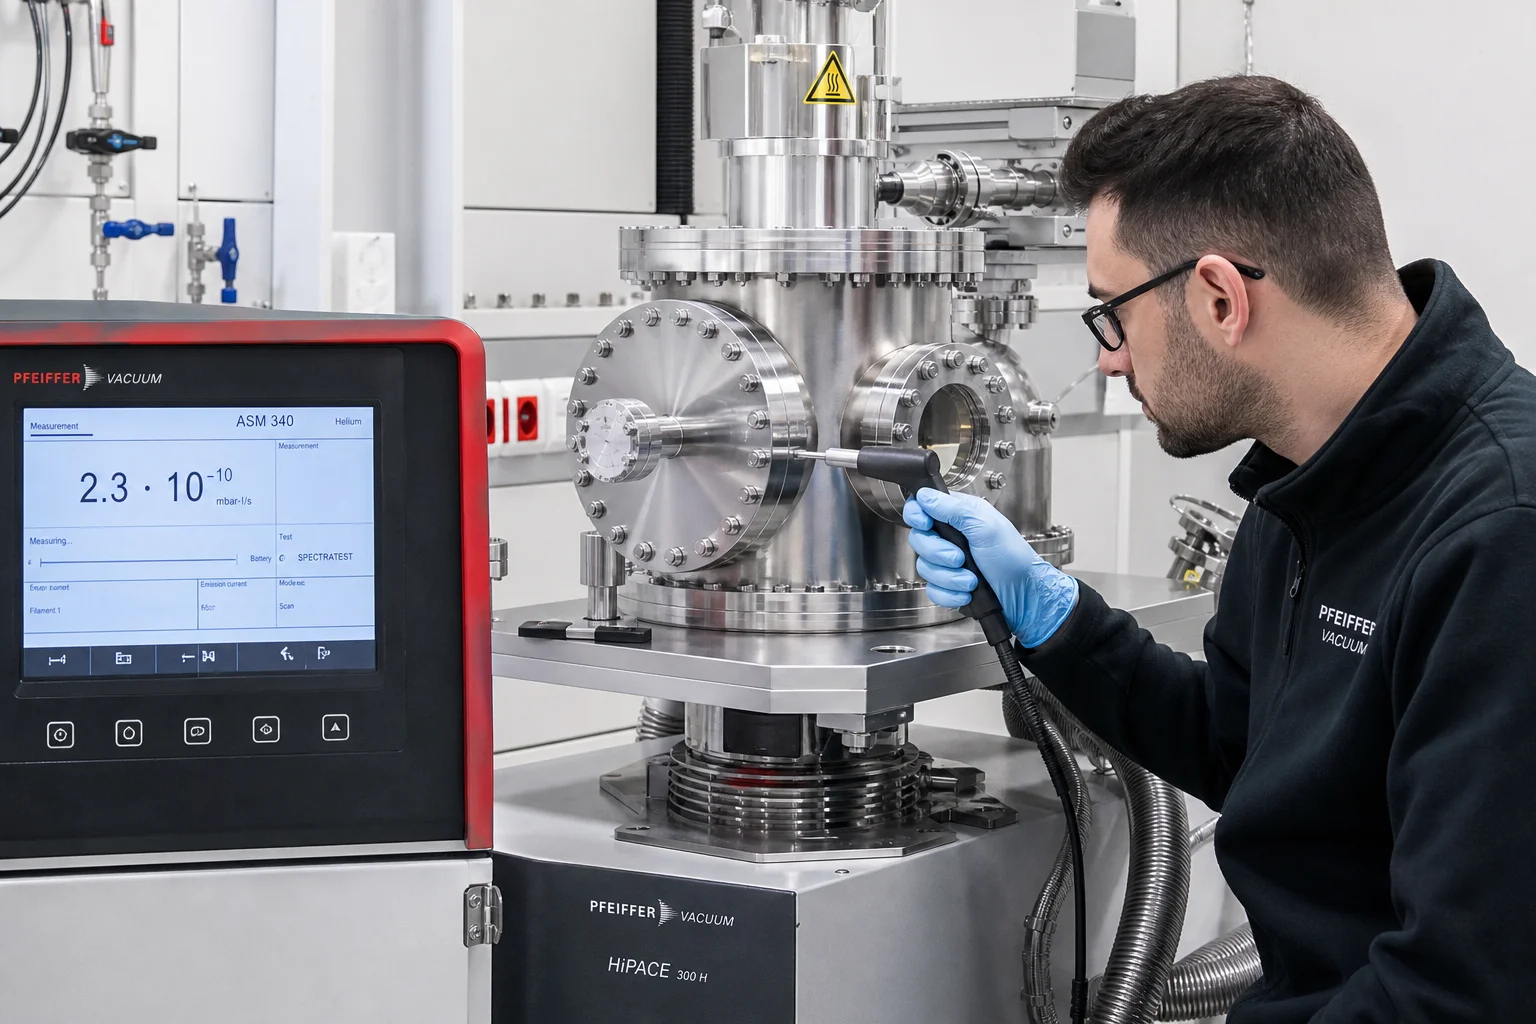
Varje vakuumgjutning genomgår 100 % heliumläckagekontroll enligt ASTM E499 / ASME Sec V Art 10 :
| Provmetod | Installation och standard | Känslighet och godkännandetröskel |
|---|---|---|
| Heliumvakuumavtäckningstest | Trycksätts med 100 % He ( ); avtäckningsproben skannar | Läckagefrekvens ; inga lokala läckor |
| Heliumtest för hårdvakuumhuv med heliumsköld | Kammern evakuerad till ; heliumsköldens omslutning | Global läckhastighet |
| Verifiering av utgassningshastighet | Termisk desorptionspektroskopi (TDS) | Utgassningshastighet efter avgasning |
| Radiografisk undersökning (RT) | ASTM E446 nivå 1 (noll defekter) | 100 % radiografisk skanning av alla kammurväggar och flänsanslutningar |
| Ytråhetprofilering | Optisk 3D-kontaktlös profilometer | Elektropolerade inre ytor |
7. Halvledarvakuumgjutning hos Dandong City Pengxin Machinery Co., Ltd.
Tillverkning av högvakuum- och halvledargradens kammargjutningar kräver ultraren smältning, precisionsinvesteringssmältverkstäder, CNC-fräscentrum med fem axlar samt intern heliumläcktestning.
Dandong City Pengxin Machinery Co., Ltd. levererar fullt certifierade, färdiga vakuum- och halvledarutrustningskammargjutningar:
- Ultra-ren metallurgi av rostfritt stål : Certifierad produktion av vakuumsmält ASTM A351 CF3M, CF3, CF8M (gjutna 316L/304L), med extremt låg kolhalt ( ) och svavel ( ).
- Precisionssprutgjutning och skalformgjutning : Högtrådig keramisk skalformgjutning som ger nästan färdiga former med släta gjutytan och ingen virtuell mikroporositet.
- Högprecisionens 5-axlig CNC-flänsbearbetning : Specialiserade klimatstyrda CNC-bearbetningscentraler som levererar exakta CF-knivkanter och O-ring-furor inom .
- Certifierad heliummasspektrometerprovning : Inbyggda Pfeiffer- och Inficon-heliumvakuumläckprovningssystem som certifierar läckhastigheter ner till .
- Fullständig kvalitetsdokumentation : ISO 9001-certifierad, med fullständiga EN 10204 3.1-materialprovcertifikat, 100 % heliumläckprovdiagram, ytjämnhetsskanningsrapporter från profilometer och förpackning i renrum.
Slutsats
Hög-vakuum- och halvledarutrustningskammarens gjutningar arbetar vid den atomkänsliga gränsen för högteknologisk tillverkning. Att eliminera virtuella utgås-läckor, mikrokanaler genom väggen och partikelkontaminering kräver ultraren metallurgi av rostfritt stål med låg kolhalt (CF3M / 316L VIM), investeringsgjutning utan porositet, precision CNC-bearbetning av CF-flänsens knivkant, elektropolering ( ) och verifierad läcktightness med heliummasspektrometer. ).
Genom att samarbeta med en erfaren, integrerad specialisering på vakuumgjutning och precisionsbearbetning säkerställer ni att era halvledar- och vakuumprocesskammare pumpas ned snabbare, upprätthåller djupare vakuum och ger noll-defekta utbyten vid waferbearbetning.
Kontakta Dandong City Pengxin Machinery Co., Ltd. för att skicka in ritningarna för era vakuumkammare eller begära data om heliumläcktestcertifiering.
Dandong City Pengxin Machinery Co., Ltd. — Tungt gjutjärn och precisionsbearbetning sedan 1958.
Innehållsförteckning
- 1. Fysik för ultra-hög vakuum (UHV) och mekanismer för kammardegradation
- 2. Vakuummetallurgi och ultraren smältningsprotokoll (VIM / AOD)
- 3. Investerings- och keramisk skalgjutning utan porer
- 4. Precisionssnittning av UHV-flänsar med 5-axlig CNC-maskin
- 5. Kemisk utfällning, passivering och elektropolering (EP) i renrum
- 6. Standarder för vakuumläckningstestning med heliummasspektrometer
- 7. Halvledarvakuumgjutning hos Dandong City Pengxin Machinery Co., Ltd.
- Slutsats