
 EN
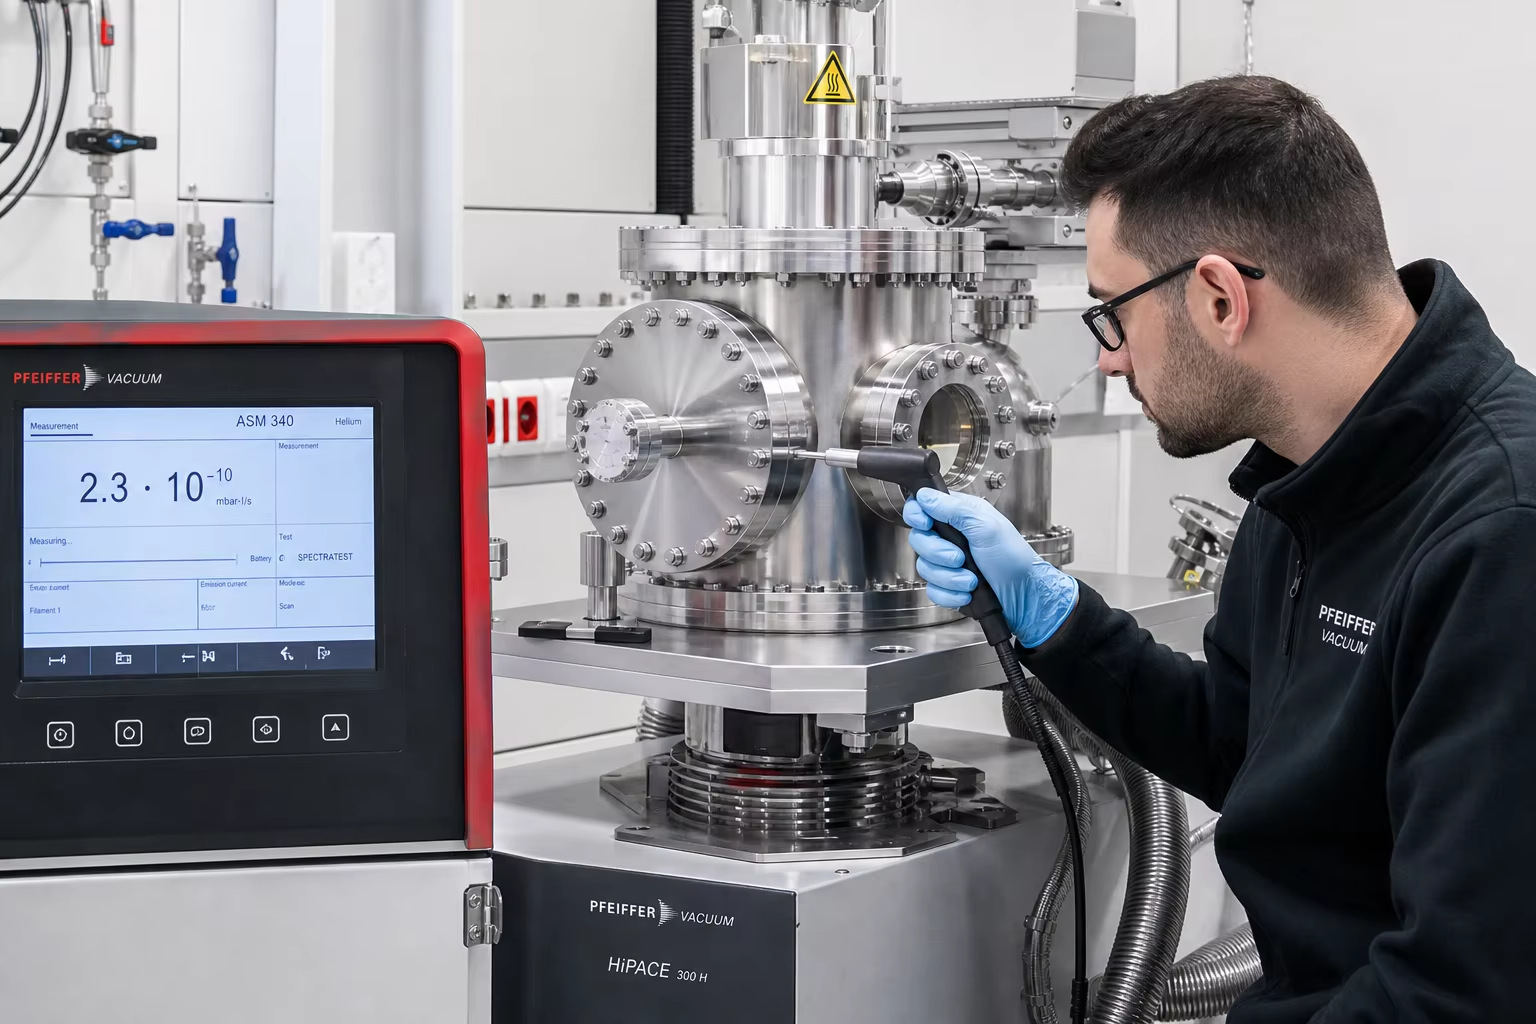
Meta Description: Kompletní technický průvodce litinami pro komory zařízení pro vysoké vakuum a polovodičové technologie. Prozkoumejte nízkouhlíkové nerezové oceli vyrobené vakuumovou indukční tavbou (VIM) (ASTM A351 CF3M / 316L), CNC obrábění přírub CF s nožovým okrajem, detekci úniku helia hmotnostním spektrometrem (<10⁻⁹ mbar·l/s) a ultračisté elektrolytické leštění (Ra ≤ 0,2 µm).
V pokročilé výrobě polovodičových waferů (plazmové leptání, chemické parní usazování CVD, atomové vrstvení ALD, implantace iontů), vakuumové metalurgii a částicových urychlovačích ve vysoké energetice pracují vakuumové komory a technologické rozvody v režimech Vysokého vakua (HV: )a Ultravysokého vakua (UHV: ).
Při těchto extrémních tlacích na atomární úrovni jsou běžné průmyslové litiny zcela nepoužitelné. Běžné litiny vykazují následující nedostatky:
- Podpovrchové mikropóry – pasti pro plyny : Mikroskopické smršťovací póry a jehlové díry působí jako trvalé virtuální netěsnosti, zachycují atmosférické plyny a po týdny desorpce vlhkosti, čímž ničí základní vakuum v komoře.
- Výdej plynů ze stěn povrchu a kontaminace uhlovodíky : Vysoká drsnost povrchu ( ) poskytuje značnou skutečnou povrchovou plochu pro adsorpci molekul vody.
- Korozivní útok chemického procesu : Plyny pro plazmové leptání na bázi fluoru, chloru a bromu ( ) rychle napadají nekovové sulfidové/oxidové vměsky a uvolňují kontaminující kovové částice na křemíkové destičky.
Dosahování bezvadné integrity komory pro ultra-vysoké vakuum vyžaduje specializované inženýrské řešení vysoké čistoty ve slitinárně: tavení Austenitických nerezových ocelí s ultra-nízkým obsahem uhlíku (ASTM A351 CF3M / litá ocel 316L) přes Vakuové indukční tavení (VIM) , dosažení nulové mikroporozity prostřednictvím přísně dodržovaného keramického investičního lití a provedení frézování s 5 osami ConFlat (CF) nožové příruby a drážky pro vysokovýkonné těsnění O-kroužkem ( ), ověřující absolutní těsnost hermetického uzavření prostřednictvím Detekce úniku pomocí hélia s hmotnostním spektrometrem ( ), a poskytující povrchy certifikované pro čisté místnosti Zrcadlově elektrolyticky leštěné povrchy ( ).
Tato technická příručka poskytuje vyčerpávající analýzu vakuové metalurgie, návrhu litin bez pórovitosti, přesného CNC obrábění UHV přírub, protokolů detekce úniku heliem a standardů elektrolytického leštění pro čisté místnosti.
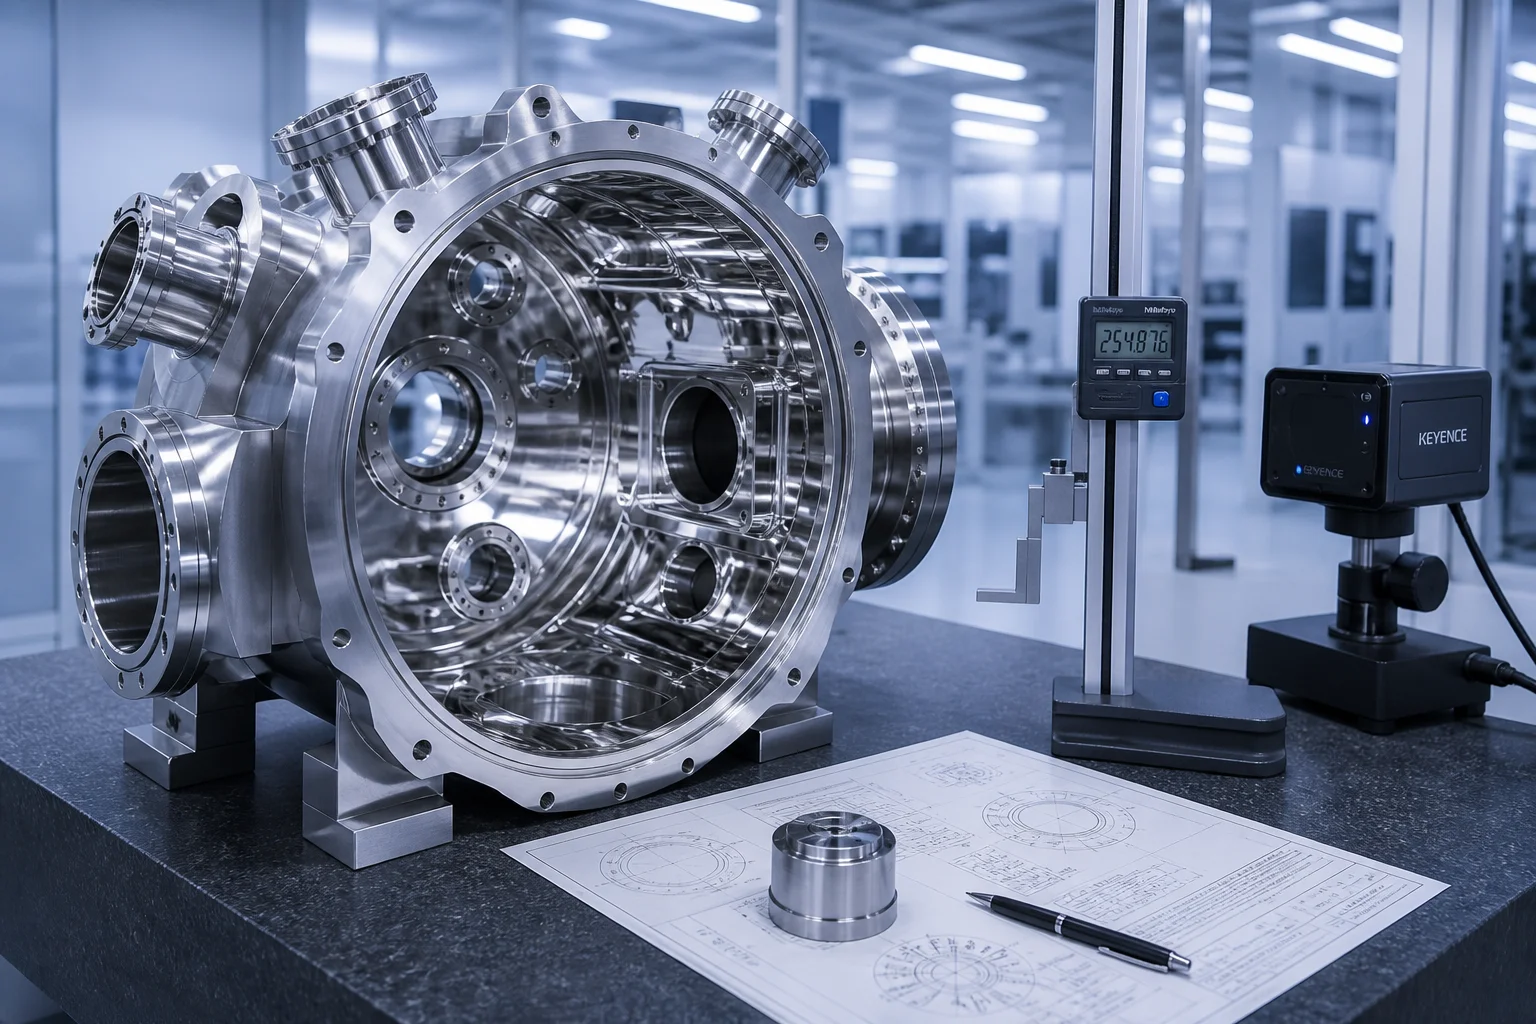
1. Fyzika ultra-vysokého vakuua (UHV) a mechanismy degradace komory
                     ┌──────────────────────────────────────────────┐
                     │ Ultra-High Vacuum Environment (<10^-8 mbar)  │
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ Virtual Leakage (Outgassing)  │ │ Corrosive Plasma Attack       │ │ Micro-Channel Through-Leakage │
│ (Trapped air/moisture in      │ │ (Halogen etch chemistry       │ │ (Through-wall interconnected  │
│  subsurface casting pores)    │ │  attacking inclusion sites)   │ │  shrinkage leaking He gas)    │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Polovodičové vakuové aplikace | Režim tlaku a chemie | Kritický požadavek na kvalitu | Řešení lití |
|---|---|---|---|
| Komory pro usazování CVD / ALD | / silan, kovové organické sloučeniny | Žádné virtuální netěsnosti; rychlost vývěvy | Nízkouhlíková nerezová ocel litá ve vakuové indukční peci (ASTM A351 CF3M / 1.4404) |
| Komory pro suchý plazmový leptací proces | /plast | Nulová kontaminace částicemi, chemická pasivace | Vysoce čistý materiál CF3M + ultrahladké elektrolytické leštění ( ) |
| Rozvody pro vysokovýkonné vývěvy | Rozhraní turbomolekulární vývěvy | Upevnění těsnění nožového příruby CF, netěsnost pro helium | Lití investiční metodou z materiálu CF3 / CF8M s certifikací 100 % netěsnosti pro helium |
| Pláště pecí pro žíhání ve vakuu | / | Vysoká tepelná stabilita, nízká tepelná desorpce | Litá austenitická tepelně odolná slitina (316L / HK40) |
2. Vakuová metalurgie a ultracílé tavené postupy (VIM / AOD)
Aby se odstranily vnitřní plynné kapsy a nekovové vměsky, které způsobují virtuální úniky, podléhají litiny vakuových komor Vakuové indukční tavení (VIM) nebo Argon-oxygenová decarbonizace (AOD) :
| Chemický prvek | Standard ASTM A351 CF3M | Pengxin UHV polovodičová třída | Kritická funkce pro vakuové techniky |
|---|---|---|---|
| Uhlík (C) | (ultra nízký obsah uhlíku) | Zabraňuje vysrážení karbidů chromu na hranicích zrn; brání leptacímu útoku mezi zrny | |
| Chrom (Cr) | Tvoří hustou, samoopravnou pasivní vrstvu odolnou vůči halogenovým plazmovým chemikáliím | ||
| Nikl (Ni) | (Vysoký obsah niklu) | Zaručuje stabilní zcela austenitní FCC matici; tlumí magnetickou permeabilitu ( ) | |
| Molybden (Mo) | Vysoká odolnost vůči pískové korozi způsobené chloridy a halogenidy v cyklech plazmového čištění | ||
| Síra a fosfor | (Ultračisté) | Kritické : Odstraňuje nekovové vlákna, která vytvářejí mikroskopické cesty pro únik vakua | |
| Rozpuštěné plyny | Není uvedeno | Odstraňuje desorpci plynu z objemu materiálu během cyklů vývěvy do ultra-vysokého vakua |
3. Lití do bezzrnité voskové formy a keramické formy
Polovodičové vakuové komory mají složité vnitřní kanály pro rozvádění procesních plynů, vodní chladicí pláště a více optických pozorovacích oken:
┌─────────────────────────────────────────────────────────────┐
│ 1. Precision Multi-Piece Aluminum Tooling & Wax Injection   │
│    • High-stability wax patterns with zero sink marks       │
├─────────────────────────────────────────────────────────────┤
│ 2. Automated Multi-Layer Fused Silica Ceramic Shell Molding │
│    • Fine zircon flour primary face coat (Ra 1.6 µm finish) │
│    • Zero sand inclusion or ceramic spalling in mold cavity │
├─────────────────────────────────────────────────────────────┤
│ 3. Vacuum Induction Pouring with Filtered Bottom Ingate     │
│    • Melt poured directly under protective argon atmosphere │
│    • Directional progressive solidification from base up    │
├─────────────────────────────────────────────────────────────┤
│ 4. 100% Hot Isostatic Pressing (HIP Processing - Optional)  │
│    • $1,150 °C$ at $1,000\text{ bar}$ Argon pressure; collapses all  │
│      internal micro-voids, achieving 100% theoretical density│
└─────────────────────────────────────────────────────────────┘
4. Přesné obrábění UHV přírub na 5osém CNC stroji
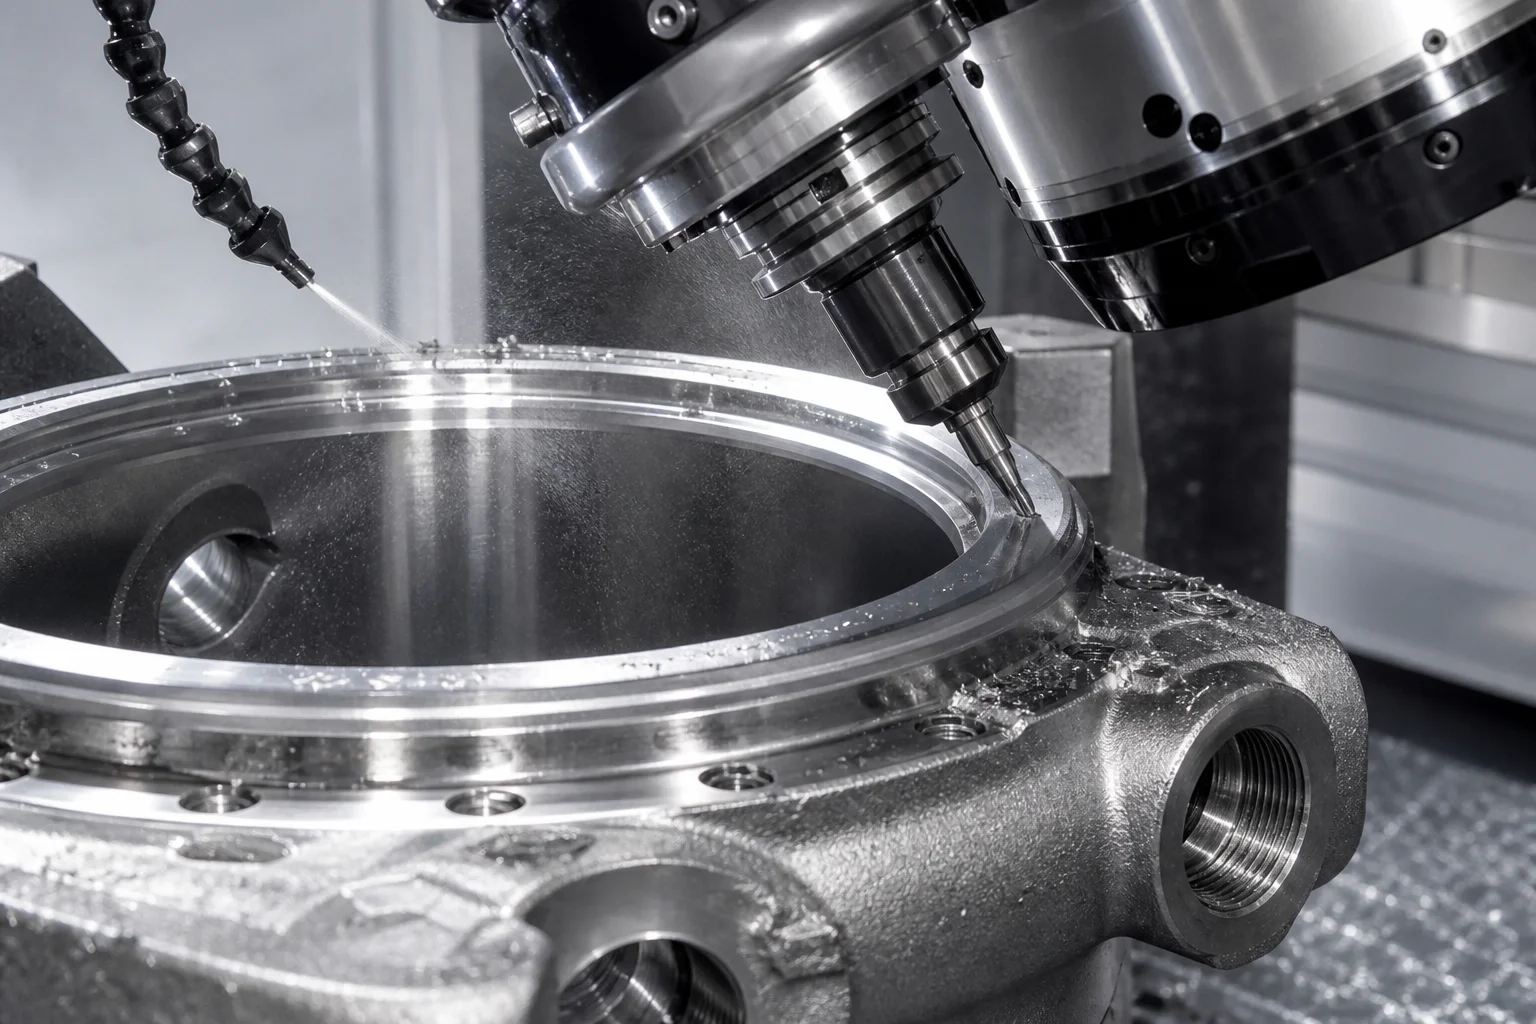
Ultravysoké vakuové těsnění spoléhá na přesnou deformaci měděných kovových těsnicích kroužků nebo elastomerních O-kroužků z Vitonu/FFKM:
        ┌───────────────────────────────────────────────────────┐
        │ 1. High-Vacuum Solution Annealing (1,100 °C)          │
        │ • Rapid water quench; eliminates all residual stress  │
        └──────────────────────────┬────────────────────────────┘
                                   │
                                   ▼
        ┌───────────────────────────────────────────────────────┐
        │ 2. 5-Axis CNC High-Speed Milling Center Operations    │
        │ • Precision machining of chamber internal cavities    │
        │ • Coaxiality of opposing viewport axes $\le 0.015\text{ mm}$│
        └──────────────────────────┬────────────────────────────┘
                                   │
                                   ▼
        ┌───────────────────────────────────────────────────────┐
        │ 3. ConFlat (CF) Knife-Edge & O-Ring Groove Micro-Turn │
        │ • CF flange knife-edge angle ($70^\circ \pm 0.5^\circ$) with  │
        │   sharp peak radius ($R \le 0.10\text{ mm}$)          │
        │ • O-ring dovetail groove surface roughness $Ra \le 0.4\text{ µm}$│
        └───────────────────────────────────────────────────────┘
5. Chemické leptání, pasivace a elektropolování (EP) v čistých prostorách
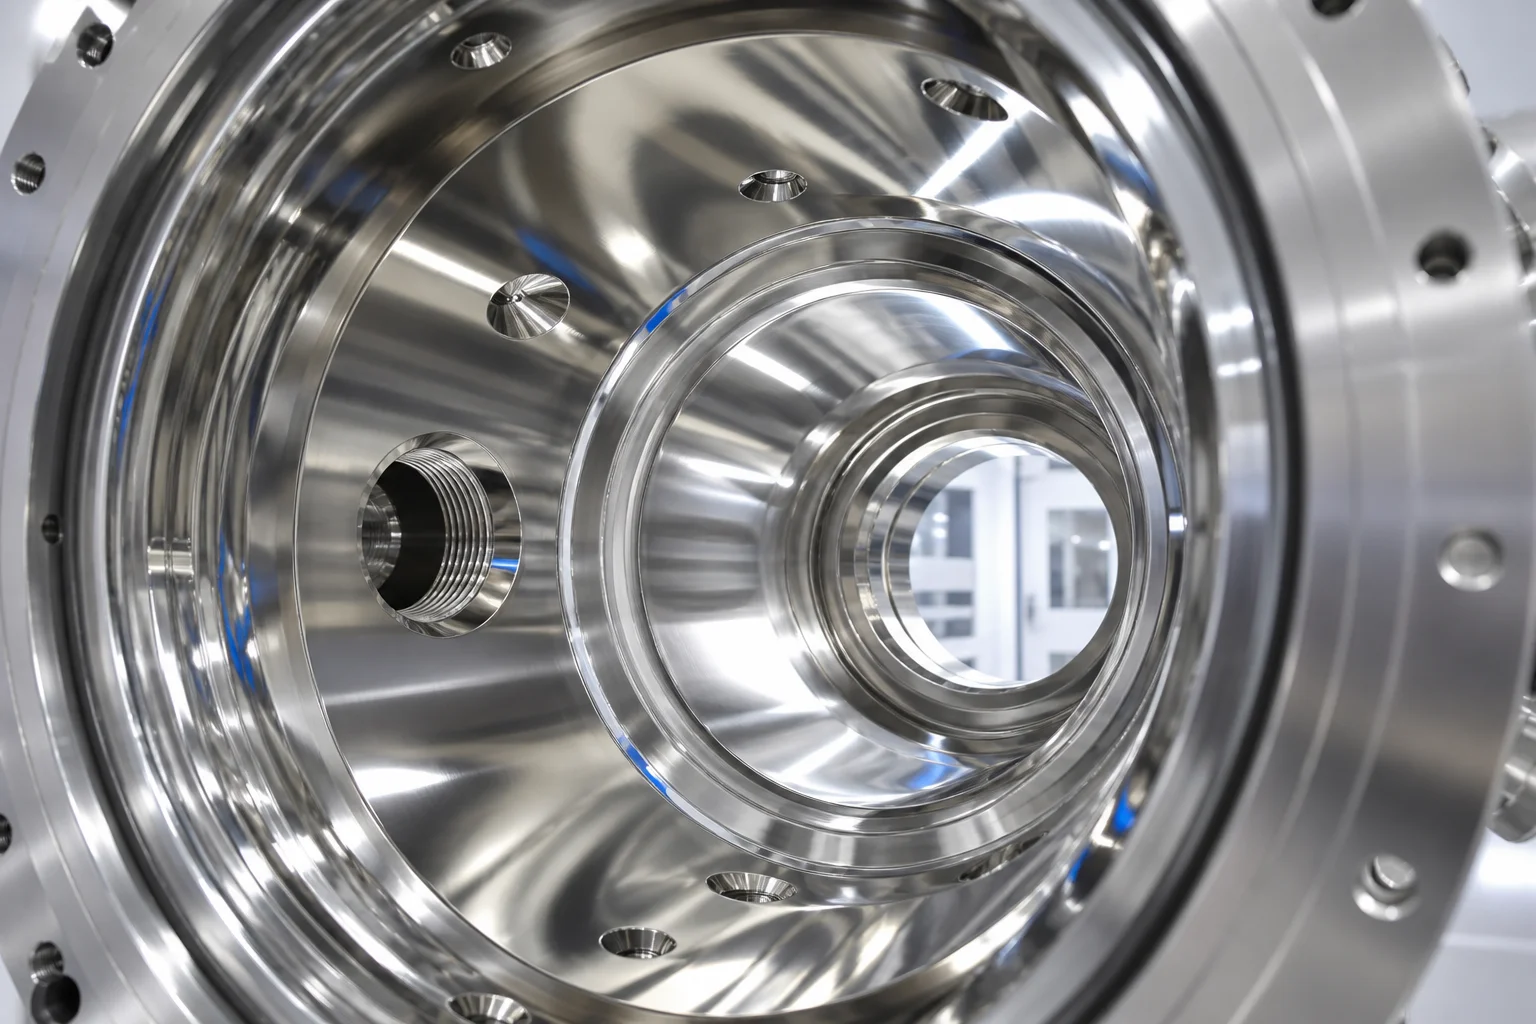
Pro dosažení ultra-nízkých rychlostí vývěvy se povrchy litých komor podrobují přesnému vícestupňovému elektrochemickému dokončování:
Machined Chamber Surface (Ra 0.8–1.6 µm)
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 1. Ultrasonic Degreasing & Solvent Cleaning            │
│    (Removes all CNC cutting oils and particulate matter)
└──────────────────┬─────────────────────────────────────┘
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 2. Nitric-Hydrofluoric Acid Pickling & Passivation     │
│    (ASTM A380 / A967: Removes free iron and oxide scale)
└──────────────────┬─────────────────────────────────────┘
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 3. Precision Anodic Electro-Polishing (EP) (ASTM B912) │
│    • Controlled electrochemical dissolution of peaks   │
│    • Delivers true mirror finish ($Ra \le 0.20\text{ µm}$)  │
│    • Maximizes $Cr/Fe$ surface atomic ratio ($\ge 2.0$)│
└──────────────────┬─────────────────────────────────────┘
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 4. Class 1,000 Cleanroom Ultra-Pure Water (UPW) Rinse  │
│    • 18 MΩ·cm deionized water rinse + clean dry pack   │
└────────────────────────────────────────────────────────┘
6. Normy pro testování vakuových netěsností héliovým hmotnostním spektrometrem
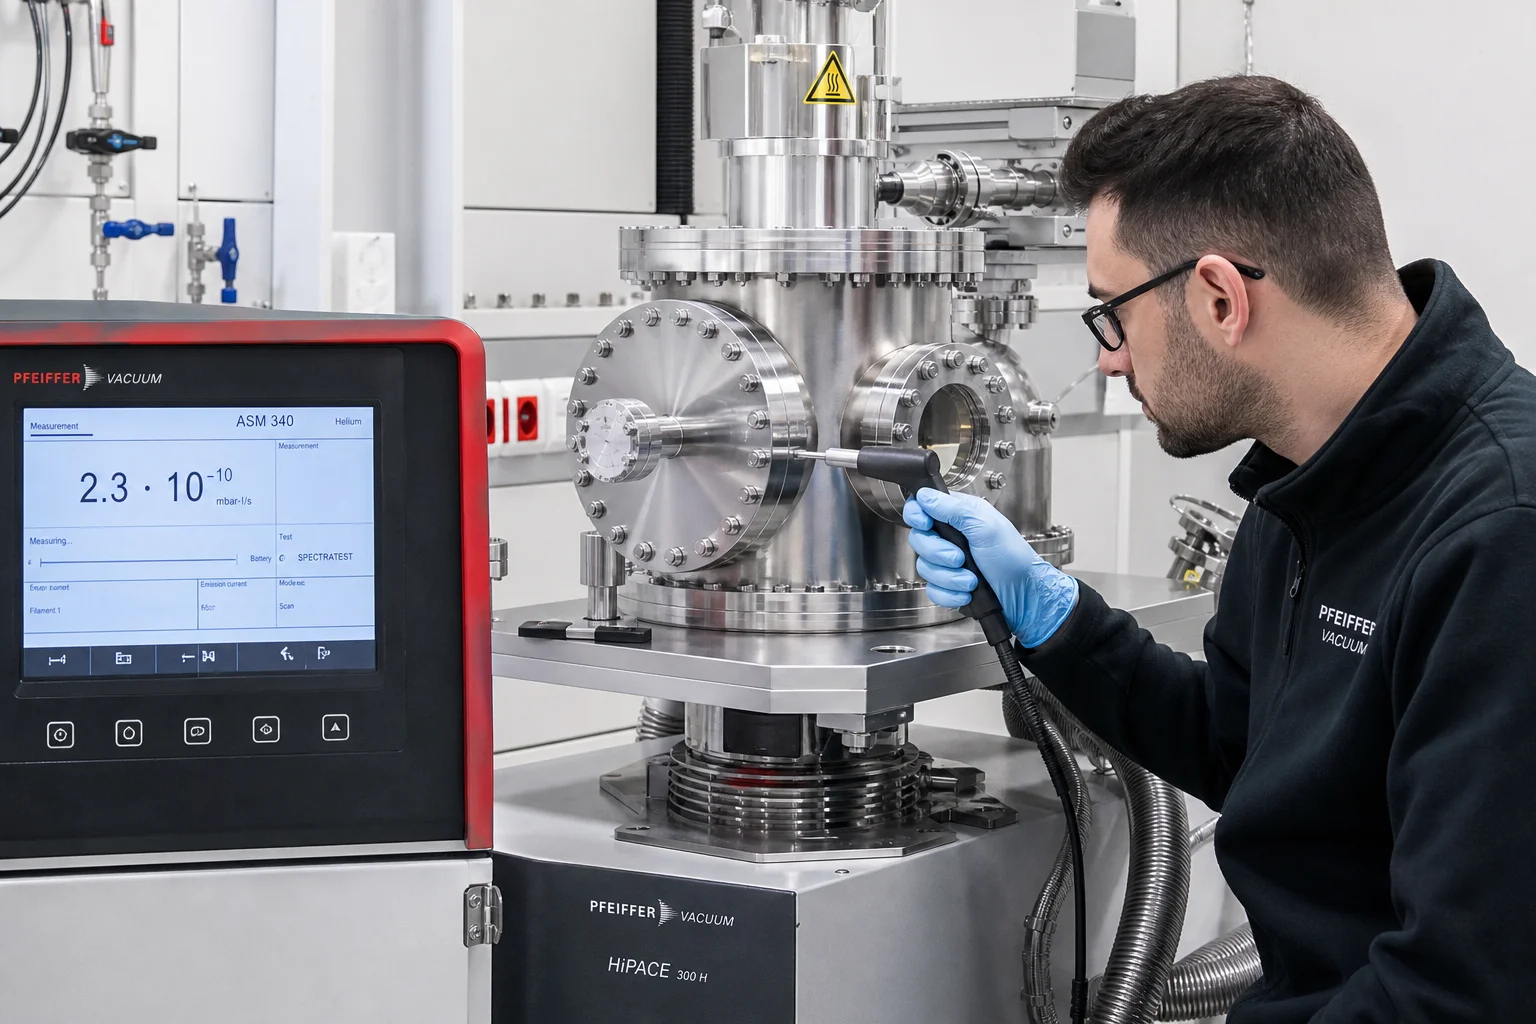
Každé vakuové lití je podrobeno 100% ověření netěsností pomocí hélia podle ASTM E499 / ASME Sec V Art 10 :
| Zkušební metoda | Nastavení a standard | Citlivost a přijímací práh |
|---|---|---|
| Testování nasáváním helia ve vakuu | Zatlačeno 100 % heliem ( ); prohlídka sondou | Frekvence úniku ; žádné lokální netěsnosti |
| Test heliem ve stíněné tvrdé vakuové komoře | Komora vyčerpána na tlak ; obal z helia | Celosvětová míra úniku |
| Ověření míry výdechu | Termická desorpční spektroskopie (TDS) | Míra výdechu po vyhřívání |
| Rentgenová kontrola (RT) | ASTM E446 Úroveň 1 (žádné vady) | 100% rentgenové proskenování všech stěn komory a spojů přírub |
| Profilometrie povrchové drsnosti | Optický 3D bezkontaktní profilometr | Elektrolyticky leštěné vnitřní povrchy |
7. Polovodičové vakuumové lití ve společnosti Dandong City Pengxin Machinery Co., Ltd.
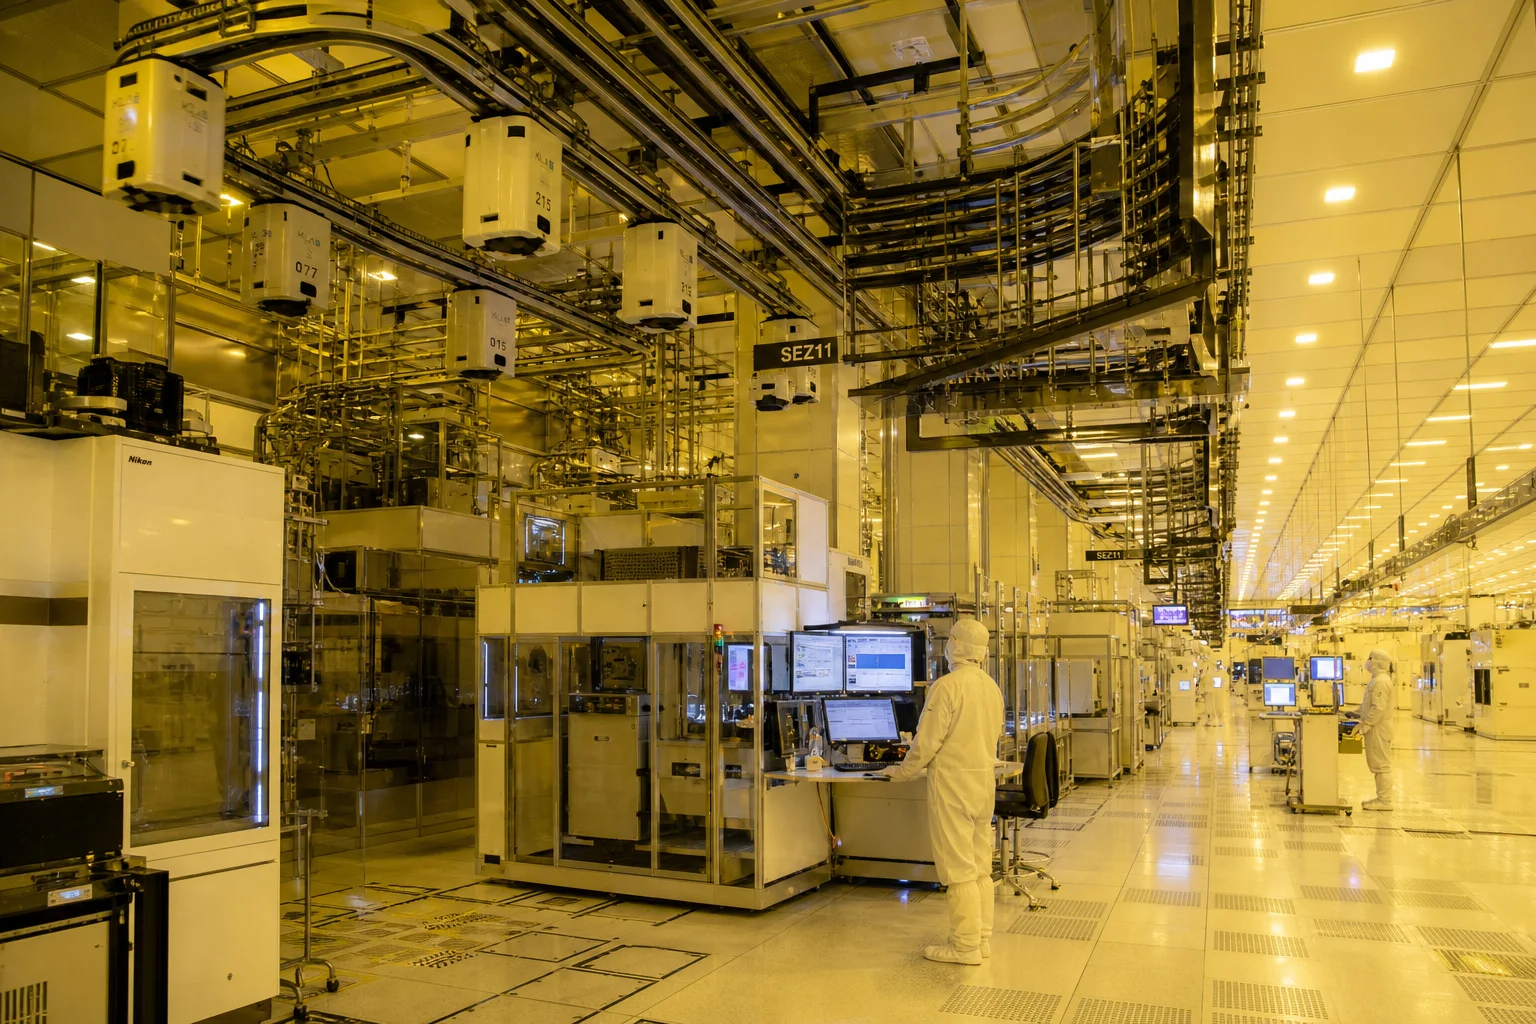
Výroba vysoce vakuových a polovodičových odlitků pro komory vyžaduje ultračisté tavení, přesné investiční lití, obráběcí centra s 5 osami a vlastní testování netěsností pomocí helia.
Dandong City Pengxin Machinery Co., Ltd. dodává plně certifikované, kompletní dokončené odlitky komor pro vakuumová a polovodičová zařízení:
- Ultračistá nerezová metalurgie : Certifikovaná výroba vakuumově tavěných materiálů ASTM A351 CF3M, CF3, CF8M (litá ocel 316L/304L) s ultra-nízkým obsahem uhlíku ( ) a síra ( ).
- Přesné investiční a slupkové lití : Lití keramickou formou s vysokou věrností, které poskytuje tvarově téměř dokonalé odlitky se hladkými povrchy a nulovou virtuální mikroporozitou.
- Vysokopřesné frézování přírub na 5osém CNC stroji : Specializovaná klimatizovaná centra pro CNC obrábění, která zajišťují přesné vyrobení ostří nožů CF a drážek pro O-kroužky s tolerancí .
- Certifikované testování úniků heliem pomocí hmotnostního spektrometru : Vlastní systémy pro vakuumové testování úniků heliem od firem Pfeiffer a Inficon, které certifikují rychlost úniku až do .
- Kompletní dokumentace kvality : Certifikováno podle ISO 9001, poskytujeme kompletní materiálové zkušební protokoly EN 10204 3.1, grafy 100% testů úniku heliem, skenování drsnosti povrchu profilometrem a balení v čistých místnostech.
Závěr
Odlitky komor pro zařízení pracující ve vysokém vakuu a polovodičové technologie fungují na atomově citlivém prahu výroby vysoce pokročilých technologií. Eliminace virtuálních úniků zplyňováním, mikrokanálů průchozích stěnou a kontaminace částicemi vyžaduje ultračistou nízkouhlíkovou korozivzdornou ocel (CF3M / 316L VIM), lití do ztracené formy bez jakékoli porozity, přesné CNC obrábění ostří nožů CF na přírubách a elektropolování ( ) a ověřená těsnost proti úniku helia pomocí hmotnostního spektrometru pro helium ( ).
Spolupráce s zkušeným, integrovaným dodavatelem lití ve vakuu a přesného obrábění zajišťuje, že vaše komory pro polovodičové a vakuumové procesy dosáhnou výrazně rychlejšího vyčerpání, udrží hlubší vakuum a zajistí výrobu polovodičových destiček bez jakýchkoli vad.
Kontaktujte společnost Dandong City Pengxin Machinery Co., Ltd. a zašlete své výkresy vakuumových komor nebo požádejte o certifikovaná data týkající se detekce úniku helia.
Dandong City Pengxin Machinery Co., Ltd. — Těžká litina a přesné obrábění, od roku 1958.
Obsah
- 1. Fyzika ultra-vysokého vakuua (UHV) a mechanismy degradace komory
- 2. Vakuová metalurgie a ultracílé tavené postupy (VIM / AOD)
- 3. Lití do bezzrnité voskové formy a keramické formy
- 4. Přesné obrábění UHV přírub na 5osém CNC stroji
- 5. Chemické leptání, pasivace a elektropolování (EP) v čistých prostorách
- 6. Normy pro testování vakuových netěsností héliovým hmotnostním spektrometrem
- 7. Polovodičové vakuumové lití ve společnosti Dandong City Pengxin Machinery Co., Ltd.
- Závěr