
 EN
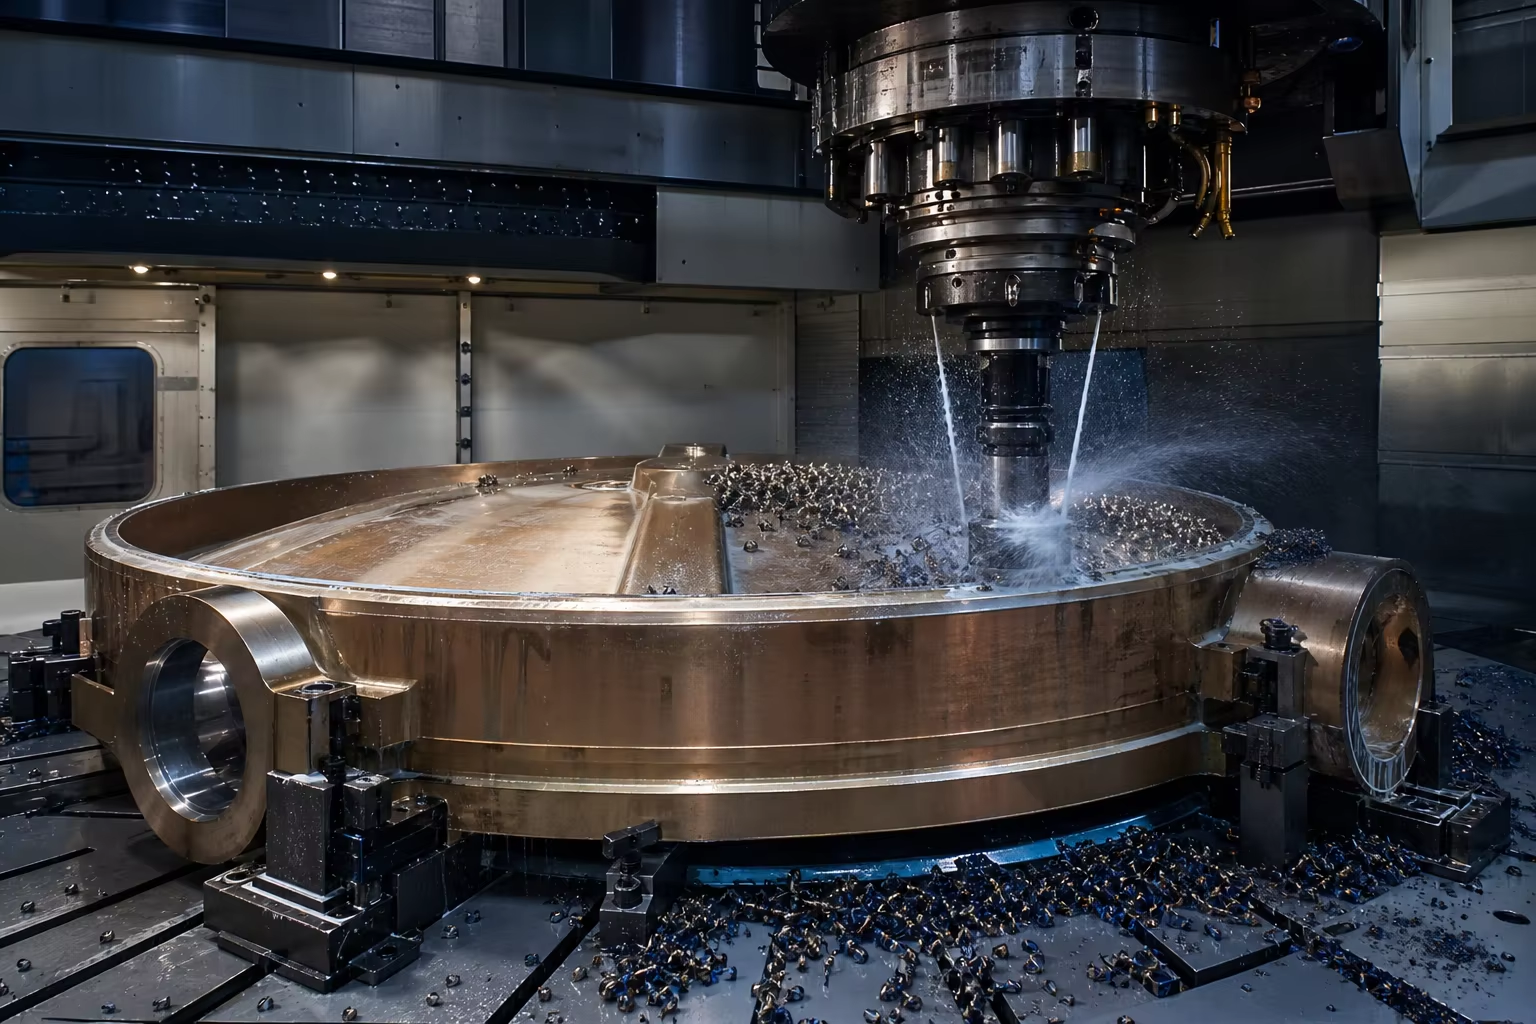
Meta Description : Un guide technique complet sur les fonderies de vannes pour le traitement de l’eau à grand diamètre et la désalinisation par osmose inverse d’eau de mer (SWRO). Découvrez les fontes ductiles austénitiques Ni-Resist (ASTM A439 D-2), les bronzes d’aluminium (ASTM B148 C95800), les fontes ductiles revêtues d’EPDM vulcanisé (EN-GJS-400-15) ainsi que l’usinage vertical CNC à grande échelle pour des vannes allant de DN600 à DN3000.
Dans les réseaux municipaux d’eau potable, les installations de traitement des eaux usées à méga-échelle et les centrales de désalinisation par osmose inverse d’eau de mer (SWRO), les vannes de régulation du débit à grand diamètre constituent l’infrastructure hydraulique de commande principale. Leur diamètre nominal varie de DN600 à DN3000 ( ), les vannes papillon à double excentricité et à triple excentricité, les vannes à vanne et les clapets anti-retour traitent quotidiennement des centaines de milliers de mètres cubes d’eau sous des pressions de service allant jusqu’à .
Fonctionnant sous des régimes hydrauliques à débit continu élevé, ces grandes pièces moulées de valves subissent une dégradation environnementale et mécanique sévère :
- Désalinisation par osmose inverse d’eau de mer (SWRO) : prélèvement d’eau de mer brute ( ) et rejets concentrés d’eau résiduelle hypersalée ( ) provoquent une corrosion localisée par chlorures, une corrosion par piqûres et une attaque par pile galvanique .
- Régulation à haute vitesse et cavitation : L’écoulement turbulent à travers de grands disques de vanne génère des ondes de choc d’implosion de micro-jets de vapeur ( pression locale), érodant les bords des disques et les cols d’étanchéité du corps.
- Normes d’étanchéité bidirectionnelle parfaite : Régies par AWWA C504 (vannes papillon à siège en caoutchouc) et EN 593 / ISO 5752 , les grandes pièces moulées pour vannes hydrauliques doivent assurer une étanchéité zéro fuite sous une pression inverse maximale.
Résister plusieurs décennies en service dans des eaux corrosives exige une métallurgie de fonderie spécialisée : la fonte ductile austénitique Ni-Resist (ASTM A439 Type D-2 / D-2B) Pour pompes et vannes destinées aux saumures, et Bronze nickel-aluminium (ASTM B148 C95800 / EN 1982 CC333G) pour les soupapes d’admission marines, haute ductilité Fonte ductile ferritique (EN-GJS-400-15 / GB QT400-18) avec rainures d’ancrage en queue d’aronde en caoutchouc EPDM moulé avec précision, et usinage CNC vertical précis des hydrofoils d’étanchéité du disque.
Ce guide technique fournit une analyse approfondie de la métallurgie des alliages pour l’eau et la désalinisation, de la conception de moulage DFM, de l’usinage CNC sur grand tour vertical, de l’intégration de revêtements élastomères vulcanisés et des essais de pression hydrostatique.
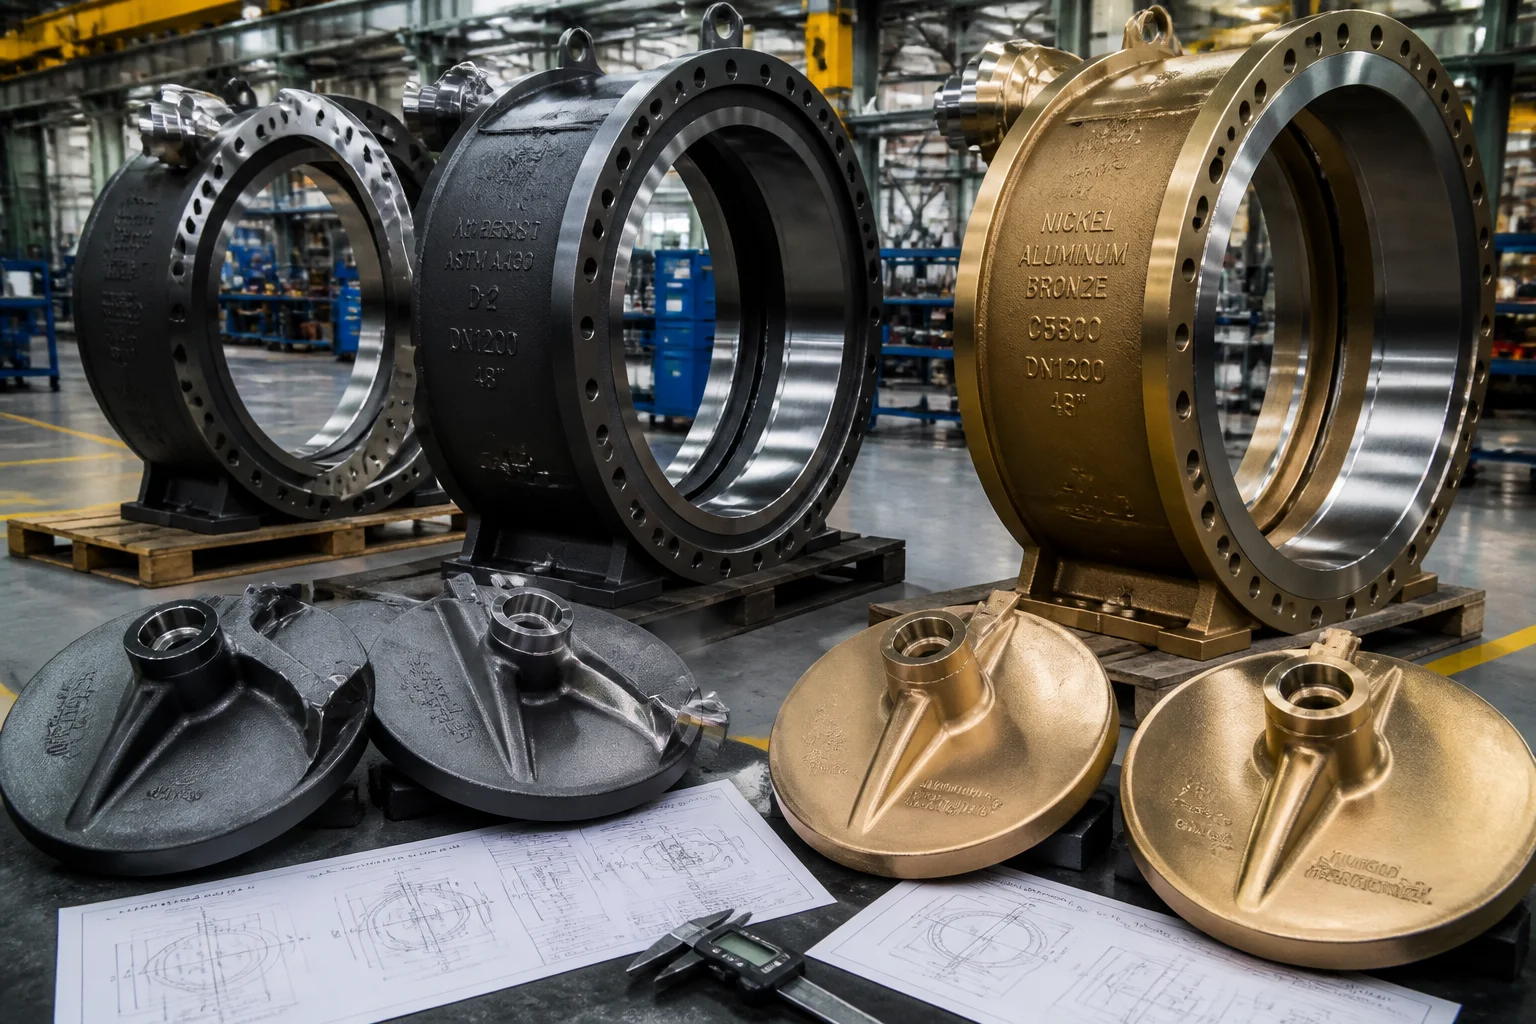
1. Environnements hydrauliques de fonctionnement et modes de dégradation
                     ┌──────────────────────────────────────────────┐
                     │ High-Volume Saline Water Flow (DN600-DN3000) │
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ Chloride Pitting & Crevice    │ │ Cavitation Jet Erosion        │ │ Elastic Seat Deformation      │
│ (Hypersaline brine attacking  │ │ (High-velocity throttling     │ │ (Body ovalization under line  │
│  disc pivot trunnions)        │ │  eroding metal seat profiles) │ │  pressure causing seal bypass)│
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Application aux vannes d’eau | Chimie de l’eau de service | Mode de défaillance dominant | Solution de nuance de matériau |
|---|---|---|---|
| Vannes papillon d’admission pour désalinisation SWRO | Eau de mer côtière brute ( ) + bioencrassement | Corrosion galvanique marine, désaluminisation | Bronze aluminium-nickel (ASTM B148 C95800 / Cu3) |
| Vannes de rejet d’eau salée à haute pression | Eau salée hypersalée ( /) | Corrosion sous dépôt extrême, piqûres érodées | Acier inoxydable super duplex (2507 / ASTM A890 5A) |
| Vannes papillon pour eau potable municipale | Eau douce traitée ( ) / | Rouille par tubercules internes, fuite du joint à disque | Fonte ductile (EN-GJS-400-15) + époxy thermodurcissable appliqué par fusion (FBE) |
| Vannes industrielles pour eaux usées et boues | Effluents acides ou alcalins ( ) | Lessivage chimique, abrasion par glissement de boue | Fonte ductile Ni-Resist (ASTM A439 D-2 / D-2B) |
2. Métallurgie des alliages pour l’eau et la désalinisation – hiérarchie
Matrice de sélection des matériaux pour les pièces moulées en fonte de grand diamètre :
| Famille d'alliages | Norme de matériau / équivalent | Composition chimique nominale (en % massique) | Microstructure et matrice | Propriétés mécaniques | Rôle applicatif |
|---|---|---|---|---|---|
| Fonte ductile austénitique Ni-Resist | ASTM A439 Type D-2 / EN-GJSA-XNiCr20-2 | Graphite sphéroïdal dans une matrice austénitique CFC stable | Vannes pour saumure à forte teneur en sel, pompes pour eaux usées, disques de traitement des eaux usées | ||
| Bronze aluminium-nickel (NAB) | ASTM B148 C95800 / EN 1982 CC333G | Matrice de phase intermétallique | Disques papillons d’admission d’eau de mer, vannes d’isolement d’eau de refroidissement marine | ||
| Fonte à graphite sphéroïdal haute ductilité | EN-GJS-400-15 / GB QT400-15 | Matrice entièrement ferritique ( Ferrite) | Corps de vannes à clapet en caoutchouc pour eau potable municipale sous haute pression | ||
| Acier inoxydable super duplex | ASTM A890 5A (CE3MN / 2507) | phase double austénitique-ferritique 50/50 (PREN ) | Vannes d’alimentation et de récupération d’énergie pour membranes SWRO sous haute pression |
Focus métallurgique : fonte ductile Ni-Resist (ASTM A439 D-2)
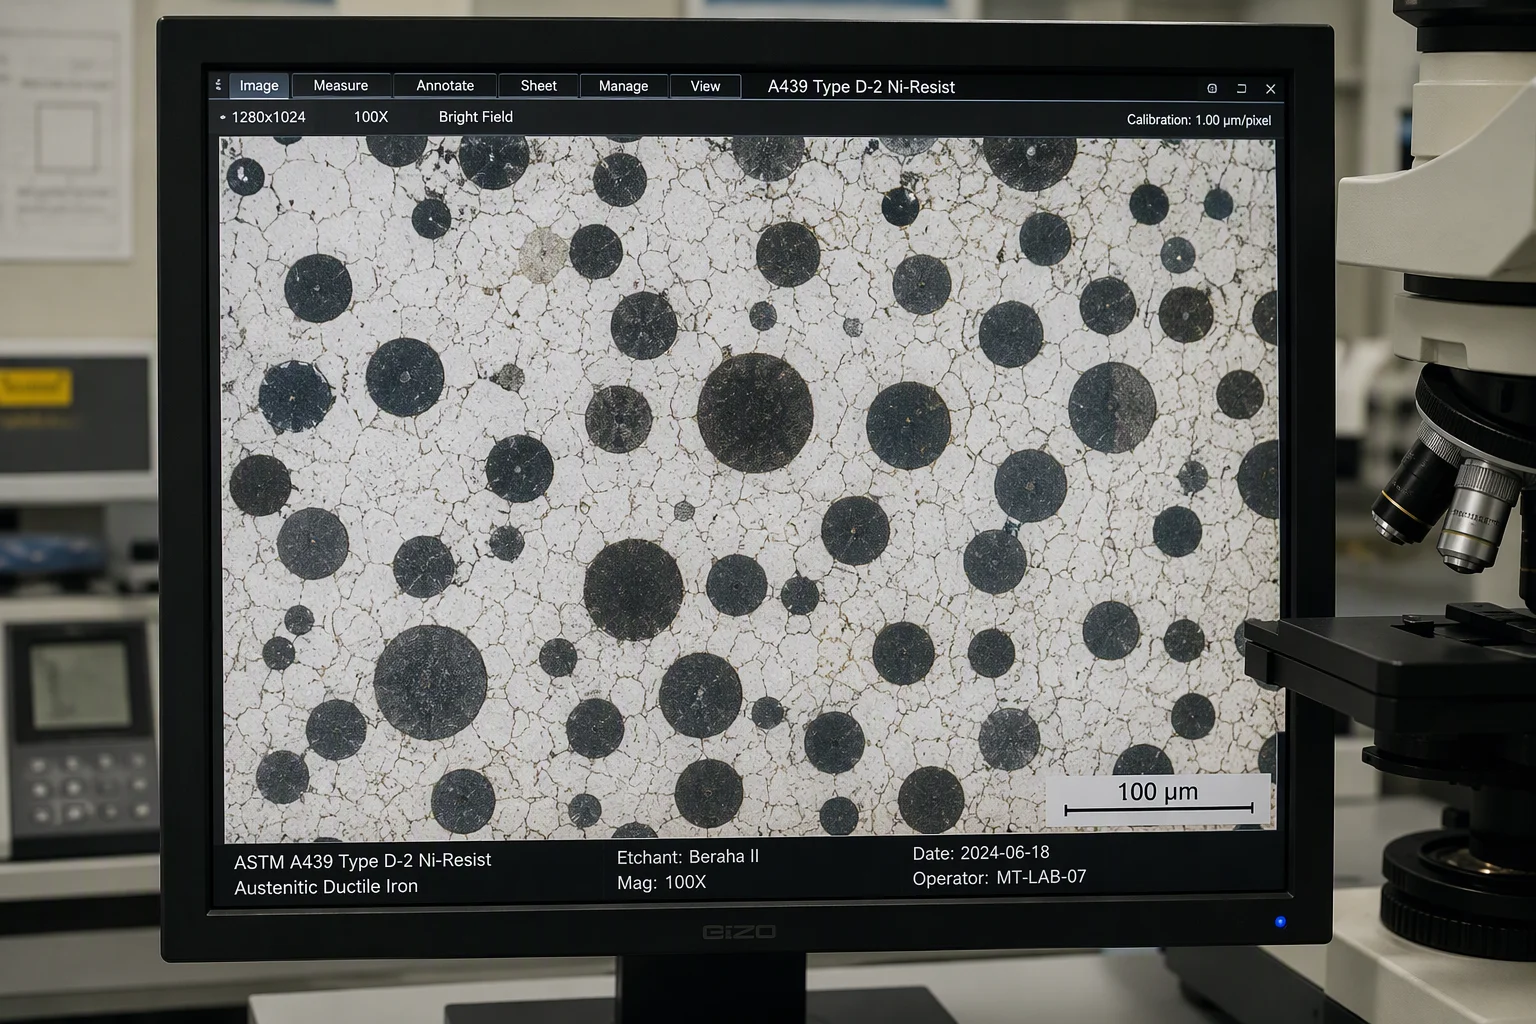
Ajouter Le nickel stabilise une matrice ferreuse entièrement austénitique à structure cubique à faces centrées (CFC) à température ambiante, ce qui forme un film oxyde dense et autoréparateur résistant à la corrosion galvanique dans les eaux salines, tandis que les nodules de graphite sphéroïdal confèrent une résistance naturelle au grippage et un amortissement des vibrations lors du réglage à grande vitesse.
3. Architecture de moulage DFM pour corps de vannes de grande taille (DN600–DN3000)
Le moulage de corps de vannes et de disques à brides doubles pesant de 3 à 15 tonnes exige une rigidité spécifique des moules ainsi qu’un système de masselottes calibré selon le module thermique.
┌─────────────────────────────────────────────────────────────┐
│ 1. 3D Precision Master Tooling & Wooden Segmented Patterns  │
│    • Hydrodynamic disc profile with low head-loss coefficient│
├─────────────────────────────────────────────────────────────┤
│ 2. Automated Furan Resin Sand Molding with Zircon Wash      │
│    • High-rigidity molds prevent body flange distortion     │
├─────────────────────────────────────────────────────────────┤
│ 3. Precision Dovetail Lining Retention Grooves              │
│    • Cast-in or CNC-machined dovetail retention slots for   │
│      vulcanized EPDM / NBR rubber body lining               │
├─────────────────────────────────────────────────────────────┤
│ 4. Directional Feeder Risers over Trunnion Shaft Bosses     │
│    • High thermal modulus feeder risers prevent shrinkage   │
│      porosity along heavy shaft bearing bores               │
└─────────────────────────────────────────────────────────────┘
4. Tournage vertical à commande numérique par ordinateur (CNC) et profilage de disques pour grandes enveloppes
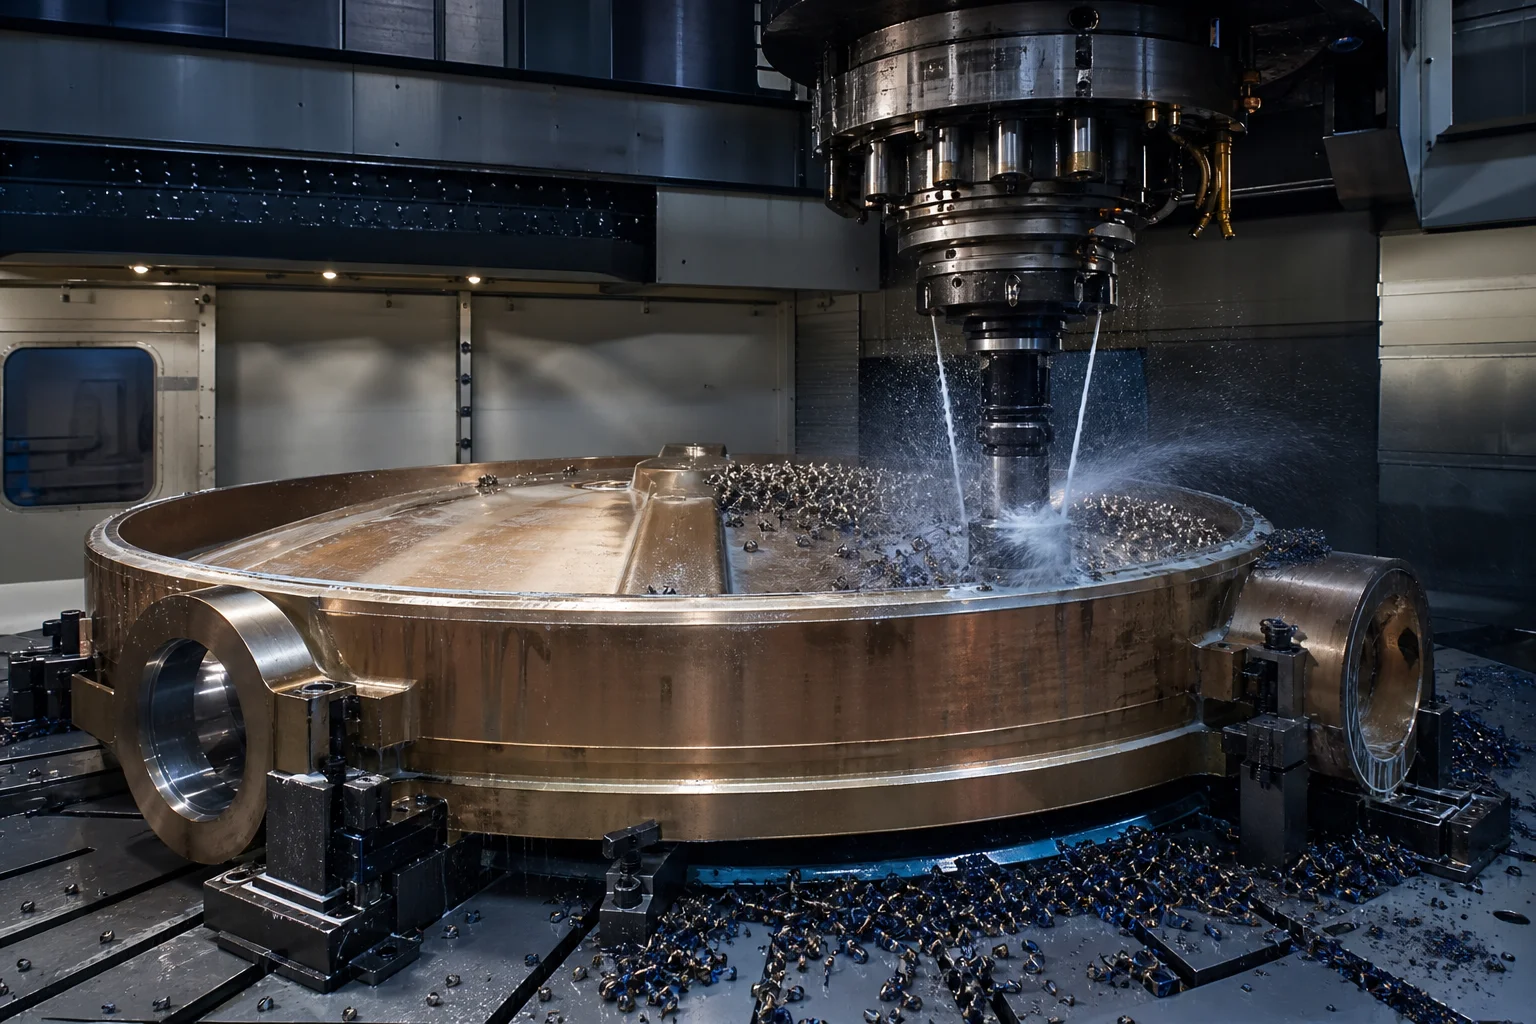
L’étanchéité des grandes vannes papillon dépend d’une concentricité inférieure au millimètre entre l’alésage du siège du corps et le bord d’étanchéité excentré du disque :
        ┌───────────────────────────────────────────────────────┐
        │ 1. Full Normalizing / Annealing Stress Relief         │
        │ • Eliminates residual stresses; stabilizes roundness  │
        └──────────────────────────┬────────────────────────────┘
                                   │
                                   ▼
        ┌───────────────────────────────────────────────────────┐
        │ 2. Large 6-Meter CNC Vertical Turning Lathe (VTL)     │
        │ • Precision turning of body seat bore and raised face │
        │   flanges (Concentricity within $\le 0.040\text{ mm}$)│
        └──────────────────────────┬────────────────────────────┘
                                   │
                                   ▼
        ┌───────────────────────────────────────────────────────┐
        │ 3. 5-Axis Multi-Axis CNC Disc Sealing Edge Milling    │
        │ • Precision milling of double/triple eccentric disc   │
        │   spherical profile ($Ra \le 0.4\text{ µm}$)          │
        │ • Horizontal in-line boring of dual shaft trunnions   │
        │   (Coaxiality $\le 0.025\text{ mm}$ across 3 meters)  │
        └───────────────────────────────────────────────────────┘
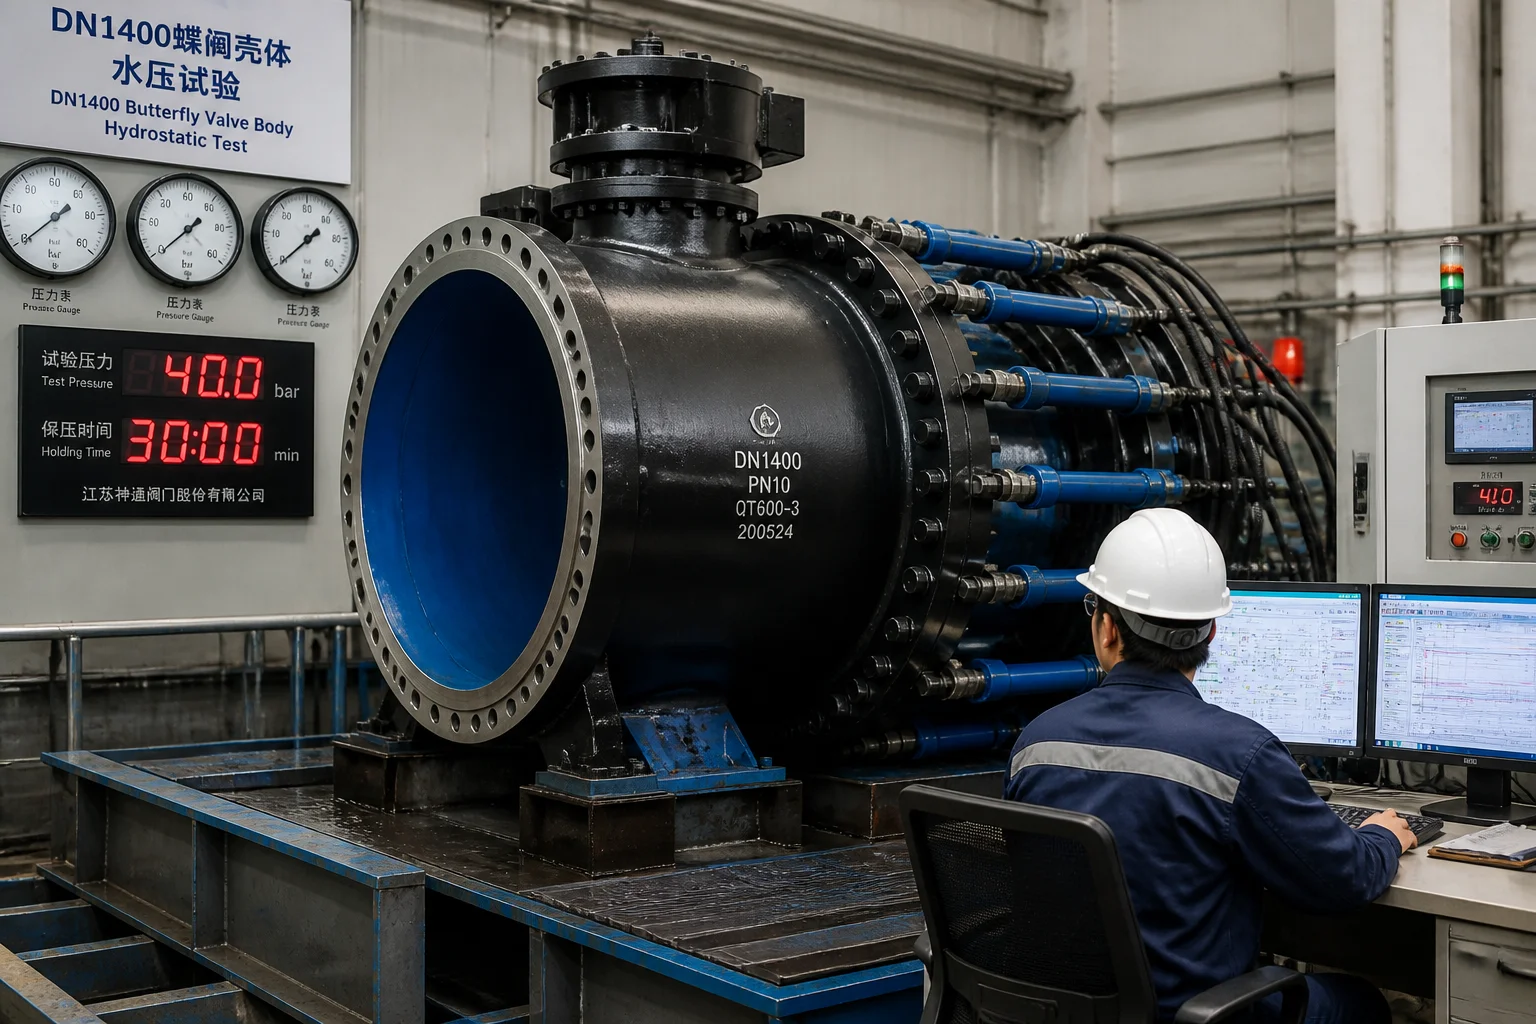
5. Essais d’étanchéité et de résistance à la pression hydrostatique (AWWA / EN 593)
| Catégorie d’essai qualité | Norme / Spécification d’essai | Paramètre d’essai et critères d’acceptation |
|---|---|---|
| Essai hydrostatique de résistance de la coque | AWWA C504 / EN 12266-1 / ISO 5208 | pression de service à froid nominale ( ) maintenue pendant ; aucune fuite |
| Essai d’étanchéité bidirectionnel du siège | AWWA C504 / EN 12266-1, classe A | Effectué dans les deux sens de la pression (sens direct et sens inverse) ; Fuite par bulles nulle autorisée (classe A) |
| Essai d’étincelle pour détection des défauts de revêtement | NACE SP0188 / ISO 29601 | Essai d’étincelle haute tension ( ) sur 100 % du revêtement interne en époxy FBE ou en EPDM ; aucune étincelle de pointe |
| Contrôle par ultrasons (UT) | EN 12680-3 classe 3 / ASTM A609 | balayage volumétrique à 100 % des tronçons d’arbre, des moyeux de disque et des brides de col du corps ; aucun vide |
| Essai par Magnétoscopie (MT) | ISO 9934 / ASTM E709 (fluorescent) | couverture à 100 % des congés de tronçon et des transitions de bride ; aucune indication de fissure linéaire |
6. Capacités de fonderie de grandes vannes chez Dandong City Pengxin Machinery Co., Ltd.
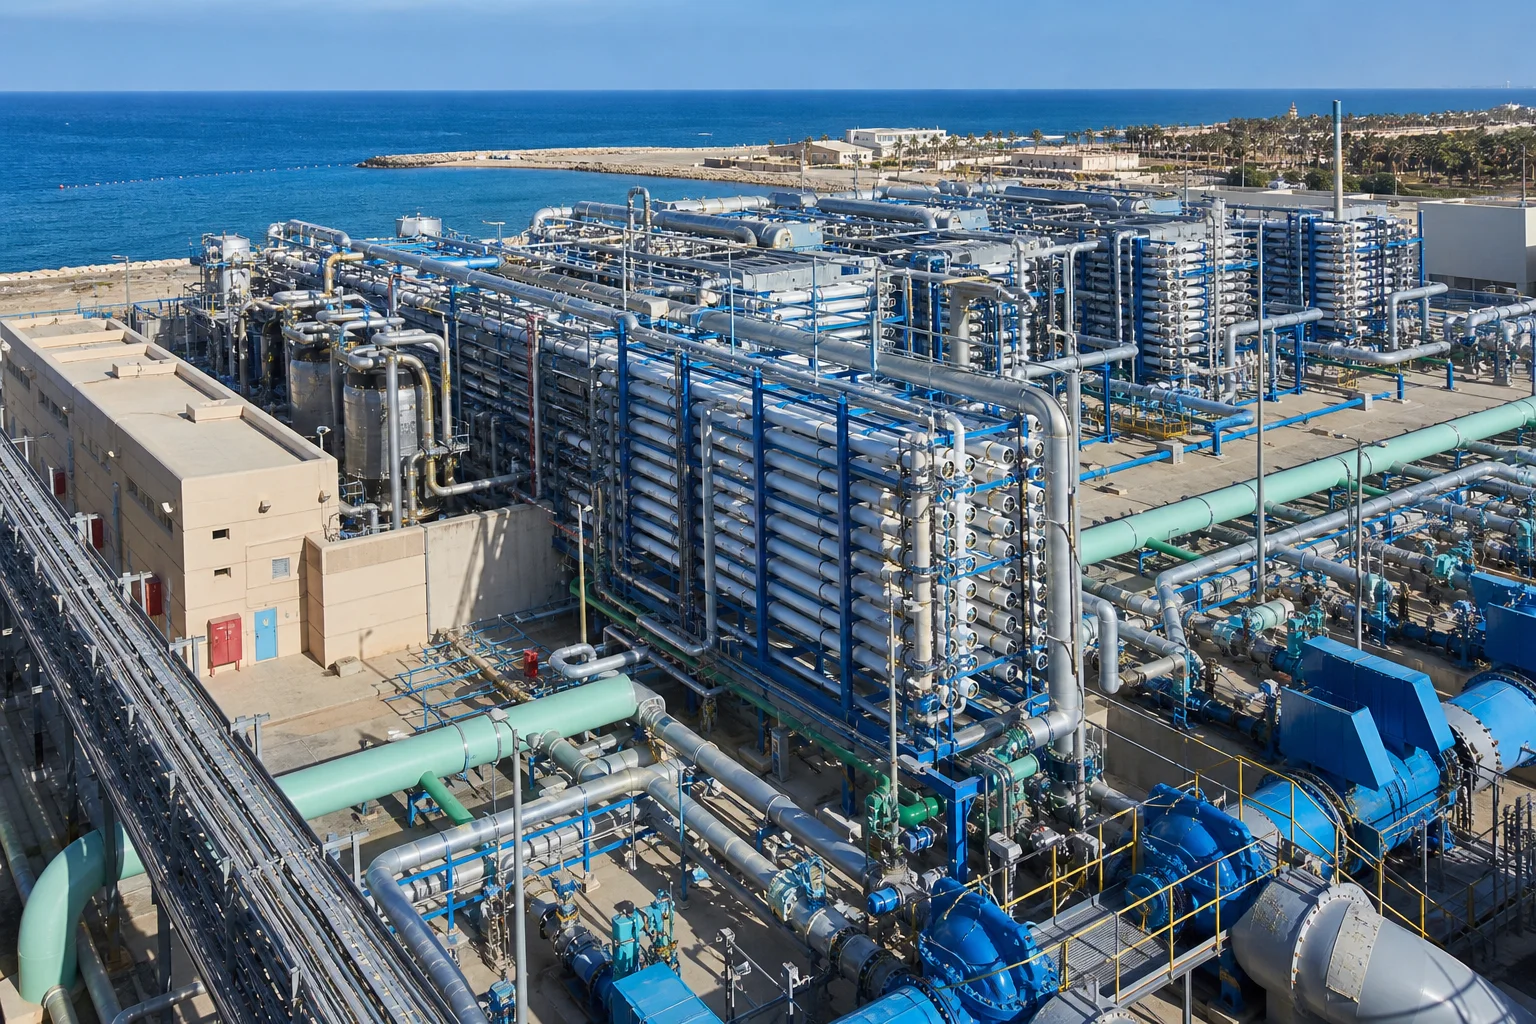
La fabrication de pièces moulées de vannes pour eau et dessalement à grand diamètre exige des fours à induction lourds, des installations de moulage en fosse de précision, des tours verticaux à commande numérique par ordinateur de grande taille et des postes automatisés d’essais sous pression.
Dandong City Pengxin Machinery Co., Ltd. fournit des pièces moulées de vannes pour réseaux d’eau et dessalement entièrement certifiées et prêtes à l’emploi :
- Expertise complète en alliages production certifiée de fonte ductile Ni-Resist (ASTM A439 D-2), de bronze aluminium-nickel (C95800), de fonte ductile ferritique (EN-GJS-400-15) et d’acier inoxydable super duplex (2507).
- Capacité à grand diamètre : Installation de 80 000 m² équipée de ponts roulants lourds permettant la coulée et l’usinage de corps de vanne et de disques unitaires allant du DN600 au DN3000 (poids de 1 tonne à 25 tonnes).
- Usinage CNC à grande enveloppe : Tours à usiner verticaux CNC de 6 à 8 mètres et fraiseuses horizontales à bâti fixe permettant d’assurer la coaxialité des trunnions .
- Intégration de revêtements protecteurs et de doublures : Bays dédiés au sablage et à l’application automatisée d’époxy fusionné (FBE DFT) ainsi que de doublures en caoutchouc vulcanisé.
- Certification qualité complète : Certifié ISO 9001, fournissant des certificats d’essai des matériaux EN 10204 3.1 et 3.2 complets, des rapports d’essais ultrasons/magnétoscopie (UT/MT) à 100 %, et des courbes d’essais hydrostatiques bidirectionnels.
Conclusion
Les pièces moulées de valves destinées au traitement industriel des eaux à grande échelle et à la désalinisation de l’eau de mer constituent des conduits hydrauliques essentiels pour la sécurité mondiale de l’eau. Leur fonctionnement, pendant des décennies, dans des eaux de mer hypersalées et dans des canalisations d’eau potable à haut débit exige des alliages résistants à la corrosion (Ni-Resist D-2, NAB C95800 et fonte ductile revêtue), un tournage CNC vertical précis à grande enveloppe, ainsi qu’un essai hydrostatique bidirectionnel vérifié sans aucune fuite, conformément aux normes AWWA C504 et EN 593.
Travailler en partenariat avec un acteur expérimenté, intégrant la fonderie lourde et l’usinage de précision, garantit que vos systèmes de vannes municipales et de désalinisation fonctionnent avec une efficacité hydraulique maximale, zéro fuite et une fiabilité éprouvée sur plusieurs décennies.
Contactez Dandong City Pengxin Machinery Co., Ltd. pour soumettre vos plans de corps ou de disque de vanne à grand diamètre.
Dandong City Pengxin Machinery Co., Ltd. — Fonderie lourde et usinage de précision, depuis 1958.
Table des matières
- 1. Environnements hydrauliques de fonctionnement et modes de dégradation
- 2. Métallurgie des alliages pour l’eau et la désalinisation – hiérarchie
- 3. Architecture de moulage DFM pour corps de vannes de grande taille (DN600–DN3000)
- 4. Tournage vertical à commande numérique par ordinateur (CNC) et profilage de disques pour grandes enveloppes
- 5. Essais d’étanchéité et de résistance à la pression hydrostatique (AWWA / EN 593)
- 6. Capacités de fonderie de grandes vannes chez Dandong City Pengxin Machinery Co., Ltd.
- Conclusion