
 EN
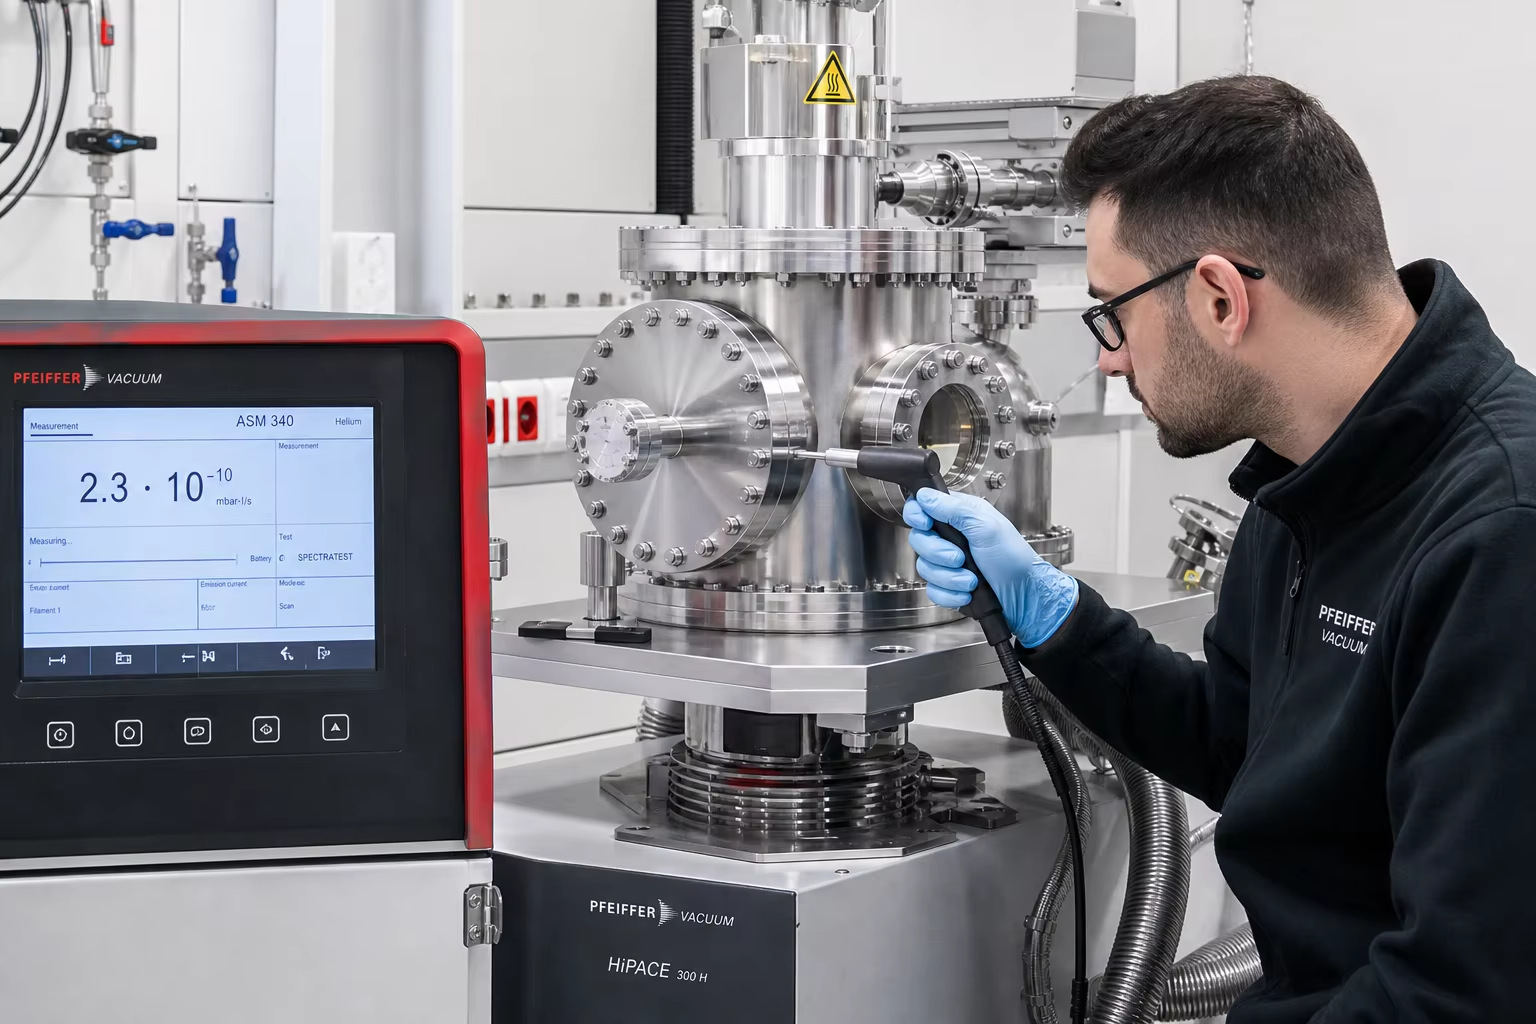
Meta Description: Kompleksowy przewodnik techniczny poświęcony odlewom obudów do urządzeń wysokopróżniowych i półprzewodnikowych. Poznaj niskowęglowe stopy stalowe chromowo-niklowe topione w próżni (VIM) zgodnie ze standardem ASTM A351 CF3M / 316L, frezowanie CNC krawędzi nożowych kołnierzy typu CF, wykrywanie wycieków za pomocą spektrometru masowego helu (<10^-9 mbar*l/s) oraz ultra-czyste elektropolerowanie (Ra <=0,2 µm).
W zaawansowanej produkcji krzemowych płytek półprzewodnikowych (trawienie plazmowe, osadzanie chemiczne z fazy gazowej CVD, osadzanie warstw atomowych ALD, implantacja jonowa), metalurgii próżniowej oraz akceleratorach cząstek w fizyce wysokich energii obudowy próżniowe i kolektory procesowe działają w warunkach Wysokiej próżni (HV: )i Ultra-wysokiej próżni (UHV: ).
W tych skrajnych ciśnieniach na poziomie atomowym standardowe odlewy metalowe stosowane w handlu są całkowicie nieakceptowalne. Standardowe odlewy cechują się:
- Podpowierzchniowymi mikro-porami – pułapkami dla gazów : Mikroskopijne pory kurczliwe i otwory igielne działają jako ciągłe wirtualne przecieki, zatrzymując gazy atmosferyczne i uwalniając wilgoć przez tygodnie, co niszczy podstawową próżnię komory.
- Wydzielanie gazów z powierzchni oraz zanieczyszczenie węglowodorami : Wysoka chropowatość powierzchni ( ) zapewnia ogromną rzeczywistą powierzchnię do adsorpcji cząsteczek wody.
- Atak korozyjnej chemii procesowej : Gazy plazmowe do trawienia oparte na fluorze, chlorze i bromie ( ) szybko atakują niemetaliczne wtrącenia siarczków/tlenków, uwalniając zanieczyszczające cząstki metaliczne na płytkach krzemowych.
Osiągnięcie integralności komory ultra-wysokiej próżni wymaga specjalistycznego inżynierii hutniczej o wysokiej czystości: topienie Ultra-niskowęglowe stali austenityczne nierdzewne (ASTM A351 CF3M / odlewane 316L) za pośrednictwem Walcowanie na gorąco (HR) , osiągając zerową mikroporowatość dzięki dyscyplinowanemu odlewaniu w formach ceramicznych metodą wytapiania, wykonując frezowanie CNC pięcioosiowe Kołnierzy ConFlat (CF) z ostrzami nożowymi oraz rowków pod uszczelki O-ring do wysokiej próżni ( ), weryfikując bezwzględną szczelność hermetyczną za pomocą Detekcji wycieków metodą spektrometru masowego helu ( ), oraz dostarczając wykończeń zwierciadlanych z elektropolerowania certyfikowanych do pomieszczeń czystych. Wykończenia zwierciadlane z elektropolerowania ( ).
Niniejszy przewodnik inżynieryjny zawiera wyczerpującą analizę metalurgii próżniowej, projektowania odlewnictwa bez mikroporowatości, precyzyjnego frezowania CNC kołnierzy UHV, protokołów detekcji wycieków helowych oraz standardów elektropolerowania w pomieszczeniach czystych.
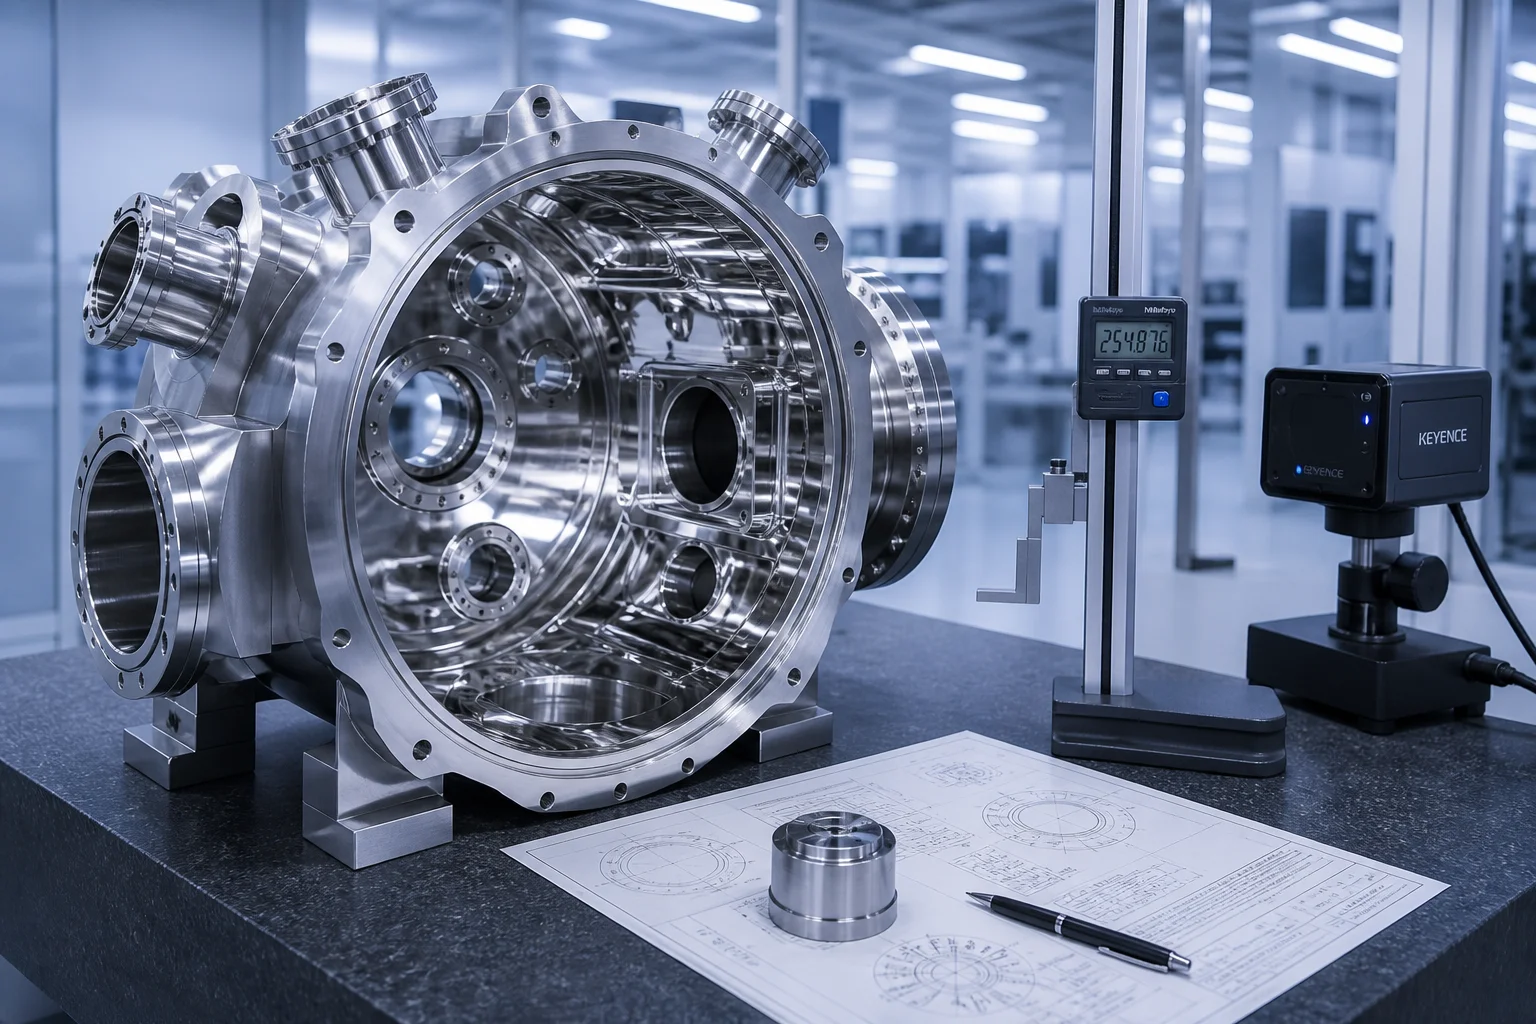
1. Fizyka ultra-wysokiej próżni (UHV) i mechanizmy degradacji komór próżniowych
                     ┌──────────────────────────────────────────────┐
                     │ Ultra-High Vacuum Environment (<10^-8 mbar)  │
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ Virtual Leakage (Outgassing)  │ │ Corrosive Plasma Attack       │ │ Micro-Channel Through-Leakage │
│ (Trapped air/moisture in      │ │ (Halogen etch chemistry       │ │ (Through-wall interconnected  │
│  subsurface casting pores)    │ │  attacking inclusion sites)   │ │  shrinkage leaking He gas)    │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Zastosowanie półprzewodników w warunkach próżni | Zakres ciśnień i chemia | Kluczowe wymagania jakościowe | Rozwiązanie odlewnicze |
|---|---|---|---|
| Komory osadzania CVD / ALD | / silan, związki metaloorganiczne | Brak wirtualnych przecieków; szybkość wydzielania gazów | Stal nierdzewna o niskiej zawartości węgla wytapiana w piecu VIM (ASTM A351 CF3M / 1.4404) |
| Misie do suchego trawienia plazmowego | /węgiel | Brak zanieczyszczenia cząstkami, pasywacja chemiczna | Wysokoczysta stal CF3M + ultra-gładkie elektropolerowanie ( ) |
| Zbiorniki pompowania wysokiej próżni | Interfejs turbomolekularny | Uszczelnienie nożem krawędziowym typu CF, szczelne względem helu | Odlewanie w formach ceramicznych ze stali CF3 / CF8M z 100-procentową certyfikacją szczelności względem helu |
| Obudowy pieców do odpuszczania w próżni | / | Wysoka stabilność termiczna, niskie desorpcja termiczna | Odlewnicza austenityczna stopowa odporna na wysokie temperatury (316L / HK40) |
2. Metalurgia próżniowa i protokoły nadczystego topienia (VIM / AOD)
Aby wyeliminować wewnętrzne pęcherzyki gazowe oraz niemetaliczne wtrącenia powodujące pozorne przecieki, odlewy komór próżniowych poddawane są Walcowanie na gorąco (HR) lub Argonowo-tlenowa dekarbonizacja (AOD) :
| Pierwiastek chemiczny | Standardowi ASTM A351 CF3M | Pengxin UHV Semiconductor Grade | Kluczowa funkcja inżynierii próżniowej |
|---|---|---|---|
| Węgiel (C) | (ultra-niskowęglowa) | Zapobiega wytrącaniu się karbidów chromu na granicach ziaren; zapobiega atakowi trawieniowemu międzyziarnowemu | |
| Chrom (Cr) | Tworzy gęstą, samoregenerującą się warstwę bierną odporną na chemię plazmy halogenowej | ||
| Nikiel (Ni) | (Wysoka zawartość niklu) | Gwarantuje stabilną, całkowicie austenityczną macierz typu FCC; hamuje przenikalność magnetyczną ( ) | |
| Moliwen (Mo) | Wysoka odporność na korozję punktową wywoływaną chlorkami i halogenkami w cyklach czyszczenia plazmowego | ||
| Siarka i fosfor | (Ultra-czysty) | Krytyczne : Eliminuje niemetaliczne włókna tworzące mikroskopijne ścieżki przecieków w próżni | |
| Rozpuszczone gazy | Nie Określono | Eliminuje wydzielanie gazów z objętości materiału podczas cykli obniżania ciśnienia do ultra-wysokiej próżni |
3. Odlewanie w formie wytapialnej i ceramicznej bez porów
Komory próżniowe do przemysłu półprzewodnikowego charakteryzują się złożonymi wewnętrznymi kanałami rozprowadzania gazów procesowych, płaszczami chłodzenia wodą oraz wieloma oknami optycznymi:
┌─────────────────────────────────────────────────────────────┐
│ 1. Precision Multi-Piece Aluminum Tooling & Wax Injection   │
│    • High-stability wax patterns with zero sink marks       │
├─────────────────────────────────────────────────────────────┤
│ 2. Automated Multi-Layer Fused Silica Ceramic Shell Molding │
│    • Fine zircon flour primary face coat (Ra 1.6 µm finish) │
│    • Zero sand inclusion or ceramic spalling in mold cavity │
├─────────────────────────────────────────────────────────────┤
│ 3. Vacuum Induction Pouring with Filtered Bottom Ingate     │
│    • Melt poured directly under protective argon atmosphere │
│    • Directional progressive solidification from base up    │
├─────────────────────────────────────────────────────────────┤
│ 4. 100% Hot Isostatic Pressing (HIP Processing - Optional)  │
│    • $1,150 °C$ at $1,000\text{ bar}$ Argon pressure; collapses all  │
│      internal micro-voids, achieving 100% theoretical density│
└─────────────────────────────────────────────────────────────┘
4. Precyzyjne frezowanie flanszy do ultra-wysokiej próżni na frezarce CNC z 5 osiami
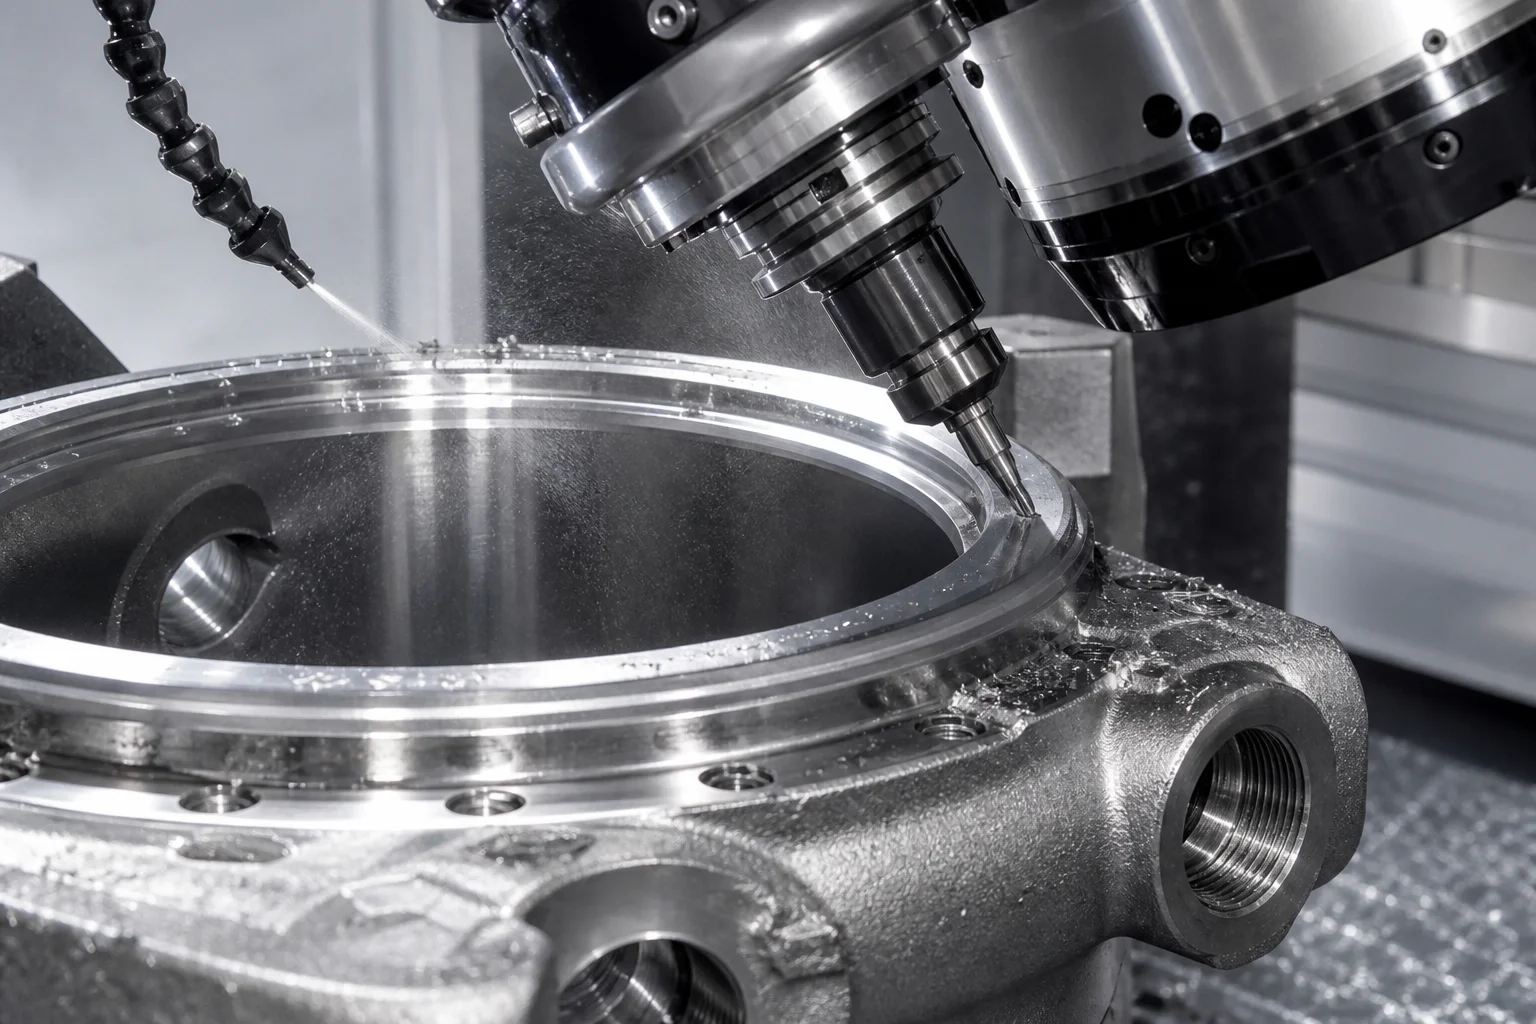
Uszczelnienia do ultra-wysokiej próżni opierają się na precyzyjnej deformacji miedzianych uszczelek metalicznych lub elastomerycznych pierścieni O-ring wykonanych z Vitonu/FFKM:
        ┌───────────────────────────────────────────────────────┐
        │ 1. High-Vacuum Solution Annealing (1,100 °C)          │
        │ • Rapid water quench; eliminates all residual stress  │
        └──────────────────────────┬────────────────────────────┘
                                   │
                                   ▼
        ┌───────────────────────────────────────────────────────┐
        │ 2. 5-Axis CNC High-Speed Milling Center Operations    │
        │ • Precision machining of chamber internal cavities    │
        │ • Coaxiality of opposing viewport axes $\le 0.015\text{ mm}$│
        └──────────────────────────┬────────────────────────────┘
                                   │
                                   ▼
        ┌───────────────────────────────────────────────────────┐
        │ 3. ConFlat (CF) Knife-Edge & O-Ring Groove Micro-Turn │
        │ • CF flange knife-edge angle ($70^\circ \pm 0.5^\circ$) with  │
        │   sharp peak radius ($R \le 0.10\text{ mm}$)          │
        │ • O-ring dovetail groove surface roughness $Ra \le 0.4\text{ µm}$│
        └───────────────────────────────────────────────────────┘
5. Chemiczne trawienie, pasywacja i elektropolerowanie (EP) w czystej strefie
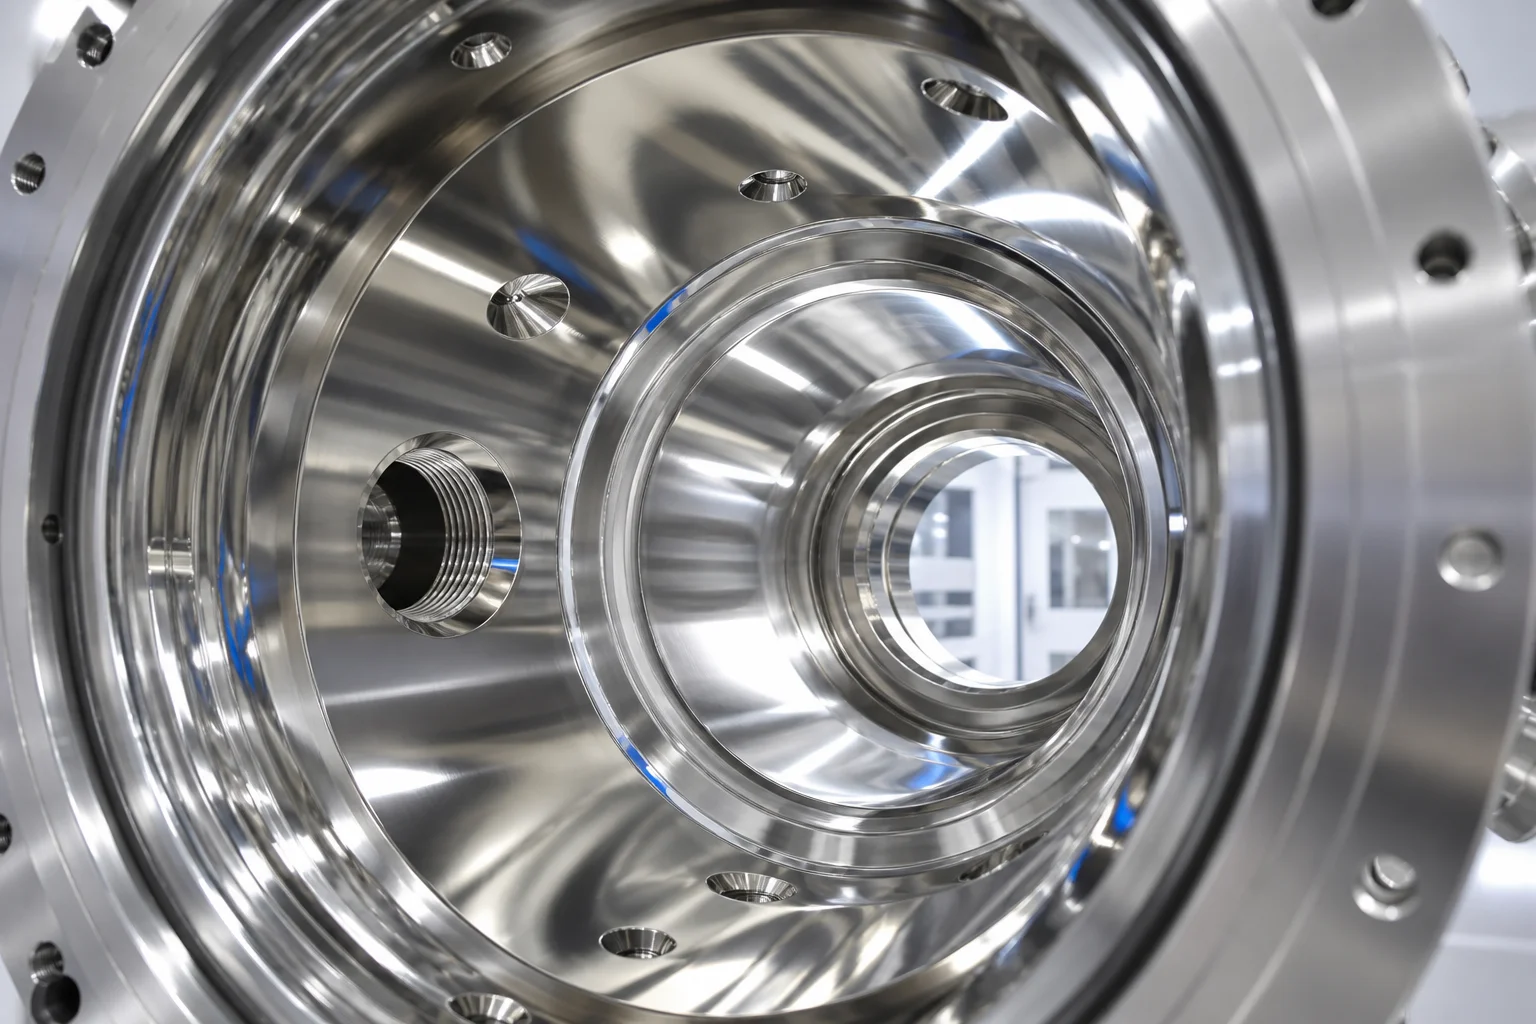
Aby osiągnąć ultra-niskie stopy desorpcji gazów, powierzchnie odlewów komór poddawane są precyzyjnej wieloetapowej obróbce elektrochemicznej:
Machined Chamber Surface (Ra 0.8–1.6 µm)
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 1. Ultrasonic Degreasing & Solvent Cleaning            │
│    (Removes all CNC cutting oils and particulate matter)
└──────────────────┬─────────────────────────────────────┘
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 2. Nitric-Hydrofluoric Acid Pickling & Passivation     │
│    (ASTM A380 / A967: Removes free iron and oxide scale)
└──────────────────┬─────────────────────────────────────┘
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 3. Precision Anodic Electro-Polishing (EP) (ASTM B912) │
│    • Controlled electrochemical dissolution of peaks   │
│    • Delivers true mirror finish ($Ra \le 0.20\text{ µm}$)  │
│    • Maximizes $Cr/Fe$ surface atomic ratio ($\ge 2.0$)│
└──────────────────┬─────────────────────────────────────┘
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 4. Class 1,000 Cleanroom Ultra-Pure Water (UPW) Rinse  │
│    • 18 MΩ·cm deionized water rinse + clean dry pack   │
└────────────────────────────────────────────────────────┘
6. Normy testowania szczelności próżni za pomocą spektrometru masowego helu
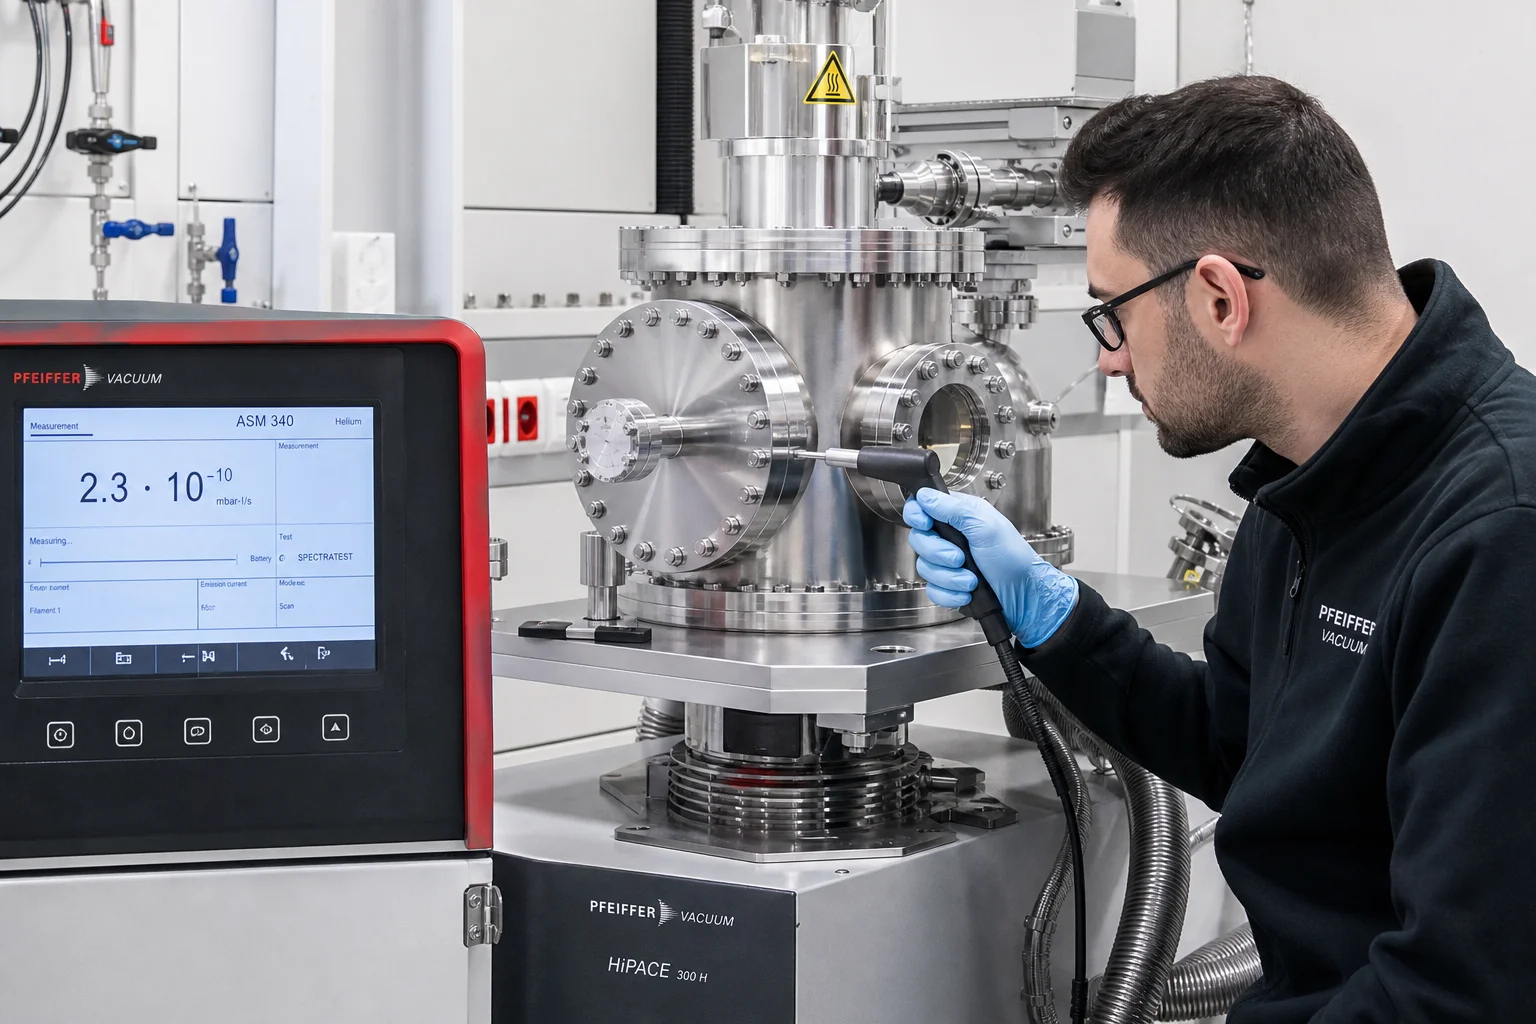
Każdy odlew próżniowy podlega weryfikacji szczelności metodą helową w 100% zgodnie z ASTM E499 / ASME Sec V Art 10 :
| Metoda testu | Konfiguracja i standardy | Wrażliwość i próg akceptacji |
|---|---|---|
| Test wykrywania helu metodą próbnika w warunkach próżni | Nadciśnienie 100% He ( ); skanowanie sondą wykrywającą | Stopień nieszczelności ; brak zlokalizowanych przecieków |
| Test wykrywania helu metodą osłony w warunkach wysokiej próżni | Komora odpompowana do ; otoczka ochronna z helu | Globalna szybkość wycieku |
| Weryfikacja szybkości wyprania gazów | Spektroskopia desorpcji termicznej (TDS) | Szybkość wyprania gazów po wypalanie |
| Badanie radiograficzne (RT) | ASTM E446 poziom 1 (brak wad) | 100-procentowe skanowanie rentgenowskie wszystkich ścian komory oraz miejsc połączenia z kołnierzami |
| Profilometria chropowatości powierzchni | Optyczny bezkontaktowy profilometr 3D | Wewnętrzne powierzchnie elektropolerowane |
7. Odlewanie pod próżnią do zastosowań półprzewodnikowych w firmie Dandong City Pengxin Machinery Co., Ltd.
Produkcja odlewów komór do zastosowań wysokiej próżni i półprzewodnikowych wymaga nadzwyczaj czystego procesu topienia, precyzyjnych warsztatów odlewania metodą wytapianego modelu, centrów frezarskich CNC z pięcioma osiami oraz własnej kontroli szczelności metodą helową.
Dandong City Pengxin Machinery Co., Ltd. dostarcza w pełni certyfikowanych, gotowych do użytku odlewów komór do urządzeń próżniowych i półprzewodnikowych:
- Metalurgia ultra-czystej stali nierdzewnej : Certyfikowana produkcja stali odlewanej ASTM A351 CF3M, CF3, CF8M (odlewy 316L/304L) w warunkach próżniowych, o nadzwyczaj niskiej zawartości węgla ( ) i siarka ( ).
- Precyzyjne odlewanie w formach woskowych i ceramicznych : Odlewanie w wysokiej precyzji w ceramicznych formach ceramicznych zapewniające kształty bliskie gotowym wyrobom, gładkie powierzchnie odlewów oraz brak pozornych mikroporów.
- Wysokoprecyzyjne frezowanie flanszy na 5-osowych maszynach CNC : Specjalistyczne centra frezarskie CNC z kontrolowaną temperaturą zapewniające precyzyjne wykonanie krawędzi nożowych i rowków pod uszczelki typu O-ring z tolerancją .
- Certyfikowane badania metodą spektrometru masowego helu : Wewnętrzne systemy próbników próżniowych do wykrywania wycieków helu marki Pfeiffer i Inficon, certyfikujące stopy wycieku aż do .
- Pełna dokumentacja jakości : Certyfikowany zgodnie z normą ISO 9001, zapewniający pełne certyfikaty badań materiałowych zgodnie z normą EN 10204 3.1, wykresy 100-procentowych testów wycieku helu, skany profilometru chropowatości powierzchni oraz opakowanie w pomieszczeniach czystych.
Wniosek
Odlewnicze elementy komór do urządzeń wysokiej próżni i półprzewodnikowych działają na atomowo-czułym froncie nowoczesnej produkcji technologicznej. Eliminacja wirtualnych wycieków degazacji, mikrokanalików przechodzących przez ścianę oraz zanieczyszczeń cząstkami wymaga metalurgii ultra-czystej stali nierdzewnej o niskiej zawartości węgla (CF3M / 316L VIM), odlewania precyzyjnego metodą wytapiania w formach jednorazowych bez porowatości, precyzyjnego frezowania krawędzi nożowych flanszów typu CF za pomocą obrabiarek CNC, elektropolerowania ( ) oraz potwierdzonej szczelności wobec helu przy użyciu spektrometru masowego. ).
Współpraca z doświadczonym, zintegrowanym dostawcą usług odlewania w warunkach próżni i precyzyjnego frezowania zapewnia szybsze osiąganie próżni w komorach procesowych do półprzewodników i próżni, głębszą stabilną próżnię oraz wydajność przetwarzania krzemowych płytek bez wad.
Skontaktuj się z Dandong City Pengxin Machinery Co., Ltd., aby przesłać rysunki swojej komory próżniowej lub zażądać danych certyfikacyjnych dotyczących testów szczelności helowej.
Dandong City Pengxin Machinery Co., Ltd. — ciężkie odlewy i precyzyjne obróbki, od 1958 r.
Spis treści
- 1. Fizyka ultra-wysokiej próżni (UHV) i mechanizmy degradacji komór próżniowych
- 2. Metalurgia próżniowa i protokoły nadczystego topienia (VIM / AOD)
- 3. Odlewanie w formie wytapialnej i ceramicznej bez porów
- 4. Precyzyjne frezowanie flanszy do ultra-wysokiej próżni na frezarce CNC z 5 osiami
- 5. Chemiczne trawienie, pasywacja i elektropolerowanie (EP) w czystej strefie
- 6. Normy testowania szczelności próżni za pomocą spektrometru masowego helu
- 7. Odlewanie pod próżnią do zastosowań półprzewodnikowych w firmie Dandong City Pengxin Machinery Co., Ltd.
- Wniosek