
 EN
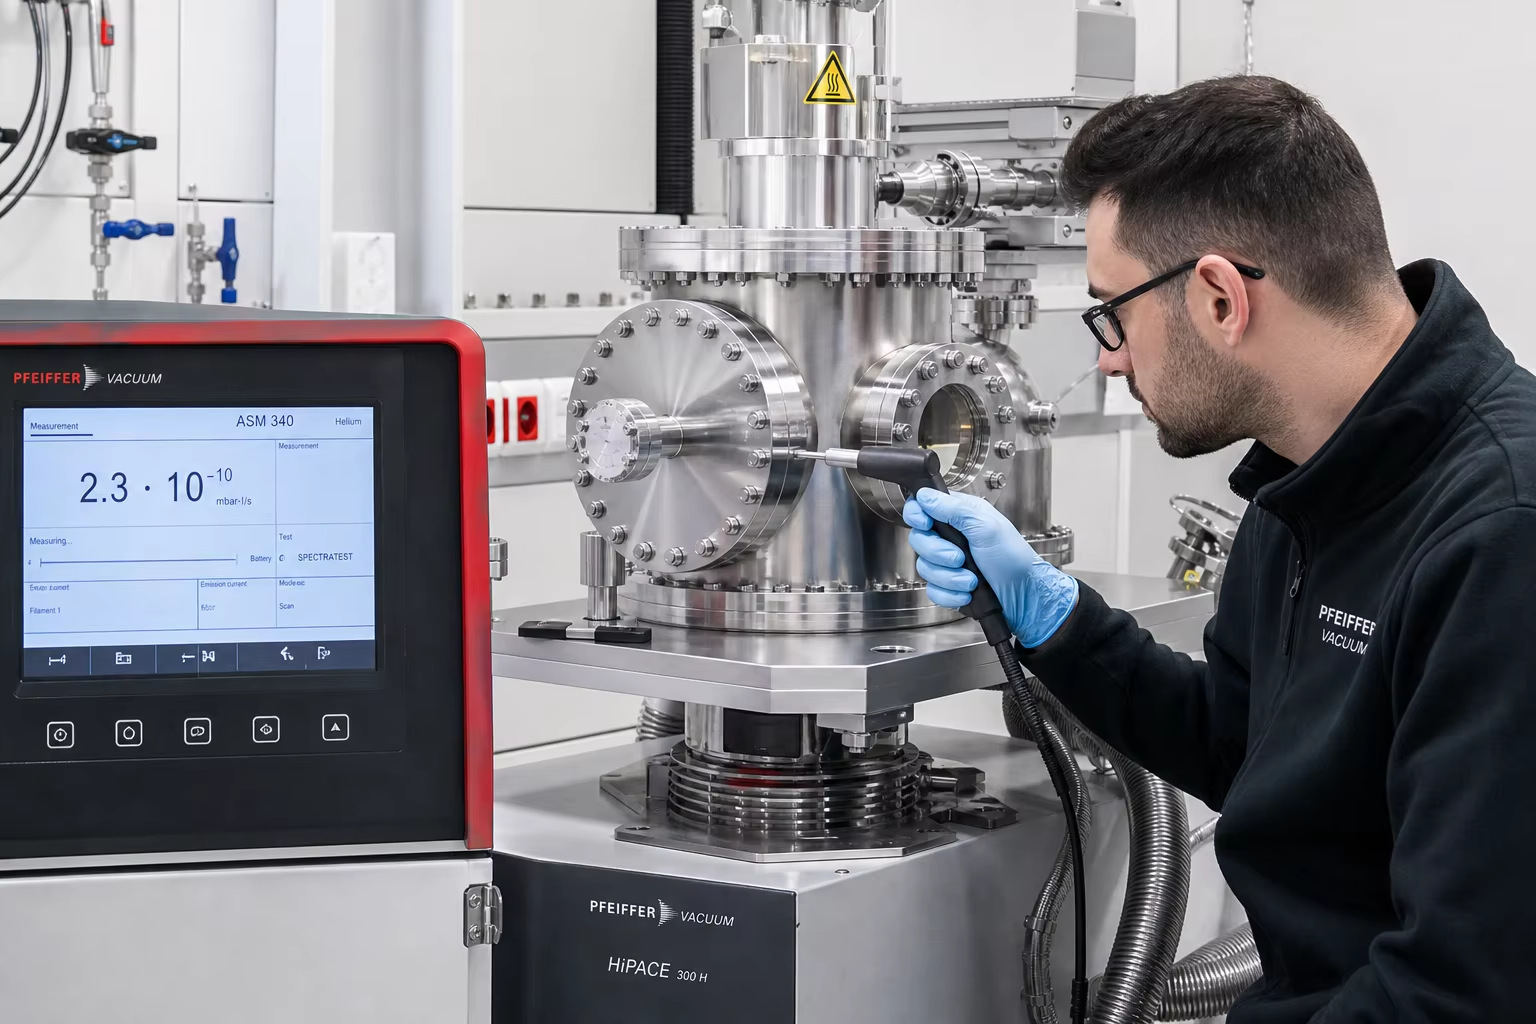
Meta Beskrivelse: En komplett teknisk veiledning for støpeprodukter til høyvakuum- og halvlederutstyrkammer. Utforsk vakuumindusert smeltet (VIM) lavkarbon-rustfritt stål (ASTM A351 CF3M / 316L), CNC-bearbeiding av knivkant-CF-flenser, lekkasjetesting med heliummassespektrometer (<10⁻⁹ mbar⋅l/s) og ultra-ren elektropolering (Ra ≤ 0,2 µm).
I avansert halvlederwaferprodusering (plasmaetsking, kjemisk dampavsetning CVD, atomlagavsetning ALD, ionimplantering), vakuummetallurgi og partikkelakseleratorer innen høyenergifysikk opererer vakuumkammer og prosessmanifolder under Høyvakuum (HV: )og Ultra-høyvakuum (UHV: )-forhold.
Under disse ekstreme atomskala-driftstrykk er standard kommersielle metallstøpninger fullstendig upassende. Standard støpninger lider av:
- Undersurfaces mikroporøsitet – gassfangster : Mikroskopiske krympningspor og pinner hull fungerer som kontinuerlige virtuelle lekkasjer, fanger inn atmosfærisk gass og avgir fuktighet i uker, noe som ødelegger vakuumet i kammeret.
- Overflateutgassing og hydrokarbonforurensning : Høy overflateryghet ( ) gir et enormt virkelig overflateareal for adsorpsjon av vannmolekyler.
- Korrosiv prosesskjemiangrep : Fluor-, klor- og brombaserte plasmaetskgasser ( ) angriper raskt ikke-metalliske sulfid/oksid-inneklytninger og frigjør forurensende metallpartikler på silisiumwaferne.
Å oppnå ekstremt høy vakuumkammerintegritet krever spesialisert, høyrenhetsteknisk smieingeniørvirksomhet: smelting Ultra-lavkarbon austenittisk rustfritt stål (ASTM A351 CF3M / støpt 316L) via Vakuuminduksjonsmetting (VIM) , oppnår null mikroporøsitet gjennom disiplinert keramisk skallstøpeprosess, utfører 5-akse CNC-bearbeiding av ConFlat (CF) knivkantflenser og høyvakuum O-ring-riller ( ), bekrefter absolutt hermetisk tetthet via Helium masse-spektrometer lekkasjetesting ( ), og leverer rengjøringsrom-sertifiserte Speil-elektropolerte overflater ( ).
Denne ingeniørguiden gir en grundig analyse av vakuummetallurgi, støpekonstruksjoner uten porer, nøyaktig CNC-bearbeiding av UHV-flenser, protokoller for heliumlekkasjetesting og standarder for elektropolering i renrom.
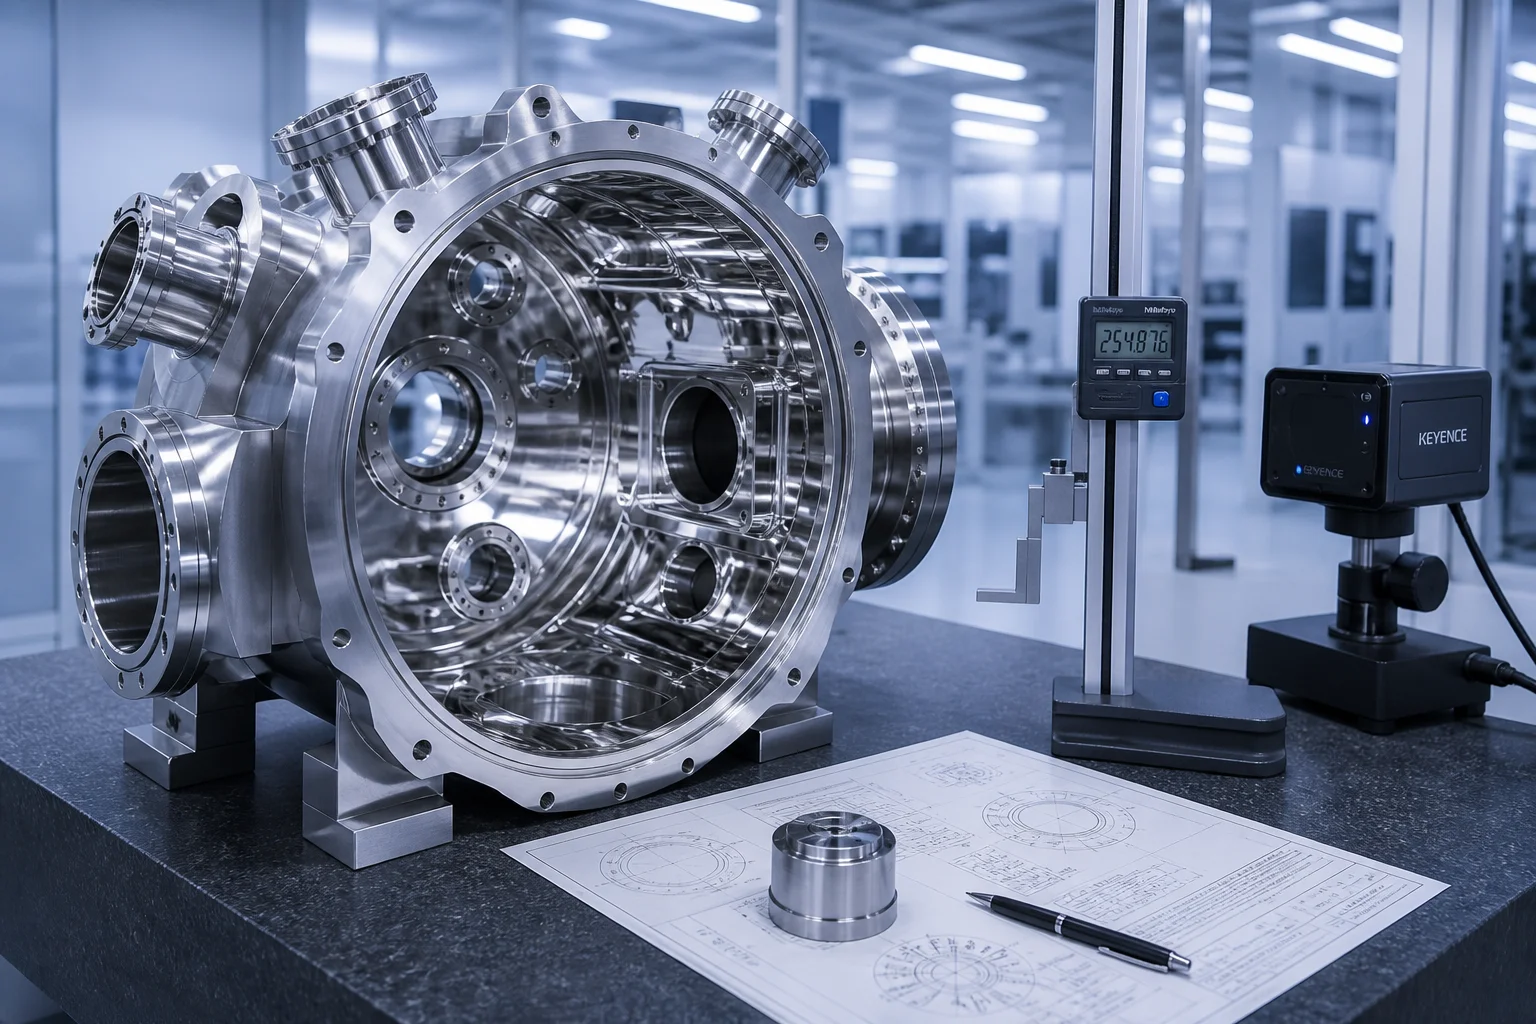
1. Ultra-høyvakuum (UHV) – fysikk og mekanismer for kammerforringelse
                     ┌──────────────────────────────────────────────┐
                     │ Ultra-High Vacuum Environment (<10^-8 mbar)  │
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ Virtual Leakage (Outgassing)  │ │ Corrosive Plasma Attack       │ │ Micro-Channel Through-Leakage │
│ (Trapped air/moisture in      │ │ (Halogen etch chemistry       │ │ (Through-wall interconnected  │
│  subsurface casting pores)    │ │  attacking inclusion sites)   │ │  shrinkage leaking He gas)    │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Halvledervakuumanvendelser | Trykkområde og kjemi | Kritisk kvalitetskrav | Støpløsning |
|---|---|---|---|
| CVD/ALD-deposisjonskammer | / silan, metallorganiske forbindelser | Ingen virtuelle lekkasjer; utgassingsrate | VIM-støpt lavkarbonustål (ASTM A351 CF3M / 1.4404) |
| Plasmadrysetch-prosesskar | /plasma | Null partikkelforurensning, kjemisk passivering | Høyren CF3M + ultra-glatt elektropolering ( ) |
| Høyvakuum-pumpefordelere | Turbomolekularpumpegrensesnitt | Knivkant-CF-flensforsegling, heliumtetthet | Investeringsstøpt CF3 / CF8M med 100 % heliumlekkasjegodkjenning |
| Vakuumglødeovn-skall | / | Høy termisk stabilitet, lav termisk desorpsjon | Støpt austenittisk varmebestandig legering (316L / HK40) |
2. Vakuummetallurgi og ultra-rennsmetteprosedyrer (VIM / AOD)
For å fjerne indre gasslommer og ikke-metalliske inklusjoner som forårsaker virtuelle lekkasjer gjennomføres vakuumkammerstøpinger Vakuuminduksjonsmetting (VIM) eller Argonoksygen-dekarbonering (AOD) :
| Kjemisk element | ASTM A351 CF3M-standard | Pengxin UHV halvledergrad | Kritisk vakuumteknisk funksjon |
|---|---|---|---|
| Kull (C) | (Ultra-lavt karboninnhold) | Forhindrer utskilling av kromkarbid ved kornsgrensene; forhindrer interkornlig etsangrep | |
| Krom (Cr) | Danner tett, selvheilende passiv lag som er motstandsdyktig mot halogenplasma-kjemikalier | ||
| Nickel (Ni) | (Høy nikkelinnhold) | Garanterer stabil, fullstendig austenittisk FCC-matrise; undertrykker magnetisk permeabilitet ( ) | |
| Molybdat (Mo) | Høy motstand mot klorid- og halidpittingkorrosjon i plasmarensingscykler | ||
| Svovel og fosfor | (Ultra-ren) | Kritiske : Eliminerer ikke-metalliske stenger som skaper mikroskopiske vakuumlekkasjepath | |
| Oppløste gasser | Ikke spesifisert | Eliminerer bulkgassdesorpsjon under ultra-høyvakuum-pumpedown-sykluser |
3. Investerings- og keramisk skallstøping uten porer
Halvledervakuumkammer har komplekse interne prosessgassfordelingskanaler, vannkjølingsmantler og flere optiske siktporter:
┌─────────────────────────────────────────────────────────────┐
│ 1. Precision Multi-Piece Aluminum Tooling & Wax Injection   │
│    • High-stability wax patterns with zero sink marks       │
├─────────────────────────────────────────────────────────────┤
│ 2. Automated Multi-Layer Fused Silica Ceramic Shell Molding │
│    • Fine zircon flour primary face coat (Ra 1.6 µm finish) │
│    • Zero sand inclusion or ceramic spalling in mold cavity │
├─────────────────────────────────────────────────────────────┤
│ 3. Vacuum Induction Pouring with Filtered Bottom Ingate     │
│    • Melt poured directly under protective argon atmosphere │
│    • Directional progressive solidification from base up    │
├─────────────────────────────────────────────────────────────┤
│ 4. 100% Hot Isostatic Pressing (HIP Processing - Optional)  │
│    • $1,150 °C$ at $1,000\text{ bar}$ Argon pressure; collapses all  │
│      internal micro-voids, achieving 100% theoretical density│
└─────────────────────────────────────────────────────────────┘
4. Presis 5-akse CNC-bearbeiding av UHV-flenser
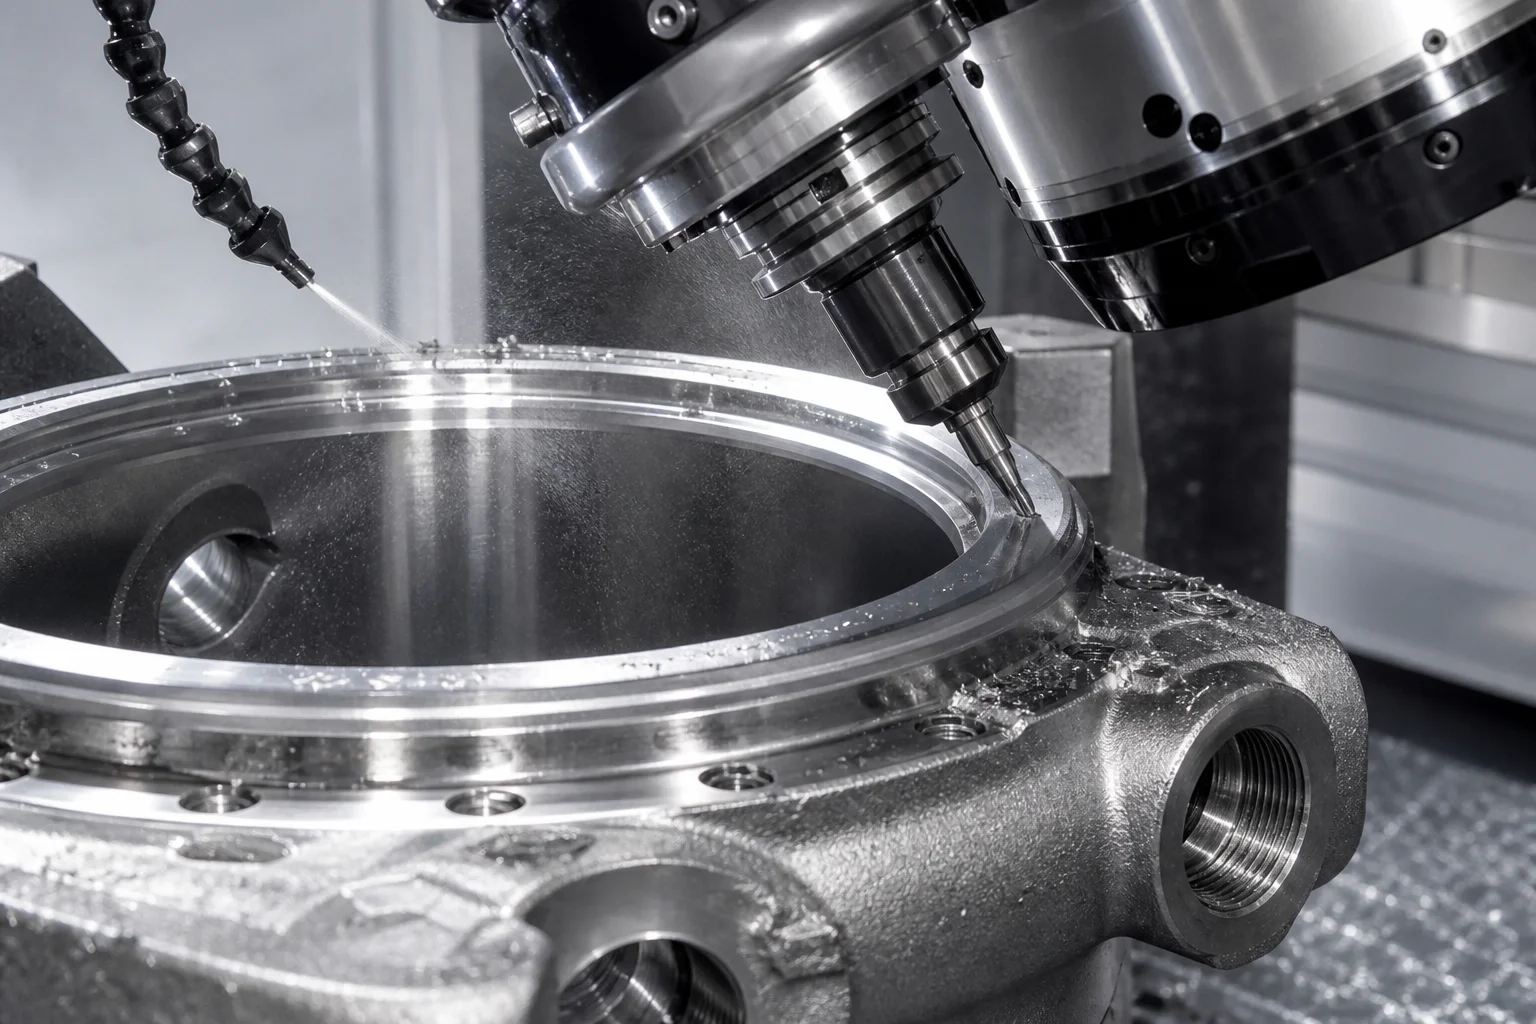
Ultra-høyvakuumtetninger bygger på presis metallisk kobberpakning deformasjon eller elastomere Viton/FFKM-O-ringetetninger:
        ┌───────────────────────────────────────────────────────┐
        │ 1. High-Vacuum Solution Annealing (1,100 °C)          │
        │ • Rapid water quench; eliminates all residual stress  │
        └──────────────────────────┬────────────────────────────┘
                                   │
                                   ▼
        ┌───────────────────────────────────────────────────────┐
        │ 2. 5-Axis CNC High-Speed Milling Center Operations    │
        │ • Precision machining of chamber internal cavities    │
        │ • Coaxiality of opposing viewport axes $\le 0.015\text{ mm}$│
        └──────────────────────────┬────────────────────────────┘
                                   │
                                   ▼
        ┌───────────────────────────────────────────────────────┐
        │ 3. ConFlat (CF) Knife-Edge & O-Ring Groove Micro-Turn │
        │ • CF flange knife-edge angle ($70^\circ \pm 0.5^\circ$) with  │
        │   sharp peak radius ($R \le 0.10\text{ mm}$)          │
        │ • O-ring dovetail groove surface roughness $Ra \le 0.4\text{ µm}$│
        └───────────────────────────────────────────────────────┘
5. Kjemisk pisking, passivering og elektropolering (EP) i renrom
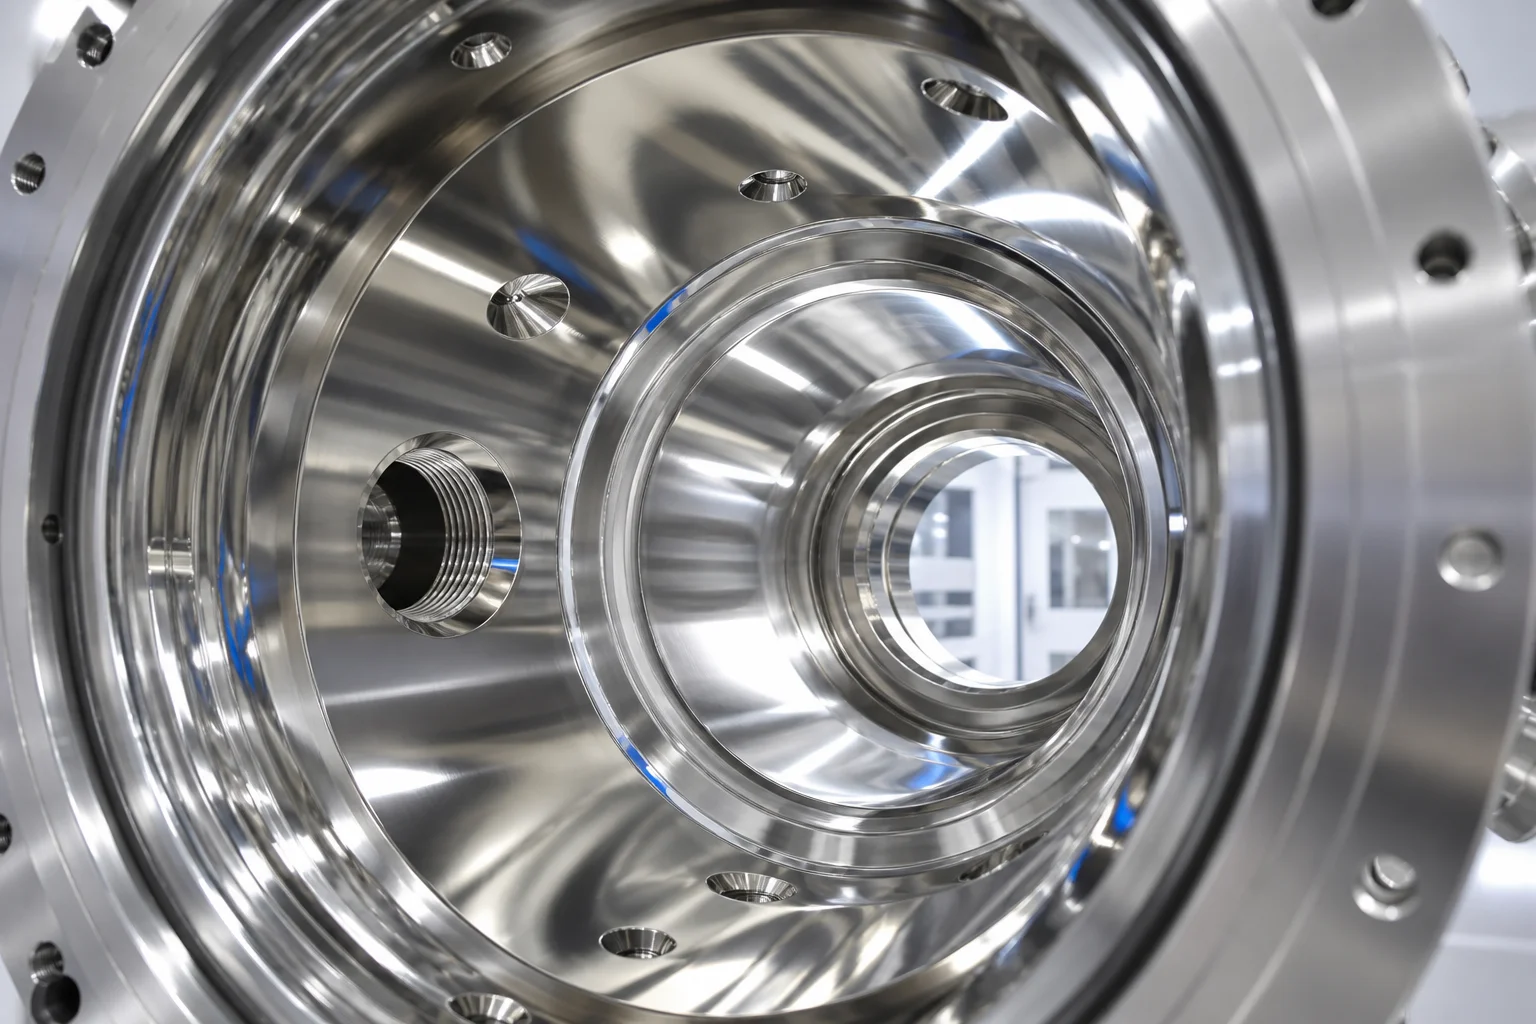
For å oppnå ekstremt lave utgassingsrater gjennomgår støpte kammeroverflater presis flertrinns elektrokjemisk ferdigstilling:
Machined Chamber Surface (Ra 0.8–1.6 µm)
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 1. Ultrasonic Degreasing & Solvent Cleaning            │
│    (Removes all CNC cutting oils and particulate matter)
└──────────────────┬─────────────────────────────────────┘
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 2. Nitric-Hydrofluoric Acid Pickling & Passivation     │
│    (ASTM A380 / A967: Removes free iron and oxide scale)
└──────────────────┬─────────────────────────────────────┘
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 3. Precision Anodic Electro-Polishing (EP) (ASTM B912) │
│    • Controlled electrochemical dissolution of peaks   │
│    • Delivers true mirror finish ($Ra \le 0.20\text{ µm}$)  │
│    • Maximizes $Cr/Fe$ surface atomic ratio ($\ge 2.0$)│
└──────────────────┬─────────────────────────────────────┘
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 4. Class 1,000 Cleanroom Ultra-Pure Water (UPW) Rinse  │
│    • 18 MΩ·cm deionized water rinse + clean dry pack   │
└────────────────────────────────────────────────────────┘
6. Standarder for vakuumlekkasjetesting med heliummassespektrometer
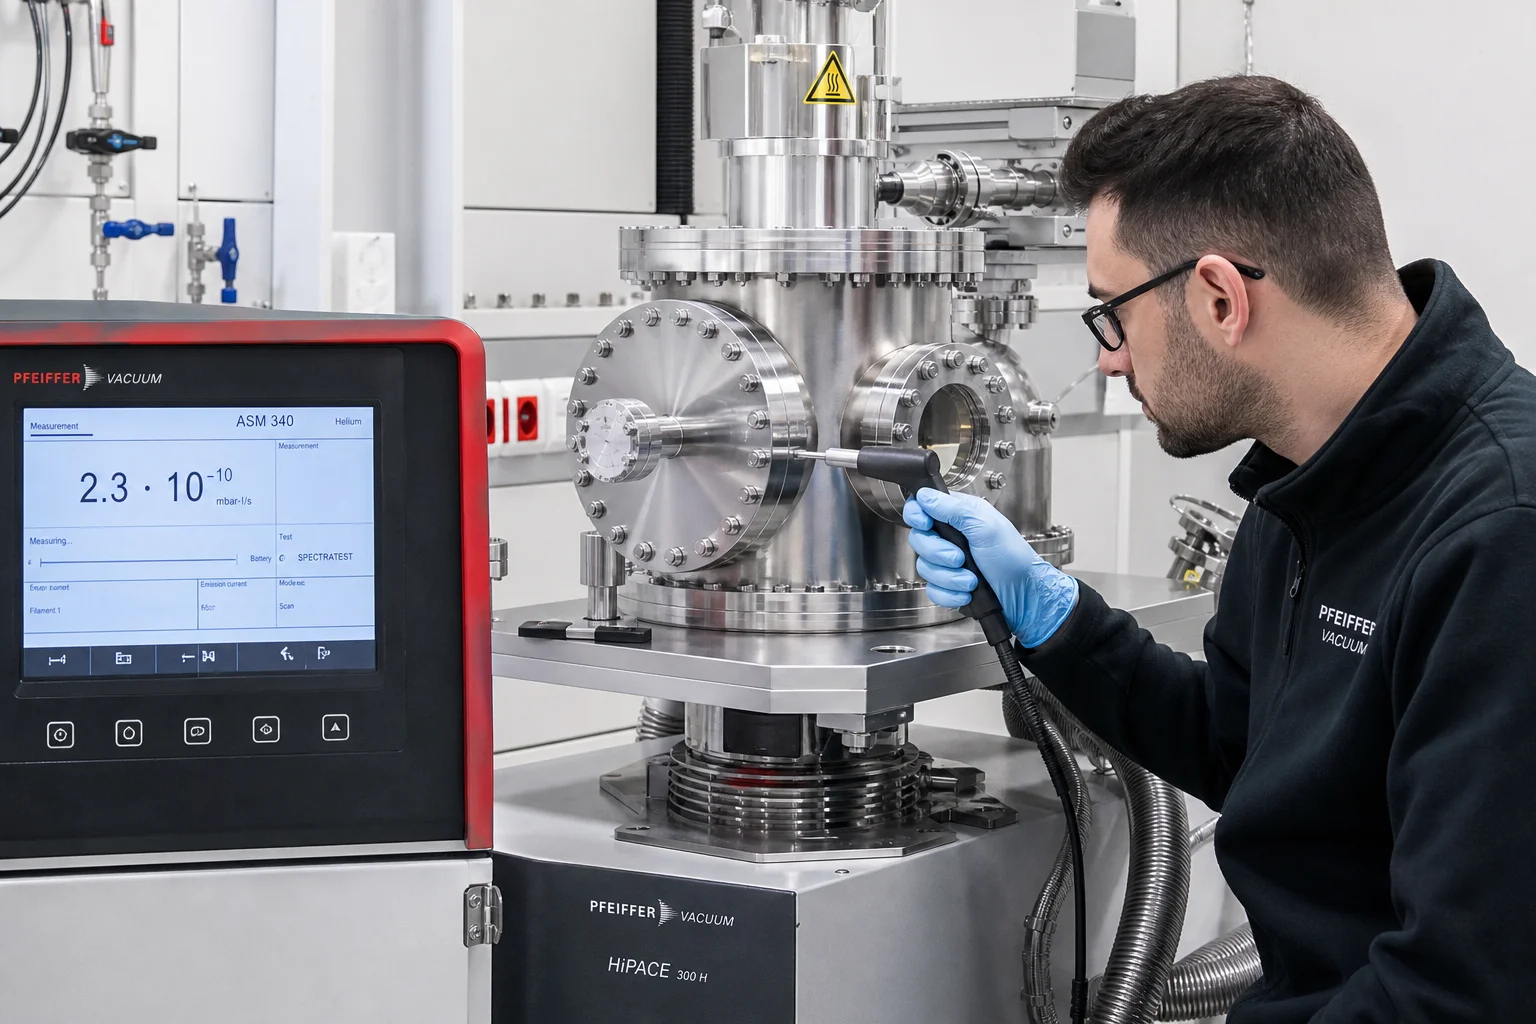
Hver vakuumstøping gjennomgår 100 % helium-lekkasjeverifisering i henhold til ASTM E499 / ASME Sec V Art 10 :
| Testmetode | Oppsett og standard | Følsomhet og akseptgrense |
|---|---|---|
| Helium-vakuum-sniffetest | Trykksettes med 100 % He ( ); scanning med sniffeprobe | Lekkasjerate ; ingen lokaliserte lekkasjer |
| Helium hard-vakuumhette-test | Kammeret tømt til ; heliumskjermomslag | Global lekkasjerate |
| Verifisering av utgassingsrate | Termisk desorpsjonsspektroskopi (TDS) | Utgassingsrate etter bake-out |
| Radiografisk undersøkelse (RT) | ASTM E446 nivå 1 (null feil) | 100 % radiografisk scanning av alle kammervegger og flensskjæringspunkter |
| Overflategrovhetsprofilering | Optisk 3D berøringsfri profilometer | Elektropolerte indre overflater |
7. Halvledervakuumstøping hos Dandong City Pengxin Machinery Co., Ltd.
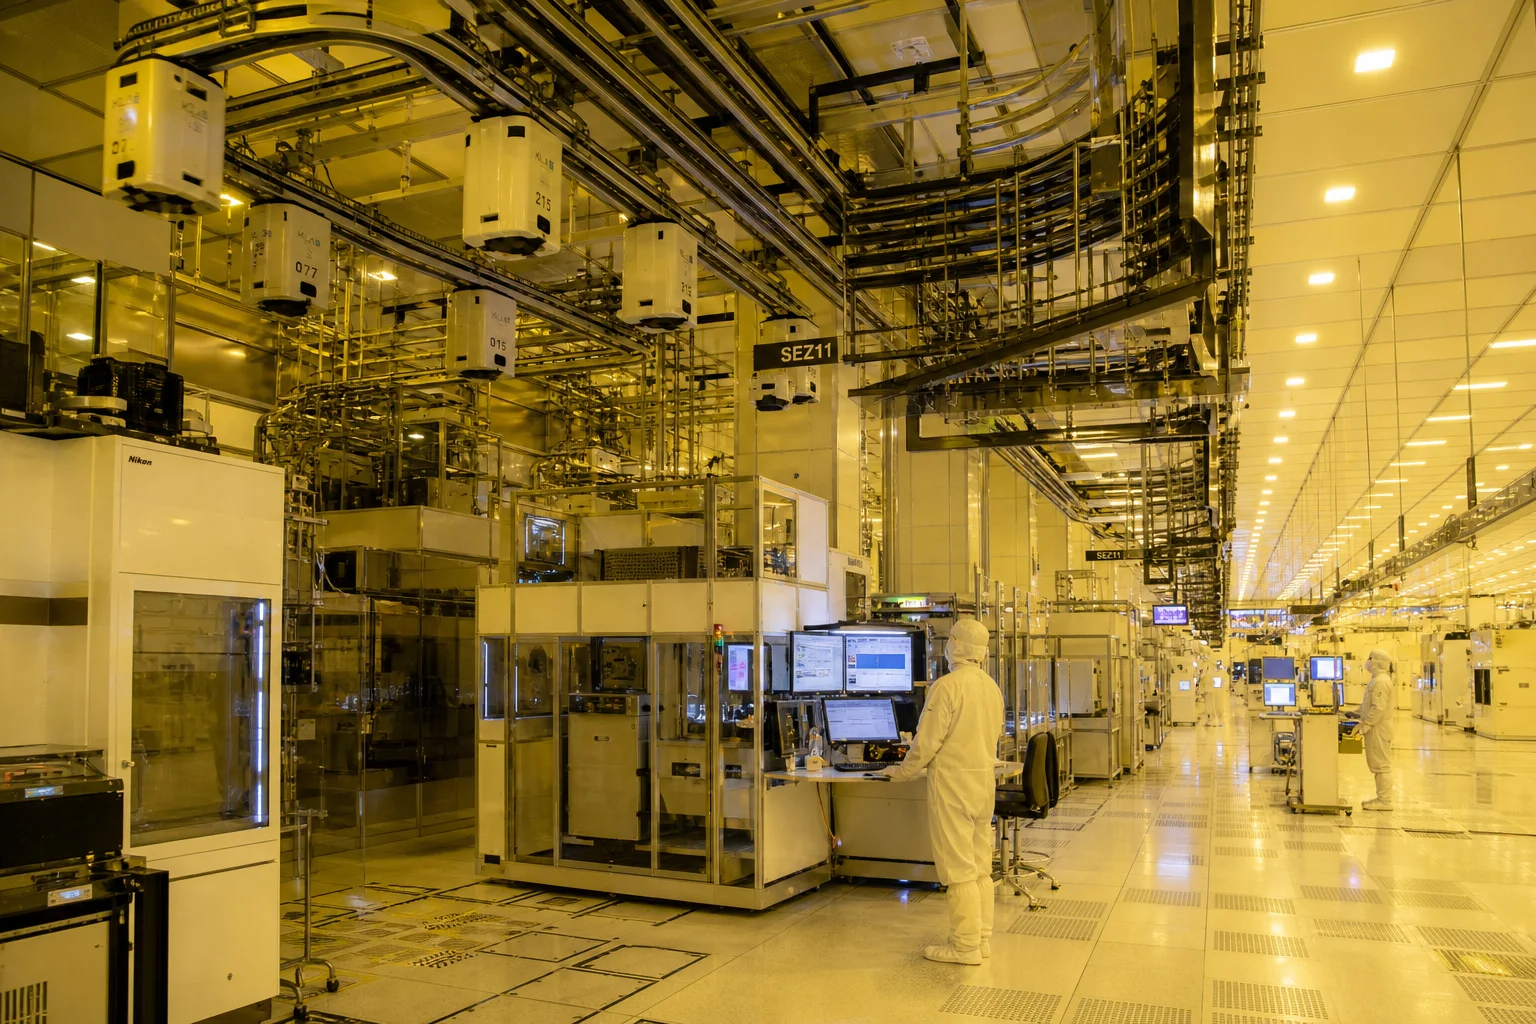
Produksjon av vakuumkammerstøpinger for høyvakuum og halvlederbruk krever ekstremt ren smelting, presis investeringsstøperi, fem-akse CNC-maskinsenter og intern heliumlekkasjetesting.
Dandong City Pengxin Machinery Co., Ltd. leverer fullt sertifiserte, ferdige vakuum- og halvlederkammerstøpinger på «turnkey»-basis:
- Ultra-ren metallurgi av rustfritt stål : Sertifisert produksjon av vakuumsmeltet ASTM A351 CF3M, CF3, CF8M (støpt 316L/304L), med ultra-lav karboninnhold ( ) og svovel ( ).
- Presis investerings- og skallstøping : Høyfidelitets keramisk skallstøping som gir nesten ferdige former med glatte støpeflater og ingen virtuell mikroporøsitet.
- Høypresis 5-akse CNC-flensbearbeiding : Dedikerte klimaregulerte CNC-bearbeidingsanlegg som leverer presis CF-knivkant og O-ring-ringer innenfor .
- Sertifisert heliummassespektrometer-testing : Egen Pfeiffer- og Inficon-heliumvakuumlekkasjetestutstyr som sertifiserer lekkasjerater ned til .
- Full kvalitetsdokumentasjon : ISO 9001-sertifisert, med fullstendige EN 10204 3.1 materialeprøvesertifikater, 100 % heliumlekkasjetestdiagrammer, overflategrovhetsprofilometer-scans og renromspakking.
Konklusjon
Høyvakuum- og halvlederutstyrkammerstøpinger opererer på atomfølsom grense for høyteknologisk produksjon. Å eliminere virtuelle utgassingslekkasjer, mikrokanaler gjennom veggene og partikkelkontaminering krever ekstremt ren rustfritt stålmetallurgi med lav karboninnhold (CF3M / 316L VIM), støping uten porøsitet, presis CNC-bearbeiding av CF-flensens knivkant, elektropolering ( ) og verifisert lekkasjetetthet ved hjelp av heliummassespektrometer ( ).
Ved å samarbeide med en erfaren, integrert vakuumstøpe- og presisjonsmaskinbearbeidingsbedrift sikrer du at dine halvleder- og vakuumprosesskamre pumpes ned raskere, opprettholder dypere vakuum og gir null-defekt utbytte i vafersystemer.
Kontakt Dandong City Pengxin Machinery Co., Ltd. for å sende inn tegninger av ditt vakuumkammer eller be om data for heliumlekkasjetesting.
Dandong City Pengxin Machinery Co., Ltd. — Tunge støpinger og presisjonsbearbeiding, siden 1958.
Innholdsfortegnelse
- 1. Ultra-høyvakuum (UHV) – fysikk og mekanismer for kammerforringelse
- 2. Vakuummetallurgi og ultra-rennsmetteprosedyrer (VIM / AOD)
- 3. Investerings- og keramisk skallstøping uten porer
- 4. Presis 5-akse CNC-bearbeiding av UHV-flenser
- 5. Kjemisk pisking, passivering og elektropolering (EP) i renrom
- 6. Standarder for vakuumlekkasjetesting med heliummassespektrometer
- 7. Halvledervakuumstøping hos Dandong City Pengxin Machinery Co., Ltd.
- Konklusjon