
 EN
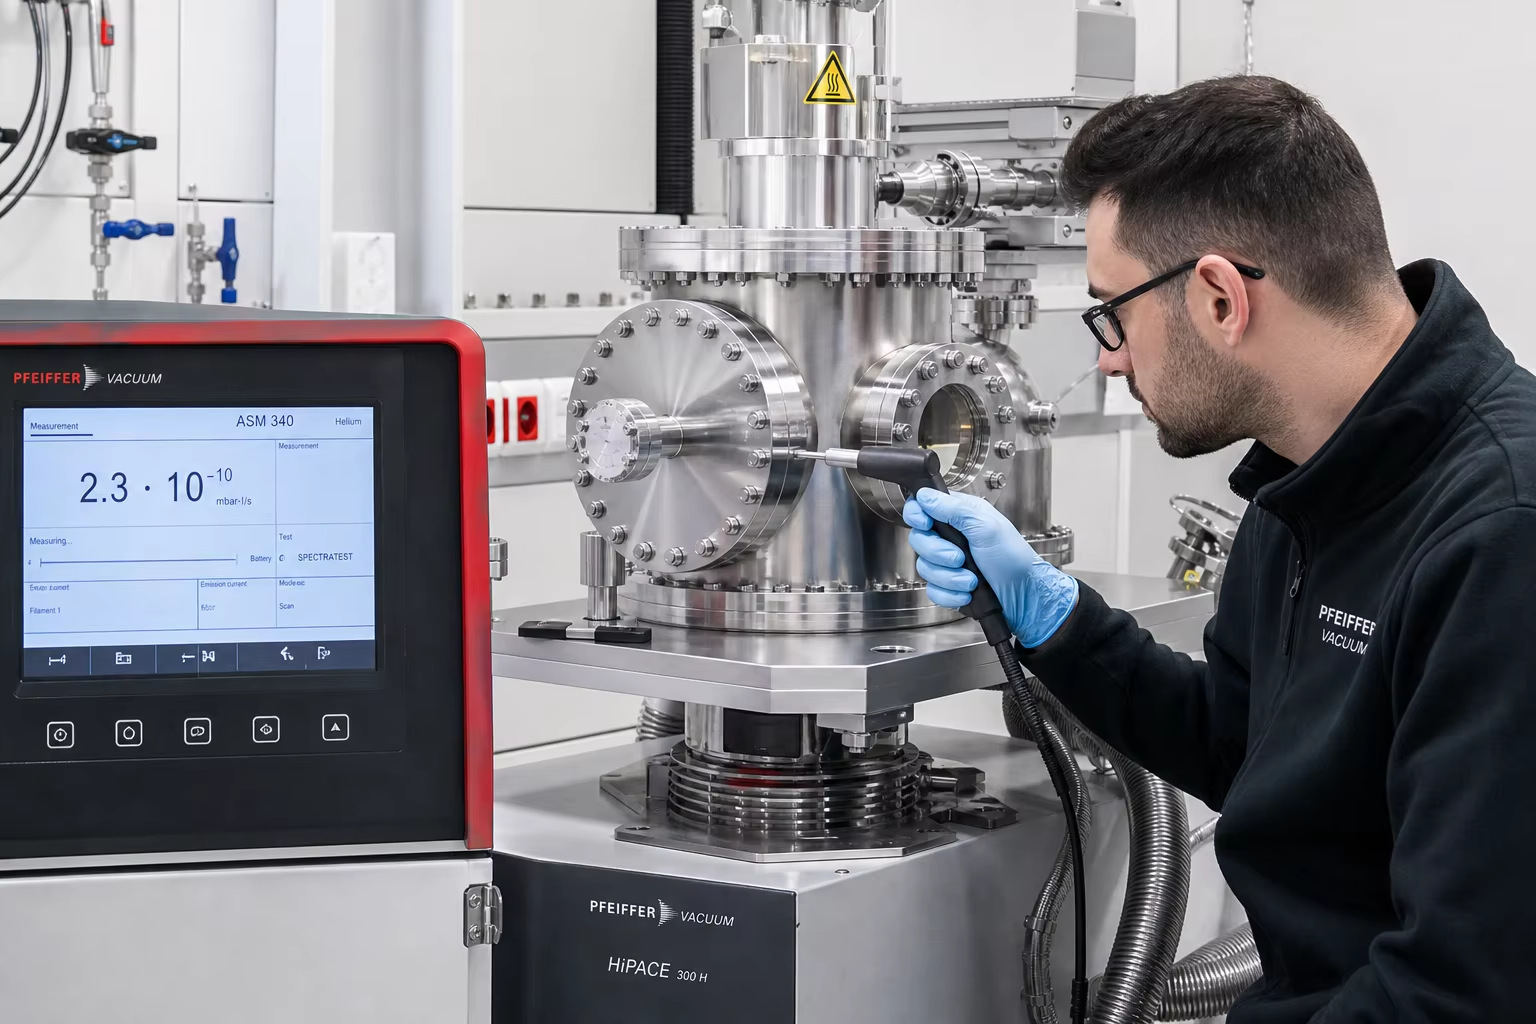
Мета Описание: Пълен технически наръчник за отливки за камери на високовакуумни и полупроводникови уреди. Разгледайте нисковъглеродните неръждаеми стомани, разтопени във вакуумна индукционна пещ (VIM) (ASTM A351 CF3M / 316L), CNC-машинна обработка на ножови ръбове за CF-фланци, детекция на течове с хелиев спектрометър ( < 10−9 mbar·l/s) и ултрапочисто електрополиране (Ra ≤ 0,2 µm).
В напредналото производство на полупроводникови пластина (плазмено травиране, химично утаяване от пара CVD, атомно-слоево утаяване ALD, йонно имплантиране), вакуумна металургия и ускорители на елементарни частици за високоенергийна физика работните вакуумни камери и технологичните колектори функционират при Висок вакуум (HV: )и Ултрависок вакуум (UHV: )режими.
При тези екстремни атомарно-мащабни работни налягания стандартните търговски метални отливки са напълно неприемливи. Стандартните отливки страдат от:
- Подповърхностни микропори – улавяни газове : микроскопични пори от свиване и иглени дупчици действат като непрекъснати виртуални течове, улавяйки атмосферни газове и дезорбиращи влага в продължение на седмици, което разрушава базовия вакуум в камерата.
- Повърхностно изгазяване и замърсяване с въглеводороди : Висока неравност на повърхността ( ) осигурява значителна истинска повърхностна площ за адсорбция на молекулите на водата.
- Корозивно химическо въздействие в процеса : Плазмени етч-газове, съдържащи флуор, хлор и бром ( ), бързо атакуват неметални сулфидни/оксидни включвания и освобождават замърсяващи метални частици върху кремниеви пластина.
Постигането на безупречна цялост на вакуумната камера изисква специализирано инженерство за висока чистота в литейната: топене С ултра-ниско съдържание на въглерод аустенитни неръждаеми стомани (ASTM A351 CF3M / Cast 316L) чрез Вакуумно индукционно топене (VIM) , постигане на нулева микропорозност чрез дисциплинирано инвестиционно леене с керамична обвивка, изпълнение на CNC-машинна обработка с 5 оси ConFlat (CF) ножови фланци и високовакуумни о-пръстенови пазове ( ), проверяващи абсолютната плътност на херметичното запечатване чрез Детекция на течове с хелиев спектрометър за маса ( ), и осигуряващи повърхности, сертифицирани за чисти стаи, с Огледално електрополирани повърхности ( ).
Това инженерно ръководство предоставя изчерпателен анализ на вакуумната металургия, дизайна на леяния без пори, прецизното CNC фланцово обработване за ултрависок вакуум, протоколите за детекция на течове с хелий и стандартите за електрополиране в чисти стаи.
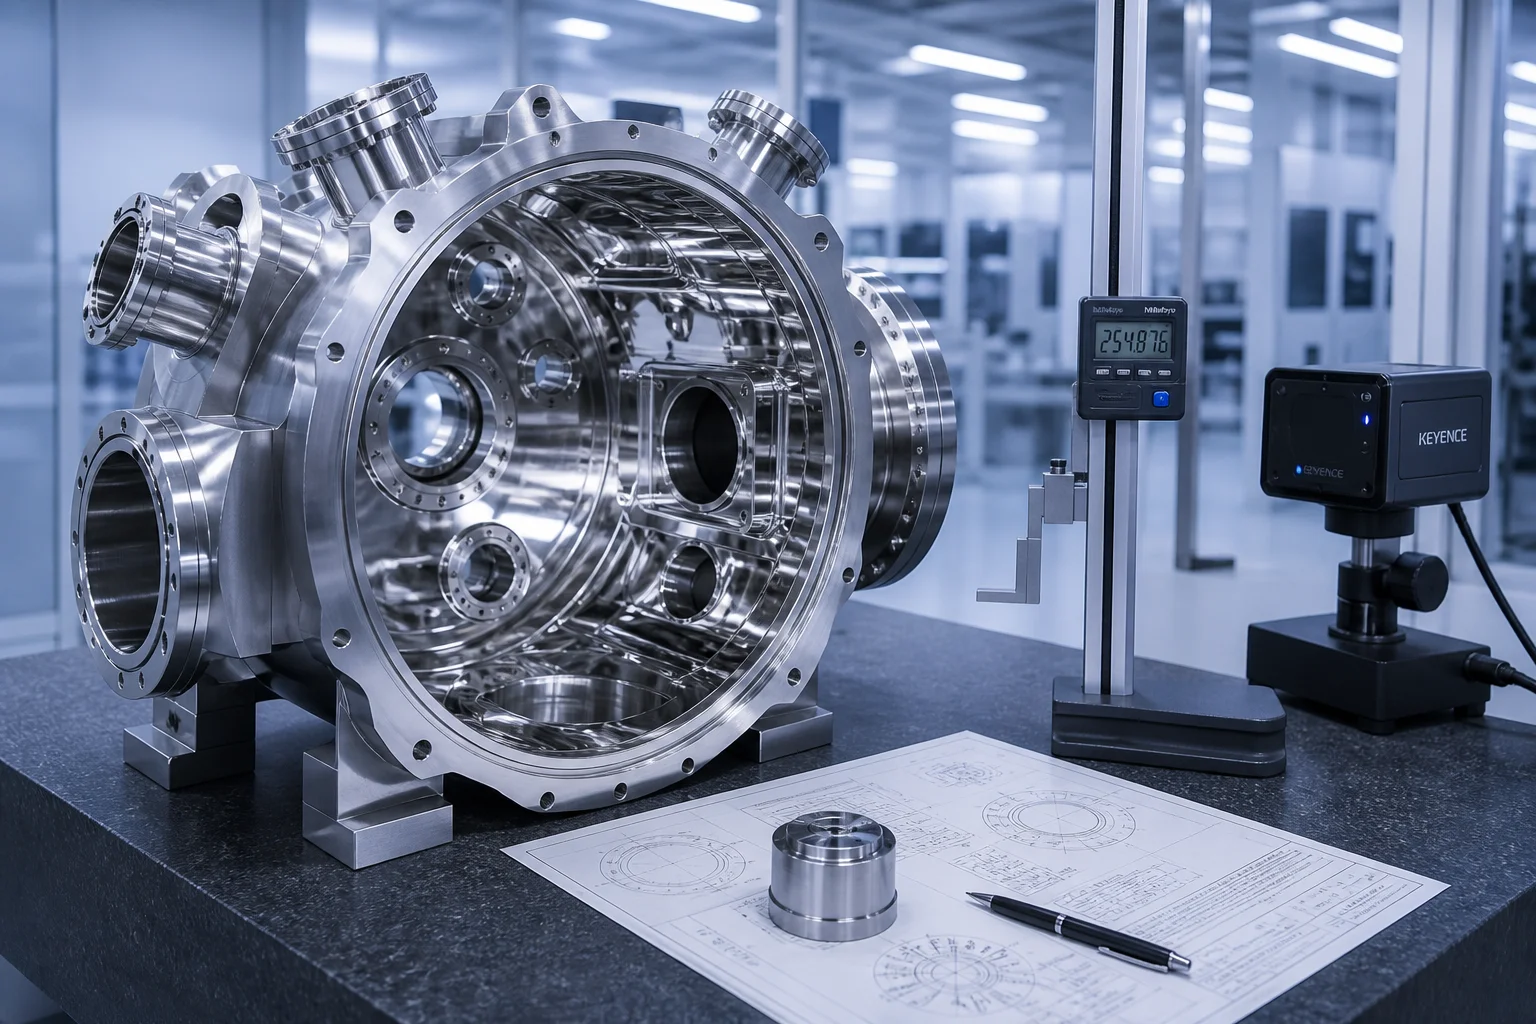
1. Физика на ултрависокия вакуум (UHV) и механизми на деградация на вакуумните камери
                     ┌──────────────────────────────────────────────┐
                     │ Ultra-High Vacuum Environment (<10^-8 mbar)  │
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ Virtual Leakage (Outgassing)  │ │ Corrosive Plasma Attack       │ │ Micro-Channel Through-Leakage │
│ (Trapped air/moisture in      │ │ (Halogen etch chemistry       │ │ (Through-wall interconnected  │
│  subsurface casting pores)    │ │  attacking inclusion sites)   │ │  shrinkage leaking He gas)    │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Полупроводникова вакуумна употреба | Режим на налягане и химия | Критично изискване за качество | Решение за леене |
|---|---|---|---|
| Камери за утаяване чрез химическо напръскване от пара / атомно-слоево утаяване | / силиан, металорганични съединения | Нулеви виртуални течове; скорост на отделяне на газове | Стомана с ниско съдържание на въглерод, получена чрез вакуумно индукционно топене (ASTM A351 CF3M / 1.4404) |
| Съдове за суха плазмена етч-обработка | /плазма | Нулево замърсяване с частици, химическа пасивация | Високочист CF3M + ултраполиране чрез електролиза ( ) |
| Колектори за вакуумно отсмукване | Интерфейс за турбомолекулярен вакуумен помпен агрегат | Уплътнение с ножов ръб на CF-фланец, непроницаемо за хелий | Леяна по метода на загубена форма CF3 / CF8M с 100% сертифицирана хелиева непроницаемост |
| Корпуси на вакуумни печи за отжиг | / | Висока термична стабилност, ниско термично дезорбиране | Леяна аустенитна топлоустойчива сплав (316L / HK40) |
2. Вакуумна металургия и ултрапочисти протоколи за топене (VIM / AOD)
За елиминиране на вътрешни газови джобове и неметални включвания, които предизвикват виртуални течове, отливките за вакуумни камери се подлагат на Вакуумно индукционно топене (VIM) или Аргон-кислородно декарбонизиране (AOD) :
| Химичен елемент | Стандарт ASTM A351 CF3M | Пенгсин УВВ полупроводников клас | Критична функция в инженерството на вакуум |
|---|---|---|---|
| Въглерод (C) | (Ултра-ниско съдържание на въглерод) | Предотвратява образуването на хромови карбиди по границите на зърната; предотвратява междукристално травене | |
| Хром (Cr) | Формира плътна, самовъзстановяваща се пасивна повърхностна пленка, устойчива към халогенни плазмени химии | ||
| Никел (Ni) | (Висок никел) | Гарантира стабилна напълно аустенитна ГЦК структура; потиска магнитната проницаемост ( ) | |
| Молибден (Mo) | Висока устойчивост към питащата корозия от хлориди и халиди в циклите на плазмено почистване | ||
| Сяра и фосфор | (Ултрапур) | Критични : Елиминира неметални нишки, които създават микроскопични пътища за вакуумни течове | |
| Разтворени газове | Не е указано | Елиминира десорбцията на масивен газ по време на цикли на изпомпване при ултрависок вакуум |
3. Литие с нулева порозност и керамична черупка
Вакуумните камери за полупроводникови технологии са оборудвани със сложни вътрешни канали за разпределение на процесния газ, водни охладителни маншети и множество оптични прозорци:
┌─────────────────────────────────────────────────────────────┐
│ 1. Precision Multi-Piece Aluminum Tooling & Wax Injection   │
│    • High-stability wax patterns with zero sink marks       │
├─────────────────────────────────────────────────────────────┤
│ 2. Automated Multi-Layer Fused Silica Ceramic Shell Molding │
│    • Fine zircon flour primary face coat (Ra 1.6 µm finish) │
│    • Zero sand inclusion or ceramic spalling in mold cavity │
├─────────────────────────────────────────────────────────────┤
│ 3. Vacuum Induction Pouring with Filtered Bottom Ingate     │
│    • Melt poured directly under protective argon atmosphere │
│    • Directional progressive solidification from base up    │
├─────────────────────────────────────────────────────────────┤
│ 4. 100% Hot Isostatic Pressing (HIP Processing - Optional)  │
│    • $1,150 °C$ at $1,000\text{ bar}$ Argon pressure; collapses all  │
│      internal micro-voids, achieving 100% theoretical density│
└─────────────────────────────────────────────────────────────┘
4. Прецизно фланцово фрезоване с 5-осева CNC машина за ултрависок вакуум
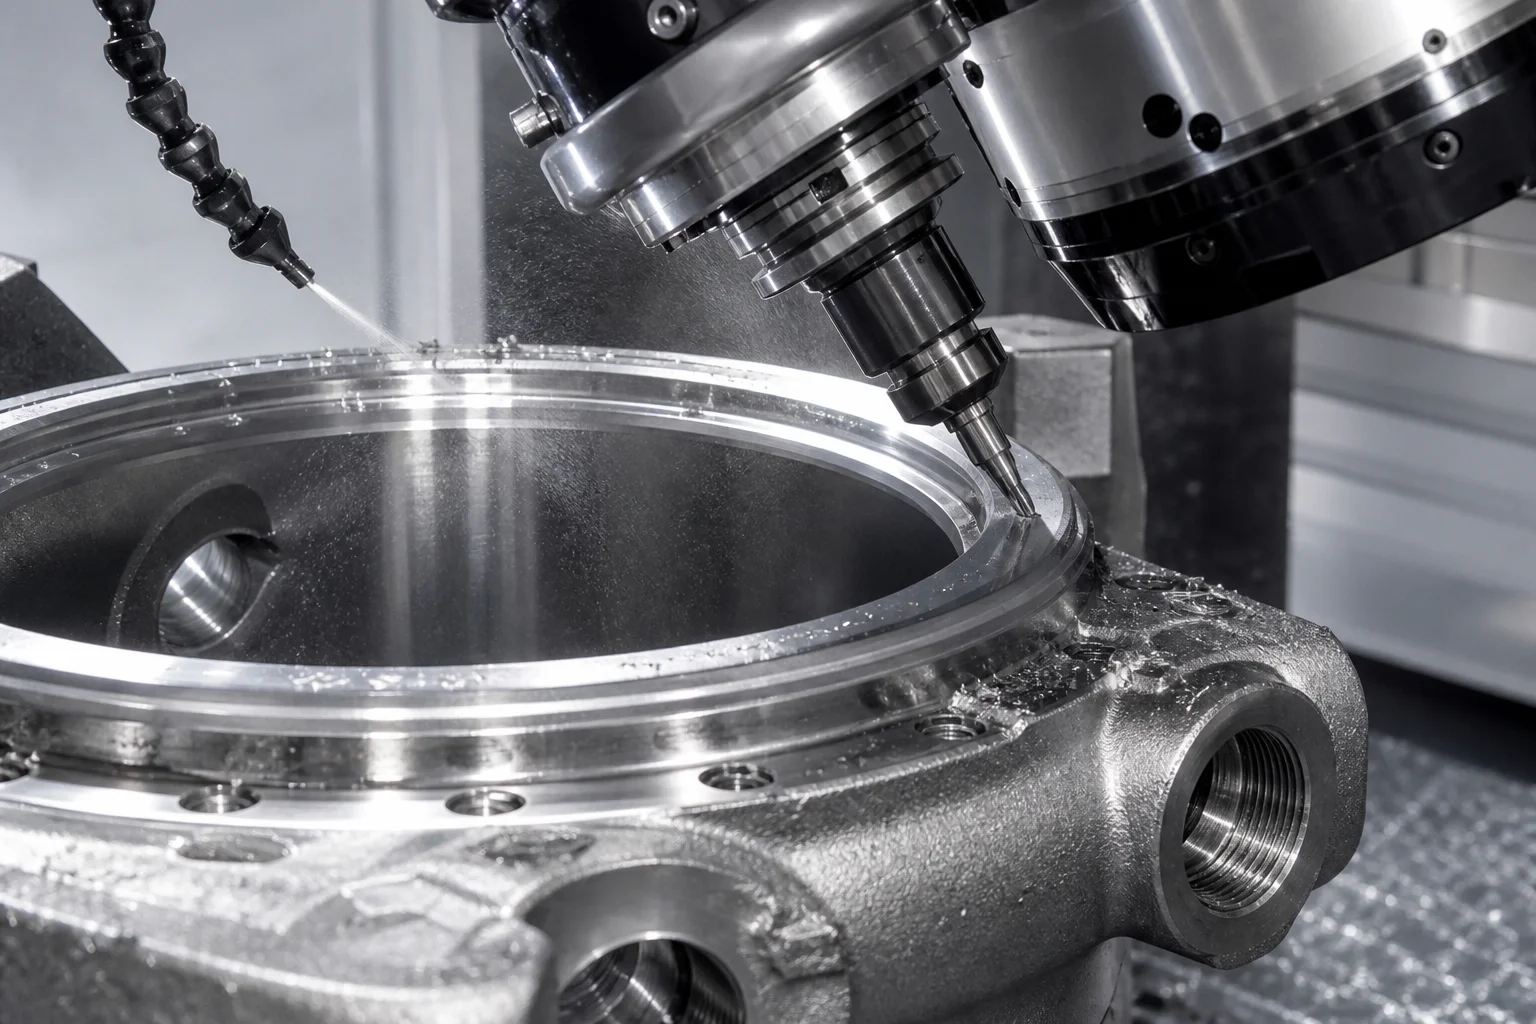
Уплътненията за ултрависок вакуум се основават на прецизната деформация на медни метални уплътнителни пръстени или на еластомерни O-пръстени от Viton/FFKM:
        ┌───────────────────────────────────────────────────────┐
        │ 1. High-Vacuum Solution Annealing (1,100 °C)          │
        │ • Rapid water quench; eliminates all residual stress  │
        └──────────────────────────┬────────────────────────────┘
                                   │
                                   ▼
        ┌───────────────────────────────────────────────────────┐
        │ 2. 5-Axis CNC High-Speed Milling Center Operations    │
        │ • Precision machining of chamber internal cavities    │
        │ • Coaxiality of opposing viewport axes $\le 0.015\text{ mm}$│
        └──────────────────────────┬────────────────────────────┘
                                   │
                                   ▼
        ┌───────────────────────────────────────────────────────┐
        │ 3. ConFlat (CF) Knife-Edge & O-Ring Groove Micro-Turn │
        │ • CF flange knife-edge angle ($70^\circ \pm 0.5^\circ$) with  │
        │   sharp peak radius ($R \le 0.10\text{ mm}$)          │
        │ • O-ring dovetail groove surface roughness $Ra \le 0.4\text{ µm}$│
        └───────────────────────────────────────────────────────┘
5. Химическо изпълване, пасивиране и електрополиране (EP) в чиста стая
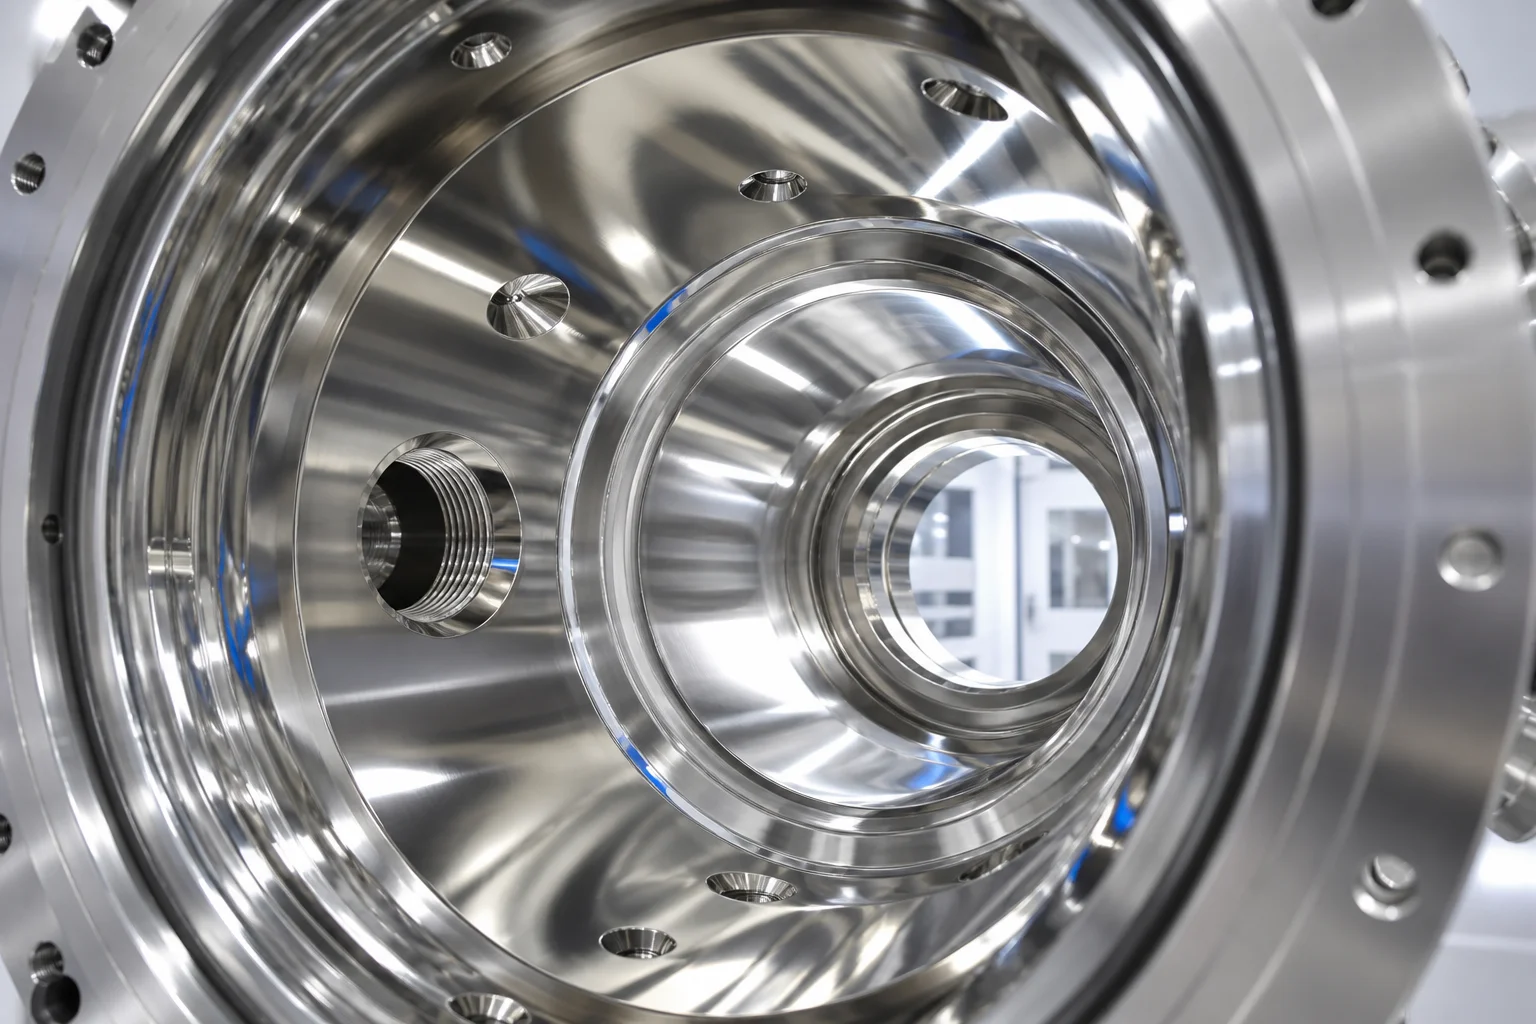
За постигане на ултраниски скорости на дегазация литите повърхности на камерите се подлагат на прецизно многостепенно електрохимично финиране:
Machined Chamber Surface (Ra 0.8–1.6 µm)
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 1. Ultrasonic Degreasing & Solvent Cleaning            │
│    (Removes all CNC cutting oils and particulate matter)
└──────────────────┬─────────────────────────────────────┘
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 2. Nitric-Hydrofluoric Acid Pickling & Passivation     │
│    (ASTM A380 / A967: Removes free iron and oxide scale)
└──────────────────┬─────────────────────────────────────┘
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 3. Precision Anodic Electro-Polishing (EP) (ASTM B912) │
│    • Controlled electrochemical dissolution of peaks   │
│    • Delivers true mirror finish ($Ra \le 0.20\text{ µm}$)  │
│    • Maximizes $Cr/Fe$ surface atomic ratio ($\ge 2.0$)│
└──────────────────┬─────────────────────────────────────┘
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 4. Class 1,000 Cleanroom Ultra-Pure Water (UPW) Rinse  │
│    • 18 MΩ·cm deionized water rinse + clean dry pack   │
└────────────────────────────────────────────────────────┘
6. Стандарти за вакуумно течови тестове с хелиев спектрометър
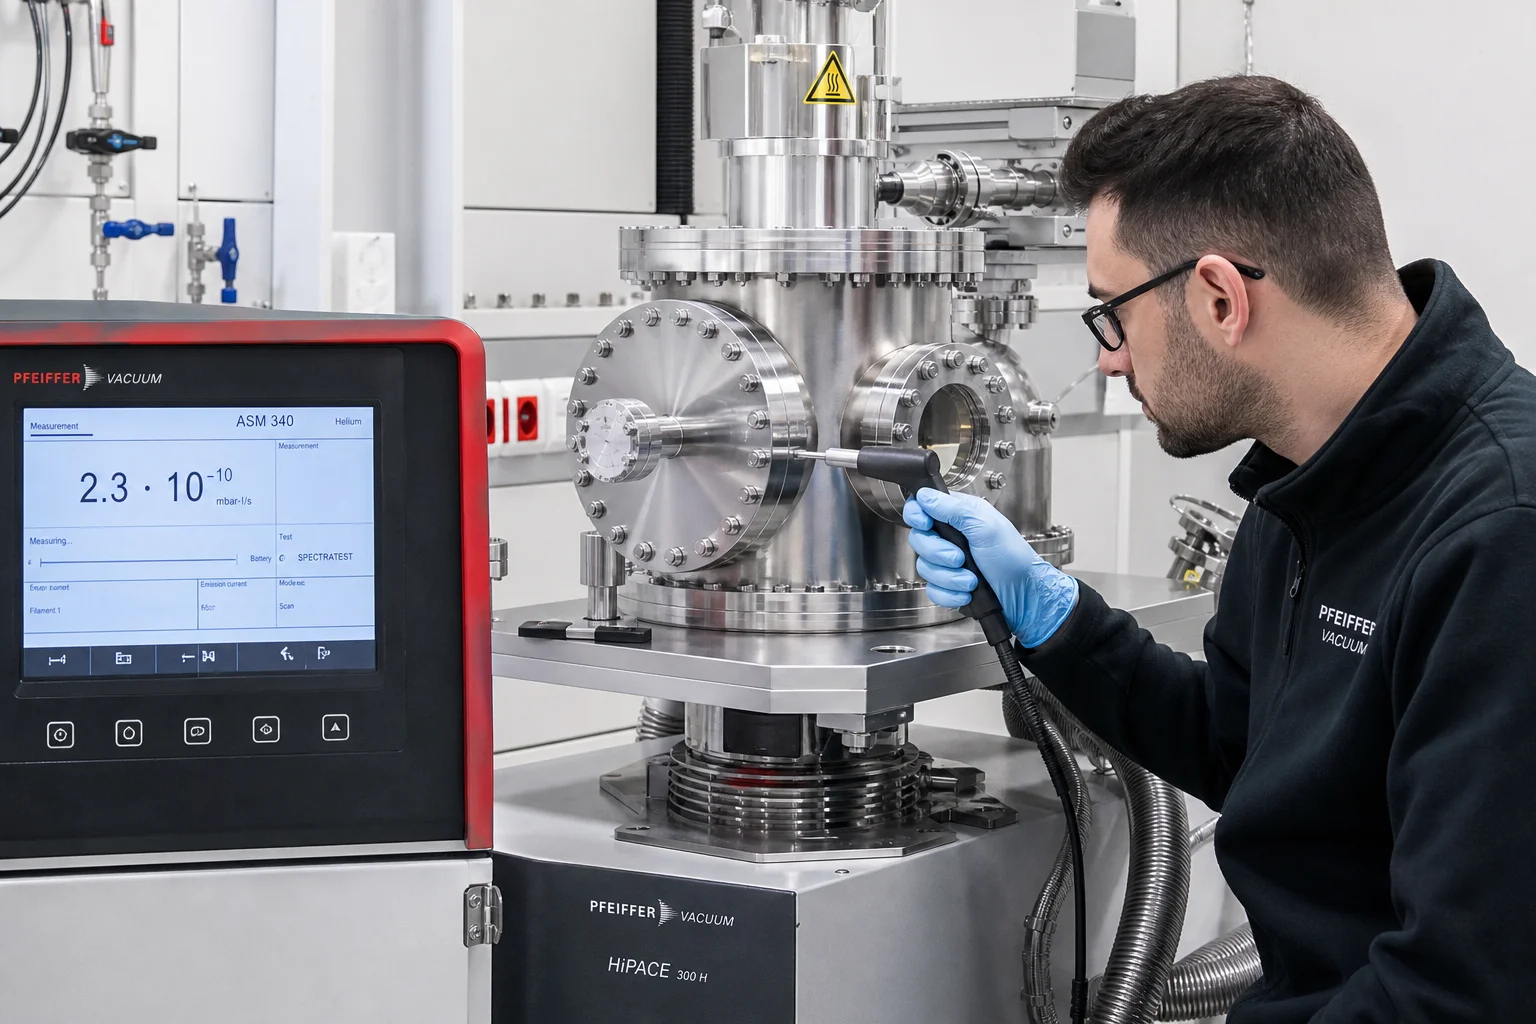
Всяка вакуумна литура минава през 100% хелиево течовно потвърждение според ASTM E499 / ASME Sec V Art 10 :
| Метод за изпитване | Настройка и стандарт | Чувствителност и гранична стойност за приемане |
|---|---|---|
| Тест за откриване на течове с хелиев вакуумен детектор | Под налягане с 100 % He ( ); сканиране с детекторна пръчка | Скорост на теч ; липса на локализирани течове |
| Хелиев тест в твърд вакуумен шлем | Камерата се евакуира до ; хелиева обвивка | Глобална скорост на изтичане |
| Потвърждаване на скоростта на изгазяване | Спектроскопия с термично десорбиране (TDS) | Скорост на изгазяване след изпичане |
| Рентгеново изследване (RT) | ASTM E446 ниво 1 (без дефекти) | 100% радиографско сканиране на всички стени на камерата и пресечните точки на фланците |
| Профилометрия на повърхностната шерохватост | Оптичен 3D профилометър без контакт | Електрополирани вътрешни повърхности |
7. Полупроводниково вакуумно леене в Dandong City Pengxin Machinery Co., Ltd.
Производството на камери за висок вакуум и полупроводникови приложения изисква ултрапочисто топене, прецизни цехове за леене по модел и обвивка, CNC машини с 5 оси и вградено тестване за течове с хелий.
Dandong City Pengxin Machinery Co., Ltd. предоставя напълно сертифицирани, готови за употреба завършени леярски изделия за вакуумни и полупроводникови камери:
- Ултрапур металически сплави от неръждаема стомана : Сертифицирано производство на вакуумно топени ASTM A351 CF3M, CF3, CF8M (лята 316L/304L), с ултраниско съдържание на въглерод ( ) и сяра ( ).
- Прецизно леене по модел и обвивка : Високовярна керамична обвивка за леене, осигуряваща форми, близки до крайните, с гладки лити повърхности и нулева виртуална микропорозност.
- Високоточна 5-осова CNC обработка на фланци : Посветени климатично контролирани CNC машинни центрове, осигуряващи прецизни CF остри ръбове и пази за O-пръстени в рамките на .
- Сертифицирано тестване с хелиев спектрометър за маса : Вътрешни системи за вакуумно тестване с хелий от Pfeiffer и Inficon, сертифициращи скорости на изтичане до .
- Пълна документация за качеството : Сертифицирано според ISO 9001, предоставящо пълни материали тестови сертификати EN 10204 3.1, диаграми на 100 % тестване за изтичане с хелий, сканирания с профилометър на шерохватостта на повърхността и опаковка за чисти стаи.
Заключение
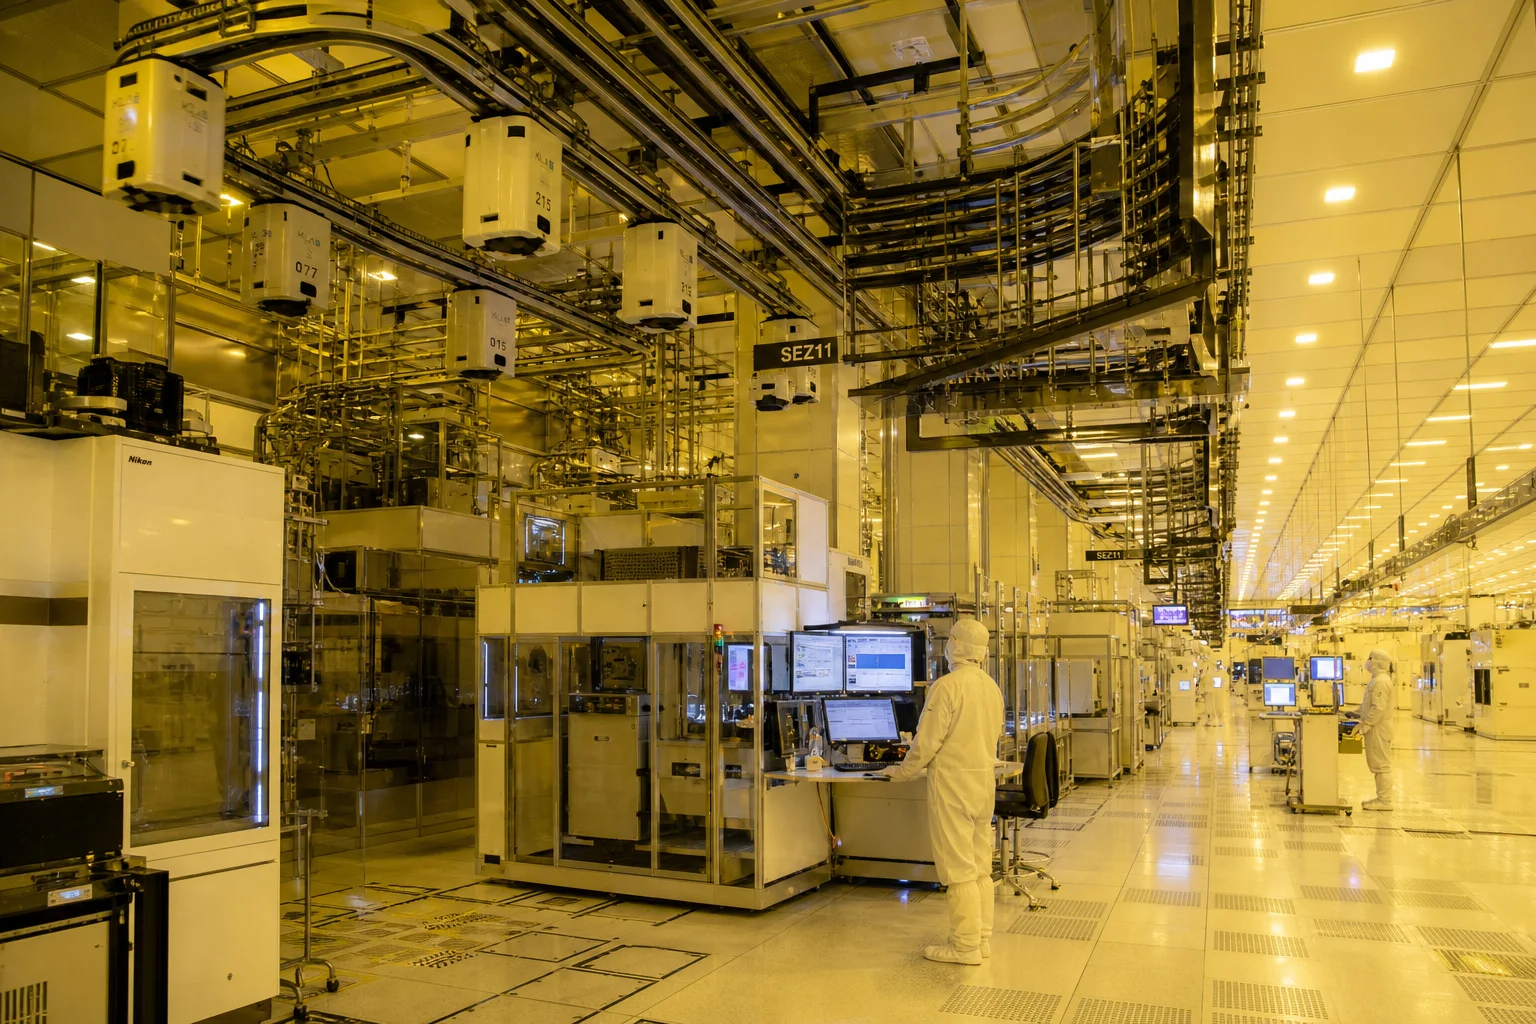
Лити части за високовакуумни и полупроводникови камери за оборудване работят на атомно чувствителния преден край на производството на високи технологии. Елиминирането на виртуални течове от десорбция, микроканали през стената и замърсяване с частици изисква ултрапреминаваща нискоуглеродна неръждаема стомана (CF3M / 316L VIM), леене по загубена форма без пори, прецизно CNC фрезоване на CF-фланцови остри ръбове и електрополиране ( ) и потвърдена непропускливост чрез хелиев спектрометър за течове ( ).
Сътрудничеството с опитен, интегриран производител на вакуумни отливки и прецизно машинно обработване гарантира, че вашите вакуумни камери за полупроводникови и вакуумни процеси по-бързо достигат вакуум, поддържат по-дълбок вакуум и осигуряват безгрешни резултати при обработката на фолиа.
Свържете се с Dandong City Pengxin Machinery Co., Ltd., за да изпратите чертежите на вашата вакуумна камера или да поискате данни за сертифициране на хелиеви течове.
Дандон Сити Пенгсин Машинъри Ко., Лтд. — Тежки литови части и прецизно машинно обработване, от 1958 г.
Съдържание
- 1. Физика на ултрависокия вакуум (UHV) и механизми на деградация на вакуумните камери
- 2. Вакуумна металургия и ултрапочисти протоколи за топене (VIM / AOD)
- 3. Литие с нулева порозност и керамична черупка
- 4. Прецизно фланцово фрезоване с 5-осева CNC машина за ултрависок вакуум
- 5. Химическо изпълване, пасивиране и електрополиране (EP) в чиста стая
- 6. Стандарти за вакуумно течови тестове с хелиев спектрометър
- 7. Полупроводниково вакуумно леене в Dandong City Pengxin Machinery Co., Ltd.
- Заключение