
 EN
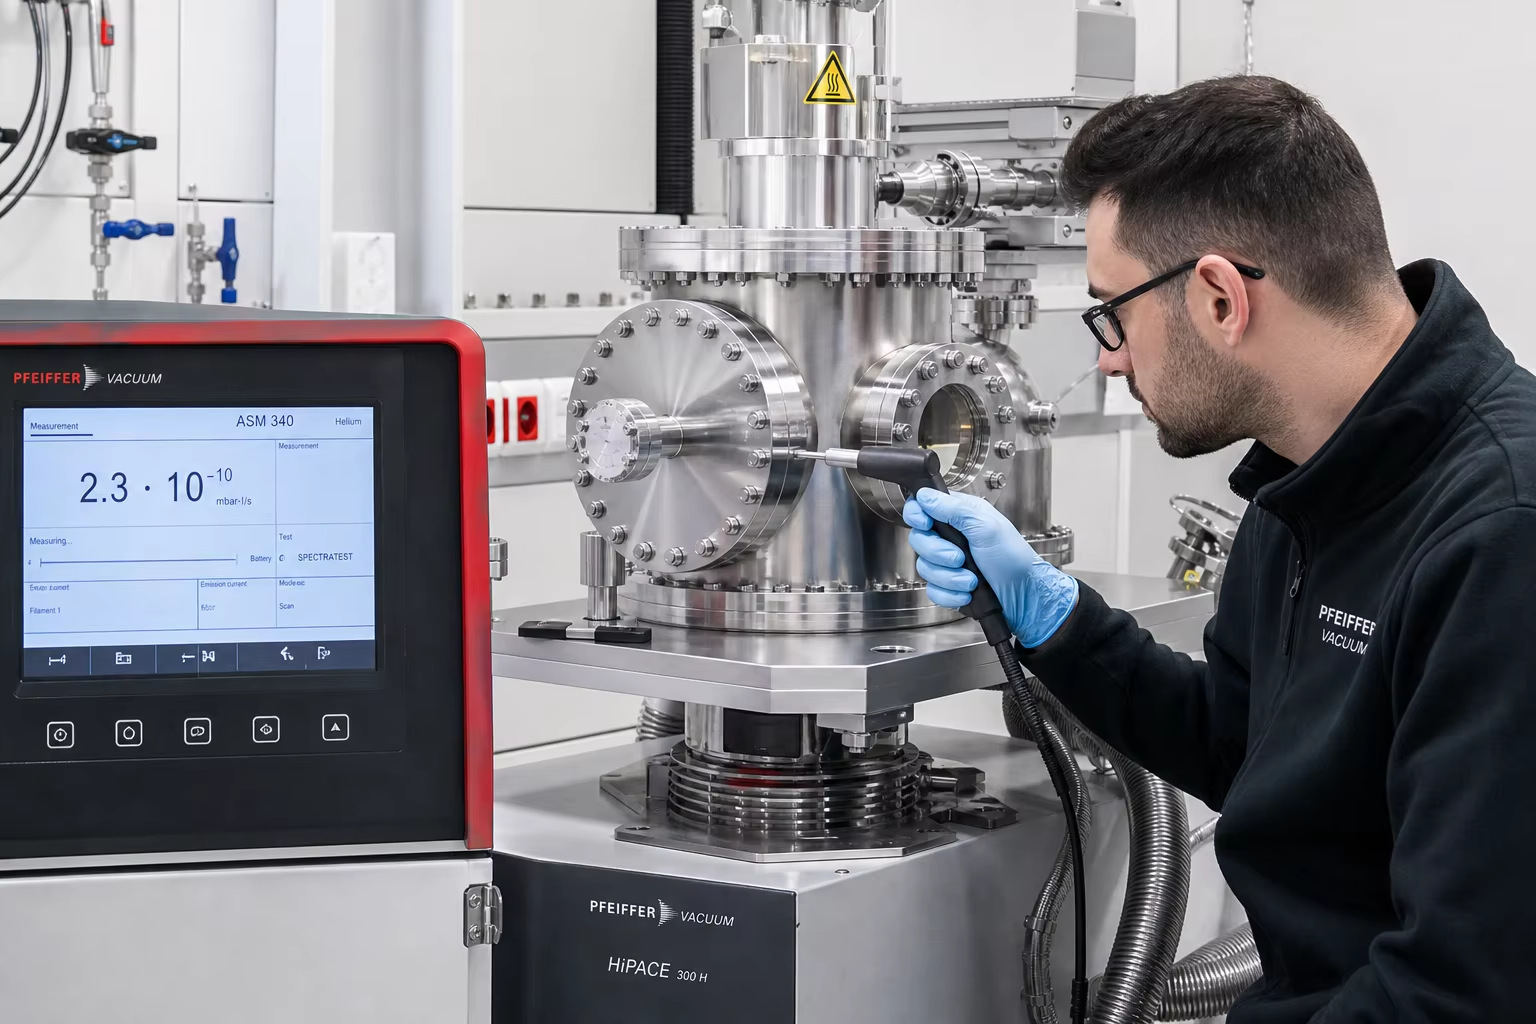
Meta Description: Повний технічний посібник щодо ливарних виробів для вакуумних та напівпровідникових обладнання — робочих камер. Дослідіть низьковуглецеві нержавіючі сталі, отримані методом вакуумного індукційного плавлення (VIM) (ASTM A351 CF3M / 316L), фрезерування фланців типу CF з «ножовим краєм» на CNC-верстатах, виявлення витоків за допомогою гелієвого мас-спектрометра (<10⁻⁹ мбар·л/с) та ультрачисте електрополірування (Ra ≤ 0,2 мкм).
У сучасному виробництві напівпровідникових пластин (плазмове травлення, хімічне осадження з парової фази — CVD, атомно-шарове осадження — ALD, іонна імплантація), вакуумної металургії та прискорювачів елементарних частинок у фізиці високих енергій робочі камери й технологічні колектори працюють у режимах Високого вакууму (HV: )та Ультрависокого вакууму (UHV: ).
За таких екстремальних атомарних рівнів робочого тиску стандартні комерційні металеві виливки є абсолютно неприйнятними. Стандартні виливки мають такі недоліки:
- Підповерхневі мікропори та газові пастки : Мікроскопічні пори зсідання та дрібні отвори діють як постійні віртуальні витоки, утримуючи атмосферні гази й десорбуючи вологу протягом тижнів, що руйнує базовий вакуум у камері.
- Дегазація поверхні та забруднення вуглеводнями : Висока шорсткість поверхні ( ) забезпечує величезну справжню площу поверхні для адсорбції молекул води.
- Агресивна хімічна дія процесу : Плазмові травильні гази на основі фтору, хлору та брому ( ) швидко атакують неметалічні сульфідні/оксидні включення, звільняючи забруднюючі металеві частинки на кремнієві пластинах.
Досягнення надвисокої герметичності вакуумної камери вимагає спеціалізованого інженерного обладнання для виробництва високочистих сплавів: плавлення Аустенітних нержавіючих сталей з наднизьким вмістом вуглецю (ASTM A351 CF3M / литий 316L) через Вакуумне індукційне плавлення (VIM) , досягаючи нульової мікропористості за рахунок дисциплінованого ливарного процесу з керамічною оболонкою, виконуючи фрезерування з ЧПК у п’яти осях Фланців ConFlat (CF) з ножовим краєм та канавок для високовакуумних ущільнювальних кілець ( ), перевіряючи абсолютну герметичність ущільнення за допомогою Детектування витоків гелієвим мас-спектрометром ( ), та постачаючи поверхні, сертифіковані для чистих приміщень, Дзеркально електрополіровані ( ).
Цей інженерний посібник надає вичерпний аналіз вакуумної металургії, проектування лиття без пор, точного фрезерування фланців УВВ на ЧПК-верстатах, протоколів виявлення витоків гелію та стандартів електрополірування в чистих кімнатах.
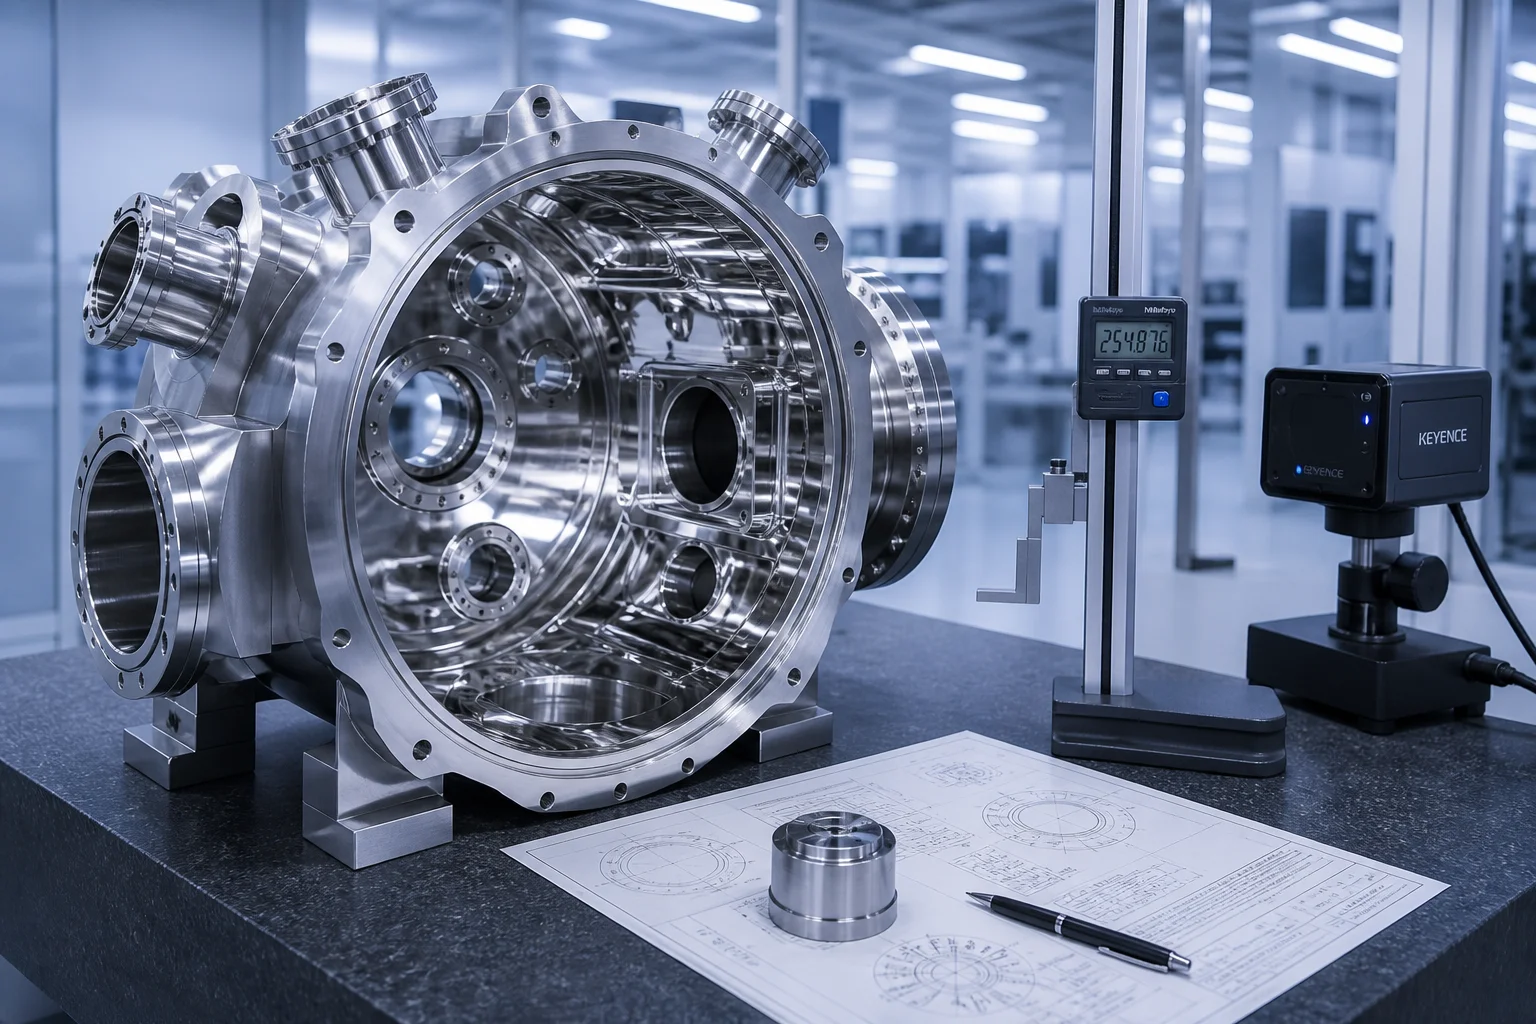
1. Фізика ультрависокого вакууму (УВВ) та механізми деградації вакуумної камери
                     ┌──────────────────────────────────────────────┐
                     │ Ultra-High Vacuum Environment (<10^-8 mbar)  │
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ Virtual Leakage (Outgassing)  │ │ Corrosive Plasma Attack       │ │ Micro-Channel Through-Leakage │
│ (Trapped air/moisture in      │ │ (Halogen etch chemistry       │ │ (Through-wall interconnected  │
│  subsurface casting pores)    │ │  attacking inclusion sites)   │ │  shrinkage leaking He gas)    │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Вакуумні застосування в напівпровідниковій промисловості | Діапазон тисків та хімія | Ключове вимога щодо якості | Ливарне рішення |
|---|---|---|---|
| Камери осадження методами ХОП / АЛО | / силан, металорганічні сполуки | Нульові віртуальні витоки; швидкість дегазації | VIM Cast Low-Carbon Stainless (ASTM A351 CF3M / 1.4404) |
| Plasma Dry Etch Process Bowls | /плазма | Zero particle contamination, chemical passivation | High-Purity CF3M + Ultra-Smooth Electro-Polishing ( ) |
| High-Vacuum Pumping Manifolds | Turbomolecular Pump Interface | Knife-edge CF flange seal retention, helium tight | Investment Cast CF3 / CF8M with 100% Helium Leak Certification |
| Корпуси вакуумних печей для відпалу | / | Висока термічна стабільність, низька термічна десорбція | Литий аустенітний жаростійкий сплав (316L / HK40) |
2. Вакуумна металургія та ультрачисті процеси плавлення (VIM / AOD)
Для усунення внутрішніх газових порожнин і неметалевих включень, що викликають уявні витоки, лиття для вакуумних камер піддаються Вакуумне індукційне плавлення (VIM) або Аргон-кисневому декарбонізаційному процесу (AOD) :
| Хімічний елемент | Стандарт ASTM A351 CF3M | Pengxin UHV Semiconductor Grade | Ключова функція вакуумної інженерії |
|---|---|---|---|
| Вуглець (C) | (ультра-низький вміст вуглецю) | Запобігає осадженню карбіду хрому на межах зерен; запобігає міжкристалітній етч-атакі | |
| Хром (Cr) | Утворює щільний, самовідновлюваний пасивний шар, стійкий до плазмових хімічних реагентів на основі галогенів | ||
| Никель (Ni) | (Високий вміст нікелю) | Гарантує стабільну повністю аустенітну ГЦК-структуру; пригнічує магнітну проникність ( ) | |
| Молібден (Mo) | Висока стійкість до пітингової корозії хлоридами та галідами у циклах плазмового очищення | ||
| Сірка та фосфор | (ультрачистий) | Критичні усуває неметалеві стрінгери, що створюють мікроскопічні шляхи витоку вакууму | |
| Розчинені гази | Не вказано | Усуває десорбцію газів із об’єму під час циклів відкачки до ультрависокого вакууму |
3. Ливарне виробництво та керамічна оболонка без пор
Вакуумні камери для напівпровідників мають складні внутрішні канали розподілу технологічного газу, водяне охолодження та кілька оптичних вікон:
┌─────────────────────────────────────────────────────────────┐
│ 1. Precision Multi-Piece Aluminum Tooling & Wax Injection   │
│    • High-stability wax patterns with zero sink marks       │
├─────────────────────────────────────────────────────────────┤
│ 2. Automated Multi-Layer Fused Silica Ceramic Shell Molding │
│    • Fine zircon flour primary face coat (Ra 1.6 µm finish) │
│    • Zero sand inclusion or ceramic spalling in mold cavity │
├─────────────────────────────────────────────────────────────┤
│ 3. Vacuum Induction Pouring with Filtered Bottom Ingate     │
│    • Melt poured directly under protective argon atmosphere │
│    • Directional progressive solidification from base up    │
├─────────────────────────────────────────────────────────────┤
│ 4. 100% Hot Isostatic Pressing (HIP Processing - Optional)  │
│    • $1,150 °C$ at $1,000\text{ bar}$ Argon pressure; collapses all  │
│      internal micro-voids, achieving 100% theoretical density│
└─────────────────────────────────────────────────────────────┘
4. Прецизійне фрезерування фланців УВВ на 5-вісному ЧПК-верстаті
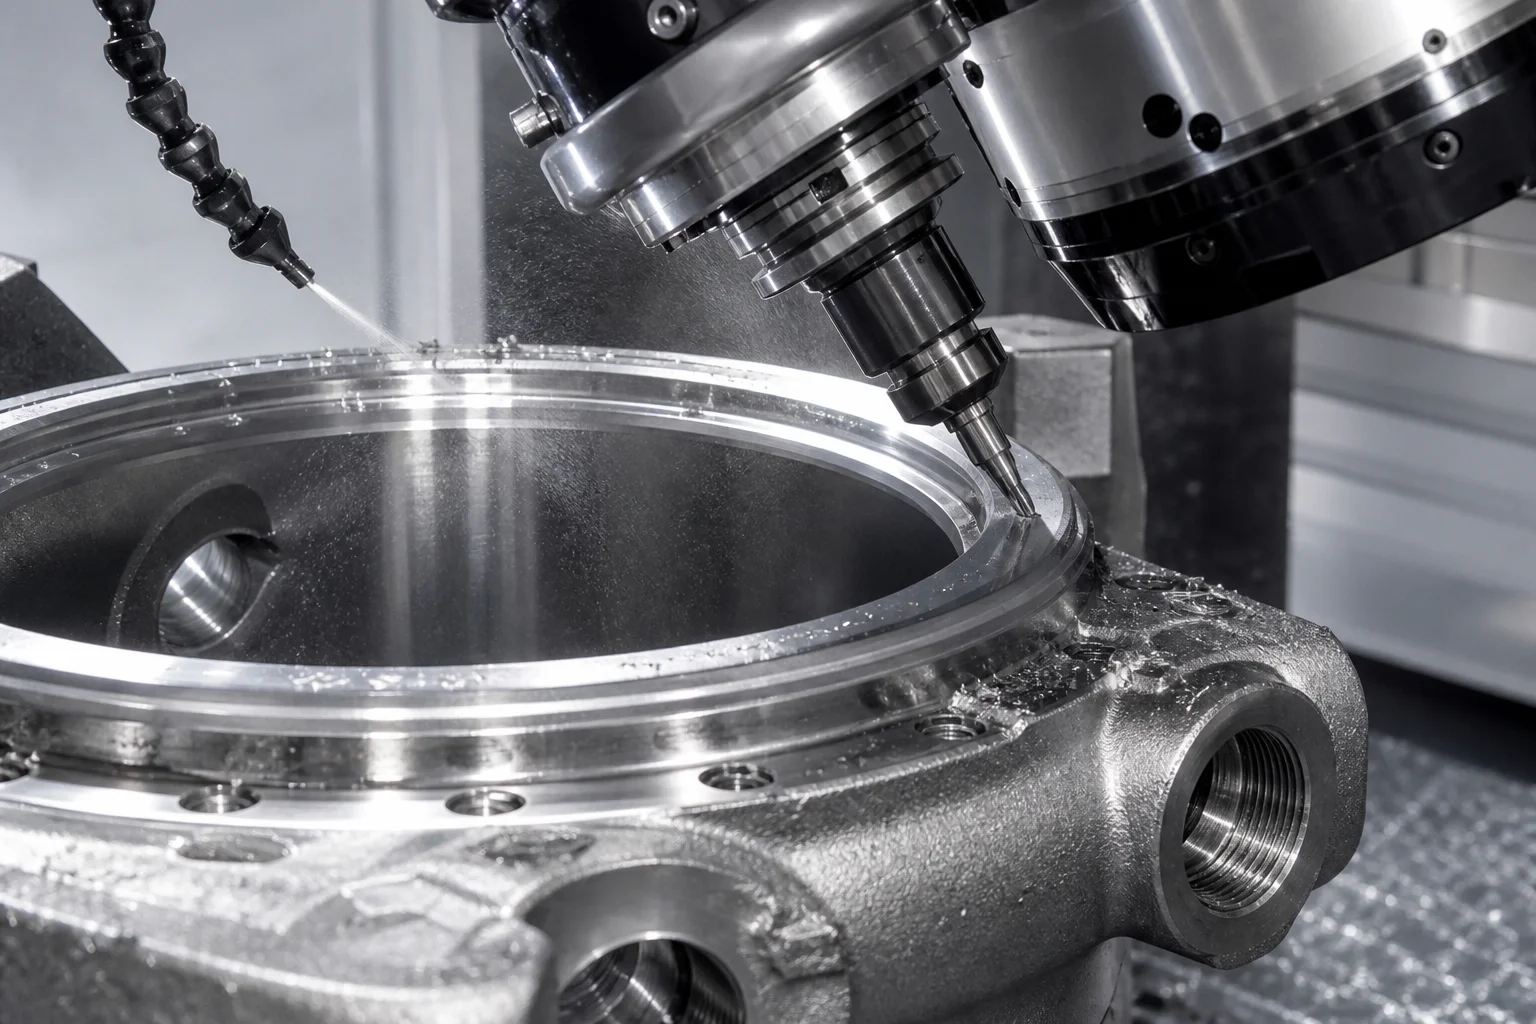
Ультрависоковакуумні ущільнення ґрунтуються на прецизійній деформації мідних металевих прокладок або еластомерних кілець O-тип (Viton/FFKM):
        ┌───────────────────────────────────────────────────────┐
        │ 1. High-Vacuum Solution Annealing (1,100 °C)          │
        │ • Rapid water quench; eliminates all residual stress  │
        └──────────────────────────┬────────────────────────────┘
                                   │
                                   ▼
        ┌───────────────────────────────────────────────────────┐
        │ 2. 5-Axis CNC High-Speed Milling Center Operations    │
        │ • Precision machining of chamber internal cavities    │
        │ • Coaxiality of opposing viewport axes $\le 0.015\text{ mm}$│
        └──────────────────────────┬────────────────────────────┘
                                   │
                                   ▼
        ┌───────────────────────────────────────────────────────┐
        │ 3. ConFlat (CF) Knife-Edge & O-Ring Groove Micro-Turn │
        │ • CF flange knife-edge angle ($70^\circ \pm 0.5^\circ$) with  │
        │   sharp peak radius ($R \le 0.10\text{ mm}$)          │
        │ • O-ring dovetail groove surface roughness $Ra \le 0.4\text{ µm}$│
        └───────────────────────────────────────────────────────┘
5. Хімічне травлення, пасивація та електрополірування (EP) у чистій кімнаті
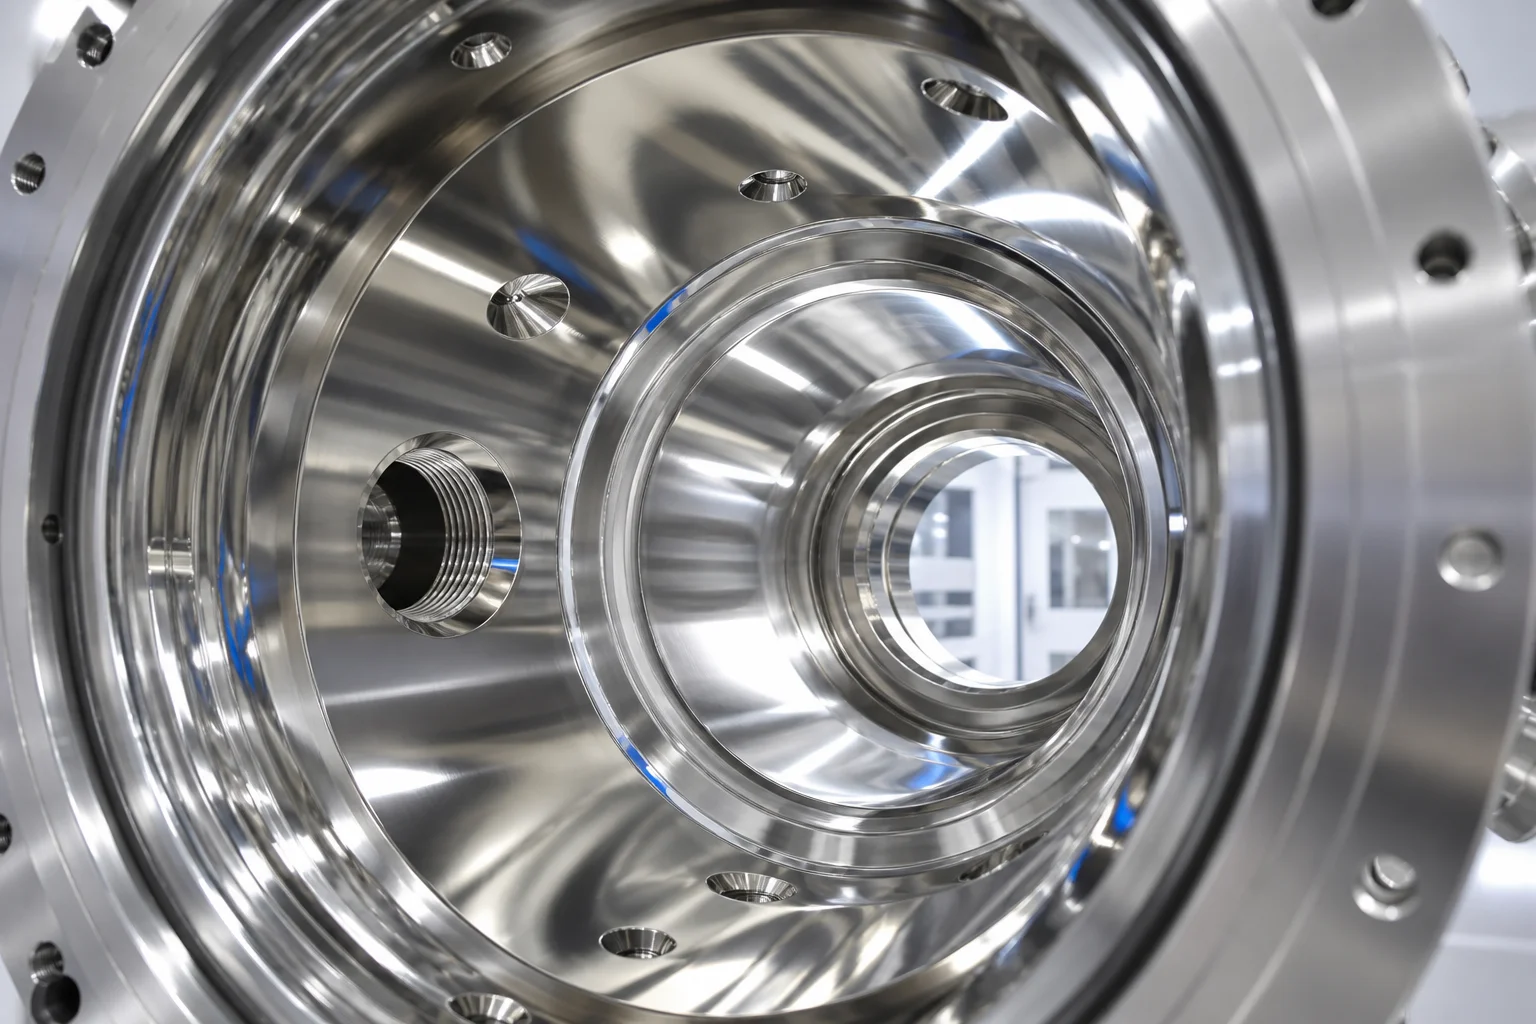
Для досягнення наднизьких швидкостей дегазації поверхні литих камер піддають прецизійній багатоступеневій електрохімічній обробці:
Machined Chamber Surface (Ra 0.8–1.6 µm)
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 1. Ultrasonic Degreasing & Solvent Cleaning            │
│    (Removes all CNC cutting oils and particulate matter)
└──────────────────┬─────────────────────────────────────┘
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 2. Nitric-Hydrofluoric Acid Pickling & Passivation     │
│    (ASTM A380 / A967: Removes free iron and oxide scale)
└──────────────────┬─────────────────────────────────────┘
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 3. Precision Anodic Electro-Polishing (EP) (ASTM B912) │
│    • Controlled electrochemical dissolution of peaks   │
│    • Delivers true mirror finish ($Ra \le 0.20\text{ µm}$)  │
│    • Maximizes $Cr/Fe$ surface atomic ratio ($\ge 2.0$)│
└──────────────────┬─────────────────────────────────────┘
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 4. Class 1,000 Cleanroom Ultra-Pure Water (UPW) Rinse  │
│    • 18 MΩ·cm deionized water rinse + clean dry pack   │
└────────────────────────────────────────────────────────┘
6. Стандарти вакуумного тестування на герметичність за допомогою гелієвого мас-спектрометра
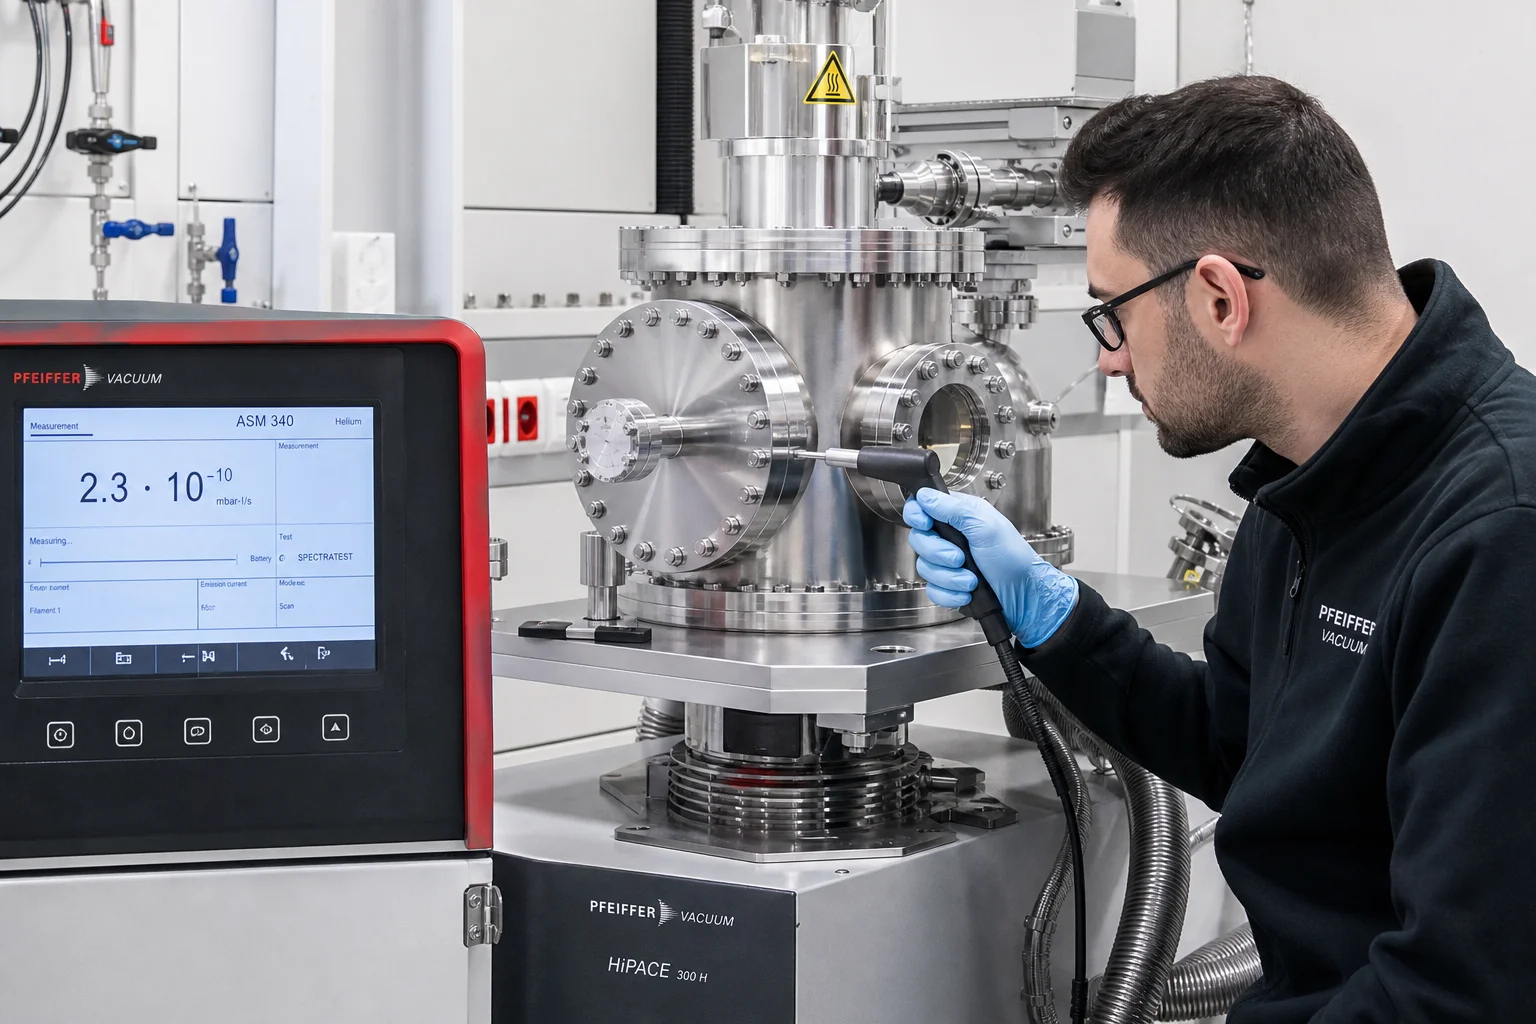
Кожне вакуумне лиття проходить 100% перевірку на герметичність гелієм згідно з ASTM E499 / ASME Sec V Art 10 :
| Метод тестування | Налаштування та стандарт | Чутливість та граничний рівень прийнятності |
|---|---|---|
| Гелієве вакуумне сканування | Під тиском 100 % He ( ); сканування зондом | Швидкість витоку ; нульові локалізовані витоки |
| Тест кришки з твердим вакуумом за допомогою гелію | Камеру відкачано до ; гелієва оболонка | Загальна швидкість витоку |
| Перевірка швидкості дегазації | Спектроскопія термічної десорбції (TDS) | Швидкість дегазації після прожарка |
| Радіографічне дослідження (RT) | ASTM E446 рівень 1 (без дефектів) | 100 % радіографічне сканування всіх стінок камери та місць з'єднання фланців |
| Профілометрія шорсткості поверхні | Оптичний 3D-профілометр без контакту | Електрополіровані внутрішні поверхні |
7. Півпровідникове вакуумне лиття у компанії Dandong City Pengxin Machinery Co., Ltd.
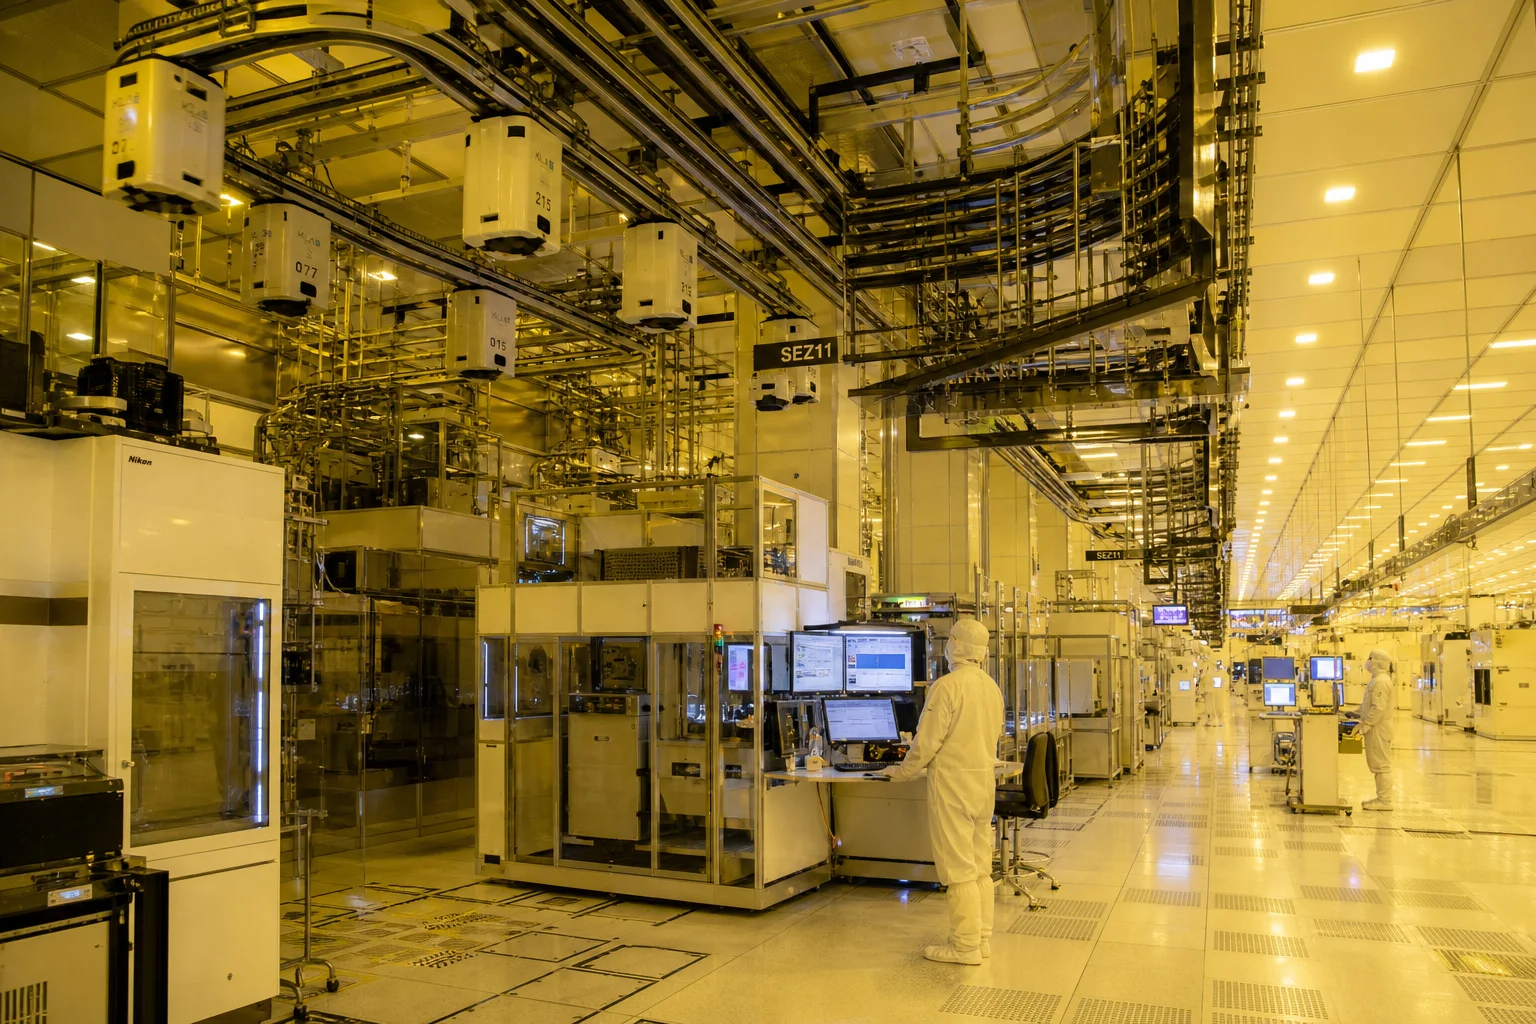
Виробництво високовакуумних і півпровідникових литих деталей для камер вимагає надчистого плавлення, цехів точного ливарного виробництва за методом втраченого воску, 5-осевих CNC-верстатів і власної гелієвої перевірки на герметичність.
Dandong City Pengxin Machinery Co., Ltd. поставляє повністю сертифіковані, готові до експлуатації литі корпуси вакуумного та напівпровідникового обладнання:
- Ультрачиста нержавіюча металургія : Сертифіковане виробництво вакуумно-плавлених марок ASTM A351 CF3M, CF3, CF8M (литий 316L/304L) з ультранизьким вмістом вуглецю ( ) та сірка ( ).
- Точне литьє за втраченою восковою моделлю та в керамічній формі : Високоточне литьє в керамічну форму, що забезпечує отримання деталей, близьких до кінцевої форми, з гладкою поверхнею виливка й абсолютно без мікропорозності.
- Високоточне 5-вісне фрезерування фланців на ЧПК : Спеціалізовані клімат-контрольовані центри ЧПК-обробки, що забезпечують точне фрезерування ножових кромок CF та пазів під ущільнювальні кільця в межах .
- Сертифіковане випробування на герметичність гелієвим мас-спектрометром : Власні системи випробування на витікання вакууму гелієм Pfeiffer та Inficon, що підтверджують рівень витоку до .
- Повна документація щодо якості : Сертифіковано за ISO 9001, надаємо повні матеріальні сертифікати випробувань EN 10204 3.1, графіки 100-відсоткового гелієвого випробування на герметичність, скани профілометра шорсткості поверхні та упаковку в чистих приміщеннях.
Висновок
Ливарні вироби для вакуумного й напівпровідникового обладнання працюють на атомно-чутливому рубежі високотехнологічного виробництва. Щоб усунути умовні витоки через випаровування, мікроканали крізь стінку та забруднення частинками, потрібна ультрачиста низьковуглецева сталева металургія (CF3M / 316L VIM), ливарне виробництво методом втраченого воску без пористості, точне фрезерування ножових кромок фланців CF за допомогою ЧПК, електрополірування ( ) і підтверджена герметичність за допомогою гелієвого мас-спектрометра. ).
Співпраця з досвідченим інтегрованим провайдером вакуумного лиття та прецизійного механічного оброблення забезпечує, що ваші вакуумні камери для напівпровідникових процесів швидше досягають робочого вакууму, зберігають глибший вакуум і забезпечують виробництво кремнієвих пластин без жодних дефектів.
Зверніться до компанії Dandong City Pengxin Machinery Co., Ltd., щоб надіслати креслення ваших вакуумних камер або замовити дані щодо сертифікації герметичності гелієм.
Dandong City Pengxin Machinery Co., Ltd. — важке лиття та прецизійне механічне оброблення, з 1958 року.
Зміст
- 1. Фізика ультрависокого вакууму (УВВ) та механізми деградації вакуумної камери
- 2. Вакуумна металургія та ультрачисті процеси плавлення (VIM / AOD)
- 3. Ливарне виробництво та керамічна оболонка без пор
- 4. Прецизійне фрезерування фланців УВВ на 5-вісному ЧПК-верстаті
- 5. Хімічне травлення, пасивація та електрополірування (EP) у чистій кімнаті
- 6. Стандарти вакуумного тестування на герметичність за допомогою гелієвого мас-спектрометра
- 7. Півпровідникове вакуумне лиття у компанії Dandong City Pengxin Machinery Co., Ltd.
- Висновок