
 EN
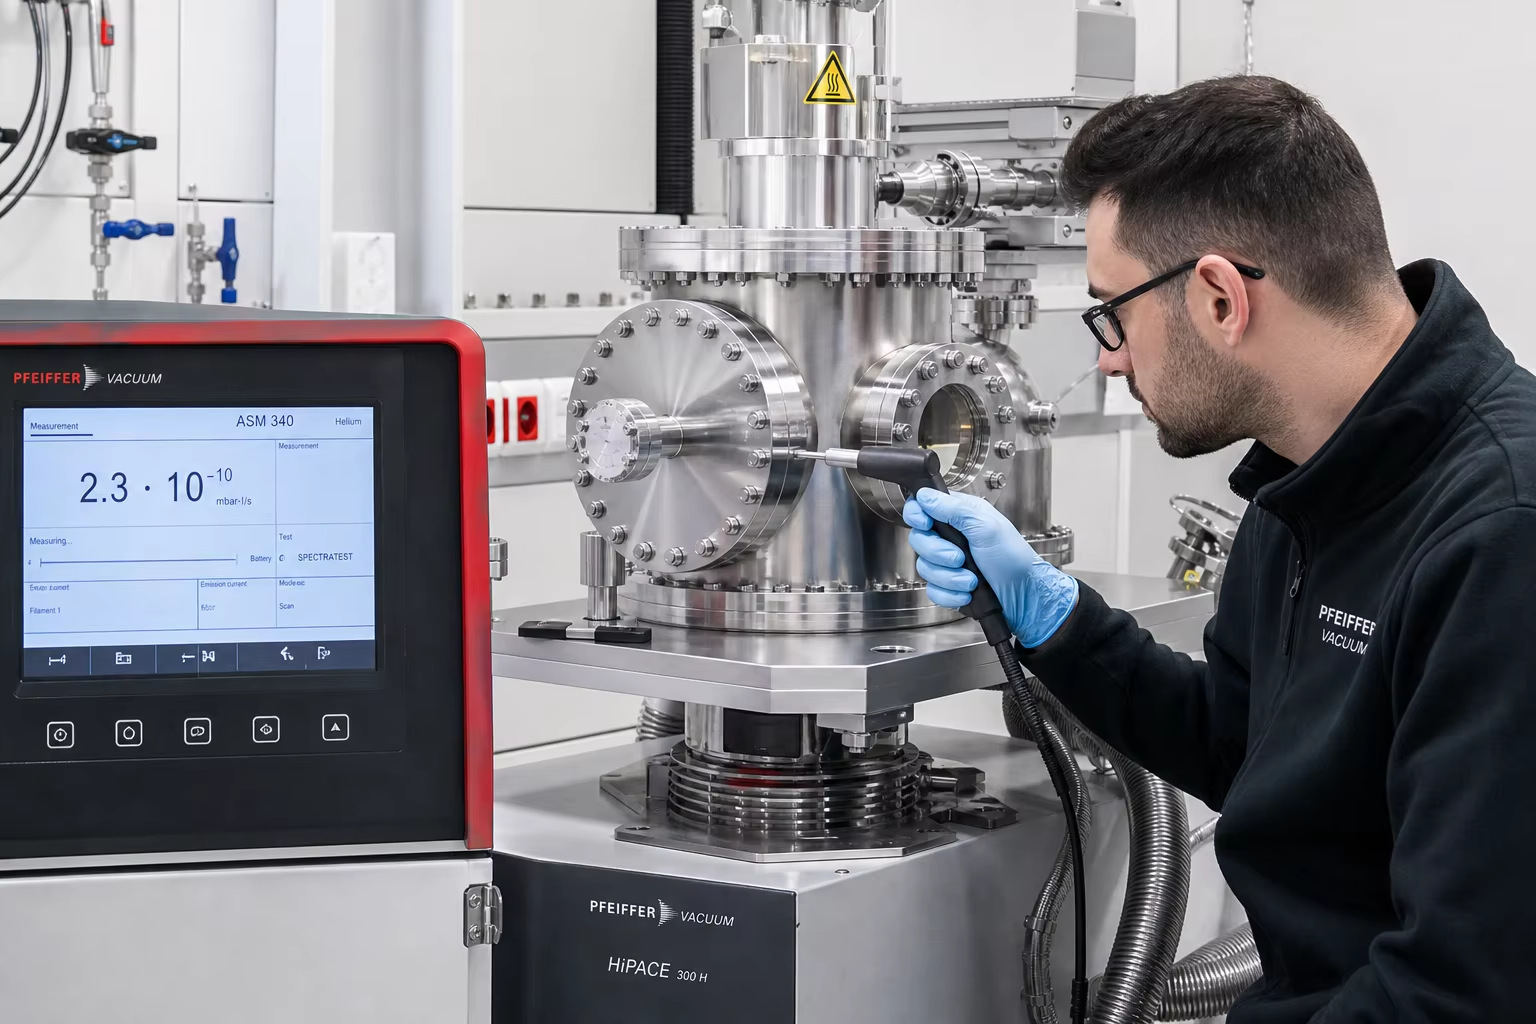
मेटा विवरण: उच्च-निर्वात एवं अर्धचालक उपकरण कक्ष ढलवां भागों पर एक संपूर्ण तकनीकी मार्गदर्शिका। निर्वात प्रेरण वितलन (VIM) द्वारा प्राप्त कम-कार्बन स्टेनलेस स्टील (ASTM A351 CF3M / 316L), चाकू-किनारे वाले CF-फ्लैंज सीएनसी मशीनिंग, हीलियम द्रव्यमान स्पेक्ट्रोमीटर रिसाव पता लगाने (<10⁻⁹ मिलीबार·लीटर/सेकंड), एवं अति-शुद्ध विद्युत-पॉलिशिंग (Ra ≤ 0.2 माइक्रोमीटर) का अध्ययन करें।
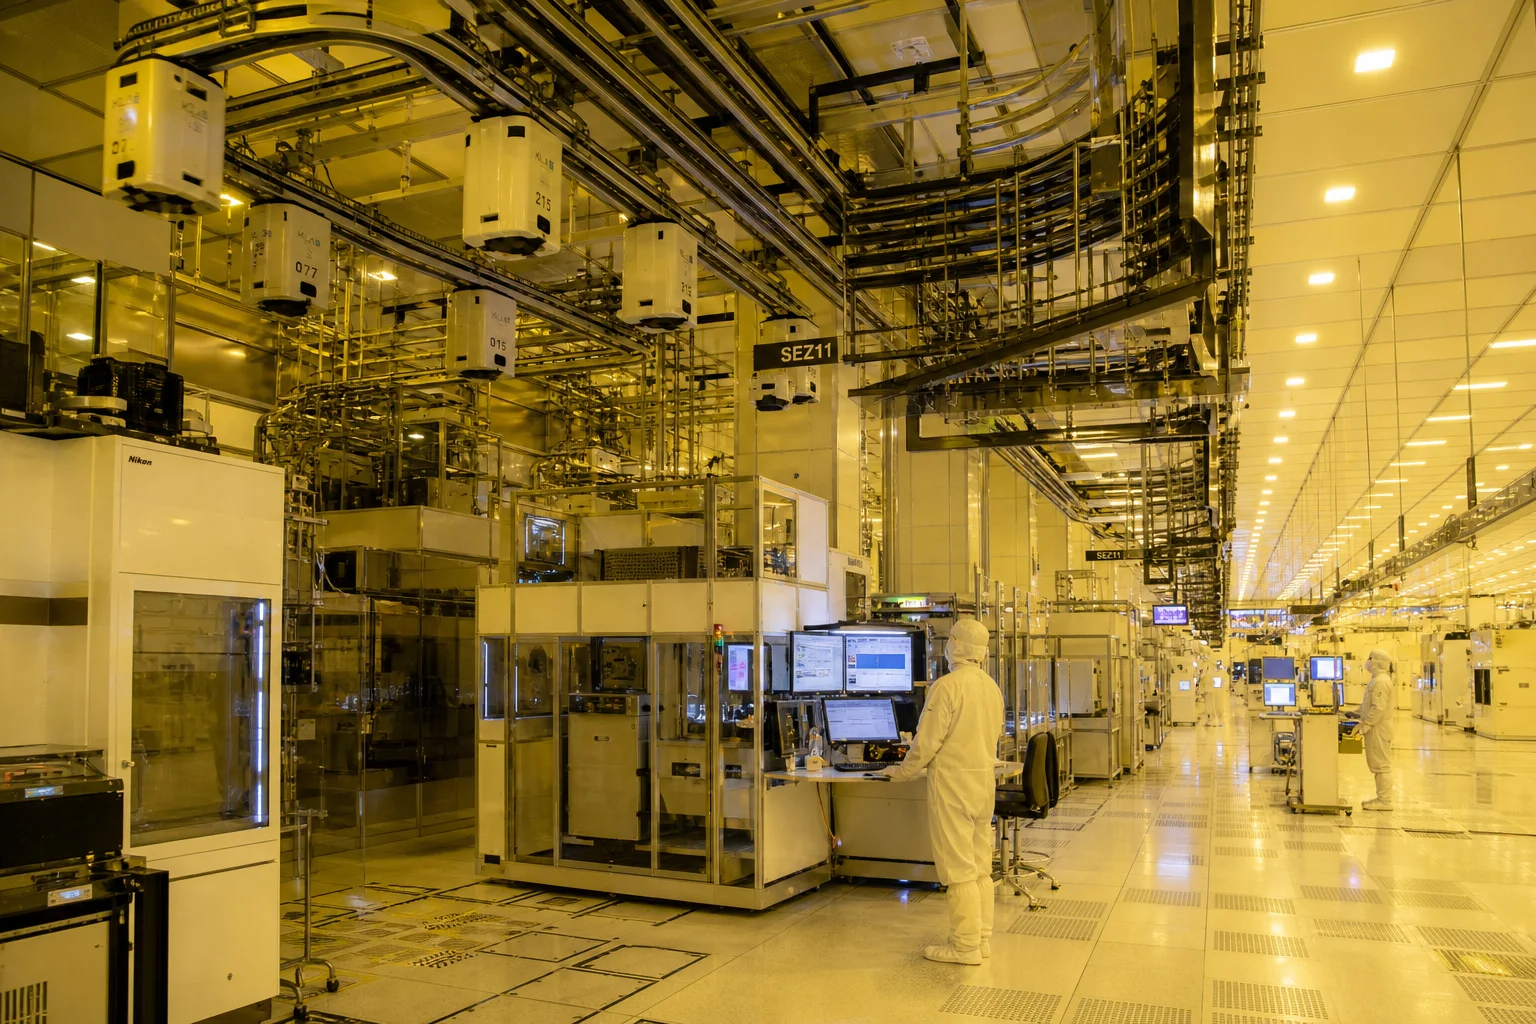
उन्नत अर्धचालक वेफर निर्माण (प्लाज्मा एटिंग, रासायनिक वाष्प अवक्षेपण CVD, परमाणु परत अवक्षेपण ALD, आयन कार्यान्वयन), निर्वात धातुकर्म, एवं उच्च-ऊर्जा भौतिकी के कण त्वरकों में, निर्वात कक्ष एवं प्रक्रिया मैनिफोल्ड उच्च-निर्वात (HV: )और अति-उच्च निर्वात (UHV: )प्रणालियों के अधीन कार्य करते हैं।
इन चरम परमाणु-स्तरीय संचालन दबावों के तहत, मानक वाणिज्यिक धातु ढलवां बिल्कुल अस्वीकार्य हैं। मानक ढलवां में निम्नलिखित समस्याएँ होती हैं:
- उप-सतही सूक्ष्म-छिद्रता गैस ट्रैप : सूक्ष्म आकार के सिकुड़न छिद्र और पिनहोल लगातार काल्पनिक रिसाव के रूप में कार्य करते हैं, वायुमंडलीय गैसों को फँसाते हैं और हफ्तों तक आर्द्रता को विमुक्त करते हैं, जिससे कक्ष का आधार निर्वात नष्ट हो जाता है।
- सतही गैस विमुक्ति एवं हाइड्रोकार्बन दूषण : उच्च सतह खुरदरापन ( ) जल अणुओं के अधिशोषण के लिए विशाल वास्तविक सतह क्षेत्र प्रदान करता है।
- संक्षारक प्रक्रिया रसायन आक्रमण : फ्लोरीन, क्लोरीन और ब्रोमीन-आधारित प्लाज्मा एट्च गैसें ( ) गैर-धात्विक सल्फाइड/ऑक्साइड अशुद्धियों पर तीव्र आक्रमण करता है, सिलिकॉन वेफर्स पर दूषित करने वाले धात्विक कणों को मुक्त करता है।
अल्ट्रा-हाई वैक्यूम कक्ष की अखंडता प्राप्त करने के लिए विशेष उच्च-शुद्धता फाउंड्री इंजीनियरिंग की आवश्यकता होती है: गलाना अल्ट्रा-लो कार्बन ऑस्टेनिटिक स्टेनलेस स्टील (एएसटीएम ए351 सीएफ3एम / कास्ट 316एल) के माध्यम से वैक्यूम इंडक्शन मेल्टिंग (VIM) , अनुशासित सेरामिक शेल इन्वेस्टमेंट कास्टिंग के माध्यम से शून्य सूक्ष्म-छिद्रता प्राप्त करना, कॉन्फ़्लैट (सीएफ) नाइफ-एज फ्लैंज़ और हाई-वैक्यूम ओ-रिंग ग्रूव्स का ), निरपेक्ष वायुरोधी सील कसोटी की पुष्टि करना हीलियम द्रव्यमान स्पेक्ट्रोमीटर लीक डिटेक्शन ( ), और क्लीनरूम-प्रमाणित मिरर इलेक्ट्रो-पॉलिश्ड फिनिशेज ( ).
यह इंजीनियरिंग गाइड वैक्यूम धातुकर्म, शून्य-छिद्रता ढलाई डिज़ाइन, सटीक अल्ट्रा-हाई वैक्यूम (UHV) फ्लैंज सीएनसी मशीनिंग, हीलियम रिसाव का पता लगाने की प्रोटोकॉल्स, और क्लीनरूम इलेक्ट्रो-पॉलिशिंग मानकों का व्यापक विश्लेषण प्रदान करता है।
1. अल्ट्रा-हाई वैक्यूम (UHV) भौतिकी एवं कक्ष अवक्षय के तंत्र
                     ┌──────────────────────────────────────────────┐
                     │ Ultra-High Vacuum Environment (<10^-8 mbar)  │
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ Virtual Leakage (Outgassing)  │ │ Corrosive Plasma Attack       │ │ Micro-Channel Through-Leakage │
│ (Trapped air/moisture in      │ │ (Halogen etch chemistry       │ │ (Through-wall interconnected  │
│  subsurface casting pores)    │ │  attacking inclusion sites)   │ │  shrinkage leaking He gas)    │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| अर्धचालक वैक्यूम अनुप्रयोग | दबाव क्षेत्र एवं रसायन विज्ञान | महत्वपूर्ण गुणवत्ता आवश्यकता | ढलाई समाधान |
|---|---|---|---|
| CVD / ALD निक्षेपण कक्ष | / सिलेन, धातु-कार्बनिक यौगिक | शून्य आभासी रिसाव; गैस निकलने की दर | विम कास्ट कम-कार्बन स्टेनलेस (एएसटीएम ए351 सीएफ3एम / १.४४०४) |
| प्लाज़्मा ड्राई एच चरण के कटोरे | /प्लाज्मा | शून्य कण दूषण, रासायनिक निष्क्रियता | उच्च-शुद्धता सीएफ3एम + अति-चिकनी इलेक्ट्रो-पॉलिशिंग ( ) |
| उच्च-निर्वात पंपिंग मैनिफोल्ड | टर्बोआणविक पंप इंटरफ़ेस | चाकू-किनारा सीएफ फ्लैंज सील धारण, हीलियम टाइट | इन्वेस्टमेंट कास्ट सीएफ3 / सीएफ8एम, १००% हीलियम लीक प्रमाणन के साथ |
| वैक्यूम एनीलिंग भट्टी के शेल | / | उच्च तापीय स्थायित्व, कम तापीय विसरण | ढलवाँ ऑस्टेनिटिक ऊष्मा-प्रतिरोधी मिश्र धातु (316L / HK40) |
2. वैक्यूम धातुकर्म एवं अति-शुद्ध पिघलाने की प्रोटोकॉल (VIM / AOD)
काल्पनिक रिसाव उत्पन्न करने वाले आंतरिक गैसीय कोष्ठों और गैर-धात्विक अशुद्धियों को दूर करने के लिए, वैक्यूम कक्ष के ढलवाँ भागों को वैक्यूम इंडक्शन मेल्टिंग (VIM) या आर्गन ऑक्सीजन डीकार्बुराइजेशन (AOD) :
| रासायनिक तत्व | ASTM A351 CF3M मानक | पेंगक्सिन अल्ट्रा-हाई वैक्यूम अर्धचालक ग्रेड | महत्वपूर्ण वैक्यूम इंजीनियरिंग कार्य |
|---|---|---|---|
| कार्बन (C) | (अति-निम्न कार्बन) | दाना सीमाओं पर क्रोमियम कार्बाइड के अवक्षेपण को रोकता है; दाना-सीमा आधारित खाने के आक्रमण को रोकता है | |
| क्रोमियम (Cr) | घना, स्व-उपचारक रूप लेता है हैलोजन प्लाज्मा रसायनों के प्रति प्रतिरोधी निष्क्रिय परत | ||
| निकेल (Ni) | (उच्च निकल) | स्थिर पूर्ण ऑस्टेनिटिक एफसीसी मैट्रिक्स की गारंटी देता है; चुंबकीय पारगम्यता को दबाता है ( ) | |
| मॉलिब्डेनम (Mo) | प्लाज्मा सफाई चक्रों में क्लोराइड और हैलाइड के कारण होने वाले छिद्रण संक्षारण के प्रति उच्च प्रतिरोध | ||
| सल्फर एवं फॉस्फोरस | (अति-शुद्ध) | महत्वपूर्ण : गैर-धात्विक को समाप्त करता है सूक्ष्म निर्वात रिसाव पथ बनाने वाले स्ट्रिंगर | |
| घुले हुए गैसें | निर्दिष्ट नहीं किया गया | अति-उच्च निर्वात पंप-डाउन चक्र के दौरान बल्क गैस डिसोर्प्शन को समाप्त करता है |
3. शून्य-छिद्रता निवेश एवं सेरामिक शेल ढलाई
अर्धचालक निर्वात कक्षों में जटिल आंतरिक प्रक्रिया गैस वितरण चैनल, जल शीतन जैकेट और कई ऑप्टिकल दृश्य छिद्र होते हैं:
┌─────────────────────────────────────────────────────────────┐
│ 1. Precision Multi-Piece Aluminum Tooling & Wax Injection   │
│    • High-stability wax patterns with zero sink marks       │
├─────────────────────────────────────────────────────────────┤
│ 2. Automated Multi-Layer Fused Silica Ceramic Shell Molding │
│    • Fine zircon flour primary face coat (Ra 1.6 µm finish) │
│    • Zero sand inclusion or ceramic spalling in mold cavity │
├─────────────────────────────────────────────────────────────┤
│ 3. Vacuum Induction Pouring with Filtered Bottom Ingate     │
│    • Melt poured directly under protective argon atmosphere │
│    • Directional progressive solidification from base up    │
├─────────────────────────────────────────────────────────────┤
│ 4. 100% Hot Isostatic Pressing (HIP Processing - Optional)  │
│    • $1,150 °C$ at $1,000\text{ bar}$ Argon pressure; collapses all  │
│      internal micro-voids, achieving 100% theoretical density│
└─────────────────────────────────────────────────────────────┘
4. 5-अक्षीय सीएनसी यथार्थ अति-उच्च निर्वात फ्लैंज मशीनिंग
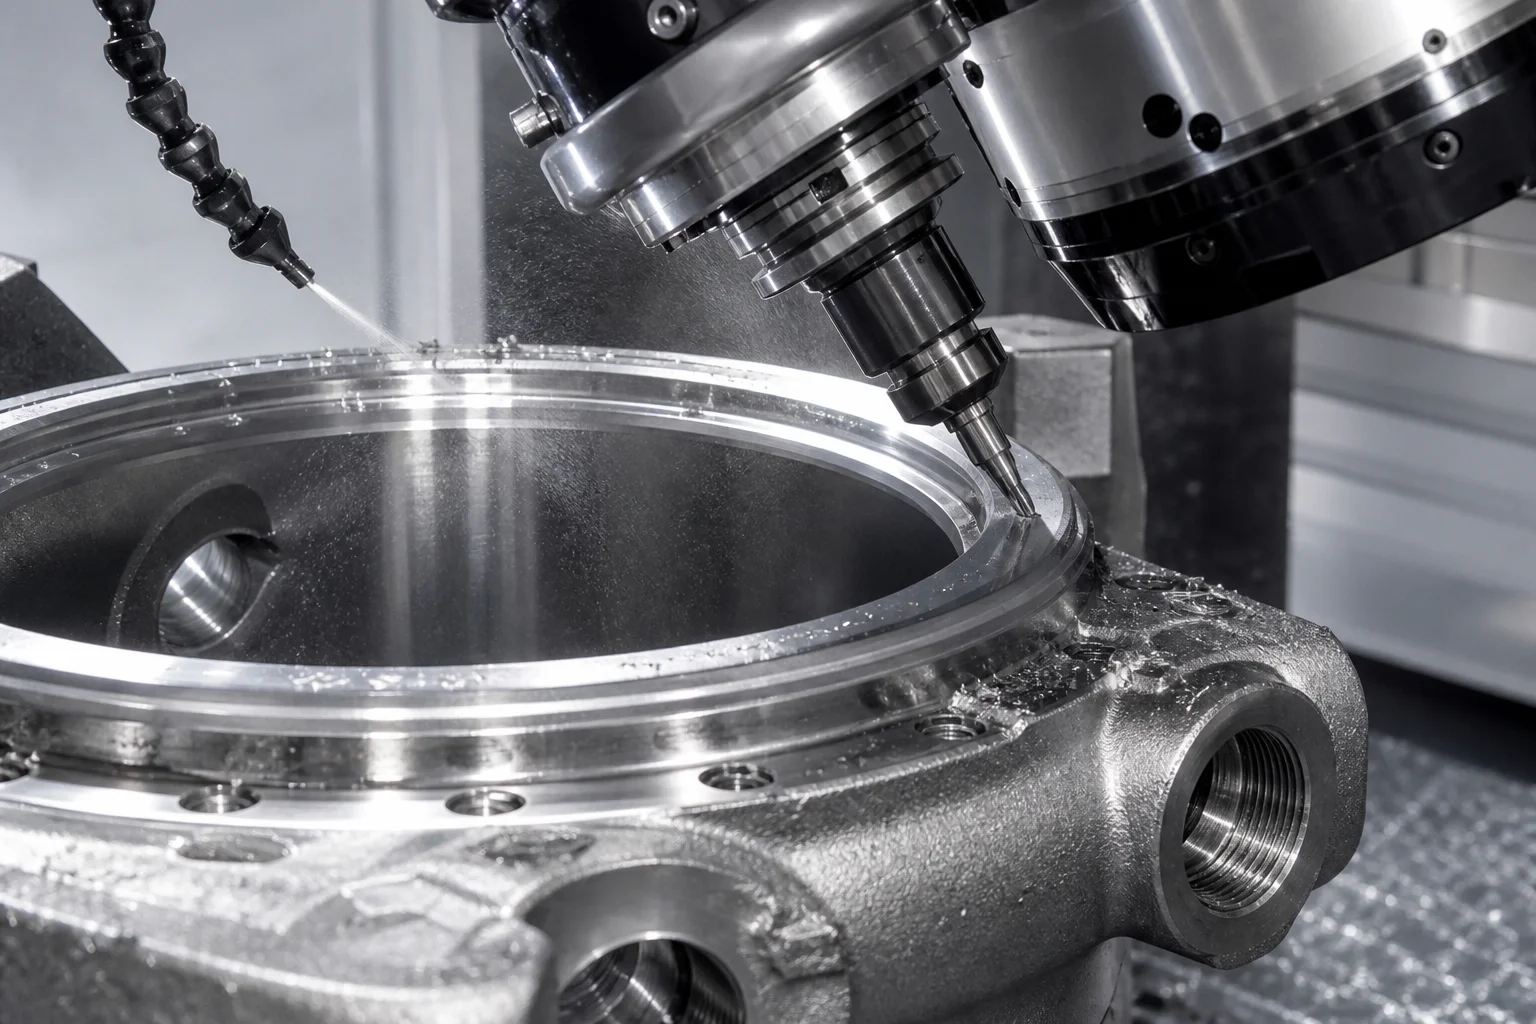
अति-उच्च निर्वात सील, यथार्थ धात्विक तांबे के गैस्केट विरूपण या इलास्टोमेरिक वाइटन/FFKM ओ-रिंग पर निर्भर करते हैं:
        ┌───────────────────────────────────────────────────────┐
        │ 1. High-Vacuum Solution Annealing (1,100 °C)          │
        │ • Rapid water quench; eliminates all residual stress  │
        └──────────────────────────┬────────────────────────────┘
                                   │
                                   ▼
        ┌───────────────────────────────────────────────────────┐
        │ 2. 5-Axis CNC High-Speed Milling Center Operations    │
        │ • Precision machining of chamber internal cavities    │
        │ • Coaxiality of opposing viewport axes $\le 0.015\text{ mm}$│
        └──────────────────────────┬────────────────────────────┘
                                   │
                                   ▼
        ┌───────────────────────────────────────────────────────┐
        │ 3. ConFlat (CF) Knife-Edge & O-Ring Groove Micro-Turn │
        │ • CF flange knife-edge angle ($70^\circ \pm 0.5^\circ$) with  │
        │   sharp peak radius ($R \le 0.10\text{ mm}$)          │
        │ • O-ring dovetail groove surface roughness $Ra \le 0.4\text{ µm}$│
        └───────────────────────────────────────────────────────┘
5. क्लीनरूम रासायनिक पिकलिंग, पैसिवेशन एवं इलेक्ट्रो-पॉलिशिंग (EP)
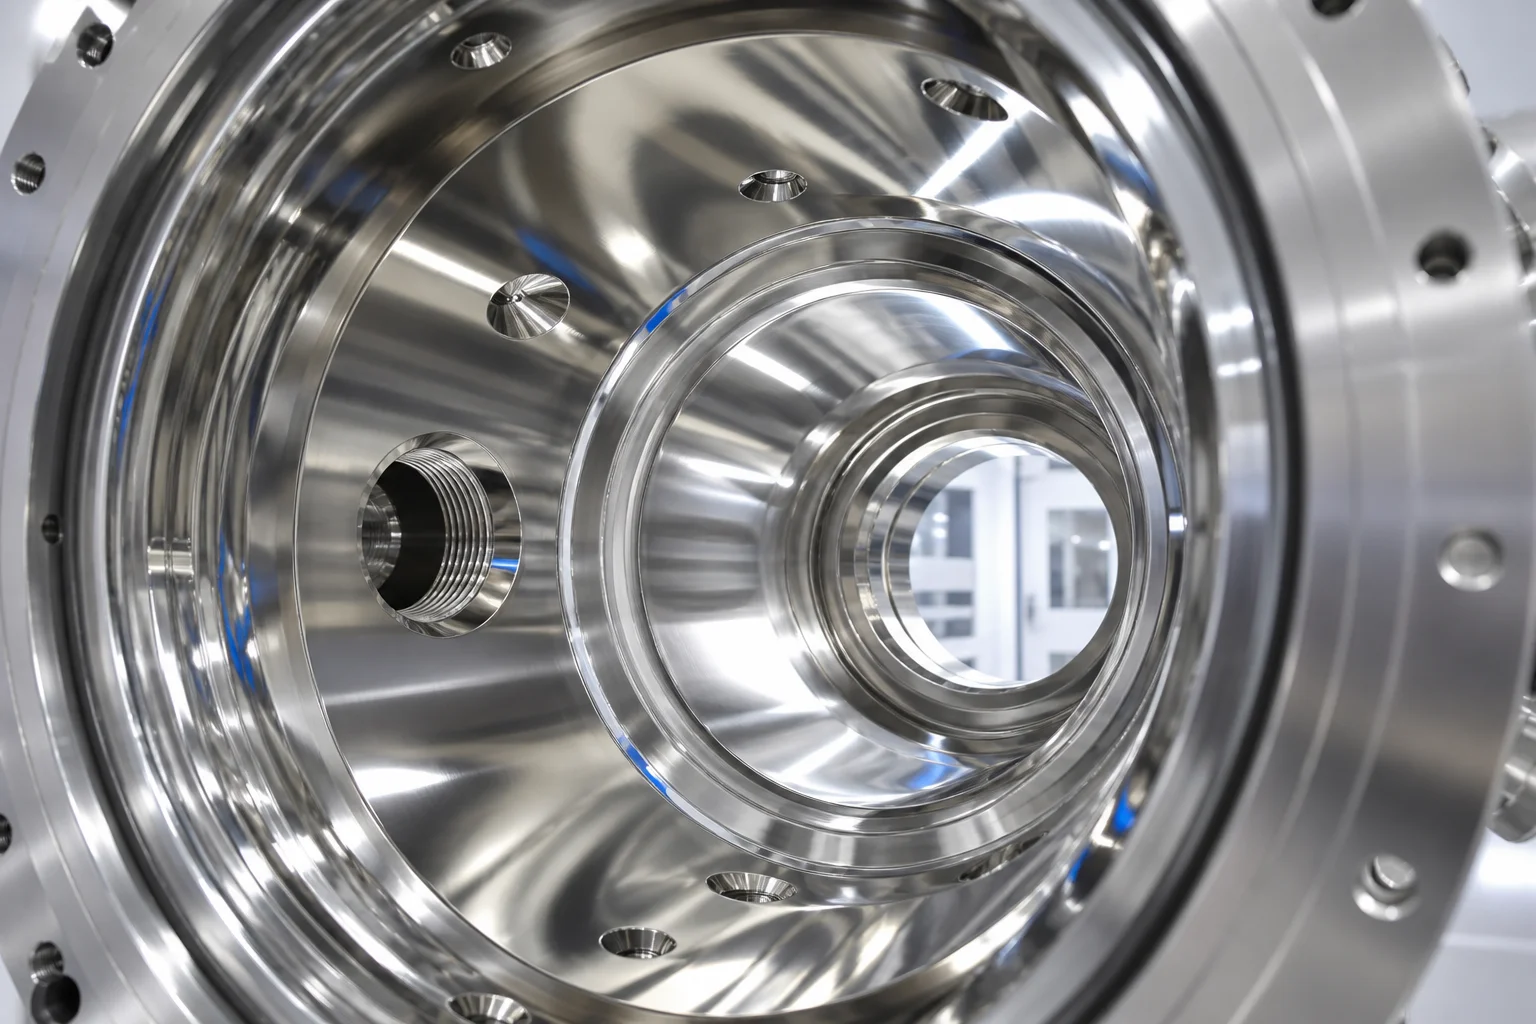
अति-निम्न आउटगैसिंग दर प्राप्त करने के लिए, ढले हुए कक्ष की सतहों को यथार्थ बहु-चरण इलेक्ट्रो-रासायनिक समापन के अधीन किया जाता है:
Machined Chamber Surface (Ra 0.8–1.6 µm)
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 1. Ultrasonic Degreasing & Solvent Cleaning            │
│    (Removes all CNC cutting oils and particulate matter)
└──────────────────┬─────────────────────────────────────┘
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 2. Nitric-Hydrofluoric Acid Pickling & Passivation     │
│    (ASTM A380 / A967: Removes free iron and oxide scale)
└──────────────────┬─────────────────────────────────────┘
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 3. Precision Anodic Electro-Polishing (EP) (ASTM B912) │
│    • Controlled electrochemical dissolution of peaks   │
│    • Delivers true mirror finish ($Ra \le 0.20\text{ µm}$)  │
│    • Maximizes $Cr/Fe$ surface atomic ratio ($\ge 2.0$)│
└──────────────────┬─────────────────────────────────────┘
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 4. Class 1,000 Cleanroom Ultra-Pure Water (UPW) Rinse  │
│    • 18 MΩ·cm deionized water rinse + clean dry pack   │
└────────────────────────────────────────────────────────┘
6. हीलियम द्रव्यमान स्पेक्ट्रोमीटर निर्वात रिसाव परीक्षण मानक
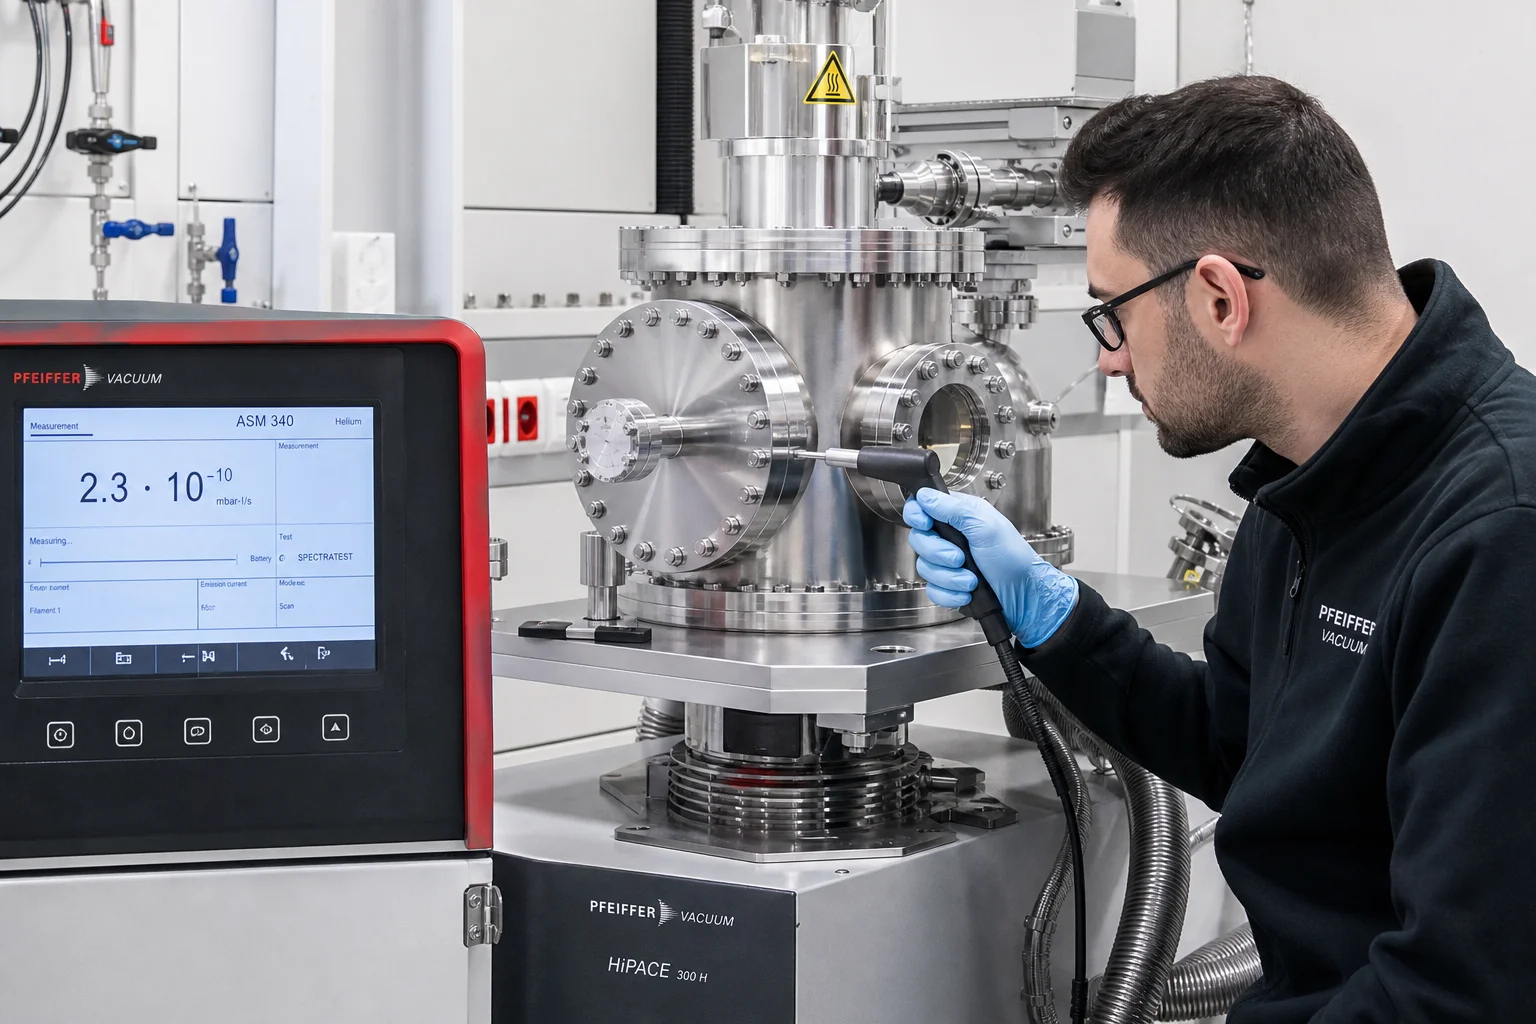
प्रत्येक वैक्यूम कास्टिंग की 100% हीलियम रिसाव सत्यापन परीक्षण किया जाता है, जैसा कि ASTM E499 / ASME Sec V Art 10 में निर्दिष्ट है :
| परीक्षण विधि | सेटअप एवं मानक | संवेदनशीलता एवं स्वीकृति दहलीज़ |
|---|---|---|
| हीलियम वैक्यूम स्निफिंग परीक्षण | 100% हीलियम के साथ दबावित किया गया ( ); स्निफिंग प्रोब स्कैन | रिसाव दर ; कोई स्थानीय रिसाव नहीं |
| हीलियम हार्ड-वैक्यूम हुड परीक्षण | कक्ष को निर्वातित किया गया ; हीलियम श्रौड एन्वलप | वैश्विक रिसाव दर |
| गैस निकास दर सत्यापन | थर्मल डिसॉर्प्शन स्पेक्ट्रोस्कोपी (टीडीएस) | गैस निकास दर बाद में बेक-आउट |
| रेडियोग्राफिक निरीक्षण (आरटी) | एएसटीएम ई446 स्तर 1 (शून्य दोष) | सभी कक्ष दीवारों और फ्लैंज जंक्शन पर 100% रेडियोग्राफिक स्कैन |
| सतह की खुरदरापन प्रोफाइलोमेट्री | ऑप्टिकल 3डी गैर-संपर्क प्रोफाइलोमीटर | इलेक्ट्रो-पॉलिश किए गए आंतरिक सतहें |
7. दानदोंग शहर पेंगशिन मशीनरी कंपनी लिमिटेड में अर्धचालक वैक्यूम कास्टिंग
उच्च वैक्यूम और अर्धचालक-ग्रेड कक्ष कास्टिंग के निर्माण के लिए अत्यंत शुद्ध गलन, सटीक इन्वेस्टमेंट कास्टिंग शॉप, 5-अक्ष सीएनसी मशीनिंग केंद्र और आंतरिक हीलियम लीक परीक्षण की आवश्यकता होती है।
दानदोंग शहर पेंगशिन मशीनरी कं., लिमिटेड पूर्ण रूप से प्रमाणित, टर्नकी समाप्त वैक्यूम और अर्धचालक उपकरण कक्ष कास्टिंग प्रदान करता है:
- अति-शुद्ध स्टेनलेस धातुकर्म : वैक्यूम-पिघलाए गए ASTM A351 CF3M, CF3, CF8M (कास्ट 316L/304L) का प्रमाणित उत्पादन, जिसमें अति-निम्न कार्बन ( ) और सल्फर ( ).
- परिशुद्ध निवेशन एवं शेल ढलाई : उच्च-संगति चेरामिक शेल ढलाई, जो लगभग-नेट आकार और चिकनी ढलाई सतह प्रदान करती है, तथा शून्य काल्पनिक सूक्ष्म-छिद्रता के साथ।
- उच्च-परिशुद्धि 5-अक्ष सीएनसी फ्लैंज मशीनिंग : समर्पित जलवायु-नियंत्रित सीएनसी मशीनिंग केंद्र, जो CF चाकू-किनारों और O-रिंग खाँचों की परिशुद्धि को .
- प्रमाणित हीलियम द्रव्यमान स्पेक्ट्रोमीटर परीक्षण : आंतरिक पफ़ेइफ़र और इन्फ़िकॉन हीलियम वैक्यूम रिसाव परीक्षण प्रणालियाँ, जो रिसाव दर को .
- पूर्ण गुणवत्ता प्रलेखन : आईएसओ 9001 प्रमाणित, जो पूर्ण EN 10204 3.1 सामग्री परीक्षण प्रमाणपत्र, 100% हीलियम रिसाव परीक्षण चार्ट, सतह कठोरता प्रोफ़ाइलोमीटर स्कैन और क्लीनरूम पैकेजिंग प्रदान करता है।
निष्कर्ष
उच्च-निर्वात और अर्धचालक उपकरण कक्ष ढलवां उत्पाद उच्च-प्रौद्योगिकी विनिर्माण के परमाणु-संवेदनशील सीमा पर कार्य करते हैं। काल्पनिक गैस रिसाव, दीवार के माध्यम से सूक्ष्म-चैनल और कण दूषण को समाप्त करने के लिए अत्यंत शुद्ध कम-कार्बन स्टेनलेस स्टील धातुकर्म (सीएफ3एम / 316एल वीआईएम), शून्य-छिद्रता निवेश ढलाई, सटीक सीएनसी सीएफ-फ्लैंज काटने के किनारे की मशीनिंग, विद्युत-पॉलिशिंग ( ) और सत्यापित हीलियम द्रव्यमान स्पेक्ट्रोमीटर रिसाव-दृढ़ता ( ).
एक अनुभवी, एकीकृत निर्वात ढलाई और सटीक मशीनिंग शक्ति-केंद्र के साथ सहयोग करने से आपके अर्धचालक और निर्वात प्रक्रिया कक्ष तेज़ी से निर्वातित होते हैं, गहरा निर्वात बनाए रखते हैं और शून्य-दोष वेफर प्रसंस्करण उत्पादन प्रदान करते हैं।
अपने निर्वात कक्ष के चित्र जमा करने या हीलियम रिसाव प्रमाणन डेटा के लिए अनुरोध करने के लिए दानदोंग सिटी पेंगक्सिन मशीनरी कंपनी लिमिटेड से संपर्क करें।
दांडोंग शहर पेंगशिन मशीनरी कं., लिमिटेड — भारी ढलवां और सटीक मशीनिंग, १९५८ से।
विषय-सूची
- 1. अल्ट्रा-हाई वैक्यूम (UHV) भौतिकी एवं कक्ष अवक्षय के तंत्र
- 2. वैक्यूम धातुकर्म एवं अति-शुद्ध पिघलाने की प्रोटोकॉल (VIM / AOD)
- 3. शून्य-छिद्रता निवेश एवं सेरामिक शेल ढलाई
- 4. 5-अक्षीय सीएनसी यथार्थ अति-उच्च निर्वात फ्लैंज मशीनिंग
- 5. क्लीनरूम रासायनिक पिकलिंग, पैसिवेशन एवं इलेक्ट्रो-पॉलिशिंग (EP)
- 6. हीलियम द्रव्यमान स्पेक्ट्रोमीटर निर्वात रिसाव परीक्षण मानक
- 7. दानदोंग शहर पेंगशिन मशीनरी कंपनी लिमिटेड में अर्धचालक वैक्यूम कास्टिंग
- निष्कर्ष