
 EN
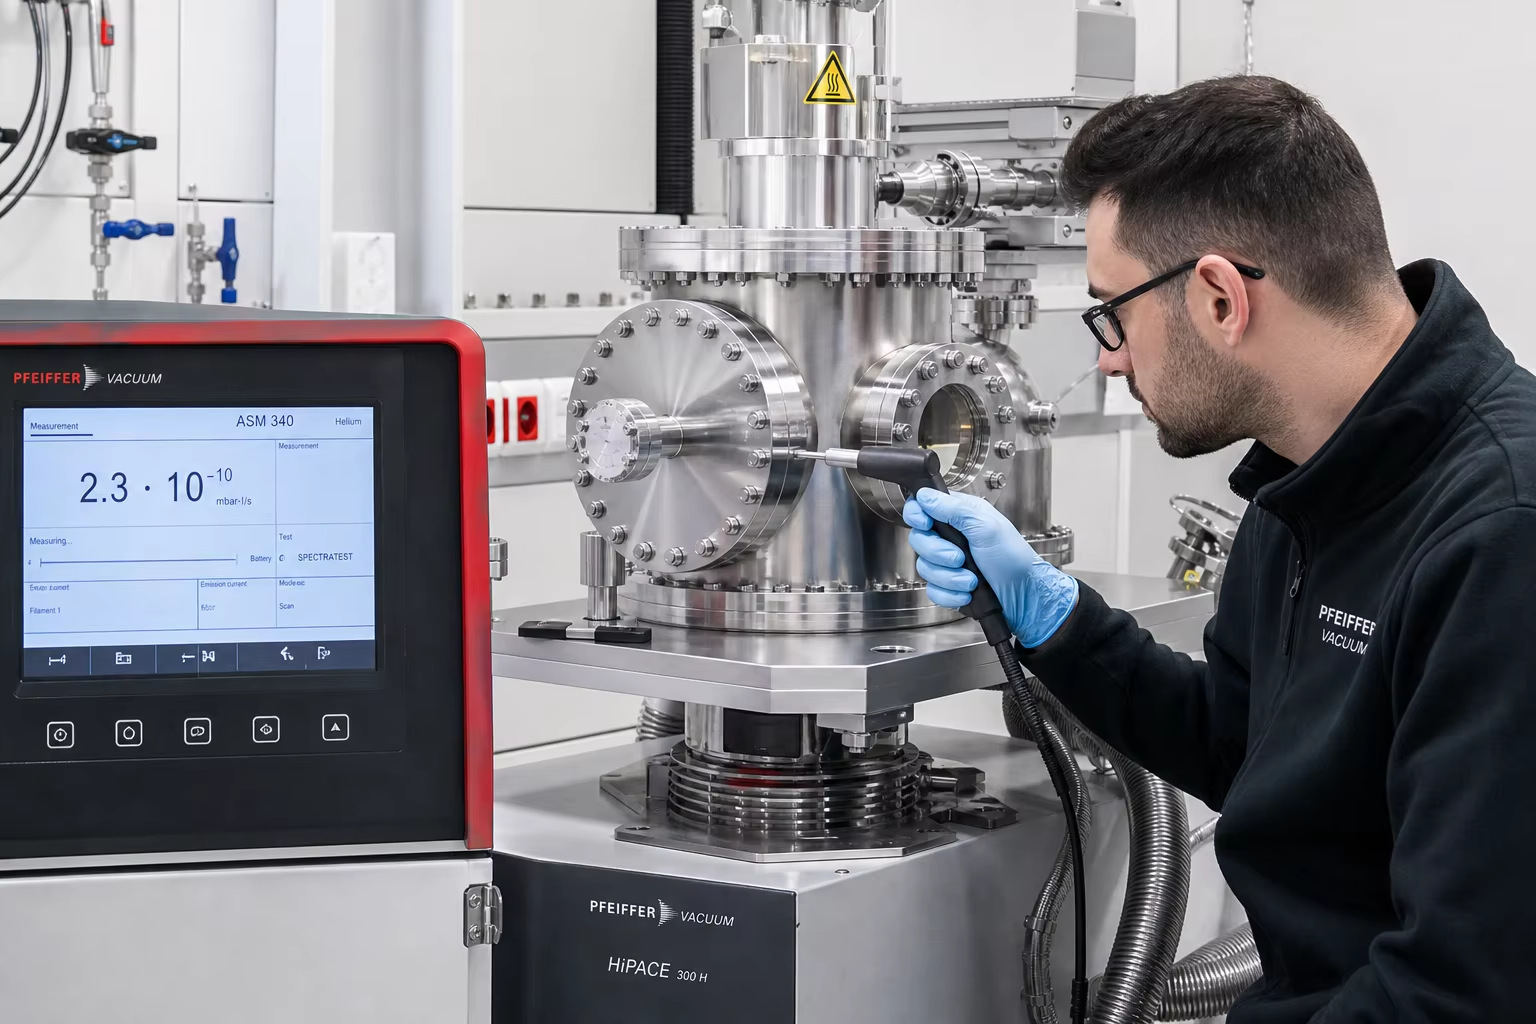
Meta-Beschreibung: Ein umfassender technischer Leitfaden zu Gussteilen für Hochvakuum- und Halbleiterausrüstungskammern. Erfahren Sie mehr über vakuuminduktionsgeschmolzene (VIM) kohlenstoffarme Edelstähle (ASTM A351 CF3M / 316L), CNC-Bearbeitung von Messerkanten-CF-Flanschen, Leckdetektion mit Helium-Massenspektrometern (<10^-9 mbar*l/s) sowie ultra-reine Elektropolitur (Ra <=0,2 µm).
In der fortschrittlichen Halbleiter-Wafer-Fertigung (Plasmaätzen, chemische Gasphasenabscheidung CVD, atomare Schichtabscheidung ALD, Ionenimplantation), der Vakuummetallurgie und den Hochenergie-Physik-Teilchenbeschleunigern arbeiten Vakuumkammern und Prozessverteiler unter Hochvakuum (HV: )und Ultra-Hochvakuum (UHV: )).
Unter diesen extrem niedrigen, atomskaligen Betriebsdrücken sind handelsübliche metallische Gussteile völlig unzulässig. Standardgusswerkstoffe weisen folgende Nachteile auf:
- Unterflächliche mikroskopische Porosität als Gasfallen : Mikroskopische Schrumpfporen und Nadellöcher wirken als kontinuierliche virtuelle Lecks, speichern atmosphärische Gase und desorbieren Feuchtigkeit über Wochen – wodurch der Grundvakuumzustand der Kammer zerstört wird.
- Oberflächliche Entgasung und Kohlenwasserstoffkontamination : Hohe Oberflächenrauheit ( ) bietet eine große effektive Oberfläche für die Adsorption von Wassermolekülen.
- Korrosive Prozesschemie-Angriffe : Fluor-, Chlor- und Brom-basierte Plasma-Ätzgase ( ) greifen schnell nichtmetallische Sulfid-/Oxid-Einschlüsse an und setzen kontaminierende metallische Partikel auf Siliziumwafern frei.
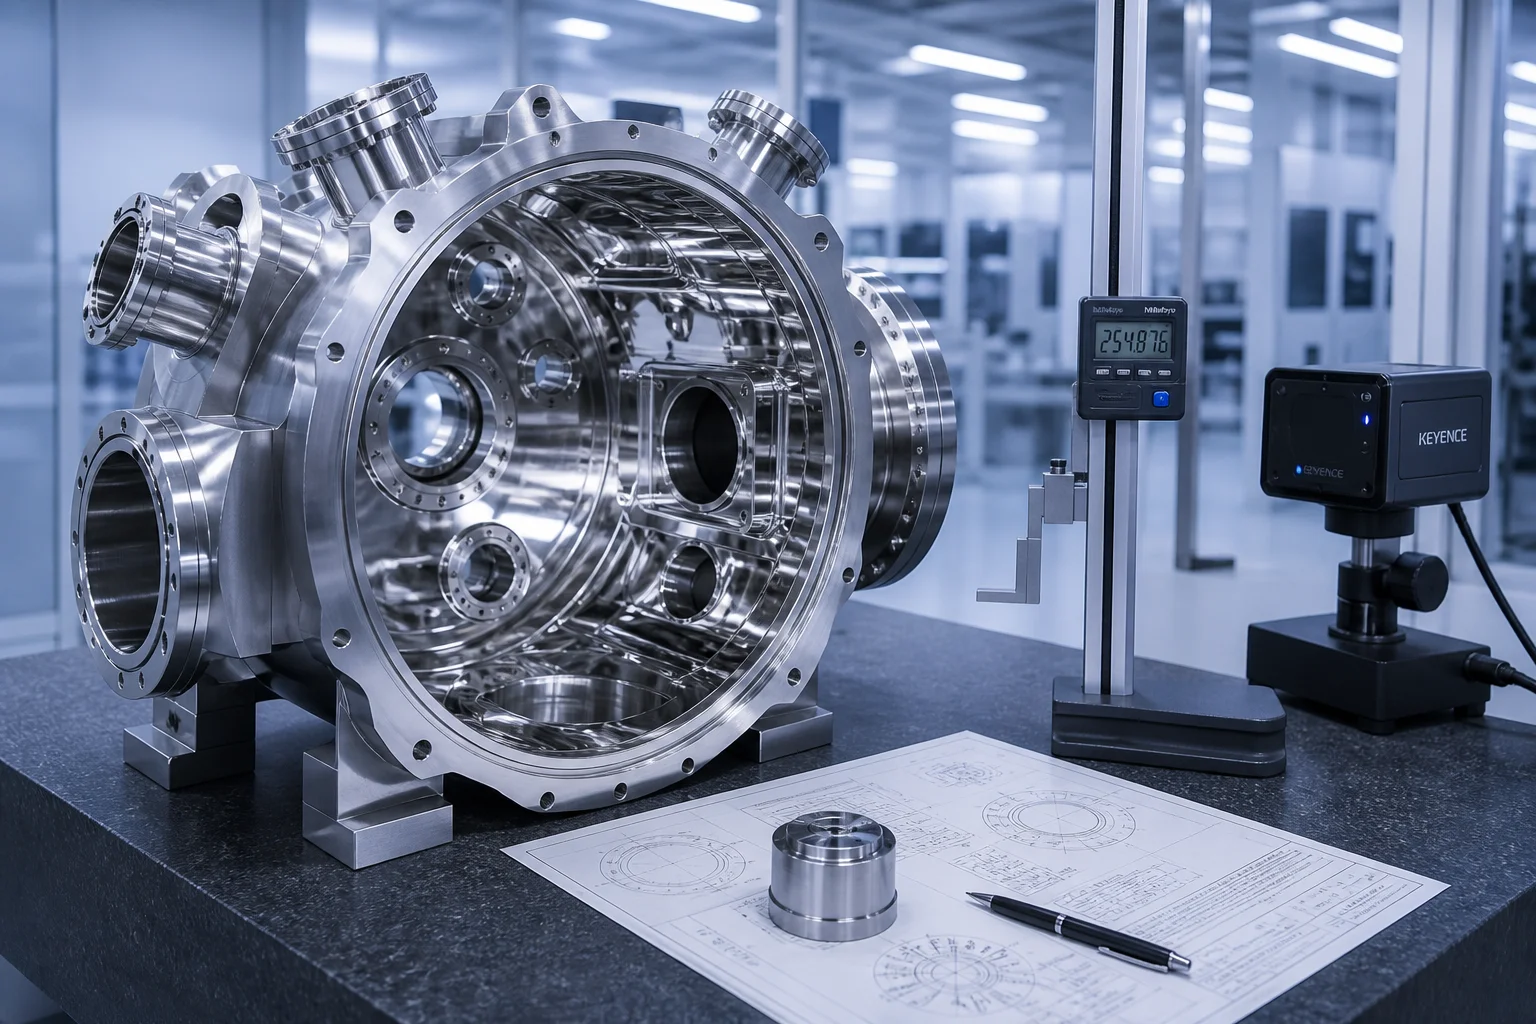
Die Erzielung einer Ultra-Hochvakuum-Kammer-Integrität erfordert spezialisierte Hochreinheits-Gießereitechnik: Schmelzen Ultratiefkohlenstoffhaltiger austenitischer Edelstähle (ASTM A351 CF3M / Gusswerkstoff 316L) über Vakuum-Induktions-Schmelzen (VIM) , Erzielen einer mikroporenfreien Struktur durch diszipliniertes Keramikschalengussverfahren, Durchführung der 5-Achsen-CNC-Bearbeitung von ConFlat-(CF)-Messerkanten-Flansche und Hochvakuum-O-Ring-Nuten ( ), wobei die absolute Dichtheit der Hermetik mittels Helium-Massenspektrometer-Leckdetektion ( ), sowie sauberraumzertifizierte Spiegel-Elektropolier-Oberflächen ( ).
Diese technische Anleitung bietet eine umfassende Analyse der Vakuummetallurgie, des Nullporositäts-Gusskonstruktionsdesigns, der präzisen UHV-Flansch-CNC-Bearbeitung, der Helium-Leckdetektionsprotokolle und der Sauberraum-Elektropolierstandards.
1. Ultrahochvakuum-(UHV)-Physik und Kammerdegradationsmechanismen
                     ┌──────────────────────────────────────────────┐
                     │ Ultra-High Vacuum Environment (<10^-8 mbar)  │
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ Virtual Leakage (Outgassing)  │ │ Corrosive Plasma Attack       │ │ Micro-Channel Through-Leakage │
│ (Trapped air/moisture in      │ │ (Halogen etch chemistry       │ │ (Through-wall interconnected  │
│  subsurface casting pores)    │ │  attacking inclusion sites)   │ │  shrinkage leaking He gas)    │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Halbleiter-Vakuumanwendung | Druckbereich und Chemie | Kritische Qualitätsanforderung | Gusslösung |
|---|---|---|---|
| CVD-/ALD-Abscheidungskammern | / Silan, Metallorganika | Keine virtuellen Lecks; Ausgasungsrate | VIM-Guss-Stahl mit niedrigem Kohlenstoffgehalt (ASTM A351 CF3M / 1.4404) |
| Plasma-Trockenätzprozess-Schalen | /plasma | Keine Partikelkontamination, chemische Passivierung | Hochreines CF3M + ultraschlichtes Elektropolieren ( ) |
| Hochvakuum-Pumpenverteiler | Turbomolekularpumpen-Schnittstelle | Messerkanten-CF-Flanschdichtung mit Heliumdichtheit | Investitionsguss-CF3 / CF8M mit 100-prozentiger Helium-Leckprüfung |
| Vakuum-Glühofen-Gehäuse | / | Hohe thermische Stabilität, geringe thermische Desorption | Gusseisenes austenitisches hitzebeständiges Legierungsmaterial (316L / HK40) |
2. Vakuummetallurgie und ultrareine Schmelzprotokolle (VIM / AOD)
Um innere Gasblasen und nichtmetallische Einschlüsse zu eliminieren, die virtuelle Lecks erzeugen, unterziehen sich Vakuumkammergussstücke Vakuum-Induktions-Schmelzen (VIM) oder Argon-Sauerstoff-Entkohlung (AOD) :
| Chemisches Element | ASTM A351 CF3M-Standard | Pengxin UHV-Halbleiterqualität | Kritische Vakuumtechnikfunktion |
|---|---|---|---|
| Kohlenstoff (C) | (ultra-niedriger Kohlenstoffgehalt) | Verhindert die Ausscheidung von Chromcarbid an Korngrenzen; verhindert interkristalline Ätzangriffe | |
| Chrom (Cr) | Bildet eine dichte, selbstheilende passivschicht, beständig gegen Halogenplasma-Chemikalien | ||
| Nickel (Ni) | (Hoher Nickelgehalt) | Garantiert eine stabile, vollständig austenitische FCC-Matrix; unterdrückt die magnetische Permeabilität ( ) | |
| Molybdän (Mo) | Hohe Beständigkeit gegen Chlorid- und Halogenid-induzierte Lochkorrosion in Plasma-Reinigungszyklen | ||
| Schwefel und Phosphor | (Ultra-rein) | Kritisch : Eliminiert nichtmetallische einschlüsse, die mikroskopisch kleine Vakuum-Leckpfade erzeugen | |
| Gelöste Gase | Nicht spezifiziert | Eliminiert die Freisetzung von Gas aus dem Volumen während ultrahochvakuumtechnischer Evakuierungszyklen |
3. Porenfreie Feinguss- und Keramikschalengussverfahren
Halbleiter-Vakuumkammern weisen komplexe innere Prozessgasverteilungskanäle, Wasserkühljacken und mehrere optische Sichtfenster auf:
┌─────────────────────────────────────────────────────────────┐
│ 1. Precision Multi-Piece Aluminum Tooling & Wax Injection   │
│    • High-stability wax patterns with zero sink marks       │
├─────────────────────────────────────────────────────────────┤
│ 2. Automated Multi-Layer Fused Silica Ceramic Shell Molding │
│    • Fine zircon flour primary face coat (Ra 1.6 µm finish) │
│    • Zero sand inclusion or ceramic spalling in mold cavity │
├─────────────────────────────────────────────────────────────┤
│ 3. Vacuum Induction Pouring with Filtered Bottom Ingate     │
│    • Melt poured directly under protective argon atmosphere │
│    • Directional progressive solidification from base up    │
├─────────────────────────────────────────────────────────────┤
│ 4. 100% Hot Isostatic Pressing (HIP Processing - Optional)  │
│    • $1,150 °C$ at $1,000\text{ bar}$ Argon pressure; collapses all  │
│      internal micro-voids, achieving 100% theoretical density│
└─────────────────────────────────────────────────────────────┘
4. 5-Achsen-CNC-Präzisions-UHV-Flanschbearbeitung
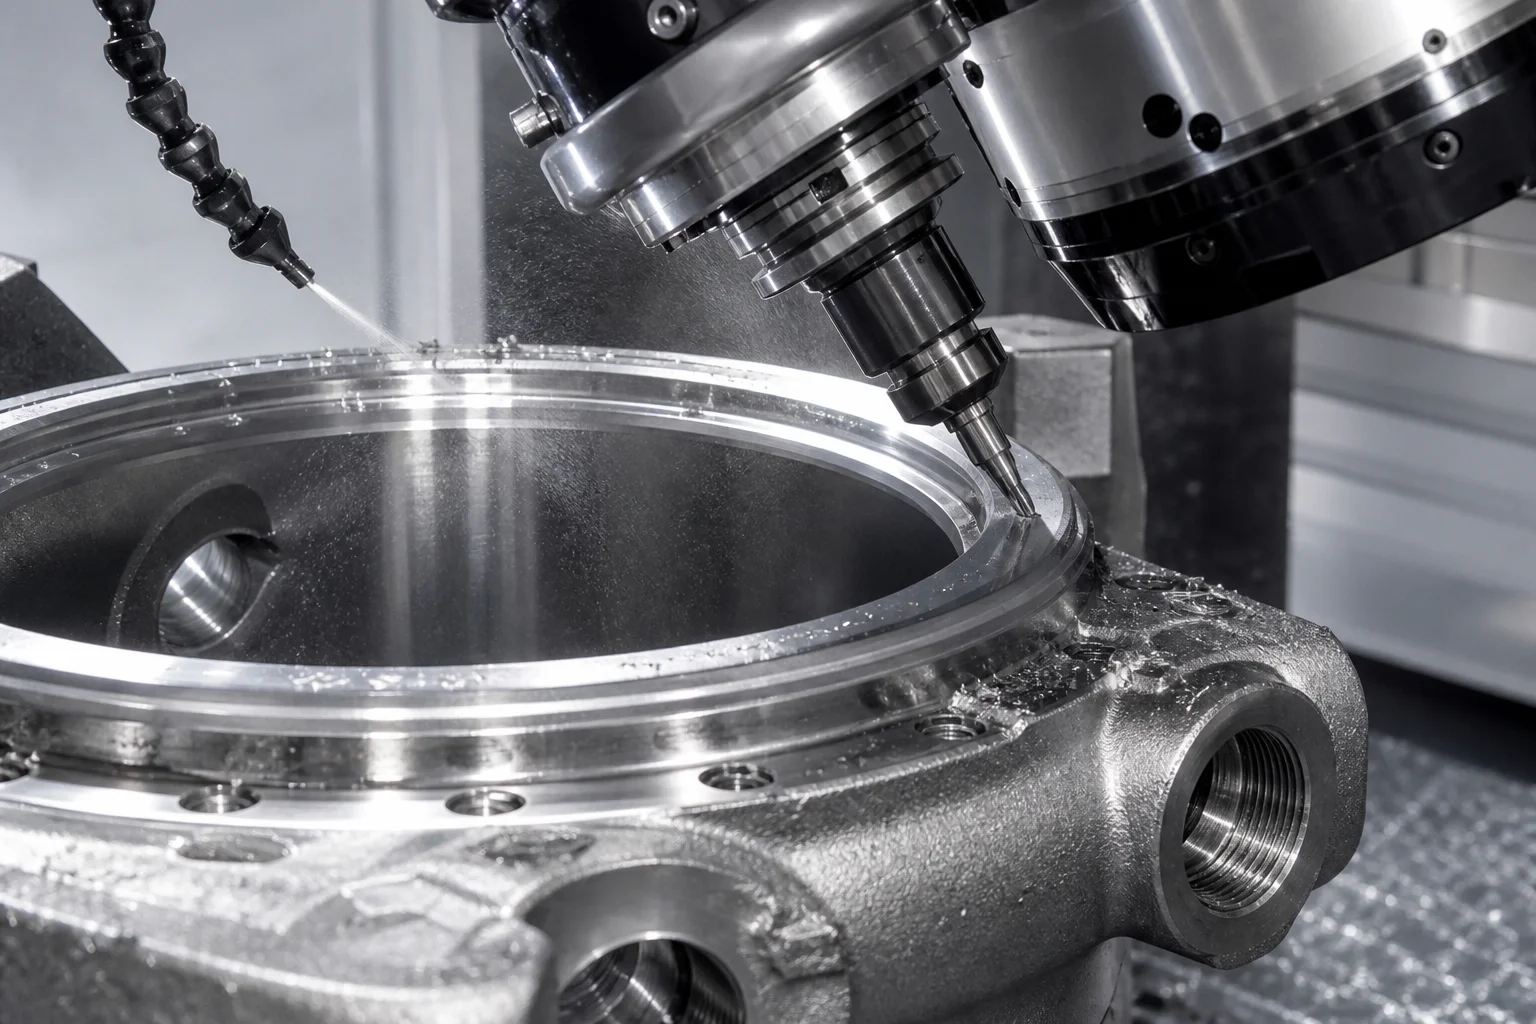
Ultra-Hochvakuum-Dichtungen beruhen auf der präzisen metallischen Verformung von Kupferdichtungen oder elastomeren Viton-/FFKM-O-Ringen:
        ┌───────────────────────────────────────────────────────┐
        │ 1. High-Vacuum Solution Annealing (1,100 °C)          │
        │ • Rapid water quench; eliminates all residual stress  │
        └──────────────────────────┬────────────────────────────┘
                                   │
                                   ▼
        ┌───────────────────────────────────────────────────────┐
        │ 2. 5-Axis CNC High-Speed Milling Center Operations    │
        │ • Precision machining of chamber internal cavities    │
        │ • Coaxiality of opposing viewport axes $\le 0.015\text{ mm}$│
        └──────────────────────────┬────────────────────────────┘
                                   │
                                   ▼
        ┌───────────────────────────────────────────────────────┐
        │ 3. ConFlat (CF) Knife-Edge & O-Ring Groove Micro-Turn │
        │ • CF flange knife-edge angle ($70^\circ \pm 0.5^\circ$) with  │
        │   sharp peak radius ($R \le 0.10\text{ mm}$)          │
        │ • O-ring dovetail groove surface roughness $Ra \le 0.4\text{ µm}$│
        └───────────────────────────────────────────────────────┘
5. Reinraum-Chemische Beizbehandlung, Passivierung und Elektropolitur (EP)
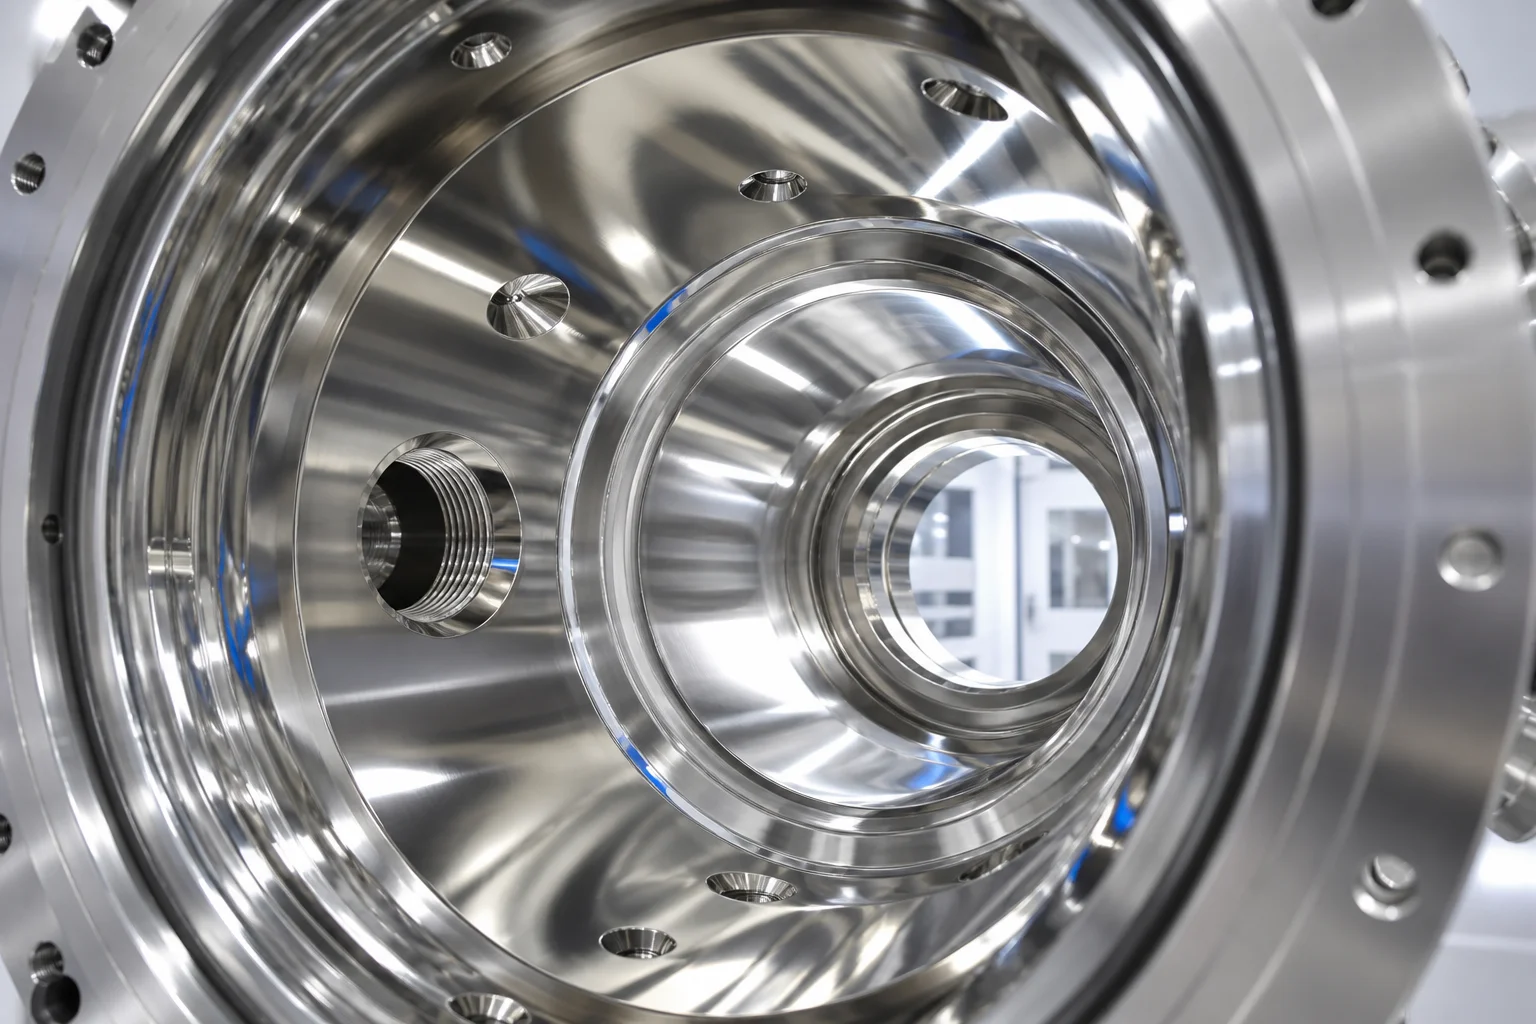
Um extrem niedrige Ausgasraten zu erreichen, unterziehen sich gegossene Kammeroberflächen einer präzisen mehrstufigen elektrochemischen Oberflächenbearbeitung:
Machined Chamber Surface (Ra 0.8–1.6 µm)
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 1. Ultrasonic Degreasing & Solvent Cleaning            │
│    (Removes all CNC cutting oils and particulate matter)
└──────────────────┬─────────────────────────────────────┘
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 2. Nitric-Hydrofluoric Acid Pickling & Passivation     │
│    (ASTM A380 / A967: Removes free iron and oxide scale)
└──────────────────┬─────────────────────────────────────┘
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 3. Precision Anodic Electro-Polishing (EP) (ASTM B912) │
│    • Controlled electrochemical dissolution of peaks   │
│    • Delivers true mirror finish ($Ra \le 0.20\text{ µm}$)  │
│    • Maximizes $Cr/Fe$ surface atomic ratio ($\ge 2.0$)│
└──────────────────┬─────────────────────────────────────┘
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 4. Class 1,000 Cleanroom Ultra-Pure Water (UPW) Rinse  │
│    • 18 MΩ·cm deionized water rinse + clean dry pack   │
└────────────────────────────────────────────────────────┘
6. Helium-Massenspektrometer-Vakuum-Lecktest-Normen
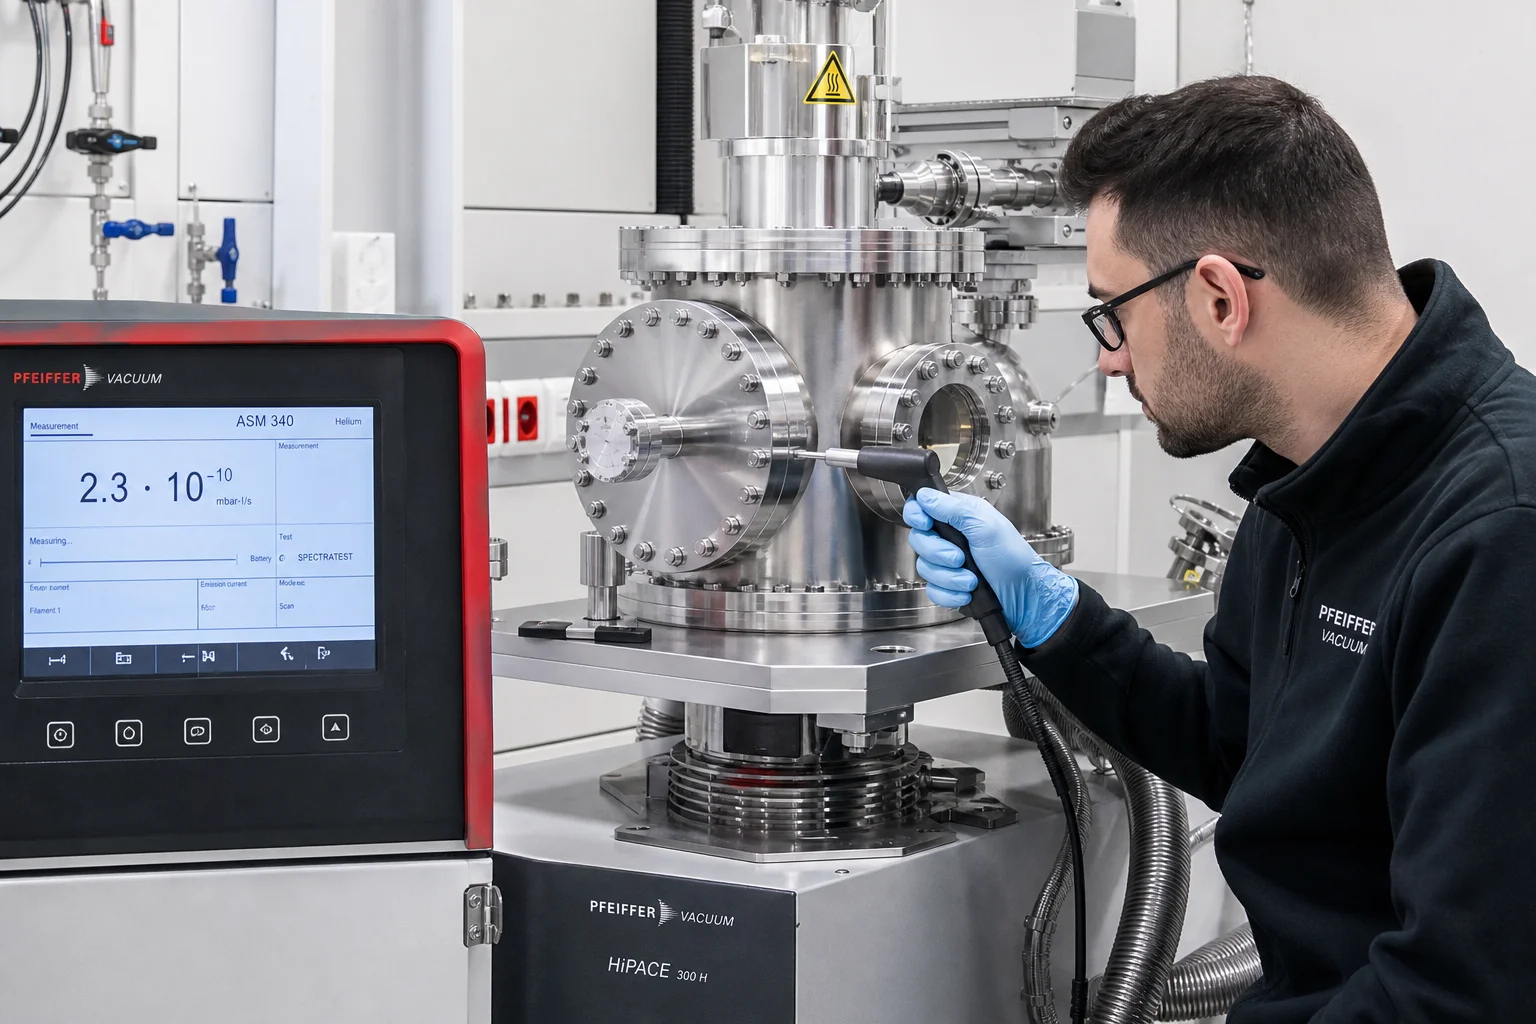
Jeder Vakuumguss wird zu 100 % mittels Helium-Leckprüfung verifiziert gemäß ASTM E499 / ASME Sec V Art 10 :
| Prüfverfahren | Aufbau und Standard | Empfindlichkeit und Annahmeschwelle |
|---|---|---|
| Helium-Vakuum-Schnüffeltest | Unter Druck gesetzt mit 100 % He ( ); Abtastung mit Schnüffelsonde | Leckrate ; keine lokalisierten Lecks |
| Helium-Hartvakuum-Haube-Test | Kammer evakuiert auf ; Helium-Umhüllung | Globale Leckrate |
| Überprüfung der Ausgasungsrate | Thermische Desorptions-Spektroskopie (TDS) | Ausgasungsrate nachher ausheizen |
| Röntgenprüfung (RT) | ASTM E446 Stufe 1 (Null Fehler) | 100-prozentige Röntgenprüfung aller Kammerwände und Flanschverbindungen |
| Oberflächenrauheitsprofilierung | Optischer 3D-Kontaktloser Profilometer | Elektropolierter Innenseiten |
7. Halbleiter-Vakuumguss bei Dandong City Pengxin Machinery Co., Ltd.
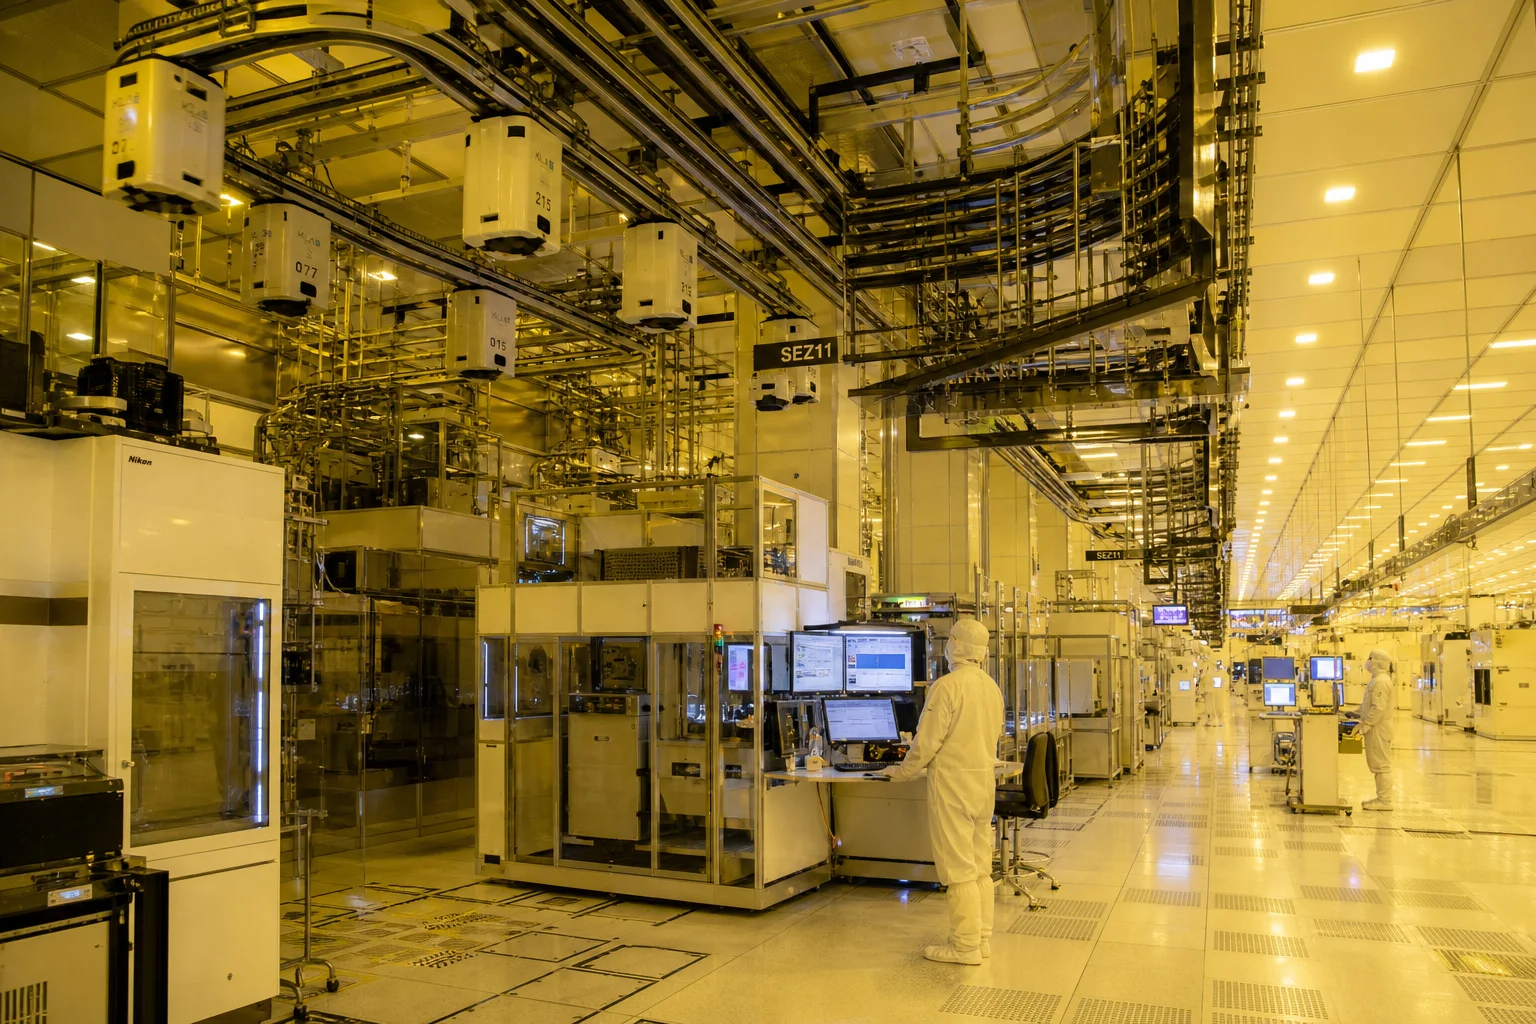
Die Herstellung von Hochvakuum- und halbleiterqualifizierten Kammergussteilen erfordert ultrareine Schmelzprozesse, präzise Feingussanlagen, 5-Achsen-CNC-Bearbeitungszentren sowie interne Helium-Lecktests.
Dandong City Pengxin Machinery Co., Ltd. liefert vollständig zertifizierte, schlüsselfertige Vakuum- und Halbleiter-Ausrüstungskammergussteile:
- Ultrareine Edelstahlmetallurgie : Zertifizierte Produktion von vakuumgeschmolzenen ASTM A351 CF3M, CF3, CF8M (Gusswerkstoffe 316L/304L) mit ultraniedrigem Kohlenstoffgehalt ( ) und Schwefel ( ).
- Präzisions-Feinguss und Schalenguss : Hochgenaues Keramik-Schalen-Gussverfahren, das Nahe-Netzformen mit glatten Gussoberflächen und keiner virtuellen Mikroporosität liefert.
- Hochpräzise 5-Achsen-CNC-Flansch-Bearbeitung : Spezielle klimatisierte CNC-Bearbeitungszentren, die präzise CF-Messerkanten und O-Ring-Nuten innerhalb von .
- Zertifizierte Helium-Massenspektrometer-Prüfung : Eigenständige Pfeiffer- und Inficon-Helium-Vakuum-Lecktestsysteme, die Leckraten bis zu .
- Vollständige Qualitätsdokumentation : ISO-9001-zertifiziert mit vollständigen EN-10204-3.1-Materialprüfzertifikaten, 100-prozentigen Helium-Lecktest-Diagrammen, Oberflächenrauheits-Profilometer-Scans und Reinraumverpackung.
Fazit
Hochvakuum- und Halbleiteranlagen-Kammergussteile arbeiten an der atomempfindlichen Spitze der Hochtechnologie-Fertigung. Die Eliminierung virtueller Entgasungsleckstellen, durchgehender Mikrokanäle und Partikelkontamination erfordert eine ultrareine, kohlenstoffarme Edelstahlmetallurgie (CF3M / 316L VIM), porositätsfreies Feingussverfahren, präzise CNC-CF-Flansch-Messerkanten-Bearbeitung, Elektropolitur ( ), und verifizierte Helium-Massenspektrometer-Dichtheit ( ).
Die Zusammenarbeit mit einem erfahrenen, integrierten Unternehmen für Vakuumguss und Präzisionsbearbeitung stellt sicher, dass Ihre Halbleiter- und Vakuumprozesskammern schneller evakuieren, ein tieferes Vakuum halten und eine fehlerfreie Wafer-Prozessausbeute liefern.
Kontaktieren Sie Dandong City Pengxin Machinery Co., Ltd., um Ihre Vakuumkammer-Zeichnungen einzureichen oder Daten zur Helium-Leckprüfung anzufordern.
Dandong City Pengxin Machinery Co., Ltd. — Schwermetallguss und Präzisionsbearbeitung, seit 1958.
Inhaltsverzeichnis
- 1. Ultrahochvakuum-(UHV)-Physik und Kammerdegradationsmechanismen
- 2. Vakuummetallurgie und ultrareine Schmelzprotokolle (VIM / AOD)
- 3. Porenfreie Feinguss- und Keramikschalengussverfahren
- 4. 5-Achsen-CNC-Präzisions-UHV-Flanschbearbeitung
- 5. Reinraum-Chemische Beizbehandlung, Passivierung und Elektropolitur (EP)
- 6. Helium-Massenspektrometer-Vakuum-Lecktest-Normen
- 7. Halbleiter-Vakuumguss bei Dandong City Pengxin Machinery Co., Ltd.
- Fazit