
 EN
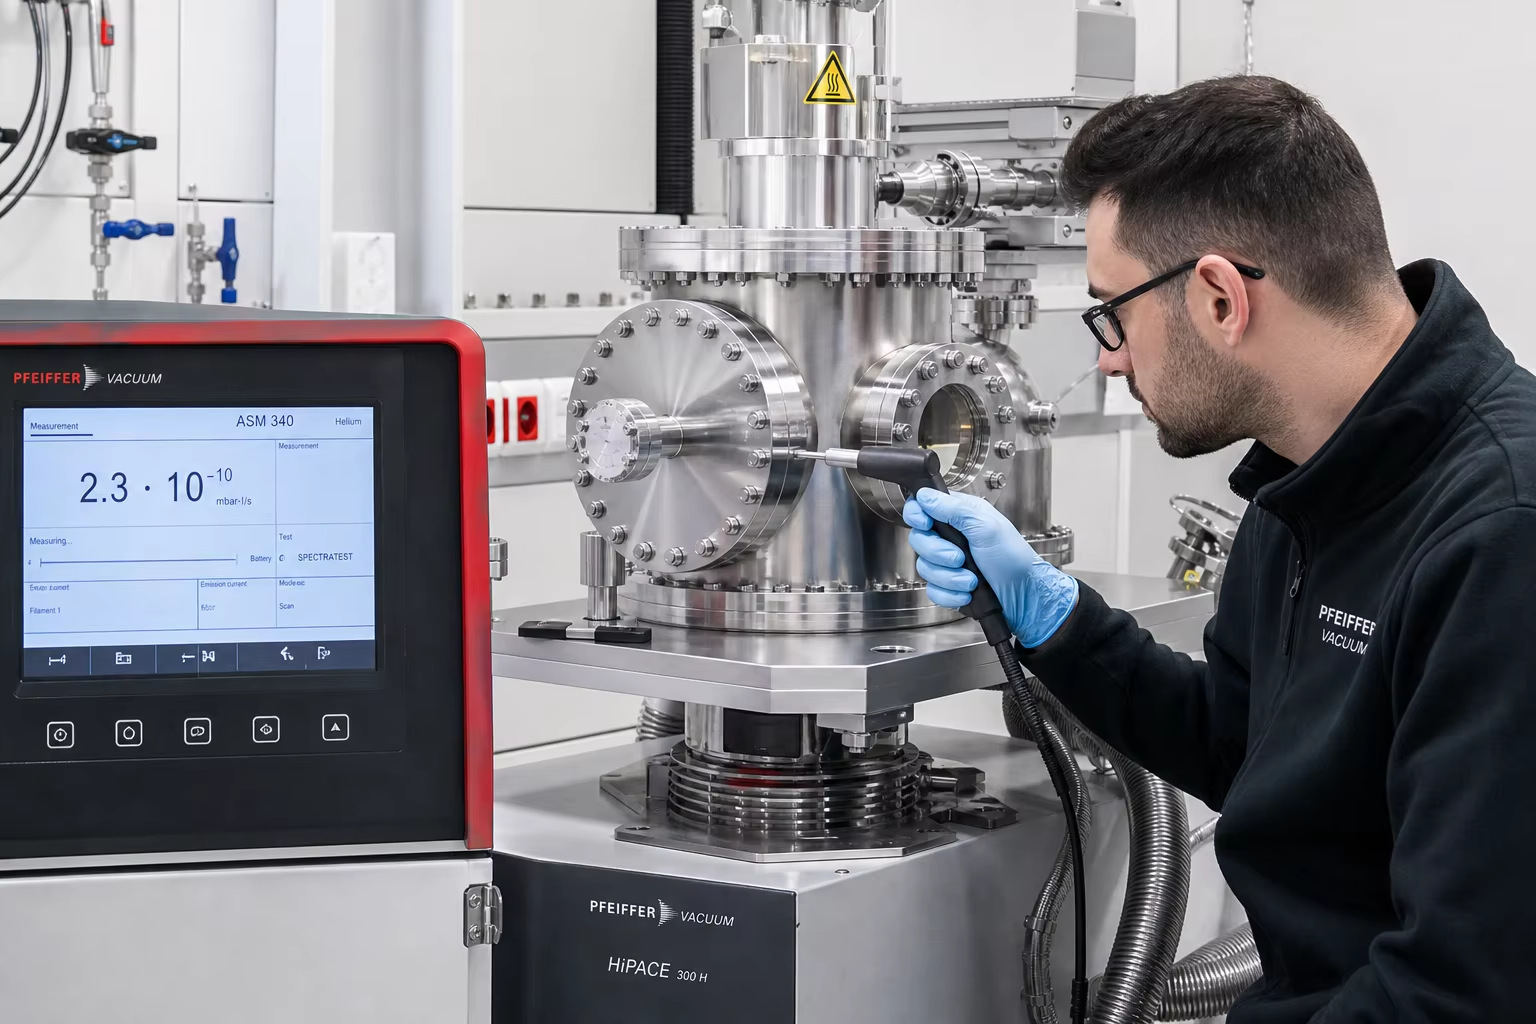
Мета-описание: Полное техническое руководство по литым деталям вакуумных и полупроводниковых установок высокого вакуума. Рассматриваются низкоуглеродистые нержавеющие стали, расплавленные в вакуумной индукционной печи (VIM) (ASTM A351 CF3M / 316L), фрезерная обработка фланцев CF с ножевым уплотнением на станках с ЧПУ, обнаружение утечек с помощью гелиевого масс-спектрометра (<10⁻⁹ мбар·л/с) и сверхчистая электрохимическая полировка (Ra ≤ 0,2 мкм).
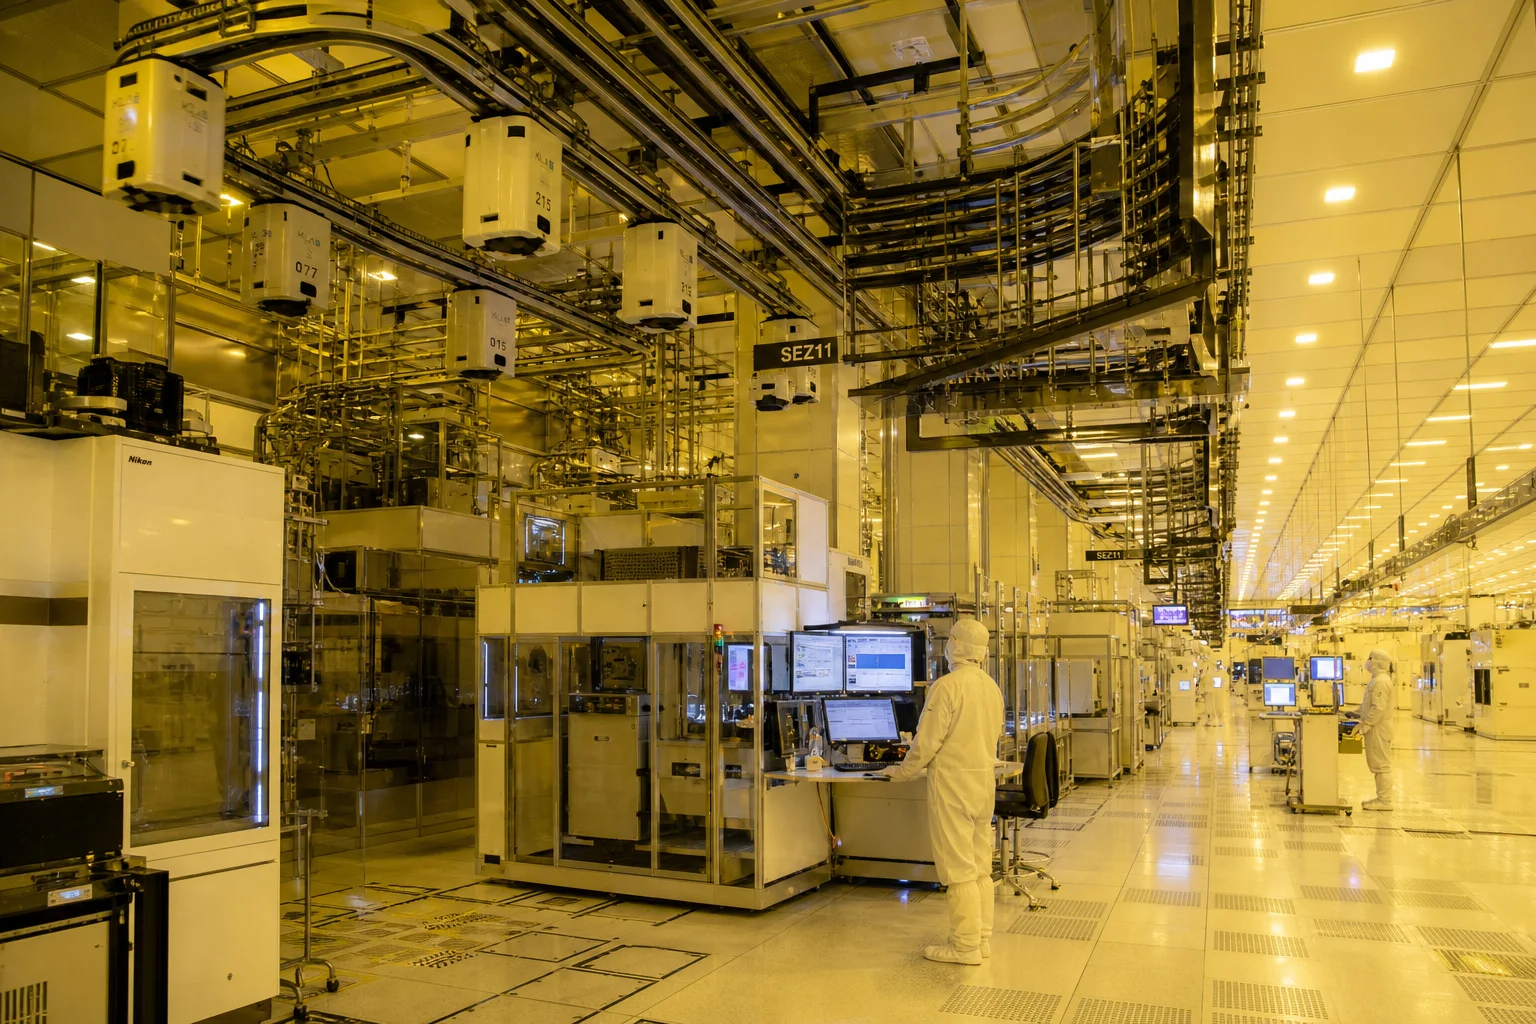
В передовых процессах производства полупроводниковых пластин (плазменное травление, химическое осаждение из паровой фазы CVD, атомно-слоистое осаждение ALD, имплантация ионов), вакуумной металлургии и ускорителях частиц высокой энергии вакуумные камеры и технологические коллекторы работают при Высоком вакууме (HV: )и Сверхвысоком вакууме (UHV: ).
При таких экстремальных давлениях на атомном уровне стандартные промышленные металлические отливки совершенно неприемлемы. Стандартные отливки страдают от следующих недостатков:
- Микропористость подповерхностного слоя и ловушки для газов : Микроскопические усадочные поры и игольчатые отверстия действуют как непрерывные виртуальные утечки, улавливая атмосферные газы и десорбируя влагу в течение недель, что разрушает базовый вакуум в камере.
- Дегазация поверхности и загрязнение углеводородами : Высокая шероховатость поверхности ( ) обеспечивает огромную истинную площадь поверхности для адсорбции молекул воды.
- Агрессивное воздействие химических процессов : Плазменные травильные газы на основе фтора, хлора и брома ( ) быстро атакуют неметаллические включения сульфидов/оксидов, высвобождая загрязняющие металлические частицы на кремниевые пластины.
Достижение целостности камеры ультравысокого вакуума требует специализированной инженерии литейного производства высокой чистоты: плавка Аустенитные нержавеющие стали сверхнизкого содержания углерода (ASTM A351 CF3M / литьё 316L) через Вакуумная индукционная плавка (VIM) , достижение нулевой микропористости посредством дисциплинированного литья по выплавляемым моделям с керамической оболочкой, выполнение фрезерной обработки с ЧПУ по пяти осям Фланцев ConFlat (CF) с ножевым уплотнительным краем и канавок для уплотнительных колец высокого вакуума ( ), проверка абсолютной герметичности посредством Обнаружения утечек гелиевым масс-спектрометром ( ), и поставка с сертификатом чистой комнаты Зеркальных электрохимически полированных поверхностей ( ).
Это инженерное руководство содержит исчерпывающий анализ вакуумной металлургии, проектирования литых деталей без пористости, прецизионной ЧПУ-обработки фланцев для сверхвысокого вакуума (UHV), протоколов обнаружения утечек гелия и стандартов электрохимической полировки в чистых помещениях.
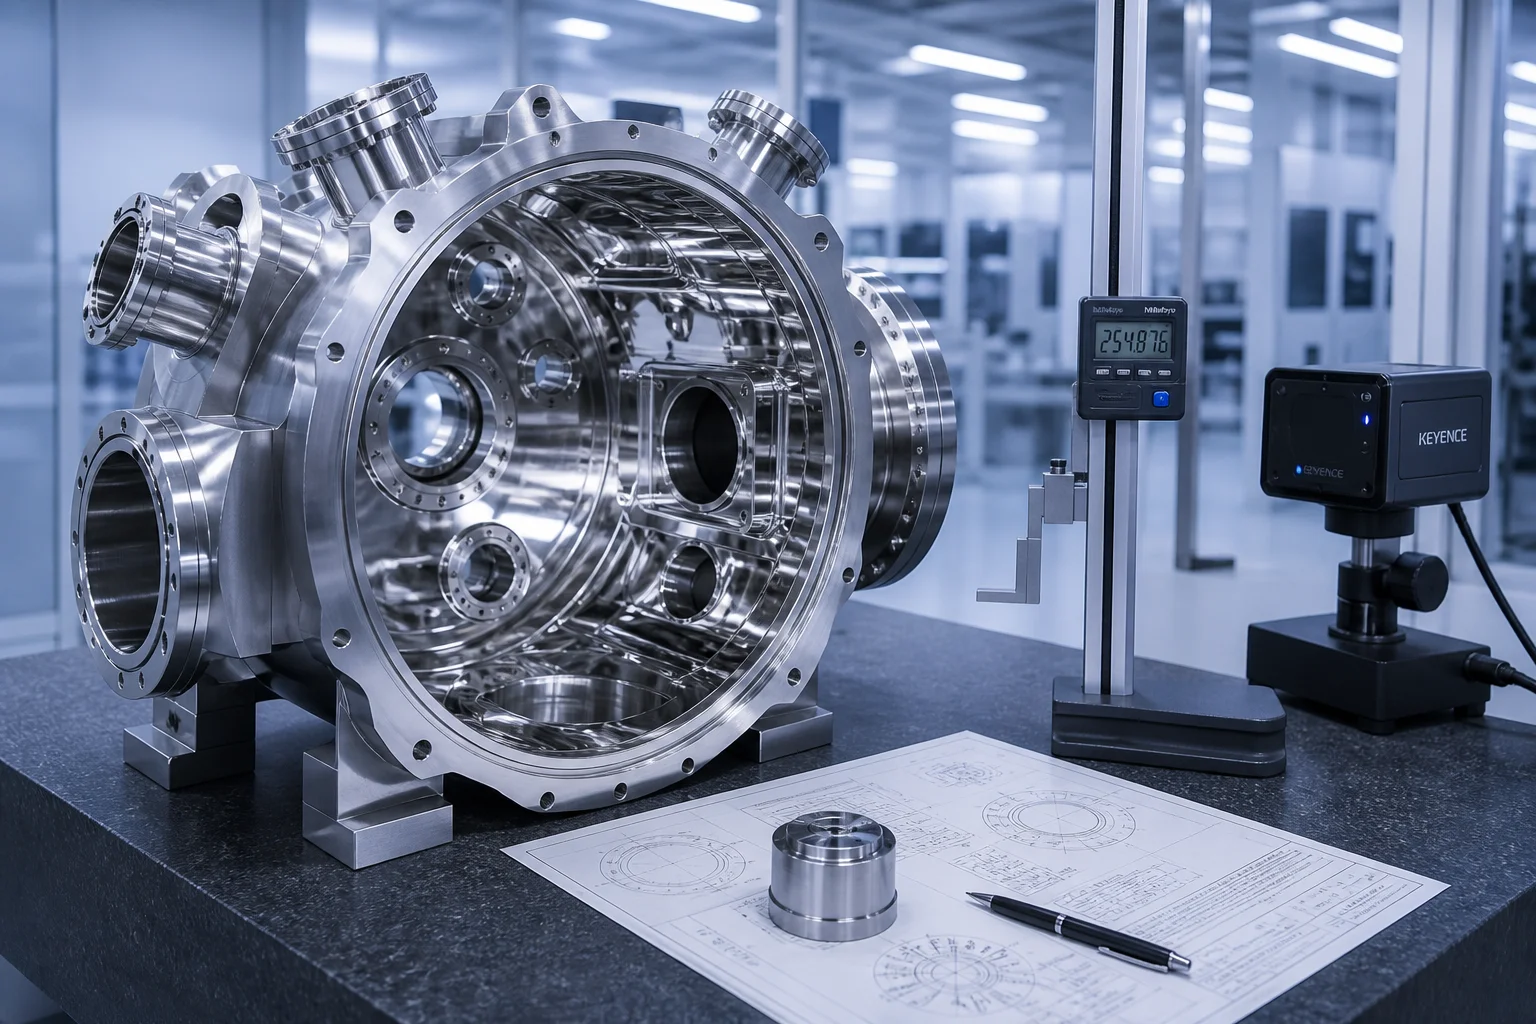
1. Физика сверхвысокого вакуума (UHV) и механизмы деградации вакуумных камер
                     ┌──────────────────────────────────────────────┐
                     │ Ultra-High Vacuum Environment (<10^-8 mbar)  │
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ Virtual Leakage (Outgassing)  │ │ Corrosive Plasma Attack       │ │ Micro-Channel Through-Leakage │
│ (Trapped air/moisture in      │ │ (Halogen etch chemistry       │ │ (Through-wall interconnected  │
│  subsurface casting pores)    │ │  attacking inclusion sites)   │ │  shrinkage leaking He gas)    │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Применение вакуума в полупроводниковой промышленности | Диапазон давления и химия | Критическое требование к качеству | Решение в области литья |
|---|---|---|---|
| Камеры осаждения методами CVD / ALD | / силан, металлоорганические соединения | Отсутствие виртуальных утечек; скорость выделения газов | VIM Cast Low-Carbon Stainless (ASTM A351 CF3M / 1.4404) |
| Сухие плазменные травильные камеры | /плазма | Нулевое загрязнение частицами, химическая пассивация | Высокочистый CF3M + ультра-гладкое электрохимическое полирование ( ) |
| Коллекторы для высоковакуумной откачки | Интерфейс с турбомолекулярным насосом | Удержание уплотнения ножевого фланца CF, герметичность по гелию | Литьё по выплавляемым моделям CF3 / CF8M с 100%-ной сертификацией на герметичность по гелию |
| Корпуса вакуумных печей для отжига | / | Высокая термостойкость, низкая термодесорбция | Литой аустенитный жаропрочный сплав (316L / HK40) |
2. Вакуумная металлургия и протоколы ультрачистого плавления (VIM / AOD)
Для устранения внутренних газовых полостей и неметаллических включений, вызывающих виртуальные утечки, литые детали вакуумных камер подвергаются Вакуумная индукционная плавка (VIM) или Аргонно-кислородное обезуглероживание (AOD) :
| Химический элемент | Стандарт ASTM A351 CF3M | Pengxin UHV Semiconductor Grade | Критическая функция вакуумной инженерии |
|---|---|---|---|
| Углерод (C) | (ультранизкоуглеродистая) | Препятствует образованию карбидов хрома на границах зёрен; предотвращает межкристаллитную эрозию при травлении | |
| Хром (Cr) | Образует плотный, самовосстанавливающийся пассивный слой, устойчивый к галогенной плазменной химии | ||
| Никель (Ni) | (Высокое содержание никеля) | Гарантирует стабильную полностью аустенитную ГЦК-структуру; подавляет магнитную проницаемость ( ) | |
| Молибден (Mo) | Высокая стойкость к питтинговой коррозии хлоридами и галогенидами в циклах плазменной очистки | ||
| Сера и фосфор | (ультрачистый) | Критический : устраняет неметаллические стрингеры, создающие микроскопические пути утечки вакуума | |
| Растворённые газы | Не указано | Исключает десорбцию объёмных газов в циклах откачки до сверхвысокого вакуума |
3. Литьё по выплавляемым моделям и керамическим формам без пор
Вакуумные камеры для полупроводниковых процессов оснащены сложными внутренними каналами распределения технологических газов, рубашками водяного охлаждения и несколькими оптическими смотровыми окнами:
┌─────────────────────────────────────────────────────────────┐
│ 1. Precision Multi-Piece Aluminum Tooling & Wax Injection   │
│    • High-stability wax patterns with zero sink marks       │
├─────────────────────────────────────────────────────────────┤
│ 2. Automated Multi-Layer Fused Silica Ceramic Shell Molding │
│    • Fine zircon flour primary face coat (Ra 1.6 µm finish) │
│    • Zero sand inclusion or ceramic spalling in mold cavity │
├─────────────────────────────────────────────────────────────┤
│ 3. Vacuum Induction Pouring with Filtered Bottom Ingate     │
│    • Melt poured directly under protective argon atmosphere │
│    • Directional progressive solidification from base up    │
├─────────────────────────────────────────────────────────────┤
│ 4. 100% Hot Isostatic Pressing (HIP Processing - Optional)  │
│    • $1,150 °C$ at $1,000\text{ bar}$ Argon pressure; collapses all  │
│      internal micro-voids, achieving 100% theoretical density│
└─────────────────────────────────────────────────────────────┘
4. Точная обработка фланцев УВВ на 5-осевом станке с ЧПУ
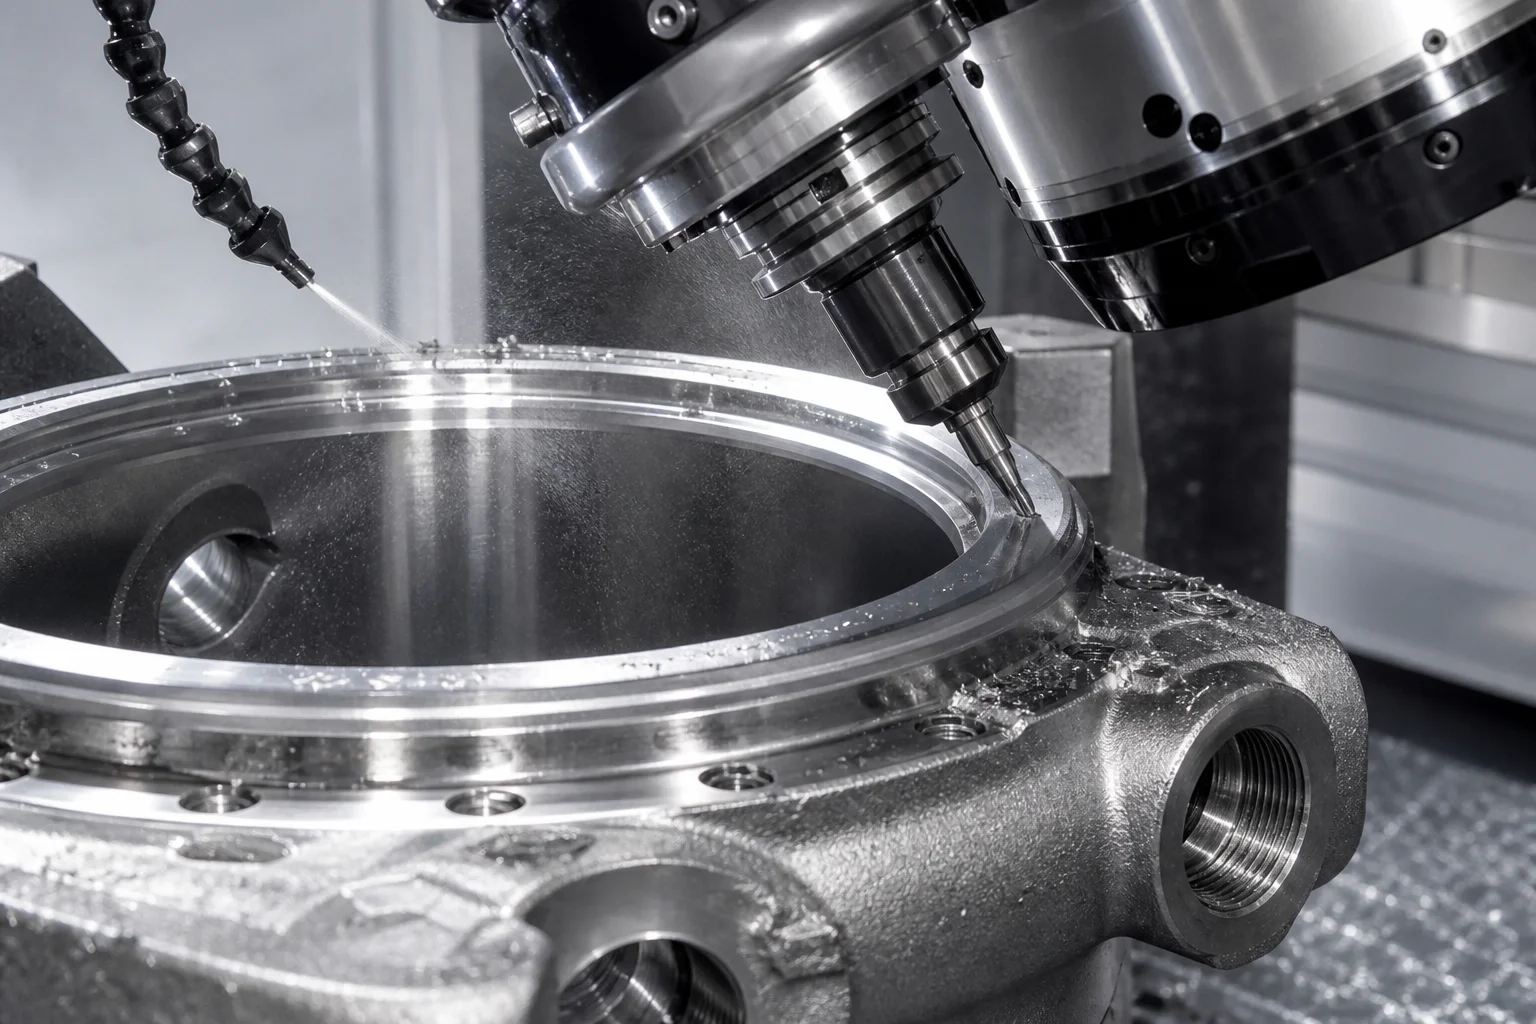
Уплотнения сверхвысокого вакуума основаны на точной деформации медных металлических прокладок или эластомерных уплотнительных колец Viton®/FFKM:
        ┌───────────────────────────────────────────────────────┐
        │ 1. High-Vacuum Solution Annealing (1,100 °C)          │
        │ • Rapid water quench; eliminates all residual stress  │
        └──────────────────────────┬────────────────────────────┘
                                   │
                                   ▼
        ┌───────────────────────────────────────────────────────┐
        │ 2. 5-Axis CNC High-Speed Milling Center Operations    │
        │ • Precision machining of chamber internal cavities    │
        │ • Coaxiality of opposing viewport axes $\le 0.015\text{ mm}$│
        └──────────────────────────┬────────────────────────────┘
                                   │
                                   ▼
        ┌───────────────────────────────────────────────────────┐
        │ 3. ConFlat (CF) Knife-Edge & O-Ring Groove Micro-Turn │
        │ • CF flange knife-edge angle ($70^\circ \pm 0.5^\circ$) with  │
        │   sharp peak radius ($R \le 0.10\text{ mm}$)          │
        │ • O-ring dovetail groove surface roughness $Ra \le 0.4\text{ µm}$│
        └───────────────────────────────────────────────────────┘
5. Химическая травка, пассивация и электрошлифовка (ЭШ) в чистой комнате
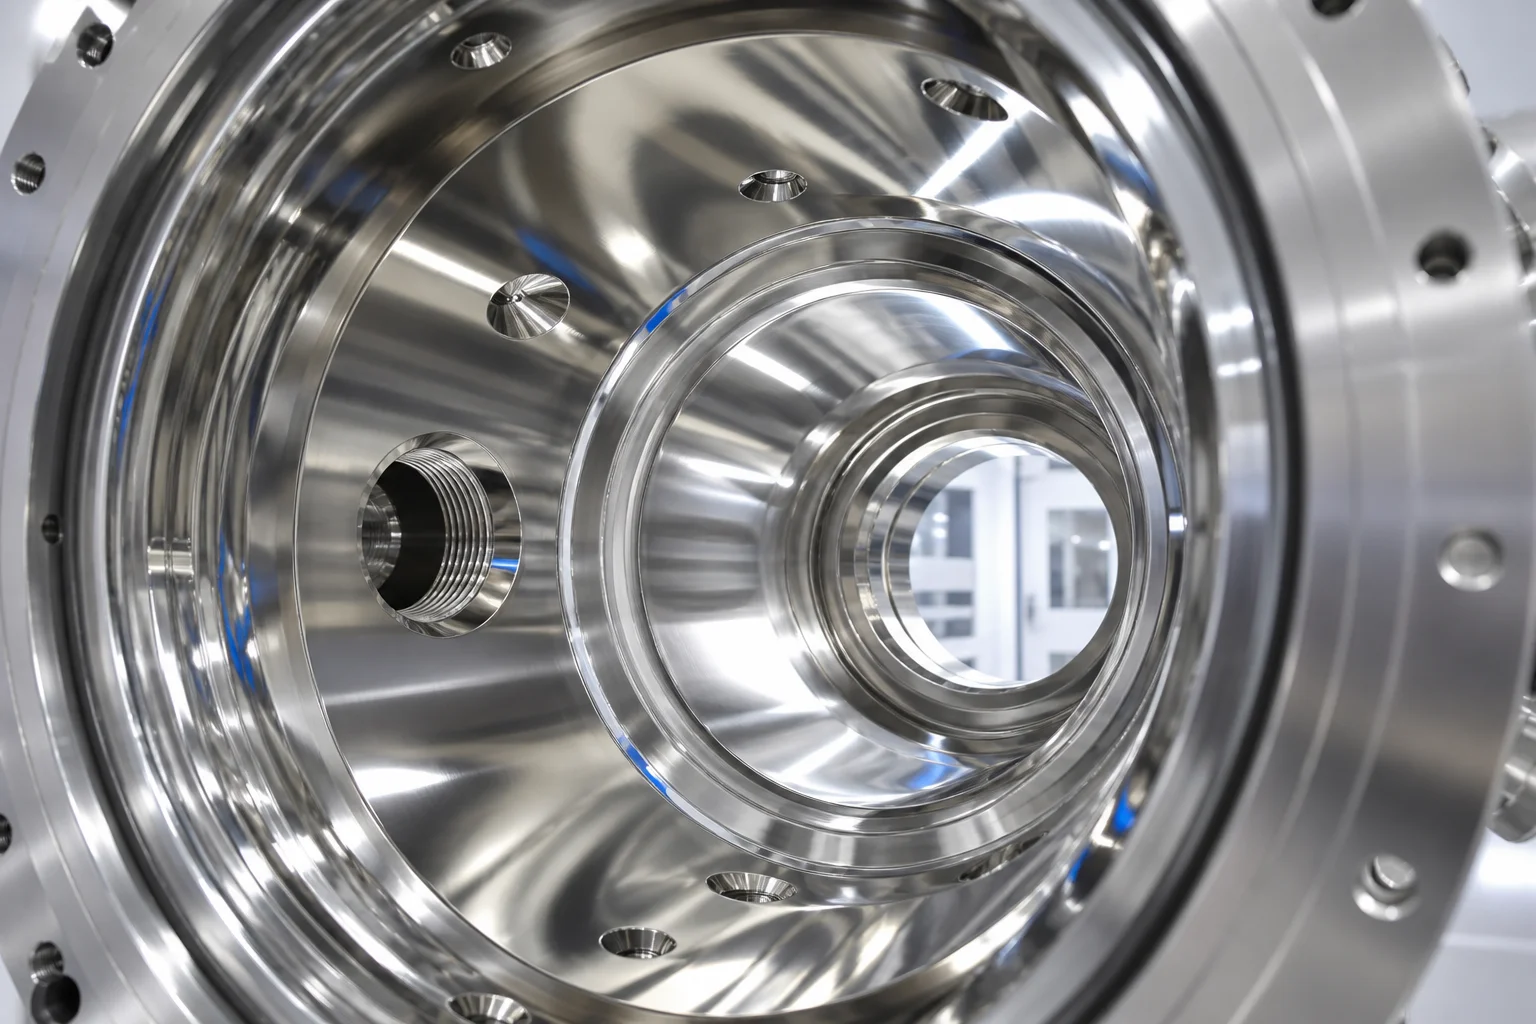
Для достижения сверхнизких скоростей дегазации поверхности литых камер подвергаются точной многостадийной электрохимической отделке:
Machined Chamber Surface (Ra 0.8–1.6 µm)
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 1. Ultrasonic Degreasing & Solvent Cleaning            │
│    (Removes all CNC cutting oils and particulate matter)
└──────────────────┬─────────────────────────────────────┘
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 2. Nitric-Hydrofluoric Acid Pickling & Passivation     │
│    (ASTM A380 / A967: Removes free iron and oxide scale)
└──────────────────┬─────────────────────────────────────┘
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 3. Precision Anodic Electro-Polishing (EP) (ASTM B912) │
│    • Controlled electrochemical dissolution of peaks   │
│    • Delivers true mirror finish ($Ra \le 0.20\text{ µm}$)  │
│    • Maximizes $Cr/Fe$ surface atomic ratio ($\ge 2.0$)│
└──────────────────┬─────────────────────────────────────┘
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 4. Class 1,000 Cleanroom Ultra-Pure Water (UPW) Rinse  │
│    • 18 MΩ·cm deionized water rinse + clean dry pack   │
└────────────────────────────────────────────────────────┘
6. Стандарты испытаний на герметичность вакуумных систем с помощью гелиевого масс-спектрометра
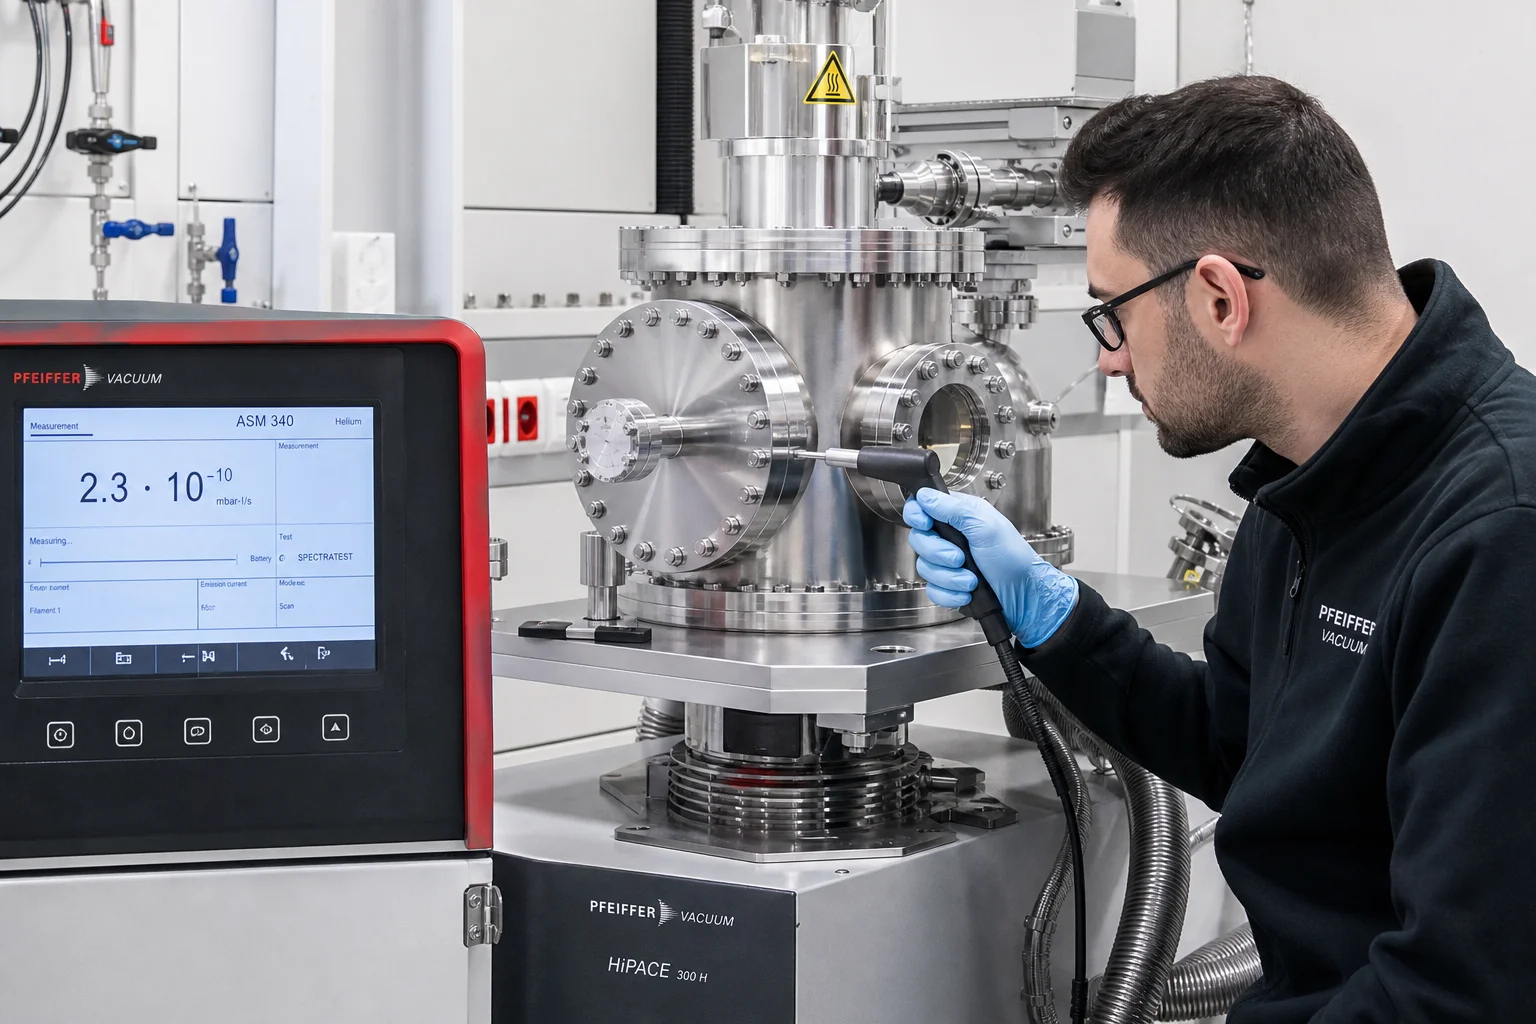
Каждое вакуумное литьё проходит 100-процентную проверку на утечки гелия согласно ASTM E499 / ASME Sec V Art 10 :
| Метод испытания | Настройка и стандарт | Чувствительность и порог приёмки |
|---|---|---|
| Вакуумный гелиевый метод «обнюхивания» | Под давлением 100 % He ( ); сканирование зондом «обнюхивания» | Скорость утечки ; локализованные утечки отсутствуют |
| Испытание капюшона с твёрдым вакуумом на гелии | Камера откачана до ; гелиевая оболочка | Глобальная скорость утечки |
| Проверка скорости дегазации | Термодесорбционная спектроскопия (TDS) | Скорость дегазации после прожиг |
| Радиографический контроль (RT) | ASTM E446 Уровень 1 (нулевые дефекты) | 100%-ное рентгенографическое сканирование всех стенок камеры и мест пересечения фланцев |
| Профилометрия шероховатости поверхности | Оптический трёхмерный бесконтактный профилометр | Электрополированные внутренние поверхности |
7. Полупроводниковое вакуумное литьё в компании Dandong City Pengxin Machinery Co., Ltd.
Производство литых деталей камер для высокого вакуума и полупроводниковой техники требует ультрачистого плавления, цехов точного литья по выплавляемым моделям, пятикоординатных станков с ЧПУ и собственных установок для испытаний на герметичность гелием.
Компания Dandong City Pengxin Machinery Co., Ltd. поставляет полностью сертифицированные, готовые к эксплуатации литые детали камер для вакуумного и полупроводникового оборудования:
- Сверхчистая металлургия из нержавеющей стали : Аттестованное производство вакуумно-плавленых сплавов ASTM A351 CF3M, CF3, CF8M (литые марки 316L/304L) со сверхнизким содержанием углерода ( ), сера ( ).
- Точное литьё по выплавляемым моделям и в оболочковых формах : Высокоточное керамическое оболочковое литьё, обеспечивающее заготовки, близкие к готовым по форме, с гладкой литой поверхностью и отсутствием скрытой микропористости.
- Высокоточная фланцевая обработка на 5-осевых ЧПУ-станках : Специализированные климатически контролируемые центры ЧПУ-обработки, обеспечивающие точную обработку режущих кромок CF и канавок под уплотнительные кольца O-образного сечения с допуском .
- Аттестованное испытание на герметичность с помощью гелиевого масс-спектрометра : Встроенные вакуумные системы гелиевой утечки Pfeiffer и Inficon, аттестующие нормы утечки до .
- Полная документация по качеству : Аттестация по ISO 9001; предоставление полных сертификатов материалов EN 10204 3.1, графиков 100 %-ных испытаний на герметичность гелием, сканирования профиля шероховатости поверхности и упаковки в чистых помещениях.
Заключение
Литые детали для камер высоковакуумного и полупроводникового оборудования работают на атомно-чувствительном рубеже высокотехнологичного производства. Устранение виртуальных утечек газов, сквозных микроканалов в стенках и загрязнения частицами требует ультрачистой низкоуглеродистой нержавеющей стали (CF3M / 316L VIM), литья по выплавляемым моделям без пористости, прецизионной фрезерной обработки кромок фланцев CF на станках с ЧПУ, электрохимического полирования ( ) и подтверждённой герметичности методом масс-спектрометрии с гелием. ).
Сотрудничество с опытным интегрированным производителем литых вакуумных изделий и прецизионных механических компонентов гарантирует, что ваши камеры для вакуумных и полупроводниковых процессов быстрее откачиваются, обеспечивают более глубокий вакуум и позволяют достичь нулевого процента брака при обработке пластин.
Свяжитесь с компанией Dandong City Pengxin Machinery Co., Ltd., чтобы направить чертежи ваших вакуумных камер или запросить данные по сертификации герметичности методом гелиевой утечки.
Компания Dandong City Pengxin Machinery Co., Ltd. — тяжелые литые изделия и прецизионная обработка, с 1958 года.
Содержание
- 1. Физика сверхвысокого вакуума (UHV) и механизмы деградации вакуумных камер
- 2. Вакуумная металлургия и протоколы ультрачистого плавления (VIM / AOD)
- 3. Литьё по выплавляемым моделям и керамическим формам без пор
- 4. Точная обработка фланцев УВВ на 5-осевом станке с ЧПУ
- 5. Химическая травка, пассивация и электрошлифовка (ЭШ) в чистой комнате
- 6. Стандарты испытаний на герметичность вакуумных систем с помощью гелиевого масс-спектрометра
- 7. Полупроводниковое вакуумное литьё в компании Dandong City Pengxin Machinery Co., Ltd.
- Заключение