
 EN
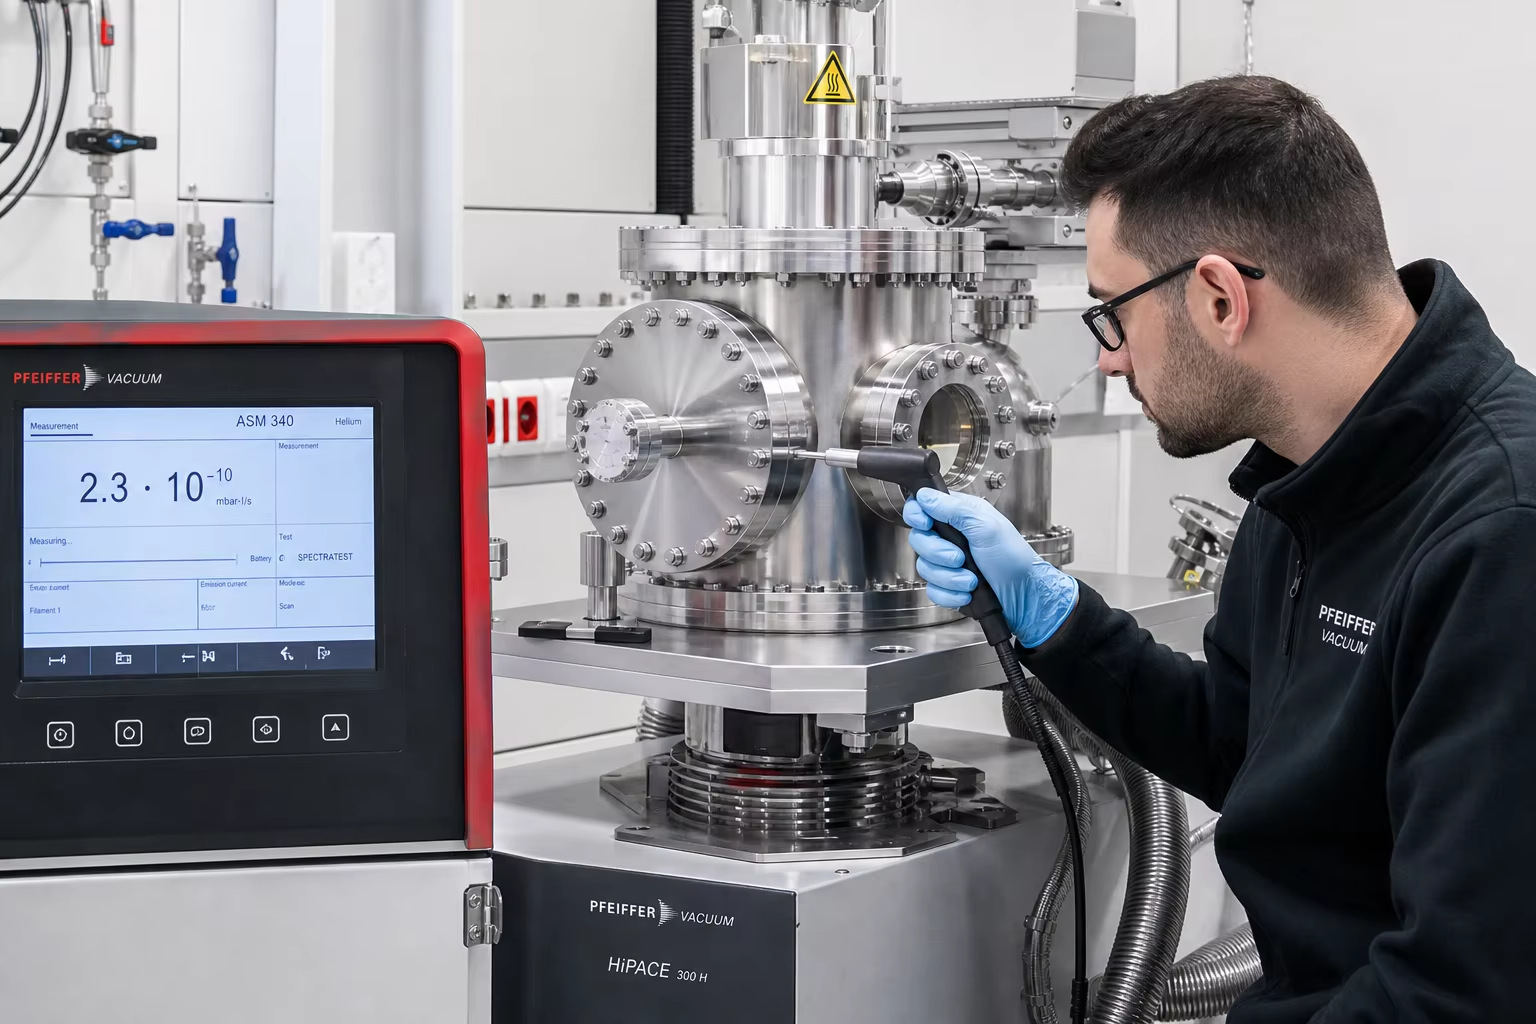
Meta Açıklama: Yüksek-vakum ve yarı iletken ekipmanı odası dökümlerine ilişkin tam teknik kılavuz. Vakumla ergitilmiş (VIM) düşük karbonlu paslanmaz çelikleri (ASTM A351 CF3M / 316L), bıçak kenarlı CF-flanş CNC işlenmesini, helyum kütle spektrometresi ile kaçak tespitini (<10^-9 mbar*l/s) ve ultra-temiz elektro-parlatmayı (Ra <=0.2 µm) inceleyin.
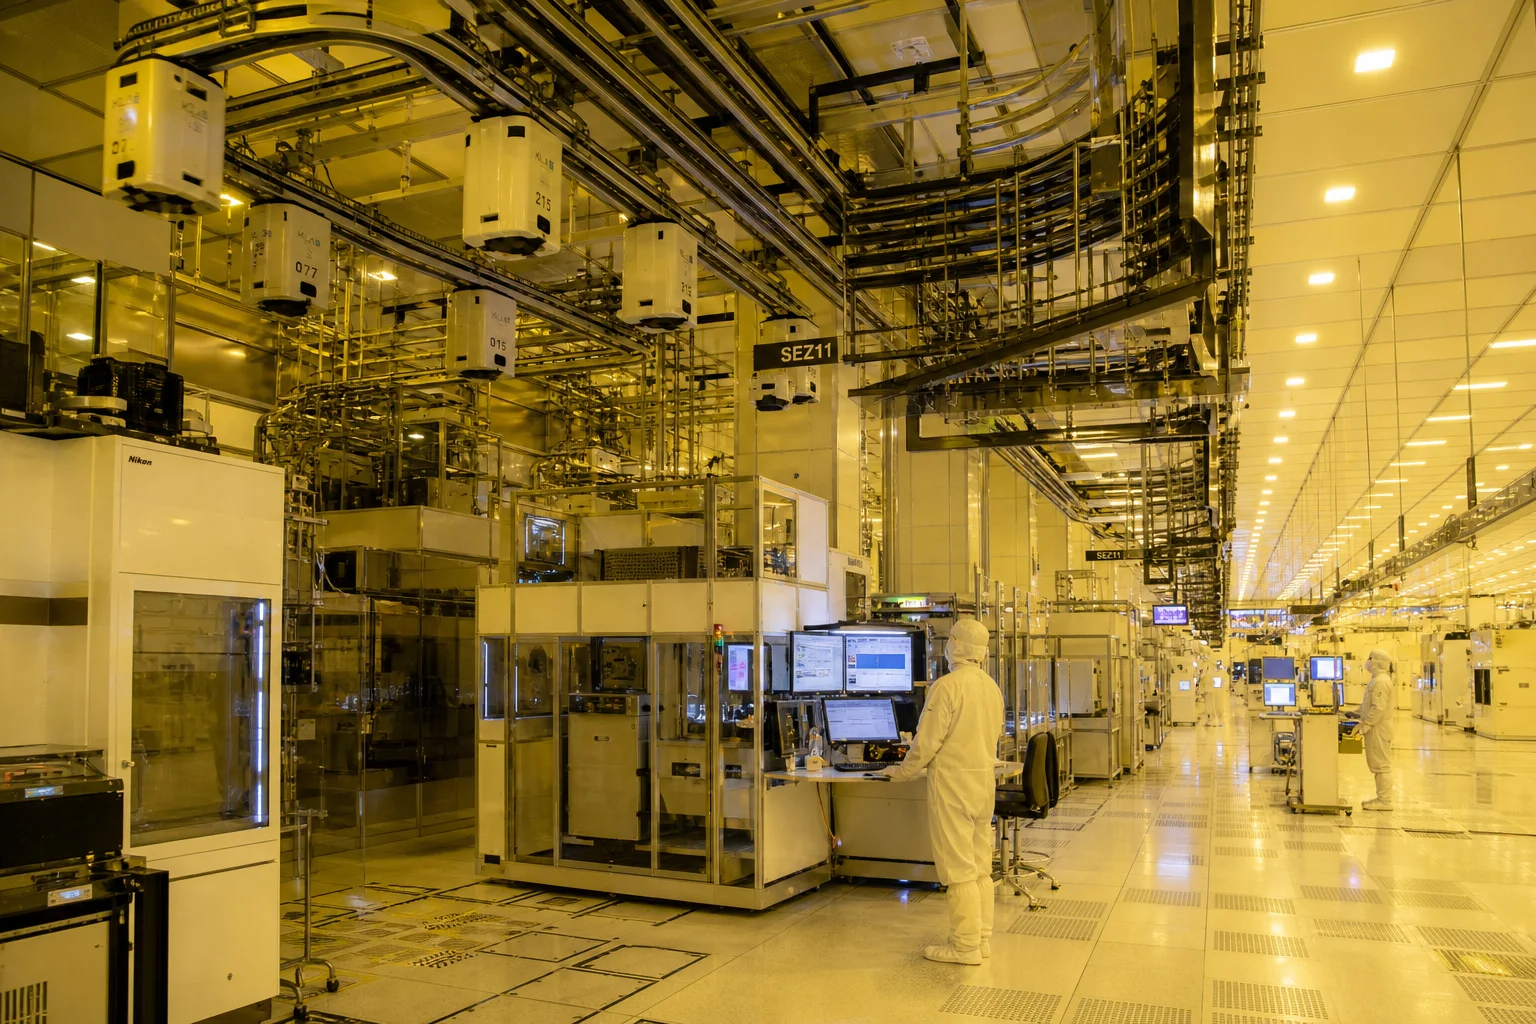
Gelişmiş yarı iletken wafers üretimi (plazma aşındırma, kimyasal buhar biriktirme CVD, atom katmanı biriktirme ALD, iyon implantasyonu), vakum metalurjisi ve yüksek enerjili fizik parçacık hızlandırıcılarında vakum odaları ve işlem toplama hatları şu koşullarda çalışır: Yüksek-Vakum (HV: )ve Ultra-Yüksek-Vakum (UHV: )rejimleri.
Bu aşırı atom ölçekli işletme basınçları altında standart ticari metal dökümleri tamamen kabul edilemezdir. Standart dökümler şu sorunları yaşar:
- Alt-yüzey Mikro-Gözenekli Gaz Tuzakları : Mikroskopik küçülme gözenekleri ve iğne delikleri, atmosferik gazları hapsetmek ve haftalar boyu neme neden olmak için sürekli sanal sızıntılar gibi davranır; bu da kabin temel vakumunu yok eder.
- Yüzey Gaz Salınımı ve Hidrokarbon Kirliliği : Yüksek yüzey pürüzlülüğü ( ) su moleküllerinin adsorpsiyonu için devasa gerçek yüzey alanı sağlar.
- Aşındırıcı İşlem Kimyası Saldırısı : Flor, klor ve brom bazlı plazma kazıma gazları ( ) metal olmayan sülfür/oksit inklüzyonlarına hızla saldırır ve silikon wafere kirlilik yaratan metal parçacıkları serbest bırakır.
Ultra yüksek vakum kabin bütünlüğüne ulaşmak, özel yüksek saflıkta döküm mühendisliği gerektirir: ergitme Ultra-Düşük Karbonlu Ostenitik Paslanmaz Çelikler (ASTM A351 CF3M / Döküm 316L) ...... Düşük basınçlı indüksiyon ergitme (VIM) , disiplinli seramik kabuk yatırım dökümü ile sıfır mikro-gözeneklilik elde edilerek, 5 eksenli CNC frezeleme işlemiyle ConFlat (CF) Bıçak Ucu Flanşları ve Yüksek-Vakum O-Halka Olukları ( ), helyum kütle spektrometresi ile mutlak sızdırmazlık testi yapılarak Helyum Kütle Spektrometresi Sızıntı Tespiti ( ), ve temiz oda sertifikalı Ayna Elektro-Polish Bitişleri ( ).
Bu mühendislik kılavuzu, vakum metalurjisi, sıfır gözeneklilikli döküm tasarımı, hassas UHV flanş CNC frezeleme, helyum sızıntı tespiti protokolleri ve temiz oda elektro-polish standartları konularında kapsamlı bir analiz sunar.
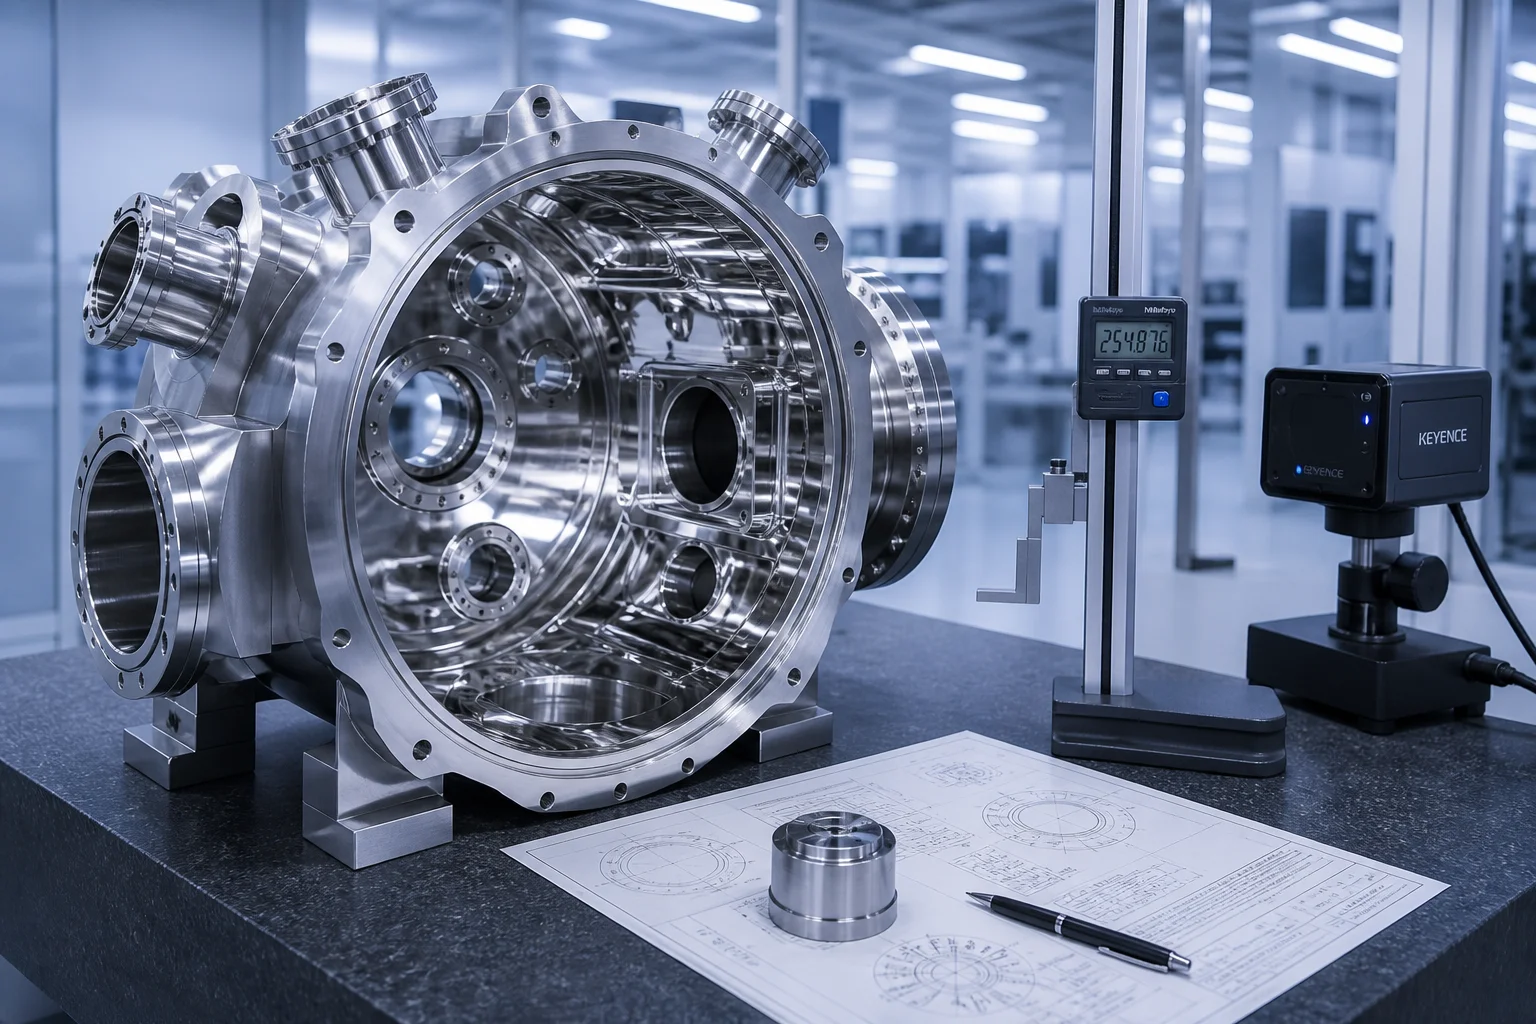
1. Ultra-Yüksek Vakum (UHV) Fiziği ve Kabin Bozulma Mekanizmaları
                     ┌──────────────────────────────────────────────┐
                     │ Ultra-High Vacuum Environment (<10^-8 mbar)  │
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ Virtual Leakage (Outgassing)  │ │ Corrosive Plasma Attack       │ │ Micro-Channel Through-Leakage │
│ (Trapped air/moisture in      │ │ (Halogen etch chemistry       │ │ (Through-wall interconnected  │
│  subsurface casting pores)    │ │  attacking inclusion sites)   │ │  shrinkage leaking He gas)    │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Yarı İletken Vakum Uygulaması | Basınç Aralığı ve Kimya | Kritik Kalite Gereksinimi | Döküm Çözümü |
|---|---|---|---|
| CVD / ALD Biriktirme Odaları | / Silan, Metal-Organikler | Sanal sızıntı yok; dış gaz salımı oranı | VIM Dökülmüş Düşük Karbonlu Paslanmaz Çelik (ASTM A351 CF3M / 1.4404) |
| Plazma Kuru Eşeleme Süreci Kabukları | /plazma | Sıfır parçacık kirliliği, kimyasal pasivasyon | Yüksek saflıkta CF3M + ultra-pürüzsüz elektro-parlatma ( ) |
| Yüksek vakum pompalama manifoldları | Turbomoleküler pompa arayüzü | Bıçak kenarlı CF flanş contası tutma, helyum sızdırmaz | Yatırım dökümü CF3/CF8M, %100 helyum kaçak sertifikalı |
| Vakum tavlama fırın kabukları | / | Yüksek termal kararlılık, düşük termal desorpsiyon | Dökme Ostenitik Isıya Dayanıklı Alaşım (316L / HK40) |
2. Vakum Metalurjisi ve Ultra-Temiz Ergitme Protokolleri (VIM / AOD)
Sanal sızıntılar oluşturan iç gaz boşluklarını ve metal olmayan inklüzyonları ortadan kaldırmak için vakum odası dökümleri şunlardan geçer: Düşük basınçlı indüksiyon ergitme (VIM) veya Argon Oksijen Dekarbürizasyon (AOD) :
| Kimyasal Element | ASTM A351 CF3M Standardı | Pengxin UHV Yarı İletken Sınıfı | Kritik Vakum Mühendisliği İşlevi |
|---|---|---|---|
| Karbon (C) | (Ultra-Düşük Karbonlu) | Krom karbür çözeltilerinin tane sınırlarında birikmesini önler; tane sınırı aşınma saldırısını önler | |
| Krom (Cr) | Yoğun, kendini onaran halojen plazma kimyasallarına dayanıklı pasif tabaka oluşturur | ||
| Nikel (Ni) | (Yüksek Nikel) | Tam olarak ostenitik YMK matrisini stabil tutar; manyetik geçirgenliği bastırır ( ) | |
| Molibden (Mo) | Plazma temizleme döngülerinde klorür ve halojen türevi delinme korozyonuna yüksek direnç | ||
| Kükürt ve Fosfor | (Ultra-Saf) | Kritik : Mikroskopik vakum sızdırma yolları oluşturan metal olmayan ipliksi yapıları ortadan kaldırır | |
| Çözünmüş gazlar | Belirtilmemiş | Ultra yüksek vakum pompalama döngülerinde toplu gaz desorpsiyonunu ortadan kaldırır |
3. Sıfır Gözeneklilikli Yatırım ve Seramik Kabuk Dökümü
Yarı iletken vakum odaları, karmaşık iç işlem gazı dağıtım kanallarına, su soğutmalı ceketlere ve çoklu optik görüş pencerelerine sahiptir:
┌─────────────────────────────────────────────────────────────┐
│ 1. Precision Multi-Piece Aluminum Tooling & Wax Injection   │
│    • High-stability wax patterns with zero sink marks       │
├─────────────────────────────────────────────────────────────┤
│ 2. Automated Multi-Layer Fused Silica Ceramic Shell Molding │
│    • Fine zircon flour primary face coat (Ra 1.6 µm finish) │
│    • Zero sand inclusion or ceramic spalling in mold cavity │
├─────────────────────────────────────────────────────────────┤
│ 3. Vacuum Induction Pouring with Filtered Bottom Ingate     │
│    • Melt poured directly under protective argon atmosphere │
│    • Directional progressive solidification from base up    │
├─────────────────────────────────────────────────────────────┤
│ 4. 100% Hot Isostatic Pressing (HIP Processing - Optional)  │
│    • $1,150 °C$ at $1,000\text{ bar}$ Argon pressure; collapses all  │
│      internal micro-voids, achieving 100% theoretical density│
└─────────────────────────────────────────────────────────────┘
4. Beş Eksenli CNC Hassas Ultra Yüksek Vakum Flanş İşleme
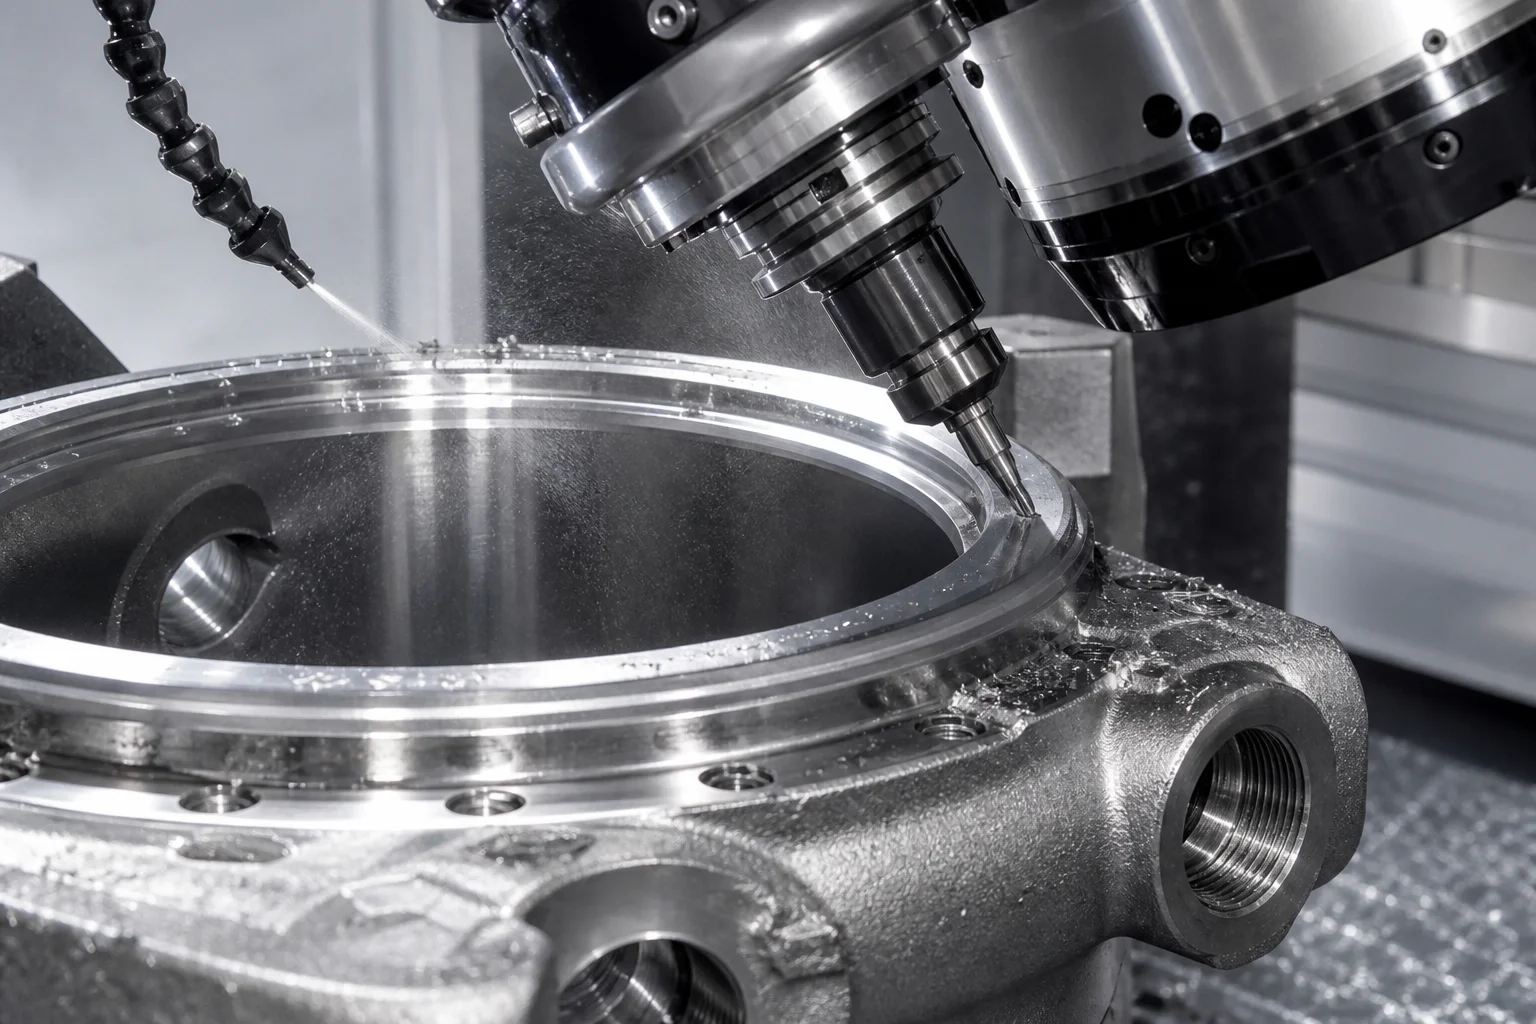
Ultra yüksek vakum contaları, hassas metalik bakır conta deformasyonuna veya elastomerik Viton/FFKM O-ringlere dayanır:
        ┌───────────────────────────────────────────────────────┐
        │ 1. High-Vacuum Solution Annealing (1,100 °C)          │
        │ • Rapid water quench; eliminates all residual stress  │
        └──────────────────────────┬────────────────────────────┘
                                   │
                                   ▼
        ┌───────────────────────────────────────────────────────┐
        │ 2. 5-Axis CNC High-Speed Milling Center Operations    │
        │ • Precision machining of chamber internal cavities    │
        │ • Coaxiality of opposing viewport axes $\le 0.015\text{ mm}$│
        └──────────────────────────┬────────────────────────────┘
                                   │
                                   ▼
        ┌───────────────────────────────────────────────────────┐
        │ 3. ConFlat (CF) Knife-Edge & O-Ring Groove Micro-Turn │
        │ • CF flange knife-edge angle ($70^\circ \pm 0.5^\circ$) with  │
        │   sharp peak radius ($R \le 0.10\text{ mm}$)          │
        │ • O-ring dovetail groove surface roughness $Ra \le 0.4\text{ µm}$│
        └───────────────────────────────────────────────────────┘
5. Temiz Oda Kimyasal Asit Banyosu, Pasivasyon ve Elektro-parlatma (EP)
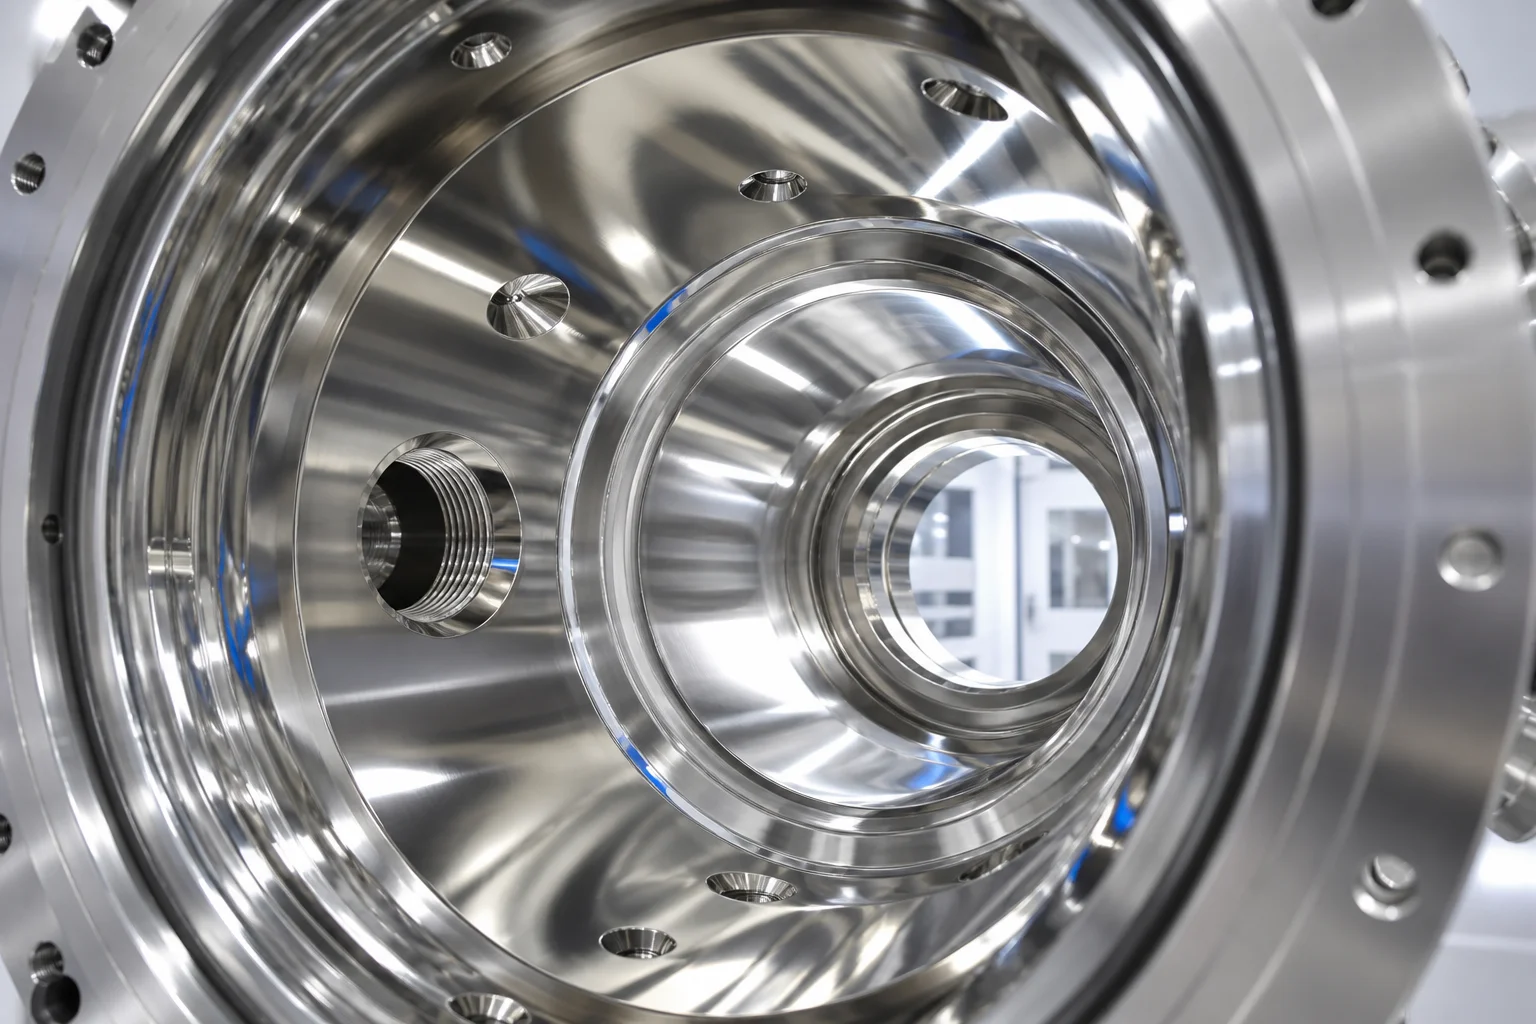
Ultra düşük gaz çıkışı oranlarına ulaşmak için dökülen oda yüzeyleri, hassas çok aşamalı elektrokimyasal bitirme işlemlerinden geçirilir:
Machined Chamber Surface (Ra 0.8–1.6 µm)
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 1. Ultrasonic Degreasing & Solvent Cleaning            │
│    (Removes all CNC cutting oils and particulate matter)
└──────────────────┬─────────────────────────────────────┘
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 2. Nitric-Hydrofluoric Acid Pickling & Passivation     │
│    (ASTM A380 / A967: Removes free iron and oxide scale)
└──────────────────┬─────────────────────────────────────┘
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 3. Precision Anodic Electro-Polishing (EP) (ASTM B912) │
│    • Controlled electrochemical dissolution of peaks   │
│    • Delivers true mirror finish ($Ra \le 0.20\text{ µm}$)  │
│    • Maximizes $Cr/Fe$ surface atomic ratio ($\ge 2.0$)│
└──────────────────┬─────────────────────────────────────┘
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 4. Class 1,000 Cleanroom Ultra-Pure Water (UPW) Rinse  │
│    • 18 MΩ·cm deionized water rinse + clean dry pack   │
└────────────────────────────────────────────────────────┘
6. Helyum Kütle Spektrometresi Vakum Kaçak Test Standartları
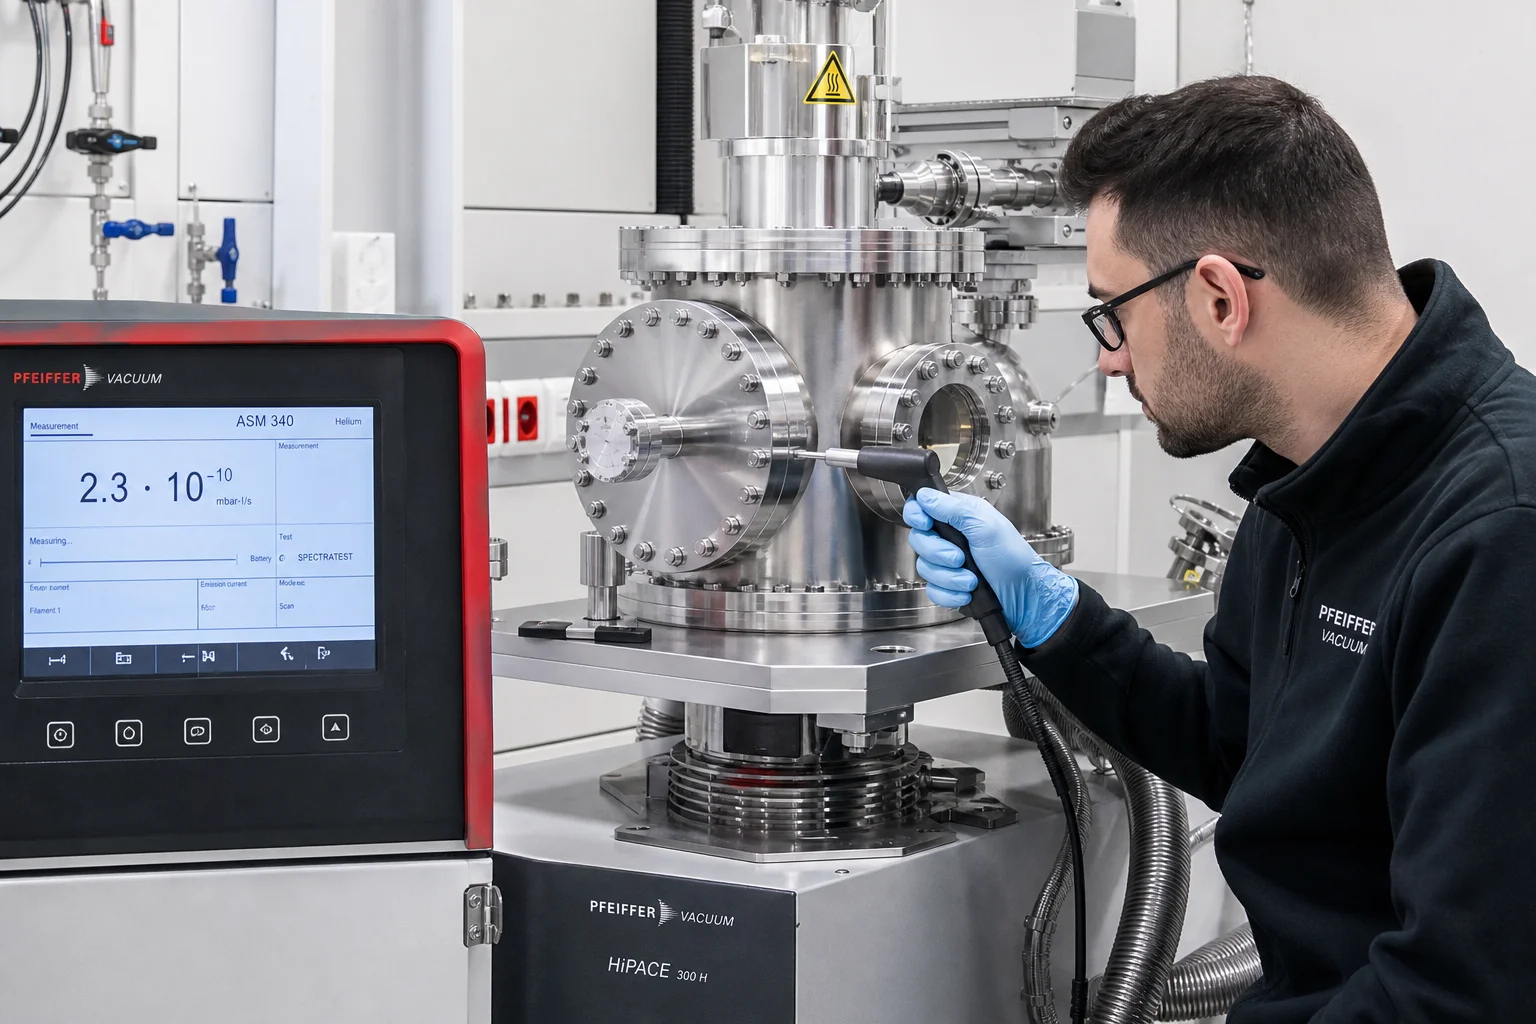
Her vakum dökümü, %100 helyum kaçak doğrulamasından geçer ASTM E499 / ASME Bölüm V Madde 10 :
| Test yöntemi | Kurulum ve Standart | Duyarlılık ve Kabul Eşiği |
|---|---|---|
| Helyum Vakum Koklama Testi | %100 Helyum ile Basınçlandırılmış ( ); koklama probu taraması | Sızma Oranı ; yerel sızıntı yok |
| Helyum Sert Vakum Kaput Testi | Kabin, ; helyum koruma kılıfı | Küresel Kaçak Oranı |
| Gaz çıkarma oranı doğrulaması | Isıl Desorpsiyon Spektroskopisi (TDS) | Gaz çıkarma oranı sonra ısıtma işlemi |
| Radyografik muayene (RT) | ASTM E446 Seviye 1 (Sıfır Kusur) | tüm odacık duvarları ve flanş kesişimlerinde %100 radyografik tarama |
| Yüzey Pürüzlülüğü Profilometrisi | Optik 3D Temassız Profilometre | Elektro-parlatılmış iç yüzeyler |
7. Yarı İletken Vakum Dökümü – Dandong Şehri Pengxin Makine Ltd. Şti.
Yüksek vakumlu ve yarı iletken sınıfı odacık dökümlerinin üretimi, ultra-temiz ergitme, hassas yatırım dökümhaneleri, 5 eksenli CNC freze merkezleri ve dahili helyum kaçak testini gerektirir.
Dandong Şehri Pengxin Makine A.Ş. tam sertifikalı, anahtar teslim bitmiş vakum ve yarı iletken ekipman odacığı dökümleri sunar:
- Ultra-Saf Paslanmaz Çelik Metalurjisi : Vakumda eritilmiş ASTM A351 CF3M, CF3, CF8M (Döküm 316L/304L)’nin sertifikalı üretimi; ultra-düşük karbon ( ) ve Kükürt ( ).
- Yüksek Hassasiyetli Yatırım ve Kabuk Dökümü : Yüksek sadakatli seramik kabuk dökümü ile neredeyse son şekil verilmiş parçalar, pürüzsüz döküm yüzeyleri ve sanal mikro-gözeneklilik yokluğu sağlanır.
- Yüksek Hassasiyetli 5 Eksenli CNC Flanş İşleme : Özel iklim kontrollü CNC işleme merkezleri ile yüksek hassasiyetli CF bıçak uçları ve O-ring kanalları işlenir; .
- Sertifikalı Helyum Kütle Spektrometresi Testi : Dahili Pfeiffer ve Inficon helyum vakum kaçak test sistemleri ile sızıntı oranları en düşük seviyeye kadar doğrulanır. .
- Tam Kalite Belgelendirmesi : ISO 9001 sertifikalı; tam EN 10204 3.1 malzeme test belgeleri, %100 helyum kaçak test grafikleri, yüzey pürüzlülüğü profilometre taramaları ve temiz oda ambalajı sağlanır.
Sonuç
Yüksek-vakum ve yarı iletken ekipmanı odası dökümleri, yüksek teknoloji üretiminde atom-duyarlı sınırda çalışır. Sanal gaz çıkışı sızıntılarını, duvar içi mikro-kanalları ve parçacık kirliliğini ortadan kaldırmak, ultra-temiz düşük karbonlu paslanmaz çelik metalürjisi (CF3M / 316L VIM), sıfır gözeneklilikli yatırım dökümü, hassas CNC CF-flanş bıçak ucu işlenmesi, elektro-parlatma ( ) ve doğrulanmış helyum kütle spektrometresi ile sızdırmazlık testini gerektirir. ).
Deneyimli, entegre vakum döküm ve hassas imalat uzmanı bir ortakla birlikte çalışmak, yarı iletken ve vakum işlem odalarınızın daha hızlı emiş yapmasını, daha derin vakumu korumasını ve kusursuz yüzey işleme verimliliği sağlamasını sağlar.
Vakum odanızın çizimlerini göndermek veya helyum sızıntı sertifikasyon verileri talep etmek için Dandong City Pengxin Machinery Co., Ltd. ile iletişime geçin.
Dandong Şehri Pengxin Makine Sanayi A.Ş. — Ağır Döküm ve Hassas İşleme, 1958’den Beri.
İçindekiler Tablosu
- 1. Ultra-Yüksek Vakum (UHV) Fiziği ve Kabin Bozulma Mekanizmaları
- 2. Vakum Metalurjisi ve Ultra-Temiz Ergitme Protokolleri (VIM / AOD)
- 3. Sıfır Gözeneklilikli Yatırım ve Seramik Kabuk Dökümü
- 4. Beş Eksenli CNC Hassas Ultra Yüksek Vakum Flanş İşleme
- 5. Temiz Oda Kimyasal Asit Banyosu, Pasivasyon ve Elektro-parlatma (EP)
- 6. Helyum Kütle Spektrometresi Vakum Kaçak Test Standartları
- 7. Yarı İletken Vakum Dökümü – Dandong Şehri Pengxin Makine Ltd. Şti.
- Sonuç