
 EN
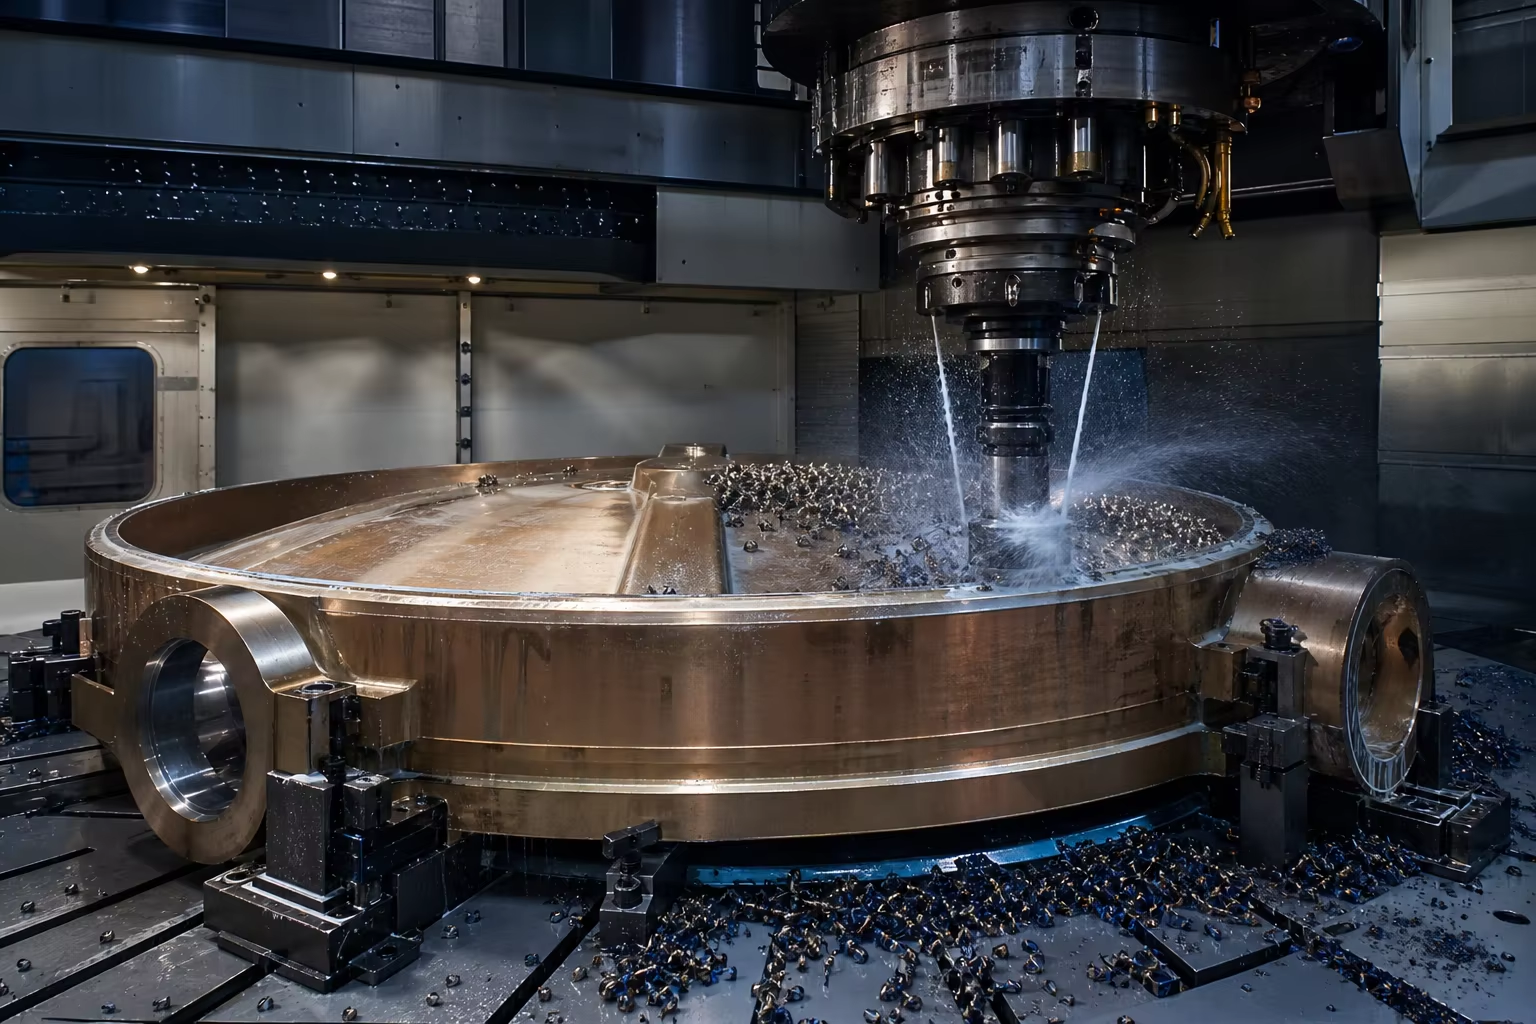
Meta Description: Комплексний технічний посібник щодо литих деталей для клапанів великих діаметрів у системах очищення води та опріснення морської води методом зворотного осмосу (SWRO). Розглянуто аустенітний високопрочний чавун з нікелем (Ni-Resist, ASTM A439 D-2), алюмінієво-бронзовий сплав (ASTM B148 C95800), високопрочний чавун із вулканізованою EPDM-обкладкою (EN-GJS-400-15) та великогабаритне вертикальне фрезерування на ЧПК-верстатах для клапанів з умовним проходом від DN600 до DN3000.
У муніципальних мережах питної води, великомасштабних очисних спорудах стічних вод та заводах опріснення морської води методом зворотного осмосу (SWRO) клапани великих діаметрів виконують функції основної гідравлічної регулюючої інфраструктури. Їх номінальні розміри труби варіюються в межах DN600–DN3000 ( ), двох- і трьохзворотні поворотні клапани, затвори та зворотні клапани обробляють сотні тисяч кубічних метрів води щодня при робочому тиску до .
Працюючи в умовах постійного високопродуктивного гідравлічного режиму, ці масивні литі корпуси клапанів піддаються серйозному екологічному та механічному зносу:
- Опреснення морської води методом зворотного осмосу (SWRO) : прийом сирої морської води ( ) та концентрованих гіперсольових розчинів-відходів ( ) спричиняють агресивну корозію в щілинах через хлориди, точкову корозію та електрохімічну корозію .
- Регулювання високошвидкісного потоку та кавітація : Турбулентний потік через великі диски клапанів створює мікро-струминні ударні хвилі при конденсації пари ( локальний тиск), що викликає ерозію країв дисків та шийок сідлових поверхонь корпусу.
- Двозначні стандарти герметичного ущільнення без бульбашок : Встановлені стандартами AWWA C504 (затискні засувки з гумовим ущільненням) та EN 593 / ISO 5752 , великі литі корпуси водяних клапанів повинні забезпечувати повне відсутність витоків навіть за повного зворотного тиску.
Щоб витримати десятиліття експлуатації у корозійному водному середовищі, потрібна спеціалізована металургія лиття: використання Аустенітної нікель-стійкої ковкого чавуну (ASTM A439 тип D-2 / D-2B) для насосів та клапанів для розсолу, Нікель-алюмінієва бронза (ASTM B148 C95800 / EN 1982 CC333G) для морських впускних клапанів, висока пластичність Феритна ковкий чавун (EN-GJS-400-15 / GB QT400-18) з точно відлитими пазами для утримання еластомерного покриття з ЕПДМ у формі «ластівчиного хвоста» та точним вертикальним фрезеруванням дисків на ЧПК-верстаті для формування гідродинамічних ущільнювальних профілів.
Цей інженерний посібник надає детальний аналіз металургії сплавів для води та опріснення, проектування лиття з урахуванням технологічності виготовлення (DFM), великогабаритного вертикального токарного оброблення на верстатах з ЧПК, інтеграції вулканізованих еластомерних покриттів та гідравлічного випробування під тиском.
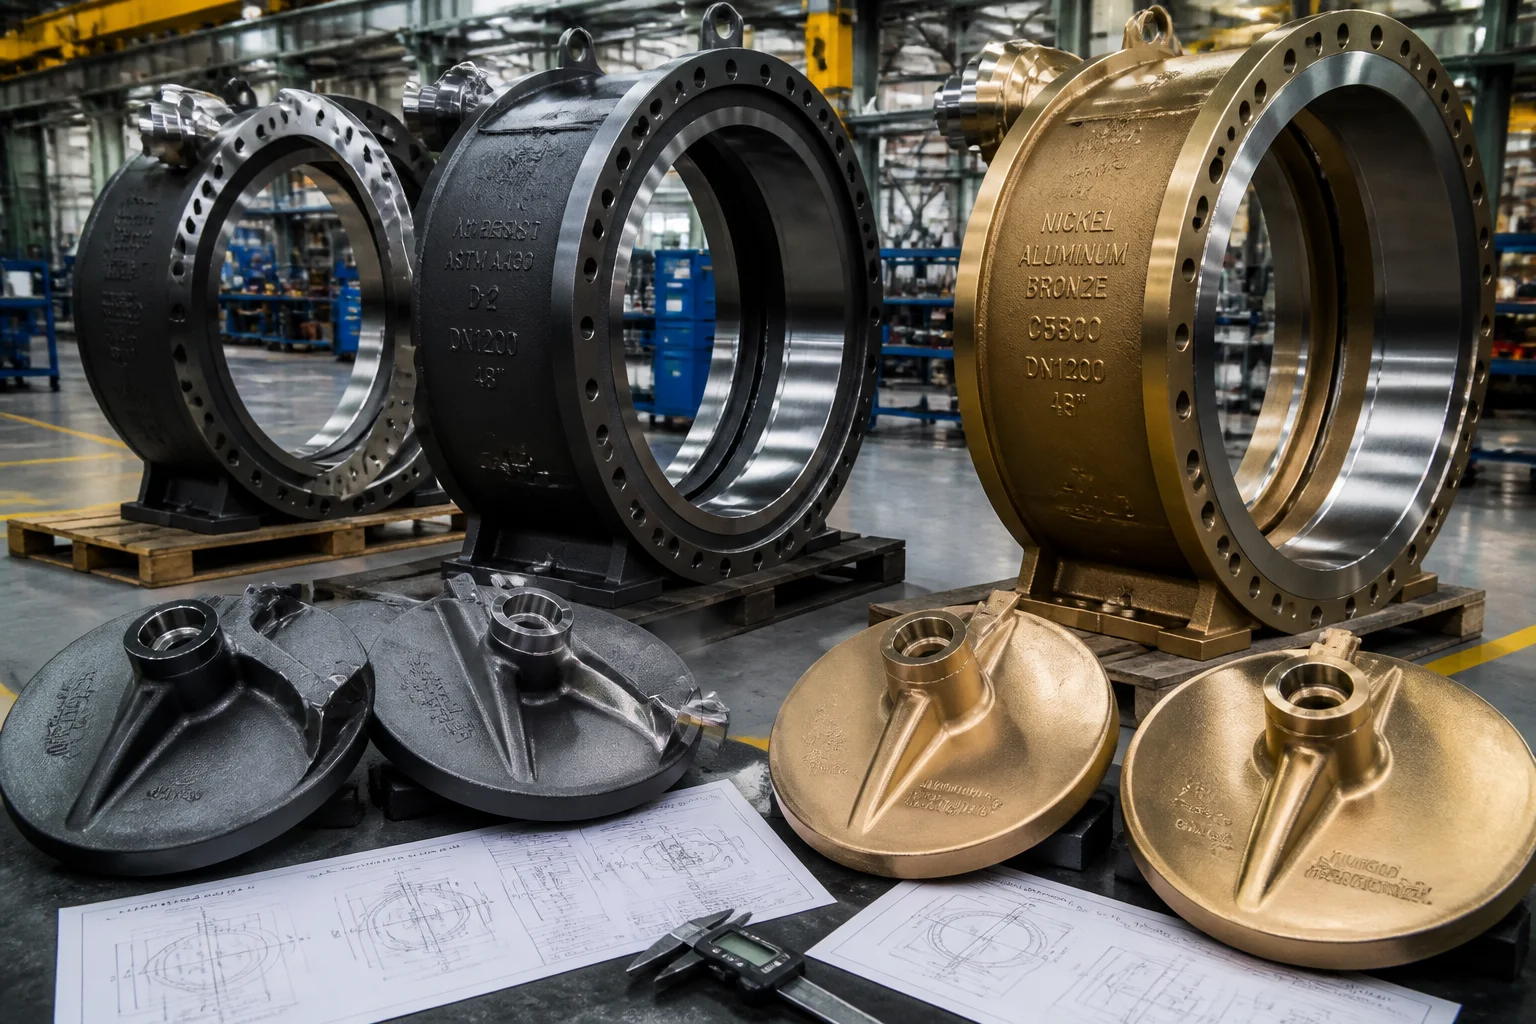
1. Робочі гідравлічні умови та механізми деградації
                     ┌──────────────────────────────────────────────┐
                     │ High-Volume Saline Water Flow (DN600-DN3000) │
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ Chloride Pitting & Crevice    │ │ Cavitation Jet Erosion        │ │ Elastic Seat Deformation      │
│ (Hypersaline brine attacking  │ │ (High-velocity throttling     │ │ (Body ovalization under line  │
│  disc pivot trunnions)        │ │  eroding metal seat profiles) │ │  pressure causing seal bypass)│
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Застосування кранів для води | Хімічний склад робочої води | Домінуючий тип пошкодження | Рішення щодо марки матеріалу |
|---|---|---|---|
| Заслінки-метелики для впуску в установках опріснення морської води зі зворотним осмосом (SWRO) | Сирої прибережної морської води ( ) + біозаростання | Морська гальванічна корозія, дезалюмінізація | Нікель-алюмінієво-бронза (ASTM B148 C95800 / Cu3) |
| Клапани відводу розсолу під високим тиском | Гіперсолоний розсіл ( /) | Екстремальна щілинна корозія, точкова корозія з вимиванням | Супердуплексна нержавіюча сталь (2507 / ASTM A890 5A) |
| Муніципальні клапани-метелики для питної води | Очищена прісна вода ( ) / | Внутрішня туберкуляційна корозія, протікання дискового ущільнення | Ковкий чавун (EN-GJS-400-15) + епоксидне полімерне покриття методом термоплавлення (FBE) |
| Промислові клапани для стічних вод і пульпи | Кислі / лужні стічні води ( ) | Хімічне вилуговування, абразивне зношування пульпою при ковзанні | Чавун з нікелевим покриттям (Ni-Resist), ковкий чавун (ASTM A439 D-2 / D-2B) |
2. Ієрархія сплавів для водопостачання та опріснення
Матриця вибору матеріалів для великих литих водопровідних деталей:
| Сімейство сплавів | Стандарт матеріалу / еквівалент | Номінальний хімічний склад (мас. %) | Мікроструктура та матриця | Механічні властивості | Роль у застосуванні |
|---|---|---|---|---|---|
| Аустенітна нікель-стійка ковкий чавун | ASTM A439 Type D-2 / EN-GJSA-XNiCr20-2 | Сфероїдальний графіт у стабільній ГЦК-аустенітній матриці | Клапани для розсолу з високою солоністю, насоси для стічних вод, диски для очищення стічних вод | ||
| Нікель-алюмінієво-бронзовий сплав (NAB) | ASTM B148 C95800 / EN 1982 CC333G | Матриця інтерметалічної фази | Диски поворотних затворів для забору морської води, запірні клапани для ізоляції морської охолоджувальної води | ||
| Високопластичне кульове чавунне лиття | EN-GJS-400-15 / GB QT400-15 | Повністю феритна матриця ( Ферит) | Високотискові муніципальні системи питної води, засувки з гумовим покриттям | ||
| Супердуплексна нержавіюча сталь | ASTM A890 5A (CE3MN / 2507) | 50/50 аустеніт-феритна двофазна сталь (PREN) ) | Високотискові клапани для подачі води та відновлення енергії в системах зворотного осмосу (SWRO) |
Металургійний фокус: нікельвмісний ковкий чавун Ni-Resist (ASTM A439 D-2)
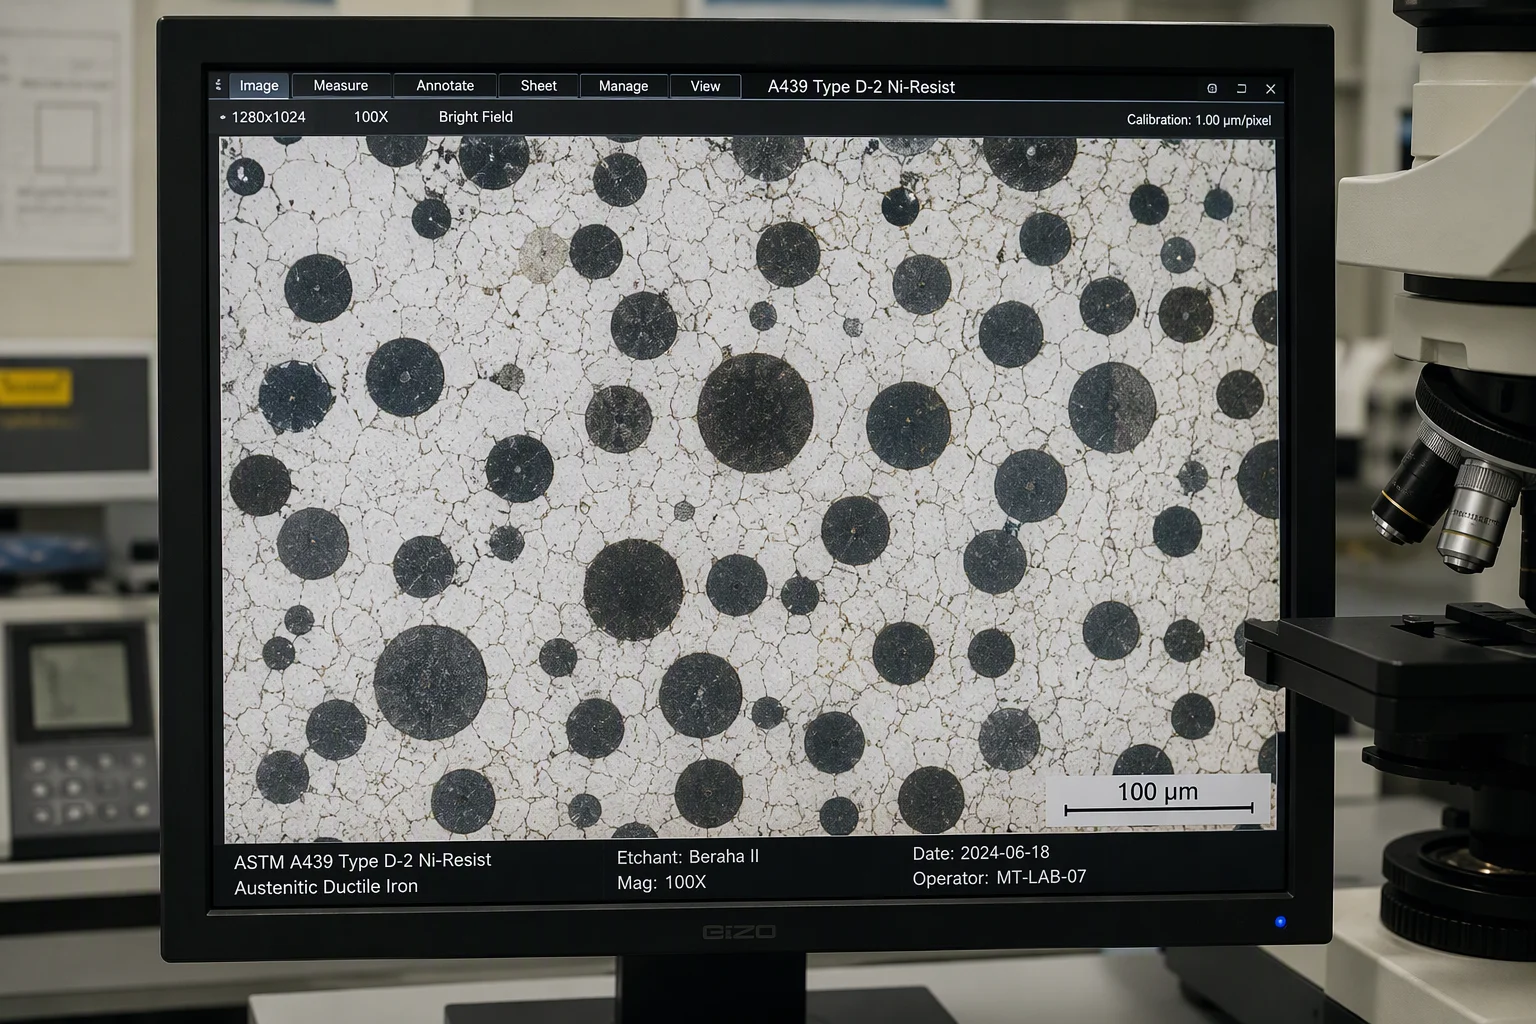
Додавання Нікель стабілізує повністю аустенітну гранецентровану кубічну (FCC) залізну матрицю за кімнатної температури, що формує щільну самовідновлювальну оксидну плівку, стійку до гальванічної корозії в солоних водах; при цьому сферичні графітові вузли забезпечують природну стійкість до задирів і гасіння вібрацій під час регулювання потоку на великих швидкостях.
3. Архітектура лиття з урахуванням технологічності виготовлення (DFM) для великих корпусів клапанів (DN600–DN3000)
Лиття масивних корпусів клапанів і дискових затворів вагою від 3 до 15 тонн вимагає спеціалізованих форм з підвищеною жорсткістю та системи приливів, розрахованих за тепловим модулем.
┌─────────────────────────────────────────────────────────────┐
│ 1. 3D Precision Master Tooling & Wooden Segmented Patterns  │
│    • Hydrodynamic disc profile with low head-loss coefficient│
├─────────────────────────────────────────────────────────────┤
│ 2. Automated Furan Resin Sand Molding with Zircon Wash      │
│    • High-rigidity molds prevent body flange distortion     │
├─────────────────────────────────────────────────────────────┤
│ 3. Precision Dovetail Lining Retention Grooves              │
│    • Cast-in or CNC-machined dovetail retention slots for   │
│      vulcanized EPDM / NBR rubber body lining               │
├─────────────────────────────────────────────────────────────┤
│ 4. Directional Feeder Risers over Trunnion Shaft Bosses     │
│    • High thermal modulus feeder risers prevent shrinkage   │
│      porosity along heavy shaft bearing bores               │
└─────────────────────────────────────────────────────────────┘
4. Вертикальне фрезерування й профілювання дисків на ЧПК-верстатах великої робочої зони
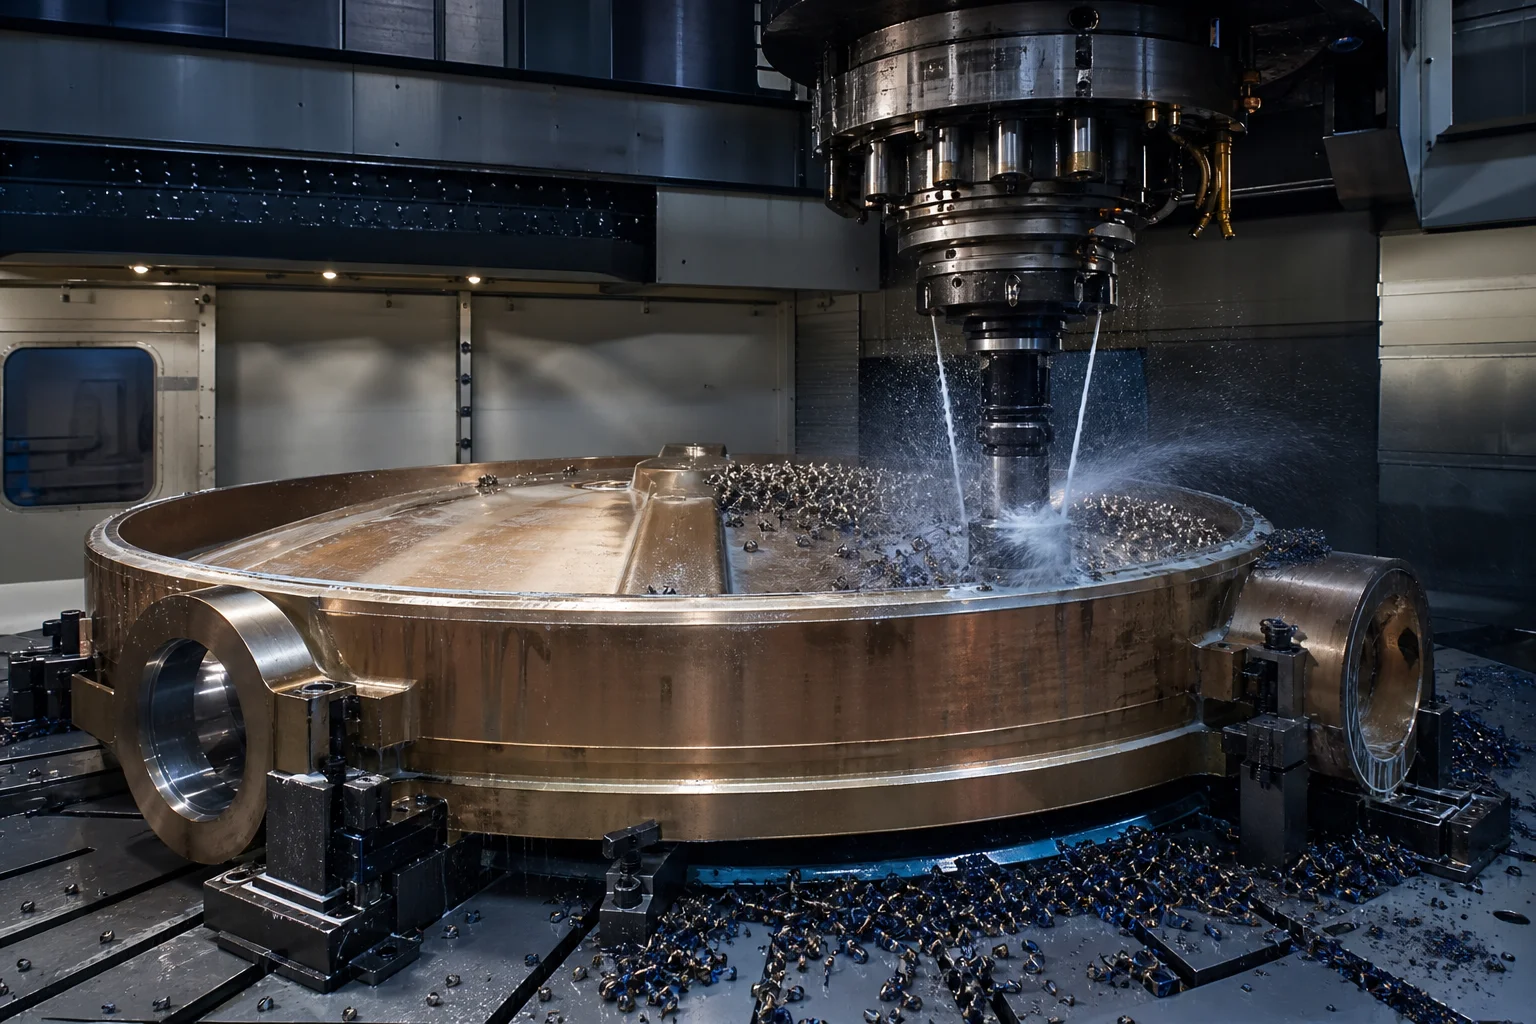
Щільність великого дискового клапана залежить від концентричності з точністю менше одного міліметра між отвором сідла корпусу й ексцентричним ущільнювальним краєм диска:
        ┌───────────────────────────────────────────────────────┐
        │ 1. Full Normalizing / Annealing Stress Relief         │
        │ • Eliminates residual stresses; stabilizes roundness  │
        └──────────────────────────┬────────────────────────────┘
                                   │
                                   ▼
        ┌───────────────────────────────────────────────────────┐
        │ 2. Large 6-Meter CNC Vertical Turning Lathe (VTL)     │
        │ • Precision turning of body seat bore and raised face │
        │   flanges (Concentricity within $\le 0.040\text{ mm}$)│
        └──────────────────────────┬────────────────────────────┘
                                   │
                                   ▼
        ┌───────────────────────────────────────────────────────┐
        │ 3. 5-Axis Multi-Axis CNC Disc Sealing Edge Milling    │
        │ • Precision milling of double/triple eccentric disc   │
        │   spherical profile ($Ra \le 0.4\text{ µm}$)          │
        │ • Horizontal in-line boring of dual shaft trunnions   │
        │   (Coaxiality $\le 0.025\text{ mm}$ across 3 meters)  │
        └───────────────────────────────────────────────────────┘
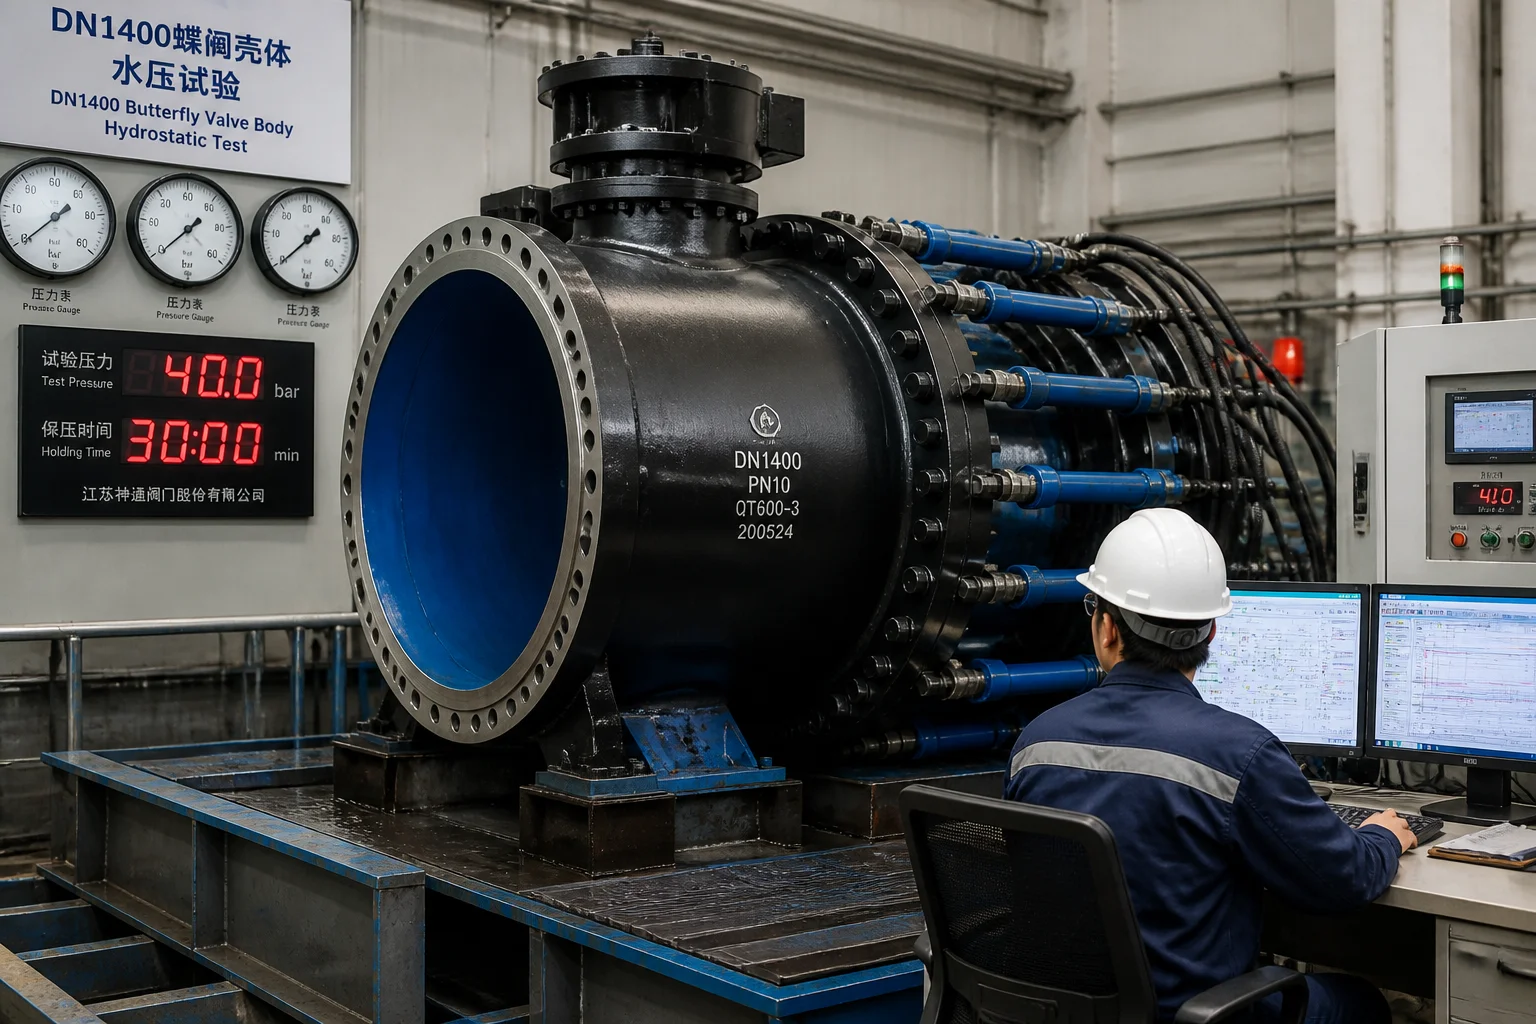
5. Випробування на герметичність під гідростатичним тиском та стандарти ущільнення (AWWA / EN 593)
| Категорія випробування якості | Стандарт / Випробувальна специфікація | Параметр випробування та критерії прийняття |
|---|---|---|
| Гідравлічне випробування корпусу на міцність | AWWA C504 / EN 12266-1 / ISO 5208 | номінальний робочий тиск за холодної роботи ( ) протягом ; витікання відсутнє |
| Випробування на витік у сідловому вузлі в обох напрямках | AWWA C504 / EN 12266-1, клас A | Випробування проводиться як за прямим, так і за зворотним напрямком тиску; Допустима кількість бульбашок — нуль (клас A) |
| Випробування покриття методом іскрового контролю | NACE SP0188 / ISO 29601 | Тест на високовольтні іскри ( ) на 100 % внутрішнього епоксидного покриття FBE або лінійки з EPDM; відсутність будь-яких іскрових проколів |
| Ультразвуковий контроль (УК) | EN 12680-3, клас 3 / ASTM A609 | 100 % об’ємне сканування шийок валів, дисків ступиць та фланців корпусу; відсутність порожнин |
| Магнітно-порошковий контроль (MT) | ISO 9934 / ASTM E709 (флуоресцентний) | 100 % охоплення філетів шийок валів та переходів фланців; відсутність лінійних тріщин |
6. Можливості лиття великих клапанів у компанії Dandong City Pengxin Machinery Co., Ltd.
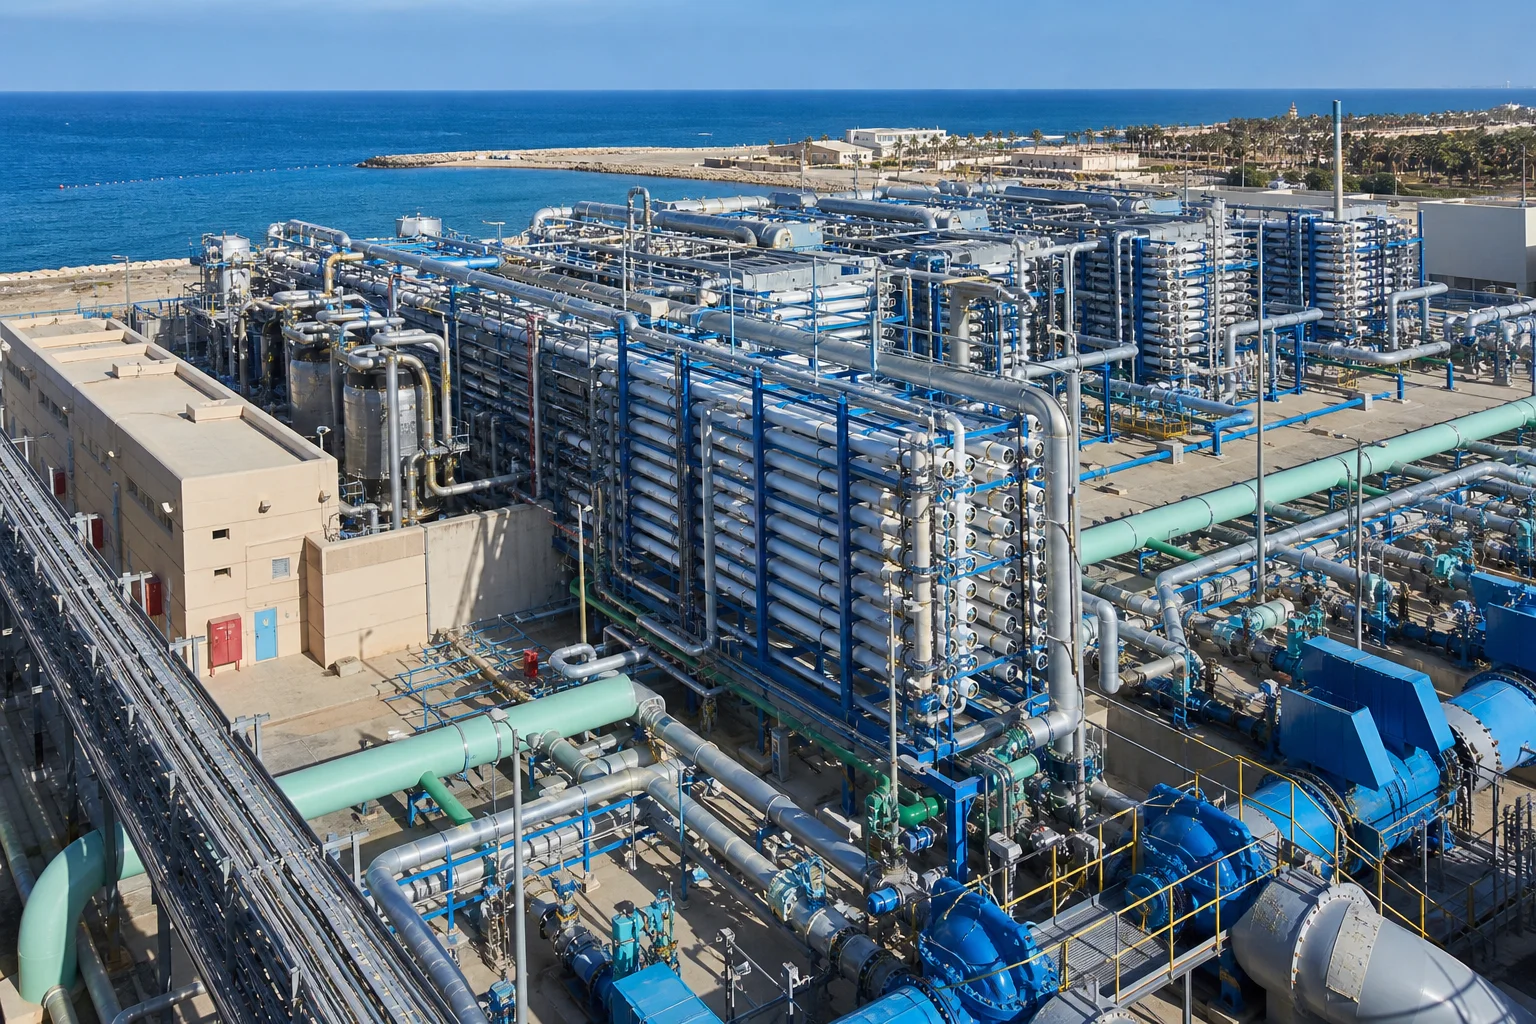
Виробництво литих деталей для водопровідних та опріснювальних клапанів великого діаметра вимагає потужних індукційних плавильних печей, точних ливарних форм у ямах, великих вертикальних токарних верстатів з ЧПК та автоматизованих боксів для випробування під тиском.
Dandong City Pengxin Machinery Co., Ltd. поставляє повністю сертифіковані «під ключ» готові литі деталі для водопровідних та опріснювальних клапанів:
- Комплексна експертиза у галузі сплавів : Сертифіковане виробництво нікель-резистентного ковкого чавуну (ASTM A439 D-2), нікель-алюмінієвої бронзи (C95800), феритного ковкого чавуну (EN-GJS-400-15) та супердуплексної нержавіючої сталі (2507).
- Потужність для виготовлення великих діаметрів : Виробничий об’єкт площею 80 000 м² з потужними кранами-балками, що забезпечують лиття та механічну обробку окремих корпусів та дисків клапанів у діапазоні DN600–DN3000 (маса — від 1 до 25 тонн).
- Обробка на ЧПК-верстатах із великим робочим простором : Вертикальні токарні верстати з ЧПК із діаметром обробки 6–8 м та горизонтальні расточні верстати з підлоговим типом конструкції, що забезпечують співвісність поворотних осей. .
- Інтеграція захисних покриттів та футерування : Спеціалізовані приміщення для дробоструминного очищення та автоматизованого нанесення епоксидного напиленого покриття (FBE DFT) та вулканізованого гумового футерування.
- Повне якісне сертифікування : Cертифіковано за ISO 9001; надаються повні сертифікати випробувань матеріалів EN 10204 типу 3.1 та 3.2, звіти про 100 % ультразвукове (UT) та магнітопорошкове (MT) контролювання, а також графіки двонапрямного гідравлічного випробування.
Висновок
Великі промислові литі деталі для клапанів у системах очищення стічних вод та опріснення морської води є життєво важливими гідравлічними каналами для забезпечення глобальної водної безпеки. Експлуатація протягом десятиліть у надсолоній морській воді та трубопроводах питної води з високим розходом вимагає корозійностійких металургійних матеріалів (Ni-Resist D-2, NAB C95800 та чавун зі спеціальним покриттям), точного вертикального фрезерування на ЧПК-верстатах великих габаритів і підтвердженого нульового витоку при двонапрямленому гідравлічному випробуванні за стандартами AWWA C504 та EN 593.
Співпраця з досвідченим інтегрованим виробником важкого лиття та прецизійного механічного оброблення забезпечує максимальну гідравлічну ефективність, повну герметичність та десятиліття надійної роботи ваших муніципальних та опріснювальних клапанних систем.
Зв’яжіться з компанією Dandong City Pengxin Machinery Co., Ltd., щоб надіслати креслення корпусів або дисків клапанів великого діаметра.
Dandong City Pengxin Machinery Co., Ltd. — важке лиття та прецизійне механічне оброблення, з 1958 року.
Зміст
- 1. Робочі гідравлічні умови та механізми деградації
- 2. Ієрархія сплавів для водопостачання та опріснення
- 3. Архітектура лиття з урахуванням технологічності виготовлення (DFM) для великих корпусів клапанів (DN600–DN3000)
- 4. Вертикальне фрезерування й профілювання дисків на ЧПК-верстатах великої робочої зони
- 5. Випробування на герметичність під гідростатичним тиском та стандарти ущільнення (AWWA / EN 593)
- 6. Можливості лиття великих клапанів у компанії Dandong City Pengxin Machinery Co., Ltd.
- Висновок