
 EN
Meta Beskrivning: En omfattande teknisk guide till komponentgjutningar för vatten- och vindkraftsturbiner. Utforska martensitiskt rostfritt stål 13Cr-4Ni (ASTM A743 CA6NM / EN 1.4313) för Francis-löpverk och Pelton-buckets, segjärn för låga temperaturer (EN-GJS-400-18U-LT vid -20 °C) för 15-tonsvindturbinrotorhuvuden, 5-axlig CNC-bearbetning och NDT utan några defekter.
Inom den globala förnybara energiinfrastrukturen utgör vattenkraft- och vindkraftgenereringssystemen toppen av storskalig maskinteknik. Drift under decennier i stränga naturliga förhållanden innebär extremt dynamiska spänningar för kastdelar som genererar el:
- Vattenkraftturbiner (Francis, Kaplan, Pelton) : Rotorklingor, kransar, band och fördelarledande vingar arbetar inuti höghastighetsvattenstrålar som överstiger , och utsätts för intensiva kavitationsstötvågor (implosionstryck ), erosion orsakad av höghastighetslera och kvartsand, cyklisk vattenhammarmatthet samt korrosiva vattenkemier .
- Vindturbiner (landbaserade och havsbaserade, 3 MW – 16 MW) : Stora kastdelar som Rotorhubbar, bottenplattor (huvudramar), vridarmsdelar och planetväxlar utsätts för obegränsad drift fleraxlig aerodynamisk vindstötsurbulens, böjningsutmattning vid hög cykelbelastning ( under 25 år långa designliv), samt arktiska offshore-marina miljöer ner till eller .
Under dessa stränga förhållanden är strukturell integritet av yttersta vikt. En mikroskopisk krympningspåse i en Pelton-buckets rot eller ett sprödgörande karbid vid korngränsen i en 20-tonnsvindturbinrotorhus kommer att sprida sig till katastrofal utmattningsspricka, vilket utlöser katastrofal turbinfel och flermiljonerskostsamma offshore-kranreparationer.
Att uppnå extrem pålitlighet kräver specialiserad gjuterimetallurgi: gjutning av 13Cr-4Ni martensitisk rostfritt stål (CA6NM / 1.4313) med dubbeltemperingsvärmebehandling för motstånd mot hydrokavitation, samt tjockväggigt Lågtemperaturferritiskt segjärn (EN-GJS-400-18U-LT / QT400-18AL) med garanterad Charpy-slagtoughness under fryspunkten.
Denna tekniska handledning beskriver metallurgin, modelleringen av riktad stelningsprocess, 5-axlig CNC-hydrodynamisk bearbetning samt arbetsflöden för icke-destruktiv kvalitetsvalidering för gjutningar till vatten- och vindkraft.
1. Driftmiljöer och felmekanismer inom förnybar energi
                     ┌──────────────────────────────────────────────┐
                     │ Renewable Kinetic Energy Dynamics            │
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ Cavitation & Silt Abrasion    │ │ High-Cycle Aerodynamic Fatigue│ │ Sub-Zero Cold-Climate Impact  │
│ (Vapor micro-jet pitting on   │ │ (Non-stop cyclic gust bending │ │ (Offshore brittle fracture    │
│  hydro runner blade trailing) │ │  across 15-ton rotor hubs)    │ │  risk in arctic wind down -40°C)
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Driftkomponent | Primär dynamisk last | Kritiskt brottmönster att förhindra | Materialklasslösning |
|---|---|---|---|
| Pelton-turbinens skop | Hög hastighet på impulsvattenstrålen ( ) + cyklisk chock | Erosion i skopdelare, böjningsutmattning vid skopfäste | 13Cr-4Ni rostfritt stål (ASTM A743 CA6NM / 1.4313) |
| Francis-turbinens krön och skovlar | Kontinuerligt hydrodynamiskt tryck + kavitationsmikrostrålar | Kavitationsförorsakad pitting och sprickbildning vid bladets efterkant | Lågkolhaltig 13Cr-4Ni (CA6NM-Mod / 1.4405) |
| Vindturbinens rotorhuvud (5–16 MW) | Multitonns aerodynamiska bladpitchesmoment + vindstötar | Tröttskador i huvudflänsen för bladet; sprödbrott | Duktilt järn för låga temperaturer (EN-GJS-400-18U-LT / QT400-18AL) |
| Vindturbinens huvudbäddplatta / ram | Stort vikttryck från växellåda/generator samt torsionell yawreaktion | Torsionsdeformation, sprickbildning i monteringsplattan | Ferritiskt segjärn (EN-GJS-400-15 / EN-GJS-500-7) |
2. Metallurgisk legeringshierarki: Komponenter för vattenkraft vs. vindkraft
A. Vattenkraftsturbiner: 13Cr-4Ni-martensitiskt rostfritt stål (CA6NM / 1.4313)
Standardaustenitiska rostfria stål (304/316) har låg flytgräns, medan standardmartensitiska stål (410/420) saknar svetsbarhet och slagtoughness. Den 13 % Cr – 4 % Ni – 0,5 % Mo lågkolhaltiga martensitiska legeringen (ASTM A743 CA6NM / EN 10283 1.4313 / GX4CrNiMo16-5-1) utgör guldstandarden:
| Kemiskt grundämne | Målsområde (viktprocent) | Metallurgisk funktion |
|---|---|---|
| Kol (C) | (Strikt låg kolhalt) | Förhindrar utfällning av kromkarbid; garanterar utmärkt svetsbarhet utan sprickbildning vid förvärmning |
| Krom (Cr) | Bildar skyddande passiv film som motstår korrosion i sötvatten och slam | |
| Nickel (Ni) | Hämmar bildning av delta-ferrit; främjar fullständig martensitisk omvandling och hög slagtoughness | |
| Molybden (Mo) | Ökar motståndet mot punktkorrosion i slamförsedda flodvatten; ökar beständigheten mot återhärdning |
- Mekaniska egenskaper (dubbelhärdad) : .
- Tvåstegs glödgning : Austenitering vid följd av luft-/vattenkylning, sedan Första glödgning vid (omvandlar återstående austenit) och Andra glödgning vid (avlägsnar spänningar och bildar ultrafin, temprad martensit med stabila återstående austenit för slagtoughhet).
B. Vindkraftverk: Tungsektions, segjärn för lågtemperatur (EN-GJS-400-18U-LT)
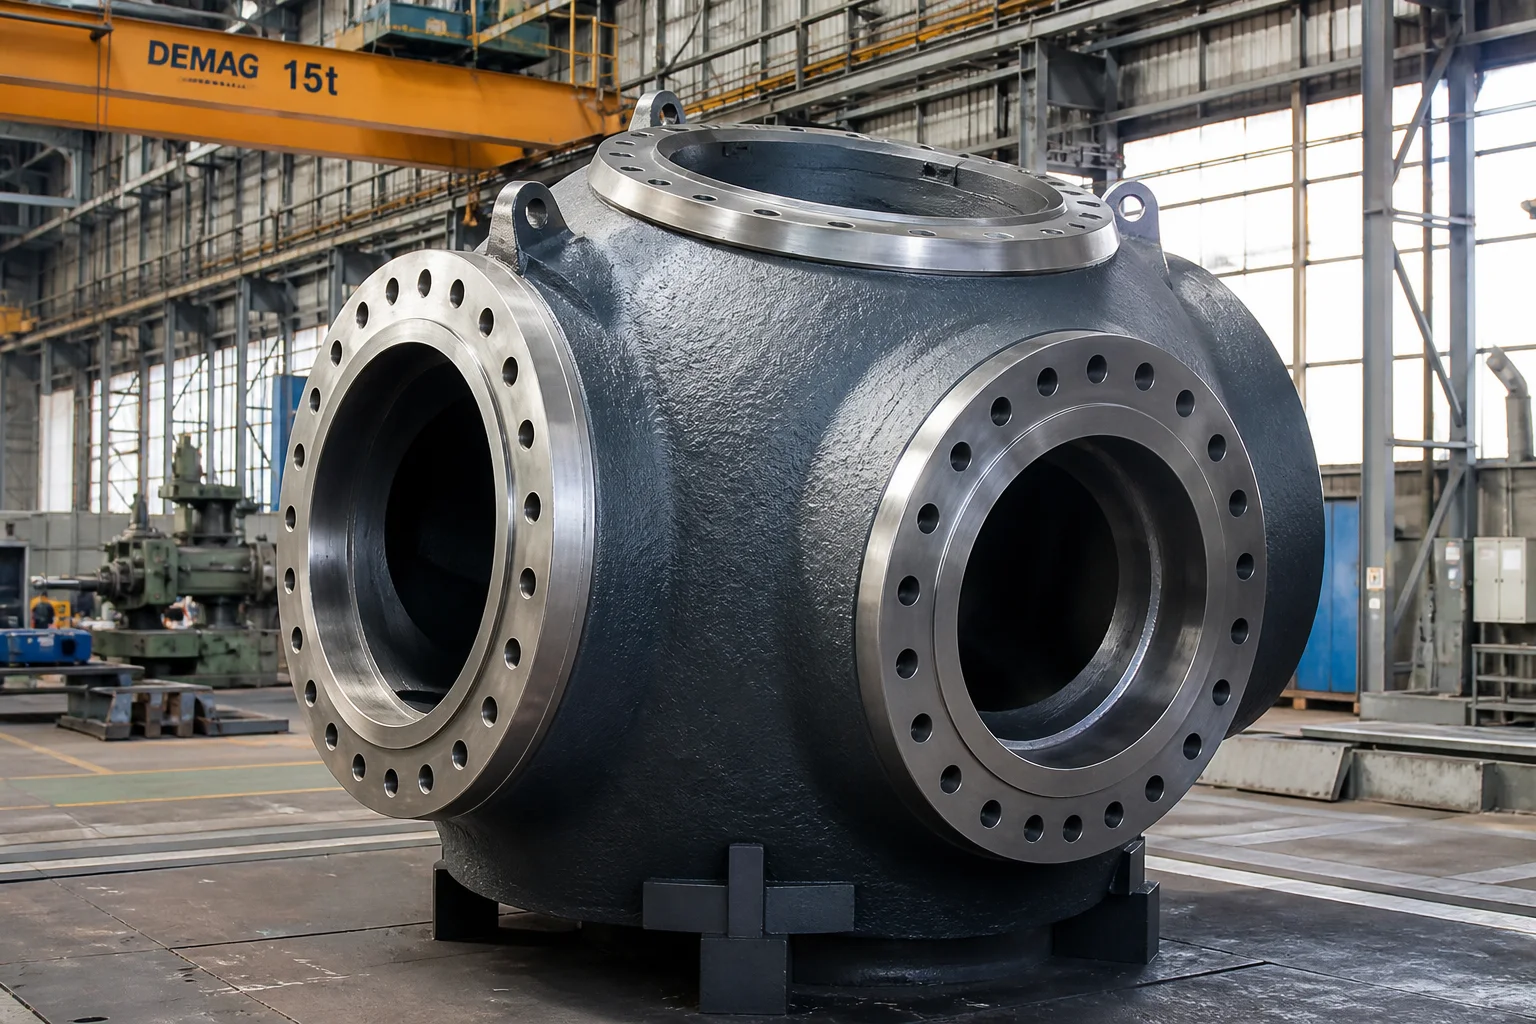
Rotorkärl för vindkraftverk (med vikt mellan 10 och 30 ton och väggtjocklek som överstiger ) fungerar i hårda offshore-miljöer under fryspunkten. Reglerade av EN 1563 och GL/DNV:s riktlinjer för vindenergi , kräver de Segjärn med hög renhet och ferritisk struktur :
| Specifikation / Egenskap | EN-GJS-400-18U-LT (DIN EN 1563) / QT400-18AL | Kritisk ingenjörsfunktion |
|---|---|---|
| Draghållfasthet ( ) | Stödjer dynamiska kraftverkningar vid bladrotsfästningen | |
| Draghållfasthet ( ) | Förhindrar permanent plastisk deformation under stormbyar | |
| Sträckning ( ) | Hög förmåga till plastisk deformation vid nödbromsning | |
| Charpy V-notch vid | (genomsnitt) / (enskild) | Obligatoriskt : Förhindrar spröd sprickbildning vid arktiska vindar |
| Nodularitet och matris | Sfäriskt grafit (form VI); Ferritmatris | Ingen perlit eller intercellulära karbider för att maximera duktiliteten vid låga temperaturer |
- Renhetskontroll vid smältning : Extremt låga halter av oönskade sprödgörande element: .
3. Storskalig mönsterverktyg och riktad stelningsprocess
Gjutning av 15-tonnsvindturbinrotorhuvuden och monolitiska Francis-turbinhjulsrandar kräver avancerad termodynamisk fyllningssimulering:
┌────────────────────────────────────────────────────────────────────────┐
│ 1. 3D Machined Wooden / EPS Lost Foam Master Patterns                 │
│    • Accurate shrinkage compensation (+1.2% to +1.5%) across 4m spans  │
├────────────────────────────────────────────────────────────────────────┤
│ 2. Automated Furan Resin Sand Molding with Rigid Core Assembly         │
│    • High mold rigidity prevents mold dilation under 30 tons ferrostatic│
│      liquid pressure                                                   │
├────────────────────────────────────────────────────────────────────────┤
│ 3. CAE Solidification Simulation & Exothermic Feeding Sleeves          │
│    • Feeder sleeves positioned over thick blade root attachment flanges │
│    • Direct-chills placed at interior fillet transitions               │
├────────────────────────────────────────────────────────────────────────┤
│ 4. Clean Bottom-Pour Ladles with Ceramic Foam Filtration               │
│    • Smooth, laminar liquid entry with zero oxide skin entrapment      │
└────────────────────────────────────────────────────────────────────────┘
4. Multiaxlig 5-axlig CNC-bearbetning av hydroflyglar och flänsar
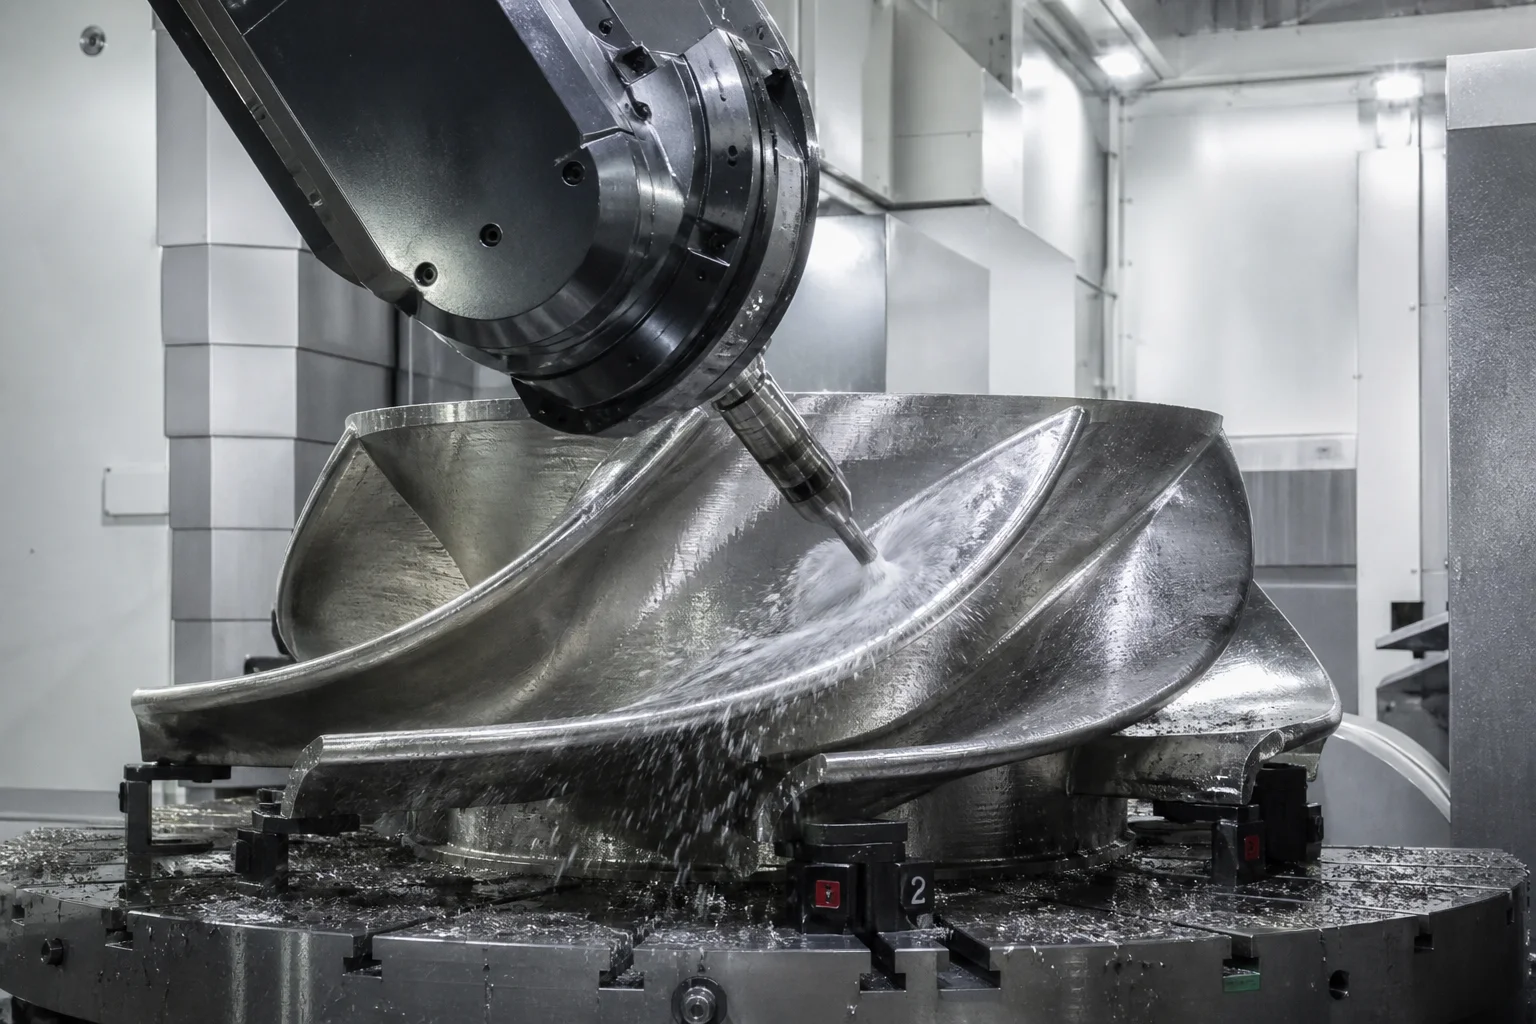
Komponenter för förnybar energi kräver hög precision för att maximera effektiviteten vid aerodynamisk och hydrodynamisk energiomvandling:
Precisionsslipningsmöjligheter:
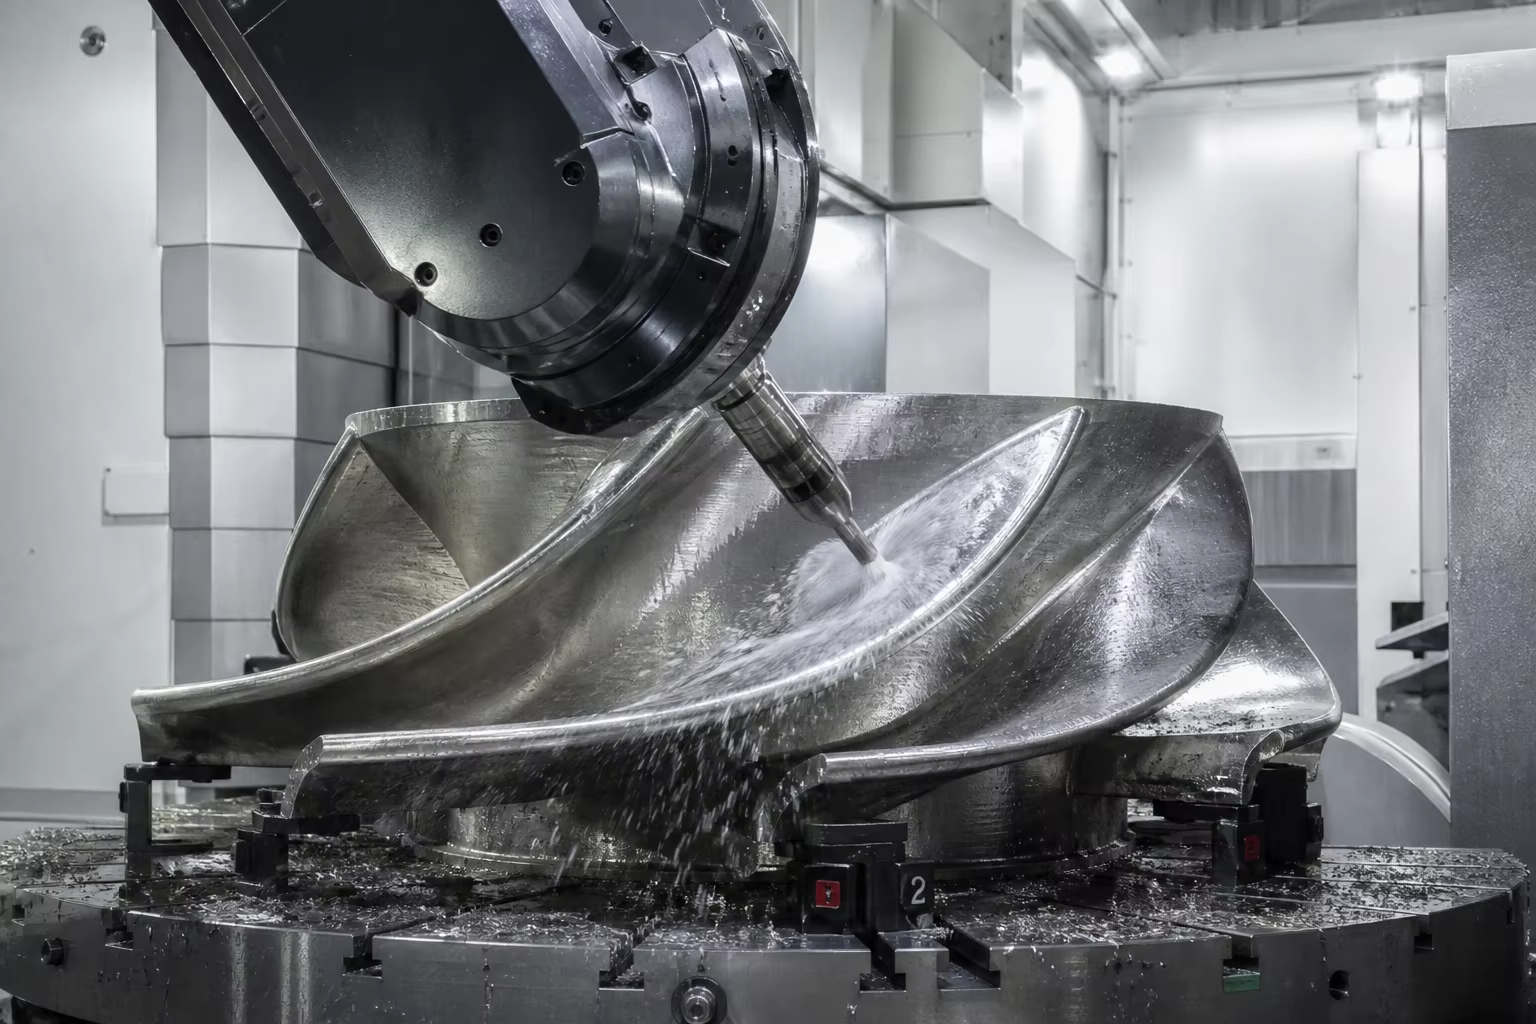
- 5-axlig CNC-hydrofoilfräsning : Francis-löpverksblad, Pelton-kopparskiljare och Kaplan-blad fräses på tunga 5-axliga CNC-portalfräsmaskiner. Komplexa 3D fria hydrauliska ytor hålls inom av CAD-hydrofoilkoordinater ( efter precisionsslipning).
- Vindrotorhubbens bladlutningsflänsar : Stora vertikala svarvmaskiner (VTL) svarvar blagårdslagermonteringsflänsytor upp till 5 meter i diameter och håller planhet inom med djupa flerhålade lutningscirklar borrade och gängade i en enda inställning.
- Huvudbäddplattans justeringsborrningar : Horisontella borrningsmaskiner precisionfräser generator- och huvudlagerplatser och håller centrumlinjens koaxialitet inom över 6 meter långa strukturella bäddar.
5. Omfattande kvalitetskontroll och icke-destruktiv provning (NDT)
| Kvalitetstestkategori | Standard / provspecifikation | Godkännandekriterier |
|---|---|---|
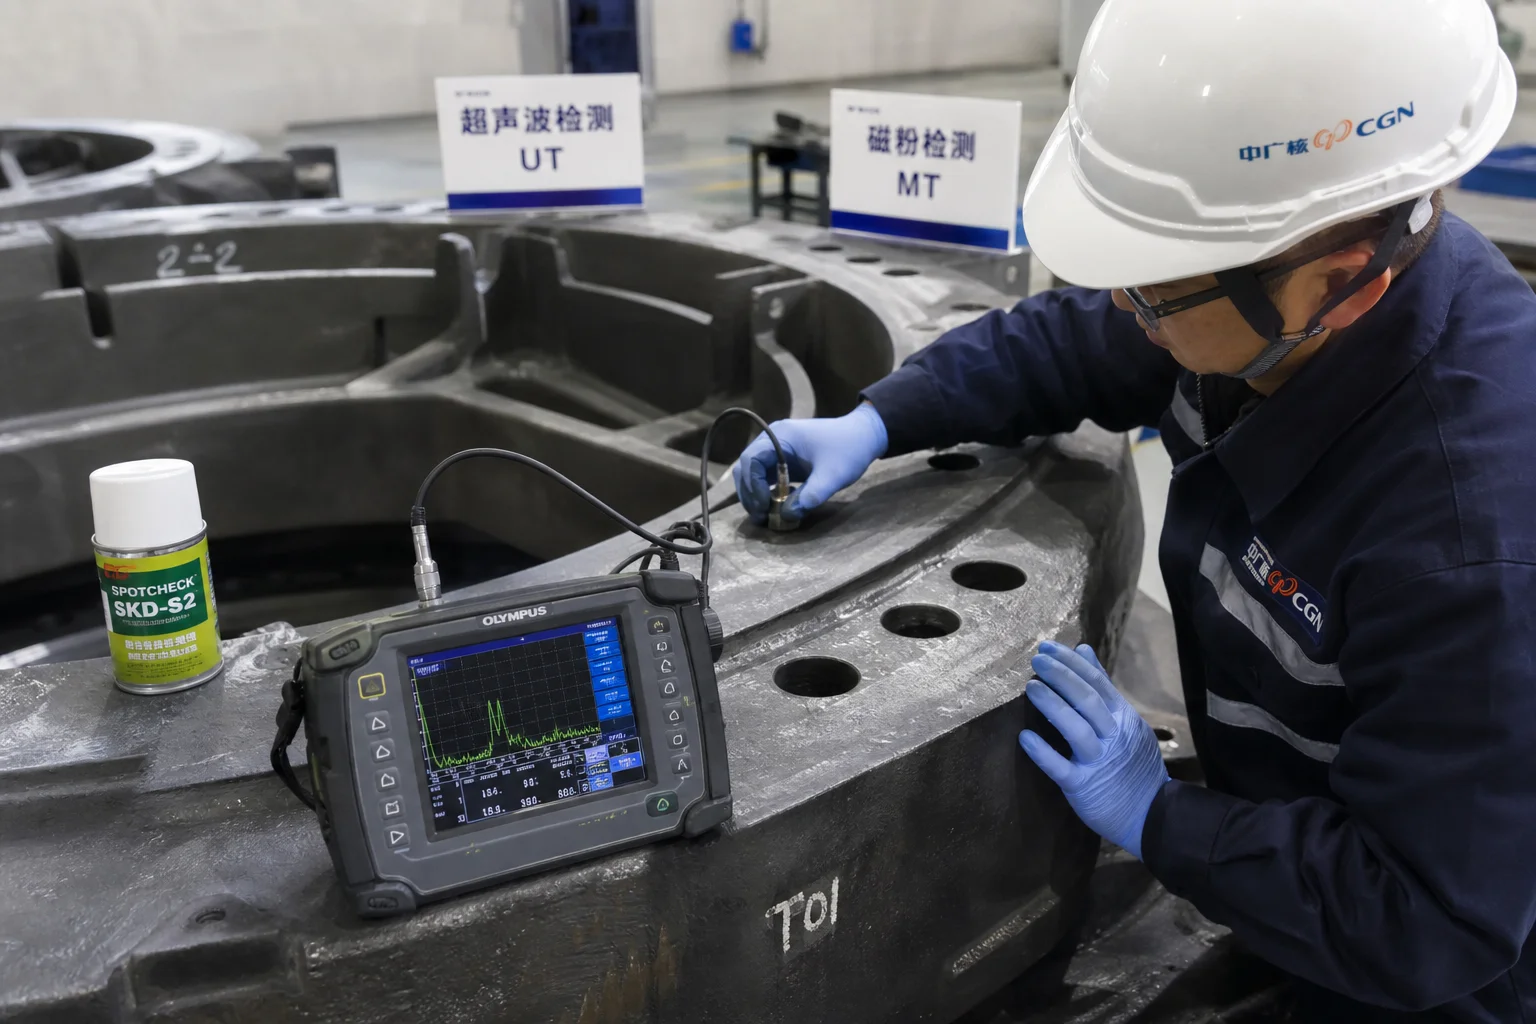
| Ultraljudstestning (UT) | EN 12680-3 / ASTM A609 nivå 1/2 | 100 % volymetrisk skanning av bladrotsar, pitchflänsar och bäddplattuppfästningar; ingen kritisk krympning |
| Magnetpulverprovning (MT) | ISO 9934 / ASTM E709 (Fluorescerande) | 100 % ytkontroll av alla högspänningsradien, bladfiler och flänsovergångar; inga sprickor |
| Charpy-stötprovning vid sub-nolltemperatur | ASTM E23 / ISO 148-1 på bifogade provblock | Kontrollerad aT (för vindnav) och aT (för 13Cr-4Ni) |
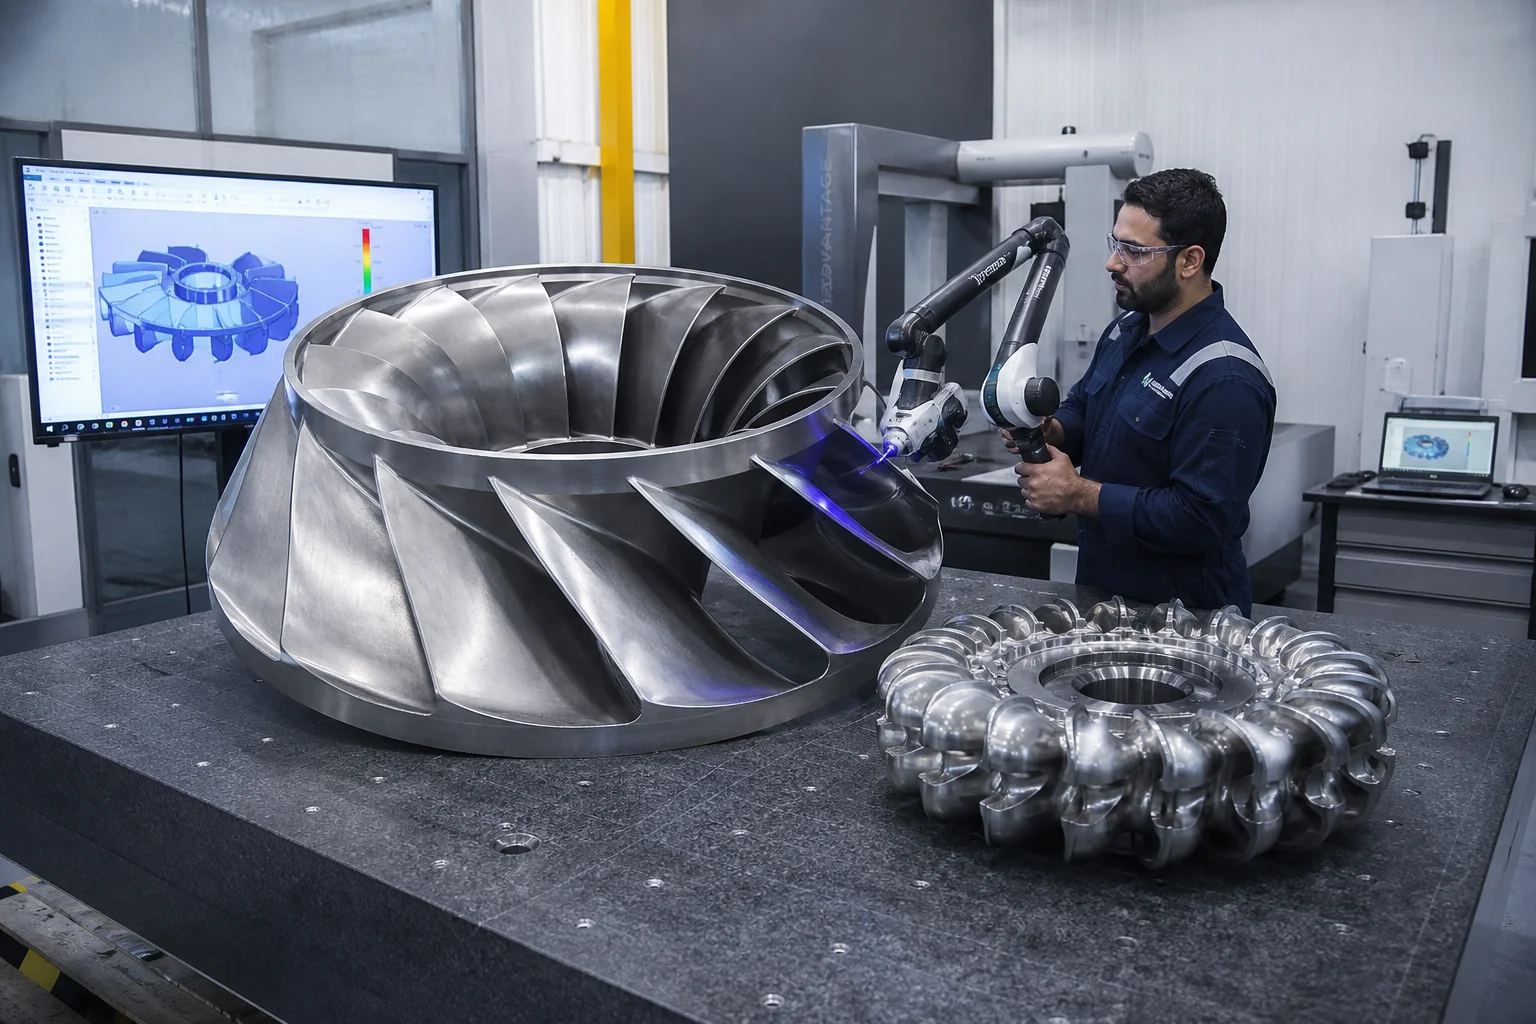
| 3D-optisk och laserskanning | Bärbar 3D-laserräknare / arm-skanner | Fullständig dimensionell verifiering av hela omfånget mot 3D-CAD-modeller |
| Dynamisk rotorbalansering | Balansmaskin enligt ISO 1940-klass G2,5 | Dynamisk balansering av vattenkraftrotorer för att eliminera rotationsvibrationer |
6. Förnybar-energigjutningar vid Dandong City Pengxin Machinery Co., Ltd.
Att leverera högrelaterade vattenkraft- och vindkraftgjutningar kräver certifierade gjuterisystem, avancerad metallurgi och stora fleraxliga CNC-maskinverktyg.
Dandong City Pengxin Machinery Co., Ltd. är en etablerad tillverkare av tunga gjutningar och precisionsbearbetning som tjänar globala OEM:er av kraftgenereringsutrustning:
- Materialbehärskning : Certifierad produktion av 13Cr-4Ni martensitisk rostfritt stål (CA6NM / 1.4313), segjärn för lågtemperaturanvändning (EN-GJS-400-18U-LT vid ) och höghållfast legerat stål.
- Kraftinfrastruktur : 80 000 m² stor anläggning för tunga gjutningar och bearbetning med kraftfulla takkranar som kan hälla enskilda gjutningar från 500 kg upp till 25 ton.
- Avancerad femaxlig CNC-bearbetning : CNC-portfräscentrum med stort arbetsområde samt vertikala svarvmaskiner som levererar färdiga hydrofoilrotorblad och vindrotorcentrum.
- Egen certifierad laboratorium : Certifierade NDT-tekniker på nivå II/III, Charpy-slagprovskammare för subnolltemperaturer, metallografisk fasanalys samt optisk emissionsspektrometri.
- Fullständig certifiering : ISO 9001-certifierad, med fullständiga materialprovcertifikat enligt EN 10204 3.1 och 3.2, loggar för 100 % NDT-inspektion samt 3D-laserskanningsrapporter.
Slutsats
Gjutna komponenter för vatten- och vindkraftsturbiner utgör den kritiska strukturella ryggraden i den globala gröna energiomställningen. Drift under 25 till 40 år med kontinuerlig kavitation, slibning av slam och aerodynamisk turbulens kräver obetingad metallurgisk renhet (CA6NM och EN-GJS-400-18U-LT), exakt riktad stelningsprocess, CNC-bearbetning på fem axlar samt omfattande icke-destruktiv provning för kvalitetskontroll.
Genom samarbete med en erfaren, integrerad specialisering inom tunga gjutningar och precisionsslipning säkerställs att dina förnybara energiturbiner fungerar med maximal verkningsgrad och ger decennier av drift utan problem.
Kontakta Dandong City Pengxin Machinery Co., Ltd. för att skicka in ritningarna för dina komponenter till vatten- eller vindkraftsturbiner.
Dandong City Pengxin Machinery Co., Ltd. — Tungt gjutjärn och precisionsbearbetning sedan 1958.
Innehållsförteckning
- 1. Driftmiljöer och felmekanismer inom förnybar energi
- 2. Metallurgisk legeringshierarki: Komponenter för vattenkraft vs. vindkraft
- 3. Storskalig mönsterverktyg och riktad stelningsprocess
- 4. Multiaxlig 5-axlig CNC-bearbetning av hydroflyglar och flänsar
- 5. Omfattande kvalitetskontroll och icke-destruktiv provning (NDT)
- 6. Förnybar-energigjutningar vid Dandong City Pengxin Machinery Co., Ltd.
- Slutsats