
 EN
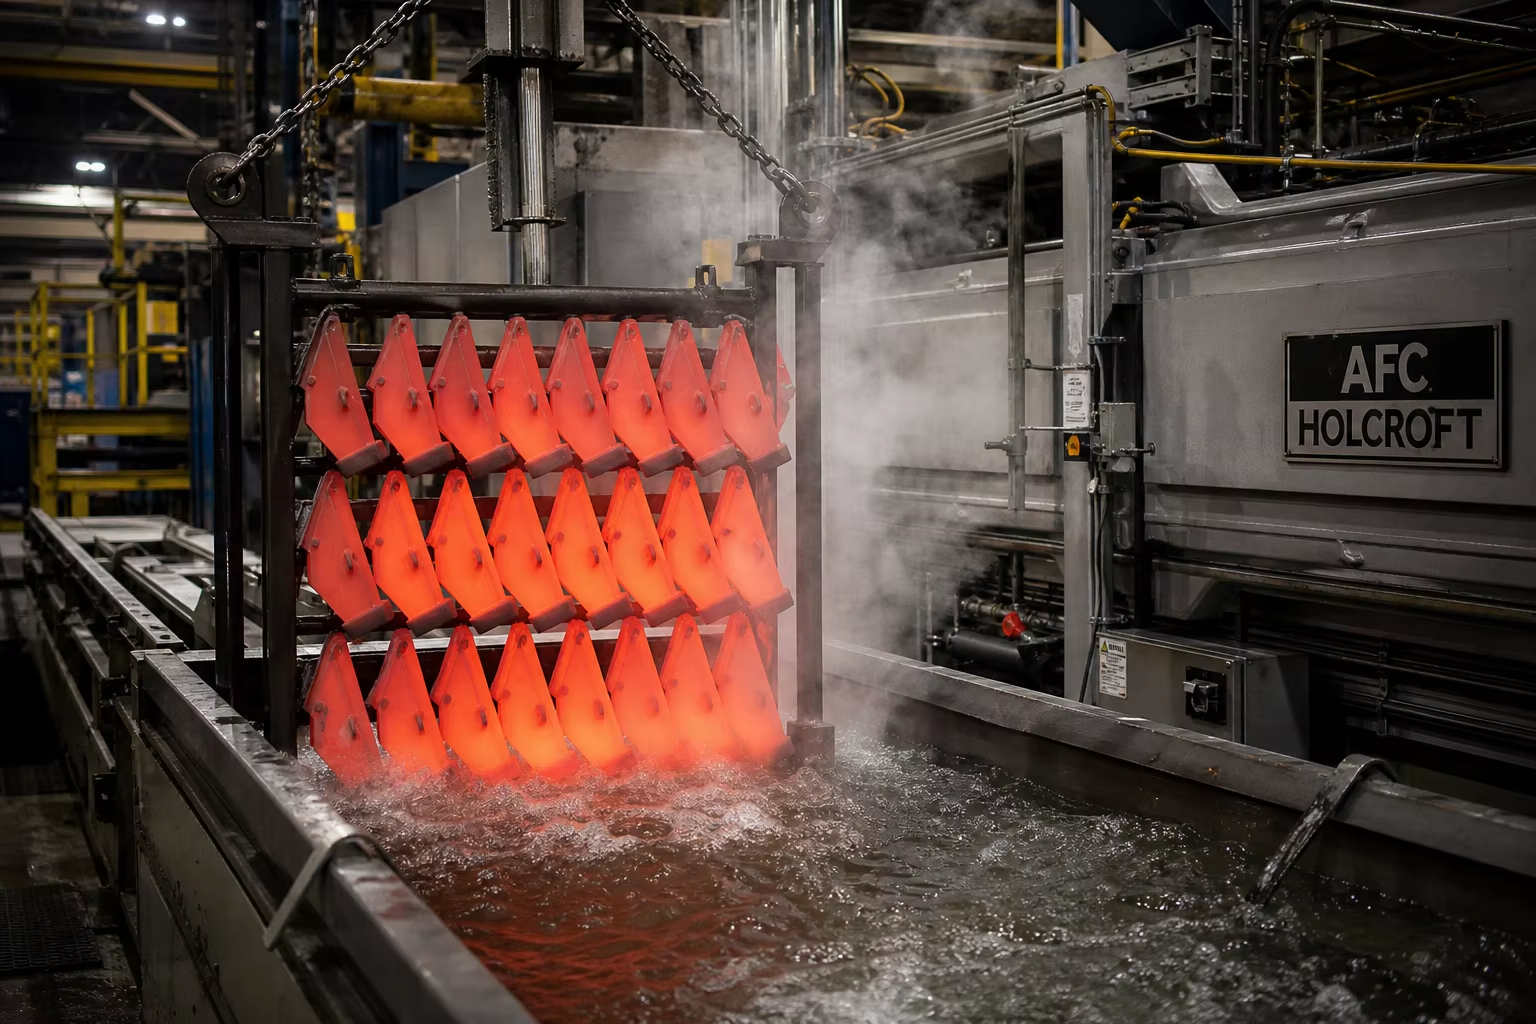
Meta Beskrivning: En teknisk handledning för jordbruksrelaterade slitagesgjutningar och markkontaktdelar (GET). Utforska borlegerade gjutstål, högkromhaltiga vitt järn (ASTM A532) kompositinsatser, härdning och anlöpning till 50–58 HRC, plogspetsar, djurplöjshuvuden, kultiveringsbeslag, kombineras konkava delar.
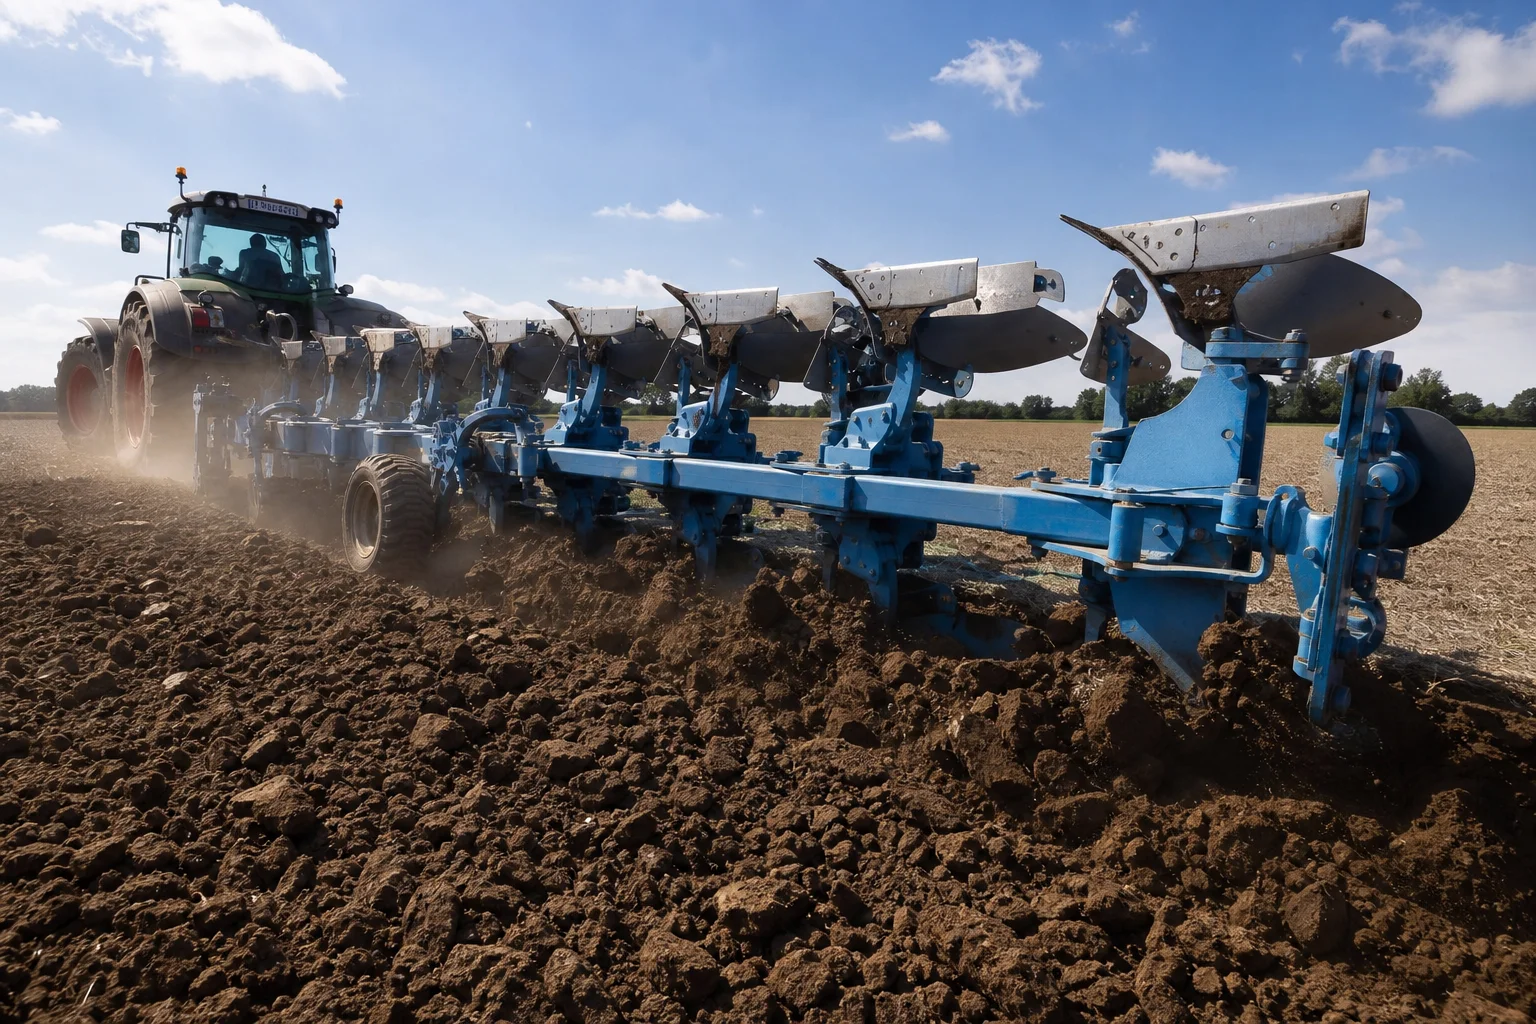
Modern jordbruksutrustning för jordbearbetning och skördning arbetar under hård mekanisk påfrestning. Markkontaktdelar (GET) inom jordbruket – såsom vändbara plogspetsar, djurplöjshuvuden, kultiveringsbeslag, skivharrownavdelar, såmaskinsöppnare och kombineras konkava delar — dras genom olika jordprofiler med hastigheter upp till 15 km/h, och skär igenom hårt packad lera, abrasiv kvartsand, flintgrus och begravda steniga hinder.
Under dessa förhållanden slitas standardtillverkade kolstålspartier av, böjs eller nötts ner inom ett tiotal hektar, vilket förändrar djupet på jordbearbetningen och ökar traktorns dieselkonsumtion med upp till , och tvingar fram frekventa, kostsamma avbrott i fältarbetet.
Att lösa jordbruksrelaterade slitageutmaningar kräver specialiserad gjutmetallurgi: användning av Borlegerade gjutna stål (30MnB5-gjutlikvärdigt) som uppnår djup genomhärdning (50–58 HRC) med en elastisk, duktil kärna, exakt Höghaltigt kromhaltigt vitt gjutjärn (ASTM A532) bi-metalliska insatsdelar , samt automatiserad sandgjutning som garanterar exakt passform för bult-hål mot smidda jordbearbetningskäppar.
Den här tekniska handledningen förklarar markslitage-dynamik, legeringsval, härdning med vatten/polymer, bi-metalliska gjuttekniker, CNC-bearbetning av monteringsytor samt fältteststandarder.
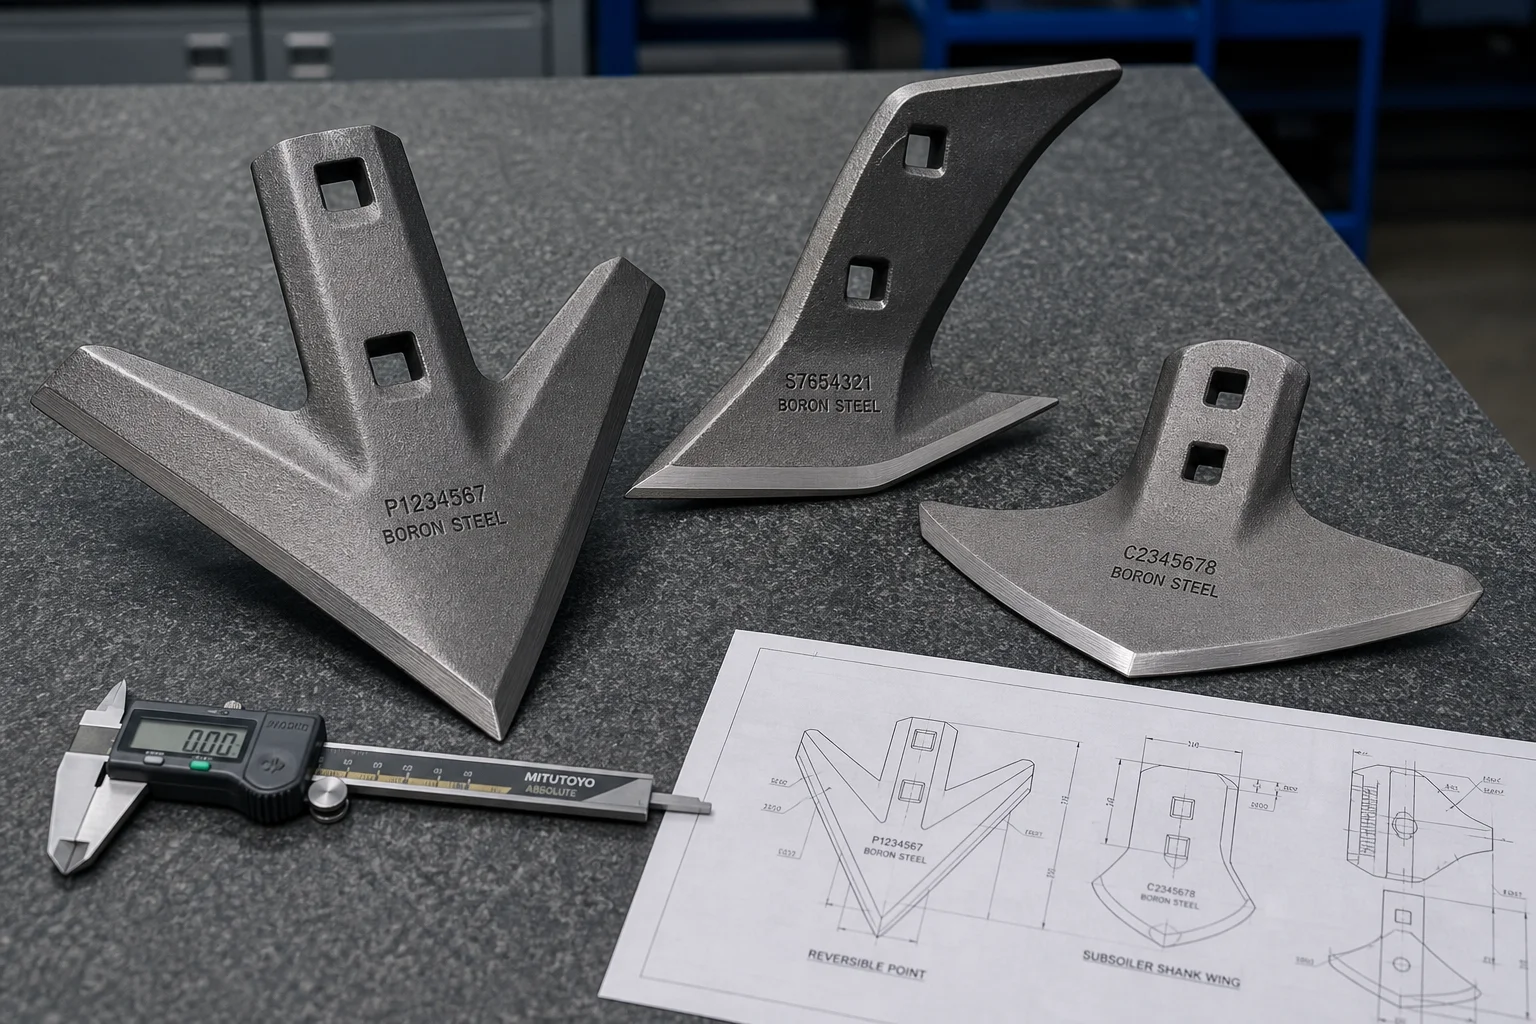
1. Jordnötningens dynamik och fältförslitningsmodeller
Jordnötning är en av de mest aggressiva miljöerna med flermekanismförslitning inom ingenjörsvetenskapen:
                      ┌──────────────────────────────────────────────┐
                      │ Dynamic Soil Engagement & Rock Impact        │
                      └──────────────────────┬───────────────────────┘
                                             │
        ┌────────────────────────────────────┼────────────────────────────────────┐
        ▼                                    ▼                                    ▼
┌───────────────────────────────┐  ┌───────────────────────────────┐  ┌───────────────────────────────┐
│ Two-Body / Three-Body Abrasion│  │ Severe Stone Shock Impact     │  │ Soil Acidity & Fertilizer     │
│ (Sharp quartz sand cutting    │  │ (Buried boulders causing      │  │ (Corrosive electrochemical    │
│  micro-grooves on point nose) │  │  instantaneous nose snapping) │  │  attack from nitrates/manure) │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Jordbearbetningskomponent | Driftmekanism för jord | Primär felmod | Metallurgisk krav |
|---|---|---|---|
| Vändbara plöjspetsar | Högtrycksskärning genom abrasiv kvartsand ( ) | Snabb nosavsmalning och kantförlust; förlust av markgenomträngning | Borjärnsgjutjärn / vitt järninsats (54–58 HRC) |
| Djuprivare / underjordiska plogskivor | Kraftfull dragkraft för djuppåverkan ner till 600 mm; böjmoment mot begravda stenar | Total böjning eller sprödbrott i skivan bakom spetsen | Högfasthetssprutgjuten legerad stål (25CrMo4 / 30MnB5) () |
| Kultiveringsvingskivor och ankaformade skärblad | Ytlig höghastighetsmarkskäring; kontinuerlig tredelad abrasion | Tunnare vingar och hålbristning kring fästbolten | Martensitisk borstål (50–54 HRC med duktilt skruvområde) |
| Gårdmaskinskornas konkava stänger | Höghastighetsskördning av spannmålshuvuden som innehåller kiseldioxidaska och fältgrus | Slitning av konkava tänder, förlust av oskördad spannmål | Austempererat duktilt gjutjärn (ADI-kvalitet 1200) / högkromhaltigt gjutjärn |
2. Legeringsvalshierarki för jordbruksslitagedelar
Jordbruksgjutdelar måste balansera hög ytthärdhet (för att motstå kvartsskrapslitage) mot hög spricktoughness i volymen (för att absorbera stenstötar utan att spricka sönder):
| Legeringsfamilj | Nominal kemisk sammansättning (vikt%) | Värmebehandling | Hårdhetsområde | Viktig teknisk fördel |
|---|---|---|---|---|
| Borgjutstål (30MnB5-gjutekvivalent) | Gjutjärn med härdning och lågtemperaturglödgning | 50–56 HRC | Utmärkt genomhärdbarhet tack vare spårbor; utmärkt slagtoughness ( aT ) | |
| Högkolhaltigt låglegerat gjutjärn (HCLA) | Härdning i olja eller polymer samt glödgning | 52–58 HRC | Hög grundkolhårdhet; balanserad toughness för plogspetsar | |
| Högkromhaltigt vitt gjutjärn (ASTM A532 klass II/III) | Destabiliserad och luftkyld | 60–65 HRC | Stort volym av karbider ( ); slitagebeständighet jämfört med kolstål | |
| Högstarkt segjärn (EN-GJS-600-3 / 700-2) | Gjuten eller normaliserad | 220–280 HB | Lagerhus och fästarmar för tungt diskharrow |
Metallurgisk inriktning: Boreffekten i jordbruksstål
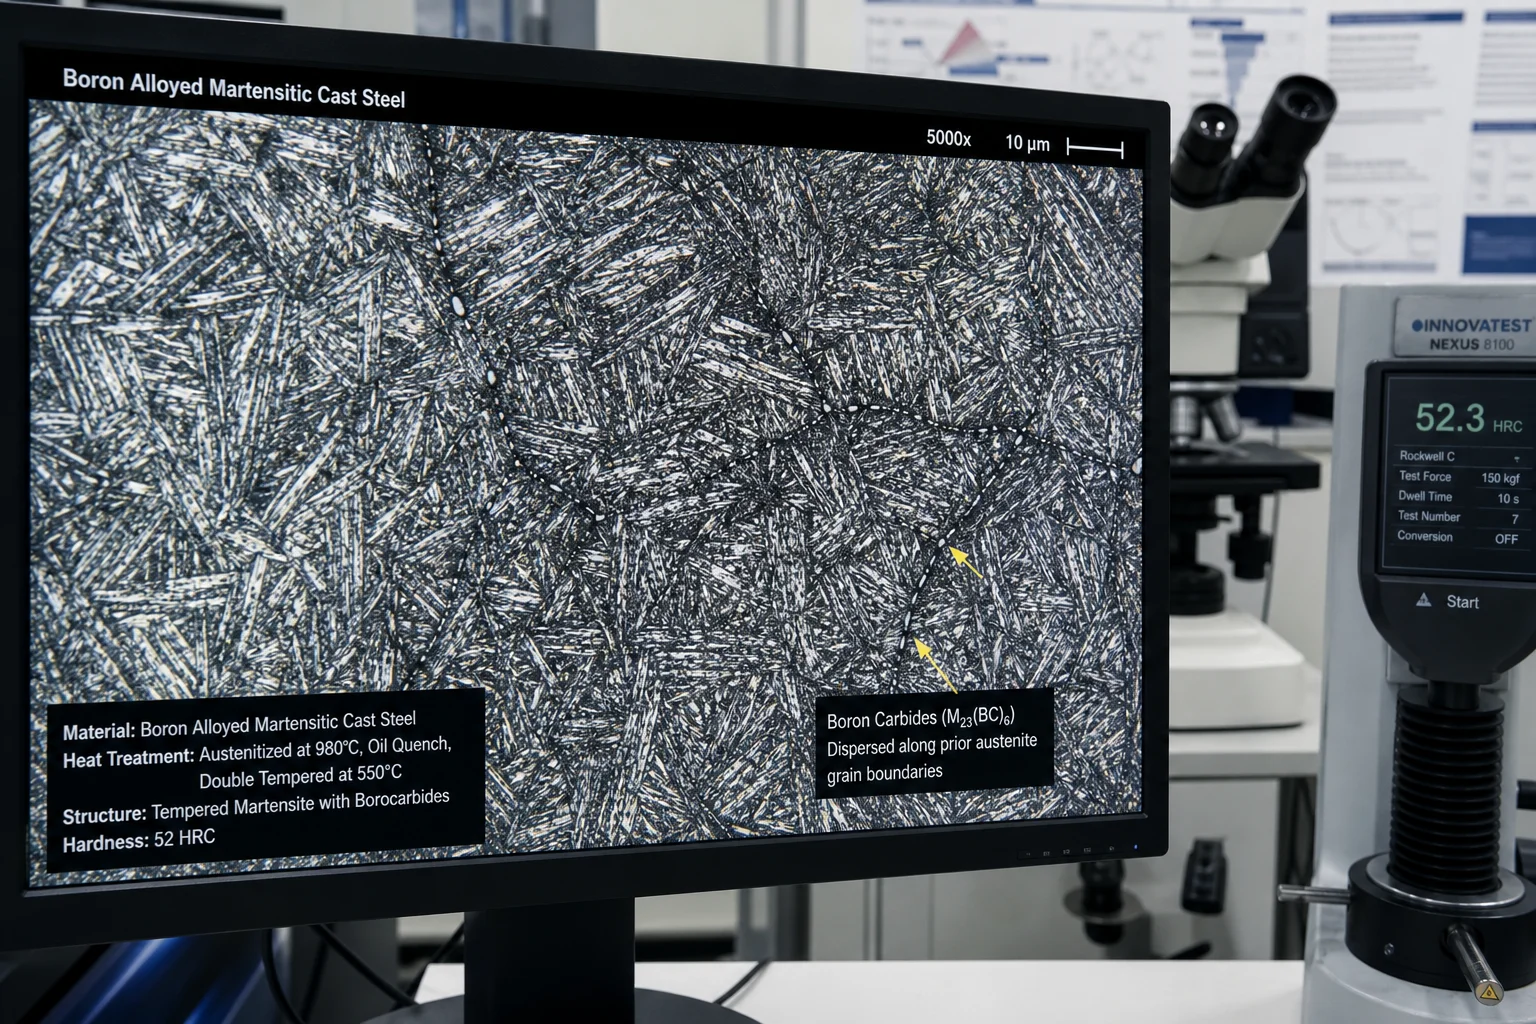
Spårboren ( ) samlas vid korngränserna i austenit under uppvärmning, vilket hämmar bildningen av mjuk ferrit och perlitt vid avsvalning. Detta gör att gjutstål med låg kolhalt ( ) kan genomgå fullständig martensitomvandling även i tjocka sektioner på 40 mm, vilket ger hög hårdhet tillsammans med överlägsen slagductilitet som förhindrar sprödbrytning vid träff på dolda fältstenar.
3. Tvåmetallisk kompositgjutning och hårdfacingintegration
För extrema sandiga och grusiga jordarter slits stålpunkter av endelmateriel för snabbt, medan punkter av fast vitt järn spricker vid stötar mot stenar. Gjuterier löser detta med hjälp av Tvåmetalliska gjuttekniker :
┌─────────────────────────────────────────────────────────────┐
│ 1. Cast Tough Alloy Steel Body (Substrate: ~30 HRC Toughness)│
│    • Provides flexible shank mount and bolt hole ductility  │
├─────────────────────────────────────────────────────────────┤
│ 2. Fused High-Chromium White Iron / Tungsten Carbide Nose   │
│    • Solidified bi-metallic insert at high-wear nose tip    │
│    • Extreme surface hardness (>62 HRC / 1,800 HV)          │
├─────────────────────────────────────────────────────────────┤
│ Finished Result: Self-Sharpening Wear Action                │
│ (Softer body wears at controlled rate behind hard nose,     │
│  maintaining a permanently sharp cutting edge)              │
└─────────────────────────────────────────────────────────────┘
4. Automatiserad sandgjutning och gjutningsprecision
Jordbruksdelar tillverkas i höga årliga volymer (10 000–500 000 st/år), vilket kräver automatiserade formningslinjer med strikt måttkonsekvens:
┌────────────────────────────────────────────────────────────────────────┐
│ 1. High-Pressure Automated Flaskless Green Sand Molding (DISA / HWS)   │
│    • Production speeds up to 350 molds/hour with high sand compaction │
├────────────────────────────────────────────────────────────────────────┤
│ 2. Cast-In Square & Oval Carriage Bolt Holes                           │
│    • Precision resin-coated shell sand cores produce clean bolt pockets│
│    • Exact taper tolerances match standard DIN 608 plow bolts          │
├────────────────────────────────────────────────────────────────────────┤
│ 3. Automated Pouring with Stream Inoculation                           │
│    • Clean medium-frequency induction melt with zero slag inclusion    │
├────────────────────────────────────────────────────────────────────────┤
│ 4. Continuous Shot Blasting & Automated Degating                       │
│    • Clean surface finish ready for CNC drilling and paint dip coating │
└────────────────────────────────────────────────────────────────────────┘
5. Värmebehandlingsspecifikationer för optimering av slagfestighet och hårdhet
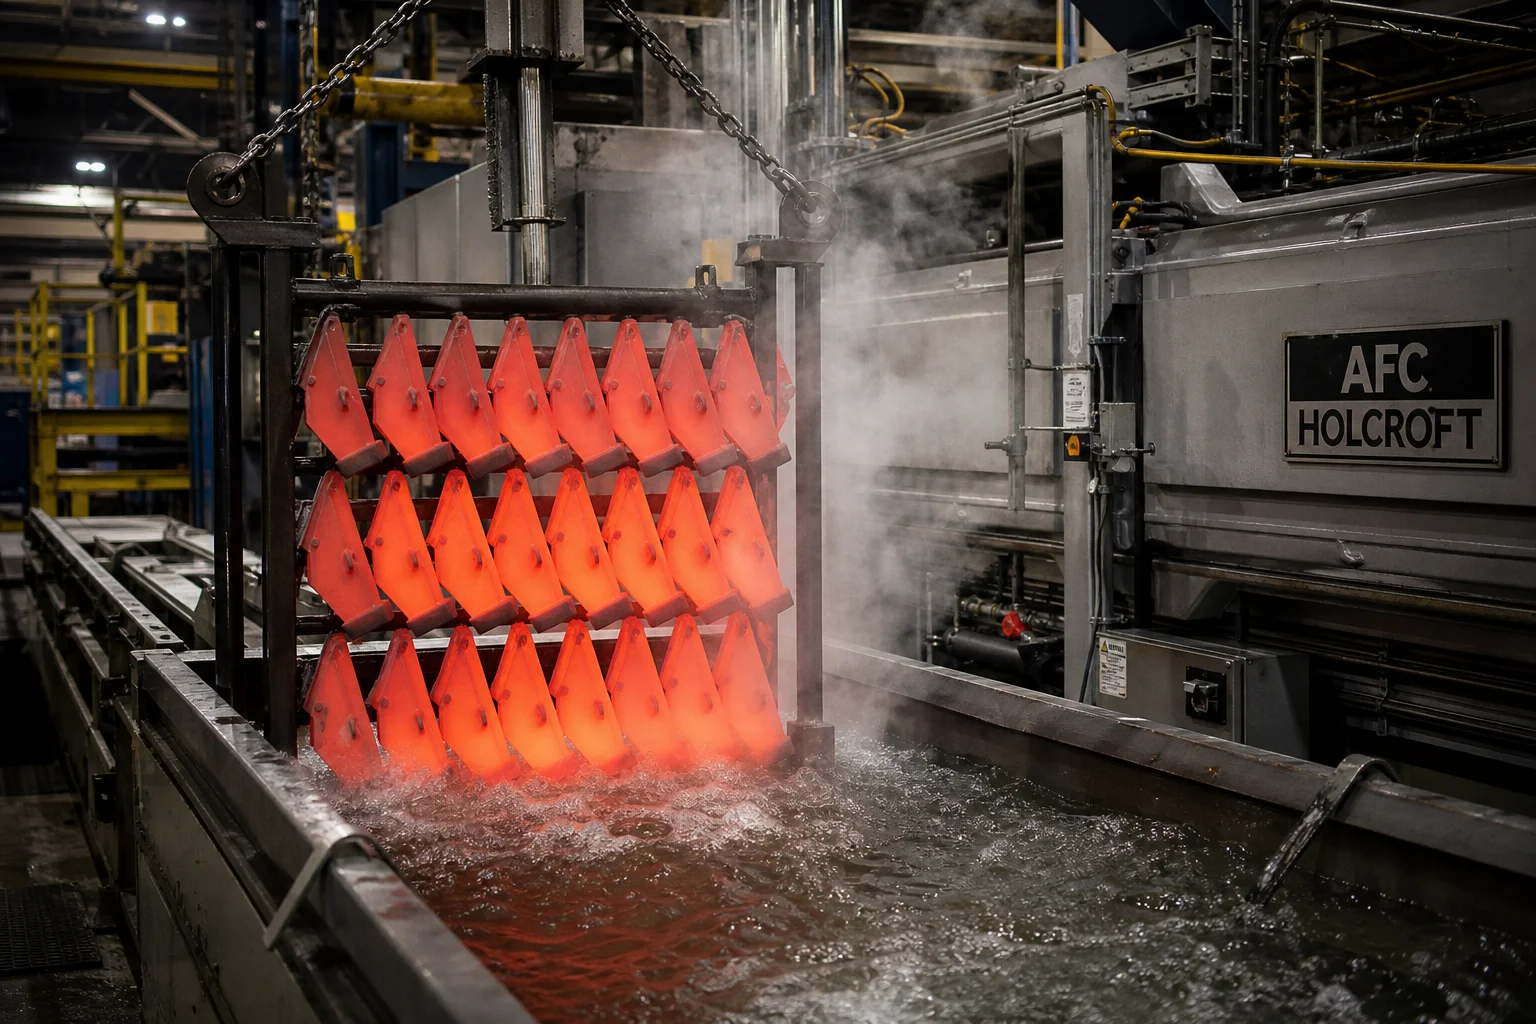
As-Cast Steel Point (~220 HB)
             │
             ▼
┌────────────────────────────────────────────────────────┐
│ Continuous Austenitizing Furnace (880 °C – 920 °C)     │
│ (Protective atmosphere prevents surface decarburization)
└────────────┬───────────────────────────────────────────┘
             │
             ▼  Automated Submerged Conveyor Quench
┌────────────────────────────────────────────────────────┐
│ High-Agitation Polymer / Water Quench Tank             │
│ (Achieves 100% fine Martensite across full section)    │
└────────────┬───────────────────────────────────────────┘
             │
             ▼
┌────────────────────────────────────────────────────────┐
│ Low-Temperature Stress-Relief Tempering (200 °C - 240 °C)
│ (Relieves internal stress; stabilizes 52–56 HRC)       │
└────────────────────────────────────────────────────────┘
6. CNC-bearbetning och slutförande av kappsmedsförbindelse
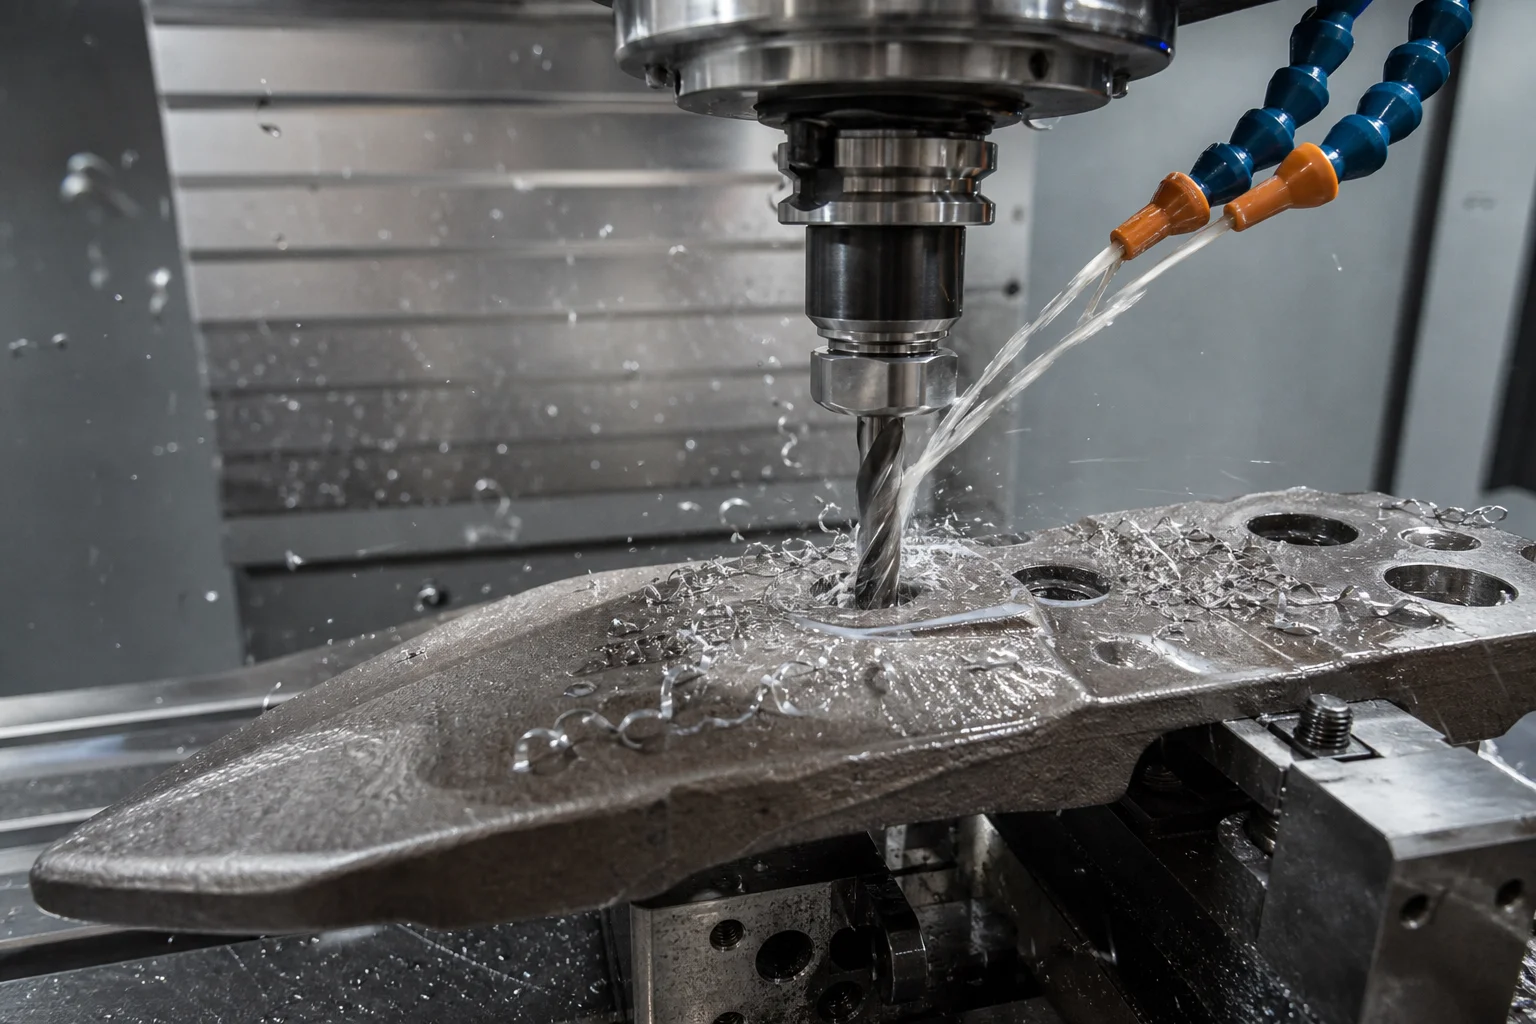
Slitdelar för jordbruk måste sitta tätt på smidda tandar utan löst spel som orsakar skruvskjuvning vid vibrationer:
- Hål för kappsmedar (DIN 608 / ANSI B18.9) : Precision-CNC-räknat borrning och kvadratisk halsfräsning/fräsning för att säkerställa jämn skruvhuvudmontering, vilket förhindrar jordansamling och slitage på skruvhuvuden.
- Planhet på monteringsytan : Snabb-CNC-planfräsning av tandkontaktpaddor inom planhet, för att säkerställa stadig spänning mot smidda odlingsspetsar.
7. Laboratorietester och standardiserad kvalitetskontroll
| Testkategori | Standard / Specifikation | Godkännandekriterier |
|---|---|---|
| Markslitageprov | ASTM G65 (torrt sand/gummihjul) | Massförlusthastighet efter 6 000 varv |
| Hårdhetsverifiering | Rockwell-hårdhet (HRC) enligt ASTM E18 | på arbetskanter; runt bult-hål |
| Fallvikt/stötdämpning | Fallviktspåverkansanläggning (50 kg släpps från 2,0 m) | Ingen sprickbildning eller nosavslag vid upprepad hård påverkan mot stödplatta |
| Kemisk analys | Optisk emissionsspektrometri (OES) | Strikt verifiering av bor ( )-, Mn-, Cr- och C-halt |
| Dimensionell kontroll och bultmått | Go/No-Go-kärnkontroll och 3D-optisk skanning | 100 % verifiering av hålcentrum ( ) och skaftkonigheter |
8. Tillverkning av jordbruksgjutningar hos Dandong City Pengxin Machinery Co., Ltd.
Att leverera högpresterande jordbruksgjutningar kräver storvolymens automatiserad sandformning, avancerade kontinuerliga värmebehandlingslinjer samt rigorös slitageprovning.
Dandong City Pengxin Machinery Co., Ltd. är en erfaren OEM-gjutningsleverantör som levererar till jordbruksredskapsbyggare världen över:
- Materiell expertis : Certifierad gjutning av borlegerade martensitiska stål (ekvivalent med 30MnB5), högkromhaltiga vita gjutjärn (ASTM A532) och tunga segjärn (QT600-3 / GGG60).
- Högvolymproduktionskapacitet : 80 000 m² stor gjuterianläggning utrustad med automatiserade formningslinjer, kontinuerliga värmebehandlingsugnar och fleraxliga CNC-maskincenter.
- Bi-metalliska och hårdbeläggningsalternativ : Avancerad bi-metallisk gjutning och bräsning av volframkarbidkomposit som ger upp till förlängd driftslivslängd i fält.
- Komplett färdigmonteringsklar bearbetning : Ren sandbläst yta, precisionsbearbetade DIN 608-bult-hål och elektrostatiskt pulverlack eller elektroforetisk färg med hög slitstyrka.
- Kvalitetssäkring : ISO 9001-certifierad, med fullständiga EN 10204 3.1-materialprovcertifikat, hårdhetskartor och batchvis påverkanstestdata.
Slutsats
Jordbruks- och tunga bearbetningsnödvändiga gjutdelar är avgörande slitageförbrukningsartiklar som direkt påverkar fältproduktiviteten, dieselförbrukningen och jordbrukets lönsamhet. Att leverera världsklassens jordverktyg kräver en obetingad kombination av borförstärkt metallurgi, precisionsformgjutning med rena skruvförbindningar, disciplinerad härdning genom kylning samt tvåmetalliska sammansatta slitagebeskydd.
Genom att samarbeta med en erfaren, integrerad jordbruksgjuteri säkerställs att dina bearbetningsdelar tränger djupare, håller längre och tål de svåraste fältförhållandena.
Kontakta Dandong City Pengxin Machinery Co., Ltd. för att skicka in ritningarna av dina jordbruksdelar eller begära prov på legeringar med hög slitstabilitet.
Dandong City Pengxin Machinery Co., Ltd. — Tungt gjutjärn och precisionsbearbetning sedan 1958.
Innehållsförteckning
- 1. Jordnötningens dynamik och fältförslitningsmodeller
- 2. Legeringsvalshierarki för jordbruksslitagedelar
- 3. Tvåmetallisk kompositgjutning och hårdfacingintegration
- 4. Automatiserad sandgjutning och gjutningsprecision
- 5. Värmebehandlingsspecifikationer för optimering av slagfestighet och hårdhet
- 6. CNC-bearbetning och slutförande av kappsmedsförbindelse
- 7. Laboratorietester och standardiserad kvalitetskontroll
- 8. Tillverkning av jordbruksgjutningar hos Dandong City Pengxin Machinery Co., Ltd.
- Slutsats