
 EN
Мета-описание: Полное техническое руководство по литым деталям для клапанов крупного диаметра, применяемых в системах водоподготовки и опреснения морской воды методом обратного осмоса (SWRO). Рассматриваются аустенитный ковкий чугун с повышенным содержанием никеля (Ni-Resist, ASTM A439 D-2), алюминиево-бронзовые сплавы (ASTM B148 C95800), ковкий чугун с вулканизированной EPDM-облицовкой (EN-GJS-400-15), а также крупногабаритная вертикальная фрезерно-токарная обработка клапанов диаметром от DN600 до DN3000.
В городских сетях питьевой воды, на крупнейших очистных сооружениях сточных вод и на заводах опреснения морской воды методом обратного осмоса (SWRO) клапаны крупного диаметра служат основной гидравлической управляющей инфраструктурой. Их номинальные размеры труб составляют От DN600 до DN3000 ( )), а типы клапанов включают дисковые затворы с двойным и тройным смещением, задвижки и обратные клапаны, способные пропускать сотни тысяч кубометров воды в сутки при рабочем давлении до .
Работая в условиях непрерывного гидравлического потока высокой интенсивности, эти массивные литые корпуса клапанов подвергаются сильному воздействию окружающей среды и механическому износу:
- Опреснение морской воды методом обратного осмоса (SWRO) : забор сырой морской воды ( ) и отвод концентрированных гиперсолёных рассолов ( ) вызывают агрессивную коррозию в щелях под действием хлоридов, язвенную коррозию и электрохимическую коррозию .
- Дросселирование при высокой скорости потока и кавитация турбулентный поток через крупные диски клапанов создаёт ударные волны от имплозии микроскопических паровых струй ( локальное давление), разрушающие кромки дисков и шейки посадочных поверхностей корпуса.
- Двунаправленные стандарты герметичного уплотнения без пузырьков : Регулируются AWWA C504 (резиновые поворотные дисковые клапаны) и EN 593 / ISO 5752 , при этом литые корпуса крупных водяных клапанов должны обеспечивать полную герметичность при полном обратном гидростатическом давлении.
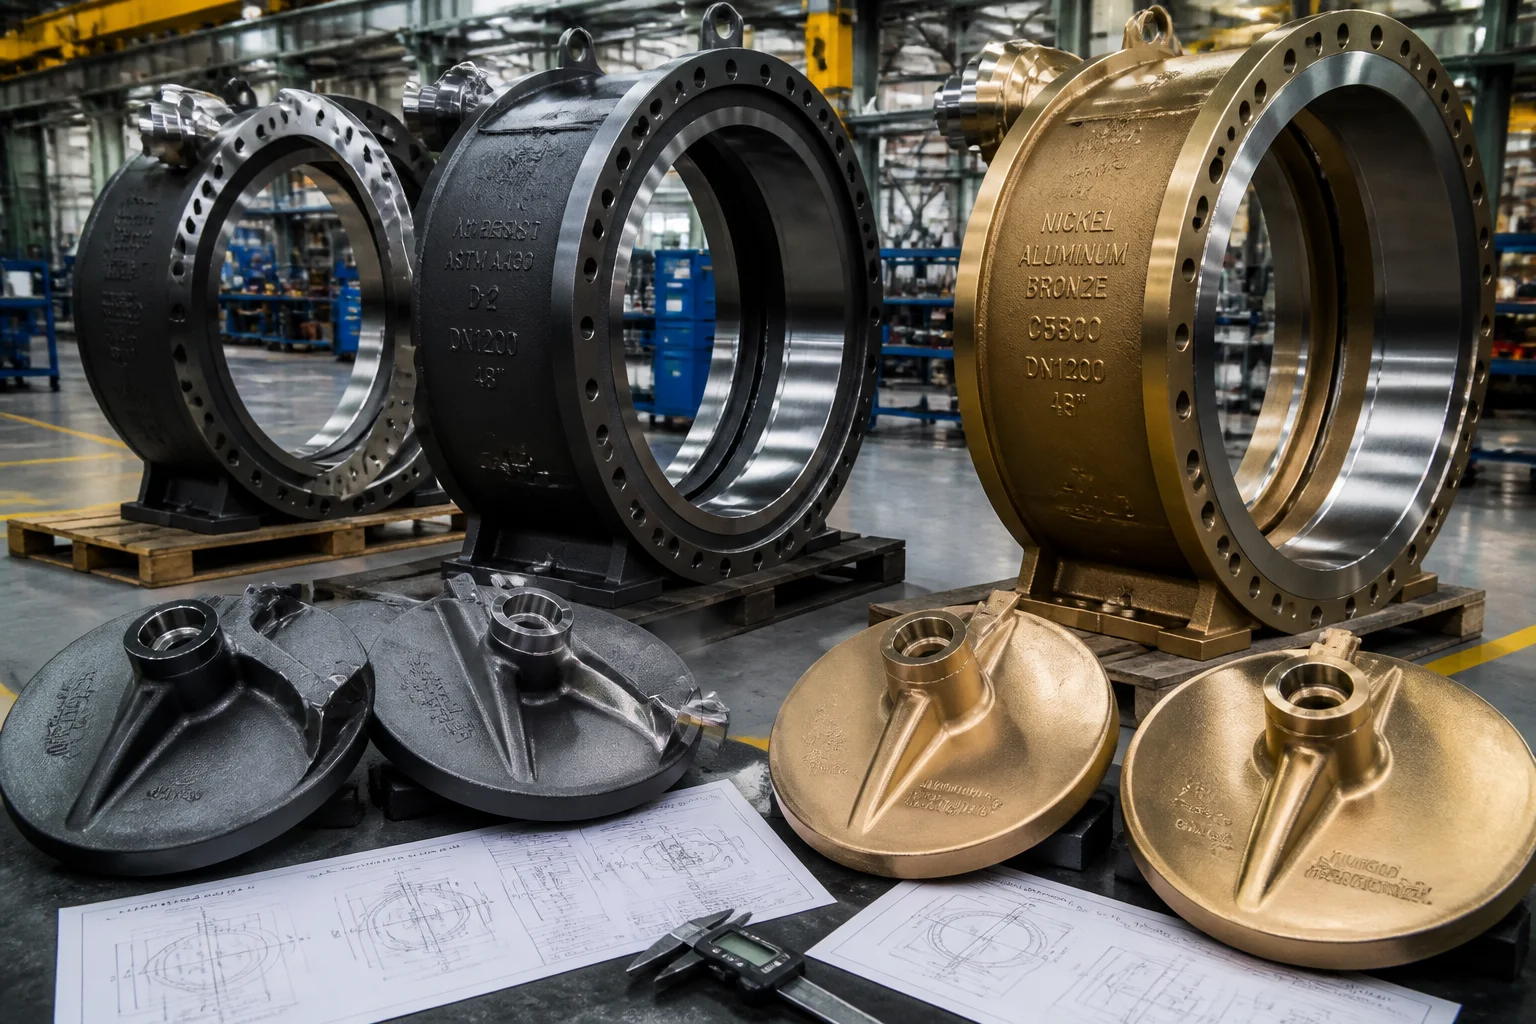
Выдерживание десятилетий эксплуатации в агрессивной водной среде требует специализированной металлургии литья: применение Аустенитного никелевого чугуна с повышенной коррозионной стойкостью (ASTM A439, тип D-2 / D-2B) для насосов и клапанов, работающих с рассолом, Никель-алюминиевая бронза (ASTM B148 C95800 / EN 1982 CC333G) для морских впускных клапанов, высокая пластичность Ферритный ковкий чугун (EN-GJS-400-15 / GB QT400-18) с прецизионно отлитыми канавками для фиксации эластомерного покрытия EPDM по типу «ласточкин хвост» и выполненной на вертикальном ЧПУ-токарном станке прецизионной обработкой гидрофойлов уплотнительной поверхности диска.
Данный инженерный справочник содержит подробный анализ металлургии сплавов для водных и опреснительных систем, проектирования литых деталей с учётом технологичности изготовления (DFM), крупногабаритной вертикальной токарной обработки на станках с ЧПУ, интеграции вулканизированных эластомерных покрытий и испытаний на гидростатическое давление.
1. Рабочие гидравлические условия и механизмы деградации
                     ┌──────────────────────────────────────────────┐
                     │ High-Volume Saline Water Flow (DN600-DN3000) │
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ Chloride Pitting & Crevice    │ │ Cavitation Jet Erosion        │ │ Elastic Seat Deformation      │
│ (Hypersaline brine attacking  │ │ (High-velocity throttling     │ │ (Body ovalization under line  │
│  disc pivot trunnions)        │ │  eroding metal seat profiles) │ │  pressure causing seal bypass)│
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Применение водяных клапанов | Химический состав рабочей воды | Преобладающий механизм отказа | Решение по марке материала |
|---|---|---|---|
| Запорные поворотные клапаны для забора воды в установках опреснения морской воды методом обратного осмоса (SWRO) | Сырая прибрежная морская вода ( ) + биообрастание | Морская гальваническая коррозия, дезалюминизация | Никель-алюминиевая бронза (ASTM B148 C95800 / Cu3) |
| Клапаны сброса рассола высокого давления | Гиперсолёный рассол ( /) | Экстремальная щелевая коррозия, питтинговое вымывание | Сверхдуплексная нержавеющая сталь (2507 / ASTM A890 5A) |
| Затворы для питьевой муниципальной воды | Очищенная пресная вода ( ) / | Внутренняя коррозия с образованием бугорков, утечка дискового уплотнения | Ковкий чугун (EN-GJS-400-15) + эпоксидное покрытие методом плавкого нанесения (FBE) |
| Промышленные клапаны для сточных вод и пульпы | Кислые / щелочные стоки ( ) | Выщелачивание химикатов, абразивное изнашивание при скольжении пульпы | Чугун с повышенным содержанием никеля (Ni-Resist), ковкий чугун (ASTM A439 D-2 / D-2B) |
2. Иерархия сплавов для водоснабжения и опреснения
Матрица выбора материалов для крупногабаритных литых изделий для водоснабжения:
| Семейство сплавов | Стандарт материала / эквивалент | Номинальный химический состав (масс. %) | Микроструктура и матрица | Механические свойства | Область применения |
|---|---|---|---|---|---|
| Аустенитный никелевый чугун с шаровидным графитом | ASTM A439 Тип D-2 / EN-GJSA-XNiCr20-2 | Шаровидный графит в стабильной ГЦК-аустенитной матрице | Клапаны для рассолов с высокой солёностью, насосы для сточных вод, диски для очистки сточных вод | ||
| Никель-алюминиевая бронза (NAB) | ASTM B148 C95800 / EN 1982 CC333G | Матрица из интерметаллической фазы | Диски поворотных затворов для забора морской воды, запорные клапаны для изоляции морской охлаждающей воды | ||
| Высокопластичный ковкий чугун | EN-GJS-400-15 / GB QT400-15 | Полностью ферритная матрица ( Феррит) | Системы высокого давления для питьевой воды в муниципальных сетях, задвижки с резиновой облицовкой | ||
| Сверхдуплексная нержавеющая сталь | ASTM A890 5A (CE3MN / 2507) | 50/50 аустенитно-ферритная двухфазная сталь (PREN) ) | Клапаны для подачи воды и рекуперации энергии в системах опреснения морской воды методом обратного осмоса высокого давления (SWRO) |
Металлургический фокус: высокопрочный чугун с никелевым легированием Ni-Resist (ASTM A439 D-2)
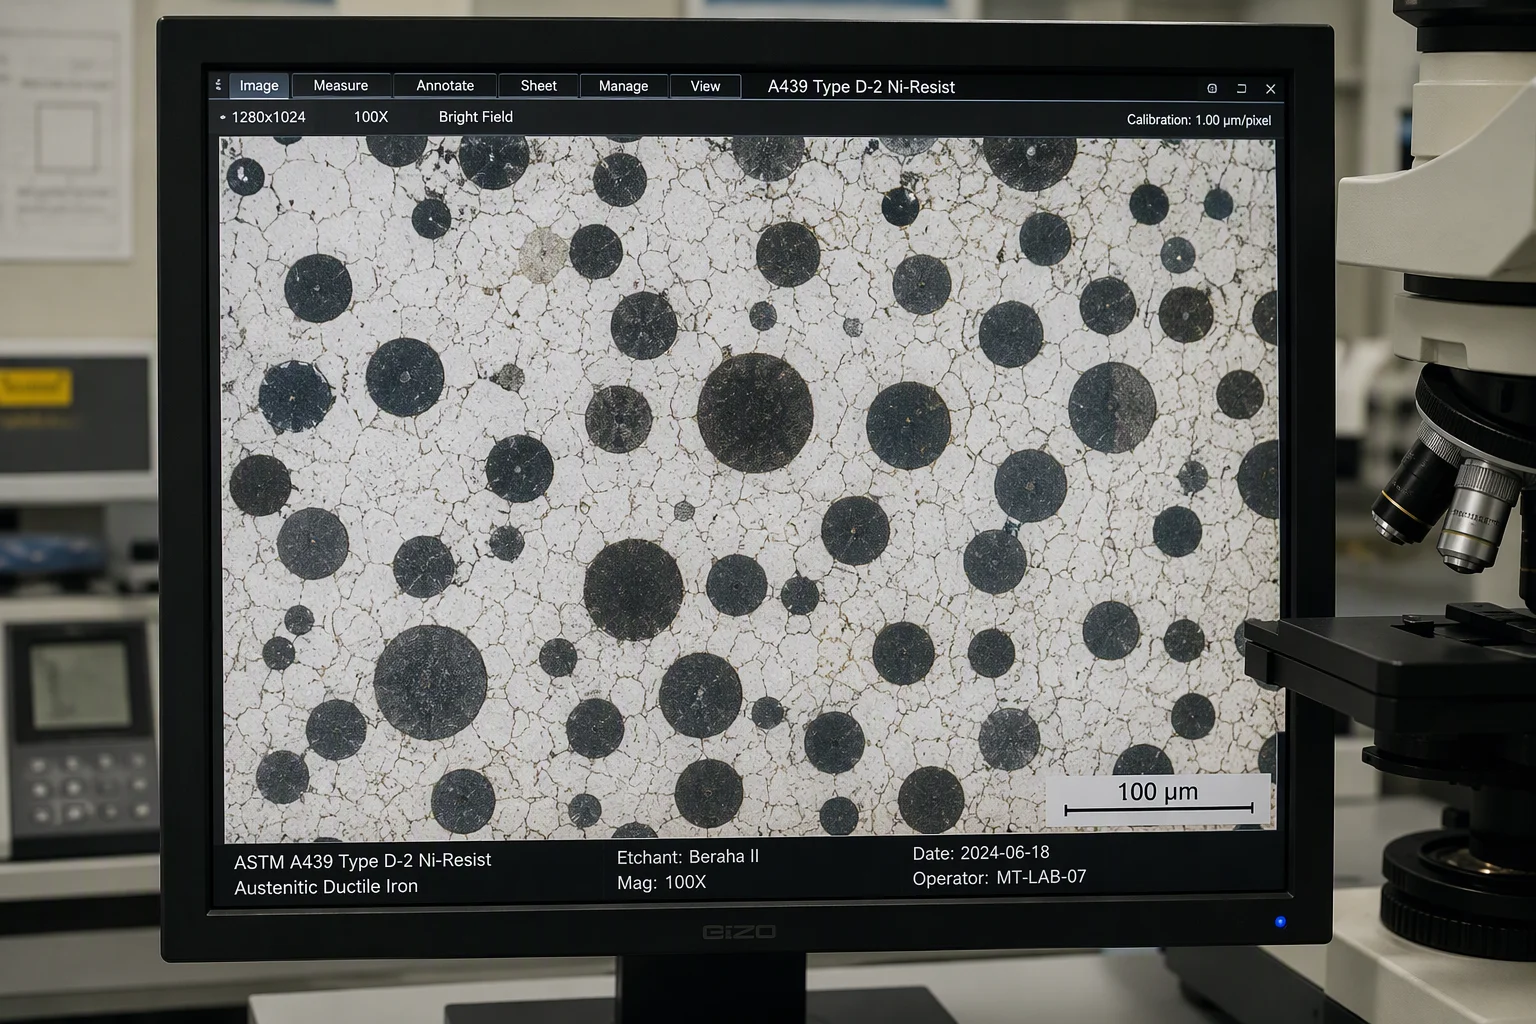
Добавление Никель стабилизирует полностью аустенитную гранецентрированную кубическую (ГЦК) матрицу железа при комнатной температуре, формируя плотную самовосстанавливающуюся оксидную плёнку, устойчивую к гальванической коррозии в солёных водах; шаровидные графитные включения обеспечивают естественную стойкость к заеданию и демпфирование вибраций при дросселировании на высоких скоростях.
3. Архитектура литья по технологии DFM для крупногабаритных корпусов клапанов (DN600–DN3000)
Литьё массивных корпусов клапанов и дисков с двойным фланцем массой от 3 до 15 тонн требует специализированной жёсткости литейных форм и применения прибылей, рассчитанных по тепловому модулю.
┌─────────────────────────────────────────────────────────────┐
│ 1. 3D Precision Master Tooling & Wooden Segmented Patterns  │
│    • Hydrodynamic disc profile with low head-loss coefficient│
├─────────────────────────────────────────────────────────────┤
│ 2. Automated Furan Resin Sand Molding with Zircon Wash      │
│    • High-rigidity molds prevent body flange distortion     │
├─────────────────────────────────────────────────────────────┤
│ 3. Precision Dovetail Lining Retention Grooves              │
│    • Cast-in or CNC-machined dovetail retention slots for   │
│      vulcanized EPDM / NBR rubber body lining               │
├─────────────────────────────────────────────────────────────┤
│ 4. Directional Feeder Risers over Trunnion Shaft Bosses     │
│    • High thermal modulus feeder risers prevent shrinkage   │
│      porosity along heavy shaft bearing bores               │
└─────────────────────────────────────────────────────────────┘
4. Вертикальная станочная обработка и профилирование дисков на станках ЧПУ с большим рабочим пространством
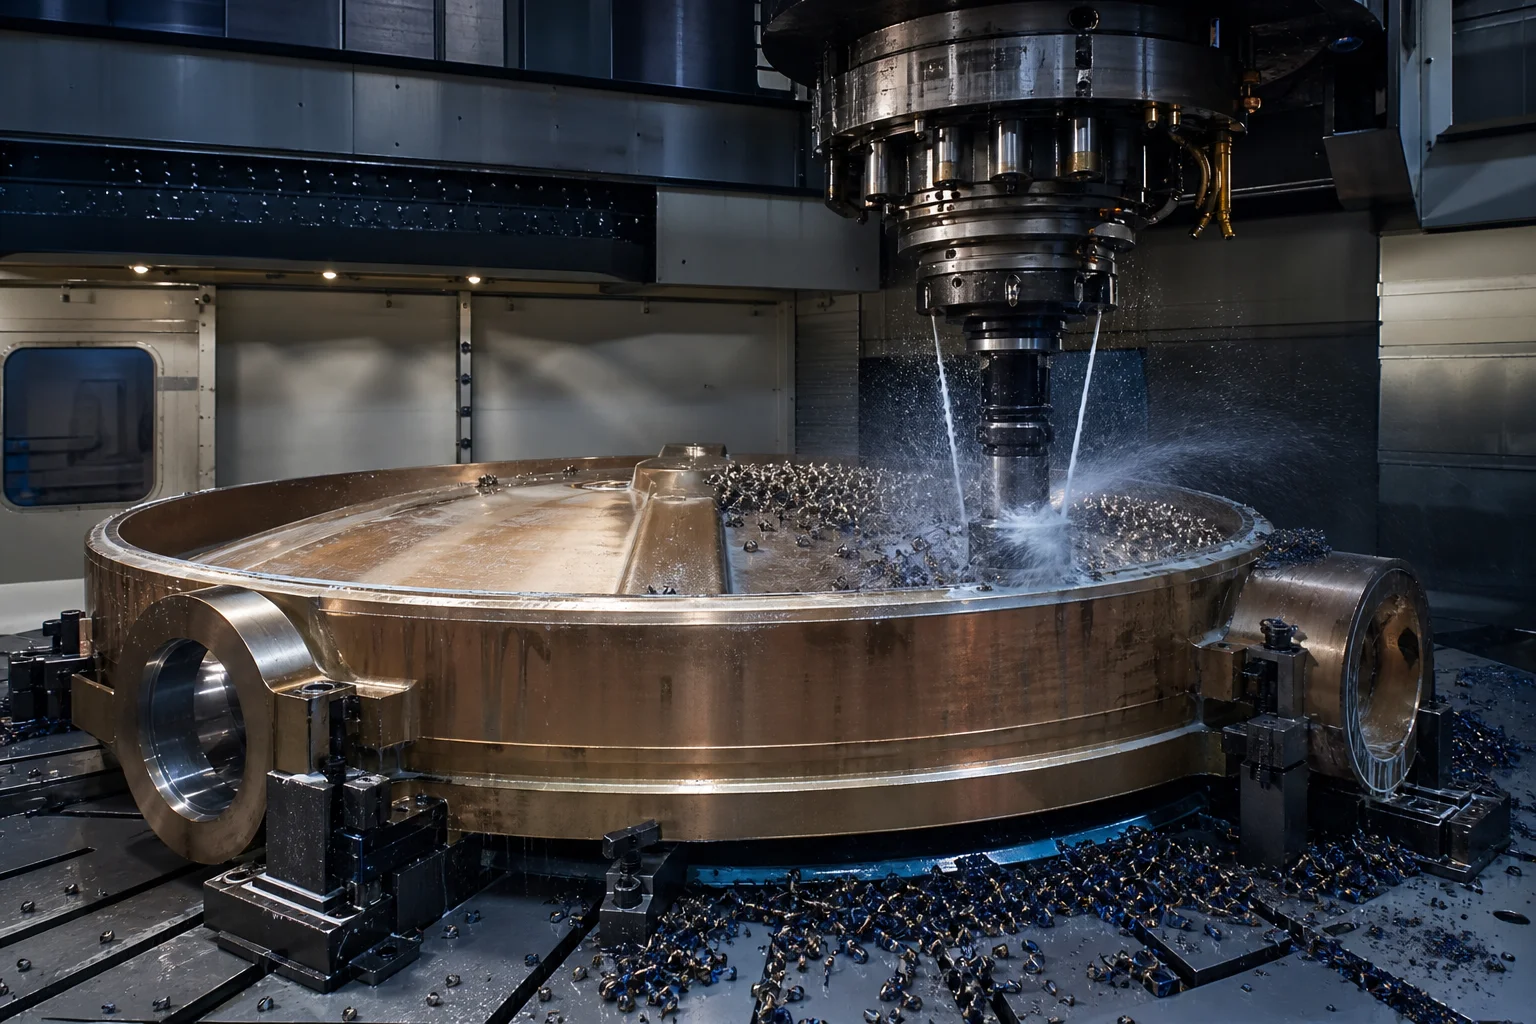
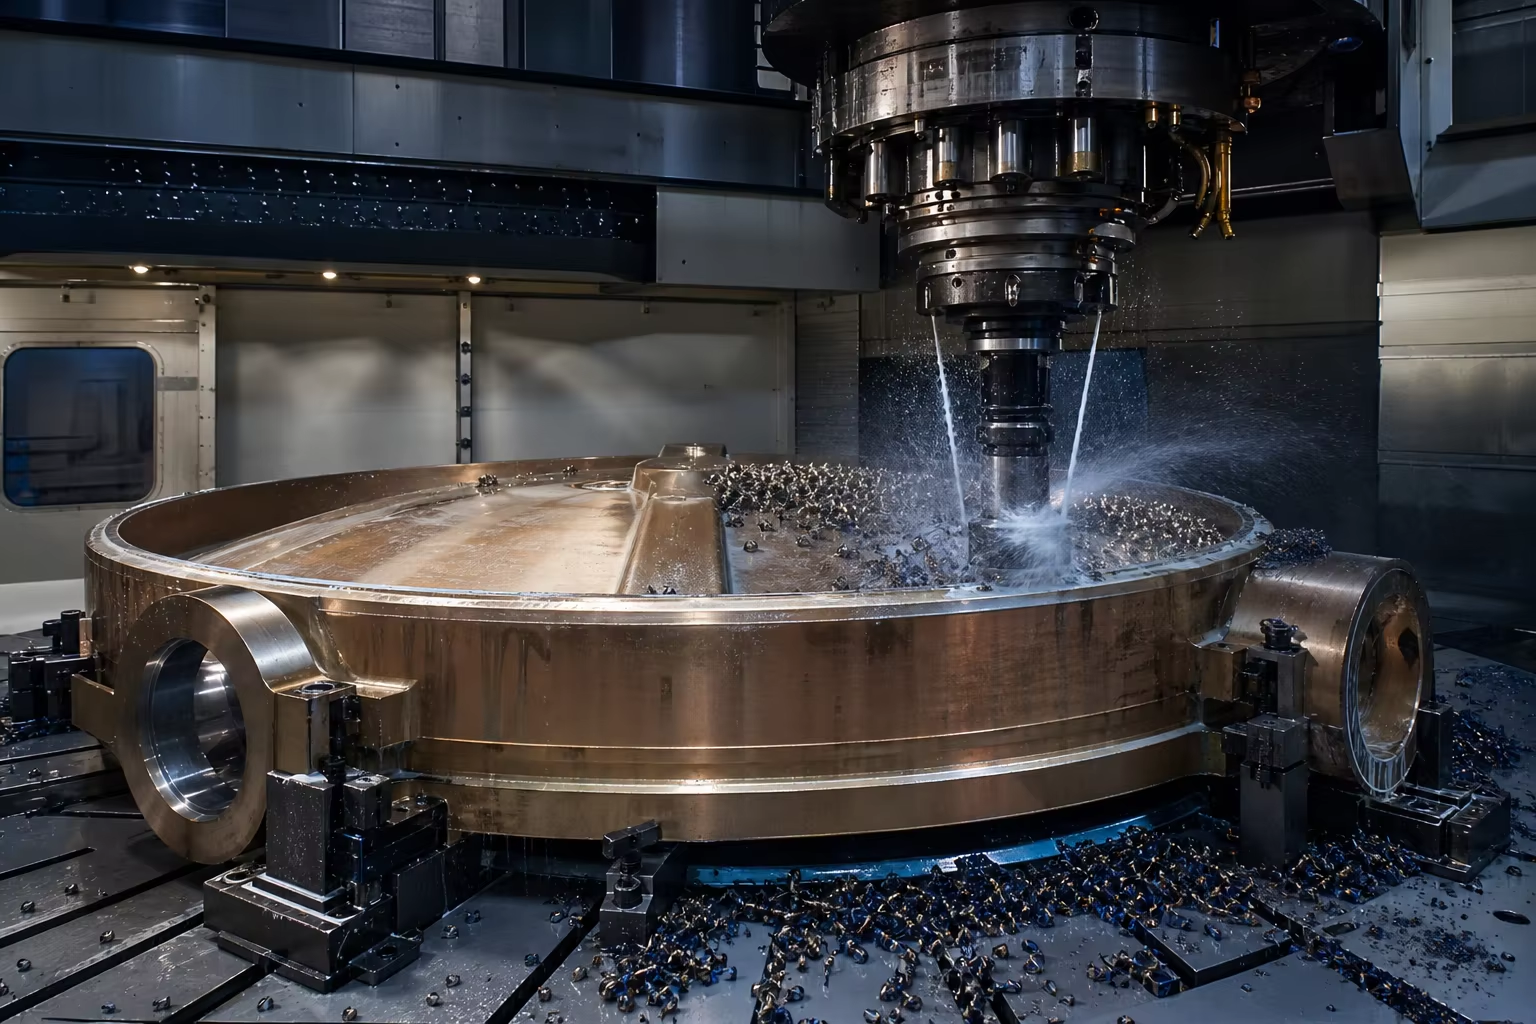
Герметичность крупногабаритных поворотных дисковых клапанов зависит от концентричности между посадочным отверстием корпуса и кромкой уплотнения эксцентричного диска с точностью менее одного миллиметра.
        ┌───────────────────────────────────────────────────────┐
        │ 1. Full Normalizing / Annealing Stress Relief         │
        │ • Eliminates residual stresses; stabilizes roundness  │
        └──────────────────────────┬────────────────────────────┘
                                   │
                                   ▼
        ┌───────────────────────────────────────────────────────┐
        │ 2. Large 6-Meter CNC Vertical Turning Lathe (VTL)     │
        │ • Precision turning of body seat bore and raised face │
        │   flanges (Concentricity within $\le 0.040\text{ mm}$)│
        └──────────────────────────┬────────────────────────────┘
                                   │
                                   ▼
        ┌───────────────────────────────────────────────────────┐
        │ 3. 5-Axis Multi-Axis CNC Disc Sealing Edge Milling    │
        │ • Precision milling of double/triple eccentric disc   │
        │   spherical profile ($Ra \le 0.4\text{ µm}$)          │
        │ • Horizontal in-line boring of dual shaft trunnions   │
        │   (Coaxiality $\le 0.025\text{ mm}$ across 3 meters)  │
        └───────────────────────────────────────────────────────┘
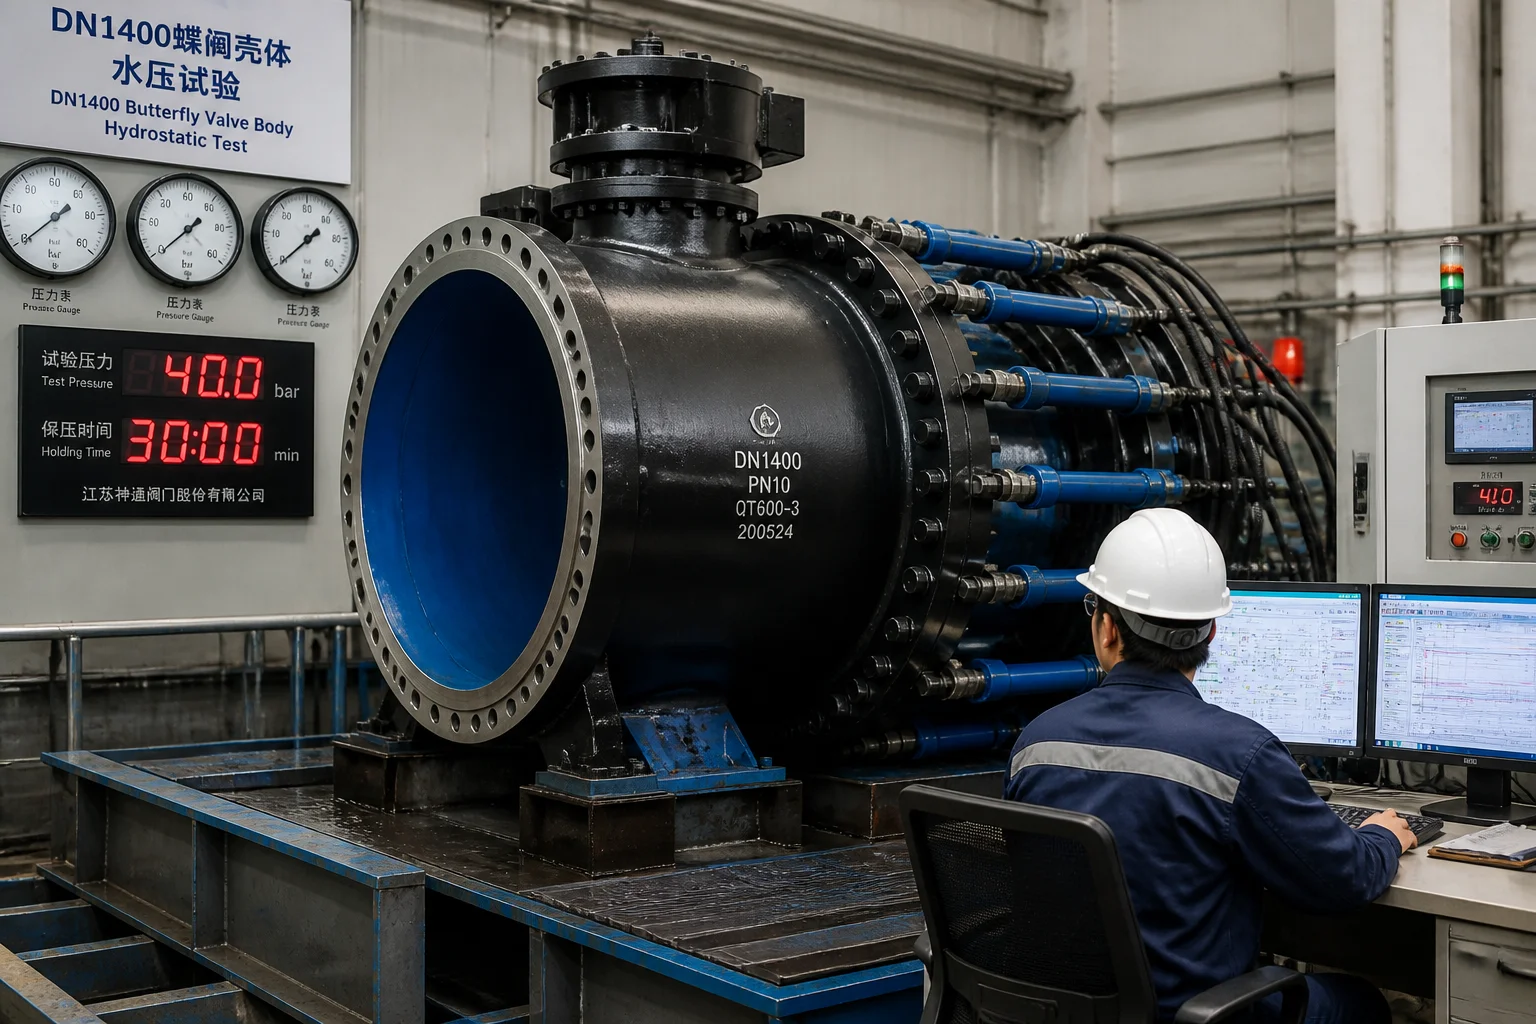
5. Испытание на герметичность при гидростатическом давлении и стандарты уплотнения (AWWA / EN 593)
| Категория контроля качества | Стандарт / Нормативный документ для испытаний | Параметр испытания и критерии приёмки |
|---|---|---|
| Гидростатическое испытание корпуса на прочность | AWWA C504 / EN 12266-1 / ISO 5208 | номинальное рабочее давление при низкой температуре ( ) в течение ; отсутствие утечек |
| Испытание уплотнения седла в обоих направлениях | AWWA C504 / EN 12266-1, класс A | Испытывается при подаче давления как в прямом, так и в обратном направлении; Допустимый уровень утечки в виде пузырьков — ноль (класс A) |
| Испытание покрытия методом искрового контроля | NACE SP0188 / ISO 29601 | Испытание на высоковольтную искру ( ) по всей внутренней поверхности эпоксидного покрытия FBE или эластомерного покрытия EPDM; отсутствие искр в местах сквозных отверстий |
| Ультразвуковой контроль (UT) | EN 12680-3, класс 3 / ASTM A609 | объёмное ультразвуковое сканирование на 100 % участков шеек вала, ступиц дисков и фланцев корпуса; отсутствие полостей |
| Магнитопорошковый контроль (MT) | ISO 9934 / ASTM E709 (Флуоресцентный) | полное покрытие участков переходов от шеек к фланцам и фланцевых переходов; отсутствие линейных трещин |
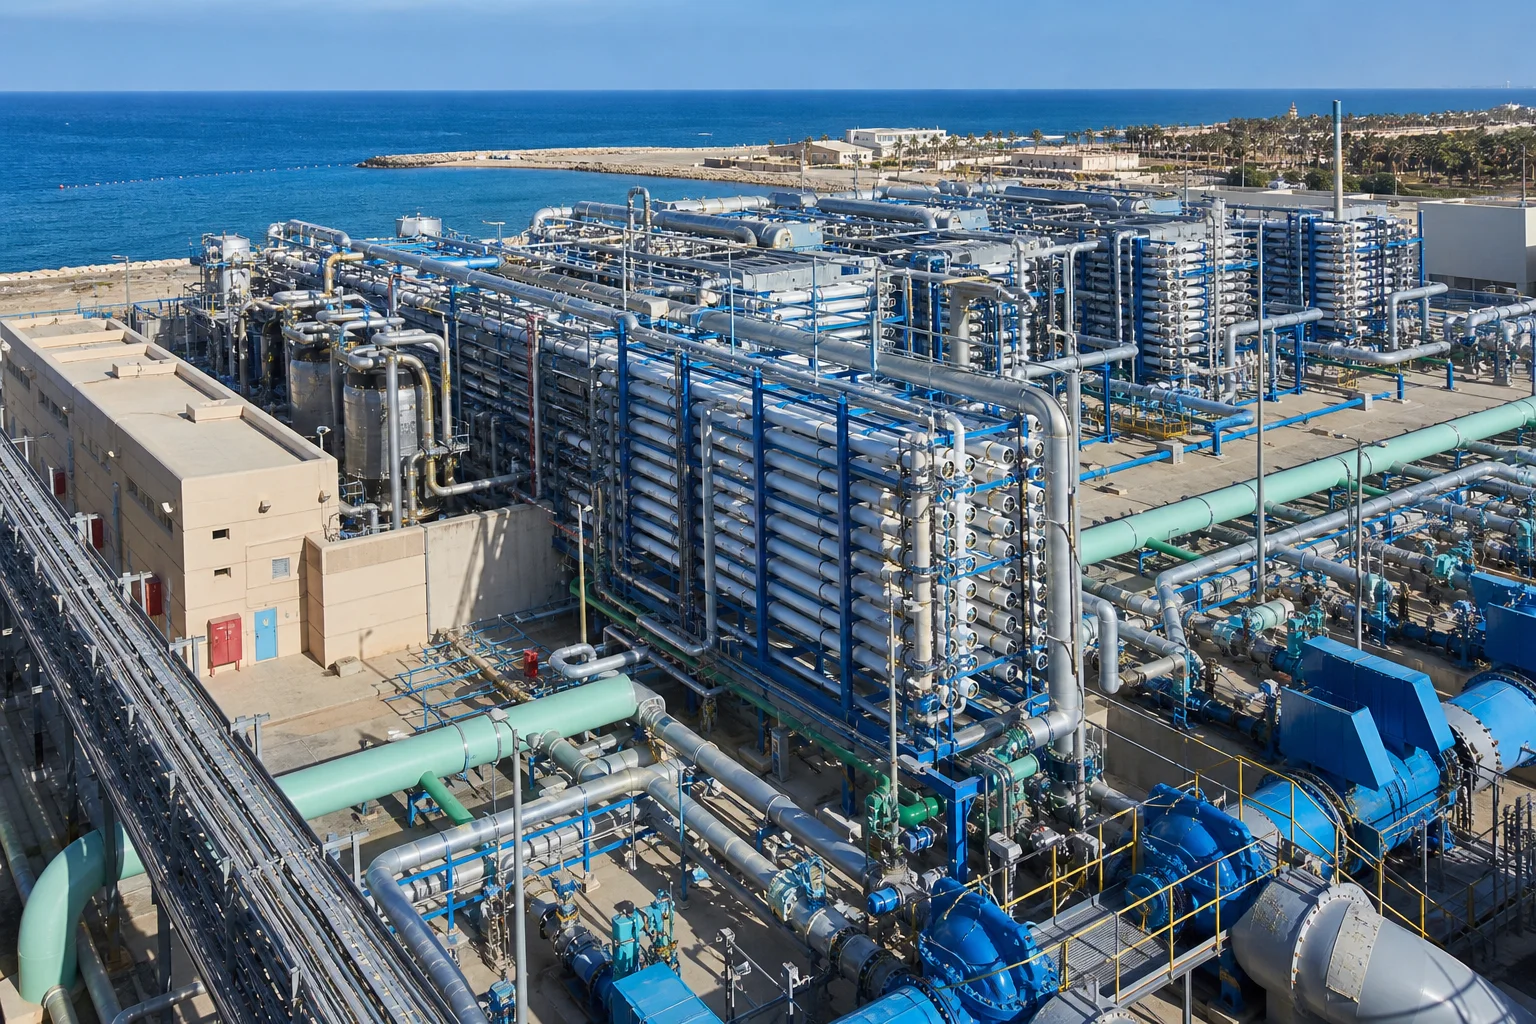
6. Возможности литейного производства крупногабаритных клапанов на предприятии Dandong City Pengxin Machinery Co., Ltd.
Производство литых заготовок крупногабаритных клапанов для водоснабжения и опреснения требует мощных индукционных плавильных печей, точных формовочных ям, крупногабаритных вертикальных токарных станков с ЧПУ и автоматизированных испытательных стендов под давлением.
Компания Dandong City Pengxin Machinery Co., Ltd. поставляет полностью сертифицированные готовые литые заготовки клапанов для водоснабжения и опреснения:
- Комплексная экспертиза в области сплавов : Сертифицированное производство износостойкого ковкого чугуна с никелем (ASTM A439 D-2), бронзы никель-алюминий (C95800), ферритного ковкого чугуна (EN-GJS-400-15) и сверхдуплексной нержавеющей стали (2507).
- Большая пропускная способность : Производственная площадка площадью 80 000 м² с мощными кранами-балками, способными выполнять литьё и механическую обработку отдельных корпусов и дисков клапанов диаметром от DN600 до DN3000 (массой от 1 до 25 тонн).
- Обработка на станках ЧПУ с большим рабочим пространством : Крупногабаритные вертикальные токарные станки ЧПУ длиной 6–8 м и горизонтальные расточные станки плитного типа, обеспечивающие соосность поворотных опор .
- Нанесение защитных покрытий и футеровок : Специализированные участки для дробеструйной очистки и автоматизированного нанесения эпоксидного порошкового покрытия методом термосплавления (FBE DFT) и вулканизированной резиновой футеровки.
- Полный комплект сертификатов качества : Сертифицировано по ISO 9001; предоставляются полные сертификаты испытаний материалов EN 10204 3.1 и 3.2, отчёты об ультразвуковом (UT) и магнитопорошковом (MT) контроле на 100 % объёма, а также графики двустороннего гидростатического испытания.
Заключение
Крупногабаритные литые детали для промышленных систем очистки воды и опреснения морской воды представляют собой ключевые гидравлические компоненты глобальной водной безопасности. Эксплуатация в течение десятилетий в условиях сверхсолёной морской воды и трубопроводов питьевой воды с высоким расходом требует коррозионностойких сплавов (Ni-Resist D-2, NAB C95800 и чугун с защитным покрытием), точной вертикальной фрезерной обработки на станках с ЧПУ большого рабочего пространства, а также подтверждённого отсутствия утечек при двустороннем гидростатическом испытании в соответствии со стандартами AWWA C504 и EN 593.
Сотрудничество с опытным интегрированным производителем тяжёлых отливок и прецизионных механических обработок гарантирует максимальную гидравлическую эффективность, полное отсутствие утечек и десятилетия надёжной эксплуатации ваших муниципальных и опреснительных клапанных систем.
Свяжитесь с компанией Dandong City Pengxin Machinery Co., Ltd., чтобы направить чертежи корпусов или дисков клапанов большого диаметра.
Компания Dandong City Pengxin Machinery Co., Ltd. — тяжелые литые изделия и прецизионная обработка, с 1958 года.
Содержание
- 1. Рабочие гидравлические условия и механизмы деградации
- 2. Иерархия сплавов для водоснабжения и опреснения
- 3. Архитектура литья по технологии DFM для крупногабаритных корпусов клапанов (DN600–DN3000)
- 4. Вертикальная станочная обработка и профилирование дисков на станках ЧПУ с большим рабочим пространством
- 5. Испытание на герметичность при гидростатическом давлении и стандарты уплотнения (AWWA / EN 593)
- 6. Возможности литейного производства крупногабаритных клапанов на предприятии Dandong City Pengxin Machinery Co., Ltd.
- Заключение