
 EN
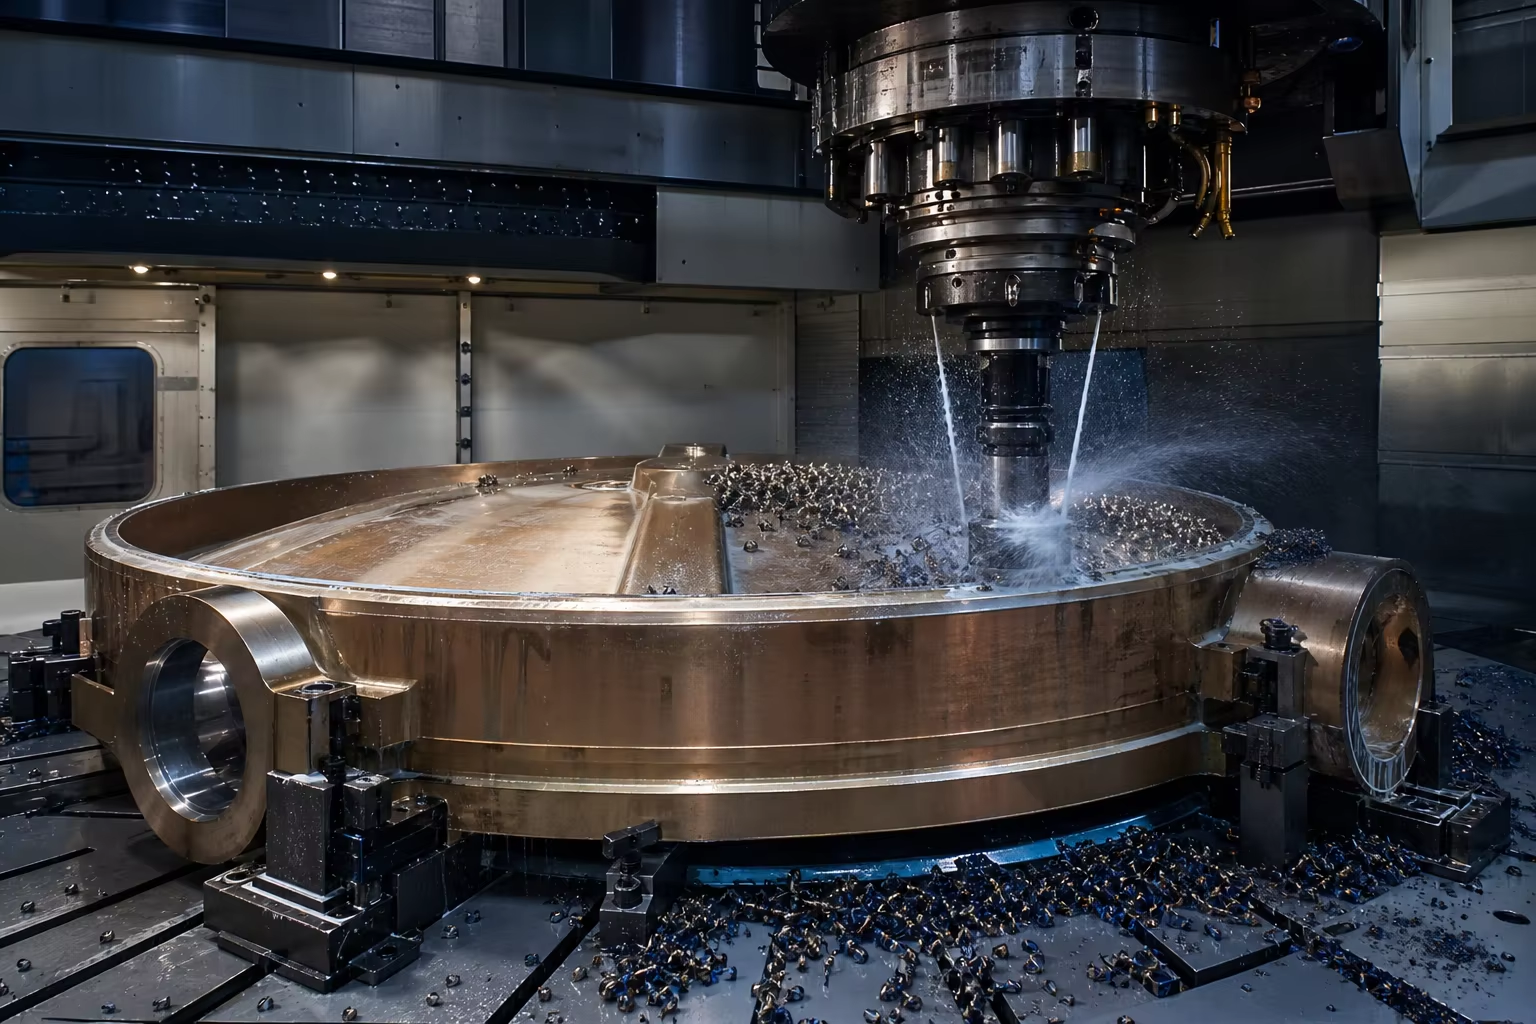
Meta Beskrivelse: En omfattende teknisk veiledning for ventilstøpninger til vannrensing og sjøvannsdesalisasjon med omvendt osmose (SWRO) i stor diameter. Utforsk Ni-Resist austenittisk noduljern (ASTM A439 D-2), aluminiumbronse (ASTM B148 C95800), vulkanisert EPDM-fôret noduljern (EN-GJS-400-15) og stor vertikal CNC-skråing for ventiler fra DN600 til DN3000.
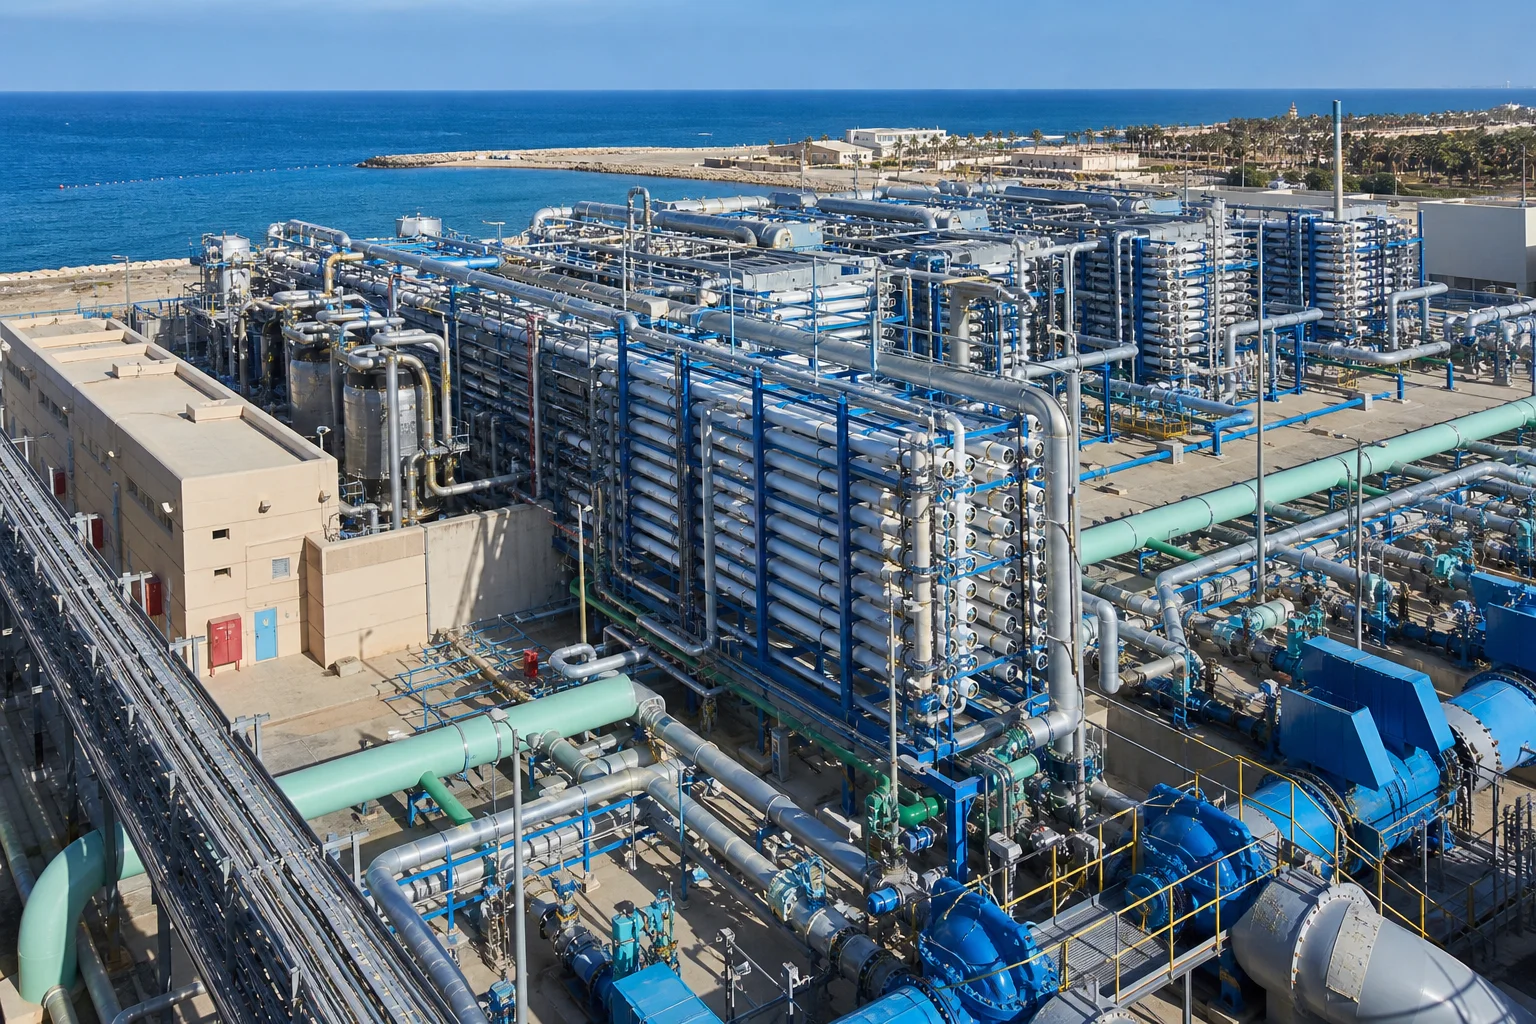
I kommunale drikkevannsnett, store avløpsrenseanlegg og anlegg for sjøvannsdesalisasjon med omvendt osmose (SWRO) utgjør strømningsreguleringsventiler i stor diameter den primære hydrauliske kontrollinfrastrukturen. Nominelle rørstørrelser varierer fra DN600 til DN3000 ( ), dobbeltforflyttede og treforflyttede sommerfuglventiler, skottventiler og tilbakeslagventiler behandler hundretusener av kubikkmeter vann per dag under driftstrykk opp til .
Drift under kontinuerlige hydrauliske høystrømforhold, og disse massive ventilkastningene utsettes for alvorlig miljø- og mekanisk nedbrytning:
- Saltholdig vannomvendt osmose (SWRO) for desalineringsformål : Rå sjøvannsinntak ( ) og konsentrerte, ekstremt saltholdige avfallsstrømmer ( ) fører til aggressiv kloridsprekkrøst, punktrøst og galvanisk angrep .
- Høyhastighetsregulering og kavitasjon : Turbulent strømning gjennom store ventilkroker skaper mikrostråle-dampimplosjonsstølbølger ( lokalt trykk), som fører til erosjon av korkkantene og ventilkroppens sete.
- Toveis tett-sealing-standarder : Regulert av AWWA C504 (gummisette sommerfuglventiler) og EN 593 / ISO 5752 , må store vannventilstøpinger opprettholde null-lekkasje-stengning under fullt omvendt trykkhode.
Å overleve tiår med korrosiv vannbruk krever spesialisert støperi-metallurgi: støping av Austenittisk Ni-Resist duktilt jern (ASTM A439 Type D-2 / D-2B) for saltvannspumper og ventiler, Nikkel-aluminium-brons (ASTM B148 C95800 / EN 1982 CC333G) for marine inntaksventiler, høy duktilitet Ferrittisk nodulært støpejern (EN-GJS-400-15 / GB QT400-18) med nøyaktig støpte EPDM-fôringsdovetail-retensjonsspor og nøyaktig vertikal CNC-skråing av skiveavtettingens hydrofoilprofiler.
Denne ingeniørguiden gir en grundig analyse av vann- og desaliseringstilleggslegeringsmetallurgi, DFM-støpekonstruksjon, stor vertikal dreiebenk-CNC-bearbeiding, vulkanisert elastomerk fôringsintegrering og hydrostatisk trykktest.
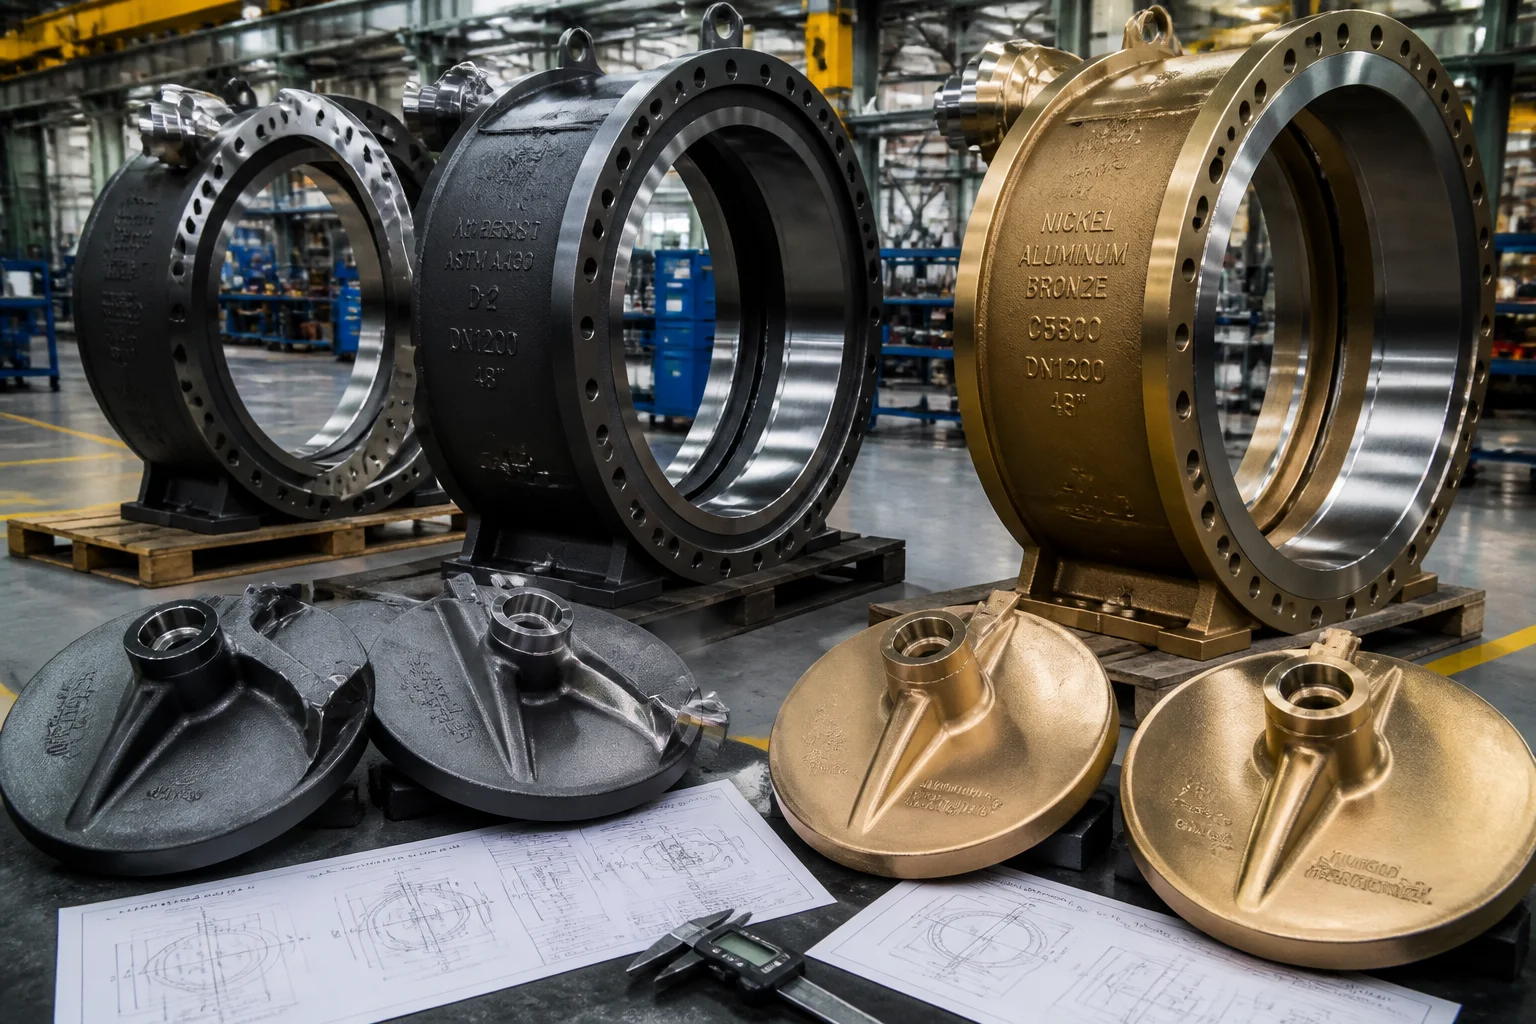
1. Driftshydrauliske miljøer og degraderingsmodi
                     ┌──────────────────────────────────────────────┐
                     │ High-Volume Saline Water Flow (DN600-DN3000) │
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ Chloride Pitting & Crevice    │ │ Cavitation Jet Erosion        │ │ Elastic Seat Deformation      │
│ (Hypersaline brine attacking  │ │ (High-velocity throttling     │ │ (Body ovalization under line  │
│  disc pivot trunnions)        │ │  eroding metal seat profiles) │ │  pressure causing seal bypass)│
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Vannventilanvendelse | Driftsvannkjemi | Dominerende sviktmodus | Løsning for materialegrad |
|---|---|---|---|
| SWRO-desaliseringens inntaksflueskiveventiler | Rå kystnær sjøvann ( ) + biofouling | Marin galvanisk korrosjon, de-aluminisering | Nikkel-aluminium-brons (ASTM B148 C95800 / Cu3) |
| Ventiler for saltvannsavgang under høyt trykk | Hypersalt saltvann ( /) | Ekstrem sprekkekorrosjon, pitting og utvasking | Superduplex rustfritt stål (2507 / ASTM A890 5A) |
| Butterflyventiler for kommunalt drikkevann | Behandlet ferskvann ( ) \/ | Indre tuberkulering, rost; tettningsring for skive lekk | Sfærugjern (EN-GJS-400-15) + smeltet, epoxybasert belægning (FBE) |
| Industrielle avløpsvanns- og slamventiler | Surt / alkalisk utslipp ( ) | Kjemisk utvasking, slurry-slitasje ved gliding | Ni-Resist-sfærugjern (ASTM A439 D-2 / D-2B) |
2. Vann- og desalisasjonslegeringsmetallurgi-hierarki
Matrise for valg av materiale for store vannstøpinger med stor diameter:
| Legeringsfamilie | Materialestandard / tilsvarende standard | Nominell kjemisk sammensetning (vekt%) | Mikrostruktur og matriks | Mekaniske egenskaper | Anvendelsesrolle |
|---|---|---|---|---|---|
| Austenittisk Ni-Resist duktilt jern | ASTM A439 Type D-2 / EN-GJSA-XNiCr20-2 | Kuleformet grafitt i stabil FCC-austenittmatriks | Ventiler for saltvann med høy saltholdighet, avløpspumper, skiver for avløpsrensing | ||
| Nikkel-aluminium-bronsje (NAB) | ASTM B148 C95800 / EN 1982 CC333G | Intermetallisk fasematrix | Sjøvannstilførselsbutterflyskiver, isolasjonsventiler for marin kjølevannsstrøm | ||
| Høyduktilt nodulært jern | EN-GJS-400-15 / GB QT400-15 | Fullt ferrittisk matrix ( Ferritt) | Høytrykkskommunale drikkevannsanlegg, gummilinjerte slåvventiler | ||
| Superduplex rustfritt stål | ASTM A890 5A (CE3MN / 2507) | 50/50 austenitt-ferritt-dobbeltfase (PREN ) | Høytrykks-SWRO-membranfôrings- og energigjenvinningventiler |
Metallurgisk fokus: Ni-Resist duktilt jern (ASTM A439 D-2)
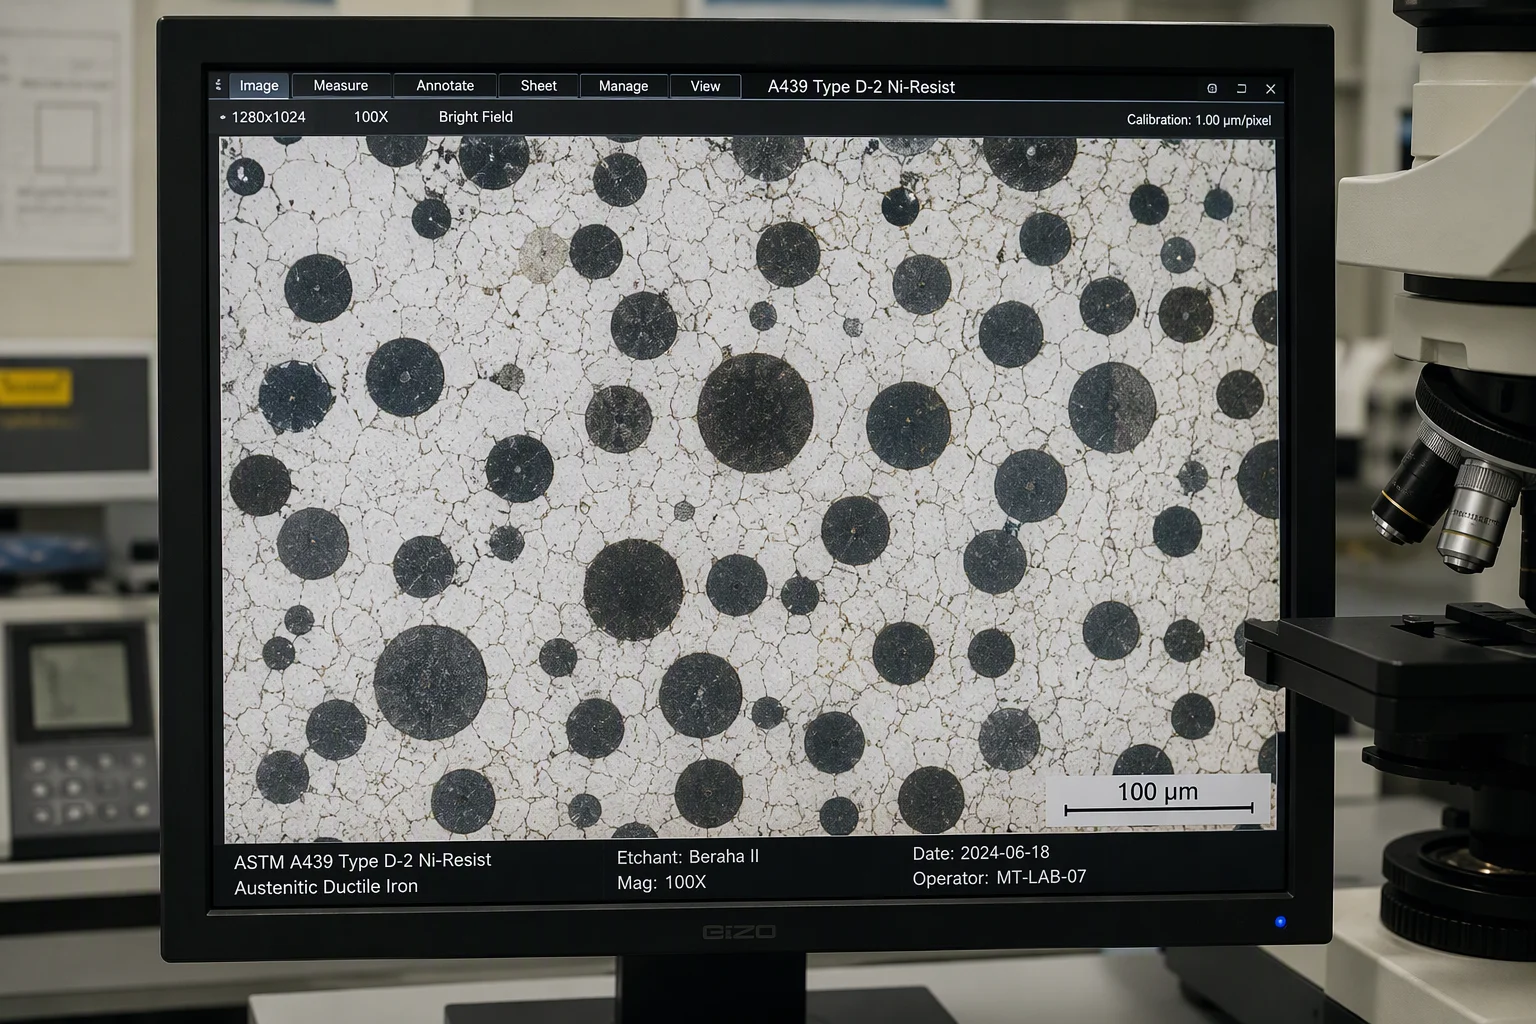
Tillegging Nikkel stabiliserer en fullstendig austenittisk, kubisk sentreringsstruktur (FCC) av jern ved romtemperatur, som danner en tett, selvheilende oksidfilm som motstår galvanisk korrosjon i saltvann, mens kuleformede grafitnodulene gir naturlig motstand mot sveisning og demper vibrasjoner under throttling med høy hastighet.
3. DFM-støpearkitektur for store ventilkarper (DN600–DN3000)
Støping av massive ventilkarper på 3 til 15 tonn og dobbeltflensede skiver krever spesialisert formstivhet og termisk moduloppstøping:
┌─────────────────────────────────────────────────────────────┐
│ 1. 3D Precision Master Tooling & Wooden Segmented Patterns  │
│    • Hydrodynamic disc profile with low head-loss coefficient│
├─────────────────────────────────────────────────────────────┤
│ 2. Automated Furan Resin Sand Molding with Zircon Wash      │
│    • High-rigidity molds prevent body flange distortion     │
├─────────────────────────────────────────────────────────────┤
│ 3. Precision Dovetail Lining Retention Grooves              │
│    • Cast-in or CNC-machined dovetail retention slots for   │
│      vulcanized EPDM / NBR rubber body lining               │
├─────────────────────────────────────────────────────────────┤
│ 4. Directional Feeder Risers over Trunnion Shaft Bosses     │
│    • High thermal modulus feeder risers prevent shrinkage   │
│      porosity along heavy shaft bearing bores               │
└─────────────────────────────────────────────────────────────┘
4. Vertikal CNC-skråboring og skiveprofileringsmaskin med stort arbeidsområde
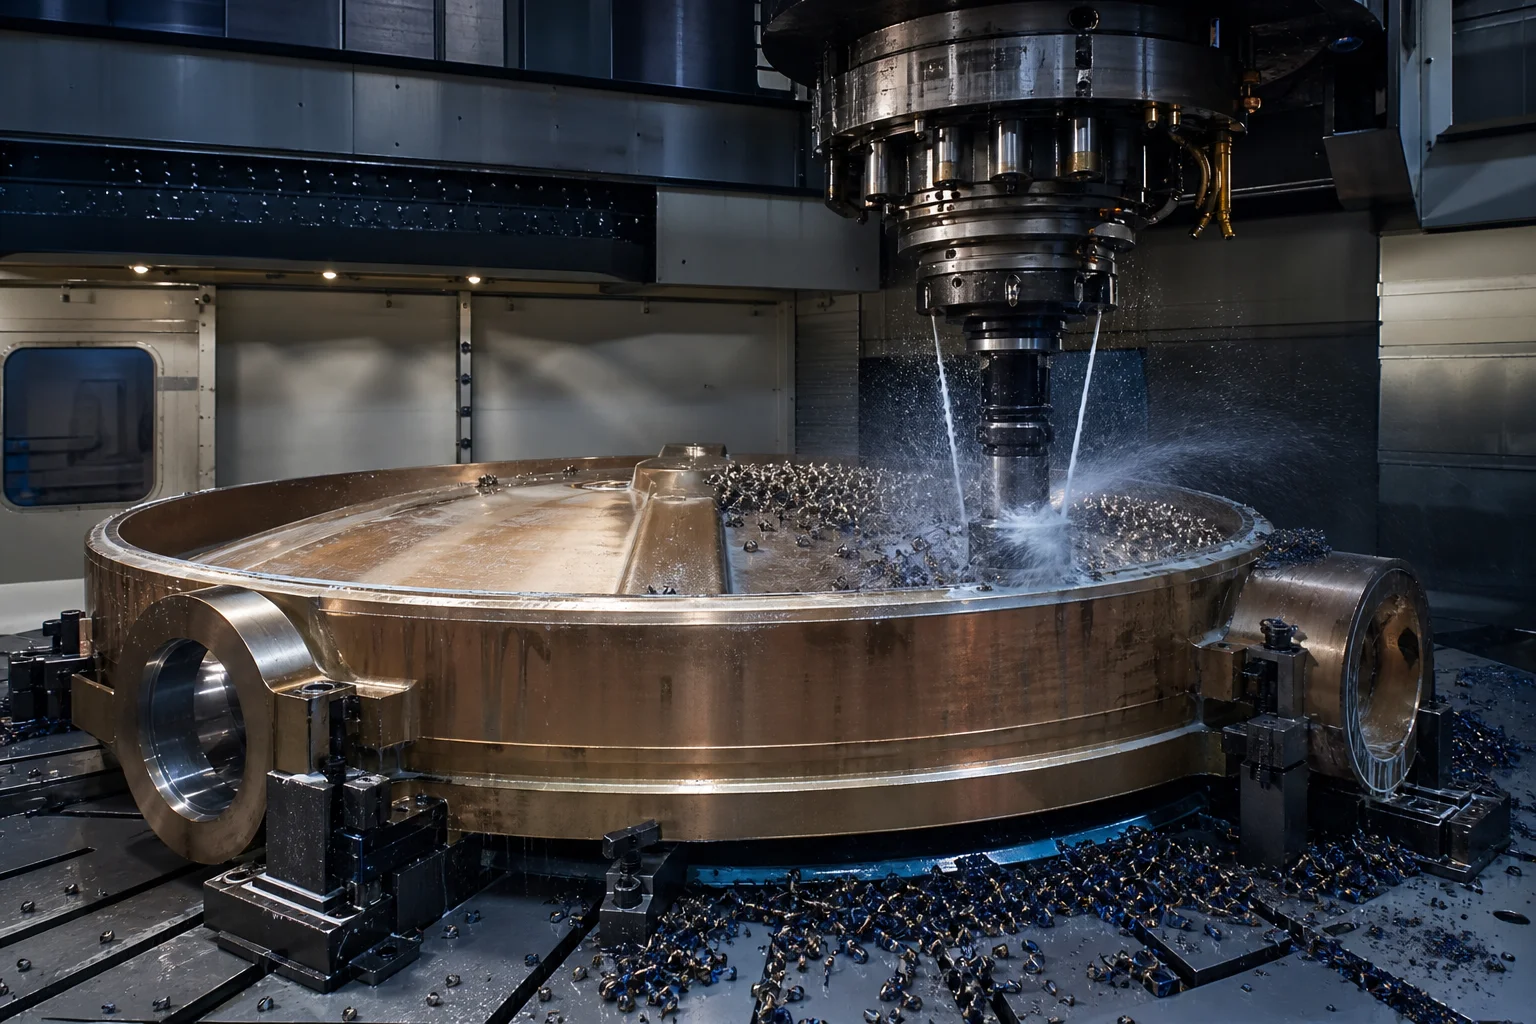
Stor sommerfuglventil tetthet avhenger av submillimeter-konsentrisitet mellom kroppens setesbor og den eksentriske skivens tettkant:
        ┌───────────────────────────────────────────────────────┐
        │ 1. Full Normalizing / Annealing Stress Relief         │
        │ • Eliminates residual stresses; stabilizes roundness  │
        └──────────────────────────┬────────────────────────────┘
                                   │
                                   ▼
        ┌───────────────────────────────────────────────────────┐
        │ 2. Large 6-Meter CNC Vertical Turning Lathe (VTL)     │
        │ • Precision turning of body seat bore and raised face │
        │   flanges (Concentricity within $\le 0.040\text{ mm}$)│
        └──────────────────────────┬────────────────────────────┘
                                   │
                                   ▼
        ┌───────────────────────────────────────────────────────┐
        │ 3. 5-Axis Multi-Axis CNC Disc Sealing Edge Milling    │
        │ • Precision milling of double/triple eccentric disc   │
        │   spherical profile ($Ra \le 0.4\text{ µm}$)          │
        │ • Horizontal in-line boring of dual shaft trunnions   │
        │   (Coaxiality $\le 0.025\text{ mm}$ across 3 meters)  │
        └───────────────────────────────────────────────────────┘
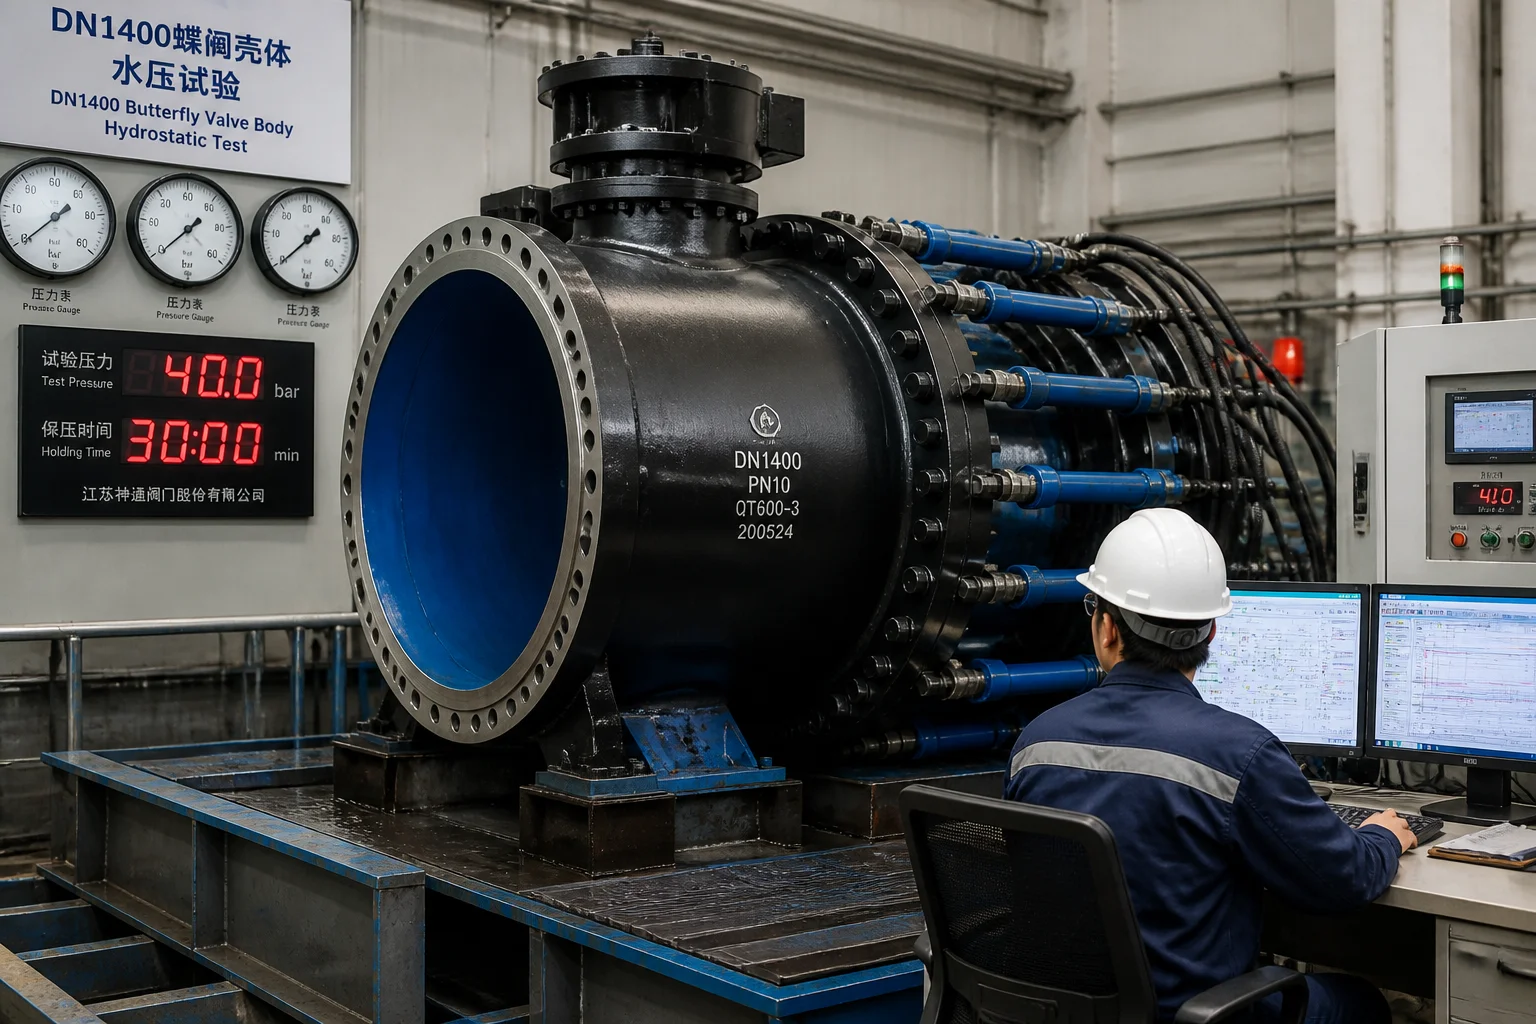
5. Hydrostatiske tryvannsprøver og tetthetsstandarder (AWWA / EN 593)
| Kvalitetstestkategori | Standard / testspesifikasjon | Testparameter og akseptkriterier |
|---|---|---|
| Hydrostatiske skallprov | AWWA C504 / EN 12266-1 / ISO 5208 | nominelt kaldt arbeidstrykk ( ) holdes i ; ingen lekkasje |
| Toveis setetetthetsprøve | AWWA C504 / EN 12266-1 klasse A | Testet i både fremover- og bakovertrykksretning; Null tillatt bobletetthetslekkasje (klasse A) |
| Belegg-holiday-sparktest | NACE SP0188 / ISO 29601 | Høyspenningsgnisttest ( ) på 100 % av intern FBE-epoksy- eller EPDM-bekledning; ingen gnister fra hull |
| Ultralydstesting (UT) | EN 12680-3 klasse 3 / ASTM A609 | 100 % volumetrisk scanning av akseltrunnioner, skivehjul og kroppshalsflenser; ingen tomrom |
| Magnetpulverprøving (MT) | ISO 9934 / ASTM E709 (Fluorescerende) | 100 % dekning av trunnion-fillet- og flens-overgangsområder; ingen lineære sprekkindikasjoner |
6. Storventilstøpekapasitet hos Dandong City Pengxin Machinery Co., Ltd.
Produksjon av støpte ventiler med stor diameter for vann- og desalinasjonsanlegg krever kraftig induksjonssmelting, presis grunnskapsformstøpeutstyr, store CNC-vertikale dreiebænker og automatiserte trykktestanlegg.
Dandong City Pengxin Machinery Co., Ltd. leverer fullt sertifiserte, ferdige vannverks- og desalinasjonsventilstøpninger på «turnkey»-basis:
- Komplett legeringskompetanse : Sertifisert produksjon av Ni-Resist duktilt støpejern (ASTM A439 D-2), nikkel-aluminiumbronse (C95800), ferrittisk duktilt støpejern (EN-GJS-400-15) og superduplex rustfritt stål (2507).
- Kapasitet for store diameterer : 80 000 m² stor fabrikk med kraftige takkraner som kan støpe og bearbeide enkeltventilkar og -skiver fra DN600 til DN3000 (vekt fra 1 tonn til 25 tonn).
- CNC-bearbeiding med stor arbeidsromstørrelse : Stor vertikal dreiebenk med CNC-styring (6–8 meter) og horisontale boretårn av gulvtype som gir presis aksialitet på trunnion. .
- Integrering av beskyttende belegg og foring : Egen anlegg for strålerensning og automatisk applikasjon av smeltet, bundet epoksy (FBE DFT) samt vulkanisert gummi-foring.
- Fullstendig kvalifikasjonsgodkjenning : ISO 9001-sertifisert, med full dokumentasjon i henhold til EN 10204 3.1 og 3.2, 100 % ultralyd- og magnetpulstesterapporter samt toveis hydrostatisk testdiagram.
Konklusjon
Større industrielle vannrensings- og sjøvannsdesalisasjonsventilstøpninger utgjør de vitale hydrauliske ledningene for global vannsikkerhet. Drift i flere tiår i svært salt sjøvann og med høy strømningshastighet i drikkevannsrør krever korrosjonsbestandig metallurgi (Ni-Resist D-2, NAB C95800 og belagte duktile jern), nøyaktig vertikal CNC-skråing med stort innhold og bekreftet null-lekkasje toveis hydrostatisk testing i henhold til AWWA C504 og EN 593.
Å samarbeide med en erfaren, integrert tungstøpe- og presisjonsmaskineringsspesialist sikrer at kommunale og desalisasjonsventilsystemer fungerer med maksimal hydraulisk effektivitet, null lekkasje og pålitelig drift i flere tiår.
Ta kontakt med Dandong City Pengxin Machinery Co., Ltd. for å sende inn tegninger av ventilkropper eller -skiver med stor diameter.
Dandong City Pengxin Machinery Co., Ltd. — Tunge støpinger og presisjonsbearbeiding, siden 1958.
Innholdsfortegnelse
- 1. Driftshydrauliske miljøer og degraderingsmodi
- 2. Vann- og desalisasjonslegeringsmetallurgi-hierarki
- 3. DFM-støpearkitektur for store ventilkarper (DN600–DN3000)
- 4. Vertikal CNC-skråboring og skiveprofileringsmaskin med stort arbeidsområde
- 5. Hydrostatiske tryvannsprøver og tetthetsstandarder (AWWA / EN 593)
- 6. Storventilstøpekapasitet hos Dandong City Pengxin Machinery Co., Ltd.
- Konklusjon