
 EN
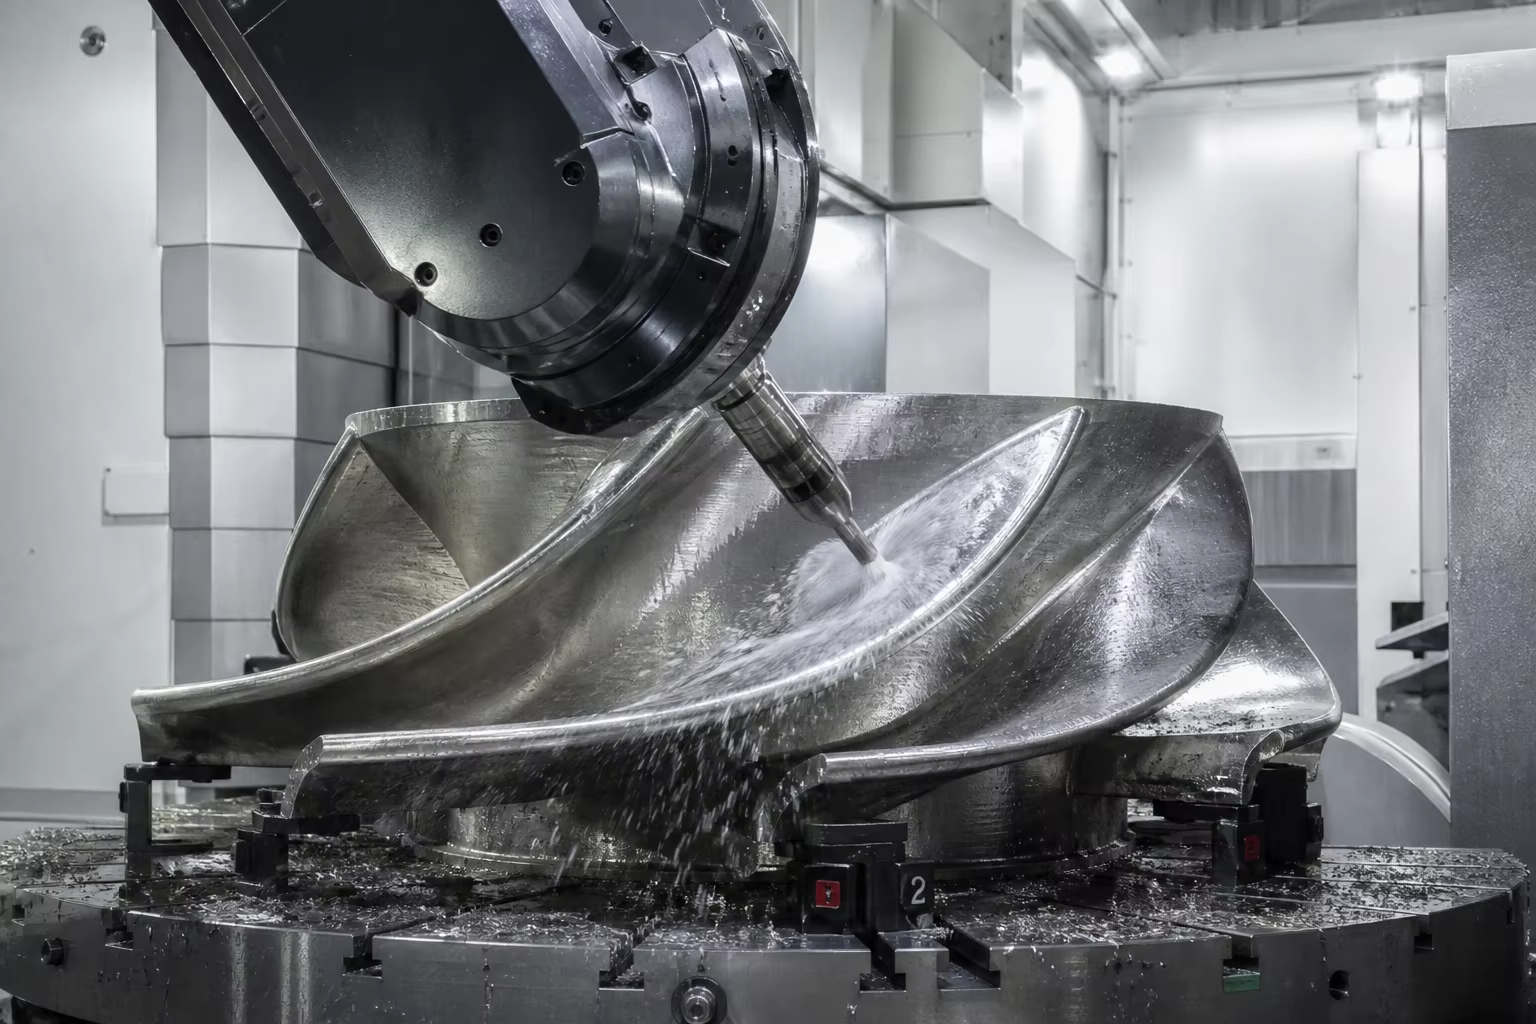
メタ説明: 水力・風力発電用タービン部品鋳造品に関する包括的な技術ガイドです。フランシス水車のランナーおよびペルトン水車のバケットに用いられる13Cr-4Niマルテンサイト系ステンレス鋼(ASTM A743 CA6NM/EN 1.4313)、−20℃での使用を想定した低温用球状黒鉛鋳鉄(EN-GJS-400-18U-LT)による15トン級風力タービンローターハブ、5軸NCマシニング、およびゼロ欠陥を実現する非破壊検査(NDT)について解説します。
世界の再生可能エネルギーインフラにおいて、水力および風力発電システムは大規模機械工学の頂点を示すものである。長年にわたり自然の過酷な力に耐えながら連続運転を続ける発電用鋳物は、極めて厳しい動的応力を受ける:
- 水力タービン(フランシス、カプラン、ペルトン) :ランナー羽根、クラウン、バンド、およびディストリビューター導向ベーンは、流速が を超える高速水流内にて動作し、 キャビテーション衝撃波(崩壊圧力は )や、高速で流れるシルト・石英砂による侵食、周期的な水撃疲労、腐食性の水質などに耐えなければならない .
- 風力タービン(陸上・洋上:3MW~16MW) :大型鋳造品である ローターハブ、ベッドプレート(メインフレーム)、トルクアーム、プラネットキャリア は絶え間ない 多軸空力突風乱流、高サイクル曲げ疲労( 設計寿命25年以上)、および極寒のオフショア海洋環境(気温マイナス または .
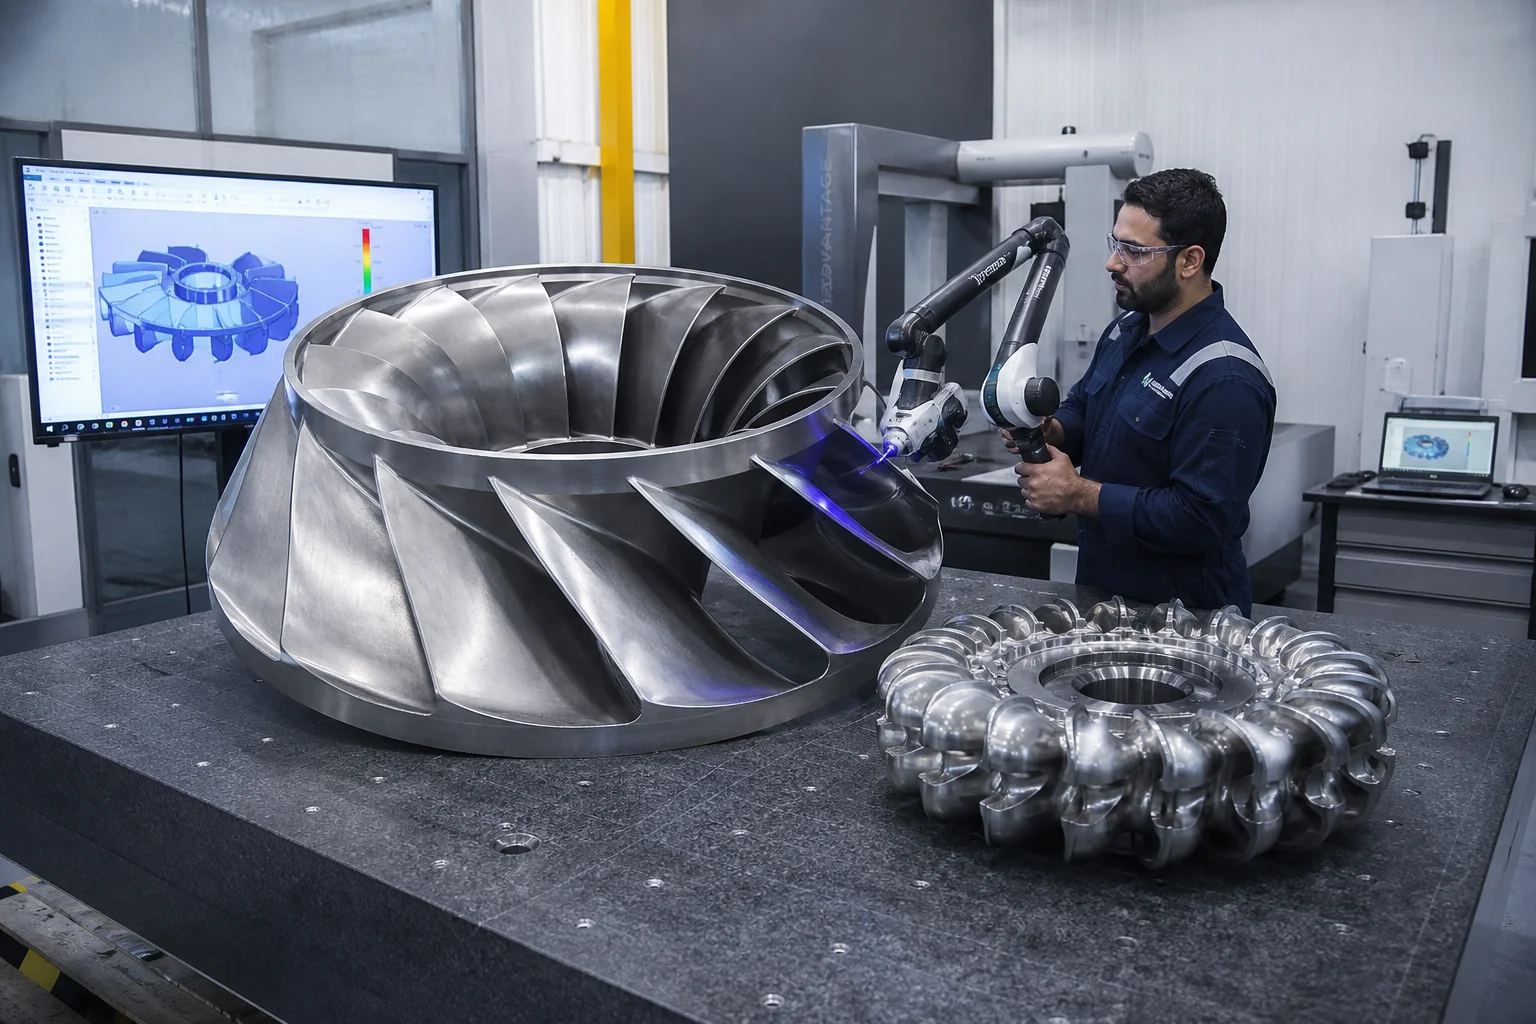
こうした過酷な条件下では、構造的健全性が最重要課題となります。ペルトン水車のバケット根元に生じた微小収縮孔や、20トン級風力タービンローターハブ内に析出した粒界炭化物による脆化は、いずれも疲労亀裂として進行し、最終的にタービンの全損故障を引き起こし、数百万ドル規模のオフショアクレーン修理を要することになります。
極めて高い信頼性を実現するには、特殊鋳造冶金技術が不可欠です。すなわち、キャビテーション耐性を確保するため二段焼戻し熱処理を施した 13Cr-4Niマルテンサイト系ステンレス鋼(CA6NM/1.4313) の鋳造、および低温域で確実なシャルピー衝撃吸収エネルギーを保証した厚肉 低温用フェライト系球状黒鉛鋳鉄(EN-GJS-400-18U-LT/QT400-18AL) の鋳造です。
本技術ガイドでは、水力および風力発電用鋳造品の冶金学的解析、方向性凝固シミュレーション、5軸CNC流体動力学加工、および非破壊品質検証のワークフローについて詳しく説明しています。
1. 運転環境と再生可能エネルギー機器の故障メカニズム
                     ┌──────────────────────────────────────────────┐
                     │ Renewable Kinetic Energy Dynamics            │
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ Cavitation & Silt Abrasion    │ │ High-Cycle Aerodynamic Fatigue│ │ Sub-Zero Cold-Climate Impact  │
│ (Vapor micro-jet pitting on   │ │ (Non-stop cyclic gust bending │ │ (Offshore brittle fracture    │
│  hydro runner blade trailing) │ │  across 15-ton rotor hubs)    │ │  risk in arctic wind down -40°C)
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| 運用部品 | 主たる動的荷重 | 防止すべき重大な破損モード | 材質等級の解決策 |
|---|---|---|---|
| ペルトン水車のバケット | 高流速インパルス水流( )+周期的衝撃荷重 | バケット分割部の浸食、バケット根元の曲げ疲労 | 13Cr-4Niステンレス鋼(ASTM A743 CA6NM/1.4313) |
| フランシス水車のクラウンおよびベーン | 連続的な流体動圧+キャビテーション微細ジェット | ブレード後縁部のキャビテーションによるピッティングおよび亀裂 | 低炭素13Cr-4Ni(CA6NM-Mod/1.4405) |
| 風力タービン・ローターハブ(5~16MW) | 多トン級の空力ブレードピッチモーメント+突風衝撃 | 主ブレードフランジの疲労亀裂および脆性破断 | 低温用延性鋳鉄(EN-GJS-400-18U-LT/QT400-18AL) |
| 風力タービン主ベッドプレート/フレーム | 重いギアボックス/発電機の重量およびねじりヨー反力 | ねじり変形、マウントパッドの亀裂 | フェライト系球状黒鉛鋳鉄(EN-GJS-400-15/EN-GJS-500-7) |
2.冶金合金の階層:水力用部品 vs. 風力用部品
A.水車:13Cr-4Niマルテンサイト系ステンレス鋼(CA6NM/1.4313)
標準的なオーステナイト系ステンレス鋼(SUS304/SUS316)は降伏強度が低く、標準的なマルテンサイト系鋼(SUS410/SUS420)は溶接性と衝撃靭性に乏しい。これに対し、 13%Cr-4%Ni-0.5%Moの低炭素マルテンサイト系合金(ASTM A743 CA6NM/EN 10283 1.4313/GX4CrNiMo16-5-1) が、業界における最良の選択肢である:
| 化学元素 | 目標範囲(質量%) | 冶金学的機能 |
|---|---|---|
| 炭素 (C) | (厳格な低炭素) | クロム炭化物の析出を防止し、予熱による割れを生じさせない優れた溶接性を保証 |
| クロム (Cr) | 保護膜を形成 淡水および泥滓腐食に耐える不動態皮膜 | |
| ニッケル (Ni) | デルタフェライトの生成を抑制し、完全なマルテンサイト変態と高い衝撃靭性を実現 | |
| モリブデン (Mo) | 泥滓を含む河川水における点食耐性を向上させ、焼き戻し抵抗性を高める |
- 機械的性質(二段焼き戻し) : .
- 二段焼戻し オーステナイト化: で加熱後、空冷/水冷し、その後 一次焼戻し: (残留オーステナイトを変態させる)および 二次焼戻し: (応力を緩和し、超微細な焼戻しマルテンサイトを析出させる) 衝撃靭性を高めるための安定化残留オーステナイト)
B.風力タービン:厚肉低温用球状黒鉛鋳鉄(EN-GJS-400-18U-LT)
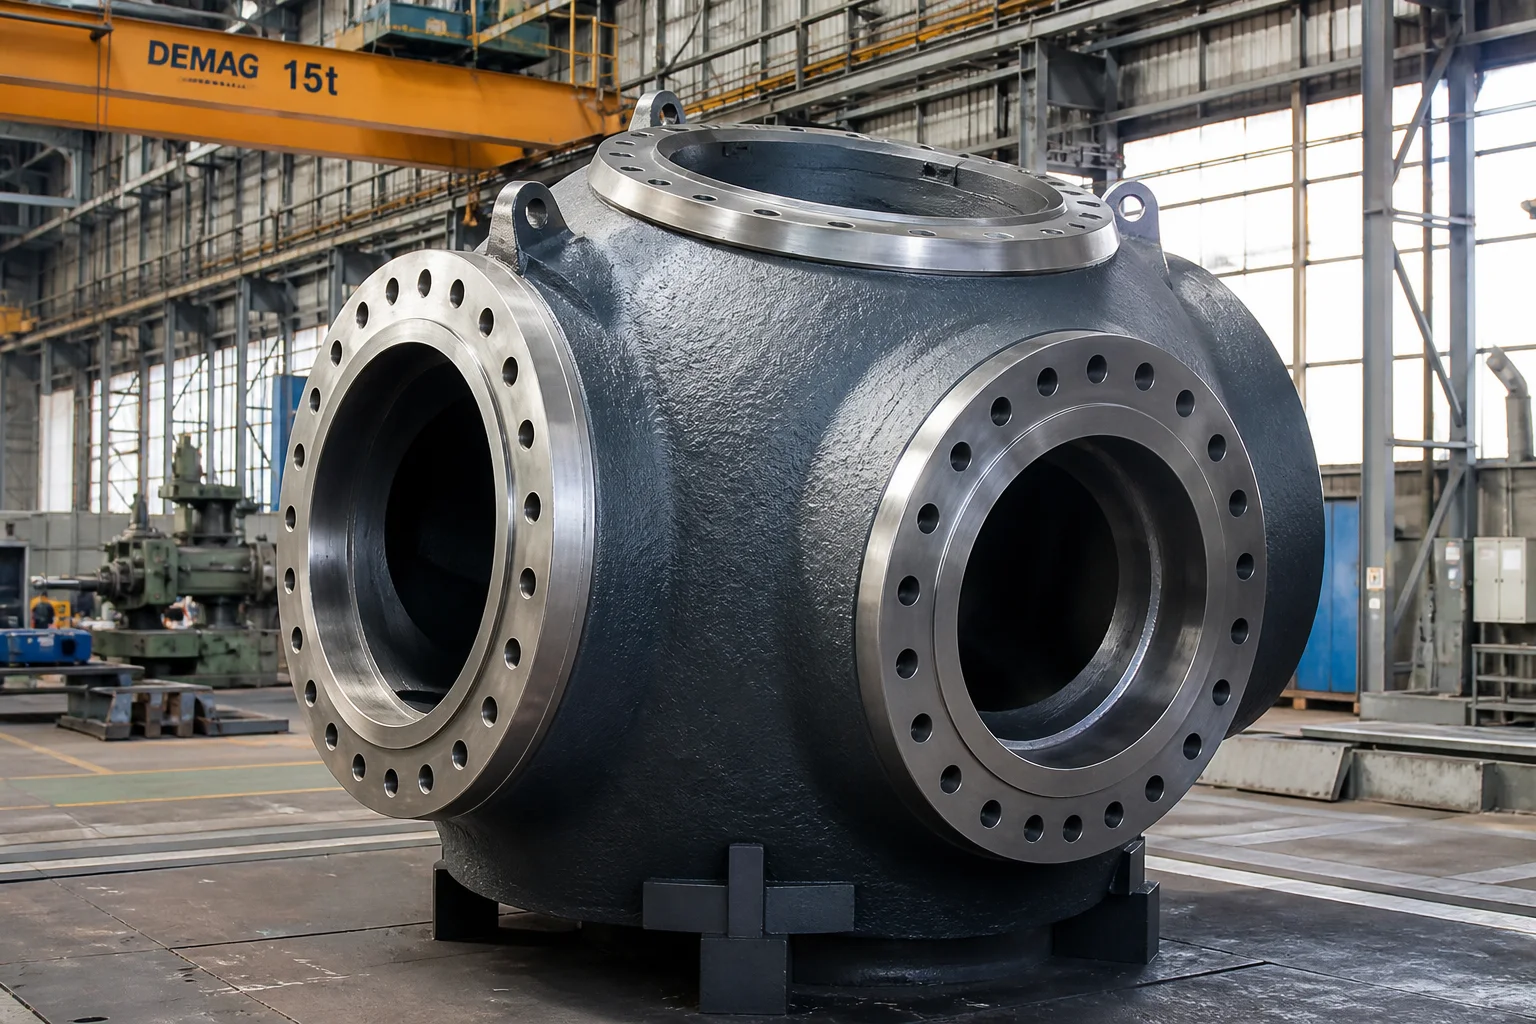
風力タービンのローターハブ(重量10~30トン、壁厚超過) は、厳しい零下の洋上環境で運用される。規格 EN 1563 であり、 GL/DNV 風力エネルギー指針 に準拠し、以下の特性が要求される: 高純度フェライト系球状黒鉛鋳鉄 :
| 規格/特性 | EN-GJS-400-18U-LT(DIN EN 1563)/QT400-18AL | 重要なエンジニアリング職務 |
|---|---|---|
| 引張強さ( ) | ブレード根元の動的クランプ力を支える | |
| 降伏強さ( ) | 暴風時の塑性変形(永久変形)を防止 | |
| 延性( ) | 緊急制動時の高い塑性変形能力 | |
| シャルピーVノッチ衝撃値( | (平均値)/ (個別値) | 必須 :北極圏の強風下における脆性破壊(面割れ)を防止 |
| モジュラリティとマトリックス | 球状黒鉛(形状VI) フェライトマトリックス | 低温延性を最大限に高めるため、パーライトおよび粒間炭化物をゼロに |
- 溶製工程における純度制御 不純物による脆化を引き起こす元素の含有量を極めて低く抑制: .
3.大規模パターン金型および方向性凝固技術
15トン級風力タービンローターハブおよび一体成形フランシス水車ランナークラウンの鋳造には、高度な熱力学的給湯シミュレーションが必要
┌────────────────────────────────────────────────────────────────────────┐
│ 1. 3D Machined Wooden / EPS Lost Foam Master Patterns                 │
│    • Accurate shrinkage compensation (+1.2% to +1.5%) across 4m spans  │
├────────────────────────────────────────────────────────────────────────┤
│ 2. Automated Furan Resin Sand Molding with Rigid Core Assembly         │
│    • High mold rigidity prevents mold dilation under 30 tons ferrostatic│
│      liquid pressure                                                   │
├────────────────────────────────────────────────────────────────────────┤
│ 3. CAE Solidification Simulation & Exothermic Feeding Sleeves          │
│    • Feeder sleeves positioned over thick blade root attachment flanges │
│    • Direct-chills placed at interior fillet transitions               │
├────────────────────────────────────────────────────────────────────────┤
│ 4. Clean Bottom-Pour Ladles with Ceramic Foam Filtration               │
│    • Smooth, laminar liquid entry with zero oxide skin entrapment      │
└────────────────────────────────────────────────────────────────────────┘
4.多軸5軸CNCによるヒドロフォイルおよびフランジの機械加工
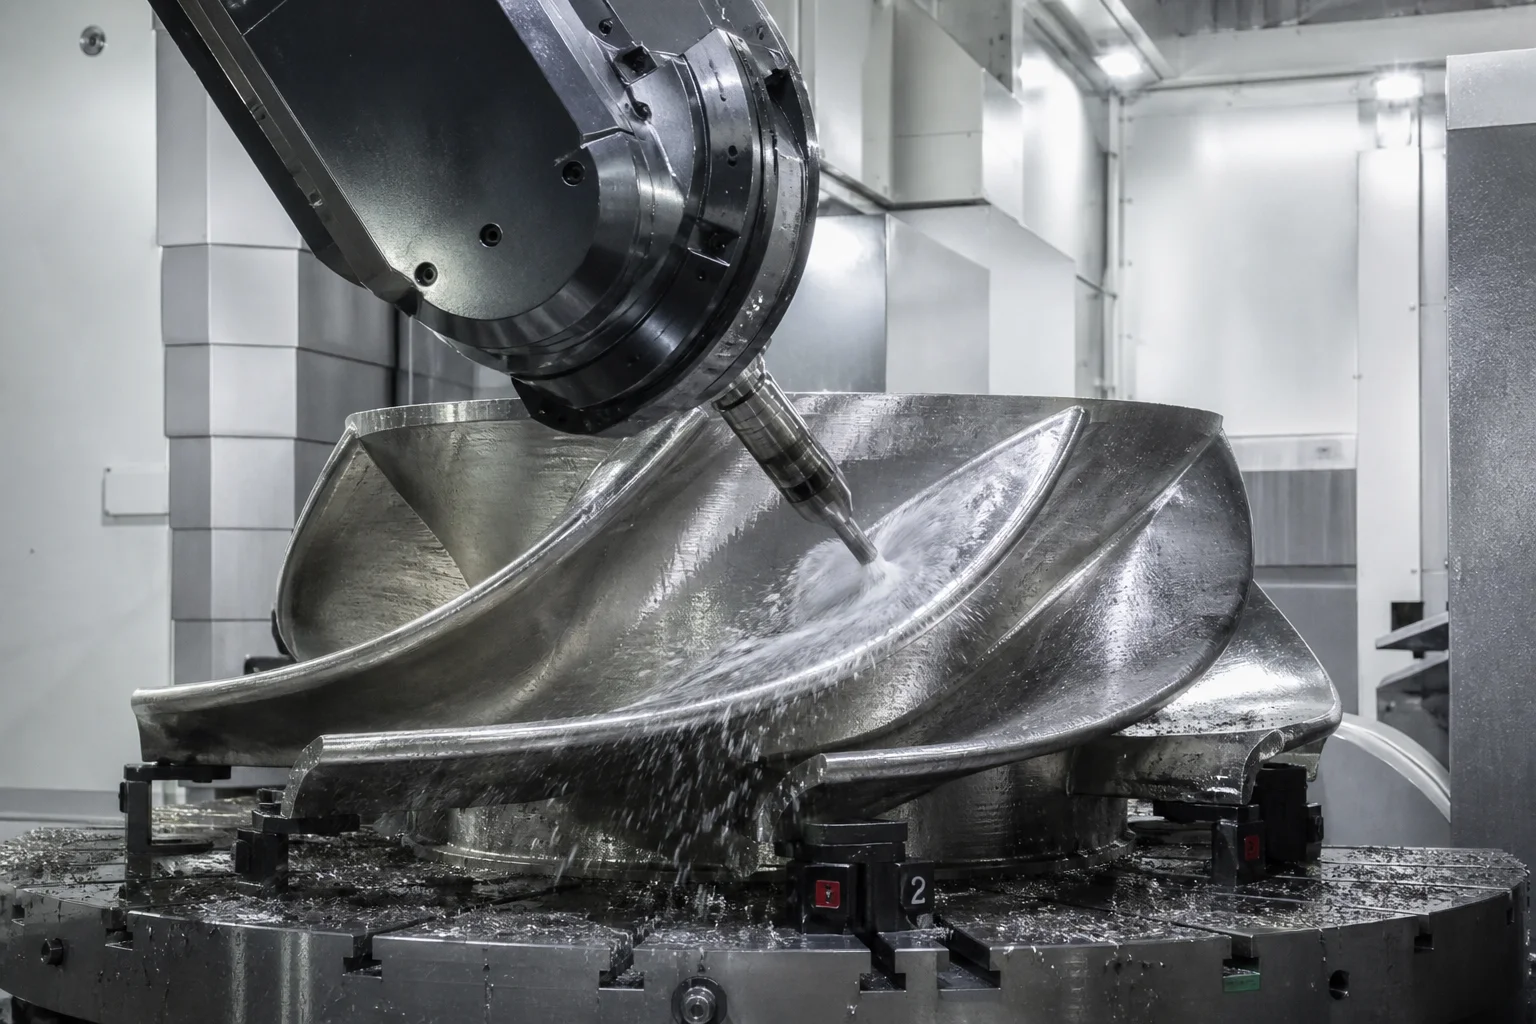
再生可能エネルギー関連部品は、空力および水力によるエネルギー変換効率を最大限に高めるために、高い精度が求められます。
高精度機械加工能力:
- 5軸CNC水車翼形フライス加工 :フランシス水車のランナー羽根、ペルトン水車のバケット分割板、カプラン水車の羽根は、大型の5軸CNCポータルフライス盤で加工されます。複雑な3次元自由曲面の水力翼形表面は、CAD上の水車翼形座標に対して 以内の公差で仕上げられ、 精密研磨後の寸法精度を達成します。
- 風力タービン・ローター・ハブのブレードピッチフランジ :大型垂直旋盤(VTL)により、直径5メートルまでのブレード軸受取付フランジ面を旋削加工し、平面度を 以内に保ちます。また、深穴多孔ピッチ円は、1回のセットアップでドリル加工およびタップ加工が可能です。
- メインベッドプレートのアライメントボア :横形ボーリングマシンにより、発電機および主軸受座を高精度加工し、中心線の同軸度を 6メートル級の構造ベッド全体で維持。
5.包括的な品質管理および非破壊検査(NDT)
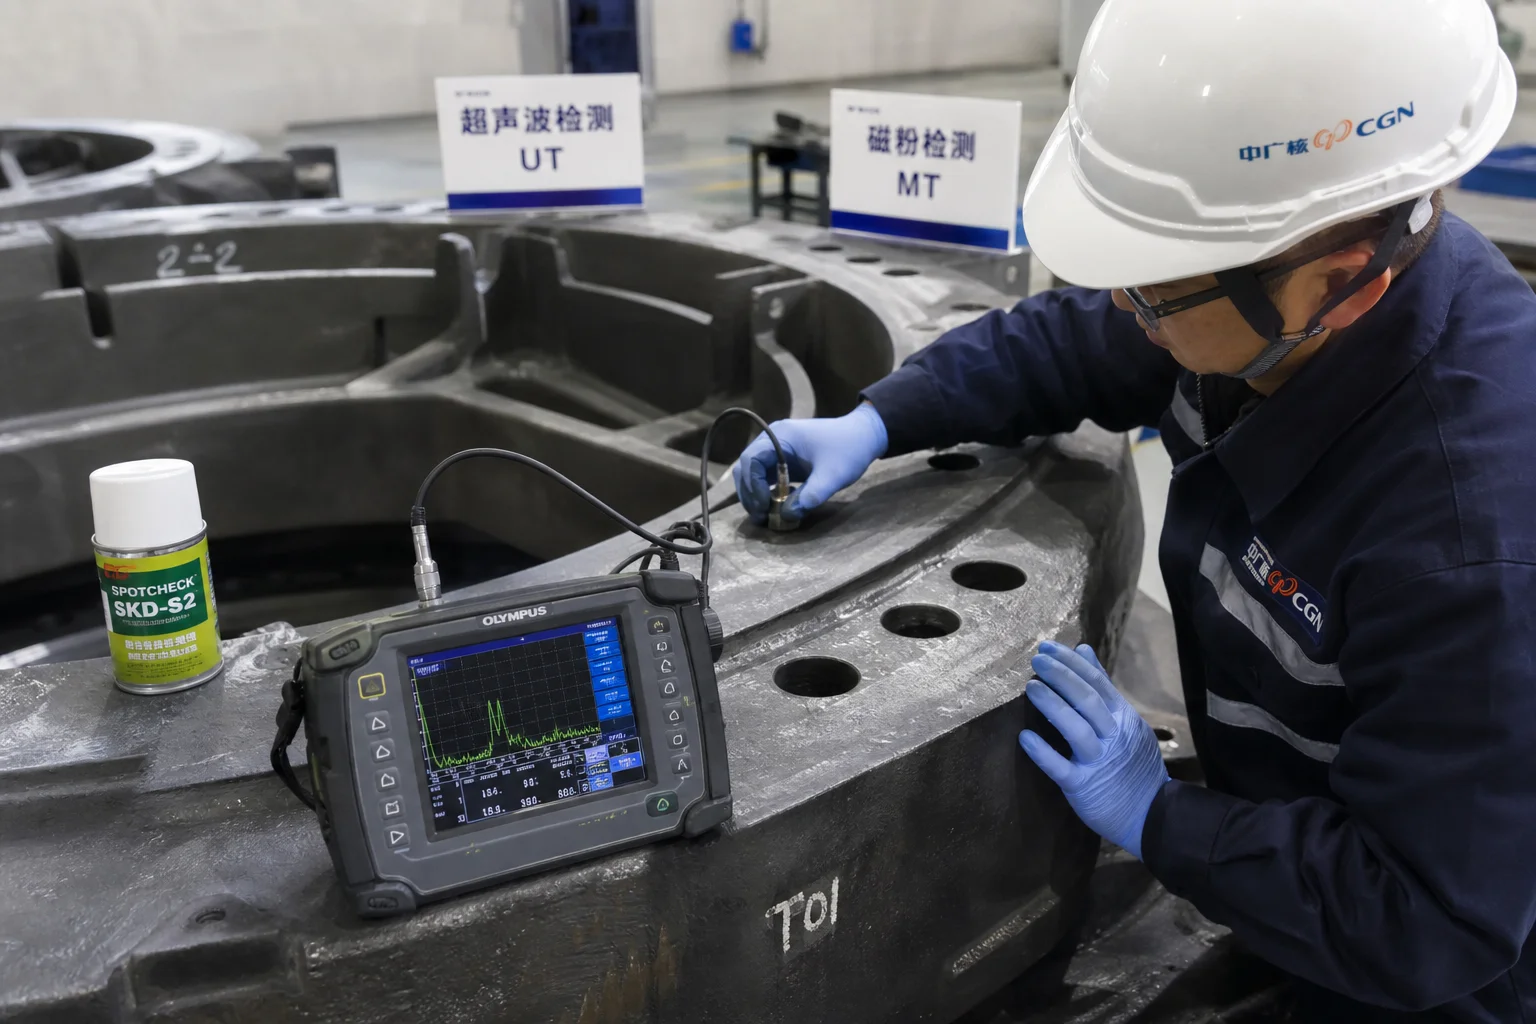
| 品質試験カテゴリ | 標準/試験仕様 | 受け入れ基準 |
|---|---|---|
| 超音波探傷検査 (UT) | EN 12680-3/ASTM A609 レベル1/2 | ブレード根元部、ピッチフランジ、ベッドプレートパッドの全容積スキャン(100%)実施。重要部位の縮孔は一切なし。 |
| 磁粉探傷検査(MT) | ISO 9934/ASTM E709 (蛍光) | 高応力が作用するR部、ブレードフィレット、フランジ遷移部の全表面検査(100%)を実施。亀裂は一切なし。 |
| 低温シャルピー衝撃試験 | 付属試験片を用いたASTM E23/ISO 148-1による試験 | 確認 オーストリア (風力タービンハブ向け)および オーストリア (13Cr-4Ni鋼向け) |
| 3D光学・レーザースキャン | 携帯型3Dレーザートラッカー/アームスキャナー | 3D CADモデルに対する全包絡寸法検証 |
| 動的ローターバランシング | ISO 1940 Grade G2.5準拠の動バランス機 | 水車ランナーの動バランス調整による回転振動の除去 |
6.丹東市彭信機械有限公司における再生可能エネルギー用鋳鋼品
高信頼性の水力・風力発電用鋳鋼品を提供するには、認証済みの鋳造所品質管理システム、先進的な冶金技術、および大範囲対応の多軸CNC工作機械が必要です。
丹東市鵬信機械有限公司 当社は、世界の発電設備向けOEMメーカーに長年にわたり部品を供給している、重厚な鋳造および高精度機械加工を専門とするメーカーです。
- 素材のマスター 認証取得済みの製品:13Cr-4Niマルテンサイト系ステンレス鋼(CA6NM/1.4313)、低温用球状黒鉛鋳鉄(EN-GJS-400-18U-LT)および高強度合金鋼。 。
- 大型インフラ向け製品 8万m²の大型鋳造・機械加工工場。天井クレーンによる一括鋳込みが可能で、鋳物重量は500kgから25トンまで対応します。
- 先進的な5軸CNCマシニング 大型ワークに対応するCNCポータル型フライス盤および立形旋盤により、完成品の水車翼や風力タービンハブを製造します。
- 社内認定試験室 レベルII/IIIの非破壊検査(NDT)技術者による検査、マイナス温度下でのシャルピー衝撃試験装置、金属組織解析、光学発光分光分析を実施。
- 完全な認証 iSO 9001認証取得。EN 10204 3.1および3.2形式の材質試験証明書、全数NDT検査記録、3Dレーザースキャン報告書を提供します。
まとめ
水力および風力発電用タービン部品の鋳鋼品は、世界規模のグリーンエネルギー移行を支える重要な構造部材です。連続的な空蝕、泥砂摩耗、空力乱流という過酷な条件下で25~40年にわたり運用されるため、冶金学的に極めて純度の高い素材(CA6NMおよびEN-GJS-400-18U-LT)、精密な方向性凝固、5軸CNC加工、そして包括的な非破壊検査(NDT)による品質保証が不可欠です。
長年の実績と一貫した製造体制を備えた大型鋳鋼・高精度機械加工の専門企業と提携することで、再生可能エネルギー用タービンを長期間にわたりトラブルフリーで最高効率で運用することが可能になります。
水力または風力発電用タービン部品の図面をご提出いただく場合は、丹東市鵬信機械有限公司までお問い合わせください。
丹東市鵬信機械有限公司 — 1958年創業の大型鋳鋼品および高精度機械加工専門メーカー