
 EN
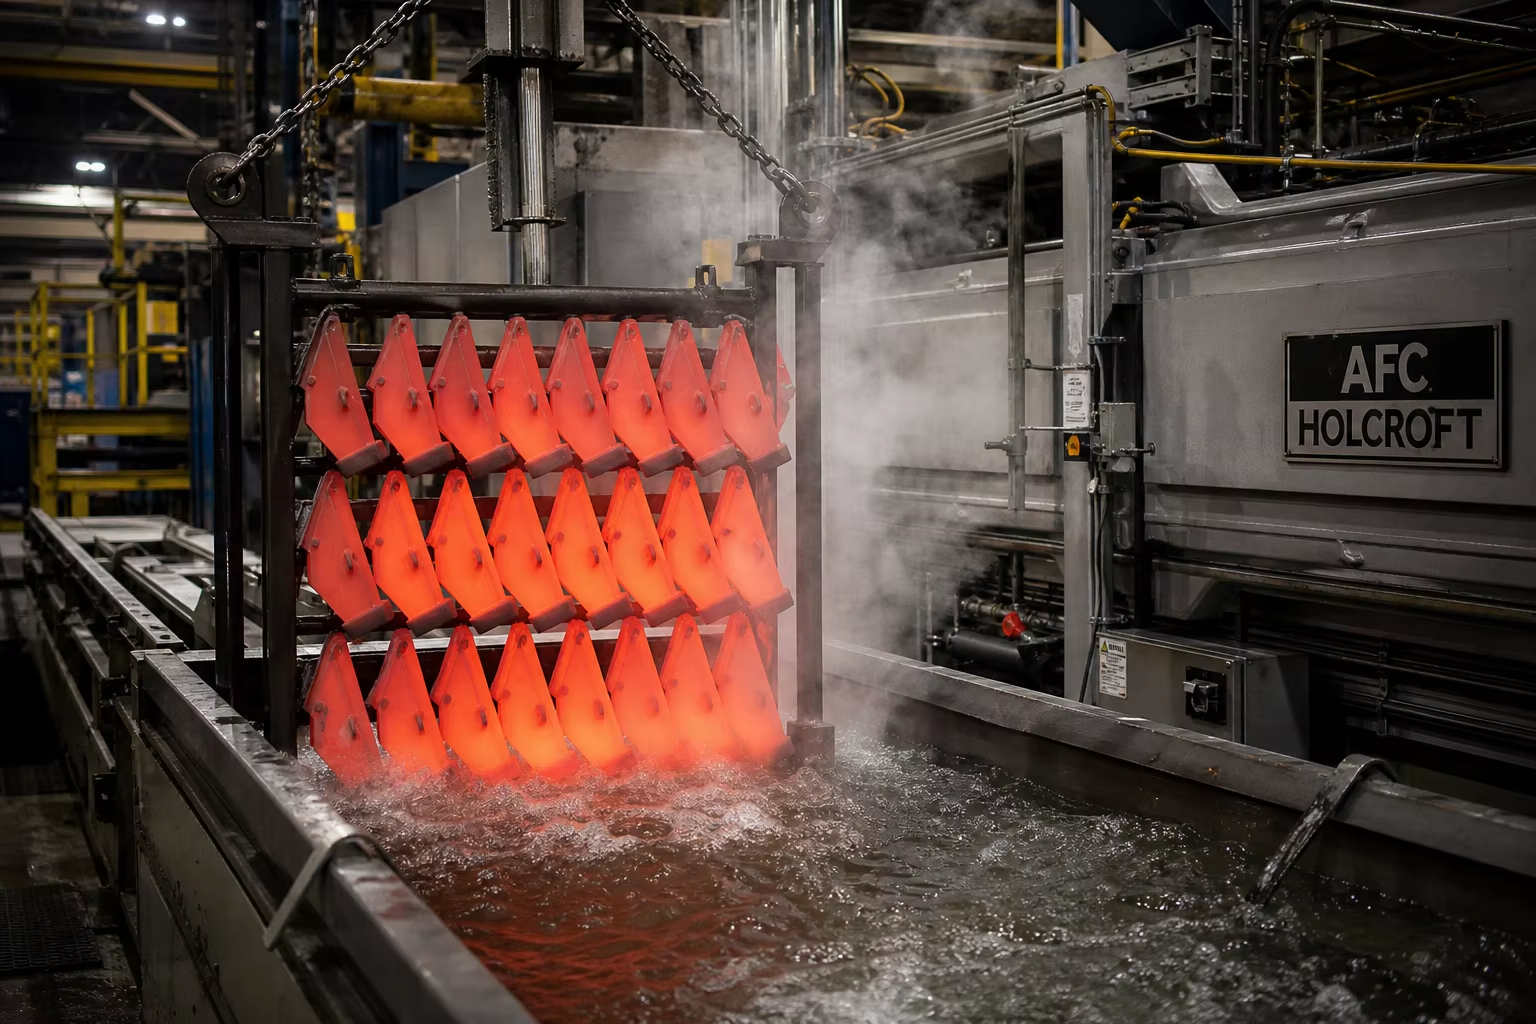
メタ説明: 農業用摩耗部品鋳造物および土壌接触工具(GET)に関する技術ガイド。ホウ素合金鋳鋼、高クロム白口鋳鉄(ASTM A532)複合インサート、50~58 HRCへの焼入れ・焼戻し処理、プラウポイント、サブソイラー、耕起機スウィープ、コンバイン用コンケーブなどについて解説します。
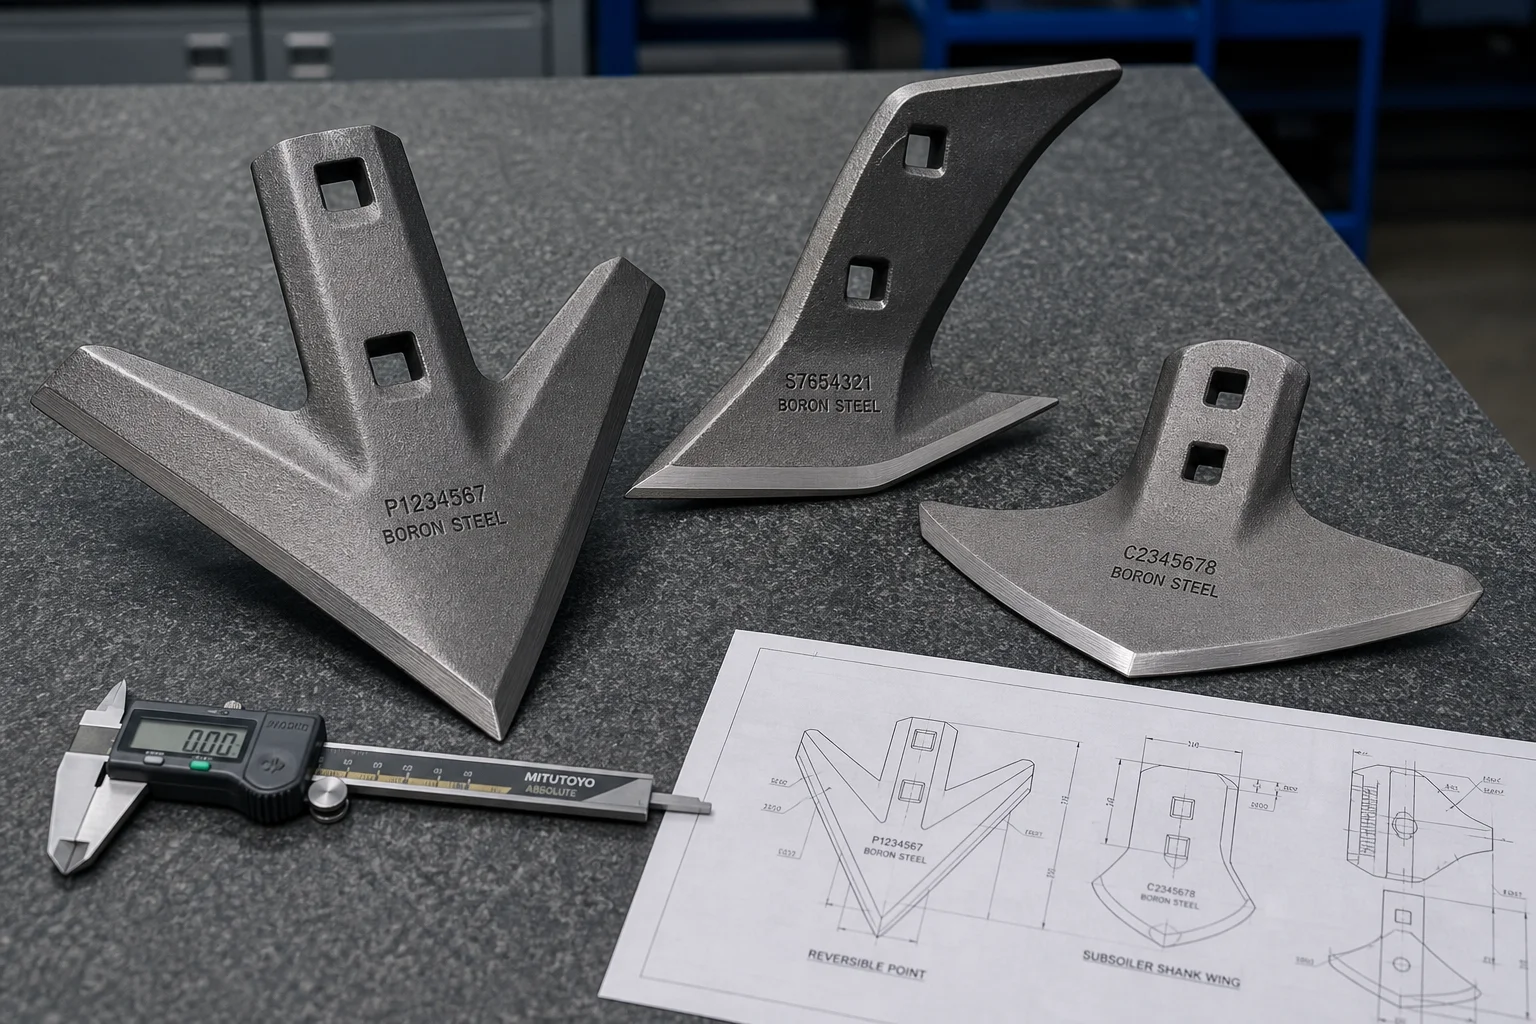
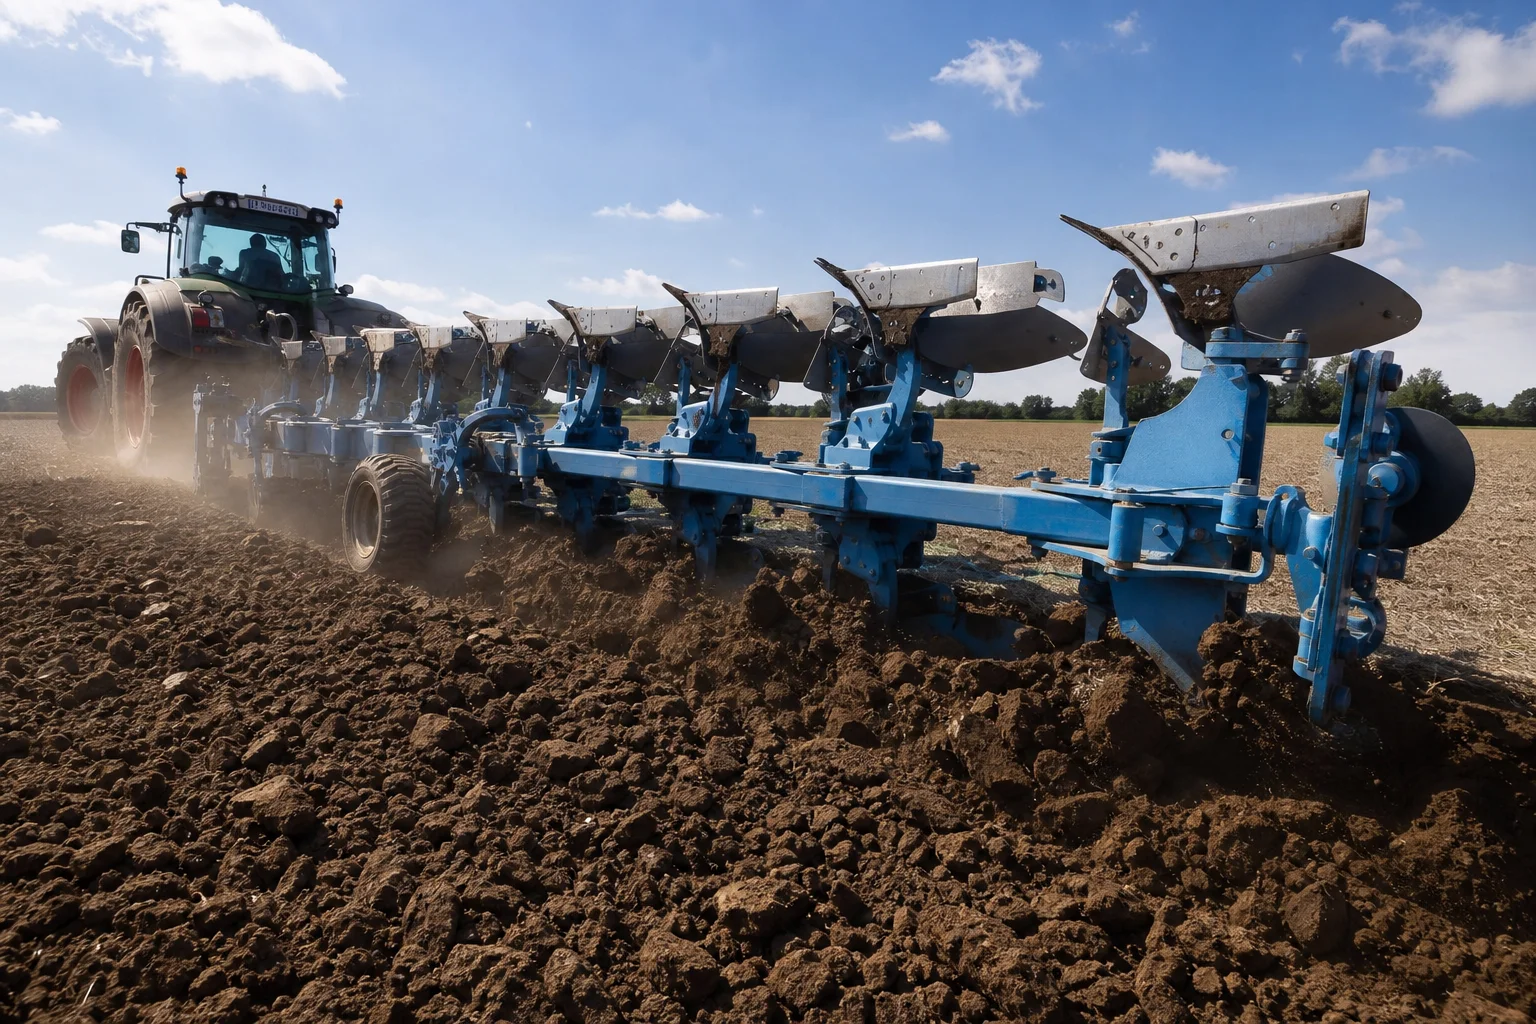
現代の農業用土壌耕起・収穫機械は、過酷な機械的負荷下で稼働しています。土壌と直接接触する農業用工具(GET)—— たとえば 両面使用可能なプラウポイント、サブソイラーのシャンク、耕起機スウィープ、ディスクハローのハブ、種子播種機の開溝靴、コンバインハーベスター用コンケーブなど —— — さまざまな土壌プロファイルを時速15 kmまでで牽引し、硬質粘土、研磨性の高い石英砂、フリント礫、地中に埋没した岩などの障害物を切断します。
このような条件下では、標準的な溶接構造炭素鋼部品は数十ヘクタール耕起するうちに刃先が鈍り、曲がったり摩耗したりして、耕起深度が変化し、トラクターのディーゼル燃料消費量が最大で 増加し、頻繁かつ高コストな現場での作業停止を余儀なくされます。
農業分野における摩耗問題を解決するには、特殊な鋳造冶金技術が必要です。具体的には、 ボロン合金鋳鋼(30MnB5鋳造相当) を採用し、深部まで均一に焼入れ硬化(硬度50–58 HRC)を実現するとともに、靱性に富んだ延性の核部を確保し、さらに高精度な 高クロム白口鋳鉄(ASTM A532)バイメタル挿入部 と、鍛造製耕起歯とのボルト穴位置を厳密に一致させる自動砂型鋳造を組み合わせます。
本技術ガイドでは、土壌による摩耗のメカニズム、合金選定、水またはポリマー溶液による焼入れ熱処理、バイメタル鋳造技術、取付インターフェースのCNC機械加工、および現場試験基準について解説します。
1. 土壌摩耗の動態および現場での劣化モード
土壌摩耗は、工学分野において最も過酷な多機構摩耗環境の一つである:
                      ┌──────────────────────────────────────────────┐
                      │ Dynamic Soil Engagement & Rock Impact        │
                      └──────────────────────┬───────────────────────┘
                                             │
        ┌────────────────────────────────────┼────────────────────────────────────┐
        ▼                                    ▼                                    ▼
┌───────────────────────────────┐  ┌───────────────────────────────┐  ┌───────────────────────────────┐
│ Two-Body / Three-Body Abrasion│  │ Severe Stone Shock Impact     │  │ Soil Acidity & Fertilizer     │
│ (Sharp quartz sand cutting    │  │ (Buried boulders causing      │  │ (Corrosive electrochemical    │
│  micro-grooves on point nose) │  │  instantaneous nose snapping) │  │  attack from nitrates/manure) │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| 耕起部品 | 作業中の土壌作用メカニズム | 主な故障モード | 金属組織上の要件 |
|---|---|---|---|
| 交換可能なプラウシェア先端部 | 研磨性の高い石英砂を高圧で切断( ) | 先端部の急速な丸み化および刃先の損失;接地貫入力の低下 | ホウ素添加鋳鋼/白口鋳鉄製インサート (54~58 HRC) |
| ディープ・リッパー/サブソイラー用シャンク | 最大600 mmまでの深耕作;埋没岩による曲げモーメント | 先端後方のシャンクにおける全体的な曲げ破壊または脆性破断 | 高靭性鋳造合金鋼(25CrMo4/30MnB5) () |
| カルチベーター用スウィープおよびダックフット・ブレード | 浅層高速土壌切断;継続的な三方摩耗 | 翼部の肉薄化およびキャリッジボルト周辺の穴抜け | マルテンサイト系ホウ素鋼 (50~54 HRC、延性ボルト部を含む) |
| コンバインハーベスターコンケーブバー | シリカ灰および畑の土砂を含む穀物穂の高速脱穀 | コンケーブ歯の摩耗、未脱穀穀粒の損失 | オーステムパーミング処理球状黒鉛鋳鉄(ADIグレード1200)/高クロム鋳鉄 |
2.農業用耐摩耗部品における合金選定の優先順位
農業用鋳鋼部品は、石英によるスクラッチ摩耗に耐えるための高い表面硬度と、石による衝撃を吸収して破砕しないよう確保するための十分な母材靱性とを両立させる必要があります。
| 合金シリーズ | 公称化学組成(質量%) | 熱処理 | 硬度範囲 | 主要な技術的優位性 |
|---|---|---|---|---|
| ホウ素添加鋳造鋼(30MnB5の鋳造相当材) | 焼入れ+低温焼戻し | 50~56 HRC | 微量のホウ素添加による優れた全体硬化性。優れた衝撃靭性( オーストリア ) | |
| 高炭素低合金鋳鋼(HCLA) | 油/ポリマー焼入れ+焼戻し | 52~58 HRC | 高いベース炭素硬度を有し、プラウポイント用途に適した靭性バランス | |
| 高クロム白口鋳鉄(ASTM A532 クラスII/III) | 不安定化処理+空冷 | 60~65 HRC | 大量の 炭化物( ); 炭素鋼と比較した耐摩耗寿命 | |
| 高強度延性鋳鉄(EN-GJS-600-3/700-2) | 鋳造直後または正火処理後 | 220〜280HB | 重機用ディスクハローのベアリングハウジングおよびブラケットアーム |
冶金学的焦点:農業用鋼材におけるホウ素の効果
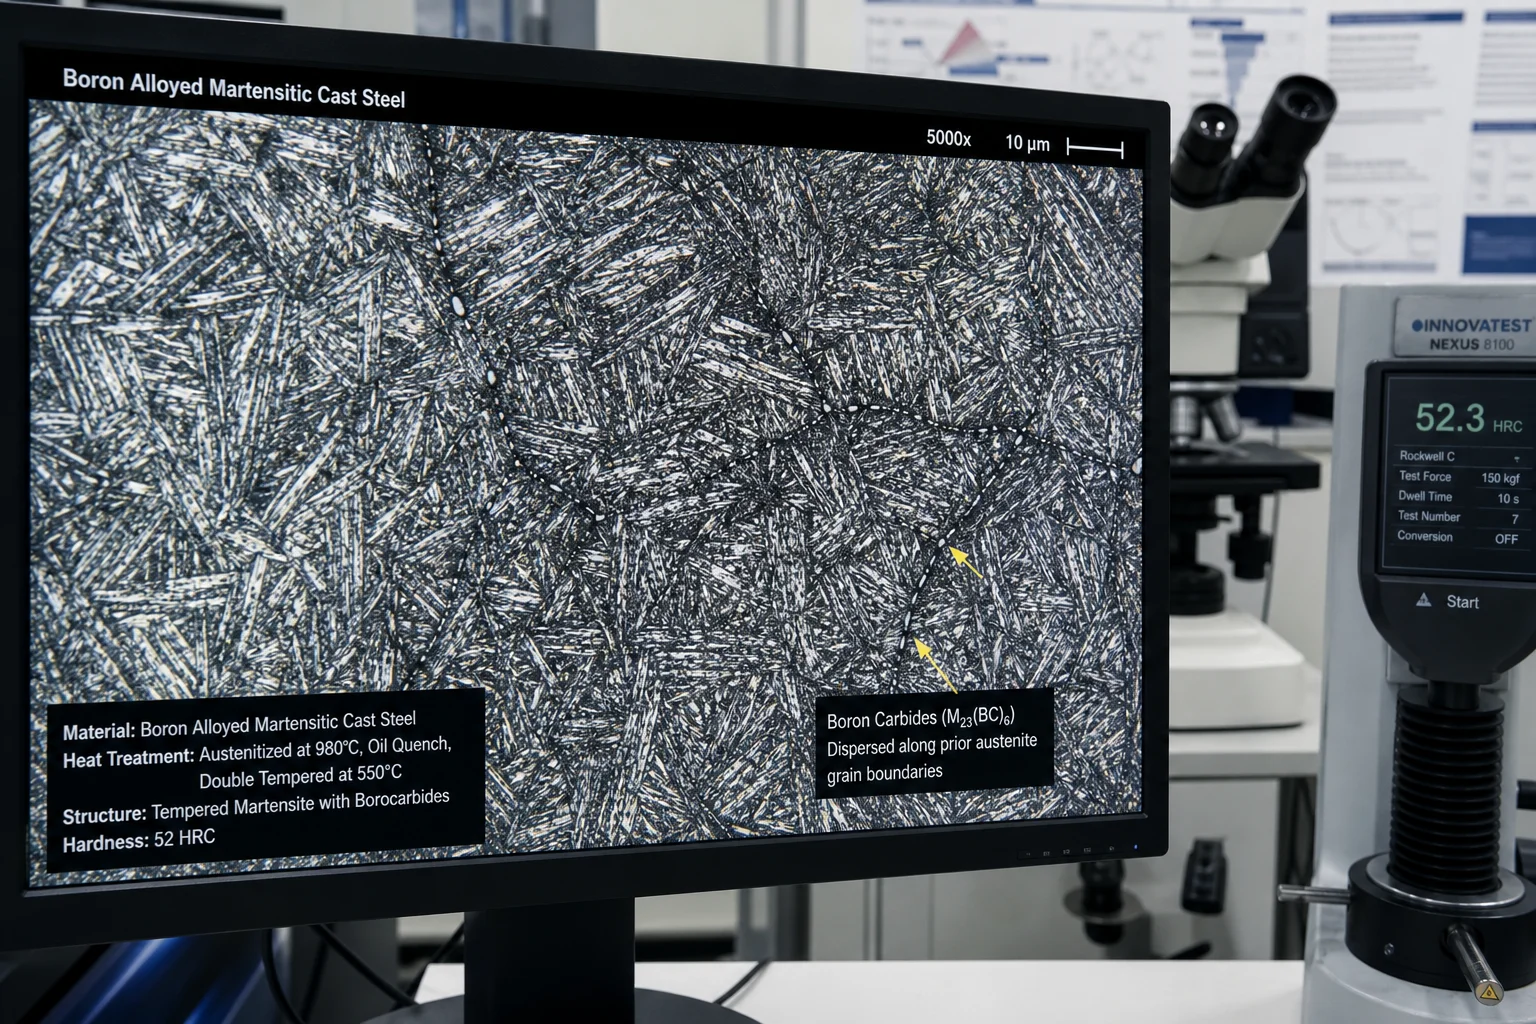
微量のホウ素( )は、加熱時にオーステナイト母相の晶界に偏析し、焼入れ時の軟質フェライトおよびパーライトの核生成を抑制します。これにより、炭素含有量が低い鋳鋼( )でも、厚さ40 mmの大型断面全体で完全マルテンサイト化が可能となり、高い硬度と優れた衝撃靭性を同時に実現します。この靭性により、畑に埋まった石に当たった際の脆性破断(いわゆる「パリン」という音を伴う破損)を防ぎます。
3.二種金属複合鋳造およびハードフェーシングの統合
極めて砂質・礫質の土壌では、単一材質の鋼製ポイントは摩耗が速く、一方で全白口鋳鉄製ポイントは岩への衝撃で粉々に砕けてしまいます。鋳造所では、この課題を 二種金属鋳造技術 :
┌─────────────────────────────────────────────────────────────┐
│ 1. Cast Tough Alloy Steel Body (Substrate: ~30 HRC Toughness)│
│    • Provides flexible shank mount and bolt hole ductility  │
├─────────────────────────────────────────────────────────────┤
│ 2. Fused High-Chromium White Iron / Tungsten Carbide Nose   │
│    • Solidified bi-metallic insert at high-wear nose tip    │
│    • Extreme surface hardness (>62 HRC / 1,800 HV)          │
├─────────────────────────────────────────────────────────────┤
│ Finished Result: Self-Sharpening Wear Action                │
│ (Softer body wears at controlled rate behind hard nose,     │
│  maintaining a permanently sharp cutting edge)              │
└─────────────────────────────────────────────────────────────┘
4. 自動砂型造形および鋳造の高精度化
農業用部品は年間生産台数が非常に多く(10,000~500,000個/年)、寸法ばらつきを極力抑えた自動造形ラインでの製造が不可欠です:
┌────────────────────────────────────────────────────────────────────────┐
│ 1. High-Pressure Automated Flaskless Green Sand Molding (DISA / HWS)   │
│    • Production speeds up to 350 molds/hour with high sand compaction │
├────────────────────────────────────────────────────────────────────────┤
│ 2. Cast-In Square & Oval Carriage Bolt Holes                           │
│    • Precision resin-coated shell sand cores produce clean bolt pockets│
│    • Exact taper tolerances match standard DIN 608 plow bolts          │
├────────────────────────────────────────────────────────────────────────┤
│ 3. Automated Pouring with Stream Inoculation                           │
│    • Clean medium-frequency induction melt with zero slag inclusion    │
├────────────────────────────────────────────────────────────────────────┤
│ 4. Continuous Shot Blasting & Automated Degating                       │
│    • Clean surface finish ready for CNC drilling and paint dip coating │
└────────────────────────────────────────────────────────────────────────┘
5. 耐衝撃性と硬度の最適化のための熱処理プロトコル
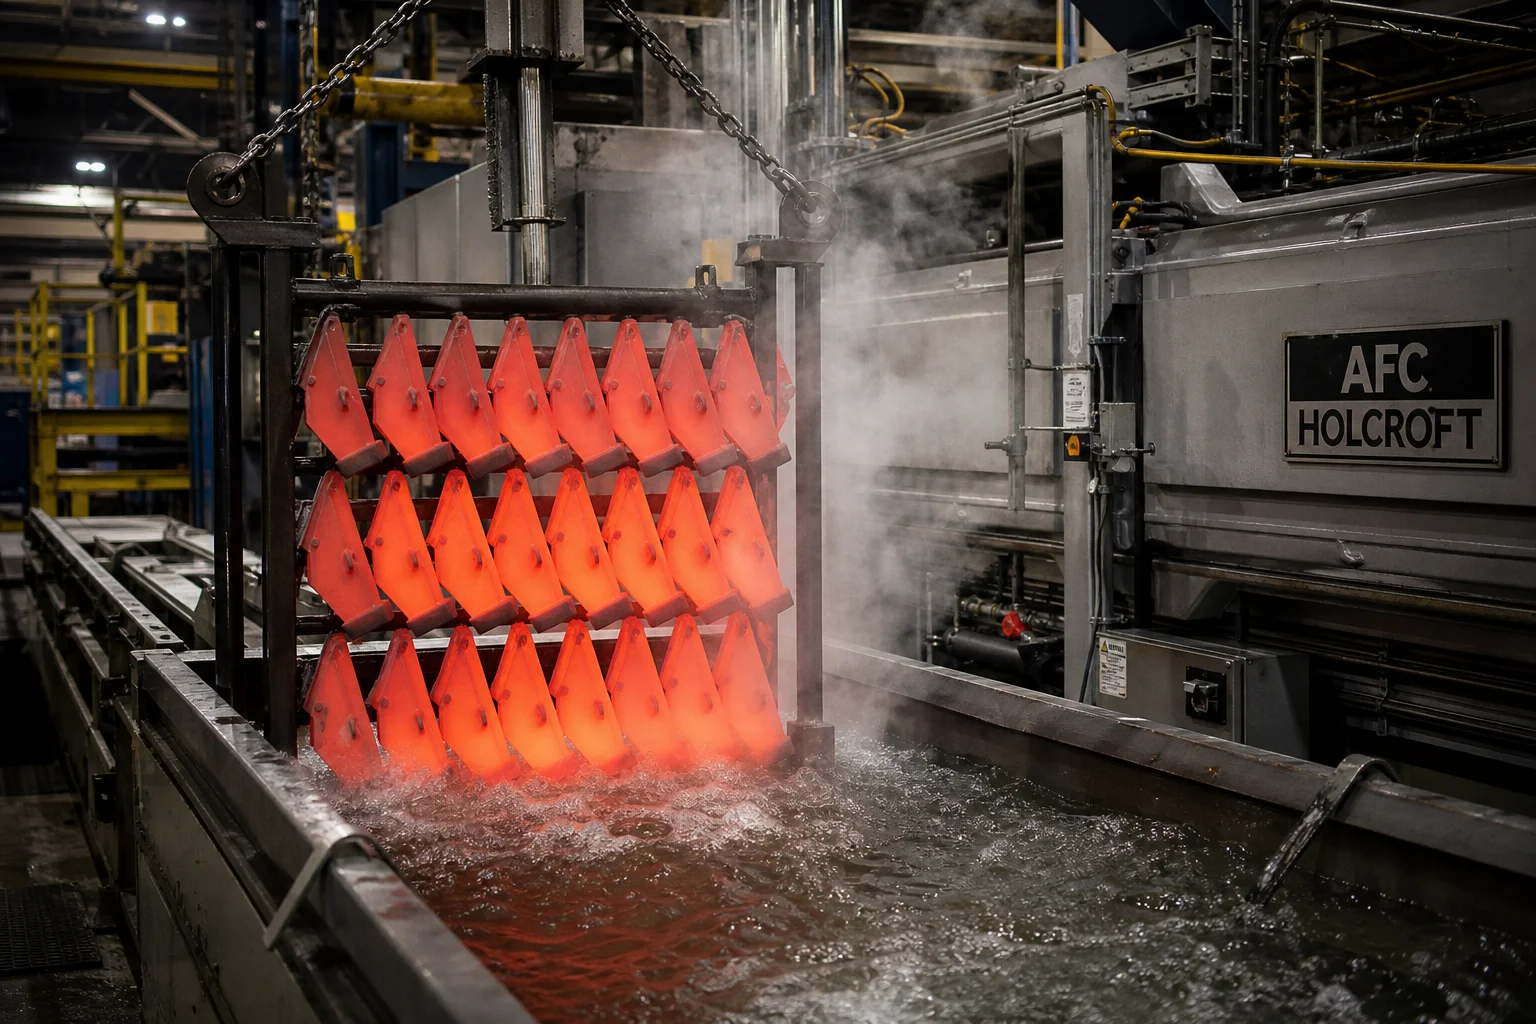
As-Cast Steel Point (~220 HB)
             │
             ▼
┌────────────────────────────────────────────────────────┐
│ Continuous Austenitizing Furnace (880 °C – 920 °C)     │
│ (Protective atmosphere prevents surface decarburization)
└────────────┬───────────────────────────────────────────┘
             │
             ▼  Automated Submerged Conveyor Quench
┌────────────────────────────────────────────────────────┐
│ High-Agitation Polymer / Water Quench Tank             │
│ (Achieves 100% fine Martensite across full section)    │
└────────────┬───────────────────────────────────────────┘
             │
             ▼
┌────────────────────────────────────────────────────────┐
│ Low-Temperature Stress-Relief Tempering (200 °C - 240 °C)
│ (Relieves internal stress; stabilizes 52–56 HRC)       │
└────────────────────────────────────────────────────────┘
6. CNC加工およびキャリッジボルト接合部の仕上げ
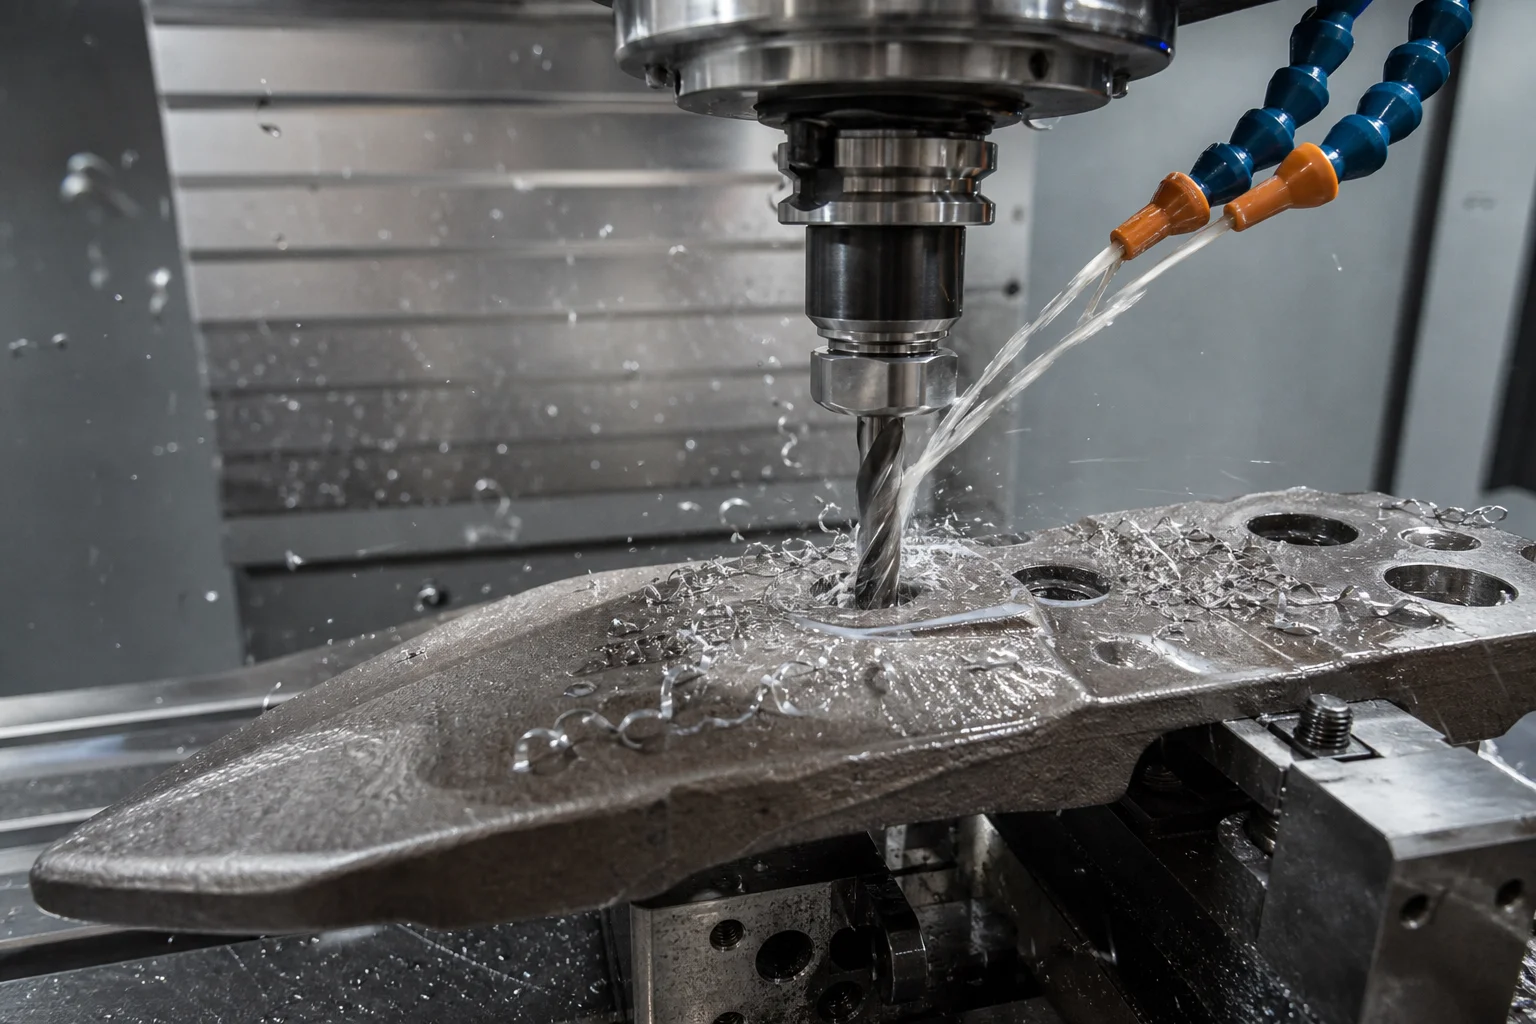
農業用摩耗部品は、振動によるボルトのせん断破損を防ぐため、鍛造されたティーン(歯)に隙間なく確実に装着される必要があります:
- キャリッジボルト用穴(DIN 608/ANSI B18.9) :ボルト頭部が面一になるよう、高精度CNCカウンターボーリングおよびスクエアネックのブローチ加工/フライス加工を実施。これにより土の付着やボルト頭部の摩耗を防止します。
- 取付面の平面度 :ティーン接触パッドを高速CNCフェイシングで加工し、平面度を 以内に制御。これにより、鍛造製の耕うん機レッグへの確実なクランプ固定が確保されます。
7.実験室試験および標準化された品質管理
| 試験カテゴリ | 規格 / 仕様 | 受け入れ基準 |
|---|---|---|
| 土壌摩耗試験 | ASTM G65(乾燥砂/ゴム車輪法) | 質量減少率 6,000回転後 |
| 硬度検証 | ロッケル硬さ(HRC):ASTM E18に準拠 | 作業面のエッジ部にて ボルト穴周辺 |
| 落下荷重/衝撃ショック試験 | 落下衝撃試験装置(50 kgを2.0 mから落下) | 繰り返しの強いアンビル衝撃による亀裂や先端剥離が発生しない |
| 化学分析 | 光学発光分光分析法(OES) | ホウ素( )、マンガン(Mn)、クロム(Cr)、炭素(C)含有量の厳格な検証 |
| 寸法およびボルトゲージ | GO/NO-GOプラグゲージおよび3D光学スキャン | 全数検査による穴中心位置( )およびシャンクの抜き勾配角度 |
8.丹東市鵬信機械有限公司における農業用鋳物製造
高性能農業用鋳物の納入には、大量生産対応の自動砂型造型設備、高度な連続熱処理ライン、および厳格な摩耗試験が不可欠です。
丹東市鵬信機械有限公司 当社は、世界中の農業機械メーカーに部品を供給する実績豊富なOEM鋳物メーカーです:
- 素材に関する専門知識 :ボロン合金マルテンサイト系鋼(30MnB5相当)、高クロム白鋳鉄(ASTM A532)、および高強度球状黒鉛鋳鉄(QT600-3/GGG60)の認証済み鋳造品。
- 大量生産能力 :自動成形ライン、連続熱処理炉、多軸CNC工作機械を備えた8万m²規模の鋳造工場。
- 二層金属・表面硬化オプション :先進的な二層金属鋳造およびタングステンカーバイド複合材ブラジングにより、最大で 現場での使用寿命を大幅に延長。
- 据付直前仕上げ(ワンストップ対応) :ショットブラストによる清掃済み、DIN 608規格のボルト穴を精密機械加工済み、および高耐久性の静電粉末塗装または電着塗装。
- 品質保証 :ISO 9001認証取得。EN 10204 3.1準拠の全材料試験証明書、硬度マッピング報告書、およびロット単位の衝撃試験データを提供。
まとめ
農業および重耕作用の摩耗部品鋳物は、作業効率、ディーゼル燃料の消費効率、そして農業経営の収益性を直接左右する重要な消耗品です。世界トップクラスの土壌作業ツールを実現するには、ボロン強化冶金技術、清潔なボルト接合面を備えた高精度砂型鋳造、厳密に管理された焼入れ熱処理、および二種類の金属を組み合わせた複合摩耗防止構造という、妥協のない技術の融合が不可欠です。
農業用鋳物の設計・製造を一貫して手掛ける経験豊富な総合鋳造所と連携することで、あなたの耕起部品はより深く土中に貫通し、より長時間の稼働が可能となり、過酷な畑の障害物にも耐え抜くことができます。
農業用摩耗部品の図面をご提出いただくか、高耐久合金のサンプルをご依頼になる場合は、丹東市鵬信機械有限公司までお問い合わせください。
丹東市鵬信機械有限公司 — 1958年創業の大型鋳鋼品および高精度機械加工専門メーカー