
 EN
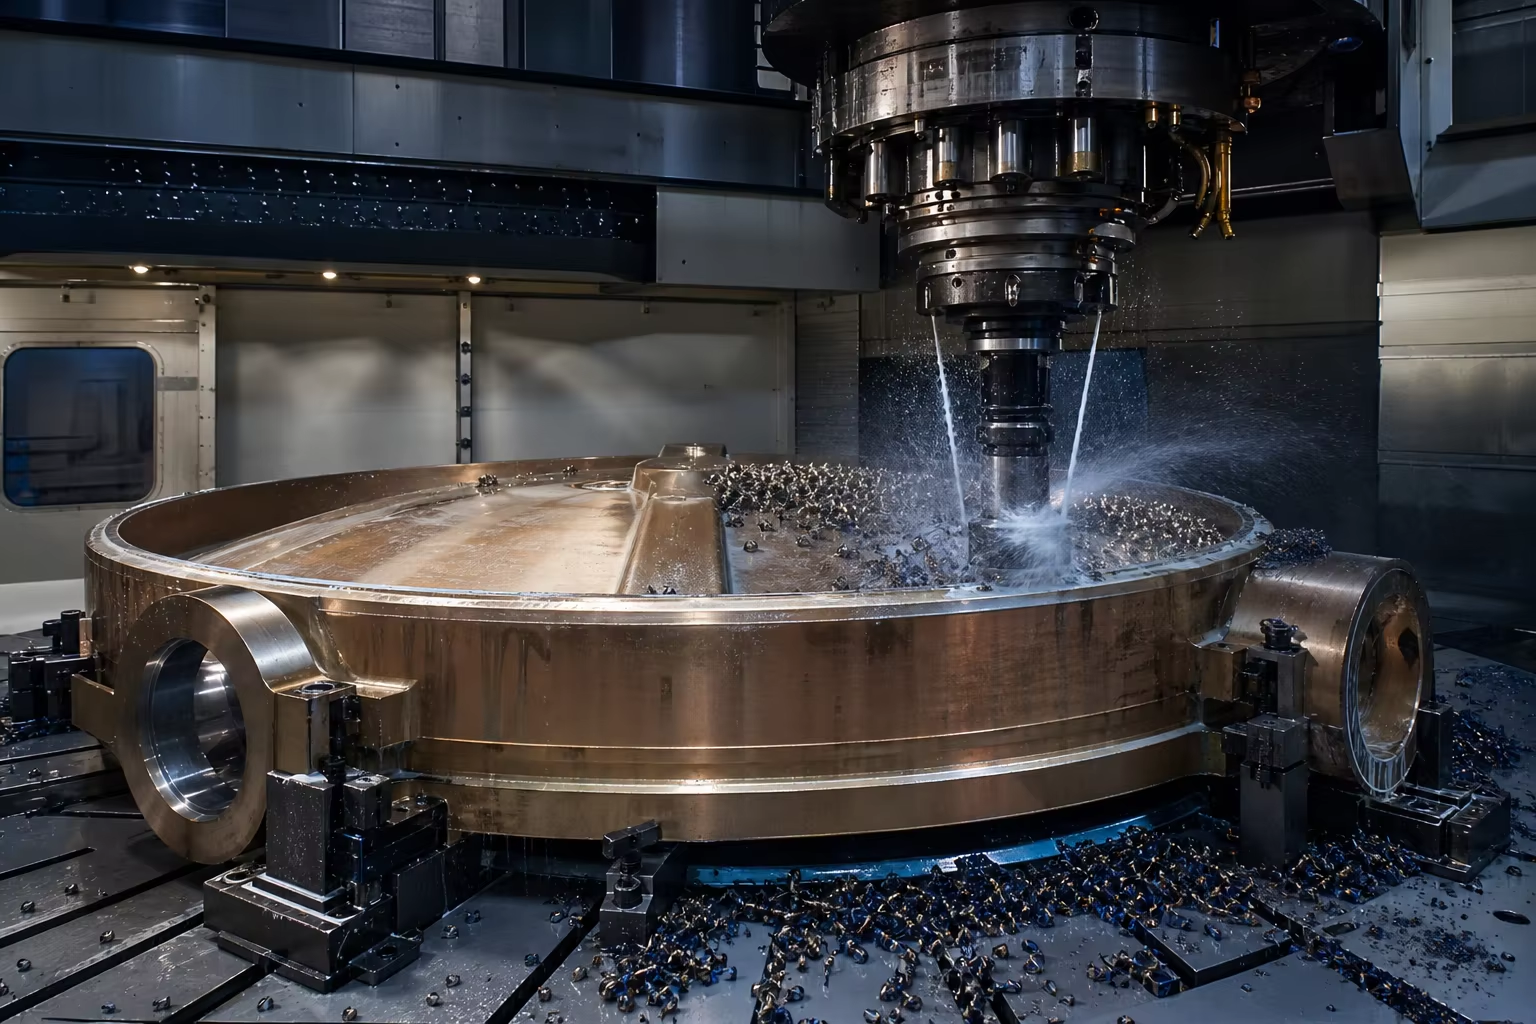
Meta-kuvaus: Kattava tekninen opas suurihalkaisijaisiin vedenkäsittelyyn ja meriveden käänteisosmoosimenetelmään (SWRO) perustuvaan suolapitoisuuden poistoon tarkoitettuihin venttiilivalukappaleisiin. Tutustu Ni-Resist-austeniittiseen spheroidaaligrafiittivaluraudan (ASTM A439 D-2), alumiini-messinkiin (ASTM B148 C95800), vulkanoituun EPDM-päällystettyyn spheroidaaligrafiittivaluraudan (EN-GJS-400-15) sekä suuriin pystysuoriin CNC-kääntökonemallinnuksiin DN600–DN3000 -venttiileihin.
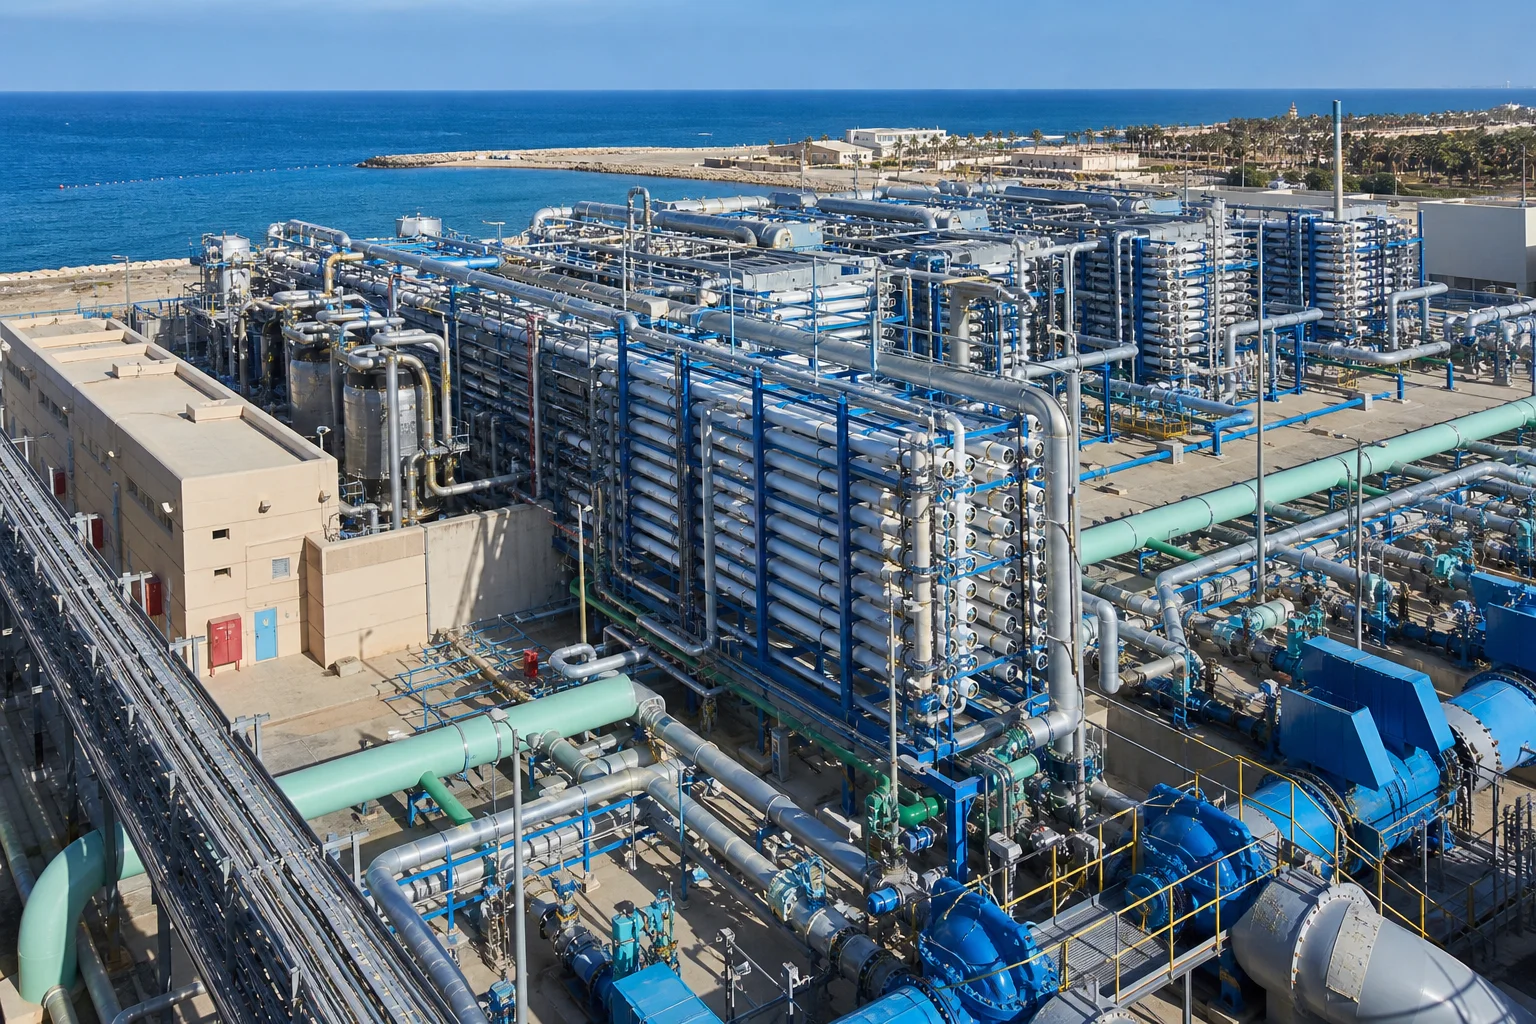
Kunnallisissa juomaveden verkostoissa, suurmittaisissa jäteveden käsittelylaitoksissa ja meriveden käänteisosmoosimenetelmään (SWRO) perustuvissa suolapitoisuuden poistolaitoksissa suurihalkaisijaiset virtauksen säätöventtiilit toimivat ensisijaisena hydraulisen säädön infrastruktuurina. Nimellishalkaisijat vaihtelevat välillä DN600–DN3000 ( ), kaksinkertaisesti poikkeavat ja kolminkertaisesti poikkeavat perunasäleventtiilit, sulkuventtiilit ja takaiskuventtiilit käsittelevät satojatuhansia kuutiometriä vettä päivässä työpaineissa jopa .
Toimivat jatkuvasti korkean virtausnopeuden hydraulisten olosuhteiden alaisena, nämä valtavat venttiilivalukappaleet kohtaavat vakavia ympäristö- ja mekaanisia rapautumisilmiöitä:
- Meriveden käänteisosmoosipohjainen suolapitoisuuden poisto (SWRO) : Raakamerivesien otto ( ) ja konsentroituneet erittäin suolaiset hylkäysvirtaukset ( ) aiheuttavat voimakkaita kloridikoloutumakorroosioita, pisteittäisiä korroosioita ja galvaanisia soluhyökkäyksiä .
- Korkea virtausnopeus – säädettävä virtausrajoitus ja kavitaatio : Turbulenttinen virtaus suurien venttiililevyjen läpi aiheuttaa mikrosuihkujen muodostamia höyrykuplajäristyksiä ( paikallinen paine), joka kuluttaa levyjen reunoja ja rungon istutuskauloja.
- Kaksisuuntainen tiukka tiukkuusstandardi : Säännellään standardin AWWA C504 (kumilla istuttavat perunaventtiilit) ja EN 593 / ISO 5752 mukaan; suurten vesi-venttiilien valukappaleiden on säilytettävä nollatihentävä sulku täydellisessä vastapaineessa.
Vuosisatojen kestäminen syövyttävässä vesikäytössä vaatii erityistä valimometallurgiaa: valua Austeniittista nikkeliä sisältävää muovautuvaa valurautaa (ASTM A439 Type D-2 / D-2B) suolavesipumppuihin ja -venttiileihin, Nikkelialumiinikupari (ASTM B148 C95800 / EN 1982 CC333G) merenottoventtiileihin, korkea muokkauskyky Ferritiittinen pallografiittivalurauta (EN-GJS-400-15 / GB QT400-18) tarkkuusvalutetulla EPDM-kumipäällysteellä ja kiinnitysura-urilla sekä tarkkuuspysty-CNC-jyrsintäkoneella tehdylle kiekon tiivistysprofiilille.
Tämä tekninen opas tarjoaa syvällisen analyysin veden ja suolaveden poistamisen seoksesta valmistettujen metallien metallurgiasta, DFM-valukappaleiden suunnittelusta, suurten pystyjyrsintäkoneiden CNC-koneistuksesta, vulkanoidun elastomeerisen päällysteen integroinnista ja hydrostaattisesta painekokeesta.
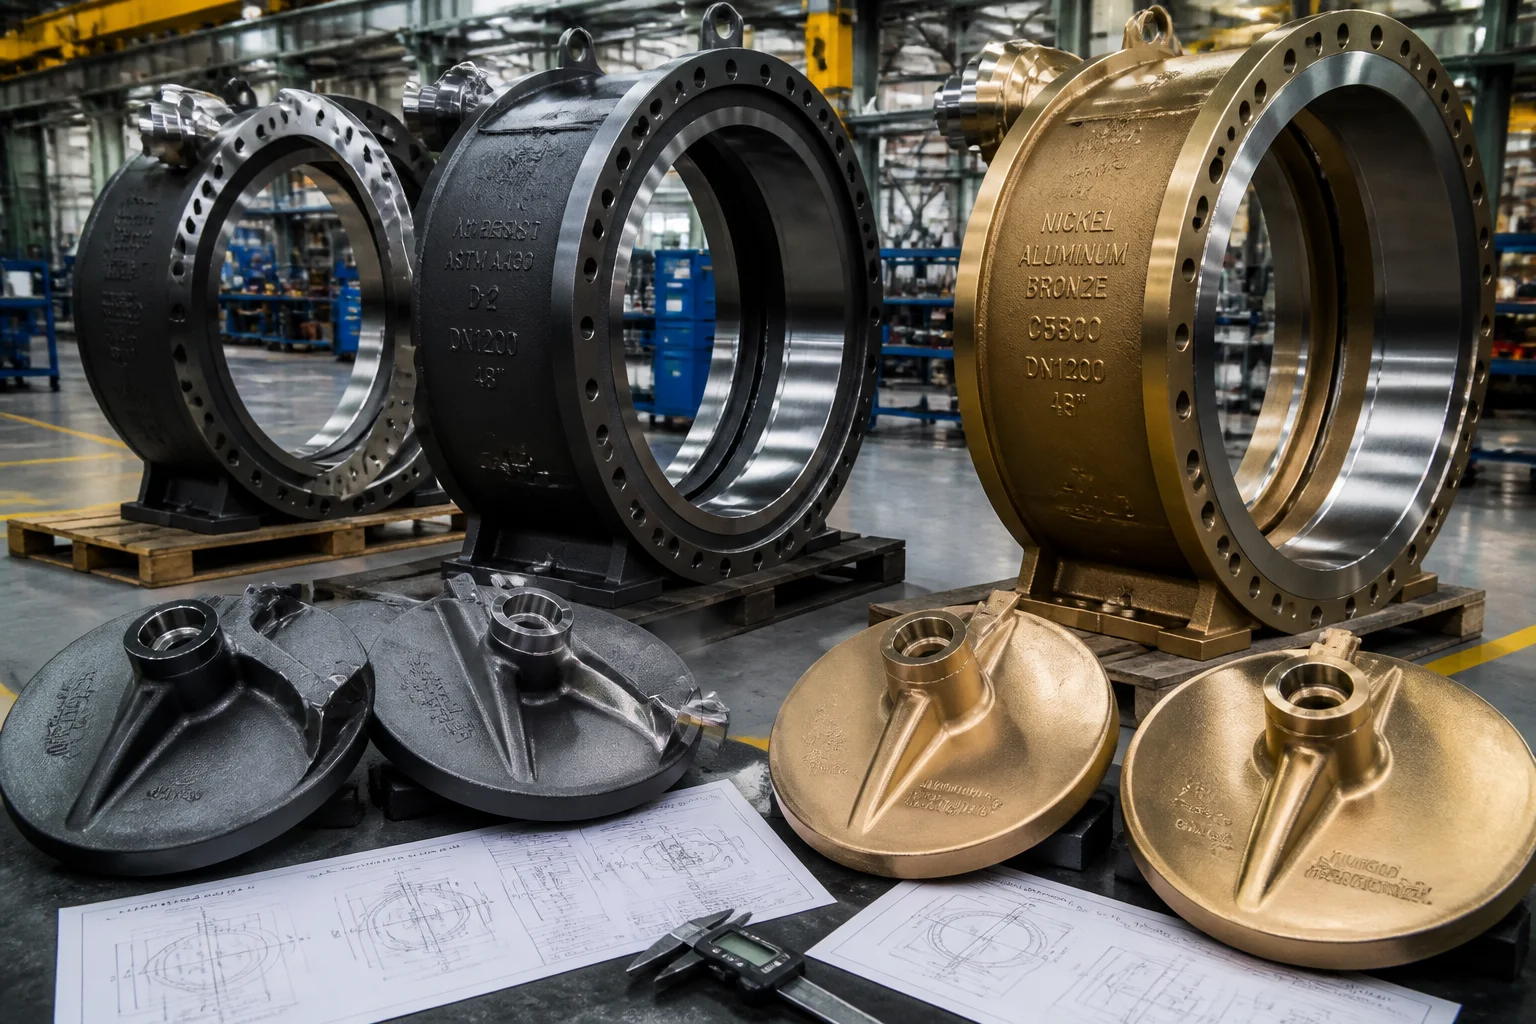
1. Toimintaympäristöt hydraulisissa järjestelmissä ja heikkenemismuodot
                     ┌──────────────────────────────────────────────┐
                     │ High-Volume Saline Water Flow (DN600-DN3000) │
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ Chloride Pitting & Crevice    │ │ Cavitation Jet Erosion        │ │ Elastic Seat Deformation      │
│ (Hypersaline brine attacking  │ │ (High-velocity throttling     │ │ (Body ovalization under line  │
│  disc pivot trunnions)        │ │  eroding metal seat profiles) │ │  pressure causing seal bypass)│
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Vesiventtiilien käyttö | Käyttöveden kemiallinen koostumus | Hallitseva vikaantumismuoto | Materiaaliluokkaratkaisu |
|---|---|---|---|
| SWRO-suolavedenpoistojärjestelmän merenottoperäkkäisventtiilit | Raaka rannikkosuolavesi ( ) + biofouluminen | Merellinen galvaaninen korroosio, alumiinin poistuminen | Nikkelialumiinikupari (ASTM B148 C95800 / Cu3) |
| Korkeapaineiset suolaliuoksen poistoventtiilit | Erityisen suolainen liuos ( /) | Erittäin voimakas kapeikkojen korroosio ja pienten reikien kuluminen | Superduplex-ruostumaton teräs (2507 / ASTM A890 5A) |
| Kunnallisvesiä varten tarkoitetut perunamaiset venttiilit | Käsitelty järvivesi ( ) / | Sisäinen tuberkuloituminen, rikki, tiivistyslevyn vuoto | Muovattava valurauta (EN-GJS-400-15) + sulamispohjainen epoksi (FBE) |
| Teollisuuden jätevesi- ja lieteventtiilit | Happamat / emäksiset jätevedet ( ) | Kemiallinen liukeneminen, liukuvan lietteen kulutus | Ni-Resist -muovattava valurauta (ASTM A439 D-2 / D-2B) |
2. Vesi- ja suolapitoisuuden poisto -seokset, metallurginen seoskierre
Suurihalkaisijaisille vesikastuksille tarkoitettu materiaalivalintamatriisi:
| Seosperhe | Materiaalin standardi / vastaava standardi | Nimellinen kemiallinen koostumus (paino-%) | Mikrorakenne ja perusrakenne | Mekaaniset ominaisuudet | Käyttörooli |
|---|---|---|---|---|---|
| Austeniittinen Ni-Resist-superteräksinen valurauta | ASTM A439 Tyypin D-2 / EN-GJSA-XNiCr20-2 | Pallomainen grafiitti vakaa FCC-austeniittiperusrakenteessa | Korkean suolapitoisuuden raskasvesiventtiilit, jätevesipumput, jäteveden käsittelykiekot | ||
| Nikkelialumiinikupari (NAB) | ASTM B148 C95800 / EN 1982 CC333G | Intermetallinen faasimatriisi | Merivedenottojen perunakiekot, merikylvöveden eristysventtiilit | ||
| Korkean sitkeyden pallografiittivalurauta | EN-GJS-400-15 / GB QT400-15 | Täysin ferritiittinen matriisi ( Ferriti) | Korkeapaineiset kunnalliset juomaveden varastot, kumilla pinnoitetut sulkuventtiilit | ||
| Superduplex-ruostumaton teräs | ASTM A890 5A (CE3MN / 2507) | 50/50 austeniitti-ferritiittinen kaksifaasinen rakenne (PREN ) | Korkeapaineiset SWRO-kalvojen syöttö- ja energian talteenottoventtiilit |
Metallurginen keskittymisalue: nikkeliä sisältävä taipuisa valurauta (ASTM A439 D-2)
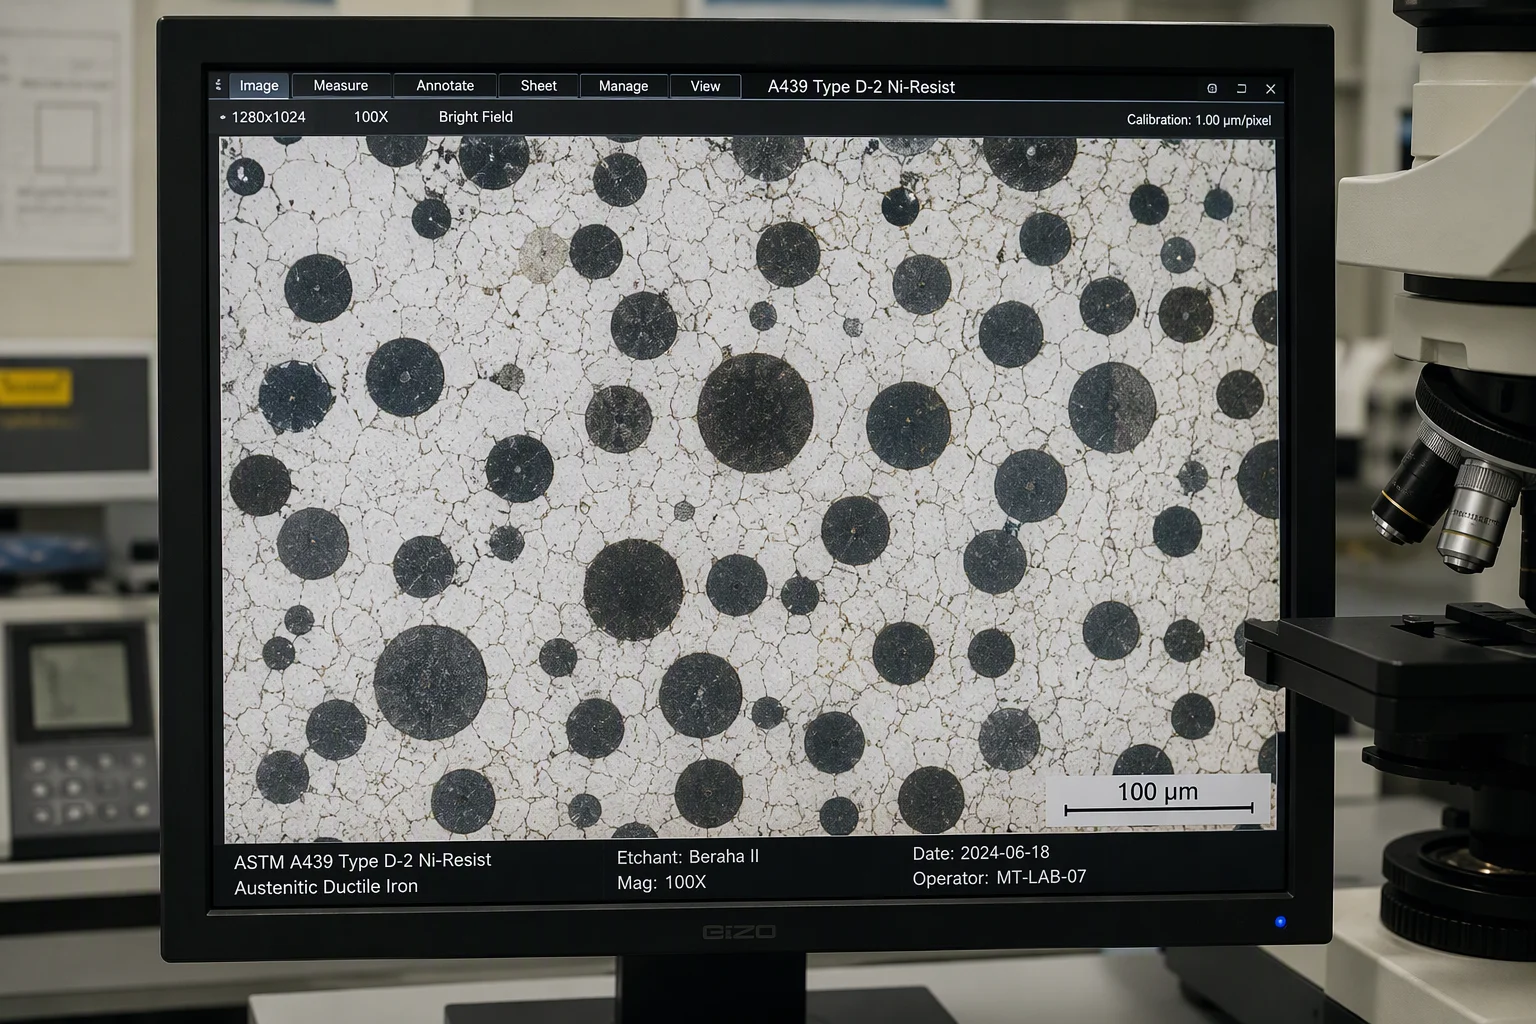
Lisätä Nikkeli vakauttaa täysin austeniittisen, pintakeskisen kuutiollisen (FCC) rautamatriisin huoneenlämmössä, mikä muodostaa tiukkan, itseparantuvan hapuspilman, joka kestää galvaanista korroosiota suolaisissa vesissä, kun taas pallomainen grafiittitäyte tarjoaa luonnollisen kitkavastuksen ja värähtelyn vaimennuksen korkean nopeuden säätöventtiileissä.
3. DFM-valumuotokonfiguraatio suurille venttiilikunnille (DN600–DN3000)
Massiivisten 3–15 tonnin venttiilikuntien ja kaksikierreisten kiekkojen valaminen vaatii erityistä muottijäykkyyttä ja lämpömoduulin nousuputkijärjestelmiä:
┌─────────────────────────────────────────────────────────────┐
│ 1. 3D Precision Master Tooling & Wooden Segmented Patterns  │
│    • Hydrodynamic disc profile with low head-loss coefficient│
├─────────────────────────────────────────────────────────────┤
│ 2. Automated Furan Resin Sand Molding with Zircon Wash      │
│    • High-rigidity molds prevent body flange distortion     │
├─────────────────────────────────────────────────────────────┤
│ 3. Precision Dovetail Lining Retention Grooves              │
│    • Cast-in or CNC-machined dovetail retention slots for   │
│      vulcanized EPDM / NBR rubber body lining               │
├─────────────────────────────────────────────────────────────┤
│ 4. Directional Feeder Risers over Trunnion Shaft Bosses     │
│    • High thermal modulus feeder risers prevent shrinkage   │
│      porosity along heavy shaft bearing bores               │
└─────────────────────────────────────────────────────────────┘
4. Suurikokoiset pystysuorat CNC-jyrsintä- ja kiekon profiilointikoneet
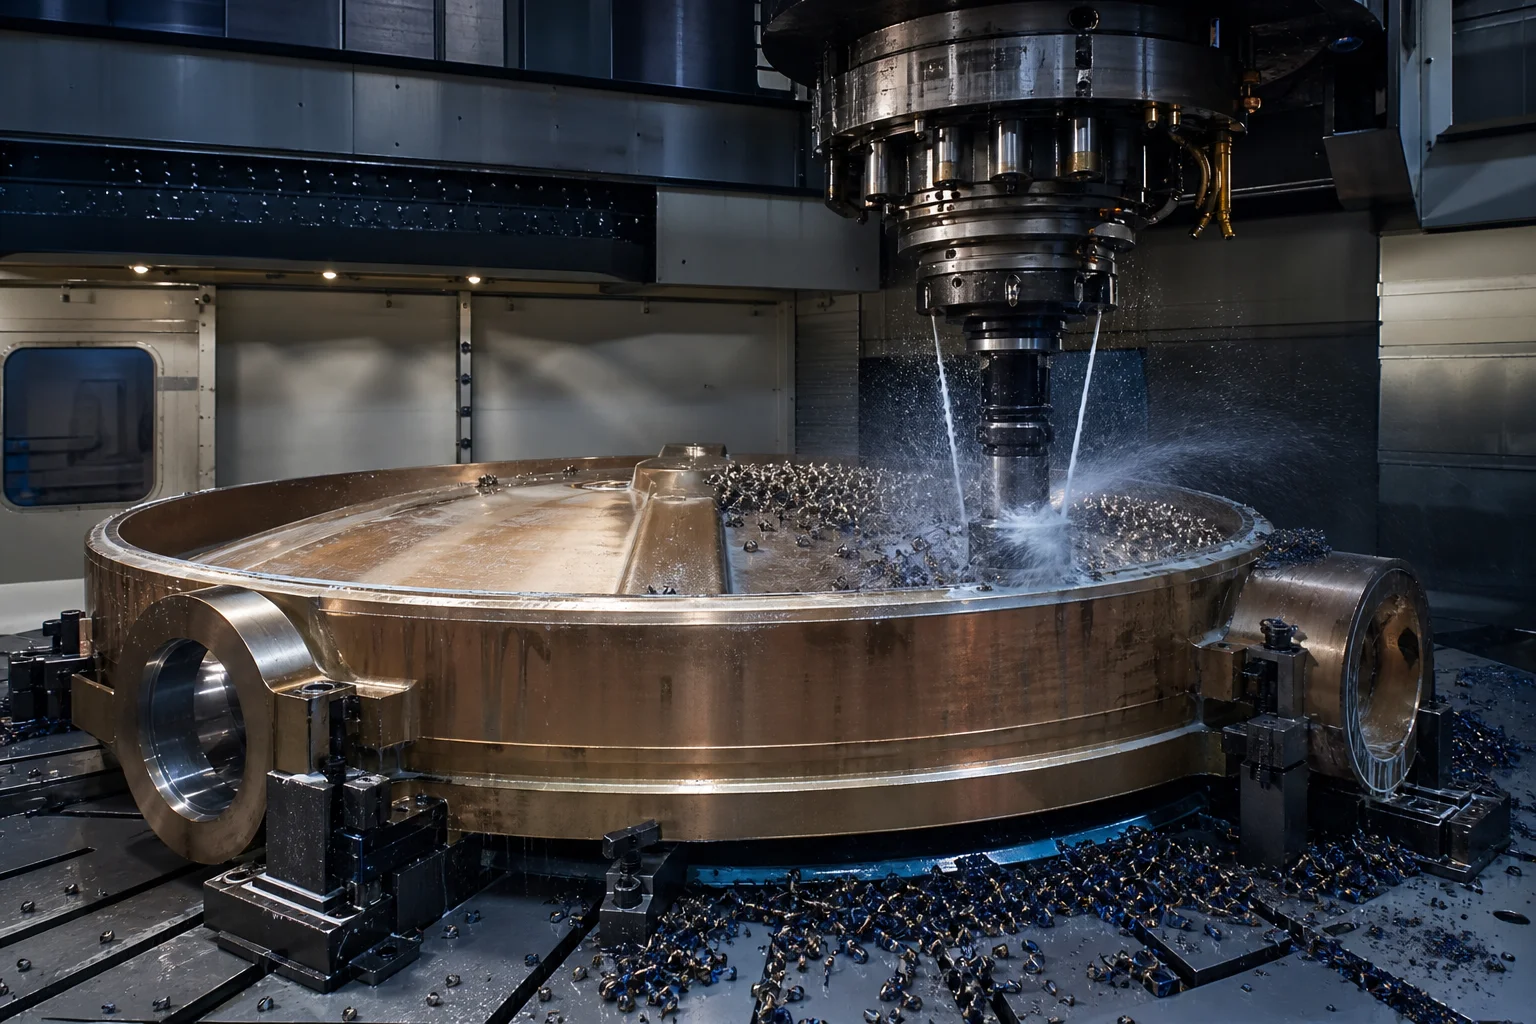
Suuren perunamaisen venttiilin tiivistys riippuu alle millimetrin tarkkuudella saavutetusta keskittäisyydestä rungon istukkareiän ja epäkeskisen kiekon tiivistysreunan välillä:
        ┌───────────────────────────────────────────────────────┐
        │ 1. Full Normalizing / Annealing Stress Relief         │
        │ • Eliminates residual stresses; stabilizes roundness  │
        └──────────────────────────┬────────────────────────────┘
                                   │
                                   ▼
        ┌───────────────────────────────────────────────────────┐
        │ 2. Large 6-Meter CNC Vertical Turning Lathe (VTL)     │
        │ • Precision turning of body seat bore and raised face │
        │   flanges (Concentricity within $\le 0.040\text{ mm}$)│
        └──────────────────────────┬────────────────────────────┘
                                   │
                                   ▼
        ┌───────────────────────────────────────────────────────┐
        │ 3. 5-Axis Multi-Axis CNC Disc Sealing Edge Milling    │
        │ • Precision milling of double/triple eccentric disc   │
        │   spherical profile ($Ra \le 0.4\text{ µm}$)          │
        │ • Horizontal in-line boring of dual shaft trunnions   │
        │   (Coaxiality $\le 0.025\text{ mm}$ across 3 meters)  │
        └───────────────────────────────────────────────────────┘
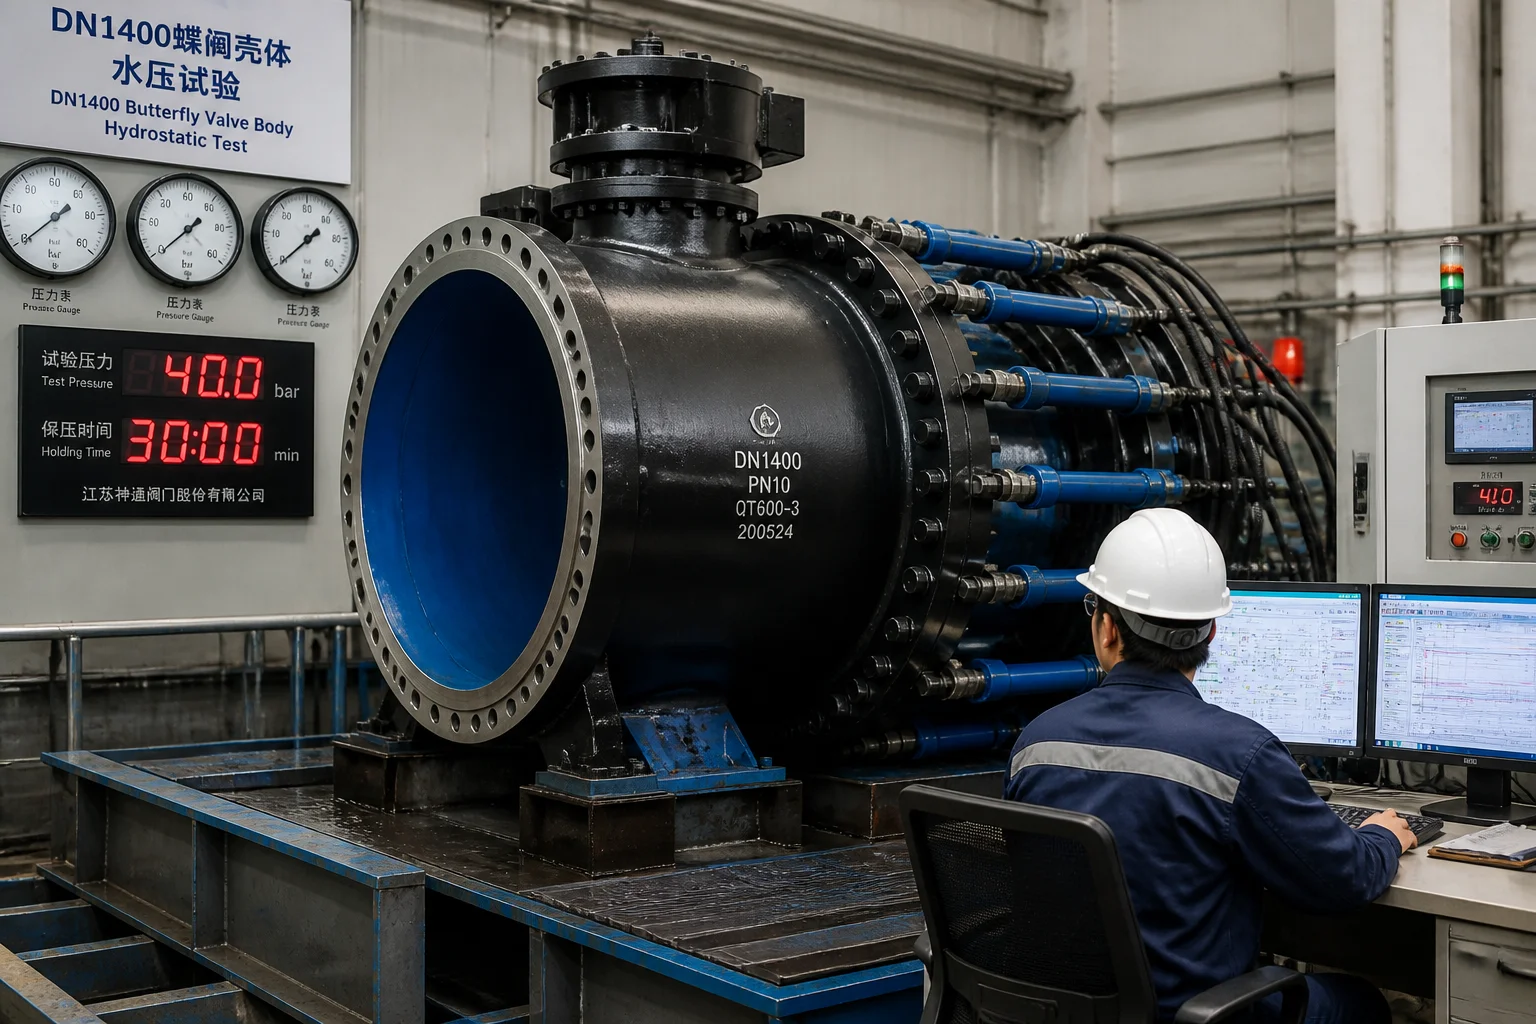
5. Hydrostaattinen painekokeilu ja tiukkuusstandardit (AWWA / EN 593)
| Laatutestiluokka | Standardi / testispesifikaatio | Testiparametrit ja hyväksyntäkriteerit |
|---|---|---|
| Hydrostaattinen kuoren kestävyystesti | AWWA C504 / EN 12266-1 / ISO 5208 | nimellinen kylmä käyttöpaine ( ) pidetään ; ei vuotoa |
| Kaksisuuntainen istukkatiukkuuskoe | AWWA C504 / EN 12266-1, luokka A | Koettu sekä eteenpäin että taaksepäin vaikuttavalla paineella; Nolla sallittua kuplautumaa (luokka A) |
| Pintakäsittelyn puutteiden kipinäkoe | NACE SP0188 / ISO 29601 | Korkeajännitekiskentätesti ( ) 100 %:n kattavuudella sisäisessä FBE-epoksi- tai EPDM-kulumissa; ei yhtään neulapintaisia kipinöitä |
| Ultrasound-testaus (UT) | EN 12680-3 luokka 3 / ASTM A609 | 100 %:n tilavuusmittaus akselin tuen, kiekon keskustan ja rungon kaulan liitospintojen osalta; ei yhtään tyhjiöitä |
| Magneettipartikkelitestaus (MT) | ISO 9934 / ASTM E709 (fluoresoiva) | 100 %:n kattavuus tuen liitoskulmissa ja liitospintojen siirtymäkohdissa; ei yhtään lineaarisia halkeamamerkintöjä |
6. Suurten venttiilien valumiskyvyt Dandong City Pengxin Machinery Co., Ltd.:ssä
Suurihalkaisijaisen vesi- ja suolavesiprosessointiventtiilien valujen valmistus vaatii voimakkaita induktiosulatuslaitteita, tarkkuuskaivomallinnuslaitteita, suuria CNC-pystysuoria kääntöjyrsimiä ja automatisoituja painekokeitusalueita.
Dandong City Pengxin Machinery Co., Ltd. tarjoaa täysin sertifioituja, valmiiksi toimitettavia vesi- ja suolavesiprosessointiventtiilivaluja:
- Laaja seosteräksenosaaminen : Sertifioitu nikkeli-rikastetun spheroidaalisen valuraudan (ASTM A439 D-2), nikkeli-alumiinikuparin (C95800), ferriittisen spheroidaalisen valuraudan (EN-GJS-400-15) ja superduplex-ruostumattoman teräksen (2507) tuotanto.
- Suurihalkaisijainen tuotantokapasiteetti : 80 000 m²:n teollisuustalo, jossa on raskaita yläkulkukraneja, jotka mahdollistavat yksittäisten venttiilirunkojen ja -levyjen valamisen ja koneistuksen halkaisijoilta DN600–DN3000 (paino 1–25 tonnia).
- Laaja-alainen CNC-koneistus : Suuret 6–8 metrin CNC-pystykierrätykset ja lattiatyypin vaakasuuntaiset porakoneet, jotka varmistavat trunnion-akselien samankeskisyyden. .
- Suojapinnoitteiden ja -verkkojen integrointi : Erityisesti hiblastattavaan ja automatisoituun sulautettuun epoksipohjaiseen pinnoitteeseen (FBE DFT) sekä vulkanoidun kumiverkon soveltamiseen tarkoitetut tilat.
- Täydellinen laadunvarmistus : ISO 9001 -sertifioitu; tarjoaa täydelliset EN 10204 3.1- ja 3.2-materiaalitutkimuscertifikaatit, 100 % UT/MT-raportit ja kaksisuuntaiset hydrostaattiset testikaaviot.
Yhteenveto
Suuria teollisia vedenkäsittely- ja meriveden suolapitoisuuden alentamiseen tarkoitettuja venttiilivalukappaleita käytetään maailmanlaajuisen veden turvallisuuden elintärkeinä hydraulisina virtauskanavina. Niiden on kyettävä toimimaan kymmeniä vuosia erittäin suolaisessa merivedessä ja suurivirtaisissa juomaveden putkistoissa, mikä edellyttää korroosionkestävää metallurgiaa (Ni-Resist D-2, NAB C95800 ja pinnoitettua spheroidaalista valurautaa), tarkkaa suurikokoisten kappaleiden pystysuuntaista CNC-kiristystä sekä varmistettua nollatihentymän hydrostaattista kaksisuuntaista testausta AWWA C504:n ja EN 593:n mukaisesti.
Kumppanuus kokonaisvaltaisen, kokoonpanopohjaisen raskasvalu- ja tarkkuuskoneistusyhtiön kanssa varmistaa, että kuntien ja suolapitoisuuden alentamiseen tarkoitettujen venttiilijärjestelmien hydraulinen tehokkuus on mahdollisimman korkea, tiukkuus nolla ja käyttöikä luotettava kymmeniä vuosia.
Ota yhteyttä Dandong City Pengxin Machinery Co., Ltd.:n kanssa lähettääksesi suurihalkaisijaisen venttiilikappaleen tai -levyn piirustukset.
Dandong City Pengxin Machinery Co., Ltd. — Raskas valurauta ja tarkka koneistus vuodesta 1958.
Sisällysluettelo
- 1. Toimintaympäristöt hydraulisissa järjestelmissä ja heikkenemismuodot
- 2. Vesi- ja suolapitoisuuden poisto -seokset, metallurginen seoskierre
- 3. DFM-valumuotokonfiguraatio suurille venttiilikunnille (DN600–DN3000)
- 4. Suurikokoiset pystysuorat CNC-jyrsintä- ja kiekon profiilointikoneet
- 5. Hydrostaattinen painekokeilu ja tiukkuusstandardit (AWWA / EN 593)
- 6. Suurten venttiilien valumiskyvyt Dandong City Pengxin Machinery Co., Ltd.:ssä
- Yhteenveto