
 EN
Meta-Beschreibung: Ein technisches Handbuch zu landwirtschaftlichen Verschleißgussteilen und bodenberührenden Werkzeugen (GET). Erforschen Sie borlegierte Gusstähle, hochchromhaltige weiße Eisen-Verbund-Einlagen (ASTM A532), Abschrecken und Anlassen auf 50–58 HRC, Pflugspitzen, Tiefenlockerer, Grubber-Schare und Mähdrescher-Konkaven.
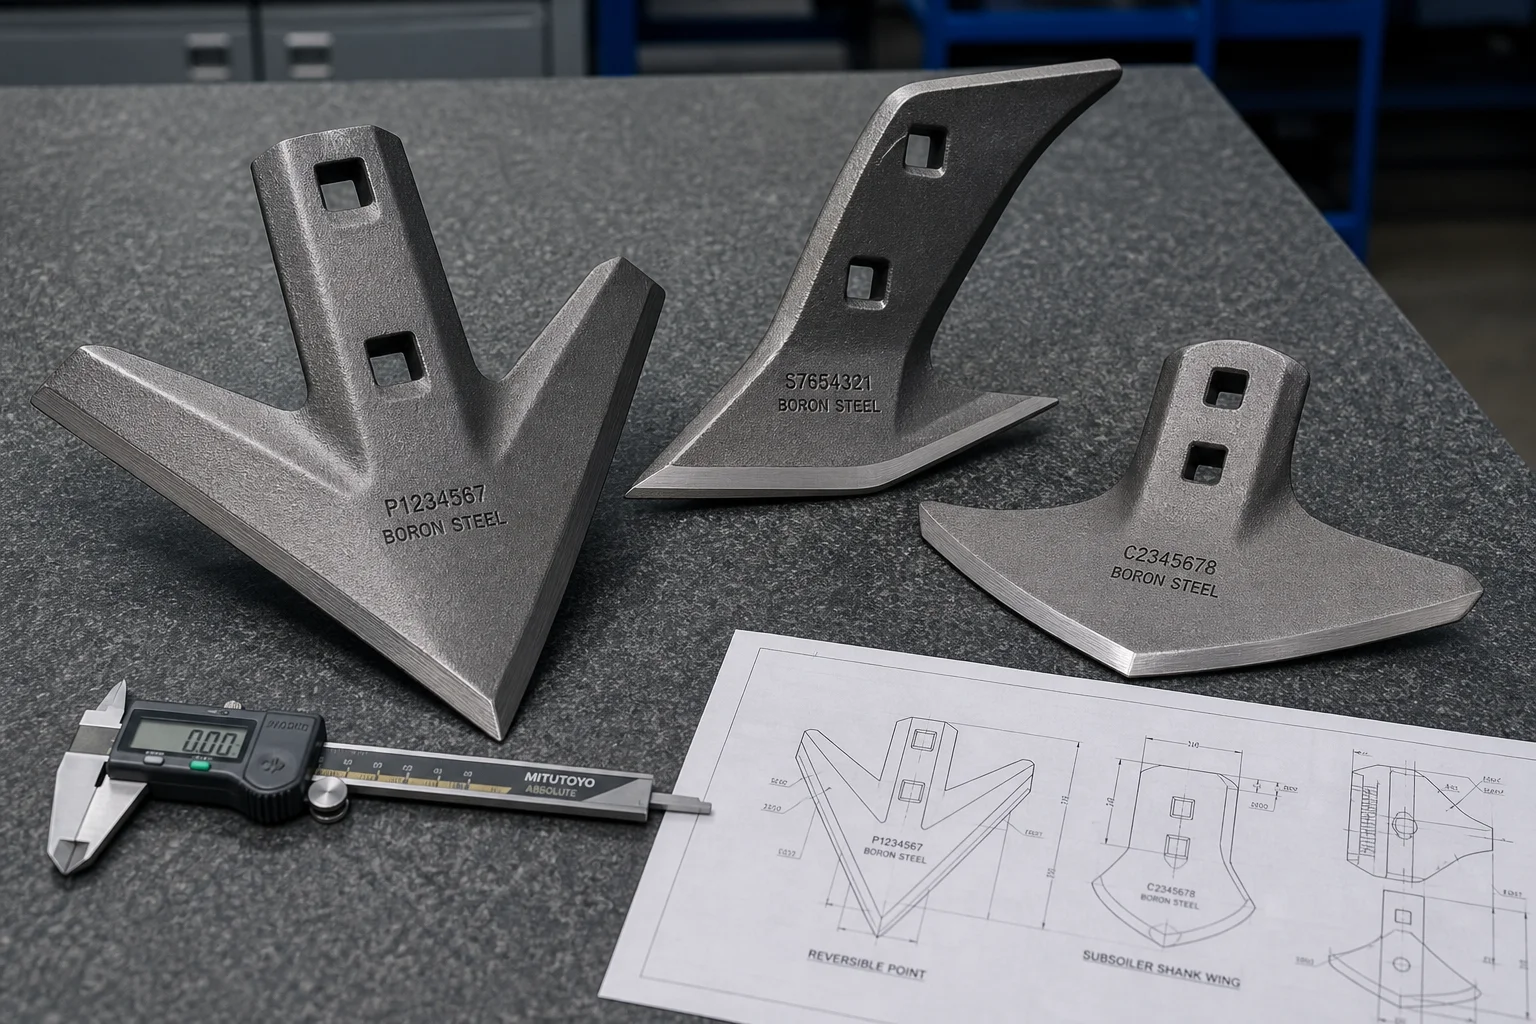
Moderne landwirtschaftliche Bodenbearbeitungs- und Erntemaschinen arbeiten unter ständiger mechanischer Belastung. Bodenberührende landwirtschaftliche Werkzeuge (GET) – wie beispielsweise umkehrbare Pflugspitzen, Tiefenlockerer-Stiele, Grubber-Schare, Scheibeneggen-Naben, Saatbohrer-Aufsetzschuhe und Mähdrescher-Konkaven — werden mit Geschwindigkeiten bis zu 15 km/h durch unterschiedliche Bodenprofile gezogen und schneiden dabei durch stark verdichteten Ton, abrasiven Quarzsand, Feuerstein-Kies und vergrabene Steinhindernisse.
Unter diesen Bedingungen stumpfen, verbiegen oder verschleißen Standard-Teile aus gefertigtem Kohlenstoffstahl bereits nach wenigen Dutzend Hektar, wodurch sich die Bodenbearbeitungstiefe verändert, der Dieselverbrauch des Traktors um bis zu steigt und häufige, kostspielige Ausfallzeiten im Feld zwangsläufig entstehen.
Die Lösung landwirtschaftlicher Verschleißprobleme erfordert eine spezialisierte Gießereimetallurgie: den Einsatz von Borlegierten Gusstählen (Gussequivalent zu 30MnB5) mit tiefer, vollständiger Härtefähigkeit (50–58 HRC) und einem zähen, duktilen Kern sowie präzisen Hochchromhaltigen Weißguss-Einsätzen (ASTM A532) mit zweikomponentiger Bauweise , und automatisierter Sandgussfertigung, die eine exakte Passgenauigkeit der Schraubenlöcher gegenüber geschmiedeten Bodenbearbeitungszinken garantiert.
Dieser technische Leitfaden erläutert die Dynamik des Bodenverschleißes, die Auswahl geeigneter Legierungen, Wärmebehandlungsverfahren mit Wasser/Polymer-Abschreckung, zweikomponentige Gießtechniken, CNC-Bearbeitung der Montageflächen sowie Prüfnormen für den Feldbetrieb.
1. Dynamik der Bodenabnutzung und Feldverschleißarten
Bodenverschleiß ist eine der aggressivsten Mehrmechanismus-Verschleißumgebungen in der technischen Welt:
                      ┌──────────────────────────────────────────────┐
                      │ Dynamic Soil Engagement & Rock Impact        │
                      └──────────────────────┬───────────────────────┘
                                             │
        ┌────────────────────────────────────┼────────────────────────────────────┐
        ▼                                    ▼                                    ▼
┌───────────────────────────────┐  ┌───────────────────────────────┐  ┌───────────────────────────────┐
│ Two-Body / Three-Body Abrasion│  │ Severe Stone Shock Impact     │  │ Soil Acidity & Fertilizer     │
│ (Sharp quartz sand cutting    │  │ (Buried boulders causing      │  │ (Corrosive electrochemical    │
│  micro-grooves on point nose) │  │  instantaneous nose snapping) │  │  attack from nitrates/manure) │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Bodenbearbeitungskomponente | Betrieblicher Bodenmechanismus | Hauptausfallart | Metallurgische Anforderung |
|---|---|---|---|
| Umkehrbare Pflugspitzen | Hochdruckschneiden durch abrasiven Quarzsand ( ) | Schnelle Nasenstumpfung und Kanteneinbuße; Verlust der Bodeneindringtiefe | Bor-Gussstahl / Weißgusseinsatz (54–58 HRC) |
| Tiefenfräsklingen / Unterbodenpflugzinken | Hochzugkraft bis zu einer Tiefe von 600 mm; Biegemomente durch vergrabene Steine | Gesamtbiegung oder spröder Bruch des Zinks hinter der Spitze | Hochzäher Gusslegierungsstahl (25CrMo4 / 30MnB5) () |
| Grubberflügel und Entenfußschneiden | Oberflächliches, hochgeschwindigkeitsfähiges Bodenschneiden; kontinuierlicher Dreikörperverschleiß | Verdünnung der Flügelenden und Lochausbrüche um die Befestigungsbolzen | Martensitischer Borstahl (50–54 HRC mit duktilem Schraubenbereich) |
| Dreschmaschinen-Konkavstäbe | Hochgeschwindigkeitsdreschen von Getreideähren mit Kieselsäureasche und Feldschmutz | Abnutzung der Konkavzähne, Verlust ungedroschener Körner | Austemperiertes Sphäroguss (ADI-Güteklasse 1200) / Hochchrom-Eisen |
2. Legierungsauswahlhierarchie für landwirtschaftliche Verschleißteile
Landwirtschaftliche Gussteile müssen eine hohe Oberflächenhärte (zum Widerstand gegen Quarzkratzabrasion) mit einer hohen Bruchzähigkeit im Volumen (zum Absorbieren von Steinschlägen ohne Zerbrechen) in Einklang bringen:
| Legierungsgruppe | Nominelle chemische Zusammensetzung (Gew.-%) | Wärmebehandlung | Härtebereich | Wesentlicher technischer Vorteil |
|---|---|---|---|---|
| Bor-Stahlguss (Gussequivalent zu 30MnB5) | Geglüht und bei niedriger Temperatur angelassen | 50 – 56 HRC | Hervorragende Durchhärtbarkeit durch Spurenbor; außergewöhnliche Schlagzähigkeit ( aT ) | |
| Kohlenstoffreicher niedriglegierter (HCLA) Gussstahl | Öl-/Polymergekühlt und angelassen | 52 – 58 HRC | Hohe Grundhärte durch Kohlenstoff; ausgewogene Zähigkeit für Pflugspitzen | |
| Hochchromhaltiges Weißguss-Eisen (ASTM A532 Klasse II/III) | Destabilisiert und luftgeglüht | 60 – 65 HRC | Großes Volumen an carbiden ( ); verschleißlebensdauer über Kohlenstoffstahl | |
| Hochfester Sphäroguss (EN-GJS-600-3 / 700-2) | Im Gusszustand oder normalisiert | 220 – 280 HB | Schwerlast-Diskenhacken-Lagergehäuse und Haltearme |
Metallurgischer Fokus: Der Bor-Effekt in landwirtschaftlichen Stählen
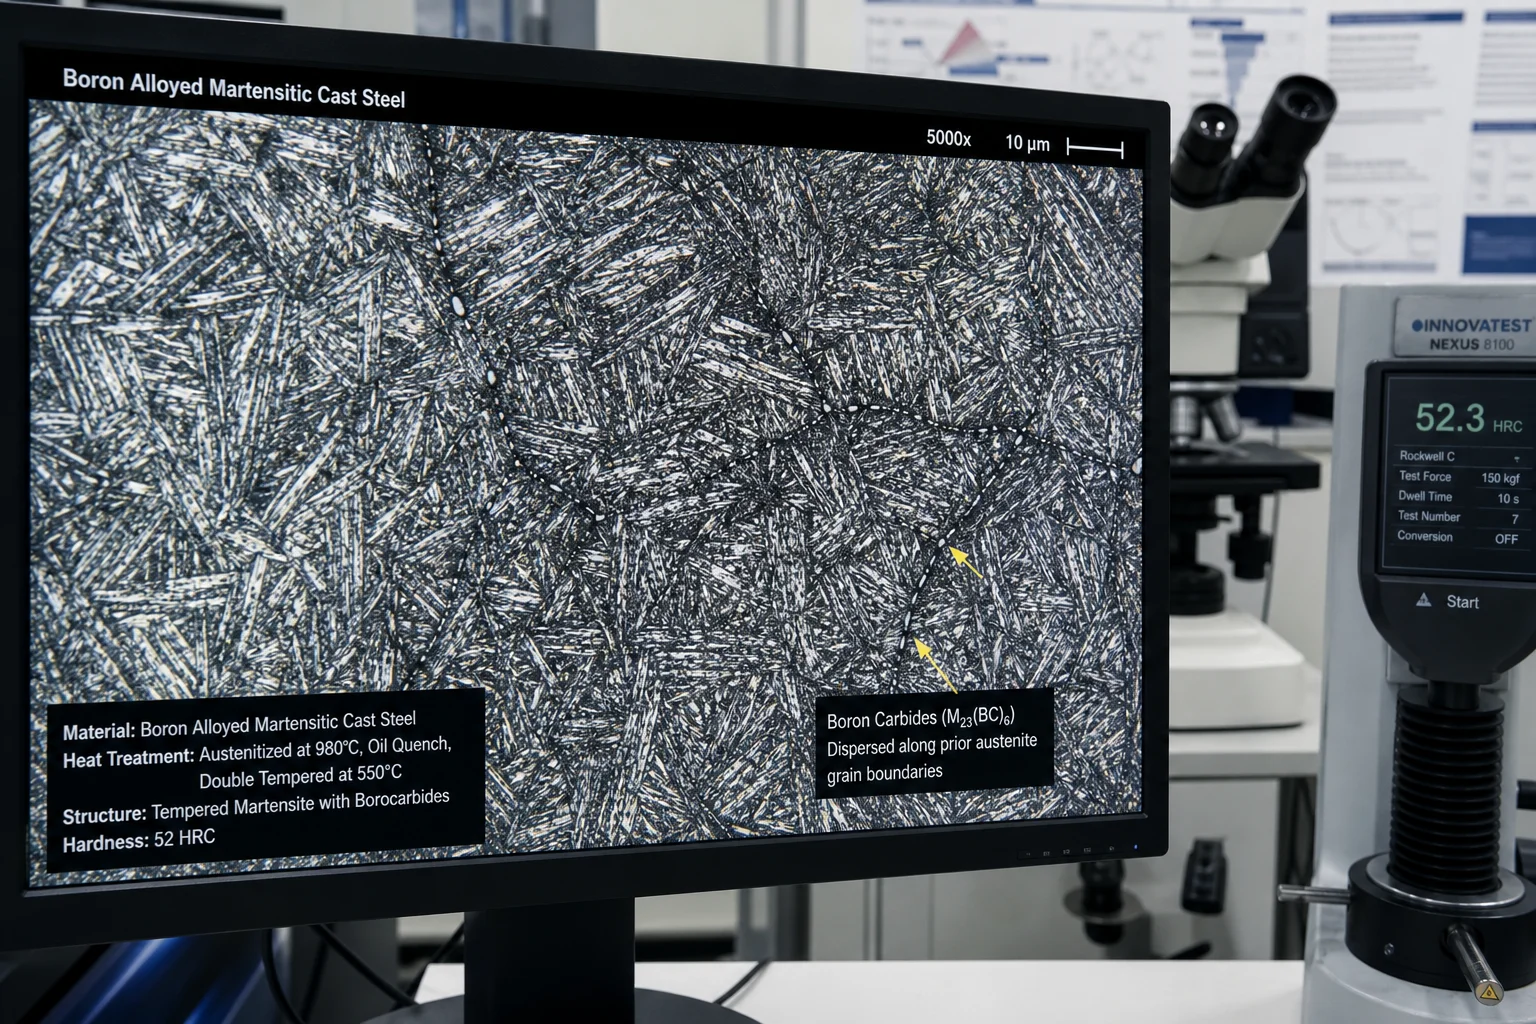
Spurenboren ( ) scheidet sich während des Erhitzens an den Korngrenzen des vorherigen Austenits ab und unterdrückt so die Keimbildung von weichem Ferrit und Perlit beim Abschrecken. Dadurch kann Stahlguss mit niedrigem Kohlenstoffgehalt ( ) eine vollständige martensitische Umwandlung auch bei schweren Querschnitten von 40 mm erreichen – mit hoher Härte bei überlegener Schlagzähigkeit, die ein sprödes Abbrechen beim Aufprall auf vergrabene Feldsteine verhindert.
3. Zweimetallische Verbundguss- und Hartauftrag-Integration
Bei extrem sandigen und kiesigen Böden verschleißen Stahlspitzen aus einem einzigen Werkstoff zu schnell, während massiv gegossene Weißgussspitzten beim Aufprall auf Gestein zerbrechen. Gießereien umgehen dies mittels Zweimetallischer Gießtechnologien :
┌─────────────────────────────────────────────────────────────┐
│ 1. Cast Tough Alloy Steel Body (Substrate: ~30 HRC Toughness)│
│    • Provides flexible shank mount and bolt hole ductility  │
├─────────────────────────────────────────────────────────────┤
│ 2. Fused High-Chromium White Iron / Tungsten Carbide Nose   │
│    • Solidified bi-metallic insert at high-wear nose tip    │
│    • Extreme surface hardness (>62 HRC / 1,800 HV)          │
├─────────────────────────────────────────────────────────────┤
│ Finished Result: Self-Sharpening Wear Action                │
│ (Softer body wears at controlled rate behind hard nose,     │
│  maintaining a permanently sharp cutting edge)              │
└─────────────────────────────────────────────────────────────┘
4. Automatisierte Sandgussformherstellung und Präzisionsguss
Landwirtschaftliche Teile werden in hohen Jahresmengen (10.000 bis 500.000 Stück/Jahr) hergestellt, weshalb automatisierte Formanlagen mit strenger Maßhaltigkeit erforderlich sind:
┌────────────────────────────────────────────────────────────────────────┐
│ 1. High-Pressure Automated Flaskless Green Sand Molding (DISA / HWS)   │
│    • Production speeds up to 350 molds/hour with high sand compaction │
├────────────────────────────────────────────────────────────────────────┤
│ 2. Cast-In Square & Oval Carriage Bolt Holes                           │
│    • Precision resin-coated shell sand cores produce clean bolt pockets│
│    • Exact taper tolerances match standard DIN 608 plow bolts          │
├────────────────────────────────────────────────────────────────────────┤
│ 3. Automated Pouring with Stream Inoculation                           │
│    • Clean medium-frequency induction melt with zero slag inclusion    │
├────────────────────────────────────────────────────────────────────────┤
│ 4. Continuous Shot Blasting & Automated Degating                       │
│    • Clean surface finish ready for CNC drilling and paint dip coating │
└────────────────────────────────────────────────────────────────────────┘
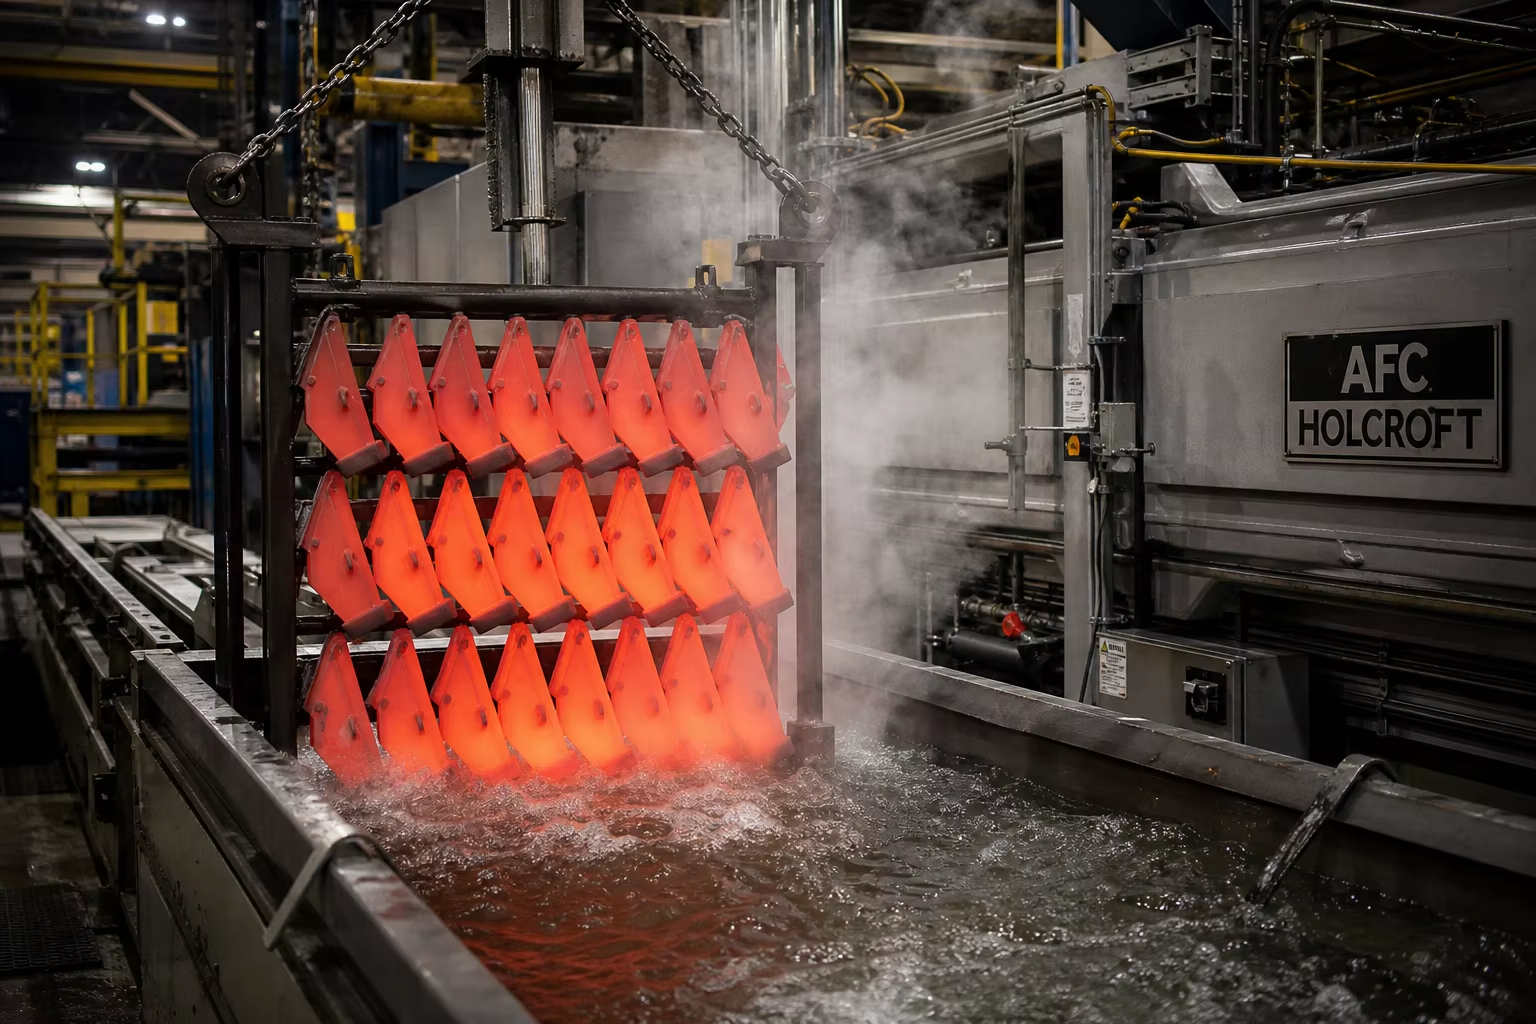
5. Wärmebehandlungsverfahren zur Optimierung von Zähigkeit und Härte
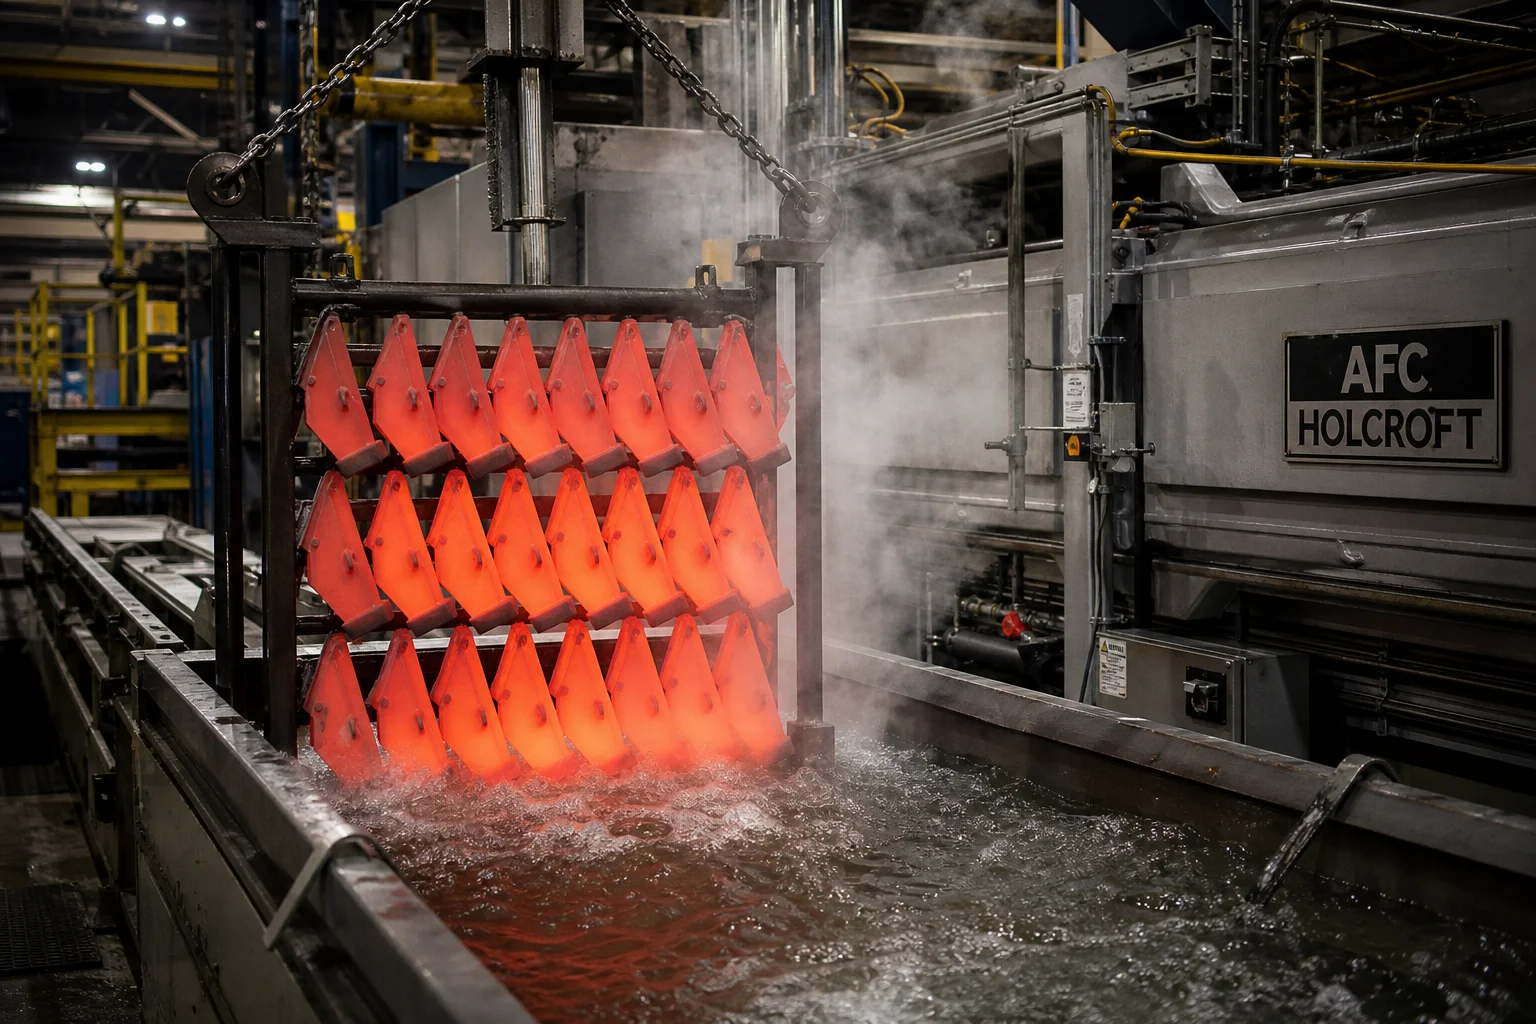
As-Cast Steel Point (~220 HB)
             │
             ▼
┌────────────────────────────────────────────────────────┐
│ Continuous Austenitizing Furnace (880 °C – 920 °C)     │
│ (Protective atmosphere prevents surface decarburization)
└────────────┬───────────────────────────────────────────┘
             │
             ▼  Automated Submerged Conveyor Quench
┌────────────────────────────────────────────────────────┐
│ High-Agitation Polymer / Water Quench Tank             │
│ (Achieves 100% fine Martensite across full section)    │
└────────────┬───────────────────────────────────────────┘
             │
             ▼
┌────────────────────────────────────────────────────────┐
│ Low-Temperature Stress-Relief Tempering (200 °C - 240 °C)
│ (Relieves internal stress; stabilizes 52–56 HRC)       │
└────────────────────────────────────────────────────────┘
6. CNC-Bearbeitung und Fertigstellung der Kupplungsbolzen-Schnittstelle
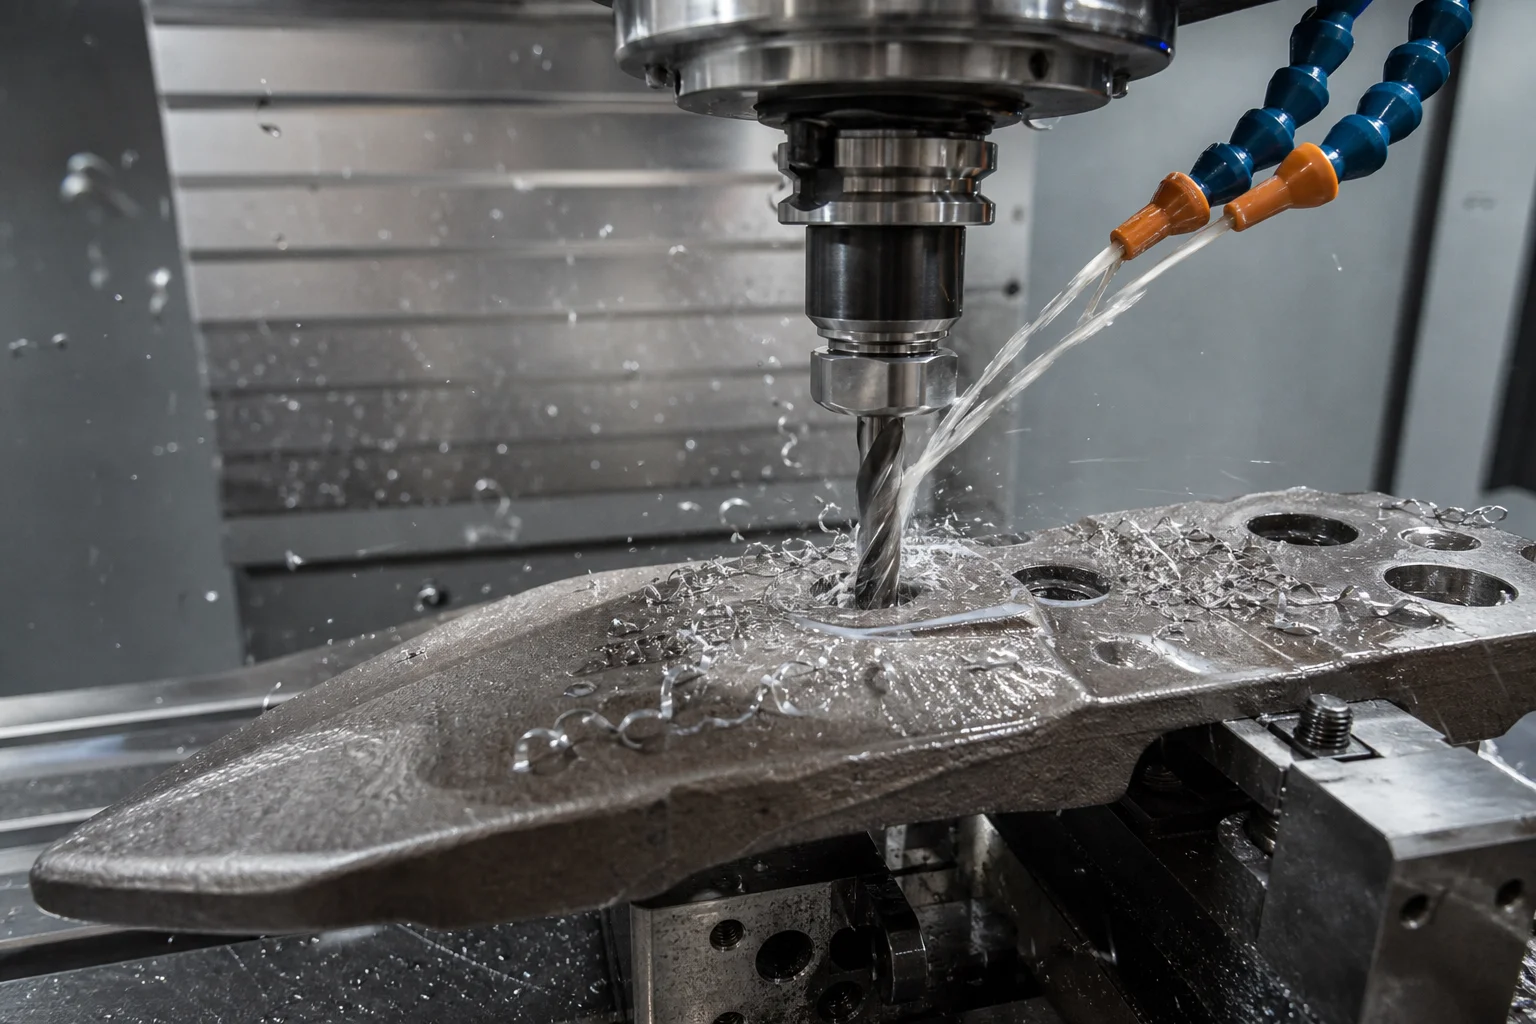
Verschleißteile für landwirtschaftliche Maschinen müssen formschlüssig auf geschmiedete Zinken sitzen, ohne Spiel, das bei Vibrationen zum Abscheren der Bolzen führen würde:
- Kupplungsbolzen-Bohrungen (DIN 608 / ANSI B18.9) : Präzise CNC-Absenkbohrung und Ecknutfräsung bzw. -hobeln für eine bündige Bolzenkopflagerung, um Erdanlagerung und Abrieb des Bolzenkopfs zu verhindern.
- Ebenheit der Montagefläche : Hochgeschwindigkeits-CNC-Planfräsung der Zinkenauflageflächen auf eine Toleranz von ebenheit, um eine sichere Klemmwirkung an den geschmiedeten Eggenbeinen zu gewährleisten.
7. Laboratoriumsprüfungen und standardisierte Qualitätskontrolle
| Prüfkategorie | Standard / Spezifikation | Akzeptanzkriterien |
|---|---|---|
| Bodenabriebtest | ASTM G65 (Trockensand/Gummirad) | Masseverlustrate nach 6.000 Umdrehungen |
| Härteprüfung | Rockwell-Härte (HRC) nach ASTM E18 | an den Arbeitskanten; rund um die Schraubenlöcher |
| Stoßbelastung durch Fallgewicht | Fallgewicht-Prüfeinrichtung (50 kg aus 2,0 m Höhe fallen gelassen) | Kein Rissbildung oder Abplatzen der Spitze bei wiederholten harten Ambossstößen |
| Chemische Analyse | Optische Emissionsspektrometrie (OES) | Strenge Verifizierung des Bor-Gehalts ( ) sowie der Gehalte an Mn, Cr und C |
| Maß- und Schraubengauging | Go/No-Go-Stiftlehren und 3D-optische Abtastung | 100-prozentige Verifizierung der Lochmittelpunkte ( ) und der Schaftentfallwinkel |
8. Herstellung landwirtschaftlicher Gussteile bei Dandong City Pengxin Machinery Co., Ltd.
Die Lieferung hochleistungsfähiger landwirtschaftlicher Gussteile erfordert großvolumige automatisierte Sandformerei, fortschrittliche kontinuierliche Wärmebehandlungsanlagen sowie strenge Verschleißprüfungen.
Dandong City Pengxin Machinery Co., Ltd. ist ein erfahrener OEM-Guss-Hersteller, der weltweit Hersteller landwirtschaftlicher Geräte beliefert:
- Materialkompetenz : Zertifizierte Gussteile aus borlegierten martensitischen Stählen (äquivalent zu 30MnB5), hochchromen weißem Eisen (ASTM A532) und schwerem duktilem Eisen (QT600-3 / GGG60).
- Hohe Produktionskapazität : 80.000 m² große Gießereianlage mit automatisierten Formlinien, kontinuierlichen Wärmebehandlungsöfen und Mehrspindel-CNC-Bearbeitungszentren.
- Bi-Metall- und Auftragsschweiß-Optionen : Hochentwickelte Bi-Metall-Gussteile sowie Hartmetall-Verbund-Lötverbindungen mit Wolframcarbid, die eine bis zu verlängerte Einsatzdauer im Feld ermöglichen.
- Komplett fertig montierfertige Endbearbeitung : Saubere Strahlreinigung, präzisionsbearbeitete DIN 608-Schraubenlöcher sowie hochbeständige elektrostatische Pulverbeschichtung oder elektrophoretische Lackierung.
- Qualitätssicherung : ISO 9001-zertifiziert mit vollständigen EN 10204-3.1-Werkstoffprüfzeugnissen, Härtekartierungsberichten und Chargen-Schlagzähigkeitstestdaten.
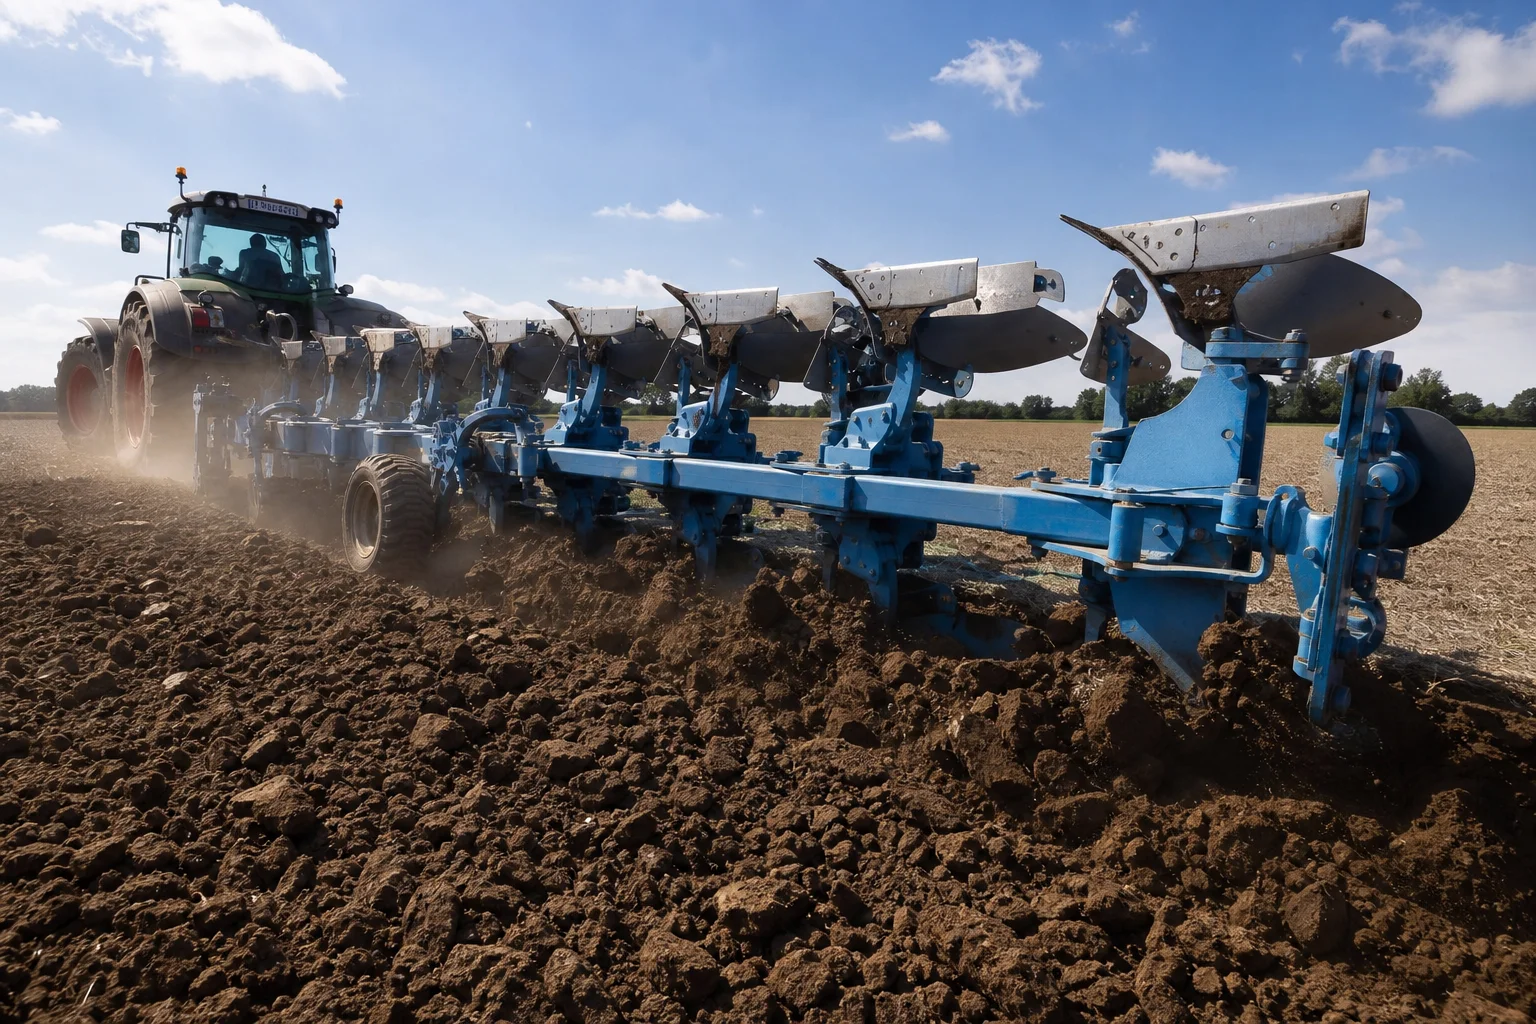
Fazit
Landwirtschaftliche und schwere Bodenbearbeitungswerkzeuge aus Guß sind entscheidende Verschleißverbrauchsmaterialien, die direkt die Feldproduktivität, die Dieseleffizienz und die Rentabilität der Landwirtschaft bestimmen. Die Lieferung von erstklassigen Bodenwerkzeugen erfordert eine unverzichtbare Kombination aus borverstärkter Metallurgie, präzisem Sandguß mit sauberen Schraubverbindungen, disziplinierter Abschreck-Wärmebehandlung und zweimetallischer Verbund-Verschleißschutz.
Die Zusammenarbeit mit einer erfahrenen, integrierten landwirtschaftlichen Gußerei stellt sicher, dass Ihre Bodenbearbeitungsteile tiefer eindringen, länger laufen und den härtesten Feldhindernissen standhalten.
Kontaktieren Sie Dandong City Pengxin Machinery Co., Ltd., um Ihre Zeichnungen für landwirtschaftliche Verschleißteile einzureichen oder hochbeständige Legierungsproben anzufordern.
Dandong City Pengxin Machinery Co., Ltd. — Schwermetallguss und Präzisionsbearbeitung, seit 1958.
Inhaltsverzeichnis
- 1. Dynamik der Bodenabnutzung und Feldverschleißarten
- 2. Legierungsauswahlhierarchie für landwirtschaftliche Verschleißteile
- 3. Zweimetallische Verbundguss- und Hartauftrag-Integration
- 4. Automatisierte Sandgussformherstellung und Präzisionsguss
- 5. Wärmebehandlungsverfahren zur Optimierung von Zähigkeit und Härte
- 6. CNC-Bearbeitung und Fertigstellung der Kupplungsbolzen-Schnittstelle
- 7. Laboratoriumsprüfungen und standardisierte Qualitätskontrolle
- 8. Herstellung landwirtschaftlicher Gussteile bei Dandong City Pengxin Machinery Co., Ltd.
- Fazit