
 EN
Meta-Beschreibung: Ein umfassender technischer Leitfaden zu Komponentengussstuecken fuer Wasserkraft- und Windkraftturbinen. Erforschen Sie martensitischen Edelstahl 13Cr-4Ni (ASTM A743 CA6NM / EN 1.4313) fuer Francis-Laeufer und Pelton-Schaufeln, duktilen Guessstahl fuer Niedertemperaturanwendungen (EN-GJS-400-18U-LT bei -20 °C) fuer 15-Tonnen-Windkraftrotor-Naben, 5-Achs-CNC-Bearbeitung sowie zerstoerungsfreie Pruefverfahren mit Null-Fehler-Anspruch.
In der globalen Infrastruktur für erneuerbare Energien stellen Wasserkraft- und Windenergieerzeugungssysteme die Spitze des großtechnischen Maschinenbaus dar. Über Jahrzehnte hinweg kontinuierlich unter unerbittlichen natürlichen Kräften im Betrieb, sind Gusskomponenten für die Energieerzeugung extremen dynamischen Belastungen ausgesetzt:
- Wasserkraftturbinen (Francis, Kaplan, Pelton) : Laufradschaufeln, Laufradkrone, Laufradband und Leitapparatschaufeln arbeiten innerhalb von Hochgeschwindigkeits-Wasserstrahlen mit Geschwindigkeiten über , wobei sie intensiven kavitationsstoßwellen (Implosionsdrücke ), Erosion durch Hochgeschwindigkeits-Schluff und Quarzsand, zyklische Wasserschlag-Ermüdung sowie korrosive Wasserchemien standhalten müssen .
- Windkraftanlagen (Onshore & Offshore, 3 MW – 16 MW) : Massive Gussteile wie Rotornaben, Fundamentplatten (Hauptrahmen), Drehmomentarme und Planetenträger stehen einem ununterbrochenen Betrieb gegenüber mehrdimensionale aerodynamische Böenturbulenz, hochzyklische Biegeermüdung ( über 25-jährige Konstruktionslebensdauer) sowie arktische Offshore-Meeresszenarien bis zu oder .
Unter diesen extremen Bedingungen steht die strukturelle Integrität an erster Stelle. Eine mikroskopische Schrumpfpore an der Wurzel eines Pelton-Laufs oder ein sprödmachendes korngrenzgebundenes Carbids in einer 20-Tonnen-Windkraftrotor-Nabe führt zur Ausbreitung einer katastrophalen Ermüdungsbruchstelle, was zum Totalausfall der Turbine und zu Reparaturen im Wert von mehreren Millionen Dollar mit Offshore-Krananlagen führt.
Die Erzielung extremer Zuverlässigkeit erfordert spezialisierte Gießereimetallurgie: das Gießen von 13Cr-4Ni-martensitischem Edelstahl (CA6NM / 1.4313) mit zweifacher Temperbehandlung zur Gewährleistung des Widerstands gegen Hydrokavitation sowie dickwandiges Kaltfestes ferritisches Sphäroguss-Eisen (EN-GJS-400-18U-LT / QT400-18AL) mit garantiertem Kerbschlagzähigkeitsverhalten bei Temperaturen unter Null Grad Celsius.
Diese technische Anleitung beschreibt die Metallurgie, die Modellierung der gerichteten Erstarrung, die 5-Achs-CNC-hydrodynamische Bearbeitung sowie die werkstoffschonenden Qualitätsprüfverfahren für Gussstücke in der Wasserkraft- und Windenergieerzeugung.
1. Betriebsumgebungen und Versagensmechanismen bei erneuerbaren Energien
                     ┌──────────────────────────────────────────────┐
                     │ Renewable Kinetic Energy Dynamics            │
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ Cavitation & Silt Abrasion    │ │ High-Cycle Aerodynamic Fatigue│ │ Sub-Zero Cold-Climate Impact  │
│ (Vapor micro-jet pitting on   │ │ (Non-stop cyclic gust bending │ │ (Offshore brittle fracture    │
│  hydro runner blade trailing) │ │  across 15-ton rotor hubs)    │ │  risk in arctic wind down -40°C)
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Betriebskomponente | Primäre dynamische Last | Kritische zu verhindernde Versagensart | Lösung für die Werkstoffgüte |
|---|---|---|---|
| Pelton-Turbinenschaufeln | Hochgeschwindigkeits-Impuls-Wasserstrahl ( ) + zyklischer Stoß | Erosion am Schaufelteiler, Biegeermüdung am Schaufelfuß | 13Cr-4Ni-Edelstahl (ASTM A743 CA6NM / 1.4313) |
| Francis-Laufrad-Krone und -Schaufeln | Kontinuierlicher hydrodynamischer Druck + Kavitations-Mikrostrahlen | Kavitations-Pitting und Rissbildung am hinteren Rand der Schaufel | Kohlenstoffarmer 13Cr-4Ni (CA6NM-Mod / 1.4405) |
| Rotorkranz für Windkraftanlagen (5–16 MW) | Mehrtönige aerodynamische Blattverstellmomente + Böenstoß | Ermüdungsrisse am Hauptflansch der Schaufel; spröder Bruch | Duktilguss bei niedriger Temperatur (EN-GJS-400-18U-LT / QT400-18AL) |
| Hauptbettplatte / Rahmen für Windkraftanlagen | Großes Gewicht von Getriebe / Generator + torsionale Gierreaktion | Torsionsverformung, Rissbildung an Montageflächen | Ferritisches Sphäroguss (EN-GJS-400-15 / EN-GJS-500-7) |
2. Metallurgische Legierungshierarchie: Komponenten für Wasserkraft vs. Windkraft
A. Wasserturbinen: 13Cr-4Ni-martensitischer Edelstahl (CA6NM / 1.4313)
Standard-austenitische Edelstähle (304/316) weisen eine niedrige Streckgrenze auf, während Standard-martensitische Stähle (410/420) schlechte Schweißbarkeit und mangelnde Kerbschlagzähigkeit besitzen. Die 13 % Cr – 4 % Ni – 0,5 % Mo niedrigkohlenstoffhaltige martensitische Legierung (ASTM A743 CA6NM / EN 10283 1.4313 / GX4CrNiMo16-5-1) stellt den Goldstandard dar:
| Chemisches Element | Zielbereich (Gew.-%) | Metallurgische Funktion |
|---|---|---|
| Kohlenstoff (C) | (Strenge Niedrigkohlenstoffanforderung) | Verhindert die Ausfällung von Chromcarbid; gewährleistet eine ausgezeichnete Schweißbarkeit ohne Vorwärmrissbildung |
| Chrom (Cr) | Bildet schützenden passiven Film, der Korrosion durch Süßwasser und Schlamm widersteht | |
| Nickel (Ni) | Unterdrückt die Bildung von Delta-Ferrit; fördert die vollständige martensitische Umwandlung und eine hohe Kerbschlagzähigkeit | |
| Molybdän (Mo) | Verbessert die Lochfraßbeständigkeit in schlammhaltigem Flusswasser; erhöht die Temperbeständigkeit |
- Mechanische Eigenschaften (Doppeltemperung) : .
- Zweistufiges Anlassen : Austenitisierung bei gefolgt von Luft-/Wasserabschreckung, dann Erstes Anlassen bei (wandelt verbliebene Austenit um) und Zweites Anlassen bei (entlastet Spannungen und führt zur Ausscheidung ultrafeinkörnigen angelassenen Martensits mit stabile, verbliebene Austenitphase für Schlagzähigkeit).
B. Windkraftanlagen: dickwandiges, niedrigtemperaturduktilgusseisen (EN-GJS-400-18U-LT)
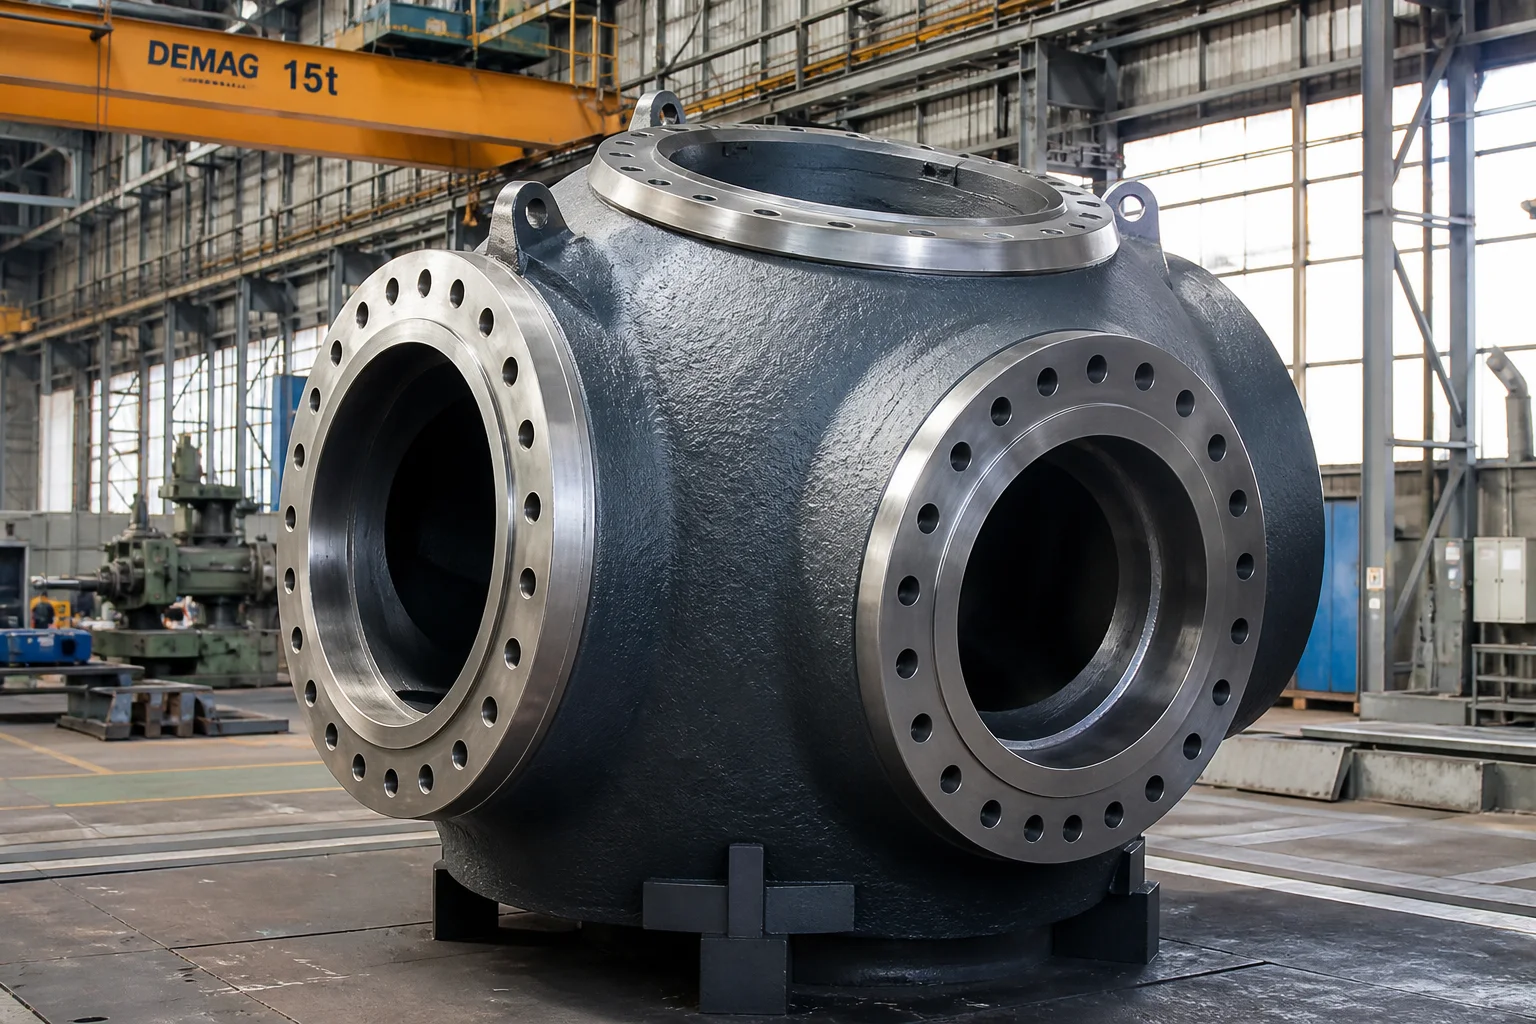
Rotornaben für Windkraftanlagen (Gewicht 10 bis 30 Tonnen mit Wandstärken über ) arbeiten in rauen Offshore-Umgebungen unterhalb des Gefrierpunkts. Geregelt durch EN 1563 und GL/DNV-Richtlinien für Windenergie , erfordern sie Hochreines ferritisches duktilgusseisen :
| Spezifikation / Eigenschaft | EN-GJS-400-18U-LT (DIN EN 1563) / QT400-18AL | Kritische Ingenieursfunktion |
|---|---|---|
| Zugfestigkeit ( ) | Unterstützt dynamische Krafteinleitungen an der Rotorblattwurzel | |
| Streckgrenze ( ) | Verhindert bleibende plastische Verformung während Sturmböen | |
| Bruchdehnung ( ) | Hohe plastische Verformungsfähigkeit bei Notbremsung | |
| Charpy-V-Nutenschlagzähigkeit bei | (Mittelwert) / (Einzelwert) | Pflicht verhindert spröde Spaltbrüche bei arktischen Winden |
| Kugelgraphitgehalt und Matrix | Kugelgraphit (Form VI); Ferritische Matrix | Kein Perlit oder interzelluläre Carbide, um die Duktilität bei niedrigen Temperaturen zu maximieren |
- Reinheitskontrolle beim Schmelzen sehr niedrige Konzentrationen störender spröd machender Elemente: .
3. Großformatige Formwerkzeuge und gerichtete Erstarrung
Das Gießen von 15-Tonnen-Windenergieanlagen-Rotorhülsen und monolithischen Francis-Laufradkronen erfordert eine fortschrittliche thermodynamische Speisungssimulation:
┌────────────────────────────────────────────────────────────────────────┐
│ 1. 3D Machined Wooden / EPS Lost Foam Master Patterns                 │
│    • Accurate shrinkage compensation (+1.2% to +1.5%) across 4m spans  │
├────────────────────────────────────────────────────────────────────────┤
│ 2. Automated Furan Resin Sand Molding with Rigid Core Assembly         │
│    • High mold rigidity prevents mold dilation under 30 tons ferrostatic│
│      liquid pressure                                                   │
├────────────────────────────────────────────────────────────────────────┤
│ 3. CAE Solidification Simulation & Exothermic Feeding Sleeves          │
│    • Feeder sleeves positioned over thick blade root attachment flanges │
│    • Direct-chills placed at interior fillet transitions               │
├────────────────────────────────────────────────────────────────────────┤
│ 4. Clean Bottom-Pour Ladles with Ceramic Foam Filtration               │
│    • Smooth, laminar liquid entry with zero oxide skin entrapment      │
└────────────────────────────────────────────────────────────────────────┘
4. Mehrachsige 5-Achsen-CNC-Bearbeitung von Hydrofoil- und Flanschkomponenten
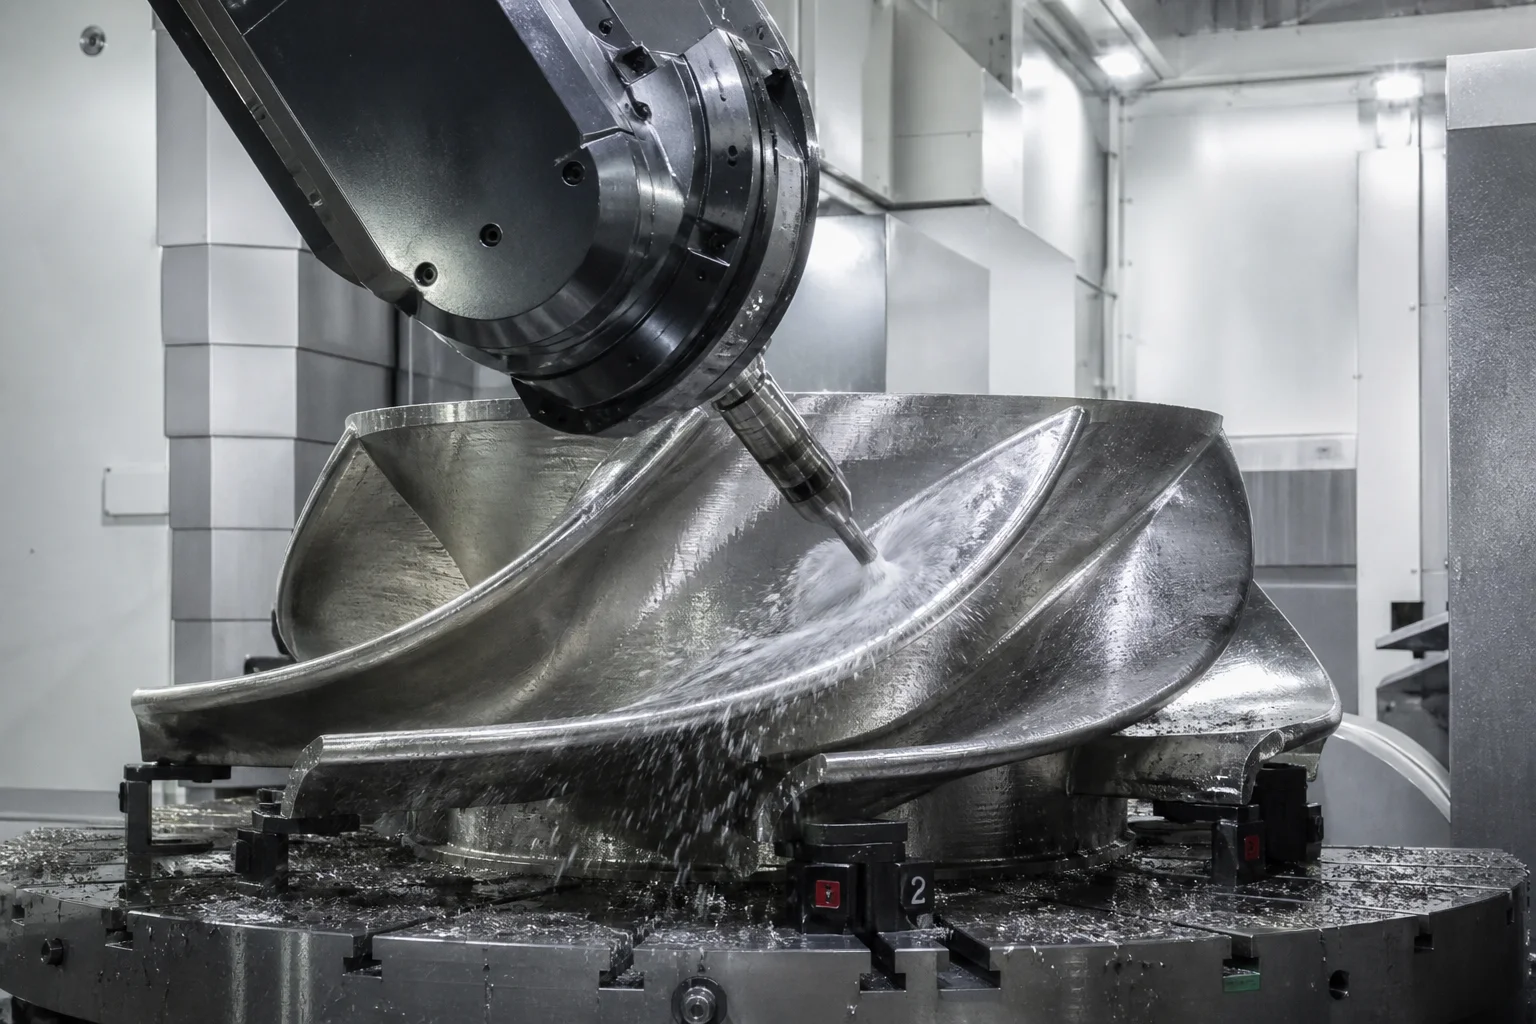
Komponenten für erneuerbare Energien erfordern hohe Präzision, um die Effizienz der aerodynamischen und hydrodynamischen Energieumwandlung zu maximieren:
Präzisionsbearbeitungskapazitäten:
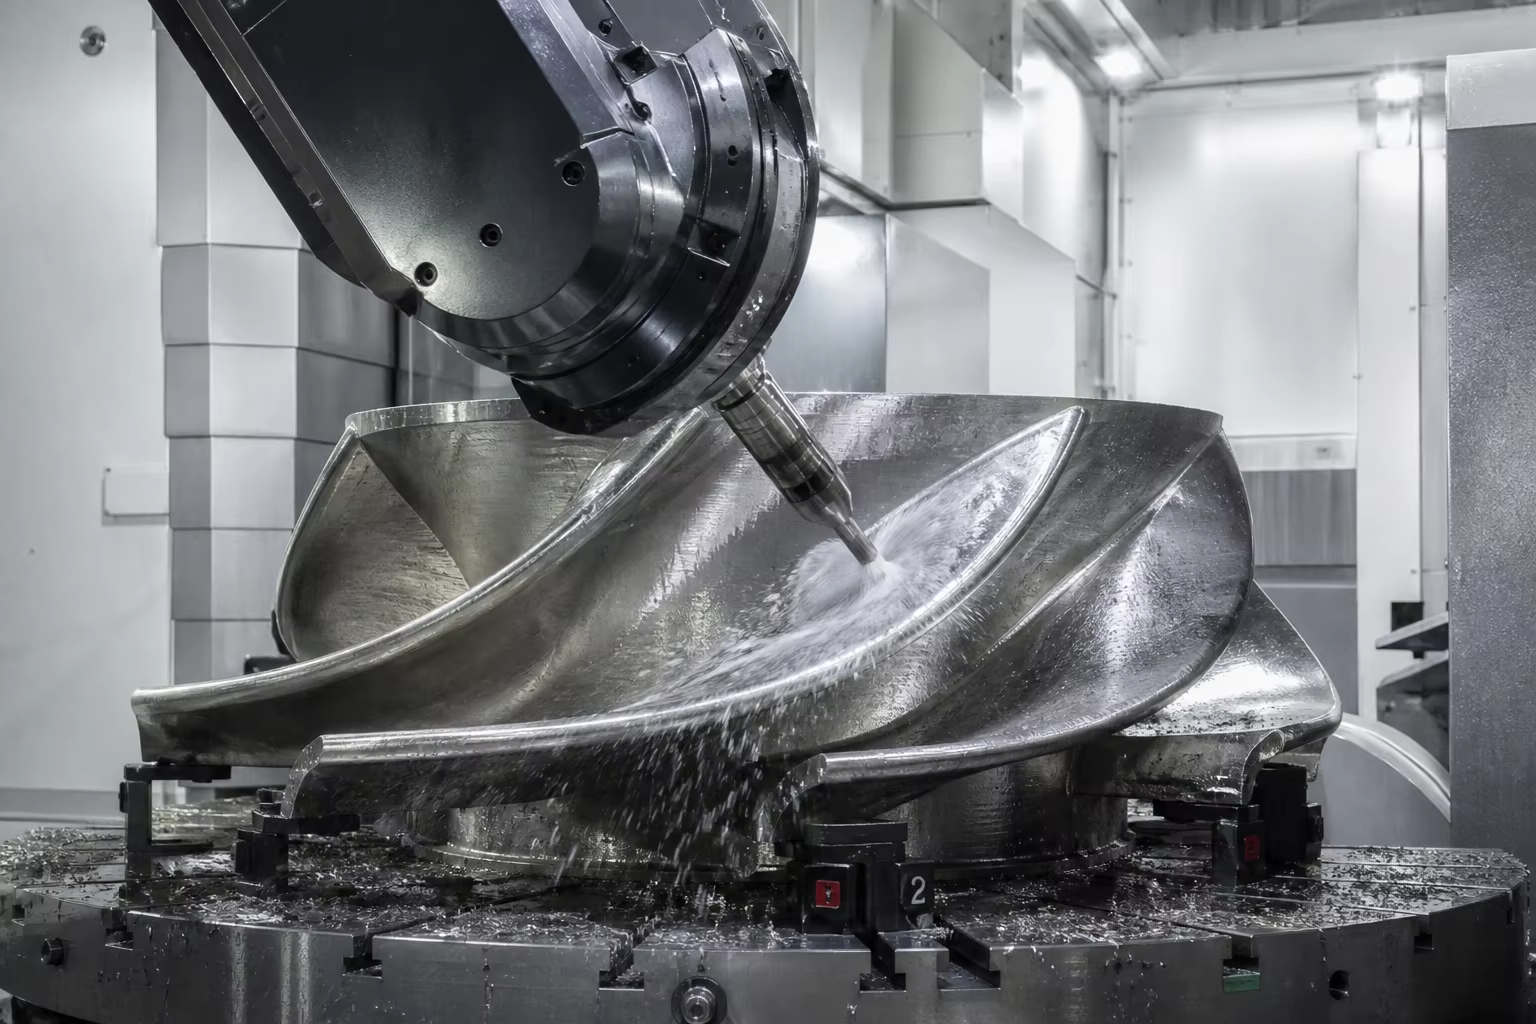
- 5-Achsen-CNC-Hydrofoil-Fräsen : Francis-Laufschaufeln, Pelton-Schaufelteiler und Kaplan-Blätter werden auf schweren 5-Achsen-CNC-Portalfräsmaschinen bearbeitet. Komplexe dreidimensionale freiformige hydraulische Oberflächen werden innerhalb von der CAD-Hydrofoil-Koordinaten gehalten ( nach Präzisionspolitur).
- Windrotor-Naben-Blattverstellflansche : Große vertikale Drehmaschinen (VTL) drehen Flanschgesichter für Lagermontage an Blättern mit bis zu 5 Metern Durchmesser und halten die Ebenheit innerhalb von ein, wobei tiefe Mehrloch-Neigungsbohrkreise in einer einzigen Aufspannung gebohrt und gewindet werden.
- Hauptbettplatten-Ausrichtungsbohrungen : Horizontalbohrmaschinen bearbeiten Generator- und Hauptlagerbuchsen mit hoher Präzision und halten die Koaxialität der Mittellinie innerhalb von über 6-Meter-langen strukturellen Bettplatten ein.
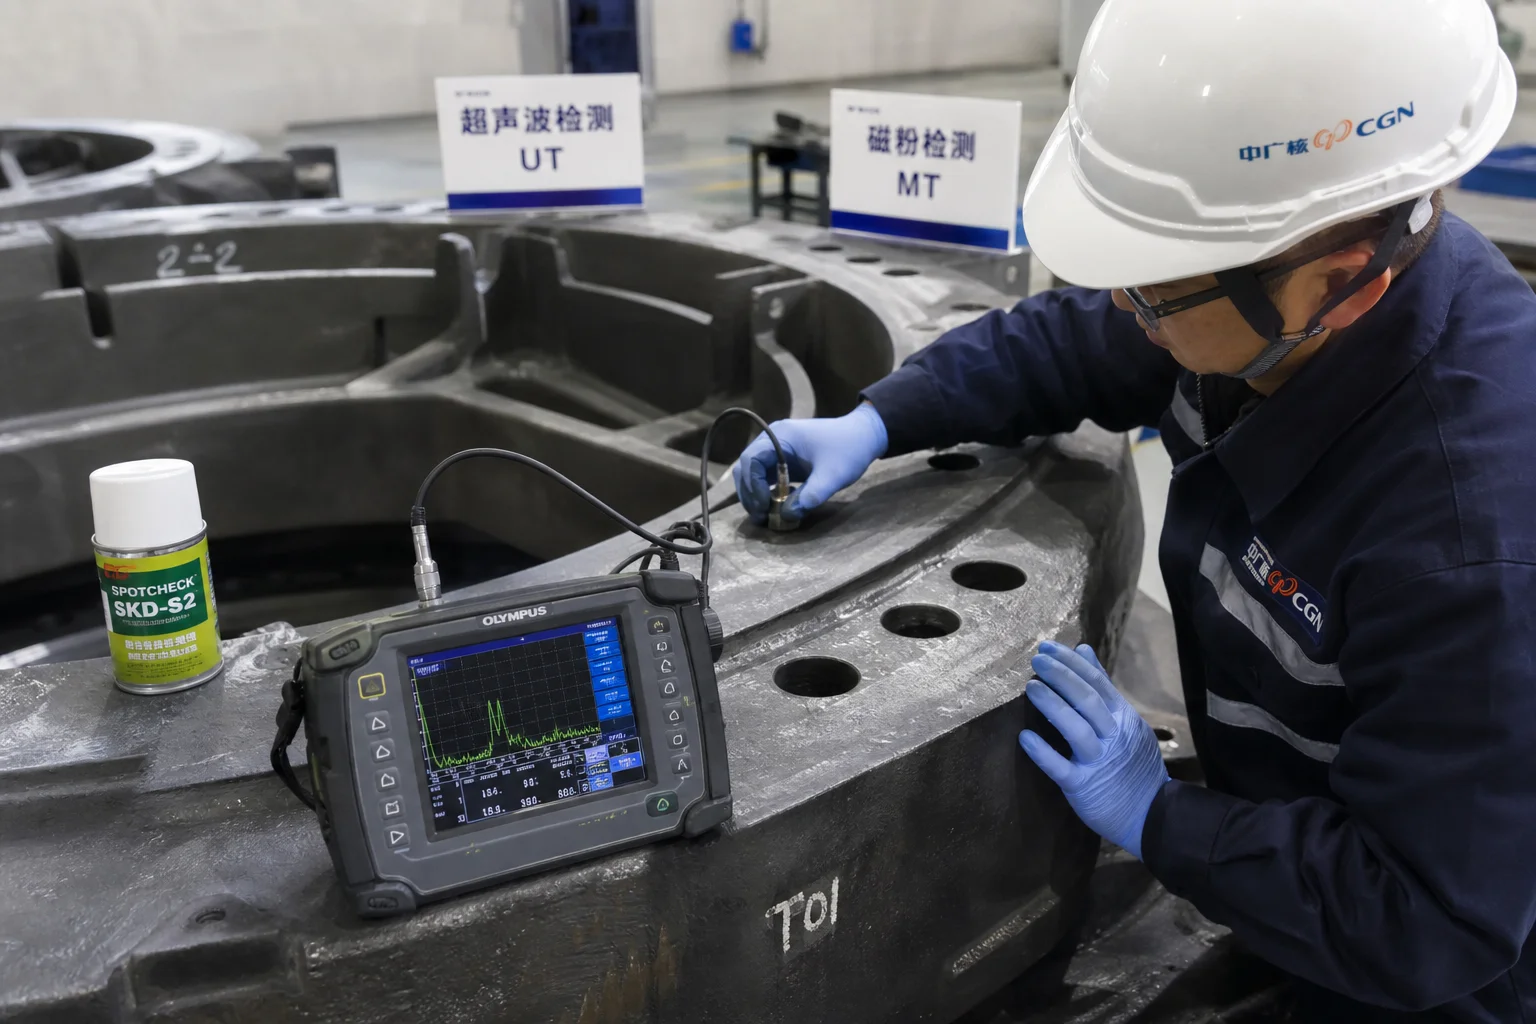
5. Umfassende Qualitätskontrolle und zerstörungsfreie Prüfung (NDT)
| Qualitätsprüfkategorie | Standard / Prüfspezifikation | Akzeptanzkriterien |
|---|---|---|
| Ultraschallprüfung (UT) | EN 12680-3 / ASTM A609 Stufe 1/2 | 100-prozentige volumetrische Abtastung der Schaufelwurzeln, Pitch-Flansche und Bettplattenauflagen; keine kritischen Schwindungsfehler |
| Magnetpulverprüfung (MT) | ISO 9934 / ASTM E709 (Leuchtstoff) | 100-prozentige Oberflächenprüfung aller hochbelasteten Radien, Schaufelfillete und Flanschübergänge; keine Risse |
| Kaltzähigkeitsprüfung bei Untertemperatur | ASTM E23 / ISO 148-1 an angebrachten Probekörpern | Überprüft aT (für Windnaben) und aT (für 13Cr-4Ni) |
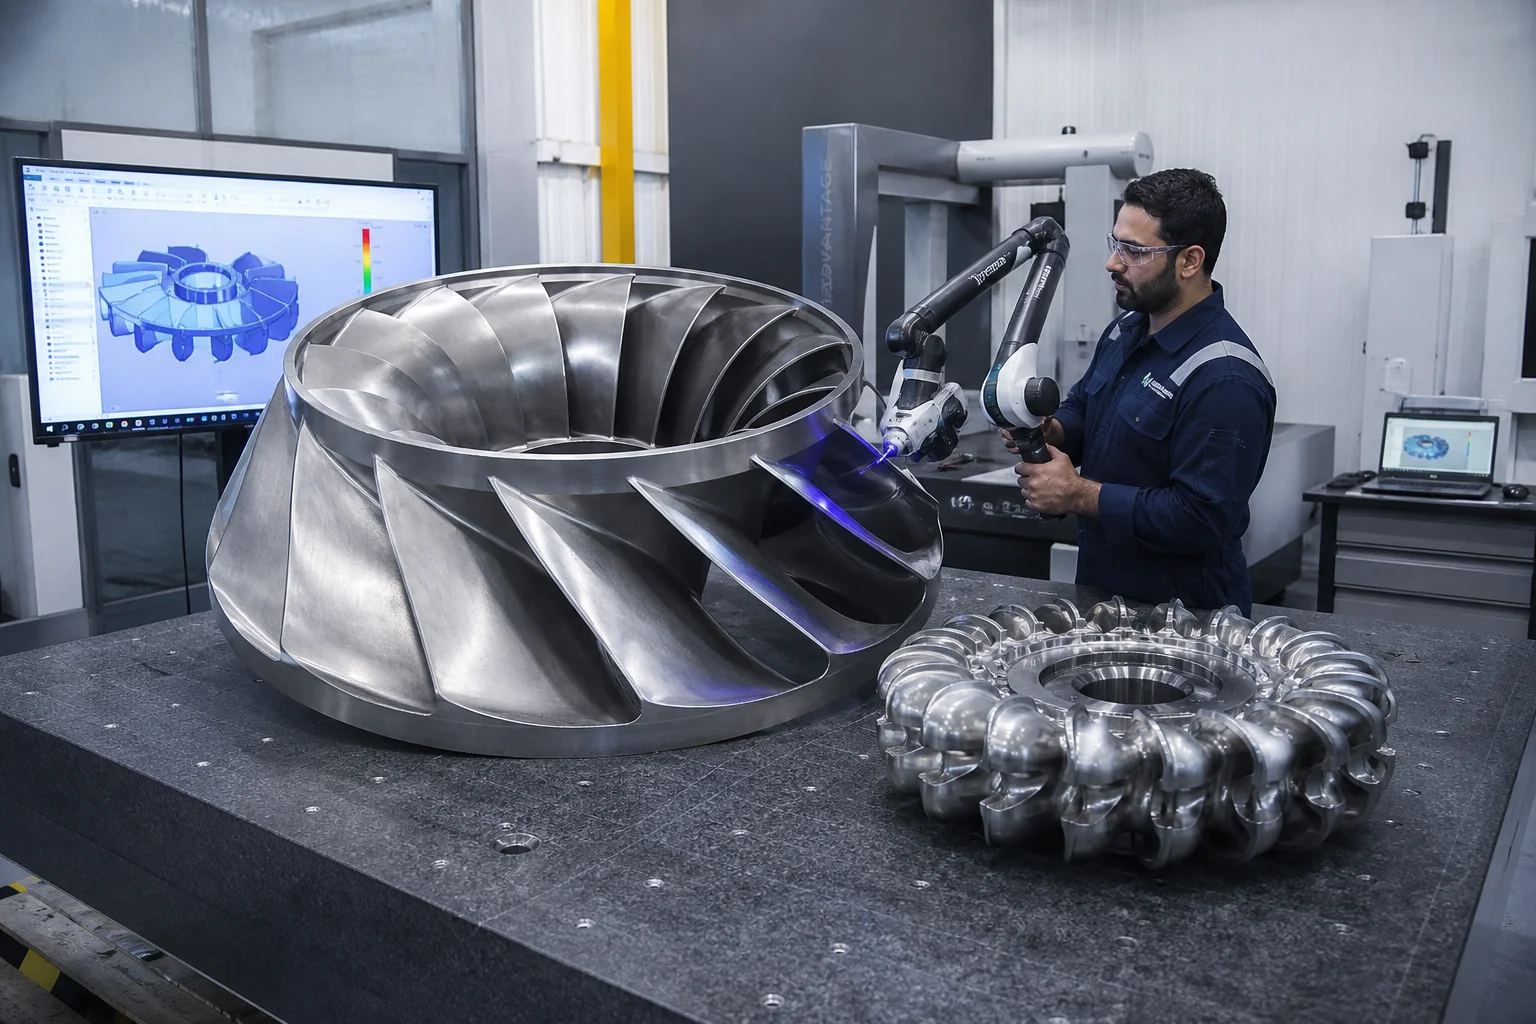
| 3D-optische und Laser-Abtastung | Tragbarer 3D-Laser-Tracker / Arm-Scanner | Vollständige dimensionsbezogene Verifikation des gesamten Bauteilumfangs anhand von 3D-CAD-Modellen |
| Dynamische Rotorauswuchtung | Auswuchtmaschine gemäß ISO 1940 Klasse G2,5 | Dynamisches Auswuchten von Wasserkraftläufern zur Eliminierung rotationsbedingter Schwingungen |
6. Gussstücke für erneuerbare Energien bei Dandong City Pengxin Machinery Co., Ltd.
Die Lieferung hochzuverlässiger Gussstücke für Wasserkraft- und Windenergieanlagen erfordert zertifizierte Gießerei-Qualitätssysteme, fortschrittliche Metallurgie sowie großformatige Mehrachsen-CNC-Werkzeugmaschinen.
Dandong City Pengxin Machinery Co., Ltd. ist ein etablierter Hersteller von Schwer- und Präzisionsgussteilen für weltweite OEMs von Kraftwerksausrüstung:
- Materialbeherrschung : Zertifizierte Produktion von 13Cr-4Ni-martensitischem Edelstahl (CA6NM / 1.4313), niedrigtemperaturfestem Sphäroguss (EN-GJS-400-18U-LT bei ), sowie hochfesten legierten Stählen.
- Schwerinfrastruktur : 80.000 m² große Anlage für Schwer- und Präzisionsguss mit schweren Laufkrainen, die Einzelgussstücke von 500 kg bis zu 25 Tonnen gießen können.
- Fortgeschrittene 5-Achsen-CNC-Bearbeitung : CNC-Portalfräszentren mit großem Bearbeitungsraum sowie vertikale Drehmaschinen zur Fertigung fertiger Hydrofoil-Laufschaufeln und Windrotor-Naben.
- Eigene zertifizierte Prüflaboratorien : Zertifizierte NDT-Techniker der Stufen II/III, Tieftemperatur-Charpy-Schlagzähigkeitstests, metallographische Phasenanalyse sowie optische Emissionsspektrometrie.
- Vollständige Zertifizierung : ISO 9001-zertifiziert mit vollständigen EN 10204-3.1- und 3.2-Materialprüfzertifikaten, 100-prozentigen NDT-Prüfprotokollen sowie 3D-Laserscanberichten.
Fazit
Gussteile für Komponenten von Wasserkraft- und Windkraftturbinen stellen das entscheidende strukturelle Rückgrat des globalen grünen Energiewandels dar. Der Betrieb über 25 bis 40 Jahre unter kontinuierlicher Kavitation, Schliffabrasion durch Sedimente und aerodynamischer Turbulenz erfordert eine unverzichtbare metallurgische Reinheit (CA6NM und EN-GJS-400-18U-LT), präzise gerichtete Erstarrung, 5-Achsen-CNC-Bearbeitung sowie umfassende zerstörungsfreie Prüfung (NDT) zur Qualitätsverifizierung.
Die Zusammenarbeit mit einem erfahrenen, integrierten Hersteller schwerer Gussteile und präziser Bearbeitung gewährleistet, dass Ihre Turbinen für erneuerbare Energien mit höchster Effizienz und jahrzehntelang störungsfreiem Betrieb arbeiten.
Kontaktieren Sie Dandong City Pengxin Machinery Co., Ltd., um Ihre Zeichnungen für Komponenten von Wasserkraft- oder Windkraftturbinen einzureichen.
Dandong City Pengxin Machinery Co., Ltd. — Schwermetallguss und Präzisionsbearbeitung, seit 1958.
Inhaltsverzeichnis
- 1. Betriebsumgebungen und Versagensmechanismen bei erneuerbaren Energien
- 2. Metallurgische Legierungshierarchie: Komponenten für Wasserkraft vs. Windkraft
- 3. Großformatige Formwerkzeuge und gerichtete Erstarrung
- 4. Mehrachsige 5-Achsen-CNC-Bearbeitung von Hydrofoil- und Flanschkomponenten
- 5. Umfassende Qualitätskontrolle und zerstörungsfreie Prüfung (NDT)
- 6. Gussstücke für erneuerbare Energien bei Dandong City Pengxin Machinery Co., Ltd.
- Fazit