
 EN
Мета Описание: Пълен технически наръчник за компоненти за клапани с голям диаметър, използвани при водопочистване и опресняване на морска вода чрез обратен осмоз (SWRO). Разгледайте аустенитно ковко желязо с никел (Ni-Resist) според ASTM A439 D-2, алуминиево-бронзови сплави (ASTM B148 C95800), ковко желязо с облицовка от вулканизиран EPDM (EN-GJS-400-15) и големи вертикални CNC токарни машини за клапани с номинален диаметър от DN600 до DN3000.
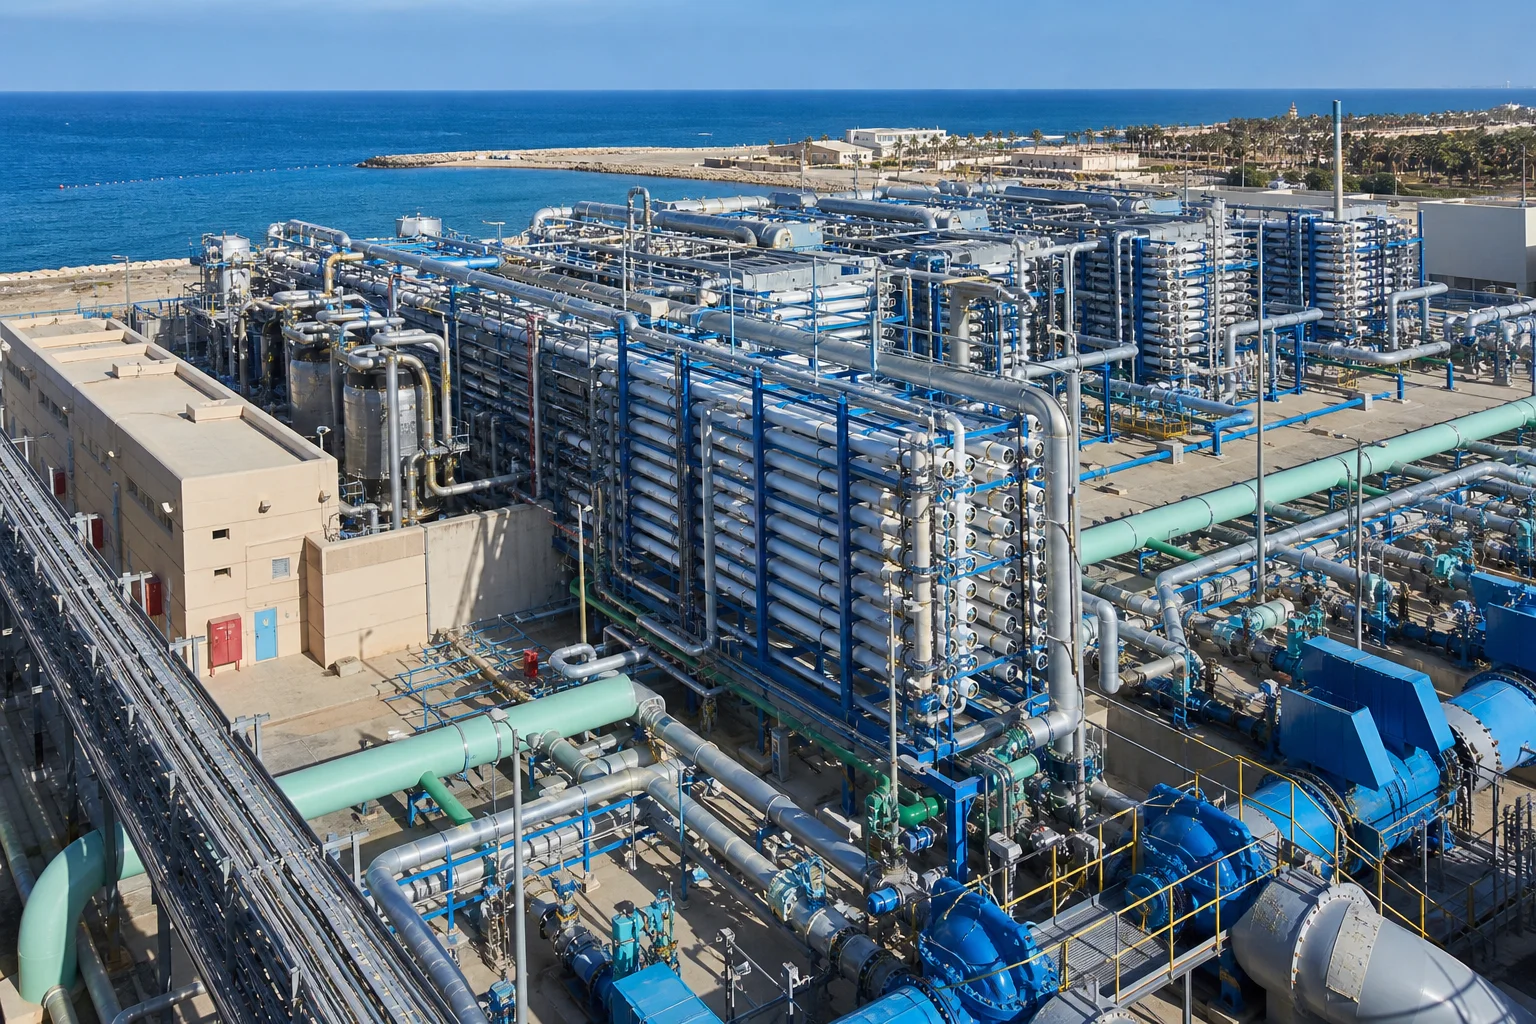
В градските мрежи за питейна вода, в гигантски съоръжения за пречистване на отпадъчни води и в заводи за опресняване на морска вода чрез обратен осмоз (SWRO) клапаните за регулиране на потока с голям диаметър функционират като основна хидравлична управляваща инфраструктура. Те се произвеждат в номинални размери на тръби от DN600 до DN3000 ( ), клапани-пеперуди с двойно и тройно офсет, шиберни клапани и обратни клапани обработват стотици хиляди кубични метра вода на ден при работно налягане до .
Работещи при непрекъснати високонапорни хидравлични режими, тези масивни корпуси на клапани са изложени на сериозно околното и механично разрушаване:
- Обратно осмотично опресняване на морска вода (SWRO) : Входяща сурова морска вода ( ) и концентрирани хиперсолени отпадъчни потоци ( ) предизвикват агресивна корозия под напрежение от хлориди, точкова корозия и галванично нападение .
- Регулиране при висока скорост и кавитация : Турбулентният поток през големи клапани създава ударни вълни от имплозия на микроскопични пара-струи ( локално налягане), което ерозира ръбовете на дисковете и вратовете на корпусите за поставяне.
- Двуосеви стандарти за плътно запечатване срещу образуване на мехурчета : Регулирани от AWWA C504 (гумени крилчати клапани) и EN 593 / ISO 5752 , големите лити клапани за вода трябва да осигуряват нулева течност при затваряне под пълно обратно налягане.
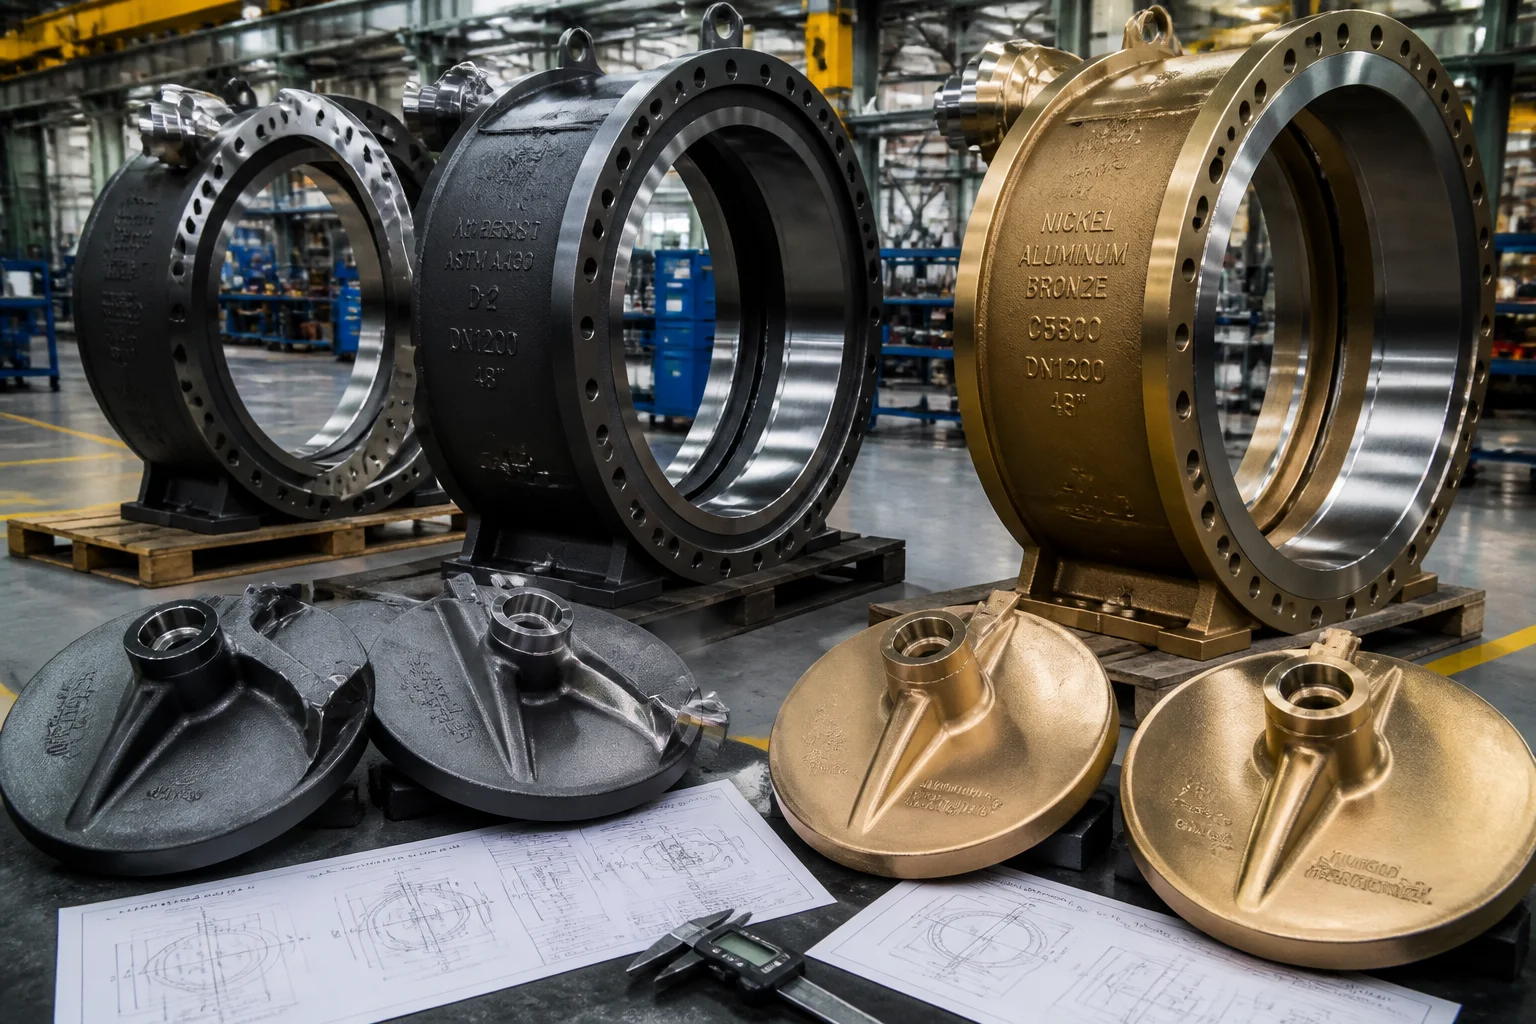
Оцеляването в продължение на десетилетия в корозивна водна среда изисква специализирана литейна металургия: леене на Аустенитно никелово чугунно ковко желязо Ni-Resist (ASTM A439 тип D-2 / D-2B) за помпи и клапани за разтвори с морска вода, Никел-алуминиев бронз (ASTM B148 C95800 / EN 1982 CC333G) за морски впускови клапани, с висока дуктилност Феритен ковък чугун (EN-GJS-400-15 / GB QT400-18) с прецизно отлята EPDM подложка и пазещи пазове във формата на търбушон, както и с изпълнена прецизна вертикална CNC обработка на хидрофоилите за уплътняне на диска.
Това инженерно ръководство предоставя задълбочен анализ на металическите сплави за водни и десалационни приложения, конструкция на литейни изделия според принципите на DFM, CNC обработка на големи вертикални токарни машини, интеграция на вулканизирани еластомерни подложки и хидростатично налягане.
1. Работни хидравлични среди и режими на деградация
                     ┌──────────────────────────────────────────────┐
                     │ High-Volume Saline Water Flow (DN600-DN3000) │
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ Chloride Pitting & Crevice    │ │ Cavitation Jet Erosion        │ │ Elastic Seat Deformation      │
│ (Hypersaline brine attacking  │ │ (High-velocity throttling     │ │ (Body ovalization under line  │
│  disc pivot trunnions)        │ │  eroding metal seat profiles) │ │  pressure causing seal bypass)│
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Приложение на водни клапани | Химичен състав на обслужващата вода | Доминиращ режим на повреда | Решение за класа на материала |
|---|---|---|---|
| Бутерфлай клапани за впускови системи в SWRO десалационни инсталации | Сурова крайбрежна морска вода ( ) + биообрастване | Морска галванична корозия, дезалуминизация | Никел-алуминиев бронз (ASTM B148 C95800 / Cu3) |
| Клапани за отводняване на високонатиснена солена вода | Свръхсолена солена вода ( /) | Екстремна цепната корозия, точкова корозия и измиване | Супердуплексна неръждаема стомана (2507 / ASTM A890 5A) |
| Градски клапани-пеперуда за питейна вода | Очистена прясна вода ( ) / | Вътрешна туберкулозна корозия, течност от уплътнителния диск | Ковък чугун (EN-GJS-400-15) + епоксидно фюзионално покритие (FBE) |
| Промишлени клапани за отпадъчни води и суспензии | Кисели или алкални отпадъчни течности ( ) | Химично измиване, абразивно триене от суспензии | Чугун с високо съдържание на никел (ASTM A439 D-2 / D-2B) |
2. Вода и десолация – йерархия на сплавите
Матрица за избор на материали за големи водни литови части от чугун:
| Семейство сплави | Стандарт за материала / Еквивалент | Номинален химичен състав (мас. %) | Микроструктура и матрица | Механични свойства | Приложна роля |
|---|---|---|---|---|---|
| Аустенитен Ni-Resist ковък чугун | ASTM A439 Тип D-2 / EN-GJSA-XNiCr20-2 | Сфероиден графит в стабилна ГЦК аустенитна матрица | Клапани за високосолени разтвори, помпи за отпадъчни води, дискове за пречистване на канализационни води | ||
| Никел-алуминиев бронз (NAB) | ASTM B148 C95800 / EN 1982 CC333G | Матрица от интерметаллични фази | Дискове на бутерфлай клапани за постъпване на морска вода, изолационни клапани за морска охладителна вода | ||
| Високопластичен кълбест графитен чугун | EN-GJS-400-15 / GB QT400-15 | Пълно феритна матрица ( Ферит) | Високонапрежени градски водопроводни системи за питейна вода, шарнирни клапани с гумено покритие | ||
| Супердуплексна неръждаема стомана | ASTM A890 5A (CE3MN / 2507) | 50/50 аустенит-феритна двойна фаза (PREN ) | Високонапрежени клапани за подаване на морска вода към обратноосмотични мембрани и за възстановяване на енергия |
Металургическо фокусиране: никел-резистентно ковко желязо (ASTM A439 D-2)
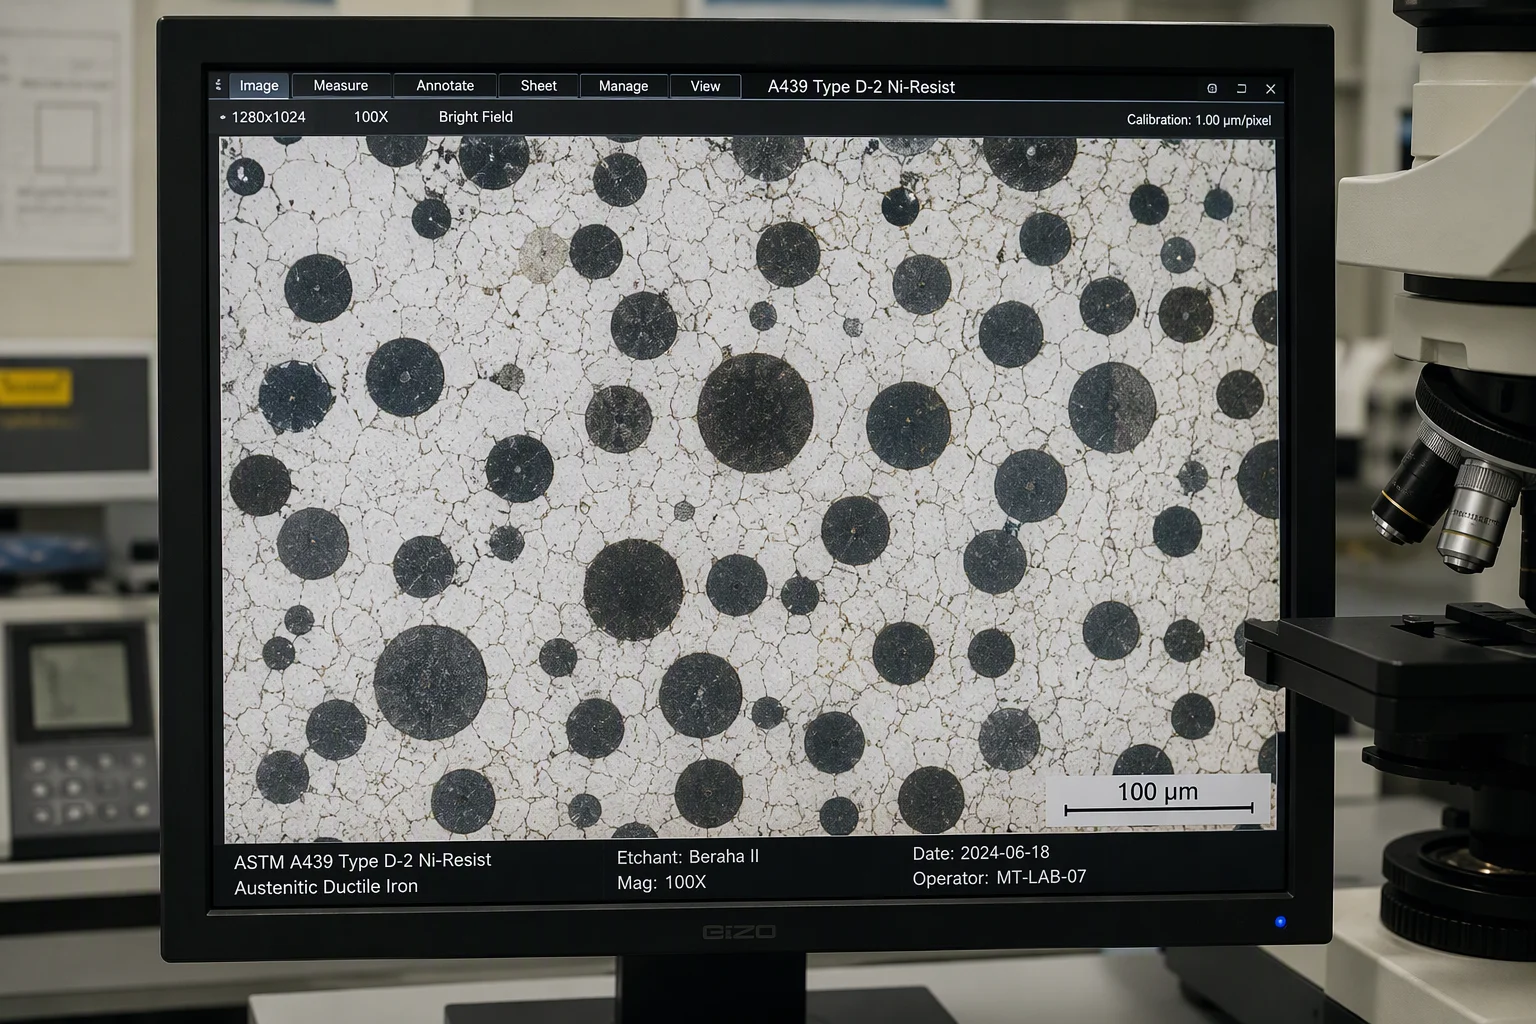
Добавяне Никелът стабилизира напълно аустенитна плътноупакована кубична (FCC) желязна матрица при стайна температура, която формира плътна, самовъзстановяваща се оксидна пленка, устойчива на галванична корозия в солени води, докато сфероидните графитни възли осигуряват естествена устойчивост срещу задиране и заглушаване на вибрациите при регулиране с висока скорост.
3. Архитектура на леярското производство DFM за големи корпуси на клапани (DN600–DN3000)
Леенето на масивни корпуси на клапани с тегло от 3 до 15 тона и двойнофланцови дискове изисква специализирана механична твърдост на формите и система за хранене чрез повишаване на топлинния модул.
┌─────────────────────────────────────────────────────────────┐
│ 1. 3D Precision Master Tooling & Wooden Segmented Patterns  │
│    • Hydrodynamic disc profile with low head-loss coefficient│
├─────────────────────────────────────────────────────────────┤
│ 2. Automated Furan Resin Sand Molding with Zircon Wash      │
│    • High-rigidity molds prevent body flange distortion     │
├─────────────────────────────────────────────────────────────┤
│ 3. Precision Dovetail Lining Retention Grooves              │
│    • Cast-in or CNC-machined dovetail retention slots for   │
│      vulcanized EPDM / NBR rubber body lining               │
├─────────────────────────────────────────────────────────────┤
│ 4. Directional Feeder Risers over Trunnion Shaft Bosses     │
│    • High thermal modulus feeder risers prevent shrinkage   │
│      porosity along heavy shaft bearing bores               │
└─────────────────────────────────────────────────────────────┘
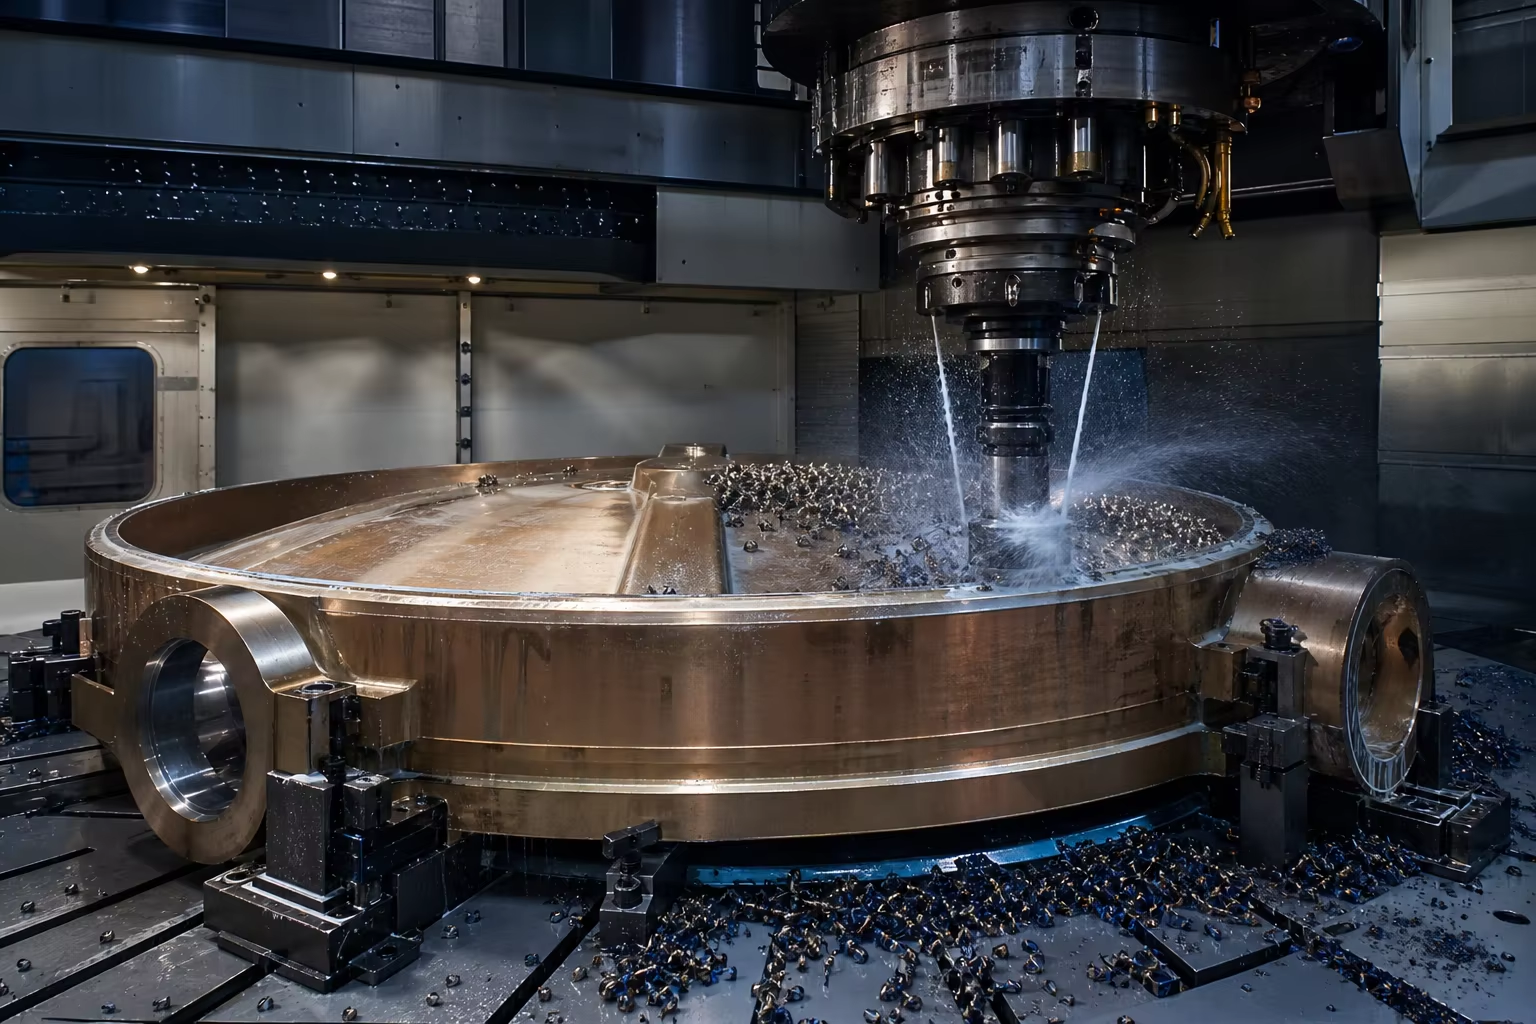
4. Вертикално CNC точене и профилиране на дискове с голям обхват
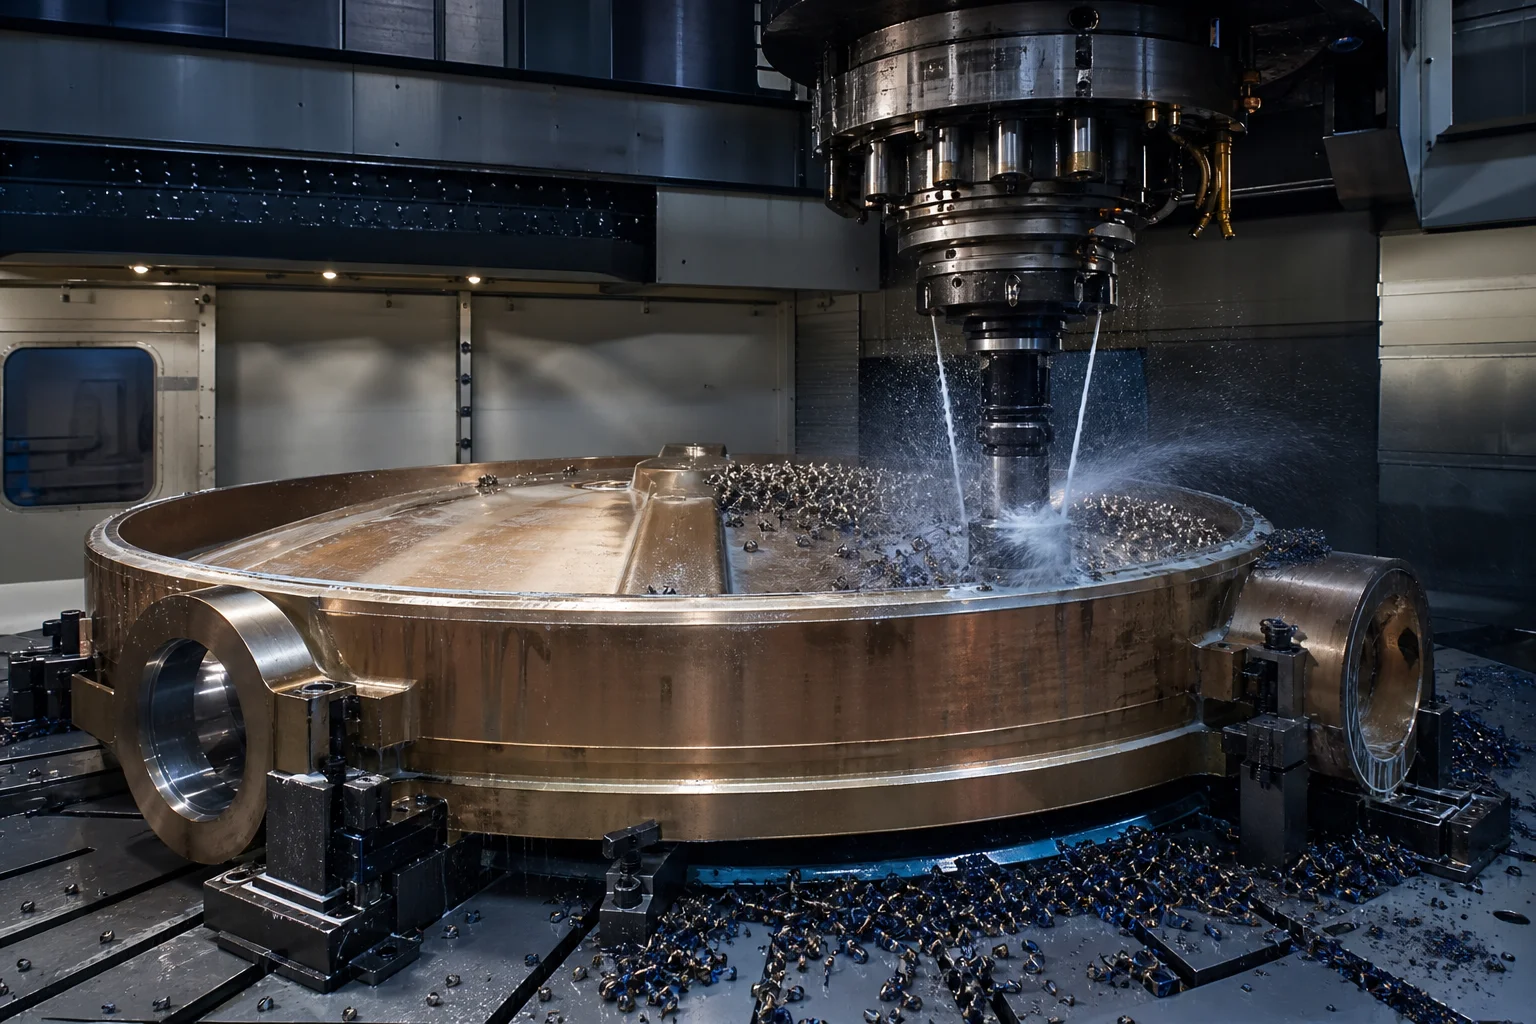
Голямата бабунка-клапа се запечатва чрез концентричност с подмилиметровата точност между отвора на седлото на корпуса и края на ексцентричния диск за запечатване:
        ┌───────────────────────────────────────────────────────┐
        │ 1. Full Normalizing / Annealing Stress Relief         │
        │ • Eliminates residual stresses; stabilizes roundness  │
        └──────────────────────────┬────────────────────────────┘
                                   │
                                   ▼
        ┌───────────────────────────────────────────────────────┐
        │ 2. Large 6-Meter CNC Vertical Turning Lathe (VTL)     │
        │ • Precision turning of body seat bore and raised face │
        │   flanges (Concentricity within $\le 0.040\text{ mm}$)│
        └──────────────────────────┬────────────────────────────┘
                                   │
                                   ▼
        ┌───────────────────────────────────────────────────────┐
        │ 3. 5-Axis Multi-Axis CNC Disc Sealing Edge Milling    │
        │ • Precision milling of double/triple eccentric disc   │
        │   spherical profile ($Ra \le 0.4\text{ µm}$)          │
        │ • Horizontal in-line boring of dual shaft trunnions   │
        │   (Coaxiality $\le 0.025\text{ mm}$ across 3 meters)  │
        └───────────────────────────────────────────────────────┘
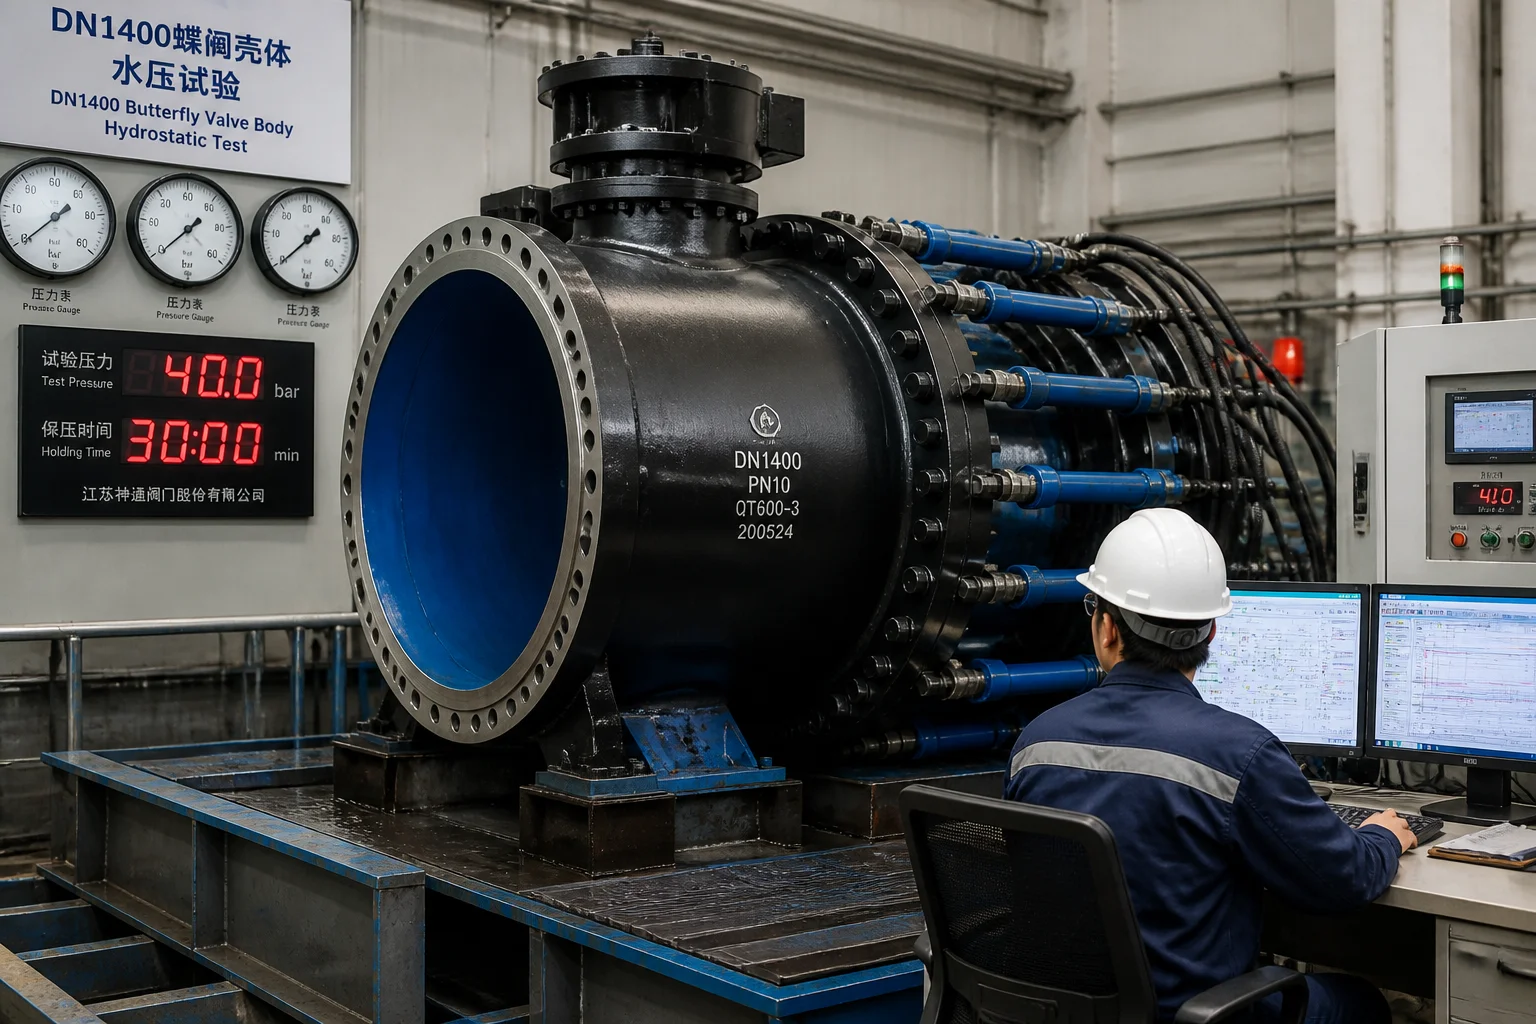
5. Хидростатично изпитване на устойчивост на налягане и стандарти за запечатване (AWWA / EN 593)
| Категория на качественото тестване | Стандарт / изпитателна спецификация | Параметър на изпитването и критерии за приемане |
|---|---|---|
| Хидростатично изпитване на корпуса за устойчивост | AWWA C504 / EN 12266-1 / ISO 5208 | номинално работно налягане при студено състояние ( ) задържано в продължение на ; нулева течност |
| Двупосочно изпитване за течове в седлото | AWWA C504 / EN 12266-1, клас A | Изпитва се както при налягане в предния, така и в обратния посока; Нулево допустимо мехурно изтичане (клас A) |
| Изпитване за прекъсвания в покритието с искрово устройство | NACE SP0188 / ISO 29601 | Изпитване с високо напрежение чрез искра ( ) по цялата вътрешна повърхност на FBE епоксидното или EPDM покритие; нулев брой пробиви от искри |
| Ултразвуково тестiranе (UT) | EN 12680-3 Клас 3 / ASTM A609 | 100% обемно сканиране на тръните на вала, хабовете на дисковете и фланцовите вратове на корпуса; нулев брой празнини |
| Магнитопорошково тестване (MT) | ISO 9934 / ASTM E709 (флуоресцентен) | 100% покритие на филетите на тръните и преходите към фланците; нулев брой линейни пукнатини |
6. Възможности за литене на големи клапани в Dandong City Pengxin Machinery Co., Ltd.
Производството на лити компоненти за водни и опреснителни клапани с голям диаметър изисква тежко индукционно топене, прецизни пещи за формоване в ями, големи вертикални токарни машини с ЧПУ и автоматизирани стационарни зони за изпитване под налягане.
Dandong City Pengxin Machinery Co., Ltd. предоставя напълно сертифицирани, готови за употреба лити компоненти за водоснабдителни и опреснителни клапани:
- Комплексни познания за сплави : Сертифицирано производство на никиел-резистентно ковко желязо (ASTM A439 D-2), никел-алуминиев бронз (C95800), феритно ковко желязо (EN-GJS-400-15) и супер дуплексна неръждаема стомана (2507).
- Възможности за големи диаметри : 80 000 м² производствена площ с тежки кранове за вдигане, способни да отливат и машинират отделни корпуси и дискове на клапи с номинален диаметър от DN600 до DN3000 (тегло от 1 до 25 тона).
- Машинна обработка с голям работен обем : Големи вертикални токарни машини с ЧПУ с дължина от 6 до 8 метра и хоризонтални борингови машини с подова конструкция, осигуряващи коаксиалност на тръните. .
- Интеграция на защитни покрития и облицовки : Специализирани зони за пясъчно почистване и автоматизирано нанасяне на епоксидно покритие с термично свързване (FBE DFT) и вулканизирана гумена облицовка.
- Пълна сертификация на качеството : Сертифицирано според ISO 9001, предоставящо пълни материали тестови сертификати EN 10204 3.1 и 3.2, 100 % отчети за ултразвуково (UT) и магнитопорошково (MT) изпитване, както и диаграми на двупосочни хидростатични изпитания.
Заключение
Големите промишлени отливки за клапани за водно почистване и опресняване на морска вода представляват жизненоважни хидравлични канали за глобалната сигурност на водните ресурси. Експлоатацията им в продължение на десетилетия в свръхсолена морска вода и тръбопроводи за питейна вода с висок разход изисква корозионноустойчиви металургични материали (Ni-Resist D-2, NAB C95800 и чугун с защитно покритие), прецизно вертикално фрезоване с ЧПУ за големи габарити и потвърдено нулево течове двупосочно хидростатично изпитване според AWWA C504 и EN 593.
Сътрудничеството с опитен, интегриран производител на тежки отливки и прецизно машинно обработване гарантира, че вашите клапанни системи за общински и опреснителни цели ще работят с максимална хидравлична ефективност, нулево течове и десетилетия надеждна експлоатация.
Свържете се с Dandong City Pengxin Machinery Co., Ltd., за да изпратите чертежите на корпуса или диска на големия клапан.
Дандон Сити Пенгсин Машинъри Ко., Лтд. — Тежки литови части и прецизно машинно обработване, от 1958 г.
Съдържание
- 1. Работни хидравлични среди и режими на деградация
- 2. Вода и десолация – йерархия на сплавите
- 3. Архитектура на леярското производство DFM за големи корпуси на клапани (DN600–DN3000)
- 4. Вертикално CNC точене и профилиране на дискове с голям обхват
- 5. Хидростатично изпитване на устойчивост на налягане и стандарти за запечатване (AWWA / EN 593)
- 6. Възможности за литене на големи клапани в Dandong City Pengxin Machinery Co., Ltd.
- Заключение