
 EN
Meta Description: Комплексний технічний довідник щодо литих компонентів гідро- та вітрових турбін. Дослідіть мартенситну нержавіючу сталь 13Cr-4Ni (ASTM A743 CA6NM / EN 1.4313) для робочих коліс Френсіса та чашок Пелтона, ковкий чавун з підвищеною пластичністю при низьких температурах (EN-GJS-400-18U-LT при −20 °C) для роторних ступиць вітрових турбін масою 15 тонн, багатокоординатне фрезерування з ЧПК та неруйнівний контроль без дефектів.
У глобальній інфраструктурі відновлюваних джерел енергії гідро- та вітроенергетичні системи є вершиною машинобудування великих масштабів. Працюючи безперервно десятиліттями під впливом неперервних природних сил, литі деталі енергогенеруючих установок зазнають екстремальних динамічних навантажень:
- Гідротурбіни (Френсіса, Каплана, Пелтона) : лопаті робочого колеса, кронштейни, кільця та направляючі лопаті розподільника працюють у струменях води з надвисокою швидкістю, що перевищує , зазнаючи інтенсивних ударних хвиль кавітації (тиск при імплозії ), ерозії високошвидкісним піском і кварцовим піском, втоми від циклічного гідравлічного удару та корозійного впливу хімічного складу води .
- Вітрові турбіни (наземні та морські, потужністю 3 МВт – 16 МВт) : масивні литі Ступиці роторів, основні плити (основні рами), важелі моменту та планетарні картери працюють безперервно турбулентність аеродинамічних поривів багатовісного типу, втомне згинне руйнування при великої кількості циклів ( протягом проектного терміну експлуатації понад 25 років), а також арктичні морські умови на шельфі до або .
У цих екстремальних умовах структурна цілісність є найважливішою. Мікропора внаслідок усадки в корені лопатки Пелтона або карбід на межі зерен, що спричиняє охрупчення, у 20-тонному роторному ступиці вітрової турбіни призведуть до розвитку втомного руйнування й катастрофічної аварії турбіни, що вимагатиме ремонтних робіт із застосуванням дорогостоячого офшорного крана.
Для забезпечення надзвичайної надійності потрібна спеціалізована литейна металургія: лиття марганцево-нікелевої мартенситної нержавіючої сталі 13Cr-4Ni (CA6NM / 1.4313) із двократним відпуском для підвищення стійкості до кавітаційного руйнування, а також лиття масивних деталей із Низькотемпературного феритного ковкого чавуну (EN-GJS-400-18U-LT / QT400-18AL) із гарантованою ударною в’язкістю за Шарпі при температурах нижче нуля.
Цей технічний посібник детально описує металургію, моделювання направленої кристалізації, гідродинамічну обробку на 5-вісних ЧПК-верстатах та робочі процеси недеструктивного контролю якості для литих виробів гідро- та вітроенергетики.
1. Експлуатаційні середовища та механізми відмов у відновлюваних джерел енергії
                     ┌──────────────────────────────────────────────┐
                     │ Renewable Kinetic Energy Dynamics            │
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ Cavitation & Silt Abrasion    │ │ High-Cycle Aerodynamic Fatigue│ │ Sub-Zero Cold-Climate Impact  │
│ (Vapor micro-jet pitting on   │ │ (Non-stop cyclic gust bending │ │ (Offshore brittle fracture    │
│  hydro runner blade trailing) │ │  across 15-ton rotor hubs)    │ │  risk in arctic wind down -40°C)
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Експлуатований компонент | Основне динамічне навантаження | Критичний режим руйнування, який потрібно запобігти | Рішення щодо марки матеріалу |
|---|---|---|---|
| Лопатки турбіни Пелтона | Високошвидкісний імпульсний водяний струмінь ( ) + циклічні ударні навантаження | Ерозія роздільника лопаток, втомне згинання основи лопаток | нержавіюча сталь 13Cr-4Ni (ASTM A743 CA6NM / 1.4313) |
| Корпус та лопаті робочого колеса турбіни Френсіса | Постійний гідродинамічний тиск + кавітаційні мікро-струмені | Виїдання та тріщини внаслідок кавітації на задній кромці лопаті | Низьковуглецева сталь 13Cr-4Ni (CA6NM-Mod / 1.4405) |
| Роторна ступиця вітрової турбіни (5–16 МВт) | Багатотонні аеродинамічні моменти повороту лопатей + ударні навантаження від поривів вітру | Втомне руйнування фланця основної лопаті; крихке руйнування | Дуктильне чавунне лиття для низьких температур (EN-GJS-400-18U-LT / QT400-18AL) |
| Основна опорна плита / рама вітрової турбіни | Велика вага редуктора/генератора + крутильні реакції при повороті | Крутильна деформація, тріщини на монтажних площадках | Феритний ковкий чавун (EN-GJS-400-15 / EN-GJS-500-7) |
2. Ієрархія металургійних сплавів: компоненти для гідро- та вітроенергетики
A. Гідротурбіни: мартенситна нержавіюча сталь 13Cr-4Ni (CA6NM / 1.4313)
Стандартні аустенітні нержавіючі сталі (304/316) мають низьку межу плинності, тоді як стандартні мартенситні сталі (410/420) погано зварюються й мають низьку ударну в’язкість. Цей низковуглецевий мартенситний сплав із 13 % Cr – 4 % Ni – 0,5 % Mo (ASTM A743 CA6NM / EN 10283 1.4313 / GX4CrNiMo16-5-1) є «золотим стандартом»:
| Хімічний елемент | Цільовий діапазон (мас. %) | Металургійна функція |
|---|---|---|
| Вуглець (C) | (суворо низький вміст вуглецю) | Запобігає утворенню карбіду хрому; забезпечує відмінну зварюваність без тріщин під час попереднього нагріву |
| Хром (Cr) | Утворює захисну пасивну плівку, що стійка до корозії прісної води та мулу | |
| Никель (Ni) | Пригнічує утворення дельта-фериту; сприяє повному мартенситному перетворенню й високій ударній в’язкості | |
| Молібден (Mo) | Підвищує стійкість до точкової корозії в річкових водах із мулистими домішками; збільшує стійкість до відпускання |
- Механічні властивості (подвійне відпускання) : .
- Двостадійне відпускання : аустенітизація при з наступним охолодженням повітрям/водою, потім Перший відпуск при (перетворює залишковий аустеніт) та Другий відпуск при (знижує напруження й виділяє ультрадрібний відпущений мартенсит із стабільним залишковим аустенітом для ударної в’язкості).
B. Вітрові турбіни: ковкий чавун з низькотемпературною в’язкістю важкого перерізу (EN-GJS-400-18U-LT)
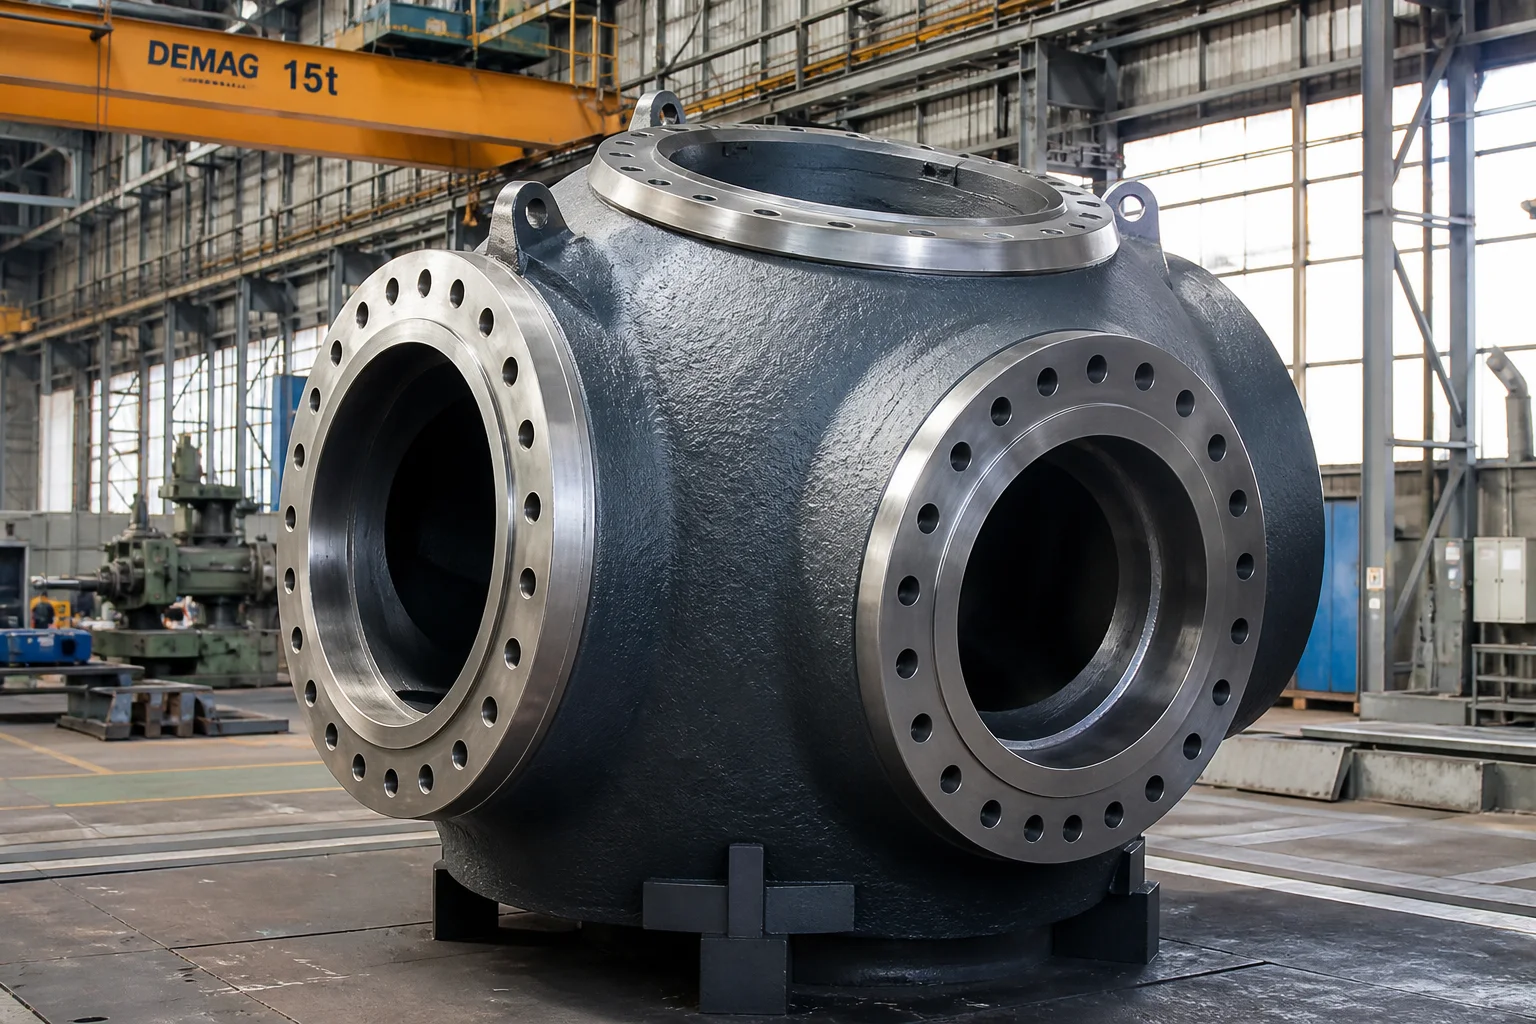
Ступиці роторів вітрових турбін (вагою від 10 до 30 тонн із товщиною стінок понад ) працюють у важких умовах поза межами суші при температурах нижче нуля. Керуються стандартом EN 1563 та Керівництвом GL/DNV з вітроенергетики , що вимагає Високочистого феритного ковкого чавуну :
| Специфікація / властивість | EN-GJS-400-18U-LT (DIN EN 1563) / QT400-18AL | Ключова інженерна роль |
|---|---|---|
| Межа міцності на розтяг ( ) | Підтримує динамічні сили затиску лопатевого кореня | |
| Межа текучості ( ) | Запобігає постійній пластичній деформації під час штормових поривів вітру | |
| Видовження ( ) | Висока здатність до пластичної деформації під час аварійного гальмування | |
| Ударна в’язкість за Шарпі, V-подібний надріз при | (середнє) / (окремий зразок) | Обов'язкове : запобігає крихкому розколу в арктичних вітрах |
| Сфероїдальність та матриця | Сфероїдальний графіт (форма VI); Феритна матриця | Відсутність перліту або міжклітинних карбідів для максимізації пластичності при низьких температурах |
- Контроль чистоти в процесі плавлення надзвичайно низький рівень випадкових елементів, що спричиняють крихкість: .
3. Інструменти для великомасштабного лиття та направлене кристалізування
Лиття роторних ступиць вітрових турбін масою 15 тонн і монолітних кришок лопатевих коліс Френсіса вимагає передових термодинамічних симуляцій живлення:
┌────────────────────────────────────────────────────────────────────────┐
│ 1. 3D Machined Wooden / EPS Lost Foam Master Patterns                 │
│    • Accurate shrinkage compensation (+1.2% to +1.5%) across 4m spans  │
├────────────────────────────────────────────────────────────────────────┤
│ 2. Automated Furan Resin Sand Molding with Rigid Core Assembly         │
│    • High mold rigidity prevents mold dilation under 30 tons ferrostatic│
│      liquid pressure                                                   │
├────────────────────────────────────────────────────────────────────────┤
│ 3. CAE Solidification Simulation & Exothermic Feeding Sleeves          │
│    • Feeder sleeves positioned over thick blade root attachment flanges │
│    • Direct-chills placed at interior fillet transitions               │
├────────────────────────────────────────────────────────────────────────┤
│ 4. Clean Bottom-Pour Ladles with Ceramic Foam Filtration               │
│    • Smooth, laminar liquid entry with zero oxide skin entrapment      │
└────────────────────────────────────────────────────────────────────────┘
4. Багатовісне 5-вісне ЧПК-фрезерування гідродинамічних профілів та фланців
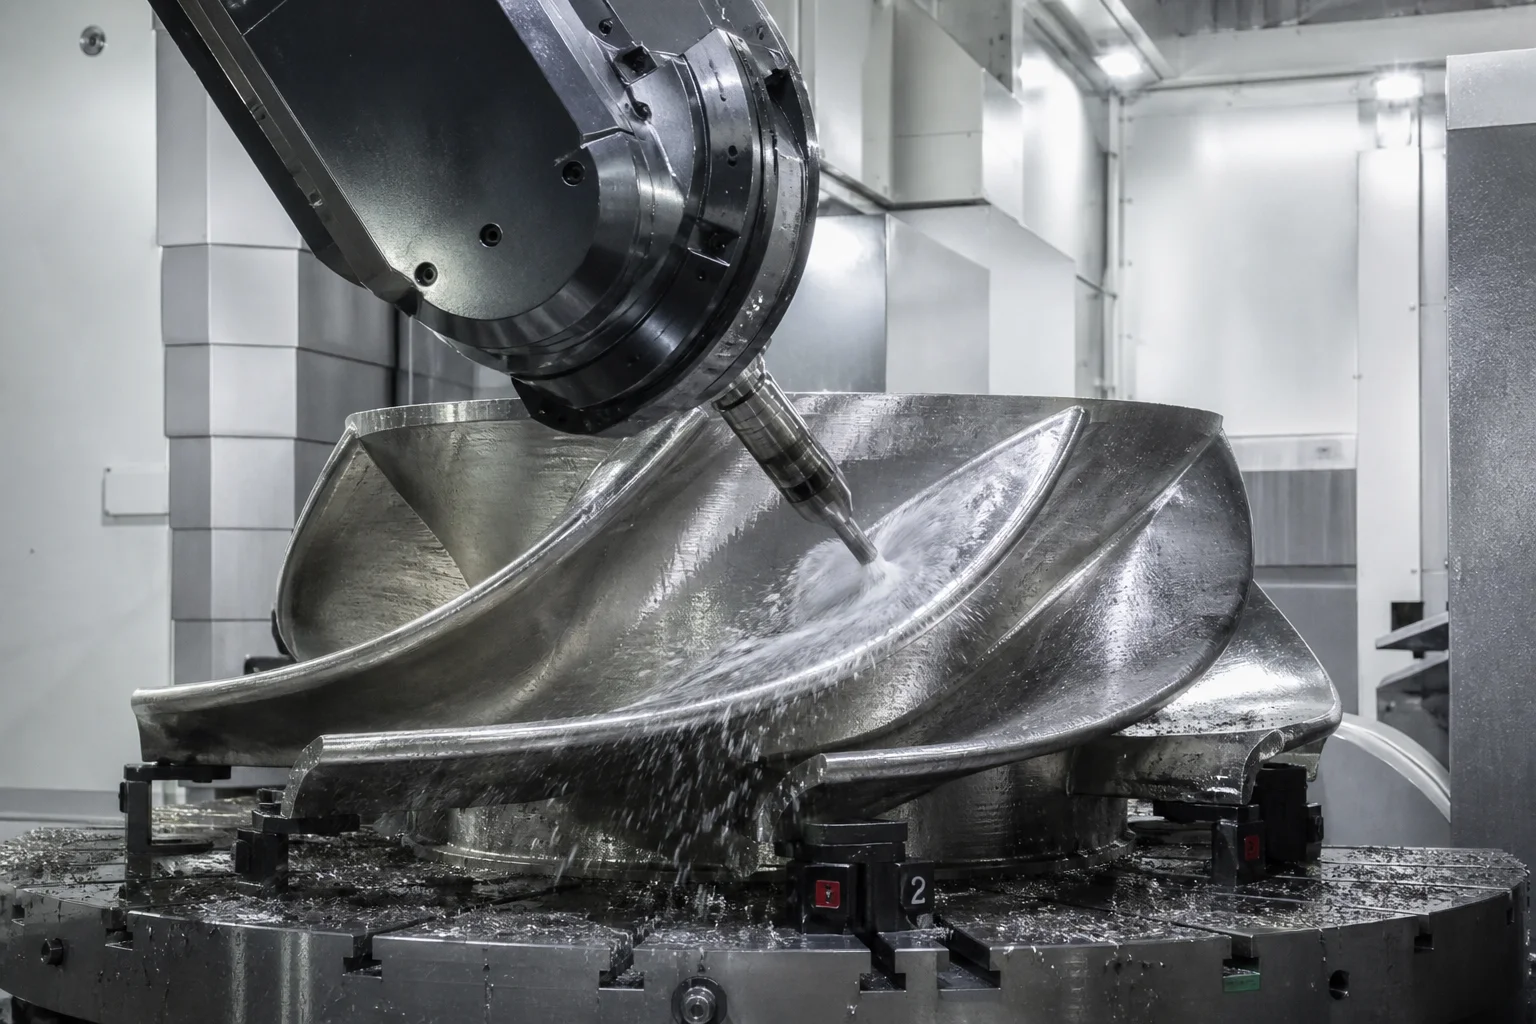
Компоненти систем відновлюваних джерел енергії потребують високої точності для максимізації ефективності перетворення аеродинамічної та гідродинамічної енергії:
Можливості точного оброблення:
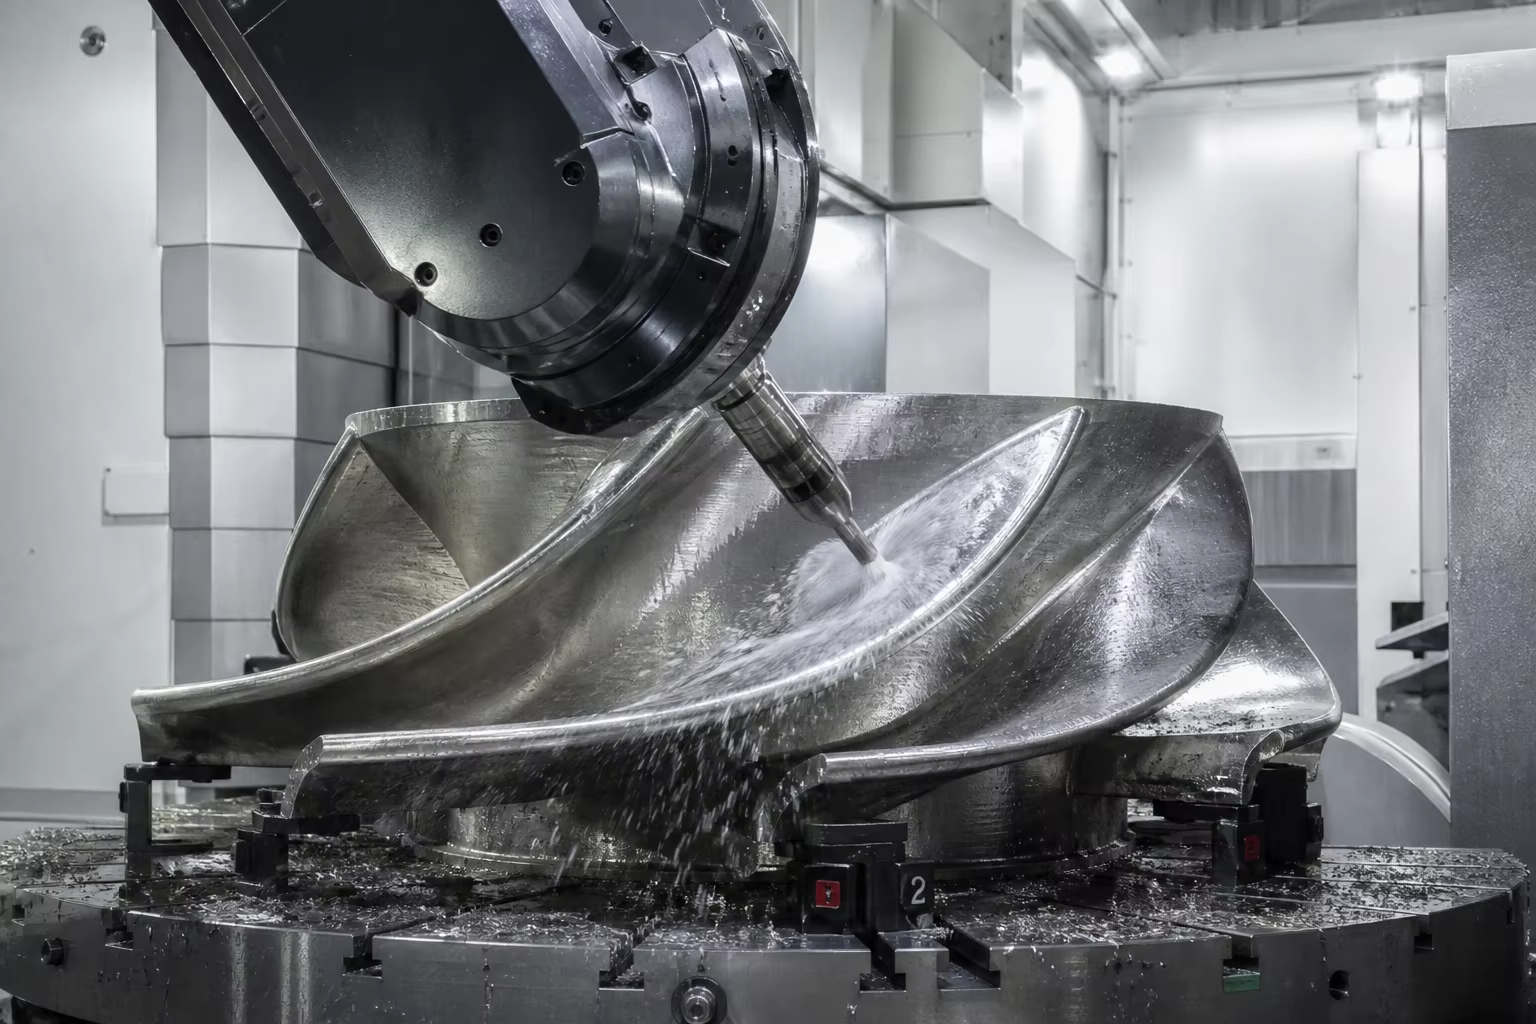
- п’ятиосеве гідрофойльне фрезерування з ЧПК : Лопаті робочого колеса Френсіса, розподільні елементи ковшів Пелтона та лопаті Каплана обробляються на важких п’ятиосевих фрезерних верстатах з ЧПК порталного типу. Складні тривимірні вільноформні гідравлічні поверхні витримуються в межах координат гідрофойля CAD ( після точної полірування).
- Фланці кутового регулювання лопатей несучого диска вітрової турбіни : Великі вертикальні токарні верстати (VTL) обробляють торцеві поверхні фланців для кріплення підшипників лопатей діаметром до 5 метрів, забезпечуючи плоскість у межах зі свердленням і нарізанням різьби в глибоких багатоотворних колах кутового регулювання за один установ.
- Отвори для вирівнювання основної плити : Горизонтальні розточні верстати точно обробляють посадкові місця генератора та головного підшипника, забезпечуючи співвісність осей у межах по 6-метрових конструкційних ложементів.
5. Комплексний контроль якості та неруйнівне випробування (NDT)
| Категорія випробування якості | Стандарт / Випробувальна специфікація | Критерії прийняття |
|---|---|---|
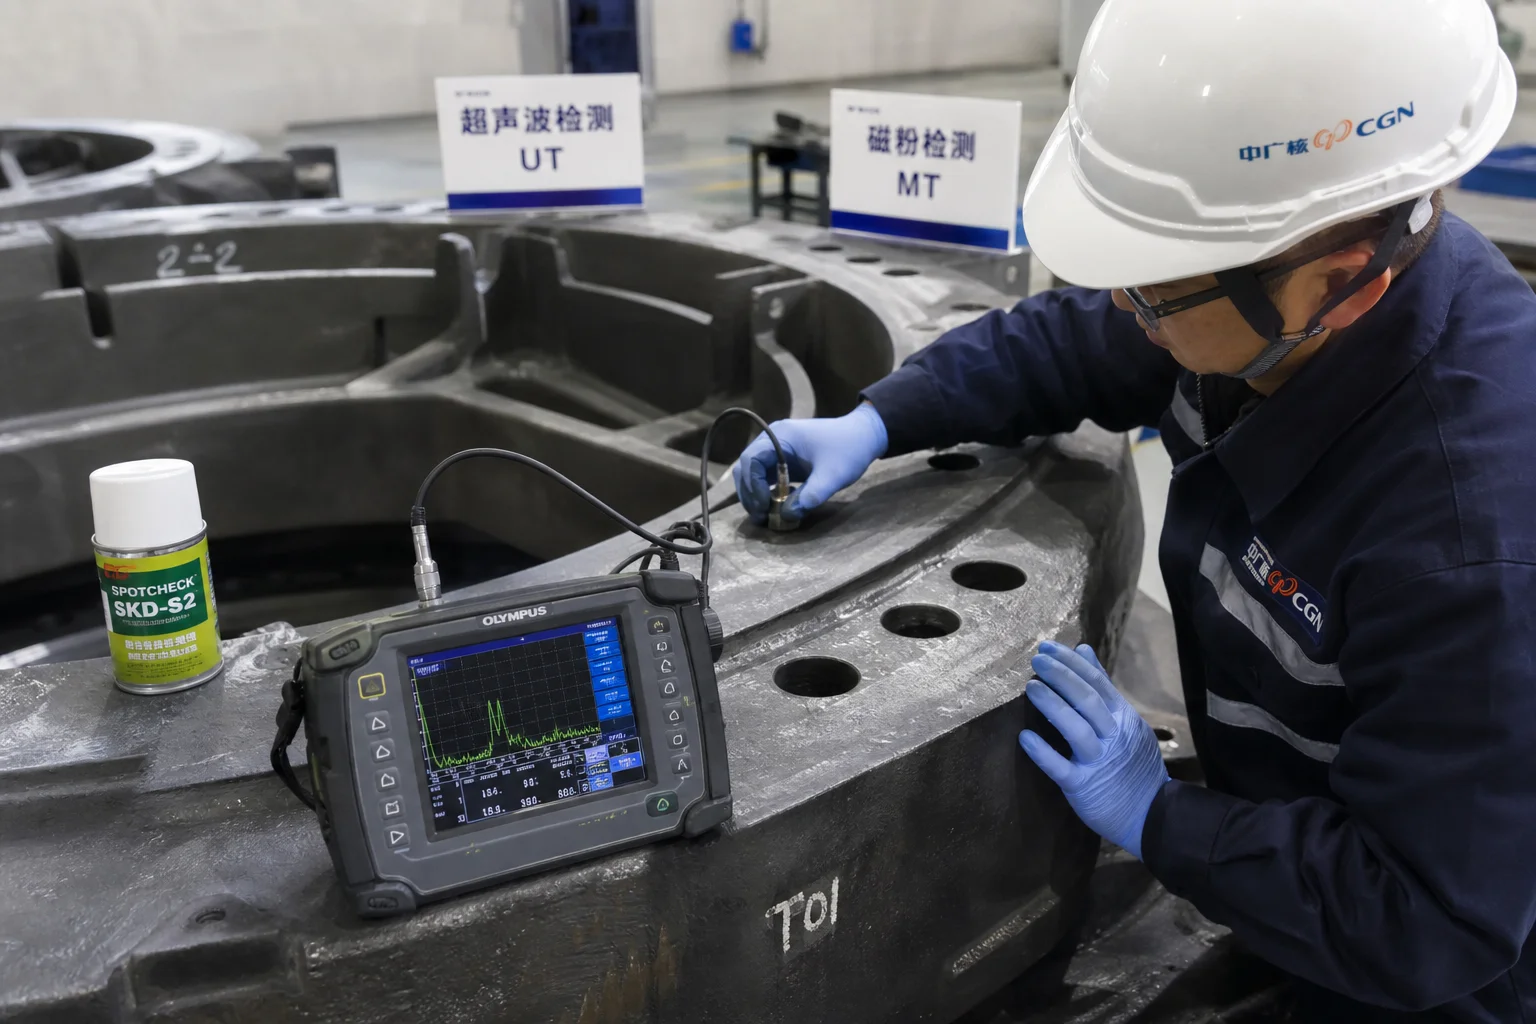
| Ультразвуковий контроль (УК) | EN 12680-3 / ASTM A609 Рівень 1/2 | 100 % об’ємне сканування коренів лопатей, фланців кута повороту та опорних площадок ложементів; відсутність критичного зменшення об’єму |
| Магнітно-порошковий контроль (MT) | ISO 9934 / ASTM E709 (флуоресцентний) | 100 % поверхневий огляд усіх ділянок з високим ступенем напруження — радіусів, філетів лопатей та переходів фланців; відсутність тріщин |
| Ударна в’язкість за Шарпі при температурі нижче нуля | ASTM E23 / ISO 148-1 на приєднаних випробувальних зразках | Підтверджено aT (для вітрових ступиць) та aT (для 13Cr-4Ni) |
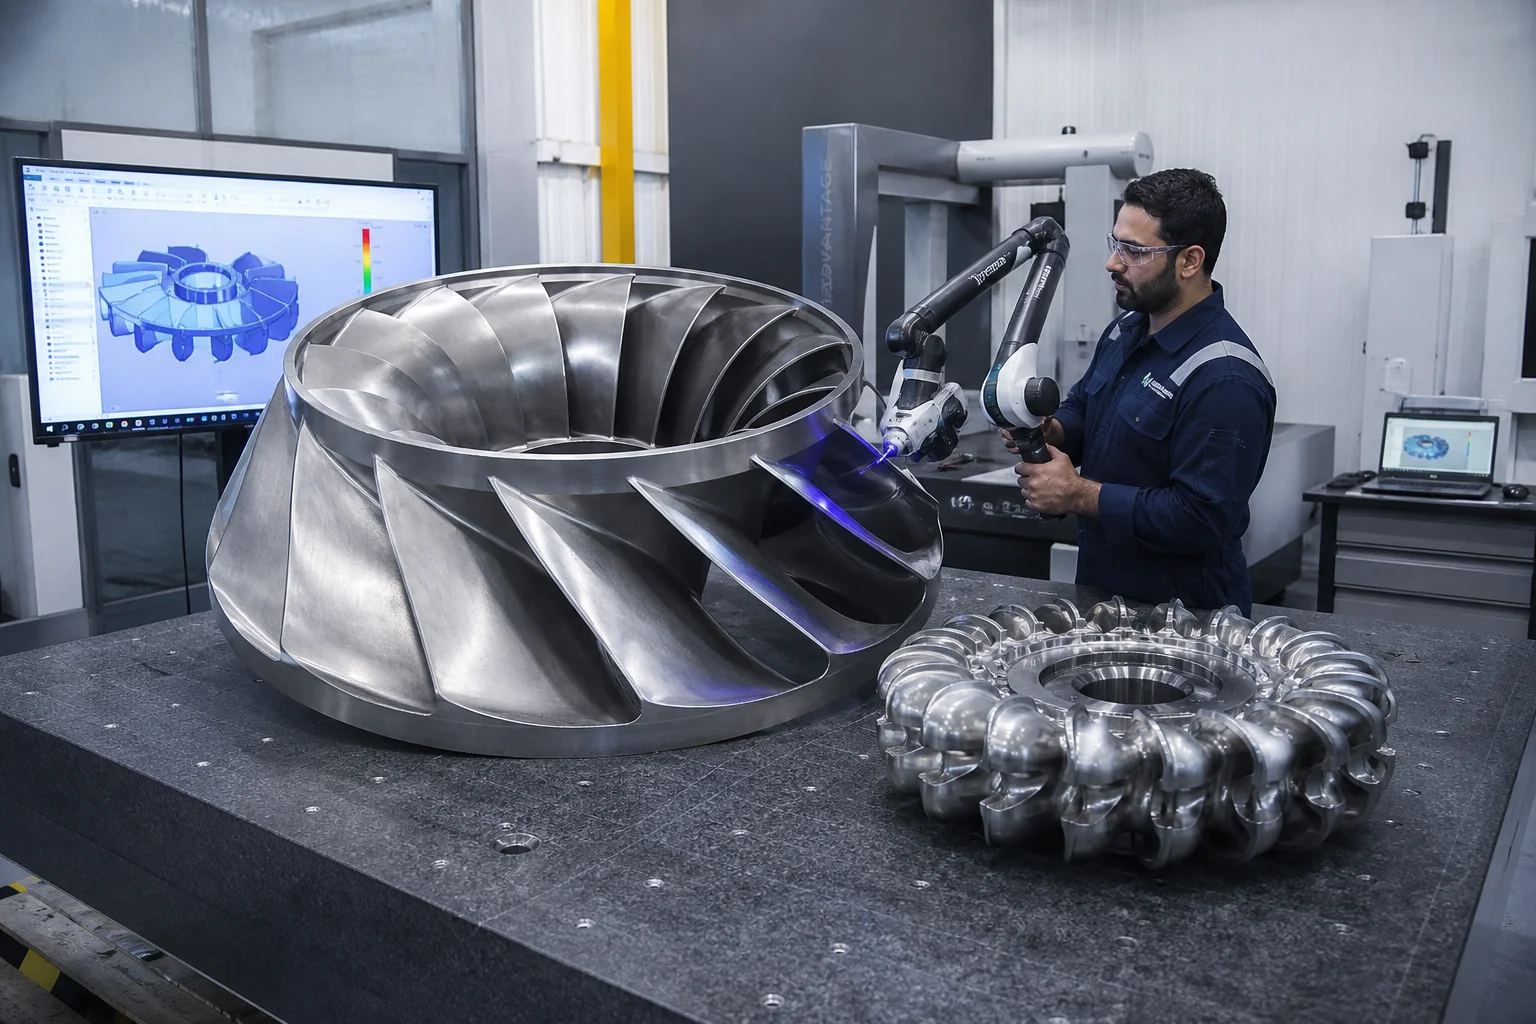
| 3D-оптичне та лазерне сканування | Портативний 3D-лазерний трекер / сканер-манипулятор | Повна перевірка розмірів у всьому робочому об’ємі відповідно до 3D-моделей CAD |
| Динамічне балансування роторів | Балансувальна машина за ISO 1940, клас G2.5 | Динамічне балансування гідротурбінних роторів для усунення обертальних вібрацій |
6. Ливарні вироби для відновлюваних джерел енергії на компанії Dandong City Pengxin Machinery Co., Ltd.
Доставка високонадійних литих виробів для гідро- та вітроенергетики вимагає атестованих литейних систем якості, передових металургійних технологій та багатоосьових верстатів з ЧПК великого робочого об’єму.
Dandong City Pengxin Machinery Co., Ltd. — це встановлений виробник важких литих виробів і точного механічного оброблення, що обслуговує світових OEM-виробників обладнання для виробництва електроенергії:
- Володіння матеріалами : Сертифіковане виробництво мартенситної нержавіючої сталі 13Cr-4Ni (CA6NM / 1.4313), крихкого чавуну для низьких температур (EN-GJS-400-18U-LT при ), а також високоміцних легованих сталей.
- Важка інфраструктура : Виробничий комплекс важкого лиття та механічної обробки площею 80 000 м² з потужними мостовими кранами, здатними заливати окремі виливки від 500 кг до 25 тонн.
- Сучасна 5-вісна ЧПУ-обробка : Фрезерні порталі ЧПУ-центри великого робочого простору та вертикальні токарні верстати для виготовлення готових лопатей гідротурбінних робочих коліс та ступиць вітрових роторів.
- Власна сертифікована лабораторія : Сертифіковані спеціалісти з неруйнівного контролю рівнів II/III, камери випробувань на ударну в’язкість за Шарпі при температурах нижче нуля, металографічний фазовий аналіз та оптична емісійна спектрометрія.
- Повний сертифікат : Cертифіковано за ISO 9001, надаємо повні матеріальні випробувальні сертифікати EN 10204 3.1 та 3.2, журнали 100 % неруйнівного контролю та звіти про 3D-лазерне сканування.
Висновок
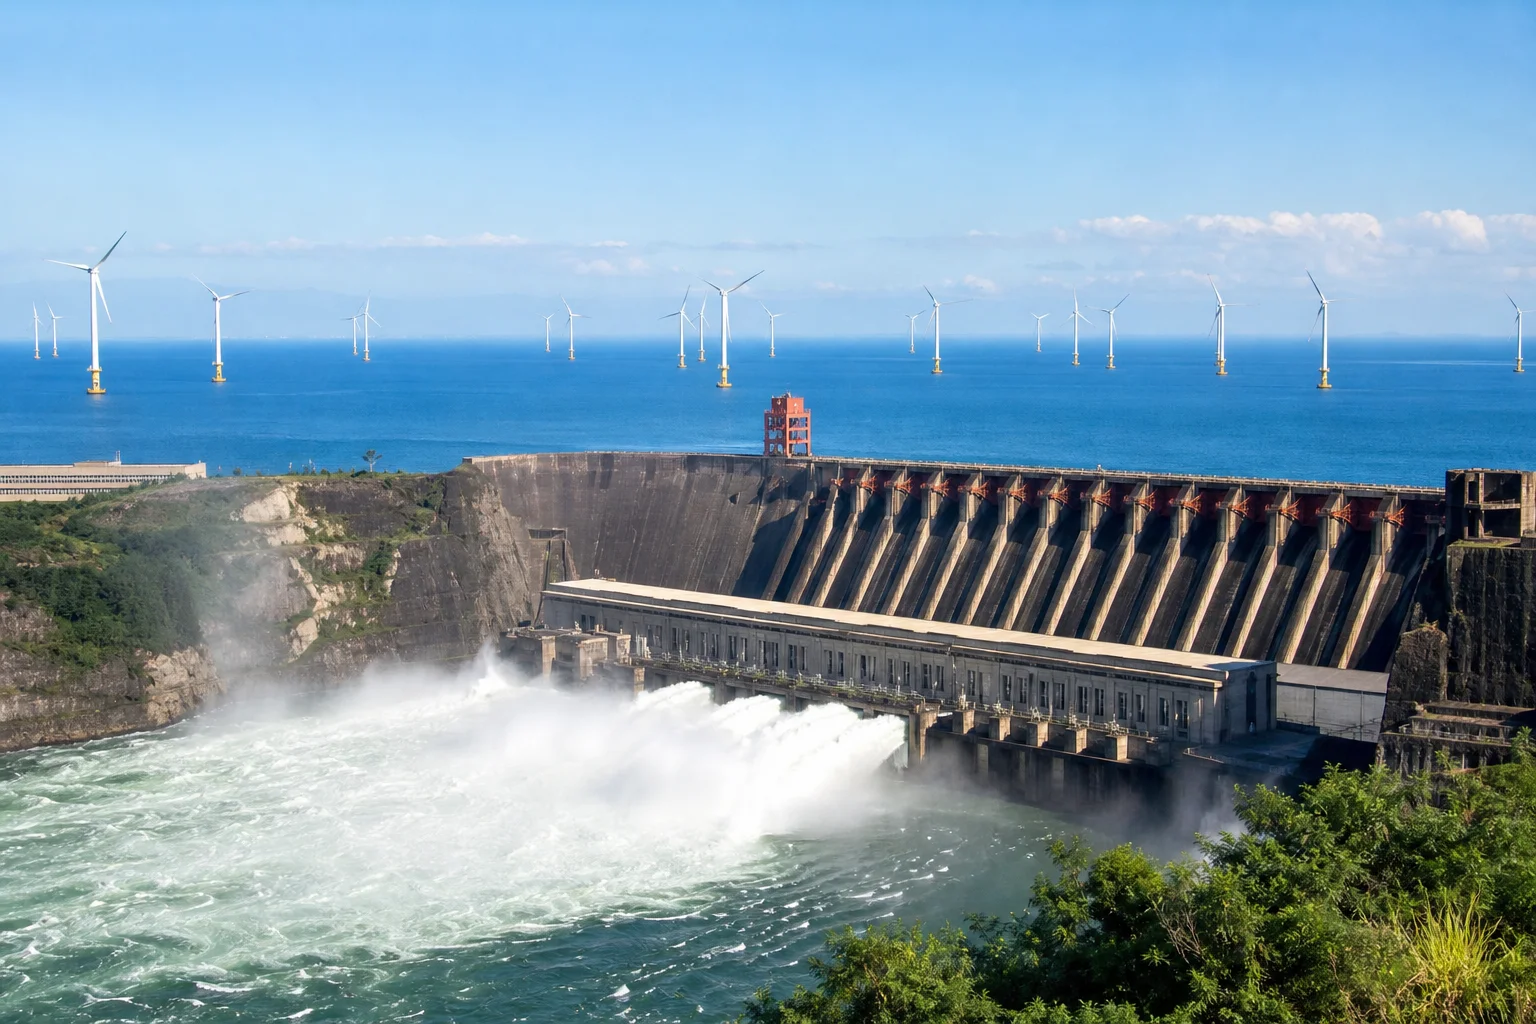
Ливарні вироби для компонентів гідро- та вітрових турбін є критично важливою конструктивною основою глобального переходу на «зелену» енергетику. Їх експлуатація протягом 25–40 років у постійних умовах кавітації, абразивного зносу піском та аеродинамічної турбулентності вимагає безкомпромісної металургійної чистоти (CA6NM та EN-GJS-400-18U-LT), точного направленого затвердіння, обробки на 5-вісних CNC-верстатах та повної верифікації якості за допомогою неруйнівного контролю (NDT).
Співпраця з досвідченим інтегрованим виробником важкого лиття та прецизійної механічної обробки забезпечує максимальну ефективність ваших турбін на відновлюваних джерелах енергії та десятиліття безперебійної експлуатації.
Зв’яжіться з компанією Dandong City Pengxin Machinery Co., Ltd., щоб надіслати креслення ваших компонентів для гідро- або вітрових турбін.
Dandong City Pengxin Machinery Co., Ltd. — важке лиття та прецизійне механічне оброблення, з 1958 року.
Зміст
- 1. Експлуатаційні середовища та механізми відмов у відновлюваних джерел енергії
- 2. Ієрархія металургійних сплавів: компоненти для гідро- та вітроенергетики
- 3. Інструменти для великомасштабного лиття та направлене кристалізування
- 4. Багатовісне 5-вісне ЧПК-фрезерування гідродинамічних профілів та фланців
- 5. Комплексний контроль якості та неруйнівне випробування (NDT)
- 6. Ливарні вироби для відновлюваних джерел енергії на компанії Dandong City Pengxin Machinery Co., Ltd.
- Висновок