
 EN
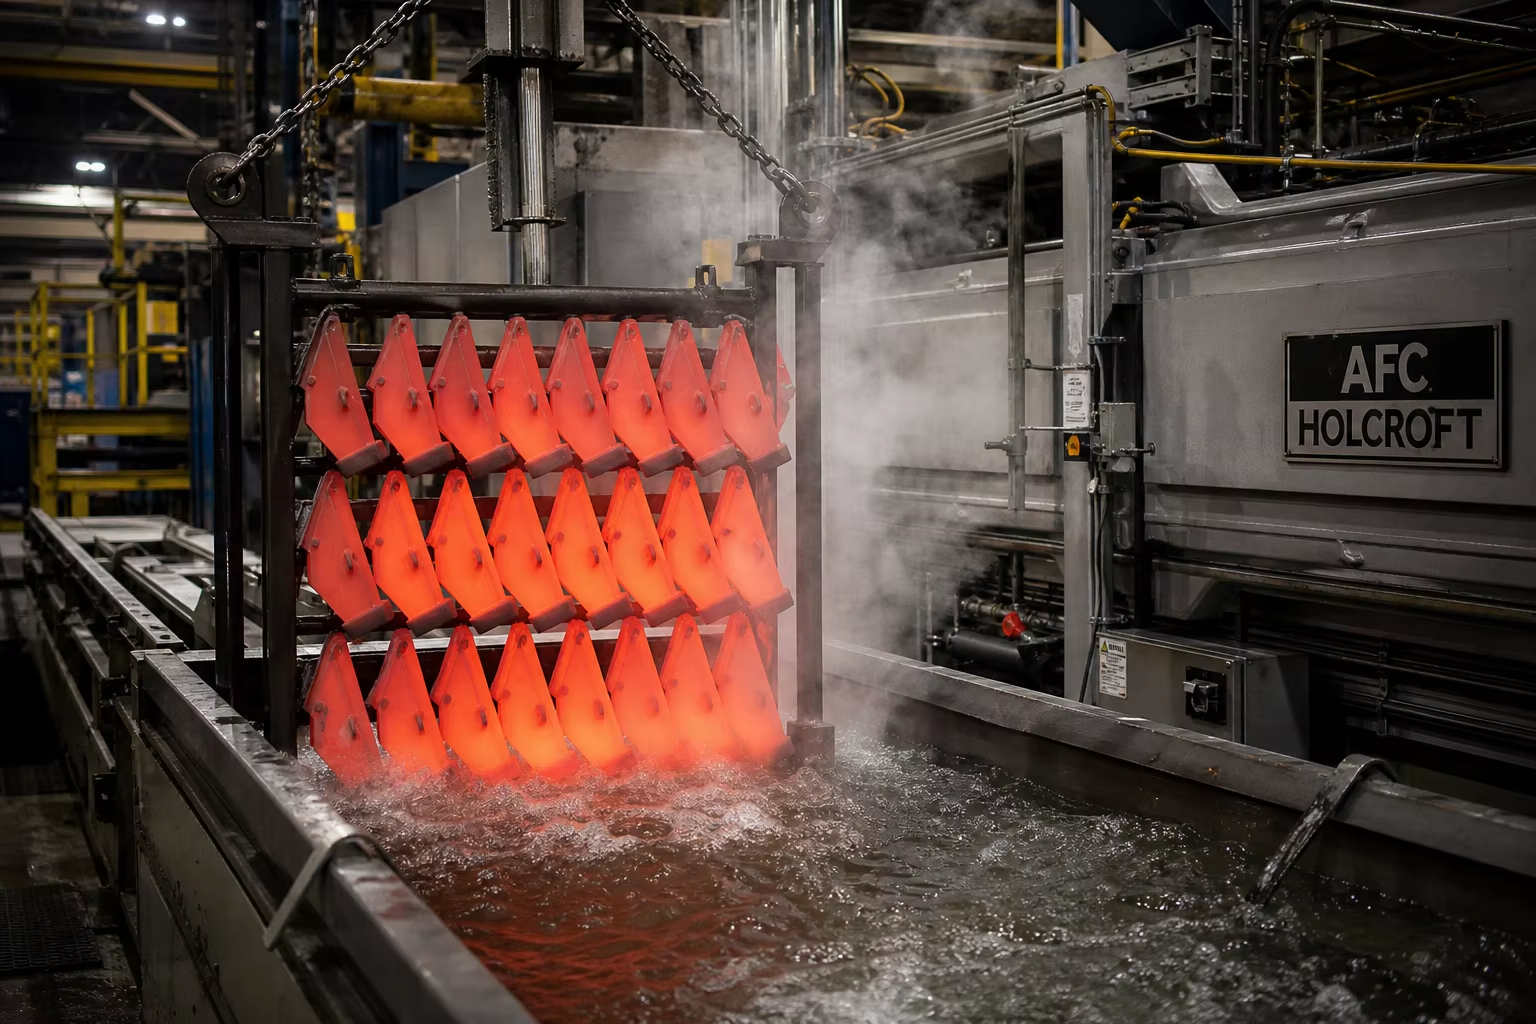
Meta Açıklama: Tarımsal aşınma dökümleri ve toprakla temas eden araçlar (GET) üzerine bir mühendislik kılavuzu. Bor alaşımlı döküm çelikleri, yüksek kromlu beyaz demir (ASTM A532) kompozit içerikleri, 50–58 HRC’ye su verme ve temperleme işlemi, pulluk uçları, alt toprak işleyicileri, kültivatör süpürge uçları ve kombin konkafları hakkında bilgi edinin.
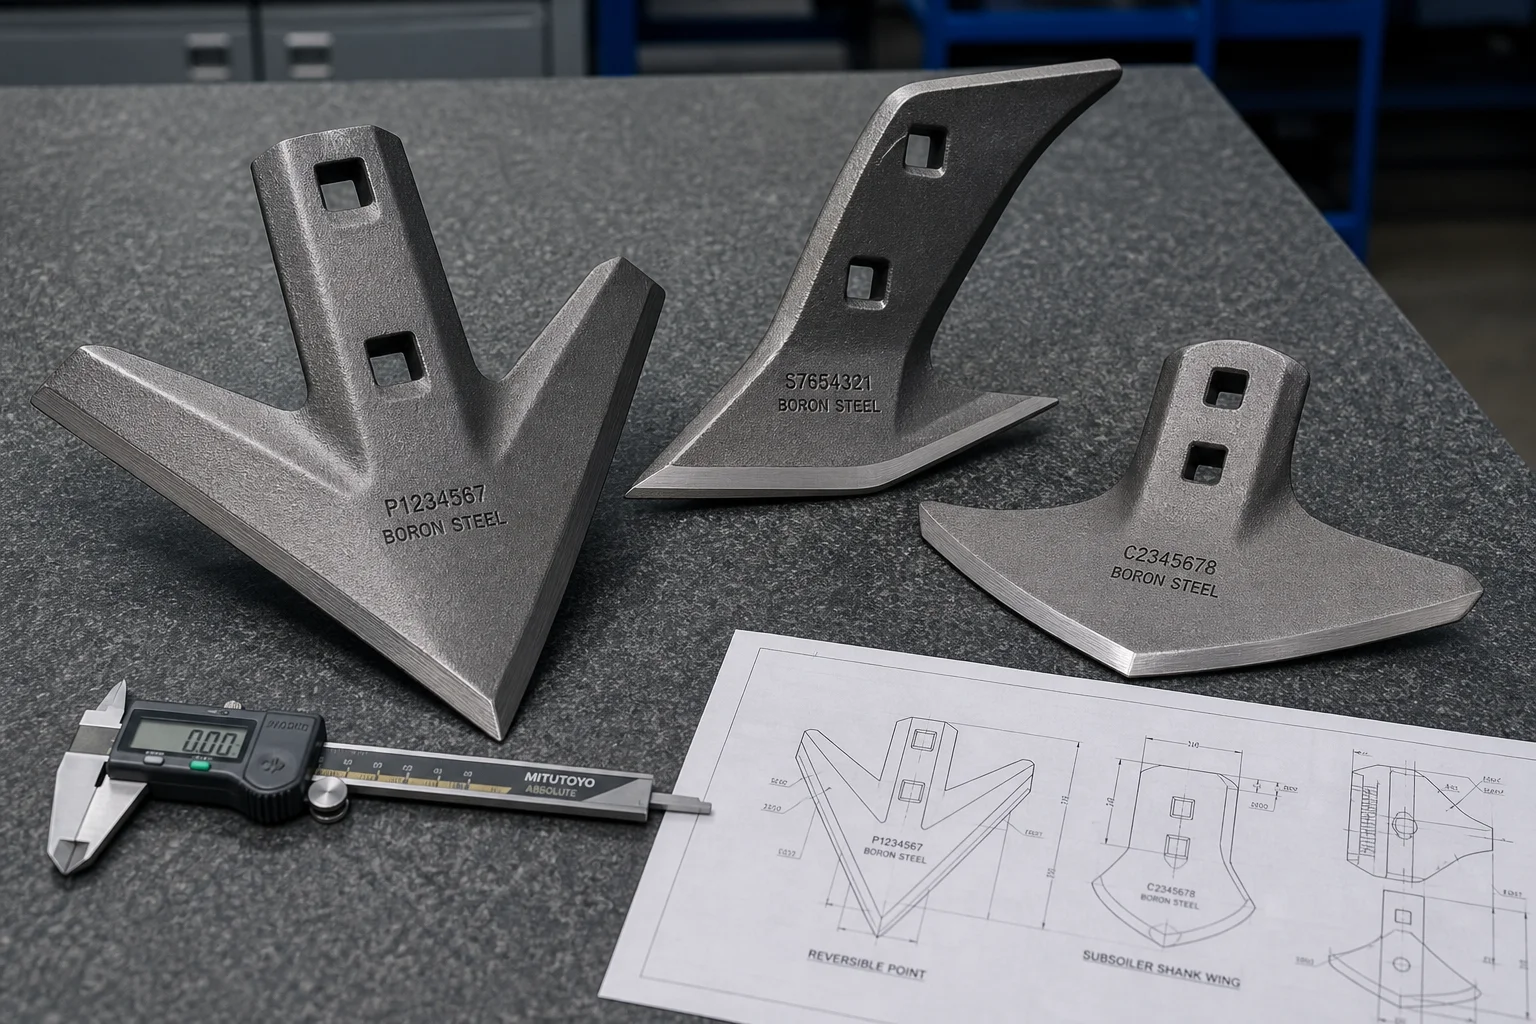
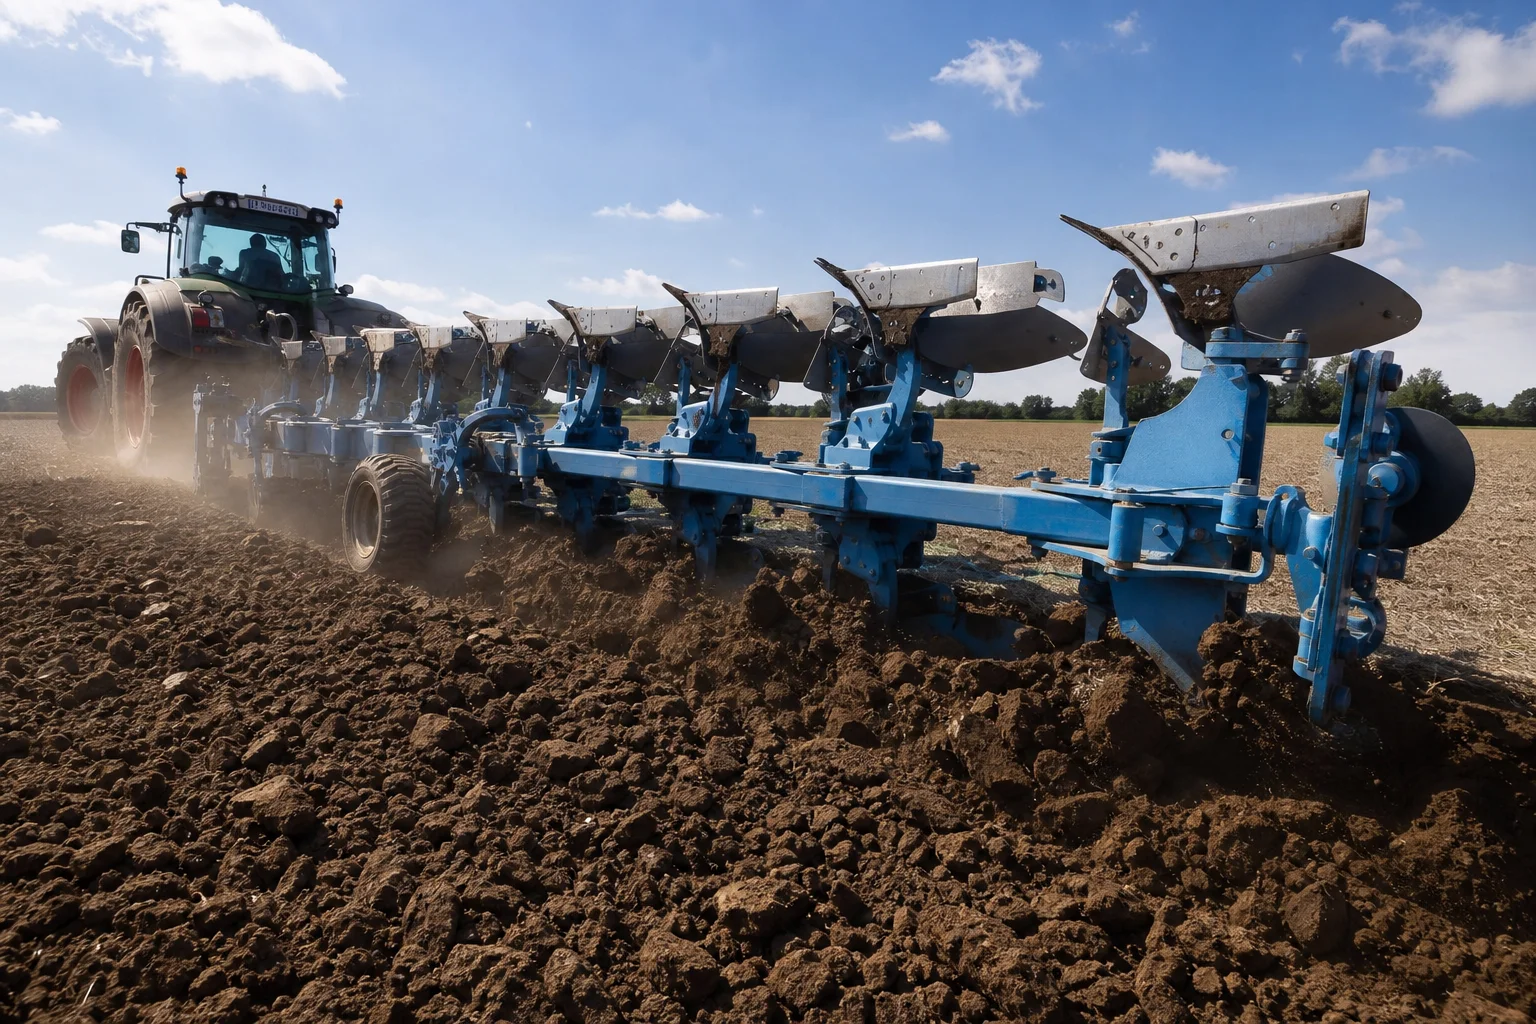
Modern tarımsal toprak işleme ve hasat ekipmanları, sürekli mekanik zorlamalar altında çalışır. Toprakla temas eden tarımsal araçlar (GET) — örneğin çift yönlü pulluk uçları, alt toprak işleyici sapları, kültivatör süpürge uçları, disk harrow merkezleri, tohum ekim makinesi açıcı botları ve kombin hasat makinesi konkafları — farklı toprak profilleri boyunca saatte 15 km'ye kadar hızla çekilir; sertleşmiş kil, aşındırıcı kuvars kumu, çakıl taşı çakılısı ve gömülü kayalık engelleri keser.
Bu koşullarda standart imal edilmiş karbon çelik parçalar, onlarca hektarlık alanda körelir, bükülür veya aşınır; bu da sürüm derinliğini değiştirir, traktörün dizel tüketimini en fazla oranında artırır ve sık sık maliyetli tarla duruş süreleri gerektirir.
Tarımsal aşınma sorunlarını çözmek için özel döküm metalurjisi gerekir: Bor ile Alaşımlı Dökme Çelikler (30MnB5 dökme eşdeğeri) derin tam sertleştirme yeteneği (50–58 HRC) ve dayanıklı sünek çekirdek sunan, hassas Yüksek Kromlu Beyaz Demir (ASTM A532) İki-Metal Parça Yerleştiricileri , ayrıca dövülmüş sürüm dişlerine karşı hassas cıvata deliği uyumunu garanti eden otomatik kum kalıplama teknolojisi.
Bu teknik kılavuz, toprak aşınma dinamiklerini, alaşım seçimini, su/polimer soğutmalı ısıl işlemi, iki-metal döküm tekniklerini, montaj arayüzlerinin CNC işlenmesini ve saha test standartlarını ayrıntılı olarak açıklar.
1. Toprak Aşınma Dinamikleri ve Alan Bozulma Türleri
Toprak aşınması, mühendislik dünyasında en agresif çokmekanizmalı aşınma ortamlarından biridir:
                      ┌──────────────────────────────────────────────┐
                      │ Dynamic Soil Engagement & Rock Impact        │
                      └──────────────────────┬───────────────────────┘
                                             │
        ┌────────────────────────────────────┼────────────────────────────────────┐
        ▼                                    ▼                                    ▼
┌───────────────────────────────┐  ┌───────────────────────────────┐  ┌───────────────────────────────┐
│ Two-Body / Three-Body Abrasion│  │ Severe Stone Shock Impact     │  │ Soil Acidity & Fertilizer     │
│ (Sharp quartz sand cutting    │  │ (Buried boulders causing      │  │ (Corrosive electrochemical    │
│  micro-grooves on point nose) │  │  instantaneous nose snapping) │  │  attack from nitrates/manure) │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Tarım Araç Parçası | Çalışma Sırasındaki Toprak Mekanizması | Birincil arıza modu | Metalürjik Gereksinim |
|---|---|---|---|
| Tersine Döndürülebilir Pulluk Uçları | Aşındırıcı kuvars kumuyla yüksek basınçlı kesme ( ) | Hızlı uç körelmesi ve kenar kaybı; toprağa nüfuz kaybı | Borlu Dökme Çelik / Beyaz Demir Gömme (54–58 HRC) |
| Derin Kazıcı / Alt Topraklayıcı Çatalı | 600 mm derinliğe kadar yüksek çekim kuvveti; gömülü kayalara karşı eğilme momentleri | Uç arkasında çatalın genel eğilmesi veya gevrek kırılması | Yüksek Tokluklu Dökme Alaşımlı Çelik (25CrMo4 / 30MnB5) () |
| Tarla Sürücüleri ve Ördek Ayağı Bıçakları | Yüzeyel yüksek hızlı toprak kesimi; sürekli üçlü cisim aşınması | Kanadın incelmesi ve taşıyıcı cıvataların çevresinde delik patlaması | Martensitik Borlu Çelik (50–54 HRC, sünek cıvata bölgesiyle) |
| Hasat Makinesi Kavramalı Çubukları | Silisyumlu kül ve tarla çakılığı içeren tahıl başlıklarının yüksek hızda dövülmesi | Kavramalı diş aşınması, dövülmemiş tahıl kaybı | Ostemperlenmiş Sünek Demir (ADI Sınıfı 1200) / Yüksek-Kromlu Demir |
2. Tarımsal Aşınma Parçaları İçin Alaşım Seçim Sıralaması
Tarımsal dökümler, kuvars çizme aşınmasına karşı yüksek yüzey sertliğini (taş darbelerini emerek parçalanmamayı sağlamak için) toplu kırılma tokluğunu dengelemelidir:
| Alaşım Ailesi | Nominal Kimyasal Bileşim (ağırlık %) | Isı Tedavisi | Sertlik Aralığı | Ana Mühendislik Avantajı |
|---|---|---|---|---|
| Borlu Döküm Çeliği (30MnB5 Döküm Eşdeğeri) | Su Verilmiş ve Düşük Sıcaklıkta Temperlenmiş | 50 – 56 HRC | İz miktarda boron ile üstün tam kesit sertleşebilirlik; mükemmel darbe tokluğu ( aT ) | |
| Yüksek Karbonlu Düşük Alaşımlı (HCLA) Dökme Çelik | Yağ/Polimerle Su Verilmiş ve Temperlenmiş | 52 – 58 HRC | Yüksek temel karbon sertliği; plüre uçları için dengeli tokluk | |
| Yüksek Kromlu Beyaz Demir (ASTM A532 Sınıf II/III) | Kararsızlaştırılmış ve Hava ile Soğutulmuş | 60 – 65 HRC | Büyük hacimde karbürler ( ); karbon çeliklerine kıyasla aşınmaya dayanıklı ömür | |
| Yüksek Mukavemetli Sünek Demir (EN-GJS-600-3 / 700-2) | Döküm Halinde veya Normalleştirilmiş | 220 – 280 HB | Ağır iş disc harrow yatakları ve bağlantı kolları |
Metalurjik Odak: Tarımsal Çeliklerde Bor Etkisi
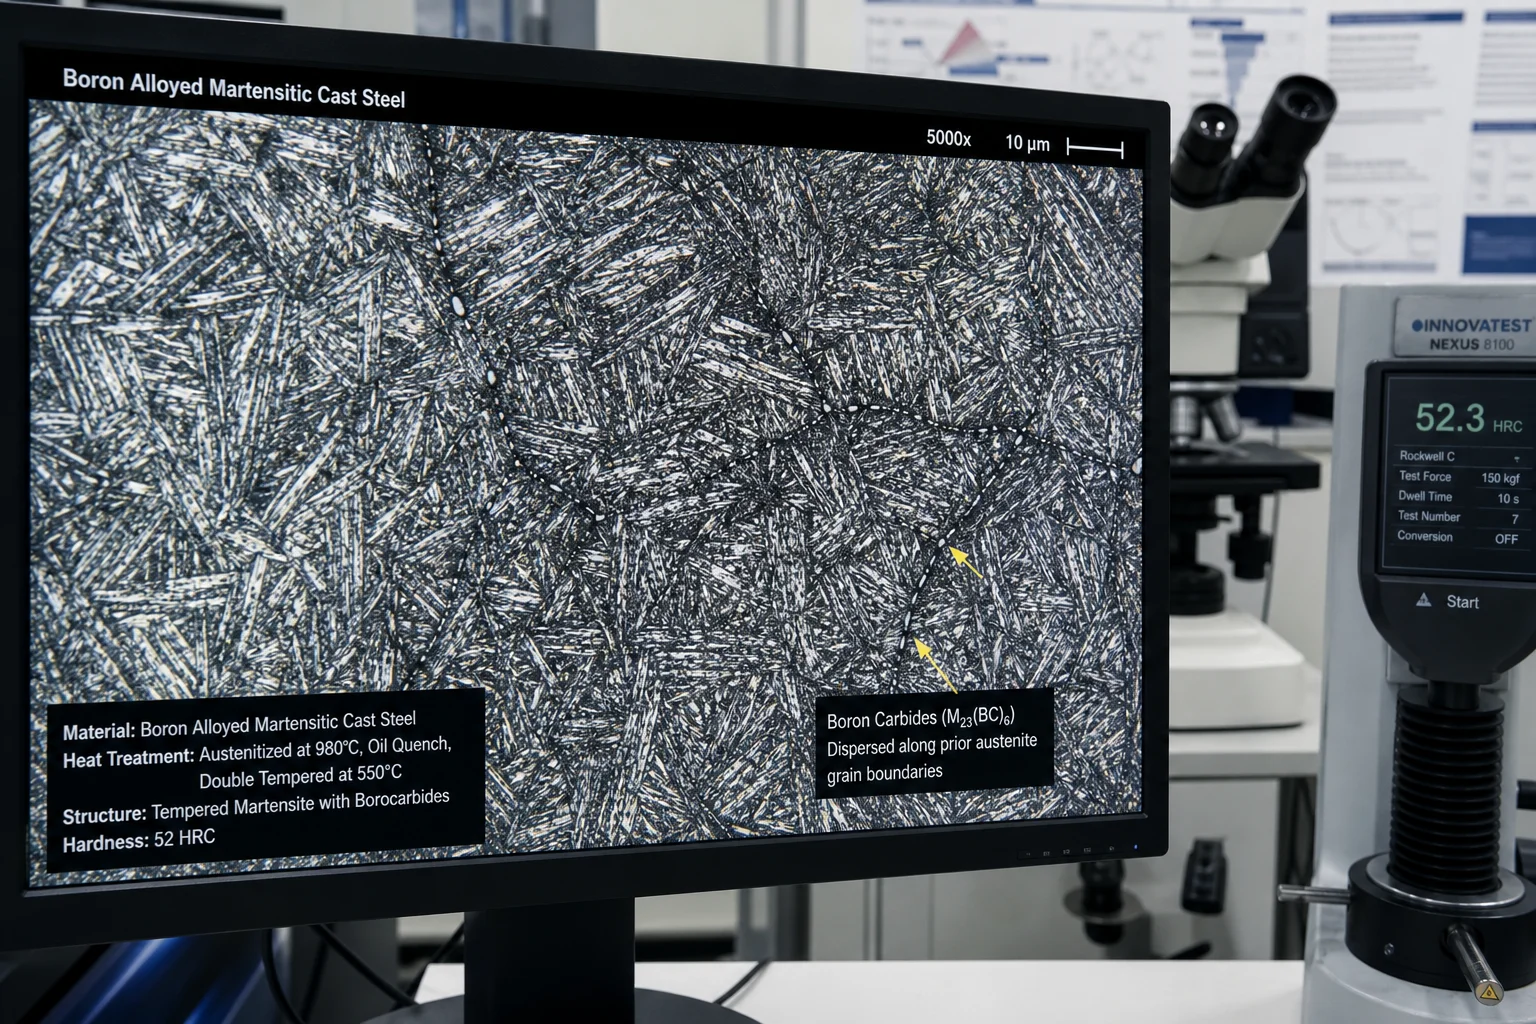
İz bor ( ) ısıtma sırasında önceki ostenit tane sınırlarına ayrışır ve su verme sırasında yumuşak ferrit ile perlitin çekirdeklenmesini bastırır. Bu, düşük karbonlu dökme çeliğin ( ) 40 mm kalınlığındaki ağır kesitler boyunca tamamen martensit dönüşümü gerçekleştirmesine olanak tanır; böylece yüksek sertlik elde edilirken üstün darbe tokluğu sağlanır ve bu da gömülü tarla taşlarına çarptığında kırılgan kırılmayı önler.
3. İki-Metal Kompozit Döküm ve Sert Kaplama Entegrasyonu
Aşırı kumlu ve çakıllı topraklar için tek malzemeli çelik uçlar çok hızlı aşınırken, saf beyaz demir uçlar kayaya çarptığında parçalanır. Dökümhaneler bu sorunu İki-Metal Döküm Teknolojileriyle :
┌─────────────────────────────────────────────────────────────┐
│ 1. Cast Tough Alloy Steel Body (Substrate: ~30 HRC Toughness)│
│    • Provides flexible shank mount and bolt hole ductility  │
├─────────────────────────────────────────────────────────────┤
│ 2. Fused High-Chromium White Iron / Tungsten Carbide Nose   │
│    • Solidified bi-metallic insert at high-wear nose tip    │
│    • Extreme surface hardness (>62 HRC / 1,800 HV)          │
├─────────────────────────────────────────────────────────────┤
│ Finished Result: Self-Sharpening Wear Action                │
│ (Softer body wears at controlled rate behind hard nose,     │
│  maintaining a permanently sharp cutting edge)              │
└─────────────────────────────────────────────────────────────┘
4. Otomatik Kum Kalıplama ve Döküm Hassasiyeti
Tarımsal parçalar, yüksek yıllık üretim hacimlerinde (yılda 10.000–500.000 adet) üretilir; bu nedenle sıkı boyutsal tutarlılık gerektiren otomatik kalıplama hatları gerekir:
┌────────────────────────────────────────────────────────────────────────┐
│ 1. High-Pressure Automated Flaskless Green Sand Molding (DISA / HWS)   │
│    • Production speeds up to 350 molds/hour with high sand compaction │
├────────────────────────────────────────────────────────────────────────┤
│ 2. Cast-In Square & Oval Carriage Bolt Holes                           │
│    • Precision resin-coated shell sand cores produce clean bolt pockets│
│    • Exact taper tolerances match standard DIN 608 plow bolts          │
├────────────────────────────────────────────────────────────────────────┤
│ 3. Automated Pouring with Stream Inoculation                           │
│    • Clean medium-frequency induction melt with zero slag inclusion    │
├────────────────────────────────────────────────────────────────────────┤
│ 4. Continuous Shot Blasting & Automated Degating                       │
│    • Clean surface finish ready for CNC drilling and paint dip coating │
└────────────────────────────────────────────────────────────────────────┘
5. Tokluk–Sertlik Optimizasyonu İçin Isıl İşlem Protokolleri
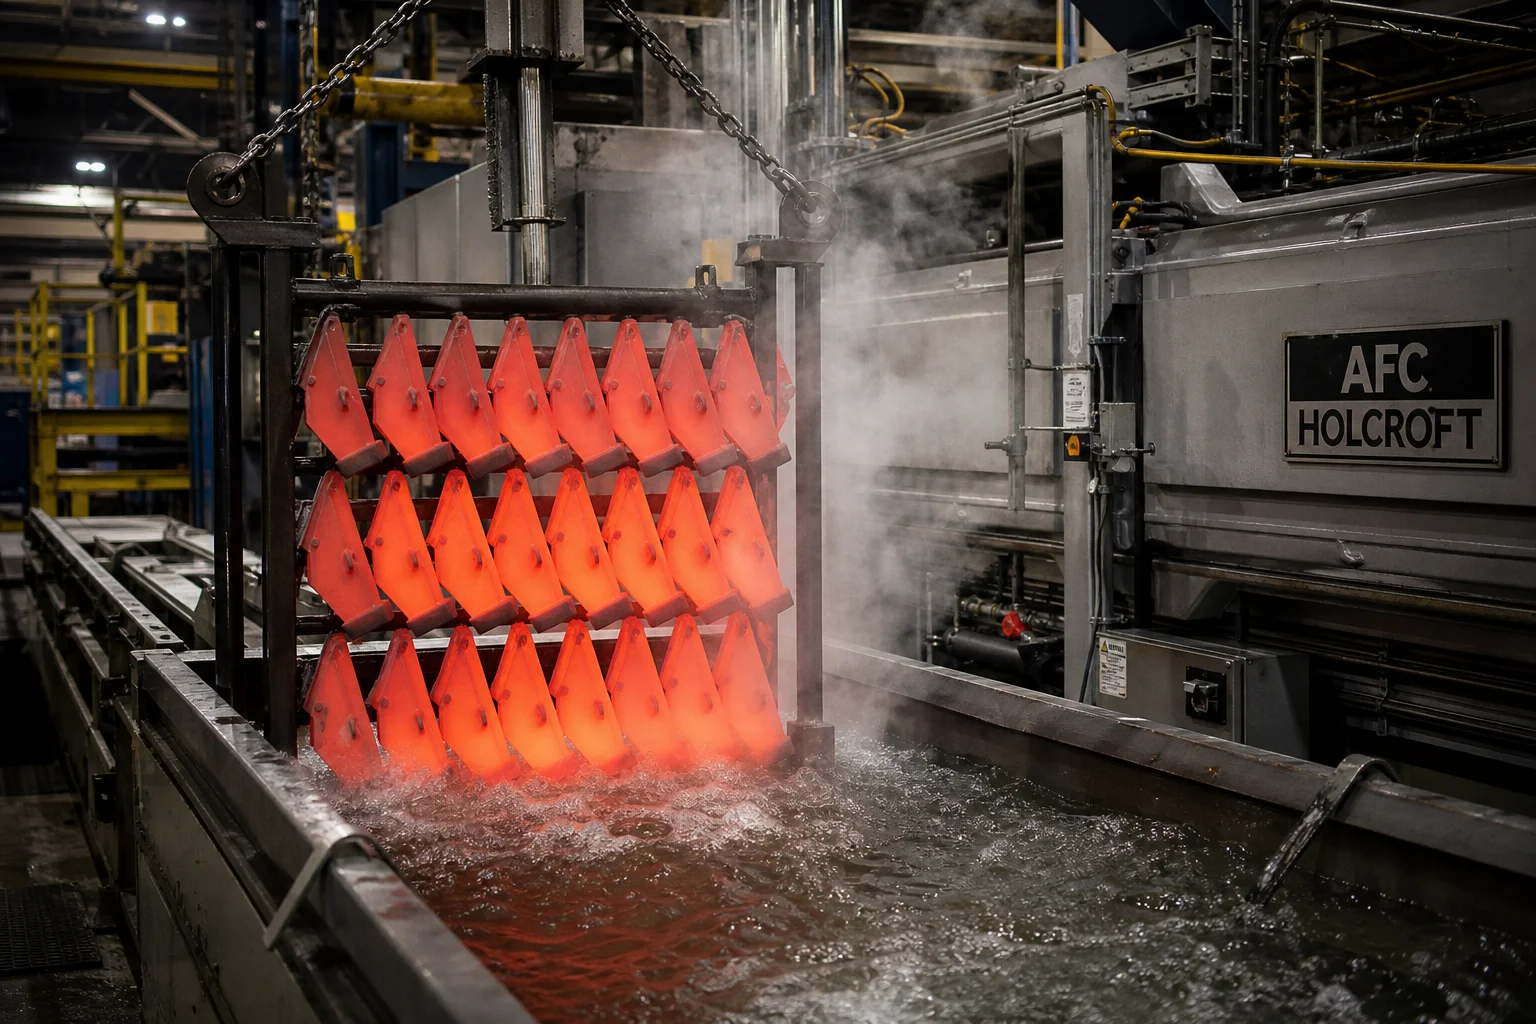
As-Cast Steel Point (~220 HB)
             │
             ▼
┌────────────────────────────────────────────────────────┐
│ Continuous Austenitizing Furnace (880 °C – 920 °C)     │
│ (Protective atmosphere prevents surface decarburization)
└────────────┬───────────────────────────────────────────┘
             │
             ▼  Automated Submerged Conveyor Quench
┌────────────────────────────────────────────────────────┐
│ High-Agitation Polymer / Water Quench Tank             │
│ (Achieves 100% fine Martensite across full section)    │
└────────────┬───────────────────────────────────────────┘
             │
             ▼
┌────────────────────────────────────────────────────────┐
│ Low-Temperature Stress-Relief Tempering (200 °C - 240 °C)
│ (Relieves internal stress; stabilizes 52–56 HRC)       │
└────────────────────────────────────────────────────────┘
6. CNC İşleme ve Taşıma Cıvatası Arayüzü Son İşlemi
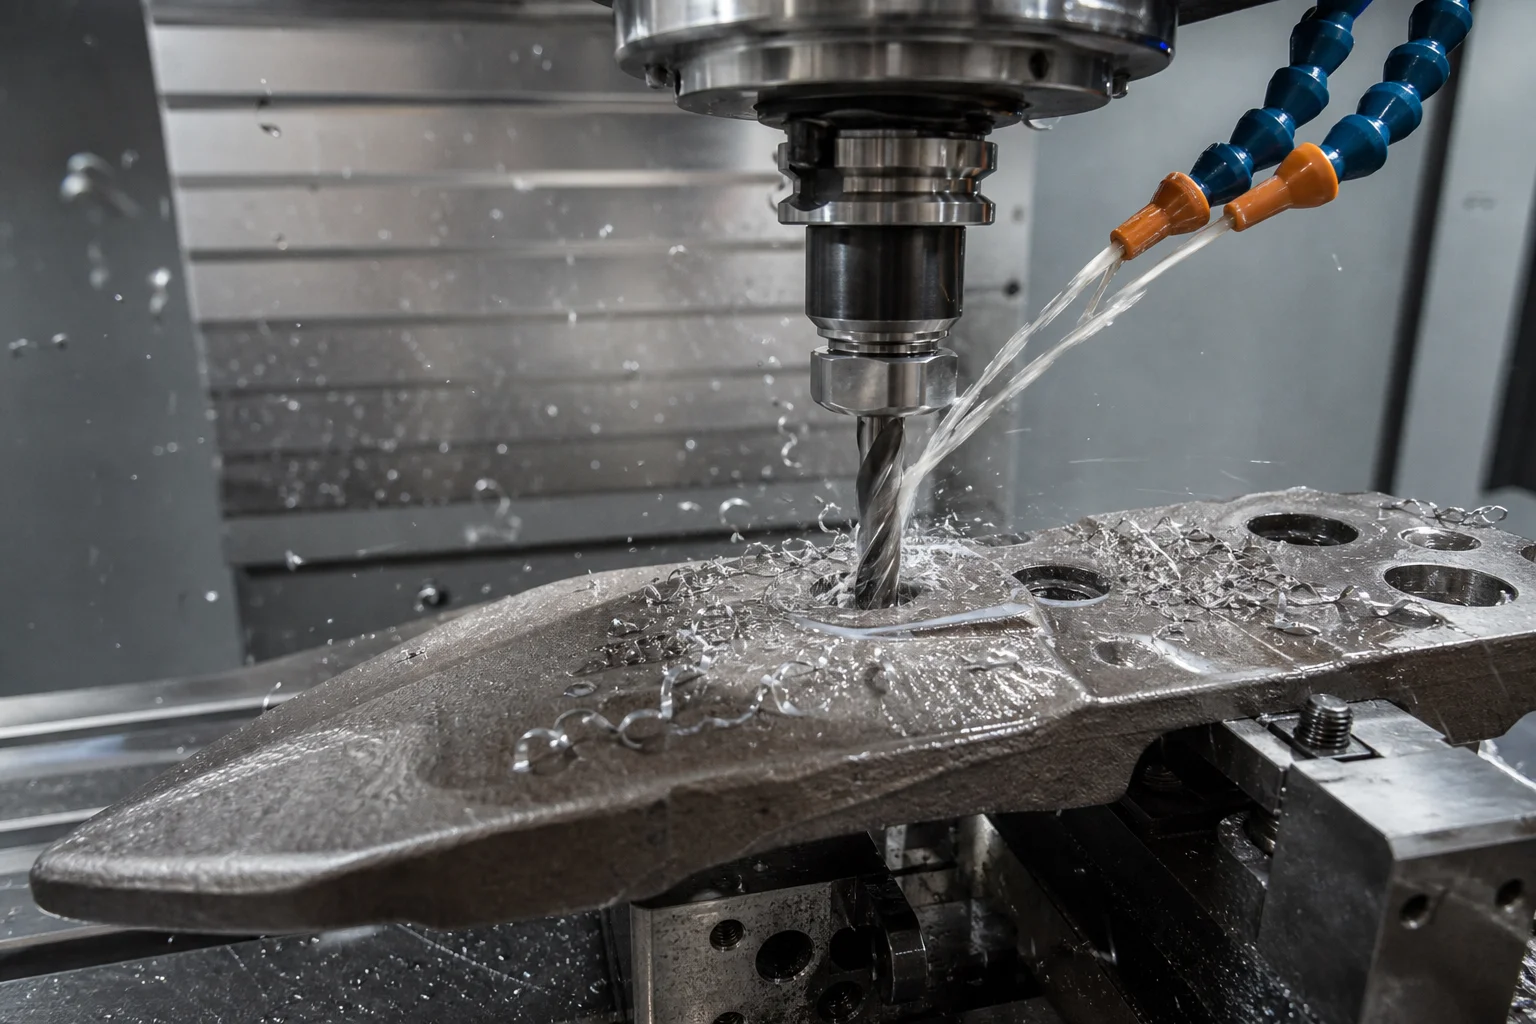
Tarımsal aşınma parçaları, titreşim altında cıvata kesilmesine neden olan gevşek oyun olmadan dövülmüş dişlere sıkıca oturmalıdır:
- Taşıma Cıvatası Delikleri (DIN 608 / ANSI B18.9) : Düzgün cıvata başı oturumunu sağlamak için hassas CNC sayfa delme işlemi ve kare boyunlu broşlama/frezeleme; böylece toprak birikimi ve cıvata başı aşınması önlenir.
- Montaj Yüzeyi Düzgünlüğü : Diş temas yastıklarının yüksek hızda CNC yüzey frezelemesi ile düzgünlük içinde işlenmesi; böylece dövülmüş tarla çatalı bacaklarına sağlam sıkma sağlanır.
7. Laboratuvar Testleri ve Standartlaştırılmış Kalite Kontrolü
| Test Kategorisi | Standart / Özellik | Kabul kriterleri |
|---|---|---|
| Toprak Aşınma Testi | ASTM G65 (Kuru Kum / Lastik Teker) | Kütle kaybı oranı 6.000 devir sonrasında |
| Sertlik Doğrulaması | ASTM E18’e göre Rockwell Sertliği (HRC) | çalışma kenarlarında; civata deliklerinin etrafında |
| Düşen Ağırlık / Darbe Şoku | Düşen Ağırlık Darbe Tesisatı (50 kg, 2,0 m yükseklikten bırakıldı) | Tekrarlayan sert çekiç darbelerinde çatlak oluşmaması veya burun parçalanmaması |
| Kimyasal analiz | Optik emisyon spektrometresi (OES) | Bor ( ) , Mn, Cr ve C içeriğinin katı doğrulanması |
| Boyutsal ve Cıvata Ölçüleri | Geçir/Geçirme Plug Ölçüleri ve 3B Optik Tara | delik merkezlerinin %100 doğrulanması ( ) ve gövde koniklik açıları |
9. Tarımsal Döküm Üretimi, Dandong Şehri Pengxin Makine Ltd. Şti.
Yüksek performanslı tarımsal dökümlerin teslim edilmesi, büyük hacimli otomatik kum kalıplama, gelişmiş sürekli ısı işlem hatları ve titiz aşınma testleri gerektirir.
Dandong Şehri Pengxin Makine A.Ş. tarımsal ekipman üreticilerine dünya çapında hizmet veren deneyimli bir OEM döküm üreticisidir:
- Malzeme Uzmanlığı : Bor ile alaşımlı martensitik çeliklerin (30MnB5 eşdeğeri), yüksek kromlu beyaz demirlerin (ASTM A532) ve ağır sünek demirlerin (QT600-3 / GGG60) sertifikalı dökümleri.
- Yüksek Hacimli Üretim Kapasitesi : Otomatik kalıp döküm hatları, sürekli ısı işlem fırınları ve çok milli CNC işleyici merkezleriyle donatılmış 80.000 m²'lik dökümhane tesisine sahiptir.
- Bi-Metalik ve Sert Kaplama Seçenekleri : Gelişmiş bi-metalik döküm ve tungsten karbür kompozit lehimleme ile en fazla uzatılmış saha kullanım ömrü sağlanmaktadır.
- Tamamlanmış, Montaja Hazır Teslimat : Temiz kumla patlatılmış yüzey, hassas işlenmiş DIN 608 cıvata delikleri ve yüksek dayanımlı elektrostatik toz kaplama ya da elektroforetik boya.
- Kalite Güvencesi : ISO 9001 sertifikalıdır; tam EN 10204 3.1 malzeme test belgeleri, sertlik haritalama raporları ve parti bazlı darbe test verileri sağlar.
Sonuç
Tarımsal ve ağır sürüm aşınma dökümleri, doğrudan tarla verimliliğini, dizel yakıt verimliliğini ve tarım karlılığını belirleyen kritik aşınma tüketim malzemeleridir. Dünya sınıfı toprak araçları sunmak, bor ile zenginleştirilmiş metalürji, temiz cıvata arayüzleriyle hassas kum dökümü, disiplinli su verme ısıl işlemi ve çift-metal kompozit aşınma koruması gibi ödün verilmeyen bir kombinasyon gerektirir.
Deneyimli, entegre bir tarımsal döküm dökümcüsüyle ortaklık kurmak, sürüm parçalarınızın daha derine nüfuz etmesini, daha uzun süre çalışmasını ve en zorlu tarla engellerine dayanmasını sağlar.
Tarımsal aşınma parçalarınızın çizimlerini göndermek veya yüksek dayanıklılıkta alaşım örnekleri talep etmek için Dandong City Pengxin Machinery Co., Ltd. ile iletişime geçin.
Dandong Şehri Pengxin Makine Sanayi A.Ş. — Ağır Döküm ve Hassas İşleme, 1958’den Beri.
İçindekiler Tablosu
- 1. Toprak Aşınma Dinamikleri ve Alan Bozulma Türleri
- 2. Tarımsal Aşınma Parçaları İçin Alaşım Seçim Sıralaması
- 3. İki-Metal Kompozit Döküm ve Sert Kaplama Entegrasyonu
- 4. Otomatik Kum Kalıplama ve Döküm Hassasiyeti
- 5. Tokluk–Sertlik Optimizasyonu İçin Isıl İşlem Protokolleri
- 6. CNC İşleme ve Taşıma Cıvatası Arayüzü Son İşlemi
- 7. Laboratuvar Testleri ve Standartlaştırılmış Kalite Kontrolü
- 9. Tarımsal Döküm Üretimi, Dandong Şehri Pengxin Makine Ltd. Şti.
- Sonuç