
 EN
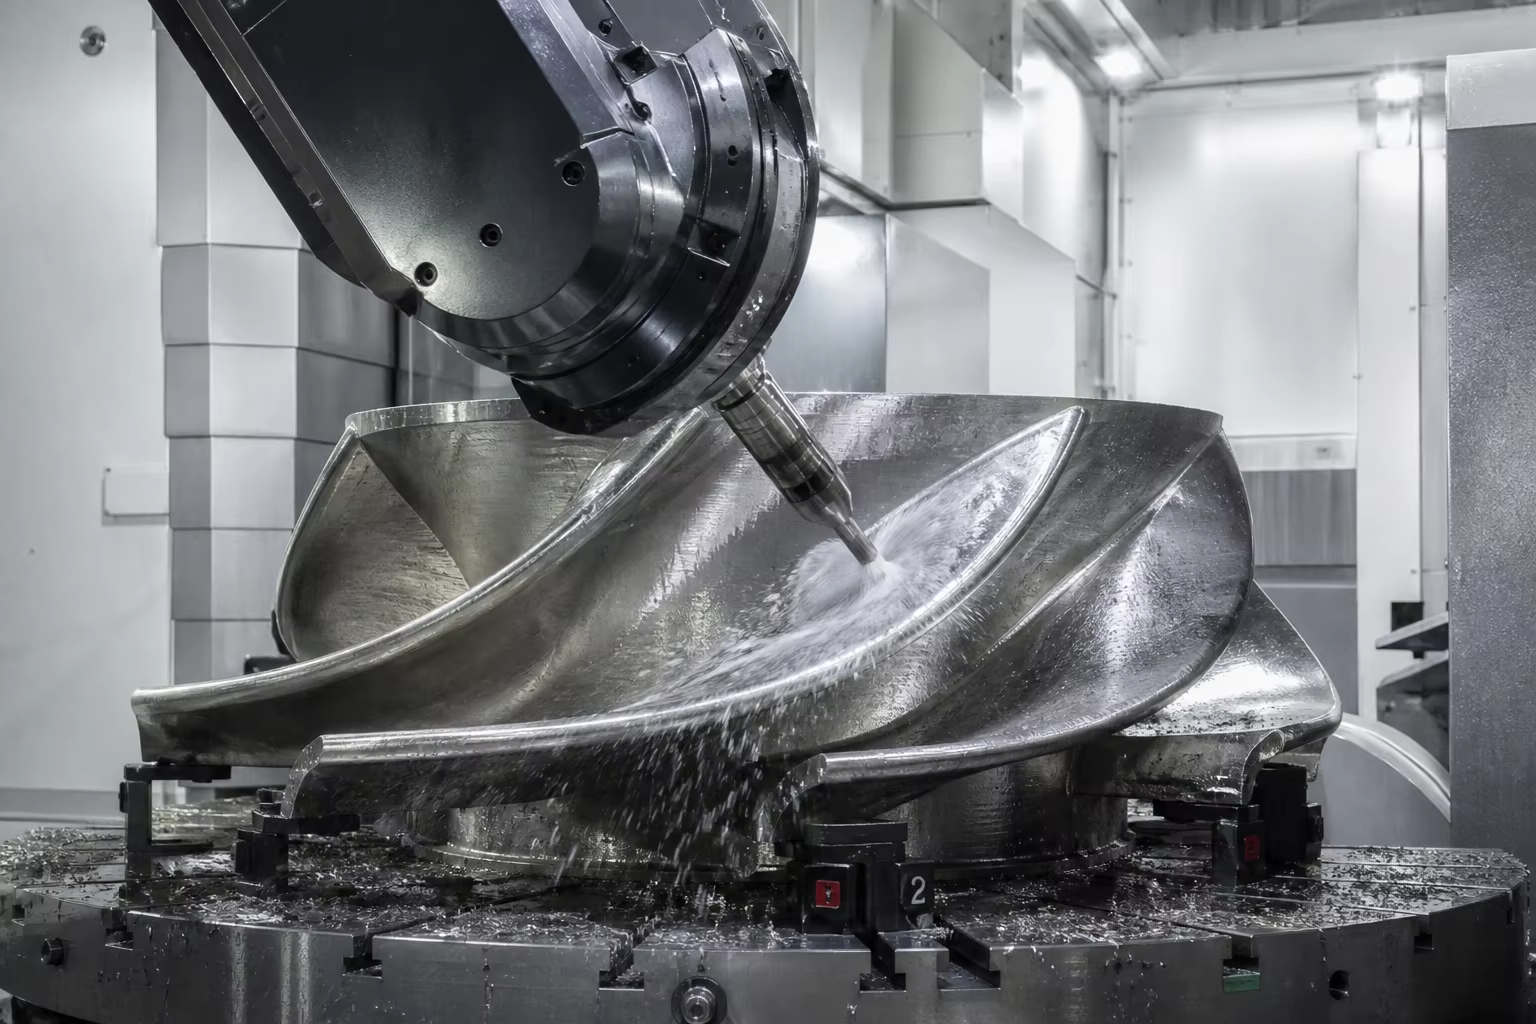
Мета-описание: Полное техническое руководство по литым деталям для гидро- и ветрогенераторов. Рассматриваются мартенситная нержавеющая сталь 13Cr-4Ni (ASTM A743 CA6NM / EN 1.4313) для рабочих колёс Френсиса и чашек Пелтона, высокопрочный чугун с повышенной пластичностью при низких температурах (EN-GJS-400-18U-LT при −20 °C) для роторных ступиц ветротурбин массой 15 тонн, пятикоординатная фрезерная обработка с ЧПУ и неразрушающий контроль без единого дефекта.
В мировой инфраструктуре возобновляемой энергетики гидро- и ветроэнергетические системы представляют собой вершину крупномасштабного машиностроения. Работая непрерывно десятилетиями под воздействием неумолимых природных сил, литые детали энергогенерирующих установок испытывают экстремальные динамические нагрузки:
- Гидротурбины (Фрэнсис, Каплан, Пелтон) : лопасти рабочего колеса, обода, кольца и направляющие лопатки распределителя работают внутри высокоскоростных водяных струй, превышающих , выдерживая интенсивные кавитационные ударные волны (давление при имплозии ), эрозию кварцевым песком и речным илом при высокой скорости потока, циклическую усталость от гидравлического удара и коррозионное воздействие химического состава воды .
- Ветротурбины (наземные и морские, от 3 МВт до 16 МВт) : массивные литые Ступицы роторов, опорные плиты (основные рамы), рычаги передачи крутящего момента и планетарные картеры работают без остановки многоплоскостная аэродинамическая турбулентность порывов ветра, усталостное изгибное разрушение при высоком числе циклов ( в течение расчётного срока службы более 25 лет) и арктические морские условия на шельфе при температурах до или .
В этих экстремальных условиях обеспечение структурной целостности имеет первостепенное значение. Микроскопическая усадочная пора в корне лопатки Пелтона или хрупкое карбидное выделение по границам зёрен в 20-тонном роторном ступице ветротурбины приведут к развитию усталостного разрушения и последующему катастрофическому отказу турбины, что повлечёт за собой дорогостоящий ремонт с применением морских кранов.
Обеспечение сверхвысокой надёжности требует применения специализированной литейной металлургии: литьё мартенситной нержавеющей стали 13Cr-4Ni (CA6NM / 1.4313) с двухступенчатой термообработкой отжига для обеспечения стойкости к кавитации в гидросистемах, а также массивных отливок Низкотемпературного ферритного ковкого чугуна (EN-GJS-400-18U-LT / QT400-18AL) с гарантированной ударной вязкостью по Шарпи при температурах ниже нуля.
Этот технический справочник содержит подробное описание металлургических процессов, моделирования направленной кристаллизации, гидродинамической обработки на пятикоординатных ЧПУ-станках и методов неразрушающего контроля качества для литых деталей гидро- и ветроэнергетического оборудования.
1. Эксплуатационные условия и механизмы отказов в системах возобновляемой энергетики
                     ┌──────────────────────────────────────────────┐
                     │ Renewable Kinetic Energy Dynamics            │
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ Cavitation & Silt Abrasion    │ │ High-Cycle Aerodynamic Fatigue│ │ Sub-Zero Cold-Climate Impact  │
│ (Vapor micro-jet pitting on   │ │ (Non-stop cyclic gust bending │ │ (Offshore brittle fracture    │
│  hydro runner blade trailing) │ │  across 15-ton rotor hubs)    │ │  risk in arctic wind down -40°C)
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Эксплуатируемый компонент | Основная динамическая нагрузка | Критический механизм разрушения, подлежащий предотвращению | Решение по марке материала |
|---|---|---|---|
| Лопатки турбины Пелтона | Импульсная струя воды высокой скорости ( ) + циклические ударные нагрузки | Эрозия разделительной кромки лопатки, усталостное изгибное разрушение у основания лопатки | нержавеющая сталь 13Cr-4Ni (ASTM A743 CA6NM / 1.4313) |
| Коронка и лопасти рабочего колеса турбины Фрэнсис | Непрерывное гидродинамическое давление + кавитационные микроструи | Кавитационное питтинговое разрушение и растрескивание на задней кромке лопасти | Низкоуглеродистая сталь 13Cr-4Ni (CA6NM-Mod / 1.4405) |
| Роторная ступица ветротурбины (5–16 МВт) | Многотонные аэродинамические моменты поворота лопастей + ударные нагрузки от порывов ветра | Усталостное растрескивание основного фланца лопасти; хрупкое разрушение | Дуктильный чугун с низкой температурой эксплуатации (EN-GJS-400-18U-LT / QT400-18AL) |
| Основная опорная плита / рама ветротурбины | Большая масса редуктора и генератора + крутильная реакция при повороте по курсу | Крутильная деформация, растрескивание опорных площадок | Ферритный ковкий чугун (EN-GJS-400-15 / EN-GJS-500-7) |
2. Иерархия металлургических сплавов: компоненты для гидро- и ветроэнергетики
А. Гидротурбины: мартенситная нержавеющая сталь 13Cr-4Ni (CA6NM / 1.4313)
Стандартные аустенитные нержавеющие стали (304/316) обладают низким пределом текучести, тогда как стандартные мартенситные стали (410/420) плохо свариваются и имеют низкую ударную вязкость. низкоуглеродистый мартенситный сплав с содержанием 13 % Cr – 4 % Ni – 0,5 % Mo (ASTM A743 CA6NM / EN 10283 1.4313 / GX4CrNiMo16-5-1) является эталонным решением:
| Химический элемент | Целевой диапазон (масс. %) | Металлургическая функция |
|---|---|---|
| Углерод (C) | (строго низкое содержание углерода) | Предотвращает осаждение карбида хрома; гарантирует превосходную свариваемость без трещинообразования при предварительном подогреве |
| Хром (Cr) | Образует защитную пассивную плёнку, устойчивую к коррозии пресной воды и ила | |
| Никель (Ni) | Подавляет образование дельта-феррита; способствует полному мартенситному превращению и высокой ударной вязкости | |
| Молибден (Mo) | Повышает стойкость к питтинговой коррозии в речных водах с содержанием ила; увеличивает стойкость к отпуску |
- Механические свойства (двукратный отпуск) : .
- Двухстадийный отпуск : аустенизация при с последующей закалкой на воздухе/воде, затем Первый отпуск при (преобразование остаточного аустенита) и Второй отпуск при (снятие напряжений и выделение ультрамелкодисперсного отпущенного мартенсита с стабильный остаточный аустенит для повышения ударной вязкости).
Б. Ветроэлектрогенераторы: высокопрочный ковкий чугун с пониженной температурой хладоломкости (EN-GJS-400-18U-LT)
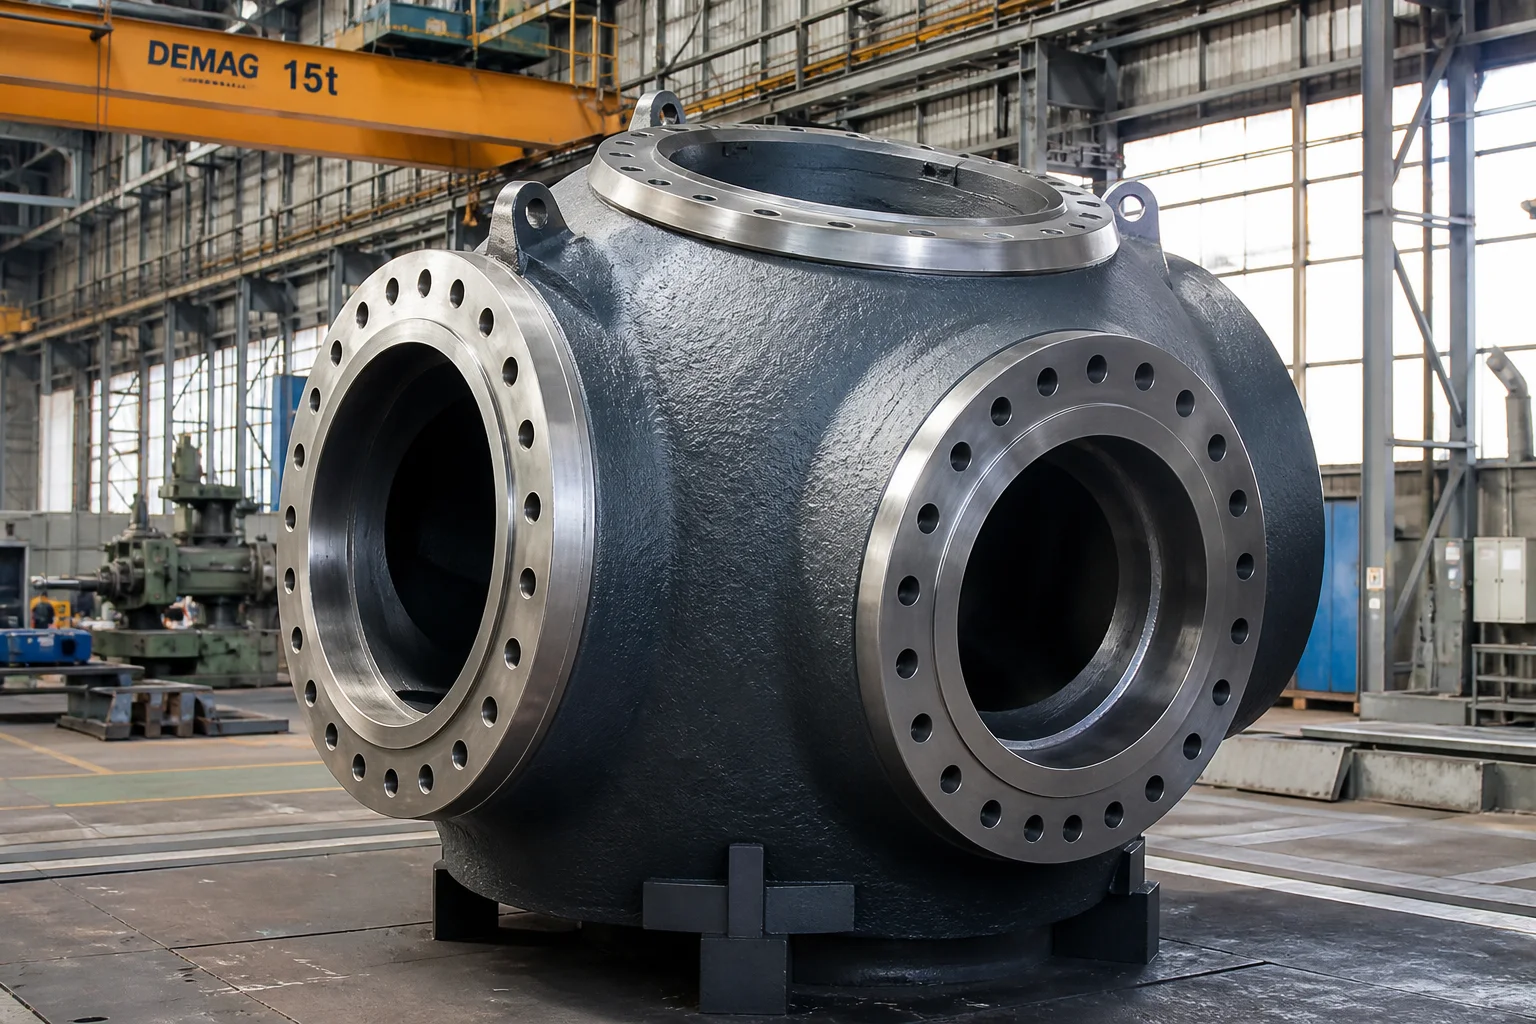
Ступицы роторов ветроэлектрогенераторов (массой от 10 до 30 тонн и толщиной стенок свыше ) эксплуатируются в суровых морских условиях при температурах ниже нуля. Согласно стандарту EN 1563 и Руководящим указаниям GL/DNV по ветроэнергетике , они требуют применения Высокочистого ферритного ковкого чугуна :
| Спецификация / свойства | EN-GJS-400-18U-LT (DIN EN 1563) / QT400-18AL | Ключевая инженерная роль |
|---|---|---|
| Предел прочности ( ) | Обеспечивает динамические силы зажима корня лопасти | |
| Предел текучести ( ) | Предотвращает необратимую пластическую деформацию во время штормовых порывов ветра | |
| Относительное удлинение ( ) | Высокая способность к пластической деформации при аварийном торможении | |
| Ударная вязкость по Шарпи с V-образным надрезом при | (среднее значение) / (отдельное значение) | Обязательно : предотвращает хрупкое раскалывание при арктических ветрах |
| Узловость и матрица | Сфероидальный графит (форма VI); Ферритная матрица | Отсутствие перлита или межклеточных карбидов для максимизации пластичности при низких температурах |
- Контроль чистоты в процессе плавки чрезвычайно низкое содержание случайных охрупчивающих элементов: .
3. Крупногабаритные шаблоны и направленная кристаллизация
Литьё ступиц роторов ветротурбин массой 15 тонн и монолитных ободов лопастей гидротурбин Фрэнсис требует передового термодинамического моделирования питания расплавом:
┌────────────────────────────────────────────────────────────────────────┐
│ 1. 3D Machined Wooden / EPS Lost Foam Master Patterns                 │
│    • Accurate shrinkage compensation (+1.2% to +1.5%) across 4m spans  │
├────────────────────────────────────────────────────────────────────────┤
│ 2. Automated Furan Resin Sand Molding with Rigid Core Assembly         │
│    • High mold rigidity prevents mold dilation under 30 tons ferrostatic│
│      liquid pressure                                                   │
├────────────────────────────────────────────────────────────────────────┤
│ 3. CAE Solidification Simulation & Exothermic Feeding Sleeves          │
│    • Feeder sleeves positioned over thick blade root attachment flanges │
│    • Direct-chills placed at interior fillet transitions               │
├────────────────────────────────────────────────────────────────────────┤
│ 4. Clean Bottom-Pour Ladles with Ceramic Foam Filtration               │
│    • Smooth, laminar liquid entry with zero oxide skin entrapment      │
└────────────────────────────────────────────────────────────────────────┘
4. Многоосевая 5-осевая ЧПУ-обработка гидролопастей и фланцев
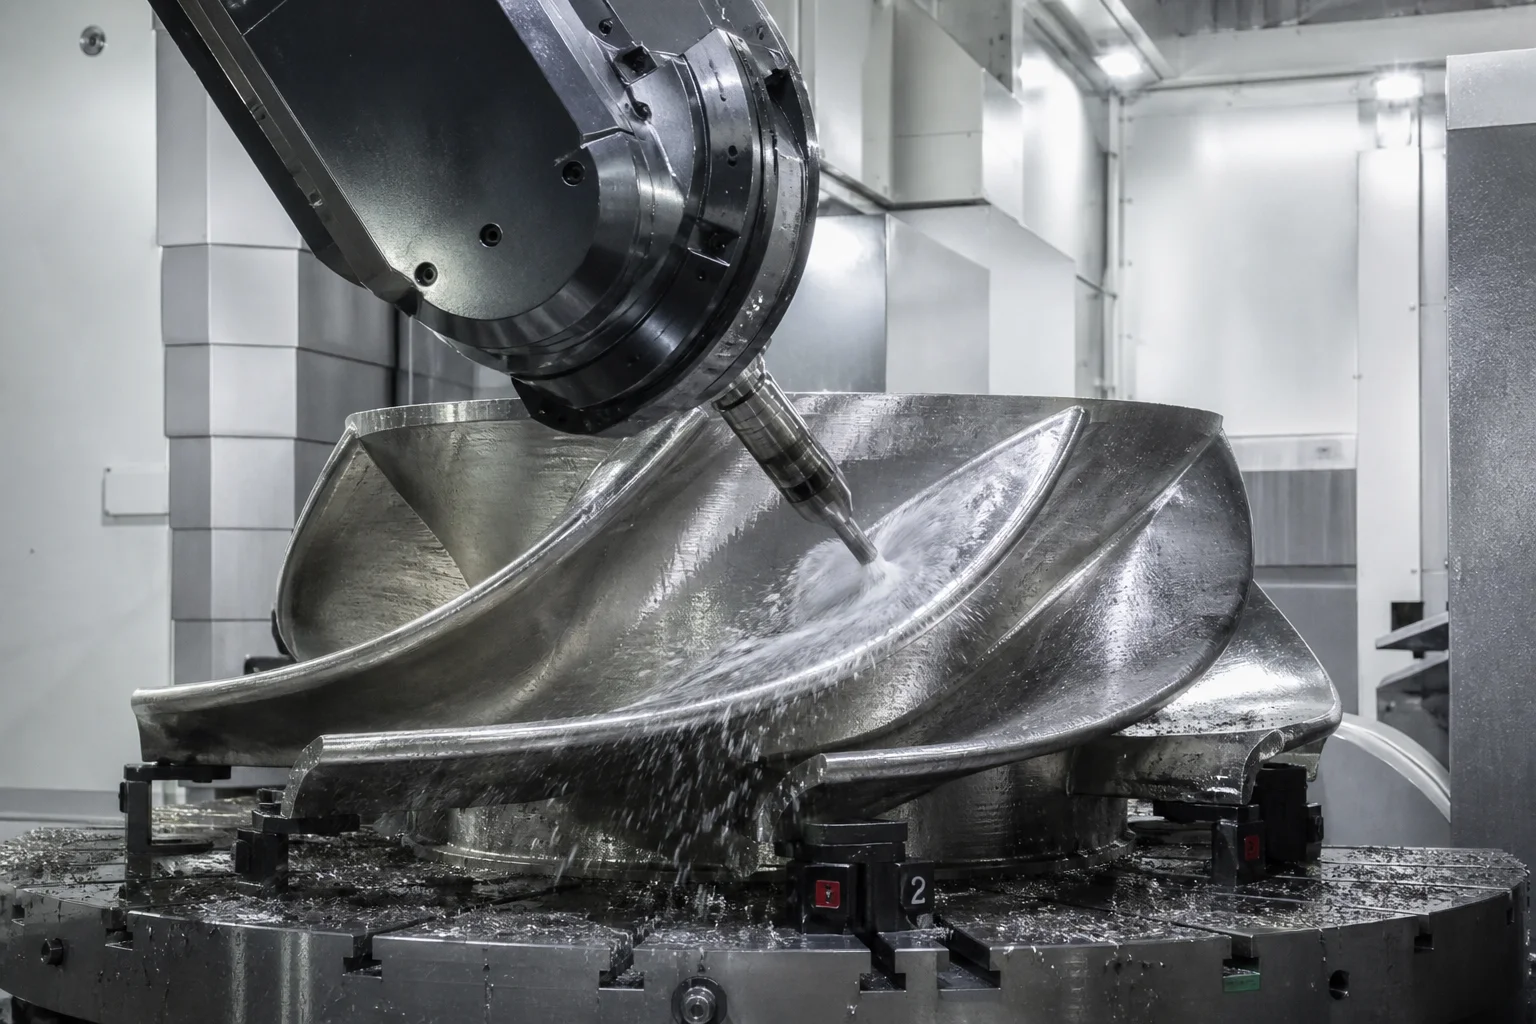
Компоненты систем возобновляемой энергетики требуют высокой точности для максимизации эффективности преобразования аэродинамической и гидродинамической энергии:
Возможности прецизионной обработки:
- фрезерование гидролопастей на 5-осевых ЧПУ-станках : Лопасти рабочего колеса Фрэнсиса, расщепители ковшей Пелтона и лопасти винта Каплана обрабатываются на тяжёлых 5-осевых порталных фрезерных станках с ЧПУ. Сложные трёхмерные свободные гидравлические поверхности выдерживаются с отклонением не более от координат гидролопастей в CAD-модели ( после прецизионной полировки).
- Фланцы регулировки угла установки лопастей ветрогенератора : На крупногабаритных вертикальных токарных станках (ВТС) обрабатываются торцевые поверхности фланцев крепления подшипников лопастей диаметром до 5 метров с соблюдением плоскостности в пределах при одновременном сверлении и нарезании резьбы в глубоких многоотверстных круговых расположениях.
- Отверстия для выверки основной станины : Горизонтальные расточные станки обеспечивают высокоточную обработку посадочных мест генератора и главных подшипников с соблюдением соосности осевых линий в пределах по 6-метровым несущим основаниям.
5. Комплексный контроль качества и неразрушающий контроль (НК)
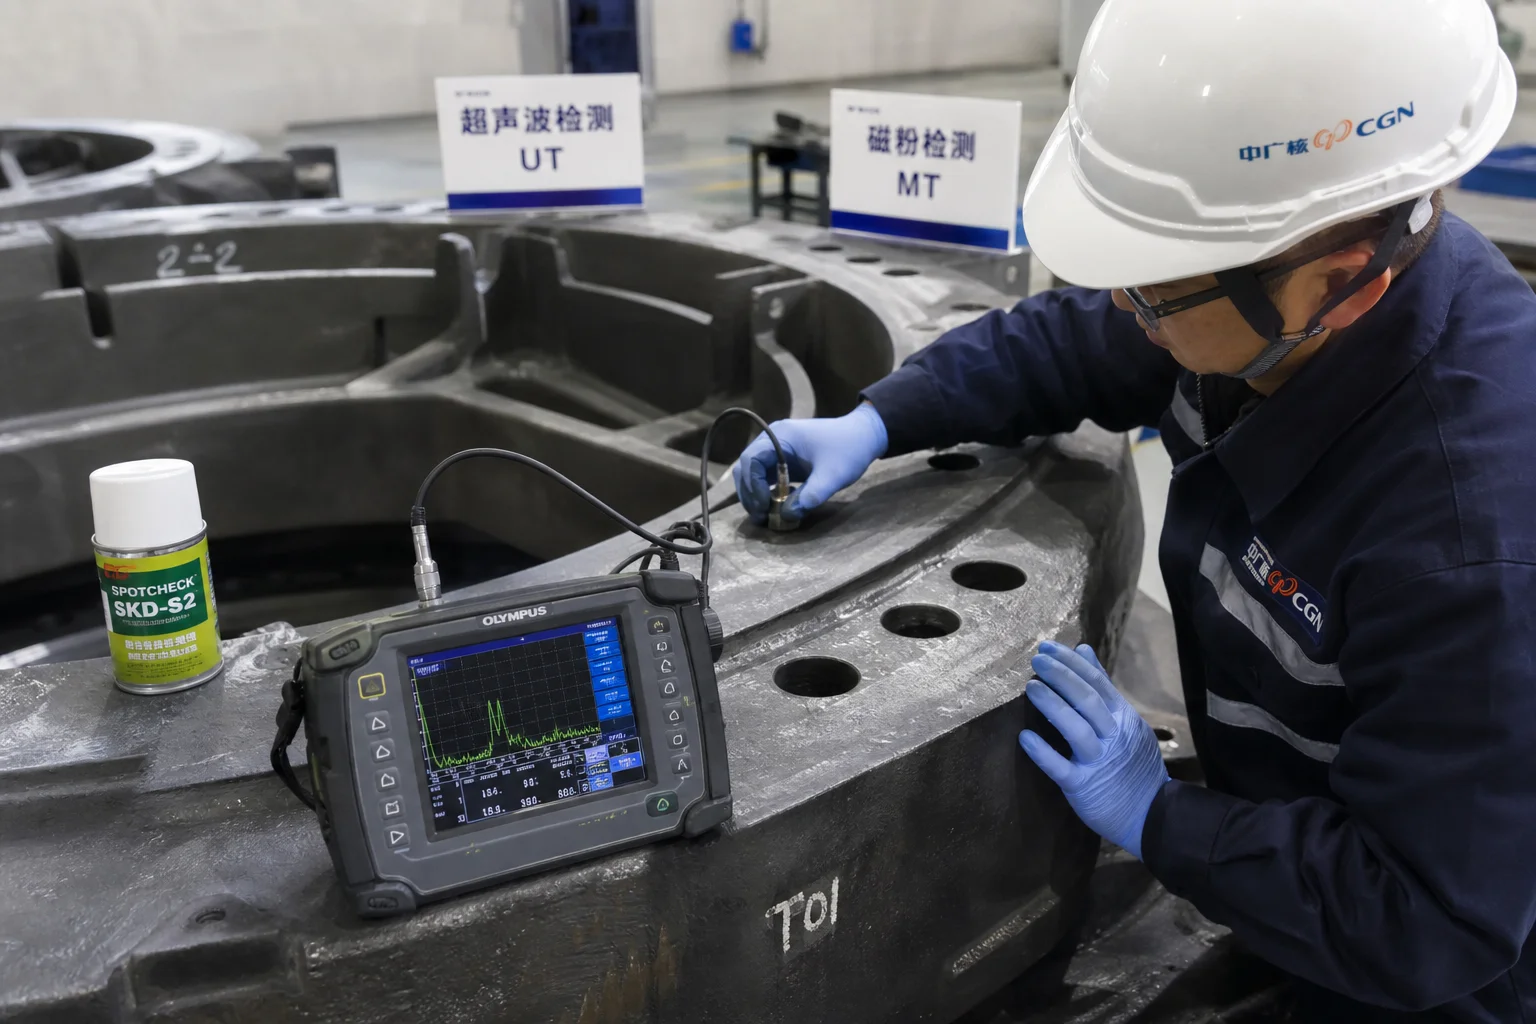
| Категория контроля качества | Стандарт / Нормативный документ для испытаний | Критерии принятия |
|---|---|---|
| Ультразвуковой контроль (UT) | EN 12680-3 / ASTM A609 Уровень 1/2 | сканирование на 100 % объёма корней лопастей, фланцев поворота лопастей и опорных площадок станины; отсутствие критических усадочных дефектов |
| Магнитопорошковый контроль (MT) | ISO 9934 / ASTM E709 (Флуоресцентный) | визуальный контроль поверхности на 100 % всех участков с высоким напряжением — переходных радиусов, закруглений лопастей и переходов фланцев; отсутствие трещин |
| Ударный изгиб при сверхнизких температурах (испытание Шарпи) | ASTM E23 / ISO 148-1 на присоединённых контрольных образцах | Проверенный австрия (для ветровых ступиц) и австрия (для стали 13Cr-4Ni) |
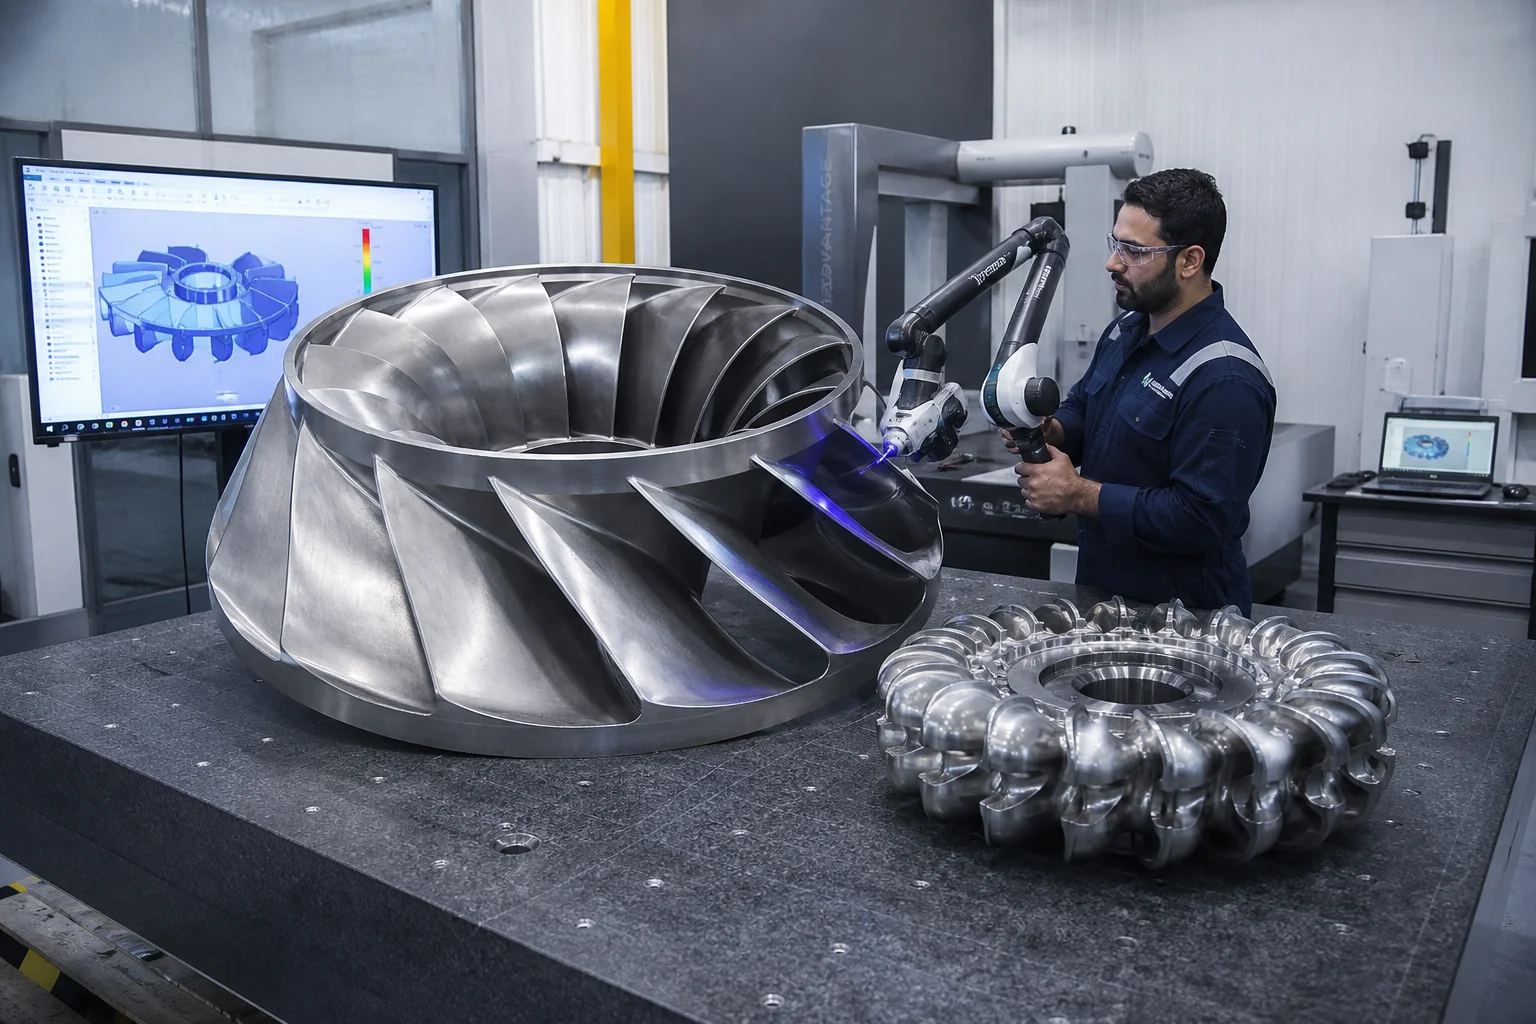
| 3D-оптическое и лазерное сканирование | Портативный 3D-лазерный трекер / сканер-манипулятор | Полная проверка геометрических параметров по всему объёму детали относительно 3D-моделей CAD |
| Динамическая балансировка ротора | Балансировочная машина по стандарту ISO 1940 класса G2,5 | Динамическая балансировка гидротурбинных рабочих колёс для устранения вибрации при вращении |
6. Литые изделия для возобновляемой энергетики на заводе Dandong City Pengxin Machinery Co., Ltd.
Поставка высоконадёжных литых изделий для гидро- и ветроэнергетики требует сертифицированных литейных систем качества, передовых металлургических технологий и крупногабаритных многоосевых станков с ЧПУ.
Компания Dandong City Pengxin Machinery Co., Ltd. является устоявшимся производителем тяжёлых отливок и прецизионной обработки, обслуживающим мировых производителей оборудования для генерации электроэнергии (OEM);
- Овладение материалами сертифицированное производство мартенситной нержавеющей стали 13Cr-4Ni (CA6NM / 1.4313), ковкого чугуна для низкотемпературного применения (EN-GJS-400-18U-LT при ), а также высокопрочных легированных сталей.
- Тяжёлая инфраструктура : Производственная площадка площадью 80 000 м² для изготовления тяжёлых отливок и их механической обработки, оснащённая мощными мостовыми кранами, способными заливать отдельные отливки массой от 500 кг до 25 тонн.
- Передовая 5-осевая станочная обработка с ЧПУ : Фрезерные порталы с ЧПУ большого рабочего объёма и вертикальные токарные станки для изготовления готовых лопастей гидротурбинных рабочих колёс и ступиц ветрогенераторных роторов.
- Собственная сертифицированная лаборатория : Сертифицированные специалисты по неразрушающему контролю (УЗК) уровней II и III, камеры для испытаний на ударный изгиб по Шарпи при температурах ниже нуля, металлографический фазовый анализ и оптическая эмиссионная спектрометрия.
- Полная сертификация : Соответствие стандарту ISO 9001; предоставление полных сертификатов испытаний материалов EN 10204 типов 3.1 и 3.2, журналов 100%-ного неразрушающего контроля и отчётов по трёхмерному лазерному сканированию.
Заключение
Литые детали гидротурбин и ветрогенераторов представляют собой критически важный конструктивный каркас глобального перехода на «зелёную» энергию. Эксплуатация в течение 25–40 лет при постоянном кавитационном износе, абразивном воздействии наносов и аэродинамических турбулентностях требует безупречной металлургической чистоты (CA6NM и EN-GJS-400-18U-LT), точной направленной кристаллизации, пятикоординатной фрезерной обработки с ЧПУ и всесторонней верификации качества методами неразрушающего контроля.
Сотрудничество с опытным интегрированным производителем тяжёлых отливок и прецизионной механической обработки гарантирует, что ваши турбины для возобновляемой энергетики будут работать с максимальной эффективностью и обеспечат десятилетия бесперебойной эксплуатации.
Свяжитесь с компанией Dandong City Pengxin Machinery Co., Ltd., чтобы направить чертежи ваших компонентов для гидротурбин или ветрогенераторов.
Компания Dandong City Pengxin Machinery Co., Ltd. — тяжелые литые изделия и прецизионная обработка, с 1958 года.
Содержание
- 1. Эксплуатационные условия и механизмы отказов в системах возобновляемой энергетики
- 2. Иерархия металлургических сплавов: компоненты для гидро- и ветроэнергетики
- 3. Крупногабаритные шаблоны и направленная кристаллизация
- 4. Многоосевая 5-осевая ЧПУ-обработка гидролопастей и фланцев
- 5. Комплексный контроль качества и неразрушающий контроль (НК)
- 6. Литые изделия для возобновляемой энергетики на заводе Dandong City Pengxin Machinery Co., Ltd.
- Заключение