
 EN
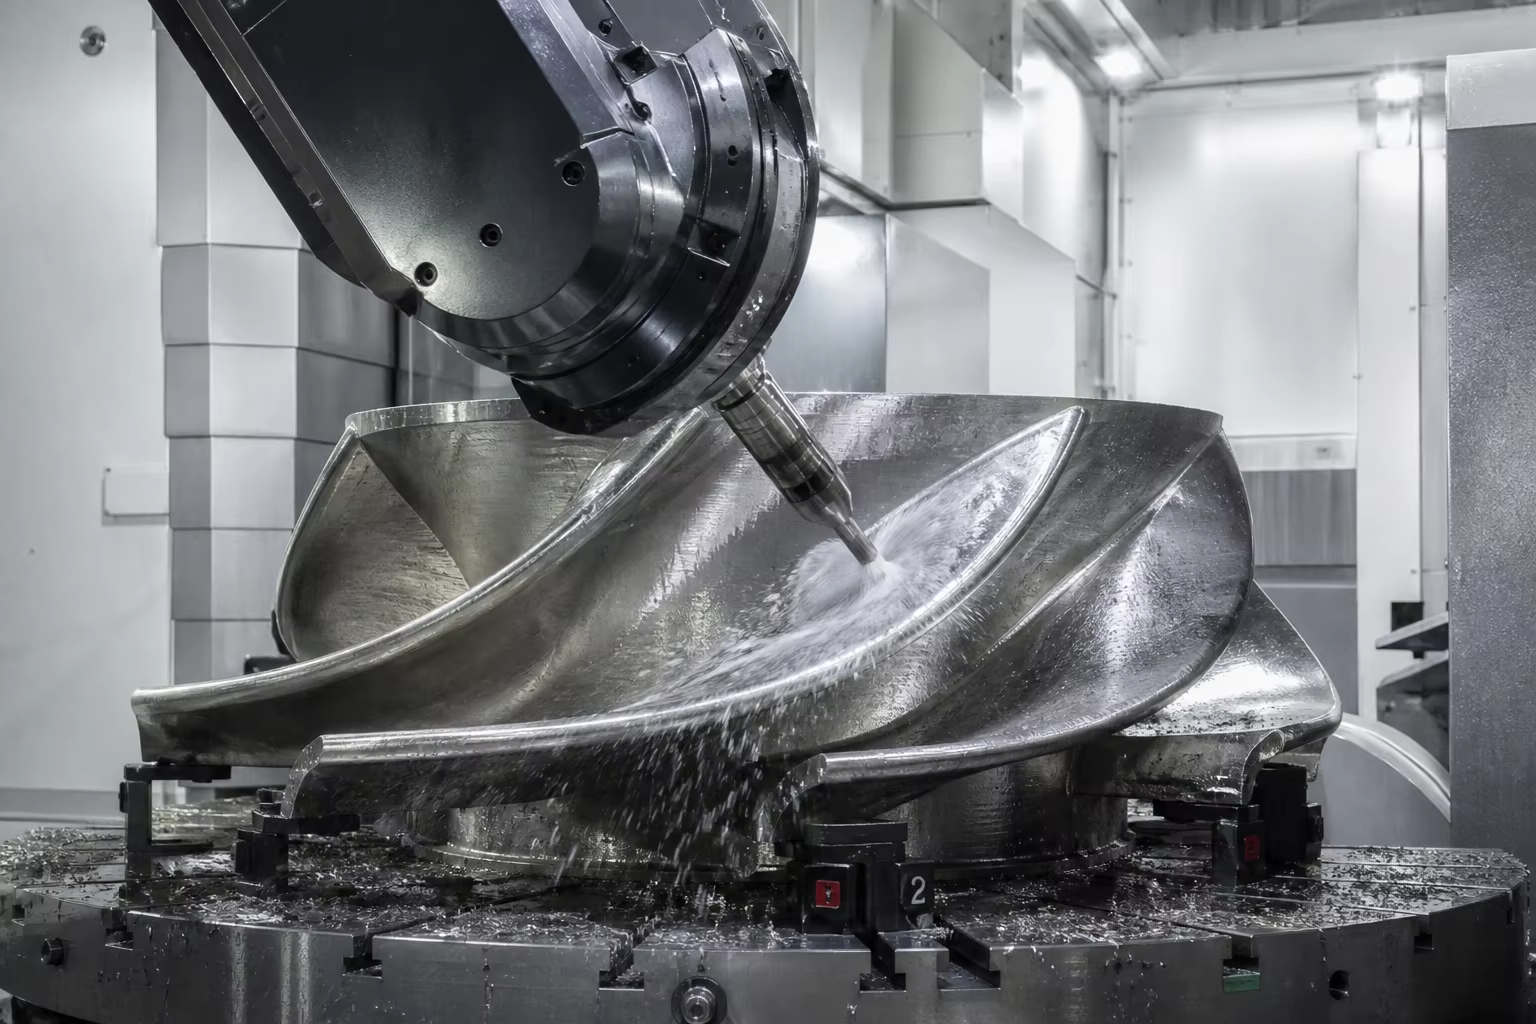
Meta Description: Kompleksowy przewodnik techniczny po odlewniczych elementach turbin hydroenergetycznych i wiatrowych. Poznaj martenzytyczną stal nierdzewną 13Cr-4Ni (ASTM A743 CA6NM / EN 1.4313) stosowaną w wirnikach typu Francis i kubkach Peltona, żeliwo sferoidalne niskotemperaturowe (EN-GJS-400-18U-LT przy −20 °C) używane w piastach wirników turbin wiatrowych o masie 15 ton, frezowanie CNC na 5 osi oraz nieniszczące badania kontrolne bez jakichkolwiek wad.
W globalnej infrastrukturze energii odnawialnej systemy wytwarzania energii hydroelektrycznej i wiatrowej stanowią szczyt inżynierii mechanicznej w skali przemysłowej. Działają one nieprzerwanie przez dziesięciolecia pod wpływem nieustających sił naturalnych, a odlewy do generacji energii wytrzymują ekstremalne naprężenia dynamiczne:
- Turbiny wodne (Francisa, Kaplana, Peltona) : Łopaty wirnika, korony, paski oraz kierownice rozdzielacza działają w strumieniach wody o bardzo wysokiej prędkości przekraczającej , wytrzymując intensywne udary kawitacyjne (ciśnienia implozji ), erozję spowodowaną piaskiem kwarcowym i żwirem poruszającym się z dużą prędkością, zmęczenie cykliczne spowodowane uderzeniami hydraulicznymi oraz korozję wynikającą z chemicznej składu wody .
- Turbiny wiatrowe (lądowe i morskie, 3 MW – 16 MW) : Masywne odlewy Głowic wirników, płyty podstawowe (ramy główne), ramy momentowe oraz nośniki planetarne działają bez przerwy wieloosiowa turbulencja porywająca aerodynamicznie, zmęczenie wyginające o wysokiej liczbie cykli ( przez okres projektowanego życia przekraczający 25 lat) oraz arktyczne morskie środowiska przybrzeżne aż do temperatury lub .
W tych ekstremalnych warunkach kluczowe znaczenie ma integralność konstrukcyjna. Mikroskopijna porowatość skurczowa w korzeniu kubka Peltona lub kruche węgliki na granicy ziaren w 20-tonowym wirniku generatora wiatrakowego mogą się rozwinąć w katastrofalny pęknięcie zmęczeniowe, powodując całkowity awaryjny zatrzymanie turbiny oraz kosztowne naprawy za pomocą dźwigów morskich o wartości wielu milionów dolarów.
Osiągnięcie ekstremalnej niezawodności wymaga specjalistycznej metalurgii odlewniczej: odlewania martenzytycznej stali nierdzewnej 13Cr-4Ni (CA6NM / 1.4313) z podwójnym odpuszczaniem w celu zwiększenia odporności na kawitację hydrauliczną oraz grubościennych odlewów z Niskotemperaturowej żeliwa sferoidalnego ferrytycznego (EN-GJS-400-18U-LT / QT400-18AL) z zagwarantowaną wytrzymałością udarną Charpy w temperaturach poniżej zera.
Ten przewodnik techniczny zawiera szczegółowe informacje na temat metalurgii, modelowania krzepnięcia w kierunku, pięcioosiowego frezowania CNC o charakterze hydrodynamicznym oraz procedur nieniszczącej walidacji jakości odlewów przeznaczonych do zastosowań w energetyce wodnej i wiatrowej.
1. Środowiska eksploatacyjne oraz mechanizmy awarii w energetyce odnawialnej
                     ┌──────────────────────────────────────────────┐
                     │ Renewable Kinetic Energy Dynamics            │
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ Cavitation & Silt Abrasion    │ │ High-Cycle Aerodynamic Fatigue│ │ Sub-Zero Cold-Climate Impact  │
│ (Vapor micro-jet pitting on   │ │ (Non-stop cyclic gust bending │ │ (Offshore brittle fracture    │
│  hydro runner blade trailing) │ │  across 15-ton rotor hubs)    │ │  risk in arctic wind down -40°C)
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Składnik roboczy | Główny obciążenie dynamiczne | Kluczowy tryb uszkodzenia do zapobiegania | Rozwiązanie klasy materiału |
|---|---|---|---|
| Koszyki turbiny Peltona | Strumień wody o wysokiej prędkości ( ) + cykliczne uderzenia | Erozja dzielącej części koszyka, zmęczenie wyginania w obszarze podstawy koszyka | stal nierdzewna 13Cr-4Ni (ASTM A743 CA6NM / 1.4313) |
| Górną część wirnika oraz łopatki wirnika turbiny Francis | Ciągłe ciśnienie hydrodynamiczne + mikrostrumienie kawitacyjne | Wydzielenie i pęknięcie materiału na krawędzi tylniej łopatki spowodowane kawitacją | Niskowęglowy stal stopowa 13Cr-4Ni (CA6NM-Mod / 1.4405) |
| Wirnik turbiny wiatrowej (5–16 MW) | Wielotonowe momenty aerodynamiczne łopatek + uderzenie porywającego wiatru | Zmęczeniowe pęknięcie kołnierza głównej łopatki; pękanie kruche | Żeliwo ciągliwe niskotemperaturowe (EN-GJS-400-18U-LT / QT400-18AL) |
| Główna podstawa / ramka turbiny wiatrowej | Duża masa przekładni / generatora + reakcja skręcająca przy obrocie wokół pionowej osi | Odkształcenie skrętne, pęknięcie powierzchni montażowych | Żeliwo sferoidalne ferrytyczne (EN-GJS-400-15 / EN-GJS-500-7) |
2. Hierarchia stopów metalurgicznych: komponenty hydro vs. wiatrowe
A. Turbiny wodne: stal nierdzewna martenzytyczna 13Cr-4Ni (CA6NM / 1.4313)
Standardowe stali austenityczne (304/316) charakteryzują się niską wytrzymałością na rozciąganie, podczas gdy standardowe stali martenzytyczne (410/420) cechują się słabą spawalnością oraz niską odpornością na uderzenia. niskowęglowy stop martenzytyczny zawierający 13% Cr – 4% Ni – 0,5% Mo (ASTM A743 CA6NM / EN 10283 1.4313 / GX4CrNiMo16-5-1) reprezentuje standard złoty:
| Pierwiastek chemiczny | Zakres docelowy (wagowo %) | Funkcja metalurgiczna |
|---|---|---|
| Węgiel (C) | (Ścisła kontrola niskiej zawartości węgla) | Zapobiega wytrącaniu się karbidu chromu; gwarantuje doskonałą spawalność bez pęknięć wstępnych |
| Chrom (Cr) | Tworzy ochronną pasywną warstwę odporną na korozję w wodzie słodkiej i mułach | |
| Nikiel (Ni) | Hamuje powstawanie ferrytu delta; sprzyja pełnej transformacji martenzytowej oraz wysokiej odporności na uderzenie | |
| Moliwen (Mo) | Zwiększa odporność na korozyjne wgłębienia w wodach rzecznych zawierających muły; podnosi odporność na odpuszczanie |
- Właściwości mechaniczne (podwójne odpuszczanie) : .
- Dwuetapowe odpuszczanie : austenityzacja w temperaturze z następującym gaszeniem powietrzem/wodą, a następnie Pierwsze odpuszczanie w temperaturze (przekształca austenit pozostały) oraz Drugie odpuszczanie w temperaturze (zmniejsza naprężenia i wydziela ultra-cienką odpuszczonego martenzytu z stabilnym austenitem pozostałym zapewniającym odporność na uderzenia).
B. Turbiny wiatrowe: żeliwo sferoidalne o dużej grubości przekroju i odporności na niskie temperatury (EN-GJS-400-18U-LT)
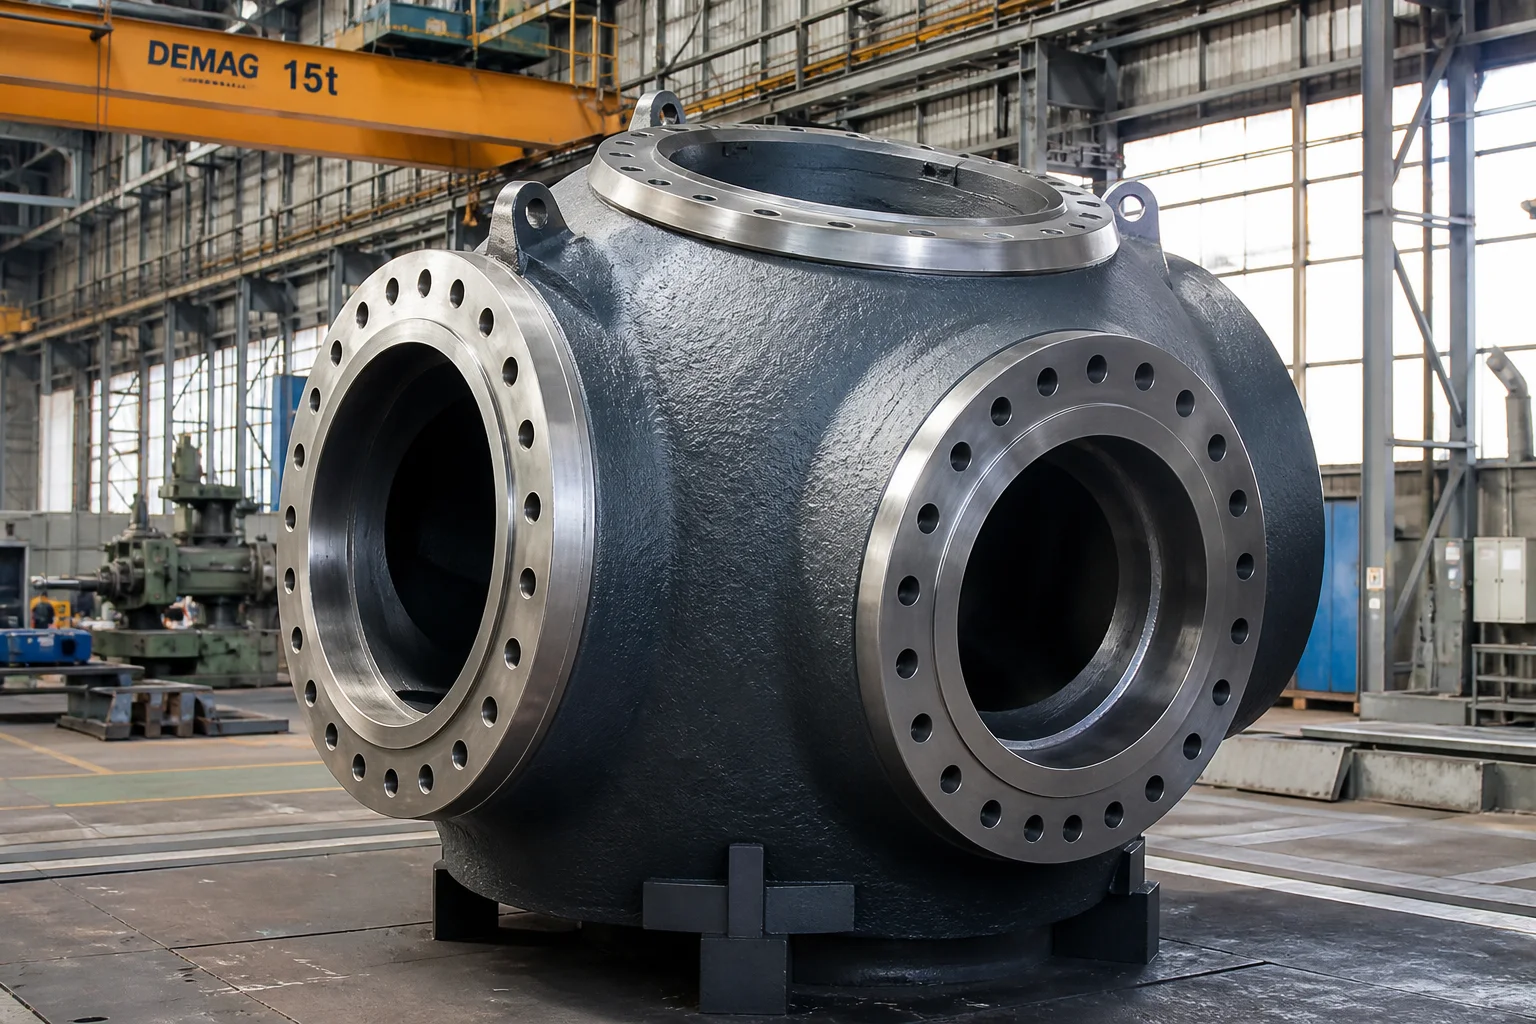
Środki obrotowe turbin wiatrowych (o masie od 10 do 30 ton i grubości ścianek przekraczającej ) działają w surowych morskich warunkach przy temperaturach poniżej zera. Zgodnie z normą EN 1563 i Wytycznymi GL/DNV dla energetyki wiatrowej , wymagają one Wysokoczystego żeliwa sferoidalnego ferrytycznego :
| Specyfikacja / Właściwość | EN-GJS-400-18U-LT (DIN EN 1563) / QT400-18AL | Kluczowej roli inżynierskiej |
|---|---|---|
| Wytrzymałość na rozciąganie ( ) | Obsługuje dynamiczne siły docisku łopatki u podstawy | |
| Wytrzymałość na rozciąganie ( ) | Zapobiega trwałej odkształcalności plastycznej podczas szczytowych porywających wiatrów burzowych | |
| Wydłużenie ( ) | Wysoka zdolność do odkształcenia plastycznego w przypadku awaryjnego hamowania | |
| Uderzenie Charpy z karbem V w temperaturze | (średnia) / (pojedyncza próbka) | Obowiązkowe : zapobiega kruchemu pękaniu przez rozłupanie w arktycznych wiatrach |
| Stopień kulistości grafitu i struktura metaliczna | Sferoidalny grafit (kształt VI); Macierz ferrytowa | Brak perlitu lub węglików międzykomórkowych w celu maksymalizacji plastyczności w niskich temperaturach |
- Kontrola czystości w procesie topienia : Skrajnie niskie stężenie niepożądanych pierwiastków powodujących kruchość: .
3. Dużoformatowe formy i kierunkowe krzepnięcie
Odlewane elementy takie jak 15-tonowe piasty wirników turbin wiatrowych oraz monolityczne korony wirników Francis wymagają zaawansowanej symulacji termodynamicznego zasilania metalu:
┌────────────────────────────────────────────────────────────────────────┐
│ 1. 3D Machined Wooden / EPS Lost Foam Master Patterns                 │
│    • Accurate shrinkage compensation (+1.2% to +1.5%) across 4m spans  │
├────────────────────────────────────────────────────────────────────────┤
│ 2. Automated Furan Resin Sand Molding with Rigid Core Assembly         │
│    • High mold rigidity prevents mold dilation under 30 tons ferrostatic│
│      liquid pressure                                                   │
├────────────────────────────────────────────────────────────────────────┤
│ 3. CAE Solidification Simulation & Exothermic Feeding Sleeves          │
│    • Feeder sleeves positioned over thick blade root attachment flanges │
│    • Direct-chills placed at interior fillet transitions               │
├────────────────────────────────────────────────────────────────────────┤
│ 4. Clean Bottom-Pour Ladles with Ceramic Foam Filtration               │
│    • Smooth, laminar liquid entry with zero oxide skin entrapment      │
└────────────────────────────────────────────────────────────────────────┘
4. Wieloosiowe frezowanie hydroprofilowe i kołnierzowe na maszynach CNC z pięcioma osiami
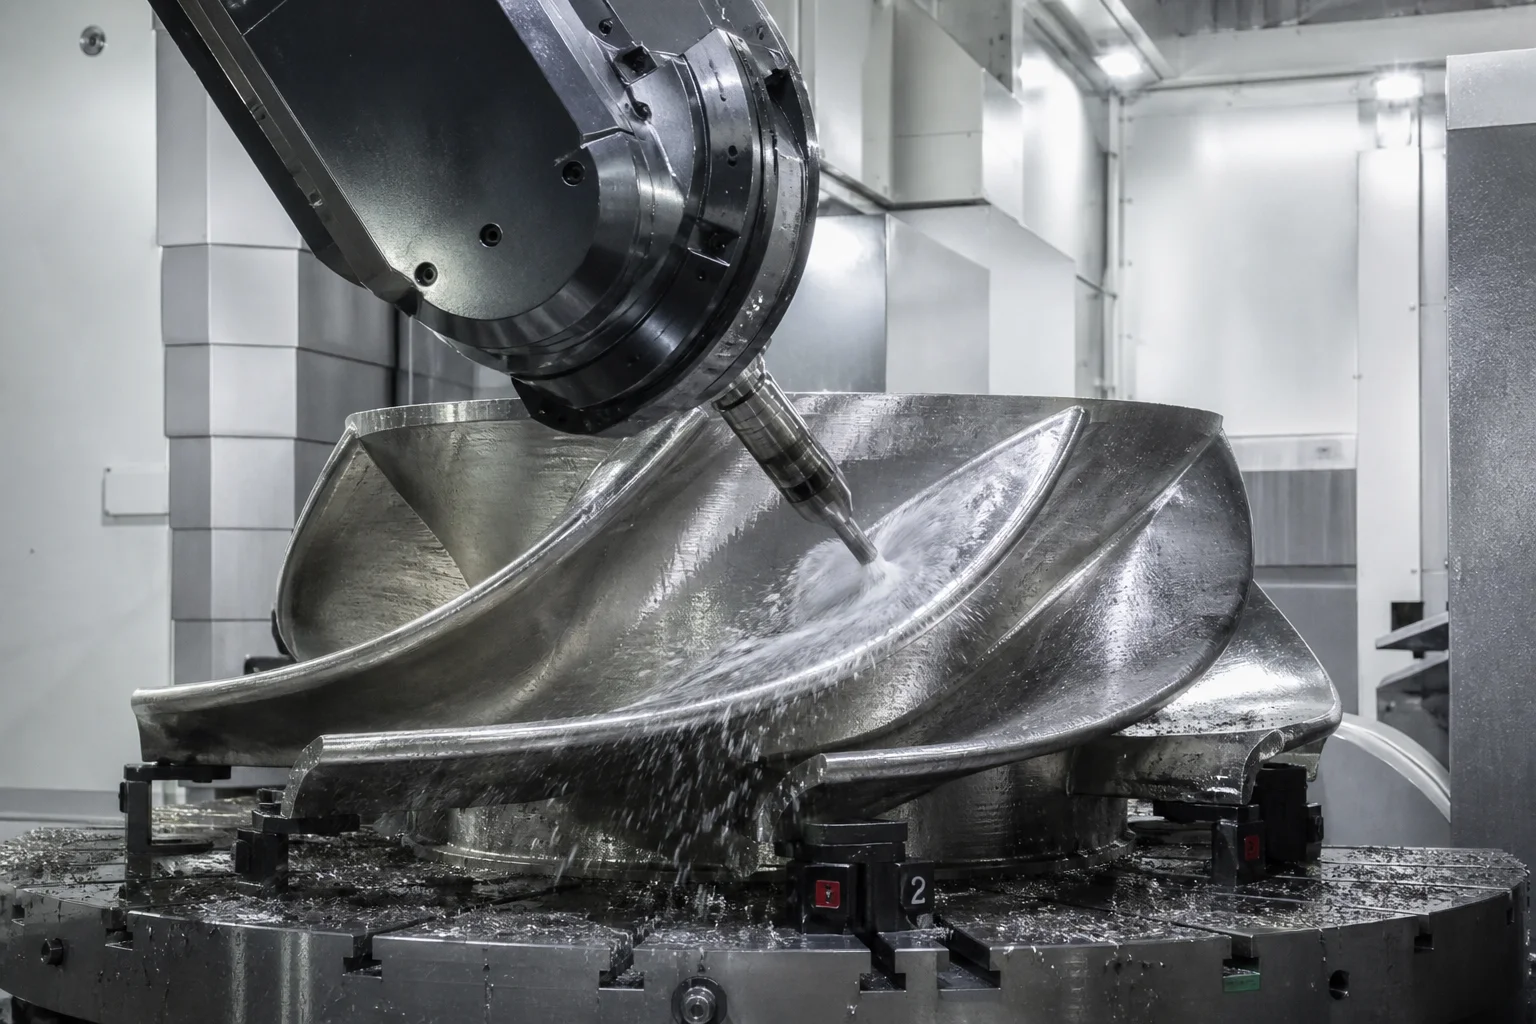
Elementy do zastosowań w energetyce odnawialnej wymagają wysokiej precyzji w celu maksymalizacji sprawności konwersji energii aerodynamicznej i hydrodynamicznej:
Możliwości precyzyjnego frezowania:
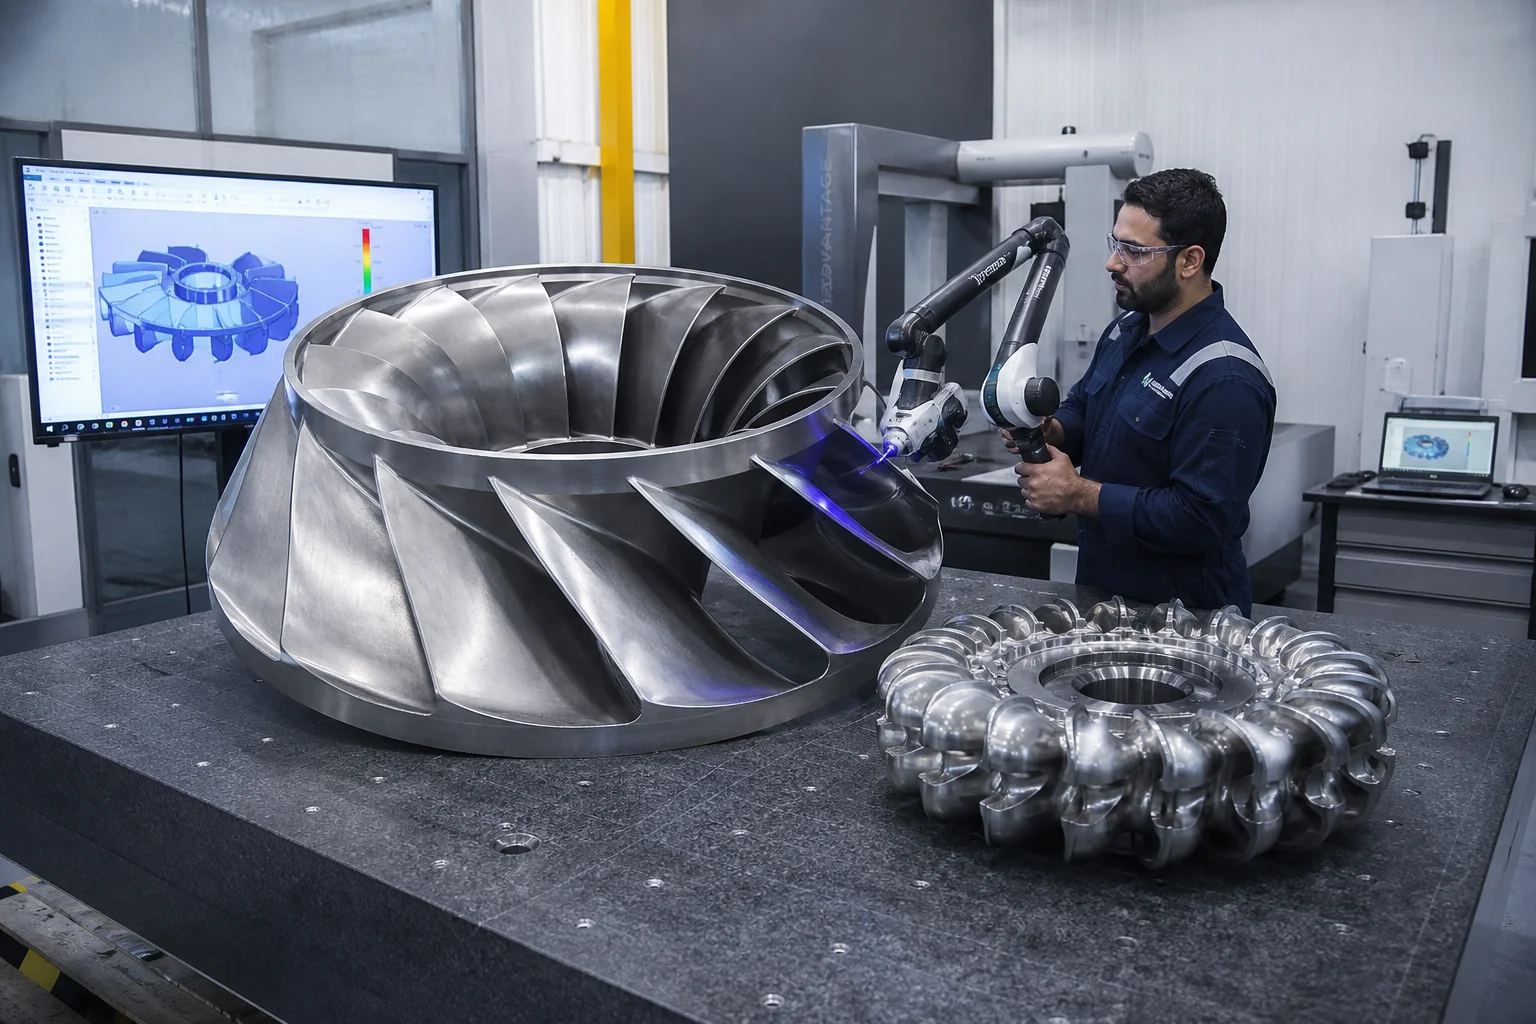
- frezowanie hydrokrawędziowe na 5-osiowych maszynach CNC : Łopaty wirnika Francis, dzielniki wiader Pelton oraz łopaty wirnika Kaplan są frezowane na ciężkich 5-osiowych portalowych frezarkach CNC. Złożone trójwymiarowe powierzchnie hydrauliczne o swobodnym kształcie są wykonywane z odchyłką nie przekraczającą współrzędnych CAD hydrokrawędzi ( po precyzyjnym szlifowaniu).
- Kołnierz obrotowy wirnika wiatrakowego – regulacja kąta nachylenia łopat : Duże pionowe tokarki do obróbki kołnierzy (VTL) toczą powierzchnie montażowe łożysk łopat o średnicy do 5 metrów, zapewniając płaskość w granicach przy jednoczesnym wierceniu i gwintowaniu głębokich, wielootworowych okręgów regulacyjnych w jednej operacji.
- Otworki wyrównawcze w głównej płytce podstawowej : Frezarki wiertnicze poziome precyzyjnie obrabiają gniazda generatora i główne łożyska, zapewniając współosiowość osi w granicach na całej długości 6-metrowych łóżek konstrukcyjnych.
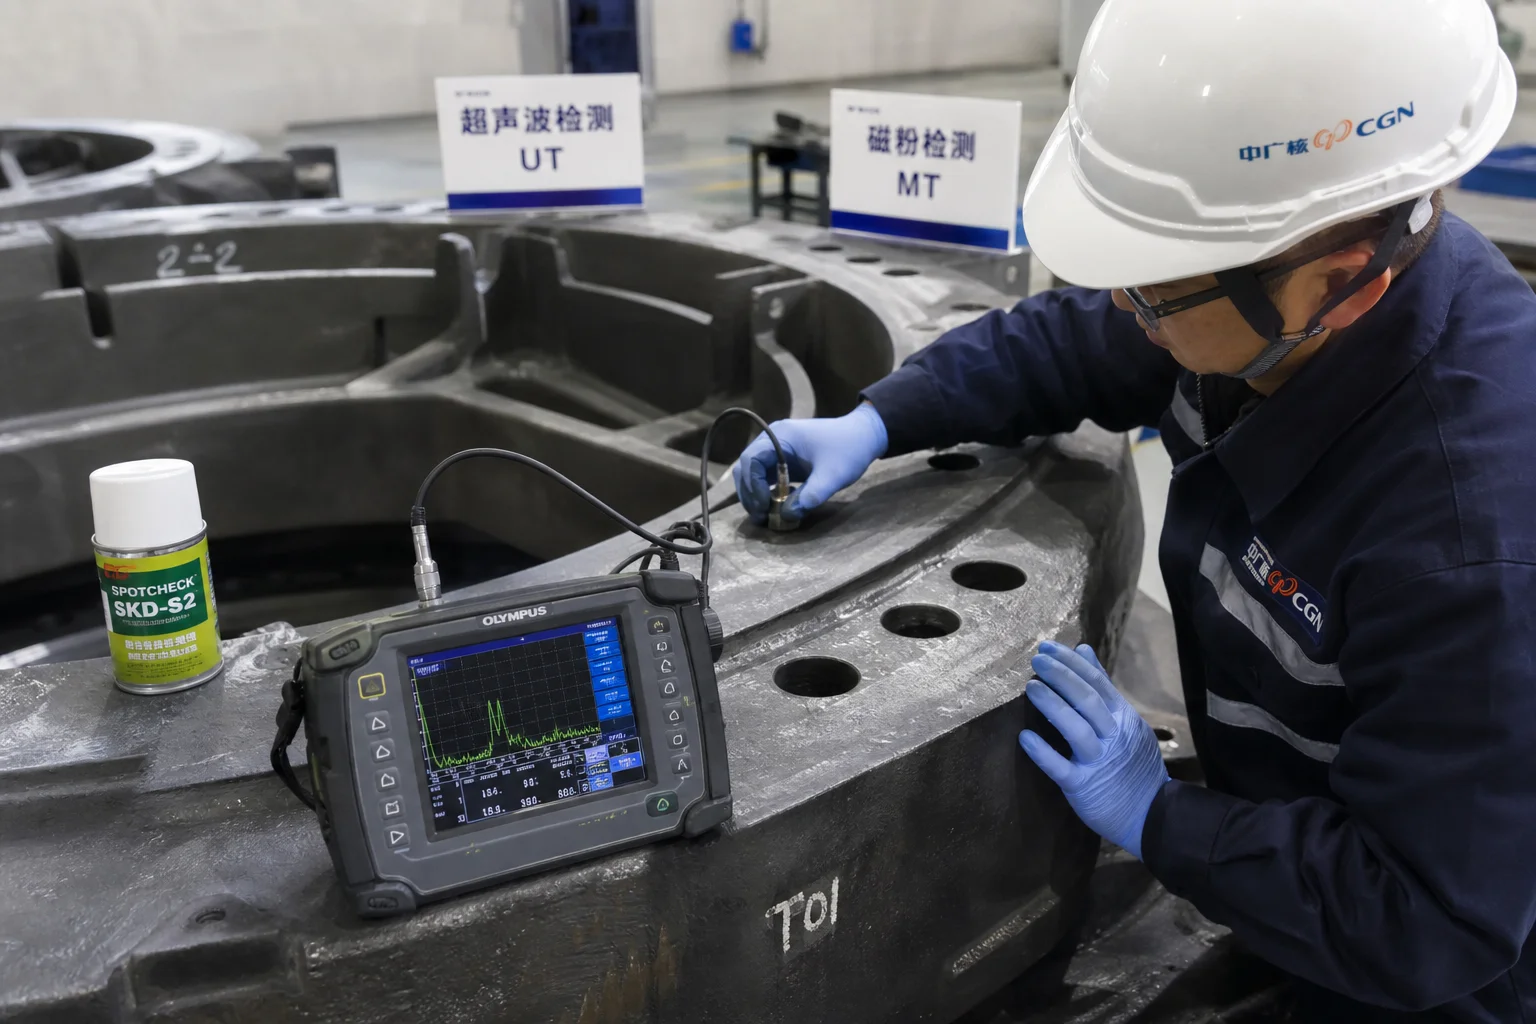
5. Kompleksowa kontrola jakości oraz badania nieniszczące (NDT)
| Kategoria testu jakości | Norma / specyfikacja testowa | Kryteria akceptacji |
|---|---|---|
| Test ultradźwiękowy (UT) | EN 12680-3 / ASTM A609 poziom 1/2 | 100-procentowe skanowanie objętościowe korzeni łopat, kołnierzy nastawczych oraz podstaw łóżek; brak krytycznej skurczowości |
| Badanie metodą magnetycznych proszków (MT) | ISO 9934 / ASTM E709 (fluorescencyjny) | 100-procentowa inspekcja powierzchniowa wszystkich obszarów o wysokim naprężeniu – promieni zaokrągleń, zaokrągleń łopat oraz przejść kołnierzy; brak pęknięć |
| Udarność Charpy w temperaturze poniżej zera | ASTM E23 / ISO 148-1 na przyłączonych blokach próbnych | Zweryfikowane aT (dla piast wirników wiatrowych) i aT (dla stali 13Cr-4Ni) |
| skaning optyczny i laserowy w 3D | Przenośny skaner laserowy w 3D / skaner ramkowy | Pełna weryfikacja wymiarowa w całym zakresie zgodności z modelami CAD w 3D |
| Dynamiczne wyważanie wirnika | Maszyna do wyważania zgodnie z normą ISO 1940, klasa G2,5 | Wyważanie dynamiczne wirników hydraulicznych w celu wyeliminowania drgań obrotowych |
6. Odlewy do odnawialnych źródeł energii w firmie Dandong City Pengxin Machinery Co., Ltd.
Dostarczanie odlewów do urządzeń hydroenergetycznych i wiatrowych o wysokiej niezawodności wymaga certyfikowanych systemów jakości odlewniczych, zaawansowanej metalurgii oraz wieloosiowych frezarek CNC o dużym zakresie roboczym.
Dandong City Pengxin Machinery Co., Ltd. jest uznanym producentem ciężkich odlewów i precyzyjnej obróbki skrawaniem, świadczącym usługi dla światowych OEM-ów wyposażenia do wytwarzania energii elektrycznej:
- Opanowanie Materiałów : Certyfikowana produkcja martenzytycznej stali nierdzewnej 13Cr-4Ni (CA6NM / 1.4313), żeliwa sferoidalnego o niskiej temperaturze plastyczności (EN-GJS-400-18U-LT przy ) oraz wysokowytrzymałych stali stopowych.
- Ciężka infrastruktura : 80 000 m² zakładu do ciężkich odlewów i obróbki skrawaniem z ciężkimi mostami dźwigowymi zdolnymi do wylewania pojedynczych odlewów o masie od 500 kg do 25 ton.
- Zaawansowana obróbka CNC pięcioosiowa : Centra frezarskie portalowe CNC o dużej przestrzeni roboczej oraz tokarki pionowe do toczenia, zapewniające gotowe łopaty wirnika hydraulicznego i piasty wirników turbin wiatrowych.
- Własna certyfikowana laboratorium : Technicy NDT kategorii II/III z certyfikatem, komory do badań udarności Charpy w temperaturach poniżej zera, analiza faz metalograficznych oraz spektrometria emisyjna optyczna.
- Pełna certyfikacja : Certyfikowany zgodnie z normą ISO 9001; dostarczamy pełne certyfikaty badań materiałowych zgodnie z EN 10204 typu 3.1 i 3.2, dzienniki 100-procentowej kontroli NDT oraz raporty z pomiarów skanerem laserowym 3D.
Wniosek
Odlewy elementów turbin hydroenergetycznych i wiatrowych stanowią kluczowy szkielet konstrukcyjny globalnej transformacji energetycznej w kierunku zielonej energii. Działanie przez 25–40 lat w warunkach ciągłej kawitacji, ścierania przez muł oraz turbulencji aerodynamicznej wymaga bezkompromisowej czystości metalurgicznej (stale CA6NM oraz EN-GJS-400-18U-LT), precyzyjnej krzepnięcia kierunkowego, frezowania CNC na 5 osi oraz kompleksowej weryfikacji jakości metodami nieniszczącymi (NDT).
Współpraca z doświadczonym, zintegrowanym liderem w zakresie ciężkich odlewów i precyzyjnej obróbki skrawaniem zapewnia, że Twoje turbiny do energii odnawialnej będą działać z maksymalną wydajnością przez dziesięciolecia bezawaryjnej eksploatacji.
Skontaktuj się z firmą Dandong City Pengxin Machinery Co., Ltd., aby przesłać rysunki swoich elementów turbin hydroenergetycznych lub wiatrowych.
Dandong City Pengxin Machinery Co., Ltd. — ciężkie odlewy i precyzyjne obróbki, od 1958 r.
Spis treści
- 1. Środowiska eksploatacyjne oraz mechanizmy awarii w energetyce odnawialnej
- 2. Hierarchia stopów metalurgicznych: komponenty hydro vs. wiatrowe
- 3. Dużoformatowe formy i kierunkowe krzepnięcie
- 4. Wieloosiowe frezowanie hydroprofilowe i kołnierzowe na maszynach CNC z pięcioma osiami
- 5. Kompleksowa kontrola jakości oraz badania nieniszczące (NDT)
- 6. Odlewy do odnawialnych źródeł energii w firmie Dandong City Pengxin Machinery Co., Ltd.
- Wniosek