
 EN
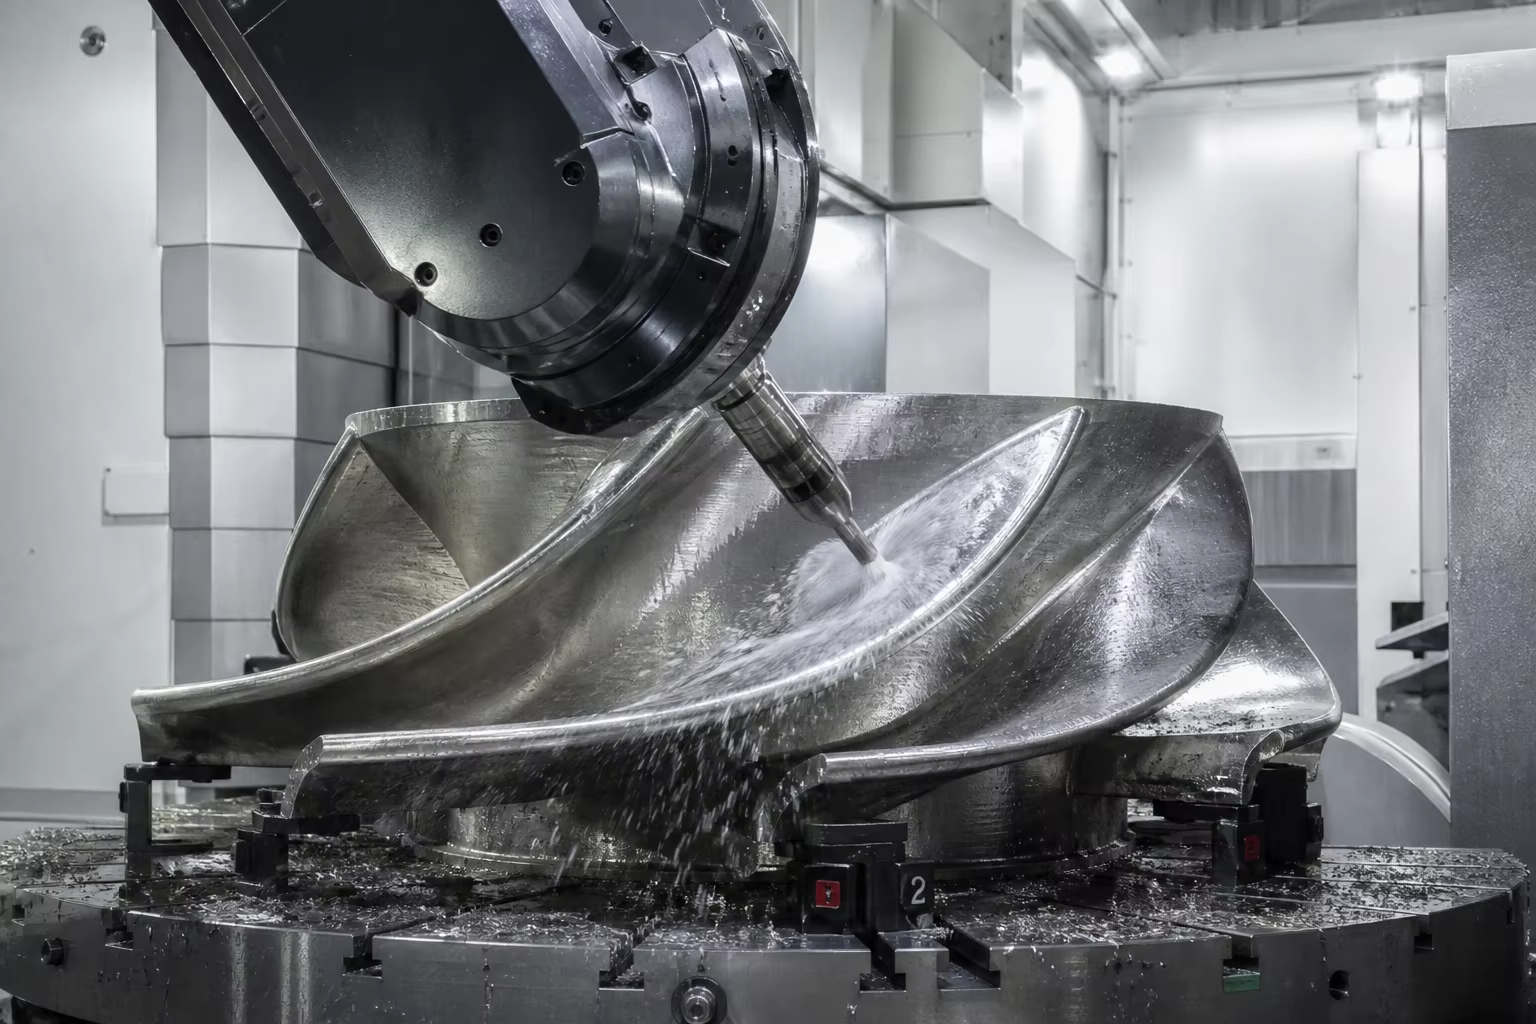
메타 설명: 수력 및 풍력 터빈 부품 주조품에 대한 종합 기술 가이드. 프란시스 터빈 러너와 펠틴 터빈 버킷용 13Cr-4Ni 마르텐사이트계 스테인리스강(ASTM A743 CA6NM / EN 1.4313), -20°C에서 사용 가능한 저온 인성 철(EN-GJS-400-18U-LT)로 제작된 15톤급 풍력 터빈 로터 허브, 5축 CNC 가공, 그리고 결함 제로 검사(NDE) 기술을 살펴본다.
세계적인 재생 에너지 인프라에서 수력 및 풍력 발전 시스템은 대규모 기계 공학의 정점이다. 수십 년간 끊임없이 작용하는 자연력 속에서 지속적으로 작동하며, 발전용 주조 부품은 극심한 동적 응력을 견뎌낸다.
- 수력 터빈(프란시스, 카플란, 펠턴) : 회전 날개, 크라운, 밴드, 분배 가이드 베인은 초고속 수류(시속 100km 이상) 내에서 작동하며 강렬한 공동 현상 충격파(붕괴 압력 1,000MPa 이상) , 고속 유입 실트 및 석영 모래 마모, 주기적 수격파 피로, 부식성 수질 환경에 노출된다. .
- 풍력 터빈(육상 및 해상, 3MW–16MW) : 거대한 주조 부품인 로터 허브, 베드플레이트(메인 프레임), 토크 암, 플래닛 캐리어 는 끊임없는 진동, 비대칭 하중, 온도 변화, 해양 염분 부식을 견뎌야 한다. 다축 공기역학적 난류, 고주기 굽힘 피로( 25년 이상의 설계 수명 동안), 그리고 영하 40도까지 가능한 북극 해양 환경에서의 작동 조건을 의미한다. 또는 .
이러한 극한 조건 하에서는 구조적 완전성이 무엇보다 중요하다. 펠턴 터빈 버킷 뿌리에 생긴 미세 수축 기공 하나 또는 20톤 규모 풍력 터빈 로터 허브 내 취성화된 결정계 탄화물 하나만으로도 치명적인 피로 파손이 발생하여 터빈 전체가 붕괴되고, 수백만 달러 상당의 해양용 크레인 수리 작업이 필요하게 된다.
극한 신뢰성을 확보하기 위해서는 특수 주조 재료공학이 필수적이다. 즉, 캐비테이션 저항을 위해 이중 템퍼링 열처리를 적용한 13Cr-4Ni 마르텐사이트 스테인리스강(CA6NM / 1.4313) 과 두꺼운 단면을 위한 저온 페라이트계 연성주철(EN-GJS-400-18U-LT / QT400-18AL) 을 사용해야 하며, 영하 온도에서 보장된 샤피 충격 인성 값이 요구된다.
이 기술 가이드는 수력 및 풍력 발전용 주조 부품에 대한 금속학, 방향성 응고 모델링, 5축 CNC 유수력 가공, 그리고 비파괴 품질 검증 워크플로를 상세히 설명한다.
1. 작동 환경 및 재생 에너지 고장 메커니즘
                     ┌──────────────────────────────────────────────┐
                     │ Renewable Kinetic Energy Dynamics            │
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ Cavitation & Silt Abrasion    │ │ High-Cycle Aerodynamic Fatigue│ │ Sub-Zero Cold-Climate Impact  │
│ (Vapor micro-jet pitting on   │ │ (Non-stop cyclic gust bending │ │ (Offshore brittle fracture    │
│  hydro runner blade trailing) │ │  across 15-ton rotor hubs)    │ │  risk in arctic wind down -40°C)
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| 작동 부품 | 주 동적 하중 | 방지해야 할 핵심 파손 양식 | 재료 등급 솔루션 |
|---|---|---|---|
| 펠턴 터빈 버킷 | 고속 충격 수류 ( ) + 주기적 충격 | 버킷 스플리터 침식, 버킷 루트 굽힘 피로 | 13Cr-4Ni 스테인리스강 (ASTM A743 CA6NM / 1.4313) |
| 프란시스 러너 크라운 및 블레이드 | 지속적인 유압력 + 캐비테이션 마이크로 제트 | 블레이드 후류 가장자리 캐비테이션 핀홀 및 균열 | 저탄소 13Cr-4Ni (CA6NM-Mod / 1.4405) |
| 풍력 터빈 로터 허브(5–16MW) | 다중 톤 공기역학적 블레이드 피치 모멘트 + 돌발 강풍 충격 | 주 블레이드 플랜지 피로 균열; 취성 파단 | 저온 인성 주철(EN-GJS-400-18U-LT / QT400-18AL) |
| 풍력 터빈 주 베드플레이트/프레임 | 무거운 기어박스/발전기 중량 + 비틀림 요 반작용 | 비틀림 왜곡, 장착 패드 균열 | 페라이트계 구상흑연주철(EN-GJS-400-15 / EN-GJS-500-7) |
2. 금속학적 합금 계층 구조: 수력 부품 대 풍력 부품
A. 수력 터빈: 13Cr-4Ni 마르텐사이트계 스테인리스강(CA6NM / 1.4313)
표준 오스테나이트계 스테인리스강(304/316)은 항복 강도가 낮고, 표준 마르텐사이트계 강재(410/420)는 용접성과 충격 인성이 부족하다. 이에 반해 13% Cr – 4% Ni – 0.5% Mo 저탄소 마르텐사이트계 합금(ASTM A743 CA6NM / EN 10283 1.4313 / GX4CrNiMo16-5-1) 은 업계 최고 수준을 나타낸다:
| 화학 원소 | 목표 범위(중량%) | 금속학적 기능 |
|---|---|---|
| 탄소 (C) | (엄격한 저탄소) | 크롬 카바이드 석출을 방지하여 예열 없이도 우수한 용접성을 보장함 |
| 크롬 (Cr) | 보호막을 형성함 담수 및 퇴적물 부식에 저항하는 불활성 피막 | |
| 니켈 (Ni) | 델타-페라이트 형성을 억제하여 완전한 마르텐사이트 전환과 높은 충격 인성 확보 | |
| 몰리브덴 (Mo) | 퇴적물이 많은 강물에서의 점식 부식 저항성 향상; 템퍼링 저항성 증가 |
- 기계적 특성(이중 템퍼링) : .
- 이중 단계 템퍼링 오스테나이트화 온도: 공랭/수냉 후 1차 템퍼링 온도: (잔류 오스테나이트 변환) 2차 템퍼링 온도: (응력 완화 및 초미세 템퍼드 마르텐사이트 석출) 충격 인성 향상을 위한 안정화된 잔류 오스테나이트).
B. 풍력 터빈: 두꺼운 단면 저온 연성 철강(EN-GJS-400-18U-LT)
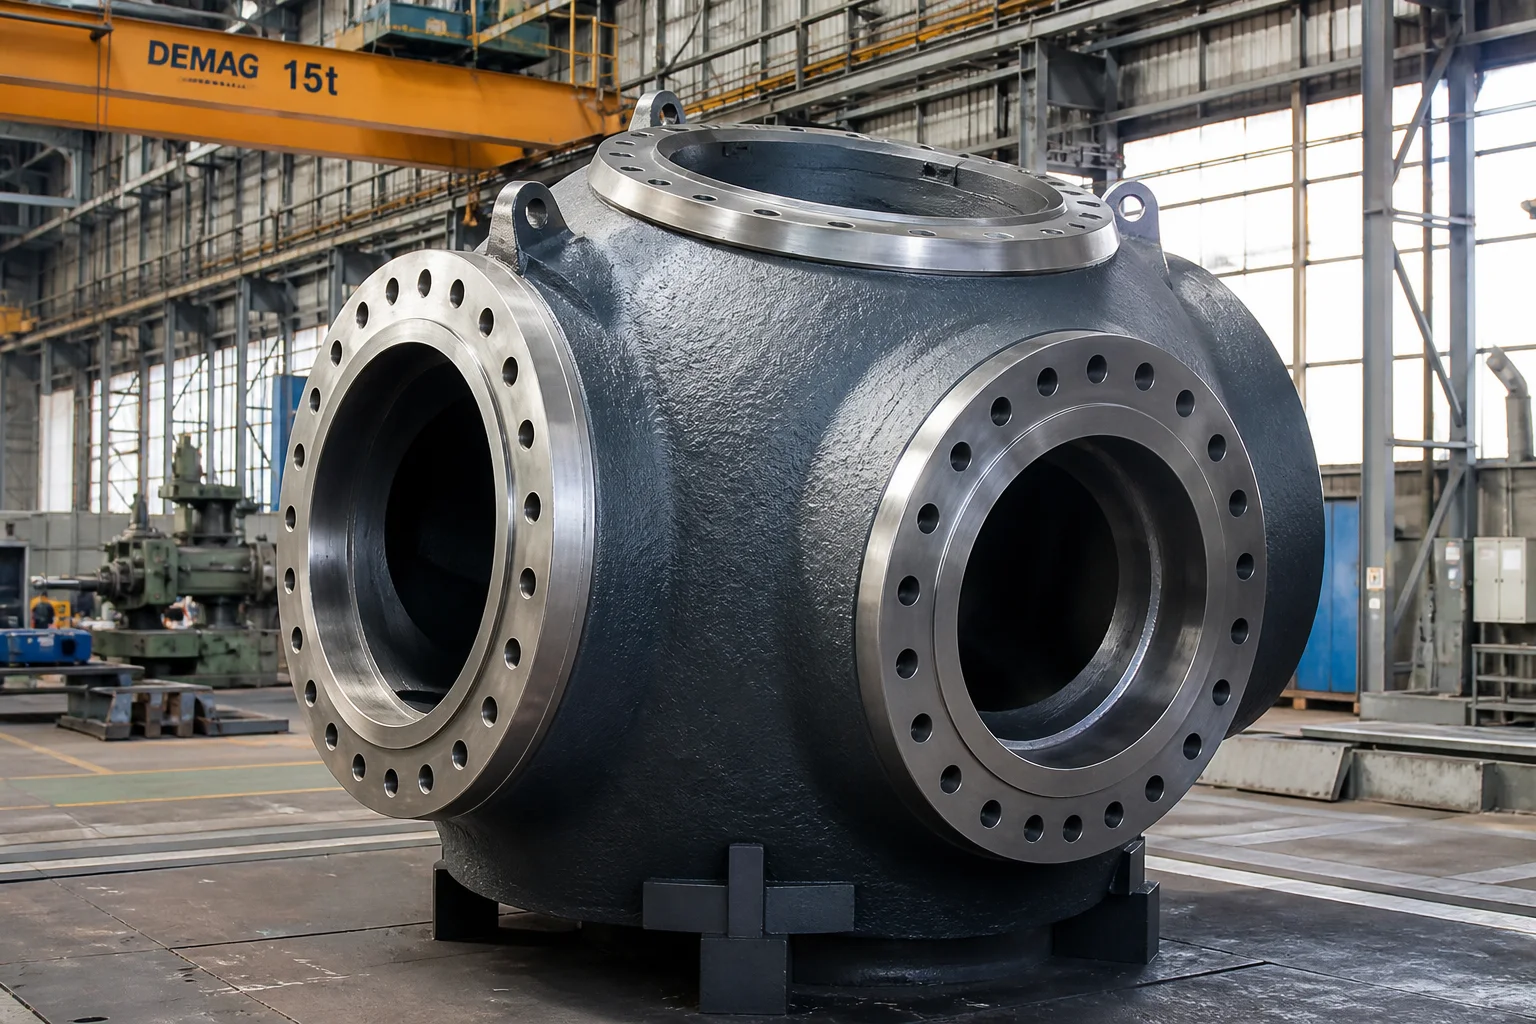
풍력 터빈 로터 허브(무게 10~30톤, 벽 두께가 )은 극한의 영하 온도 해양 환경에서 작동한다. 다음 기준에 따라 규제된다. EN 1563 이며 GL/DNV 풍력 에너지 가이드라인 , 이들은 다음을 요구한다. 고순도 페라이트 연성 철강 :
| 규격/특성 | EN-GJS-400-18U-LT(DIN EN 1563)/QT400-18AL | 핵심 엔지니어링 역할 |
|---|---|---|
| 인장 강도( ) | 동적 블레이드 루트 클램핑 하중을 지지함 | |
| 항복 강도 ( ) | 폭풍 순간 돌풍 시 영구적인 소성 변형을 방지함 | |
| 신장율 ( ) | 비상 제동 시 높은 소성 변형 능력 | |
| 샤피 V노치 충격 인성 시험 온도: | (평균) / (개별 측정값) | 필수 사항 북극 지역 강풍 시 취성 파단을 방지함 |
| 모듈성 및 매트릭스 | 구형 흑연(형태 VI); 페라이트 매트릭스 | 저온 인성 극대화를 위해 펄라이트 또는 세포 간 탄화물 제로 |
- 용해 과정에서의 순도 제어 불순물 취성 원소 함량을 극도로 낮춤: .
3. 대규모 패턴 공구 및 방향성 응고
15톤 규모 풍력 터빈 로터 허브 및 일체형 프란시스 터빈 러너 크라운 주조에는 고급 열역학적 급탕 시뮬레이션이 필요함:
┌────────────────────────────────────────────────────────────────────────┐
│ 1. 3D Machined Wooden / EPS Lost Foam Master Patterns                 │
│    • Accurate shrinkage compensation (+1.2% to +1.5%) across 4m spans  │
├────────────────────────────────────────────────────────────────────────┤
│ 2. Automated Furan Resin Sand Molding with Rigid Core Assembly         │
│    • High mold rigidity prevents mold dilation under 30 tons ferrostatic│
│      liquid pressure                                                   │
├────────────────────────────────────────────────────────────────────────┤
│ 3. CAE Solidification Simulation & Exothermic Feeding Sleeves          │
│    • Feeder sleeves positioned over thick blade root attachment flanges │
│    • Direct-chills placed at interior fillet transitions               │
├────────────────────────────────────────────────────────────────────────┤
│ 4. Clean Bottom-Pour Ladles with Ceramic Foam Filtration               │
│    • Smooth, laminar liquid entry with zero oxide skin entrapment      │
└────────────────────────────────────────────────────────────────────────┘
4. 다축 5축 CNC 수로 날개 및 플랜지 가공
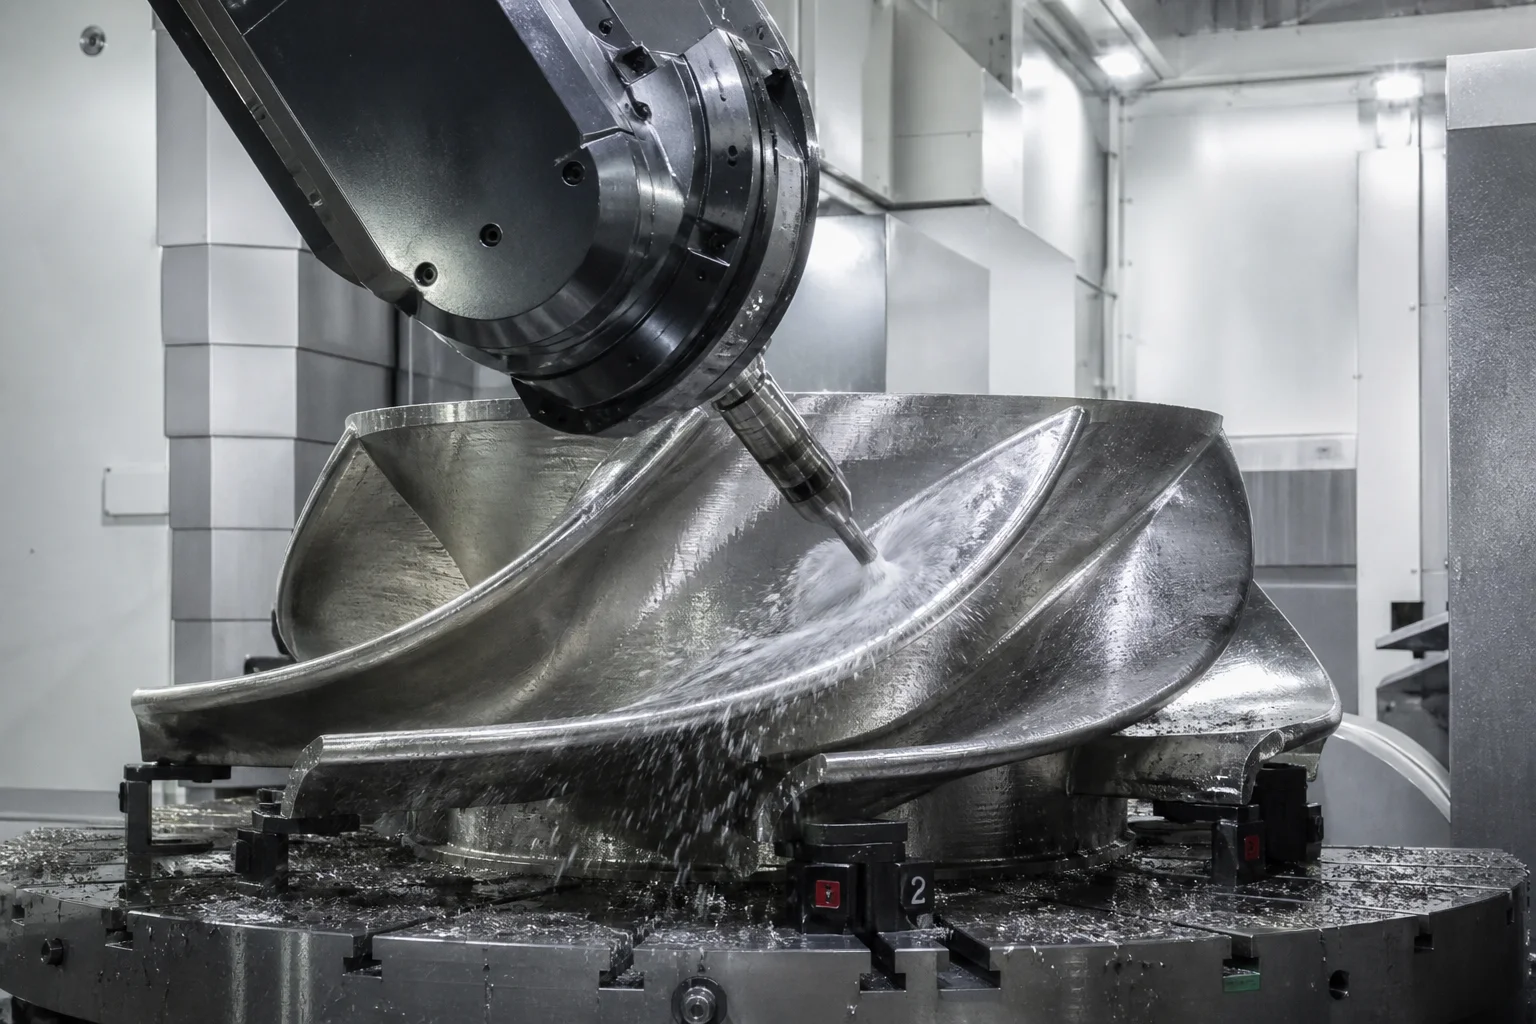
재생 에너지 부품은 공기역학적 및 유체역학적 에너지 변환 효율을 극대화하기 위해 높은 정밀도를 요구합니다.
정밀 가공 역량:
- 5축 CNC 수력 터빈 날개 밀링 : 프란시스 터빈 러너 블레이드, 펠튼 터빈 버킷 스플리터, 카플란 터빈 블레이드는 중형 5축 CNC 포털 밀링 센터에서 가공됩니다. 복잡한 3차원 자유 곡면 유압 표면은 CAD 기반 수력 터빈 날개 좌표의 오차 범위 내에서 유지되며 정밀 연마 후 달성됩니다.
- 풍력 터빈 로터 허브 블레이드 피치 플랜지 : 대형 수직 선반(VTL)을 사용해 최대 지름 5미터에 이르는 블레이드 베어링 장착 플랜지 면을 절삭하며, 평탄도는 이내로 유지되며, 깊은 다중 구멍 피치 원은 한 번의 세팅으로 드릴링 및 탭핑됩니다.
- 주 베드플레이트 정렬 보어 수평 보링 머신이 발전기 및 주 베어링 시트를 정밀 가공하여, 6미터 구조용 베드 전체에서 중심선 동축도를 유지합니다.
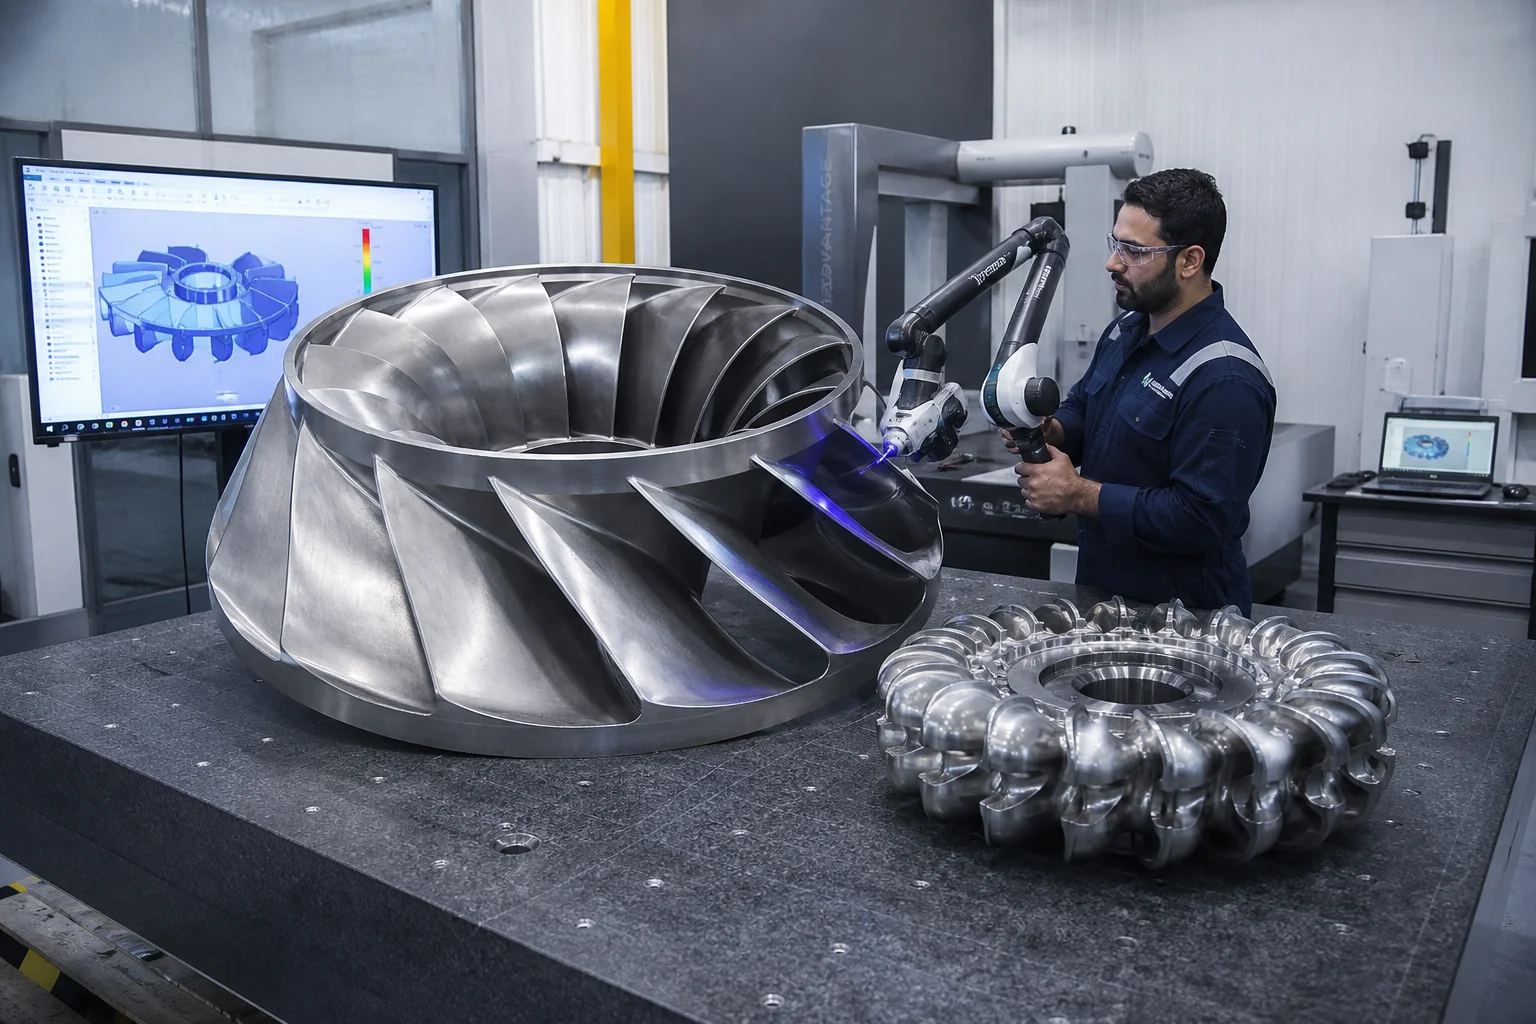
5. 종합 품질 관리 및 비파괴 검사(NDT)
| 품질 시험 분류 | 표준/시험 규격 | 수용 기준 |
|---|---|---|
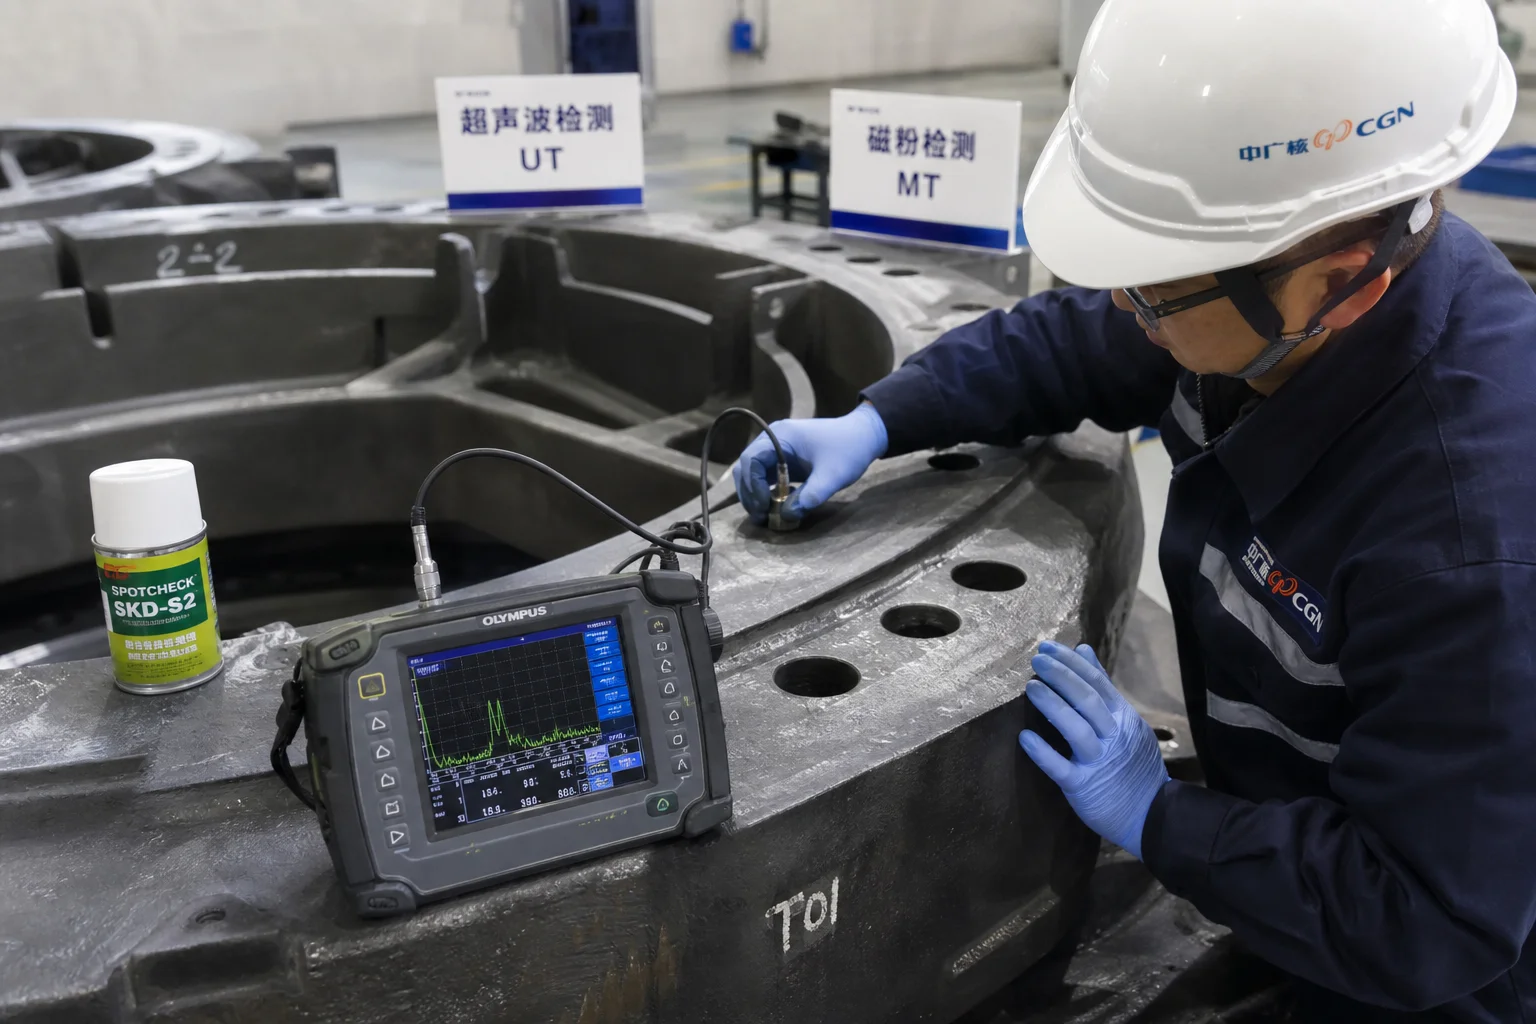
| 초음파 검사 (UT) | EN 12680-3 / ASTM A609 레벨 1/2 | 블레이드 루트, 피치 플랜지, 베드플레이트 패드에 대한 100% 체적 스캔; 임계 수축 결함 없음 |
| 자분 검사(MT) | ISO 9934 / ASTM E709 (형광) | 모든 고응력 반경, 블레이드 필렛, 플랜지 전이부에 대한 100% 표면 검사; 균열 없음 |
| 저온 샤피 충격 시험 | 부착된 시험 블록에 대한 ASTM E23 / ISO 148-1 | 확인 오스트리아 (바람 허브용) 및 오스트리아 (13Cr-4Ni용) |
| 3D 광학 및 레이저 스캐닝 | 휴대용 3D 레이저 트래커/암 스캐너 | 3D CAD 모델에 대한 완전한 범위 차원 검증 |
| 다이나믹 로터 밸런싱 | ISO 1940 등급 G2.5 기준 동적 균형기 | 회전 진동을 제거하기 위한 수력 터빈 러너의 동적 균형 조정 |
6. 단둥시 펑신기계유한공사의 재생에너지 주조 부품
고신뢰성 수력 및 풍력 에너지 주조 부품을 공급하려면 인증된 주조 품질 관리 시스템, 첨단 야금 기술, 대형 범위 다축 CNC 공작 기계가 필요함.
단둥시 펑신 기계 유한공사 전 세계 발전 장비 OEM에 서비스를 제공하는 정평이 난 중량 주조 및 정밀 가공 제조업체이다.
- 소재 장악력 인증된 13Cr-4Ni 마르텐사이트 스테인리스강(CA6NM / 1.4313), 저온 인성 주철(EN-GJS-400-18U-LT) 생산 및 고강도 합금강을 제조한다.
- 중량 인프라 8만 제곱미터 규모의 중량 주조 및 가공 시설로, 500kg에서 최대 25톤까지 단일 주조물을 투입할 수 있는 중량 천장 크레인을 보유하고 있다.
- 고급 5축 CNC 가공 대형 작업 영역을 갖춘 CNC 포털 밀링 센터 및 수직 선반을 통해 완제 수력 터빈 블레이드와 풍력 로터 허브를 공급한다.
- 자체 인증 실험실 인증된 레벨 II/III 비파괴 검사 기술자, 영하 온도 샤피 충격 시험 챔버, 금속 조직상 분석, 광학 방출 분광법을 수행한다.
- 완전한 인증 iSO 9001 인증을 획득하였으며, EN 10204 3.1 및 3.2 재료 시험 증명서 전량, 비파괴 검사 기록 전량, 3D 레이저 스캔 보고서를 제공한다.
결론
수력 및 풍력 터빈 부품 주조물은 전 세계 녹색 에너지 전환의 핵심 구조적 기반이다. 25~40년간 지속적인 캐비테이션, 토사 마모, 공기역학적 난류 환경에서 작동하므로, 철저한 금속 순도(CA6NM 및 EN-GJS-400-18U-LT), 정밀 방향성 응고, 5축 CNC 가공, 그리고 종합적인 비파괴 검사(NDT) 품질 검증이 필수적이다.
풍부한 경험을 갖춘 통합형 중량 주조 및 정밀 가공 전문 기업과 협력하면, 재생에너지 터빈을 수십 년간 무결함으로 최고 효율로 운영할 수 있다.
수력 또는 풍력 터빈 부품 도면을 제출하려면 단둥시 펑신기계유한공사(Dandong City Pengxin Machinery Co., Ltd.)에 문의하시기 바란다.
단둥 시 펑신 기계 유한공사 — 1958년 설립 이래 중량 주조 및 정밀 가공 전문.