
 EN
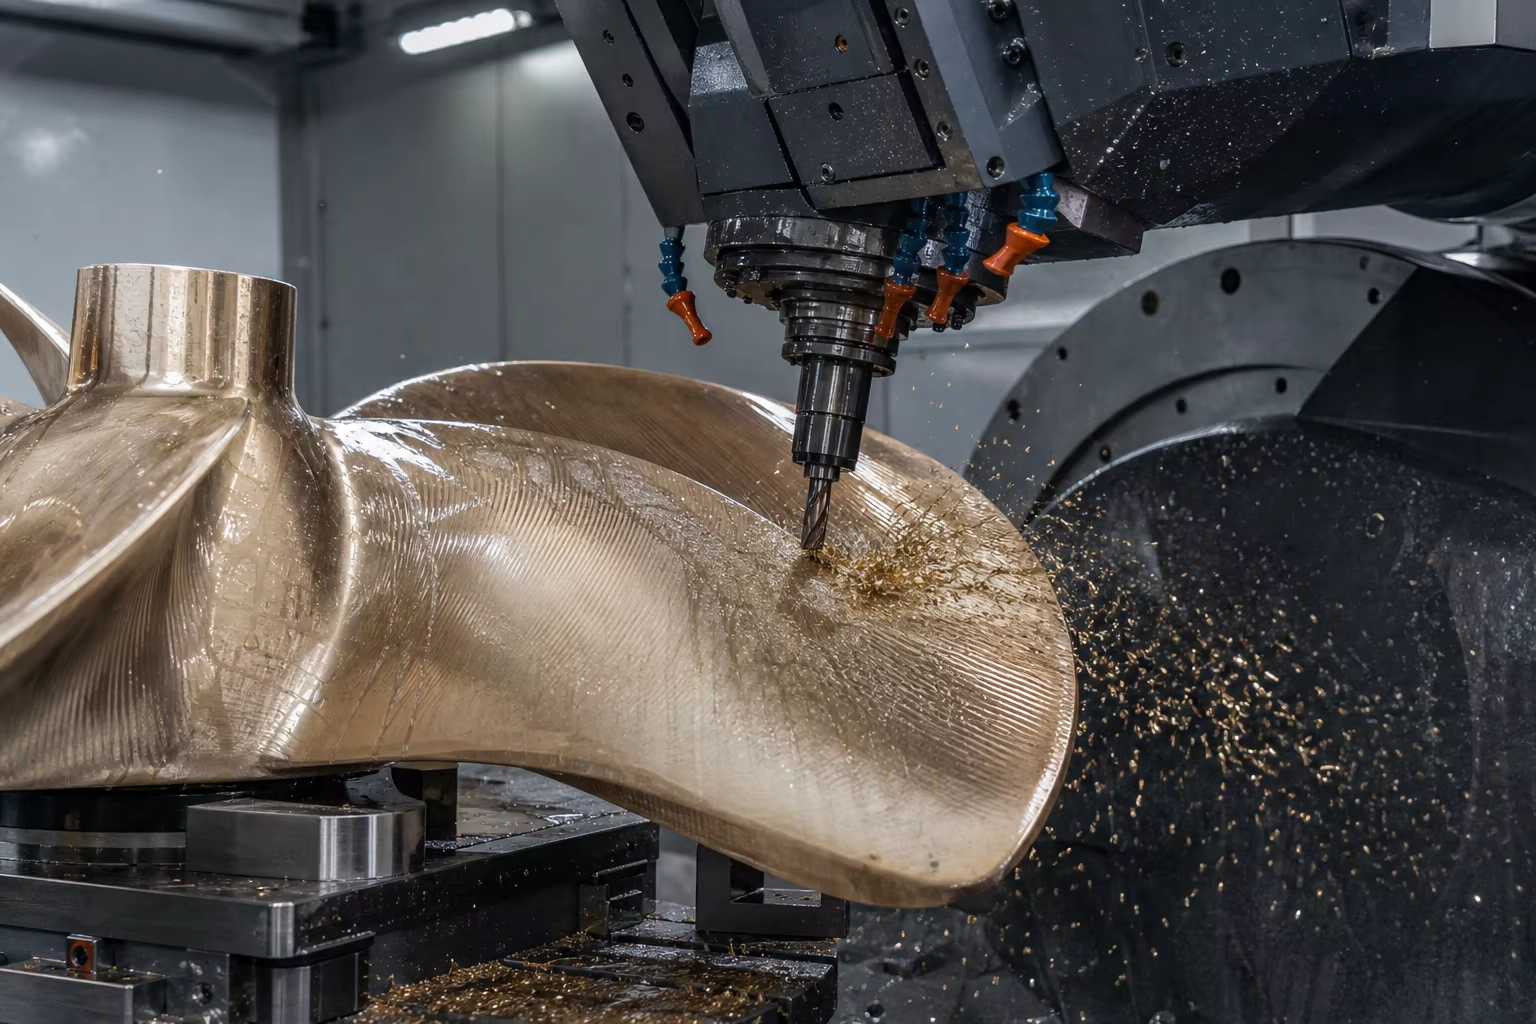
Meta Description : Guide technique complet sur les pièces moulées pour la propulsion maritime et les machines de pont. Découvrez le bronze nickel-aluminium (ASTM B148 C95800 / EN 1982 CC333G), les aciers moulés à basse température pour zones arctiques (ASTM A352 LCC / LC3 à −46 °C), l’usinage à 5 axes des pales d’hélice et la conformité aux normes de classification IACS (ABS, DNV, Lloyd’s Register, CCS).
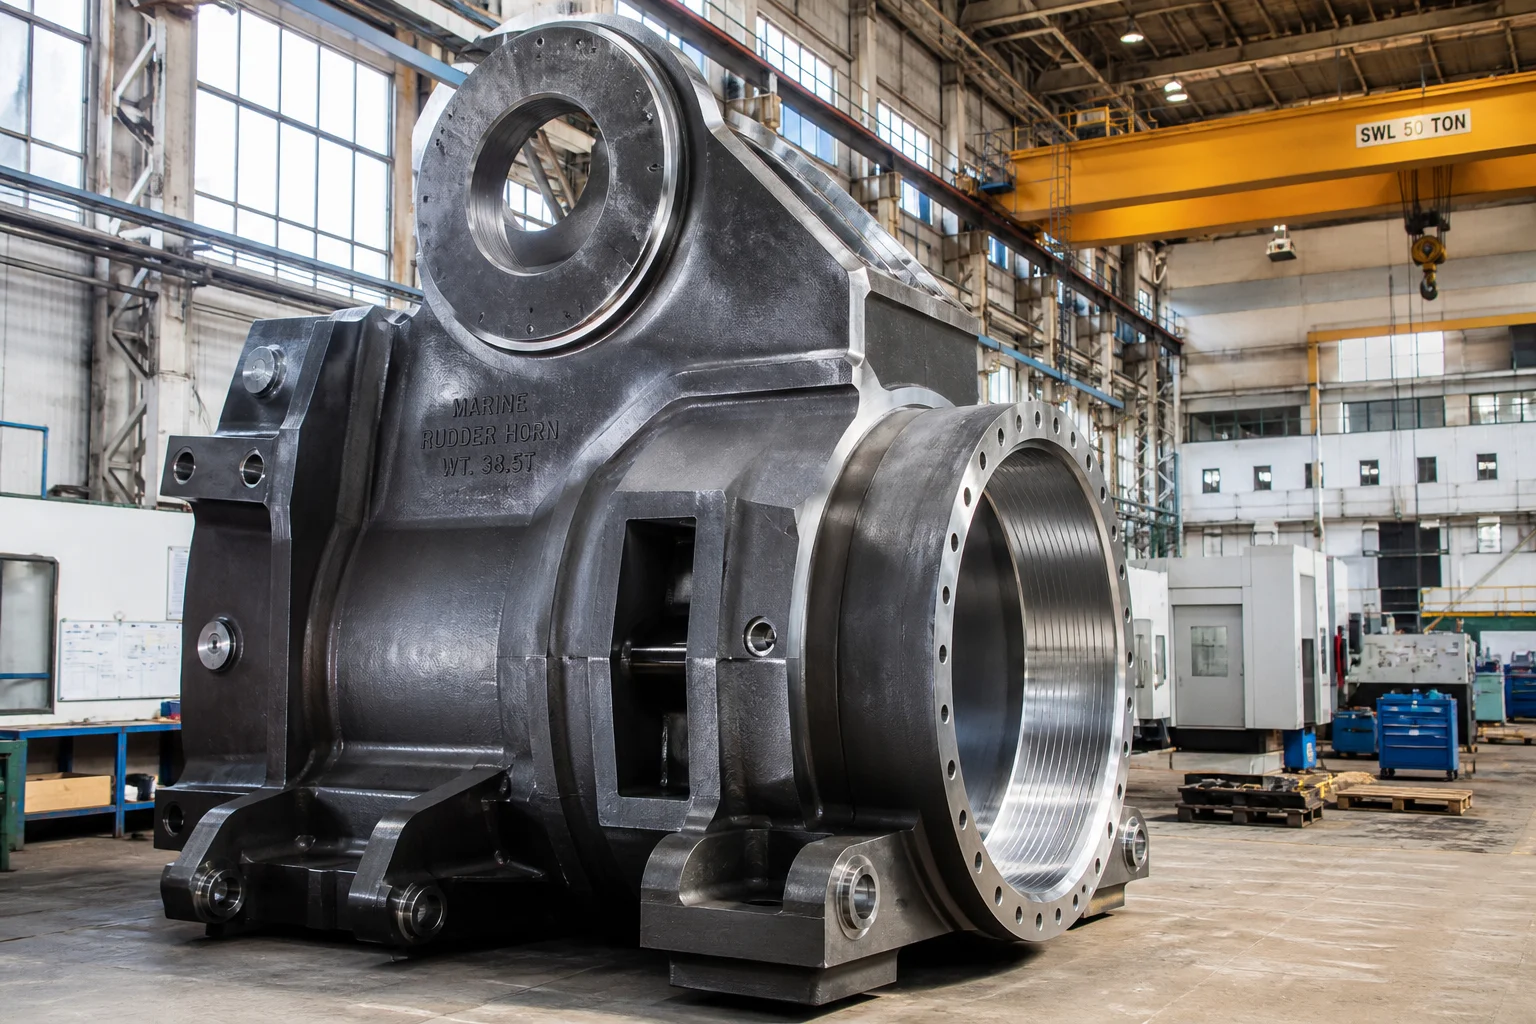
Les navires maritimes et les plates-formes offshore évoluent dans l’un des environnements opérationnels les plus agressifs au monde, caractérisé par plusieurs facteurs simultanés. Les composants immergés de propulsion (pales d’hélice, moyeux, cornes de safran, supports de tube d’étambra) ainsi que les machines de pont (tambours de guindeau d’ancre, treuils de mouillage, taquets de remorquage) subissent en continu corrosion électrochimique par l’eau de mer, ondes de choc de cavitation à micro-jet, bio-encrassement sévère, fatigue cyclique due aux vagues et chocs d’impact en Arctique à des températures inférieures à zéro jusqu’à .
Dans ces conditions marines extrêmes, la défaillance d’un composant en mer entraîne des risques graves pour l’environnement et la sécurité des personnes. Par conséquent, toute pièce moulée destinée à une structure marine doit respecter les règles rigoureuses de certification réglementaire de l’ International Association of Classification Societies (IACS) — notamment ABS, DNV, Lloyd’s Register, Bureau Veritas et CCS.
L’obtention de la conformité IACS exige une métallurgie de fonderie spécialisée : fusion de Nickel-Aluminum Bronze (NAB / C95800) avec traitement thermique de désaluminisation, coulée d’aciers à basse température à parois épaisses (ASTM A352 LCC/LC3) dont la ténacité au choc Charpy à des températures inférieures à zéro est vérifiée, ainsi que l’usinage hydrodynamique de profil sur fraiseuse à commande numérique à 5 axes.
Ce guide technique décrit la sélection des alliages marins, les protocoles de fusion, la prévention de la cavitation, l’usinage CNC à 5 axes, les essais non destructifs (END) et les flux de travail de certification par les sociétés de classification maritime.
1. Environnement d’exploitation et mécanismes de dégradation marine
Les pièces moulées marines doivent résister simultanément à plusieurs modes de dégradation chimique et mécanique :
                     ┌──────────────────────────────────────────────┐
                     │ Aggressive Deep Seawater & Ocean Dynamics    │
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ Cavitation Erosion            │ │ De-Aluminization / Galvanic   │ │ Arctic Low-Temperature Impact │
│ (Imploding vapor micro-jets   │ │ (Selective phase leaching in  │ │ (Brittle fracture risk in     │
│  on high-speed blade tips)    │ │  saline marine electrolytes)  │ │  polar waters down to -46 °C) │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Composant en service | Charge dominante en service | Mode de défaillance à prévenir | Solution en matériaux |
|---|---|---|---|
| Pales d’hélice à pas réglable (CPP) | Écoulement continu d’eau de mer à haute vitesse + poussée hydrodynamique cyclique | Érosion par cavitation, fatigue par flexion des extrémités, biofouling | Bronze aluminium-nickel (ASTM B148 C95800 / Cu3) |
| Cornière de gouvernail et cadre d’étambot | Chocs violents dus à des vagues massives + moments de flexion structurelle | Fissuration fragile des soudures, délamination | Acier moulé au carbone-manganèse (ASTM A27 / Grade 2 IACS) |
| Guichets d’amarrage arctiques et tambours de treuils | Charges de choc extrêmes sur les câbles en traction à des températures inférieures à zéro | Rupture fragile par clivage à des températures inférieures à zéro | Acier moulé à basse température (ASTM A352 Grade LCC / LC3) |
| Vannes de scrubber maritime et d’admission d’eau de mer | Condensat d’acide sulfurique concentré + eau de mer à haute vitesse | Corrosion par piqûres et corrosion sous contrainte sévères ( attaque) | Acier inoxydable super duplex (2507 / ASTM A890 5A) |
2. Hiérarchie métallurgique des alliages pour applications marines
Le choix des alliages de fonderie destinés à un usage maritime équilibre la résistance à la cavitation, la compatibilité galvanique, la ténacité à basse température et l’usinabilité :
| Famille d'alliages | Grade de fonte / Norme | Composition chimique nominale (en % massique) | Propriétés mécaniques | Caractéristique marine clé |
|---|---|---|---|---|
| Bronze aluminium-nickel (NAB) | ASTM B148 C95800 / EN 1982 CC333G (Cu3) | Résistance supérieure à la cavitation ; antifouling naturel (libération d’ions cuivre) ; limite élevée de fatigue corrosive | ||
| Acier au carbone pour basses températures | ASTM A352 Grade LCC / EN 10293 G20Mn5 | Ténacité au choc Charpy vérifiée aT pour équipements de pont polaire | ||
| acier à basse température contenant 3,5 % de nickel | ASTM A352 Grade LC3 / 1,5638 | Ténacité cryogénique exceptionnelle aT pour canalisations marines de GNL | ||
| Acier moulé structural marin | Classe IACS 2 / ASTM A216 WCB | Pièces moulées standard pour coques de navires (tubes d’étambot, cadres de gouvernail, tuyaux de bossoir) | ||
| Acier inoxydable super duplex | ASTM A890 5A (CE3MN / 2507) | Haute PREN ( ) ; résistance extrême aux eaux de mer chaudes et aux systèmes de lavage des gaz d’échappement acides |
Focus métallurgique : prévention de la désaluminisation dans les alliages NAB (C95800)
Dans les alliages NAB à l’état de coulée, le refroidissement lent dans des moules en sable provoque la précipitation d’une phase continue riche en aluminium (gamma-deux). Dans l’eau de mer, cette phase est fortement anodique par rapport à la matrice cuivre environnante, ce qui entraîne une corrosion électrochimique sélective profonde par désaluminisation.
- Traitement thermique anti-corrosion : les pièces moulées en NAB subissent un cycle de recuit spécifique de 6 heures à suivi d’un refroidissement à l’air. Cela décompose entièrement la structure continue en précipités intermétalliques bénins et discontinus (kappa) ( ). La résistance complète à la fatigue corrosive en eau de mer est ainsi rétablie.
3. Technologie de coulée en sable marin et coulée propre
Les hélices et les équipements lourds pour ponts vont de segments de pale de 200 kg à des hélices monoblocs de 20 tonnes.
┌─────────────────────────────────────────────────────────────┐
│ 1. 3D Precision Pattern & Pitch Hydrofoil Tooling           │
│    • High-accuracy CNC machined patterns for complex skew   │
├─────────────────────────────────────────────────────────────┤
│ 2. Furan Resin No-Bake Sand with Zircon Wash                │
│    • High-refractory zircon coating prevents metal burn-in  │
├─────────────────────────────────────────────────────────────┤
│ 3. Bottom-Pour Inverted Gating with Ceramic Swirl Filters   │
│    • Prevents turbulent oxide dross folding in NAB melts    │
├─────────────────────────────────────────────────────────────┤
│ 4. Heavy Feeder Risers with Exothermic Sleeves              │
│    • Directional feeding into thick blade roots & hubs      │
└─────────────────────────────────────────────────────────────┘
4. Usinage hydrodynamique à commande numérique multiaxe
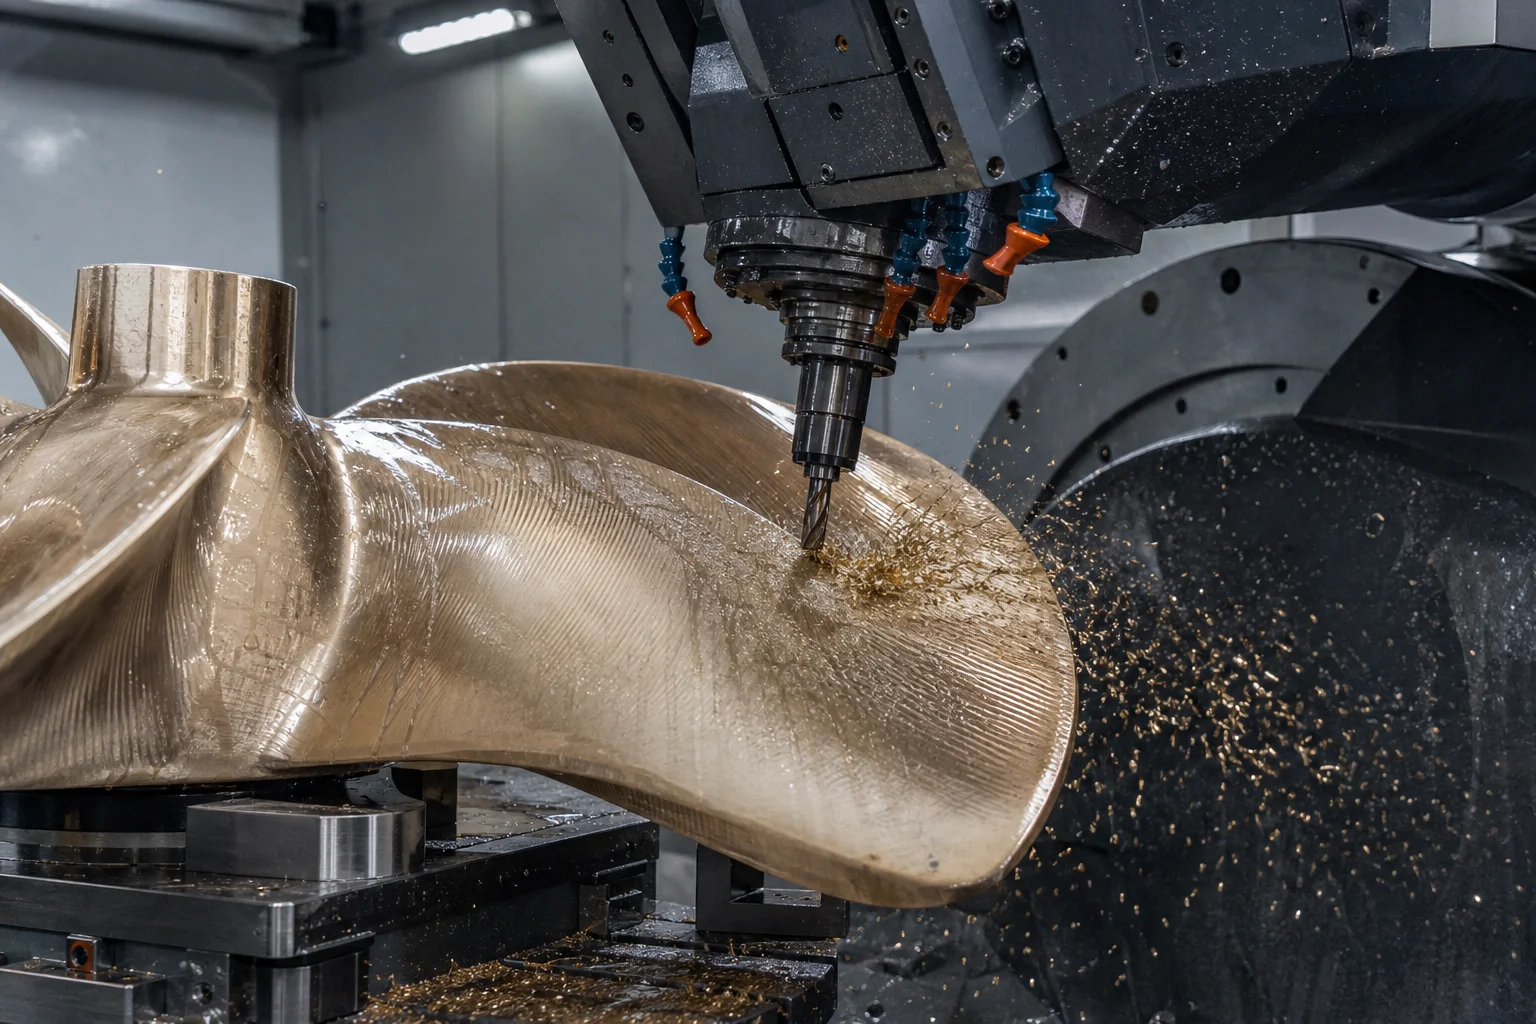
L’hydrodynamique des hélices détermine l’efficacité énergétique du navire, la signature acoustique de la cavitation et les niveaux de vibration :
Opérations d’usinage de précision :
- fraisage de profils d’aubes à 5 axes : Fraisage de contours multiaxes à haute vitesse des faces tridimensionnelles complexes des aubes hydrofoil (face de pression et face d’aspiration). Les tolérances d’épaisseur sont respectées dans les limites de la norme ISO 484/1 Classe S / Classe I (sur des portées de 3 mètres).
- Usinage du cône et de la rainure de clavette de l’alésage de l’arbre : Les cônes internes des moyeux d’hélices marines (généralement des ou cônes normalisés) sont usinés avec précision sur des tours à aléser verticaux à commande numérique. La vérification au bleu de Prusse doit garantir une surface de contact uniforme contre le gabarit de l’arbre d’hélice.
- Usinage du tambour de treuil de pont usinage CNC à tour à grande capacité avec rainures hélicoïdales précises pour câbles métalliques, afin d’éviter le chevauchement et l’écrasement du câble sous forte tension d’amarrage.
5. Procédure de certification par une société de classification maritime (IACS)
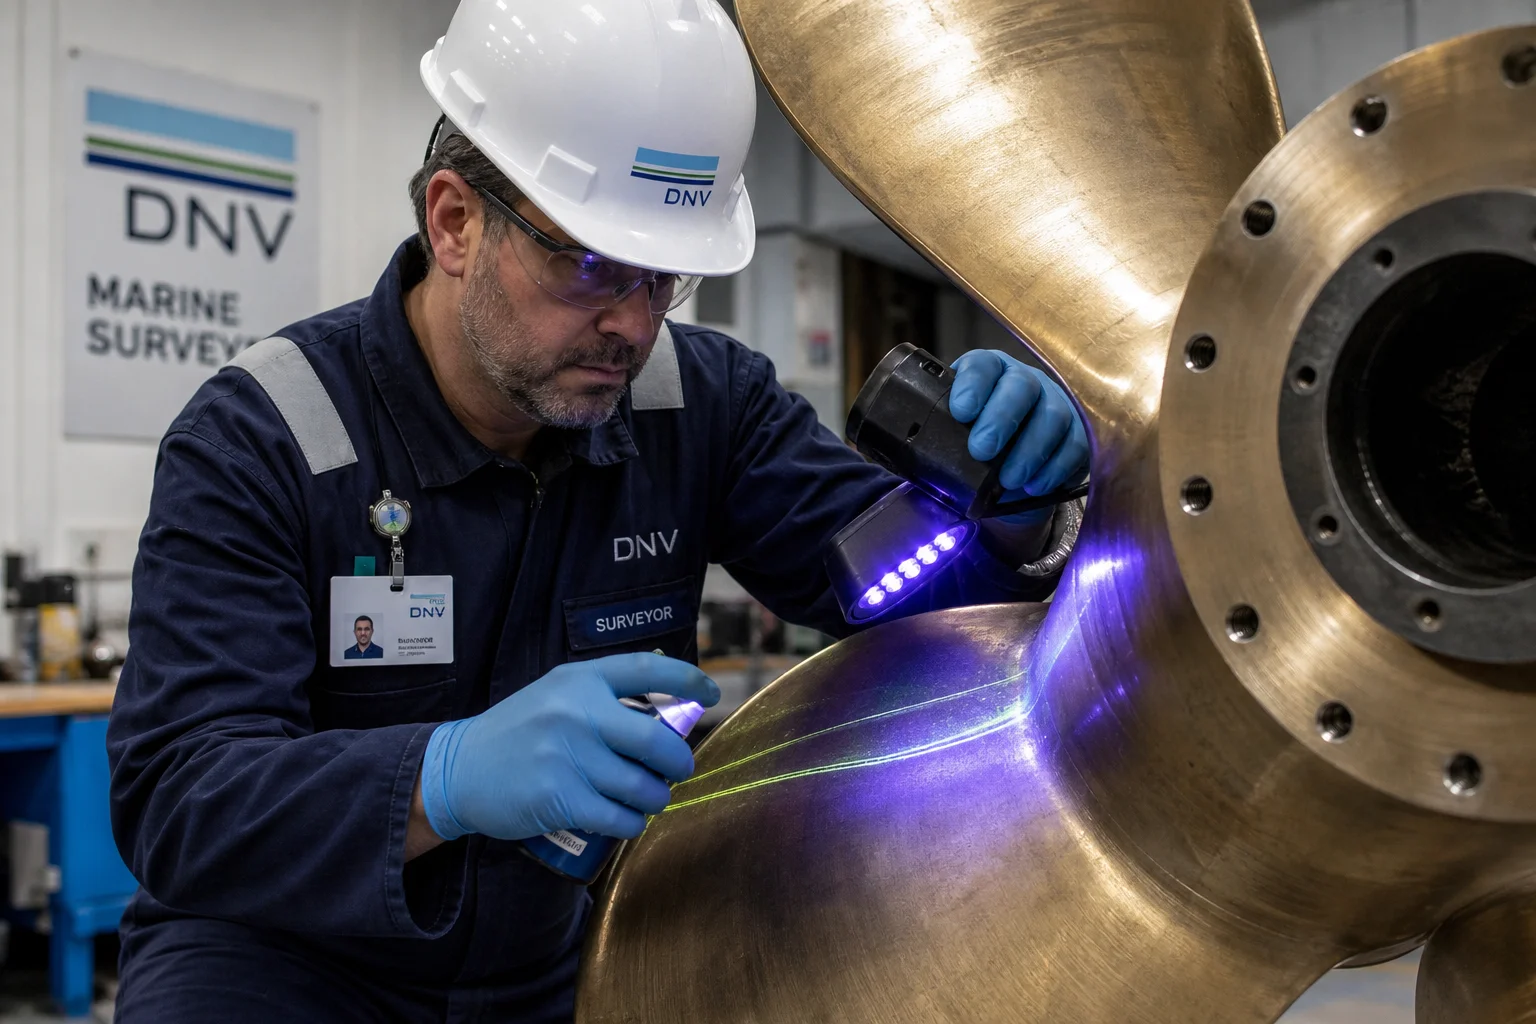
Toutes les pièces moulées destinées aux navires commerciaux ou aux applications offshore doivent subir des essais rigoureux observés par un tiers, réalisés par un inspecteur agréé d’une société de classification.
        ┌───────────────────────────────────────────────────────┐
        │ Foundry Works Approval (DNV / ABS / Lloyd's / CCS)   │
        └──────────────────────────┬────────────────────────────┘
                                   │
        ┌──────────────────────────┴───────────────────────────┐
        ▼                                                      ▼
┌───────────────────────────────┐              ┌───────────────────────────────┐
│ In-Process Surveyor Witness   │              │ Final Testing & Verification  │
│ • Molten metal chemical melt  │              │ • 100% Surface PT/MT on roots │
│ • Heat treatment furnace chart│              │ • Volumetric UT / RT on hubs  │
│ • Attached coupon tensile/KV  │              │ • Blade pitch & static balance│
└───────────────────────────────┘              └───────────────────────────────┘
                                   │
                                   ▼
        ┌───────────────────────────────────────────────────────┐
        │ Issuance of EN 10204 3.2 Marine Classification Cert   │
        └───────────────────────────────────────────────────────┘
6. Normes complètes d’inspection qualité
| Inspection de qualité | Norme / Méthode | Critères d'acceptation |
|---|---|---|
| Analyse chimique | Spectrométrie d’émission optique (SEO) | Conformité stricte aux normes ASTM B148 / A352 ; limites des éléments résiduels ( ) |
| Résistance mécanique et résilience | ISO 6892-1 / ASTM E23 | Vérifié ; Résilience Charpy aT pour la nuance LCC |
| Essai par ressuage liquide (PT) | ISO 3452 / ASTM E165 (fluorescent) | inspection à 100 % des bords d’attaque, des congés et des moyeux des aubes NAB ; acceptation de niveau 1 |
| Contrôle par ultrasons (UT) | EN 10228-3 / IACS UR M3 | balayage volumétrique à 100 % des racines d’aube lourdes et des moyeux d’arbre ; aucune cavité de retrait |
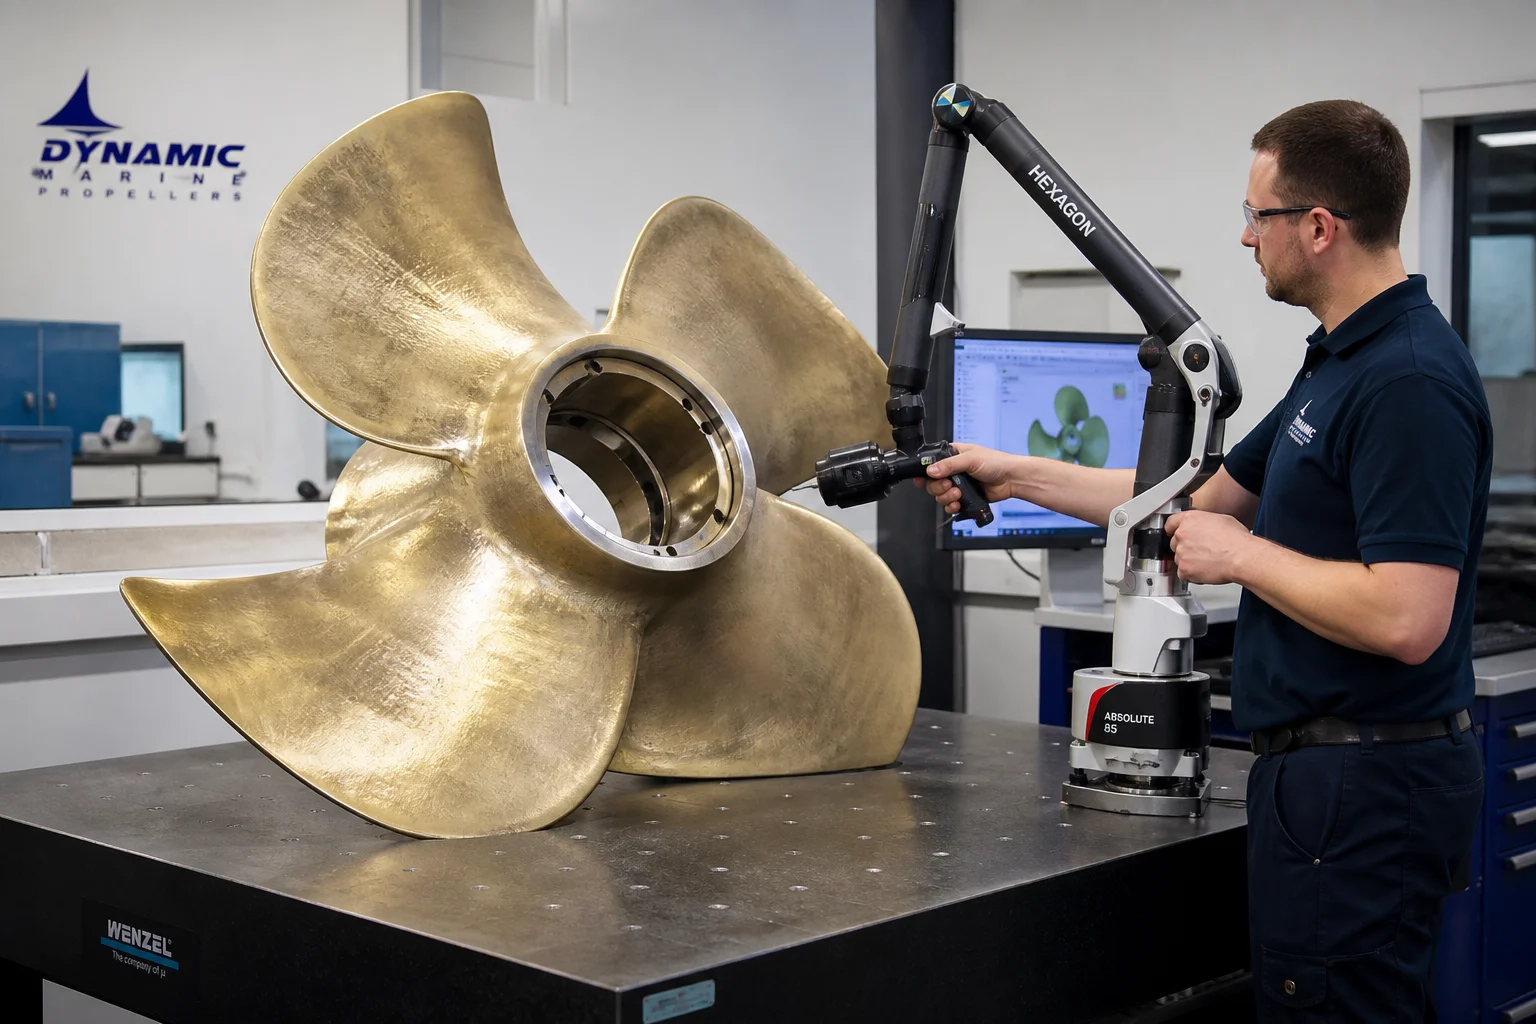
| Précision de l’hydrofoil | télémètre laser 3D / numérisation CMM optique | Conformité à la géométrie des aubes ISO 484/1 classe S / classe I |
| Équilibrage statique et dynamique | Banc d’équilibrage conforme à la norme ISO 1940 | Équilibrage statique avec une précision de la masse totale de l’hélice |
7. Capacités de fonderie marine à Dandong City Pengxin Machinery Co., Ltd.
Fournir des pièces moulées marines et offshore exige des systèmes de qualité de fonderie validés, une capacité éprouvée de fusion propre de métaux non ferreux et d’aciers alliés, ainsi que des machines-outils à commande numérique à plusieurs axes conçues pour les grosses pièces.
Dandong City Pengxin Machinery Co., Ltd. fournit des pièces moulées marines et offshore entièrement certifiées, spécialement conçues pour les chantiers navals et les fabricants mondiaux d’équipements marins :
- Polyvalence des matériaux : Moulage certifié de bronze nickel-aluminium (C95800 / CC333G), d’aciers à basse température pour zones arctiques (ASTM A352 LCC/LC3), d’aciers au carbone structuraux et d’alliages super duplex.
- Grande échelle et infrastructure : Installation de production de 80 000 m² équipée de ponts roulants lourds, capable de mouler des composants marins unitaires allant de 200 kg à 25 tonnes.
- Finition CNC avancée à 5 axes : Fraiseuses à grande portée CNC multi-axes et tours à alésage vertical de grande taille permettant d’obtenir des hydrofoils de pale, des cônes de moyeu et des tambours de treuil rainurés avec une précision élevée.
- Expérience auprès des sociétés de classification : Protocoles d’inspection établis pour les essais sous témoin de l’ABS, du DNV, de Lloyd’s Register, du BV et du CCS, ainsi que pour la certification EN 10204 3.2.
- Essais non destructifs complets : Techniciens NDT certifiés niveau II/III réalisant systématiquement des essais par ultrasons (UT), magnétoscopie (MT), ressuage (PT) et numérisation laser optique 3D sur chaque pièce moulée critique.
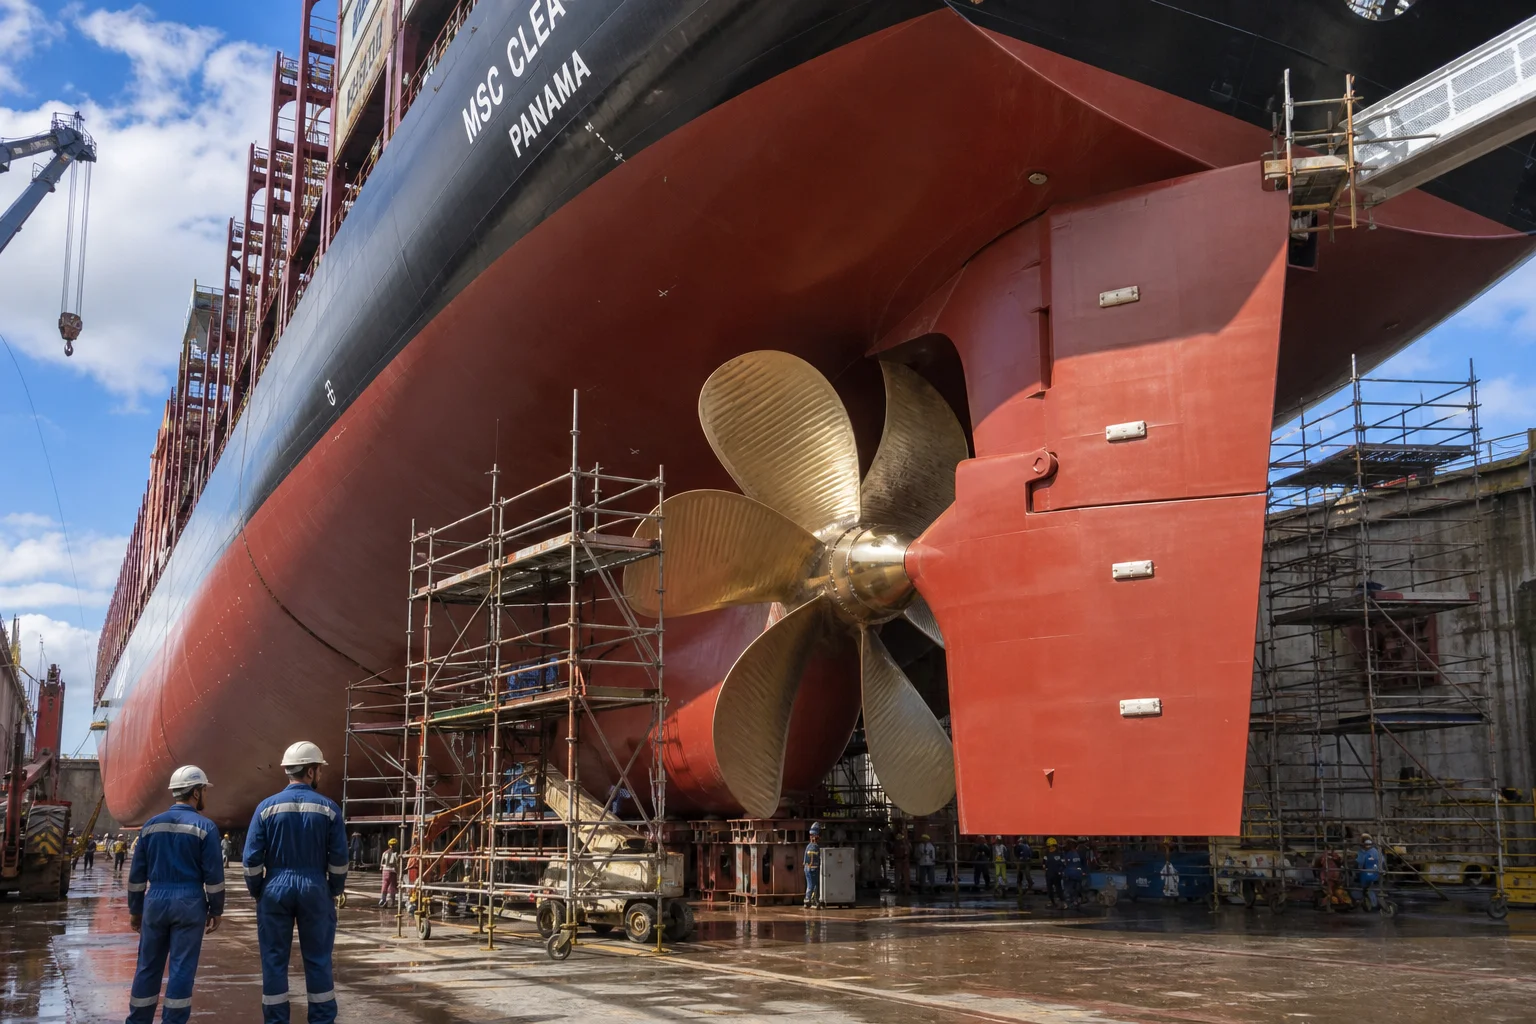
Conclusion
Les pièces moulées destinées à la propulsion marine et aux machines de pont fonctionnent dans des conditions extrêmes combinant cavitation hydrodynamique sévère, corrosion par l’eau de mer, fatigue cyclique et chocs thermiques sub-zero en milieu arctique. Garantir plusieurs décennies de navigabilité exige une sélection scientifique des alliages (NAB et aciers à basse température), un traitement thermique rigoureux afin d’éviter la désaluminisation, une usinage CNC à 5 axes de haute précision et un respect intransigeant des normes qualité IACS.
Travailler en partenariat avec une installation expérimentée de fonderie lourde intégrée et d’usinage de précision garantit que vos composants marins fonctionnent parfaitement dans tous les océans du monde.
Contactez Dandong City Pengxin Machinery Co., Ltd. pour soumettre vos plans de fonderie marine ou planifier des inspections par un bureau de classification.
Dandong City Pengxin Machinery Co., Ltd. — Fonderie lourde et usinage de précision, depuis 1958.
Table des matières
- 1. Environnement d’exploitation et mécanismes de dégradation marine
- 2. Hiérarchie métallurgique des alliages pour applications marines
- 3. Technologie de coulée en sable marin et coulée propre
- 4. Usinage hydrodynamique à commande numérique multiaxe
- 5. Procédure de certification par une société de classification maritime (IACS)
- 6. Normes complètes d’inspection qualité
- 7. Capacités de fonderie marine à Dandong City Pengxin Machinery Co., Ltd.
- Conclusion