
 EN
Meta Description: Комплексне технічне керівництво щодо ливарних виробів для морського руху та палубних механізмів. Дослідіть нікель-алюмінієву бронзу (ASTM B148 C95800 / EN 1982 CC333G), литі низькотемпературні арктичні сталі (ASTM A352 LCC / LC3 при −46 °C), фрезерування лопатей гвинтів на 5-вісних CNC-верстатах та відповідність вимогам класифікації IACS (ABS, DNV, Lloyd's Register, CCS).
Морські судна та офшорні платформи експлуатуються в одному з найагресивніших багатофакторних експлуатаційних середовищ на планеті. Підводні компоненти рухової системи (лопаті гвинтів, ступиці, рульові роги, кронштейни для кормових труб) та палубні механізми (барабани якірних шпілей, швартовні лебідки, буксирні кнехти) постійно зазнають впливу електрохімічна корозія морської води, мікро-струминні кавітаційні ударні хвилі, важке біологічне забруднення, циклічна втома від хвиль та арктичні ударні навантаження при температурах нижче нуля до .
За таких жорстких морських умов відмова компонентів у морі створює серйозні ризики для навколишнього середовища та безпеки життя. Тому кожне лиття для морських конструкцій має відповідати суворим нормативним правилам сертифікації Міжнародної асоціації класифікаційних товариств (IACS) — зокрема ABS, DNV, Lloyd's Register, Bureau Veritas та CCS.
Досягнення відповідності вимогам IACS вимагає спеціалізованої литейної металургії: плавлення Нікель-алюмінієвої бронзи (NAB / C95800) з термообробкою для знімання алюмінію, лиття товстостінних Сталей для низьких температур (ASTM A352 LCC/LC3) з підтвердженою ударною в’язкістю за Шарпі при температурах нижче нуля та виконання гідродинамічного фрезерування профілів на 5-вісних CNC-верстатах.
Цей технічний посібник детально описує вибір морських сплавів, технології плавлення, запобігання кавітації, обробку на п’ятиосьових ЧПУ-верстатах, неруйнівний контроль (NDT) та робочі процеси сертифікації у морських класифікаційних товариствах.
1. Експлуатаційне середовище та механізми морської деградації
Морські лиття повинні витримувати кілька одночасних хімічних і механічних видів деградації:
                     ┌──────────────────────────────────────────────┐
                     │ Aggressive Deep Seawater & Ocean Dynamics    │
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ Cavitation Erosion            │ │ De-Aluminization / Galvanic   │ │ Arctic Low-Temperature Impact │
│ (Imploding vapor micro-jets   │ │ (Selective phase leaching in  │ │ (Brittle fracture risk in     │
│  on high-speed blade tips)    │ │  saline marine electrolytes)  │ │  polar waters down to -46 °C) │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Експлуатований компонент | Основне експлуатаційне навантаження | Режим відмови, який потрібно запобігти | Матеріальне рішення |
|---|---|---|---|
| Лопаті регульованих за кроком гвинтів (CPP) | Постійний потік морської води з високою швидкістю + циклічна гідродинамічна тяга | Кавітаційна ерозія, втома від згину кінцівки лопаті, біозаростання | Нікель-алюмінієво-бронза (ASTM B148 C95800 / Cu3) |
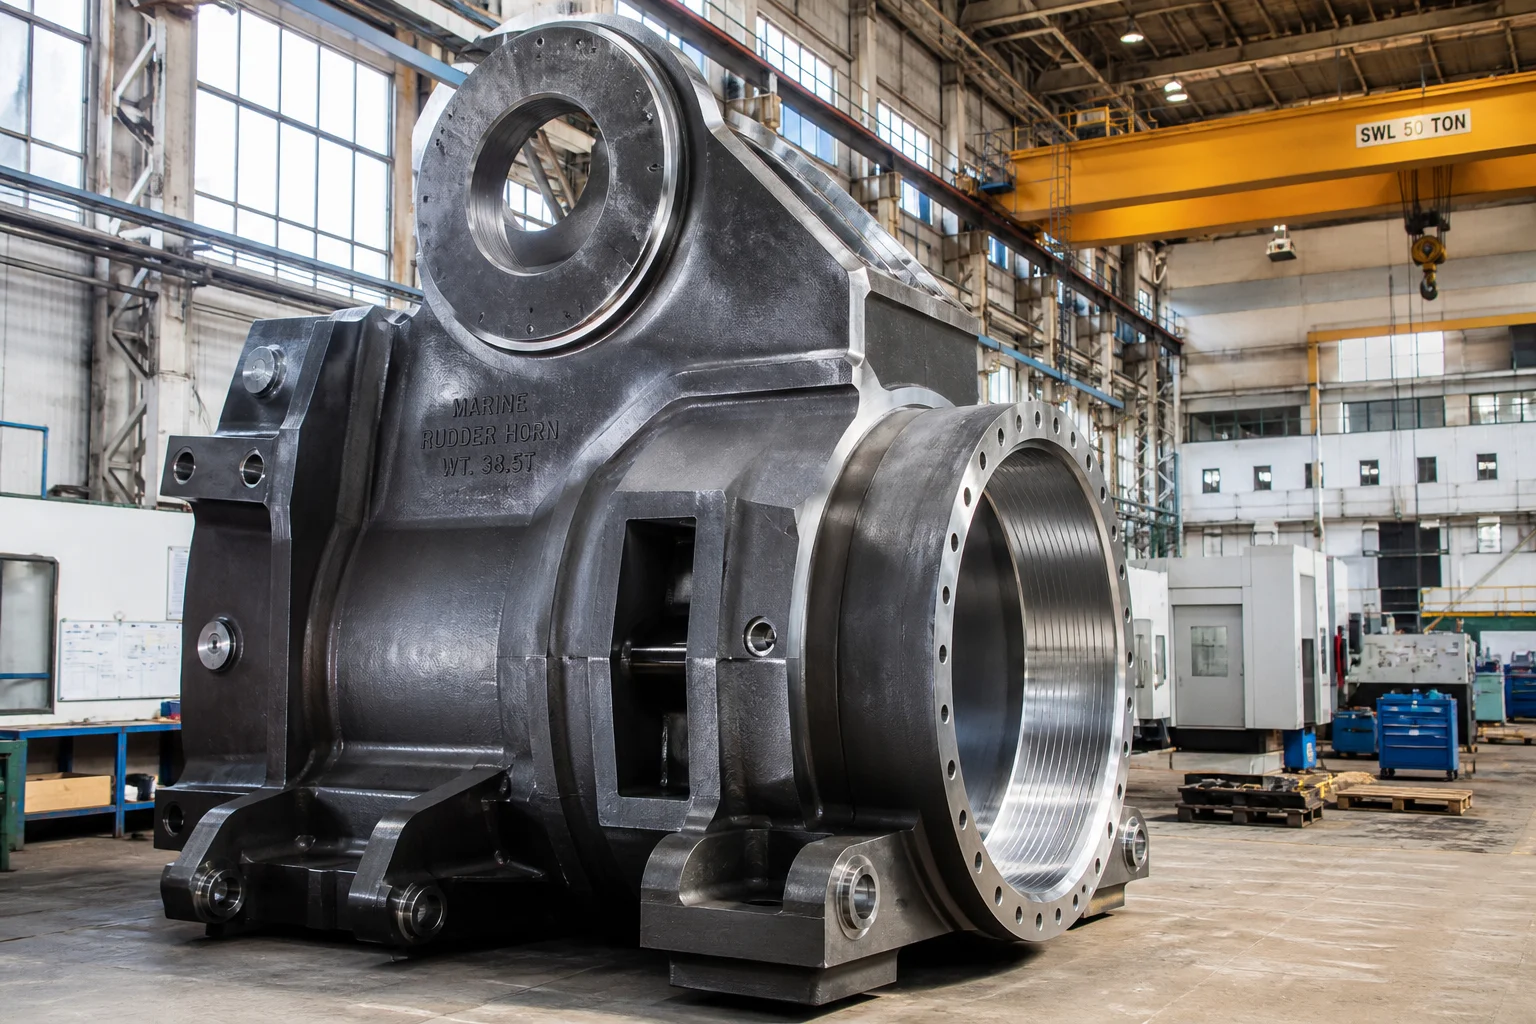
| Рульовий ріг та рама кормової частини | Ударні навантаження від великих хвиль плюс згинні моменти в конструкції | Крихке тріщиноподібне руйнування зварних швів, шарувате розшарування | Литий вуглецево-марганцевий сталь (ASTM A27 / IACS Grade 2) |
| Арктичні швартовні ролики та барабани лебідок | Екстремальні розтягуючі ударні навантаження на кабель при температурах нижче нуля | Крихке руйнування типу відколу при температурах нижче нуля | Сталь для лиття при низьких температурах (ASTM A352 Grade LCC / LC3) |
| Морські скрубери та клапани забору морської води | Концентрований конденсат сірчистої кислоти плюс морська вода з високою швидкістю | Сильне ямкове та щілинне корозійне ураження ( ураження) | Супердуплексна нержавіюча сталь (2507 / ASTM A890 5A) |
2. Металургійна ієрархія сплавів для морського застосування
Вибір литих сплавів для морського застосування передбачає балансування стійкості до кавітації, гальванічної сумісності, ударної в’язкості при низьких температурах та оброблюваності:
| Сімейство сплавів | Литий клас / стандарт | Номінальний хімічний склад (мас. %) | Механічні властивості | Ключова морська властивість |
|---|---|---|---|---|
| Нікель-алюмінієво-бронзовий сплав (NAB) | ASTM B148 C95800 / EN 1982 CC333G (Cu3) | Підвищена стійкість до кавітації; природна антиобростання (виділення йонів міді); висока межа втомної корозії | ||
| Низькотемпературна вуглецева сталь | ASTM A352 Grade LCC / EN 10293 G20Mn5 | Підтверджена ударна в’язкість за Шарпі aT для обладнання полярної палуби | ||
| низькотемпературна сталь із нікелем 3,5 % | ASTM A352, клас LC3 / 1,5638 | Надзвичайна криогенна в’язкість aT для морських трубопроводів для рідкого природного газу | ||
| Литий конструкційний морський сталь | Клас IACS 2 / ASTM A216 WCB | Стандартні литі корпусні деталі суден (кормові труби, рами керма, носові труби) | ||
| Супердуплексна нержавіюча сталь | ASTM A890 5A (CE3MN / 2507) | Високий індекс PREN ( ); надзвичайна стійкість до гарячої морської води та кислих вихлопних газових скруберів |
Металургійний фокус: запобігання дезалюмінізації в NAB (C95800)
У литому NAB повільне охолодження в піскових формах призводить до виділення неперервної фази, багатої алюмінієм (гамма-два). У морській воді є сильно анодним щодо оточуючої мідної матриці, що викликає глибоку селективну електрохімічну корозію дезалюмінізації.
- Термічна обробка для зменшення корозії : виливки NAB піддають спеціальному циклу відпалу тривалістю 6 годин при з наступним охолодженням повітрям. Це повністю руйнує безперервну мережу на безпечні, розривні (каппа) інтерметалічні осади ( ) і відновлює повну стійкість до корозійної втоми у морській воді.
3. Морська технологія лиття піском та чисте розливання
Гребні гвинти та важке палубне обладнання мають масу від 200 кг (сегменти лопатей) до 20 тонн (цільнолиті гребні гвинти).
┌─────────────────────────────────────────────────────────────┐
│ 1. 3D Precision Pattern & Pitch Hydrofoil Tooling           │
│    • High-accuracy CNC machined patterns for complex skew   │
├─────────────────────────────────────────────────────────────┤
│ 2. Furan Resin No-Bake Sand with Zircon Wash                │
│    • High-refractory zircon coating prevents metal burn-in  │
├─────────────────────────────────────────────────────────────┤
│ 3. Bottom-Pour Inverted Gating with Ceramic Swirl Filters   │
│    • Prevents turbulent oxide dross folding in NAB melts    │
├─────────────────────────────────────────────────────────────┤
│ 4. Heavy Feeder Risers with Exothermic Sleeves              │
│    • Directional feeding into thick blade roots & hubs      │
└─────────────────────────────────────────────────────────────┘
4. Багатоосьове ЧПК-гідродинамічне фрезерування
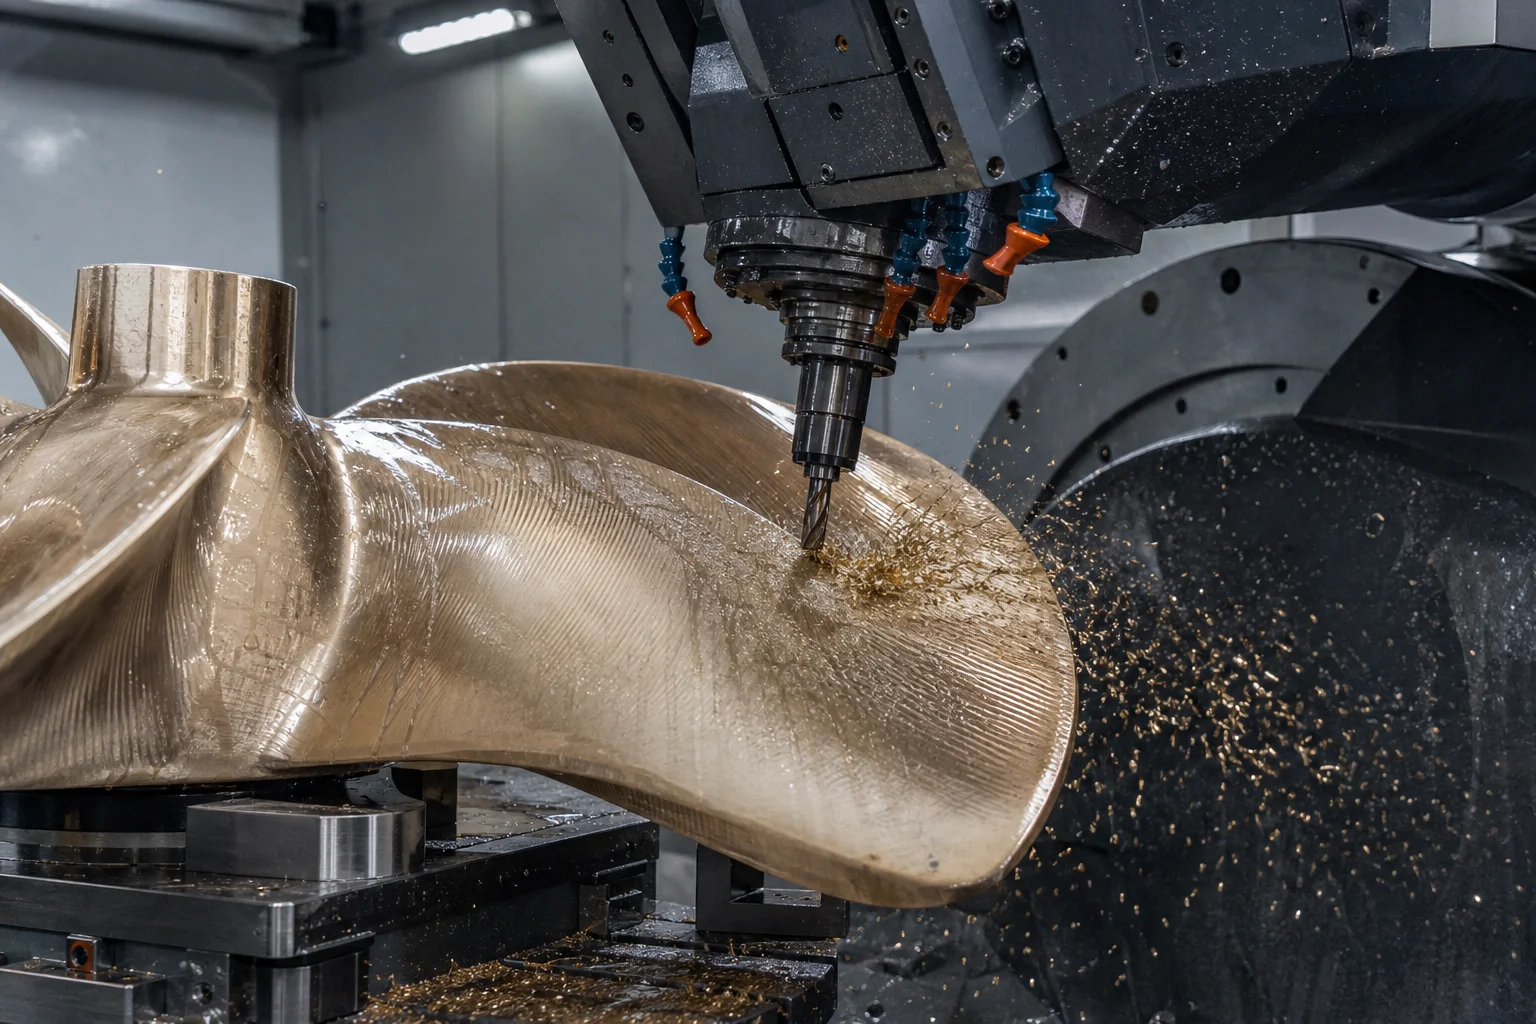
Гідродинаміка гвинта визначає паливну ефективність судна, акустичну кавітаційну сигнатуру та рівні вібрації:
Операції прецизійного оброблення:
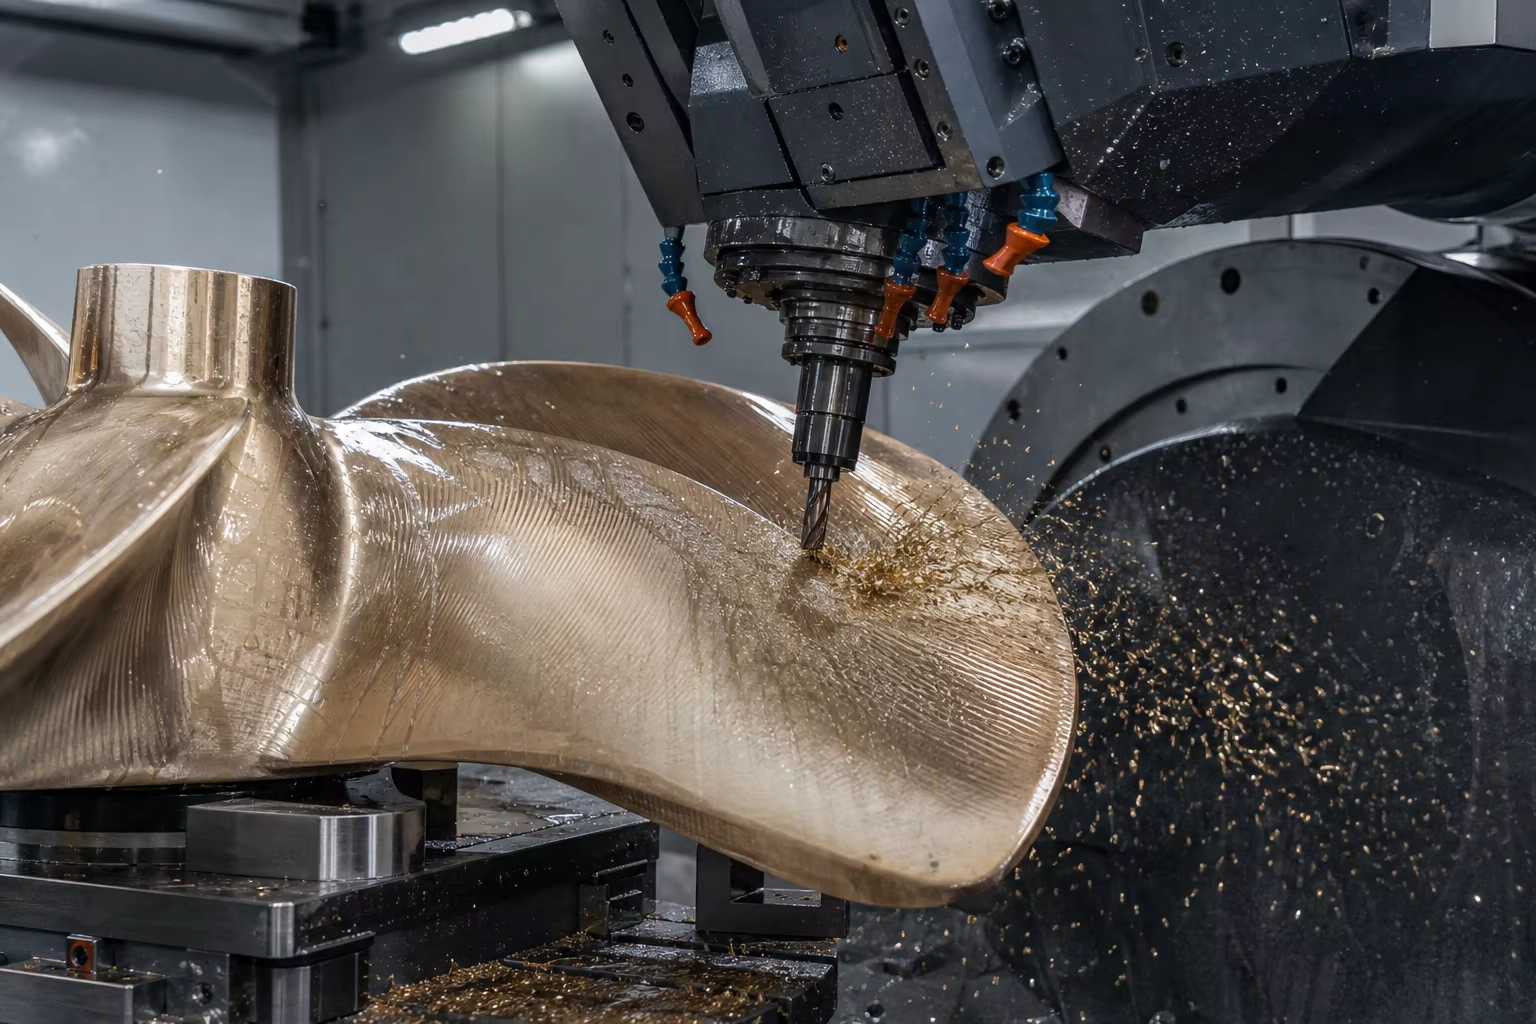
- контурне фрезерування лопатей на 5-вісних ЧПУ-верстатах : швидкісне багатовісне контурне фрезерування складних тривимірних поверхонь тискової та всмоктувальної частин гідрокрила лопатей. Допуски на товщину зберігаються в межах ISO 484/1 клас S / клас I (на ділянках довжиною 3 метри).
- Оброблення конічного отвору валу та шпонкового пазу : внутрішні конуси ступи морського гвинта (зазвичай або стандартні конуси) обробляються з високою точністю на вертикальних ЧПУ-розточних верстатах. Перевірка за допомогою синього фарбувального складу має забезпечувати рівномірну площу контакту проти вимірювача валу гвинта.
- Обробка барабана палубного лебідки : Точне фрезерування гвинтових канавок для сталевого троса за допомогою ЧПК-токарних верстатів великих розмірів, щоб запобігти перехрещенню та стисканню троса під високим навантаженням при швартуванні.
5. Робочий процес сертифікації морськими класифікаційними товариствами (IACS)
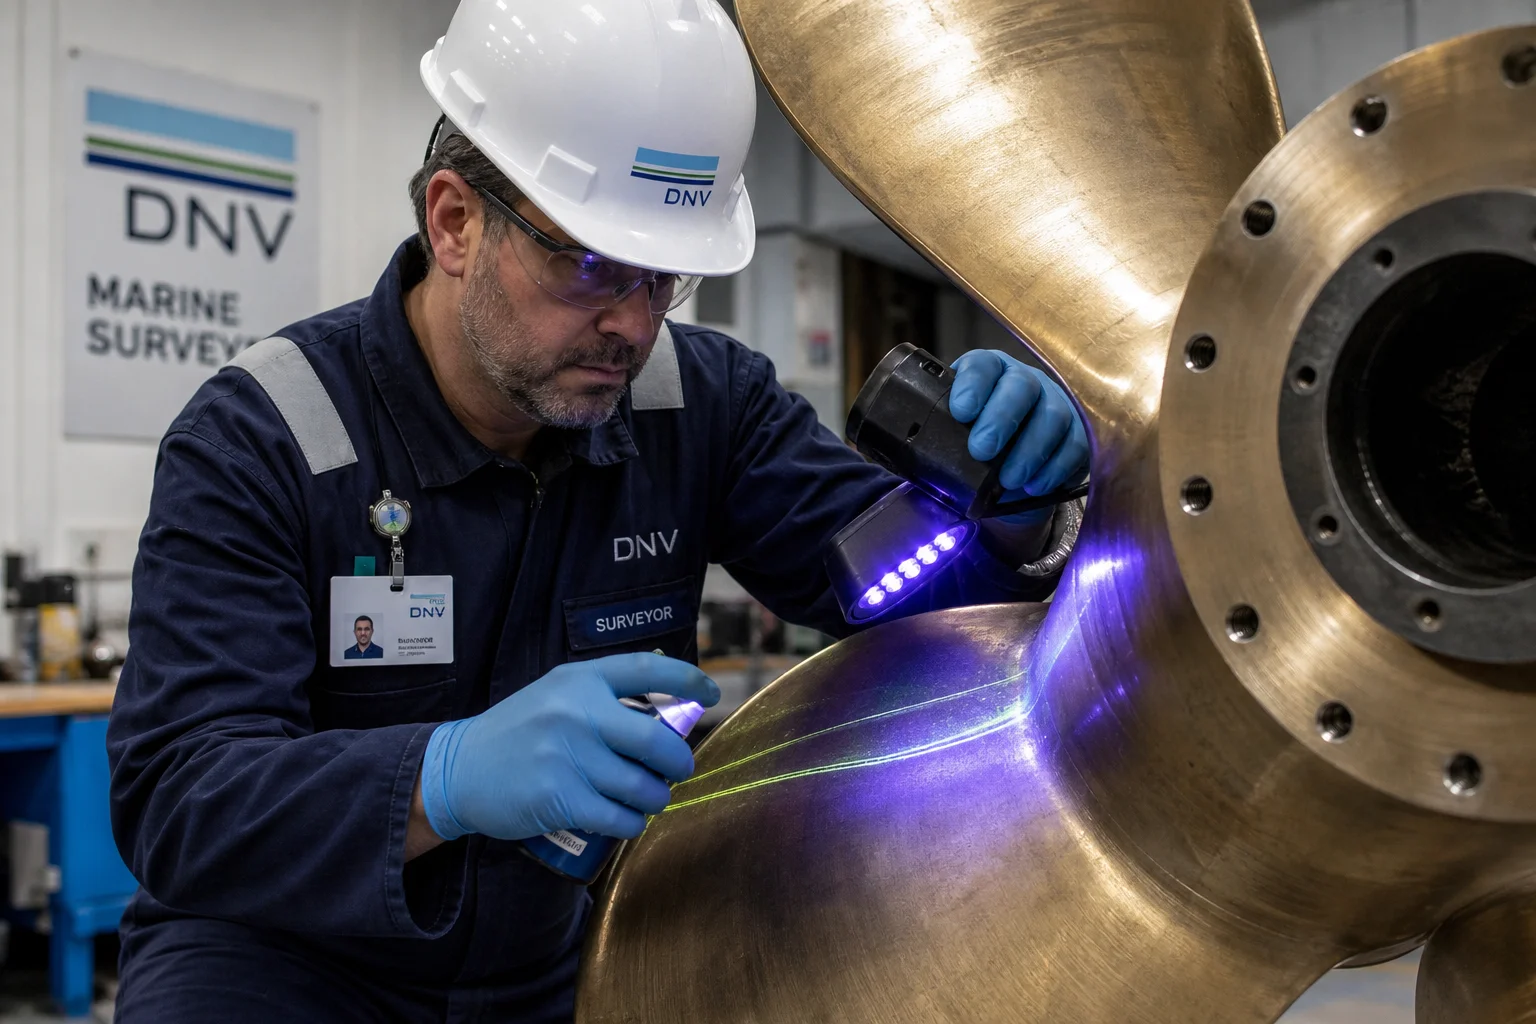
Усі лиття, призначені для комерційних судноплавних або офшорних застосувань, повинні пройти суворе тестування з присутністю третіх сторін, яке проводить акредитований інспектор морського класифікаційного товариства:
        ┌───────────────────────────────────────────────────────┐
        │ Foundry Works Approval (DNV / ABS / Lloyd's / CCS)   │
        └──────────────────────────┬────────────────────────────┘
                                   │
        ┌──────────────────────────┴───────────────────────────┐
        ▼                                                      ▼
┌───────────────────────────────┐              ┌───────────────────────────────┐
│ In-Process Surveyor Witness   │              │ Final Testing & Verification  │
│ • Molten metal chemical melt  │              │ • 100% Surface PT/MT on roots │
│ • Heat treatment furnace chart│              │ • Volumetric UT / RT on hubs  │
│ • Attached coupon tensile/KV  │              │ • Blade pitch & static balance│
└───────────────────────────────┘              └───────────────────────────────┘
                                   │
                                   ▼
        ┌───────────────────────────────────────────────────────┐
        │ Issuance of EN 10204 3.2 Marine Classification Cert   │
        └───────────────────────────────────────────────────────┘
6. Комплексні стандарти контролю якості
| Контроль якості | Стандарт / метод | Критерії прийняття |
|---|---|---|
| Хімічний аналіз | Оптична емісійна спектрометрія (ОЕС) | Суворе дотримання стандартів ASTM B148 / A352; обмеження домішок-«бродяг» ( ) |
| Розривна міцність та ударна в’язкість | ISO 6892-1 / ASTM E23 | Підтверджено ; ударна в’язкість Шарпі aT для марки LCC |
| Рідина-проникник (PT) | ISO 3452 / ASTM E165 (флуоресцентний) | 100 % інспекція передніх кромок лопатей NAB, філетів та ступиць; рівень прийняття 1 |
| Ультразвуковий контроль (УК) | EN 10228-3 / IACS UR M3 | 100 % об’ємне сканування важких коренів лопатей та ступиць валів; відсутність порожнин усадки |
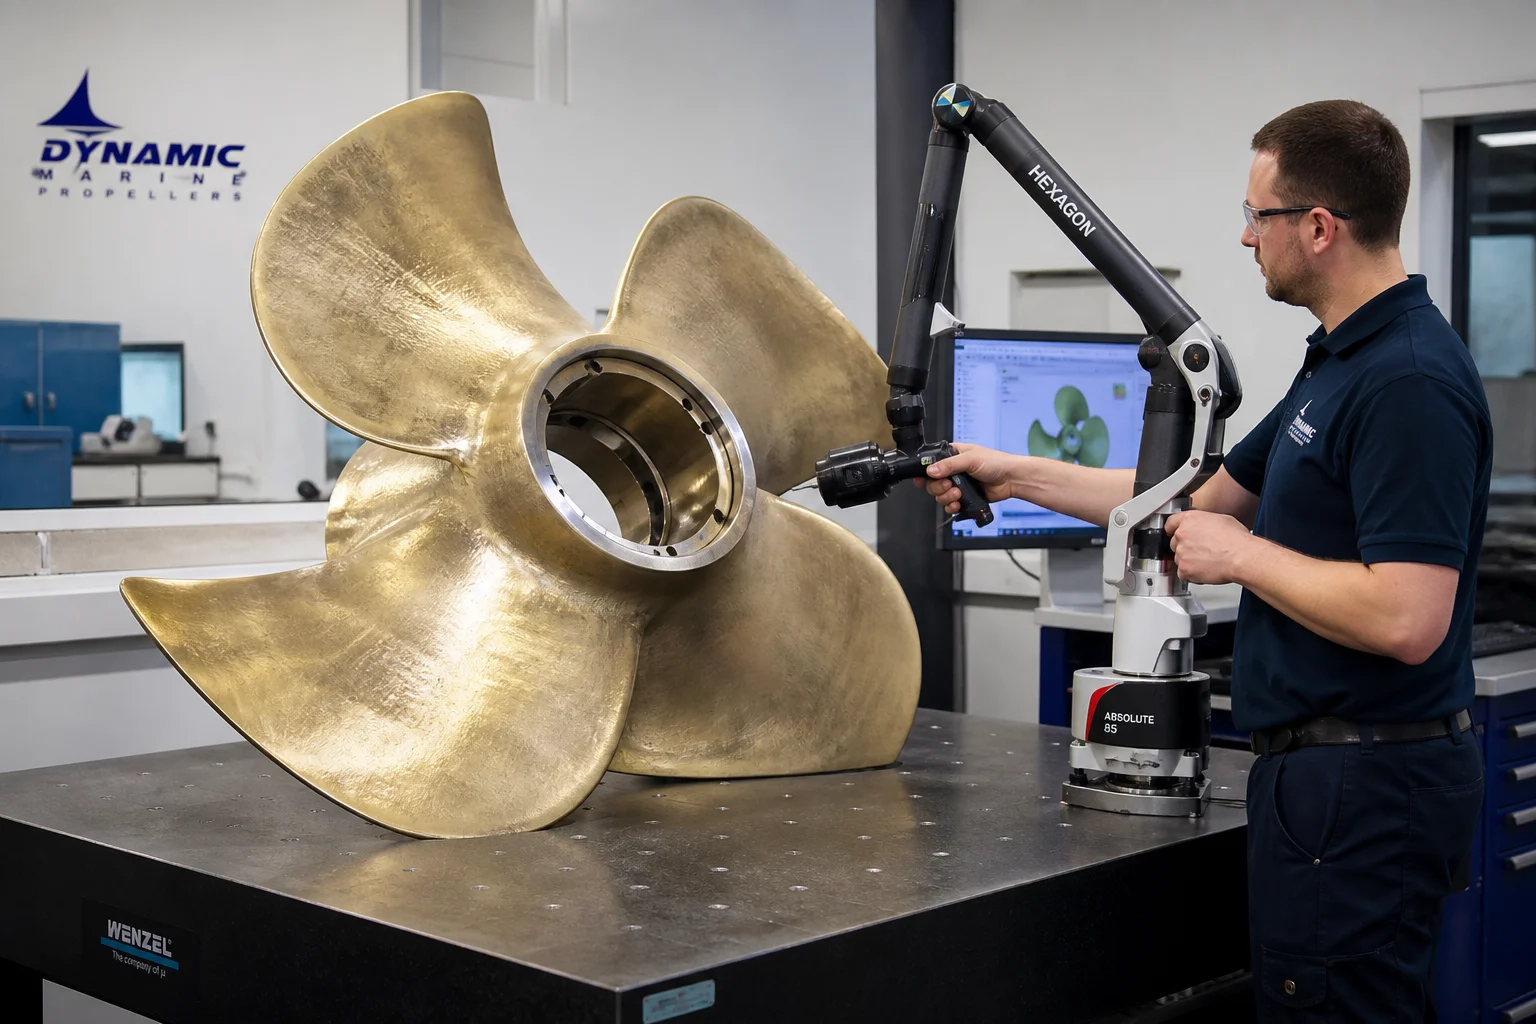
| Точність гідрокрила | 3D-лазерний трекер / оптичне КВМ-сканування | Відповідність геометрії лопатей ISO 484/1, клас S / клас I |
| Статичне та динамічне балансування | Стенд для балансування відповідно до ISO 1940 | Статичне балансування з точністю до загальної маси гвинта |
7. Морські литтєві можливості компанії Dandong City Pengxin Machinery Co., Ltd.
Виробництво морських і офшорних виливків вимагає підтверджених литтєвих якісних систем, чистої плавильної потужності для немагнітних металів та сталевих сплавів, а також важких багатоосьових CNC-верстатів.
Dandong City Pengxin Machinery Co., Ltd. пропонує повністю сертифіковані морські й офшорні виливки, спеціально розроблені для суднобудівельних верфей та виробників морського обладнання по всьому світі:
- Матеріальна гнучкості : Сертифіковане лиття нікель-алюмінієвої бронзи (C95800 / CC333G), арктичних сталей для низьких температур (ASTM A352 LCC/LC3), конструкційних вуглецевих сталей та супердуплексних сплавів.
- Великомасштабне виробництво та інфраструктура : 80 000 м² виробничий об’єкт із важкими кранами, здатними лити окремі морські компоненти від 200 кг до 25 тонн.
- Сучасна п’ятиосева ЧПК-обробка : Багатоосьові ЧПК-фрезерні верстати типу портал і великі вертикальні розточні верстати для точного виготовлення гідрофольгерів лопатей, конічних ступиць і барабанів лебідок з пазами.
- Досвід роботи з класифікаційними товариствами : Встановлені протоколи інспекції для спостереження за випробуваннями ABS, DNV, Lloyd’s Register, BV та CCS, а також сертифікація EN 10204 3.2.
- Повне неруйнівне тестування : Атестовані техніки з неруйнівного контролю рівнів II/III, які проводять ультразвукове (UT), магнітопорошкове (MT), капілярне (PT) та тривимірне оптичне лазерне сканування на кожному критичному виливку.
Висновок
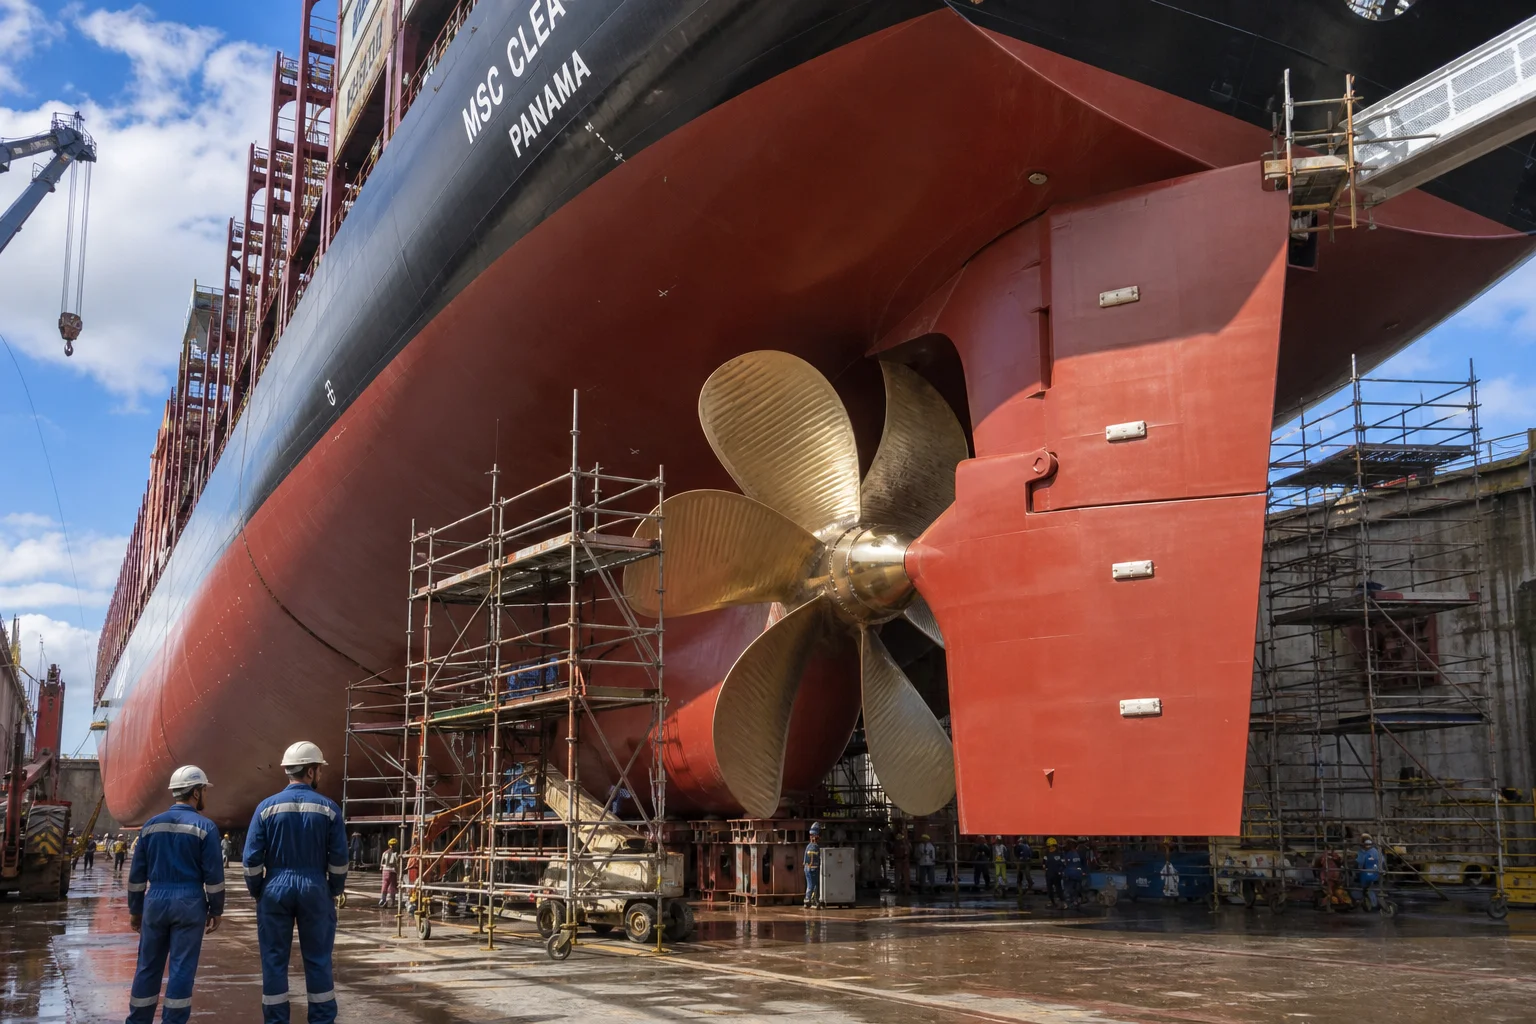
Ливарні вироби для морського руху та палубних механізмів працюють у надзвичайно складних умовах: екстремальна гідродинамічна кавітація, корозія морською водою, циклічна втома матеріалу та термічні ударні навантаження в арктичних умовах із температурами нижче нуля. Забезпечення мореплавності протягом десятиліть вимагає наукового підбору сплавів (NAB та сталі для низьких температур), суворо контролюваної термообробки з метою запобігання дезалюмінізації, точного 5-вісного CNC-фрезерування та безкомпромісного дотримання вимог якості IACS.
Співпраця з досвідченим комплексним підприємством з важкого лиття та прецизійної обробки гарантує бездоганну роботу ваших морських компонентів у всіх океанах світу.
Зверніться до Dandong City Pengxin Machinery Co., Ltd., щоб надіслати креслення ваших морських виливок або домовитися про інспекції представників класифікаційного товариства.
Dandong City Pengxin Machinery Co., Ltd. — важке лиття та прецизійне механічне оброблення, з 1958 року.
Зміст
- 1. Експлуатаційне середовище та механізми морської деградації
- 2. Металургійна ієрархія сплавів для морського застосування
- 3. Морська технологія лиття піском та чисте розливання
- 4. Багатоосьове ЧПК-гідродинамічне фрезерування
- 5. Робочий процес сертифікації морськими класифікаційними товариствами (IACS)
- 6. Комплексні стандарти контролю якості
- 7. Морські литтєві можливості компанії Dandong City Pengxin Machinery Co., Ltd.
- Висновок