
 EN
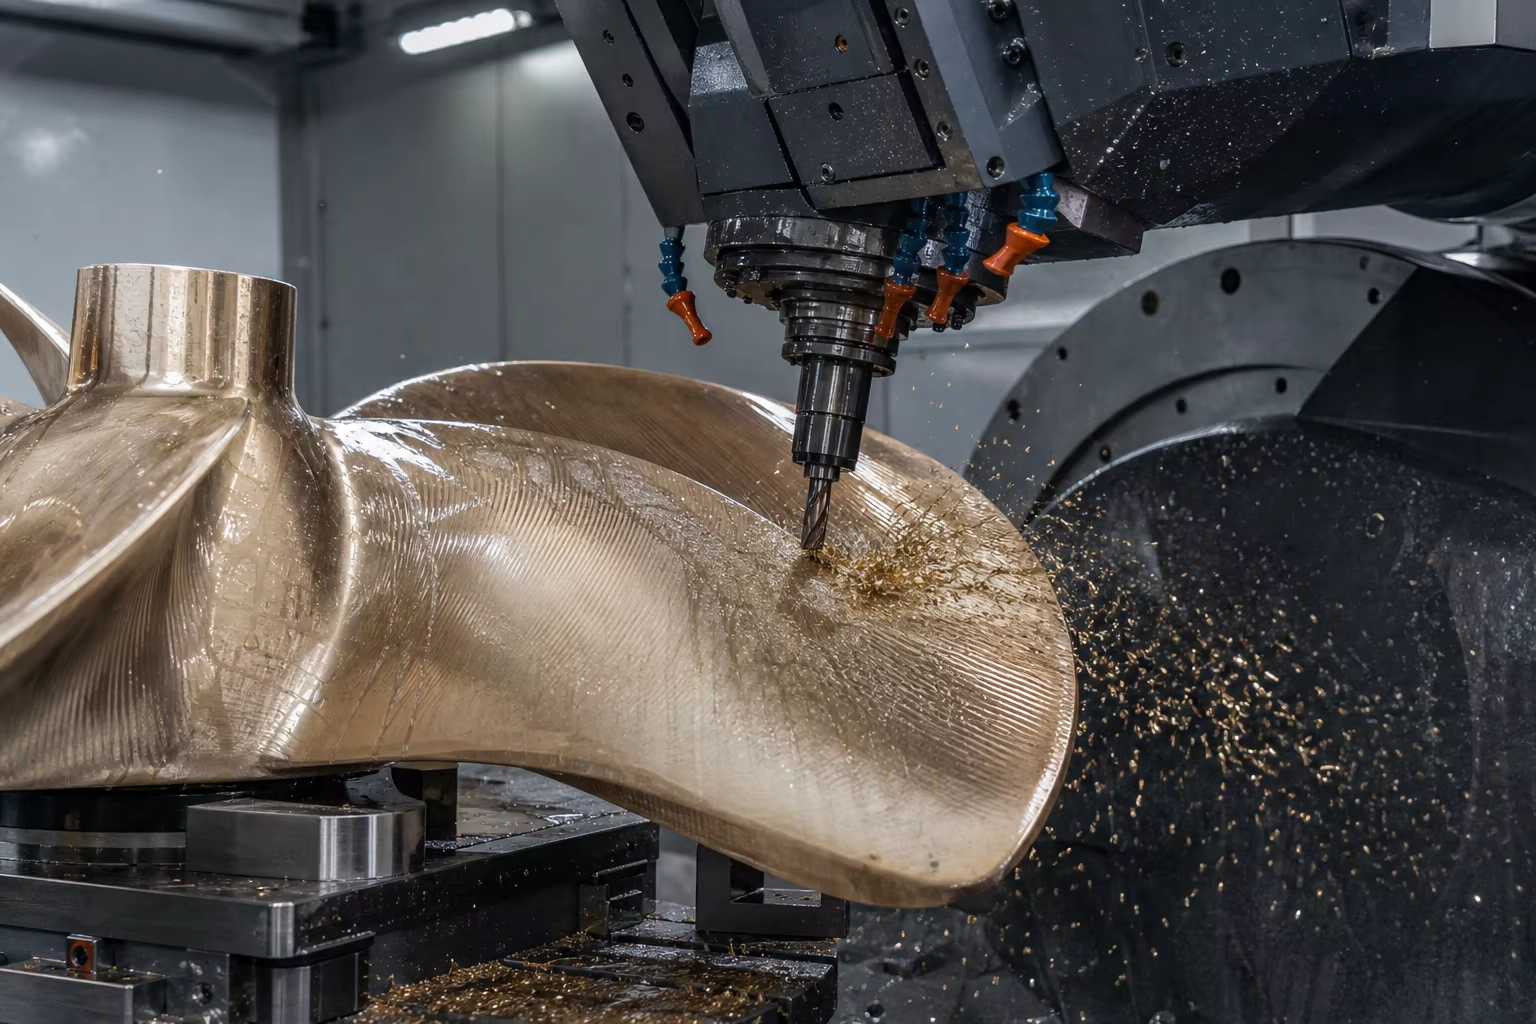
توضیحات متا: راهنمای فنی جامعی برای ریختهگری سیستمهای پیشرانش دریایی و ماشینآلات عرشه. بررسی برنج نیکل-آلومینیوم (استاندارد اِیاستیام B148 C95800 / استاندارد اِن ۱۹۸۲ CC333G)، فولادهای ریختهگری کمدمای قطبی (استاندارد اِیاستیام A352 LCC / LC3 در دمای ۴۶- درجه سانتیگراد)، فرزکاری تیغههای پروانه با دستگاههای سیانسی پنجمحوره و انطباق با استانداردهای طبقهبندی آیاِیسیاس (اِیبیاس، دیانوی، رجیستر لویدز، سیسیاس).
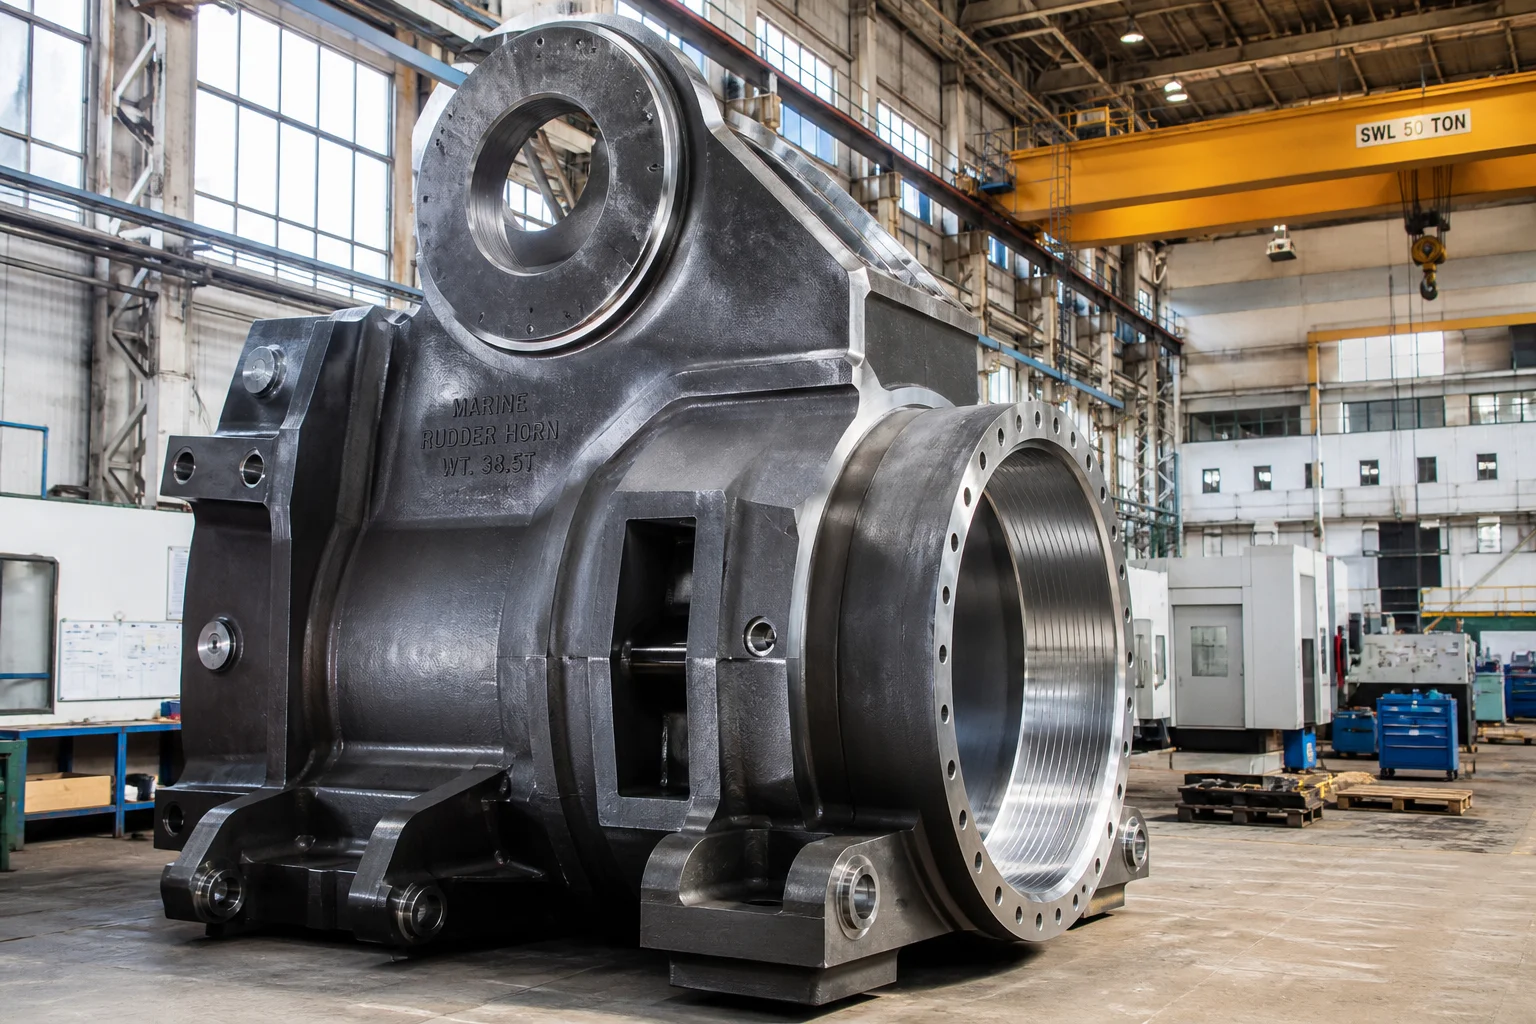
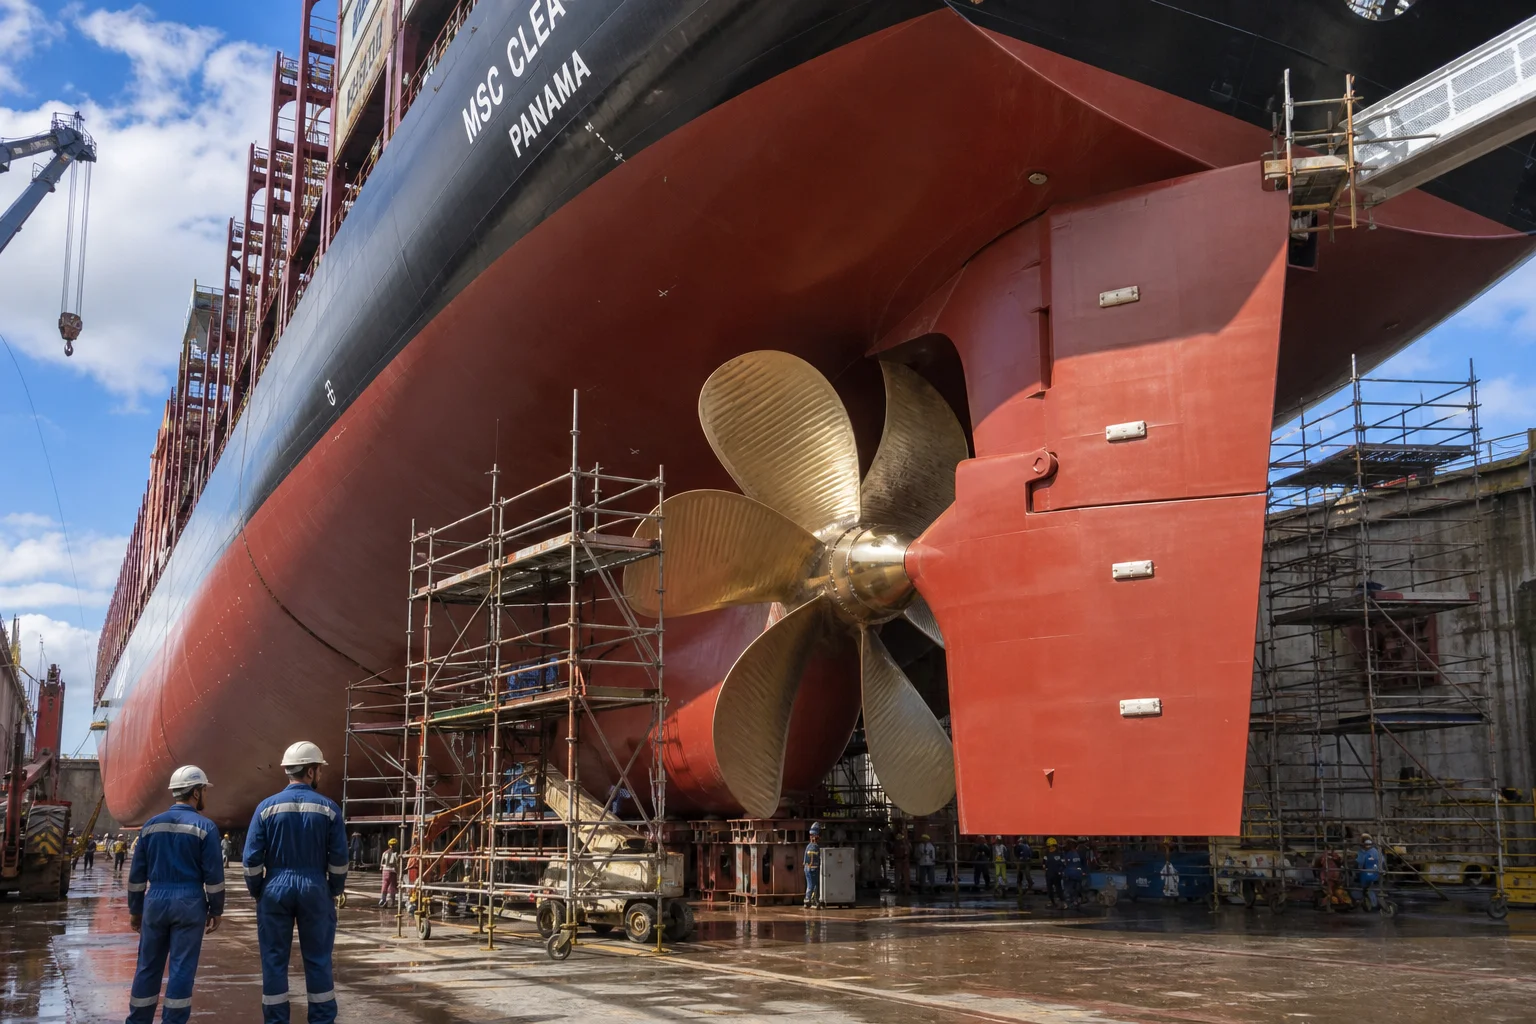
کشتیها و پلتفرمهای فراساحلی در یکی از خشنترین محیطهای عملیاتی چندعاملی سیاره فعالیت میکنند. اجزای پیشرانش غوطهور (تیغههای پروانه، هابها، شاخههای فرمان، براکتهای لولهی پشتی) و ماشینآلات عرشه (درامهای وینچ لنگر، وینچهای لنگرگیری، راهنمایهای کششی) بهطور مداوم تحمل میکنند خوردگی الکتروشیمیایی آب دریا، امواج شوک حفرهزایی میکرو-جوت، آلودگی بیولوژیکی شدید، خستگی چرخهای امواج و ضربات تأثیری قطبی زیر صفر تا .
در این شرایط سخت دریایی، خرابی قطعات در دریا خطرات جدی برای محیط زیست و ایمنی جان ایجاد میکند. بنابراین، هر ریختهگری سازهای دریایی باید از قوانین سختگیرانهٔ تأییدیهٔ قانونی انجمن بینالمللی سازمانهای طبقهبندی (IACS) — از جمله ABS، DNV، رجیستر لوید، بورو وریتاس و CCS — پیروی کند.
دستیابی به انطباق با IACS نیازمند متالورژی ریختهگری تخصصی است: ذوب برنج نیکل-آلومینیوم (NAB / C95800) با عملیات حرارتی دئالومینیزاسیون، ریختهگری فولادهای دمای پایین ضخیمدیواره ASTM A352 LCC/LC3 با تأیید مقاومت ضربهای چارپی در دماهای زیر صفر و انجام فرزکاری پروفیل هیدرودینامیکی با ماشینهای CNC پنجمحوره است.
این راهنمای فنی انتخاب آلیاژهای دریایی، پروتکلهای ذوب، پیشگیری از کاویتاسیون، ماشینکاری با دستگاههای CNC پنجمحوره، آزمونهای غیرمخرب (NDT) و فرآیندهای گواهیدهی توسط موسسات طبقهبندی دریایی را بهطور دقیق شرح میدهد.
۱. محیط کار و مکانیزمهای تخریب دریایی
ریختهگریهای دریایی باید در برابر چندین نوع همزمان تخریب شیمیایی و مکانیکی مقاومت کنند:
                     ┌──────────────────────────────────────────────┐
                     │ Aggressive Deep Seawater & Ocean Dynamics    │
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ Cavitation Erosion            │ │ De-Aluminization / Galvanic   │ │ Arctic Low-Temperature Impact │
│ (Imploding vapor micro-jets   │ │ (Selective phase leaching in  │ │ (Brittle fracture risk in     │
│  on high-speed blade tips)    │ │  saline marine electrolytes)  │ │  polar waters down to -46 °C) │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| اجزای کارکردی | بار غالب در حین عملیات | حالت شکستی که باید جلوگیری شود | راهحل مادهای |
|---|---|---|---|
| پرههای پیچ با زاویه تنظیمپذیر (CPP) | جریان پیوسته آب دریا با سرعت بالا بههمراه نیروی هیدرودینامیکی دورهای | فرسایش ناشی از کاویتاسیون، خستگی خمشی نوک پره، و رشد جانداران روی سطوح | برنج نیکل-آلومینیوم (ASTM B148 C95800 / Cu3) |
| شاخهٔ فرمان و قاب پُست عقبی | برخورد امواج شدید و فشار ناشی از خمش سازهای | ترکخوردگی شکنندهٔ جوش و پارگی لایهای | فولاد ریختهگریشده کربن-منگنز (ASTM A27 / درجهٔ ۲ IACS) |
| راهنمای لنگرکشی دریایی منطقهٔ قطبی و درامهای لنگرکش | بارهای ضربهای کششی شدید کابل در دماهای زیر صفر | شکست ترد در دماهای زیر صفر | فولاد ریختهگریشده برای دماهای پایین (ASTM A352 درجهٔ LCC / LC3) |
| شیرهای بازیابی گازهای اگزوز دریایی و ورودی آب دریا | کندانسات اسید سولفوریک متمرکز و آب دریایی با سرعت بالا | خوردگی شدید حفرهای و شکافی ( ) | فولاد ضدزنگ سوپر دوپلکس (2507 / ASTM A890 5A) |
۲. سلسلهمراتب آلیاژهای متالورژیکی برای کاربردهای دریایی
انتخاب آلیاژهای ریختهگری برای کاربردهای دریایی، مقاومت در برابر کاویتاسیون، سازگاری گالوانیکی، شکلپذیری در دمای پایین و قابلیت ماشینکاری را متعادل میکند:
| خانواده آلیاژ | درجه ریختهگری / استاندارد | ترکیب شیمیایی تقریبی (بر اساس وزن درصد) | خواص مکانیکی | ویژگی کلیدی دریایی |
|---|---|---|---|---|
| برنج نیکل-آلومینیوم (NAB) | ASTM B148 C95800 / EN 1982 CC333G (Cu3) | مقاومت برجسته در برابر حفرهزدگی؛ ضدآلودگی طبیعی (آزادسازی یونهای مس)؛ حد بالای خستگی ناشی از خوردگی | ||
| فولاد کربنی با دمای پایین | ASTM A352 رده LCC / EN 10293 G20Mn5 | سختی ضربی تأییدشده چارپی اتریش برای تجهیزات عرشه قطبی | ||
| فولاد کمدمایی نیکل ۳٫۵ درصدی | استاندارد اِستِم A352 درجه LC3 / ۱٫۵۶۳۸ | سختی ضربی استثنایی در دمای بسیار پایین اتریش برای لولهکشی دریایی گاز طبیعی مایع | ||
| فولاد ریختهگری سازهای دریایی | درجه ۲ آیاِیسیاس استاندارد اِستام ای۲۱۶ دبلیوسیبی | قطعات ریختهگری بدنه کشتی استاندارد (لولههای دم، قابهای فرمان، لولههای لنگر) | ||
| استنلس استیل سوپر دوپلکس | استاندارد اِستام ای۸۹۰ نوع ۵آ (سیاِی۳امان / ۲۵۰۷) | ارزش PREN بالا ( )؛ مقاومت بسیار بالا در برابر آب دریای داغ و دستگاههای پاکسازی گازهای خروجی اسیدی |
تمرکز متالورژیکی: جلوگیری از ازدسترفتن آلومینیوم در NAB (C95800)
در NAB ریختهگریشده، سردشدن آهسته در قالبهای شنی باعث رسوب فاز پیوسته غنیشده از آلومینیوم میشود (گاما-دو) است. در آب دریا، بهطور الکتروشیمیایی بسیار آندی نسبت به ماتریس مسی اطراف است و منجر به خوردگی انتخابی عمیق و ازدسترفتن آلومینیوم میشود.
- پردازش حرارتی برای کاهش خوردگی ریختهگریهای NAB تحت یک چرخه عملیات حرارتی آنیل اختصاصی به مدت ۶ ساعت در و سپس خنکسازی با هوای اتمسفری. این فرآیند شبکهٔ پیوسته را بهطور کامل متوقف میکند و آن را به رسوبات بیخطر و ناپیوسته تبدیل میکند (کاپا) ترکیبات بینفلزی ( ) و مقاومت کامل در برابر خستگی ناشی از خوردگی در آب دریا را بازمیگرداند.
۳. فناوری ریختهگری شنی دریایی و ریختهگری پاک
پروانهها و تجهیزات سنگین عرشه از قطعات تیغهای به وزن ۲۰۰ کیلوگرم تا ریختهگریهای یکتکهٔ پروانهای به وزن ۲۰ تن متغیرند.
┌─────────────────────────────────────────────────────────────┐
│ 1. 3D Precision Pattern & Pitch Hydrofoil Tooling           │
│    • High-accuracy CNC machined patterns for complex skew   │
├─────────────────────────────────────────────────────────────┤
│ 2. Furan Resin No-Bake Sand with Zircon Wash                │
│    • High-refractory zircon coating prevents metal burn-in  │
├─────────────────────────────────────────────────────────────┤
│ 3. Bottom-Pour Inverted Gating with Ceramic Swirl Filters   │
│    • Prevents turbulent oxide dross folding in NAB melts    │
├─────────────────────────────────────────────────────────────┤
│ 4. Heavy Feeder Risers with Exothermic Sleeves              │
│    • Directional feeding into thick blade roots & hubs      │
└─────────────────────────────────────────────────────────────┘
۴. ماشینکاری هیدرودینامیکی با ماشینهای CNC چندمحوره
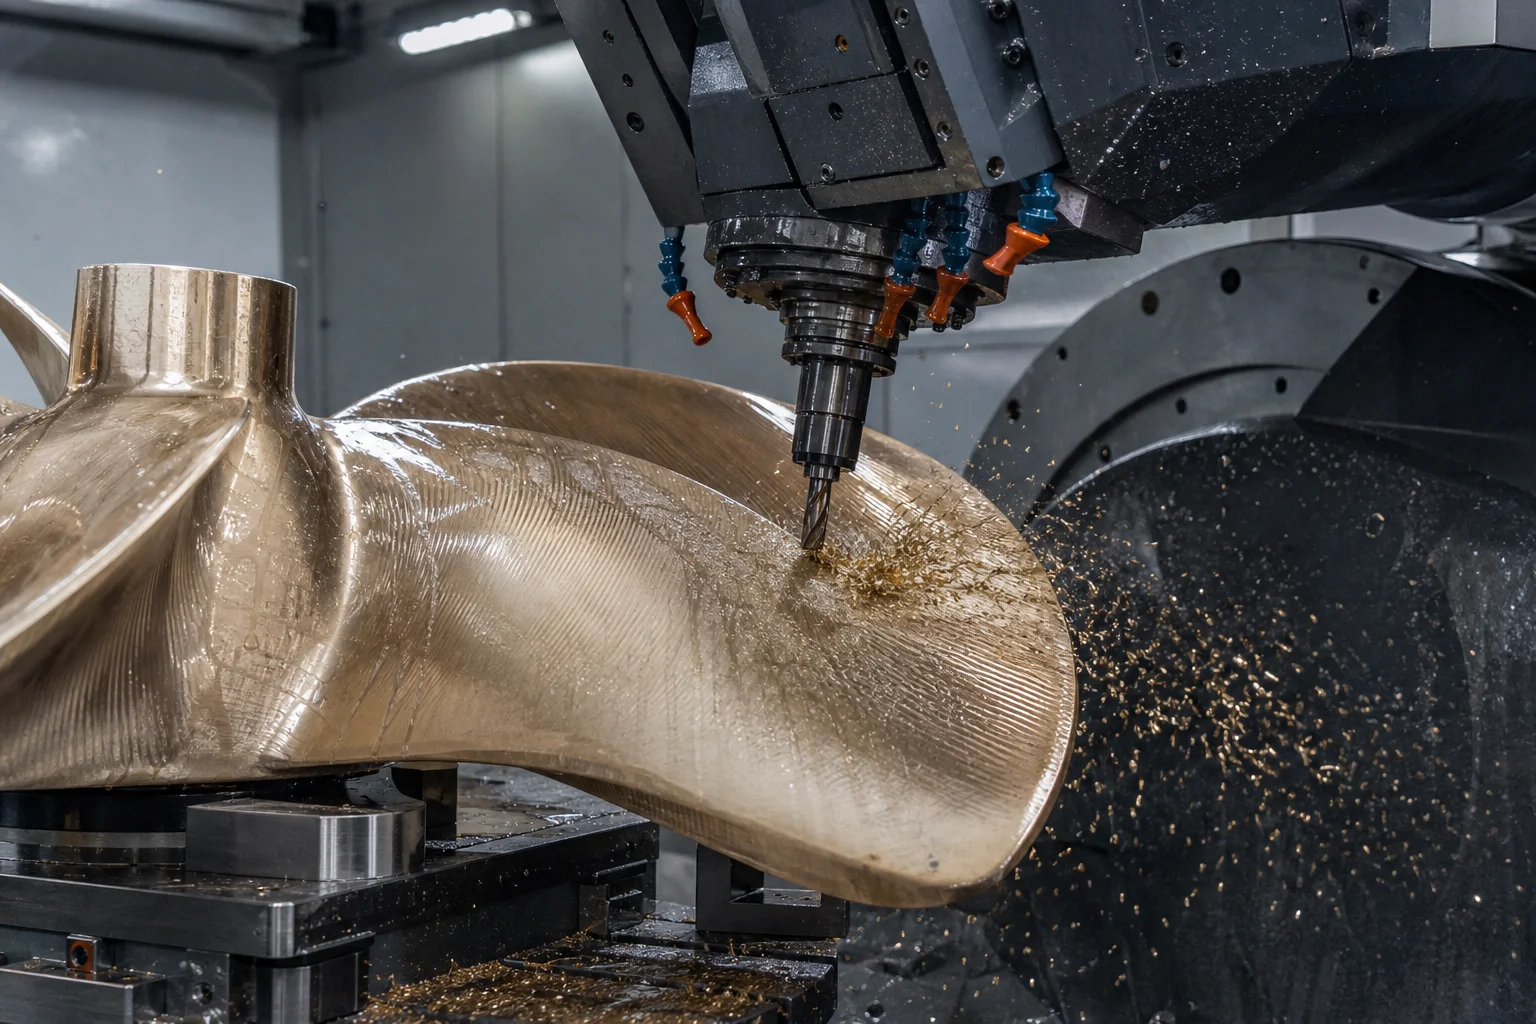
آیرودینامیک پروانهها بر کارایی سوخت کشتی، امضاى آکوستیکی حبابزدایی و سطح ارتعاشات تأثیر میگذارد:
عملیات ماشینکاری دقیق:
- پردازش کنتور پره با دستگاههای CNC پنج محوره : فرزکاری کنتور چندمحورهٔ پرسرعت از سطوح پیچیدۀ سهبعدی پرههای هیدروفویل فشاری و مکشی. تلرانس ضخامت در محدودۀ استاندارد ایزو ۴۸۴/۱ کلاس اس / کلاس آی (در طول دهانههای سهمتری است.
- ماشینکاری شیب سوراخ محور و شیار کلیدی : شیبهای داخلی هاب پروانههای دریایی (معمولاً یا شیبهای استاندارد) با دستگاههای ماشینکاری عمودی CNC با دقت بالا تراشیده میشوند. بررسی با رنگ آبی تماسی باید به منطقهٔ تماس یکنواختی منجر شود منطقهٔ تماس یکنواختی منجر شود در برابر سنجش محور پروانه.
- ماشینکاری درام وینچ عرشه ماشینکاری دقیق شیار هلیکال کابل سیمی با استفاده از دستگاه تراش CNC روی تراشهای بزرگ برای جلوگیری از تقاطع و فشردهشدن کابل سیمی تحت کشش سنگین لنگرگیری.
۵. فرآیند گواهینامهدهی سازمانهای طبقهبندی دریایی (IACS)
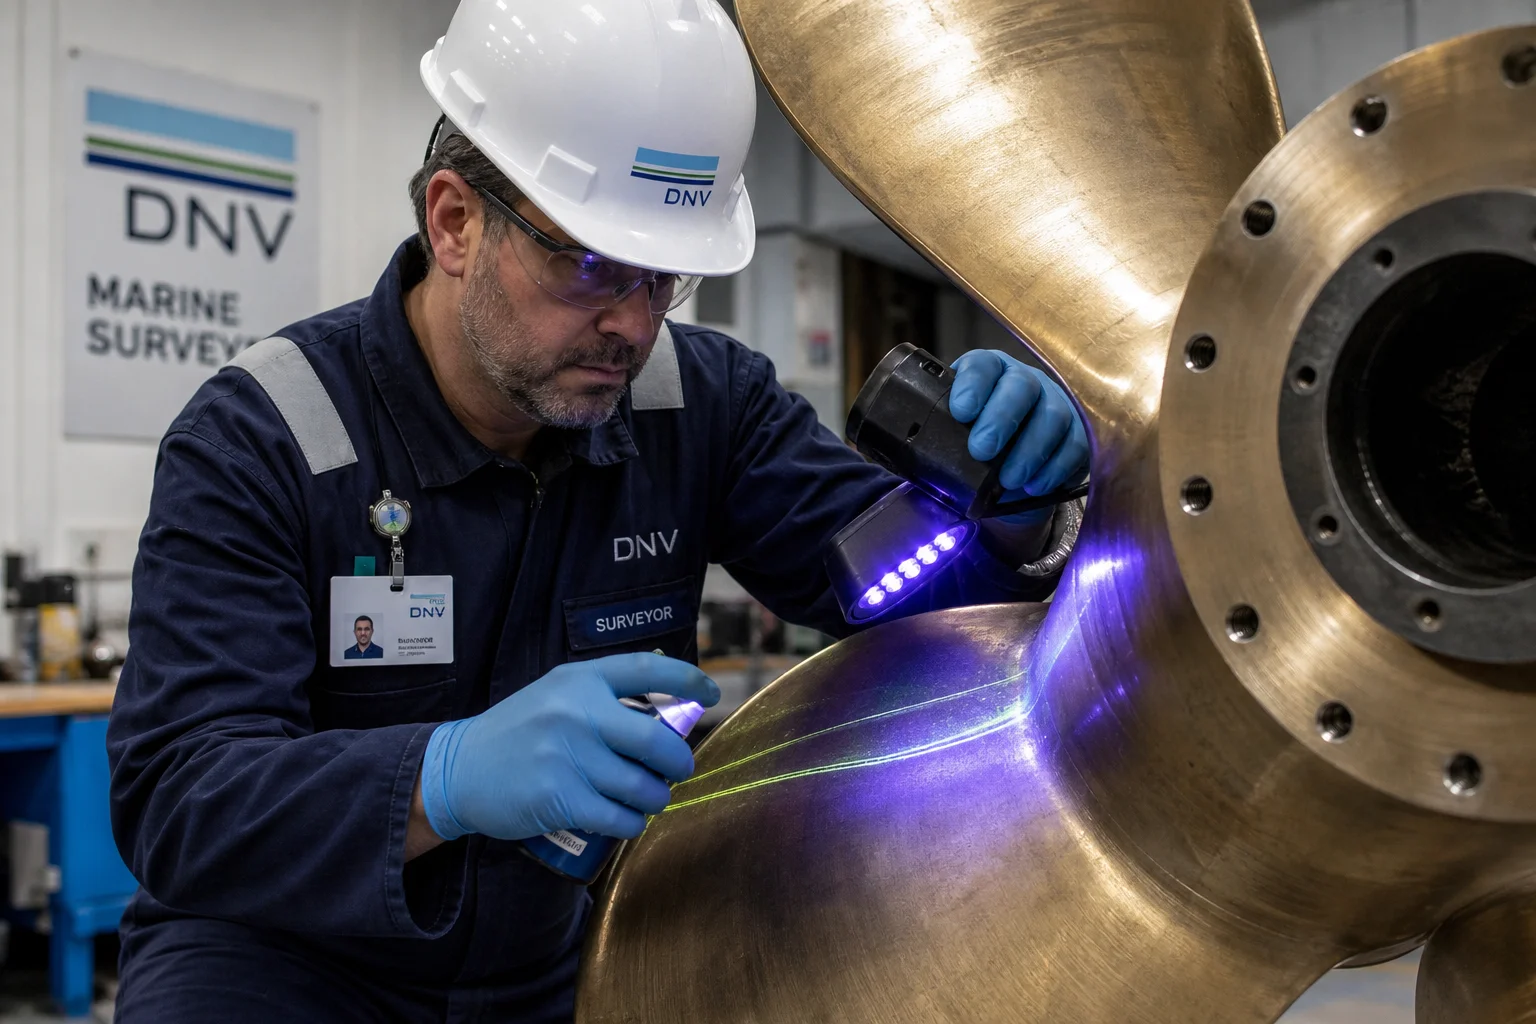
تمامی ریختهگریها که قصد استفاده در حملونقل دریایی تجاری یا کاربردهای فراساحلی را دارند، باید مورد آزمون سومطرفی تحت نظارت بازرس مجاز سازمان طبقهبندی قرار گیرند:
        ┌───────────────────────────────────────────────────────┐
        │ Foundry Works Approval (DNV / ABS / Lloyd's / CCS)   │
        └──────────────────────────┬────────────────────────────┘
                                   │
        ┌──────────────────────────┴───────────────────────────┐
        ▼                                                      ▼
┌───────────────────────────────┐              ┌───────────────────────────────┐
│ In-Process Surveyor Witness   │              │ Final Testing & Verification  │
│ • Molten metal chemical melt  │              │ • 100% Surface PT/MT on roots │
│ • Heat treatment furnace chart│              │ • Volumetric UT / RT on hubs  │
│ • Attached coupon tensile/KV  │              │ • Blade pitch & static balance│
└───────────────────────────────┘              └───────────────────────────────┘
                                   │
                                   ▼
        ┌───────────────────────────────────────────────────────┐
        │ Issuance of EN 10204 3.2 Marine Classification Cert   │
        └───────────────────────────────────────────────────────┘
۶. استانداردهای جامع بازرسی کیفیت
| بازرسی کیفیت | استاندارد / روش | معیارهای پذیرش |
|---|---|---|
| تحلیل شیمیایی | طیفسنجی نوری تخلیه (OES) | رعایت دقیق استانداردهای ASTM B148 / A352؛ محدودیت عناصر ناخواسته ( ) |
| کششی و ضربهای | ISO 6892-1 / ASTM E23 | تأیید شده ؛ ضربه چارپی اتریش برای درجه السیسی |
| نفوذ رنگ مایع (پیتی) | ایزو ۳۴۵۲ / اِیاستیام ئی۱۶۵ (فلورسان) | بازرسی کامل لبههای پیشین پرههای ناب، فیلتها و هابها؛ پذیرش سطح ۱ |
| آزمایش صدای فراصوت (UT) | ان ۱۰۲۲۸-۳ / آیاِیسیاس یوآر اِم۳ | اسکن حجمی کامل روی ریشههای سنگین پره و هابهای شفت؛ بدون حفره انقباضی |
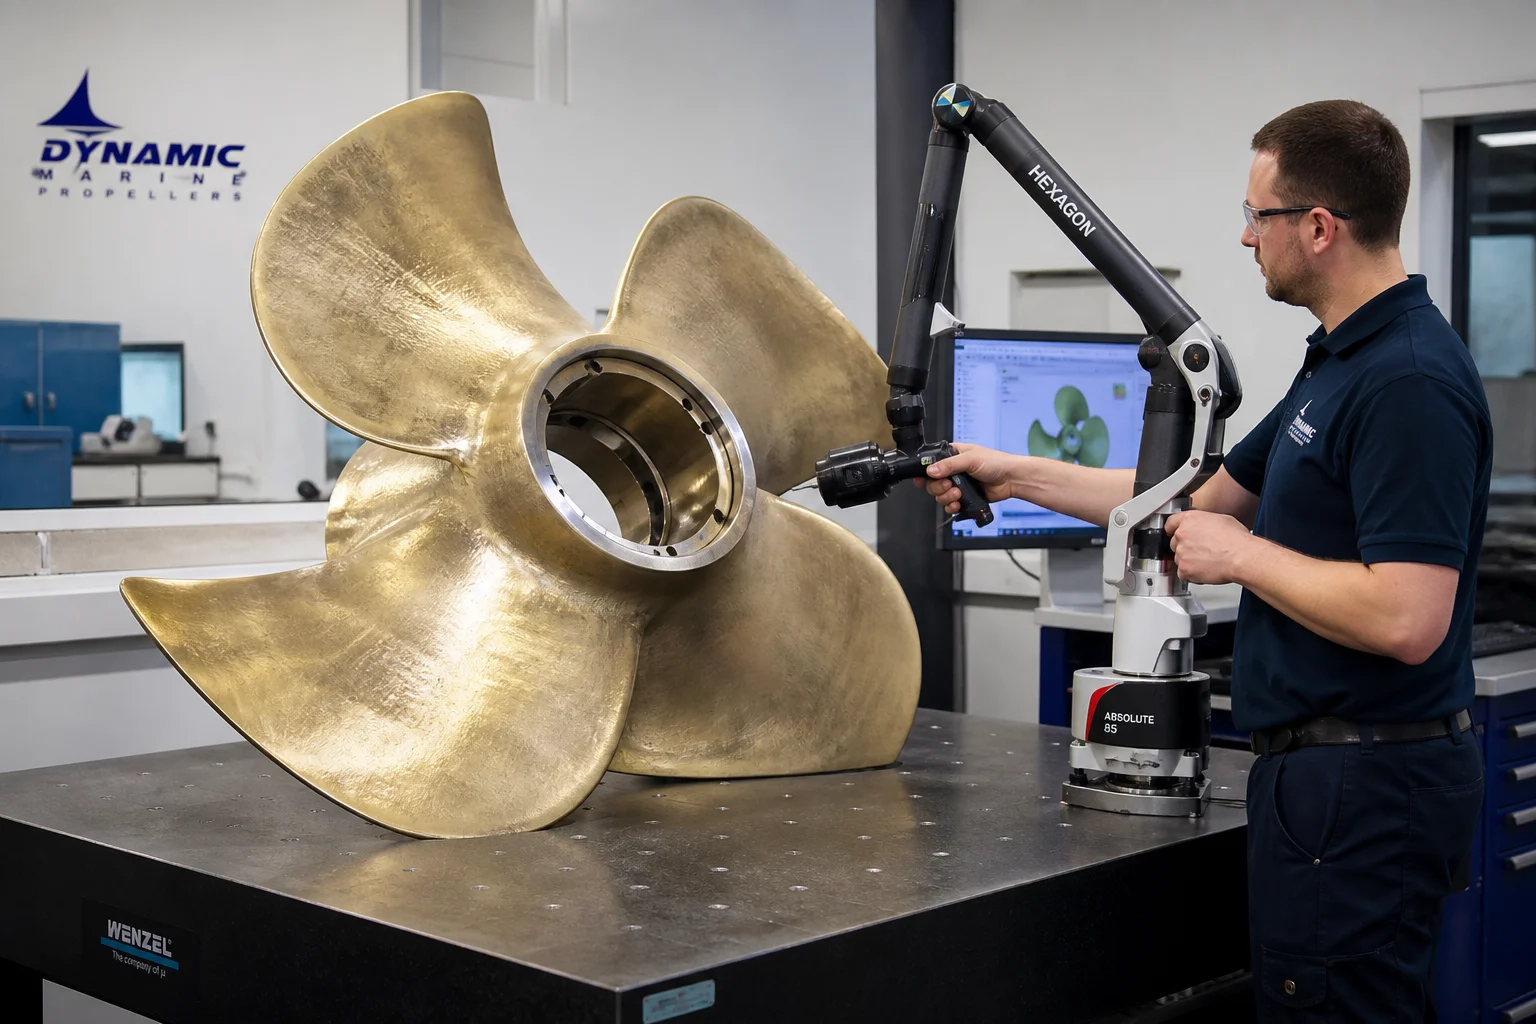
| دقت هیدروفویل | ردیاب لیزر سهبعدی / اسکن سیامام نوری | انطباق با هندسه تیغه استاندارد ایزو ۴۸۴/۱، ردهٔ اس و ردهٔ آی |
| تعادلسازی ایستا و پویا | تجهیزات تعادلسازی مطابق با استاندارد ایزو ۱۹۴۰ | تعادلسازی ایستا تا حد از کل جرم پروانه |
۷. تواناییهای ریختهگری دریایی در شرکت ماشینآلات پنگشین شهر داندونگ
تحویل قطعات ریختهگری دریایی و فراساحلی نیازمند سیستمهای تأییدشدهٔ کیفیت ریختهگری، ظرفیت ذوب فلزات غیرآهنی و فولادهای آلیاژی با خلوص بالا، و ابزارهای ماشینکاری سیانسی سنگین چندمحوری است.
شرکت ماشینآلات پِنگشین شهر داندونگ ما قطعات ریختهگری دریایی و فراساحلی کاملاً تأییدشده را برای کارخانههای ساخت کشتی و تولیدکنندگان تجهیزات دریایی در سراسر جهان عرضه میکنیم:
- تنوع مواد تأکید کنید — ریختهگری تأییدشدهٔ برنج نیکل-آلومینیوم (C95800 / CC333G)، فولادهای مقاوم در برابر دمای پایین مناطق قطبی (ASTM A352 LCC/LC3)، فولادهای کربنی سازهای و آلیاژهای سوپر دوپلکس.
- مقیاس سنگین و زیرساخت تسهیلات تولیدی به مساحت ۸۰٬۰۰۰ مترمربع با قابلیت استفاده از بالابر سنگین برای ریختهگری اجزای دریایی تکی با جرمی بین ۲۰۰ کیلوگرم تا ۲۵ تن.
- پردازش پیشرفته با ماشینهای CNC پنج محور ماشینهای فرز چندمحوری و دستگاههای تراش عمودی بزرگ برای تولید دقیق هیدروفویلهای پره، شیبهای مرکزی پروانه و درامهای بالابرنده با شیار.
- تجربه در همکاری با موسسات طبقهبندی پروتکلهای بررسی اثباتشده برای آزمونهای حضوری سازمانهای ABS، DNV، Lloyd's Register، BV و CCS و صدور گواهی EN 10204 نوع ۳.۲.
- آزمونهای غیرمخرب کامل متخصصان مورد تأیید سطح دوم و سوم در زمینه آزمونهای غیرمخرب که ۱۰۰ درصد آزمونهای اولتراسونیک (UT)، مغناطیسی (MT)، نفوذی (PT) و اسکن لیزری نوری سهبعدی را روی تمامی ریختهگریهای حیاتی انجام میدهند.
نتیجهگیری
ریختهگریهای مربوط به پیشرانش دریایی و ماشینآلات عرشه تحت ترکیب بیرحم شرایطی از کاویتاسیون هیدرو دینامیکی شدید، خوردگی آب دریا، خستگی چرخهای و ضربههای حرارتی زیر صفر در مناطق قطبی شمال کار میکنند. تضمین عملکرد بینقص برای دههها نیازمند انتخاب علمی آلیاژها (مانند NAB و فولادهای مقاوم در دمای پایین)، عملیات حرارتی دقیق برای جلوگیری از حذف آلومینیوم، ماشینکاری دقیق با ماشینهای CNC پنج محوره و رعایت بدونچونوچرا استانداردهای کیفی سازمانهای طبقهبندی دریایی (IACS) است.
همکاری با یک واحد مجتمع و با تجربه در زمینه ریختهگری سنگین و ماشینکاری دقیق، عملکرد بیعیب قطعات دریایی شما را در اقیانوسهای سراسر جهان تضمین میکند.
برای ارسال نقشههای ریختهگری دریایی یا برنامهریزی بازرسیهای نظارتی سازمانهای طبقهبندی دریایی، با شرکت ماشینآلات پِنگسین شهر داندونگ تماس بگیرید.
شرکت ماشینآلات پنگشین شهر داندونگ محدود — ریختهگریهای سنگین و ماشینکاری دقیق، از سال ۱۹۵۸.
فهرست مطالب
- ۱. محیط کار و مکانیزمهای تخریب دریایی
- ۲. سلسلهمراتب آلیاژهای متالورژیکی برای کاربردهای دریایی
- ۳. فناوری ریختهگری شنی دریایی و ریختهگری پاک
- ۴. ماشینکاری هیدرودینامیکی با ماشینهای CNC چندمحوره
- ۵. فرآیند گواهینامهدهی سازمانهای طبقهبندی دریایی (IACS)
- ۶. استانداردهای جامع بازرسی کیفیت
- ۷. تواناییهای ریختهگری دریایی در شرکت ماشینآلات پنگشین شهر داندونگ
- نتیجهگیری