
 EN
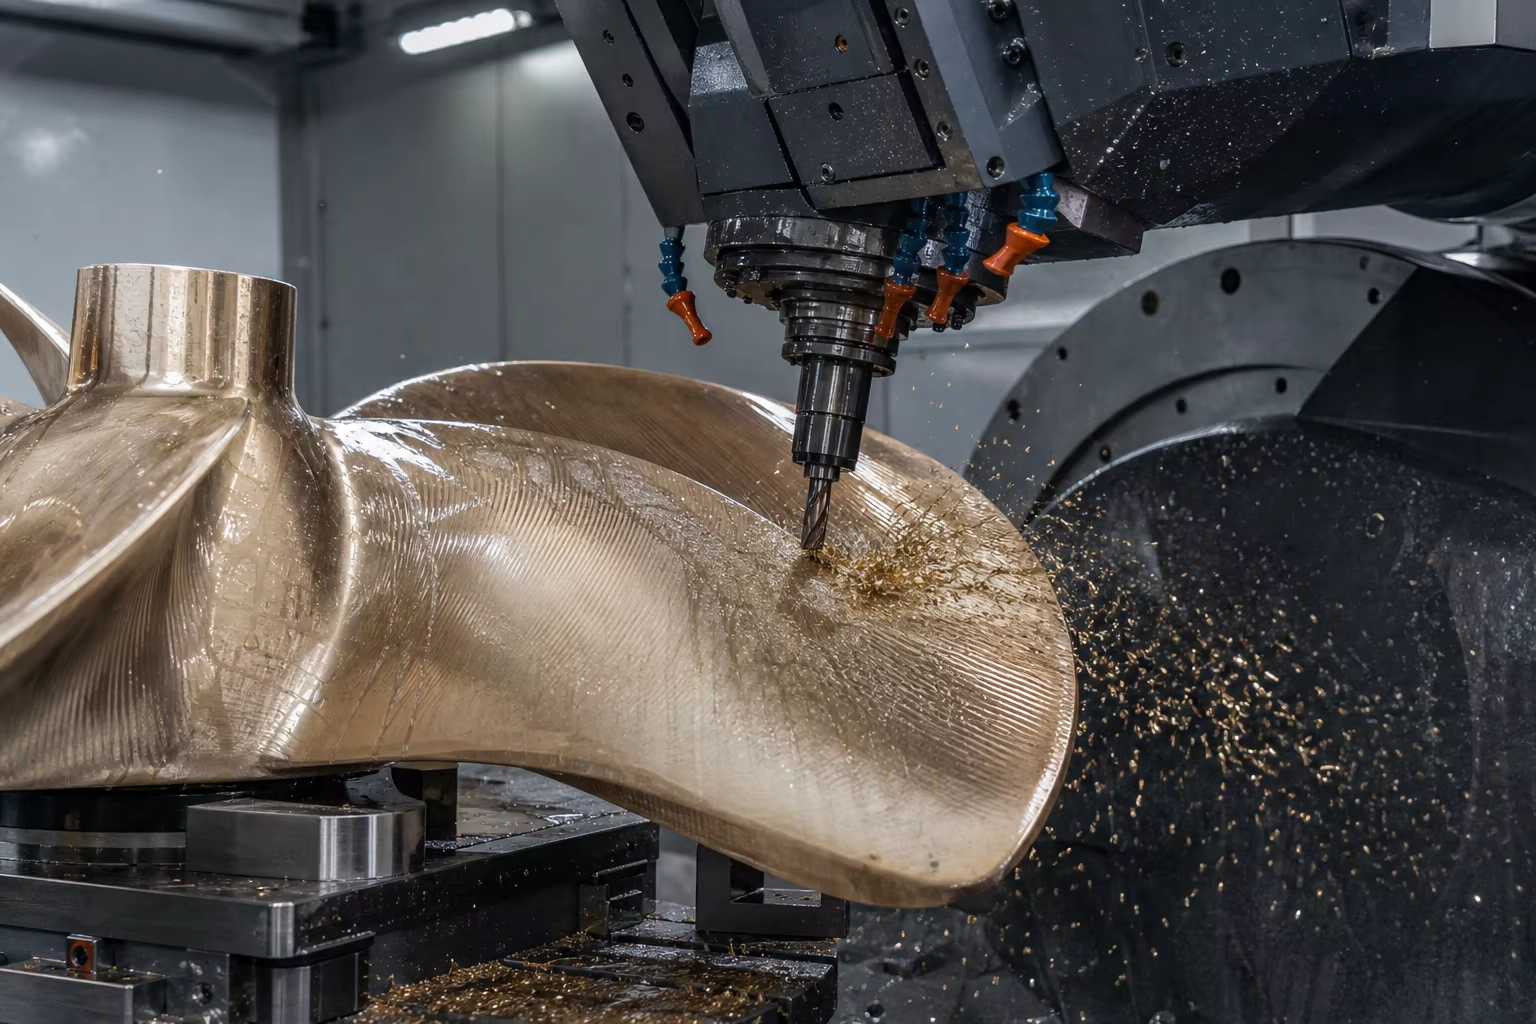
メタ説明: 海洋推進・甲板機械用鋳物に関する包括的な技術ガイド。ニッケルアルミニウムブロンズ(ASTM B148 C95800/EN 1982 CC333G)、極寒地向け低温用鋳鋼(ASTM A352 LCC/LC3、−46℃対応)、5軸CNCによるプロペラ羽根のフライス加工、およびIACS分類適合(ABS、DNV、ロイド・レジスター、CCS)について解説します。
海洋船舶および海洋プラットフォームは、地球上で最も過酷な多因子環境の一つにおいて運用されます。水中に設置される推進部品(プロペラ羽根、ハブ、舵角金具、船尾管ブラケット)および甲板機械(アンカーウインチドラム、係留ウィンチ、トーリングフェアリード)は、絶え間なく 海水による電気化学的腐食、マイクロジェット空洞衝撃波、重度の生物付着、周期的な波浪疲労、および極寒地帯におけるマイナス数十度までの衝撃荷重 .
こうした過酷な海洋環境下では、海上での部品故障が重大な環境汚染や人命被害を引き起こすリスクを伴います。このため、すべての海洋構造用鋳物は、国際船級協会(IACS)が定める厳格な法定認証規則に適合しなければなりません。 国際船級協会(IACS) — 米国船級協会(ABS)、DNV、ロイド・レジスター(Lloyd's Register)、フランス船級協会(Bureau Veritas)、中国船級協会(CCS)など。
IACS適合を達成するには、特殊な鋳造冶金技術が不可欠です。すなわち、 ニッケルアルミニウムブロンズ(NAB/C95800) の溶製および脱アルミニウム熱処理、厚肉構造の 低温用鋼材(ASTM A352 LCC/LC3) の鋳造(マイナス温度域におけるシャルピー衝撃値が確認済み)、および5軸CNCによる流体動力学的プロファイルフライス加工を実施することです。
本技術ガイドでは、海洋用合金の選定、溶製手順、キャビテーション防止対策、5軸CNC加工、非破壊検査(NDT)、および海洋分類協会による認証プロセスについて詳細に解説しています。
1.運用環境と海洋劣化メカニズム
海洋用鋳物は、複数の化学的・機械的劣化要因が同時に作用する厳しい環境下でも耐えられる必要があります。
                     ┌──────────────────────────────────────────────┐
                     │ Aggressive Deep Seawater & Ocean Dynamics    │
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ Cavitation Erosion            │ │ De-Aluminization / Galvanic   │ │ Arctic Low-Temperature Impact │
│ (Imploding vapor micro-jets   │ │ (Selective phase leaching in  │ │ (Brittle fracture risk in     │
│  on high-speed blade tips)    │ │  saline marine electrolytes)  │ │  polar waters down to -46 °C) │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| 運用部品 | 実働時の主な負荷 | 防止すべき損傷モード | 素材ソリューション |
|---|---|---|---|
| 可変ピッチプロペラ(CPP)ブレード | 継続的な高速海水流+周期的な流体力学的推力 | キャビテーション摩耗、先端曲げ疲労、生物付着(バイオフーリング) | ニッケルアルミニウムブロンズ(ASTM B148 C95800/Cu3) |
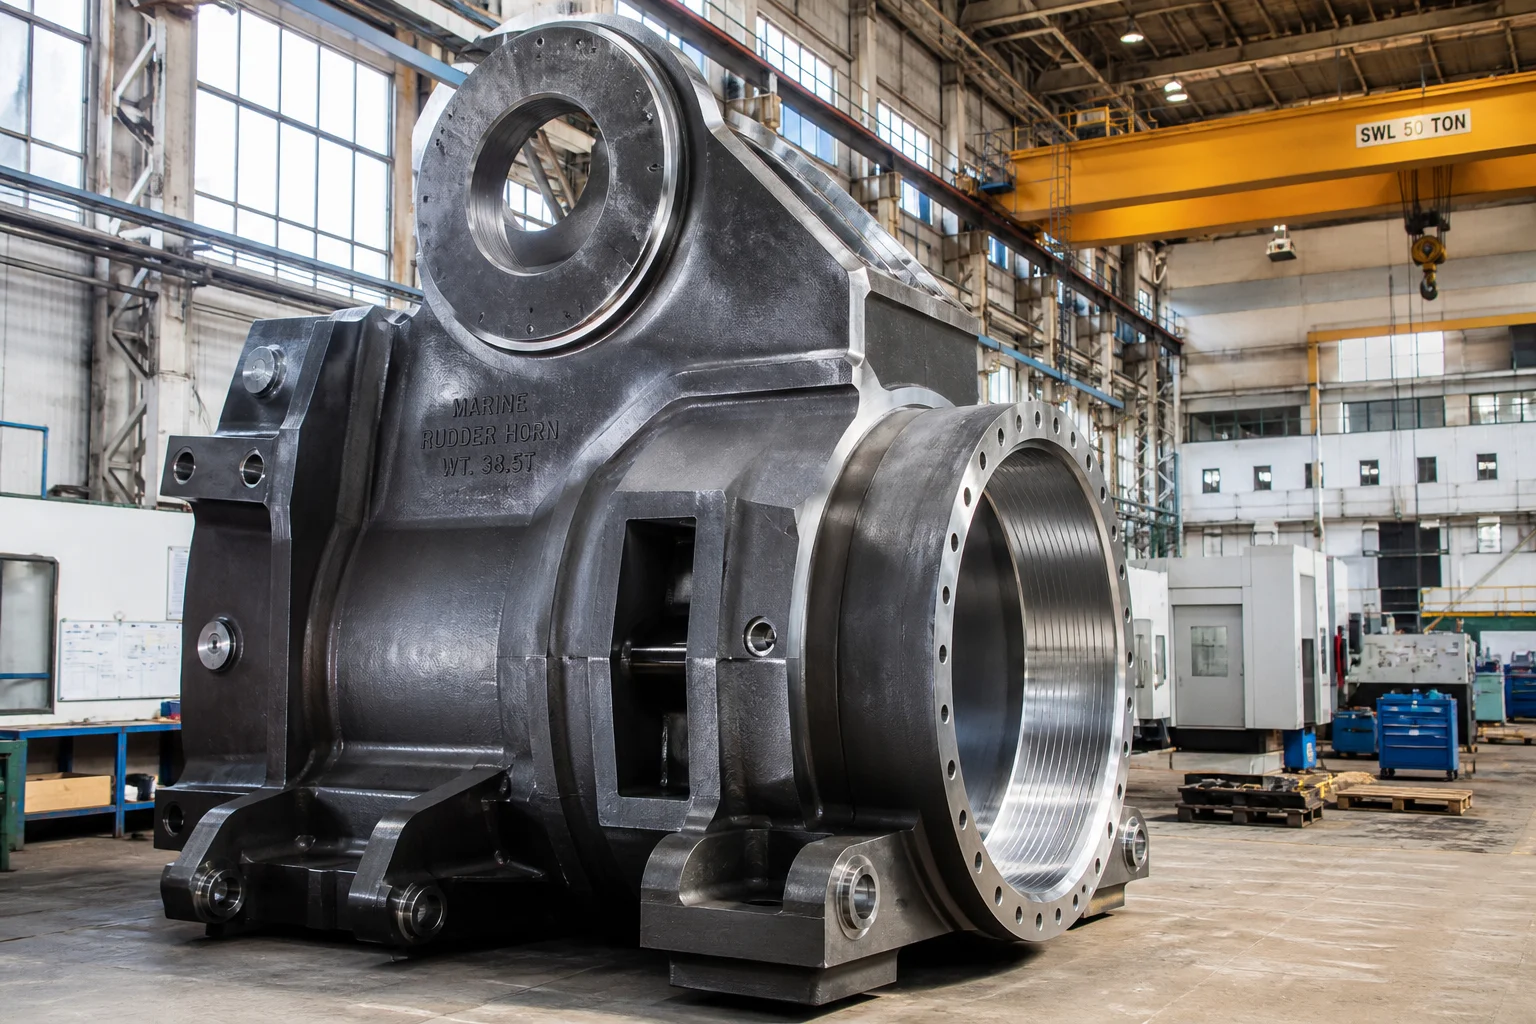
| ラダー・ホーンおよび船尾柱フレーム | 大波衝撃によるスラミング+構造的曲げモーメント | 脆性溶接割れ、層状破断 | 鋳造炭素マンガン鋼(ASTM A27/IACSグレード2) |
| 北極域用係留フェアリードおよびウィンチ・ドラム | 氷点下温度における高張力ケーブルの衝撃荷重 | 氷点下温度における脆性劈開破壊 | 低温用鋳鋼(ASTM A352グレードLCC/LC3) |
| 船舶用スクラバーおよび海水取水バルブ | 濃縮亜硫酸ガス凝縮液+高速海水 | 深刻なピッティング腐食およびすき間腐食( 攻撃) | スーパー・デュプレックスステンレス鋼(2507/ASTM A890 5A) |
2.海洋用途における金属材料の合金選定順位
海洋用鋳造合金の選定では、キャビテーション耐性、電気化学的適合性、低温靭性、切削性のバランスが重要です:
| 合金シリーズ | 鋳造用グレード/規格 | 公称化学組成(質量%) | 機械的性質 | 海洋用途における主な特性 |
|---|---|---|---|---|
| ニッケル・アルミニウム青銅(NAB) | ASTM B148 C95800 / EN 1982 CC333G(Cu3) | 優れたキャビテーション耐性;自然な付着防止効果(銅イオン溶出);高い腐食疲労限界 | ||
| 低温用炭素鋼 | ASTM A352 LCC級 / EN 10293 G20Mn5 | シャルピー衝撃吸収エネルギー値が確認済み オーストリア 極地用デッキ機器向け | ||
| 3.5%ニッケル低温鋼 | ASTM A352 グレード LC3 /1.5638 | 優れた極低温靭性 オーストリア lNG船舶配管向け | ||
| 鋳造構造用海洋鋼 | IACS グレード2 / ASTM A216 WCB | 標準船体鋳物(船尾管、舵枠、錨穴パイプ) | ||
| スーパー二相ステンレス鋼 | ASTM A890 5A(CE3MN/2507) | 高PREN( );高温海水および酸性排ガススクラバーに対する極めて優れた耐食性 |
冶金学的焦点:NAB(C95800)における脱アルミニウム現象の防止
鋳造直後のNABでは、砂型内での緩冷により、アルミニウムを豊富に含む連続的な (ガンマツー)相が析出する。この相は海水中で周囲の銅基体に対して著しく陽極性を示し、深部に及ぶ選択的電気化学的脱アルミニウム腐食を引き起こす。 は
- 腐食抑制熱処理 :NAB鋳物は、6時間の専用焼鈍処理(温度 その後、空冷が行われる。これにより、連続的な ネットワークが無害な不連続な (カッパ)金属間化合物析出物( )に完全に分解され、海水腐食疲労抵抗が完全に回復する。
3.海洋用砂型鋳造技術および清浄注湯
プロペラおよび重装備の甲板機器は、200 kgのブレードセグメントから20トン級の一体型プロペラ鋳物体まで多様である。
┌─────────────────────────────────────────────────────────────┐
│ 1. 3D Precision Pattern & Pitch Hydrofoil Tooling           │
│    • High-accuracy CNC machined patterns for complex skew   │
├─────────────────────────────────────────────────────────────┤
│ 2. Furan Resin No-Bake Sand with Zircon Wash                │
│    • High-refractory zircon coating prevents metal burn-in  │
├─────────────────────────────────────────────────────────────┤
│ 3. Bottom-Pour Inverted Gating with Ceramic Swirl Filters   │
│    • Prevents turbulent oxide dross folding in NAB melts    │
├─────────────────────────────────────────────────────────────┤
│ 4. Heavy Feeder Risers with Exothermic Sleeves              │
│    • Directional feeding into thick blade roots & hubs      │
└─────────────────────────────────────────────────────────────┘
4.多軸CNC流体力学加工
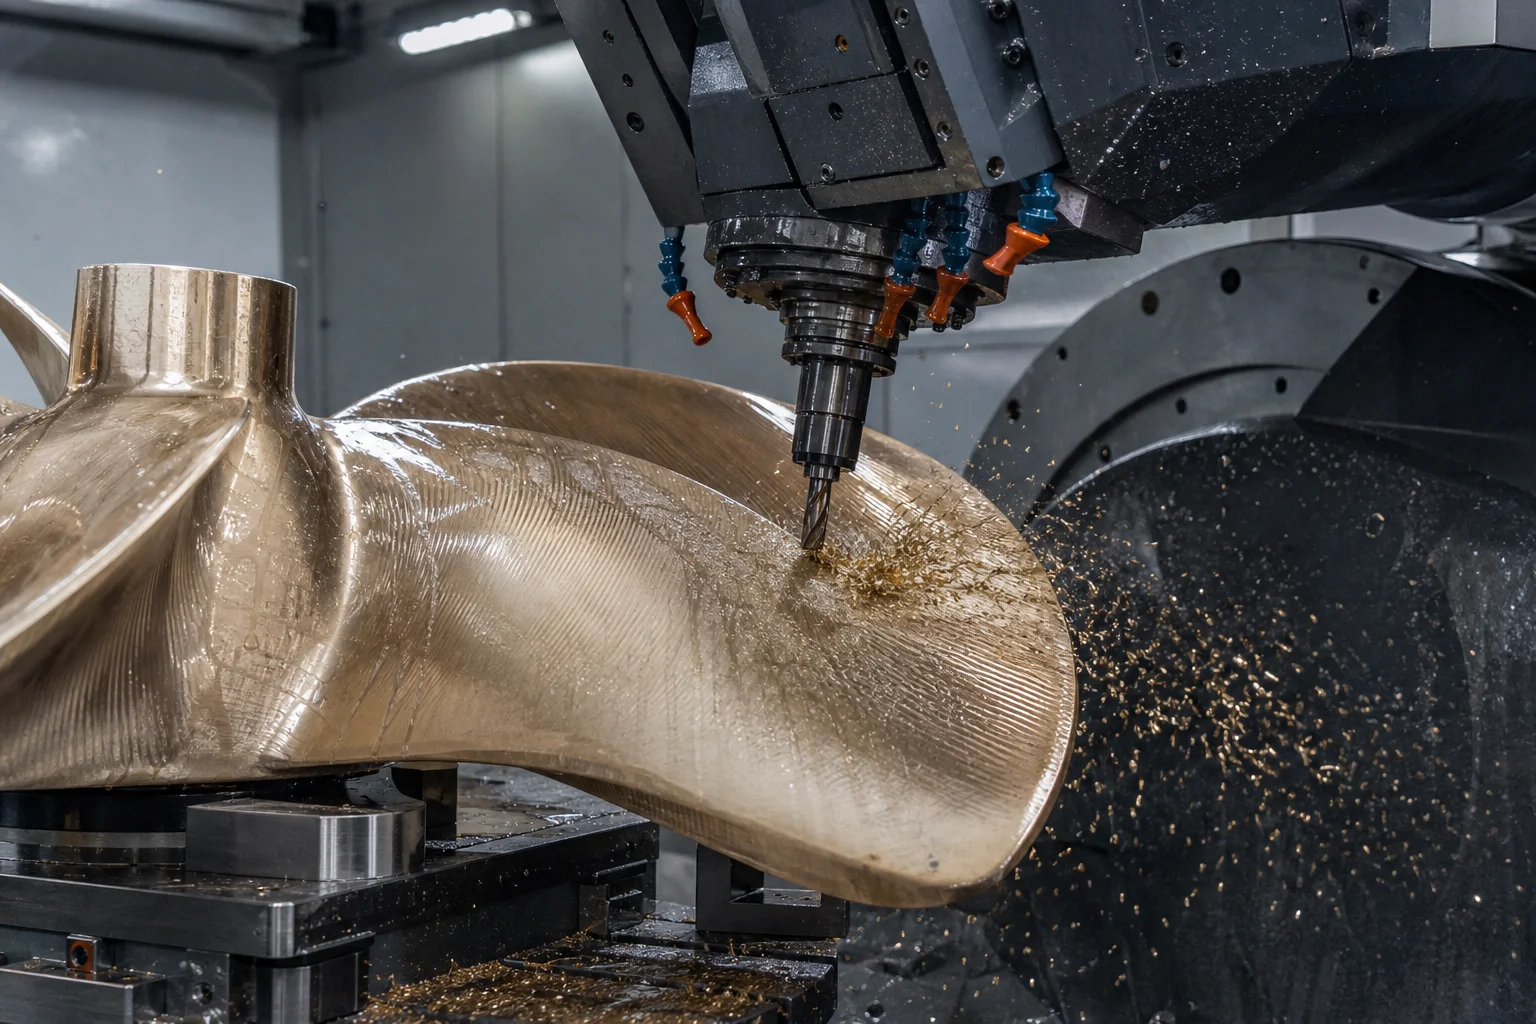
プロペラの流体力学的特性は、船舶の燃料効率、音響キャビテーション特性、および振動レベルを左右する。
高精度機械加工作業:
- 5軸CNCブレード輪郭加工 :複雑な3次元形状の圧力面および吸気面(水翼型ブレード表面)を、高速多軸輪郭フライス加工で仕上げます。板厚公差は、3メートルのスパン全体で ISO 484/1クラスS/クラスI (を維持します。
- シャフト穴のテーパーおよびキーウェイ加工 :船舶用プロペラハブの内側テーパー(通常は または 標準テーパー)は、CNC立形ボーリング盤で高精度に旋削加工されます。青染め検査による接触確認では、プロペラシャフトゲージに対して 均一な接触面積 を確保する必要があります。
- デッキウィンチドラムの機械加工 大型旋盤によるワイヤロープ用ヘリカル溝の高精度CNC旋削加工。過重な係留張力下でのワイヤロープの交差や圧潰を防止します。
5. 海事分類協会(IACS)認証フロー
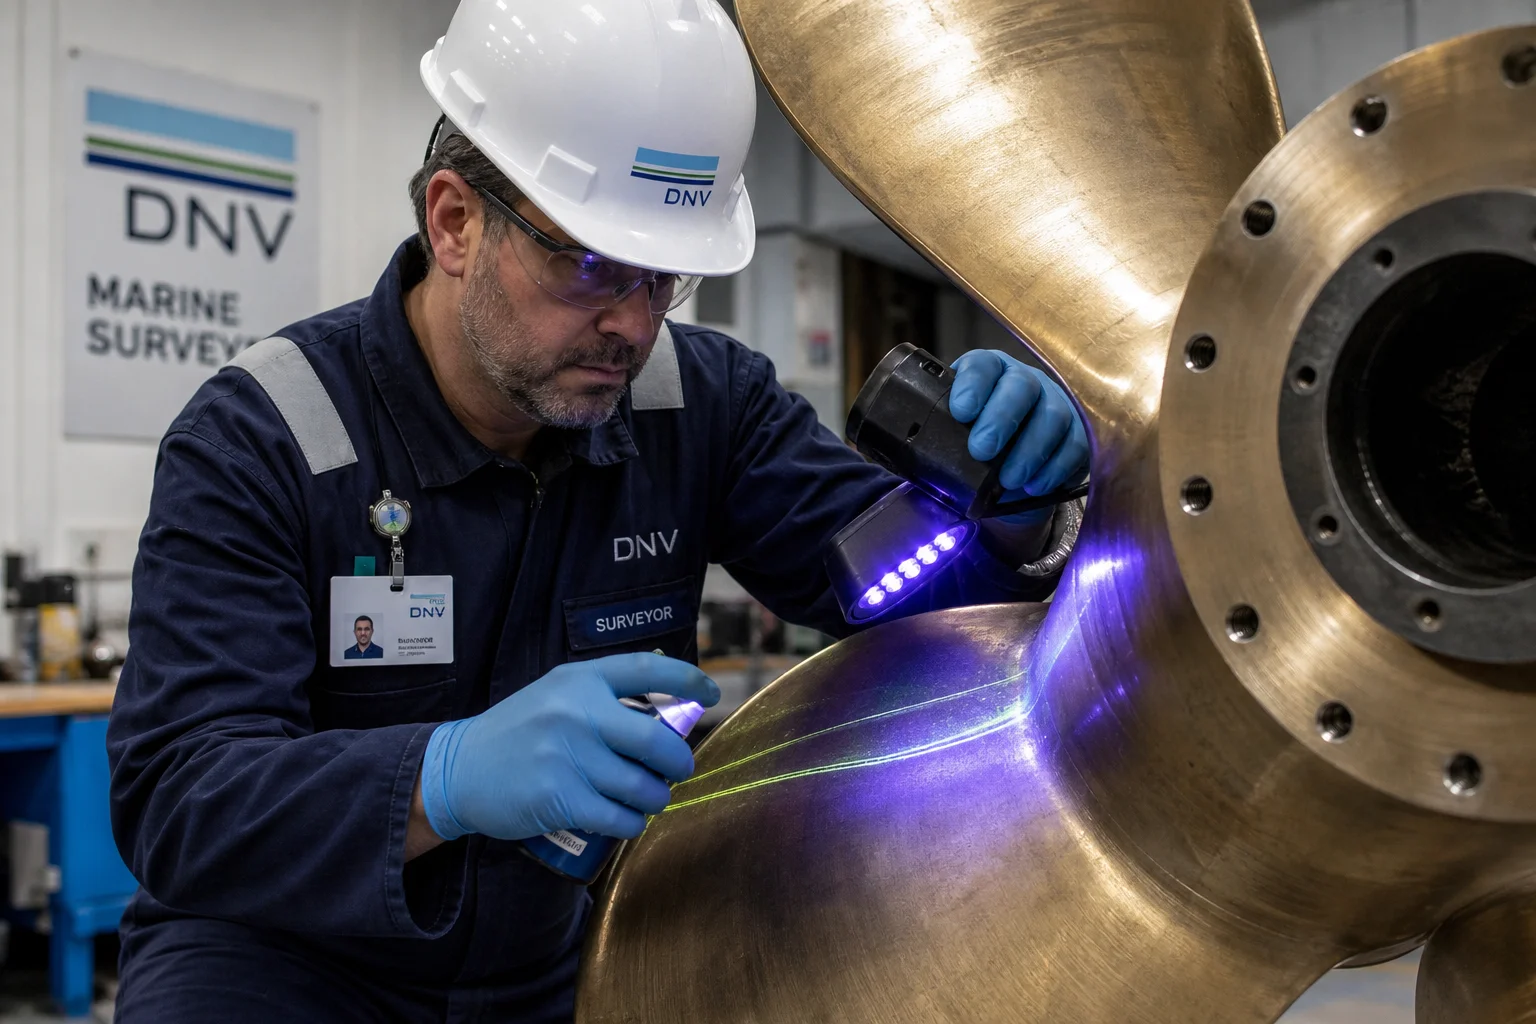
商用船舶または海洋オフショア用途に使用されるすべての鋳物は、認定された分類協会の検査官による第三者立会い試験を厳格に受ける必要があります。
        ┌───────────────────────────────────────────────────────┐
        │ Foundry Works Approval (DNV / ABS / Lloyd's / CCS)   │
        └──────────────────────────┬────────────────────────────┘
                                   │
        ┌──────────────────────────┴───────────────────────────┐
        ▼                                                      ▼
┌───────────────────────────────┐              ┌───────────────────────────────┐
│ In-Process Surveyor Witness   │              │ Final Testing & Verification  │
│ • Molten metal chemical melt  │              │ • 100% Surface PT/MT on roots │
│ • Heat treatment furnace chart│              │ • Volumetric UT / RT on hubs  │
│ • Attached coupon tensile/KV  │              │ • Blade pitch & static balance│
└───────────────────────────────┘              └───────────────────────────────┘
                                   │
                                   ▼
        ┌───────────────────────────────────────────────────────┐
        │ Issuance of EN 10204 3.2 Marine Classification Cert   │
        └───────────────────────────────────────────────────────┘
6. 総合品質検査基準
| 品質検査 | 規格/試験方法 | 受け入れ基準 |
|---|---|---|
| 化学分析 | 光学発光分光分析法(OES) | ASTM B148/A352規格への厳密な適合。不純物元素(トランプ元素)の含有量制限( ) |
| 引張・衝撃試験 | ISO 6892-1/ASTM E23 | 確認 シャルピー衝撃試験 オーストリア グレードLCC向け |
| 液体浸透探傷検査(PT) | ISO 3452/ASTM E165(蛍光式) | nAB製ブレードの先端部、フィレット部およびハブ部を100%検査(レベル1合格基準) |
| 超音波探傷検査 (UT) | EN 10228-3/IACS UR M3 | 重厚ブレード根元部およびシャフトハブ部を100%体積検査(収縮空洞ゼロ) |
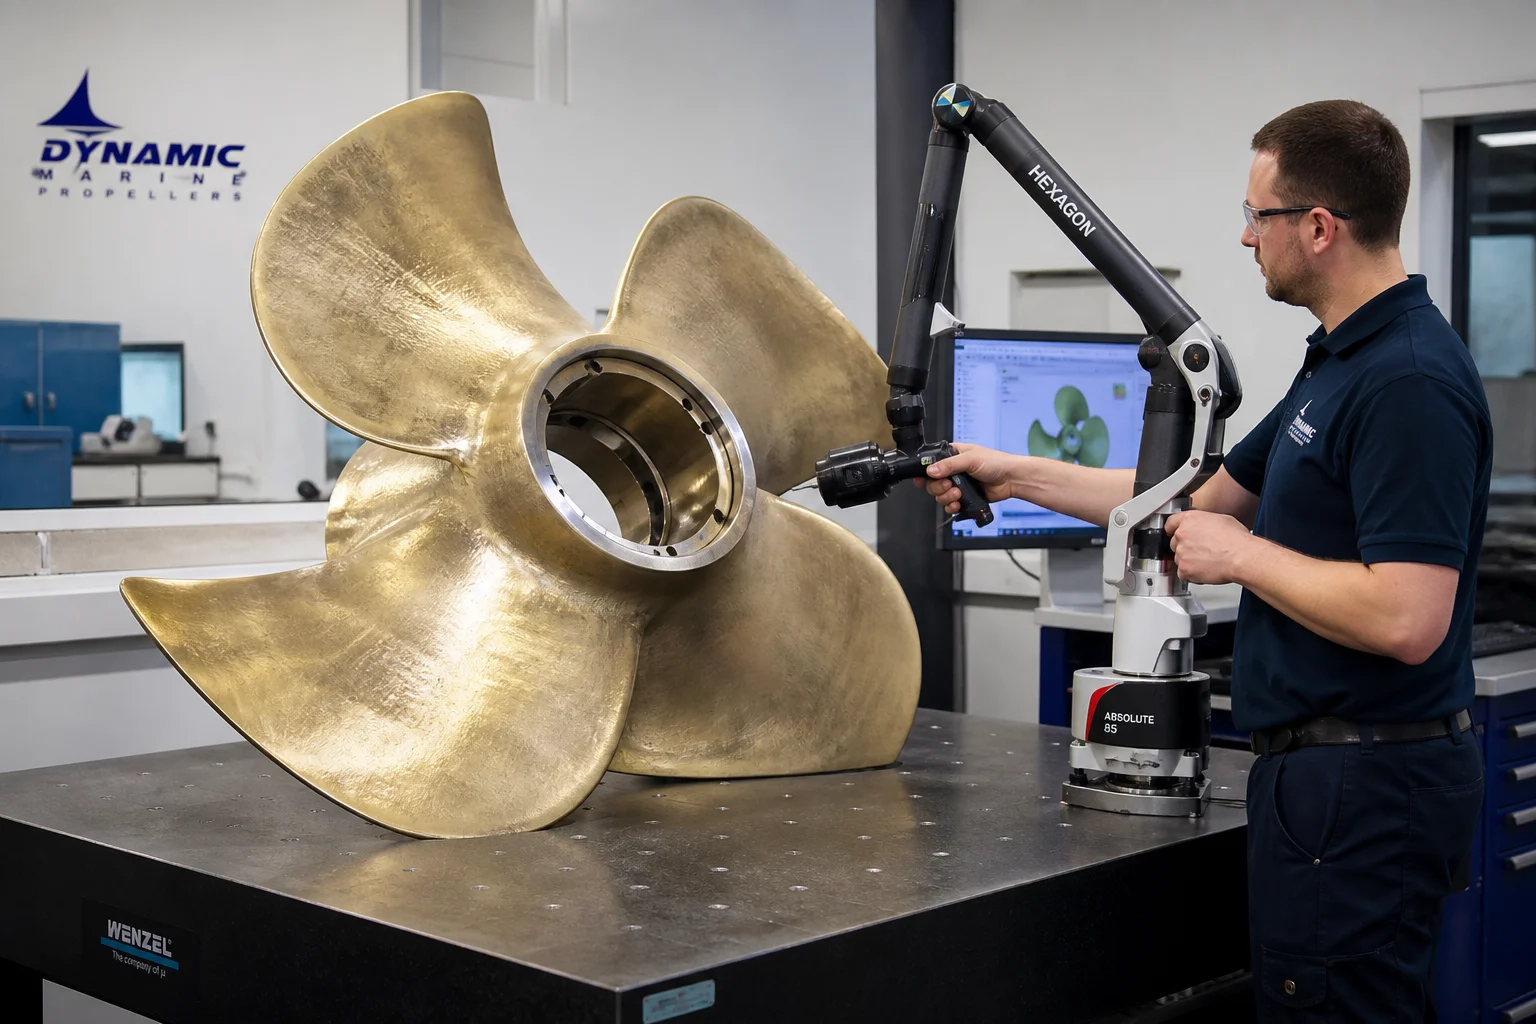
| ハイドロフォイル形状精度 | 3次元レーザートラッカー/光学式CMMスキャン | ISO 484/1 クラスS/クラスI ブレード幾何形状への適合 |
| 静的バランスと動的バランス | ISO 1940準拠のバランス試験装置 | 静的バランスは、 プロペラ全質量に対して |
7.丹東市彭鑫機械有限公司における船舶用鋳造能力
船舶・海洋用鋳物の納入には、認証済みの鋳造品質管理システム、不純物の少ない非鉄金属および合金鋼の溶製能力、そして大型多軸CNC工作機械が不可欠です。
丹東市鵬信機械有限公司 当社は、世界中の造船所および船舶機器メーカー向けに、完全な認証を取得した船舶・海洋用鋳物を提供しています:
- 材料の多様性 ・ニッケルアルミニウムブロンズ(C95800/CC333G)、極寒地向け低温用鋼(ASTM A352 LCC/LC3)、構造用炭素鋼、スーパー二相ステンレス鋼などの認証済み鋳物
- 大型規模およびインフラ対応 ・8万平方メートルの生産施設を有し、最大200kgから25トンまでの単一船舶部品を鋳造可能な大型クレーン設備を備えています。
- 高度な5軸CNC仕上げ加工 多軸CNCガントリーミルおよび大型垂直旋盤を用いて、高精度のブレード水翼、ハブテーパー、溝付きウィンチドラムを製造します。
- 船級協会対応実績 aBS、DNV、ロイド・レジスター、BV、CCSによる目視検査およびEN 10204 3.2証明書発行に必要な検査プロトコルを確立済みです。
- 完全な非破壊検査(NDT) レベルII/III認定NDT技術者が、すべての重要鋳物に対して超音波探傷(UT)、磁粉探傷(MT)、浸透探傷(PT)、および3次元光学レーザースキャンを100%実施しています。
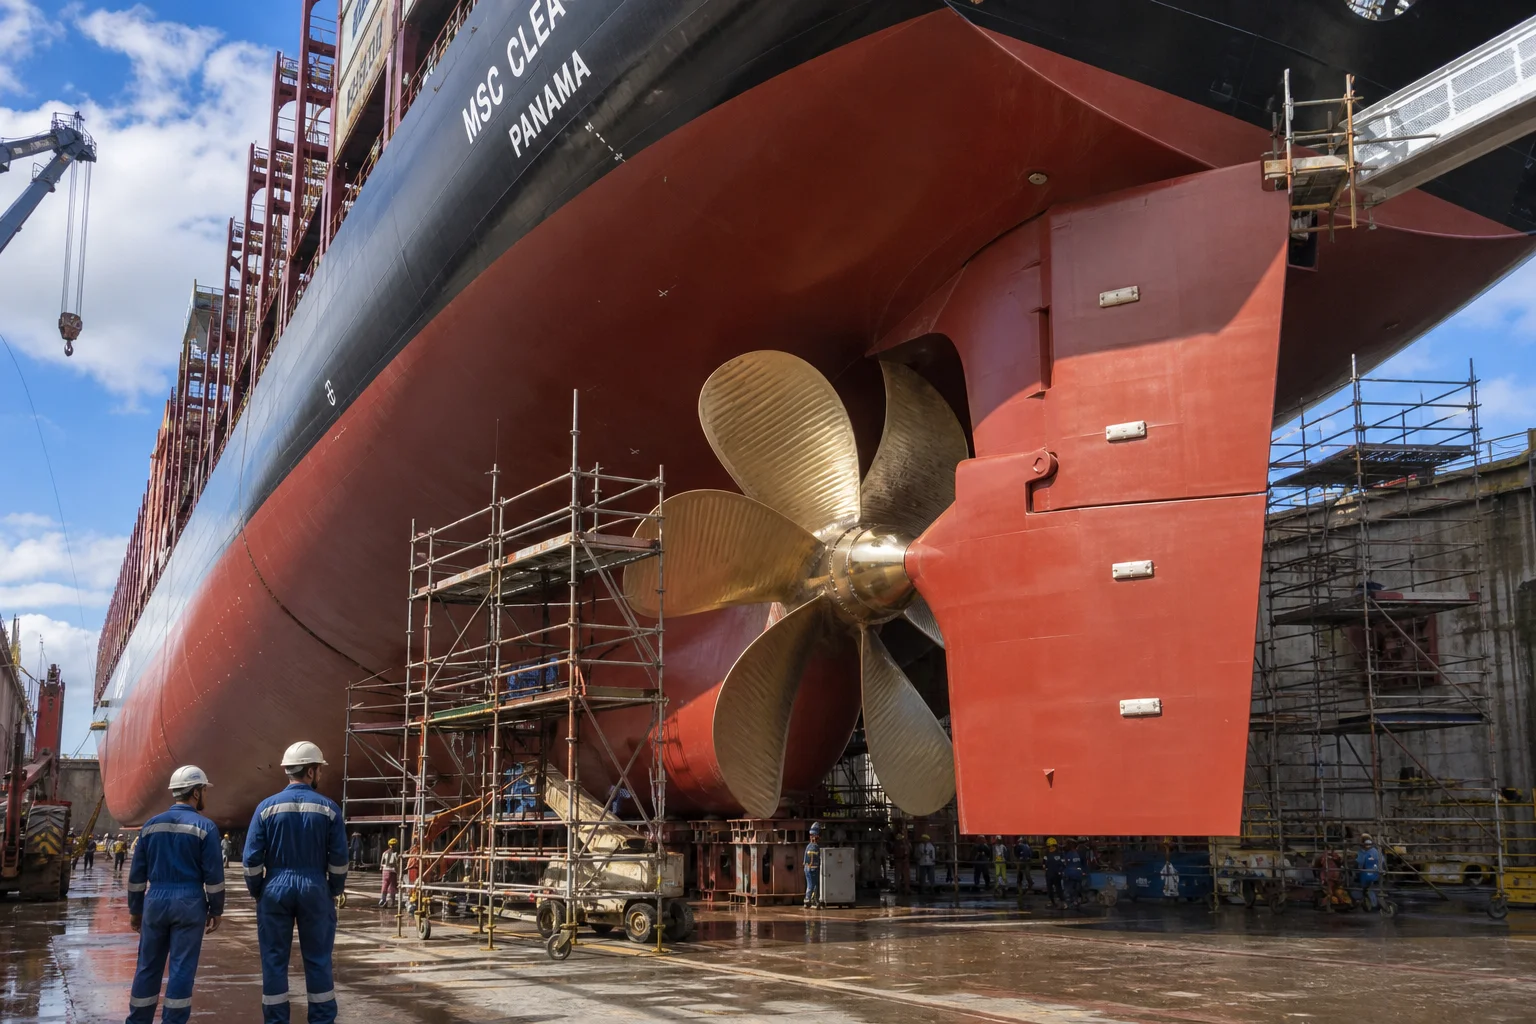
まとめ
船舶用推進機器および甲板機械用鋳物は、過酷な水力キャビテーション、海水腐食、繰り返し疲労、北極圏における氷点下熱衝撃という厳しい条件の複合負荷下で動作します。数十年にわたる航海適正を保証するには、科学的な合金選定(ニッケルアルミニウム青銅NABおよび低温用鋼材)、脱アルミニウム化を防ぐ厳密な熱処理、高精度5軸CNC加工、そして揺るぎないIACS品質基準への適合が不可欠です。
経験豊富で、鋳造から高精度機械加工まで一貫して対応可能な工場と提携することで、お客様の船舶用部品が世界中の海で完璧に機能することを保証します。
船舶用鋳物の図面提出や、船級協会による立会検査の日程調整については、丹東市鵬信機械有限公司までお問い合わせください。
丹東市鵬信機械有限公司 — 1958年創業の大型鋳鋼品および高精度機械加工専門メーカー