
 EN
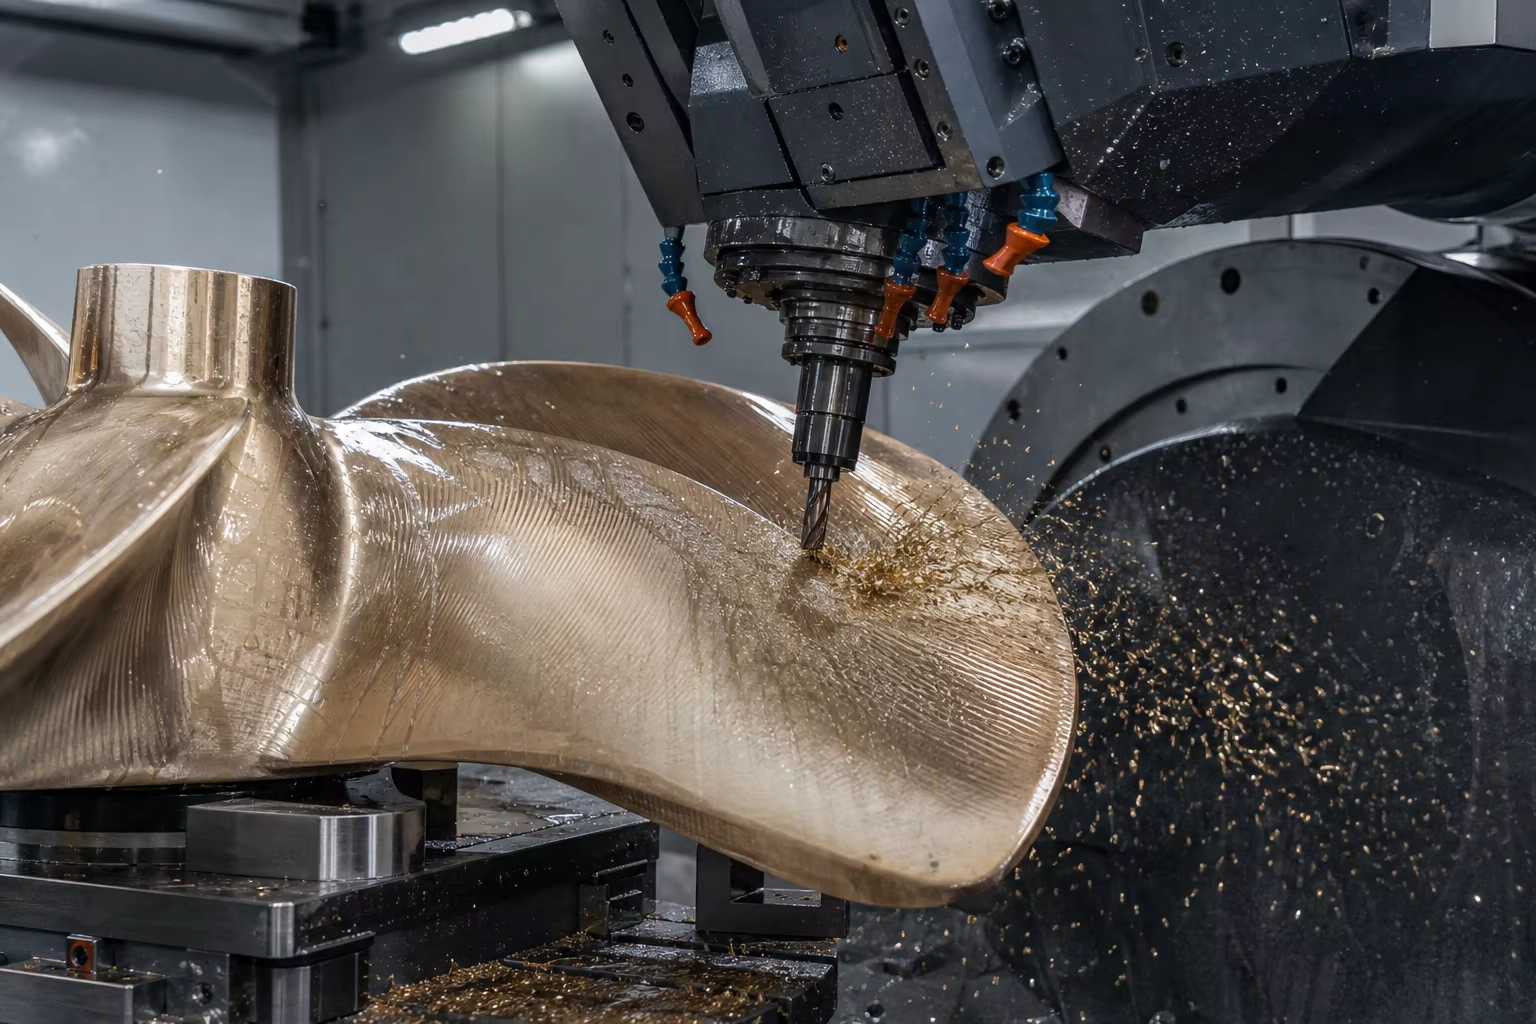
Meta Description: Kompleksowy przewodnik techniczny po odlewach do napędu morskiego i maszyn pokładowych. Poznaj brąz niklowo-glinowy (ASTM B148 C95800 / EN 1982 CC333G), niskotemperaturowe stali odlewane arktyczne (ASTM A352 LCC / LC3 przy −46 °C), frezowanie łopat śrub okrętowych na frezarkach CNC z 5 osiami oraz zgodność z klasyfikacją IACS (ABS, DNV, Lloyd’s Register, CCS).
Statki morskie i platformy morskie działają w jednym z najbardziej agresywnych, wieloczynnikowych środowisk eksploatacyjnych na planecie. Zanurzone komponenty napędowe (łopaty śruby okrętowej, piasty, rogi steru, uchwyty wału sternowego) oraz maszyny pokładowe (bębny wciągaczy kotwicznych, wciągacze cumownicze, prowadnice holownicze) są narażone na ciągłe oddziaływanie korozja elektrochemiczna przez wodę morską, mikrostrumieniowe fale uderzeniowe kawitacyjne, intensywne zabrudzenie biologiczne, zmęczenie cykliczne spowodowane falami oraz uderzenia w warunkach arktycznych przy temperaturach poniżej zera stopni Celsjusza aż do .
W tych surowych warunkach morskich awaria komponentów na morzu wiąże się z poważnymi zagrożeniami dla środowiska i bezpieczeństwa życia ludzi. W związku z tym każdy odlew konstrukcyjny stosowany w środowisku morskim musi spełniać rygorystyczne przepisy prawne dotyczące certyfikacji wydawane przez Międzynarodową Asocjację Towarzystw Klasyfikacyjnych (IACS) — w tym ABS, DNV, Lloyd’s Register, Bureau Veritas oraz CCS.
Uzyskanie zgodności z wymogami IACS wymaga zastosowania specjalistycznej metalurgii odlewniczej: topienia Brązu niklowo-aluminiowego (NAB / C95800) z obróbką cieplną eliminującą glin, odlewania grubościennych stali przeznaczonych do pracy w niskich temperaturach (ASTM A352 LCC/LC3) z potwierdzoną odpornością na uderzenie wg metody Charpy w temperaturach poniżej zera stopni Celsjusza oraz wykonywania frezowania hydrodynamicznych profili za pomocą pięcioosiowych maszyn CNC.
Ten przewodnik techniczny zawiera szczegółowe informacje dotyczące doboru stopów morskich, protokołów topienia, zapobiegania kawitacji, frezowania CNC pięcioosiowego, nieniszczącej kontroli jakości (NDT) oraz procedur certyfikacji przez klasyfikacyjne towarzystwa morskie.
1. Środowisko eksploatacyjne i mechanizmy degradacji morskiej
Odlewki morskie muszą wytrzymać jednoczesne działanie wielu czynników chemicznych i mechanicznych powodujących degradację:
                     ┌──────────────────────────────────────────────┐
                     │ Aggressive Deep Seawater & Ocean Dynamics    │
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ Cavitation Erosion            │ │ De-Aluminization / Galvanic   │ │ Arctic Low-Temperature Impact │
│ (Imploding vapor micro-jets   │ │ (Selective phase leaching in  │ │ (Brittle fracture risk in     │
│  on high-speed blade tips)    │ │  saline marine electrolytes)  │ │  polar waters down to -46 °C) │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Składnik roboczy | Główny obciążający czynnik w trakcie eksploatacji | Tryb uszkodzenia do zapobiegania | Rozwiązanie materiałowe |
|---|---|---|---|
| Łopaty śruby nastawnej (CPP) | Ciągły przepływ morskiej wody o wysokiej prędkości oraz cykliczna siła hydrodynamiczna | Erozja kawitacyjna, zmęczenie odgięcia końcówki łopaty, narastanie osadów biologicznych | Brąz niklowo-aluminiowy (ASTM B148 C95800 / Cu3) |
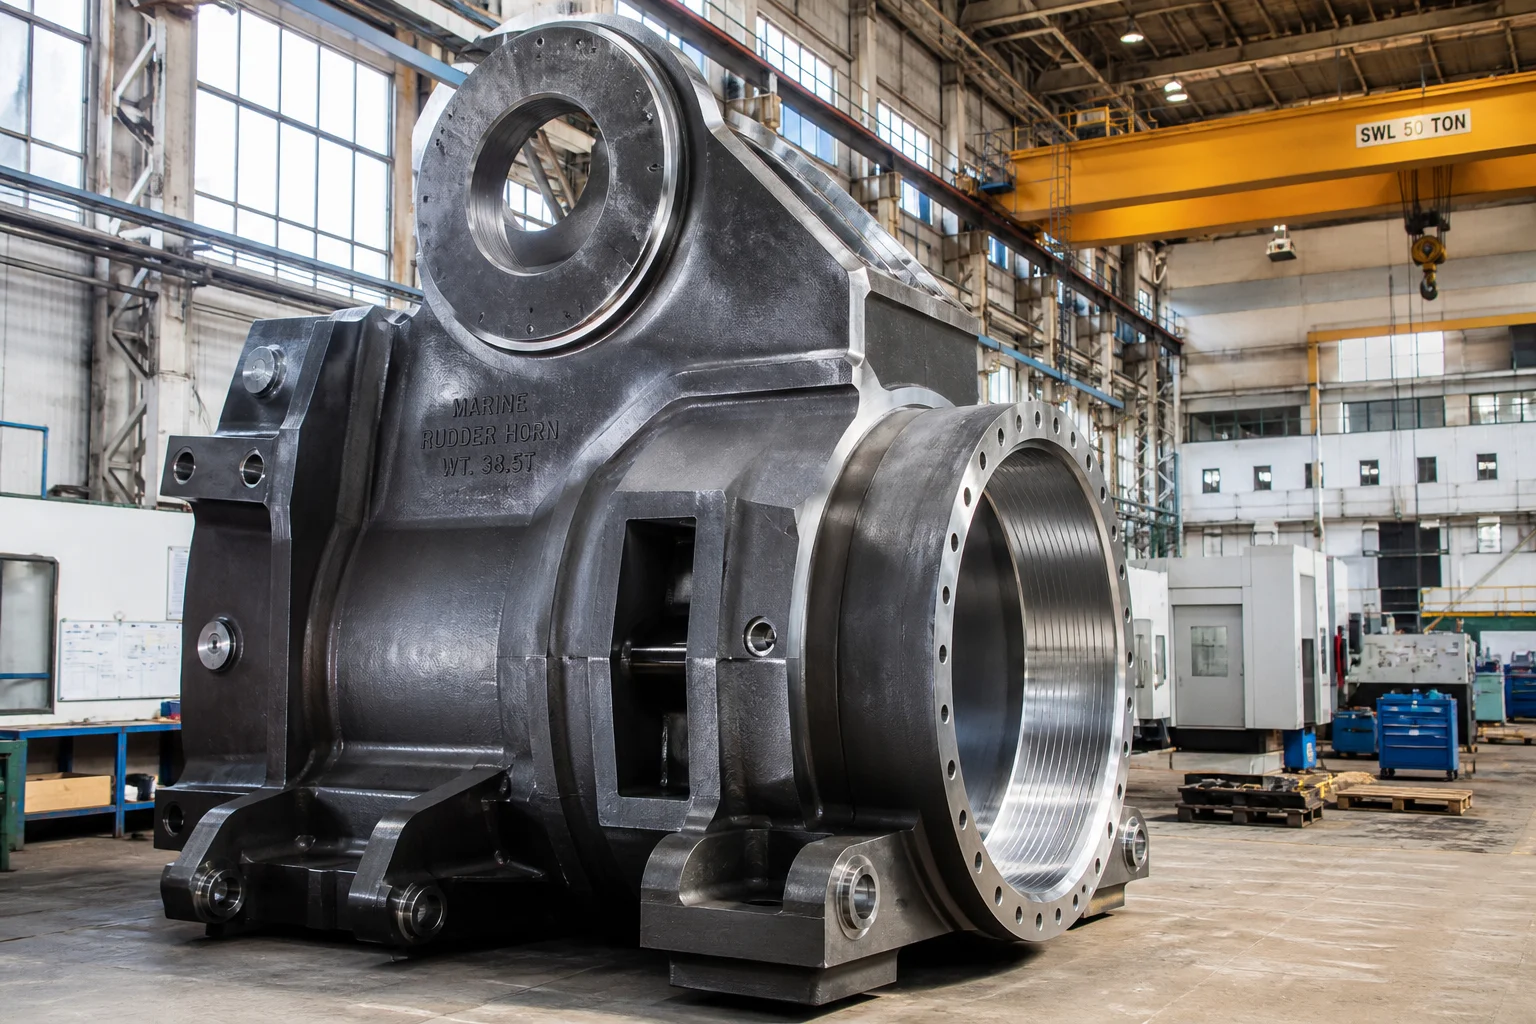
| Róg steru i rama śródokręcia | Uderzenia masowych fal oraz momenty zginające konstrukcję | Kruche pęknięcia spawów, rozwarstwienie materiału | Odlewnicza stal węglowo-manganowa (ASTM A27 / IACS Grade 2) |
| Arktyczne prowadnice kotwiczne i bębny wciągarki | Skrajne uderzeniowe obciążenia lin wzdłużne w temperaturach poniżej zera | Kruche pęknięcie przez przełamania w temperaturach poniżej zera | Stal odlewnicza odporna na niskie temperatury (ASTM A352 Grade LCC / LC3) |
| Morskie oczyszczacze gazów spalinowych i zawory dopływu wody morskiej | Skoncentrowana kondensata kwasu siarkowego oraz woda morska o wysokiej prędkości | Silne ubytki i korozja szczelinowa ( atak) | Stal nierdzewna super duplex (2507 / ASTM A890 5A) |
2. Hierarchia stopów metalicznych do zastosowań morskich
Wybór stopów odlewanych do zastosowań morskich uwzględnia odporność na kawitację, zgodność galwaniczną, odporność na niskie temperatury oraz obrabialność:
| Rodzina stopów | Stop odlewany / norma | Zawartość chemiczna (wag. %) | Właściwości mechaniczne | Kluczowy parametr dla zastosowań morskich |
|---|---|---|---|---|
| Brąz niklowo-aluminiowy (NAB) | ASTM B148 C95800 / EN 1982 CC333G (Cu3) | Wysoka odporność na kawitację; naturalna ochrona przed osadzaniem się organizmów (uwolnienie jonów miedzi); wysoka granica zmęczeniowa w warunkach korozji | ||
| Stal węglowa niskotemperaturowa | ASTM A352 Klasa LCC / EN 10293 G20Mn5 | Potwierdzona odporność na uderzenie wg Charpy’ego aT do wyposażenia pokładu polarnego | ||
| stal niskotemperaturowa zawierająca 3,5% niklu | ASTM A352 klasa LC3 / 1.5638 | Wyjątkowa odporność kriogeniczna aT do rurociągów morskich LNG | ||
| Odlewnicza stal konstrukcyjna morska | Klasa IACS 2 / ASTM A216 WCB | Standardowe odlewy kadłubowe statków (tuby sterownicze, ramy sterów, rury kotwiczne) | ||
| Stal nierdzewna superduplex | ASTM A890 5A (CE3MN / 2507) | Wysoka wartość PREN ( ); ekstremalna odporność na gorącą wodę morską i oczyszczacze spalin kwasowych |
Zainteresowanie metalurgiczne: zapobieganie dealuminizacji w stopie NAB (C95800)
W odlewanym stanie NAB powolne chłodzenie w formach piaskowych powoduje wydzielanie ciągłej fazy bogatej w glin (gamma-dwa). W wodzie morskiej jest silnie anodyczna względem otaczającej jej matrycy miedziowej, co powoduje głęboką, selektywną korozyjną dealuminizację elektrochemiczną.
- Obróbka cieplna zmniejszająca korozję : odlewy NAB poddawane są dedykowanemu cyklowi wyżarzania trwającemu 6 godzin w temperaturze poprzedzone chłodzeniem powietrzem. W pełni to rozkłada ciągłą sieć na łagodne, nieciągłe (kappa) wytrącenia międzymetaliczne ( ) przywracając pełną odporność na zmęczenie korozyjne w wodzie morskiej.
3. Technologia odlewania piaskowego w warunkach morskich oraz czyste wlewanie
Śruby i ciężkie wyposażenie pokładowe obejmują segmenty łopatek o masie 200 kg aż do jednolitych odlewów śrub o masie 20 ton.
┌─────────────────────────────────────────────────────────────┐
│ 1. 3D Precision Pattern & Pitch Hydrofoil Tooling           │
│    • High-accuracy CNC machined patterns for complex skew   │
├─────────────────────────────────────────────────────────────┤
│ 2. Furan Resin No-Bake Sand with Zircon Wash                │
│    • High-refractory zircon coating prevents metal burn-in  │
├─────────────────────────────────────────────────────────────┤
│ 3. Bottom-Pour Inverted Gating with Ceramic Swirl Filters   │
│    • Prevents turbulent oxide dross folding in NAB melts    │
├─────────────────────────────────────────────────────────────┤
│ 4. Heavy Feeder Risers with Exothermic Sleeves              │
│    • Directional feeding into thick blade roots & hubs      │
└─────────────────────────────────────────────────────────────┘
4. Wieloosiowe frezowanie CNC z uwzględnieniem hydrodynamiki
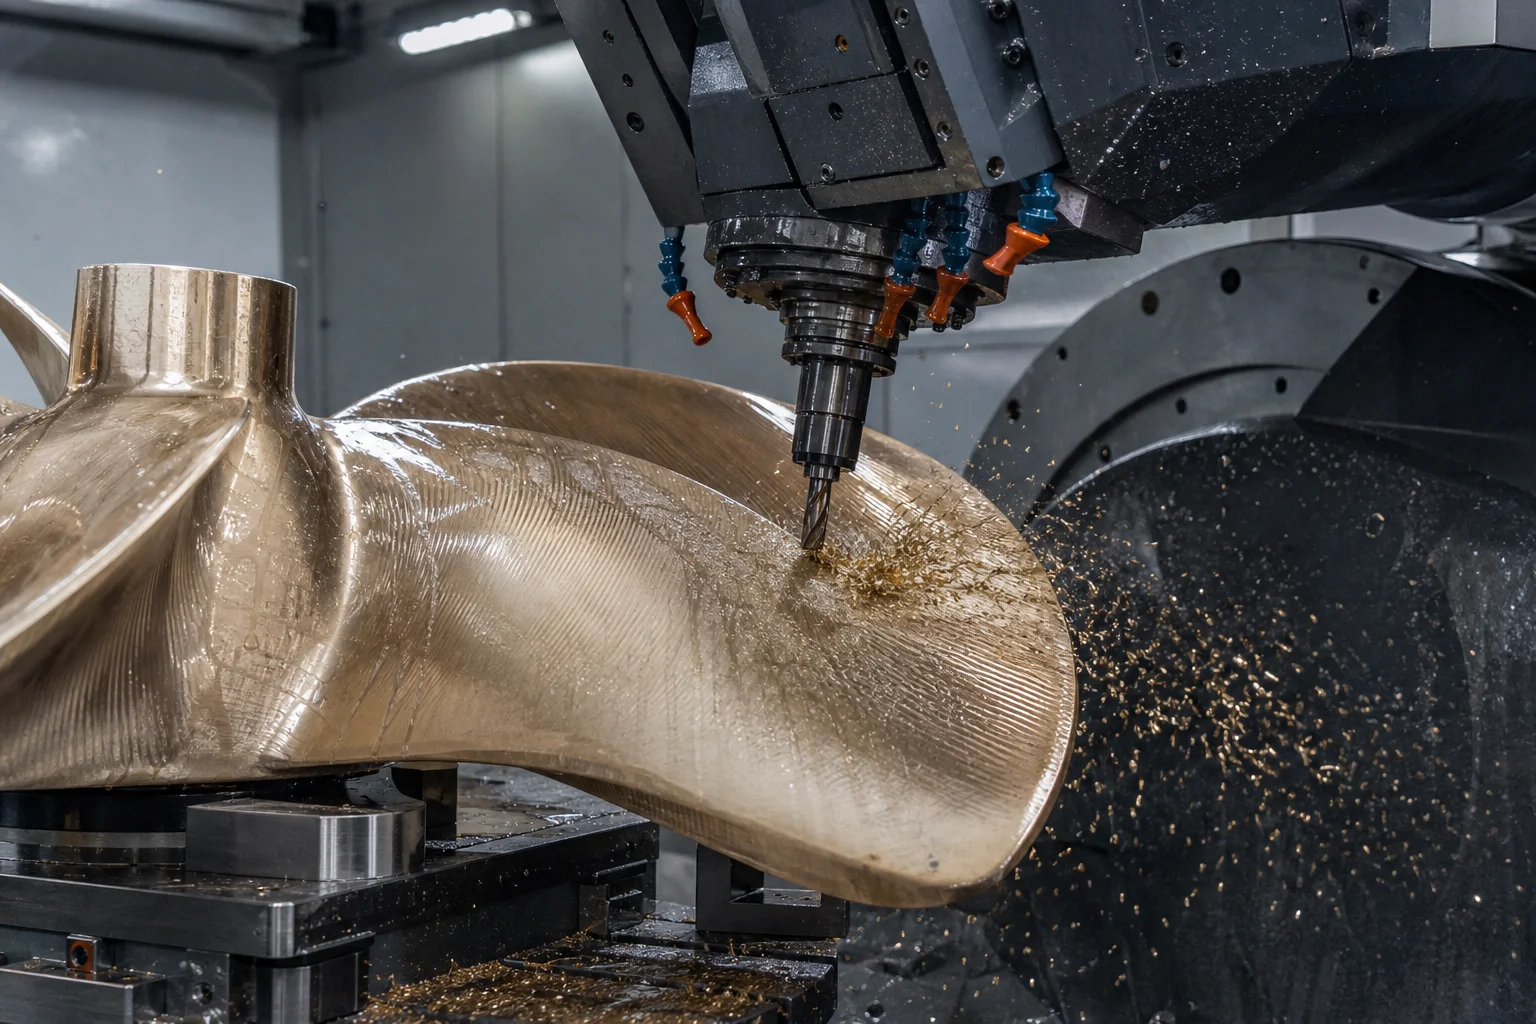
Hydrodynamika śrub determinuje wydajność paliwową statku, akustyczny sygnał kawitacji oraz poziomy drgań:
Operacje precyzyjnego frezowania:
- frezowanie pióter sterowników CNC o 5 osiach : Wysokoprędkościowe frezowanie konturowe wieloosiowe złożonych trójwymiarowych powierzchni łopat hydrodynamicznych (stron ciśnieniowej i ssącej). Tolerancje grubości są utrzymywane w zakresie ISO 484/1 Klasa S / Klasa I (na przęsłach o długości 3 metrów).
- Frezowanie stożka otworu wałka i wpustu : Stożki wewnętrzne piast śrub napędowych stosowane w żeglarstwie (zazwyczaj lub standardowe stożki) są frezowane z precyzją na pionowych frezarkach tokarskich CNC. Kontrola metodą niebieskiego barwnika musi zapewnić jednolity obszar styku ze wzorcem wałka śruby napędowej.
- Obróbka bębna wciągarki pokładowej : Precyzyjne toczenie helikalnych rowków na bębnie wciągarki za pomocą tokarek CNC w celu zapobiegania przecinaniu się i zgniataniu linki stalowej pod wpływem dużego napięcia kotwiczenia.
5. Procedura certyfikacji przez Stowarzyszenie Klasyfikacyjne Morskie (IACS)
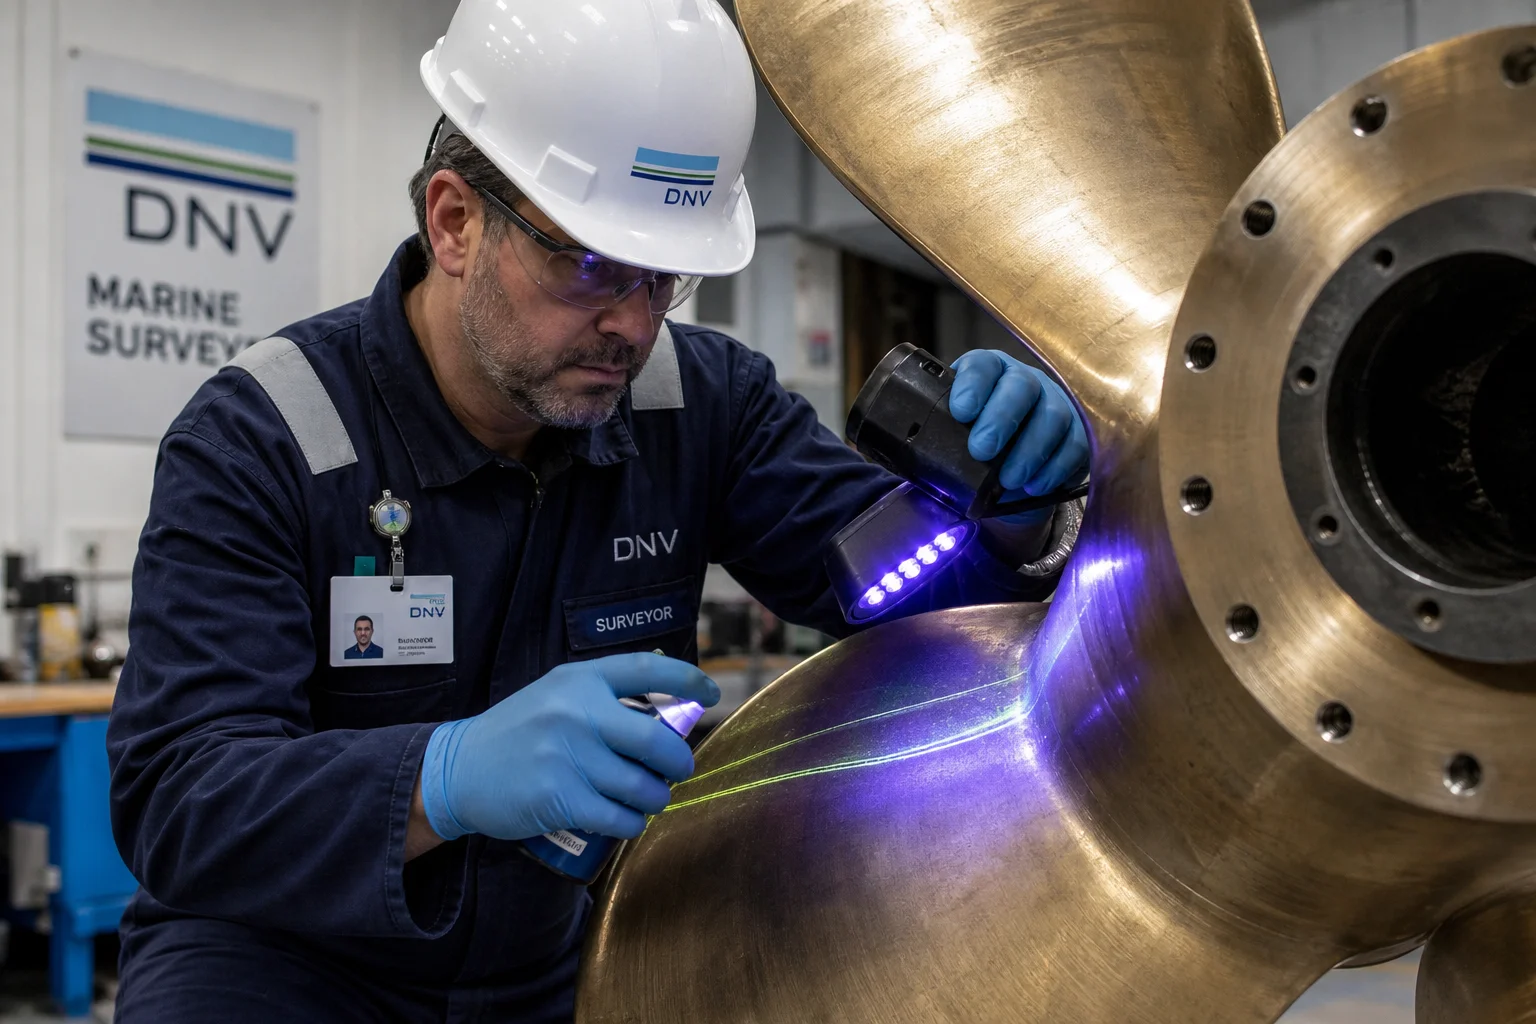
Wszystkie odlewy przeznaczone do zastosowań w handlowej żegludze morskiej lub na obszarach morskich poza lądową strefą wyłączności gospodarczej muszą zostać poddane rygorystycznym badaniom kontrolnym przeprowadzanym przez niezależnego inspektora upoważonego przez towarzystwo klasyfikacyjne.
        ┌───────────────────────────────────────────────────────┐
        │ Foundry Works Approval (DNV / ABS / Lloyd's / CCS)   │
        └──────────────────────────┬────────────────────────────┘
                                   │
        ┌──────────────────────────┴───────────────────────────┐
        ▼                                                      ▼
┌───────────────────────────────┐              ┌───────────────────────────────┐
│ In-Process Surveyor Witness   │              │ Final Testing & Verification  │
│ • Molten metal chemical melt  │              │ • 100% Surface PT/MT on roots │
│ • Heat treatment furnace chart│              │ • Volumetric UT / RT on hubs  │
│ • Attached coupon tensile/KV  │              │ • Blade pitch & static balance│
└───────────────────────────────┘              └───────────────────────────────┘
                                   │
                                   ▼
        ┌───────────────────────────────────────────────────────┐
        │ Issuance of EN 10204 3.2 Marine Classification Cert   │
        └───────────────────────────────────────────────────────┘
6. Kompleksowe standardy kontroli jakości
| Kontrola jakości | Standard / Metoda | Kryteria akceptacji |
|---|---|---|
| Analiza chemiczna | Spektrometria emisyjna optyczna (OES) | Ścisłe spełnianie norm ASTM B148 / A352; ograniczenia zawartości pierwiastków zanieczyszczających ( ) |
| Wytrzymałość i udarność | ISO 6892-1 / ASTM E23 | Zweryfikowane ; udarność wg Charpy’ego aT dla klasy LCC |
| Ciekła penetracja barwnikowa (PT) | ISO 3452 / ASTM E165 (fluorescencyjna) | 100-procentowa kontrola krawędzi natarcia łopatek NAB, zaokrągleń i piast; poziom akceptacji 1 |
| Test ultradźwiękowy (UT) | EN 10228-3 / IACS UR M3 | 100-procentowe skanowanie objętościowe ciężkich korzeni łopatek i piast wałów; brak pustek skurczowych |
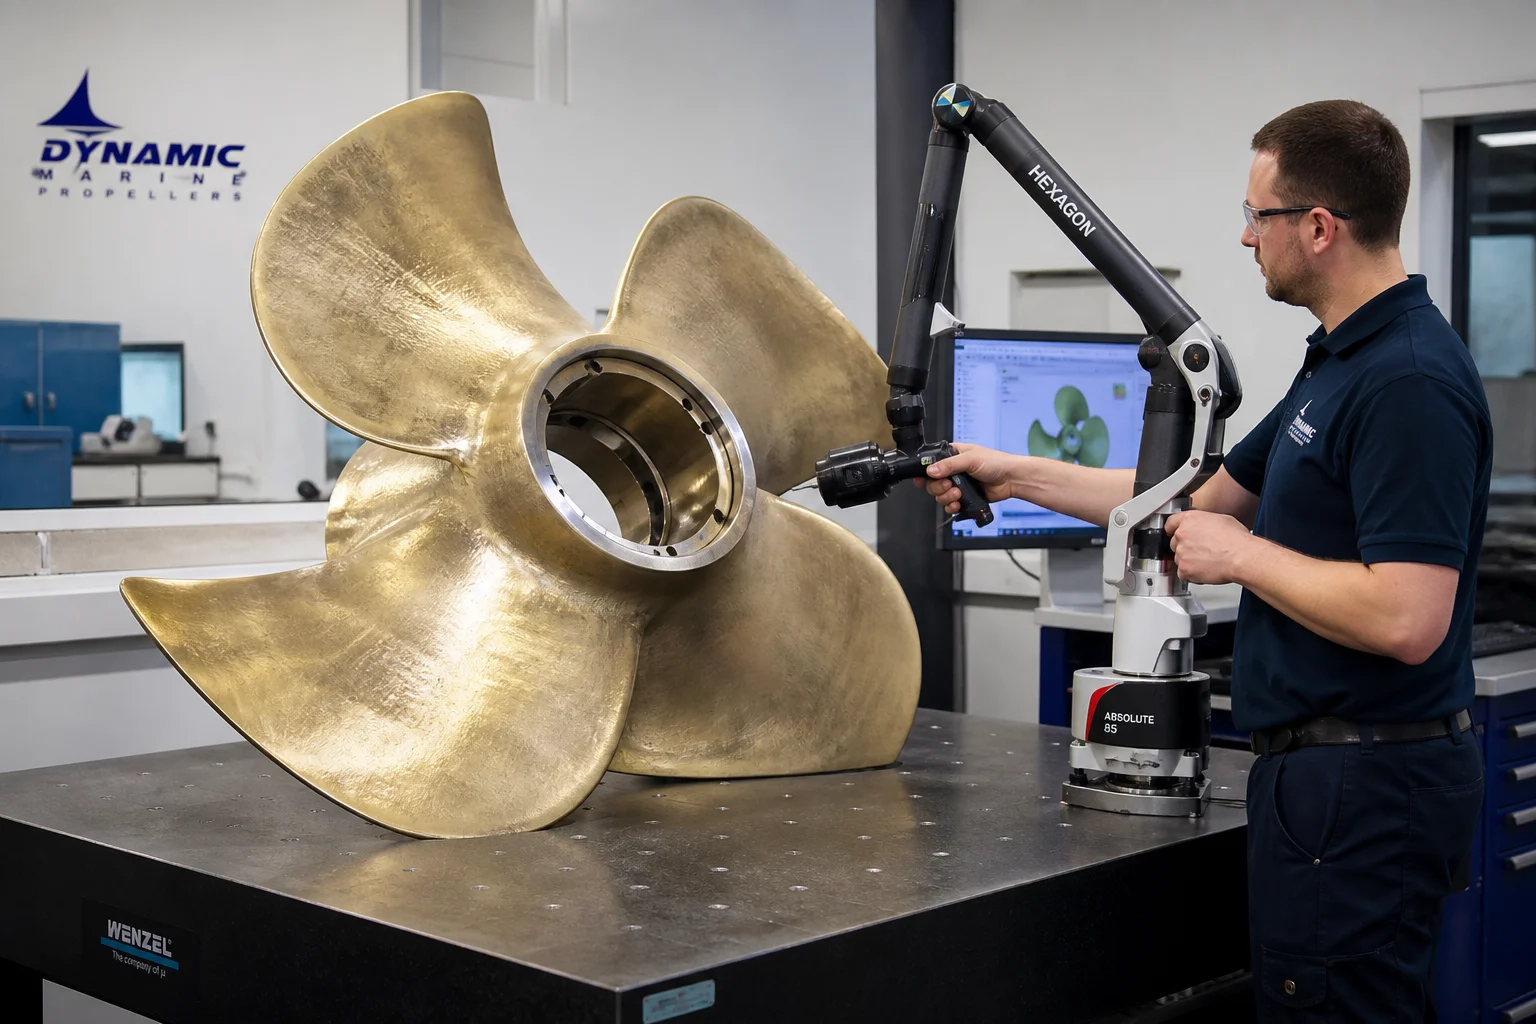
| Dokładność hydroprofilu | skaner laserowy 3D / skaner CMM optyczny | Zgodność z geometrią łopat zgodnie z ISO 484/1, klasa S / klasa I |
| Wyrównoważanie statyczne i dynamiczne | Stanowisko do wyrównoważania zgodnie z normą ISO 1940 | Wyrównoważanie statyczne z dokładnością do całkowitej masy śruby okrętowej |
7. Możliwości odlewnicze dla przemysłu morskiego w firmie Dandong City Pengxin Machinery Co., Ltd.
Dostarczanie odlewów morskich i offshore wymaga zweryfikowanych systemów jakości odlewniczych, czystej zdolności topienia metali nieżelaznych oraz stali stopowych oraz ciężkich wieloosiowych obrabiarek CNC.
Dandong City Pengxin Machinery Co., Ltd. dostarcza w pełni certyfikowanych odlewów morskich i offshore dostosowanych do potrzeb stoczni oraz producentów sprzętu morskiego na całym świecie:
- Różnorodność materiałów – certyfikowane odlewy z brązu niklowo-aluminiowego (C95800 / CC333G), stali niskotemperaturowych dla obszarów arktycznych (ASTM A352 LCC/LC3), stali węglowych konstrukcyjnych oraz stopów super duplex.
- Skala ciężka i infrastruktura – 80 000 m² hal produkcyjnych z możliwością wykorzystania ciężkich suwnic do wytwarzania pojedynczych komponentów morskich o masie od 200 kg do 25 ton.
- Zaawansowane końcowe frezowanie CNC z 5 osiami : Wieloosiowe frezarki CNC typu portalowego i duże pionowe tokarki wiercące zapewniające precyzyjne wykonanie łopatek hydrodynamicznych, stożków piasty oraz bębnów wciągaczy z rowkami.
- Doświadczenie z towarzystwami klasyfikacyjnymi : Ustalone protokoły inspekcyjne do testów nadzorowanych przez ABS, DNV, Lloyd’s Register, BV oraz CCS oraz certyfikacji zgodnie z normą EN 10204 typu 3.2.
- Kompleksowe nieniszczące badania kontrolne : Certyfikowani technicy NDT poziomu II/III przeprowadzający 100-procentowe badania ultradźwiękowe (UT), magnetyczno-proszkowe (MT), kapilarne (PT) oraz trójwymiarowe skanowanie optyczne laserem na każdej krytycznej odlewkach.
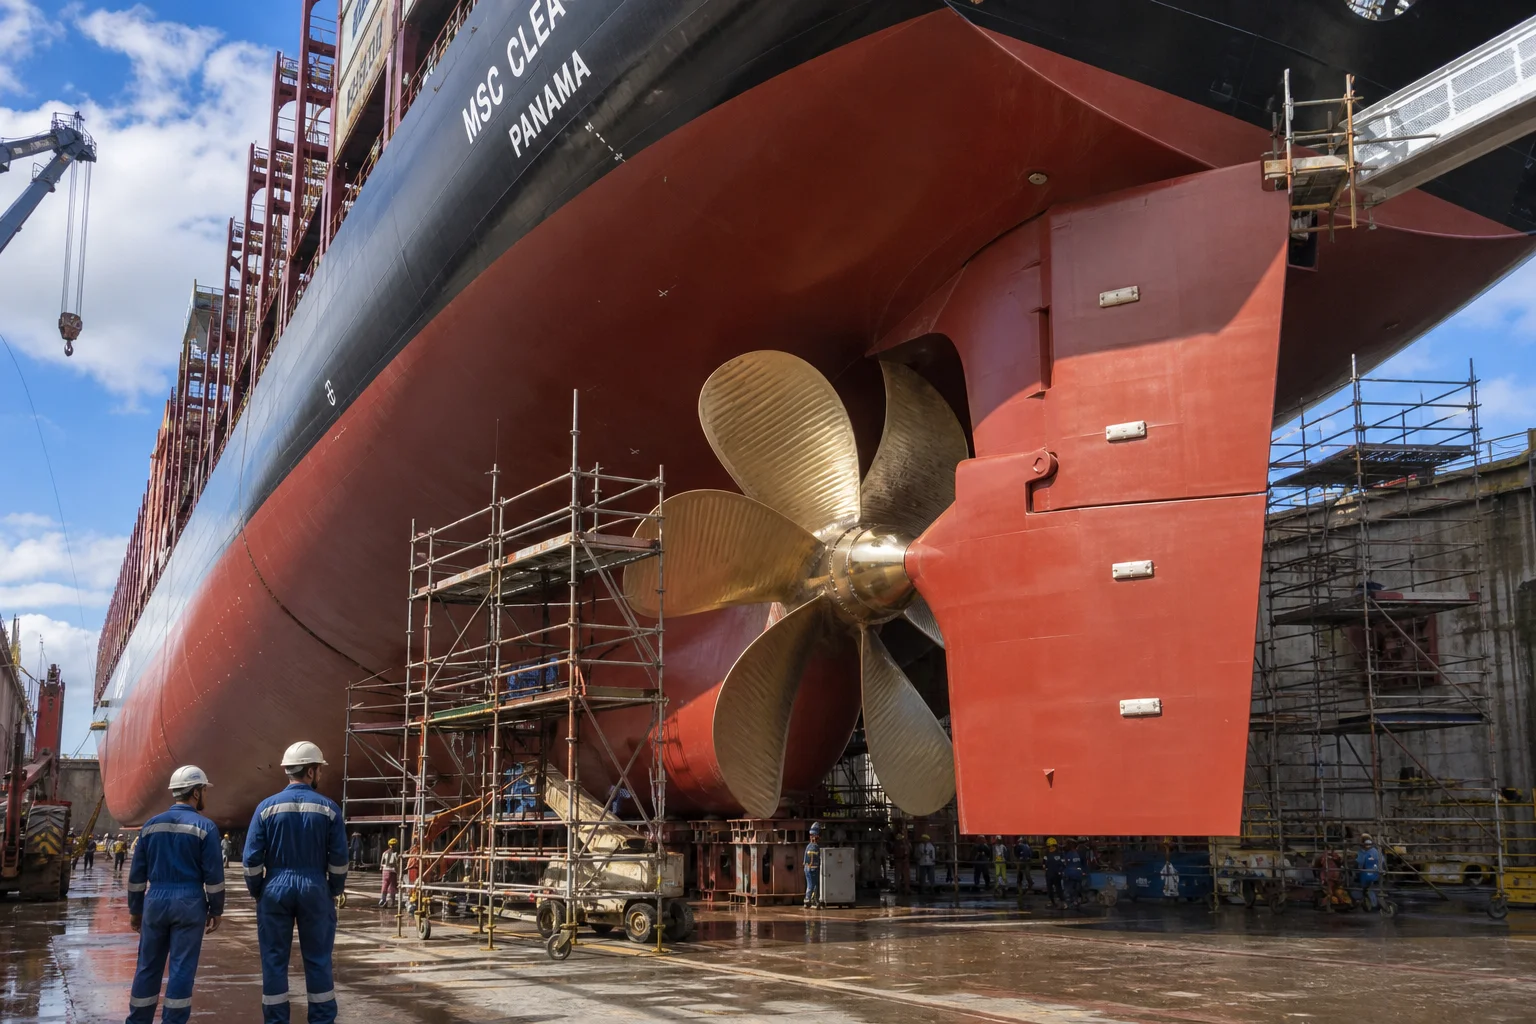
Wniosek
Odlewki przeznaczone na maszyny napędowe i pokładowe stosowane w środowisku morskim działają w warunkach nieubłaganej kombinacji ekstremalnej kawitacji hydrodynamicznej, korozji wywołanej wodą morską, zmęczenia cyklicznego oraz termicznych szoków w temperaturach arktycznych poniżej zera. Gwarancja dziesięcioleci bezpiecznej eksploatacji wymaga naukowego doboru stopów (NAB oraz stali odpornych na niskie temperatury), dyscyplinowanego obróbki cieplnej eliminującej dezaluminizację, precyzyjnego frezowania CNC z 5 osiami oraz nieustępliwej zgodności z wymaganiami jakościowymi IACS.
Współpraca z doświadczoną, zintegrowaną firmą zajmującą się ciężkimi odlewnictwem i precyzyjnym obróbką skrawaniem zapewnia bezbłędne działanie komponentów morskich na oceanach całego świata.
Skontaktuj się z Dandong City Pengxin Machinery Co., Ltd., aby przesłać rysunki odlewów morskich lub umówić się na inspekcje świadome przez towarzystwa klasyfikacyjne.
Dandong City Pengxin Machinery Co., Ltd. — ciężkie odlewy i precyzyjne obróbki, od 1958 r.
Spis treści
- 1. Środowisko eksploatacyjne i mechanizmy degradacji morskiej
- 2. Hierarchia stopów metalicznych do zastosowań morskich
- 3. Technologia odlewania piaskowego w warunkach morskich oraz czyste wlewanie
- 4. Wieloosiowe frezowanie CNC z uwzględnieniem hydrodynamiki
- 5. Procedura certyfikacji przez Stowarzyszenie Klasyfikacyjne Morskie (IACS)
- 6. Kompleksowe standardy kontroli jakości
- 7. Możliwości odlewnicze dla przemysłu morskiego w firmie Dandong City Pengxin Machinery Co., Ltd.
- Wniosek