
 EN
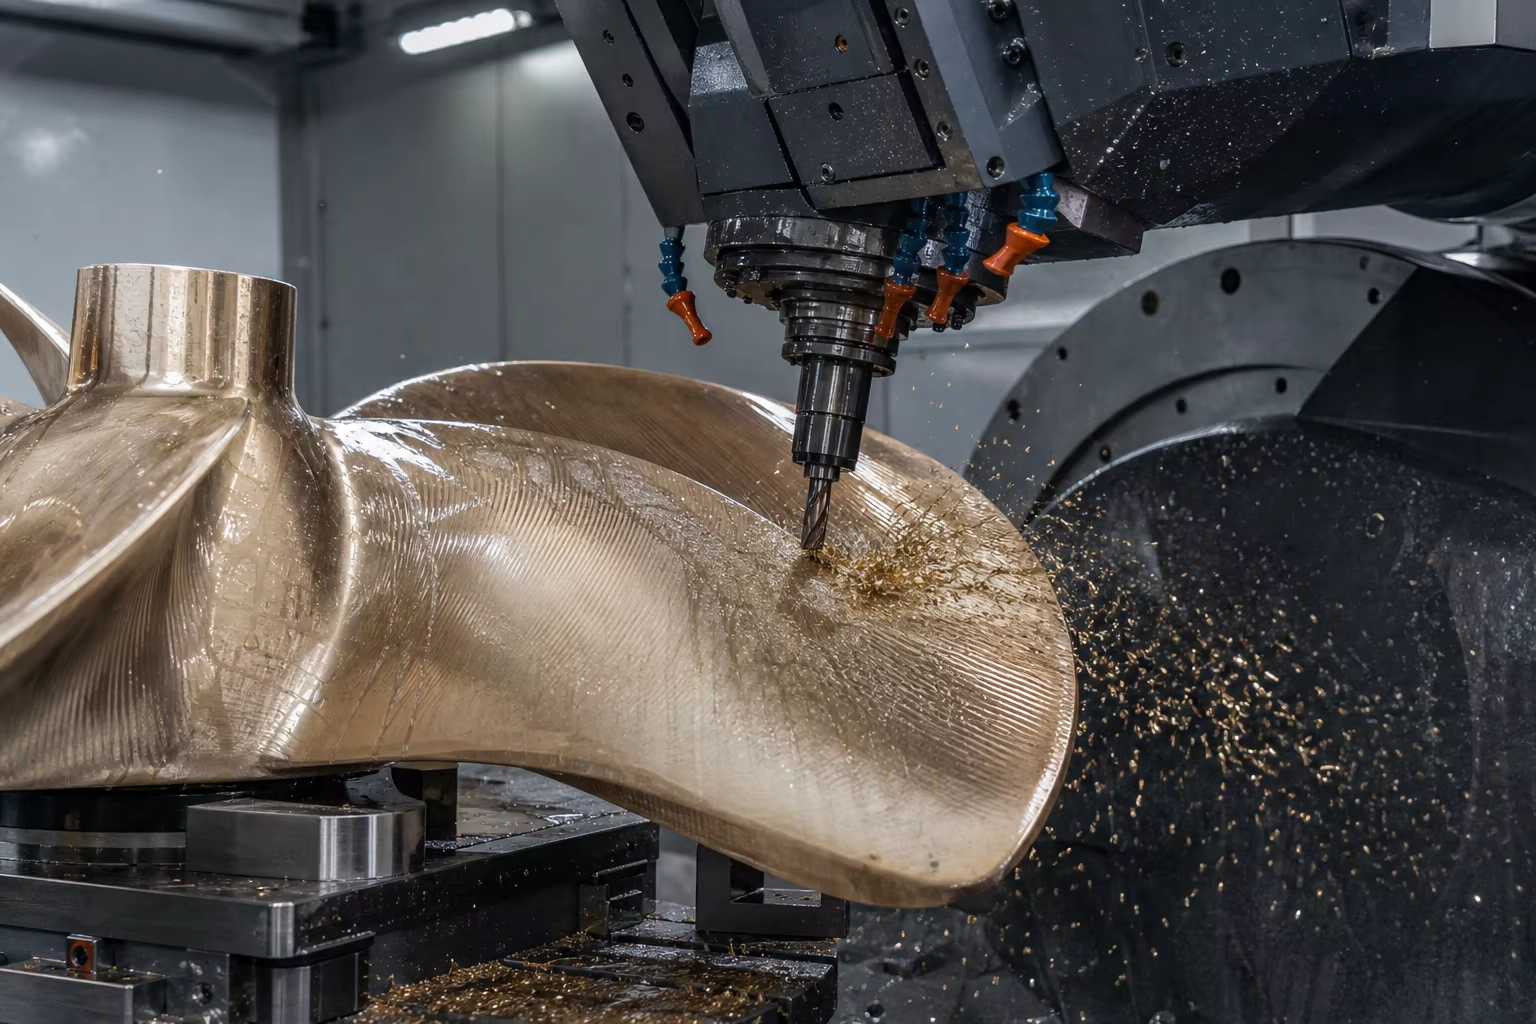
Meta Beskrivelse: En omfattende teknisk guide til marine fremdrivnings- og dæksmaskineri-gods. Udforsk nikkel-aluminium-bronze (ASTM B148 C95800 / EN 1982 CC333G), arktiske lavtemperatur-støbejernsstål (ASTM A352 LCC / LC3 ved -46 °C), 5-akset CNC-fresning af propellerblade samt overholdelse af IACS-klassificeringskrav (ABS, DNV, Lloyd's Register, CCS).
Marine skibe og offshore-platforme opererer i et af planetens mest aggressive flerfaktor-driftsmiljøer. Undervandsfremdrivningskomponenter (propellerblade, nav, roret-horn, agterstangsklamper) og dæksmaskineri (ankervindasstromler, fortøjningsvindas, trækføringer) udsættes for vedvarende elektrokemisk korrosion af havvand, mikrostråle-kavitationsstød bølger, alvorlig biologisk belægning, cyklisk bølgeudmattelse og arktiske under-nulfagre stødpåvirkninger ned til .
Under disse hårde marine forhold medfører komponentfejl til søs alvorlige miljø- og livssikkerhedsrisici. Derfor skal hver marin konstruktionsstøbning overholde de strenge lovmæssige certificeringsregler fra International Association of Classification Societies (IACS) — herunder ABS, DNV, Lloyd's Register, Bureau Veritas og CCS.
At opnå IACS-overensstemmelse kræver specialiseret støberimetallurgi: smeltning af Nickel-Aluminum Bronze (NAB / C95800) med de-aluminiserende varmebehandling, støbning af tykvæggede Lavtemperaturstål (ASTM A352 LCC/LC3) med verificeret Charpy-impacttoughness ved under-nulfagre temperaturer samt udførelse af 5-akset CNC-hydrodynamisk profilfræsning.
Denne tekniske vejledning beskriver udvælgelse af marine legeringer, smelteprotokoller, forebyggelse af kavitation, 5-akset CNC-bearbejdning, ikke-destruktiv testning (NDT) og certificeringsarbejdsgange hos marine klassifikationsselskaber.
1. Driftsmiljø og marine forringelsesmekanismer
Marine støbninger skal klare flere samtidige kemiske og mekaniske forringelsesformer:
                     ┌──────────────────────────────────────────────┐
                     │ Aggressive Deep Seawater & Ocean Dynamics    │
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ Cavitation Erosion            │ │ De-Aluminization / Galvanic   │ │ Arctic Low-Temperature Impact │
│ (Imploding vapor micro-jets   │ │ (Selective phase leaching in  │ │ (Brittle fracture risk in     │
│  on high-speed blade tips)    │ │  saline marine electrolytes)  │ │  polar waters down to -46 °C) │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Driftskomponent | Dominerende belastning i brug | At forebygge fejltype | Materialløsning |
|---|---|---|---|
| Regulerbart pitch-propellerblad (CPP-blad) | Kontinuerlig højhastighedsstrømning af havvand samt cyklisk hydrodynamisk tryk | Kavitationserosion, spidsbøjningsudmattelse, biofouling | Nickel-aluminium-bronze (ASTM B148 C95800 / Cu3) |
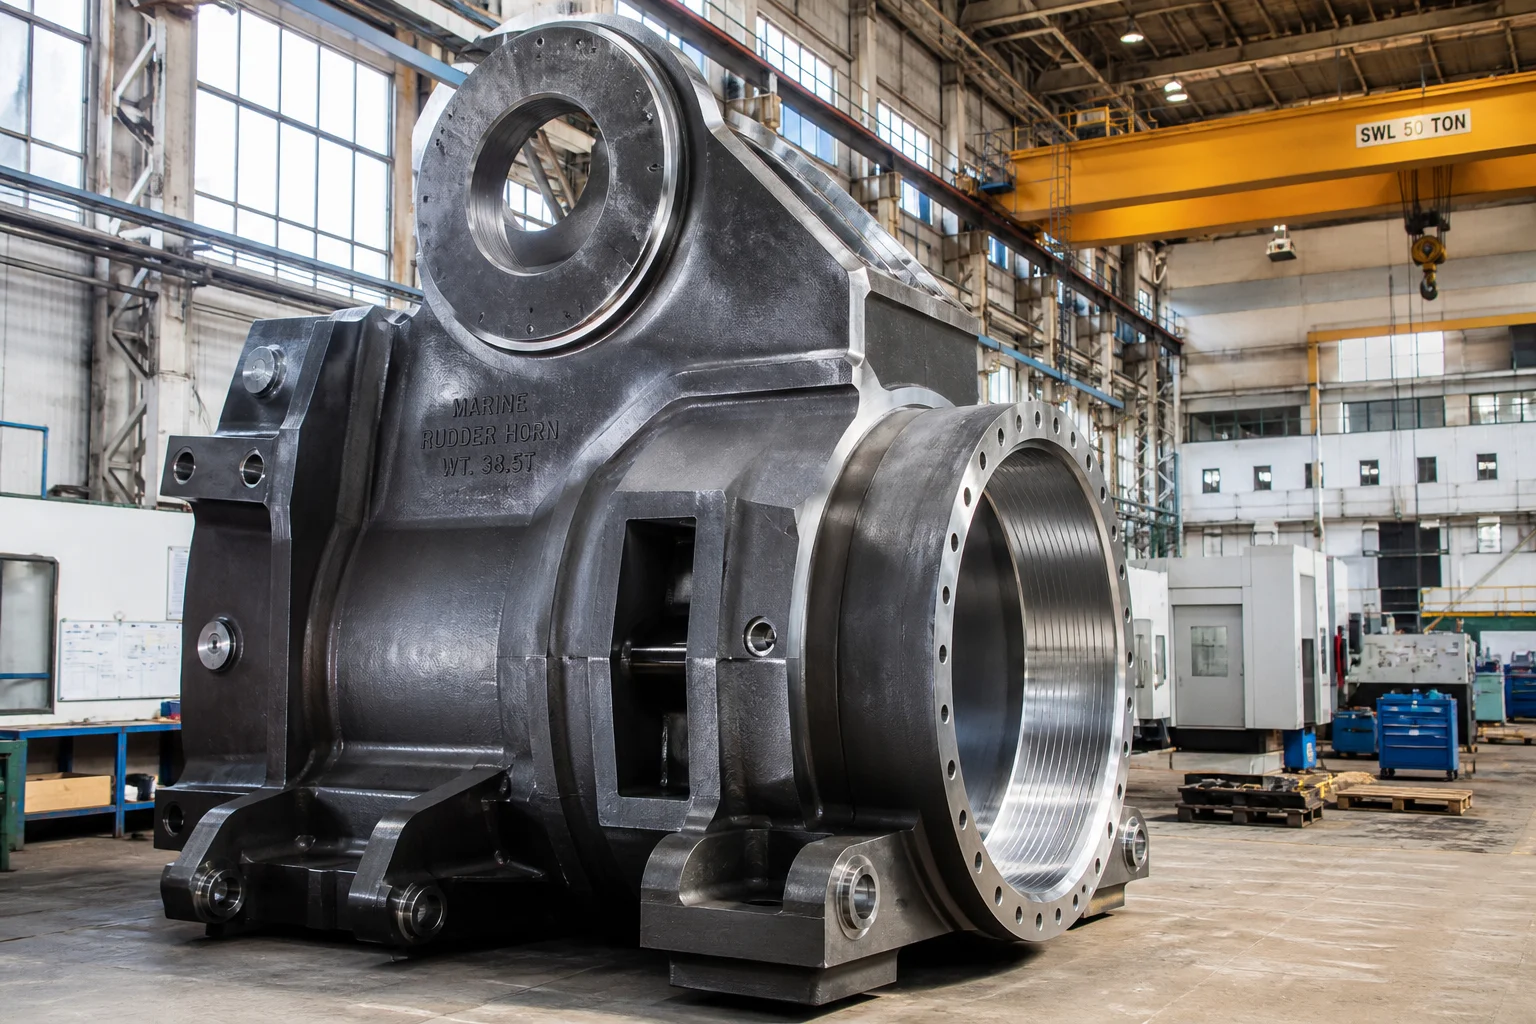
| Rorhorn og agterstævnramme | Kraftig bølgepåvirkning og strukturelle buemomenter | Skør svejseknæk, lagvis revne | Støbejern af kulstof-mangan-stål (ASTM A27 / IACS-klasse 2) |
| Arktiske fortøjningsførere og vinskrummedrumme | Ekstreme trækbelastninger på kabler ved frosttemperaturer | Skør brudbrud ved frosttemperaturer | Støbejern til lav temperatur (ASTM A352-klasse LCC / LC3) |
| Marine skrubber- og havvandsindtagsspidser | Koncentreret svovlsyre-kondensat samt højhastigheds-havvand | Alvorlig pitting- og spaltekorrosion ( angreb) | Superduplex rustfrit stål (2507 / ASTM A890 5A) |
2. Metallurgisk legeringshierarki til marine anvendelser
Valg af støbelegeringer til marine anvendelser kræver afvejning af kavitationsbestandighed, galvanisk kompatibilitet, stødtæthed ved lave temperaturer samt bearbejdningsmuligheder:
| Legeringsfamilie | Støbegrad / standard | Nominel kemisk sammensætning (vægt%) | Mekaniske egenskaber | Vigtig marin egenskab |
|---|---|---|---|---|
| Nickel-aluminium-bronze (NAB) | ASTM B148 C95800 / EN 1982 CC333G (Cu3) | Forbedret kavitationsbestandighed; naturlig anti-fouling (frigivelse af kobberioner); høj korrosionsudmattelsesgrænse | ||
| Kulstofstål til lav temperatur | ASTM A352-kvalitet LCC / EN 10293 G20Mn5 | Verificeret Charpy-impactstyrke aT til polar dæksudstyr | ||
| nikkelholdig stål til lavtemperatur med 3,5 % nikkel | ASTM A352-kvalitet LC3 / 1,5638 | Udmærket kryogen tøjhed aT til LNG-søfartssystemer | ||
| Støbt strukturel marin stål | IACS Grad 2 / ASTM A216 WCB | Standard skibsrumpesekstninger (stævnroer, roret rammer, ankerkædepibe) | ||
| Superduplex rustfrit stål | ASTM A890 5A (CE3MN / 2507) | Høj PREN ( ); ekstrem modstandsdygtighed mod varmt havvand og sur røggasvaskere |
Metallurgisk fokus: Forebyggelse af de-aluminering i NAB (C95800)
I NAB i støbt tilstand udfældes en aluminiumsrig, sammenhængende (gamma-to)-fase ved langsom afkøling i sandforme. I havvand er denne fase højst anodisk i forhold til den omgivende kobbermatrix, hvilket fører til dyb, selektiv elektrokemisk de-alumineringskorrosion.
- Korrosionsminderende varmebehandling : NAB-støbninger gennemgår en dedikeret 6-timers glødning ved følges af luftafkøling. Dette bryder fuldstændigt den kontinuerte netværk ned i uskadelige, diskontinuerte (kappa) intermetaliske udfældninger ( ) og gendanner fuld modstandsevne mod korrosionsudløst udmattelse i havvand.
3. Marin sandstøbningsteknologi og ren afstøbning
Propeller og tung dæksudstyr spænder fra 200 kg bladsegmenter op til 20-ton étdelpropellerstøbninger.
┌─────────────────────────────────────────────────────────────┐
│ 1. 3D Precision Pattern & Pitch Hydrofoil Tooling           │
│    • High-accuracy CNC machined patterns for complex skew   │
├─────────────────────────────────────────────────────────────┤
│ 2. Furan Resin No-Bake Sand with Zircon Wash                │
│    • High-refractory zircon coating prevents metal burn-in  │
├─────────────────────────────────────────────────────────────┤
│ 3. Bottom-Pour Inverted Gating with Ceramic Swirl Filters   │
│    • Prevents turbulent oxide dross folding in NAB melts    │
├─────────────────────────────────────────────────────────────┤
│ 4. Heavy Feeder Risers with Exothermic Sleeves              │
│    • Directional feeding into thick blade roots & hubs      │
└─────────────────────────────────────────────────────────────┘
4. CNC-hydrodynamisk bearbejdning med flere akser
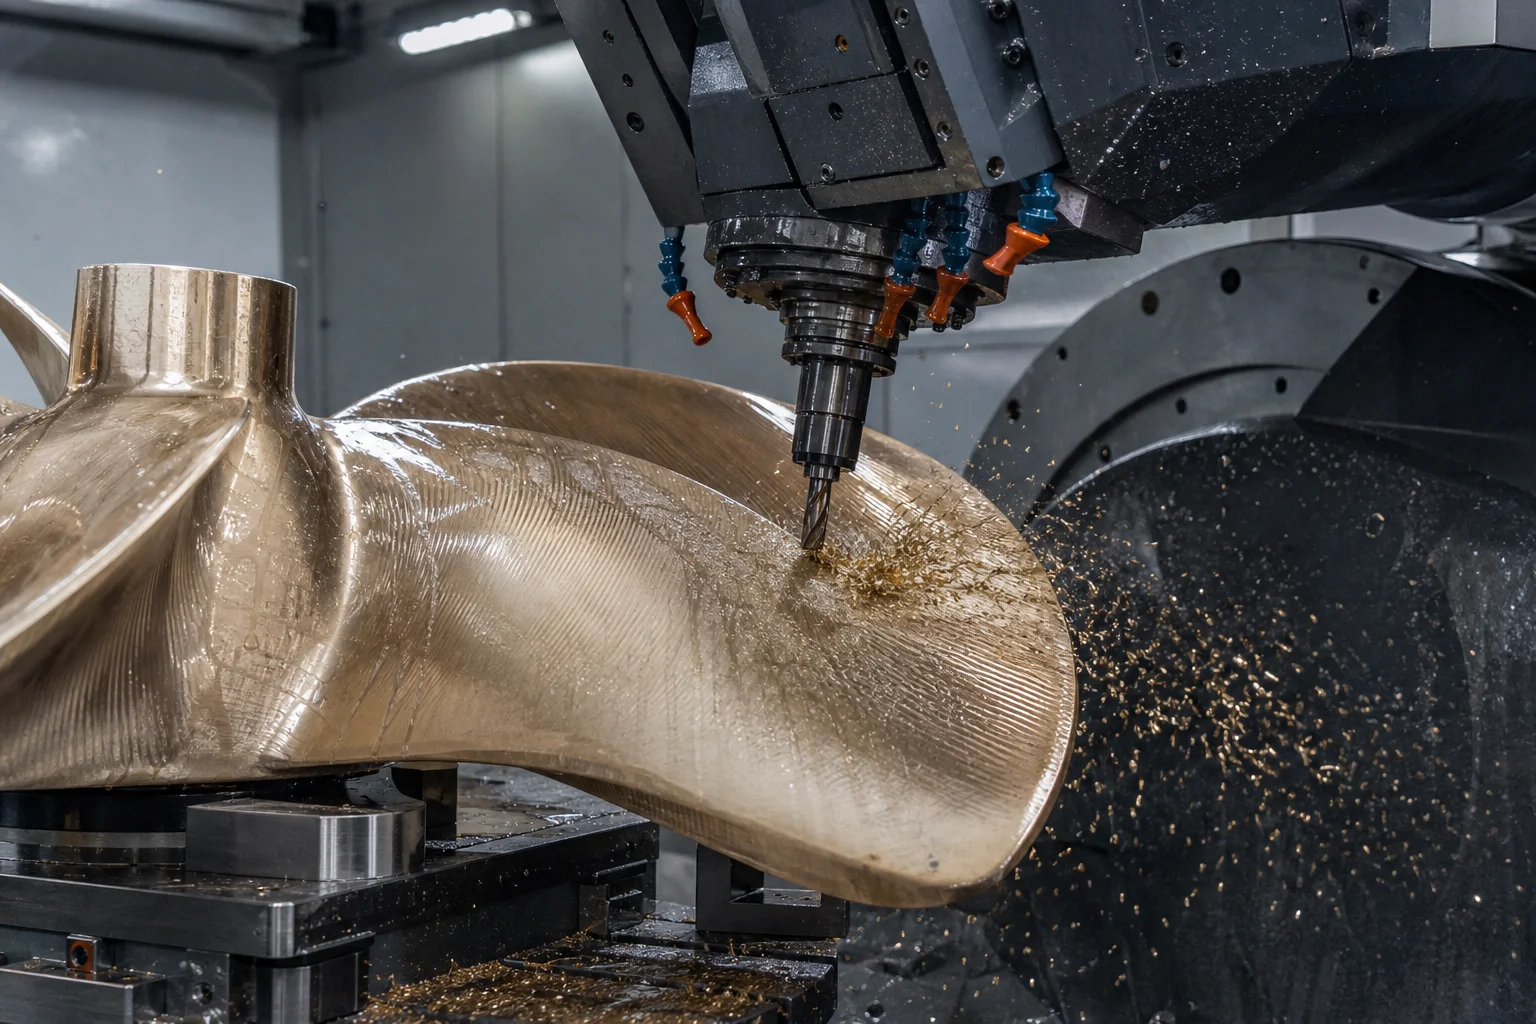
Propellerens hydrodynamik bestemmer skibets brændstofforbrug, akustiske kavitationsmønster og vibrationsniveauer:
Præcisionsmaskinbearbejdning:
- 5-akset CNC-bladkonturering : Højhastighedsflerakset konturfræsning af komplekse 3D-tryk- og sug-hydrofoil-bladflader. Tykkelsesuntildelser opretholdes inden for ISO 484/1 Klasse S / Klasse I (over 3-meter spændvidder).
- Akselborekonisk form og nøglefure-maskinbearbejdning : Indvendige koniske former i marine propellerværders nav (typisk eller standardkoniske former) bearbejdes præcist på CNC-vertikale boremaskiner. Kontrol med blå farveprøve skal sikre ensartet kontaktareal mod propellerakslen målestift.
- Dækvindewinsch-tromle-bearbejdning : Præcisions-CNC-drejning af helikale riller til wireline på store drejebænke for at forhindre krydsning og knusning af wireline under høj fortøjningsspænding.
5. Certificeringsarbejdsgang for marine klassifikationsselskaber (IACS)
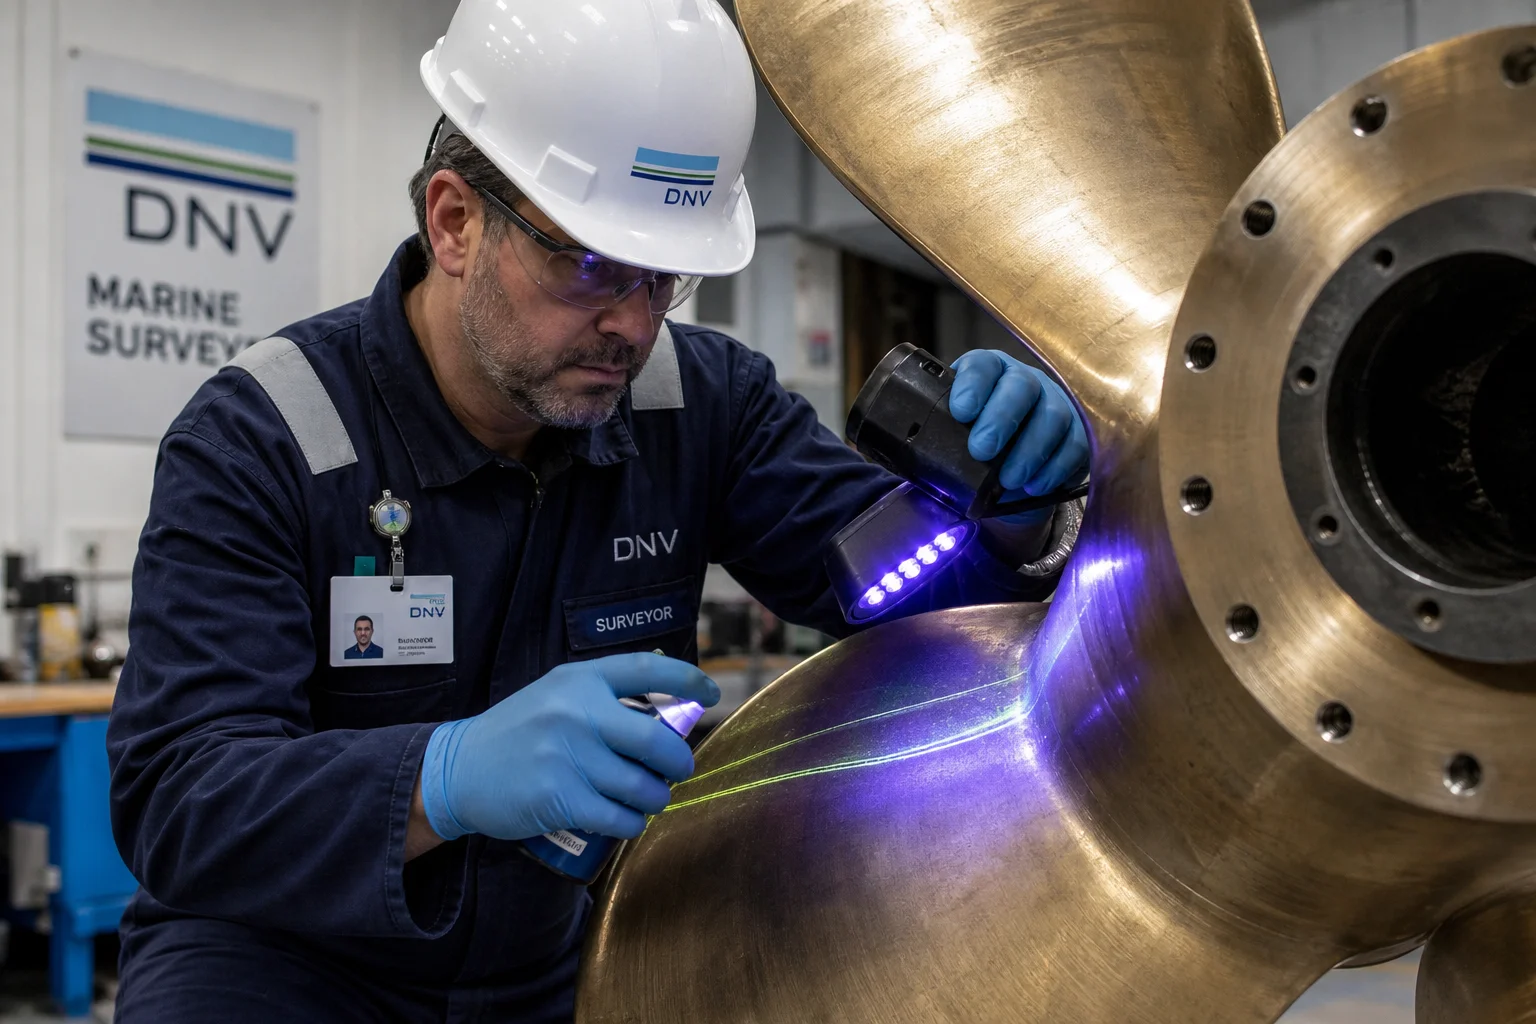
Alle støbninger, der er beregnet til kommerciel skibsfart eller offshore-anvendelser, skal gennemgå omfattende tredjeparts-overvåget testning udført af en autoriseret inspektør fra et klassifikationsselskab:
        ┌───────────────────────────────────────────────────────┐
        │ Foundry Works Approval (DNV / ABS / Lloyd's / CCS)   │
        └──────────────────────────┬────────────────────────────┘
                                   │
        ┌──────────────────────────┴───────────────────────────┐
        ▼                                                      ▼
┌───────────────────────────────┐              ┌───────────────────────────────┐
│ In-Process Surveyor Witness   │              │ Final Testing & Verification  │
│ • Molten metal chemical melt  │              │ • 100% Surface PT/MT on roots │
│ • Heat treatment furnace chart│              │ • Volumetric UT / RT on hubs  │
│ • Attached coupon tensile/KV  │              │ • Blade pitch & static balance│
└───────────────────────────────┘              └───────────────────────────────┘
                                   │
                                   ▼
        ┌───────────────────────────────────────────────────────┐
        │ Issuance of EN 10204 3.2 Marine Classification Cert   │
        └───────────────────────────────────────────────────────┘
6. Omfattende kvalitetsinspektionsstandarder
| Kvalitetsinspektion | Standard / Metode | Acceptanskriterier |
|---|---|---|
| Kemisk analyse | Optisk emissionsspektrometri (OES) | Strikt overholdelse af ASTM B148 / A352; grænseværdier for urenheder ( ) |
| Træk- og stødfasthed | ISO 6892-1 / ASTM E23 | Verificeret ; Charpy-impact aT for kvalitet LCC |
| Væskefarvestofprøvning (PT) | ISO 3452 / ASTM E165 (fluorescerende) | 100 % inspektion af NAB-bladets forreste kanter, rundinger og nav; godkendelsesniveau 1 |
| Ultraske test (UT) | EN 10228-3 / IACS UR M3 | 100 % volumetrisk scanning af tunge bladrodder og akselnavne; ingen krympningshulrum |
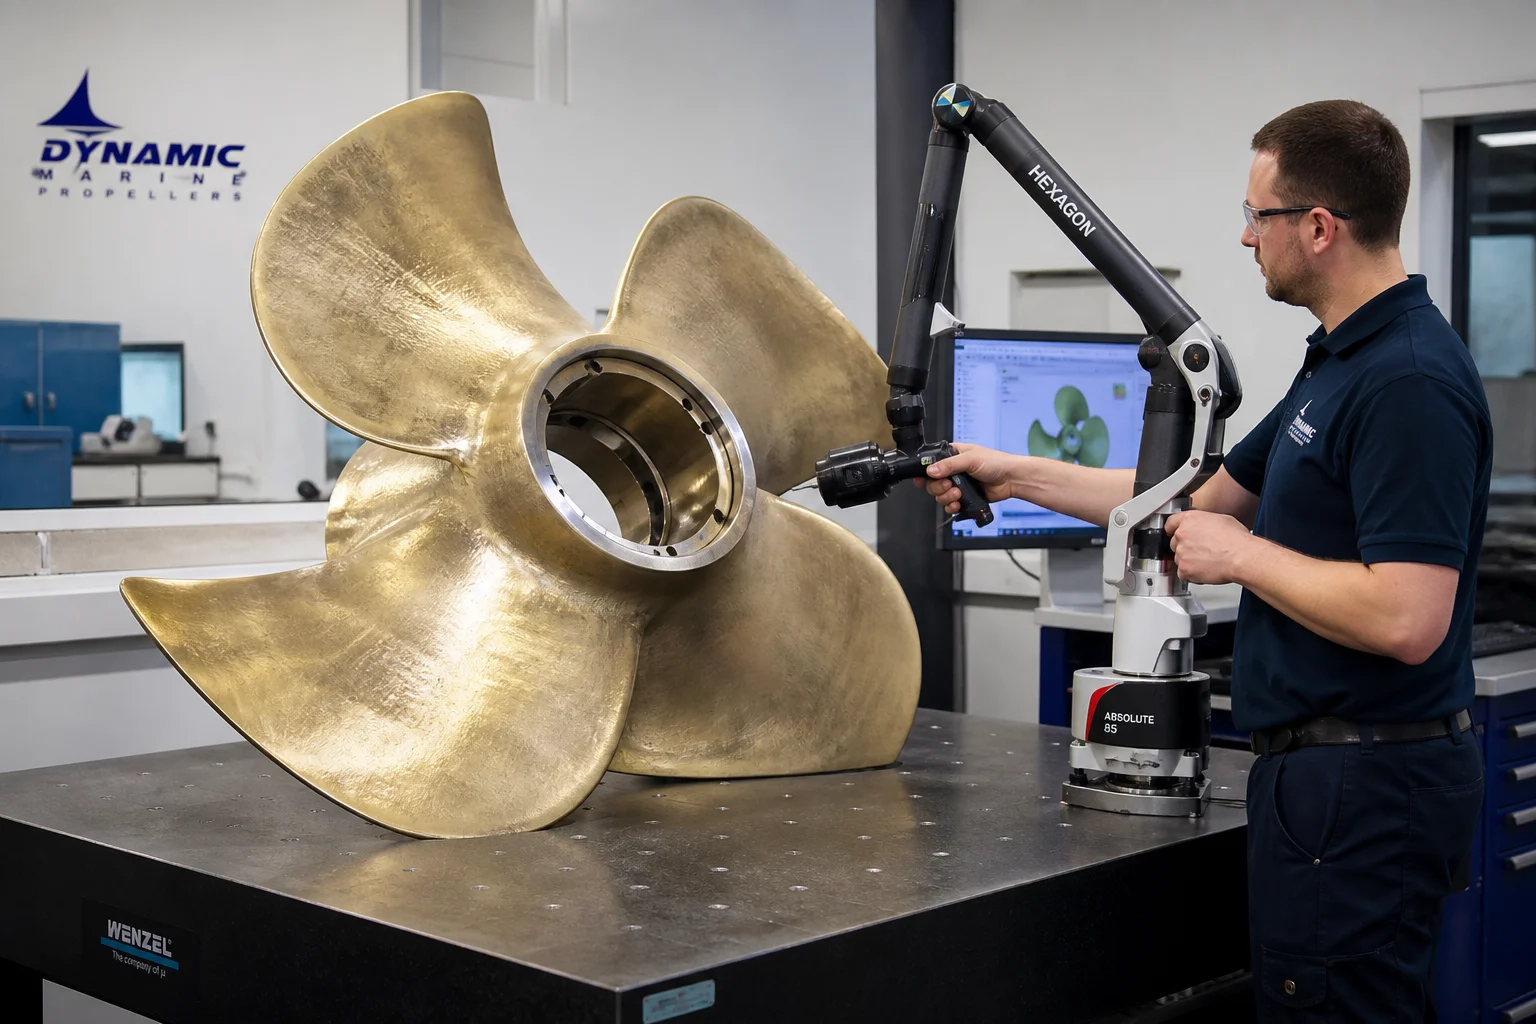
| Hydrofoil-præcision | 3D-lasertracker / optisk CMM-scanning | Overensstemmelse med ISO 484/1 klasse S / klasse I bladgeometri |
| Statisk og dynamisk afbalancering | Afbalanceringsanlæg i henhold til ISO 1940 | Statisk afbalancering inden for af den samlede propellermasse |
7. Maritime støbemuligheder hos Dandong City Pengxin Machinery Co., Ltd.
Levering af maritime og offshore-støbninger kræver verificerede støberikvalitetssystemer, ren smeltekapacitet til ikke-jernholdige legeringer og legeret stål samt tunge flerakse-CNC-maskinværktøjer.
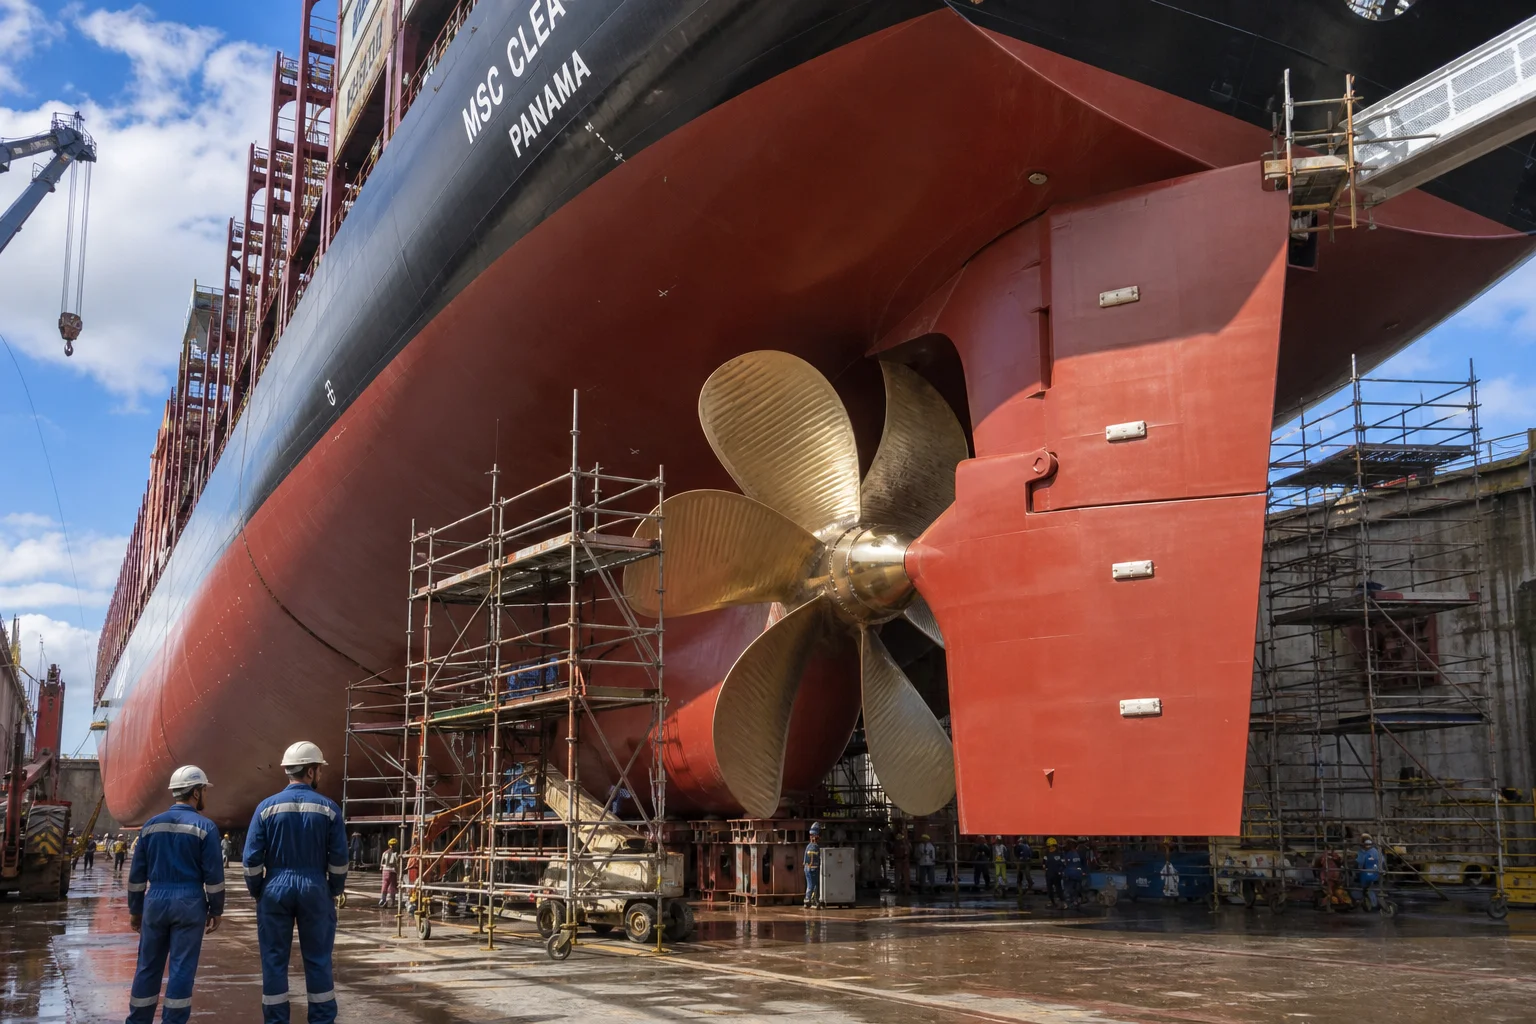
Dandong City Pengxin Machinery Co., Ltd. leverer fuldt certificerede maritime og offshore-støbninger, tilpasset skibsværfter og producenter af marint udstyr verden over:
- Materiel alsidighed : Certificeret støbning af nikkel-aluminium-bronze (C95800 / CC333G), arktiske lavtemperaturstål (ASTM A352 LCC/LC3), strukturelle kulstofstål og superduplex-legeringer.
- Storskala og infrastruktur : Produktionsanlæg på 80.000 m² med tung kranekapacitet, der kan støbe enkeltstående maritime komponenter fra 200 kg til 25 tons.
- Avanceret 5-akset CNC-afsluttende bearbejdning : Flere-akse-CNC-portalmaskiner og store vertikale boretårne, der leverer præcise bladhydrofoiler, navkoniske overflader og rillede vinsch-tromler.
- Erfaring med klassifikationsselskaber : Etablerede inspektionsprotokoller for ABS, DNV, Lloyd's Register, BV og CCS vedrørende overvåget testning samt EN 10204 3.2-certificering.
- Komplet ikke-destruktiv testning : Certificerede NDT-teknikere på niveau II/III udfører 100 % ultralydtestning (UT), magnetpulvertestning (MT), penetrerende testning (PT) og 3D-optisk laserscanning på hver kritisk støbning.
Konklusion
Støbninger til marin fremdrift og dæksmaskineri er udsat for den utålmodige kombination af ekstrem hydrodynamisk kavitation, havvandskorrosion, cyklisk udmattelse og arktiske frosttemperaturer. At garantere årtier med sødygtighed kræver videnskabelig legeringsvalg (NAB og lavtemperaturstål), disciplineret varmebehandling for at undgå de-aluminisering, præcisionsmæssig 5-akset CNC-bearbejdning samt uafvist overholdelse af IACS-kvalitetskrav.
At samarbejde med en erfaren, integreret anlæg til tung støbning og præcisionsmaskinbearbejdning sikrer, at dine marinekomponenter fungerer fejlfrit over hele verdens oceaner.
Kontakt Dandong City Pengxin Machinery Co., Ltd. for at indsende dine marinestøbningstegninger eller planlæg inspektioner med tilsyn fra klassifikationsselskaber.
Dandong City Pengxin Machinery Co., Ltd. — Tunge støbninger og præcisionsmaskinbearbejdning siden 1958.
Indholdsfortegnelse
- 1. Driftsmiljø og marine forringelsesmekanismer
- 2. Metallurgisk legeringshierarki til marine anvendelser
- 3. Marin sandstøbningsteknologi og ren afstøbning
- 4. CNC-hydrodynamisk bearbejdning med flere akser
- 5. Certificeringsarbejdsgang for marine klassifikationsselskaber (IACS)
- 6. Omfattende kvalitetsinspektionsstandarder
- 7. Maritime støbemuligheder hos Dandong City Pengxin Machinery Co., Ltd.
- Konklusion