
 EN
Опис за Мета: Компрехензивен технички водич за ливења за морска погонска опрема и опрема за палубата. Истражете ја никел-алуминиум бронзата (ASTM B148 C95800 / EN 1982 CC333G), арктичките ливени челици со ниска температура (ASTM A352 LCC / LC3 при -46°C), фрезирање на лопатки за витла со 5-осен CNC и соодветност со IACS класификацијата (ABS, DNV, Lloyd's Register, CCS).
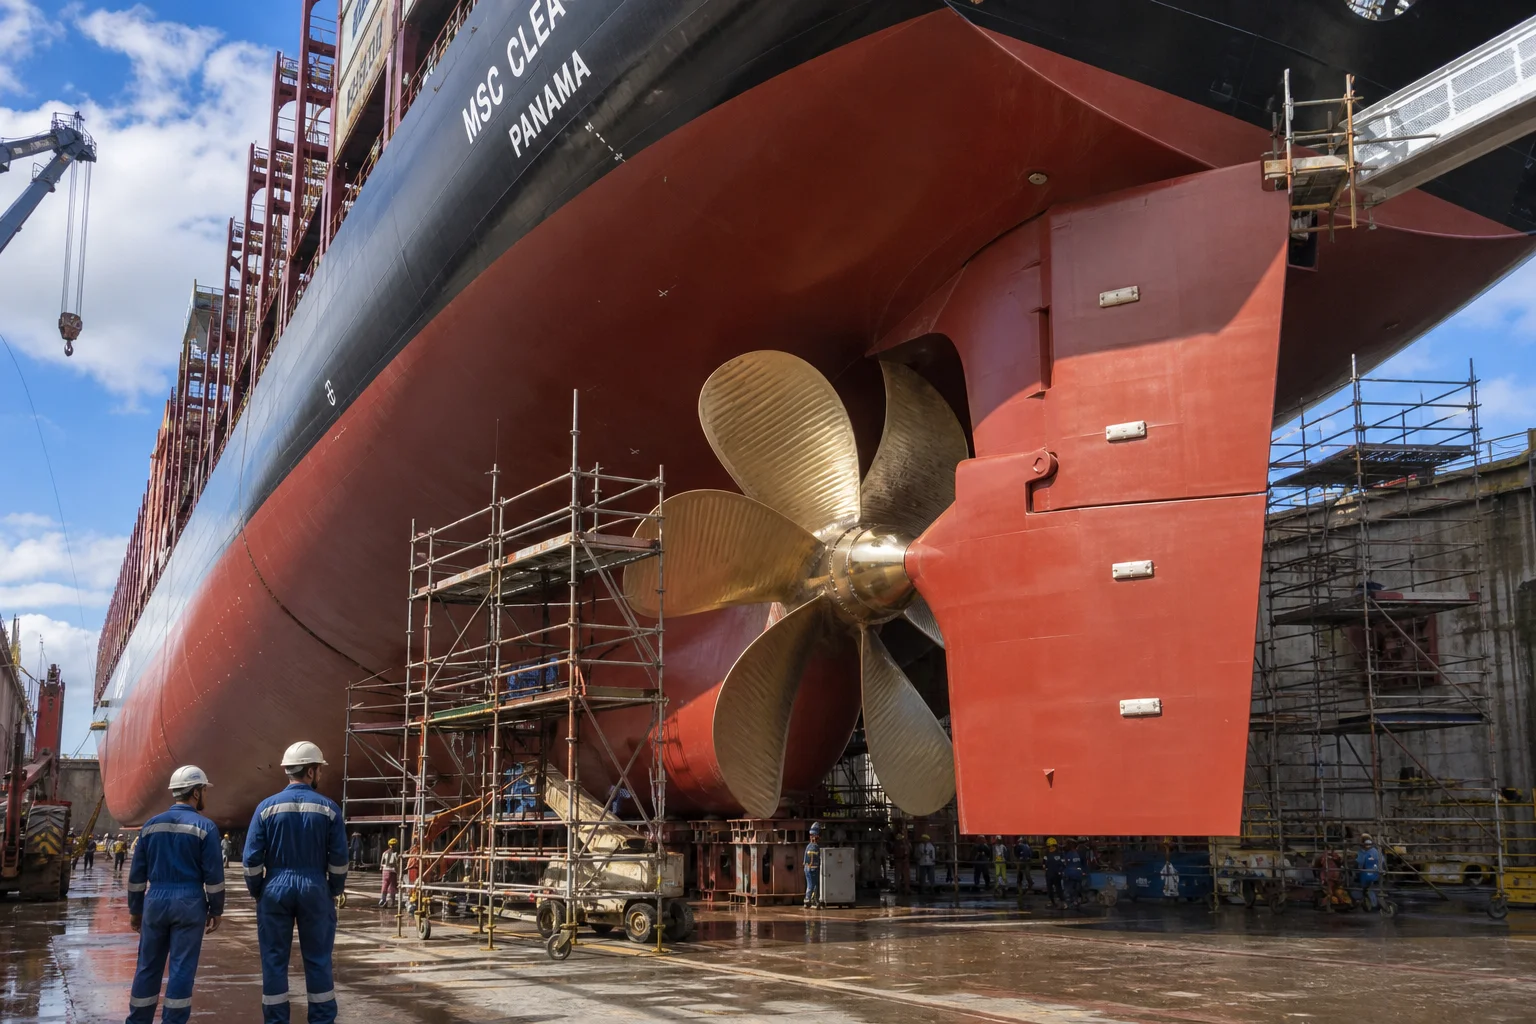
Морските бродови и офшорните платформи работат во една од најагресивните повеќефакторски работни средини на планетата. Потопените погонски компоненти (лопатки на витла, хабови, рудерни рогови, конзоли за крмена цевка) и опремата за палубата (теглачи за котва, витла за врзување, водачи за влечење) трпат постојано електрохемиска корозија од морска вода, микро-струјни кавитациони ударни бранови, интензивно биолошко загадување, цикличен бранов напор и арктички ударни напори под нулата до .
Под овие тешки морски услови, неуспехот на компонентите на море претставува сериозен ризик за животната средина и безбедноста на луѓето. Затоа, секое леарско леано парче за морски конструкции мора да исполнува строгите законски правила за сертифицирање на Меѓународната асоцијација на класификациски друштва (IACS) — вклучувајќи ги ABS, DNV, Lloyd's Register, Bureau Veritas и CCS.
Постигнувањето на IACS-согласност бара специјализирана леарска металургија: топење Никел-алуминиумска бронза (NAB / C95800) со топлинска обработка за отстранување на алуминиумот, леање на дебели ѕидови од Челици за ниски температури (ASTM A352 LCC/LC3) со потврдена Чарпи-ударна втврдост при температури под нулата и изведба на хидродинамичко профилно фрезирање со 5-осен CNC.
Овој технички водич ги детализира изборот на морски легури, постапките за топење, спречувањето на кавитација, 5-осно CNC машинирање, неразорни испитувања (NDT) и работните текови за сертифицирање според морските класификациски друштва.
1. Работна средина и механизми на морско деградирање
Морските леанки мора да издържат повеќе едновремени хемиски и механички режими на деградирање:
                     ┌──────────────────────────────────────────────┐
                     │ Aggressive Deep Seawater & Ocean Dynamics    │
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ Cavitation Erosion            │ │ De-Aluminization / Galvanic   │ │ Arctic Low-Temperature Impact │
│ (Imploding vapor micro-jets   │ │ (Selective phase leaching in  │ │ (Brittle fracture risk in     │
│  on high-speed blade tips)    │ │  saline marine electrolytes)  │ │  polar waters down to -46 °C) │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Работен компонент | Доминантно внатрешно оптоварување | Режим на оштетување кој треба да се спречи | Решение за материјал |
|---|---|---|---|
| Лопатки со променлива потег (CPP) | Постојан проток на морска вода со висока брзина + цикличен хидродинамички потег | Ерозија од кавитација, умор од свиткање на врвовите, биофулинг | Никел-алуминиумска бронза (ASTM B148 C95800 / Cu3) |
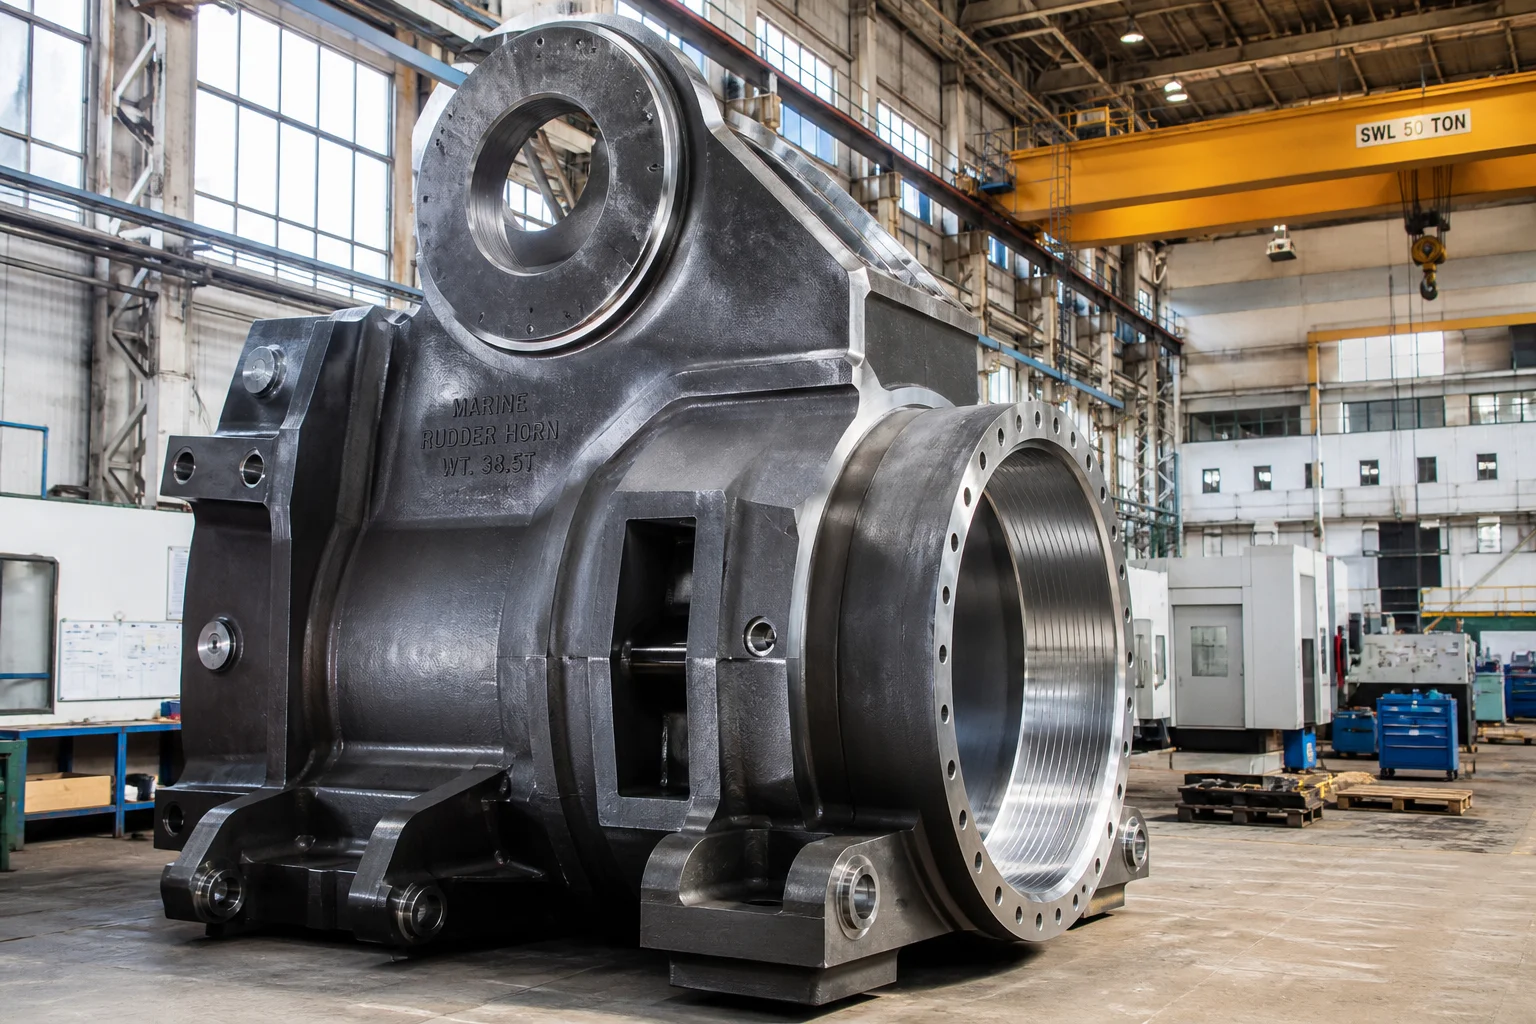
| Радарски рог и рамка на крмената греда | Силно ударно дејство на бранови + структурни моменти на свиткање | Крути напукнувања на заварените врски, слојно расцепување | Лит челик со висок содржин на манган и јаглерод (ASTM A27 / IACS класа 2) |
| Арктички котвени водачи и талашни барабани | Екстремни влакнести ударни товари на кабли при температури под нулата | Крута расцепна фрактура при температури под нулата | Лит челик за ниски температури (ASTM A352 класа LCC / LC3) |
| Морски скрубери и вентили за влез на морска вода | Концентрирана сулфурна киселинска кондензација + морска вода со висока брзина | Силно питање и корозија во цепки ( напад) | Супер дуплекс нерѓослив челик (2507 / ASTM A890 5A) |
2. Металуршки хиерархија на легури за морски примена
Изборот на леани легури за морска употреба балансира отпорност кон кавитација, галванска компатибилност, тврдост при ниски температури и обработливост:
| Семејство на легури | Леана ознака / Стандард | Номинална хемиска состав (тежински %) | Механички својства | Клучна морска карактеристика |
|---|---|---|---|---|
| Никел-алуминиум бронза (NAB) | ASTM B148 C95800 / EN 1982 CC333G (Cu3) | Изострана отпорност кон кавитација; природна антифоулинг способност (ослободување на јони на бакар); висок лимит на корозивна уморност | ||
| Нискотемпературен челик со ниско содржање јаглерод | ASTM A352 Grade LCC / EN 10293 G20Mn5 | Потврдена чарпи вредност за ударна отпорност аТ за опрема за поларни палуби | ||
| ниско-температурен челик со 3,5% никел | ASTM A352 класа LC3 / 1.5638 | Исклучителна криогена отпорност аТ за морски цевководи за течниот природен гас | ||
| Литена конструкциска морска челик | IACS Градус 2 / ASTM A216 WCB | Стандардни литени делови за бродски корпус (стапови на кормилото, рамки на кормилото, цевки за котвени врвови) | ||
| Супер дуплексен нерѓослив челик | ASTM A890 5A (CE3MN / 2507) | Visok PREN ( ); ekstremna otpornost kon vrela morska voda i kiseli izduvnih gasovi scruberi |
Metalurški fokus: sprečuvanje na de-aluminizacija vo NAB (C95800)
Vo livena NAB, sporoto ladene vo pesochni kalupi povikuva taloženje na aluminijum-bogat kontinuiran (gama-dve) faza. Vo morskata voda, e visoko anodna vo odnos na okolniot bakarni matrici, što povikuva dlaboka, selektivna elektrohemijska korozija so de-aluminizacija.
- Редуцирање на корозијата со термичка обработка : Леанките од NAB минуваат низ посебен циклус на отпуштање трајан 6 часа на температура од со последователно ладење во воздух. Ова целосно распаѓа континуираната мрежа во безбедни, прекинати (капа) интерметални седименти ( ), што го вратува пуното отпорност на корозија и умор при изложеност на морска вода.
3. Морска технологија за леанje во песок и чисто леанje
Витлата и тежката палубна опрема се движат од сегменти на лопатки со тежина од 200 кг до едноделни леани витла со тежина од 20 тона.
┌─────────────────────────────────────────────────────────────┐
│ 1. 3D Precision Pattern & Pitch Hydrofoil Tooling           │
│    • High-accuracy CNC machined patterns for complex skew   │
├─────────────────────────────────────────────────────────────┤
│ 2. Furan Resin No-Bake Sand with Zircon Wash                │
│    • High-refractory zircon coating prevents metal burn-in  │
├─────────────────────────────────────────────────────────────┤
│ 3. Bottom-Pour Inverted Gating with Ceramic Swirl Filters   │
│    • Prevents turbulent oxide dross folding in NAB melts    │
├─────────────────────────────────────────────────────────────┤
│ 4. Heavy Feeder Risers with Exothermic Sleeves              │
│    • Directional feeding into thick blade roots & hubs      │
└─────────────────────────────────────────────────────────────┘
4. Многуосовинско CNC хидродинамично машинирање
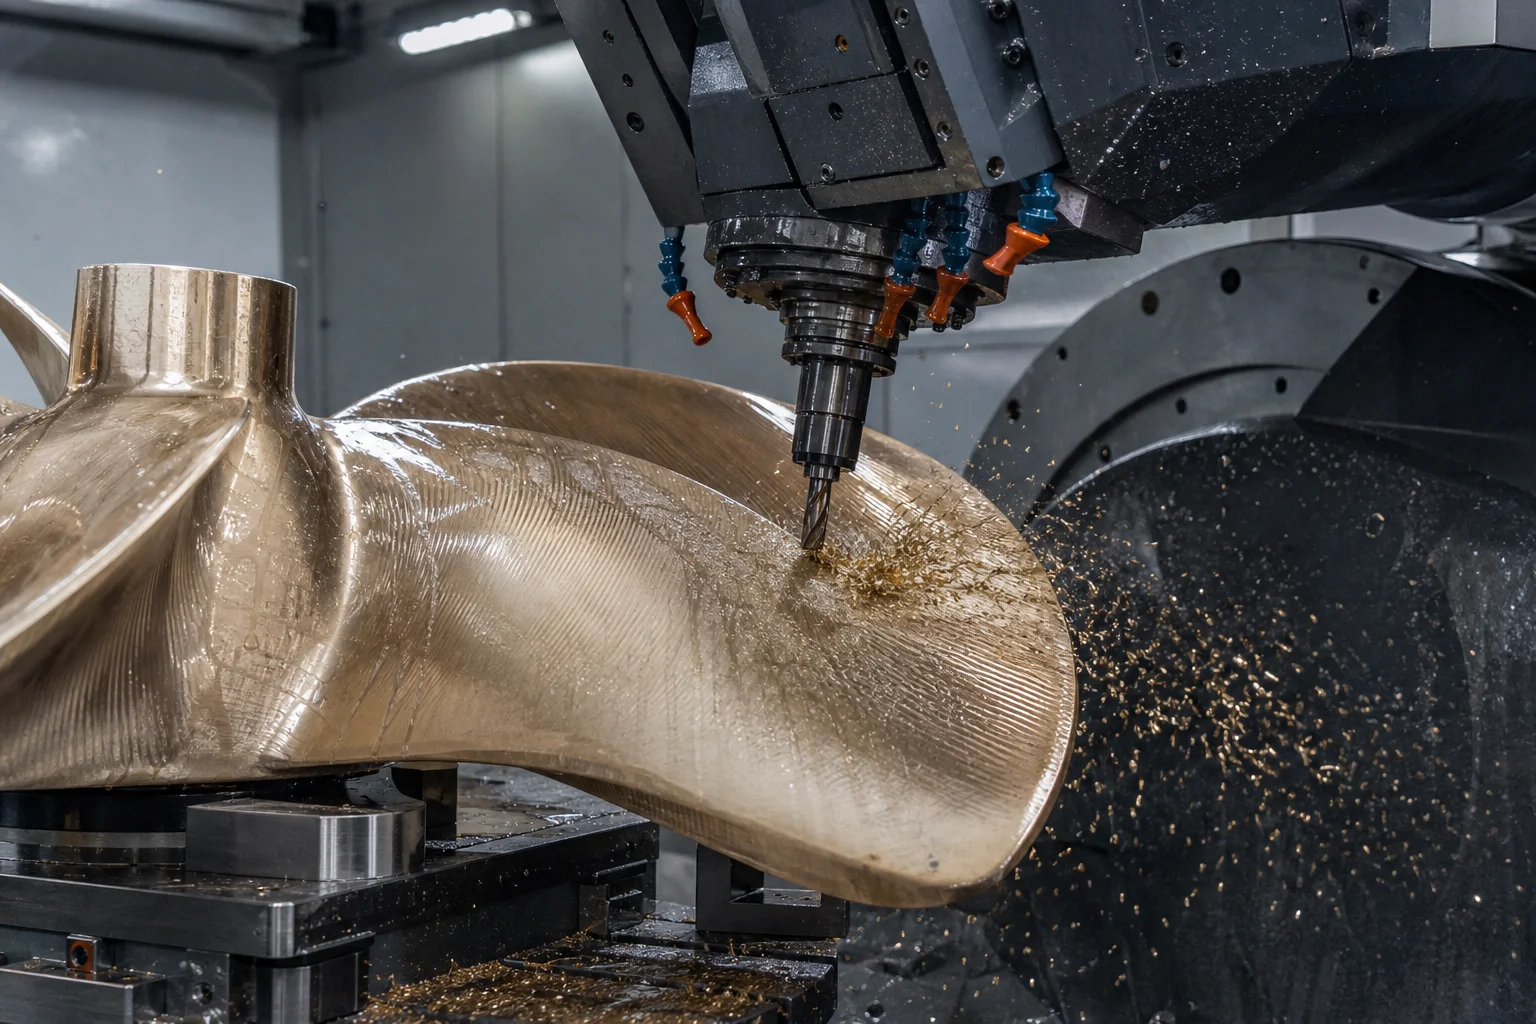
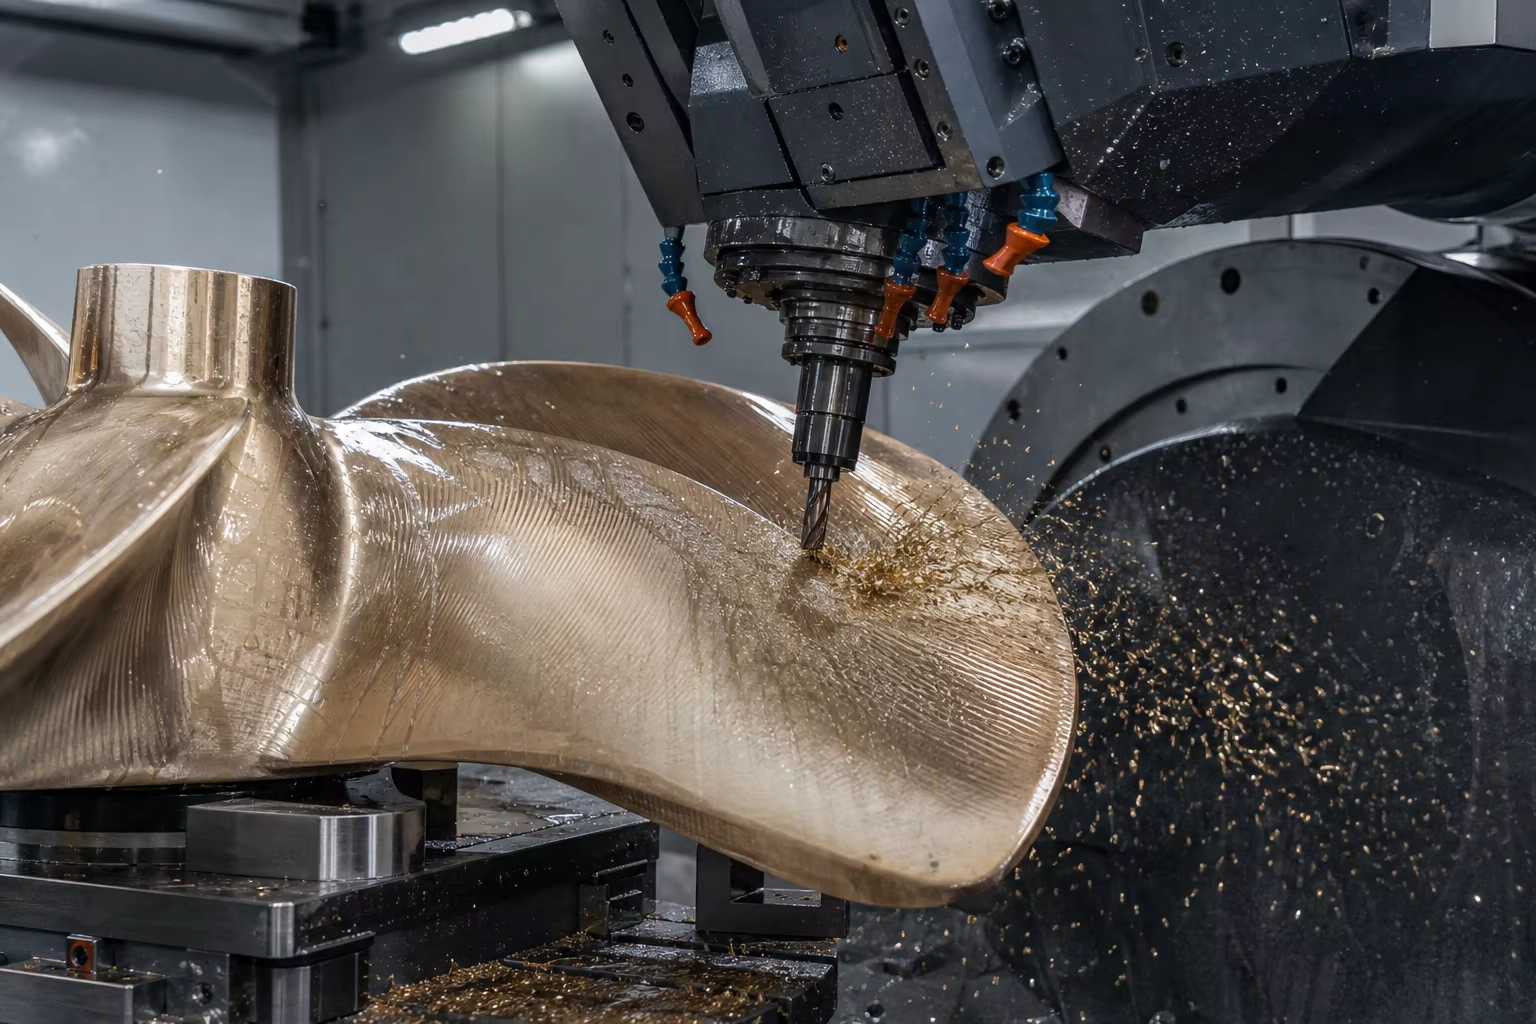
Хидродинамиката на витлата го одредува горивното ефикасност на бродот, акустичниот каавитационен потпис и нивоата на вибрации:
Операции за прецизно машинирање:
- контурно машинирање на лопатките со 5-осовинско CNC : Високобрзинско многуосовинско контурно фрезирање на комплексни 3D површини на притисочните и сосочните хидрофоилни лопатки. Дебелинските допуштени отстапувања се задржуваат во рамките на ISO 484/1 класа S / класа I ((над распон од 3 метри).
- Машинирање на конусниот отвор и жлебот за клин на оската : Внатрешните конуси на централната куќа на морските витла (обично или стандардните конуси) се изработуваат со прецизно точење на CNC вертикални боринг машини. Проверката со синиот бојлер мора да постигне еднаква контактна површина спротивно на мерниот калибар за карданскиот вал.
- Машинско обработување на барабанот на палубната винча : Прецизно CNC точење на хеликоидни жлебови за жичани врвови на големи точилки, за спречување на прекрстувањето и смртвањето на жичаниот врв под висок напон при врзување.
5. Работен тек за сертифицирање од Морското класификациско друштво (IACS)
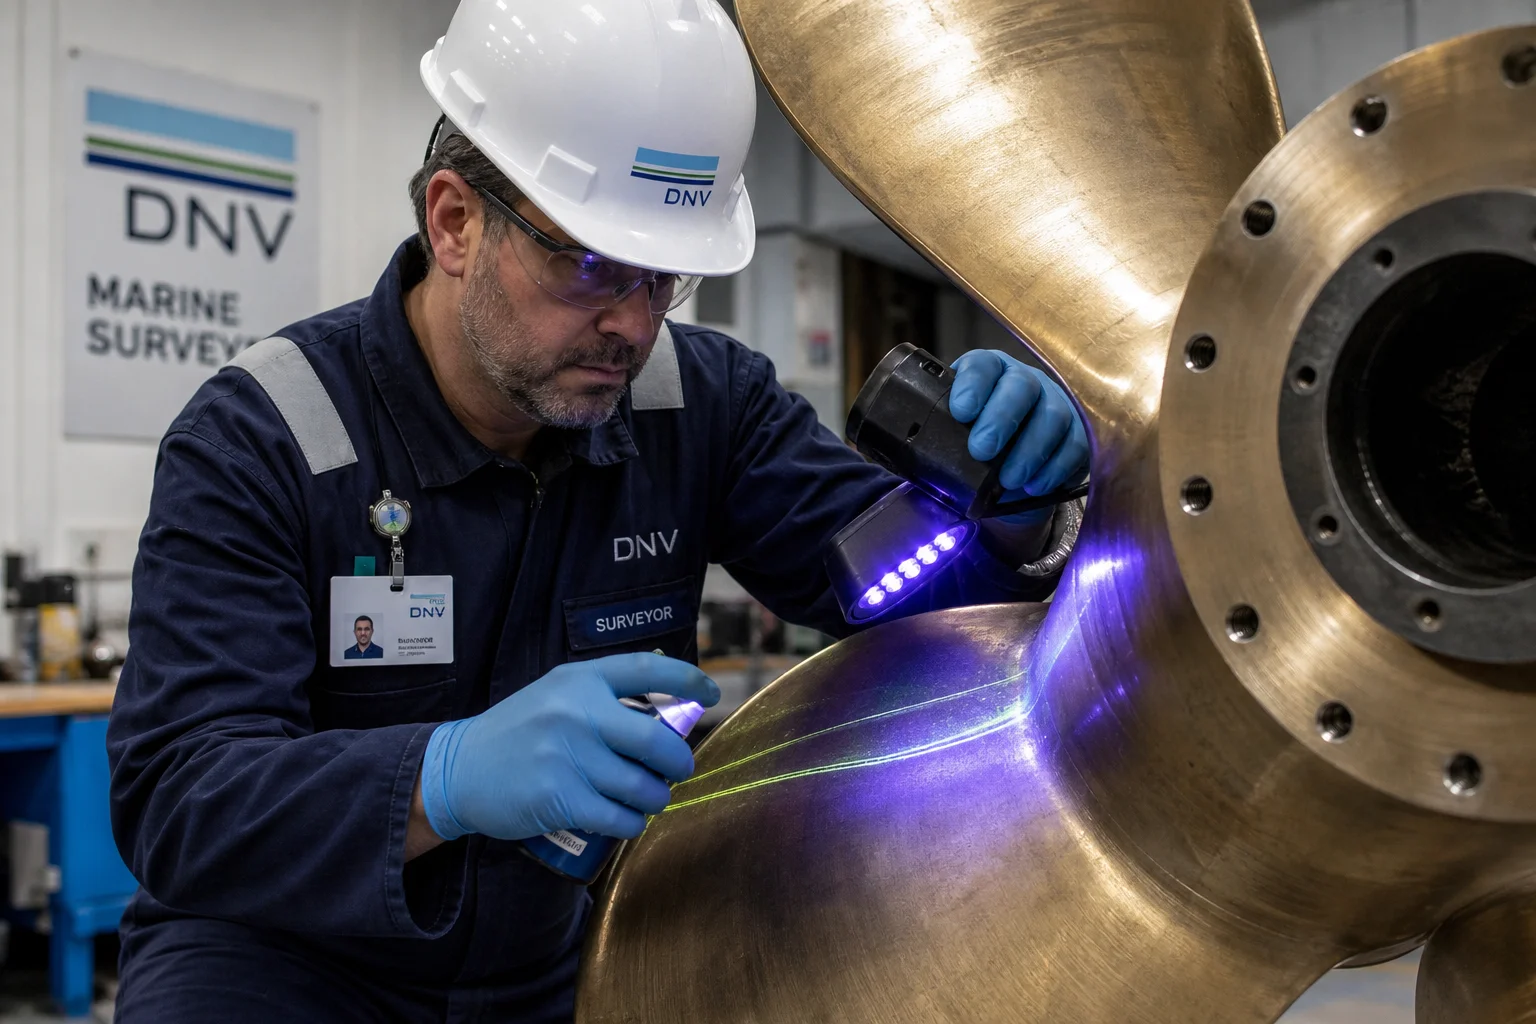
Сите леанки кои се наменети за комерцијално бродство или офшорни примени мора да бидат подложени на строга проверка од страна на трета страна, извршена од овластен инспектор на класификациско друштво:
        ┌───────────────────────────────────────────────────────┐
        │ Foundry Works Approval (DNV / ABS / Lloyd's / CCS)   │
        └──────────────────────────┬────────────────────────────┘
                                   │
        ┌──────────────────────────┴───────────────────────────┐
        ▼                                                      ▼
┌───────────────────────────────┐              ┌───────────────────────────────┐
│ In-Process Surveyor Witness   │              │ Final Testing & Verification  │
│ • Molten metal chemical melt  │              │ • 100% Surface PT/MT on roots │
│ • Heat treatment furnace chart│              │ • Volumetric UT / RT on hubs  │
│ • Attached coupon tensile/KV  │              │ • Blade pitch & static balance│
└───────────────────────────────┘              └───────────────────────────────┘
                                   │
                                   ▼
        ┌───────────────────────────────────────────────────────┐
        │ Issuance of EN 10204 3.2 Marine Classification Cert   │
        └───────────────────────────────────────────────────────┘
6. Комплетни стандарди за квалитетна инспекција
| ИНСПЕКЦИЈА НА КВАЛИТЕТ | Стандард / метод | Критериуми за прифаќање |
|---|---|---|
| Хемиска анализа | Оптичка емисиона спектрометрија (OES) | Стриктно следење на ASTM B148 / A352; ограничувања за примесни елементи ( ) |
| Влекување и удар | ISO 6892-1 / ASTM E23 | Potvrdeno ; Чарпиев удар аТ за класа LCC |
| Течна боја за откривање на пукнатини (PT) | ISO 3452 / ASTM E165 (флуоресцентен) | 100% инспекција на предниот раб на лопатите од NAB, закривувањата и централните делови; прифаќање ниво 1 |
| Ултразвучно тестирање (UT) | EN 10228-3 / IACS UR M3 | 100% волуменско скенирање на тежоките корени на лопатките и централните делови на вратилата; нула шуплини поради свитнување |
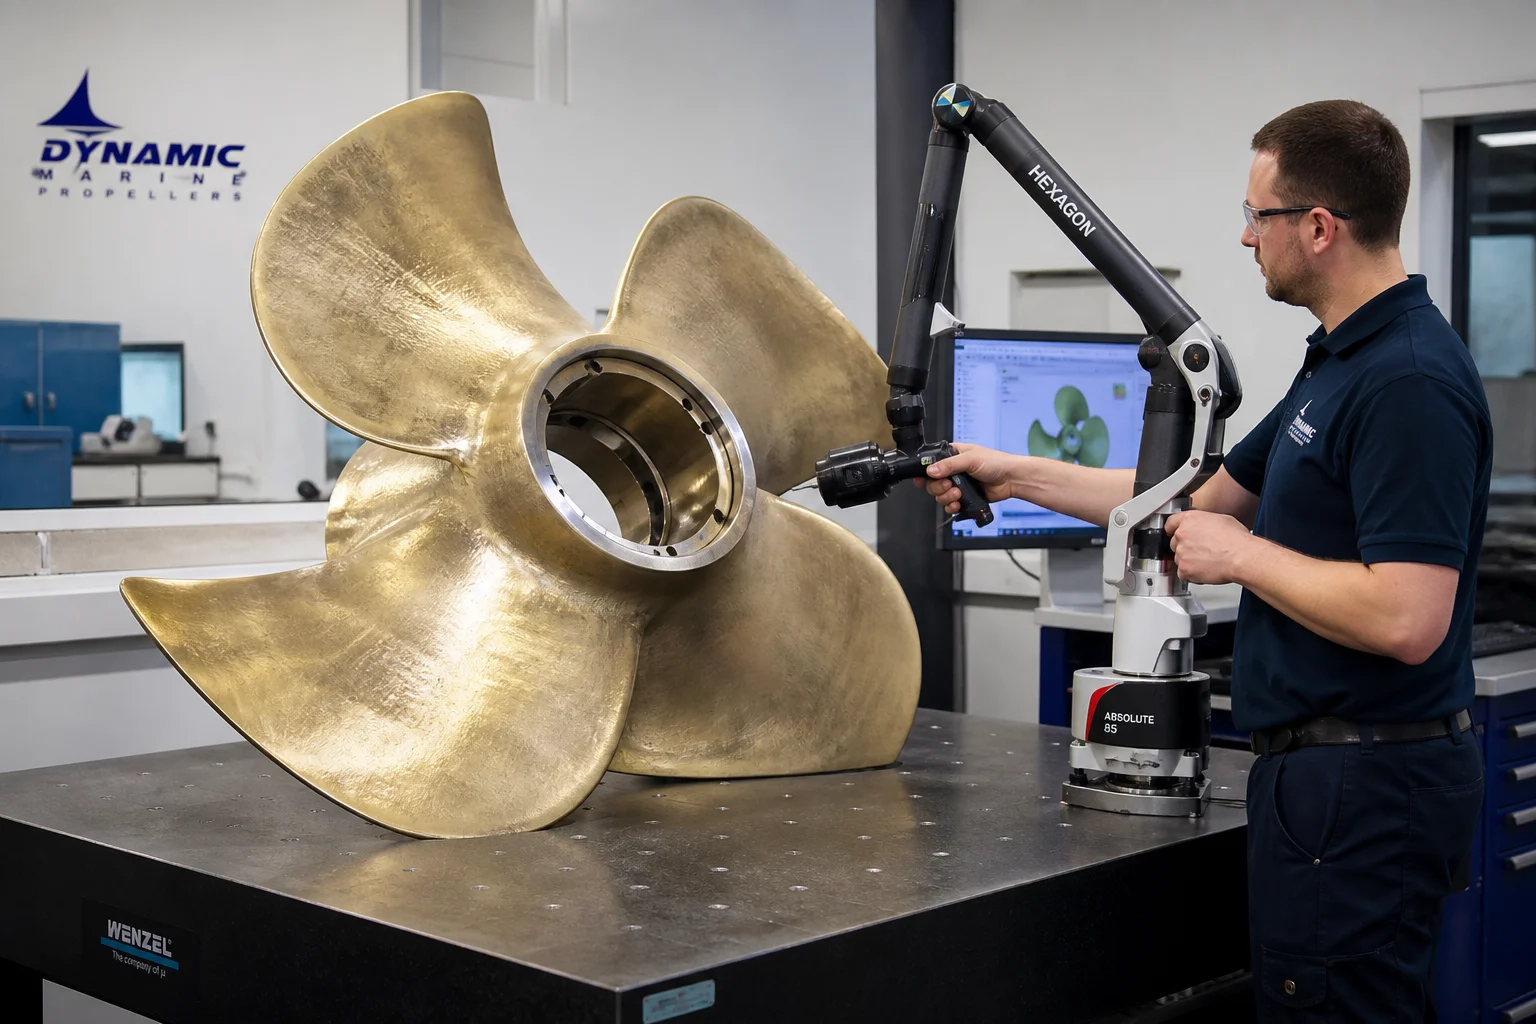
| Точност на хидрофоилот | 3D ласерски следечки уред / оптички КММ скенер | Соодветност со геометријата на лопатките според ISO 484/1 класа S / класа I |
| Статичко и динамичко балансирање | Уред за балансирање според ISO 1940 | Статичко балансирање до на вкупната маса на пропелерот |
7. Морски леарски капацитети кај Dandong City Pengxin Machinery Co., Ltd.
Доставата на морски и офшорни леарски производи бара потврдени квалитетни системи на леарниците, чиста топливна способност за неферозни метали и легирани челици, како и тешки CNC машини со повеќе оски.
Dandong City Pengxin Machinery Co., Ltd. доставува целосно сертифицирани морски и офшорни лејки, прилагодени за бродоградилишта и производители на морска опрема низ целиот свет:
- Материјално разноврсност : Сертифицирана лејка од никел-алуминиум бронза (C95800 / CC333G), арктички челици за ниски температури (ASTM A352 LCC/LC3), структурни јаглеродни челици и супер дуплекс легури.
- Тежок мащаб и инфраструктура : Производствена посебност со површина од 80 000 м² со тежок кран со капацитет за лејки на поединечни морски компоненти од 200 кг до 25 тона.
- Напредно CNC завршно обработување со 5 оси : Мултиосни CNC ганти млинови и големи вертикални бургија машини кои овозможуваат прецизно изработка на хидрофоилни лопатки, конусни делови на вратилата и жлебести барабани за винтови.
- Искуство со класификациски друштва : Установени протоколи за инспекција за ABS, DNV, Lloyd's Register, BV и CCS, вклучувајќи надзор на испитувањата и сертификација според EN 10204 3.2.
- Полно неразорно тестирање : Сертифицирани техничари за неразорно тестирање ниво II/III кои извршуваат 100% ултразвучно тестирање (UT), магнетно тестирање (MT), пенетрациско тестирање (PT) и 3D оптичко ласерско скенирање на секоја критична лејка.
Заклучок
Ливењата за морска погонска опрема и опрема за палубата работат под непримирливата комбинација на екстремна хидродинамичка кавитација, корозија од морска вода, цикличен замор и термални шокови на арктички температури под нулата. Гаранцијата за децении на мореходност бара научен избор на легури (NAB и челици со ниски температури), дисциплинирано топлинско третман за елиминирање на деалуминизација, прецизно CNC машинирање со 5 оси и неотстапна исполнетост на IACS квалитетни стандарди.
Соработката со искуствен, интегриран производствен објект за тежок лив и прецизно машинирање гарантира безгрешно функционирање на вашите морски компоненти во сите океани на светот.
Контактирајте го Dandong City Pengxin Machinery Co., Ltd. за испраќање на вашите цртежи за морски ливења или закажување на инспекции со присуство на класификациско друштво.
Dandong City Pengxin Machinery Co., Ltd. — Тешки леани делови и прецизно машинирање, од 1958 година.
Содржина
- 1. Работна средина и механизми на морско деградирање
- 2. Металуршки хиерархија на легури за морски примена
- 3. Морска технологија за леанje во песок и чисто леанje
- 4. Многуосовинско CNC хидродинамично машинирање
- 5. Работен тек за сертифицирање од Морското класификациско друштво (IACS)
- 6. Комплетни стандарди за квалитетна инспекција
- 7. Морски леарски капацитети кај Dandong City Pengxin Machinery Co., Ltd.
- Заклучок