
 EN
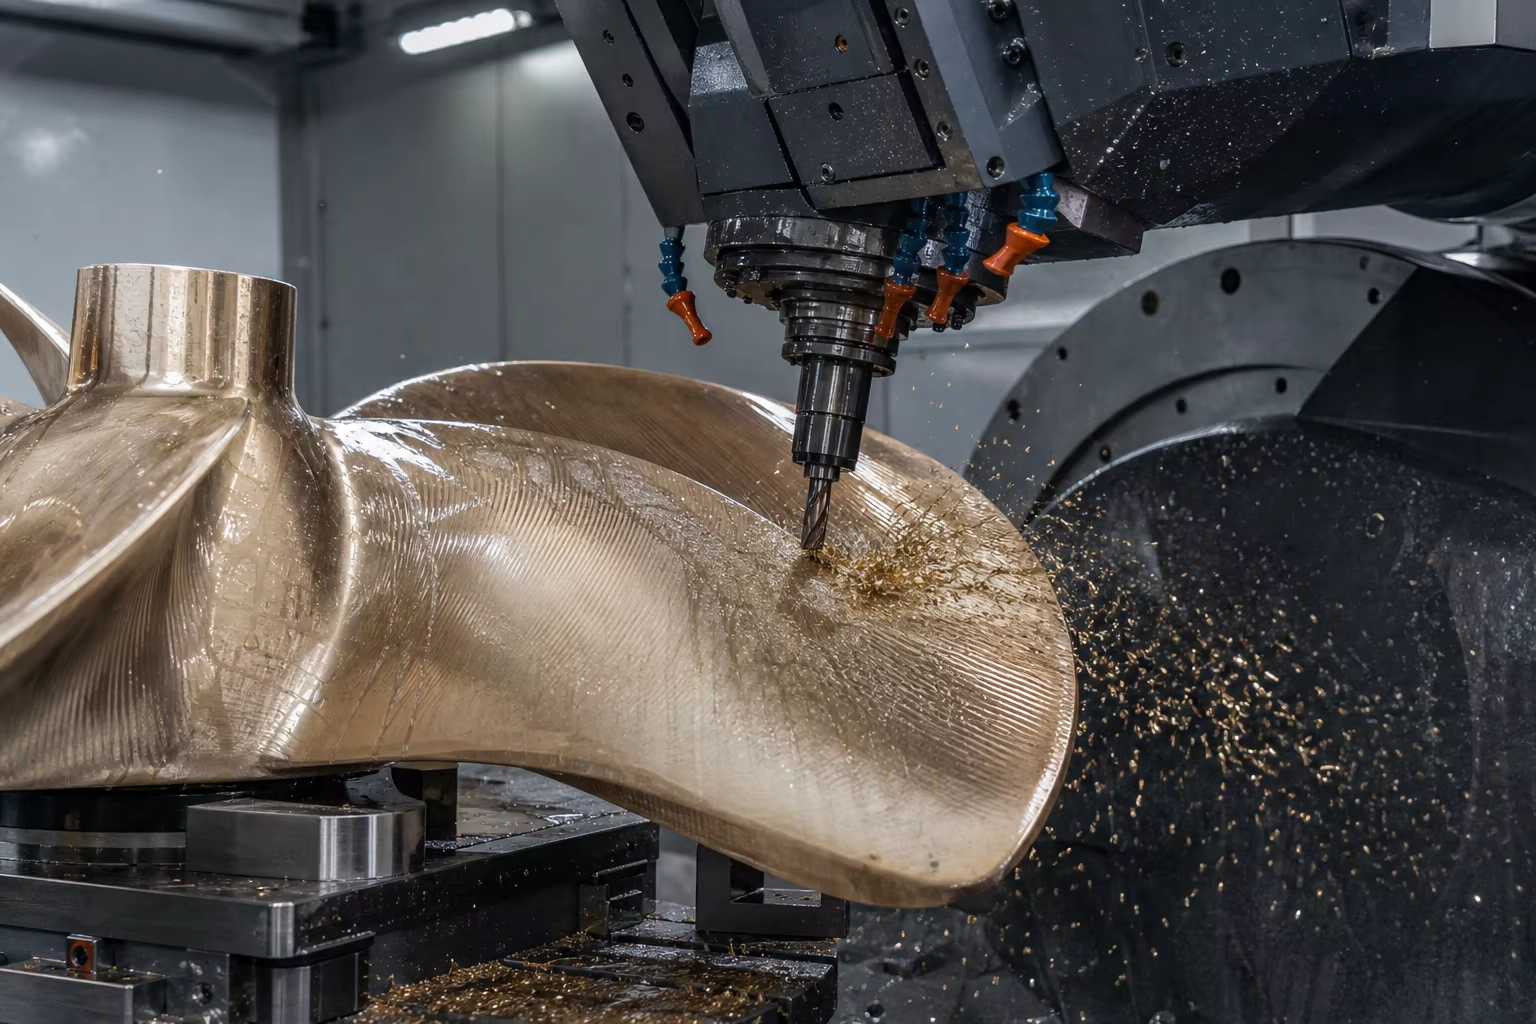
תיאור מטא: מדריך טכני מקיף ליציקות להנעה ימית ולמכונות סיפון. התעמקו בניקל-אלומיניום בронז (ASTM B148 C95800/EN 1982 CC333G), בפלדות יציקה נמוכות בטמפרטורה לקוטב (ASTM A352 LCC/LC3 ב-46-°C), בעיבוד עלים של מדחפים באמצעות מכונות CNC חמישה צירים, ובהתאם לסיווגי IACS (ABS, DNV, Lloyd's Register, CCS).
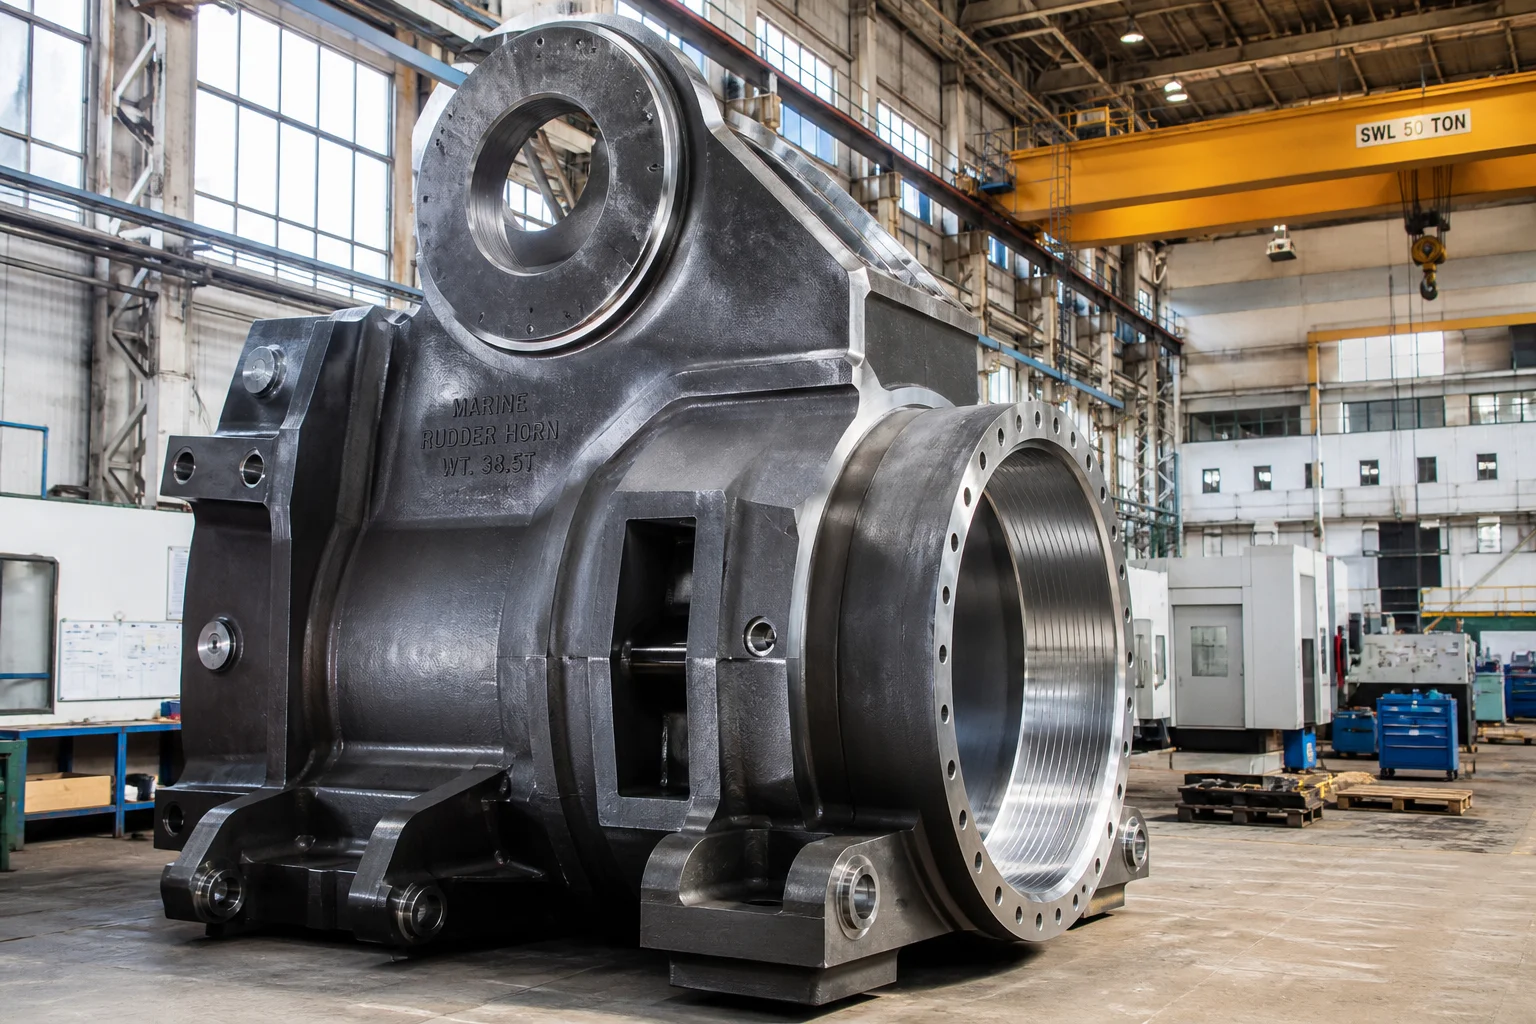
ספינות ימיות ופלטפורמות ימיות פועלות באחד הסביבות האגרסיביות ביותר בכדור הארץ, עם גורמים מרובים שפועלים בו זמנית. רכיבי ההנעה הצלולים (עליו מדחף, מרכזים, קרנות כיוון, תומכות צינור א stern) ומכונות הסיפון (תאומים לעגלה, מנגנוני עגינה, מדריכי גרירה) סובלים מהשפעתם המתמשכת של הגורמים הללו. קורוזיה אלקטרוכימית של מים מלוחים, גלי הלם קוויטציה של זרמים מיקרוסקופיים, צמיחה ביולוגית קשה, עייפות מחזורית של גלים ופגיעות הדרומיות בארקטיק עד .
בתנאים ימיים קשים אלו, כשל רכיבים בים מהווה סיכונים חמורים לסביבה ולבטיחות חיים. כתוצאה מכך, כל יציקה מבנית ימית חייבת לעמוד בכללי האישור המandatory החמורים של האיגוד הבינלאומי של ארגוני הסיווג (IACS) — כולל ABS, DNV, Lloyd's Register, Bureau Veritas ו-CCS.
השגת התאמה ל-IACS דורשת מתכת ייחודית לייצור יציקות: התכה של נחושת-ניקל-אלומיניום (NAB / C95800) עם טיפול حراري להסרת אלומיניום, יציקת פלדה בעובי דופן גדול של פלדות לטמפרטורות נמוכות (ASTM A352 LCC/LC3) עם עמידות מוכחת לפגיעה לפי מבחן שבר שארפי בטווח טמפרטורות מתחת לאפס, וביצוע חיתוך פרופילי הידרודינמי באמצעות מכונות CNC בעלות חמישה צירים.
מדריך טכני זה מתאר בפירוט את הבחירה של סגסוגות ימיות, פרוטוקולי ההיתוך, מניעת קוויטציה, עיבוד CNC חמש-צירי, בדיקות לא מפריעות (NDT) וזרימות עבודה לאישור על ידי גופי הסיווג הימיים.
1. סביבת הפעולה ומנגנוני הידרדרות ימיים
חלקי יציקה ימיים חייבים לשרוד מספר מצבי הידרדרות כימיים ומיכניים המתרחשים בו זמנית:
                     ┌──────────────────────────────────────────────┐
                     │ Aggressive Deep Seawater & Ocean Dynamics    │
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ Cavitation Erosion            │ │ De-Aluminization / Galvanic   │ │ Arctic Low-Temperature Impact │
│ (Imploding vapor micro-jets   │ │ (Selective phase leaching in  │ │ (Brittle fracture risk in     │
│  on high-speed blade tips)    │ │  saline marine electrolytes)  │ │  polar waters down to -46 °C) │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| רכיב בתפעול | העומס הדומיננטי בזמן הפעלה | מצב כשל שאותו יש למנוע | פתרון חומרי |
|---|---|---|---|
| להבים בעלי דרגת מדרון ניתנת לשליטה (CPP) | זרימה רציפה של מים ימיים במהירות גבוהה + דחיפה הידרודינמית מחזורית | אשליית קוויטציה, עייפות מתקופפות בקצות הלהבים, הצטברות אורגנית | נחושת-אלומיניום-ניקל (ASTM B148 C95800 / Cu3) |
| קרן היגוי ומסגרת עמוד הא stern | הכאה של גלים עצומים + מומנטי עקיצה מבניים | התפרקות לוחית שברירית, קריעת שכבות | פלדה יצוקה פחמנית-מנגניזיום (ASTM A27 / דרגה 2 IACS) |
| מונחים לחיבור עוגנים באזור הקוטב הצפוני וגלגלי גלגלות | עומסי הלם מתוחים קיצוניים בכבלים בטמפרטורות מתחת לאפס | שבירה פריכית מסוג cleavage בטמפרטורות מתחת לאפס | פלדה יצוקה לטווח טמפרטורות נמוך (ASTM A352 דרגה LCC / LC3) |
| שסתומים לספירת ימי ספינות ולקליטת מים מלוחים | תמצית חומצת גופרית מרוכזת + זרימת מים מלוחים במהירות גבוהה | חורים קשים ותהליך קורוזיה בחריצים ( התקפה) | פלדה לא חלודה מסוג סופר דאבלקס (2507 / ASTM A890 5A) |
2. סדר היררכי של יסודות מטאלורגיים ליישומים ימיים
בחירת יסודות יציקה ליישומים ימיים דורשת איזון בין התנגדות לקוויטציה, תאימות גלוונית, עמידות לטמפרטורות נמוכות ויכולת עיבוד מכני:
| משפחה של חומרים ממתכת | דרגת יציקה / תקן | הרכב כימי נומינלי (באחוזים לפי משקל) | תכונות מכניות | תכונה ימית מרכזית |
|---|---|---|---|---|
| ארד-ניקל-אלומיניום | ASTM B148 C95800 / EN 1982 CC333G (Cu3) | עמידות יוצאת דופן בפני קavitציה; אנטיפולינג טבעי (שחרור יוני נחושת); גבול עייפות תחת קורוזיה גבוה | ||
| פלדה פחמנית לטמפרטורות נמוכות | ASTM A352 Grade LCC / EN 10293 G20Mn5 | עמידות מאושרת לפגיעה לפי שיטת צ'רפי אוסטריה לציוד סיפון קוטבי | ||
| פלדה ניקל נמוכה בטמפרטורה עם 3.5% ניקל | סטנדרט ASTM A352 דרגה LC3 / 1.5638 | עמידות יוצאת דופן בטמפרטורות קריאוגניות אוסטריה לצינורות ימיים לגז טבעי מונע | ||
| פלדה מותכת מבנית לים | דרגה 2 של IACS / ASTM A216 WCB | חלקי יסוד מותכים סטנדרטיים לספינה (צינורות זנב, מסגרות היגוי, צינורות עגינה) | ||
| נירוסטה סופר דאבלקס | ASTM A890 5A (CE3MN / 2507) | עִרְבּוּב גָּבוֹהַּ ( ); תַּחֲלוּאָה קְצוּفָה לְמֵי יָם חַמִּים וּלְמִזְרְקֵי עִשּׁוּן חַמִּים |
מֶרְכָּז מֶטַלּוּרְגִּי: מִנְעִילַת הִסְתַּלְּקוּת אַלוּמִינִיּוּם ב־NAB (C95800)
ב־NAB כְּשֶׁהוּא בַּצִּוּרָה, קְרִירָה אַטִּית בְּתוֹךְ צִדִּיּוֹת חוֹל מַפְרִישָׁה פָּאזָה רְצִיפִית עֲשׁוּיָה מֵאַלוּמִינִיּוּם (גַּמָּא שְׁנַיִם). בְּמֵי יָם, הִיא אַנְכוֹדִית מְאוֹד בַּמַּרְחֵק בְּרֶשֶׁת הַנְּחֹשֶׁת הַסְּבִיבָה, וּמַגְרֶמֶת תַּחֲלוּאָה אֶלֶקְטְרוֹכִּימִית מְבוּחֶנֶת וַעֲמִיקָה.
- עִבוּד חִםּוּם לִמְנִיעַת תַּחֲלוּאָה : מַחְסֹמֵי NAB נִתּוֹנִים לְעִבוּד אַנְיָלִינְג מְיוּחָד שֶׁנִּמְשָׁךְ 6 שָׁעוֹת בְּטֶמְפֶּרָטוּרָה שֶׁל אחרי זה מתרחשת הקירור באוויר. תהליך זה מפרק לחלוטין את הרצף הרשת לחלקיקים בין-מתכתיים חסרי נזק, לא רציפים (קפא) חלקיקים בין-מתכתיים ( ), ומשחזר את התנגדות הלחיצה לקלקול על ידי מים מלוחים.
3. טכנולוגיית יציקה בחול ימית ומזיגה נקייה
ספינות וציוד כבד ב-deck נעים ממקטעי להבים של 200 ק"ג ועד יציקות להבים בחלקה אחד של 20 טון.
┌─────────────────────────────────────────────────────────────┐
│ 1. 3D Precision Pattern & Pitch Hydrofoil Tooling           │
│    • High-accuracy CNC machined patterns for complex skew   │
├─────────────────────────────────────────────────────────────┤
│ 2. Furan Resin No-Bake Sand with Zircon Wash                │
│    • High-refractory zircon coating prevents metal burn-in  │
├─────────────────────────────────────────────────────────────┤
│ 3. Bottom-Pour Inverted Gating with Ceramic Swirl Filters   │
│    • Prevents turbulent oxide dross folding in NAB melts    │
├─────────────────────────────────────────────────────────────┤
│ 4. Heavy Feeder Risers with Exothermic Sleeves              │
│    • Directional feeding into thick blade roots & hubs      │
└─────────────────────────────────────────────────────────────┘
4. עיבוד CNC הידרודינמי רב-צירים
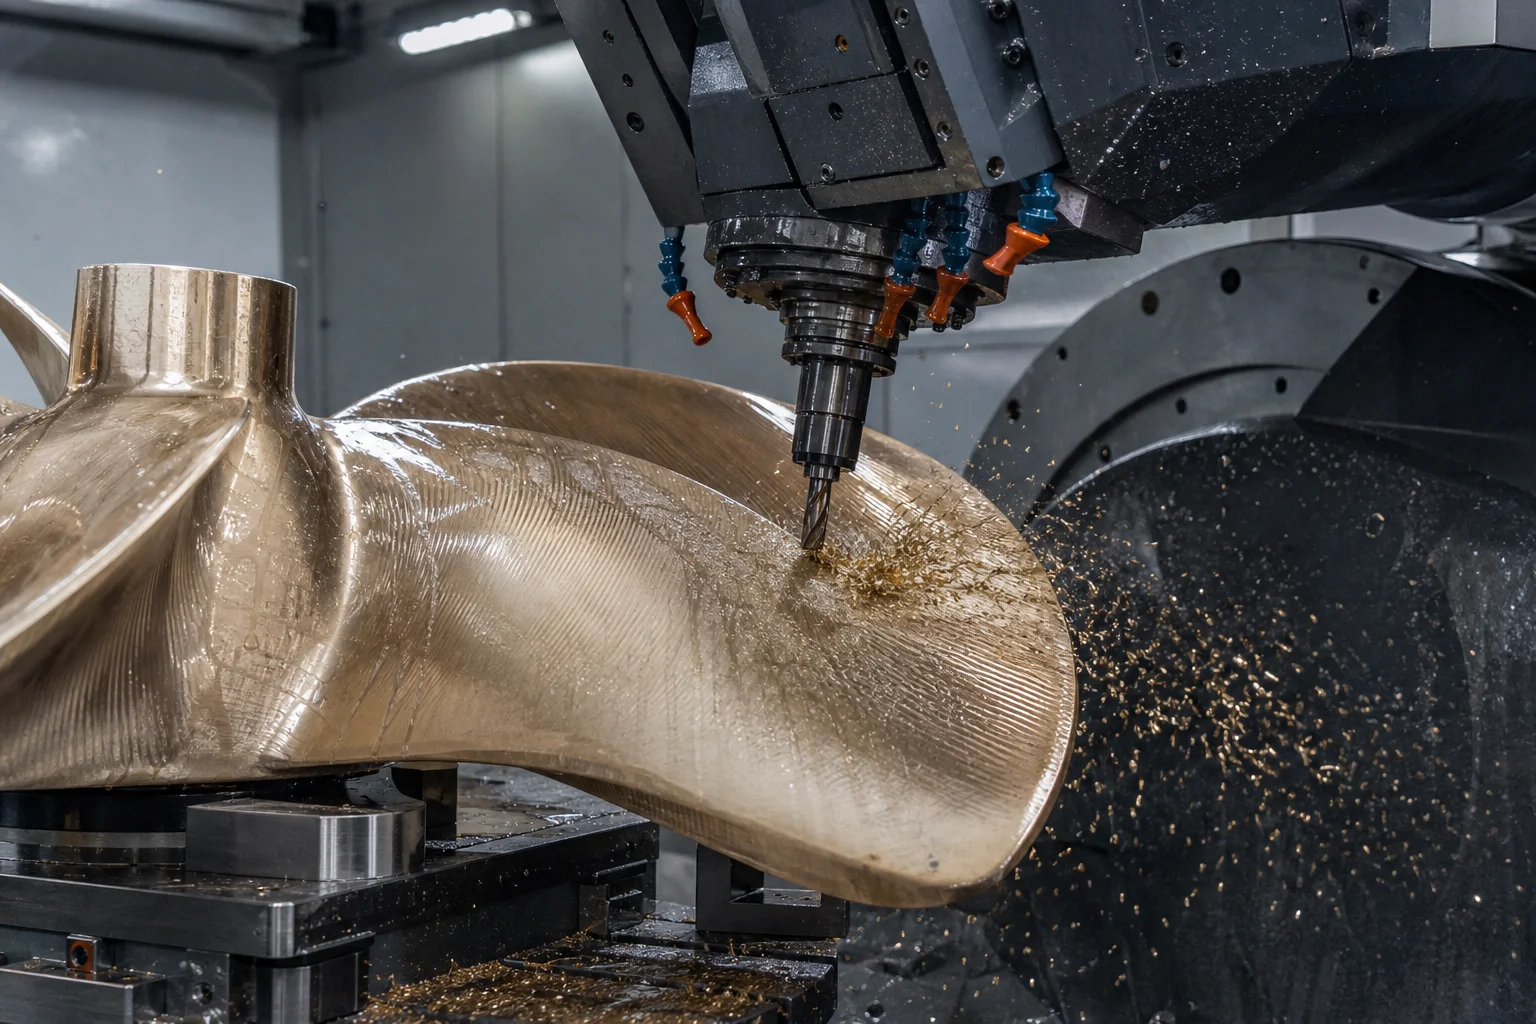
ההידרודינמיקה של הלהבים קובעת את יעילות הדלק של הספינה, את החתימה האקוסטית של הקוויטציה ואת רמות הווייברציה:
פעולות עיבוד מדויק:
- עיבוד חורף ב-5 צירים של להבים : עיבוד קווי תחומים מרובה צירים במהירות גבוהה של פנים תלת־ממדיות מורכבות של להבים הידרואיליות (פועלי לחץ ופועלי ספיגה). סבירות העובי נאחזת בתוך ISO 484/1 כיתה S / כיתה I (במרחקים של 3 מטרים.
- עיבוד חריצי ציר וחריצי מפתח בגוף הלהב : חריצי גלגלת פנימיים של גוף להב ימי (לרוב או חריצי גלגלת סטנדרטיים) מעובדים بدقة על מכונות עיבוד אופקיות ממוחשבות. בדיקת מגע עם דיו כחול חייבת להשיג שטח מגע אחיד נגד מד הציר של הלהב.
- עיבוד תוף וינץ הסיפון עיבוד מדויק של חריצי סליל לכבל פלדה באמצעות מכונות CNC גדולות, כדי למנוע חפיפה וריצה של הכבל תחת מתח עגינה כבד.
5. תהליך אישור של ארגון מיון ימי (IACS)
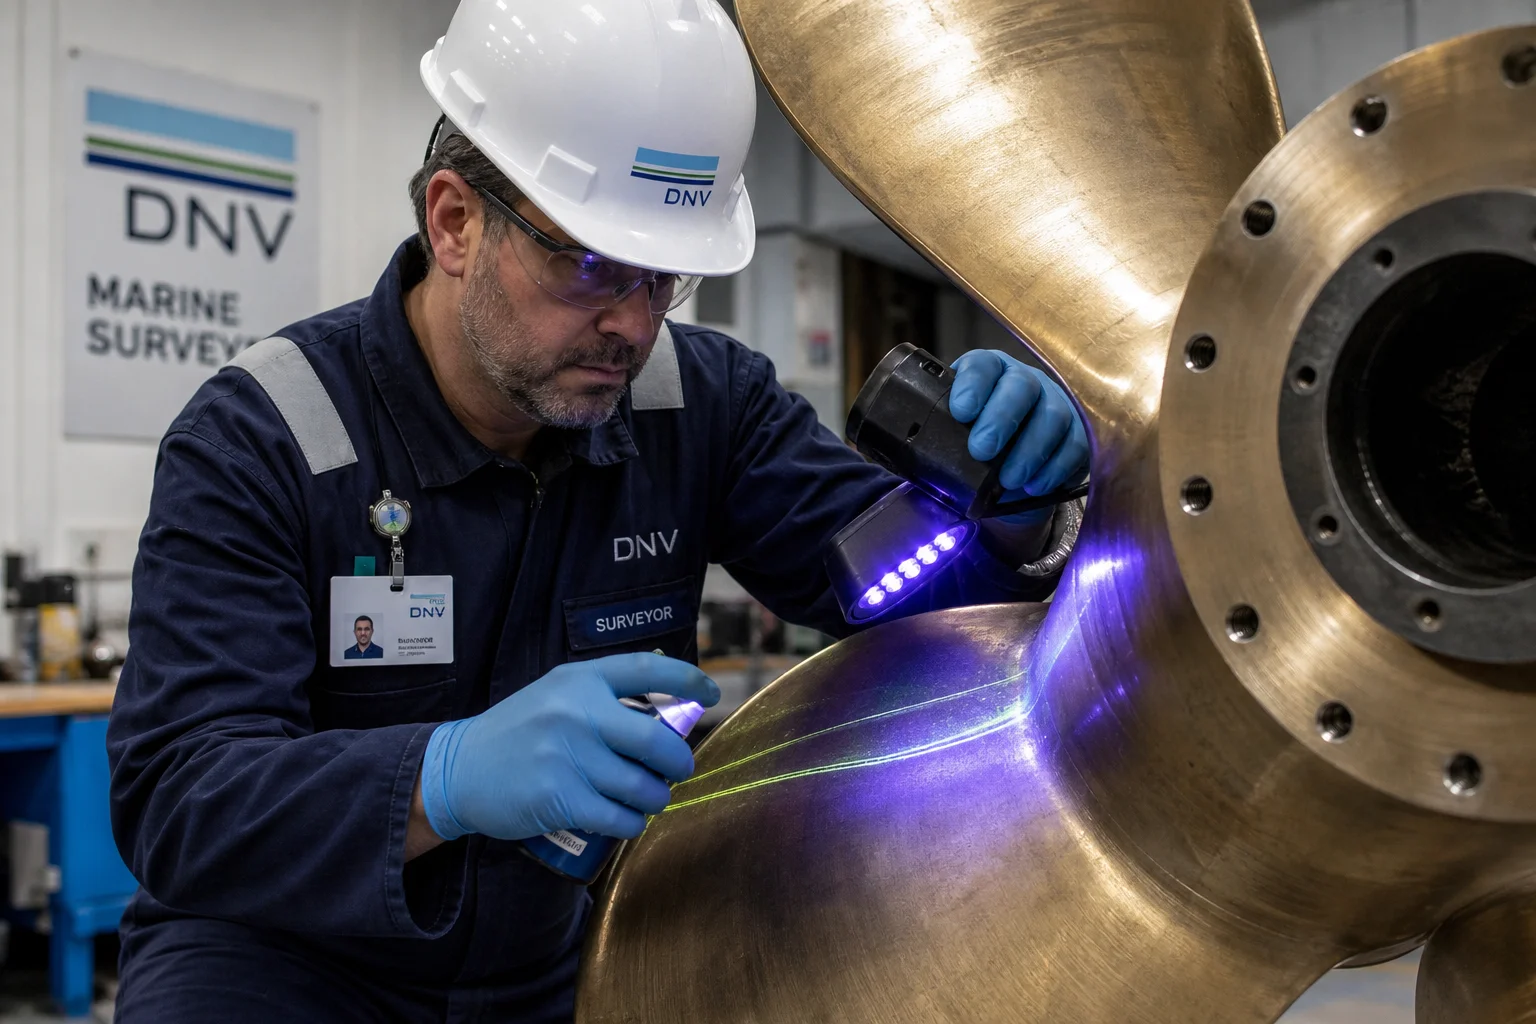
כל הזרקות המיועדות לשימוש מסחרי בצי או ביישוקים ימיים חייבות לעבור בדיקות נוכחות צד-שלישי קפדניות על ידי מפקח מורשה מארגון מיון ימי:
        ┌───────────────────────────────────────────────────────┐
        │ Foundry Works Approval (DNV / ABS / Lloyd's / CCS)   │
        └──────────────────────────┬────────────────────────────┘
                                   │
        ┌──────────────────────────┴───────────────────────────┐
        ▼                                                      ▼
┌───────────────────────────────┐              ┌───────────────────────────────┐
│ In-Process Surveyor Witness   │              │ Final Testing & Verification  │
│ • Molten metal chemical melt  │              │ • 100% Surface PT/MT on roots │
│ • Heat treatment furnace chart│              │ • Volumetric UT / RT on hubs  │
│ • Attached coupon tensile/KV  │              │ • Blade pitch & static balance│
└───────────────────────────────┘              └───────────────────────────────┘
                                   │
                                   ▼
        ┌───────────────────────────────────────────────────────┐
        │ Issuance of EN 10204 3.2 Marine Classification Cert   │
        └───────────────────────────────────────────────────────┘
6. סטנדרטי בדיקת איכות מקיפים
| בדיקת איכות | תַּקְנוֹן / שִׁטָּה | קריטריוני קבלה |
|---|---|---|
| ניתוח כימי | ספקטרומטריית פליטה אופטית (OES) | התאמה מחמירה ל-ASTM B148/A352; מגבלות על יסודות זרים ( ) |
| משיכה ומכה | ISO 6892-1/ASTM E23 | מאושר ; פגיעה לפי שיטת צ'רפי אוסטריה לדרגה LCC |
| נוזל צבעוני לגלוי סדקים (PT) | ISO 3452 / ASTM E165 (מזהיר באור אולטרה-סגול) | בדיקה של 100% מקצות הלהבים, הפינות המעוגלות והמרכזים של NAB; רמת קבלה 1 |
| בדיקת אולטרסאונד (UT) | EN 10228-3 / IACS UR M3 | סריקה נפחית של 100% בחלק העליון הכבד של הלהבים ובמרכזי הציר; אפס חללים של התכווצות |
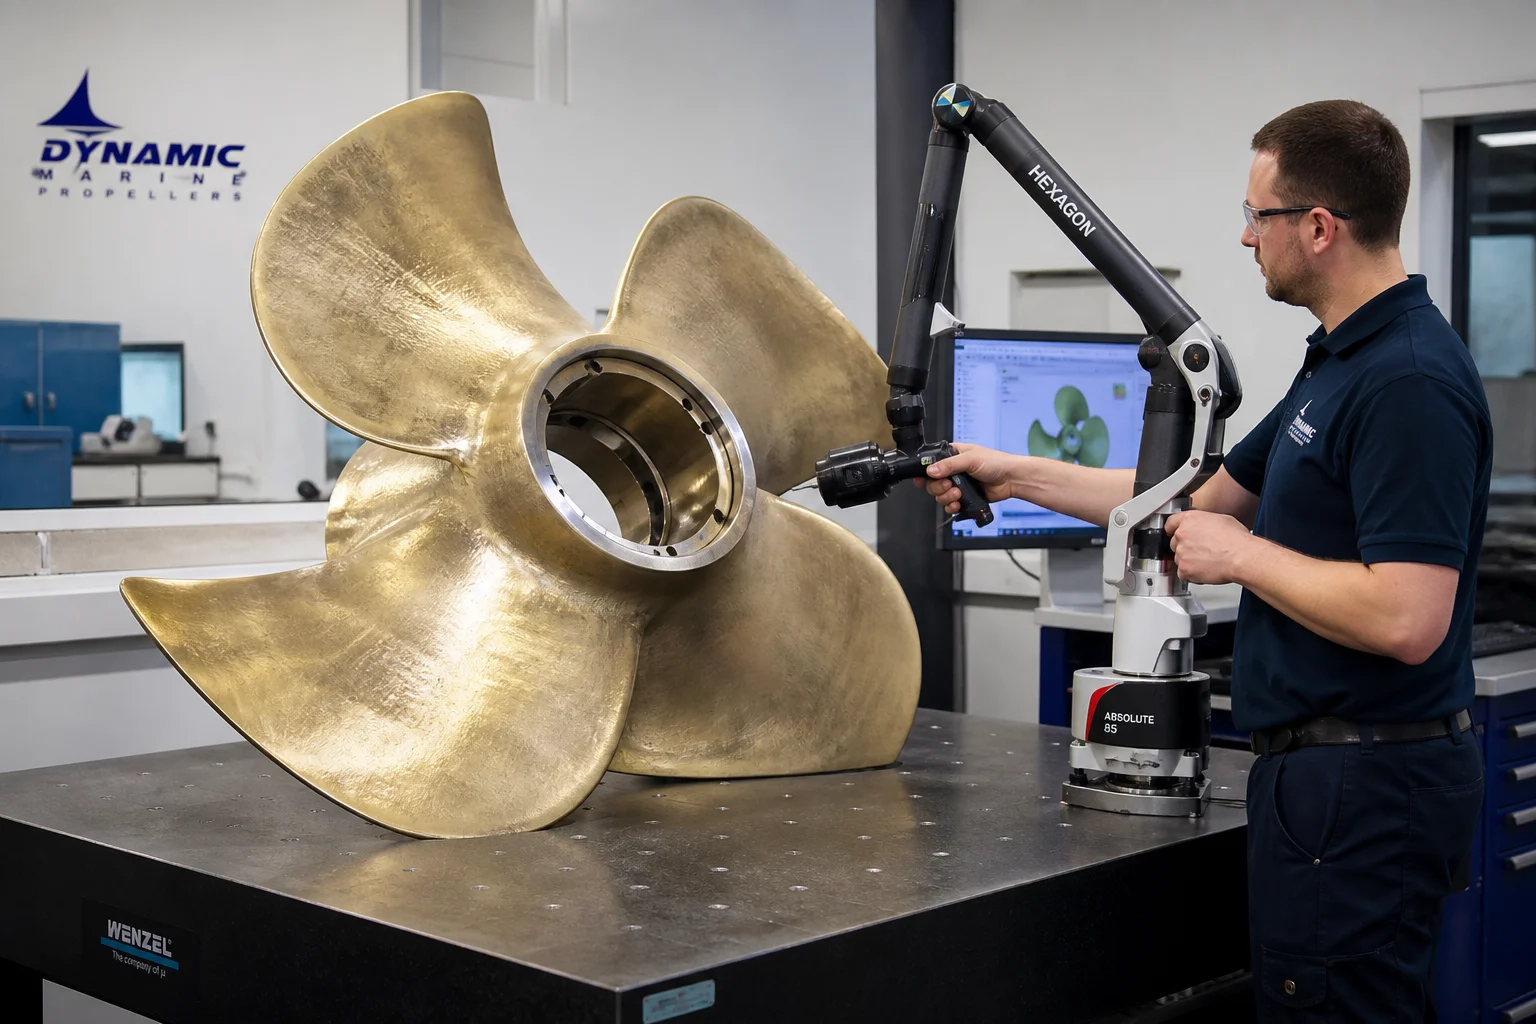
| דיוק הידרו-פוחל | מערכת מעקב לייזר תלת־ממדית / סריקה אופטית באמצעות מכונת מדידה קואורדינטיבית | התאמה לגאומטריה של להבים לפי ISO 484/1, מחלקה S / מחלקה I |
| איזון סטטי ודינמי | מכשיר איזון לפי ISO 1940 | איזון סטטי עד של מסת המרחף הכוללת |
7. יכולות יציקת ים ב-Dandong City Pengxin Machinery Co., Ltd.
אספקת יציקות ים ויציקות לחוף דורשת מערכות איכות מוסכמות במכרות, יכולת התכה נקיה של מתכות לא ברזל ופלדת סגסוגת, ומכונות CNC רב-צירים כבדות.
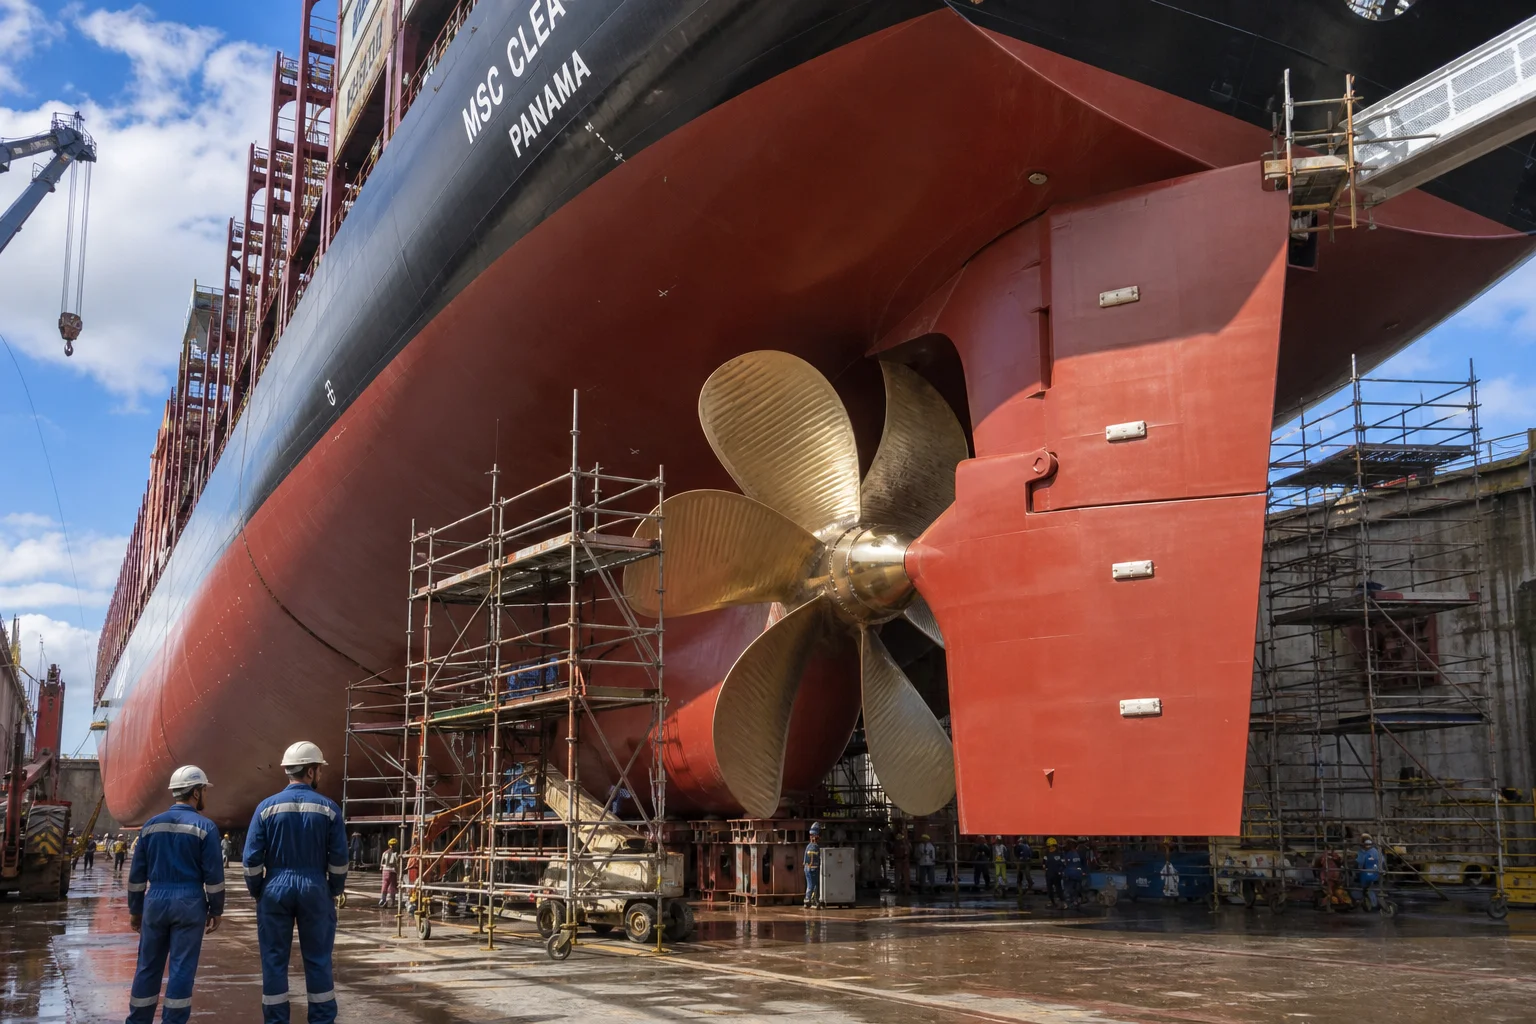
דנדונג סיטי פנגשין מאשינרי קוא., לטד. מספקת יציקות ים ויציקות לחוף מאושרות באופן מלא, מותאמות למכוני ספנות וליצרני ציוד ימי ברחבי העולם:
- גמישות חומרית : יציקות מאושרות של برنז ניקל-אלומיניום (C95800 / CC333G), פלדות ארקטיות לטמפרטורה נמוכה (ASTM A352 LCC/LC3), פלדות פחמן מבניות, וסגסוגות סופר דופלקס.
- קנה מידה כבד ותשתיות : מתקן ייצור של 80,000 מ״ר עם יכולת הרמה בכלי הרמה כבדים, המסוגל ליצוק רכיבים ימיים בודדים בטווח משקל של 200 ק״ג עד 25 טונות.
- סיום מתקדם של מכונות CNC בעלות חמישה צירים : מילים קנים של CNC רב-צירים ומכונות סיבוב אנכיות גדולות ליצירת פרופילים הידרודינמיים מדויקים של להבים, חצאי ציר מדורגים וגלגלי גלגלת עם חריצים.
- ניסיון במערכות הסיווג הימי : פרוטוקולי בדיקה מאושרים עבור ABS, DNV, Lloyd's Register, BV ו-CCS, כולל נוכחות בבדיקות וקבלת אישור EN 10204 3.2.
- בדיקות לא מפריעות מלאות : טכנאים מאושרות ברמה II/III בבדיקות לא מפריעות המבצעים בדיקות 100% באולטרסאונד (UT), מגנטיזציה (MT), פניטראציה (PT) וסריקת לייזר אופטית תלת־ממדית על כל יצוקה קריטית.
סיכום
יצוקות למזוודות הנעה ימית ולמכונות סיפון פועלות בתנאים קשים במיוחד הכוללים קוויטציה הידרודינמית קיצונית, הקורוזיה של מי הים, עייפות מחזורית ופגיעות תרמיות תת-אפסיות באזור הארקטי. הבטחת שנות פעילות ימיות ללא הפרעות דורשת בחירה מדעית של סגסוגות (NAB ופלדות לטמפרטורות נמוכות), טיפול תרמי מדויק למניעת הסרת האלומיניום, עיבוד מדויק במכונות CNC חמש-צירים, והקפדה בלתי מתפשרת על דרישות איכות IACS.
שיתוף פעולה עם מתקן מומחה ומאוחד ליציקת חומר כבד ולביצוע עיבוד מדויק מבטיח שהרכיבים הימיים שלכם יפעלו ללא תקלות באוקיינוסים של כל העולם.
צרו קשר עם חברת Dandong City Pengxin Machinery Co., Ltd. כדי להגיש את תרשימי היציקה הימיים שלכם או לתאם בדיקות נוכחות של ארגון סיווג.
דנדונג סיטי פנגשין מאכינרי קואו., לטד. — יציקות כבדות ועיבוד מדויק, מאז 1958.
תוכן העניינים
- 1. סביבת הפעולה ומנגנוני הידרדרות ימיים
- 2. סדר היררכי של יסודות מטאלורגיים ליישומים ימיים
- 3. טכנולוגיית יציקה בחול ימית ומזיגה נקייה
- 4. עיבוד CNC הידרודינמי רב-צירים
- 5. תהליך אישור של ארגון מיון ימי (IACS)
- 6. סטנדרטי בדיקת איכות מקיפים
- 7. יכולות יציקת ים ב-Dandong City Pengxin Machinery Co., Ltd.
- סיכום