
 EN
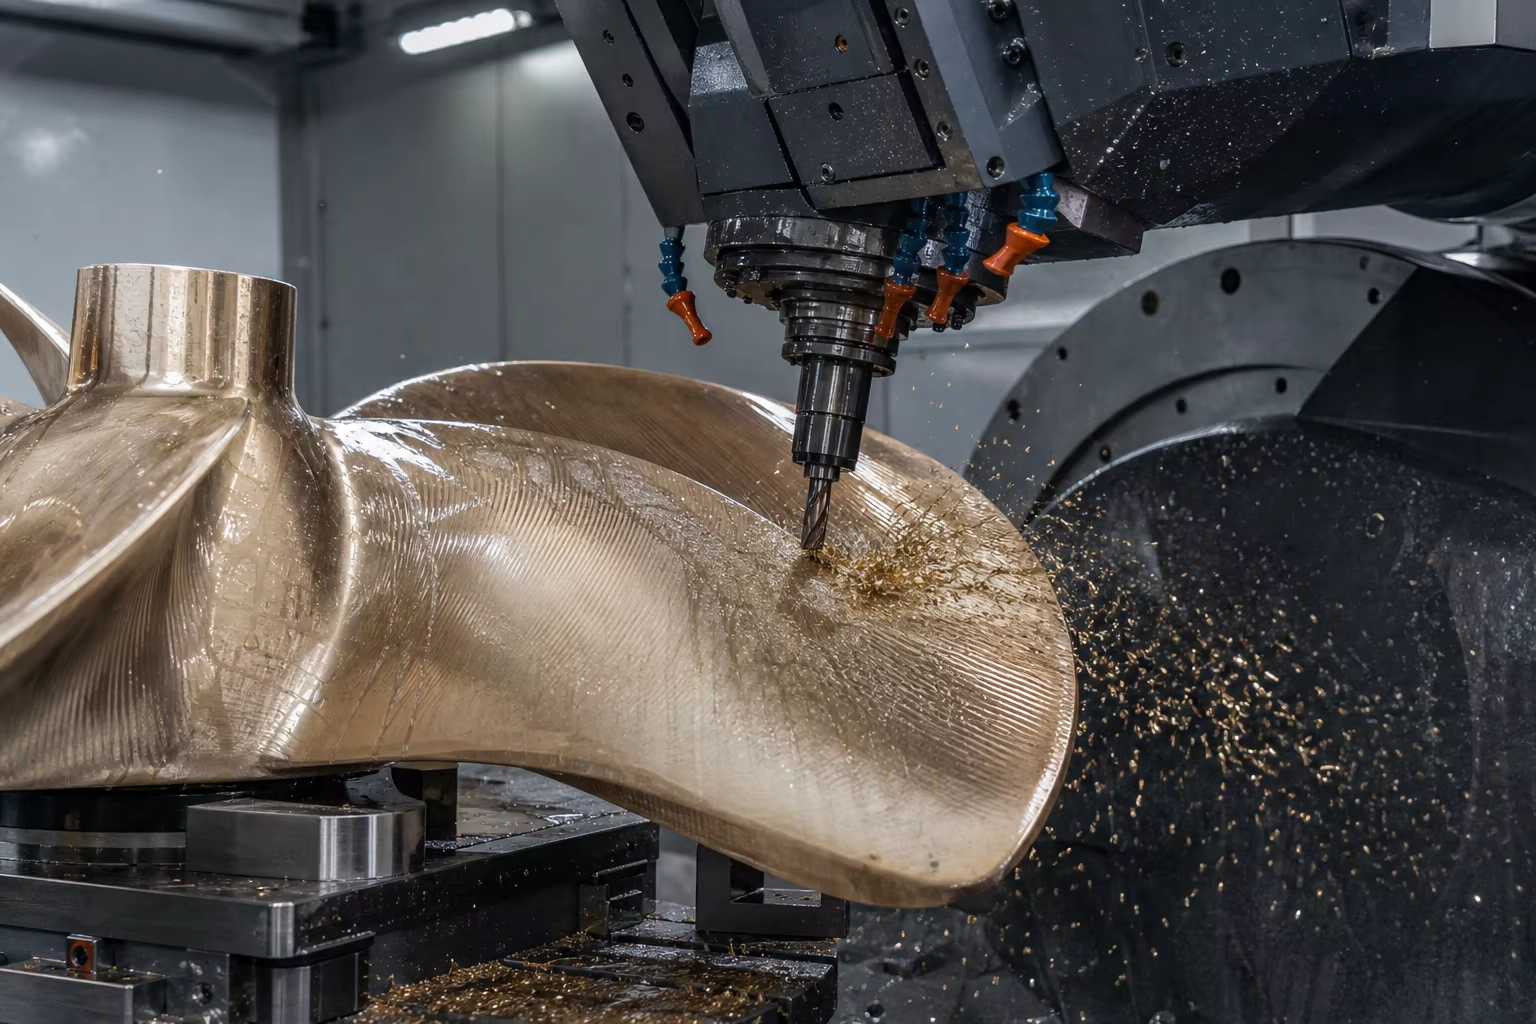
Meta-Beschreibung: Ein umfassender technischer Leitfaden zu Gussteilen für Antriebs- und Deckmaschinerie. Erforschen Sie Nickel-Aluminium-Bronze (ASTM B148 C95800 / EN 1982 CC333G), arktische niedrigtemperaturbeständige Gusstähle (ASTM A352 LCC / LC3 bei -46 °C), 5-Achsen-CNC-Fräsen von Propellerblättern sowie die Einhaltung der IACS-Klassifizierungsanforderungen (ABS, DNV, Lloyd's Register, CCS).
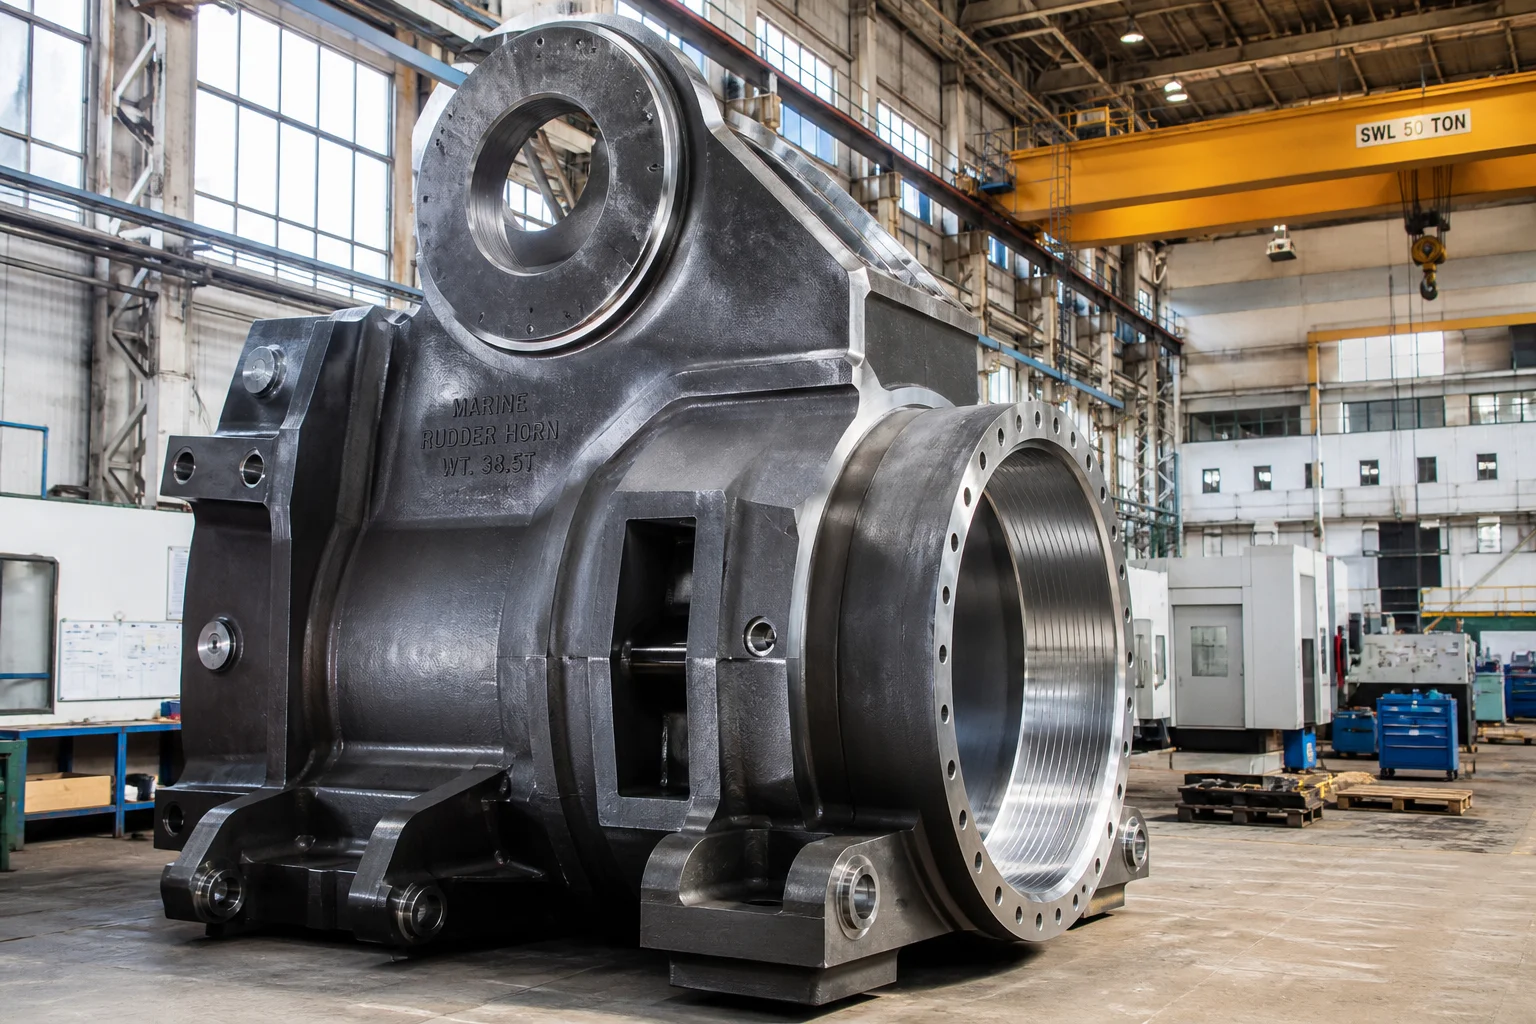
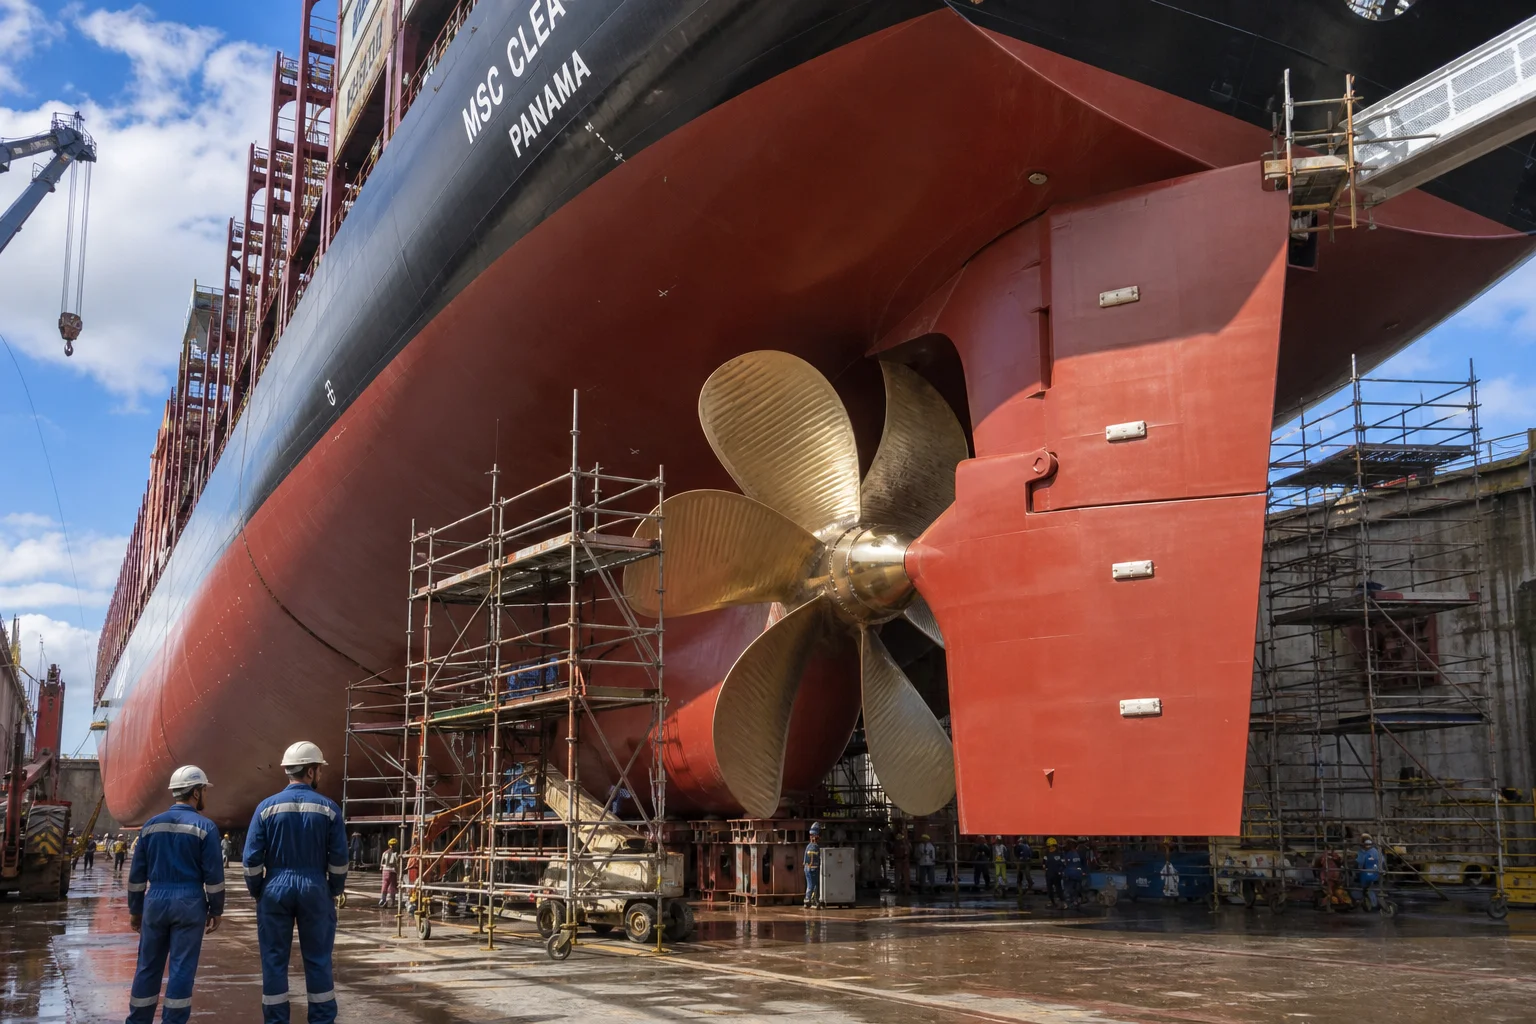
Marine Schiffe und Offshore-Plattformen operieren in einer der aggressivsten multifaktoriellen Betriebsumgebungen des Planeten. Untergetauchte Antriebskomponenten (Propellerblätter, Naben, Ruderhörner, Heckrohrhalterungen) sowie Deckmaschinerie (Ankerwinden-Trommeln, Festmacherwinde, Schleppführungsrollen) sind kontinuierlichen elektrochemische Korrosion durch Meerwasser, Mikrostrahl-Kavitationsschwingungen, schwere biologische Verschmutzung, zyklische Wellenerschöpfung und arktische Stoßbelastungen bei Temperaturen unter Null Grad Celsius bis hin zu .
Unter diesen rauen maritimen Bedingungen birgt ein Komponentenversagen auf See erhebliche Umwelt- und Lebenssicherheitsrisiken. Daher muss jede marine Strukturgußkomponente die strengen gesetzlichen Zertifizierungsregeln der International Association of Classification Societies (IACS) — darunter ABS, DNV, Lloyd's Register, Bureau Veritas und CCS — erfüllen.
Die Erfüllung der IACS-Anforderungen erfordert eine spezialisierte Gießereimetallurgie: das Schmelzen von Nickel-Aluminium-Bronze (NAB / C95800) mit einer Dealuminierungswärmebehandlung, das Gießen dickwandiger Kaltfeststähle (ASTM A352 LCC/LC3) mit nachgewiesener Charpy-Schlagzähigkeit bei Temperaturen unter Null Grad Celsius sowie die Ausführung einer 5-Achsen-CNC-strömungsoptimierten Profilfräsung.
Diese technische Anleitung beschreibt die Auswahl mariner Legierungen, Schmelzverfahren, Kavitationsvermeidung, 5-Achsen-CNC-Bearbeitung, zerstörungsfreie Prüfung (NDT) und Zertifizierungsabläufe bei Seeklassifikationsgesellschaften.
1. Betriebsumgebung und marine Abbauvorgänge
Marine Gussteile müssen mehreren gleichzeitigen chemischen und mechanischen Abbauarten standhalten:
                     ┌──────────────────────────────────────────────┐
                     │ Aggressive Deep Seawater & Ocean Dynamics    │
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ Cavitation Erosion            │ │ De-Aluminization / Galvanic   │ │ Arctic Low-Temperature Impact │
│ (Imploding vapor micro-jets   │ │ (Selective phase leaching in  │ │ (Brittle fracture risk in     │
│  on high-speed blade tips)    │ │  saline marine electrolytes)  │ │  polar waters down to -46 °C) │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Betriebskomponente | Hauptbetriebslast | Zu verhindernder Versagensmodus | Materiallösung |
|---|---|---|---|
| Verstellpropeller-Blätter (CPP) | Kontinuierlicher Hochgeschwindigkeits-Seewasserstrom plus zyklischer hydrodynamischer Schub | Kavitationserosion, Blattspitzen-Biegeermüdung, Biofouling | Nickel-Aluminium-Bronze (ASTM B148 C95800 / Cu3) |
| Ruderhorn und Heckspant-Rahmen | Massiver Wellenschlag und strukturelle Biegemomente | Spröde Schweißrissbildung, schichtförmiges Reißen | Gusseisen mit Kohlenstoff und Mangan (ASTM A27 / IACS-Grad 2) |
| Arktische Festmacherleitrollen und Winchtrommeln | Extreme Zugstoßlasten der Seile bei Minusgraden | Spröder Spaltbruch bei Minusgraden | Kältebeständiger Gusstahl (ASTM A352-Grad LCC / LC3) |
| Schiffsbetriebliche Abgasspül- und Meerwassereinlaufventile | Konzentrierte schweflige Säurekondensatbildung sowie Hochgeschwindigkeits-Meerwasser | Starke Lochfraß- und Spaltkorrosion ( angriff) | Super-Duplex-Edelstahl (2507 / ASTM A890 5A) |
2. Metallurgische Legierungshierarchie für maritime Anwendungen
Die Auswahl von Gusslegierungen für den maritimen Einsatz erfordert ein ausgewogenes Verhältnis aus Kavitationsbeständigkeit, galvanischer Verträglichkeit, Zähigkeit bei niedrigen Temperaturen und Bearbeitbarkeit:
| Legierungsgruppe | Gussqualität / Norm | Nominelle chemische Zusammensetzung (Gew.-%) | Mechanische Eigenschaften | Wesentliches maritimes Merkmal |
|---|---|---|---|---|
| Nickel-Aluminium-Bronze (NAB) | ASTM B148 C95800 / EN 1982 CC333G (Cu3) | Hervorragende Kavitationsbeständigkeit; natürliche Antifouling-Wirkung (Kupferionenfreisetzung); hohe Korrosions-Ermüdungsfestigkeit | ||
| Kohlenstoffstahl für niedrige Temperaturen | ASTM A352 Güte LCC / EN 10293 G20Mn5 | Bestätigte Kerbschlagzähigkeit nach Charpy aT für Poldeck-Ausrüstung | ||
| nickelarmstahl mit niedriger Temperaturbeständigkeit (3,5 % Nickel) | ASTM A352 Güte LC3 / 1,5638 | Außergewöhnliche Kryotauglichkeit aT für LNG-Schiffspipelines | ||
| Gusseisenstruktur-Stahl für maritime Anwendungen | IACS-Grad 2 / ASTM A216 WCB | Standard-Gussstücke für Schiffsrümpfe (Heckwellenrohre, Ruderrahmen, Ankerrohre) | ||
| Superduplex-Edelstahl | ASTM A890 5A (CE3MN / 2507) | Hoher PREN ( ); extreme Beständigkeit gegenüber heißem Meerwasser und sauren Abgasspülern |
Metallurgischer Fokus: Verhinderung der De-Aluminisierung in NAB (C95800)
In als-Guss-NAB führt langsame Abkühlung in Sandformen zur Ausscheidung einer aluminiumreichen kontinuierlichen (Gamma-zwei)-Phase. In Meerwasser ist diese Phase stark anodisch gegenüber der umgebenden Kupfermatrix und verursacht tiefe, selektive elektrochemische De-Aluminisierungs-Korrosion. Korrosionsmindernde Wärmebehandlung
- : NAB-Gussteile durchlaufen einen speziellen 6-Stunden-Anlassenzyklus bei .gefolgt von Luftkühlung. Dadurch wird das kontinuierliche netzwerk vollständig in harmlose, diskontinuierliche (Kappa) intermetallische Ausscheidungen ( ) aufgebrochen und die volle Korrosions- und Ermüdungsfestigkeit gegenüber Meerwasser wiederhergestellt.
3. Marine Sandguss-Technologie und sauberes Gießen
Propeller und schwere Decksausrüstung reichen von 200-kg-Schaufelsegmenten bis hin zu einstückigen Propellergussstücken mit einem Gewicht von bis zu 20 Tonnen.
┌─────────────────────────────────────────────────────────────┐
│ 1. 3D Precision Pattern & Pitch Hydrofoil Tooling           │
│    • High-accuracy CNC machined patterns for complex skew   │
├─────────────────────────────────────────────────────────────┤
│ 2. Furan Resin No-Bake Sand with Zircon Wash                │
│    • High-refractory zircon coating prevents metal burn-in  │
├─────────────────────────────────────────────────────────────┤
│ 3. Bottom-Pour Inverted Gating with Ceramic Swirl Filters   │
│    • Prevents turbulent oxide dross folding in NAB melts    │
├─────────────────────────────────────────────────────────────┤
│ 4. Heavy Feeder Risers with Exothermic Sleeves              │
│    • Directional feeding into thick blade roots & hubs      │
└─────────────────────────────────────────────────────────────┘
4. Mehrachsige CNC-hydrodynamische Bearbeitung
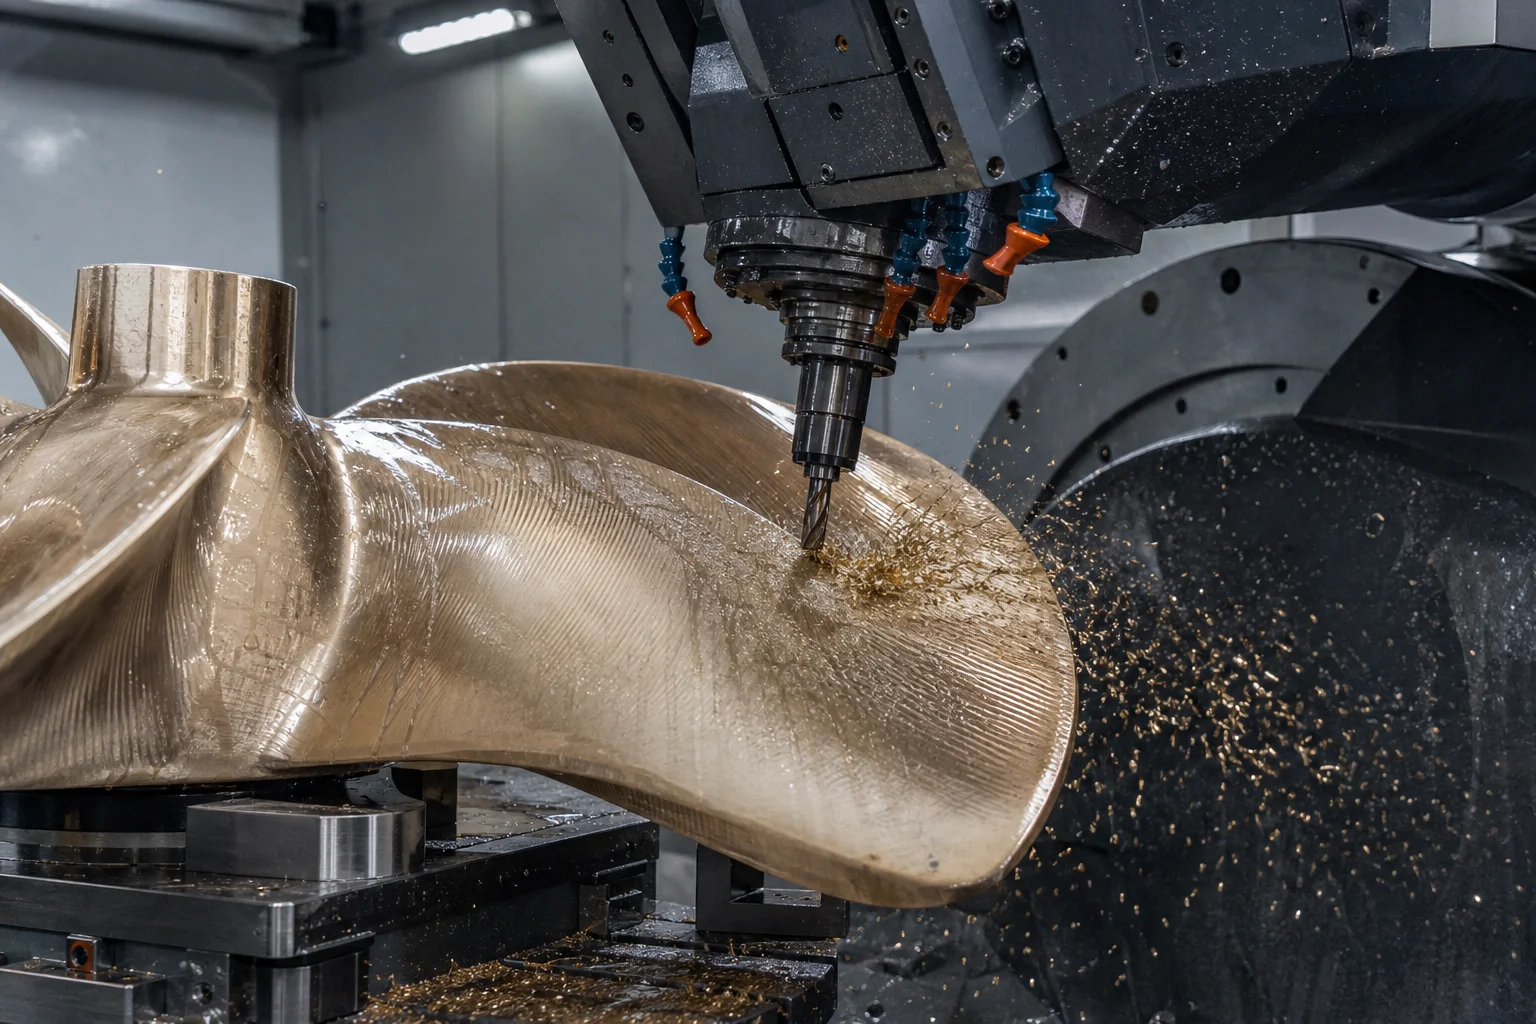
Die Hydrodynamik von Propellern bestimmt die Kraftstoffeffizienz des Schiffes, die akustische Kavitationscharakteristik sowie die Vibrationsniveaus:
Präzisionsbearbeitungsoperationen:
- 5-Achsen-CNC-Schaufelkonturierung : Hochgeschwindigkeits-Mehrachsen-Konturfräsen komplexer dreidimensionaler hydrodynamischer Schaufelflächen (Druck- und Saugseite). Die Dicke-Toleranzen werden innerhalb von ISO 484/1 Klasse S / Klasse I (über Spannweiten von 3 Metern eingehalten.
- Wellenbohrung mit Konus und Nutbearbeitung : Marine-Propeller-Naben-Innenkonen (typischerweise oder standardkonen) werden auf CNC-Vertikal-Dreh-Bearbeitungsmaschinen präzise gedreht. Die Prüfung mittels Kontaktfarbe muss eine einheitliche Kontaktfläche gegen den Propellerwellen-Prüfkörper ergeben.
- Deckwinch-Trommel-Bearbeitung : Präzise CNC-Drehbearbeitung der spiralförmigen Nut für Drahtseile an Großdrehmaschinen, um Überkreuzen und Quetschen des Drahtseils unter hoher Festmacherbelastung zu verhindern.
5. Zertifizierungsablauf der Marine-Klassifikationsgesellschaft (IACS)
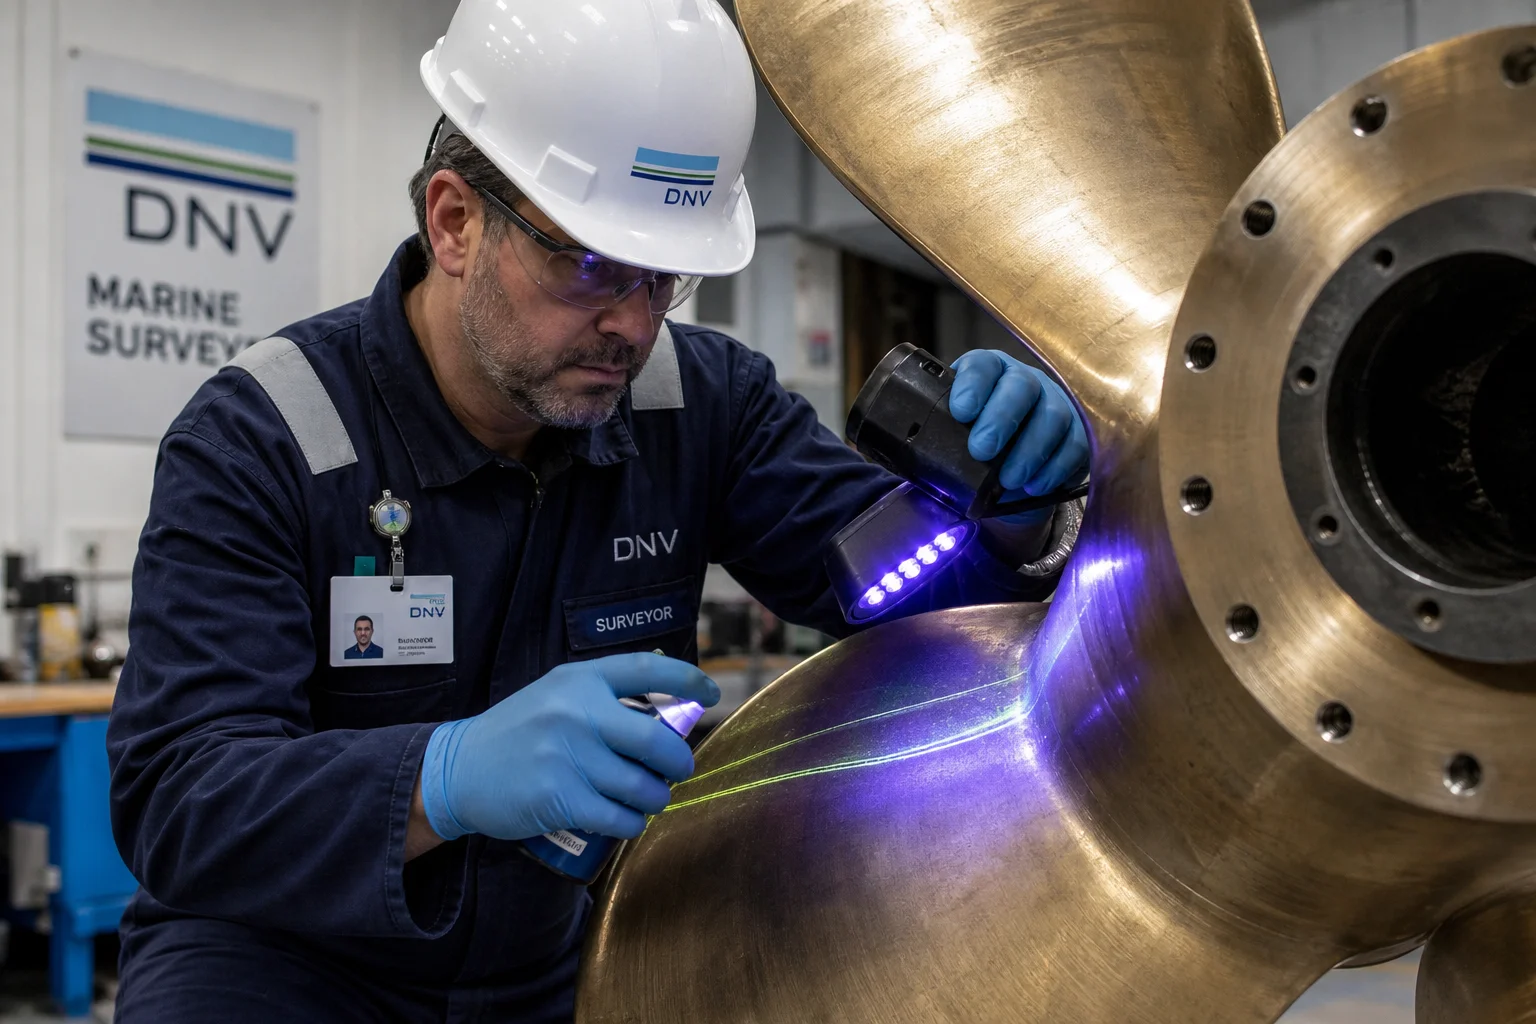
Alle Gussteile für kommerzielle Seeschifffahrt oder Offshore-Anwendungen müssen einer strengen Prüfung durch einen autorisierten Sachverständigen einer Klassifikationsgesellschaft unterliegen (Third-Party Witness Testing).
        ┌───────────────────────────────────────────────────────┐
        │ Foundry Works Approval (DNV / ABS / Lloyd's / CCS)   │
        └──────────────────────────┬────────────────────────────┘
                                   │
        ┌──────────────────────────┴───────────────────────────┐
        ▼                                                      ▼
┌───────────────────────────────┐              ┌───────────────────────────────┐
│ In-Process Surveyor Witness   │              │ Final Testing & Verification  │
│ • Molten metal chemical melt  │              │ • 100% Surface PT/MT on roots │
│ • Heat treatment furnace chart│              │ • Volumetric UT / RT on hubs  │
│ • Attached coupon tensile/KV  │              │ • Blade pitch & static balance│
└───────────────────────────────┘              └───────────────────────────────┘
                                   │
                                   ▼
        ┌───────────────────────────────────────────────────────┐
        │ Issuance of EN 10204 3.2 Marine Classification Cert   │
        └───────────────────────────────────────────────────────┘
6. Umfassende Qualitätsprüfstandards
| Qualitätsprüfung | Standard / Verfahren | Akzeptanzkriterien |
|---|---|---|
| Chemische Analyse | Optische Emissionsspektrometrie (OES) | Strenge Einhaltung von ASTM B148 / A352; Grenzwerte für Spurenelemente ( ) |
| Zug- und Schlagzähigkeit | ISO 6892-1 / ASTM E23 | Überprüft ; Charpy-Schlagzähigkeit aT für Sorte LCC |
| Flüssigkeits-Penetrationsprüfung (PT) | ISO 3452 / ASTM E165 (fluoreszierend) | 100-%-Prüfung der Vorderkanten, Fasen und Naben der NAB-Schaufeln; Akzeptanzstufe 1 |
| Ultraschallprüfung (UT) | EN 10228-3 / IACS UR M3 | 100-%-volumetrische Abtastung an den schweren Schaufelwurzeln und Wellennaben; keine Schrumpflunker |
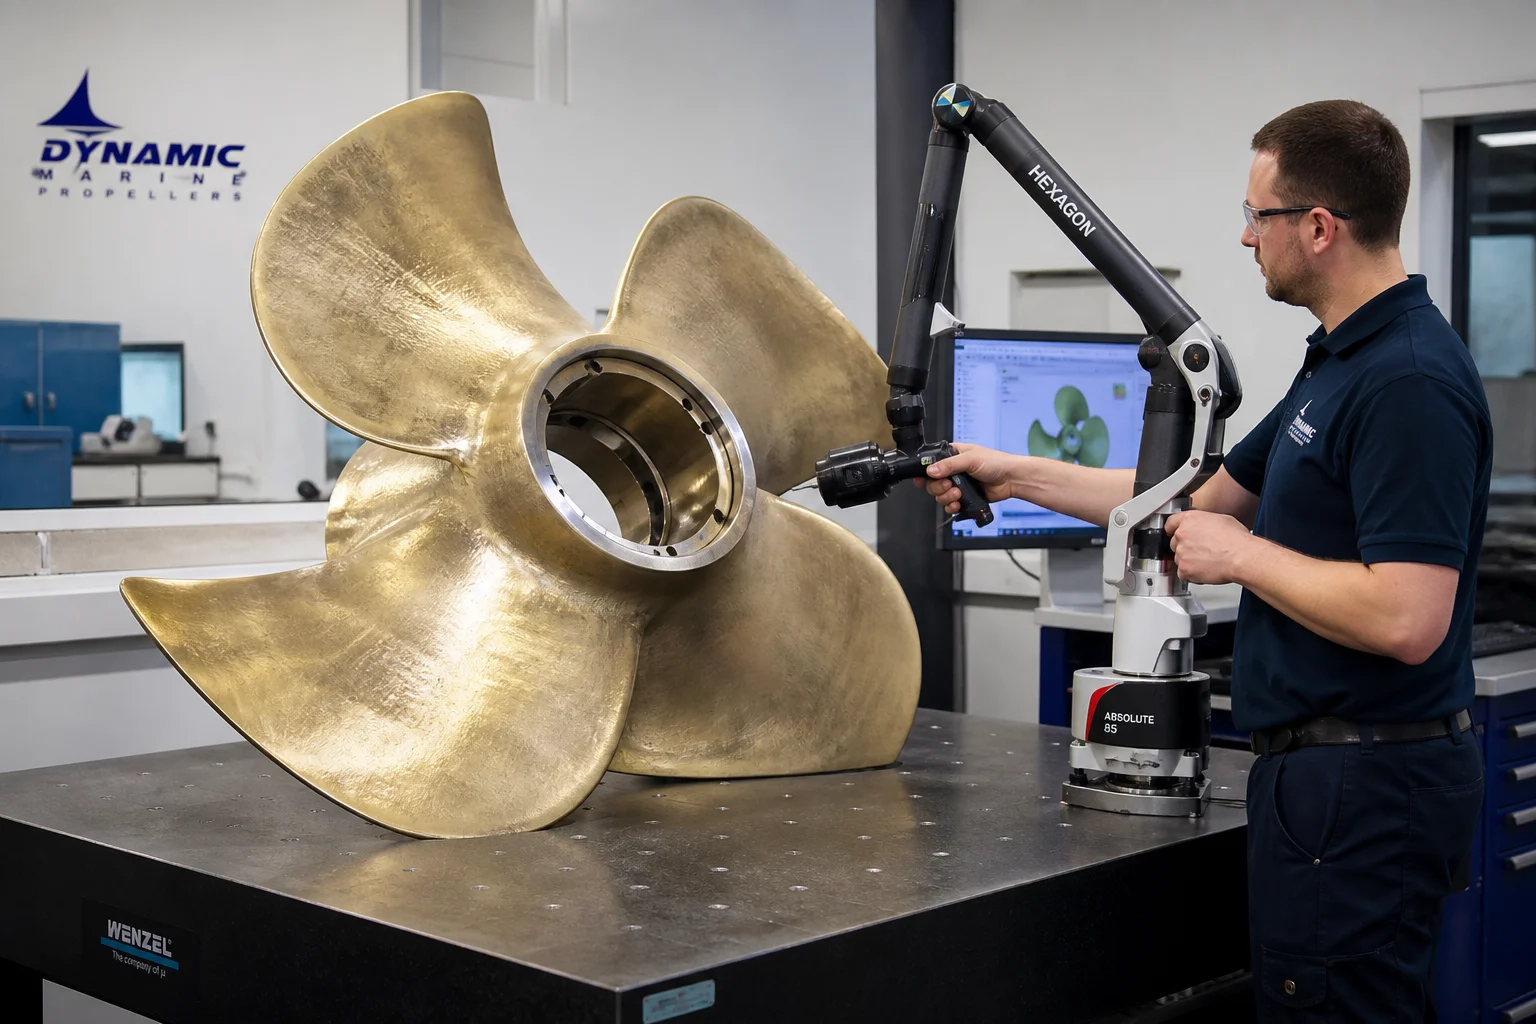
| Hydrofoil-Genauigkeit | 3D-Lasertracker / optischer CMM-Scan | Einhaltung der ISO 484/1-Klasse S / Klasse I für Schaufelgeometrie |
| Statische und dynamische Auswuchtung | Auswuchtvorrichtung gemäß ISO 1940 | Statische Auswuchtung innerhalb von der gesamten Propellermasse |
7. Schiffs- und Offshore-Gussfertigkeiten bei Dandong City Pengxin Machinery Co., Ltd.
Die Lieferung von Schiffs- und Offshore-Gussteilen erfordert nachgewiesene Gießerei-Qualitätssysteme, saubere Schmelzkapazitäten für Nichteisenmetalle und legierte Stähle sowie schwere Mehrachsen-CNC-Bearbeitungsmaschinen.
Dandong City Pengxin Machinery Co., Ltd. liefert vollständig zertifizierte Schiffs- und Offshore-Gussteile, die speziell auf Werften und Hersteller maritimer Ausrüstung weltweit zugeschnitten sind:
- Materialvielseitigkeit : Zertifizierter Guss aus Nickel-Aluminium-Bronze (C95800 / CC333G), arktischen Stählen für Tieftemperaturanwendungen (ASTM A352 LCC/LC3), Baustählen aus Kohlenstoffstahl sowie Super-Duplex-Legierungen.
- Schwerindustrielle Fertigung und Infrastruktur : Produktionsstätte mit einer Fläche von 80.000 m² und schweren Kränen, die Einzelkomponenten für den Schiffsbau mit einem Gewicht von 200 kg bis 25 Tonnen gießen können.
- Fortgeschrittene 5-Achsen-CNC-Fertigung : Mehrachsige CNC-Breitfräsmaschinen und große vertikale Bohrdrehmaschinen zur präzisen Herstellung von Turbinenschaufelhydrofoils, Nabenhülsen mit konischem Übergang und gerillten Winch-Trommeln.
- Erfahrung mit Klassifikationsgesellschaften : Etablierte Inspektionsprotokolle für die Begutachtung von Tests durch ABS, DNV, Lloyd’s Register, BV und CCS sowie für die Zertifizierung nach EN 10204 3.2.
- Vollständige zerstörungsfreie Prüfung : Zertifizierte NDT-Techniker der Stufen II/III führen an jedem kritischen Gussteil eine 100-prozentige Ultraschallprüfung (UT), Magnetpulverprüfung (MT), Penetrationsprüfung (PT) und 3D-optische Laserscanning-Prüfung durch.
Fazit
Gussteile für maritime Antriebs- und Deckmaschinen arbeiten unter der gnadenlosen Kombination extremer hydrodynamischer Kavitation, Meerwasserkorrosion, zyklischer Ermüdung und arktischer Temperaturschocks unter Null Grad Celsius. Die Gewährleistung einer Seetüchtigkeit über Jahrzehnte erfordert eine wissenschaftlich fundierte Legierungsauswahl (NAB und niedrigtemperaturfeste Stähle), eine disziplinierte Wärmebehandlung zur Vermeidung von De-Aluminisierung, eine präzise 5-Achsen-CNC-Bearbeitung sowie uneingeschränkte Einhaltung der IACS-Qualitätsanforderungen.
Die Zusammenarbeit mit einer erfahrenen, integrierten Schwerguss- und Präzisionsbearbeitungseinrichtung stellt sicher, dass Ihre maritime Komponenten einwandfrei in den Ozeanen weltweit funktionieren.
Kontaktieren Sie Dandong City Pengxin Machinery Co., Ltd., um Ihre Zeichnungen für maritime Gussteile einzureichen oder Klassifikationsgesellschafts-Prüfungen zu vereinbaren.
Dandong City Pengxin Machinery Co., Ltd. — Schwermetallguss und Präzisionsbearbeitung, seit 1958.
Inhaltsverzeichnis
- 1. Betriebsumgebung und marine Abbauvorgänge
- 2. Metallurgische Legierungshierarchie für maritime Anwendungen
- 3. Marine Sandguss-Technologie und sauberes Gießen
- 4. Mehrachsige CNC-hydrodynamische Bearbeitung
- 5. Zertifizierungsablauf der Marine-Klassifikationsgesellschaft (IACS)
- 6. Umfassende Qualitätsprüfstandards
- 7. Schiffs- und Offshore-Gussfertigkeiten bei Dandong City Pengxin Machinery Co., Ltd.
- Fazit