
 EN
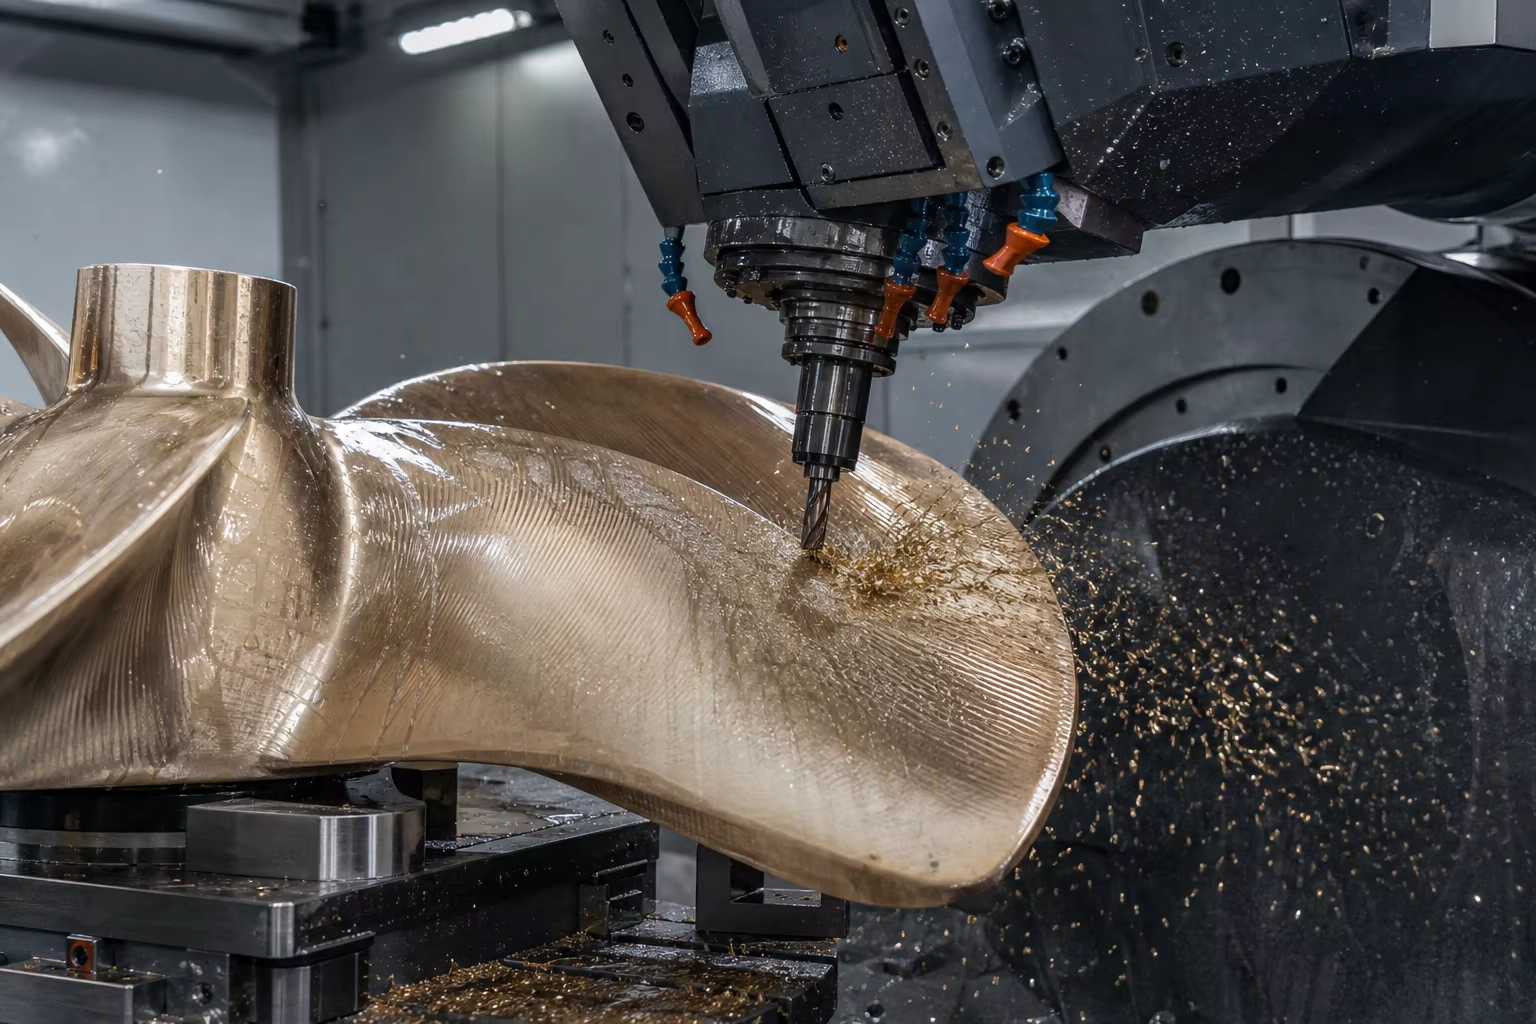
Meta Beskrivelse: En omfattende teknisk veiledning for støpeprodukter til marin framdrift og dekkmaskineri. Utforsk nikkel-aluminium-brons (ASTM B148 C95800 / EN 1982 CC333G), arktiske stål med lav temperaturbestandighet (ASTM A352 LCC / LC3 ved −46 °C), fem-akset CNC-frasing av propellblader og etterlevelse av IACS-klassifisering (ABS, DNV, Lloyd’s Register, CCS).
Marine fartøyer og offshore-plattformer opererer i ett av planetens mest aggressive miljøer med flere samtidige påvirkningsfaktorer. Undervannsframdriftskomponenter (propellblader, propellhoder, roretapper, akstunnelklemmer) og dekkmaskineri (ankervindlassruller, fortøyningsvinsjer, trekkutstyr) tåler kontinuerlig elektrokjemisk korrosjon av sjøvann, mikrostråle-kavitasjonsskockbølger, alvorlig biologisk fouling, syklisk bølgeutmatning og arktiske subnull-impaktsjokk ned til .
Under disse harde marine forhold utgjør komponentsvikt til havs alvorlige miljø- og livssikkerhetsrisikoer. Derfor må hver marin strukturell støping overholde de strenge lovpålagte sertifiseringsreglene til International Association of Classification Societies (IACS) — inkludert ABS, DNV, Lloyd's Register, Bureau Veritas og CCS.
Å oppnå IACS-overholdelse krever spesialisert støperi-metallurgi: smelting av Nickel-Aluminum Bronze (NAB / C95800) med de-aluminiserende varmebehandling, støping av tykkveggede Lavtemperaturstål (ASTM A352 LCC/LC3) med verifisert Charpy-slagstyrke ved subnull-temperaturer, samt utførelse av 5-akset CNC-hydrodynamisk profilfrasing.
Denne tekniske veiledningen beskriver valg av marine legeringer, smelteprosedyrer, forebygging av kavitasjon, 5-akset CNC-bearbeiding, ikkje-destruktiv testing (NDT) og sertifiseringsarbeidsflyter hos marine klassifikasjonsorganisasjoner.
1. Driftsmiljø og marine nedbrytningsmekanismer
Marine støpinger må tåle flere samtidige kjemiske og mekaniske nedbrytningsformer:
                     ┌──────────────────────────────────────────────┐
                     │ Aggressive Deep Seawater & Ocean Dynamics    │
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ Cavitation Erosion            │ │ De-Aluminization / Galvanic   │ │ Arctic Low-Temperature Impact │
│ (Imploding vapor micro-jets   │ │ (Selective phase leaching in  │ │ (Brittle fracture risk in     │
│  on high-speed blade tips)    │ │  saline marine electrolytes)  │ │  polar waters down to -46 °C) │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Driftskomponent | Dominerande driftslast | Feilmodus som skal unngåast | Materialløsning |
|---|---|---|---|
| Propellblad med justerbar stigning (CPP) | Kontinuerleg strøm av sjøvatn med høg hastigheit + syklisk hydrodynamisk trykk | Kavitasjonserosjon, bøyefatigue i bladspissen, biofouling | Nikkel-aluminium-brons (ASTM B148 C95800 / Cu3) |
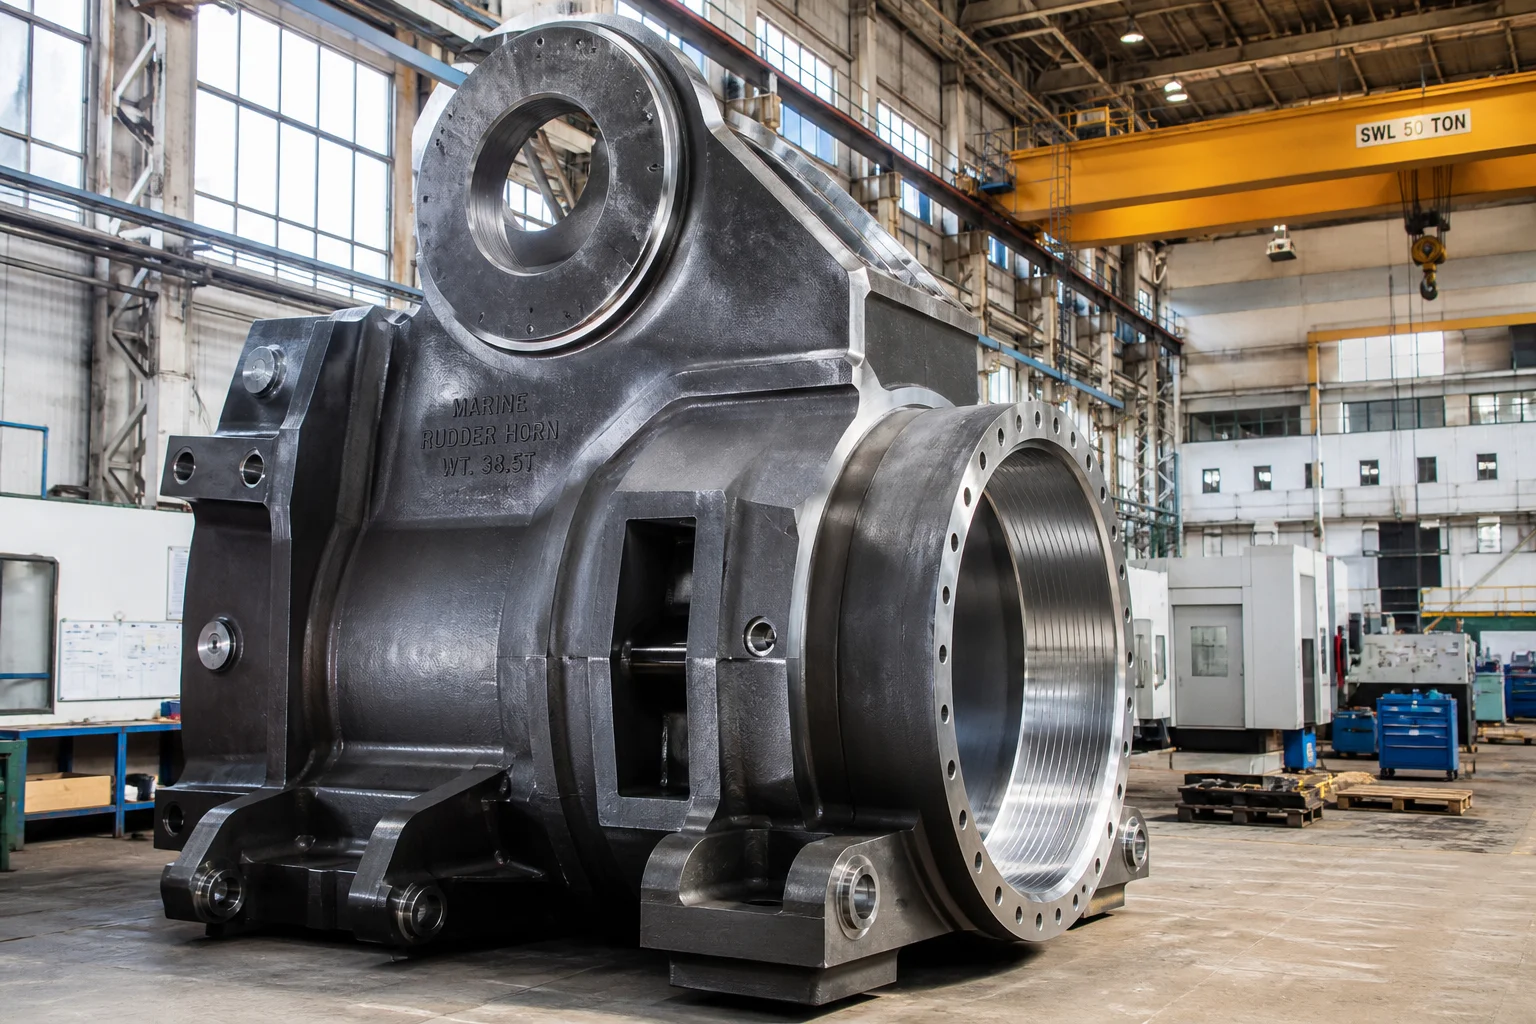
| Rorhorn og akterstamme-ramme | Kraftig bølgepåvirkning og strukturelle bøyemomenter | Skjør sveisebrudd, lagvis revning | Støpt karbon-mangan-stål (ASTM A27 / IACS-kvalitet 2) |
| Arktiske fortøyningsutløp og vinsjkarusseller | Ekstreme strekkbelastninger i kabel ved temperaturer under frysepunktet | Skjør sprekkebrudd ved temperaturer under frysepunktet | Stål for lavtemperaturstøping (ASTM A352-kvalitet LCC / LC3) |
| Marine skrubber- og sjøvannsinntaksventiler | Konsentrert svovelsyre-kondensat samt høyhastighets sjøvann | Alvorlig grop- og sprekkrøst ( angrep) | Superduplex rustfritt stål (2507 / ASTM A890 5A) |
2. Metallurgisk legeringshierarki for marine applikasjoner
Valg av støpelegeringer til marin bruk balanserer kavitasjonsmotstand, galvanisk kompatibilitet, god seighetsmotstand ved lave temperaturer og bearbeidbarhet:
| Legeringsfamilie | Støpegrad / standard | Nominell kjemisk sammensetning (vekt%) | Mekaniske egenskaper | Viktig marin egenskap |
|---|---|---|---|---|
| Nikkel-aluminium-bronsje (NAB) | ASTM B148 C95800 / EN 1982 CC333G (Cu3) | Overlegen kavitasjonsmotstand; naturlig anti-fouling (kopperionfrigivelse); høy korrosjonsutmattningsgrense | ||
| Kullstål for lav temperatur | ASTM A352-kvalitet LCC / EN 10293 G20Mn5 | Bekreftet Charpy-slagstyrke aT for polare dekkeutstyr | ||
| nikkelrik lavtemperaturstål med 3,5 % nikkel | ASTM A352-kvalitet LC3 / 1,5638 | Utmerket kryogenisk toughhet aT for LNG-marint rørledningssystem | ||
| Støpt strukturell marin stål | IACS-klasse 2 / ASTM A216 WCB | Standard skipsskrog-støpinger (akselrør, roderkasser, ankerpipe) | ||
| Superduplex rustfritt stål | ASTM A890 5A (CE3MN / 2507) | Høy PREN ( ); ekstrem motstand mot varmt sjøvann og sure avgassrensere |
Metallurgisk fokus: Forebygging av de-aluminering i NAB (C95800)
I nylig støpte NAB-komponenter fører langsom avkjøling i sandformer til utskilling av en aluminiumsrik, sammenhengende (gamma-to)-fase. I sjøvann er denne fasen sterkt anodisk i forhold til den omkringliggende kobbermatrisen, noe som fører til dyp, selektiv elektrokjemisk de-alumineringskorrosjon. Korrosjonsmildrende varmebehandling
- : NAB-støpinger gjennomgår en dedikert 6-timers gløding ved .følgt av luftkjøling. Dette bryter fullstendig ned den kontinuerlige nettværket til ufarlige, diskontinuerlige (kappa) intermetalliske nederlag ( ) og gjenoppretter full motstand mot korrosjonsutmatning i sjøvann.
3. Marin sandstøpteknologi og ren støping
Propeller og tung dekkeutstyr varierer fra 200 kg store bladsegmenter til 20-tonns éndelige propellerstøpninger.
┌─────────────────────────────────────────────────────────────┐
│ 1. 3D Precision Pattern & Pitch Hydrofoil Tooling           │
│    • High-accuracy CNC machined patterns for complex skew   │
├─────────────────────────────────────────────────────────────┤
│ 2. Furan Resin No-Bake Sand with Zircon Wash                │
│    • High-refractory zircon coating prevents metal burn-in  │
├─────────────────────────────────────────────────────────────┤
│ 3. Bottom-Pour Inverted Gating with Ceramic Swirl Filters   │
│    • Prevents turbulent oxide dross folding in NAB melts    │
├─────────────────────────────────────────────────────────────┤
│ 4. Heavy Feeder Risers with Exothermic Sleeves              │
│    • Directional feeding into thick blade roots & hubs      │
└─────────────────────────────────────────────────────────────┘
4. Flere-akse CNC-hydrodynamisk bearbeiding
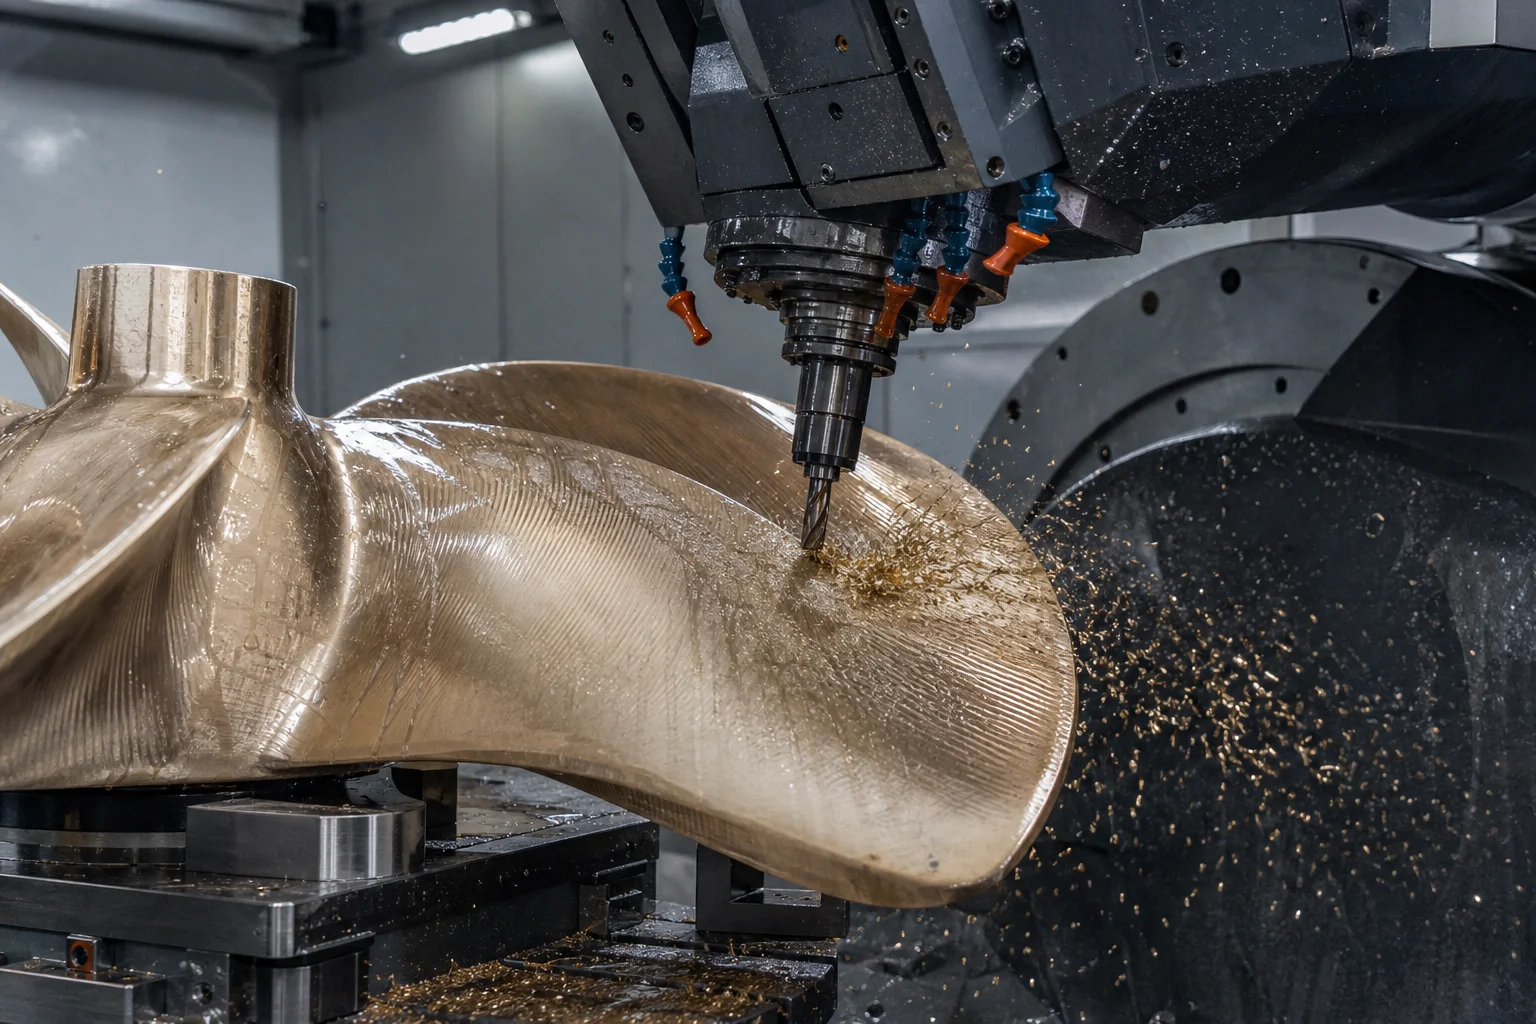
Propellernes hydrodynamikk avgjør skipets drivstoffeffektivitet, akustiske kavitasjonssignatur og vibrasjonsnivåer:
Presisjonsmaskinbearbeidingsoperasjoner:
- 5-akset CNC-bladkonturering : Høyhastighets, fleraksial konturfræsing av komplekse 3D-trykk- og sug-hydrofoil-bladflater. Tykkelsesunøyaktigheter holdes innenfor ISO 484/1 klasse S / klasse I (over 3-meter spennvidder).
- Aksborekonus og nøkkelrinnebearbeiding : Marine propellervirkelens indre konuser (typisk eller standardkonuser) bearbeides presist på vertikale CNC-boringsmaskiner. Kontaktsjekk med blå farge må gi jevn kontaktflate mot propellervirkelens aksmål.
- Dekkvinde-trommel-bearbeiding : Presis CNC-skråskjæring av helikale riller for wire rope på store svermaskiner for å unngå kryssing og knusing av wire rope under høy fortøyningsbelastning.
5. Sertifiseringsprosess for sjøfartsklassifikasjonsforeninger (IACS)
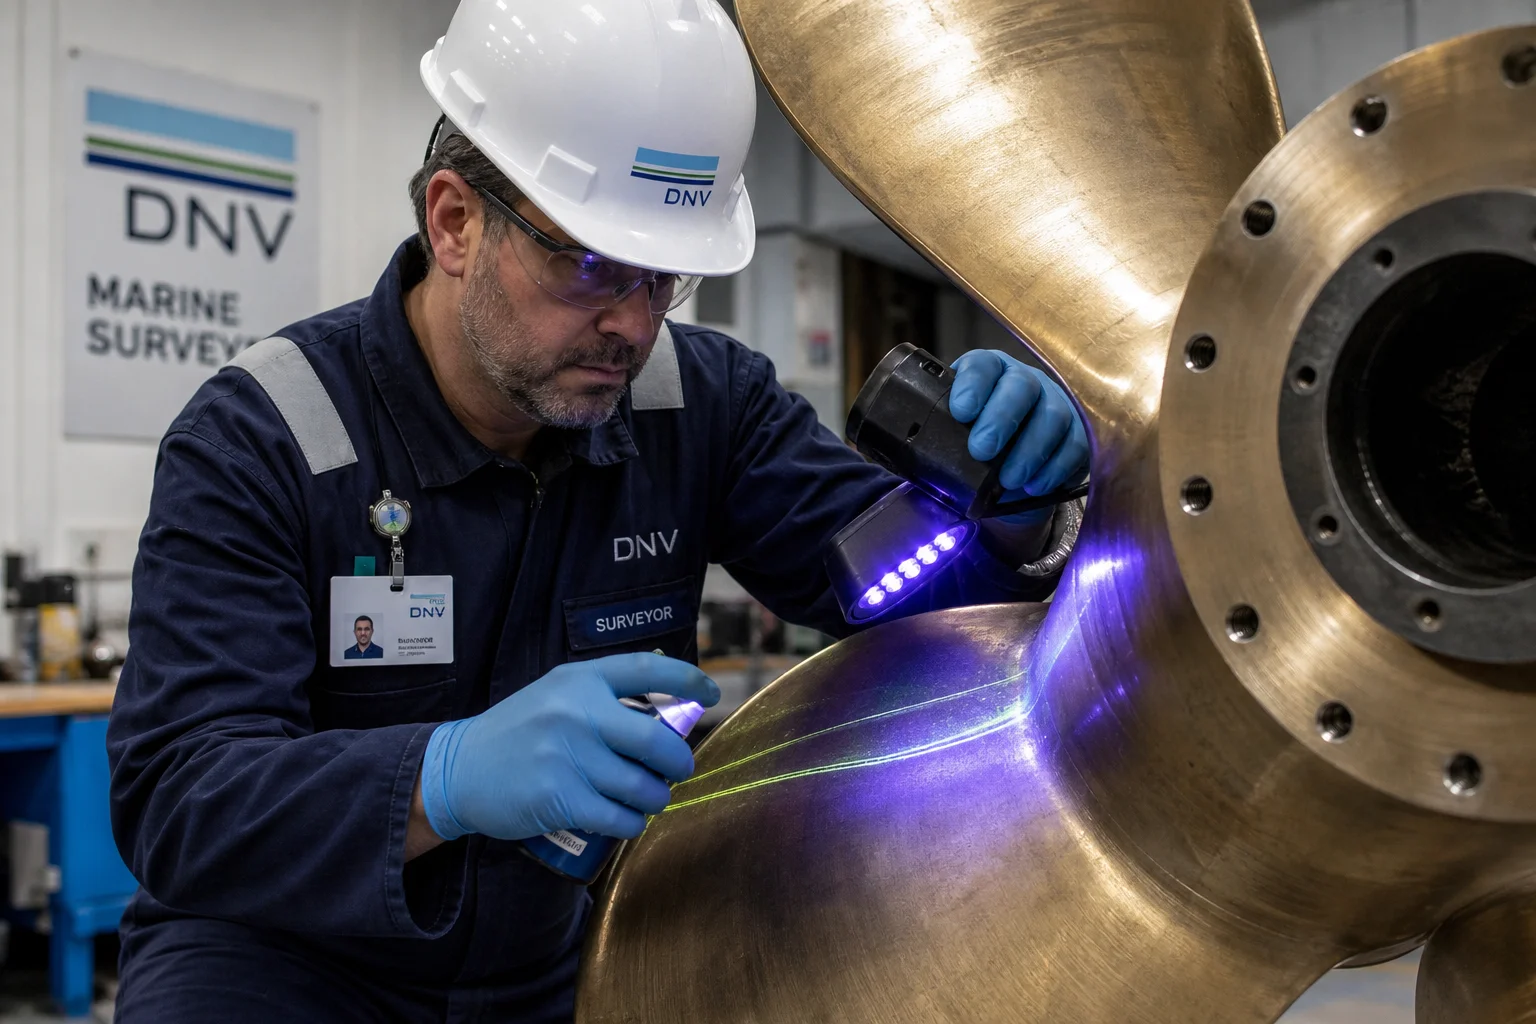
Alle støpinger tiltenkt kommersiell skipsfart eller offshore-anvendelser må gjennomgå streng tredjeparts-vitneprøving utført av en autorisert inspektør fra en klassifikasjonsforening:
        ┌───────────────────────────────────────────────────────┐
        │ Foundry Works Approval (DNV / ABS / Lloyd's / CCS)   │
        └──────────────────────────┬────────────────────────────┘
                                   │
        ┌──────────────────────────┴───────────────────────────┐
        ▼                                                      ▼
┌───────────────────────────────┐              ┌───────────────────────────────┐
│ In-Process Surveyor Witness   │              │ Final Testing & Verification  │
│ • Molten metal chemical melt  │              │ • 100% Surface PT/MT on roots │
│ • Heat treatment furnace chart│              │ • Volumetric UT / RT on hubs  │
│ • Attached coupon tensile/KV  │              │ • Blade pitch & static balance│
└───────────────────────────────┘              └───────────────────────────────┘
                                   │
                                   ▼
        ┌───────────────────────────────────────────────────────┐
        │ Issuance of EN 10204 3.2 Marine Classification Cert   │
        └───────────────────────────────────────────────────────┘
6. Omfattende kvalitetsinspeksjonsstandarder
| Kvalitetskontroll | Standard / Metode | Akseptkriterier |
|---|---|---|
| Kjemisk analyse | Optisk emisjonsspektrometri (OES) | Streng overholdelse av ASTM B148 / A352; begrensninger for urenheter ( ) |
| Trekfesthet og slagstyrke | ISO 6892-1 / ASTM E23 | Verifisert ; Charpy-impact aT for kvalitet LCC |
| Væskefarget penetranttest (PT) | ISO 3452 / ASTM E165 (fluorescerende) | 100 % inspeksjon av NAB-bladets forkant, rundinger og nav; akseptnivå 1 |
| Ultralydstesting (UT) | EN 10228-3 / IACS UR M3 | 100 % volumetrisk scanning av tunge bladroter og akselnav; ingen krympningshull |
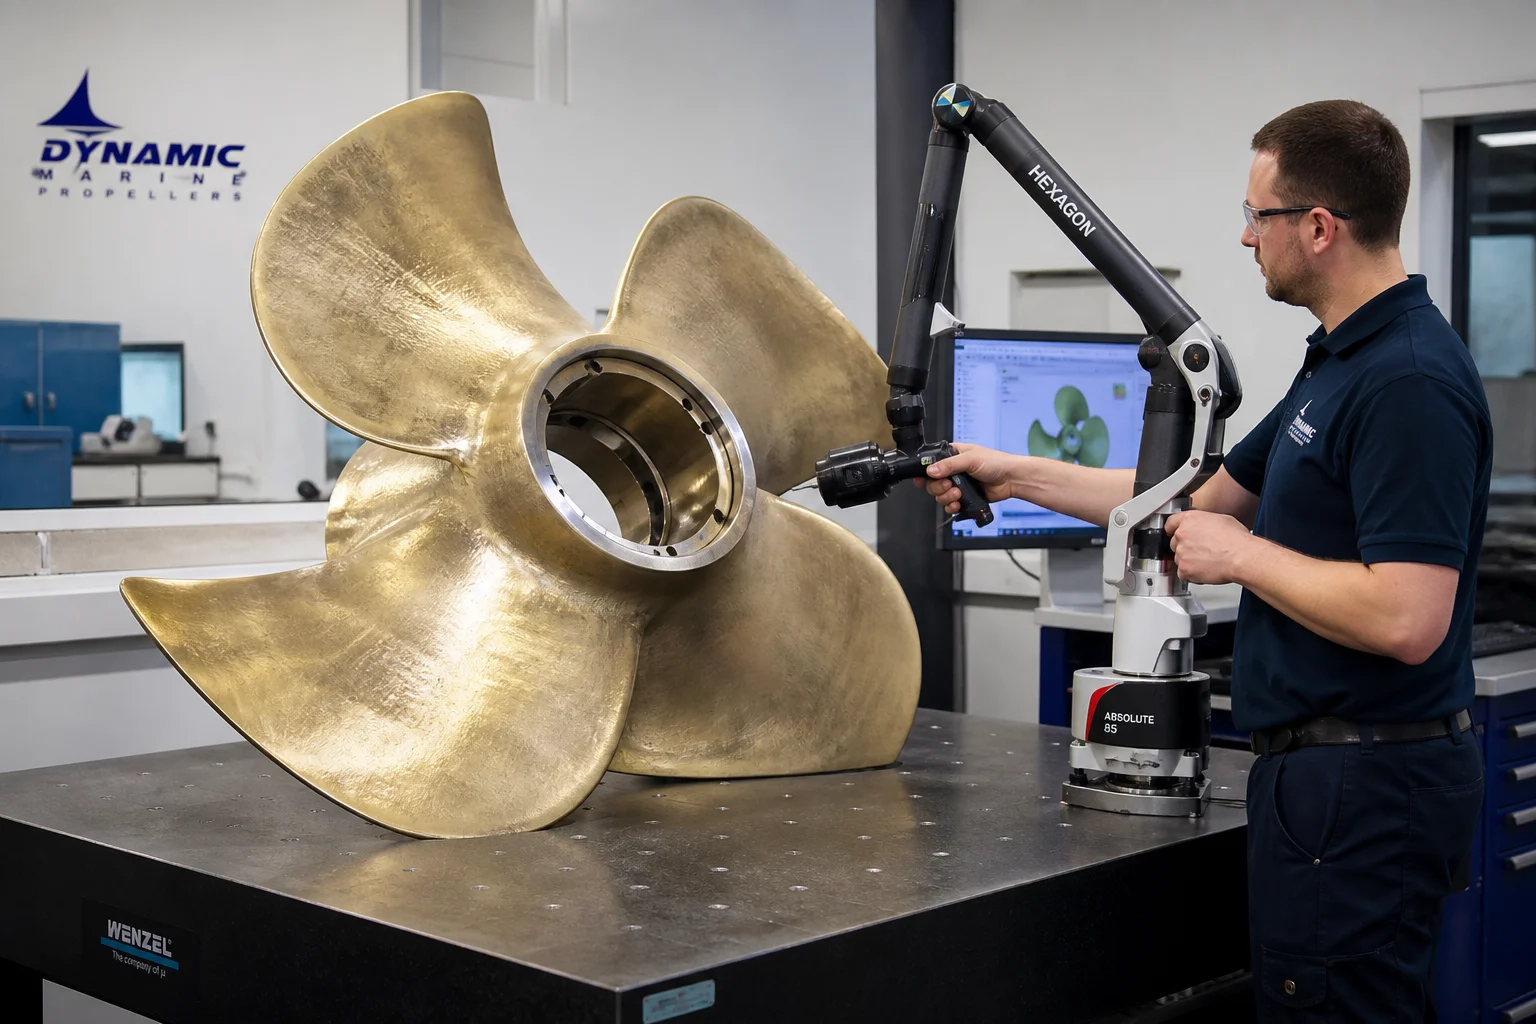
| Hydrofoil-nøyaktighet | 3D-lasertracker / optisk CMM-scanning | Overholdelse av ISO 484/1 klasse S / klasse I bladgeometri |
| Statisk og dynamisk balansering | Balanseringsutstyr i henhold til ISO 1940 | Statisk balansering innenfor av totalt propellermasse |
7. Marint støpekapasitet i Dandong City Pengxin Machinery Co., Ltd.
Å levere marint og offshore-støp kræver verifiserte støperi-kvalitetssystemer, ren smeltekapasitet for ikke-jernholdige metaller og legeringsstål samt tunge flerakse CNC-maskinverktøy.
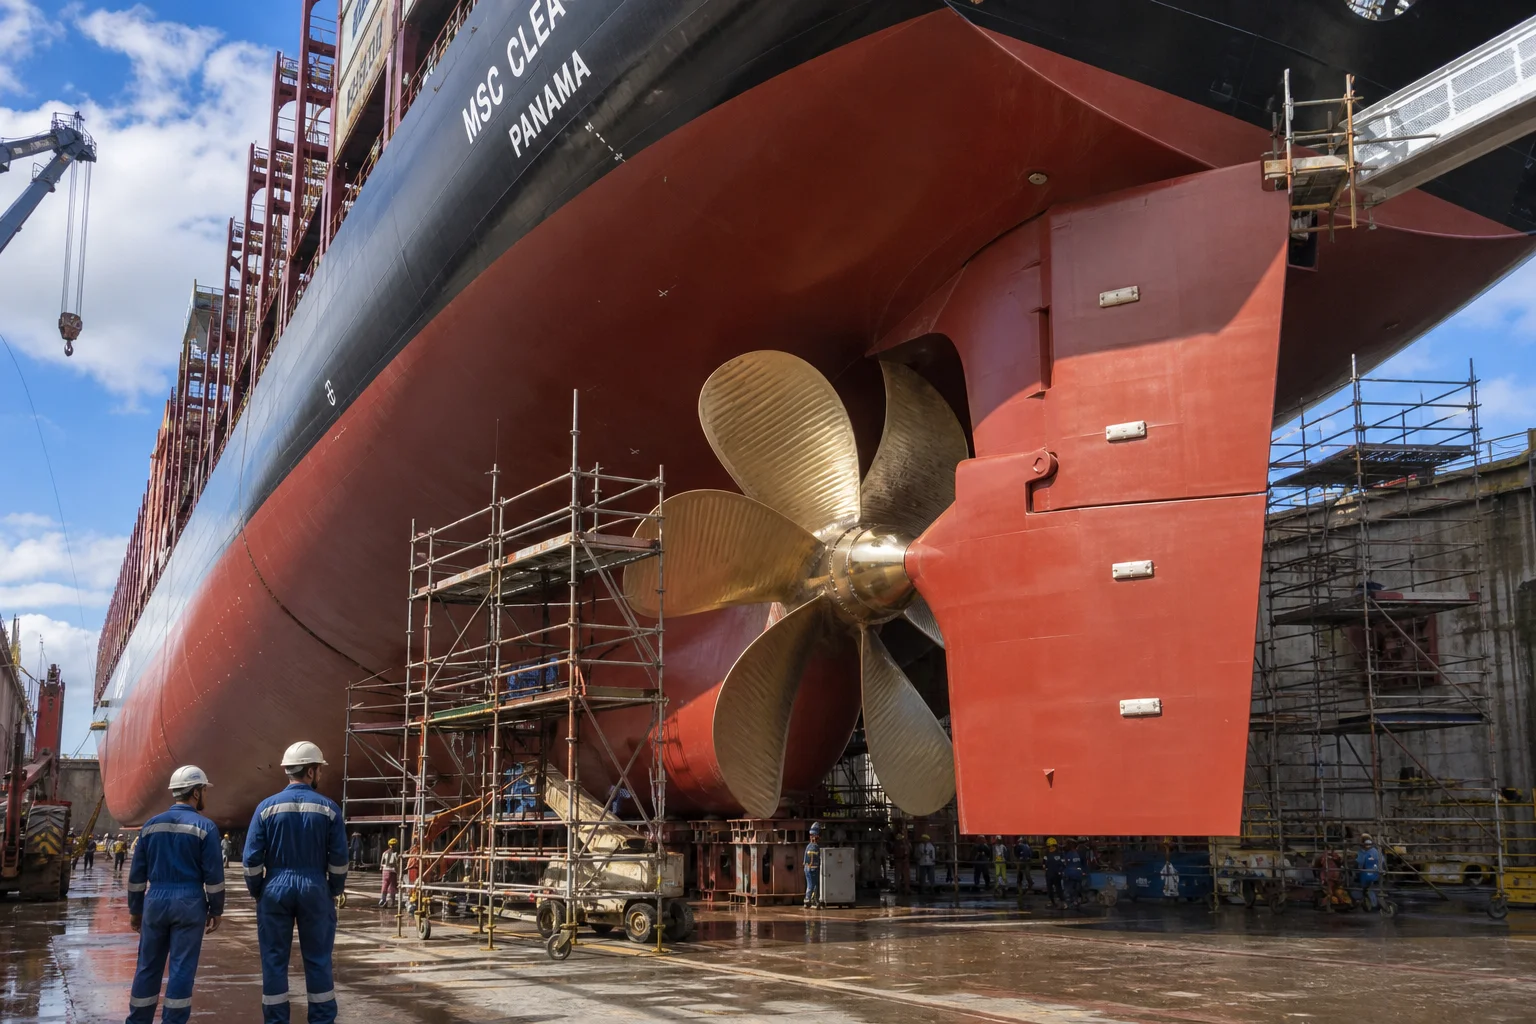
Dandong City Pengxin Machinery Co., Ltd. leverer fullt sertifiserte marine og offshore-støp tilpasset skipsverft og produsenter av marint utstyr over hele verden:
- Fleirsidighet i materialet : Sertifisert støping av nikkel-aluminiumbronse (C95800 / CC333G), arktiske lavtemperaturstål (ASTM A352 LCC/LC3), strukturelle karbonstål og superduplex-legeringer.
- Storskala og infrastruktur : 80 000 m² støpefabrikk med tung kranekapasitet som kan støpe enkelt marinekomponenter fra 200 kg til 25 tonn.
- Avansert 5-akset CNC-ferdigbearbeiding : Flere-akse CNC-portalmaskiner og store vertikale boreturer som leverer nøyaktige turbinbladhydrofoil, navkonuser og rullebånd med riller.
- Erfaring med klassifikasjonsselskaper : Etablerte inspeksjonsprotokoller for ABS, DNV, Lloyd’s Register, BV og CCS-vitnesbyrd og EN 10204 3.2-sertifisering.
- Fullstendig ikkje-destruktiv testing : Sertifiserte NDT-teknikarar på nivå II/III som utfører 100 % ultralydtesting (UT), magnetpulvertesting (MT), penetranttesting (PT) og 3D-optisk laserskanning på alle kritiske støpinger.
Konklusjon
Støpinger for marin framdrift og dekkmaskineri opererer under den uforgjevlege kombinasjonen av ekstrem hydrodynamisk kavitasjon, sjøvasskorrosjon, syklisk utmattelse og arktiske termiske sjokk under frysepunktet. Å garantera tiårvis med sjødyktighet krev vitenskapelig legeringsvalg (NAB og lavtemperaturstål), streng varmebehandling for å eliminere de-aluminering, nøyaktig 5-akset CNC-maskinering og urokkelig IACS-kvalitetskompatibilitet.
Å samarbeide med en erfaren, integrert anlegg for tung støping og presisjonsbearbeiding sikrer at dine marine komponenter fungerer feilfritt over hele verdens hav.
Kontakt Dandong City Pengxin Machinery Co., Ltd. for å sende inn tegningene til marine støpinger eller planlegge inspeksjoner med klassifikasjonsselskapets vitne.
Dandong City Pengxin Machinery Co., Ltd. — Tunge støpinger og presisjonsbearbeiding, siden 1958.
Innholdsfortegnelse
- 1. Driftsmiljø og marine nedbrytningsmekanismer
- 2. Metallurgisk legeringshierarki for marine applikasjoner
- 3. Marin sandstøpteknologi og ren støping
- 4. Flere-akse CNC-hydrodynamisk bearbeiding
- 5. Sertifiseringsprosess for sjøfartsklassifikasjonsforeninger (IACS)
- 6. Omfattende kvalitetsinspeksjonsstandarder
- 7. Marint støpekapasitet i Dandong City Pengxin Machinery Co., Ltd.
- Konklusjon