
 EN
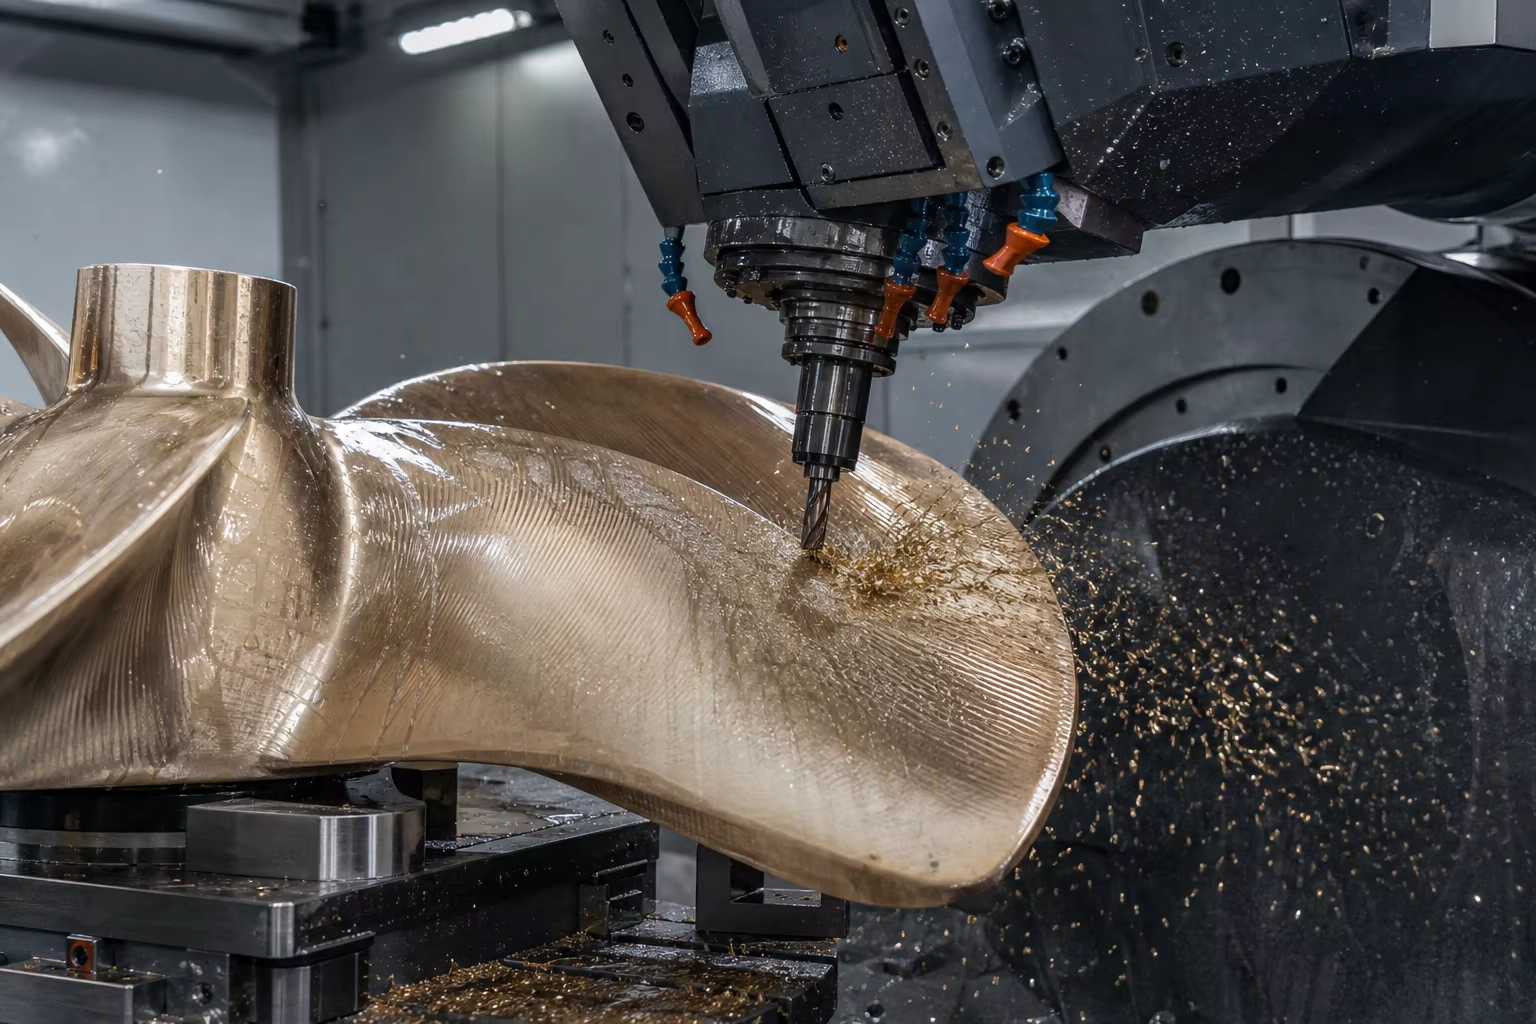
Descripció Meta: Una guia tècnica completa sobre foses per a la propulsió marítima i la maquinària de coberta. Exploreu el bronze de níquel-alumini (ASTM B148 C95800 / EN 1982 CC333G), els acers fosa de baixa temperatura àrtics (ASTM A352 LCC / LC3 a -46 °C), la fresadora de paletes de hèlix CNC de 5 eixos i el compliment de la classificació IACS (ABS, DNV, Lloyd's Register, CCS).
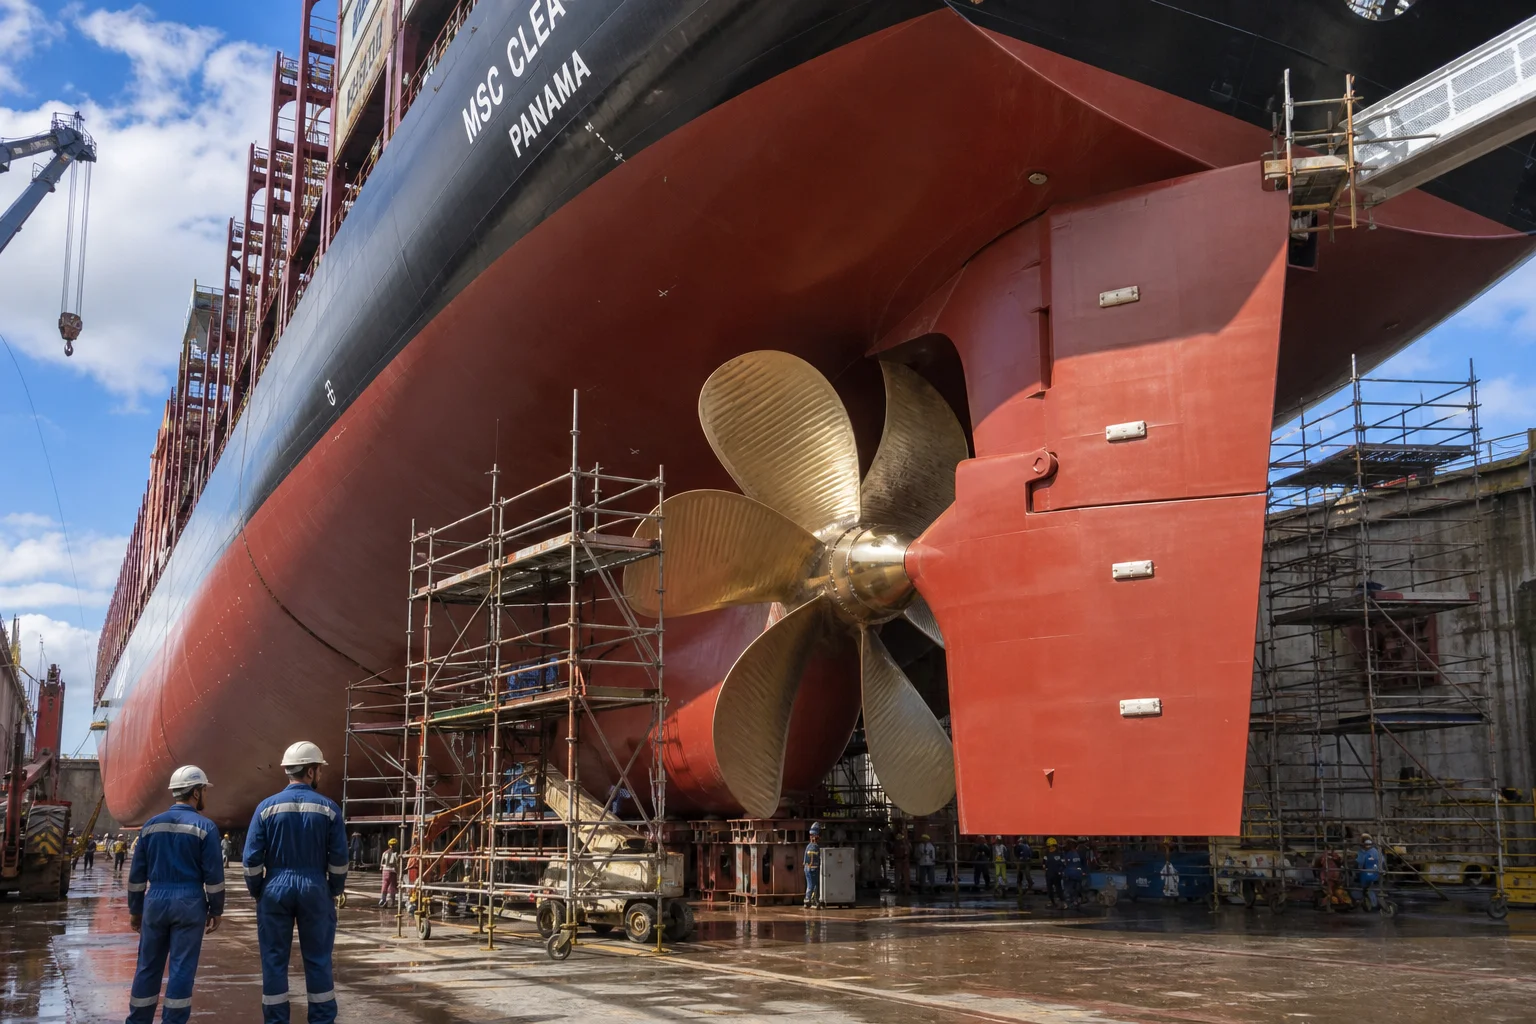
Els vaixells marítims i les plataformes off-shore operen en un dels entorns operatives més agressius del planeta, amb múltiples factors. Els components submergits de propulsió (paletes d’hèlix, nusos, banyes de timó, suports de tub de popa) i la maquinària de coberta (tambors de molinet d’àncora, garrabates d’amarra, guies de remolc) suporten contínuament corrosió electroquímica per aigua de mar, ones de xoc de cavitació de microjet, incrustacions biològiques severes, fatiga cíclica per ones i xocs d'impacte àrtics sota zero fins a .
En aquestes dures condicions marines, la fallada de components en alta mar comporta riscos greus per al medi ambient i per a la seguretat de les persones. Per tant, cada peça colada estructural marina ha de complir les estrictes normes reglamentàries de certificació de l' International Association of Classification Societies (IACS) — incloent-hi ABS, DNV, Lloyd's Register, Bureau Veritas i CCS.
Assolir la conformitat amb l'IACS exigeix una metal·lúrgia especialitzada de fosa: fusió de Nickel-Aluminum Bronze (NAB / C95800) amb tractament tèrmic de desaluminització, colada d'aceros d'baixa temperatura d'alta resistència (pareds gruixudes) de Low-Temperature Steels (ASTM A352 LCC/LC3) amb tenacitat d'impacte Charpy verificada a temperatures sota zero i fresat hidrodinàmic de perfils mitjançant fresadores CNC de 5 eixos.
Aquesta guia tècnica detalla la selecció d’aliatges marins, els protocols de fusió, la prevenció de la cavitació, l’usinatge CNC de 5 eixos, les proves no destructives (PND) i els fluxos de treball per a la certificació per part de societats de classificació marines.
1. Entorn d’operació i mecanismes de degradació marina
Les foses marines han de suportar diversos modes simultanis de degradació química i mecànica:
                     ┌──────────────────────────────────────────────┐
                     │ Aggressive Deep Seawater & Ocean Dynamics    │
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ Cavitation Erosion            │ │ De-Aluminization / Galvanic   │ │ Arctic Low-Temperature Impact │
│ (Imploding vapor micro-jets   │ │ (Selective phase leaching in  │ │ (Brittle fracture risk in     │
│  on high-speed blade tips)    │ │  saline marine electrolytes)  │ │  polar waters down to -46 °C) │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Component en funcionament | Càrrega dominant en servei | Mode de fallada a prevenir | Solució material |
|---|---|---|---|
| Paletes d’hèlix de pas regulable (CPP) | Corrent continu d’aigua de mar a alta velocitat + empenta hidrodinàmica cíclica | Erosió per cavitació, fatiga per flexió a la punta, incrustacions biològiques | Bronze de níquel-alumini (ASTM B148 C95800 / Cu3) |
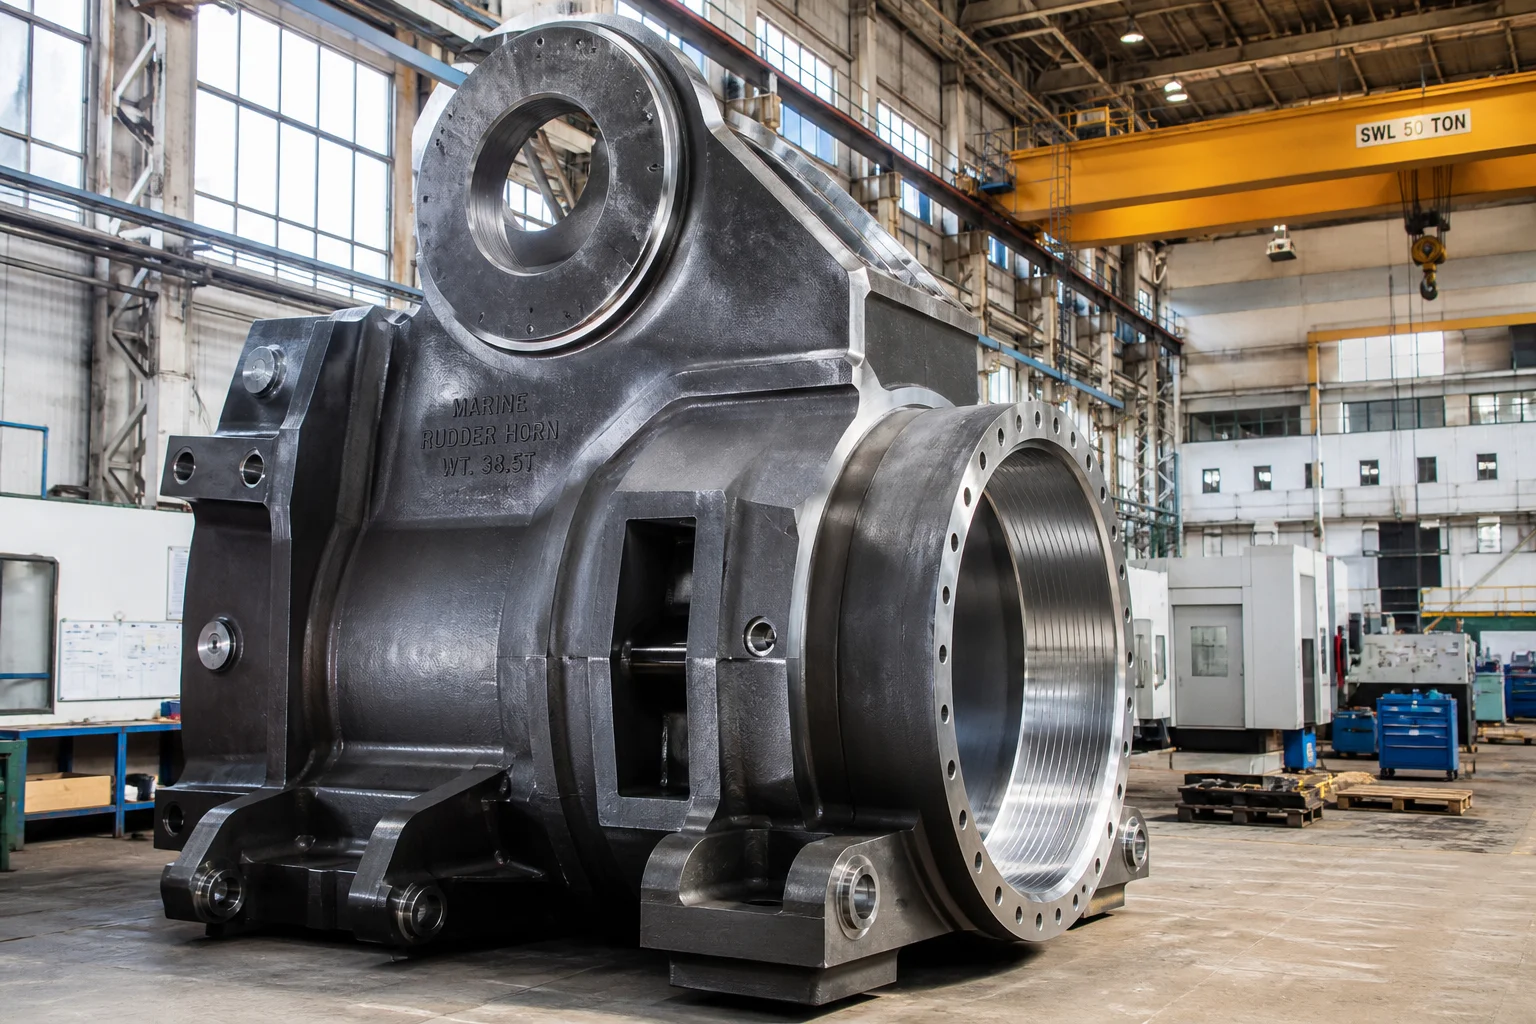
| Corneta de timó i marc de popa | Impacte massiu de les ones i moments de flexió estructural | Fissuració fràgil de les soldadures, esquerdes laminars | Acer fósfor-manganès fos (ASTM A27 / Grau IACS 2) |
| Guies d’amarratge àrtiques i tambors de molinet | Càrregues de xoc extremes en cables de tracció a temperatures subzero | Fractura per clivellament fràgil a temperatures subzero | Acer fós per a baixes temperatures (ASTM A352 Grau LCC / LC3) |
| Vàlvules de depurador marí i d’aspiració d’aigua de mar | Condensat d'àcid sulfúric concentrat + aigua de mar a alta velocitat | Corrosió localitzada severa i corrosió per esquerdes ( atac) | Acer inoxidable superduplex (2507 / ASTM A890 5A) |
2. Jerarquia metallúrgica d’aliatges per a aplicacions marines
La selecció d’aliatges fosos per a ús marí equilibra la resistència a la cavitació, la compatibilitat galvànica, la tenacitat a baixes temperatures i la maquinabilitat:
| Família d’aliatges | Qualitat fosa / Norma | Composició química nominal (en pes %) | Propietats mecàniques | Característica marina clau |
|---|---|---|---|---|
| Bronze de níquel-alumini (NAB) | ASTM B148 C95800 / EN 1982 CC333G (Cu3) | Resistència superior a la cavitació; antifouling natural (alliberament d’ions de coure); límit elevat de fatiga per corrosió | ||
| Acer de carboni de baixa temperatura | ASTM A352 Grau LCC / EN 10293 G20Mn5 | Tenacitat al xoc Charpy verificada aT per a l’equipament de coberta polar | ||
| acer de baixa temperatura amb un 3,5 % de níquel | ASTM A352 Grau LC3 / 1.5638 | Tenacitat criogènica excepcional aT per a canonades marítimes de GNL | ||
| Acer fosa estructural marítim | Gravetat IACS 2 / ASTM A216 WCB | Foses estàndard per a carenes de vaixells (tubs de popa, bastidors de timó, canonades d’ancoratge) | ||
| Inoxidable superdúplex | ASTM A890 5A (CE3MN / 2507) | PREN elevat ( ); resistència extrema a l’aigua de mar calenta i als depuradors de gasos d’escapament àcids |
Focalització metal·lúrgica: Prevenció de la desaluminització en NAB (C95800)
En el NAB com a fos, el refredament lent en motlles de sorra precipita una fase contínua rica en alumini (gamma-dos). En l’aigua de mar, és molt anòdica respecte a la matriu de coure circumdant, provocant una corrosió electroquímica selectiva i profunda per desaluminització.
- Tractament tèrmic per mitigar la corrosió : Les foses NAB es sotmeten a un cicle d’recuit específic de 6 hores a seguit d’un refredament a l’aire. Això desfà completament la xarxa contínua en precipitats intermetàl·lics kappa (κ) inofensius i discontinus () ( ), restablint completament la resistència a la fatiga per corrosió en aigua de mar.
3. Tecnologia de fosa en sorra marina i vessament net
Els hèlixs i l’equipament pesat per a la coberta varien des de segments d’ales de 200 kg fins a fosa d’hèlixs monobloc de 20 tones.
┌─────────────────────────────────────────────────────────────┐
│ 1. 3D Precision Pattern & Pitch Hydrofoil Tooling           │
│    • High-accuracy CNC machined patterns for complex skew   │
├─────────────────────────────────────────────────────────────┤
│ 2. Furan Resin No-Bake Sand with Zircon Wash                │
│    • High-refractory zircon coating prevents metal burn-in  │
├─────────────────────────────────────────────────────────────┤
│ 3. Bottom-Pour Inverted Gating with Ceramic Swirl Filters   │
│    • Prevents turbulent oxide dross folding in NAB melts    │
├─────────────────────────────────────────────────────────────┤
│ 4. Heavy Feeder Risers with Exothermic Sleeves              │
│    • Directional feeding into thick blade roots & hubs      │
└─────────────────────────────────────────────────────────────┘
4. Fresat hidrodinàmic CNC de múltiples eixos
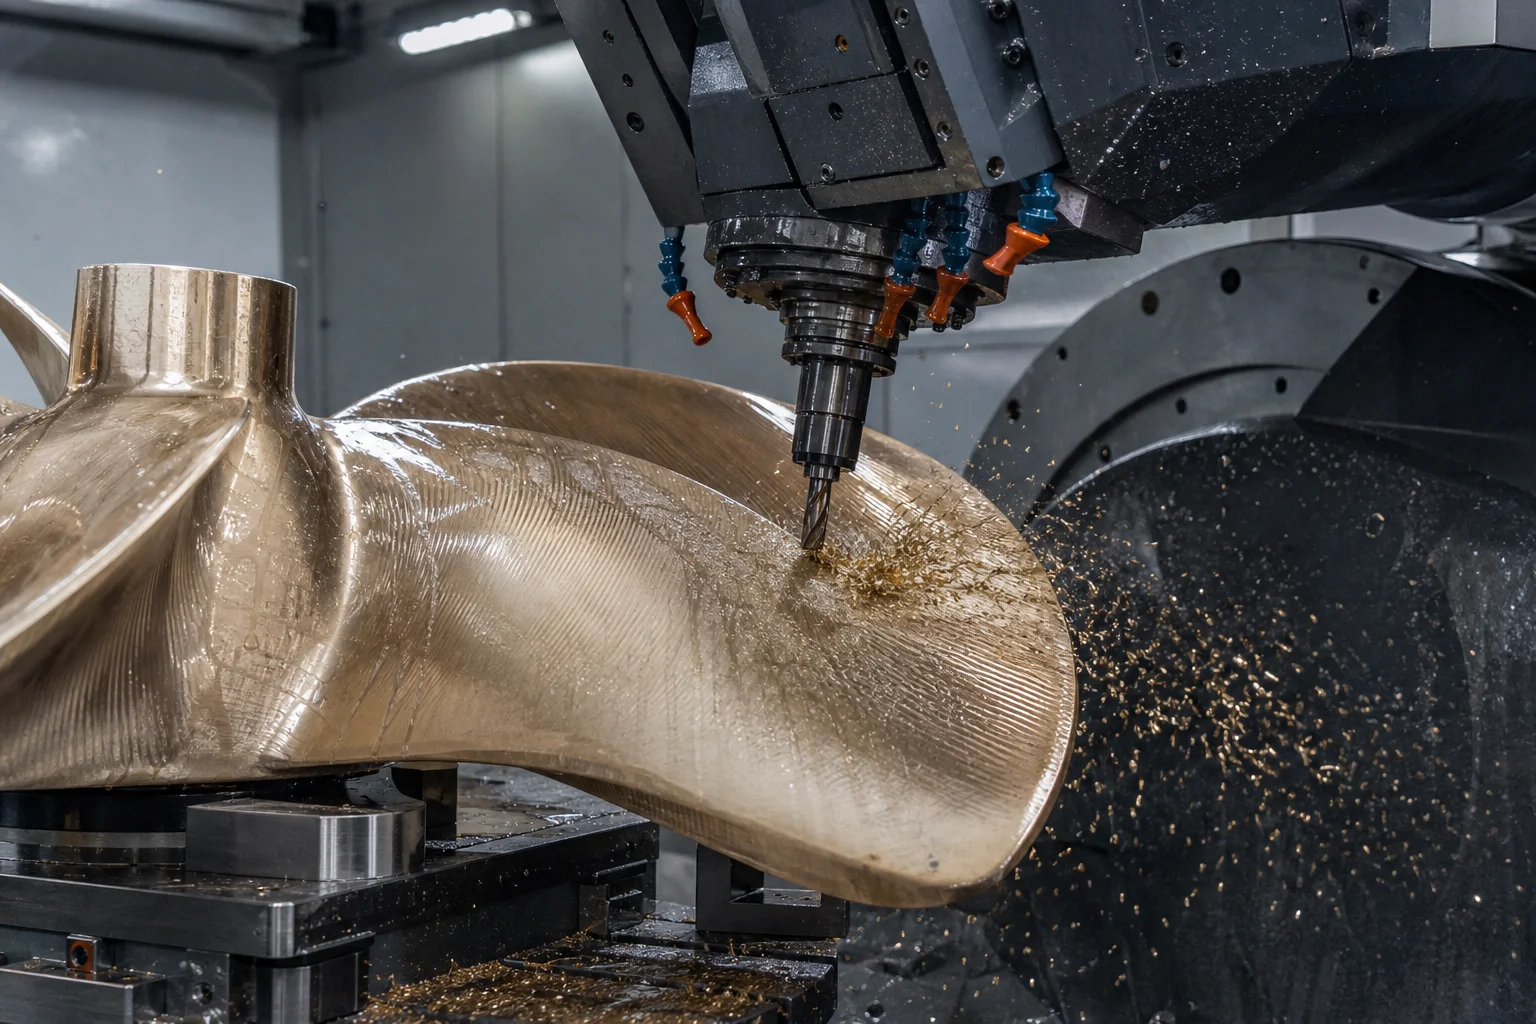
La hidrodinàmica de les hèlixes determina l’eficiència energètica del vaixell, la seva signatura acústica de cavitació i els nivells de vibració:
Operacions de fresat de precisió:
- fresat de contorn de pales amb CNC de 5 eixos : Fresat de contorn a alta velocitat amb múltiples eixos de les cares complexes en 3D de les pales hidrofoils de pressió i d’aspiració. Les toleràncies d’escorça es mantenen dins de ISO 484/1 Classe S / Classe I (en spans de 3 metres).
- Fresat del con i de la clau de l’eix : Els cons interns del cub de les hèlixes marines (normalment oR cons estàndard) es tornejen amb precisió en torns verticals de fresat CNC. La comprovació amb tint blau de contacte ha d’aconseguir àrea de contacte uniforme contra la galga de l’eix de la hèlix.
- Mecanització del tambor del molinet de coberta : Fresat helicoidal de precisió per a cordes metàl·liques mitjançant torns CNC de gran format per evitar el creuament i la compressió de la corda metàl·lica sota una forta tensió d’amarra.
5. Procés de certificació de societats marítimes de classificació (IACS)
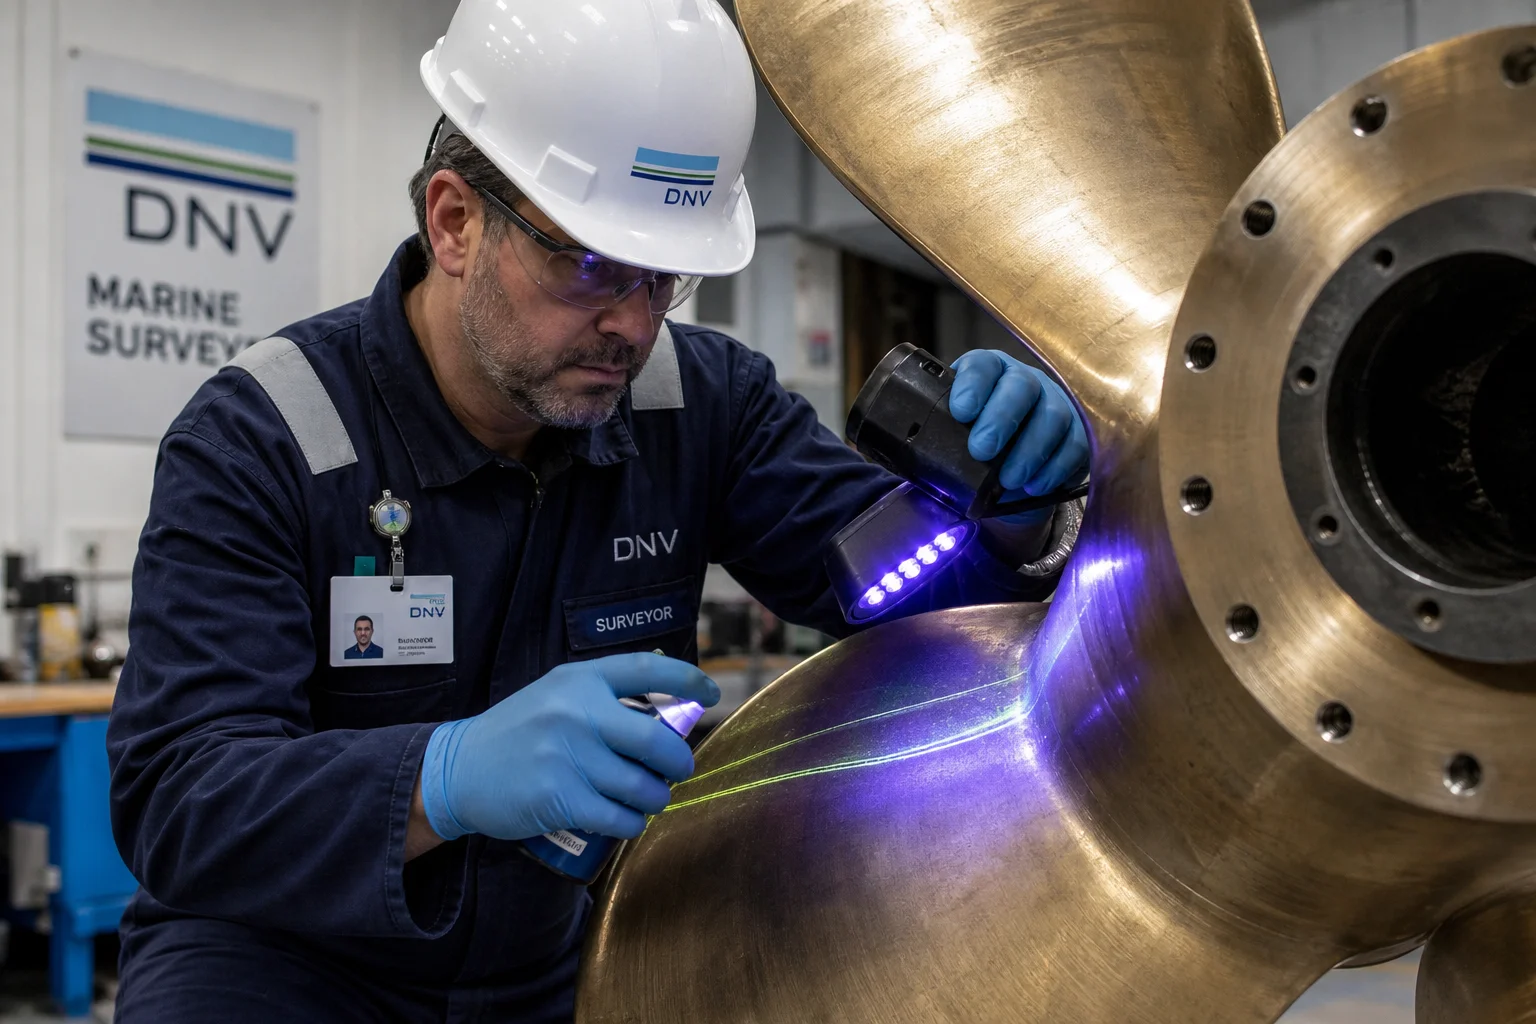
Totes les peces foses destinades a l’embarcació comercial o a aplicacions offshore han de ser sotmeses a proves riguroses amb presència d’un terç, realitzades per un inspector autoritzat de la societat de classificació corresponent:
        ┌───────────────────────────────────────────────────────┐
        │ Foundry Works Approval (DNV / ABS / Lloyd's / CCS)   │
        └──────────────────────────┬────────────────────────────┘
                                   │
        ┌──────────────────────────┴───────────────────────────┐
        ▼                                                      ▼
┌───────────────────────────────┐              ┌───────────────────────────────┐
│ In-Process Surveyor Witness   │              │ Final Testing & Verification  │
│ • Molten metal chemical melt  │              │ • 100% Surface PT/MT on roots │
│ • Heat treatment furnace chart│              │ • Volumetric UT / RT on hubs  │
│ • Attached coupon tensile/KV  │              │ • Blade pitch & static balance│
└───────────────────────────────┘              └───────────────────────────────┘
                                   │
                                   ▼
        ┌───────────────────────────────────────────────────────┐
        │ Issuance of EN 10204 3.2 Marine Classification Cert   │
        └───────────────────────────────────────────────────────┘
6. Normes completes d’inspecció de qualitat
| Inspecció de qualitat | Norma / Mètode | Criteris d'acceptació |
|---|---|---|
| Anàlisi Química | Espectrometria d’emissió òptica (OES) | Conformitat estricta amb les normes ASTM B148 / A352; límits d’elements contaminants ( ) |
| Resistència a la tracció i impacte | ISO 6892-1 / ASTM E23 | Verificat ; Impact Charpy aT per a la qualitat LCC |
| Penetració líquida amb colorant (PT) | ISO 3452 / ASTM E165 (fluorescent) | inspecció al 100 % dels bordes d’atac, les vores arrodonides i els nusos de les paletes NAB; acceptació de nivell 1 |
| Prova ultrasònica (UT) | EN 10228-3 / IACS UR M3 | exploració volumètrica al 100 % de les arrels de paletes pesades i dels nusos de l’eix; cap cavitat de retracció |
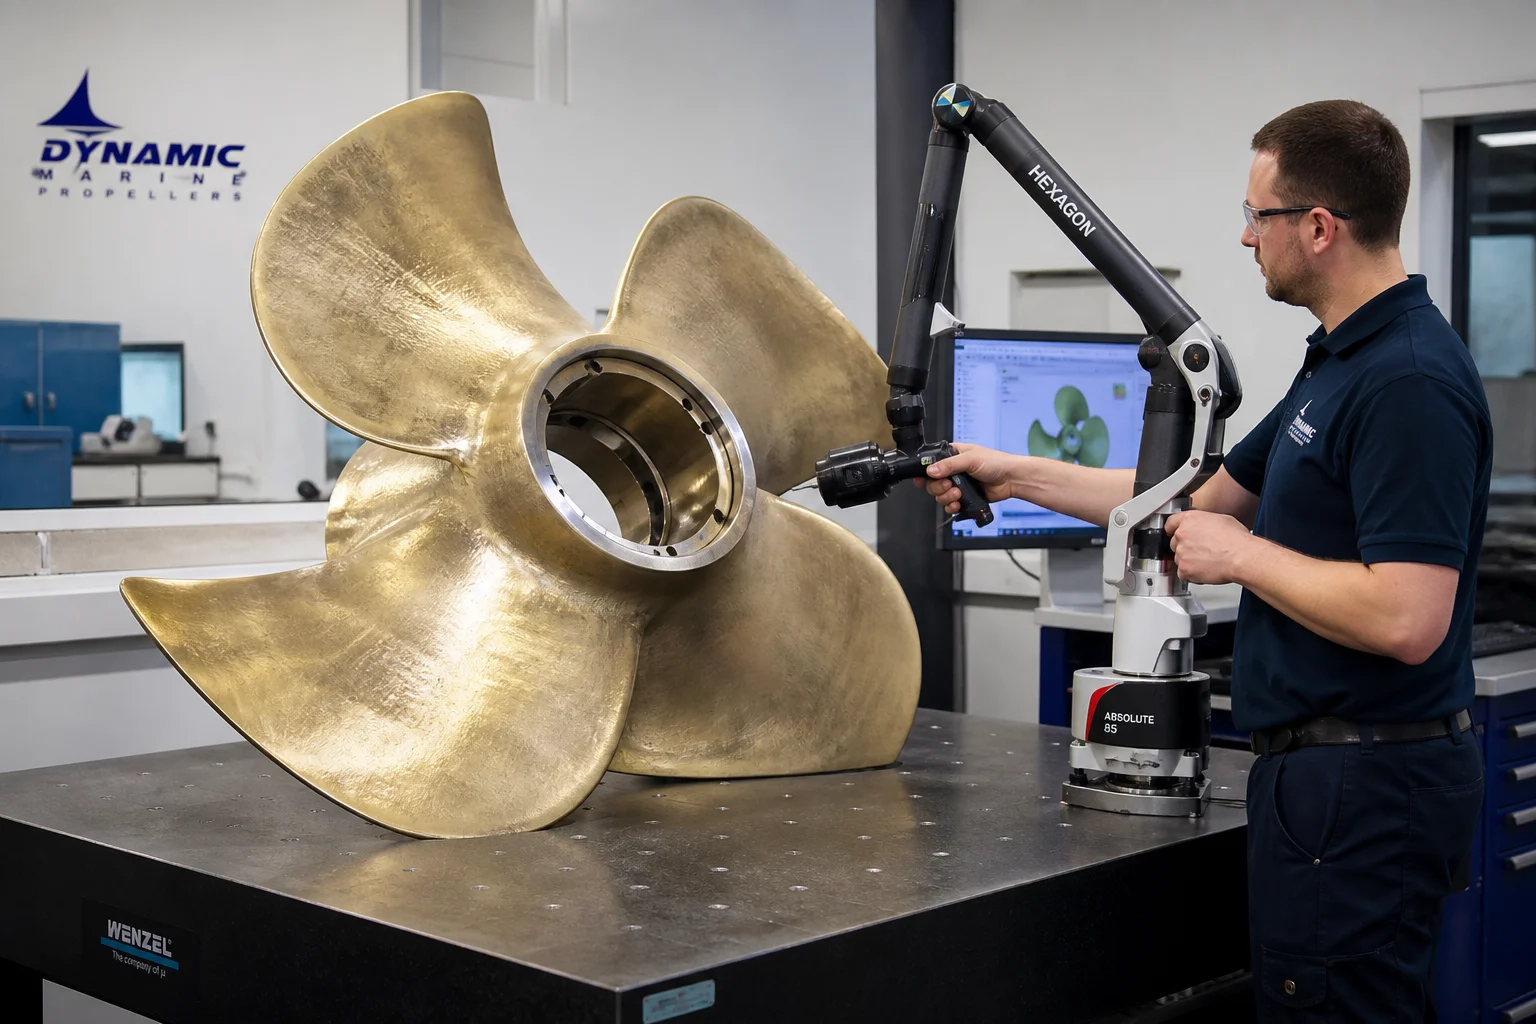
| Precisió de l’hidroala | seguiment làser 3D / Exploració CMM òptica | Conformitat amb la geometria de pala ISO 484/1 Classe S / Classe I |
| Equilibratge estàtic i dinàmic | Instal·lació d'equilibratge segons ISO 1940 | Equilibratge estàtic fins a de la massa total de l'hèlix |
7. Capacitats de fosa marítima a Dandong City Pengxin Machinery Co., Ltd.
Lliurar foses marítimes i offshore exigeix sistemes de qualitat de fosa verificats, capacitat de fusió neta d'aliatges no ferrosos i d'acer, i eines de fresat CNC pesades de múltiples eixos.
Dandong City Pengxin Machinery Co., Ltd. lliura foses marítimes i offshore totalment certificades, adaptades als astillers i fabricants d'equipament marí arreu del món:
- Versatilitat de materials : Fosa certificada de bronze de níquel-alumini (C95800 / CC333G), acers de baixa temperatura per a zones àrtiques (ASTM A352 LCC/LC3), acers estructurals de carboni i aliatges superduplex.
- Escala i infraestructura pesades : Instal·lacions de producció de 80.000 m² amb capacitat per a ponts grans capaços de fondre components marins individuals des de 200 kg fins a 25 tones.
- Acabat CNC avançat de 5 eixos : Fresadores de biga CNC multieixos i torns verticals de gran diàmetre per a brunyir, que proporcionen hidrofoils de pala, reduccions d’eix i tambors d’argolada ranurats amb precisió.
- Experiència amb societats classificadores : Protocols d’inspecció establerts per a les proves presencials d’ABS, DNV, Lloyd’s Register, BV i CCS, així com per a la certificació EN 10204 3.2.
- Proves no destructives completes : Tècnics NDT certificats de nivell II/III que realitzen ultrasons (UT), partícules magnètiques (MT), penetració de líquids (PT) i escaneig làser òptic 3D al 100 % en cada fosa crítica.
Conclusió
Les foses per a la propulsió marítima i les màquines de coberta funcionen sota la combinació implacable de la cavitació hidrodinàmica extrema, la corrosió per aigua de mar, la fatiga cíclica i els xocs tèrmics subzero àrtics. Garantir dècades de navegabilitat exigeix una selecció científica d’aliatges (NAB i acers per a baixes temperatures), un tractament tèrmic rigorós per eliminar la desaluminització, usinatge CNC de precisió amb 5 eixos i el compliment intransigent de les normes de qualitat de l’IACS.
Col·laborar amb una instal·lació experimentada i integrada de fosa pesada i usinatge de precisió assegura que els components marins funcionin impecablement a tots els oceans del món.
Poseu-vos en contacte amb Dandong City Pengxin Machinery Co., Ltd. per enviar els plànols de les vostres foses marines o programar inspeccions testificades per societats de classificació.
Dandong City Pengxin Machinery Co., Ltd. — Fundicions pesades i mecanitzat de precisió, des del 1958.
Taula de continguts
- 1. Entorn d’operació i mecanismes de degradació marina
- 2. Jerarquia metallúrgica d’aliatges per a aplicacions marines
- 3. Tecnologia de fosa en sorra marina i vessament net
- 4. Fresat hidrodinàmic CNC de múltiples eixos
- 5. Procés de certificació de societats marítimes de classificació (IACS)
- 6. Normes completes d’inspecció de qualitat
- 7. Capacitats de fosa marítima a Dandong City Pengxin Machinery Co., Ltd.
- Conclusió