
 EN
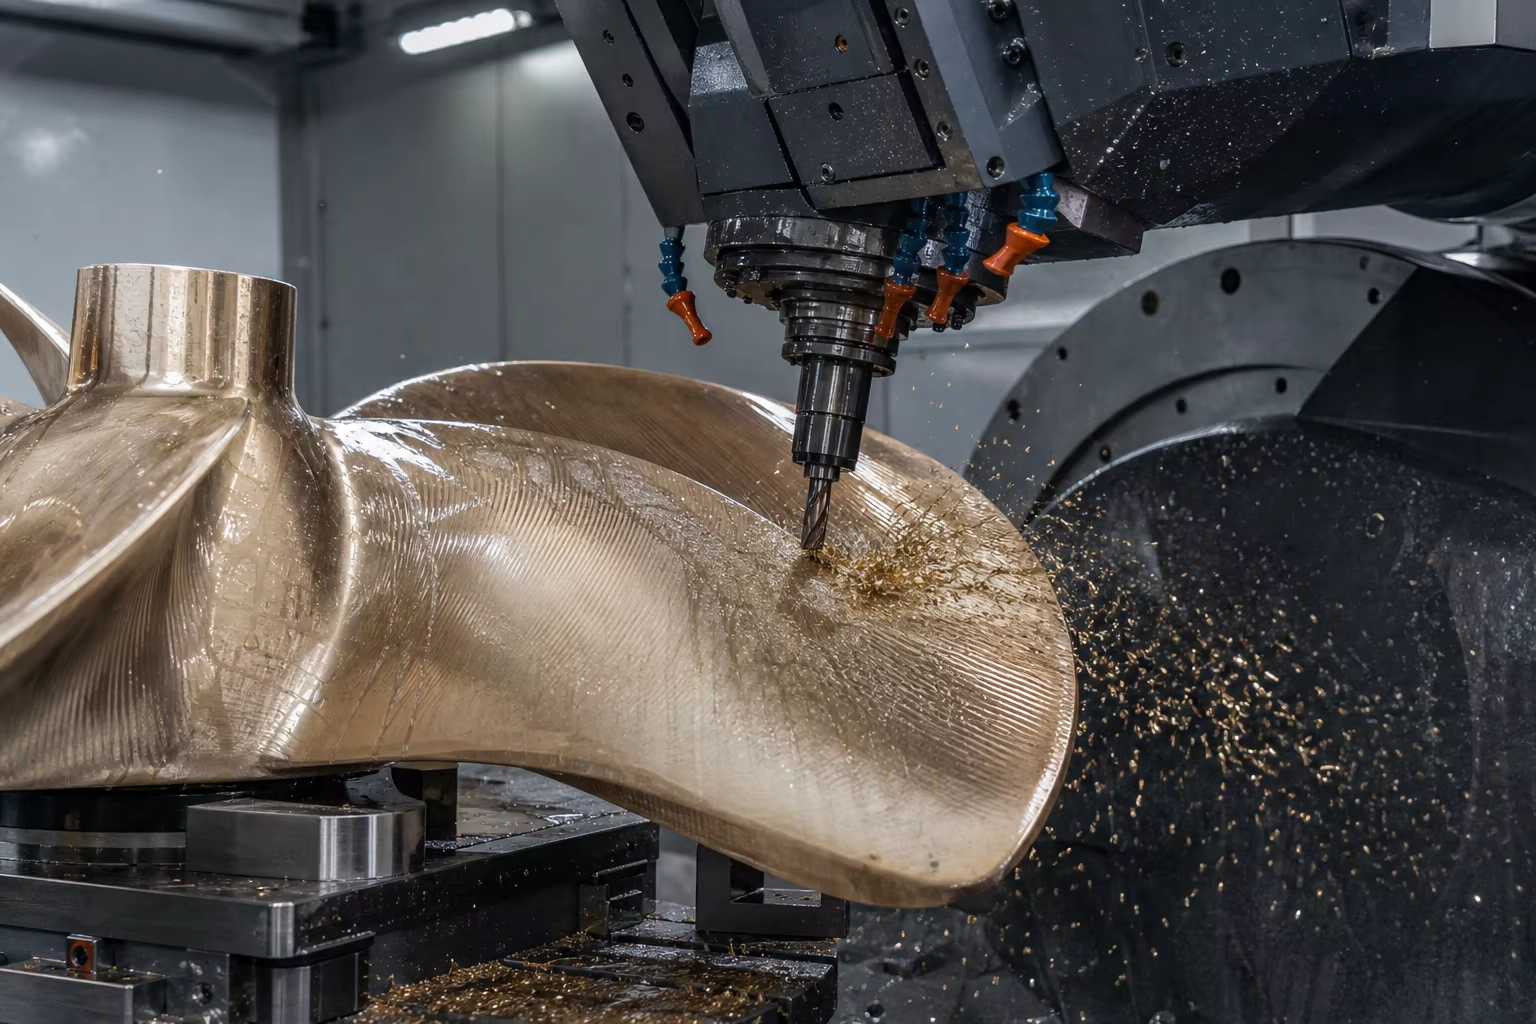
Мета Описание: Пълноводно техническо ръководство за лити за морски двигателни системи и палубни машини. Разгледайте никел-алуминиевия бронз (ASTM B148 C95800 / EN 1982 CC333G), арктически стомани с ниска температура на охлаждане (ASTM A352 LCC / LC3 при –46 °C), фрезоване на перки на корабни винтове чрез 5-осева CNC-машина и съответствие с класификационните изисквания на IACS (ABS, DNV, Lloyd's Register, CCS).
Морските съдове и офшорните платформи функционират в една от най-агресивните многофакторни работни среда на планетата. Потопените компоненти на двигателните системи (перки на корабни винтове, хабове, рулеви рогове, скоби за кърмови тръби) и палубните машини (барабани на котвените лебедки, котвените и кабелните лебедки, водачи за буксиране) изпитват непрекъснато електрохимична корозия от морска вода, микроструйни кавитационни ударни вълни, тежко биологично замърсяване, циклична вълнова умора и арктични ударни натоварвания при температури под нулата до .
При тези сурови морски условия повредата на компонентите в морето води до сериозни рискове за околната среда и човешкия живот. Следователно всяка литейна отливка за морски конструкции трябва да отговаря на строгите задължителни сертификационни изисквания на Международната асоциация на класификационните общества (IACS) — включително ABS, DNV, Lloyd's Register, Bureau Veritas и CCS.
Постигането на съответствие с IACS изисква специализирана литейна металургия: топене на Никел-алуминиев бронз (NAB / C95800) с термична обработка за дезалуминиране, леене на дебелостенни Стомани за ниски температури (ASTM A352 LCC/LC3) с потвърдена чарпиева ударна вязкост при температури под нулата и изпълнение на хидродинамично профилирано фрезоване с 5-осева CNC-машина.
Този технически наръчник подробно описва избора на морски сплави, протоколите за топене, предотвратяването на кавитация, фрезоване с ЧПУ с 5 оси, неразрушително тестване (НРТ) и работни процеси за сертифициране от морски класификационни дружества.
1. Работна среда и механизми на морско разрушаване
Морските лити части трябва да издържат множество едновременни химични и механични форми на разрушаване:
                     ┌──────────────────────────────────────────────┐
                     │ Aggressive Deep Seawater & Ocean Dynamics    │
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ Cavitation Erosion            │ │ De-Aluminization / Galvanic   │ │ Arctic Low-Temperature Impact │
│ (Imploding vapor micro-jets   │ │ (Selective phase leaching in  │ │ (Brittle fracture risk in     │
│  on high-speed blade tips)    │ │  saline marine electrolytes)  │ │  polar waters down to -46 °C) │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Работещ компонент | Доминираща експлоатационна товарна сила | Режим на повреда, който трябва да се предотврати | Материално решение |
|---|---|---|---|
| Лопатки на регулируем витлов винт (РВВ) | Непрекъснат поток на морска вода с висока скорост + циклична хидродинамична тяга | Ерозия от кавитация, умора от огъване на върха, биозарастане | Никел-алуминиев бронз (ASTM B148 C95800 / Cu3) |
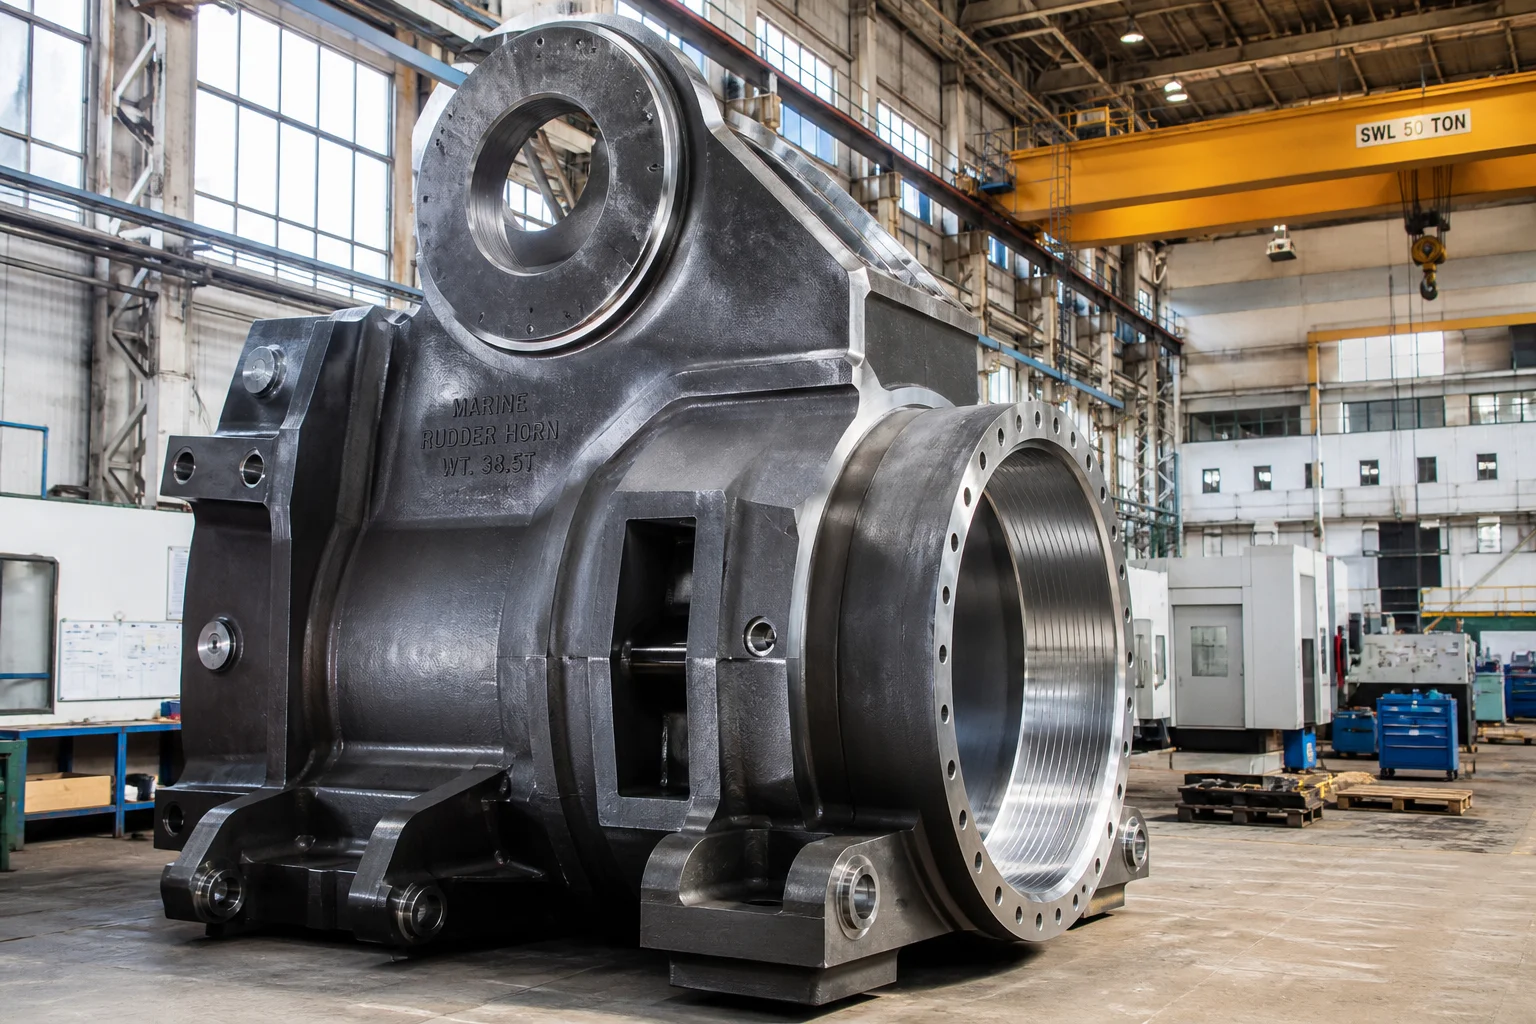
| Рулеви рог и рамка на кърмовата стойка | Ударни вълни и структурни огъващи моменти | Крехко напукване на заварките, слоесто разкъсване | Лито въглеродно-манганово стоманено сплав (ASTM A27 / IACS Grade 2) |
| Арктични котвени водачи и тегловни барабани | Екстремни опънни удари на кабелите при температури под нулата | Крехко чупене при температури под нулата | Стоманена сплав за ниски температури (ASTM A352 Grade LCC / LC3) |
| Морски скрубери и клапи за морска вода | Концентрирана серна киселина и високоскоростна морска вода | Силно пикелно и цепнатинно корозиране ( атака) | Супердуплексна неръждаема стомана (2507 / ASTM A890 5A) |
2. Йерархия на металургичните сплави за морски приложения
Изборът на лити сплави за морска употреба балансира устойчивостта към кавитация, галваничната съвместимост, ударната влека при ниски температури и обработваемостта:
| Семейство сплави | Лит клас / Стандарт | Номинален химичен състав (мас. %) | Механични свойства | Ключово морско свойство |
|---|---|---|---|---|
| Никел-алуминиев бронз (NAB) | ASTM B148 C95800 / EN 1982 CC333G (Cu3) | Превъзходна устойчивост срещу кавитация; естествена антиобрасяваща способност (освобождаване на йони на мед); висок предел на умора при корозия | ||
| Въглеродна стомана за ниски температури | ASTM A352 Grade LCC / EN 10293 G20Mn5 | Потвърдена чарпи-ударна вязкост аТ за оборудване за полярни палуби | ||
| ниско-температурна стомана с 3,5 % никел | ASTM A352 клас LC3 / 1.5638 | Изключителна криогенна здравина аТ за морски тръбопроводи за течния природен газ (LNG) | ||
| Лити структурни морски стомани | IACS клас 2 / ASTM A216 WCB | Стандартни лити части за корабни корпуси (кърмови тръби, рулеви рамки, носови тръби) | ||
| Супердуплексна неръждаема стомана | ASTM A890 5A (CE3MN / 2507) | Висок PREN ( ); изключителна устойчивост към гореща морска вода и кисели газови скрубери |
Металургичен фокус: предотвратяване на дезалуминизация в NAB (C95800)
При леене в пясъчни форми в NAB бавното охлаждане води до изпадане на непрекъсната фаза, богата на алуминий (гама-две). В морска вода тя е силно анодна спрямо заобикалящата медна матрица, което предизвиква дълбока, селективна електрохимична корозия чрез дезалуминизация.
- Топлинна обработка за намаляване на корозията : литите части от NAB подлагат на специален отжиг в продължение на 6 часа при следвано от въздушно охлаждане. Това напълно разрушава непрекъснатата мрежа на безвредни, прекъснати (капа) интерметални утайки ( ) и възстановява пълната устойчивост срещу корозия и умора под въздействие на морска вода.
3. Морска технология за леене в пясъчни форми и чисто изливане
Винтовете и тежкото палубно оборудване имат маса от 200 кг сегменти на лопатките до 20-тонни еднолитни винтови отливки.
┌─────────────────────────────────────────────────────────────┐
│ 1. 3D Precision Pattern & Pitch Hydrofoil Tooling           │
│    • High-accuracy CNC machined patterns for complex skew   │
├─────────────────────────────────────────────────────────────┤
│ 2. Furan Resin No-Bake Sand with Zircon Wash                │
│    • High-refractory zircon coating prevents metal burn-in  │
├─────────────────────────────────────────────────────────────┤
│ 3. Bottom-Pour Inverted Gating with Ceramic Swirl Filters   │
│    • Prevents turbulent oxide dross folding in NAB melts    │
├─────────────────────────────────────────────────────────────┤
│ 4. Heavy Feeder Risers with Exothermic Sleeves              │
│    • Directional feeding into thick blade roots & hubs      │
└─────────────────────────────────────────────────────────────┘
4. Многоосово ЧПУ хидродинамично машинно обработване
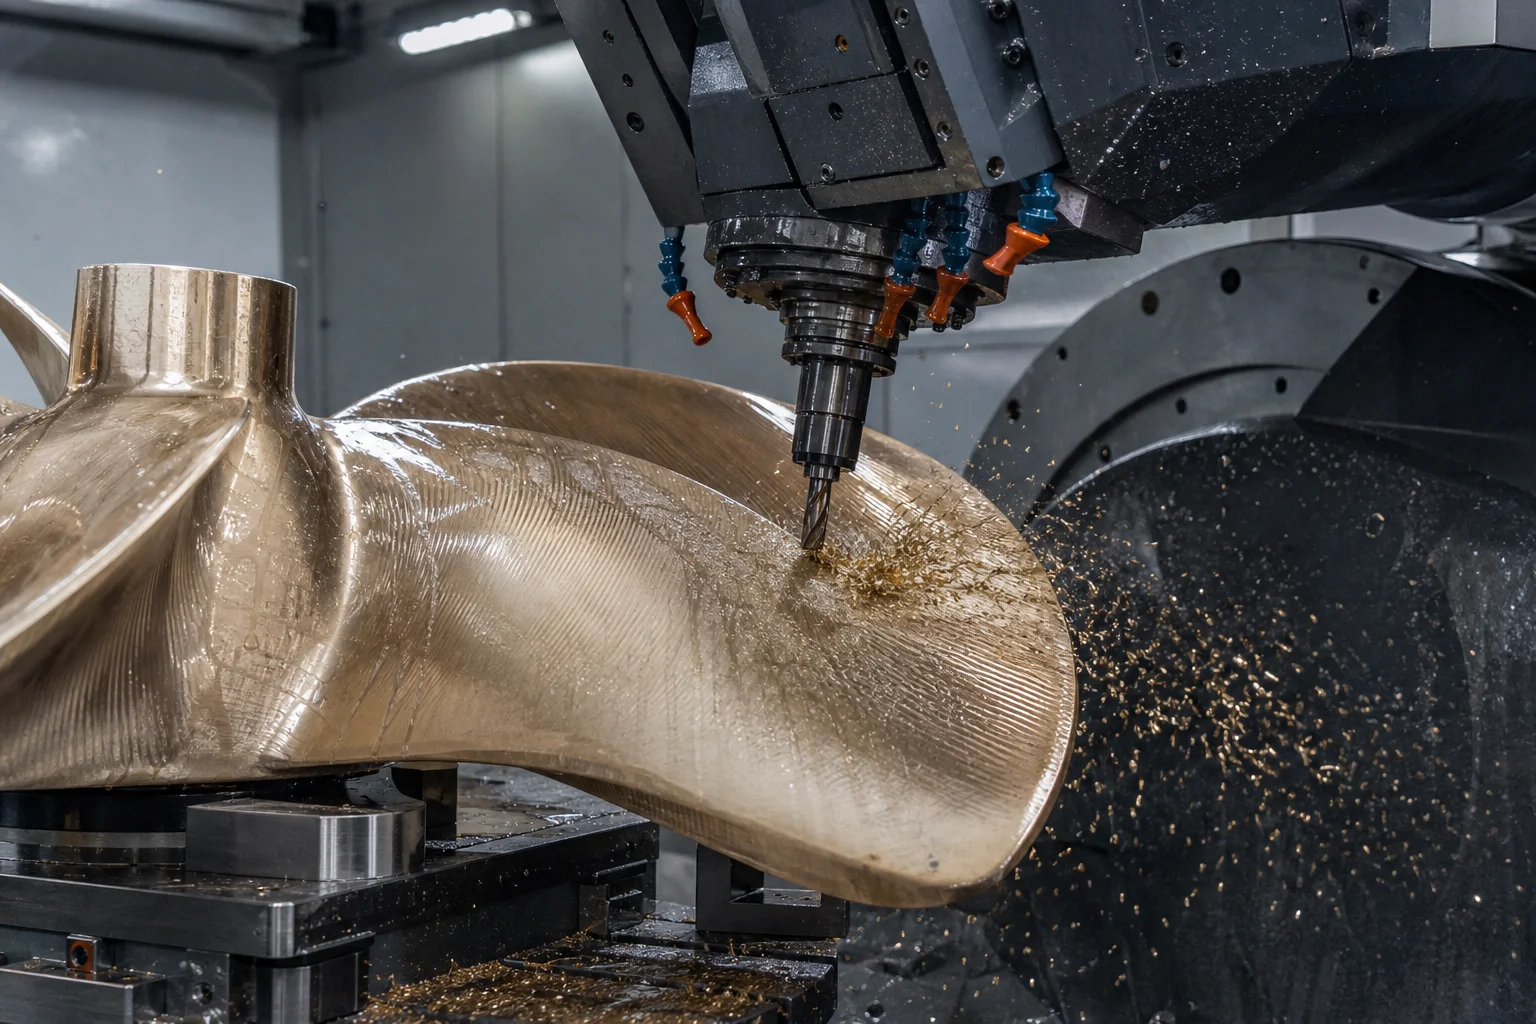
Хидродинамиката на винтовете определя горивната ефективност на кораба, акустичния кавитационен отпечатък и нивата на вибрации:
Операции с прецизно машинно обработване:
- 5-осова CNC обработка на контурите на лопатките : Високоскоростна многовалова контурна фрезова обработка на сложни 3D повърхности на лопатките – работна и засмукваща страна на хидрофолиото. Дебелината се поддържа в рамките на допуските ISO 484/1 Клас S / Клас I (за разстояния до 3 метра).
- Обработка на коничен отвор и ключов паз на вала : Коничните вътрешни отвори на корпуса на морските витла (обикновено или стандартни конуси) се обработват с прецизно точене на вертикални CNC токарни машини за голям диаметър. Проверката със синя бои трябва да покаже равномерна контактна площ спрямо калибра за вала на витлото.
- Машинна обработка на барабан за палубен винт : Прецизно фрезоване на хеликоидална канавка за стоманена въжена верига чрез ЧПУ-токарни машини с големи размери, за да се предотврати пресичането и смачкването на въжето под високо натоварване при котвените операции.
5. Процедура за сертифициране от морските класификационни дружества (IACS)
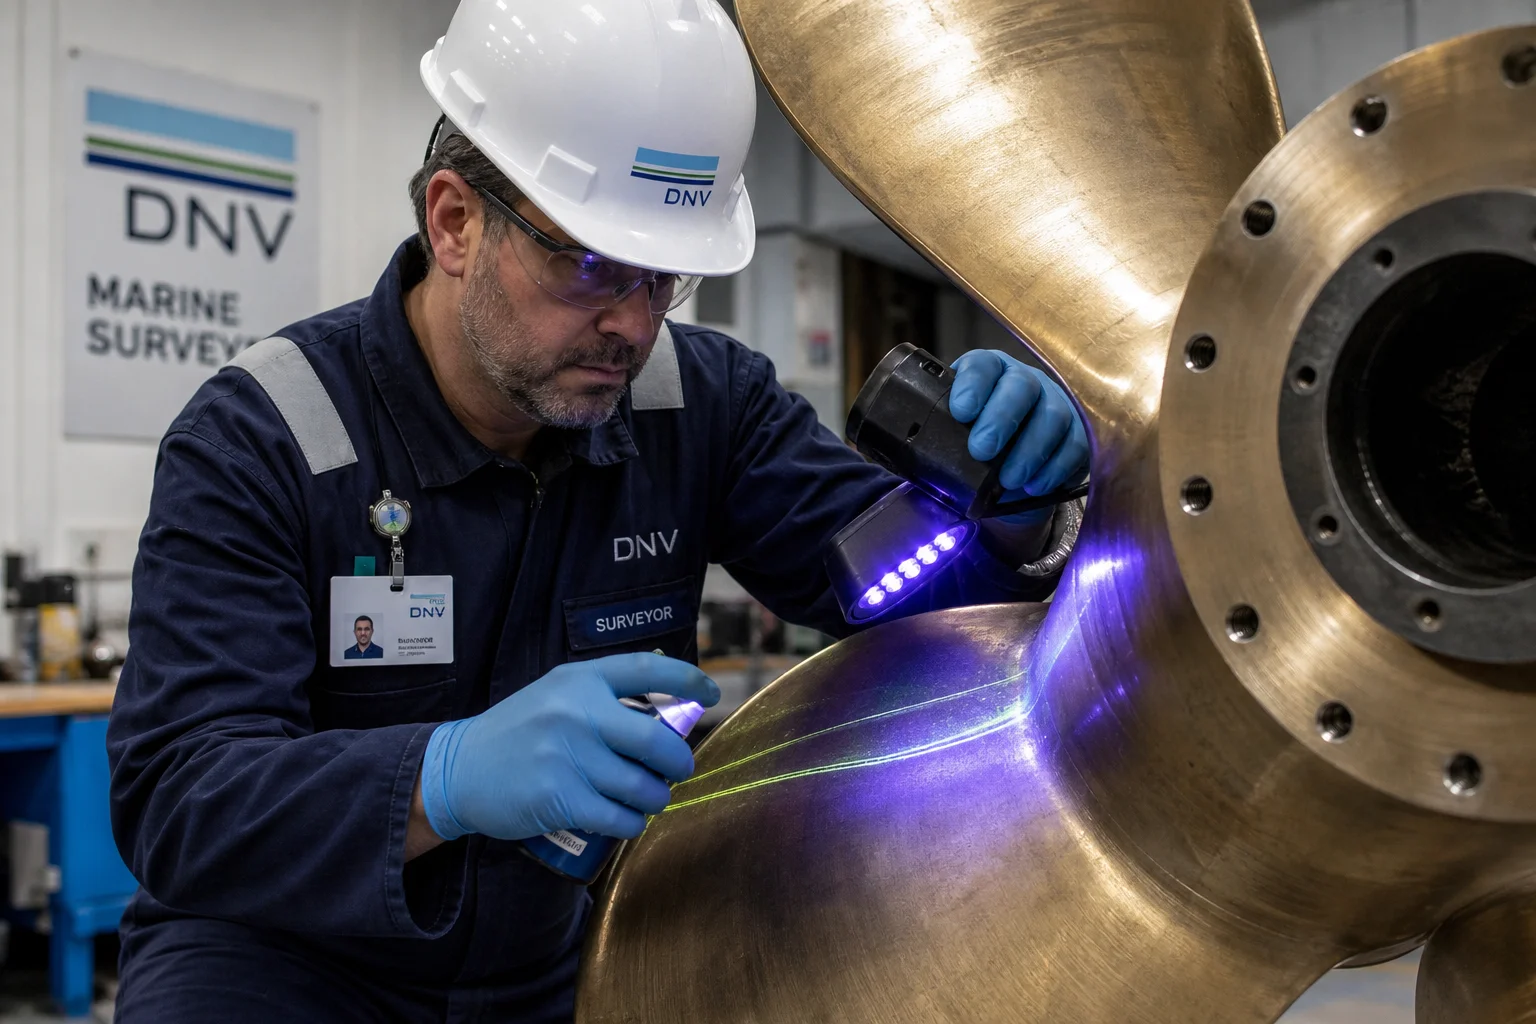
Всички лити части, предназначени за търговски корабоплаване или океански приложения, трябва да бъдат подложени на строги изпитания под наблюдението на трета страна, извършени от упълномощен инспектор на класификационно дружество.
        ┌───────────────────────────────────────────────────────┐
        │ Foundry Works Approval (DNV / ABS / Lloyd's / CCS)   │
        └──────────────────────────┬────────────────────────────┘
                                   │
        ┌──────────────────────────┴───────────────────────────┐
        ▼                                                      ▼
┌───────────────────────────────┐              ┌───────────────────────────────┐
│ In-Process Surveyor Witness   │              │ Final Testing & Verification  │
│ • Molten metal chemical melt  │              │ • 100% Surface PT/MT on roots │
│ • Heat treatment furnace chart│              │ • Volumetric UT / RT on hubs  │
│ • Attached coupon tensile/KV  │              │ • Blade pitch & static balance│
└───────────────────────────────┘              └───────────────────────────────┘
                                   │
                                   ▼
        ┌───────────────────────────────────────────────────────┐
        │ Issuance of EN 10204 3.2 Marine Classification Cert   │
        └───────────────────────────────────────────────────────┘
6. Изчерпателни стандарти за качествена инспекция
| Контрол на качеството | Стандарт / Метод | Критерии за приемане |
|---|---|---|
| Химичен анализ | Оптична емисионна спектрометрия (OES) | Строгото спазване на ASTM B148 / A352; ограничения за примеси ( ) |
| Опън и ударна вязкост | ISO 6892-1 / ASTM E23 | Потвърден ; Ударна въздействие по Шарпи аТ за клас LCC |
| Течностен капилярен метод (PT) | ISO 3452 / ASTM E165 (флуоресцентен) | 100% инспекция на предния ръб, закръгленията и хабовете на лопатките от NAB; приемане на ниво 1 |
| Ултразвуково тестiranе (UT) | EN 10228-3 / IACS UR M3 | 100% обемно сканиране на тежките корени на лопатки и хабовете на вала; нулеви кухини от свиване |
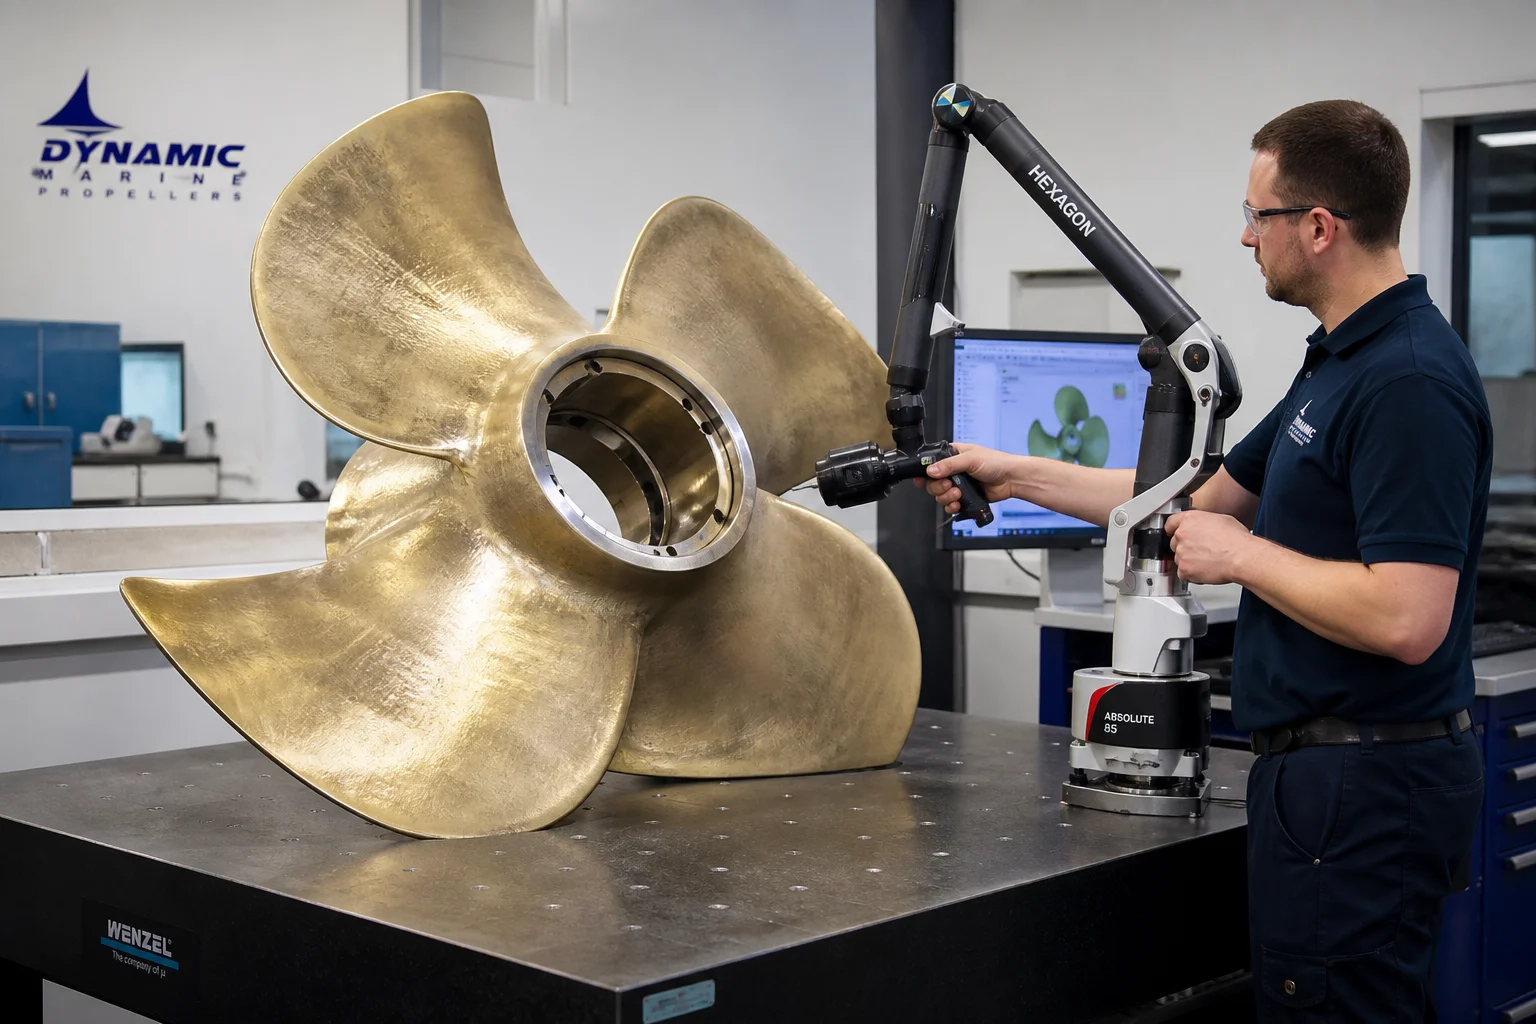
| Точност на хидрофолиото | 3D лазерен трекер / оптическо CMM сканиране | Съответствие с ISO 484/1 клас S / клас I геометрия на лопатката |
| Статично и динамично балансиране | Балансираща установка според ISO 1940 | Статично балансиране до от общата маса на витлото |
7. Възможности за морско леене в Dandong City Pengxin Machinery Co., Ltd.
Доставката на морски и океански отливки изисква проверени системи за качество в литейните цехове, чисто топене на неферосъдържащи и легирани стомани, както и тежки многокоординатни CNC машини.
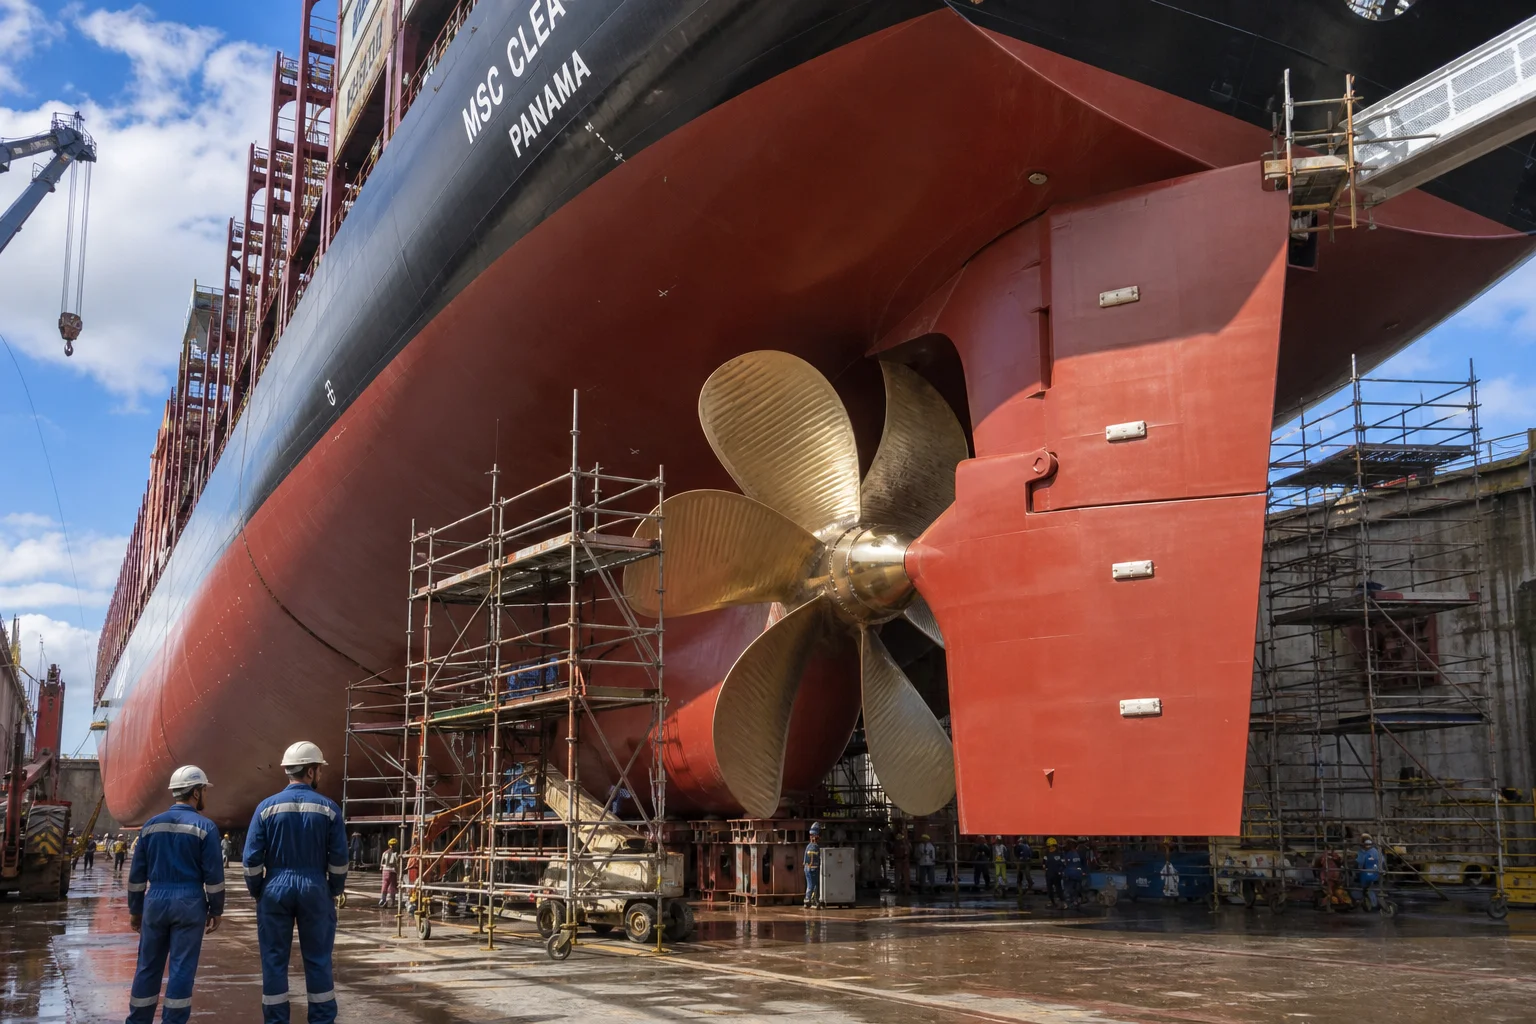
Dandong City Pengxin Machinery Co., Ltd. предлага напълно сертифицирани морски и океански отливки, адаптирани за корабостроителници и производители на морско оборудване по целия свят:
- Разнообразие на материала : Сертифицирано леене на никел-алуминиев бронз (C95800 / CC333G), арктически стомани за ниски температури (ASTM A352 LCC/LC3), конструкционни въглеродни стомани и супердуплекс сплави.
- Големи мащаби и инфраструктура : Производствена площ от 80 000 m² с тежки кранове, способни да произвеждат отделни морски компоненти с тегло от 200 kg до 25 тона.
- Напредна 5-осева CNC финишна обработка : Многоосеви CNC портални фрези и големи вертикални борингови токарни машини за производство на перки с висока прецизност, конични стъпала на хабове и барабани за лебедки с канали.
- Опит с класификационни общества : Установени инспекционни протоколи за наблюдение на изпитанията и сертифициране според EN 10204 3.2 от ABS, DNV, Lloyd's Register, BV и CCS.
- Пълно неразрушително тестване : Сертифицирани техници по НРТ от ниво II/III, които извършват 100% ултразвуково (UT), магнитопорошково (MT), капилярно (PT) и 3D оптично лазерно сканиране върху всяко критично леярско изделие.
Заключение
Леярските изделия за морски двигателни системи и палубни механизми работят в изключително тежки условия – екстремна хидродинамична кавитация, корозия от морска вода, циклична умора и термични шокове при арктически температури под нулата. Гарантирането на десетилетия безопасна експлоатация изисква научно подбран състав на сплавите (NAB и стомани за работа при ниски температури), строго контролирана термична обработка за предотвратяване на делуминиране, прецизна 5-осева CNC механична обработка и неотклонимо спазване на качествените стандарти на IACS.
Сътрудничеството с опитен, интегриран производител на тежки отливки и прецизно машинно обработване гарантира безупречната работа на вашите морски компоненти по океаните по целия свят.
Свържете се с Dandong City Pengxin Machinery Co., Ltd., за да изпратите чертежите си за морски отливки или да планирате инспекции от класификационно дружество.
Дандон Сити Пенгсин Машинъри Ко., Лтд. — Тежки литови части и прецизно машинно обработване, от 1958 г.
Съдържание
- 1. Работна среда и механизми на морско разрушаване
- 2. Йерархия на металургичните сплави за морски приложения
- 3. Морска технология за леене в пясъчни форми и чисто изливане
- 4. Многоосово ЧПУ хидродинамично машинно обработване
- 5. Процедура за сертифициране от морските класификационни дружества (IACS)
- 6. Изчерпателни стандарти за качествена инспекция
- 7. Възможности за морско леене в Dandong City Pengxin Machinery Co., Ltd.
- Заключение