
 EN
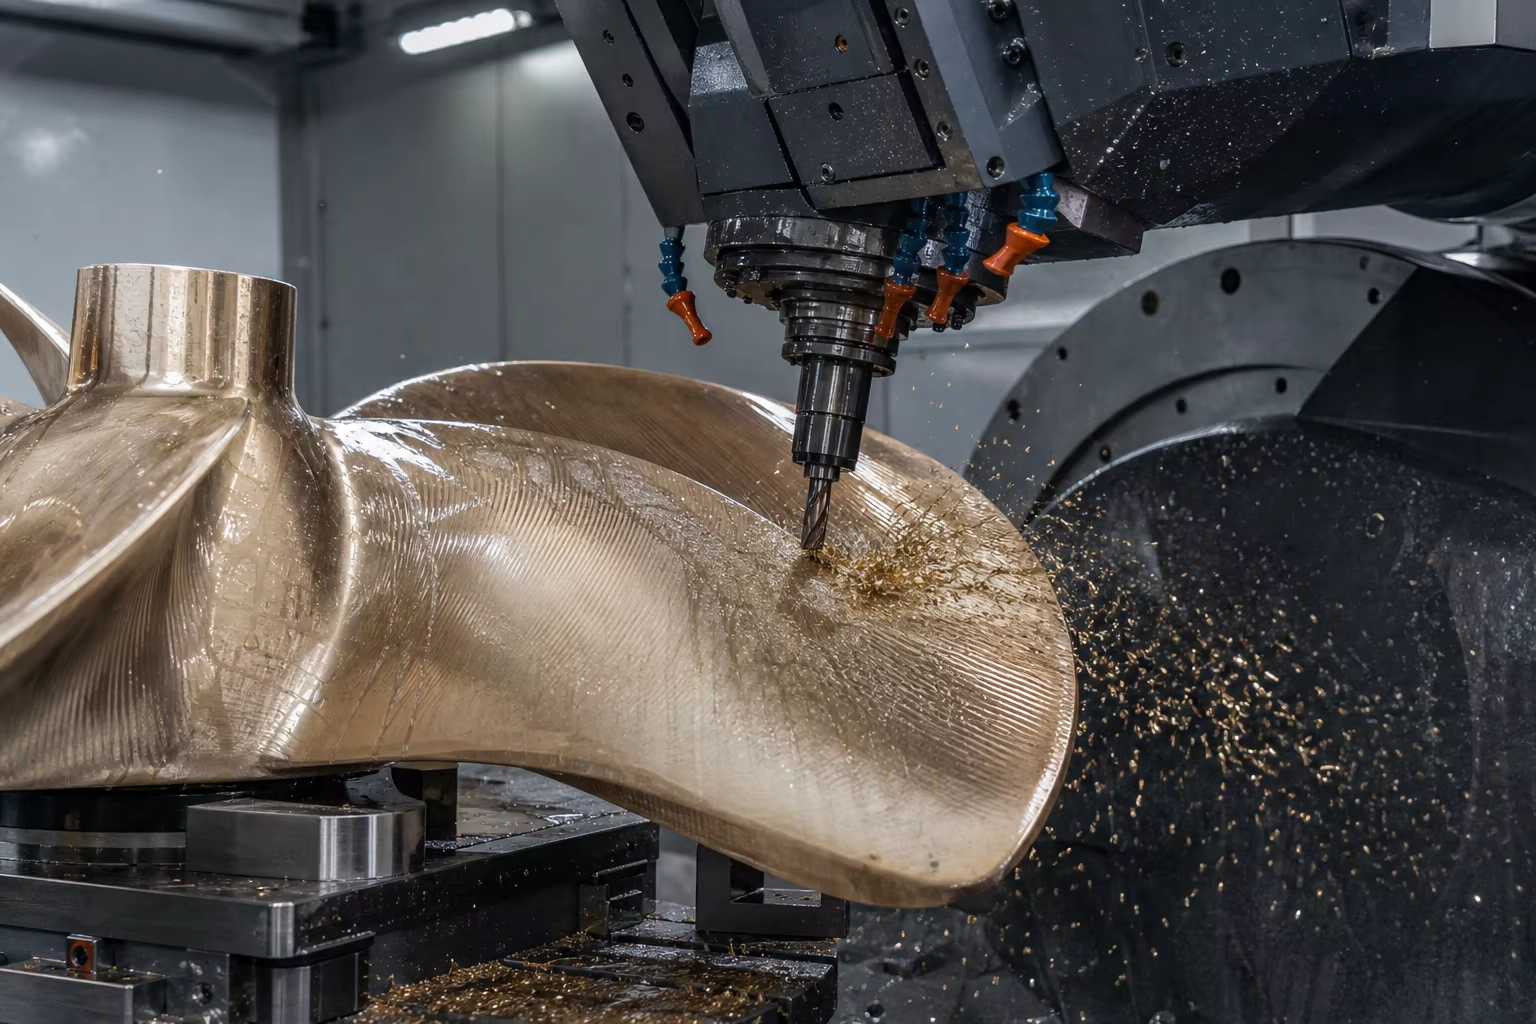
Meta Description: Guida tecnica completa sui getti per propulsione marina e macchinari di coperta. Esplora il bronzo nichel-alluminio (ASTM B148 C95800 / EN 1982 CC333G), gli acciai fusi a bassa temperatura per ambienti artici (ASTM A352 LCC / LC3 a -46 °C), la fresatura a 5 assi delle pale dell’elica e la conformità alle norme di classificazione IACS (ABS, DNV, Lloyd’s Register, CCS).
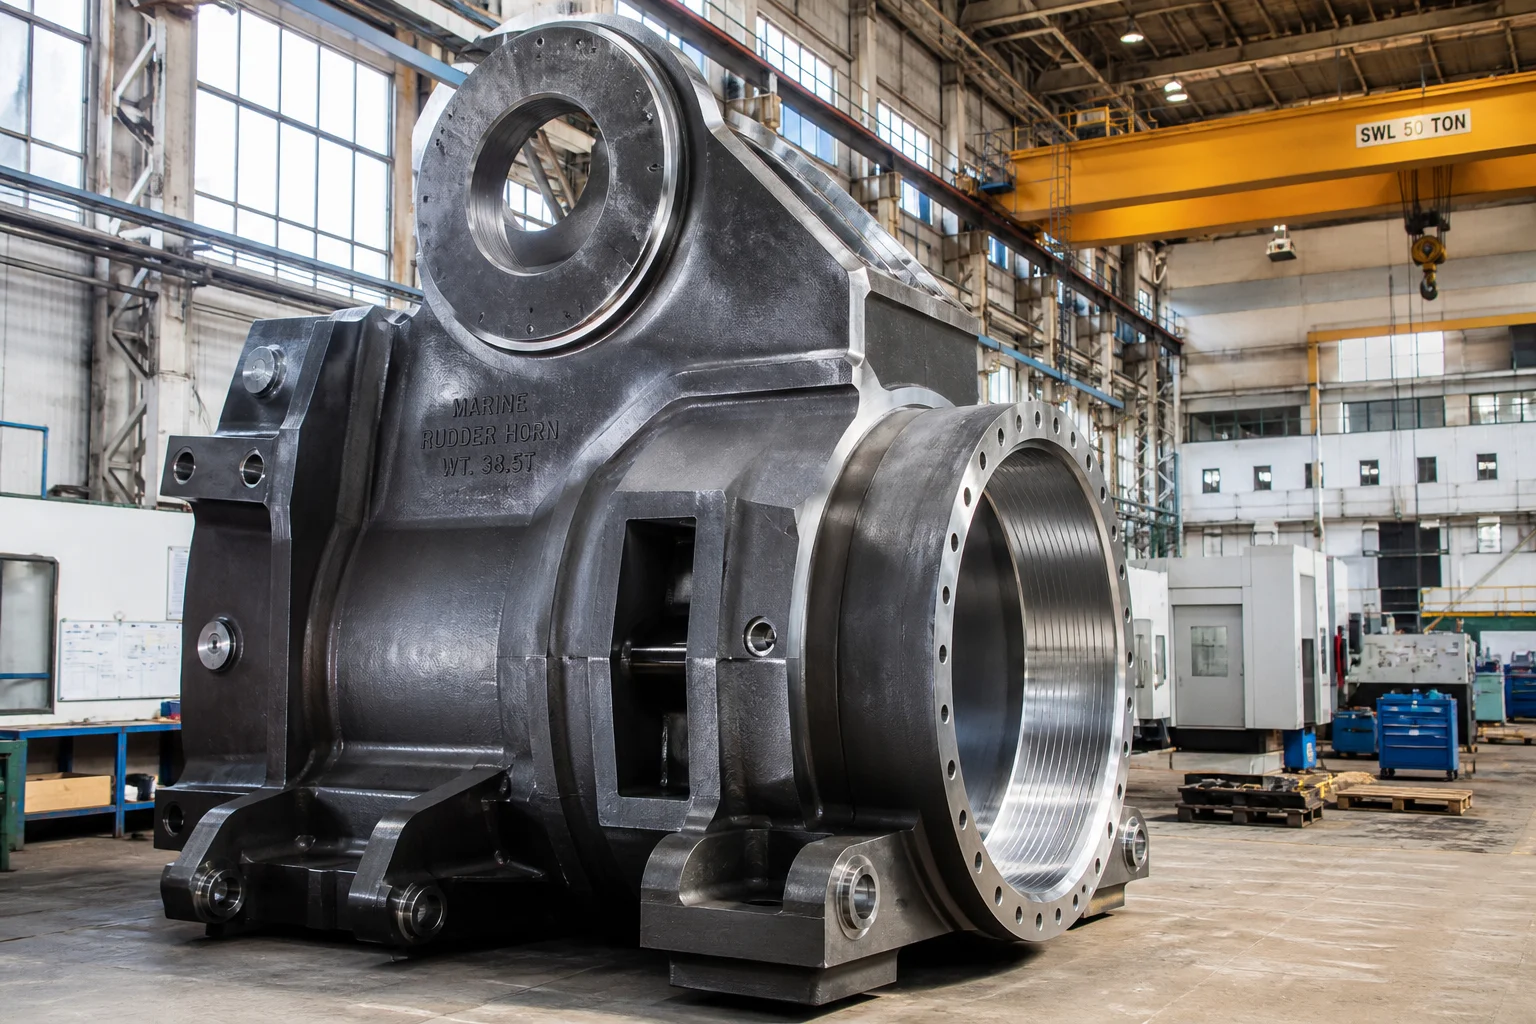
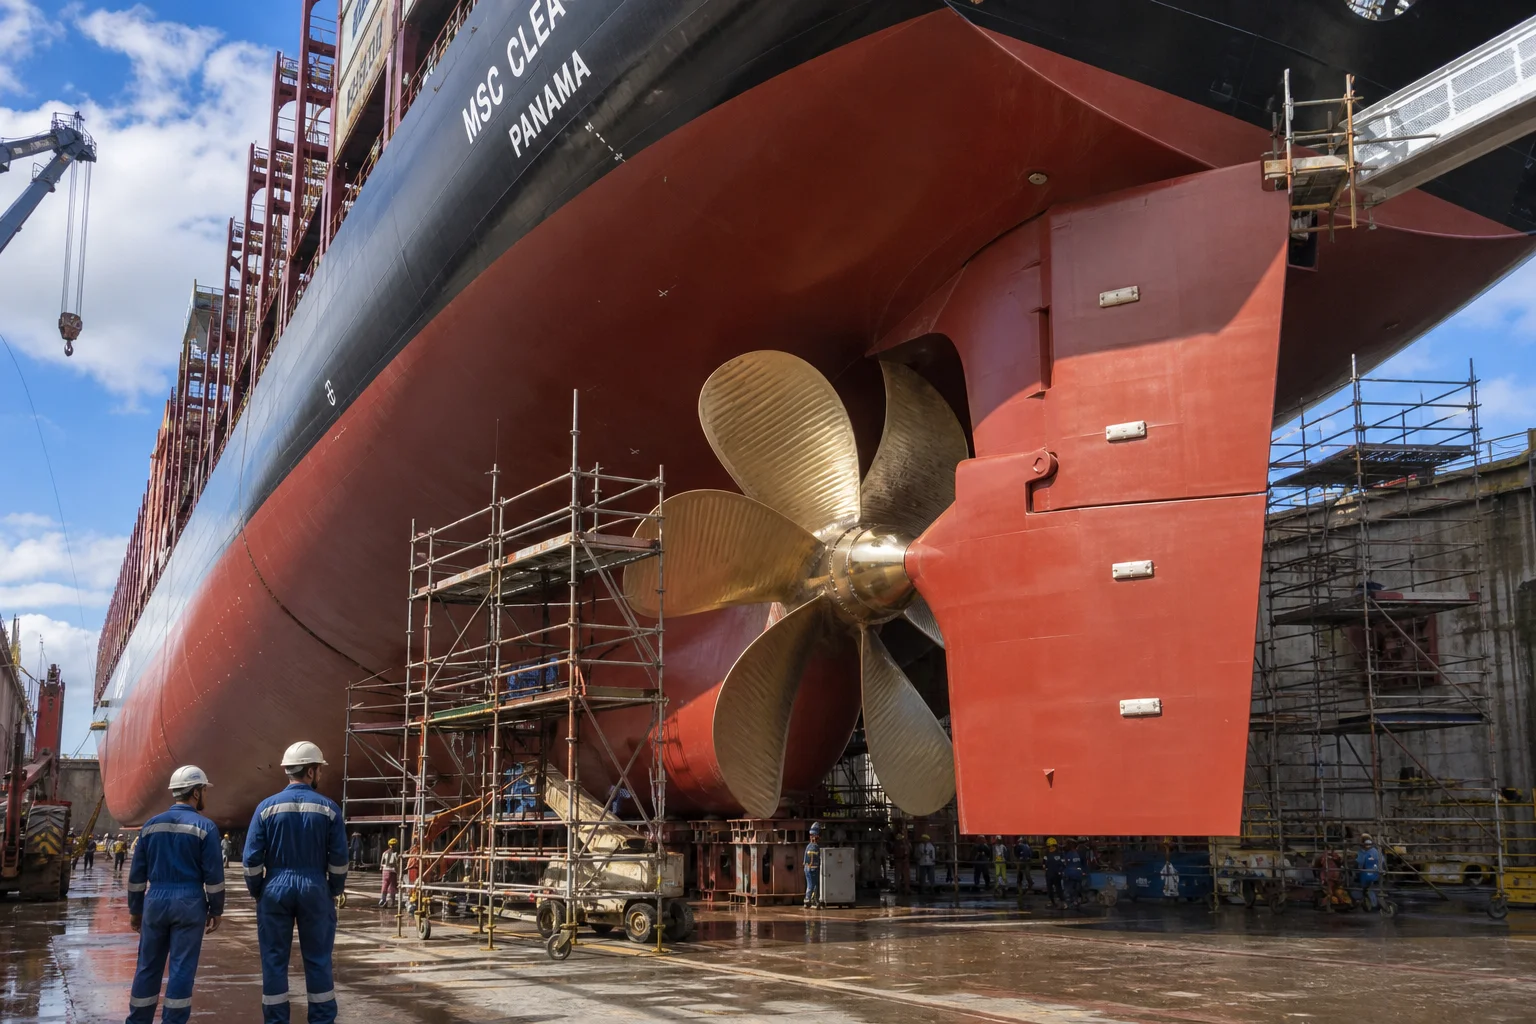
Le navi marittime e le piattaforme offshore operano in uno degli ambienti operativi multiforniti più aggressivi del pianeta. I componenti sommersi di propulsione (pale dell’elica, mozzi, corni del timone, supporti del tubo di poppa) e i macchinari di coperta (tamburi dei verricelli d’ancora, argani di ormeggio, deviatori di rimorchio) sopportano continuamente corrosione elettrochimica da acqua di mare, onde d'urto da cavitazione a microgetto, grave incrostazione biologica, fatica ciclica da onde e urti ad impatto artico sottozero fino a .
In queste severe condizioni marine, il guasto di un componente in mare comporta gravi rischi ambientali e per la sicurezza della vita. Di conseguenza, ogni getto strutturale marino deve conformarsi alle rigorose regole di certificazione statutoria dell' International Association of Classification Societies (IACS) — tra cui ABS, DNV, Lloyd's Register, Bureau Veritas e CCS.
Il raggiungimento della conformità IACS richiede una metallurgia di fonderia specializzata: fusione di Nickel-Aluminum Bronze (NAB / C95800) con trattamento termico di dealluminizzazione, colata di acciai a bassa temperatura con pareti spesse Low-Temperature Steels (ASTM A352 LCC/LC3) con tenacità al punzonamento Charpy verificata a temperature sottozero ed esecuzione di fresatura idrodinamica a profilo su macchine CNC a 5 assi.
Questa guida tecnica descrive la selezione delle leghe marine, i protocolli di fusione, la prevenzione della cavitazione, la fresatura CNC a 5 assi, i controlli non distruttivi (NDT) e i flussi di lavoro per la certificazione da parte delle società di classificazione marittima.
1. Ambiente operativo e meccanismi di degrado marino
Le fusioni marine devono resistere a molteplici modalità di degrado chimico e meccanico simultanee:
                     ┌──────────────────────────────────────────────┐
                     │ Aggressive Deep Seawater & Ocean Dynamics    │
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ Cavitation Erosion            │ │ De-Aluminization / Galvanic   │ │ Arctic Low-Temperature Impact │
│ (Imploding vapor micro-jets   │ │ (Selective phase leaching in  │ │ (Brittle fracture risk in     │
│  on high-speed blade tips)    │ │  saline marine electrolytes)  │ │  polar waters down to -46 °C) │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Componente in esercizio | Carico dominante in servizio | Modalità di guasto da prevenire | Soluzione materiale |
|---|---|---|---|
| Pale di elica a passo regolabile (CPP) | Flusso continuo di acqua di mare ad alta velocità + spinta idrodinamica ciclica | Erosione da cavitazione, fatica da flessione della punta, bioincrostazione | Bronzo nichel-alluminio (ASTM B148 C95800 / Cu3) |
| Timone a corno e telaio dell'asse di poppa | Impatto violento di onde massicce + momenti flettenti strutturali | Fessurazione fragile delle saldature, strappo lamellare | Acciaio fuso al carbonio-manganese (ASTM A27 / IACS Grado 2) |
| Guide di ormeggio artiche e tamburi di argani | Carichi d'urto estremi sui cavi in trazione a temperature sottozero | Rottura fragile per scissione a temperature sottozero | Acciaio fuso per basse temperature (ASTM A352 Grado LCC / LC3) |
| Valvole per scrubber marini e prese d'acqua di mare | Condensato concentrato di acido solforoso + acqua di mare ad alta velocità | Corrosione localizzata grave ( attacco) | Acciaio inossidabile super duplex (2507 / ASTM A890 5A) |
2. Gerarchia metallurgica delle leghe per applicazioni marine
La scelta delle leghe da getto per impieghi marini bilancia la resistenza alla cavitazione, la compatibilità galvanica, la tenacità a basse temperature e la lavorabilità:
| Famiglia di leghe | Grado da getto / Norma | Composizione chimica nominale (in peso %) | Proprietà meccaniche | Caratteristica marina principale |
|---|---|---|---|---|
| Bronzo alluminio-nichel (NAB) | ASTM B148 C95800 / EN 1982 CC333G (Cu3) | Resistenza superiore alla cavitazione; antifouling naturale (rilascio di ioni rame); elevato limite di fatica da corrosione | ||
| Acciaio al carbonio per basse temperature | ASTM A352 Grado LCC / EN 10293 G20Mn5 | Tenacità all’urto Charpy verificata aT per equipaggiamenti per ponti polari | ||
| acciaio a bassa temperatura con 3,5% di nichel | ASTM A352 Grado LC3 / 1,5638 | Eccezionale tenacità criogenica aT per tubazioni marittime per GNL | ||
| Acciaio strutturale fuso per applicazioni marine | Grado IACS 2 / ASTM A216 WCB | Getti standard per carene navali (tubi di poppa, telai del timone, tubi di prua) | ||
| Acciaio inossidabile super duplex | ASTM A890 5A (CE3MN / 2507) | Alto PREN ( ); estrema resistenza all’acqua di mare calda e ai depuratori di gas di scarico acidi |
Focus metallurgico: prevenzione della dealluminizzazione nelle leghe NAB (C95800)
Nelle leghe NAB in stato di colata, il raffreddamento lento negli stampi in sabbia provoca la precipitazione di una fase continua ricca di alluminio (gamma-due). In acqua di mare, questa fase è fortemente anodica rispetto alla matrice di rame circostante, causando una corrosione elettrochimica selettiva e profonda per dealluminizzazione.
- Trattamento termico per la mitigazione della corrosione : i getti NAB subiscono un ciclo di ricottura dedicato di 6 ore a seguito da raffreddamento ad aria. Questo decompone completamente la rete in precipitati intermetallici benigni e discontinui (kappa) ( ). Ciò ripristina piena resistenza alla fatica da corrosione in acqua di mare.
3. Tecnologia di fusione in sabbia marina e colata pulita
Le eliche e le attrezzature pesanti per ponte vanno da segmenti di pale da 200 kg fino a getti monoblocco di eliche da 20 tonnellate.
┌─────────────────────────────────────────────────────────────┐
│ 1. 3D Precision Pattern & Pitch Hydrofoil Tooling           │
│    • High-accuracy CNC machined patterns for complex skew   │
├─────────────────────────────────────────────────────────────┤
│ 2. Furan Resin No-Bake Sand with Zircon Wash                │
│    • High-refractory zircon coating prevents metal burn-in  │
├─────────────────────────────────────────────────────────────┤
│ 3. Bottom-Pour Inverted Gating with Ceramic Swirl Filters   │
│    • Prevents turbulent oxide dross folding in NAB melts    │
├─────────────────────────────────────────────────────────────┤
│ 4. Heavy Feeder Risers with Exothermic Sleeves              │
│    • Directional feeding into thick blade roots & hubs      │
└─────────────────────────────────────────────────────────────┘
4. Fresatura idrodinamica CNC multiasse
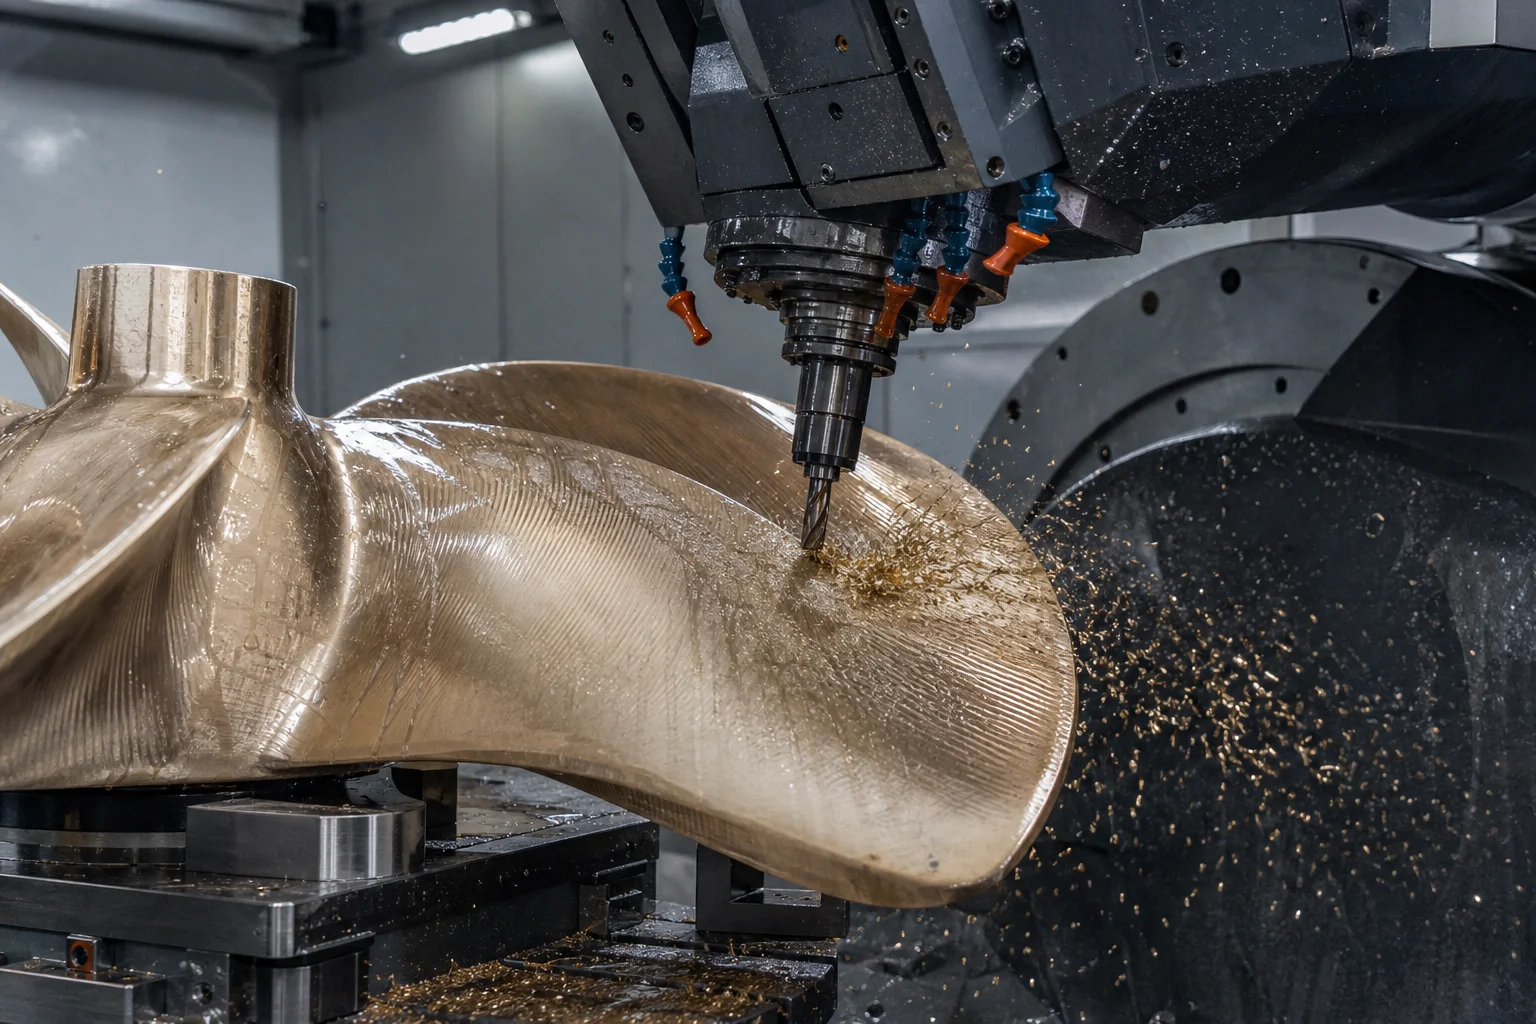
L’idrodinamica delle eliche determina l’efficienza del carburante della nave, la firma acustica della cavitazione e i livelli di vibrazione:
Operazioni di lavorazione meccanica di precisione:
- contornatura lame con fresatrice CNC a 5 assi : Fresatura multi-asse ad alta velocità di superfici alari idrofoil complesse in 3D, sia sul lato di pressione sia su quello di aspirazione. I tolleramenti di spessore sono mantenuti entro ISO 484/1 Classe S / Classe I (su campate di 3 metri).
- Lavorazione del cono e della linguetta del foro dell’albero : I coni interni dei mozzi di eliche marittime (tipicamente o conici standard) vengono torniti con precisione su torni verticali CNC per alesatura. La verifica con blu di contatto deve garantire un’area di contatto uniforme rispetto al calibro dell’albero dell’elica.
- Lavorazione del tamburo dell’argano di coperta : Fresatura CNC a tornio di scanalature elicoidali per funi d’acciaio su grandi torni, per prevenire sovrapposizioni e schiacciamento della fune sotto elevate tensioni di ormeggio.
5. Flusso di lavoro per la certificazione delle società di classificazione marittima (IACS)
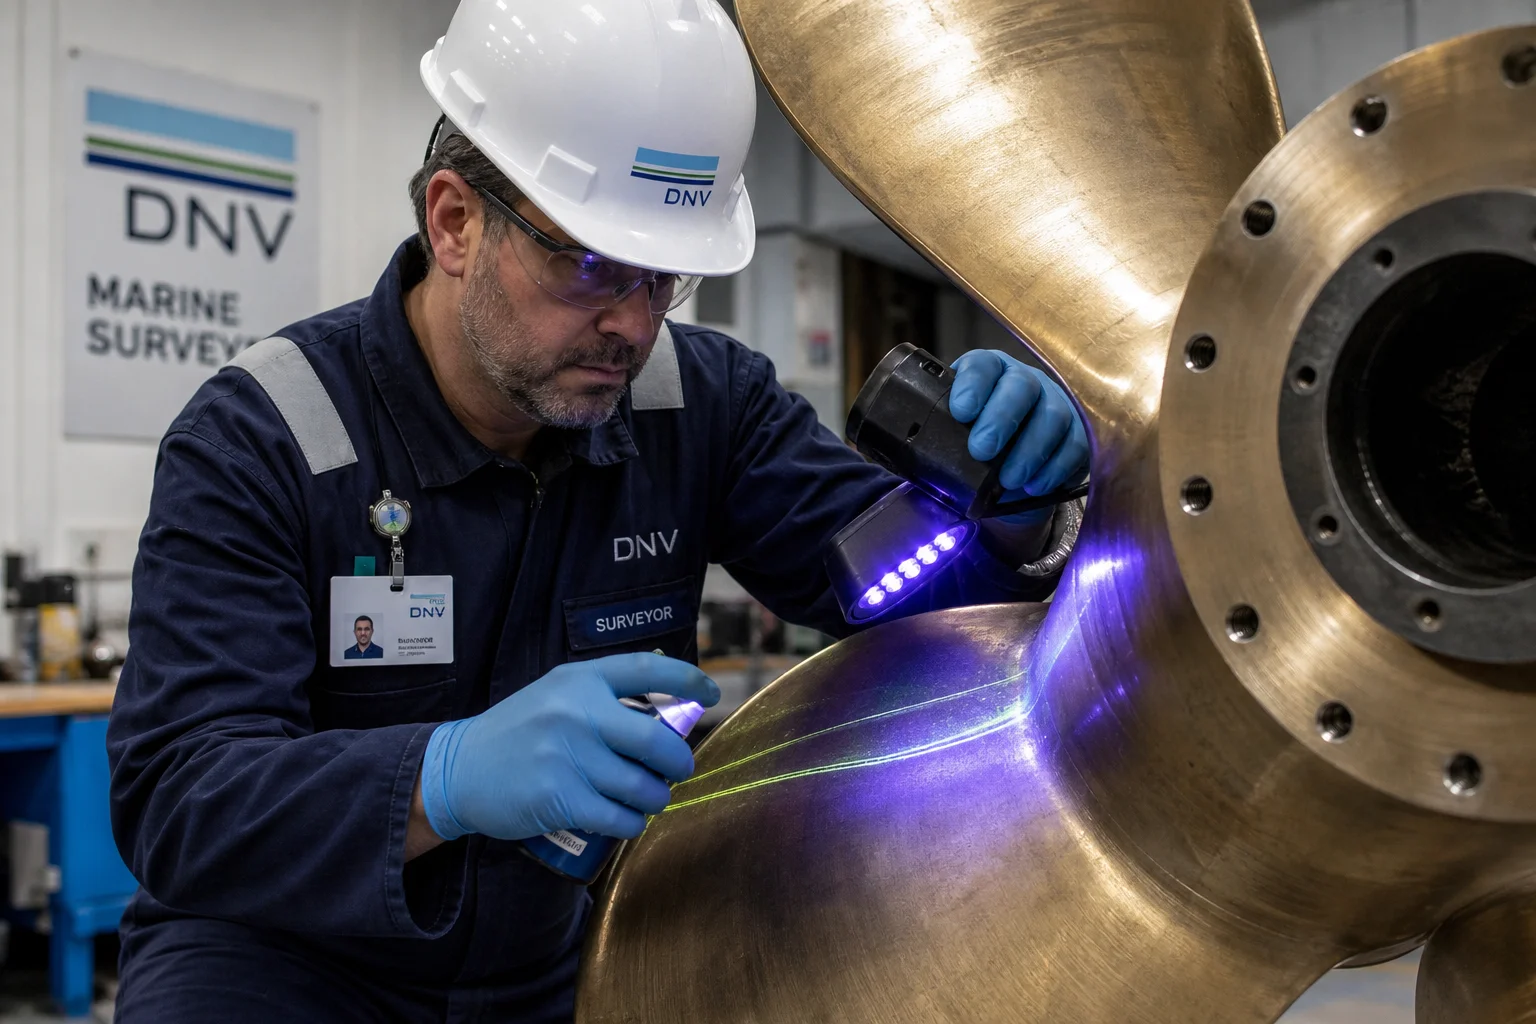
Tutti i getti destinati a impieghi commerciali in campo navale o offshore devono essere sottoposti a rigorosi test di verifica da parte di un ispettore di una società di classificazione autorizzata.
        ┌───────────────────────────────────────────────────────┐
        │ Foundry Works Approval (DNV / ABS / Lloyd's / CCS)   │
        └──────────────────────────┬────────────────────────────┘
                                   │
        ┌──────────────────────────┴───────────────────────────┐
        ▼                                                      ▼
┌───────────────────────────────┐              ┌───────────────────────────────┐
│ In-Process Surveyor Witness   │              │ Final Testing & Verification  │
│ • Molten metal chemical melt  │              │ • 100% Surface PT/MT on roots │
│ • Heat treatment furnace chart│              │ • Volumetric UT / RT on hubs  │
│ • Attached coupon tensile/KV  │              │ • Blade pitch & static balance│
└───────────────────────────────┘              └───────────────────────────────┘
                                   │
                                   ▼
        ┌───────────────────────────────────────────────────────┐
        │ Issuance of EN 10204 3.2 Marine Classification Cert   │
        └───────────────────────────────────────────────────────┘
6. Standard completi di ispezione qualità
| Ispezione della qualità | Standard / Metodo | Criteri di accettazione |
|---|---|---|
| Analisi chimica | Spettrometria ottica ad emissione (OES) | Conformità rigorosa alle norme ASTM B148 / A352; limiti per elementi indesiderati ( ) |
| Resistenza a trazione e resilienza | ISO 6892-1 / ASTM E23 | Verificato ; Impatto Charpy aT per grado LCC |
| Penetrazione di colorante liquido (PT) | ISO 3452 / ASTM E165 (fluorescente) | ispezione al 100% dei bordi d’attacco, dei raccordi e dei mozzi delle pale NAB; accettazione livello 1 |
| Controllo ultrasonico (UT) | EN 10228-3 / IACS UR M3 | scansione volumetrica al 100% delle radici delle pale pesanti e dei mozzi dell’albero; cavità di ritiro nulle |
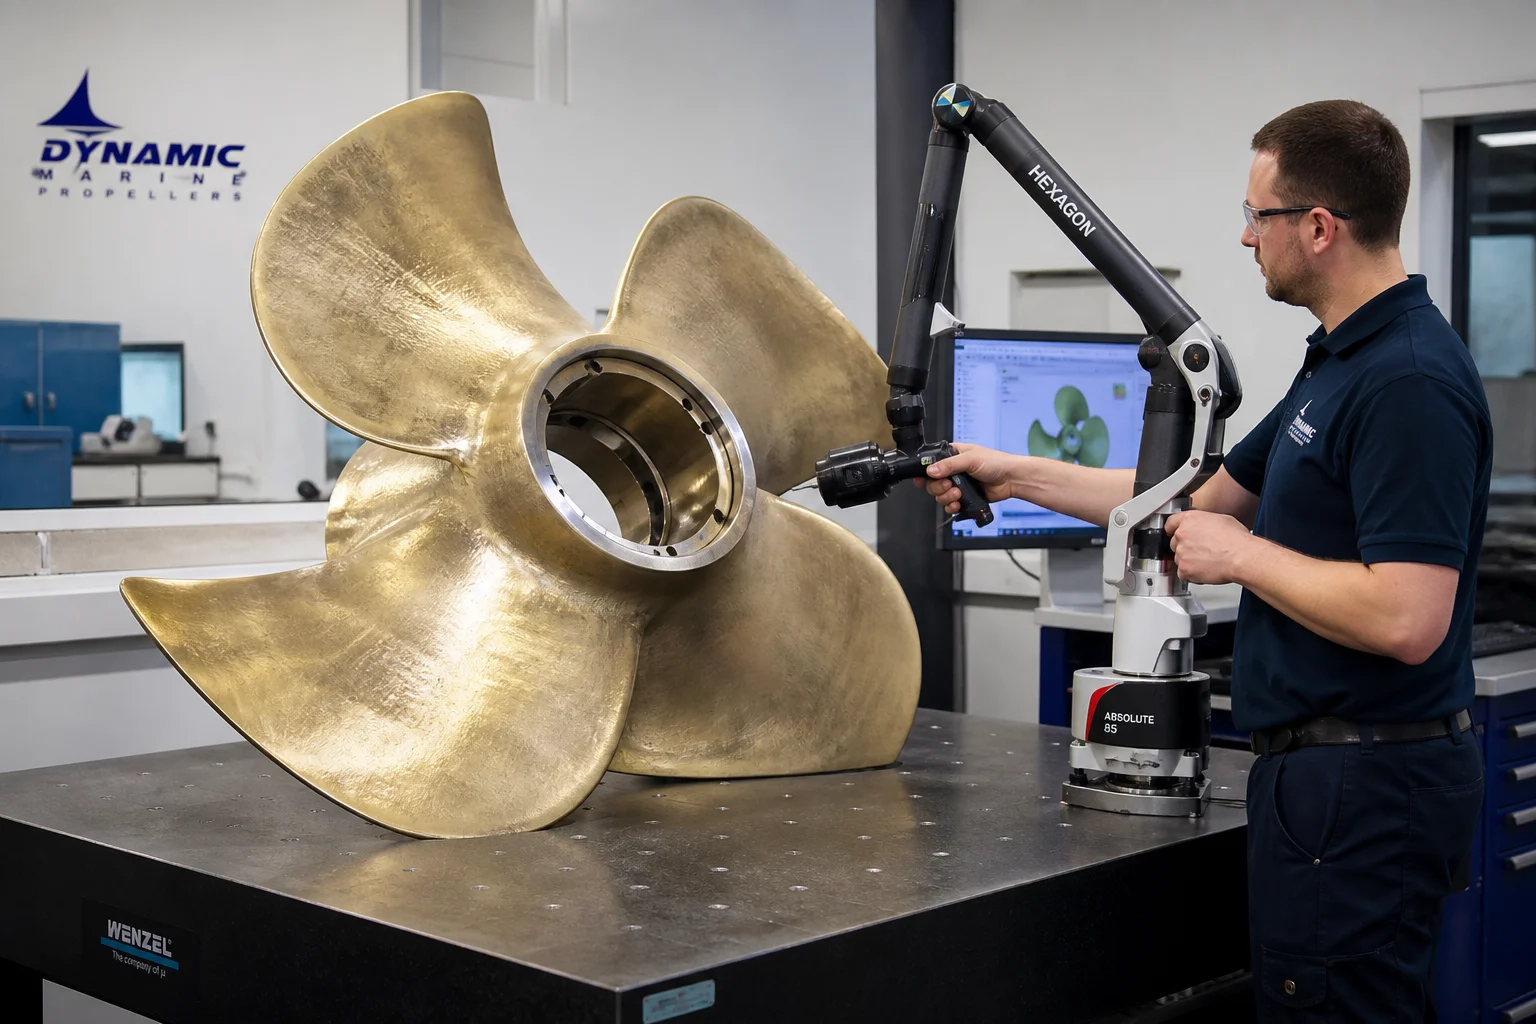
| Precisione dell’idroala | tracker laser 3D / scansione CMM ottica | Conformità alla geometria delle pale ISO 484/1 classe S / classe I |
| Bilanciatura statica e dinamica | Impianto per bilanciatura conforme alla norma ISO 1940 | Bilanciatura statica entro della massa totale dell’elica |
7. Capacità di fusione marina presso Dandong City Pengxin Machinery Co., Ltd.
Fornire getti marini e offshore richiede sistemi di qualità verificati in fonderia, capacità di fusione pulita di metalli non ferrosi e acciai legati, e macchine utensili a controllo numerico multiasse per lavorazioni pesanti.
Dandong City Pengxin Machinery Co., Ltd. fornisce getti marini e offshore completamente certificati, personalizzati per cantieri navali e produttori mondiali di equipaggiamenti marini:
- La versatilità dei materiali : Getti certificati in bronzo nichel-alluminio (C95800 / CC333G), acciai per basse temperature artiche (ASTM A352 LCC/LC3), acciai al carbonio strutturali e leghe Super Duplex.
- Scala pesante e infrastrutture : Struttura produttiva di 80.000 m² con gru pesanti in grado di realizzare singoli componenti marini da 200 kg fino a 25 tonnellate.
- Finitura avanzata con fresatrice CNC a 5 assi : Fresatrici a ponte CNC multiasse e torni verticali per grandi pezzi che realizzano idrofoil di pale, conicità del mozzo e tamburi scanalati per argani con precisione estrema.
- Esperienza con i registri di classificazione : Protocolli di ispezione consolidati per le prove sotto osservazione di ABS, DNV, Lloyd's Register, BV e CCS, nonché certificazione EN 10204 3.2.
- Controllo non distruttivo completo : Tecnici NDT qualificati livello II/III che eseguono al 100% ultrasuoni (UT), magnetoscopia (MT), liquidi penetranti (PT) e scansione laser ottica 3D su ogni getto critico.
Conclusione
I getti per propulsione marina e macchinari di coperta operano in condizioni estreme caratterizzate da cavitazione idrodinamica intensa, corrosione da acqua di mare, fatica ciclica e shock termici artici subzero. Garantire decenni di idoneità al servizio marittimo richiede una selezione scientifica delle leghe (NAB e acciai per basse temperature), un trattamento termico rigoroso per evitare la dealuminizzazione, una lavorazione CNC a 5 assi di precisione e una conformità incondizionata agli standard di qualità IACS.
Collaborare con un'azienda esperta specializzata nella fusione pesante e nella lavorazione meccanica di precisione garantisce che i vostri componenti marini funzionino in modo impeccabile negli oceani di tutto il mondo.
Contattare Dandong City Pengxin Machinery Co., Ltd. per inviare i disegni delle fusioni marini o per concordare ispezioni di verifica da parte di società di classificazione.
Dandong City Pengxin Machinery Co., Ltd. — Getti pesanti e lavorazione meccanica di precisione, dal 1958.
Indice dei Contenuti
- 1. Ambiente operativo e meccanismi di degrado marino
- 2. Gerarchia metallurgica delle leghe per applicazioni marine
- 3. Tecnologia di fusione in sabbia marina e colata pulita
- 4. Fresatura idrodinamica CNC multiasse
- 5. Flusso di lavoro per la certificazione delle società di classificazione marittima (IACS)
- 6. Standard completi di ispezione qualità
- 7. Capacità di fusione marina presso Dandong City Pengxin Machinery Co., Ltd.
- Conclusione