
 EN
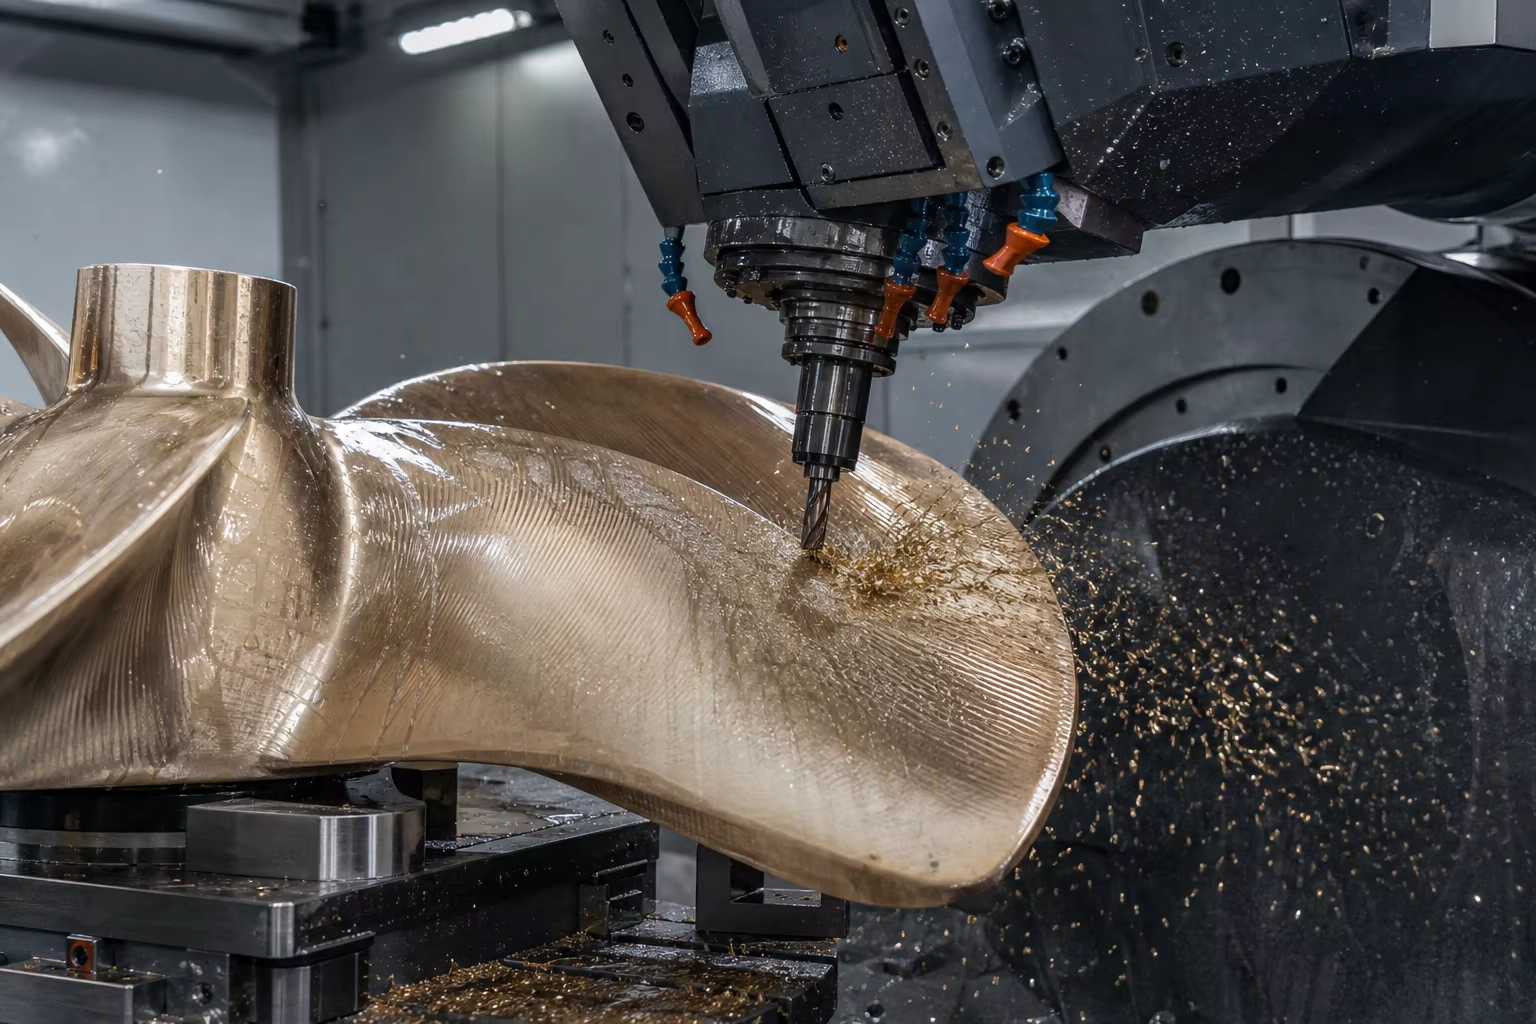
Meta Beskrivning: En omfattande teknisk guide till gjutningar för marin framdrivning och däcksmaskineri. Utforska nickel-aluminium-brons (ASTM B148 C95800 / EN 1982 CC333G), arktiska lågtemperatur-gjutstål (ASTM A352 LCC / LC3 vid −46 °C), femaxlig CNC-fräsning av propellerblad samt efterlevnad av IACS-klassificering (ABS, DNV, Lloyd's Register, CCS).
Marinfartyg och offshoreplattformar drivs i en av planetens mest aggressiva flerfaktor-miljöer. Under vatten belägna framdrivningskomponenter (propellerblad, nav, roderhörn, aktertubstöd) och däcksmaskineri (ankarvindlassrullar, förtöjningsvinschar, bogserleder) utsätts för kontinuerlig elektrokemisk korrosion av havsvatten, mikrostrålskavitationsstötvågor, allvarlig biologisk beläggning, cyklisk vågtrötthet och arktiska stötar vid temperaturer under noll grader ned till .
Under dessa hårda marina förhållanden innebär komponentfel till havs allvarliga miljö- och livssäkerhetsrisker. Därför måste varje marin strukturell gjutning uppfylla de strikta lagstadgade certifieringsreglerna från International Association of Classification Societies (IACS) — inklusive ABS, DNV, Lloyd's Register, Bureau Veritas och CCS.
För att uppnå IACS-kompatibilitet krävs specialiserad gjuterimetallurgi: smältning av Nickel-Aluminium-Brons (NAB / C95800) med de-aluminiserande värmebehandling, gjutning av tjockväggiga Lågtemperaturstål (ASTM A352 LCC/LC3) med verifierad Charpy-slagtoughness vid temperaturer under noll grader samt utförande av 5-axlig CNC-hydrodynamisk profilfräsning.
Den här tekniska guiden beskriver urval av marinlegeringar, smältprotokoll, kavitationsprevention, CNC-bearbetning med fem axlar, icke-destruktiv provning (NDT) och certifieringsarbetsflöden för marina klassificeringsorganisationer.
1. Driftmiljö och marin nedbrytningsmekanismer
Marina gjutdelar måste klara flera samtidiga kemiska och mekaniska nedbrytningsformer:
                     ┌──────────────────────────────────────────────┐
                     │ Aggressive Deep Seawater & Ocean Dynamics    │
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ Cavitation Erosion            │ │ De-Aluminization / Galvanic   │ │ Arctic Low-Temperature Impact │
│ (Imploding vapor micro-jets   │ │ (Selective phase leaching in  │ │ (Brittle fracture risk in     │
│  on high-speed blade tips)    │ │  saline marine electrolytes)  │ │  polar waters down to -46 °C) │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Driftkomponent | Dominerande belastning under drift | Att förebygga felmodell | Materiallösning |
|---|---|---|---|
| Propellerblad med reglerbar steghöjd (CPP) | Kontinuerlig höghastighetsströmning av havsvatten samt cyklisk hydrodynamisk tryckkraft | Kavitationserosion, böjningsutmattning vid bladspetsen, biofouling | Nickel-aluminiumbrons (ASTM B148 C95800 / Cu3) |
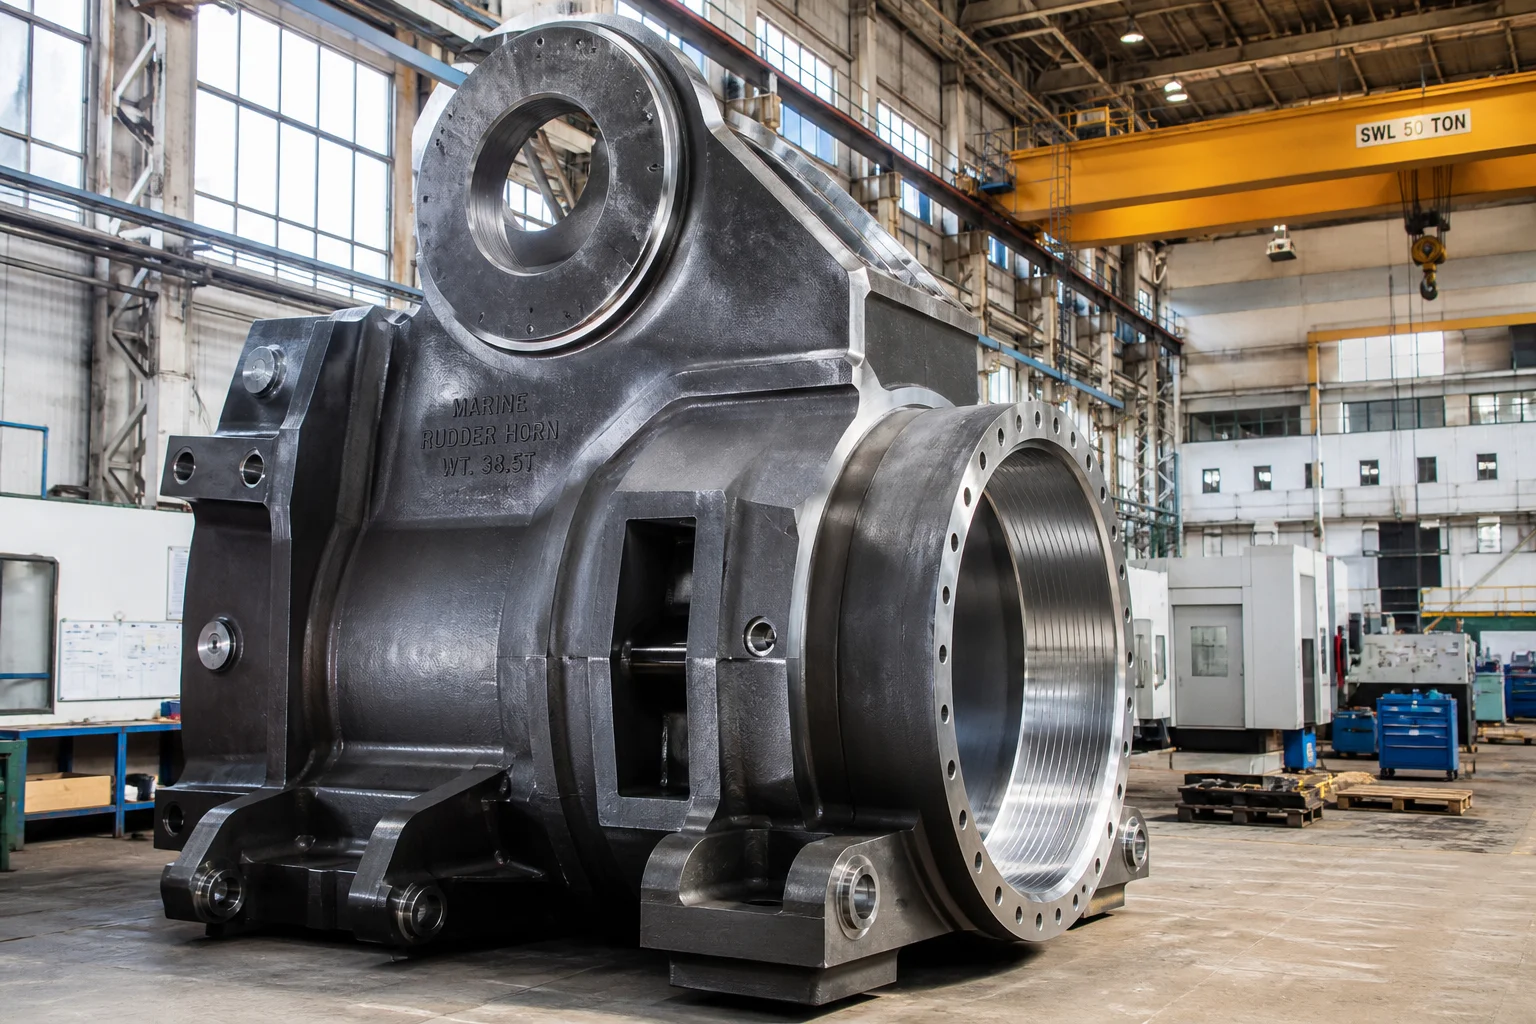
| Rodderhorn och akterstolpe | Kraftig vågimpactslagning samt strukturella böjmoment | Spröda svetsrissar, lagerformad sprickbildning | Gjuten kol-mangan-stål (ASTM A27 / IACS-klass 2) |
| Arktiska förtöjningsleder och vinschtrummor | Extrema dragkrafter i kabeln vid under-nollgrader | Spröd sprickbildning vid under-nollgrader | Stål för lågtemperaturanvändning (ASTM A352-klass LCC / LC3) |
| Marina rengöringsanläggningar och sjövattenintag för ventiler | Koncentrerad svavelhaltig sydkondensat samt höghastighets sjövatten | Allvarlig gropkorrosion och sprickkorrosion ( angrepp) | Superduplex rostfritt stål (2507 / ASTM A890 5A) |
2. Metallurgisk legeringshierarki för marin användning
Att välja gjutlegeringar för marin användning innebär en avvägning mellan kavitationsmotstånd, galvanisk kompatibilitet, tålighet vid låga temperaturer och bearbetbarhet:
| Legeringsfamilj | Gjutgrad / Standard | Nominal kemisk sammansättning (vikt%) | Mekaniska egenskaper | Viktig marin egenskap |
|---|---|---|---|---|
| Nickel-aluminium-brons (NAB) | ASTM B148 C95800 / EN 1982 CC333G (Cu3) | Utmärkt kavitationsmotstånd; naturlig antifoulingverkan (frisättning av kopparjoner); hög utmattningssprickgräns vid korrosion | ||
| Kolstål för låga temperaturer | ASTM A352 klass LCC / EN 10293 G20Mn5 | Verifierad Charpy-slagseghet aT för utrustning på polardeck | ||
| nickelstål med låg temperaturhållfasthet, 3,5 % nickel | ASTM A352-klass LC3 / 1,5638 | Utmärkt kryogen tåligitet aT för LNG-marint rörsystem | ||
| Gjuten strukturell marin stål | IACS-klass 2 / ASTM A216 WCB | Standardgjutna delar för fartygsskrov (akterskålar, roderställ, förspringsrör) | ||
| Superduplexrostfritt stål | ASTM A890 5A (CE3MN / 2507) | Hög PREN ( ); extremt motstånd mot varmt havsvatten och sura avgasrengöringsanläggningar |
Metallurgisk inriktning: Förhindra de-aluminisering i NAB (C95800)
I gjutna NAB-delar leder långsam avsvalning i sandgjutformar till utfällning av en aluminiumrik kontinuerlig (gamma-två)-fas. I havsvatten är denna fas starkt anodisk i förhållande till den omgivande kopparmatrisen, vilket orsakar djup, selektiv elektrokemisk de-aluminiseringskorrosion.
- Värmebehandling för korrosionsminskning : NAB-gjutdelar genomgår en särskild glödning under 6 timmar vid följd av luftkylning. Detta bryter fullständigt ner det kontinuerliga nätverket i godartade, diskontinuerliga (kappa) intermetalliska utfällningar ( ) och återställer full korrosionsmotstånd mot havsvatten vid utmattning.
3. Marin sandgjutningsteknik och ren gjutning
Propellrar och tungt däckutrustning varierar från 200 kg tunga bladsegment till 20-ton stückpropellrar.
┌─────────────────────────────────────────────────────────────┐
│ 1. 3D Precision Pattern & Pitch Hydrofoil Tooling           │
│    • High-accuracy CNC machined patterns for complex skew   │
├─────────────────────────────────────────────────────────────┤
│ 2. Furan Resin No-Bake Sand with Zircon Wash                │
│    • High-refractory zircon coating prevents metal burn-in  │
├─────────────────────────────────────────────────────────────┤
│ 3. Bottom-Pour Inverted Gating with Ceramic Swirl Filters   │
│    • Prevents turbulent oxide dross folding in NAB melts    │
├─────────────────────────────────────────────────────────────┤
│ 4. Heavy Feeder Risers with Exothermic Sleeves              │
│    • Directional feeding into thick blade roots & hubs      │
└─────────────────────────────────────────────────────────────┘
4. CNC-hydrodynamisk bearbetning med flera axlar
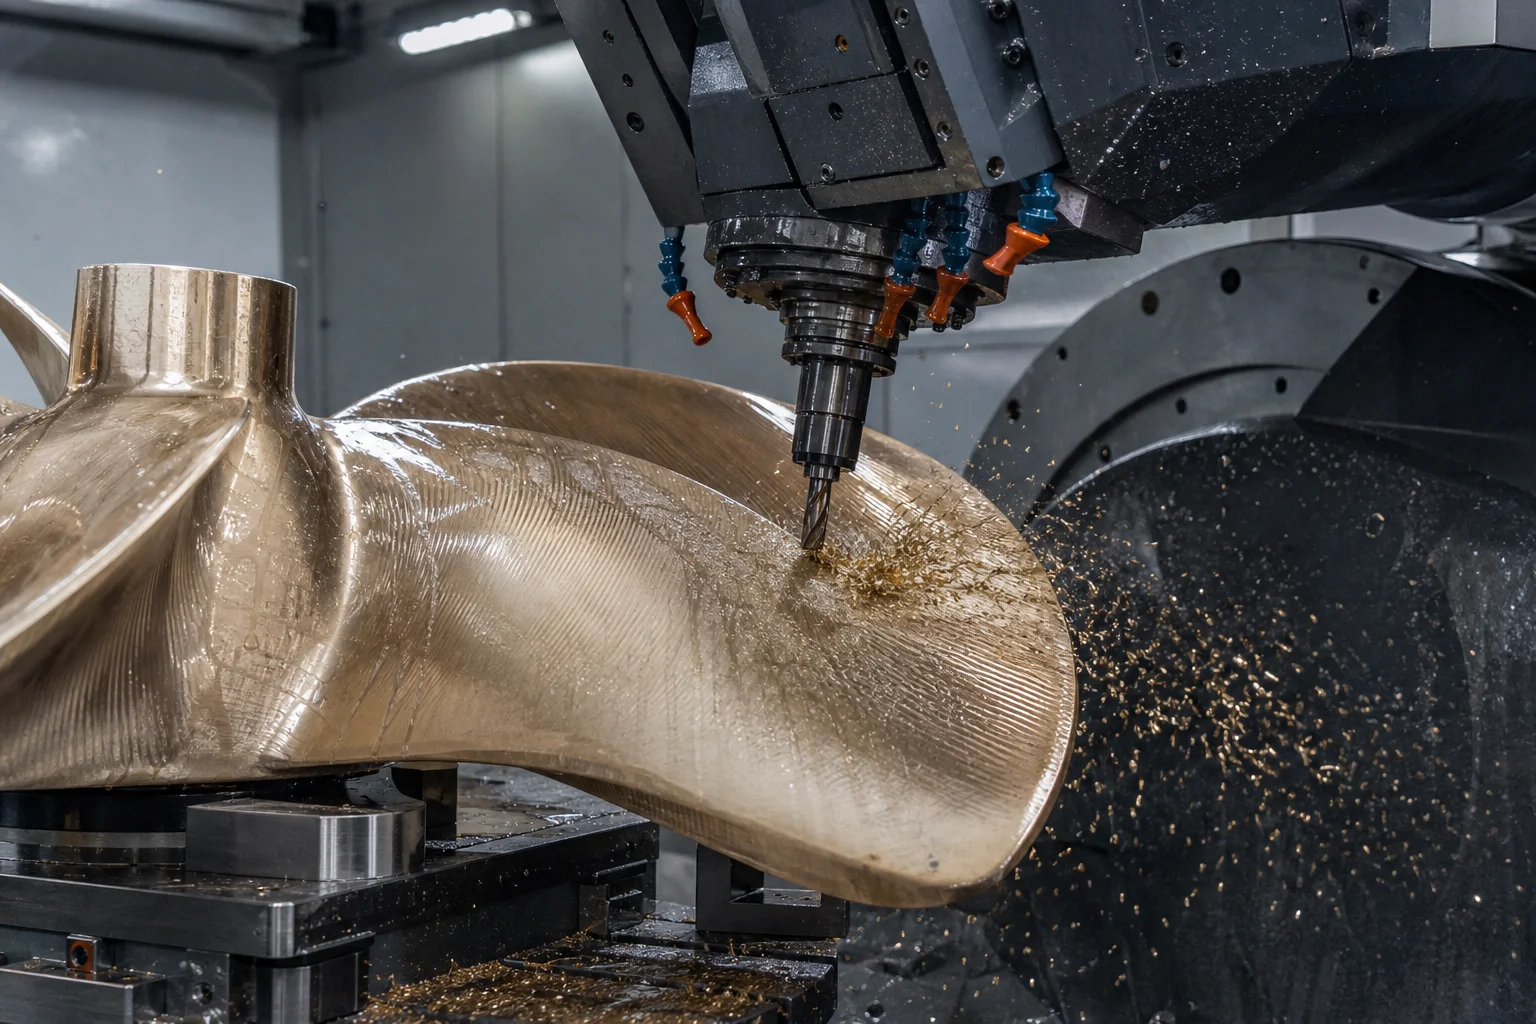
Propellrarnas hydrodynamik avgör fartygets bränsleeffektivitet, akustiska kavitationsprofil och vibrationsnivåer:
Precisionsslipningsoperationer:
- 5-axlig CNC-bladkonturering : Hastighetsanpassad fleraxlig konturfräsning av komplexa 3D-tryck- och sughydrofoilbladytor. Toleranserna för tjocklek hålls inom ISO 484/1 klass S / klass I (över 3-meter-spännvidder).
- Skärvborens koniskt släpning och nyckelfårsmaskinbearbetning : Marina propellerväxelhus interna koniska ytor (vanligen eller standardkoniska ytor) bearbetas med hög precision på CNC-vertikala borrningsmaskiner. Kontroll med blå färgfärg kräver en jämn kontaktarea mot propellerväxelns mätsticka.
- Däckvinschtrummas bearbetning : Precisionsgängning av helikal spårgroov för släp- och staglina med CNC-svarvning på stora svarvar för att förhindra överlappning och krossning av linan under hög förtöjningsspänning.
5. Certifieringsarbetsflöde för sjöfartsklassificeringsorganisationer (IACS)
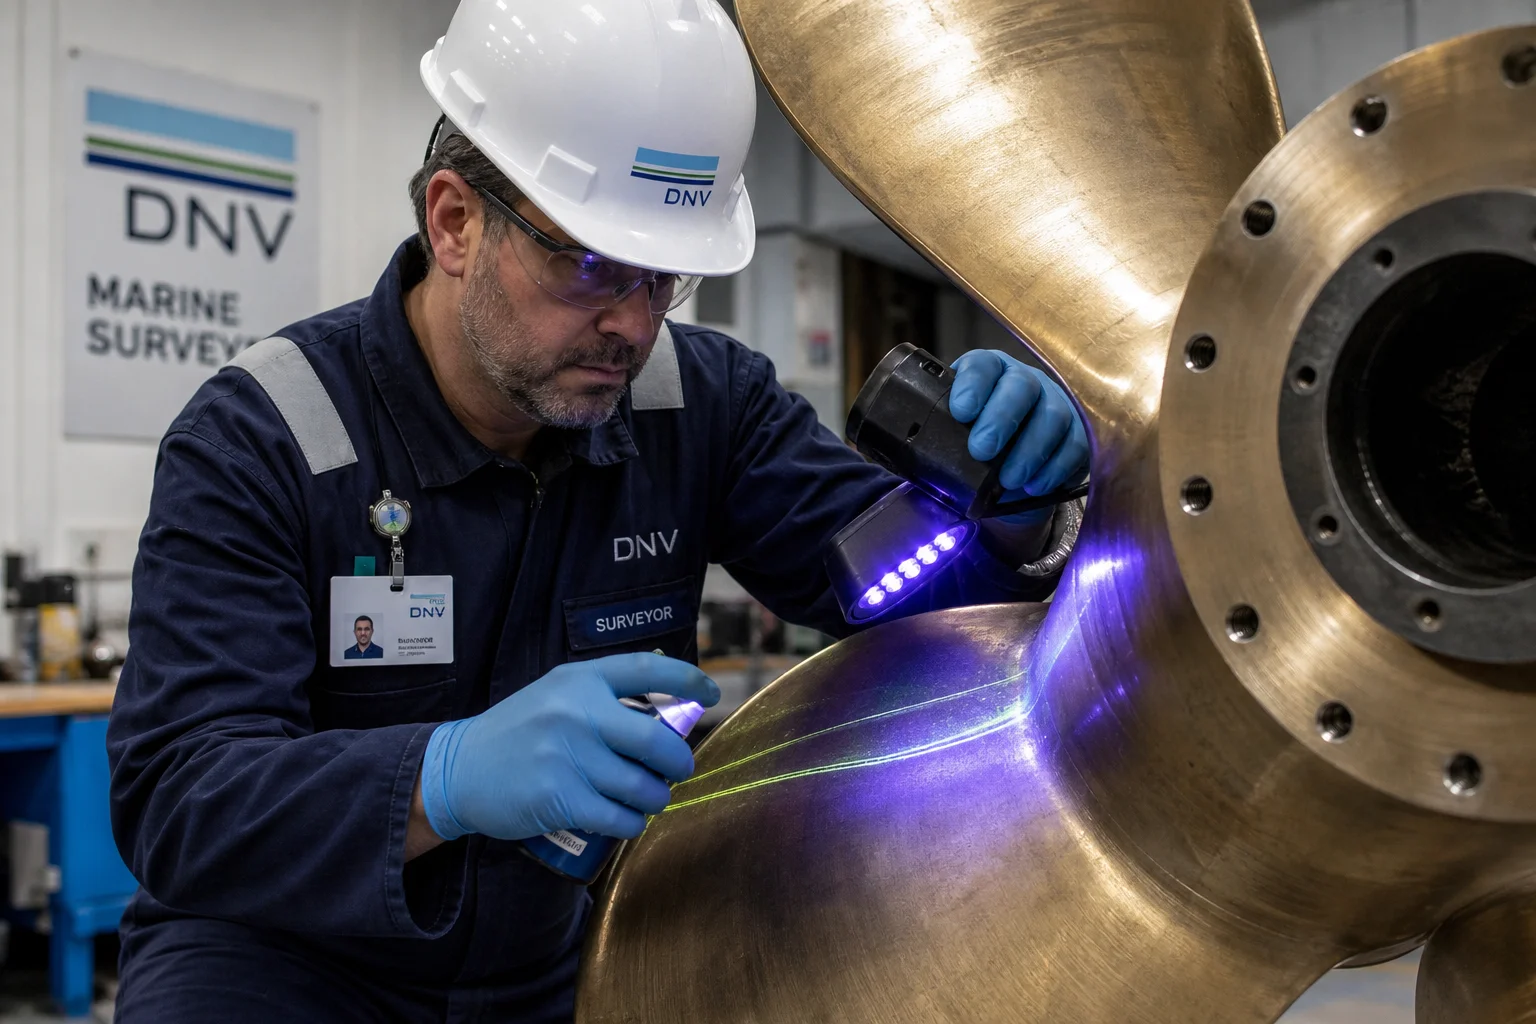
Alla gjutningar avsedda för kommersiell sjöfart eller offshoreapplikationer måste genomgå rigorös tredjepartsövervakad provning av en auktoriserad klassificeringsorganisationsinspektör:
        ┌───────────────────────────────────────────────────────┐
        │ Foundry Works Approval (DNV / ABS / Lloyd's / CCS)   │
        └──────────────────────────┬────────────────────────────┘
                                   │
        ┌──────────────────────────┴───────────────────────────┐
        ▼                                                      ▼
┌───────────────────────────────┐              ┌───────────────────────────────┐
│ In-Process Surveyor Witness   │              │ Final Testing & Verification  │
│ • Molten metal chemical melt  │              │ • 100% Surface PT/MT on roots │
│ • Heat treatment furnace chart│              │ • Volumetric UT / RT on hubs  │
│ • Attached coupon tensile/KV  │              │ • Blade pitch & static balance│
└───────────────────────────────┘              └───────────────────────────────┘
                                   │
                                   ▼
        ┌───────────────────────────────────────────────────────┐
        │ Issuance of EN 10204 3.2 Marine Classification Cert   │
        └───────────────────────────────────────────────────────┘
6. Omfattande kvalitetskontrollstandarder
| Kvalitetskontroll | Standard / Metod | Godkännandekriterier |
|---|---|---|
| Kemisk analys | Optisk emissionsspektrometri (OES) | Strikt överensstämmelse med ASTM B148 / A352; gränsvärden för orenheter ( ) |
| Draghållfasthet och slagseghet | ISO 6892-1 / ASTM E23 | Kontrollerad ; Charpy-impact aT för grad LCC |
| Flytande färgpenetreringsprovning (PT) | ISO 3452 / ASTM E165 (fluorescerande) | 100 % inspektion av NAB-bladets framkant, rundningar och nav; godkännandeklass 1 |
| Ultraljudstestning (UT) | EN 10228-3 / IACS UR M3 | 100 % volymisk skanning av tunga bladrotsdelar och axelnav; inga krympningshålrum |
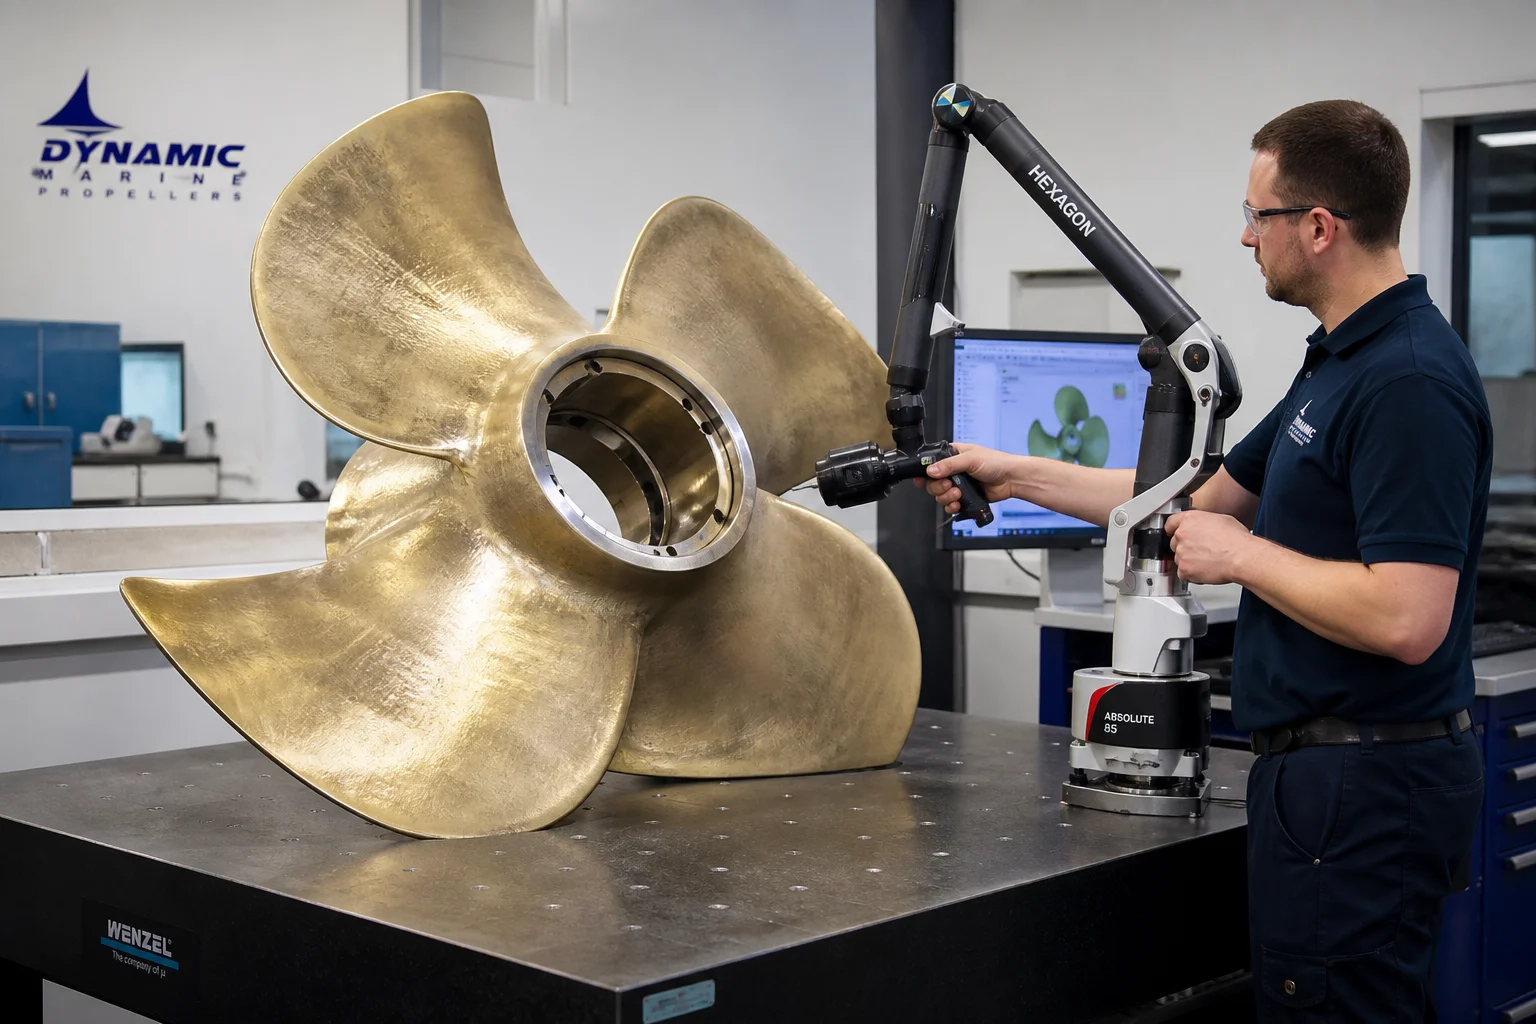
| Hydrofoil-noggrannhet | 3D-laserräknare / optisk CMM-skanning | Överensstämmelse med ISO 484/1 klass S / klass I bladgeometri |
| Statisk och dynamisk balansering | Balanseringsanläggning enligt ISO 1940 | Statisk balansering inom av total propellermassa |
7. Marin gjutkapacitet hos Dandong City Pengxin Machinery Co., Ltd.
Att leverera marin och offshore-gjutdelar kräver verifierade gjuterikvalitetssystem, ren smältkapacitet för icke-järnmetaller och legerad stål samt tunga fleraxliga CNC-maskinverktyg.
Dandong City Pengxin Machinery Co., Ltd. levererar fullt certifierade marin- och offshore-gjutdelar anpassade för varv och tillverkare av marin utrustning världen över:
- Mångsidighet av material : Certifierad gjutning av nickel-aluminium-brons (C95800 / CC333G), arktiska lågtemperaturstål (ASTM A352 LCC/LC3), strukturella kolstål och superduplexlegeringar.
- Storskalig produktion och infrastruktur : 80 000 m² stor produktionsanläggning med tung krankapacitet, kapabel att göta enskilda marina komponenter från 200 kg upp till 25 ton.
- Avancerad 5-axlig CNC-avslutning : Multiaxliga CNC-portmaskiner och stora vertikala borrningsbänkar som levererar precisionsblad för hydrofoiler, navkoniska ytor och skruvade vinschtrummor.
- Erfarenhet av klassificeringsorganisationer : Etablerade inspektionsprotokoll för ABS, DNV, Lloyd's Register, BV och CCS med ögonvittnesprovning samt EN 10204 3.2-certifiering.
- Fullständig icke-destruktiv provning : Certifierade NDT-tekniker på nivå II/III som utför 100 % ultraljudsprovning (UT), magnetpulverprovning (MT), penetrerande färgprovning (PT) och 3D-optisk laserskanning på varje kritisk gjutning.
Slutsats
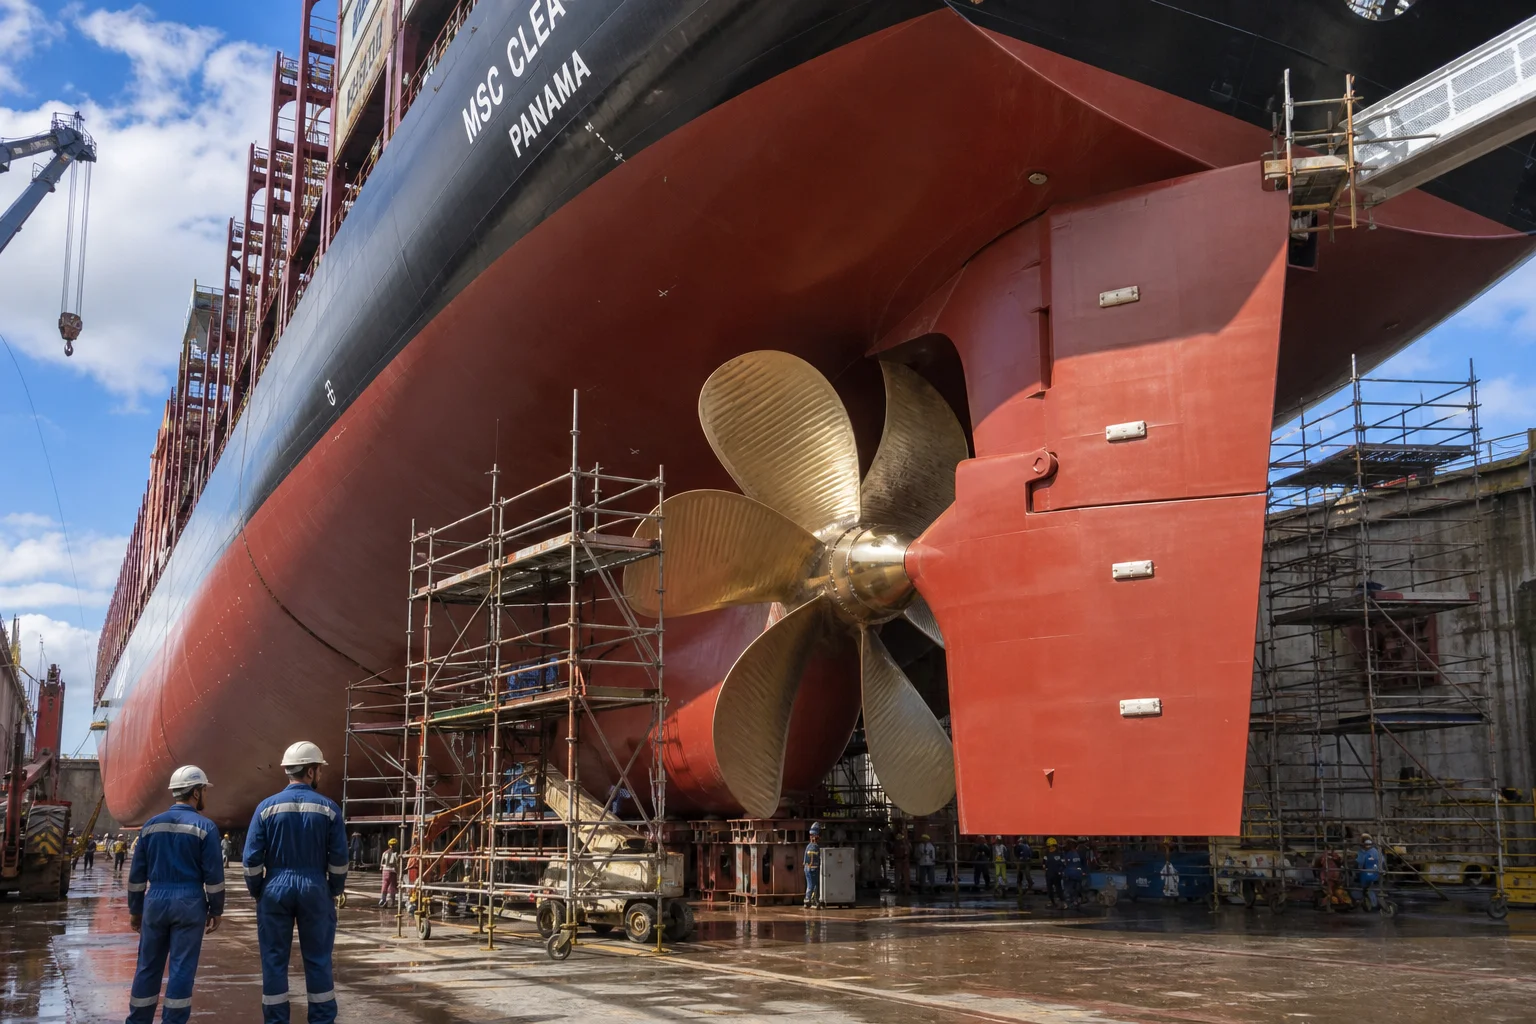
Gjutningar för marin framdrift och däcksmaskineri arbetar under den brutala kombinationen av extrem hydrodynamisk kavitation, sjövattenkorrosion, cyklisk utmattning och arktiska subnoll-termiska chockbelastningar. Att garantera årtionden av sjövärdighet kräver vetenskaplig legeringsval (NAB och lågtemperaturstål), strikt värmebehandling för att eliminera de-aluminering, precision i 5-axlig CNC-bearbetning samt oböjlig efterlevnad av IACS-kvalitetskrav.
Genom att samarbeta med en erfaren, integrerad anläggning för tung gjutning och precisionsslipning säkerställs att dina marina komponenter fungerar felfritt över hela världens oceaner.
Kontakta Dandong City Pengxin Machinery Co., Ltd. för att skicka in dina ritningar för marina gjutdelar eller boka inspektioner av klassificeringsorganisationen.
Dandong City Pengxin Machinery Co., Ltd. — Tungt gjutjärn och precisionsbearbetning sedan 1958.
Innehållsförteckning
- 1. Driftmiljö och marin nedbrytningsmekanismer
- 2. Metallurgisk legeringshierarki för marin användning
- 3. Marin sandgjutningsteknik och ren gjutning
- 4. CNC-hydrodynamisk bearbetning med flera axlar
- 5. Certifieringsarbetsflöde för sjöfartsklassificeringsorganisationer (IACS)
- 6. Omfattande kvalitetskontrollstandarder
- 7. Marin gjutkapacitet hos Dandong City Pengxin Machinery Co., Ltd.
- Slutsats