
 EN
Мета-описание: Полное техническое руководство по литым деталям для морских силовых установок и палубных механизмов. Рассматриваются никель-алюминиевая бронза (ASTM B148 C95800 / EN 1982 CC333G), литые низкотемпературные арктические стали (ASTM A352 LCC / LC3 при −46 °C), фрезерование лопастей гребных винтов на 5-осевых ЧПУ-станках и соответствие требованиям классификационных обществ IACS (ABS, DNV, Lloyd's Register, CCS).
Морские суда и морские платформы эксплуатируются в одной из самых агрессивных многофакторных рабочих сред на планете. Погружённые элементы силовых установок (лопасти гребных винтов, ступицы, румпельные рога, кронштейны гребного вала) и палубные механизмы (барабаны якорных лебёдок, швартовные лебёдки, тросовые направляющие для буксировки) подвергаются постоянным нагрузкам электрохимическая коррозия морской воды, микроструйные кавитационные ударные волны, сильное биологическое обрастание, циклическая усталость от волн и удары при арктических температурах ниже нуля до .
В таких суровых морских условиях отказ компонентов в море создаёт серьёзные риски для окружающей среды и безопасности жизни. Следовательно, каждая литая конструкционная деталь для морского применения должна соответствовать строгим нормативным правилам сертификации, установленным Международной ассоциацией классификационных обществ (IACS) — включая ABS, DNV, Lloyd's Register, Bureau Veritas и CCS.
Достижение соответствия требованиям IACS требует специализированной металлургии литейного производства: плавка Никель-алюминиевой бронзы (NAB / C95800) с термообработкой для удаления алюминия, литьё толстостенных Низкотемпературных сталей (ASTM A352 LCC/LC3) с подтверждённой ударной вязкостью по Шарпи при температурах ниже нуля и выполнение гидродинамической фрезеровки профиля на 5-осевых ЧПУ-станках.
Этот технический справочник содержит подробные сведения о выборе морских сплавов, технологиях плавки, предотвращении кавитации, фрезеровании на станках ЧПУ с пятью осями, неразрушающем контроле (НК) и процедурах сертификации в морских классификационных обществах.
1. Эксплуатационная среда и механизмы морской деградации
Морские литые детали должны выдерживать одновременное воздействие нескольких химических и механических механизмов деградации:
                     ┌──────────────────────────────────────────────┐
                     │ Aggressive Deep Seawater & Ocean Dynamics    │
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ Cavitation Erosion            │ │ De-Aluminization / Galvanic   │ │ Arctic Low-Temperature Impact │
│ (Imploding vapor micro-jets   │ │ (Selective phase leaching in  │ │ (Brittle fracture risk in     │
│  on high-speed blade tips)    │ │  saline marine electrolytes)  │ │  polar waters down to -46 °C) │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Эксплуатируемый компонент | Преобладающая эксплуатационная нагрузка | Режим отказа, подлежащий предотвращению | Материал решения |
|---|---|---|---|
| Лопасти регулируемого шага (РШ) | Постоянный поток морской воды высокой скорости плюс циклическая гидродинамическая тяга | Кавитационная эрозия, усталостное изгибное разрушение концов лопастей, биообрастание | Никель-алюминиевая бронза (ASTM B148 C95800 / Cu3) |
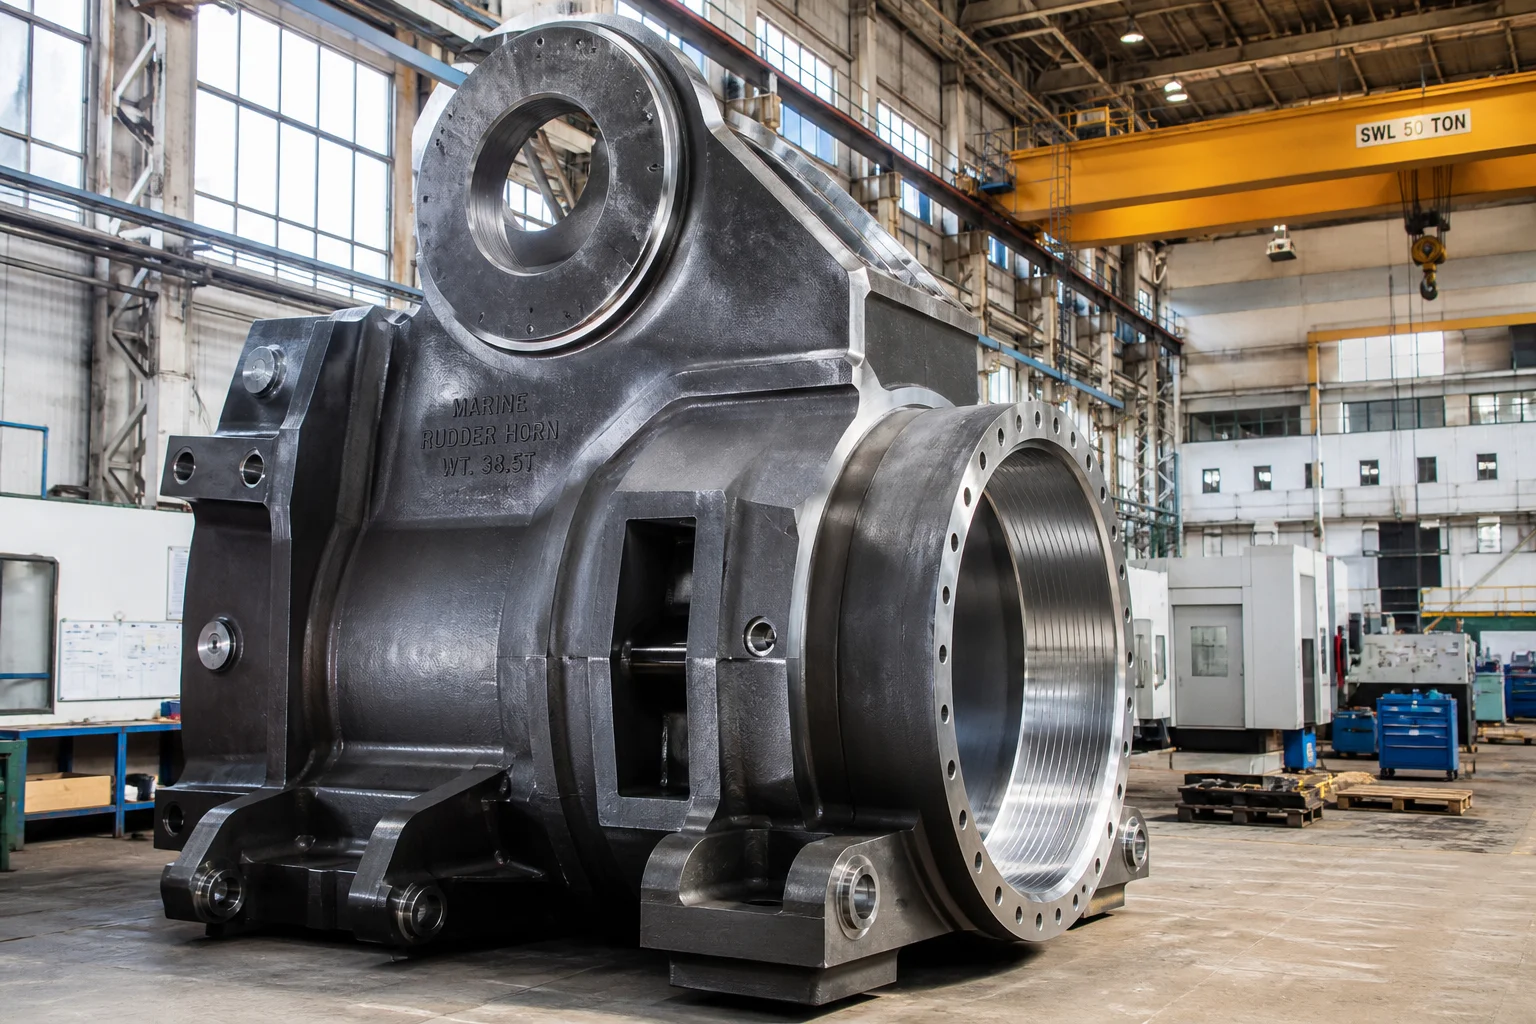
| Рулевая балка и рама кормового штевня | Ударные нагрузки от мощных волн и изгибающие моменты в конструкции | Хрупкое трещинообразование в сварных швах, слоистое разрушение | Литая углеродисто-марганцевая сталь (ASTM A27 / IACS Grade 2) |
| Арктические швартовочные направляющие и барабаны лебёдок | Экстремальные ударные растягивающие нагрузки на тросы при температурах ниже нуля | Хрупкий клиновидный излом при температурах ниже нуля | Сталь для литья низкотемпературного исполнения (ASTM A352 Grade LCC / LC3) |
| Морские скрубберы и клапаны забора морской воды | Концентрированный конденсат сернистой кислоты и морская вода высокой скорости | Сильное язвенное и щелевое коррозионное повреждение ( атака) | Сверхдуплексная нержавеющая сталь (2507 / ASTM A890 5A) |
2. Иерархия металлургических сплавов для морского применения
Выбор литейных сплавов для морского применения предполагает баланс между стойкостью к кавитации, гальванической совместимостью, ударной вязкостью при низких температурах и обрабатываемостью:
| Семейство сплавов | Литейный сорт / стандарт | Номинальный химический состав (масс. %) | Механические свойства | Ключевая морская характеристика |
|---|---|---|---|---|
| Никель-алюминиевая бронза (NAB) | ASTM B148 C95800 / EN 1982 CC333G (Cu3) | Повышенная стойкость к кавитации; естественная антиобрастаемость (выделение ионов меди); высокий предел усталости при коррозии | ||
| Низкотемпературная углеродистая сталь | ASTM A352 Grade LCC / EN 10293 G20Mn5 | Подтверждённая ударная вязкость по Шарпи австрия для оборудования полярной палубы | ||
| низкотемпературная сталь с низким содержанием никеля (3,5 % Ni) | ASTM A352, марка LC3 / 1.5638 | Исключительная криогенная вязкость австрия для морских трубопроводов СПГ | ||
| Литая конструкционная морская сталь | Класс IACS 2 / ASTM A216 WCB | Стандартные литые детали корпуса судна (гребные валы, рамы рулей, носовые трубопроводы) | ||
| Сверхдуплексная нержавеющая сталь | ASTM A890 5A (CE3MN / 2507) | Высокий PREN ( ); экстремальная стойкость к горячей морской воде и установкам для очистки кислых выхлопных газов |
Металлургический фокус: предотвращение дезалюминирования в NAB (C95800)
В литом NAB медленное охлаждение в песчаных формах приводит к выделению непрерывной фазы, обогащенной алюминием (гамма-два). В морской воде она является сильно анодной по отношению к окружающей медной матрице, вызывая глубокую избирательную электрохимическую коррозию с удалением алюминия.
- Термообработка для подавления коррозии : отливки NAB подвергаются специальной отжиговой выдержке продолжительностью 6 часов при температуре с последующим воздушным охлаждением. Это полностью разрушает непрерывную сеть на безвредные, прерывистые (каппа) интерметаллические выделения ( ), восстанавливая полную стойкость к коррозионной усталости в морской воде.
3. Морская технология литья в песчаные формы и чистый разлив
Гребные винты и тяжёлое палубное оборудование варьируются от сегментов лопастей массой 200 кг до цельных литых гребных винтов массой до 20 тонн.
┌─────────────────────────────────────────────────────────────┐
│ 1. 3D Precision Pattern & Pitch Hydrofoil Tooling           │
│    • High-accuracy CNC machined patterns for complex skew   │
├─────────────────────────────────────────────────────────────┤
│ 2. Furan Resin No-Bake Sand with Zircon Wash                │
│    • High-refractory zircon coating prevents metal burn-in  │
├─────────────────────────────────────────────────────────────┤
│ 3. Bottom-Pour Inverted Gating with Ceramic Swirl Filters   │
│    • Prevents turbulent oxide dross folding in NAB melts    │
├─────────────────────────────────────────────────────────────┤
│ 4. Heavy Feeder Risers with Exothermic Sleeves              │
│    • Directional feeding into thick blade roots & hubs      │
└─────────────────────────────────────────────────────────────┘
4. Гидродинамическая обработка на многокоординатных ЧПУ-станках
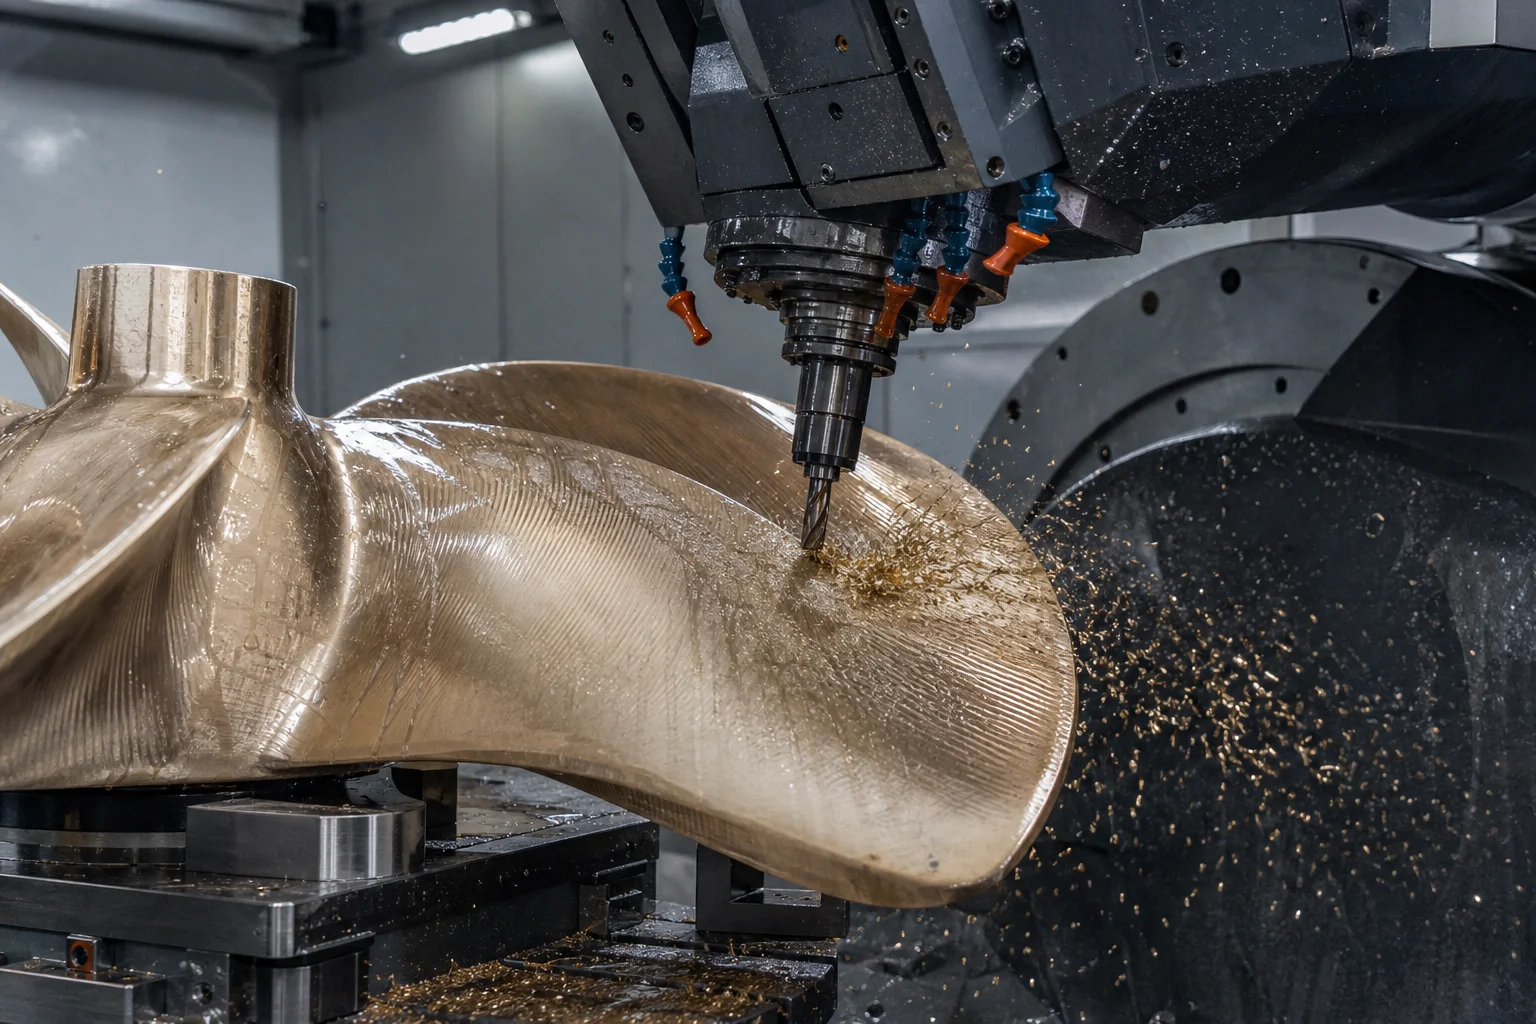
Гидродинамика гребных винтов определяет топливную эффективность судна, акустическую кавитационную сигнатуру и уровни вибрации:
Операции прецизионной обработки резанием:
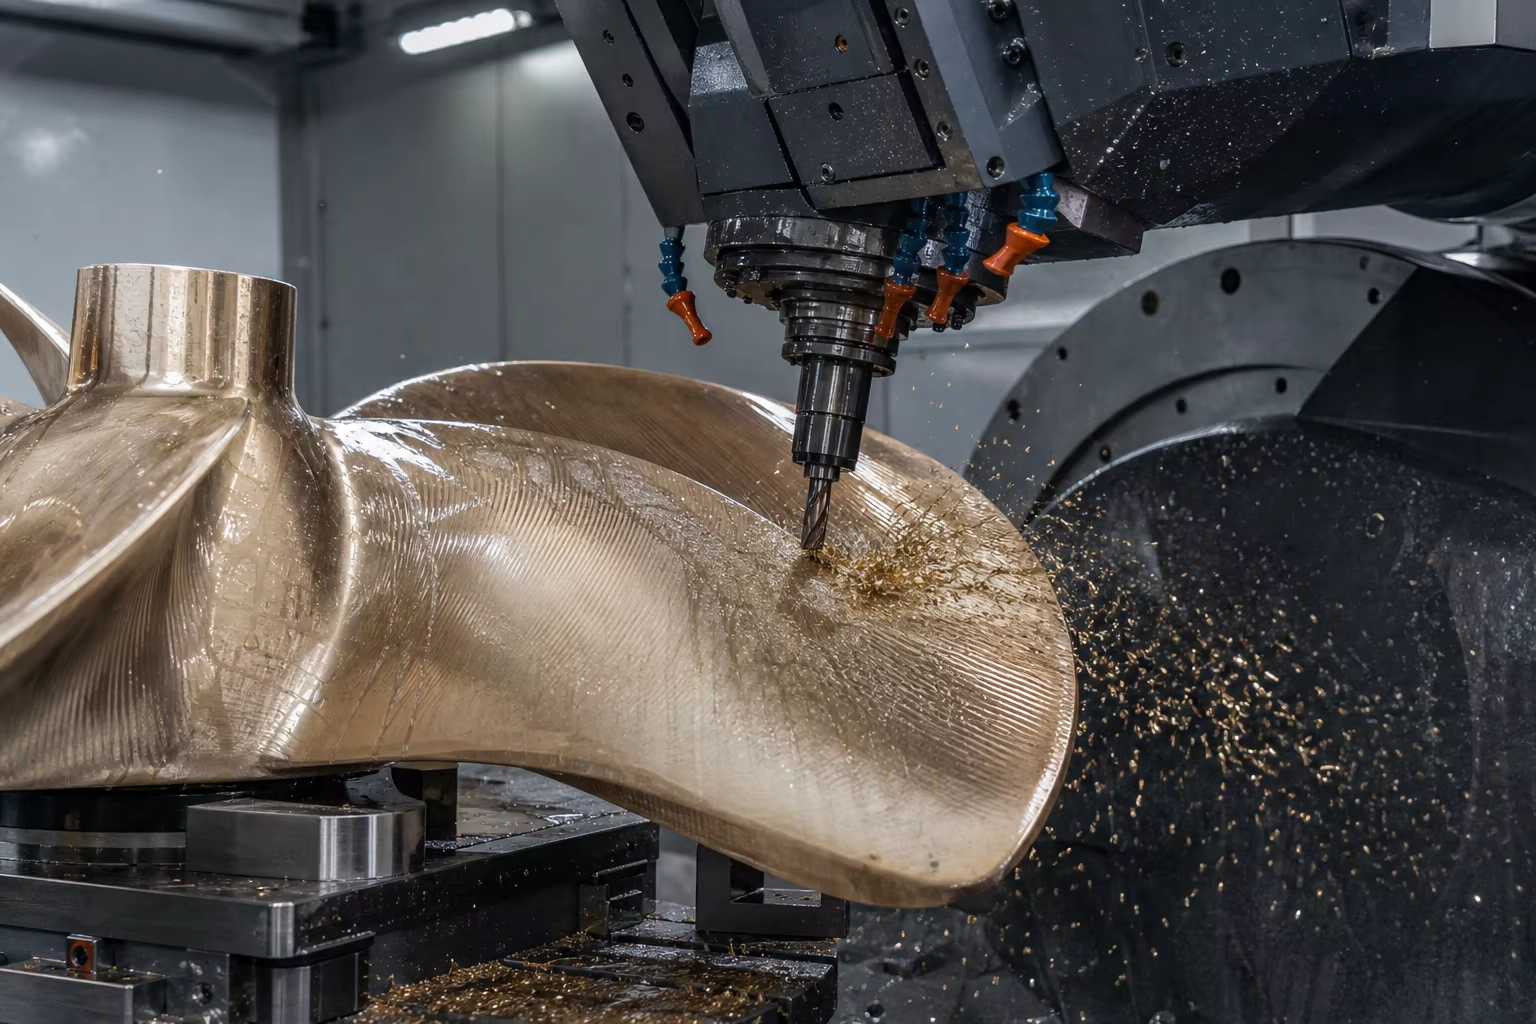
- контурная обработка лопастей на 5-осевых ЧПУ-станках : высокоскоростное многокоординатное контурное фрезерование сложных трёхмерных поверхностей давления и всасывания гидролопастей. Допуски по толщине выдерживаются в пределах ISO 484/1 класс S / класс I (на пролётах длиной 3 метра).
- Обработка конического отверстия и шпоночного паза вала : внутренние конусы ступицы морских гребных винтов (обычно или стандартные конусы) подвергаются прецизионному точению на вертикальных расточных станках с ЧПУ. Проверка методом синего красителя должна обеспечивать равномерную площадь контакта с контрольным валом гребного винта.
- Обработка барабана лебедки точная фрезеровка винтовой канавки для стального троса на токарных станках с ЧПУ большой грузоподъемности для предотвращения перекрещивания и раздавливания троса при высоких нагрузках швартовки.
5. Процедура сертификации морскими классификационными обществами (IACS)
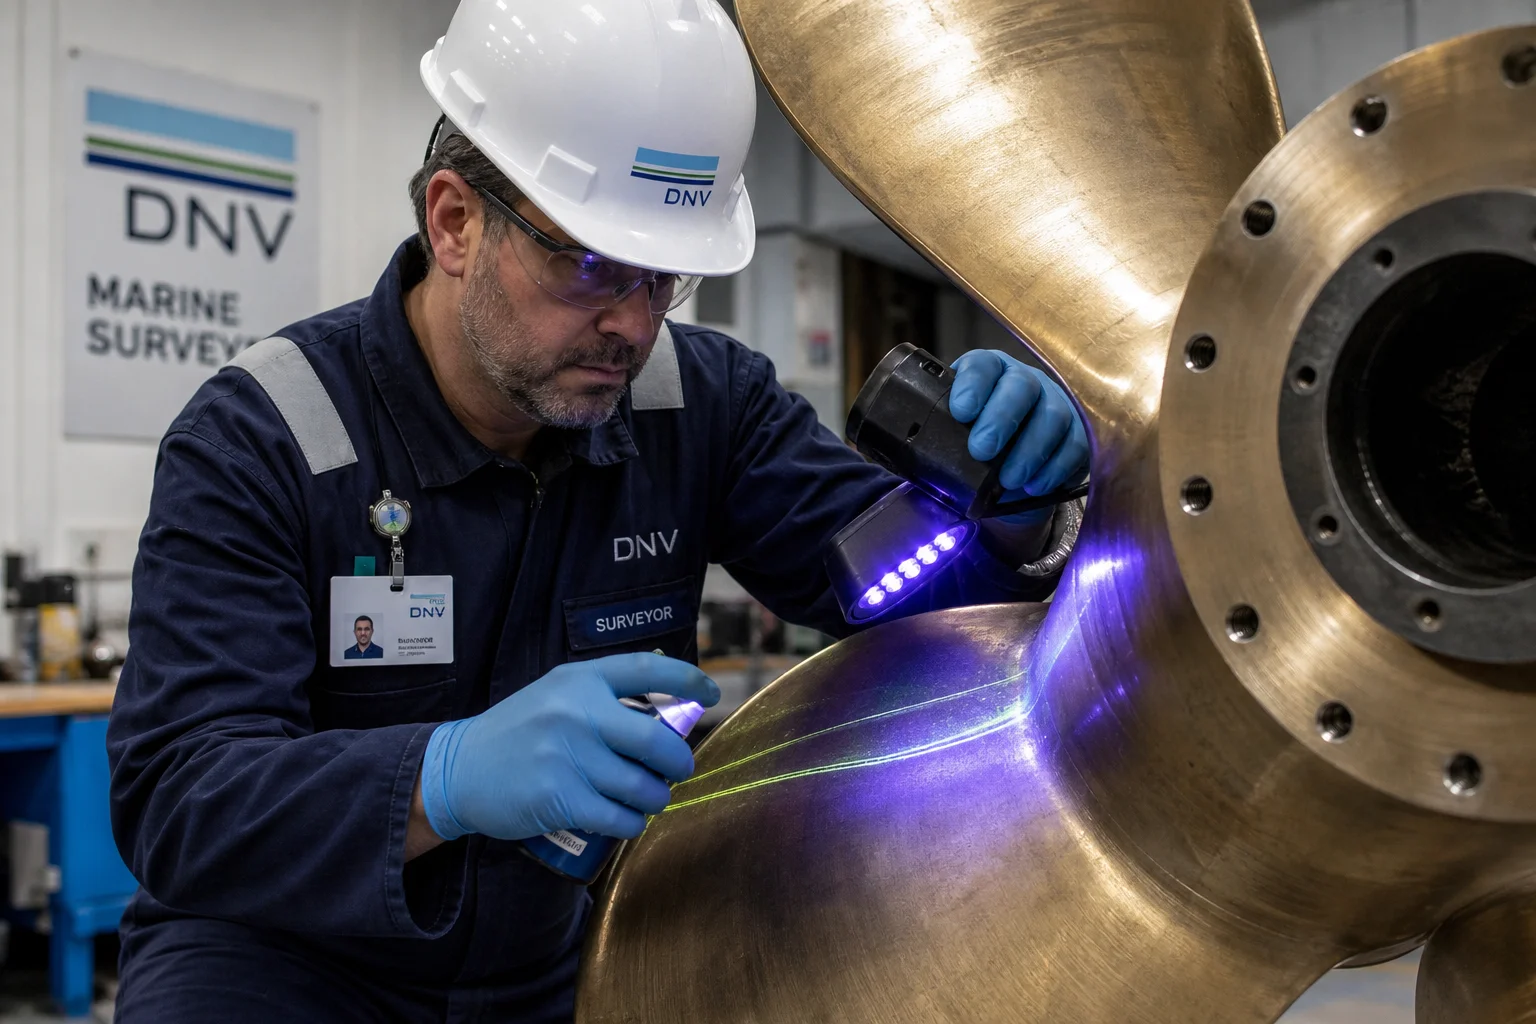
Все литые детали, предназначенные для коммерческого судоходства или морских нефтегазовых применений, должны пройти строгие испытания с участием независимой третьей стороны — инспектора уполномоченного классификационного общества.
        ┌───────────────────────────────────────────────────────┐
        │ Foundry Works Approval (DNV / ABS / Lloyd's / CCS)   │
        └──────────────────────────┬────────────────────────────┘
                                   │
        ┌──────────────────────────┴───────────────────────────┐
        ▼                                                      ▼
┌───────────────────────────────┐              ┌───────────────────────────────┐
│ In-Process Surveyor Witness   │              │ Final Testing & Verification  │
│ • Molten metal chemical melt  │              │ • 100% Surface PT/MT on roots │
│ • Heat treatment furnace chart│              │ • Volumetric UT / RT on hubs  │
│ • Attached coupon tensile/KV  │              │ • Blade pitch & static balance│
└───────────────────────────────┘              └───────────────────────────────┘
                                   │
                                   ▼
        ┌───────────────────────────────────────────────────────┐
        │ Issuance of EN 10204 3.2 Marine Classification Cert   │
        └───────────────────────────────────────────────────────┘
6. Комплексные стандарты контроля качества
| Контроль качества | Стандарт / Метод | Критерии принятия |
|---|---|---|
| Химический анализ | Оптическая эмиссионная спектрометрия (ОЭС) | Строгое соответствие стандартам ASTM B148 / A352; ограничения по содержанию примесей ( ) |
| Прочность и ударная вязкость | ISO 6892-1 / ASTM E23 | Проверенный ; Ударный изгиб по Шарпи австрия для марки LCC |
| Капиллярный метод контроля (ПВ) | ISO 3452 / ASTM E165 (флуоресцентный) | 100%-ный контроль передних кромок лопаток из НАБ, переходных закруглений и ступиц; приёмка уровня 1 |
| Ультразвуковой контроль (UT) | EN 10228-3 / IACS UR M3 | 100%-ное объёмное сканирование корней тяжёлых лопаток и ступиц вала; отсутствие усадочных полостей |
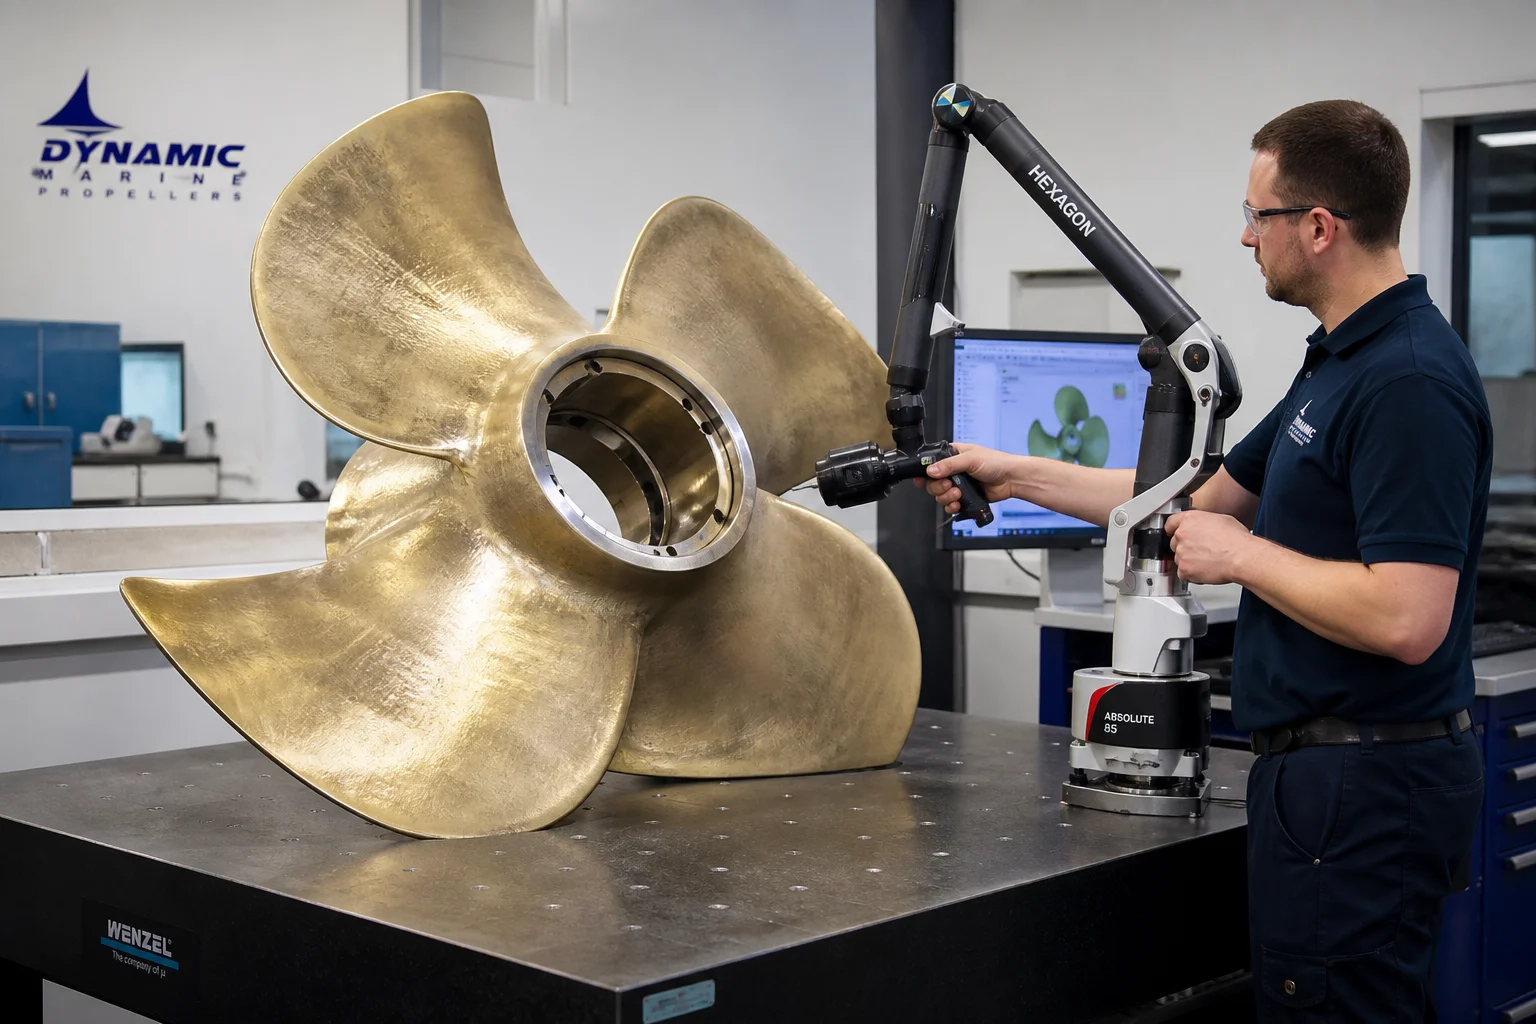
| Точность гидропрофиля | 3D-лазерный трекер / оптическое КИМ-сканирование | Соответствие геометрии лопаток ISO 484/1 класса S / класса I |
| Статическое и динамическое балансирование | Стенд для балансировки в соответствии с ISO 1940 | Статическое балансирование с точностью до общей массы гребного винта |
7. Возможности литья морских деталей на предприятии Dandong City Pengxin Machinery Co., Ltd.
Производство морских и офшорных литых изделий требует подтверждённых систем качества литейного производства, чистых плавильных мощностей для цветных металлов и легированных сталей, а также тяжёлых многоосевых станков с ЧПУ.
Компания Dandong City Pengxin Machinery Co., Ltd. предоставляет полностью сертифицированные морские и офшорные литые изделия, адаптированные под нужды верфей и производителей морского оборудования по всему миру:
- Универсальность материалов : Сертифицированное литьё никель-алюминиевой бронзы (C95800 / CC333G), арктических сталей для низких температур (ASTM A352 LCC/LC3), конструкционных углеродистых сталей и сверхдуплексных сплавов.
- Крупногабаритные изделия и инфраструктура : Производственная площадка площадью 80 000 м² с возможностью использования тяжёлых кранов, способных обрабатывать отдельные морские компоненты массой от 200 кг до 25 т.
- Современная финишная обработка на 5-осевых ЧПУ-станках : Многоосевые фрезерные станки с порталом и крупногабаритные вертикальные расточные станки для изготовления лопастей гидрофойлов, конических ступиц и барабанов лебёдок с канавками.
- Опыт работы с классификационными обществами : Утверждённые протоколы инспекции и контроля со стороны ABS, DNV, Lloyd's Register, BV и CCS, включая сертификацию по стандарту EN 10204 тип 3.2.
- Полный комплекс неразрушающего контроля : Аттестованные специалисты по НК уровня II/III, выполняющие 100%-ный ультразвуковой (UT), магнитопорошковый (MT), капиллярный (PT) контроль и трёхмерное оптическое лазерное сканирование всех критически важных отливок.
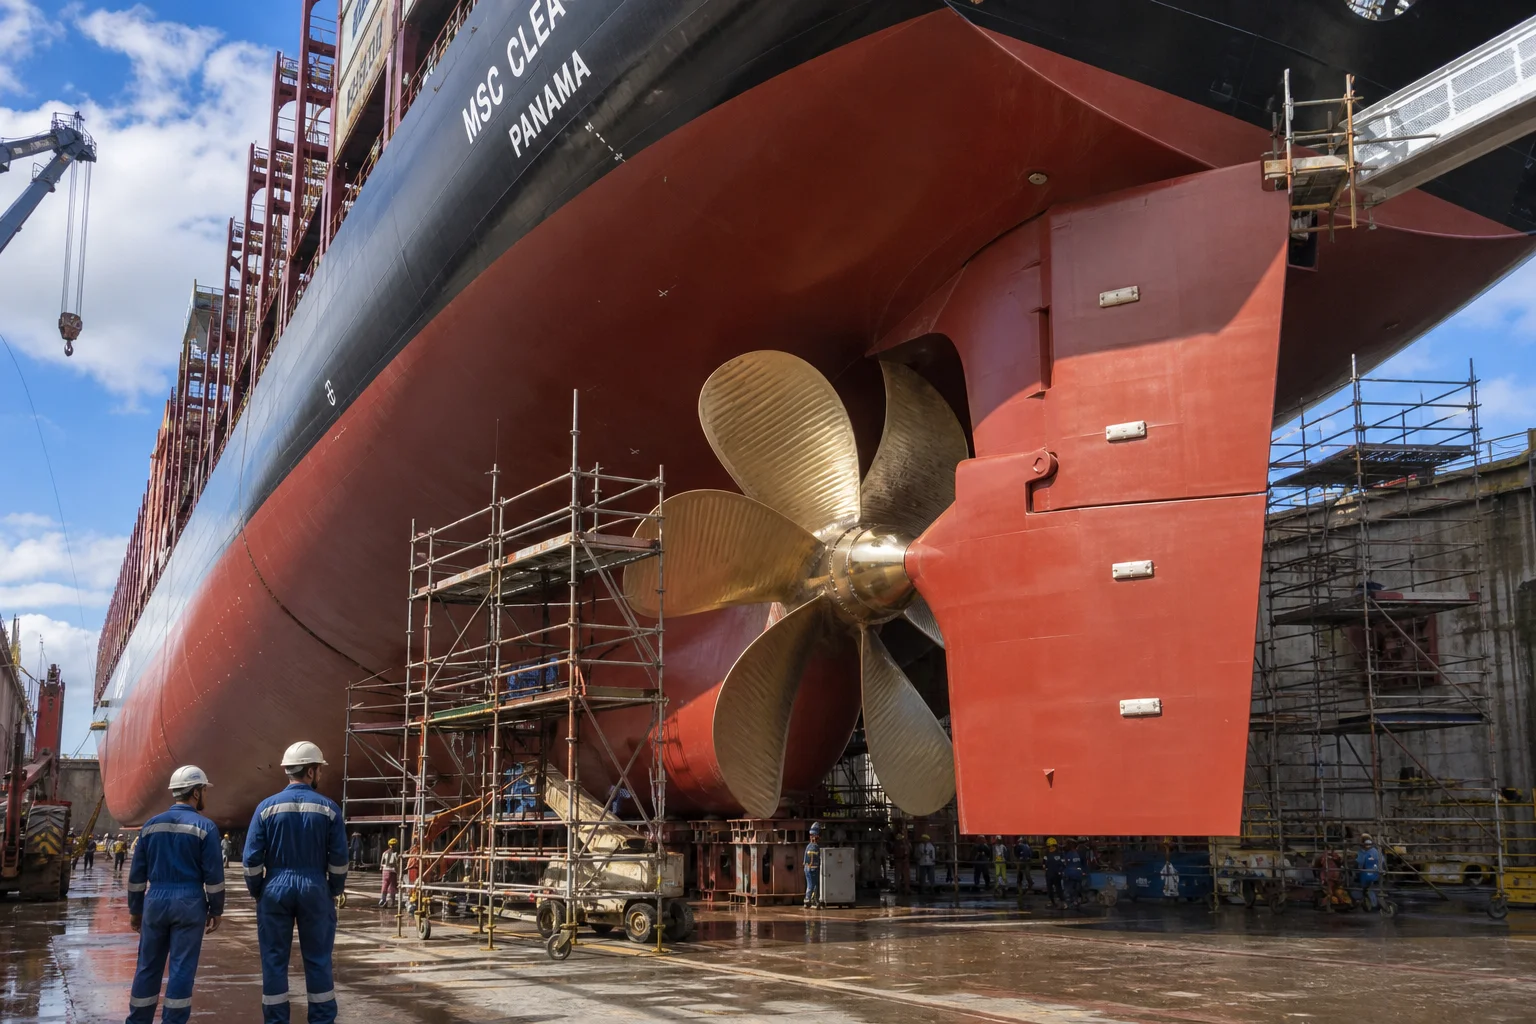
Заключение
Литые детали для морских движителей и палубных механизмов работают в экстремальных условиях: гидродинамическая кавитация, коррозия морской водой, циклическая усталость и термические удары при арктических температурах ниже нуля. Гарантия многолетней мореходности требует научно обоснованного выбора сплавов (никель-алюминиевая бронза NAB и низкотемпературные стали), строгого соблюдения режимов термообработки для предотвращения дезалюминирования, прецизионной 5-осевой ЧПУ-обработки и неукоснительного соответствия требованиям IACS.
Сотрудничество с опытным комплексным предприятием по тяжёлому литью и прецизионной механической обработке гарантирует безупречную работу ваших морских компонентов в океанах по всему миру.
Свяжитесь с компанией Dandong City Pengxin Machinery Co., Ltd., чтобы направить чертежи ваших морских отливок или договориться о проведении инспекций представителями классификационного общества.
Компания Dandong City Pengxin Machinery Co., Ltd. — тяжелые литые изделия и прецизионная обработка, с 1958 года.
Содержание
- 1. Эксплуатационная среда и механизмы морской деградации
- 2. Иерархия металлургических сплавов для морского применения
- 3. Морская технология литья в песчаные формы и чистый разлив
- 4. Гидродинамическая обработка на многокоординатных ЧПУ-станках
- 5. Процедура сертификации морскими классификационными обществами (IACS)
- 6. Комплексные стандарты контроля качества
- 7. Возможности литья морских деталей на предприятии Dandong City Pengxin Machinery Co., Ltd.
- Заключение